


Što je progresivno žigosanje metala
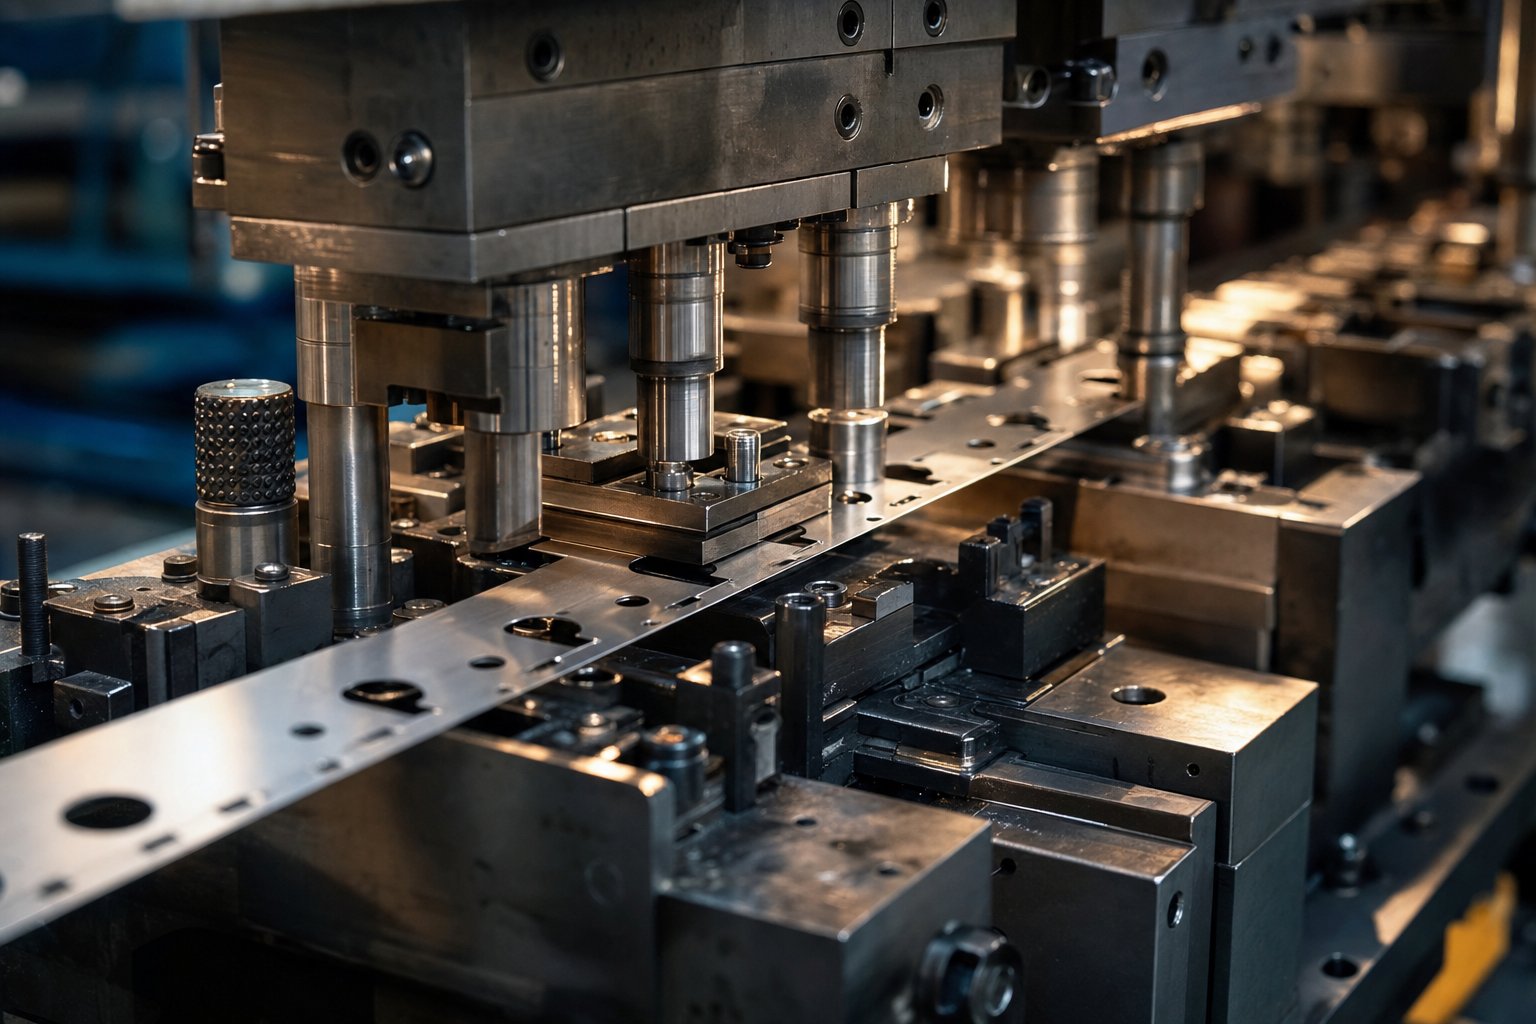
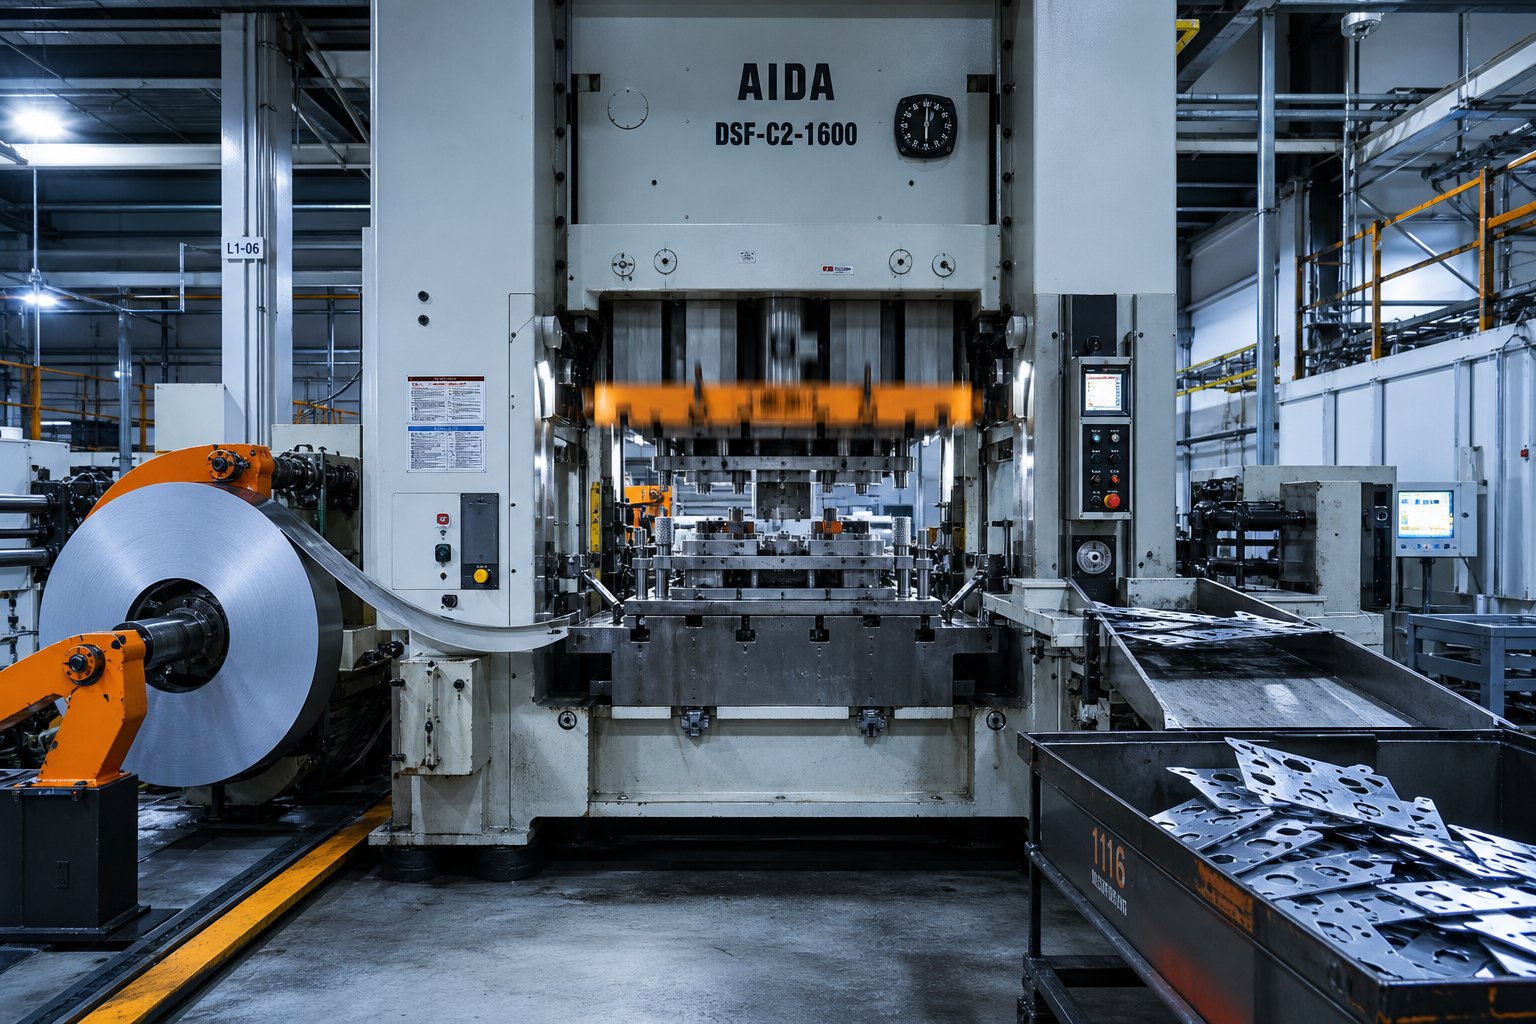
Takošto je progresivna matrica, točno? Zamislite jedan alat opremljen s više stanica poredanih u nizu. Kontinuirana metalna traka prolazi kroz te stanice jednu po jednu duljinu, a sa svakim pritiskom, svaka stanica izvodi različitu operaciju - probijanje, savijanje, oblikovanje ili rezanje - na drugom dijelu trake istovremeno. Do trenutka kada traka izađe iz završne stanice, gotov dio ispada. To je progresivno utiskivanje metala u svom najjednostavnijem obliku.
Progresivno utiskivanje je proces oblikovanja metala velikog-volumena u kojem kontinuirana traka metala napreduje kroz -matričnu matricu, pri čemu svaka stanica izvodi sekvencijalnu operaciju, proizvodeći dovršeni dio sa svakim potezom preše.
Zašto postoji progresivno žigosanje
Zamislite da vam je potreban složen metalni nosač s rupama, zavojima i nacrtanim udubljenjem. U jednoj -operaciji štancanja, dio biste proveli kroz zasebne matrice, premjestili ga između svakog koraka i apsorbirali svo vrijeme rukovanja i rizik poravnanja koji dolazi s tim. Progresivno žigosanje u potpunosti uklanja taj problem. Jedna matrica, jedna preša, jedno kontinuirano uvlačenje - i proizvodite složene gotove dijelove brzinama koje mogu doseći 300 udaraca u minuti na -opremi velike brzine. Nema ručnog premještanja, nema uskih grla-postavljanja, nema varijacija--dijelova koje uvode operateri.
Tko koristi usluge progresivnog štancanja
Tri različite skupine obično nabavljaju usluge progresivnog žigosanja metala, a svaka dolazi s različitim prioritetima:
- Inženjeri proizvodnjeusredotočite se na sposobnost procesa, tolerancije i može li dizajn matrice izdržati milijune ciklusa bez degradacije.
- Timovi za nabavuvaganje ulaganja u alate u odnosu na-cijenu dijela, traženje praga količine gdje progresivno žigosanje nadmašuje alternative.
- Dizajneri proizvodamoraju znati koje su geometrije izvedive unutar progresivnog kalupa i kako odabir njihovih značajki utječe na složenost alata.
Svaka perspektiva oblikuje različita pitanja - i različite pogreške - prilikom ocjenjivanja dobavljača. Mehanika kako se traka zapravo kreće kroz te stanice i što se događa na svakoj od njih otkriva zašto se te pogreške uopće događaju.
Kako proces progresivnog žigosanja radi korak po korak
Na jedan kraj ulazi kolut ravnog metala. Gotovi dijelovi izlaze drugi. Ono što se događa između te dvije točke određuje hoćete li dobiti pouzdane, dimenzionalno dosljedne komponente - ili proizvodnu glavobolju. Evo cijelog putovanja, stanicu po stanicu.
Uvlačenje trake i odmatanje namotaja
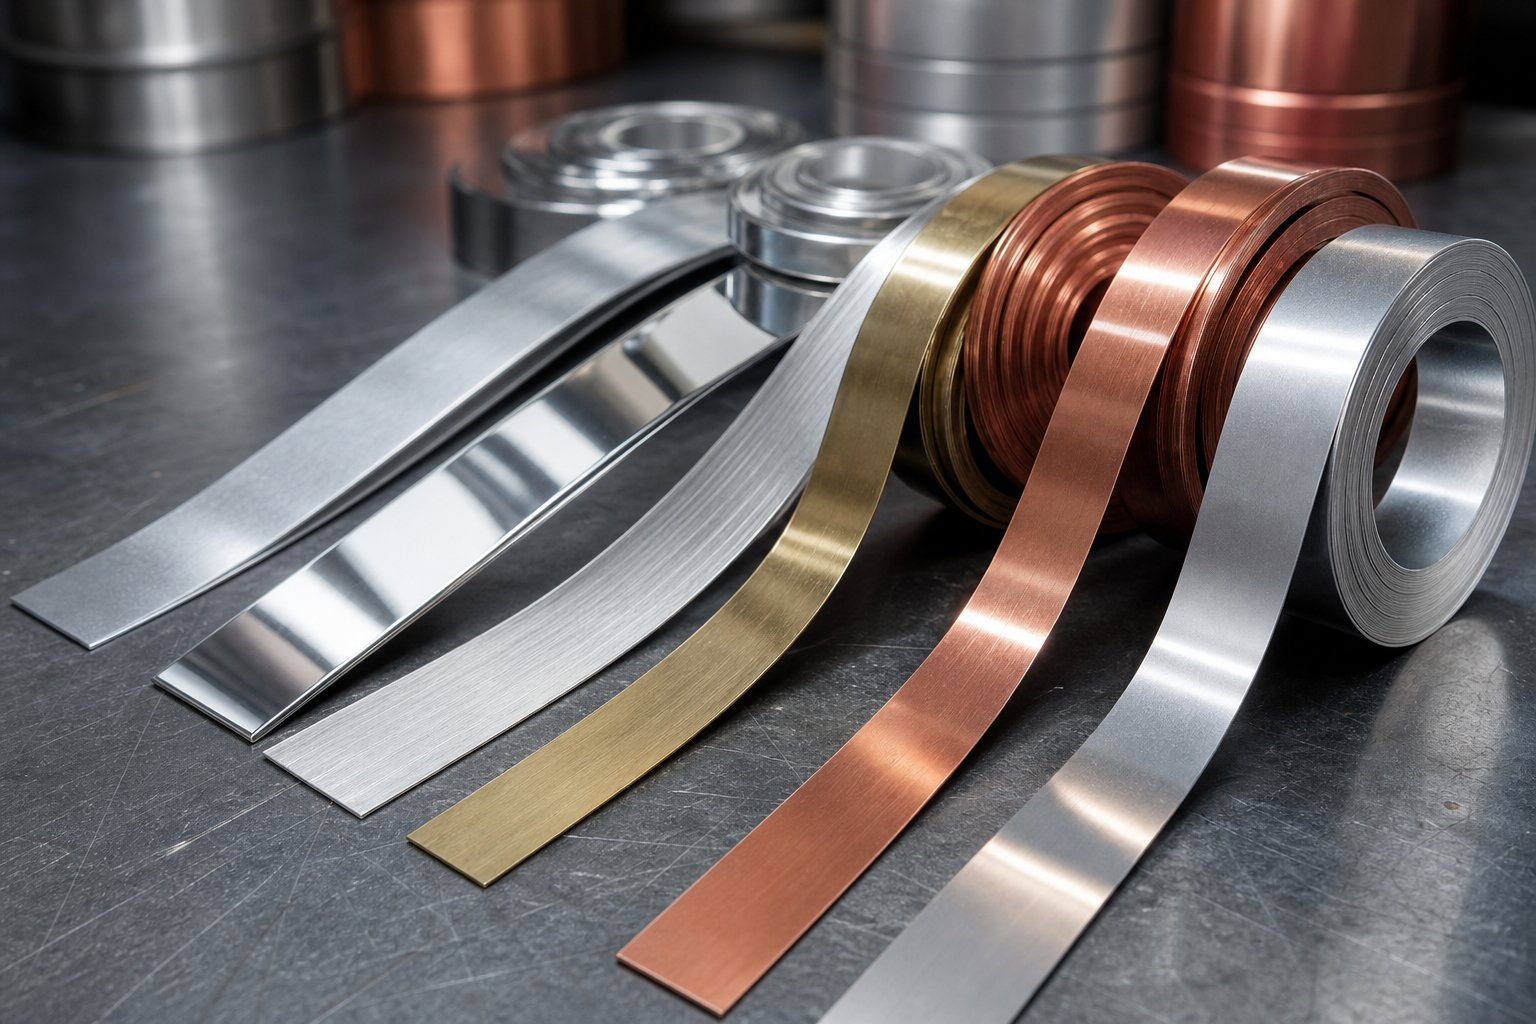
Svaki ciklus progresivne matrice i utiskivanja počinje na odmotavaču. Zavojnica od metalnog lima - čelika, aluminija, bakra, mesinga ili nehrđajućeg čelika - učitava se na osovinu koja se okreće kako bi oslobodila materijal kako to preša zahtijeva. Traka prvo prolazi kroz uređaj za ravnanje, koji uklanja prirodnu krivulju (zvanu set zavojnica) uvedenu tijekom namotavanja. Bez ovog koraka, traka bi se uvlačila neravnomjerno i proizvela pomicanje dimenzija po vašim dijelovima.
Iz uređaja za ravnanje, servo dodavač uvlači traku u matricu u preciznom koraku koji se naziva korak dodavanja. Točnost hrane ovdje je važnija nego što većina kupaca shvaća. Čak i odstupanje od 0,05 mm po hodu povećava se na sve stanice, stvarajući neusklađene rupe, neravne zavoje i otpad. Ulagač se mora savršeno sinkronizirati s ciklusom hoda preše, otpuštajući traku samo kada je matrica potpuno otvorena i pomičući je svaki put točno na istu udaljenost.
Stanica napreduje od probijanja do prekida
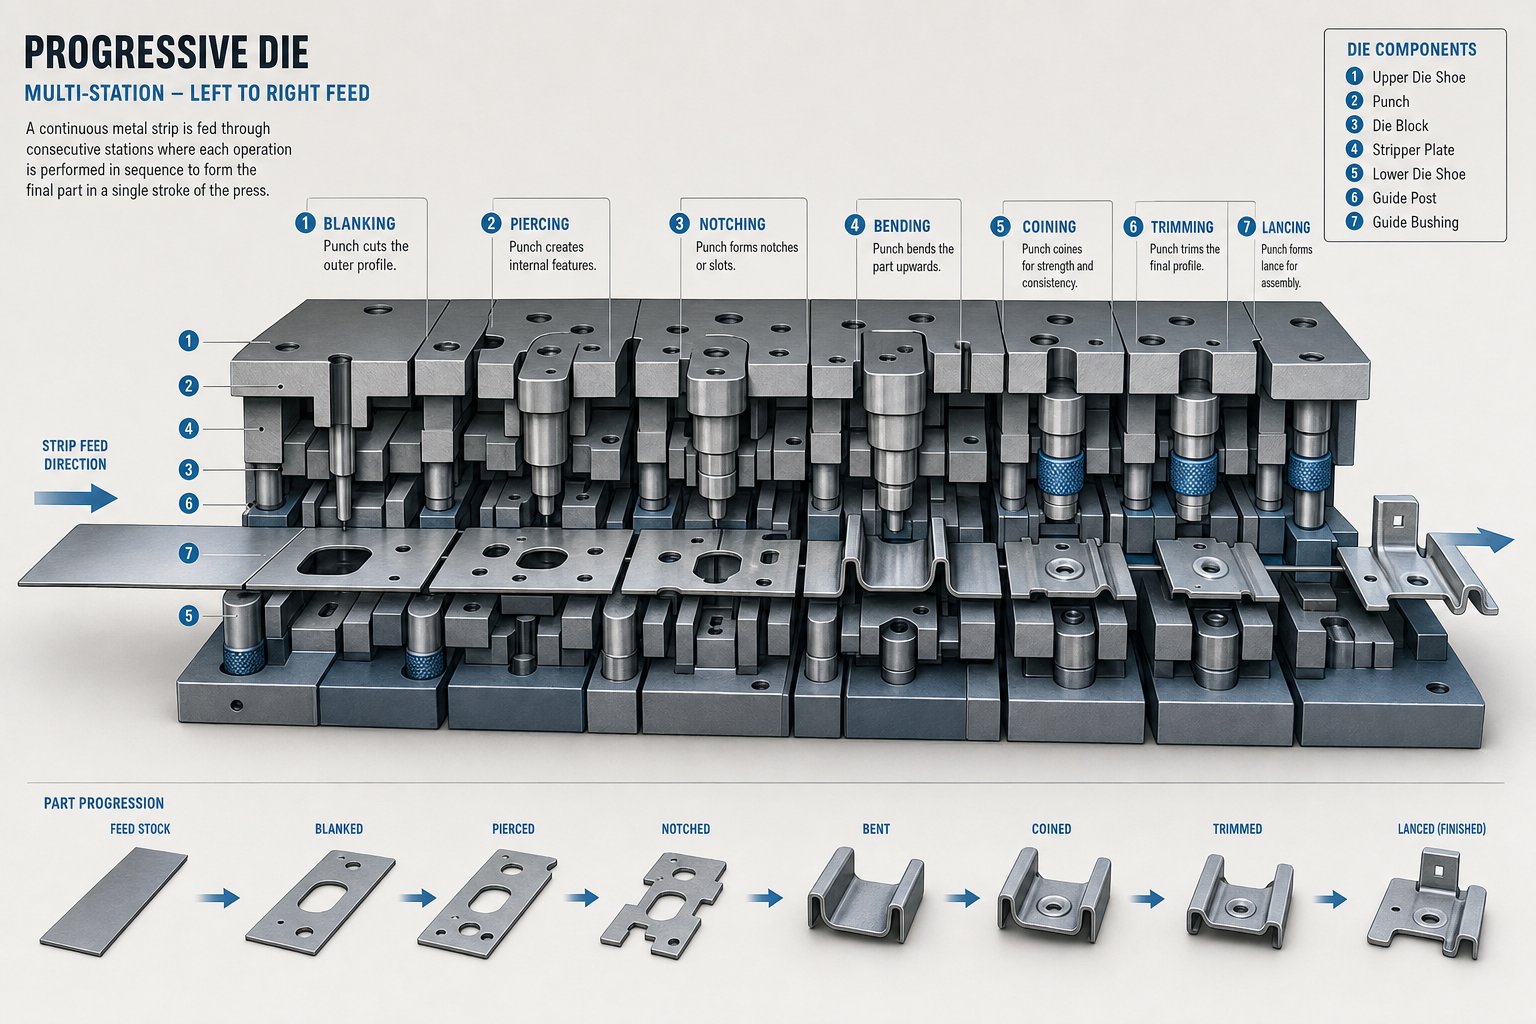
Kad jednom uđete ukalup za progresivno utiskivanje, traka nailazi na niz stanica - od kojih svaka izvodi jednu specifičnu operaciju. Dio ostaje povezan s nosećom trakom (koja se ponekad naziva i mreža) tijekom cijelog procesa, što ga drži stabilnim i točno postavljenim dok se kreće prema naprijed. Zamislite nosač kao pokretnu traku ugrađenu u sam materijal.
Tipična sekvenca stanica u prog die-u izgleda ovako:
- Pilot rupe- Prvo probušeno kako bi se stvorile precizne registracijske točke koje vode traku kroz svaku sljedeću stanicu.
- Piercing- Unutarnje rupe, utori i izrezi izbušeni su u traku.
- Lancing- Djelomični rezovi stvaraju jezičke ili otvore bez potpunog uklanjanja materijala.
- Formiranje- Trodimenzionalni oblici, rebra ili reljefni elementi utisnuti su u dio.
- Izvlačenje- Materijal se uvlači u plitke oblike čaša ili kanala gdje je to potrebno.
- Kovanje novca- Visoko{1}}kompresija pod pritiskom pročišćava površine, izoštrava detalje ili kalibrira kritične dimenzije.
- Cutoff- Gotovi dio se odvaja od trake nosača i izbacuje za prikupljanje.
Ne zahtijeva svaki dio sve te operacije. Jednostavan nosač možda treba samo probušiti, savijati i odrezati. Složeni električni konektor mogao bi zahtijevati deset ili više stanica. Poanta je da se svaka operacija odvija u fiksnom, projektiranom slijedu - i taj slijed nikada ne varira od dijela do dijela.
Mehanika preše i ciklus hoda
Evo što prešu za progresivno žigosanje čini tako produktivnom: svaki pojedini potez klipa izvodi sve radnje na različitim dijelovima trake istovremeno. Dok prva stanica buši pilot rupe u svježem materijalu, nizvodne stanice savijaju, oblikuju i režu dijelove koji su ušli u matricu nekoliko poteza ranije. U tijeku je uvijek više dijelova odjednom.
Preša za utiskivanje kruži fiksnom brzinom mjerenom u hodovima u minuti (SPM). Operacije metalnog utiskivanja velike brzine na manjim dijelovima mogu se odvijati pri 200 do preko 1000 SPM, ovisno o debljini materijala, složenosti dijela i tonaži preše. Svaki udarac pomiče traku točno za jednu duljinu koraka naprijed. Taj ritam - napred, stamp, napred, stamp - proizvodi gotov dio sa svakim ciklusom.
Ipak, brzina sama po sebi ne definira propusnost. Dobro-dizajnirana matrica koja radi na 400 SPM s nultim zastojem proizvest će bolje od one loše dizajnirane koja radi na 600 SPM koja se zaglavljuje svaki sat. Stabilnost punjenja, poravnanje matrice, podmazivanje i izbacivanje otpada određuju hoće li se teorijska brzina pretvoriti u stvarni učinak.
Ova mehanička logika - fiksne stanice, kontrolirani dovod, simultane operacije - objašnjava zašto progresivno žigosanje isporučuje ponovljive dijelove u volumenu. Ali pravi inženjerski izazov nije vođenje tiska. To je dizajn same matrice: odabir koliko je stanica potrebno, koji redoslijed slijede i kako raspored trake upravlja opterećenjem materijala kroz svaku operaciju.
Dizajn alata i osnove inženjerstva kalupa
Lakši je dio pokrenuti prešu. Pravo intelektualno ulaganje u progresivni alat za matricu događa se mjesecima prije prvog poteza - tijekom planiranja izgleda trake, sekvenciranja stanica i odabira materijala za samu matricu. Ove inženjerske odluke osiguravaju kvalitetu dijelova, vijek trajanja alata i ekonomičnost po-komadu za cijelu proizvodnu seriju.
Izgled trake i logika sekvenciranja stanica
Kako inženjer odlučuje treba li nekom dijelu šest stanica ili četrnaest? Počinje s geometrijom dijela. Svaka rupa, zavoj, oblik i rez zahtijevaju barem jednu namjensku stanicu, ali slijed mora poštovati ponašanje materijala. Ne možete iskovati površinu nakon dubokog izvlačenja bez opasnosti od izobličenja. Ne možete probušiti rupu u blizini zavoja koji još nije formiran, a da ne izazovete lomove naprezanja.
Dizajn progresivne matrice za utiskivanje oslanja se na namjernu logiku slijeda: operacije koje stvaraju najmanji materijalni stres događaju se prve, dok operacije visoke -snage poput kovanja ili dubokog oblikovanja dolaze kasnije, nakon što su okolne značajke već zaključane. Stanice mirovanja - pozicije na kojima nema posla - strateški su postavljene kako bi se traci omogućilo stabiliziranje između agresivnih operacija i kako bi se osigurao prostor za buduće inženjerske promjene ako je potrebno.
Položaj pilot rupe još je jedan kritičan čimbenik. Ove male, precizno probušene rupice bilježe traku na svakoj stanici, a njihov položaj u odnosu na značajke oblikovanja određuje koliko točno će nizvodno sletjeti. Istraživanje objavljeno uMeđunarodni časopis za istraživanje proizvodnjeidentificira četiri ključna čimbenika za procjenu rasporeda traka: učinkovitost broja stanica, balansiranje momenta, stabilnost trake i visina uvlačenja - svaki je bodovan i ponderiran kako bi se proizvela objektivna procjena konkurentskih opcija rasporeda umjesto oslanjanja na grupni konsenzus.
Dizajn za proizvodnost u progresivnim kalupima
Dizajneri dijelova imaju golem utjecaj na složenost progresivnog alata - i trošak - putem svojih geometrijskih izbora. Komponenta optimizirana za progresivno utiskivanje može raditi u matrici s 10 stanica. Isti dio s loše razmotrenim značajkama može zahtijevati 16 stanica, udvostručujući trošak alata i povećavajući akumulaciju tolerancije preko trake.
Ključna DFM načela za progresivne kalupe za utiskivanje uključuju:
- Minimalni radijus savijanja:Držite unutarnje radijuse savijanja na ili iznad 1,0x debljine materijala kako biste spriječili pucanje na liniji savijanja. Za poboljšani vijek trajanja alata, poželjna je debljina od 1,2x do 1,5x.
- Ograničenja promjera otvora:Održavajte promjere rupa jednake ili veće od 1,0x debljine materijala kako biste izbjegli lomljenje proboja pri velikim-brzinama.
- Razmak značajki:Držite izbušene elemente najmanje 2,0x debljine materijala od rubova i susjednih elemenata kako biste spriječili da se čelik za kalupe s vremenom uruši.
- Uniformna debljina stijenke:Izbjegavajte drastične prijelaze debljine koji stvaraju neravnomjeran protok materijala i povećavaju nepredvidivost povratnog povrata.
- Svijest o smjeru zrna:Usmjerite zavoje okomito na smjer kotrljanja kada je to moguće kako biste smanjili rizik od loma.
- Mala dubina oblikovanja:Minimizirajte dubine izvlačenja u odnosu na širinu dijela - prekomjerna dubina zahtijeva procese prijenosne matrice, a ne operacije temeljene-na progresivnu traku.
Iskusni inženjeri za progresivne alate i matrice rano pregledavaju ispise dijelova i označavaju značajke koje dodaju stanice, kompliciraju održavanje ili smanjuju život matrice. Ta izravna povratna informacija DFM-a često štedi više novca od bilo kakvih pregovora o izvoru.
Konstrukcija alata i materijali za kalupe
Fizička konstrukcija alata za progresivno žigosanje određuje koliko milijuna dijelova može proizvesti prije nego što zahtijeva veliku obnovu. Komponente matrice podnose ponovljene udarce velike{1}}brzine, trenje i protok materijala - tako da je izbor materijala za sam alat iznimno bitan.
Većina progresivnih setova matrica koristi alatni čelik D2 ili A2 za probojce i umetke matrice. D2 nudi izvrsnu otpornost na habanje i zadržavanje rubova, što ga čini radnim konjem za stanice za bušenje i bušenje. A2 osigurava bolju žilavost za formiranje stanica gdje su udarna opterećenja veća, ali je abrazivno trošenje manje. Za primjene koje zahtijevaju ekstremni vijek trajanja alata - utiskivanje abrazivnih nehrđajućih čelika u volumenima većim od nekoliko milijuna dijelova - progresivni karbidni matrice s umetcima od volfram karbida zamjenjuju konvencionalni čelik na kritičnim točkama trošenja. Kao što napominje jedna industrijska smjernica, karbid se ponaša kao beton: raspast će se prije no što se istroši, što ga čini idealnim za postaje gdje bi abrazija brzo degradirala alatni čelik.
Ploče za kalupe i setovi papuča obično su izrađeni od S7 ili 4140 prethodno-kaljenog čelika, pružajući strukturnu krutost potrebnu za održavanje poravnanja na svim stanicama pod punom tonažom preše. Vodilice, čahure i komponente za poravnanje moraju biti dovoljno robusne da nadvladaju bočne sile koje stvara izvan-središnje formiranje - detalja koji je izravno povezan s trenutnim-faktorom ravnoteže u procjeni rasporeda trake.
Naposljetku, odluke o materijalima alata se vraćaju na jedno pitanje: koliki je očekivani obujam proizvodnje? Godišnja serija od 50.000-komada ne opravdava pločice od tvrdog metala posvuda, dok program od 5-milijuna komada ne može priuštiti zastoj zbog čestih zamjena D2 probijača. Usklađivanje konstrukcije matrice s očekivanim obujmom mjesto je gdje se presijecaju inženjerska prosudba i optimizacija troškova - i gdje materijal koji se žigosa predstavlja vlastiti niz ograničenja.
Odabir materijala i kako se metali ponašaju u progresivnim matricama
Konstrukcija matrice je važna -, ali materijal koji prolazi kroz tu matricu diktira gotovo svaku drugu inženjersku odluku. Ponašanje uvlačenja trake, redoslijed stanica, strategija podmazivanja, razmak proboja i intervali održavanja mijenjaju se ovisno o metalu koji oblikujete. Kupci koji odabir materijala tretiraju kao potvrdni okvir za jednostavnu nabavu često otkriju, usred-proizvodnje, da njihova odabrana legura zahtijeva bitno drugačiji pristup alatu od onog koji su planirali.
Razmatranja utiskivanja čelika i nehrđajućeg čelika
Progresivno utiskivanje ugljičnog čelika ostaje najčešća primjena progresivnih matrica. Klase s-niskim udjelom ugljika kao što su 1008 i 1010 nude izvrsnu sposobnost oblikovanja, predvidljivo ponašanje na svim stanicama i minimalno trošenje alata. Prihvaćaju uske zavoje, duboke oblike i -brzu vožnju biciklom bez drame. Uobičajeni rasponi debljine za progresivno utiskivanje čelika su između 0,4 mm i 3,0 mm, s tanjim mjeračima koji rade s većim hodovima u minuti, a deblji materijal zahtijeva veću tonažu preše.
Progresivno žigosanje nehrđajućeg čelika, s druge strane, predstavlja potpuno drugačiji niz izazova. Austenitni stupnjevi kao što je 304 work-agresivno otvrdnjavaju dok prolaze kroz stanice za oblikovanje - što znači da svaka sljedeća operacija nailazi na sve tvrđi materijal. Inženjeri to moraju uzeti u obzir izračunavanjem eksponencijalno veće tonaže na nizvodnim postajama i sekvenciranjem operacija kako bi smanjili kumulativno naprezanje.
Opruga je jednako problematična. Tamo gdje meki čelik može poskočiti za 1 do 2 stupnja nakon savijanja, nehrđajući čelik rutinski poskoči za 3 do 5 stupnjeva ili više. Inženjeri alata kompenziraju prekomjernim savijanjem - kutova obradnog proboja i matrice do 93 stupnja, na primjer, tako da se dio opušta u ciljnu geometriju od 90 stupnjeva. Bez ove kompenzacije ugrađene u dizajn matrice, svaka savijena značajka pada izvan tolerancije.
Galling predstavlja najprometniji način kvara. Trake visokog trenja skidaju pasivni oksidni sloj nehrđajućeg čelika, uzrokujući hladno -zavarivanje izloženog materijala izravno na površinu alata. Nakon što krene nagrizanje, proizvodnja se zaustavlja radi poliranja kalupa. PVD premazi kao što je TiCN na površinama bušotina i maziva za-ekstremni tlak obavezne su protumjere za bilo koji program za nehrđajuće materijale koji radi na volumenu.
Ponašanje legura bakra i mesinga u progresivnim matricama
Bakreno progresivno žigosanje dominira tržištem električnih konektora i terminala, i to s dobrim razlogom. C11000 elektrolitski čvrsti smolni bakar pruža približno 101% IACS vodljivosti uz izvrsnu duktilnost, što ga čini idealnim za bačvaste oblike, kontaktne jezičke i značajke prešanja koje zahtijevaju bakreni terminali s progresivnim utiskivanjem. Zavojnica trake za ove primjene obično je u rasponu od 0,13 mm do 1,5 mm debljine, sa specificiranom temperaturom (žareno kroz punu -tvrdu) koja izravno utječe na ponašanje oblikovanja na svakoj stanici.
Izazov? Bakar agresivno žuči na alatnom čeliku - slično nehrđajućem čeliku, ali potaknut mekoćom bakra i visokim površinskim prianjanjem, a ne kvarom oksidnog sloja. Automatizirani sustavi podmazivanja i polirane površine kalupa ne mogu se -pregovarati za kontinuiranu proizvodnju bakra.
Progresivno žigosanje od mesinga nudi praktičnu alternativu gdje nije potrebna puna vodljivost bakra. C26000 mjed za uložak pruža veću čvrstoću i bolja svojstva opruge za pričvrsne kopče, dok ga niži koeficijent trenja čini znatno lakšim za alat od čistog bakra. Fosforna bronca (C51000) popunjava prazninu za aplikacije koje zahtijevaju i opružnu silu i umjerenu vodljivost - misle na kontakte konektora koji moraju održavati konstantan pritisak tijekom tisuća ciklusa spajanja.
Otvrdnjavanje bakrenim legurama slijedi drugačiju krivulju od čelika. Ovi se materijali brzo stvrdnjavaju tijekom početnog oblikovanja, ali ranije se stvrdnjavaju, što znači da progresivne sekvence s više-postaja moraju prednje-opteretiti najtežu deformaciju prije nego što se legura ukruti. Inženjeri često specifično određuju žarenu kaljenu traku kako bi se rane stanice mogle formirati agresivno bez lomljenja materijala u nizvodnim operacijama.
Izazovi progresivnog žigosanja aluminija
Aluminijsko progresivno žigosanje privlači-prijave osjetljive na težinu - automobilske toplinske štitove, kućišta elektronike, nosače za zrakoplove - gdje uštede na gustoći opravdavaju dodatni inženjerski napor. Legure poput 5052-H32 i 6061-T4 nude razumnu sposobnost oblikovanja u rasponu debljine od 0,5 mm do 3,0 mm, ali uvode ponašanje utiskivanja koje hvata kupce nespremne.
Galling je opet na vrhu liste. Sloj mekog oksida aluminija razgrađuje se pod pritiskom oblikovanja, izlažući svježi materijal koji se trenutačno veže za alatni čelik. Za razliku od nehrđajućeg čelika, gdje specijalizirani premazi rješavaju većinu problema, aluminijsko žuljenje često zahtijeva kombinaciju pristupa: kromirane-površine kalupa, PTFE-suhi-film maziva i povećani razmaci kalupa (obično 8% do 12% debljine materijala u odnosu na 5% do 8% za čelik).
Ti širi razmaci postoje jer se aluminij kida, a ne škara čisto kada su razmaci između proboja-za-matricu preuski. Kontrola srha postaje balansiranje - previše čvrsto i dolazi do kidanja i prekomjernog trošenja bušilice, previše je labavo i visina srha prelazi prihvatljive granice za nizvodni sklop.
Zahtjevi za podmazivanje su također zahtjevniji. Standardna ulja za štancanje koja savršeno funkcioniraju za ugljični čelik često nemaju svojstva graničnog-sloja koja su potrebna aluminiju. Bez odgovarajućeg podmazivanja, brazde na površini i nakupljanje kalupa nakupljaju se unutar nekoliko stotina poteza, što dovodi do neplaniranih prekida održavanja.
| Materijalna obitelj | Mogućnost oblikovanja | Tipičan raspon debljine | Uobičajene aplikacije | Ključna razmatranja o žigosanju |
|---|---|---|---|---|
| Nisko{0}}ugljični čelik (1008/1010) | Izvrsno | 0,4 – 3,0 mm | Nosači, obujmice, strukturalna pojačanja, automobilski hardver | Minimalni opružni povrat; nisko trošenje alata; mogućnost najveće brzine |
| Nehrđajući čelik (304/316L) | Umjereno | 0,3 – 2,5 mm | Medicinske komponente, oprema za hranu, kućišta-otporna na koroziju | Ozbiljno povratno kretanje; otvrdnjavanje radom; nagrizanje zahtijeva PVD premaze i EP maziva |
| Bakar (C11000) | Izvrsno | 0,13 – 1,5 mm | Električni terminali, sabirnice, konektori | Sklonost žuljanju; mekoća uzrokuje nakupljanje kalupa; odabir ćudi kritičan |
| mesing (C26000) | Vrlo dobro | 0,2 – 2,0 mm | Konektorske opruge, ukrasni okovi, komponente instrumenata | Manji rizik od habanja od bakra; bolje zadržavanje opruge; umjereno otvrdnjavanje radom |
| Aluminij (5052/6061) | Dobro | 0,5 – 3,0 mm | Toplinski štitovi, kućišta, lagani nosači, odvodi topline | Potrebni su širi razmaci kalupa; PTFE maziva; kida umjesto škara ako je razmak mali |
Svaki materijal nameće vlastita pravila o razmaku kalupa, broju stanica, podmazivanju i učestalosti održavanja. Ispis dijela može izgledati identično u čeliku u odnosu na aluminij, ali progresivna matrica iza njega - i cijena njegove izrade i održavanja - mogu se dramatično razlikovati. Ta se razlika samo izoštrava kada počnete uspoređivati učinkovitost ovih materijala s alternativnim metodama žigosanja koje s njima postupaju na bitno različite načine.
Progresivna matrica vs. Transfer matrica vs. Složena matrica
Ponašanje materijala oblikuje matricu -, ali vrsta matrice koju odaberete oblikuje cijelu strategiju proizvodnje. Kupci često pretpostavljaju da progresivne matrice podnose sve ili da su sve matrice i metode žigosanja međusobno zamjenjive uz male razlike u cijeni. U stvarnosti, progresivne matrice, matrice za prijenos i složene matrice rješavaju fundamentalno različite probleme proizvodnje. Odabir pogrešnog ne samo da troši proračun za alate - već vas zaključava u proces koji se bori s geometrijom vašeg dijela tijekom životnog vijeka programa.
| Karakteristično | Progresivni Die | Prijenosna matrica | Compound Die |
|---|---|---|---|
| Mehanika procesa | Dio ostaje pričvršćen za nosivu traku kroz sve stanice | Dio se rano odvaja od trake, pomiče između stanica mehaničkim prstima | Više operacija rezanja izvedenih u jednom potezu |
| Idealna složenost dijelova | Mali do srednji dijelovi s umjerenim oblikovanjem, zavojima i probušenim značajkama | Veliki ili duboko{0}}izvučeni dijelovi koji zahtijevaju opsežne promjene oblikovanja ili orijentacije | Ravni dijelovi koji trebaju samo bušenje, bušenje ili jednostavno rezanje |
| Prikladnost volumena | 50,000+ jedinica/godina (optimalno iznad 100,000+) | 25,000+ jedinica godišnje | Srednje do velike količine jednostavnih geometrija |
| Brzina ciklusa | 200–1,000+ udaraca u minuti | Umjereno (mehanički prijenos ograničava brzinu) | Brzo za jednostavne dijelove; sporiji za veće komponente |
| Trošak alata | Visoko (30 000 USD – 250 USD, 000+) | Visoko (usporedivo s progresivnim) | Niži - jednostavnija konstrukcija, manje stanica |
| Po-Cijena dijela u količini | Najniža za kvalificirajuće geometrije | Niska, ali viša od progresivne zbog sporijeg ciklusa | Niska za ravne dijelove; nije primjenjivo na oblikovane dijelove |
Progresivna matrica naspram prijenosne matrice
Osnovna razlika je jednostavna: kod progresivnih matrica, dio nikada ne napušta traku sve do konačne stanice za rezanje. Kod prijenosnog štancanja, dio se odvaja od trake pri prvoj operaciji, a zatim se fizički pomiče između stanica pomoću mehaničkih prstiju ili mehanizma za prijenos.
Zašto je to važno? Budući da nosiva traka ograničava dubinu izvlačenja. Ako vaš dio zahtijeva duboko oblikovanje - čaša, školjki ili kućišta viših od oko 1,5x promjera dijela -, traka će se poderati ili savijati prije nego što se operacija oblikovanja završi. Matrice za prijenos u potpunosti eliminiraju to ograničenje. Jednom kad se blanko oslobodi trake, preša može povući onoliko duboko koliko dopuštaju svojstva istezanja materijala.
Matrice za prijenos također obrađuju veće dijelove koji zahtijevaju promjenu orijentacije između stanica, poput karoserijskih panela automobila ili duboko-vučenih kućišta kojima je potrebna rotacija za više-osno oblikovanje. Progresivne matrice ne mogu rotirati dio - fizički su zaključane za traku.
Kompromis? Ubrzati. Prijenosnim mehanizmima treba vremena da zahvate, pomaknu i otpuste svaku prazninu. Taj mehanički reset znači da transfer preše obično rade s nižim hodovima u minuti od progresivnih operacija na dijelovima jednake veličine. Za male,-komponente velikog volumena - električni terminali, opružne stezaljke, tanki nosači - progresivni matrice pobjeđuju u propusnosti velikom razlikom. Za veće strukturne komponente ili bilo što što zahtijeva dubinu izvlačenja izvan ograničenja nosača trake, prijenosno žigosanje jedini je održiv put.
Točke križanja volumena također se razlikuju. Progresivno utiskivanje metala obično postaje trošak-opravdan na 50.000 do 100,000+ jedinica godišnje, dok programi prijenosnih matrica mogu opravdati ulaganje u alate u količinama od samo 25.000 jedinica, djelomično zato što proizvedeni veći dijelovi imaju veću vrijednost po-komadu.
Progresivna matrica protiv složene matrice
Složene matrice rade na potpuno drugačijem principu. Umjesto slijeda operacija na više stanica, složena matrica izvodi nekoliko operacija rezanja istovremeno u jednom potezu pritiska. Traka ulazi unutra, jedan potez se aktivira, a potpuno prazan i probušen ravni dio ispada.
Zvuči učinkovito -, a za pravu primjenu i jest. Složeno utiskivanje proizvodi ravnije dijelove s boljom dimenzionalnom preciznošću između značajki jer se svi rezni rubovi stvaraju jednom radnjom, eliminirajući neusklađenost između zasebnih operacija. Podloške, podložne pločice, brtve i ravne električne laminacije su udžbeničke primjene složenih matrica.
Ograničenje je temeljno: složene matrice mogu samo rezati. Nedostaje im sposobnost oblikovanja. Bez savijanja, bez crtanja, bez utiskivanja. Ako vaš dio zahtijeva bilo koju-trodimenzionalnu geometriju - čak i jednostavan jezičak od 90-stupnjeva - složeni matrice to ne mogu proizvesti. Trebat će vam sekundarna operacija savijanja nizvodno, što povećava rizik rukovanja, troška i kvalitete.
Složeni alat je također jeftiniji i brži za izradu od progresivnog alata, što ga čini ekonomičnim izborom za ravne dijelove srednjih volumena gdje je potrebno precizno utiskivanje jednostavnih geometrija. Ali u trenutku kada složenost dijela zahtijeva oblikovanje, složena matrica dolazi do tvrdog stropa - i progresivne matrice postaju neophodne.
Kada je progresivno žigosanje optimalan izbor
Ne pripada svaki dio progresivnom kalupu. Odluka ovisi o pet kriterija koji se križaju:
- Veličina dijela:Progresivni kalupi daju prednost malim do srednjim komponentama koje odgovaraju standardnim širinama trake (obično ispod 300 mm).
- Složenost geometrije:Dijelovi koji zahtijevaju više operacija - bušenje plus oblikovanje plus savijanje - imaju najveću korist od sekvencijalnog pristupa stanicama.
- Godišnji volumen:Visoki početni trošak alata ima smisla samo ako se amortizira kroz desetke ili stotine tisuća dijelova.
- Zahtjevi tolerancije:Progres-temeljeno na traci s registracijom pilot rupa daje dosljedne tolerancije od ±0,05 mm do ±0,10 mm kroz milijune ciklusa.
- Eliminacija sekundarne operacije:Ako progresivni pristup kalupu i štancanju može konsolidirati ono što bi inače zahtijevalo višestruke postavke, smanjuje ukupne troškove programa čak i ako je alat skup.
Progresivne matrice postaju najekonomičniji izbor kada godišnje količine premašuju 50.000 jedinica, a geometrija dijela zahtijeva višestruke operacije oblikovanja koje bi inače zahtijevale odvojene postavke alata, ručno rukovanje ili sekundarne procese.
Ispod tog praga volumena, jednostavnije metode - složeni kalupi za ravne dijelove, CNC lasersko rezanje za prototipove, ili čak jedno-stanični kalupi za nisko-složene oblike - daju bolju ekonomičnost-po-dijelu. Iznad toga dominiraju progresivni kalupi jer po-jedinični trošak pada prema sirovini plus vremenu prešanja, dok svaka alternativa nosi linearne kazne za rad ili ciklus-vremena koje se povećavaju s volumenom.
Pravi izbor također ovisi o dugovječnosti programa. Dio s pet-godišnjim proizvodnim vijekom od 80.000 jedinica godišnje (ukupno 400.000) opravdava vrhunsku konstrukciju alata - karbidne umetke, ojačane sustave vodilica, komponente za brzu-promjenu - što dvo-godišnji program od 60.000 jedinica možda ne bi. Usklađivanje ulaganja u kalup s ukupnim životnim volumenom, a ne samo godišnjom potražnjom, odvaja pametne odluke o izvoru od skupih pogrešaka.
Razumijevanje koji proces odgovara vašem dijelu samo je prvi korak. Sljedeće pitanje koje većina kupaca podcjenjuje jest kako zahtjevi-specifični za industriju - certifikati, standardi dokumentacije, sljedivost materijala - postavljaju dodatne zahtjeve na ono što se čini kao jednostavna odluka o žigosanju.
Industrije koje se oslanjaju na progresivno žigosanje
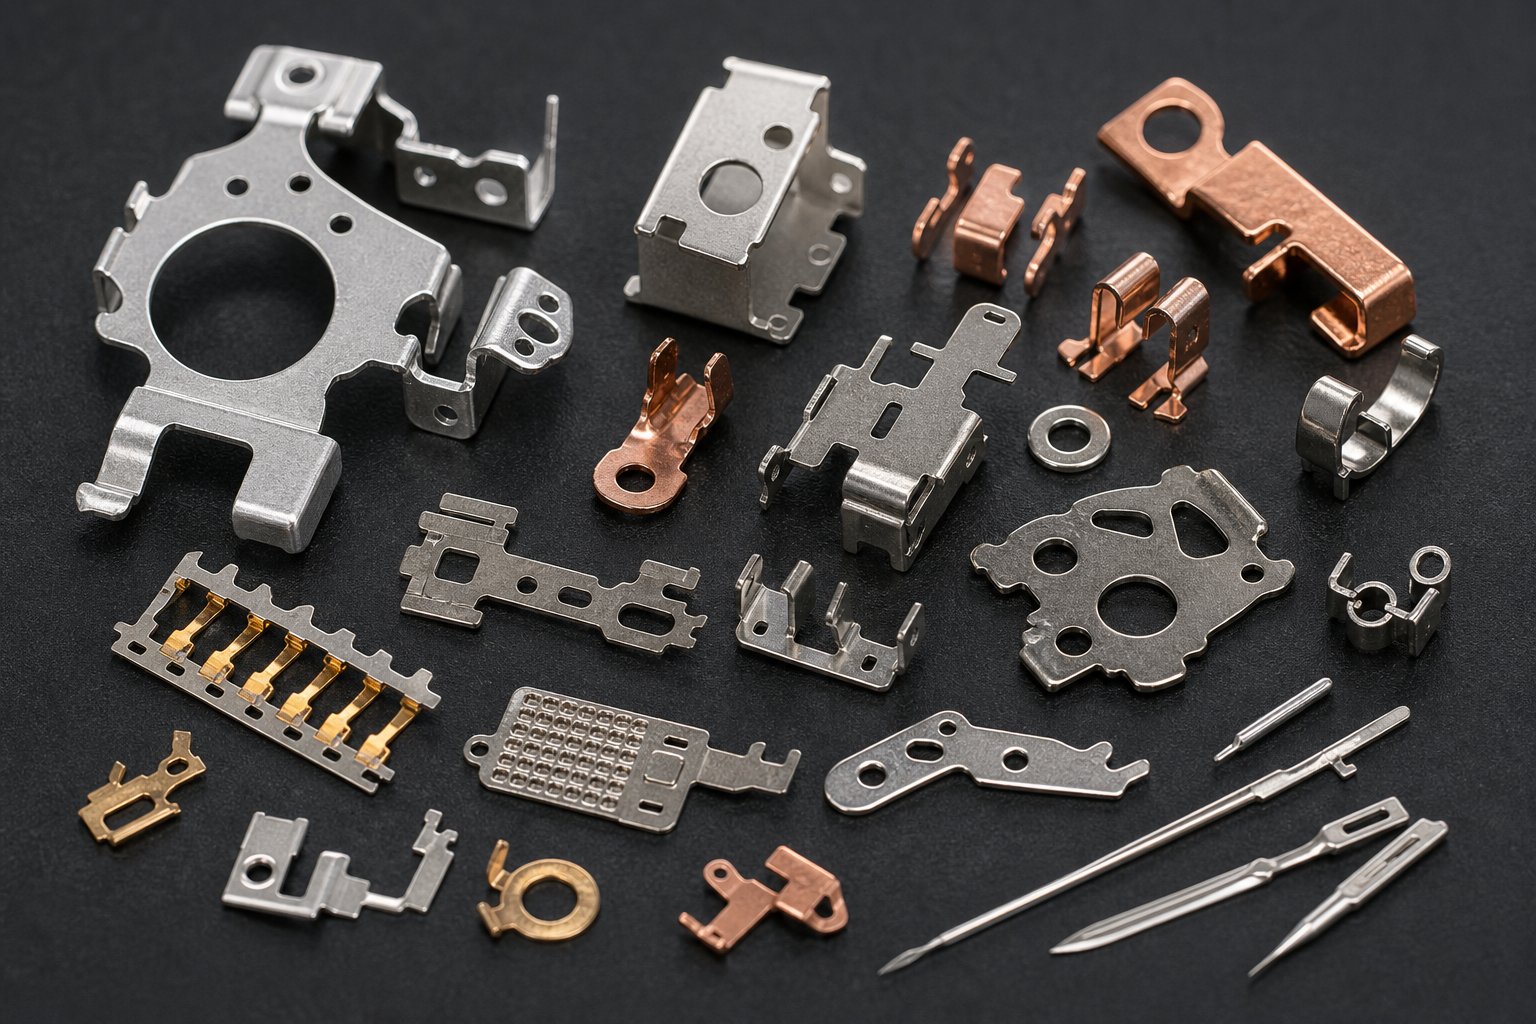
Svaka industrija žigosa metal. Ali razlog zašto svaka industrija odabire progresivno žigosanje umjesto alternativa svodi se na specifične tehničke zahtjeve koje drugi procesi jednostavno ne mogu zadovoljiti u velikom opsegu. Navođenje "automobili, medicina, elektronika" ne govori vam ništa korisno. Ono što je važno jest zašto ovi sektori zahtijevaju posebnu kombinaciju brzine, ponovljivosti i geometrijske složenosti koju pružaju progresivni matrice.
Zahtjevi za dosljednošću-velikog volumena za automobile
Automobilski programi ne zahtijevaju samo dijelove - oni zahtijevaju dokumentirani dokaz da je svaki dio identičan do posljednjeg milijuna. Zato progresivno žigosanje automobilskih komponenti radi prema IATF 16949 certifikatu, koji zahtijeva PPAP dokumentaciju, statističku kontrolu procesa (SPC), analizu mjernog sustava (MSA) i analizu načina kvara i učinaka (FMEA) tijekom cijele proizvodnje.
Progresivni kalupi daju ponovljivost koju ovi programi zahtijevaju jer je proces inherentno samo{0}}registriranje. Upravljačke rupe poravnavaju svaki potez na identičan način, a nosač trake eliminira varijacije rukovanja dijelom između operacija. Kada proizvodite 500.000 nosača godišnje za sklop zasuna na vratima, ta mehanička dosljednost je ono što održava vaše Cpk vrijednosti iznad 1,33 bez stalne intervencije operatera.
Tipični automobilski dijelovi proizvedeni progresivnim utiskivanjem uključuju:
- Konzole za ojačanje konstrukcije i montažne ploče
- Stezaljke podizača prozora i komponente za zadržavanje opruga
- Kućišta električnih konektora i kontakti terminala
- Nosači okvira sjedala i hardver sigurnosnog sustava
- Kućišta senzora detonacije motora i komponente elektromagnetskog ventila
Kombinacija velikog volumena, uskih tolerancija i obvezne dokumentacije čini progresivno žigosanje zadanim postupkom za bilo koju automobilsku žigosanu komponentu dovoljno malu da radi na traci.
Primjene mikro-tolerancije medicinskih uređaja
Progresivno žigosanje medicinskih uređaja djeluje na suprotnom kraju spektra veličina -, ali s jednakim ili većim zahtjevima za preciznošću. Kako se uređaji smanjuju prema minimalno invazivnim dizajnima, komponente unutar njih slijede ih. Čeljusti kirurških instrumenata, značajke stezaljki koje se mogu ugraditi i nosači dijagnostičkih senzora sada zahtijevaju tolerancije mjerene u mikrometrima, a ne u desetinkama milimetara.
Ono što medicinsko progresivno žigosanje čini posebno zahtjevnim je presjek triju ograničenja. Prvo, biokompatibilne materijale - 316L nehrđajući čelik, titan, kobalt-legure kroma - teže je oblikovati i abrazivniji su za alat od standardnog ugljičnog čelika. Drugo, mikro žigosanje za implantabilne uređaje zahtijeva specijalizirani alat i sustave precizne kontrole koji nadilaze mogućnosti tradicionalne opreme za žigosanje. Treće, čista proizvodna okruženja i potpuna sljedivost serije materijala dodaju troškove procesa koji ne postoje u komercijalnim programima za žigosanje.
Metalno utiskivanje visoke preciznosti za medicinske primjene rutinski postiže tolerancije od ±0,01 mm do ±0,025 mm na kritičnim značajkama - što je moguće jer progresivni matrice eliminiraju pogreške repozicioniranja svojstvene procesima više-postavljanja. Uobičajene medicinske komponente uključuju:
- Kirurške spojnice i spojnice
- Trake za pojačanje vrha katetera
- Kontakti i kućišta baterije slušnog aparata
- Baza ortodontskih bravica
- Dijagnostička traka za kontakte elektroda
Elektronika i HVAC aplikacije
Proizvođači elektronike oslanjaju se na progresivno precizno metalno žigosanje iz jednog jednostavnog razloga: igle konektora, štitnici i kontaktne opruge su premali i previše geometrijski složeni da bi se proizveli na bilo koji drugi način. Jedan konektor za pametni telefon može sadržavati desetke utisnutih terminala, svaki s oblikovanim bodljama, kontaktnim udubljenjima i lemljenim repovima proizvedenim u progresivnoj matrici s 12 stanica koja radi pri 800+ poteza u minuti.
Tipični elektronički žigovi uključuju:
- USB i priključni terminali -na-ploču
- EMI zaštitne ploče i spojnice za uzemljenje
- LED rebra hladnjaka i komponente toplinskog sučelja
- Kontaktne opruge baterije
HVAC progresivno žigosanje rješava drugačiji problem - ne minijaturizaciju, već sam volumen po niskoj cijeni. Sustavi grijanja, ventilacije i klimatizacije troše ogromne količine relativno jednostavnih žigosanih komponenti: montažnih nosača, krajnjih zvona motora ventilatora, rebara izmjenjivača topline i spojnih elemenata za kanale. Ovi dijelovi ne zahtijevaju medicinske-tolerancije, ali zahtijevaju milijune komada godišnje po cijenama koje mogu postići samo-progresivne operacije velike brzine.
Uobičajeni HVAC žigovi proizvedeni u progresivnim kalupima:
- Nizovi rebara kondenzatora i isparivača
- Ventilske ploče kompresora i reed ventili
- Montažni nosači i lamele motora
- Potporne ploče cijevi izmjenjivača topline
Svaka od ovih industrija dolazi do progresivnog žigosanja iz različitog smjera - automobilske kroz rigoroznu dokumentaciju, medicinske kroz mikro-toleranciju, elektronike kroz minijaturnu složenost i HVAC kroz ekonomiju čiste količine. Ali svi oni dijele jednu zajedničku ranjivost: podcjenjivanje koliko se troškovna struktura mijenja kada se-zahtjevi specifični za industriju nasloje na ekonomiju osnovnog žigosanja.
Pokretači troškova i ekonomija progresivnog žigosanja
Zahtjevi-specifični za industriju dodaju slojeve troškova -, ali mnogi kupci pogrešno razumiju osnovnu ekonomiju prije nego što ti slojevi uopće uđu u sliku. Usluge progresivnog žigosanja nose strukturu troškova koja nimalo ne liči na kupnju robe. Unaprijed broj je velik. Broj po-dijela je mali. A odnos između te dvije brojke zbunjuje timove za nabavu koji procjenjuju ponude alata na isti način na koji ocjenjuju ponude za sirovine.
Ulaganje u alate u odnosu na ekonomiju troškova po-dijelu
Ovdje je temeljna napetost: alati za progresivne matrice obično se kreću od 30.000 USD do preko 250.000 USD, ovisno o složenosti. To je značajan kapitalni izdatak prije nego što postoji jedan proizvodni dio. Ali kada se ta matrica pokrene, granični trošak svakog dodatnog dijela pada na malo više od sirovog materijala plus vremena tiska.
Što povećava troškove alata? Prije svega broj stanica. Matrica za bušenje-i-savijanje od šest-stanica od mekog čelika mogla bi koštati između 10.000 i 25.000 USD. Dodajte operacije oblikovanja, strože tolerancije, umetke od tvrdog metala za abrazivne materijale ili-pakete senzora matrice, i tražite od 25.000 do 60.000 USD za srednje{13}}složene alate - gdje se koncentrira većina automobilskih i elektroničkih aplikacija. Brzi progresivni kalupi za utiskivanje s dubokim izvlačenjem, u-urezom u kalupu ili teškim operacijama utiskivanja na debelim-materijalima prodiru daleko izvan tog raspona.
Isplata? Smanjenje troškova po-dijelu od 60% do 80% u usporedbi s diskretnim metodama proizvodnje. Montažni nosač koji košta 5,00 USD po jedinici kroz lasersko rezanje s ručnim sekundarnim operacijama pada na otprilike 0,50 USD po jedinici kroz progresivno žigosanje. Taj raspon je ono zbog čega se početno ulaganje isplati -, ali samo u količini.
Pragovi volumena i-Razmatranja prijeloma
Kada progresivno žigosanje postaje ekonomičan izbor? Uobičajeni prag je 50.000 jedinica godišnje, iako ultra-jednostavni dijelovi mogu opravdati alate na 30.000 jedinica. Ispod ovog raspona, trošak kalupa podijeljen s brojem jedinica premašuje uštedu po-dijelu. Iznad toga, dugotrajno progresivno žigosanje brzo amortizira to ulaganje u alat - često postižući povrat unutar 6 do 18 mjeseci proizvodnje.
Razmotrite izravno matematiku. Matrica od 50 000 USD koja proizvodi 500 000 dijelova dodaje samo 0,10 USD po jedinici troškova alata. Ta ista matrica koja proizvodi samo 5000 dijelova dodaje 10,00 USD po jedinici - pretvarajući učinkovit proces u ekonomsku katastrofu. Programi progresivnog žigosanja OEM-a s više-godišnjim ugovorima na šest-godišnjim količinama guraju doprinos alata prema djeliću penija po dijelu, čineći žigosanje velike količine područjem na kojem progresivni matrice donose najveći povrat.
Skriveni čimbenici troškova koje bi kupci trebali razumjeti
Ponuda i cijena po-dijelu ne govore cijelu priču. Iskusni kupci računaju na pokretače troškova koji se nikada ne pojavljuju na početnoj ponudi - i ti skriveni čimbenici često određuju hoće li program ostati u skladu s proračunom ili će ga prekoračiti.
- Zahtjevi tolerancije:Značajke koje se održavaju ispod ±0,05 mm zahtijevaju često oštrenje matrice i više{1}}klase alatnog čelika, što značajno povećava troškove alata i održavanja.
- Stopa iskorištenja materijala:Učinkovitost rasporeda trake određuje koliko će vaše kupljene zavojnice postati gotovi dijelovi u odnosu na otpad. Loše gniježđenje može izgubiti 30%+ sirovog materijala.
- Inženjerske promjene nakon konstrukcije kalupa:Kasna-promjena dizajna može stajati čak pola cijene izvornog alata - ponovna obrada, toplinska obrada i brušenje brzo se zbrajaju.
- Sekundarne operacije:Koraci narezivanja, oblaganja, toplinske obrade ili sastavljanja koje matrica ne može konsolidirati povećavaju troškove po-komadu rada i rukovanja volumenom.
- Iteracije razvoja i isprobavanja:Srednje-složene matrice obično zahtijevaju 5 do 8 ponavljanja uzorkovanja prije postizanja stabilne proizvodnje. Ta probna izvođenja troše vrijeme tiska, inženjerske sate i materijal koji se rijetko pojavljuje u izvornom citatu.
- Održavanje kalupa tijekom vijeka proizvodnje:Ponovno oštrenje probijača, zamjena pločica i preventivni remonti tekući su troškovi koji rastu s ukupnim brojem dijelova.
Disciplina nabave koja funkcionira za kupnju robe - najniža sukladna ponuda pobjeđuje - ne uspijeva za progresivne programe. Ponuda od 22 000 USD koja isključuje robusnu simulaciju, odgovarajući opseg isprobavanja i pravilnu konstrukciju klase matrica često stvara 15 000 USD ili više u troškovima razvoja koji bi se u cijelosti izbjegao s ponudom od 35 000 USD s temeljitim početnim-inženjeringom.
Pametni kupci procjenjuju ukupne troškove vlasništva: alati plus razvoj plus održavanje plus cijena po-dijelu tijekom cijelog vijeka trajanja programa. Taj izračun prebacuje pozornost s narudžbenice na ekonomiju proizvodnje - i postavlja praktičnije pitanje o tome kako identificirati dobavljače koji su sposobni pouzdano isporučiti tu ekonomiku.
Kako procijeniti dobavljača progresivnog žigosanja
Ukupni trošak vlasništva govori vam koliko potrošiti. Ocjena dobavljača vam govori tko to zaslužuje. I tu se mnogi timovi za nabavu spotiču - uspoređuju ponude redak po redak ne provjeravajući može li progresivna tvrtka za žigosanje koja stoji iza tih brojeva zaista pružiti inženjersku dubinu, infrastrukturu kvalitete i skalabilnost proizvodnje koju program zahtijeva.
Tehničke mogućnosti za provjeru
Najveća razlika među proizvođačima progresivnih matrica je u tome dizajniraju li i izrađuju alat-u kući ili ih podugovaraju. Dobavljač s internim inženjeringom kalupa može ponavljati rasporede traka, modificirati redoslijed stanica i rješavati probleme s isprobavanjem u danima, a ne u tjednima. Kada vaš proizvođač alata i vaš proizvodni pogon dijele isti krov, DFM povratne informacije se događaju u stvarnom vremenu - ne putem lanaca e-pošte između nepovezanih tvrtki.
Osim mogućnosti izrade alata, provjerite ove specifičnosti prije nego što u uži izbor uvrstite bilo kojeg dobavljača progresivnih žigosanih kalupa:
- Tonaža preše i raspon veličina kreveta:Odgovara li njihova oprema debljini materijala i otisku vašeg dijela? Dobavljač koji koristi preše od 30 tona ne može rukovati debelim nehrđajućim komponentama koje zahtijevaju 150+ tona sile oblikovanja.
- Kapacitet rukovanja materijalom:Mogu li obraditi širine, debljine i legure svitaka koje vaš dio zahtijeva? Servo sustavi dodavanja, uređaji za ravnanje zavojnica i-linijsko podmazivanje utječu na to koji materijali mogu pouzdano raditi.
- Sekundarne operacije:Rezanje, zavarivanje, oplata, toplinska obrada i montaža izvedeni pod jednim krovom eliminiraju troškove logistike i rizik kvalitete između koraka procesa.
- Stručnost za oblikovanje više{0}}stanica:Dobavljači poputYICHEN, koji eksplicitno služi proizvodnim inženjerima i timovima za nabavu koji nabavljaju progresivne matrice za štancovanje za-metalne dijelove velike količine, demonstriraju vrstu fokusirane sposobnosti - učinkovito više-oblikovanje u više stanica, čvrstu ponovljivost i skalabilnu masovnu proizvodnju - koja odvaja kvalificiranog partnera od opće trgovine.
Dobavljač koji je uložio u naprednu CNC obradu, žičanu eroziju i alate za digitalnu simulaciju poput analize konačnih elemenata (FEA) može predvidjeti i riješiti probleme s alatima prije nego što se čelik uopće izreže. Ta tehnološka stručnost izravno se prevodi u manje ponavljanja isprobavanja, kraća vremena isporuke i niže ukupne troškove razvoja.
Sustavi kvalitete i certifikati koji su važni
Certifikati nisu samo logotipi na web stranici. Svaki od njih nameće specifičnu disciplinu procesa koja utječe na način na koji se vaši dijelovi proizvode, provjeravaju i dokumentiraju:
| Certifikacija | Opseg | Što to znači za vaše žigosane dijelove |
|---|---|---|
| ISO 9001 | Opća kvaliteta izrade | Kontrola osnovnog procesa,-razmišljanje temeljeno na riziku, stalno poboljšanje. Dovoljno za opće industrijsko žigosanje. |
| IATF 16949 | Automobilska proizvodnja | Nalaže PPAP, SPC, FMEA i MSA. Obavezno za sve dobavljače automobilske razine. Na kritičnim karakteristikama nameće Cpk veći od ili jednak 1,67. |
| AS9100 | Zrakoplovstvo i obrana | Dodaje upravljanje konfiguracijom, prvi pregled artikla prema AS9102 i sprječavanje krivotvorenih dijelova. Nema-pregovaranja za zrakoplovne i svemirske primarne. |
Za automobilske programe, PPAP (Production Part Approval Process) je ulaz u proizvodnju. Tipičnom PPAP-u za progresivno žigosanje potrebno je 8 do 12 tjedana od pokretanja-alata do odobrenog naloga za podnošenje dijela. Ta vremenska linija pokriva izradu kalupa, prve radove u članku, validaciju dimenzija, studije sposobnosti i puni paket za podnošenje od 18 elemenata. Ako proizvođač progresivnih matrica ne može jasno artikulirati svoj PPAP proces, oni nisu pokrenuli dovoljno automobilskih programa da obrade vaš.
Za ne-automobilske radove još uvijek možete zatražiti podskup: izvješća o dimenzijama, certifikate materijala, kontrolni plan i uzorke dijelova. Struktura osigurava odgovornost čak i kada nije potreban puni teret automobilske dokumentacije.
Pitanja koja možete postaviti svom dobavljaču pečata
Jedno je znati što provjeriti. Dobivanje iskrenih odgovora zahtijeva postavljanje oštrih pitanja. Upotrijebite ovaj popis za provjeru kada ocjenjujete proizvođače kalupa za žigosanje - on pokriva nedostatke u kojima površni citati skrivaju stvarne razlike u sposobnostima:
- Vlasništvo alata:Tko je vlasnik kocke nakon plaćanja - vi ili dobavljač? Možete li ga prenijeti u drugi objekt ako je potrebno?
- In-kućni strojarski inženjering:Dizajniraju li, simuliraju i izrađuju progresivne matrice interno ili podugovaraju bilo koju fazu?
- DFM proces povratnih informacija:Hoće li pregledati dizajn vašeg dijela i predložiti izmjene za utiskivanje prije ponude alata? Koliko brzo?
- Skalabilnost volumena:Mogu li skalirati od početnog uzorkovanja do 500,000+ godišnjih jedinica bez angažiranja kapaciteta tiska?
- Izvor materijala:Imaju li standardne legure za zavojnice ili je za svaku narudžbu potrebno vrijeme za nabavu materijala?
- Opseg isprobavanja i provjere valjanosti:Koliko je ponavljanja uzorkovanja uključeno u ponudu alata? Što se događa ako su potrebna dodatna testiranja?
- Program održavanja kalupa:Kakav je njihov raspored preventivnog održavanja? Tko snosi troškove ponovnog oštrenja izbijača i zamjene umetka tijekom životnog vijeka matrice?
- Proces inženjerskih promjena:Kako se nose s-revizijama dizajna proizvodnje? Koji je uobičajeni trošak i utjecaj na rokove?
- Kvalitetna dokumentacija:Mogu li pružiti PPAP razinu 3, prva izvješća o inspekciji artikla i tekuće SPC podatke kao standardne rezultate?
- Komunikacija i upravljanje projektima:Hoćete li imati namjenski tehnički kontakt ili ste usmjereni kroz opću prodaju?
Dobavljač koji na ova pitanja odgovara konkretnim - stvarnim rokovima, imenovanim inženjerskim kontaktima, dokumentiranim procesima - signalizira dubinu. Onaj tko skreće prema općim uvjeravanjima signalizira rizik. Među proizvođačima matrica za utiskivanje metala, razlika između pouzdanog dugoročnog-partnera i izvora stalnih proizvodnih glavobolja često postaje vidljiva u ovoj fazi procjene, mnogo prije nego što se potpiše bilo kakva narudžbenica.
Odabir dobavljača postavlja temelje. Ali razumijevanje kako se projekt zapravo razvija - od tog prvog pregleda dizajna do proizvodne rampe - određuje jesu li vaša očekivanja na vremenskoj skali realna ili pusta želja.
Od početnog upita do pune proizvodnje
Identificirali ste pravog dobavljača. Evaluacijska pitanja provjerena. Dakle, što se zapravo događa sljedeće? Većina kupaca ulazi u programe usluga progresivnog štancanja metala s nejasnim osjećajem da se alat izrađuje, uzorci dobivaju odobrenje i proizvodnja počinje. Stvarnost je strukturirani slijed inženjerskih vrata, svaki sa svojim vremenskim okvirom, rezultatima i potencijalnim točkama kvara. Pogrešno razumijevanje ovog životnog ciklusa je mjesto gdje prekoračenja rasporeda potječu - ne iz nekompetentnosti dobavljača, već iz očekivanja kupaca koji preskaču kritične faze.
Pregled dizajna i faza povratnih informacija DFM-a
Svaki projekt progresivnog žigosanja metala započinje inženjerskom procjenom - a ne narudžbenicom. Dobavljačevi inženjeri alata pregledavaju vašu geometriju dijela, izbor materijala, oznake tolerancije i godišnje ciljeve količine kako bi utvrdili je li komponenta uopće prikladna za progresivnu obradu kalupa. Ovdje označavaju značajke koje dodaju nepotrebne stanice, predlažu promjene radijusa koje sprječavaju pucanje i identificiraju prilike za konsolidaciju sekundarnih operacija u samu matricu.
Očekujte da ova faza uključuje:
- Koncepti rasporeda traka koji pokazuju broj stanica, dizajn nosača i korak uvlačenja
- Preliminarni odabir tiska na temelju proračuna tonaže i zahtjeva veličine kreveta
- DFM preporuke - izmjene geometrije koje smanjuju troškove alata ili poboljšavaju vijek trajanja matrice
- Potvrda materijala, uključujući raspravu o progresivnom ponašanju materijala za žigosanje i svim zahtjevima alata-specifičnim za legure
- Proračunski alati i procjene cijena komada-vezane uz specifične pretpostavke količine
Tipično trajanje? Dva do četiri tjedna za dijelove standardne složenosti. Vrlo složene komponente s uskim tolerancijama ili egzotični materijali mogu potrajati dulje jer inženjeri pokreću simulacije oblikovanja i procjenjuju višestruke alternativne rasporede traka prije nego što krenu u smjer. Požurivanje ove faze - ili potpuno preskakanje DFM povratnih informacija - najčešća je pogreška koju kupci čine. Svaki dolar ušteđen na inženjerskom pregledu stvara deset dolara u preradi alata nizvodno.
Izrada alata kroz prvo odobrenje artikla
Nakon što su raspored trake i dizajn dijela zaključani, počinje konstrukcija matrice. Visoko{1}}progresivna matrica obično zahtijeva 12 do 20 tjedana za projektiranje, strojnu obradu, toplinsku obradu, brušenje, sastavljanje i puštanje u pogon. Složene matrice s mnogo stanica ili uskim tolerancijama mogu gurnuti izvan tog raspona. Ova vremenska linija nije podloga - ona odražava stvarnost preciznih alata za matrice i štancanje koji moraju održavati točnost dimenzija kroz milijune ciklusa.
Slijed od-do-odobrenja općenito slijedi ovaj put:
- Detaljan dizajn matrice:Potpuno 3D modeliranje svake stanice, komponente i progresije trake (2-4 tjedna)
- Obrada komponenti:CNC glodanje, EDM žica i brušenje izbijača, umetaka za kalupe i ploča (4-8 tjedana)
- Toplinska obrada i dorada:Kaljenje čelika za kalupe na specificirane Rockwell vrijednosti, površinsko brušenje do konačnih dimenzija (1-2 tjedna)
- Montaža i postavljanje na stol:Ugradnja komponenti, postavljanje razmaka, provjera poravnanja na svim stanicama (1-2 tjedna)
- Prvo isprobavanje:Početno prešanje radi validaciju napredovanja trake, identificiranje smetnji i izradu preliminarnih uzoraka
- Ponavljanje i usavršavanje:Podešavanje visine probijanja, modificiranje radijusa oblikovanja, ispravljanje dimenzijskih odstupanja na temelju mjerenja uzorka
- Prvi pregled artikla:Izvješće o punim dimenzijama u odnosu na ispis dijela, često uključujući GD&T mjerenja kritičnih značajki
Za automobilske programe ova faza kulminira podnošenjem PPAP-a - sveobuhvatnog paketa dokumentacije koji demonstrira sposobnost procesa kroz dimenzionalne podatke, studije sposobnosti (Cpk analiza), planove kontrole i nalog za podnošenje dijela. PPAP razina 3, najčešće potrebna razina podnošenja, uključuje potpunu dokumentaciju inženjerskih crteža, toka procesa, studija sposobnosti i proizvodnih uzoraka proizvedenih u normalnim uvjetima.
Srednje{0}}složene matrice obično zahtijevaju 5 do 8 ponavljanja uzorkovanja prije postizanja stabilne proizvodne-kvalitete. Svaka iteracija uključuje pokretanje dijelova, njihovo mjerenje, prepoznavanje odstupanja, modificiranje alata i ponovno -izvođenje. Kupci koji planiraju dvije probe, a zatim otkriju da ih treba šest su oni koji frustrirano zovu svog dobavljača u tjednu 18 - kada je prema rasporedu proizvodnja već počela.
Rampa proizvodnje i stalno upravljanje kvalitetom
Prvo odobrenje artikla ne znači da puna proizvodnja počinje sljedeći dan. Postoji namjerno razdoblje povećanja u kojem se stope proizvodnje postupno povećavaju dok dobavljač potvrđuje da kvaliteta ostaje stabilna pri brzini. Pokretanje kockice pri 50 udaraca u minuti tijekom isprobavanja govori vam da alat radi. Pokretanje na 400 SPM tijekom osam uzastopnih sati govori vam može li održati proizvodnju bez toplinskog pomaka, kvara na podmazivanju ili problema s nakupljanjem otpada.
Tijekom stalne proizvodnje, upravljanje kvalitetom oslanja se na tri stupa:
- Statistička kontrola procesa (SPC):Kritične dimenzije se mjere u definiranim intervalima i ucrtavaju kako bi se otkrilo pomicanje prije nego dijelovi izađu iz tolerancije. Kontrolna ograničenja pokreću korektivne radnje mnogo prije nego što neispravni dijelovi dospiju do vašeg priključka.
- Preventivno održavanje kalupa:Planirana isključenja radi ponovnog oštrenja izbijača, inspekcije umetaka i zamjene opruga sprječavaju neplanirane kvarove. Većina progresivnih matrica zahtijeva održavanje svakih 50.000 do 150.000 poteza, ovisno o abrazivnosti materijala i konstrukciji alata.
- Praćenje proizvodnje:U-senzori kalupa, monitori tonaže i detektori-nepravilnog dodavanja trenutno zaustavljaju prešu ako nešto pođe po zlu - štiteći i ulaganje u alat i kvalitetu dijelova.
Za proizvodne inženjere i timove za nabavu koji su spremni započeti svoj put pronalaženja kalupa za progresivno žigosanje, dobavljači poputYICHENposebno se usredotočite na tijesnu ponovljivost i skalabilnu masovnu proizvodnju - sposobnosti koje su najvažnije tijekom ove faze povećanja proizvodnje, gdje matrica mora dokazati da može isporučiti konzistentne dijelove ne samo u uzorkovanju, već u kontinuiranim velikim-količinama.
Puni životni ciklus - od prvog upita do stabilne proizvodnje - obično traje od 16 do 30 tjedana, ovisno o složenosti dijelova, materijalnim izazovima i zahtjevima dokumentacije. Kupci koji razumiju ovaj vremenski okvir unaprijed planiraju lansiranje svojih proizvoda u skladu s tim. Oni koji ne završe komprimiranjem inženjerskih faza, preskakanjem koraka provjere valjanosti i plaćanjem za to u kvalitetnim bijegovima i odgodama rasporeda koji koštaju mnogo više od tjedana koje su pokušali uštedjeti.
Često postavljana pitanja o progresivnom metalnom štancanju
1. Što je progresivna matrica u metalnom štancanju?
Progresivna matrica je više{0}}alat instaliran u preši za štancanje gdje kontinuirana metalna traka napreduje kroz uzastopne stanice sa svakim hodom preše. Svaka stanica izvodi određenu operaciju kao što je bušenje, savijanje, oblikovanje ili rezanje. Dio ostaje pričvršćen na noseću traku tijekom cijelog procesa i odvaja se samo na konačnoj stanici za odsijecanje, proizvodeći dovršenu komponentu sa svakim ciklusom hoda.
2. Koliko košta alat za progresivne matrice?
Alati za progresivne matrice obično se kreću od 30.000 USD do preko 250.000 USD, ovisno o broju stanica, zahtjevima materijala, zahtjevima tolerancije i značajkama kao što su karbidni umetci ili senzori u -matrici. Jednostavna šest-matrica za bušenje-i-savijanje od mekog čelika može koštati 10 000 do 25 000 USD, dok srednje{13}}složeni alati za automobile ili elektroniku obično padaju između 25 000 i 60 000 USD. Ulaganje postaje ekonomično kada se amortizira kroz godišnje količine koje prelaze 50.000 jedinica, pri čemu trošak po-dijelu značajno pada u usporedbi s alternativnim procesima.
3. Koja je razlika između progresivne matrice i prijenosne matrice?
Kod progresivnog utiskivanja, dio ostaje povezan s nosačem metalne trake kroz sve stanice do konačnog prekida. Kod prijenosnog štancanja, dio se rano odvaja od trake i mehaničkim prstima fizički premješta između stanica. Prijenosne matrice odgovaraju većim dijelovima ili onima koji zahtijevaju duboko izvlačenje i promjene orijentacije, dok se progresivne matrice ističu u manjim,-komponentama velikog volumena koje rade s većim hodovima u minuti. Progresivni kalupi obično postaju-isplativi iznad 50.000 godišnjih jedinica, dok programi prijenosnih kalupa mogu opravdati ulaganje pri količinama od samo 25.000 jedinica.
4. Koji se materijali mogu koristiti u progresivnom štancanju?
Uobičajeni materijali uključuju nisko{0}}ugljični čelik (1008/1010), nehrđajući čelik (304/316L), bakar (C11000), mjed (C26000), fosfornu broncu (C51000) i legure aluminija (5052/6061). Svaki materijal zahtijeva specifične prilagodbe alata. Čelik nudi izvrsnu sposobnost oblikovanja uz minimalno trošenje alata. Nehrđajući čelik zahtijeva kompenzaciju povratnog povrata i premaze protiv -galjenja. Bakar i mjed trebaju posebno podmazivanje kako bi se spriječilo nakupljanje kalupa. Aluminiju su potrebni veći razmaci kalupa i maziva na bazi PTFE-kako bi se spriječilo kidanje i brazde na površini.
5. Koliko je vremena potrebno od početnog upita do pune proizvodnje s progresivnim žigosanjem?
Puni životni ciklus obično traje od 16 do 30 tjedana, ovisno o složenosti dijela i zahtjevima dokumentacije. Faza pregleda DFM-a traje dva do četiri tjedna, konstrukcija kalupa zahtijeva 12 do 20 tjedana uključujući dizajn, strojnu obradu, toplinsku obradu i sastavljanje, a prvo odobrenje artikla uključuje 5 do 8 ponavljanja uzorkovanja. Nakon odobrenja, faza povećanja proizvodnje potvrđuje kvalitetu pri punoj brzini prije nego što počne-proizvodnja u stabilnom stanju. Dobavljači poput YICHEN-a koji su usredotočeni na čvrstu ponovljivost i skalabilnu masovnu proizvodnju mogu pojednostaviti ovaj vremenski okvir kroz-inhausen dizajn alata i konstrukcijske mogućnosti.


