


Što su progresivne matrice za štancanje i zašto su važne
Zamislite jedan alat koji buši, savija, oblikuje i reže gotovi metalni dio u jednom kontinuiranom pokretu, stotine puta u minuti. To je upravo ono što progresivna matrica za žigosanje radi. Za proizvodne inženjere i timove za nabavu zadužene za skaliranje izlaza uz pridržavanje strogih tolerancija, razumijevanje ovog sustava alata iznutra prema van razlika je između glatkog pokretanja i skupih pokušaja-i-pogreški.
Što je progresivna matrica za žigosanje
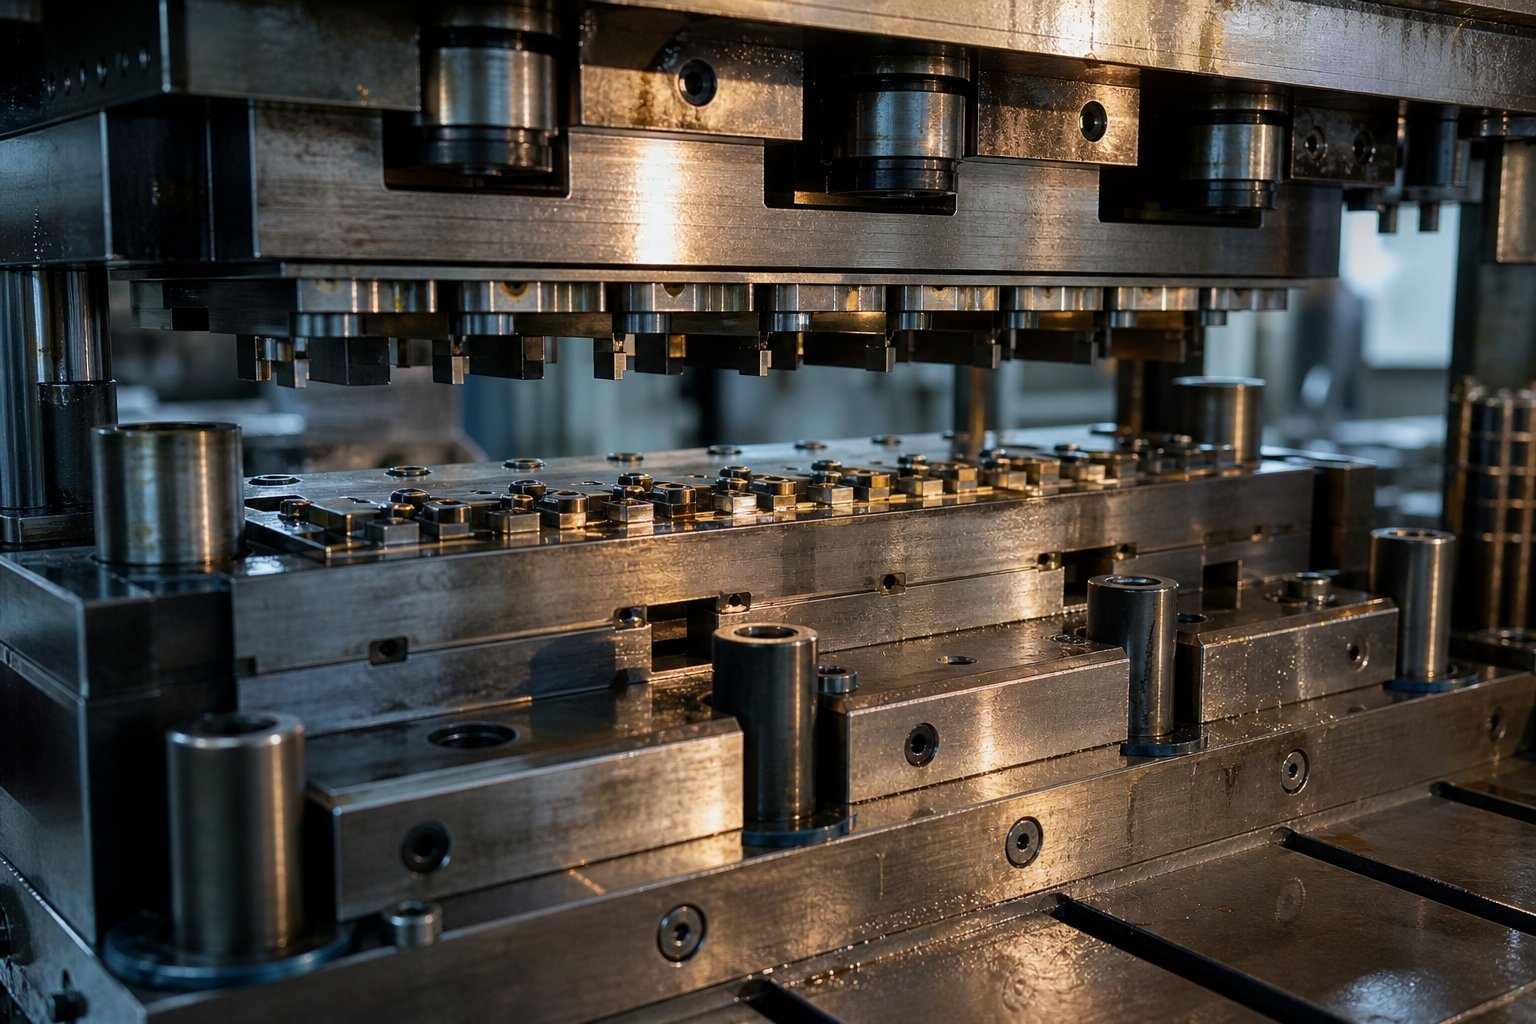
Matrica za progresivno utiskivanje je precizni alat instaliran u preši za utiskivanje koji pomiče metalnu traku kroz niz sekvenciranih stanica, od kojih svaka izvodi određenu operaciju rezanja ili oblikovanja po hodu preše, sve dok se gotovi dio ne odvoji na završnoj stanici.
Takošto je progresivna matrica u praktičnom smislu? To je samostalan proizvodni-sustav. Zavojnica metalnog lima ulazi u prešu, a servo dodavač pomiče traku za fiksnu udaljenost, koja se naziva korak, sa svakim udarcem. Na svakoj stanici traka se susreće s drugom operacijom: bušenjem, savijanjem, kovanjem, utiskivanjem ili obrezivanjem. Dio ostaje pričvršćen za noseću traku cijelom dužinom, održavajući poravnanje dok ga konačni rez ne oslobodi. Jedan potez unutra, jedna gotova komponenta van, kontinuirano.
Ponekad ćete čuti-radne timove da to nazivaju prog die. Bez obzira na skraćenicu, osnovno načelo je isto: višestruke operacije konsolidirane u jedan automatizirani ciklus koji eliminira rukovanje dijelovima između koraka.
Zašto progresivni matrice dominiraju velikom-produkcijom
Progresivno žigosanje pruža kombinaciju s kojom se druge metode teško snalaze: brzinu, ponovljivost i nisku po-jediničnu cijenu u velikom obimu. Preše s progresivnim matricama rade s bilo kojeg mjesta25 do preko 200 udaraca u minuti, što znači da gotovi dio ispada svaki djelić sekunde. Budući da je svaka stanica brušena i ojačana do mikrometarske-preciznosti, dosljednost dimenzija održava se kroz milijune ciklusa bez ručne intervencije.
Za timove za nabavu koji procjenjuju troškove, matematika je jednostavna. Ulaganje u alat je veliko unaprijed, ali granični trošak svakog dodatnog dijela smanjuje se na nešto više od sirovog materijala i vremena prešanja. Pri godišnjim količinama iznad 50.000 jedinica, progresivni kalupi rutinski smanjuju troškove po-dijelu za 30 do 80 posto u usporedbi s CNC metodama izrade. Ta je ekonomska logika razlog zašto automobilski priključci, elektroničke zaštitne komponente i HVAC nosači u velikoj većini dolaze iz progresivnih operacija žigosanja.
Dobitci učinkovitosti, međutim, u potpunosti ovise o tome što se događa unutar matrice. Raspored trake, redoslijed stanica i strategija oblikovanja određuju hoće li alat raditi na milijune pogodaka ili zahtijeva stalnu intervenciju. Ta inženjerska dubina je mjesto gdje ova vrsta alata otkriva svoju pravu složenost.
Kako funkcionira proces progresivnog žigosanja
Raspored trake i redoslijed postaja zvuče jednostavno na papiru, ali u praksiprogresivni proces žigosanjaje usko koreografirani sustav u kojem tri stroja djeluju kao jedan: dodavač zavojnica, preša i sama matrica. Razumijevanje njihove interakcije na razini hoda otkriva zašto ovaj proces matrice proizvodi gotove dijelove brže od bilo koje više-korakne alternative.
Uvlačenje trake i mehanika napredovanja
Sve počinje od odmotavača. Zavojnica ravnog metalnog lima, obično u rasponu od 0,1 mm do 6 mm debljine, odmotava se u ravnalo koje uklanja zakrivljenost zavojnice-. Odatle, servo ili zračni dodavač hvata traku i pomiče je naprijed za preciznu, ponovljivu udaljenost sa svakim pritiskom pritiska. Ta udaljenost je korak i točno odgovara razmaku između stanica unutar matrice.
Točnost je ovdje kritična. Ako se duljina dovoda pomakne čak i za djelić milimetra, svaka nizvodna stanica se pogrešno poravnava. Zbog toga pilotske igle, otvrdnuti cilindrični stupovi montirani u gornju matricu, ulaze u prethodno probušene rupe u traci na početku svakog zamaha. Oni fizički povlače traku u točnu registraciju prije nego započne bilo kakvo rezanje ili oblikovanje. Zamislite pilote kao resetiranje položaja sustava, ispravljanje bilo koje manje varijacije dodavanja u svakom pojedinom ciklusu.
Nizanje stanica od praznog do gotovog dijela
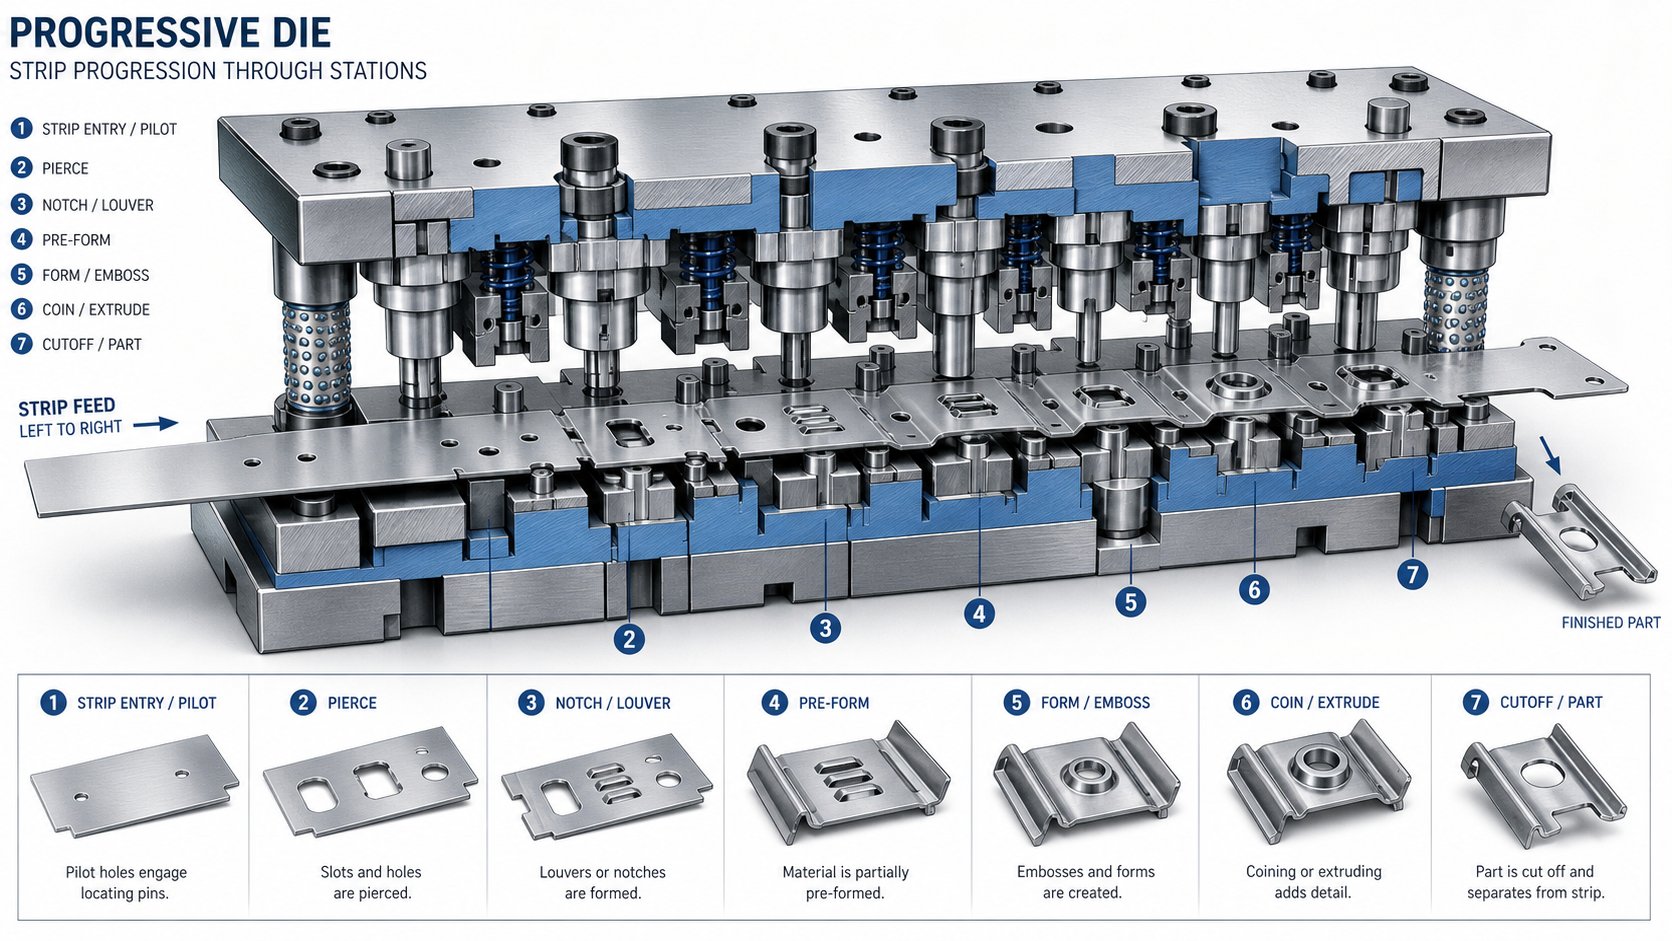
Unutar matrice, stanice su raspoređene u linearnom nizu. Svaka stanica izvodi jednu ili dvije operacije na traci dok se preša za progresivno žigosanje zatvara. Geometrija dijela razvija se postupno, stanicu po stanicu, dok ostaje pričvršćena na noseću traku preko uskih jezičaca ili mreža materijala.
Tipični progresivni proces žigosanja slijedi ovaj slijed:
- Pilot rupe su probušene u traci nosača kako bi se uspostavila registracija za sve sljedeće stanice.
- Unutarnje značajke kao što su utori, rupe i zarezi su probušene ili neispunjene.
- Operacije oblikovanja poput savijanja, kovanja ili crtanja postupno oblikuju geometriju dijela.
- Dodatni postupci podrezivanja ili ponovnog učvršćivanja pročišćavaju dimenzije i smanjuju zaostalo naprezanje.
- Konačna stanica za rezanje odvaja gotovi dio od noseće trake i on izlazi iz matrice kao dovršena komponenta.
Između stanica, djelomično formirani dio vozi se duž trake za prijevoz poput putnika na pokretnoj traci. Ovo eliminira robotsko rukovanje odabirom-i-postavljanjem i čuva vremena ciklusa mjerena u djelićima sekunde umjesto u sekundama.
Pritisnite Stroke Cycle and Timing
Kako preša za žigosanje radi zajedno s matricom? Preša se spušta, zatvarajući gornju matricu na donju matricu i izvršavajući sve radnje stanice istovremeno u jednom potezu. Kako se klip uvlači, dodavač pomiče traku za jednu duljinu, a klinovi podizača lagano podižu traku s donje površine matrice tako da se može slobodno kretati. Ovan se ponovno spušta i ciklus se ponavlja.
Preša za utiskivanje koja pokreće progresivni alat na 200 udaraca u minuti dovršava cijeli ovaj niz, uvlačenje, registriranje, oblikovanje, uvlačenje, u 300 milisekundi. Pri toj brzini, vremenski prozor dodavača mjeri se u desecima milisekundi, a ploča za skidanje matrice mora čisto očistiti traku prije sljedećeg napredovanja. Svaka komponenta u sustavu sinkronizirana je s rotacijom radilice preše, čineći progresivno utiskivanje manje sličnim nizu diskretnih događaja, a više sličnim kontinuiranom mehaničkom ritmu.
Taj ritam, međutim, ostaje dosljedan samo kada pojedinačne komponente unutar matrice izdrže pod milijunima ponovljenih udaraca. Geometrija probijanja, razmaci matrice i odabir materijala na razini komponente određuju hoće li alat održati taj ritam ili će početi proizvoditi otpad.
Kritične komponente unutar progresivnog kalupa
Geometrija bušilice i zazori matrice održavaju ritam stabilnim, ali što su točno ti dijelovi i kako se uklapaju? Progresivna matrica za utiskivanje nije jedan monolitni blok. To je sklop preciznih-komponenti matrice za brušeno utiskivanje, od kojih svaka ima poseban zadatak, radeći usklađeno pod ekstremnim ponavljajućim opterećenjem. Kada shvatite što svaki dio radi, rješavanje problema postaje logično, a ne nagađanje.
Komponente sklopa gornje matrice
Gornja polovica matrice postavlja se na ram preše i daje silu koja reže i oblikuje traku. Njegovi ključni elementi uključuju:
- Ploča za bušenje (držač):Ojačana čelična ploča koja drži sve probojce alata u preciznom položaju. Svaki proboj je brušen kako bi odgovarao geometriji rupe ili obliku koji proizvodi, a držač ih zaključava na mjestu tako da se ne mogu okretati ili pomicati pod opterećenjem.
- Podložna ploča:Postavljena između ploče za bušenje i gornje papuče matrice, ova otvrdnuta ploča sprječava zabijanje očvrslih umetaka u mekšu papučicu matrice ponovljenom udarnom silom preše.
- Ploča za skidanje:Ova komponenta steže trakasti materijal na blok matrice dok se preša zatvara. Jednako važno, skida materijal s proboja tijekom hoda prema gore. Bez toga, traka bi se zalijepila za metalne alate za probijanje prilikom uvlačenja, povukla bi se u gornju matricu i uzrokovala trenutnu štetu.
- Piloti:Igle s-vrhom metka koje ulaze u prethodno-probušene rupe u traci kako bi se postavile u konačno poravnanje prije bilo kakve operacije. Svakim potezom ispravljaju manje netočnosti hrane.
Komponente sklopa donje matrice
Donja polovica nalazi se na podupiraču preše i prima sile rezanja i oblikovanja odozgo. Njegovi ključni elementi uključuju:
- Die block (die chase):Glavno tijelo gdje se obrađuju ili umeću konture za rezanje i oblikovanje. U-čeličnim kalupima za utiskivanje većeg volumena, blok matrice sadrži zamjenjive umetke izrađene od vrhunskog alatnog čelika ili karbida, što omogućuje lokalizirane popravke bez ponovne izrade cijelog bloka.
- Gumbi za kockice:Ojačani cilindrični umeci utisnuti u blok matrice koji osiguravaju suprotnu oštricu za svaki proboj. Razmak između vrha bušilice i njegovog spojnog gumba, obično 5 do 10 posto debljine materijala, kontrolira kvalitetu rezanog ruba.
- Dizači matrice za utiskivanje:Opružne igle ili tračnice koje lagano podižu traku od površine matrice nakon svakog poteza. Ovaj zazor omogućuje dodavaču da slobodno pomiče traku bez povlačenja preko reznih rubova, smanjujući trošenje i sprječavajući ne-uvlačenja velikom brzinom.
- Zaustavni blokovi:Precizno brušeni-blokovi koji postavljaju visinu zatvaranja matrice u preši. Tehničari drobe lem u utoru za uzemljenje na graničnom bloku kako bi potvrdili da probojci i oblici dosegnu odgovarajuću dubinu tijekom postavljanja.
Sustavi usmjeravanja i registracije
Zamislite da gornju i donju polovicu zatvorite zajedno pri 200 udaraca u minuti s razmacima koji se mjere u tisućinkama inča. Sustavi za navođenje to omogućuju:
- Vodilice i čahure:Otvrdnute igle postavljene na jednu papučicu matrice zahvaćaju precizne čahure na drugoj, poravnavajući gornju i donju polovicu unutar tolerancije od 0,0001 inča. Vodilice za-kuglične ležajeve, koje se nalaze na kaveznim ležajevima, postale su industrijski standard zbog glatkog zahvaćanja i jednostavnog odvajanja matrice.
- Die cipele (die set):Gornje i donje temeljne ploče koje drže svaku drugu komponentu na mjestu. Oni apsorbiraju sile otklona i osiguravaju kruto sučelje za montažu tiska.
- Opruge:Visoko{0}}kompresivne opruge, mehaničke zavojnice ili plinoviti dušik, koje pružaju kontrolirani tlak za funkcije skidanja, držanja i izbacivanja dijelova tijekom ciklusa hoda.
Tablica u nastavku objedinjuje ove komponente kalupa za utiskivanje, njihove funkcije i tipične odabire materijala u format brze-reference:
| komponenta | Funkcija | Tipičan materijal |
|---|---|---|
| Die cipele | Temeljne ploče koje postavljaju sve ostale komponente i održavaju poravnanje | Meki čelik ili nodularni liv |
| Vodilice i čahure | Poravnajte gornju i donju polovicu matrice na desetinke tisućinke | Kaljeni legirani čelik; aluminijski kavezi za kuglice |
| Ploča za bušenje (držač) | Drži i pozicionira sve bušilice alata | A-2 ili D-2 alatni čelik |
| Podložna ploča | Štiti cipelu od udarnih sila | A-2 kaljeni alatni čelik |
| Ploča za skidanje | Steže tračni materijal i skida ga od udaraca pri uvlačenju | A-2 alatni čelik ili meki čelik (vođeni tip) |
| Izbijači alata | Izrežite, probušite ili oblikujte traku | D-2, M-2, CPM ili karbid |
| Matrični blok / umetci | Osigurajte suprotne rezne rubove i oblikujte konture | D-2, M-2, CPM ili karbidni umetci |
| Die gumbi | Zamjenjivi-rezni rubovi za izbijače | Kroz-očvrsli legirani čelik ili karbid |
| Piloti | Registrirajte traku u točan položaj svakim potezom | Kaljeni alatni čelik, poliran nos |
| Opruge (mehaničke / dušične) | Omogućite silu skidanja,-drži pritisak i izbacivanje dijela | Krom-silicijska žica ili boce s dušikom |
| Dizači | Podignite traku s površine matrice za slobodno napredovanje između poteza | Kaljeni alatni čelik s povratnom oprugom |
| Zaustavi blokove | Postavite visinu zatvaranja i provjerite dubinu pritiska tijekom postavljanja | Kaljeni alatni čelik, precizno brušen |
Svaki od ovih dijelova mora imati dimenzionalni integritet tijekom milijuna ciklusa prešanja. Kada se jedan udarac istroši iznad dopuštene granice ili se opruga podizača umori, cijeli sustav pomiče. Ta međuovisnost je razlog zašto odabir materijala i strategija dizajna na razini komponente imaju jednaku težinu kao i cjelokupni raspored trake, odnos koji postaje posebno jasan tijekom faze projektiranja matrice.
Progresivni dizajn matrice od koncepta do validacije
Međuovisnost komponenti na fizičkoj razini je jedna stvar. Natjerati sve te dijelove da rade zajedno prije nego što se čelik izreže? To je mjesto gdje progresivni dizajn kalupa ili štedi mjesece proizvodnih glavobolja ili ih stvara. Dobro-izvedeni dizajn matrice za utiskivanje ne počinje s CAD geometrijom, već s temeljitim razumijevanjem onoga što gotovi dio mora raditi, koliko ih je potrebno i koja ograničenja nameće materijal.
Ulazi u dizajn i zahtjevi kupaca
Tipični projekt dizajna matrice za metalno utiskivanje počinje kada kupac pošalje otisak dijela, obično popraćen 3D CAD modelom. Ali samo to crtanje ne daje dizajneru matrice dovoljno da počne. Prije bilo kakvog rada na rasporedu trake, dizajner mora sakupiti potpunu sliku konteksta proizvodnje. Rano propustite kritičan unos i cijeli koncept alata možda će trebati naknadno preraditi.
Ovdje su kritični inputi dizajna potrebni prije početka progresivnog razvoja alata:
- Geometrija dijelova: 2D crteži i 3D čvrsti modeli s potpunim GD&T oblačićima koji definiraju sve kritične dimenzije i referentne točke.
- Specifikacija materijala: vrsta legure, stanje, debljina i mehanička svojstva uključujući vlačnu čvrstoću, granicu tečenja, rastezanje i n-vrijednost.
- Zahtjevi za godišnjom količinom: Očekivane godišnje količine, veličine lotova i projektirani životni vijek programa, koji izravno utječu na klasu konstrukcije i izbor materijala.
- Zahtjevi tolerancije: Koje su značajke kritične-za-funkciju (CTF) i koje nose standardne komercijalne tolerancije, budući da strože specifikacije zahtijevaju dodatne stanice ili operacije kovanja.
- Sekundarne operacije: bilo koji post{0}}proces utiskivanja kao što je oplata, toplinska obrada, zavarivanje ili sastavljanje koji nameću ograničenja smjeru neravnina, završnoj obradi površine ili stabilnosti dimenzija.
- Dostupnost preše i dodavača: Ako kupac ima postojeću liniju preše, njezin kapacitet tonaže, veličina ležaja, duljina hoda i vrsta dodavača ograničavaju omotač matrice od samog početka.
Kao što MetalForming Magazine primjećuje, određivanje lima s premalo tehničkih detalja može dovesti do problema s performansama matrice. Matrica dizajnirana prema pretpostavljenim svojstvima materijala može proizvesti otpad kada stvarni proizvodni koluti stignu s različitim vrijednostima tvrdoće ili istezanja. Matrica, u određenom smislu, diktira koji je materijal potreban za ispravno funkcioniranje.
Strategije optimizacije rasporeda trake
S zaključanim unosima, dizajner prelazi na jednu najkonzekventniju odluku u dizajnu kalupa za progresivno utiskivanje: raspored trake. Ovo je nacrt koji definira kako se ravna traka pretvara u gotov dio, stanicu po stanicu. Određuje iskorištenost materijala, veličinu matrice, broj stanica, raspodjelu sile i na kraju trošak po-dijelu.
Raspored trake specificira:
- Orijentacija dijela u odnosu na smjer dodavanja trake i smjer zrna
- Razmak između stanica
- Vrsta nosača, širina i točke pričvršćivanja
- Redoslijed operacija od prvog probijanja do konačnog rezanja
- Geometrija skeleta otpada i postotak iskorištenja materijala
Zvuči jednostavno? U praksi se svaka varijabla mijenja u odnosu na drugu. Rotiranje dijela za poravnavanje kritičnih zavoja okomito na smjer zrna poboljšava sposobnost oblikovanja, ali može povećati širinu trake i ostatke. Kraći korak smanjuje duljinu matrice i zahtjeve za prešom, ali sabija stanice zajedno, ograničavajući snagu probijanja i pristup održavanju. Iskusni dizajneri često revidiraju rasporede traka nekoliko puta tijekom probnog utiskivanja uzoraka, otkrivajući probleme s ubacivanjem, neuravnoteženost sile i probleme sa smjerom zrna koji se pojavljuju samo u stvarnim uvjetima tiska.
Određivanje broja postaja slijedi raspored trake. Dizajner postavlja niz operacija tako da se probijanje i zarezi dogode rano dok materijal ostaje ravan, sprječavajući izobličenje značajki tijekom kasnijeg oblikovanja. Postaje za savijanje i izvlačenje dolaze nakon što profil dobije oblik. Stanice u stanju mirovanja, gdje nema operacija, umeću se između stanica za teško oblikovanje kako bi se upravljalo raspodjelom sile i pružila strukturna podrška u kalupu. Alat za progresivno žigosanje s 12 stanica nije neuobičajen za umjereno složene dijelove, a zamršene geometrije mogu pogurati brojače preko 20.
Provjera-provjere dizajna temeljena na simulaciji
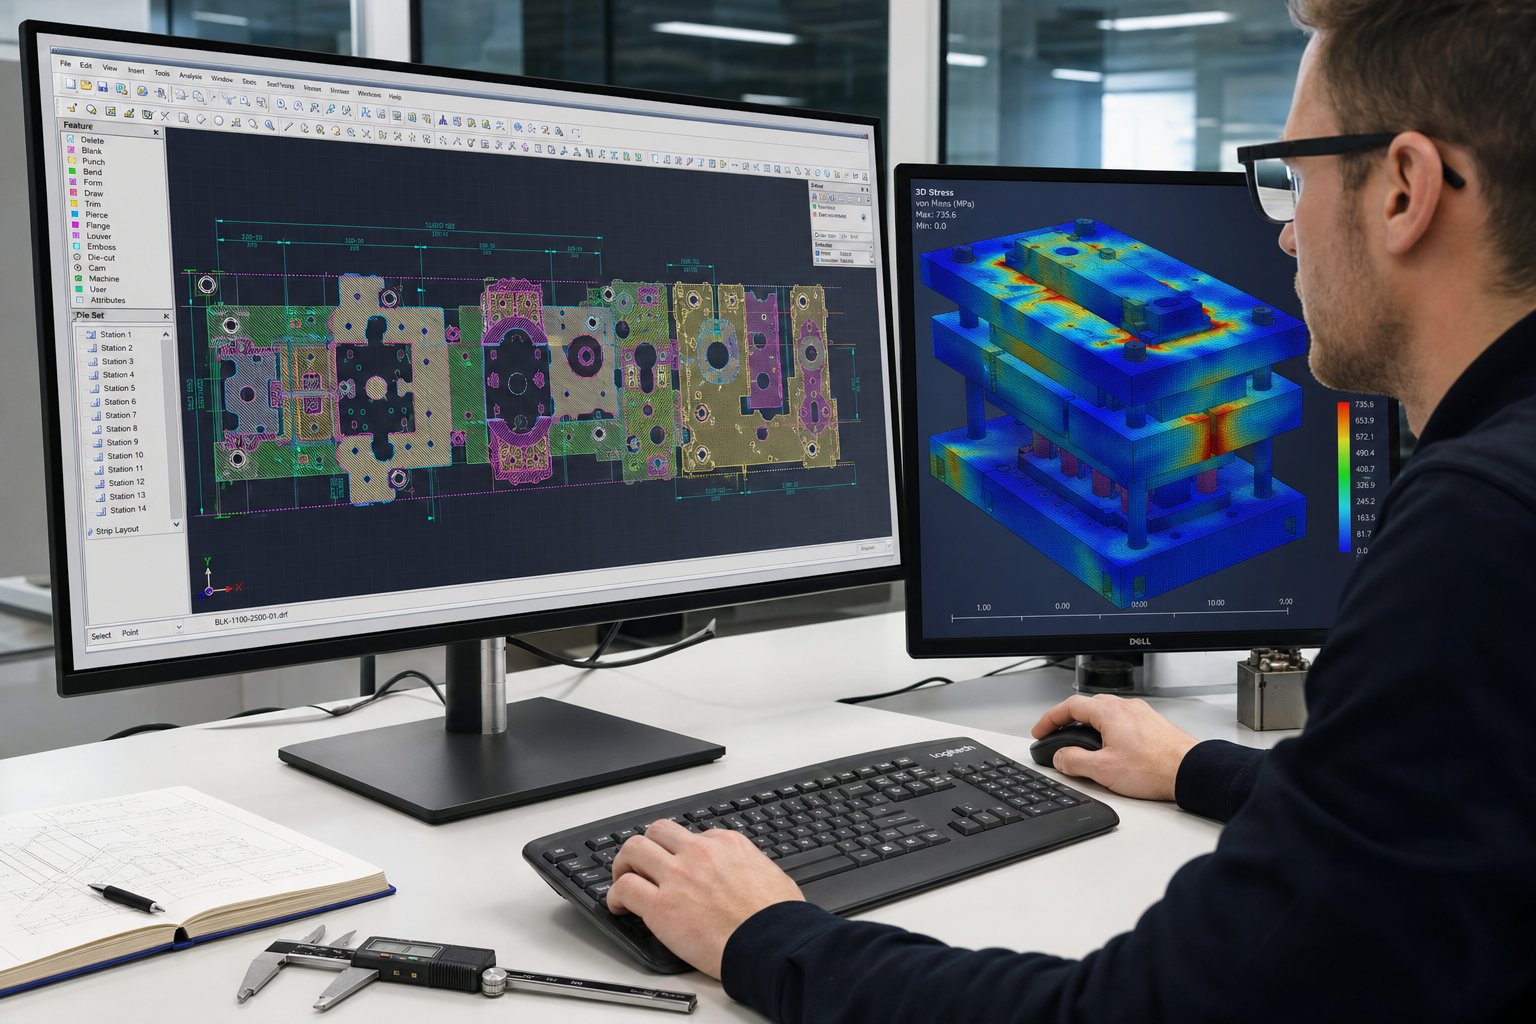
Prije nego što je postojao moderni progresivni softver za dizajn matrice, proizvođači alata su izradili matricu, izvodili probne dijelove, identificirali probleme, modificirali alat i ponavljali sve dok rezultati nisu zadovoljili specifikacije. Taj bi ciklus mogao zahtijevati tjedne i desetke tisuća dolara u preradi. Danas je simulacija komprimirala tu iterativnu petlju u digitalni prostor.
Alati za analizu konačnih elemenata (FEA) modeliraju tok materijala, stanjivanje, naboranje i opružni povrat na svakoj stanici oblikovanja prije nego što se strojno obradi jedan blok alatnog čelika. Inženjeri virtualno testiraju višestruke varijante rasporeda traka, prilagođavajući kutove savijanja kako bi kompenzirali oprugu ili modificirajući dubine izvlačenja kako bi se izbjeglo stanjivanje preko prihvatljivih granica. Rezultat je potvrđeni dizajn koji brže postaje spreman za proizvodnju s manje fizičkih prototipova.
Izračuni tonaže još su jedno područje u kojem se simulacija isplati. Zbroj sila rezanja i oblikovanja svake stanice mora biti manji od odabranog kapaciteta preše, uzetog u obzir radnu visinu iznad donje mrtve točke gdje mehanička prednost opada. Za stanice za duboko oblikovanje radna energija, a ne samo vršna tonaža, postaje ograničavajući faktor. Simulacija rano hvata ta ograničenja, osiguravajući da progresivni alati odgovaraju liniji tiska prije nego što se preuzmu obveze.
Kombinacija CAD/CAM parametarskog modeliranja, FEA simulacije oblikovanja i digitalnih studija gibanja značajno je smanjila vremenske okvire razvoja. Ono što je nekad zahtijevalo tri ili četiri fizičke probe iteracije često se može riješiti u jednom, skraćujući tjedne vremena-za-proizvodnju i eliminirajući skupe modifikacije matrice nakon stvrdnjavanja.
Ipak, čak i najprofinjeniji simulacijski model radi na idealiziranim ulazima. Stvarne-varijacije materijala, deformacija preše i uvjeti podmazivanja uvode varijable koje se pojavljuju samo pri punoj brzini proizvodnje, zbog čega odabir materijala za radni komad i komponente matrice igra tako odlučujuću ulogu u dugoročnoj-izvedbi alata.
Materijali u progresivnom štancanju i izbor alatnog čelika
Simulacijski modeli pokreću se na idealiziranim svojstvima materijala, ali zavojnice koje stižu na liniju preše nose-stvarne varijacije u tvrdoći, istezanju i stanju površine. Te razlike prožimaju svaki aspekt izvedbe matrice. Progresivni materijali za utiskivanje koje odaberete za izradak određuju koliko stanica treba matrica, koliko brzo preša može kružiti i koliko dugo komponente alata prežive prije održavanja.
Uobičajeni materijali obradaka i njihove karakteristike utiskivanja
Progresivno žigosanje metala obrađuje širok raspon legura, od kojih svaka donosi različitu kombinaciju mogućnosti oblikovanja, čvrstoće i abrazivnosti. Materijal s velikim istezanjem lako se savija, ali može zabiti površinu alata. Tvrđa legura reže čisto, ali povećava zahtjeve za tonažom i ubrzava trošenje bušilice. Usklađivanje izratka s primjenom dok se uzimaju u obzir kompromisi-u životnom vijeku je balansiranje s kojim se svaki inženjer suočava.
Evo kako se uspoređuju najčešći progresivni materijali za žigosanje:
| Materijal obratka | Ocjena sposobnosti oblikovanja | Tipične primjene | Razmatranja trošenja kalupa |
|---|---|---|---|
| Ugljični čelik (CRS, SPCC) | Dobro do izvrsno | Nosači, kućišta, strukturne kopče, automobilski pričvršćivači | Umjereno trošenje; naslage abrazivnih oksida na vruće-valjanim varijantama skraćuju vijek trajanja bušilice |
| Nehrđajući čelik (301, 304, 316) | Umjereno | Medicinska kućišta,-komponente za preradu hrane, brodski hardver | Velika sklonost habanju i stvrdnjavanje-povećavaju trenje i ubrzavaju trošenje ljepila |
| Aluminij (1100, 3003, 5052) | Izvrsno | Hladnjaci, EV kućišta, lagani strukturni dijelovi | Mekani materijal se nakuplja na stranama bušilica; zahtijeva polirani alat i često čišćenje |
| mesing (C260, C270) | Izvrsno | Električne stezaljke, ukrasni okovi, vodovodne armature | Niska stopa trošenja; sadržaj cinka osigurava prirodnu mazivost, produžujući intervale među alatima |
| bakar (C110, C102) | Vrlo dobro | Sabirnice, konektori, RF zaštita | Blaga abrazija, ali visoka duktilnost uzrokuje povlačenje-puževa ako su zazori preuski |
Progresivno žigosanje od ugljičnog čelika ostaje motor za-cjenovno osjetljive,-dijelove velikog volumena. Hladno{3}}valjani ugljični čelik nudi glatku površinu, dobru sposobnost oblikovanja i niske cijene sirovina, što ga čini zadanim izborom za držače, stezaljke i strukturalne komponente. Progresivno utiskivanje od nehrđajućeg čelika zahtijeva više od matrice: veću tonažu, strožu kontrolu podmazivanja i čelike za alate ocijenjene za otpornost-na trošenje na ljepilo. Dizajneri matrica često dodaju neaktivne stanice pri oblikovanju nehrđajućih razreda kako bi rasporedili sile i smanjili porast naprezanja u traci.
Aluminijsko progresivno utiskivanje izvodi se pri većim brzinama prešanja jer su sile rezanja manje, ali ta mekoća uzrokuje prianjanje materijala na površine proboja, stanje koje se naziva galling. Bakar za progresivno utiskivanje predstavlja sličan izazov: visoka duktilnost materijala znači da se čepovi mogu povući natrag kroz matricu ako razmak -od-matrice nije optimiziran. Nasuprot tome, mjedeno progresivno žigosanje ima tendenciju opraštanja. Sadržaj cinka u mesingu djeluje kao blago mazivo, smanjujući trenje na sučelju alata i produžujući intervale između oštrenja.
Odabir alatnog čelika za komponente matrice
Radni komad diktira što matrica mora izdržati. Prilikom štancanja blagog ugljičnog čelika pri umjerenoj brzini, konvencionalni alatni čelici kao što je D2 (čelik s visokim-kromom, visokim{3}}ugljikom za hladnu obradu) pružaju prihvatljiv životni vijek po razumnoj cijeni. D2 pruža dobru ravnotežu otpornosti na habanje i obradivosti, zbog čega je već desetljećima standard.
Tvrđi ili abrazivniji obradaci mijenjaju jednadžbu. Ponašanje nehrđajućeg čelika pri -otvrdnjavanju može dovesti do- tvrdoće rezne oštrice blizu same matrice, ubrzavajući lomljenje i pucanje uslijed zamora. U tim slučajevima,alatni čelici za metalurgiju praha (PM).nude finije, ravnomjernije raspoređene karbide koji poboljšavaju i žilavost i otpornost na habanje u usporedbi s konvencionalnim lijevanim stupnjevima-. PM čelici kao što su CPM 10V ili Vanadis 4 Extra otporni su na abrazivno trošenje bez žrtvovanja udarne čvrstoće potrebne za preživljavanje velike-brzine.
Za progresivno utiskivanje čelika pri ekstremnim količinama ili s naprednim limom visoke-čvrstoće, karbidni umetci postaju praktični na stanicama najveće-trošenja, obično probijanje i rezanje. Volframov karbid nudi tvrdoću veću od 90 HRA i može trajati pet do deset puta duže od uobičajenog alatnog čelika u abrazivnim primjenama. Kompromis-je krtost: karbidni umetci zahtijevaju krutu konstrukciju matrice i ne mogu tolerirati neporavnanje ili-opterećenje izvan središta.
Površinski tretmani dodaju još jedan sloj zaštite. PVD premazi kao što su TiAlN ili CrN smanjuju trenje i otporni su na habanje, osobito pri oblikovanju pocinčanog ili nehrđajućeg materijala. Ionsko nitriranje stvrdnjava površinu supstrata bez dimenzionalnog izobličenja, stvarajući tvrdu kutiju koja podupire premaz iznad nje. Pokazalo se da kombinacija nitrirane podloge i PVD premaza produljuje životni vijek alata s 50 000 dijelova na preko 1,2 milijuna dijelova u dokumentiranim scenarijima proizvodnje.
Naposljetku, izbor alatnog čelika je ekonomska odluka koja se nadovezuje na inženjersku. Umetak od karbida košta unaprijed, ali smanjuje učestalost održavanja i stope otpada tijekom životnog vijeka matrice. Taj izračun ukupnog troška vlasništva, balansiranje ulaganja u materijal alata i troškova zastoja i zamjene, postaje središnji kada se matrica pomakne s stola za dizajn u proizvodni pod.
Progresivne matrice u odnosu na složene matrice u odnosu na prijenosne matrice
Ekonomika alatnog čelika i ukupni trošak vlasništva govore samo dio priče. Prije nego što te odluke uopće stupe na snagu, temeljnije pitanje oblikuje cijeli projekt: koja vrsta matrice odgovara tom dijelu? Progresivni matrice nisu uvijek rješenje. Ovisno o geometriji, volumenu i složenosti oblikovanja, složena matrica ili matrica za prijenos mogu dati bolje rezultate uz manji rizik. Razumijevanje vrsta matrica za utiskivanje i njihovih kriterija odabira sprječava skupe neusklađenosti između ulaganja u alate i proizvodne stvarnosti.
Progresivni kalupi za više-sekvencijalno oblikovanje
Progresivno žigosanje izvrsno je kada trebate velike količine malih do srednjih-dijelova umjerene složenosti. Traka ostaje povezana tijekom cijelog procesa, održavajući točnost položaja na svakoj stanici. Ta stalna registracija je ono što ovaj pristup čini tako ponovljivim pri brzini.
Gdje štancanje s progresivnim alatom ima najviše smisla? Zamislite školjke automobilskih konektora, sklopove nosača ili zaštitne komponente, dijelove koji kombiniraju bušenje, savijanje i obrezivanje u jednom ciklusu. Godišnje količine iznad 50.000 jedinica obično opravdavaju početno ulaganje u alate, a kod količina koje prelaze nekoliko stotina tisuća, trošak po-dijelu postaje teško nadmašiti bilo kojom drugom metodom.
Kompromis-je fleksibilnost. Budući da dijelovi ostaju pričvršćeni za noseću traku, duboko izvlačenje ograničeno je napetosti trake, a više-smjerno oblikovanje postaje teško. Ako dio zahtijeva rotaciju između stanica ili formiranje kutova koje trakasta veza fizički sprječava, progresivne matrice udaraju u zid.
Složene matrice za istovremene operacije jedne-stanice
Složeno utiskivanje ima bitno drugačiji pristup. Umjesto slijeda operacija na više stanica, on dovršava sve operacije rezanja u jednom pritisku na jednoj stanici. Probijač i matrica rade istovremeno s obje strane materijala, proizvodeći gotov proizvod u jednom udarcu.
To čini složene matrice idealnima za ravne dijelove koji zahtijevaju visoku točnost dimenzija, podloške, brtve, podloške i jednostavne slijepe komponente. Budući da su sve značajke izrezane u jednom potezu, nema kumulativnog snopa tolerancije-od stanice-do-prijenosa stanice. Ravnost i koncentričnost imaju tendenciju da budu superiorniji od onoga što progresivna matrica postiže na istoj geometriji.
Ograničenje? Složeni kalupi ne mogu izvoditi operacije oblikovanja poput savijanja ili izvlačenja. Oni se bave rezanjem i kovanjem, ali svako-trodimenzionalno oblikovanje zahtijeva zaseban proces. Brzina proizvodnje također pada ispod progresivnog alata jer dijelovi obično zahtijevaju pojedinačno ulaganje praznih dijelova umjesto kontinuiranog napredovanja trake. Za srednje količine jednostavnih ravnih dijelova gdje je preciznost važnija od brzine, složeni matrice daju veliku vrijednost uz niže troškove alata.
Prijenosni kalupi za velike ili složene geometrije
Prijenosno utiskivanje odvaja obradak od trake u ranoj fazi procesa. Mehanički prijenosni sustav, koji se sastoji od tračnica, prstiju ili robotskih ruku, fizički pomiče slobodni dio od stanice do stanice. Svaka stanica radi na dijelu neovisno, bez ograničenja trake.
Ta sloboda mijenja ono što je moguće. Duboko izvlačenje, više{1}}smjerno oblikovanje, rotacija dijelova između stanica i radnje koje zahtijevaju potpuni pristup izratku, sve to postaje izvedivo. Alati za prijenosnu prešu obrađuju veće dijelove koji jednostavno ne mogu ostati pričvršćeni za usku noseću traku, komponente kao što su automobilske konstrukcijske ploče, duboko-vučena kućišta i složeno oblikovana kućišta.
Kao što MetalForming Magazine primjećuje, matrice za prijenos u potpunosti eliminiraju-ograničenje napredovanja trake, omogućujući robusnije probijanje oblika i trima koji poboljšavaju život matrice i upotrebljivost. Često se poboljšava i iskoristivost materijala, budući da se praznine mogu ugniježditi učinkovitije nego što to dopuštaju rasporedi traka. Kompromis-su brzina ciklusa i cijena: prijenosni sustavi dodaju mehaničku složenost, zahtjeve za sinkronizacijom i veće troškove održavanja u usporedbi s progresivnim operacijama -dodavanja trake.
Tablica u nastavku stavlja sve tri vrste matrica za žigosanje jednu pored druge po kriterijima odlučivanja koji su najvažniji proizvodnim inženjerima i timovima za nabavu koji ocjenjuju opcije alata za žigosanje i matrice:
| Kriteriji odabira | Progresivni Die | Compound Die | Prijenosna matrica |
|---|---|---|---|
| Idealna veličina dijela | Mali do srednji | Mali do srednji (samo ravni) | Srednje do velike |
| Godišnji prag količine | 50,000+ jedinica (cijena-optimizirana iznad 200.000) | 5.000 do 100.000 jedinica | 10,000+ jedinica (opravdano složenošću dijela) |
| Tipični raspon tolerancije | +/-0,025 mm do +/-0,10 mm | +/-0,01 mm do +/-0,05 mm | +/-0,05 mm do +/-0,15 mm |
| Relativni trošak alata | Visoko (-izgradnja više postaja) | Niska do umjerena (jedna postaja) | Visoko (set kalupa plus sustav prijenosa) |
| Brzina ciklusa | Vrlo visoko (100-400+ SPM) | Umjereno (60-150 SPM) | Umjereno (15-80 SPM) |
| Sposobnost oblikovanja | Pierce, saviti, novčić, plitko izvlačenje | Pierce, prazan, novčić (bez oblikovanja) | Cijeli raspon uključujući duboko izvlačenje i rotaciju |
| Najbolji-scenarij korištenja | Visoko{0}}precizni dijelovi sa-značajkama u više koraka | Ravne praznine kojima je potrebna stroga kontrola dimenzija | Veliki ili geometrijski složeni dijelovi koji zahtijevaju neograničeno oblikovanje |
Praktično pravilo odabira proizlazi iz ove usporedbe. Kako se volumen povećava, progresivne matrice postaju ekonomski pobjednici. Kako se složenost dijela povećava, žigosanje prijenosnog kalupa dobiva prednost. A kada jednostavnost dominira dizajnom, složeno utiskivanje daje preciznost uz djelić ulaganja u alat.
Odluka-u stvarnom svijetu rijetko je crno-bijela. Neki strojevi za utiskivanje koriste hibridne pristupe: progresivna matrica upravlja početnim fazama izrezivanja i probijanja, a zatim sustav za prijenos pomiče dio kroz stanice za oblikovanje koje zahtijevaju slobodan pristup -traci. Matrice i procesi štancanja mogu se kreativno kombinirati kada dio to zahtijeva.
Bez obzira na to koja metoda matrice i štancanja odgovara primjeni, jedan izazov ostaje konstantan u sve tri: održavanje kvalitete dijela pri brzini proizvodnje. Što su ciklusi prešanja brži, operateri imaju manje vremena da uhvate zanošenje, a automatizirani nadzor postaje kritičniji.
Kontrola i praćenje kvalitete u progresivnom žigosanju
Progresivna preša koja radi na 200 ili više udaraca u minuti proizvodi gotov dio svakih 300 milisekundi. Tim tempom, jedno neotkriveno pogrešno uvlačenje ili istrošeno probijanje može generirati stotine neispravnih dijelova za manje od minute. Ručna inspekcija jednostavno ne može pratiti. Visokobrzinsko progresivno utiskivanje zahtjeva automatizirane sustave kvalitete koji detektiraju odstupanje procesa u stvarnom vremenu, isključuju prešu prije nego oštete spojeve i daju podatke za kontinuirano poboljšanje.
U-Die Sensing i-nadzoru u stvarnom vremenu
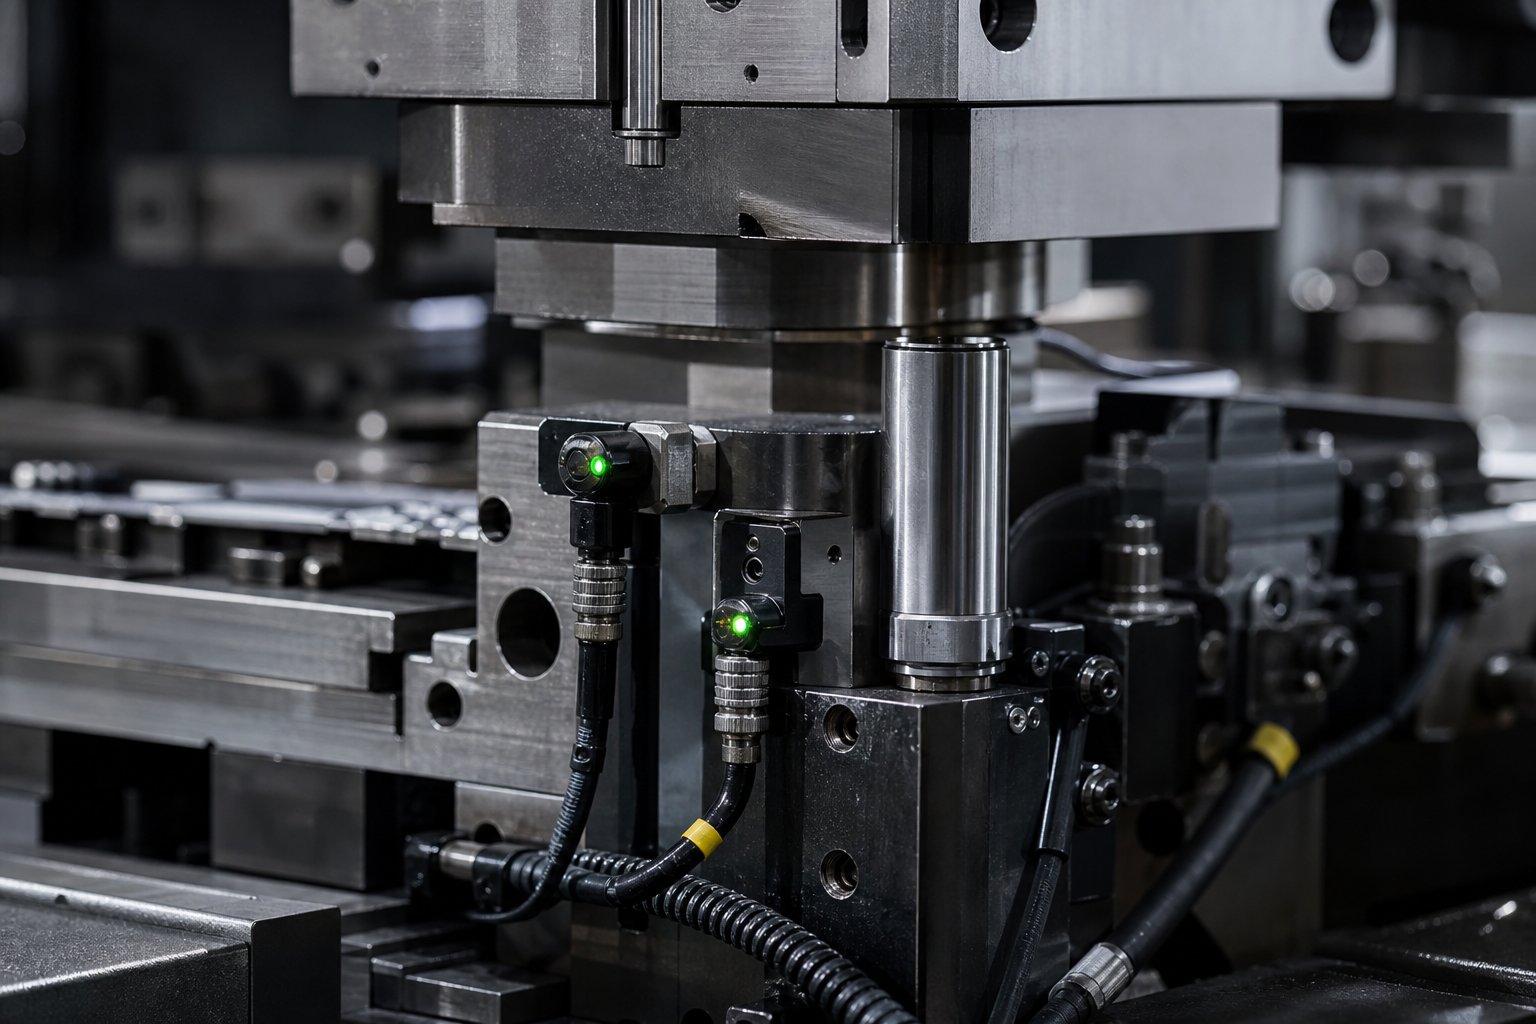
Najučinkovitije mjesto za hvatanje problema je unutar same kocke, upravo tamo gdje se radnja događa. In-senzori nadziru uvjete na točki kontakta između alata i materijala, označavajući abnormalnosti unutar jednog ciklusa hoda. Suvremeni zaštitni kontroleri koriste rezolver-temeljene vremenske signale točne na jednu-trećinu stupnja rotacije koljenastog vratila, omogućujući otkrivanje događaja koji traju manje od 10 milisekundi.
Uobičajeni tipovi senzora koji se koriste u stroju za progresivno žigosanje i njihove funkcije uključuju:
- Senzori opterećenja (mjerač naprezanja ili čepovi):Izmjerite silu utiskivanja na svakoj stanici ili preko stupova preše. Iznenadni skok opterećenja signalizira povlačenje, dupli materijal ili lom komponente matrice.
- Senzori za pogrešno uvlačenje (blizinski ili fotoelektrični):Provjerite je li dovod za utiskivanje pomaknuo traku na ispravnu udaljenost prije nego što se preša zatvori. Ako je traka kratka ili duga, kontrolor zaustavlja prešu prije nego što pilot pokuša ponovno-registrirati neporavnati materijal.
- Djelomični-senzori (fotoelektrični ili senzori blizine):Potvrdite da su gotovi dijelovi i otpaci u potpunosti izbačeni iz matrice. Dio koji zapinje ispred senzora ukazuje na zaglavljivanje koje bi uzrokovalo pad matrice pri sljedećem udarcu.
- Senzori puža (blizina ispod gumba):Otkrijte izvučene puževe koji su izvučeni natrag kroz otvor matrice. Puževi zarobljeni između trake i čela bušilice uzrokuju trenutno oštećenje alata.
- Senzori položaja skidača (sonde za vrtložne struje):Pratite vraćaju li se skidači opruga na svoju ispravnu visinu. Opušteni striper ukazuje na slomljenu oprugu ili stanje vezivanja.
- Materijal senzora kopče:Otkrijte izvijanje trake između dodavača i ulaza u matricu, što ukazuje na problem uvlačenja ili problem s petljom zavojnice koja će se širiti u matricu.
Dobro-implementirani program zaštite matrica povezuje sve senzore-montirane putem jedne razvodne kutije i glavnog kabela umjesto pojedinačnih labavih žica. Ovaj pristup eliminira greške u ožičenju tijekom postavljanja i sprječava kvarove-stvrdnjavanja kabela uzrokovane opetovanim namotavanjem i odmotavanjem labavih vodova senzora.
Statistička kontrola procesa za žigosane dijelove
Senzori hvataju akutne kvarove, ali što je s postupnim pomicanjem? Tu uskače statistička kontrola procesa. SPC primijenjen na progresivno žigosanje koristi podatke o opterećenju kao kontinuirani signal kvalitete. Svaki udarac stroja za štancanje generira mjerljivu silu, ivarijacije u tom opterećenju izravno koreliraju s promjenama dimenzijau žigosanom dijelu.
Moderni monitori opterećenja pohranjuju vrijednosti sile za svaki udarac u proizvodnom ciklusu, čak i pri brzinama tiska koje prelaze 1000 udaraca u minuti. Ti podaci unose X-trakaste i sigma kontrolne karte u stvarnom vremenu. Gornje i donje kontrolne granice postavljene su na plus ili minus tri standardne devijacije od prosjeka uzorka, tako da sustav zaustavlja prešu samo kada proces zaista izmakne statističkoj kontroli, umjesto da reagira na normalnu varijaciju pogodaka.
Istraživanje objavljeno uČasopis za proizvodnju i obradu materijalapotvrđuje snažnu ne{0}}linearnu korelaciju između sile utiskivanja i geometrije dijela, posebice kutova savijanja i ukupne širine. To znači da praćenje opterećenja može poslužiti kao zamjena za mjerenje dimenzija, hvatanje odstupanja kvalitete prije nego što dijelovi napuste prešu bez potrebe za fizičkim kontaktom s obratkom.
Metode dimenzionalne inspekcije
In-die sensing i SPC upravljaju-nadzorom u realnom{1}}vremenu, ali periodična provjera dimenzija ostaje bitna za provjeru valjanosti samog sustava nadzora. Uobičajeni pristupi inspekciji progresivnih žigosanih dijelova uključuju koordinatne mjerne strojeve (CMM) za GD&T verifikaciju, optičke komparatore za provjere profila i vizualne sustave integrirane u izlazne transportere za 100-postotnu brzu inspekciju površine.
Međudjelovanje ovih metoda stvara slojeviti sustav kvalitete. In-senzori pružaju trenutnu prevenciju sudara. SPC karte prate sposobnost procesa tijekom rada. A dimenzijska inspekcija potvrđuje da su statistički signali u korelaciji sa stvarnim dimenzijama dijelova. Zajedno dopuštaju progresivnoj preši da proizvede milijune usklađenih dijelova uz minimalnu ljudsku intervenciju.
Rano hvatanje zanošenja čini više od zaštite kvalitete dijelova. Izravno produljuje životni vijek matrice sprječavajući kaskadnu štetu do koje dolazi kada istrošena ili slomljena komponenta ostane neotkrivena tisućama udaraca. Ta veza između discipline praćenja i dugovječnosti alata oblikuje cjelokupnu strategiju održavanja za progresivne matrice.
Praksa održavanja matrica i ukupni trošak vlasništva
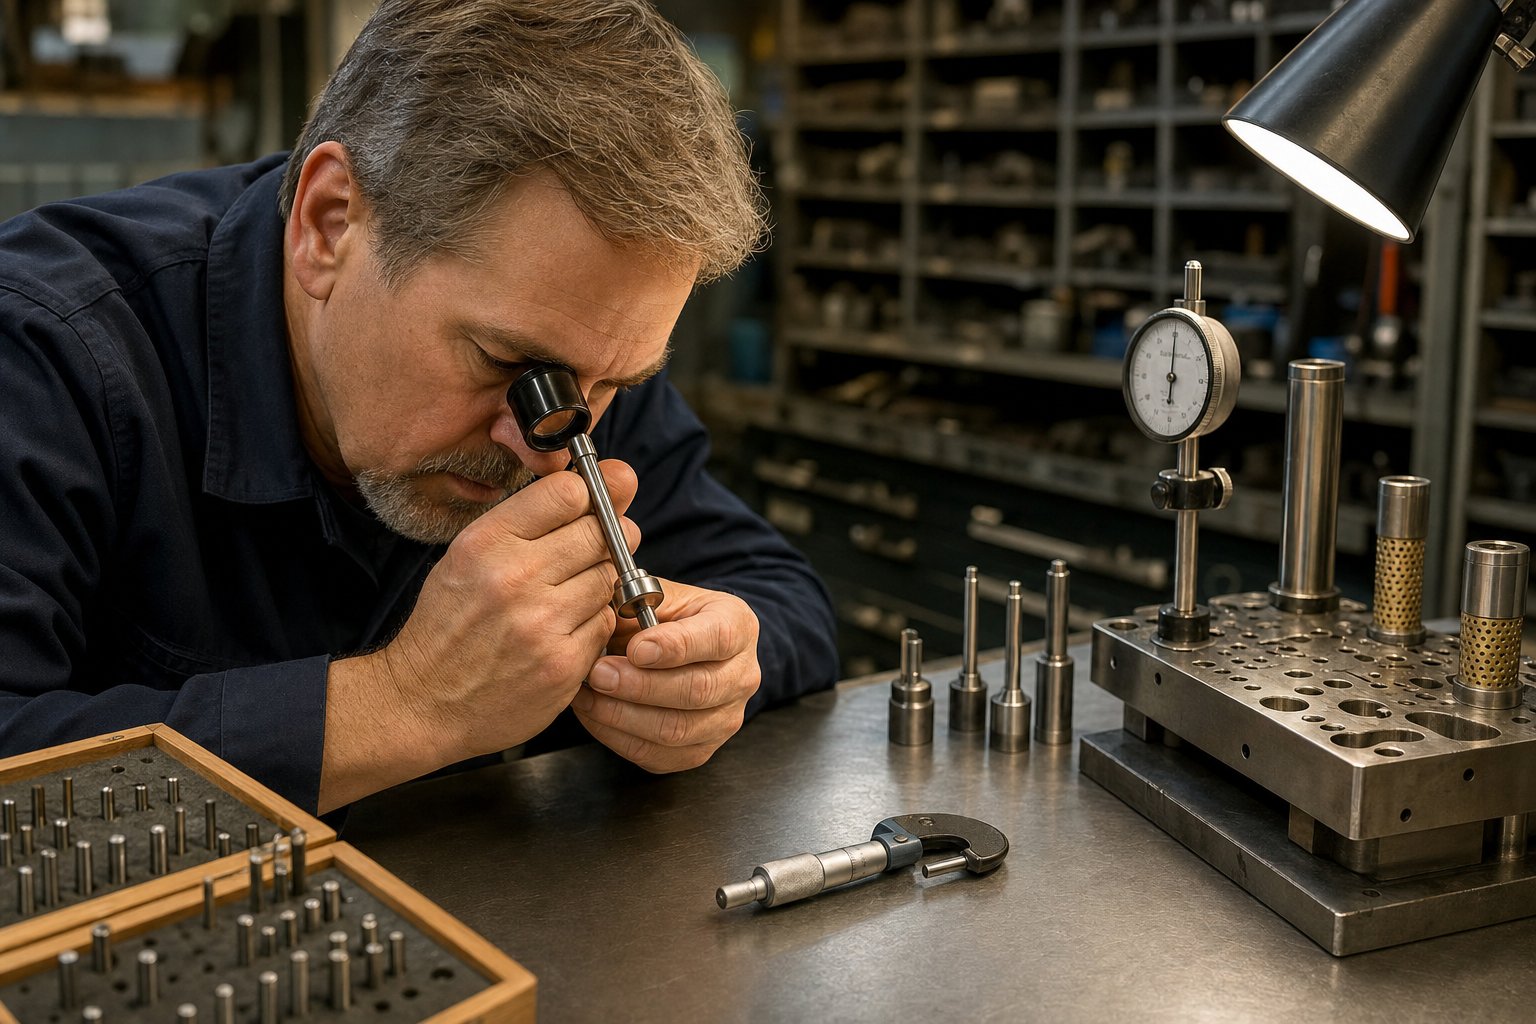
Rano hvatanje odstupanja procesa štiti i dijelove i alat, ali čak ni najbolji sustav nadzora ne može u potpunosti eliminirati trošenje. Svaki pritisak pritiska uklanja mikroskopski materijal s reznih rubova, sabija opruge i opterećuje vodeće površine. Tijekom stotina tisuća ciklusa, ta kumulativna degradacija određuje hoće li set matrica za utiskivanje isporučiti predvidljivu izvedbu ili će doći do neplaniranog zastoja. Održavanje matrice za utiskivanje nije reaktivna aktivnost popravka. To je planirana, mjerljiva disciplina koja izravno kontrolira vaš trošak po dijelu tijekom vijeka trajanja alata.
Planovi preventivnog održavanja i točke pregleda
Najbolji-u-klasi program održavanja počinje s jednim načelom: identificirajte, izmjerite i procijenite svako područje alata koje će se s vremenom pogoršati. KaoFabrikatorbilješke, najčešći previd je pretpostaviti da određena područja istrošenosti ne utječu na kvalitetu dijelova, a zatim se iznenaditi kada broj pogodaka postane nedosljedan od serije do serije.
Učinkovito preventivno održavanje alata s progresivnim matricama slijedi dokumentirani raspored vezan uz broj udaraca, a ne kalendarsko vrijeme. Ključne kontrolne točke i pokazatelji istrošenosti uključuju:
- Oštrina oštrice: pregledajte sve bušilice za bušenje i bušenje pod povećanjem. Izmjerite visinu srha na dijelovima uzorka u planiranim intervalima. Rast srha iznad navedene granice pokreće izoštravanje bez obzira na vizualni izgled.
- Stanje pilota: Provjerite istrošenost promjera i profil nosa. Istrošeni piloti dopuštaju pomicanje pozicioniranja trake koje se javlja na svim nizvodnim stanicama.
- Geometrija bušenja i umetanja: Izmjerite površine za oblikovanje prema tolerancijama ispisa. Čak i trošenje koje izgleda kozmetičko može pomaknuti kutove savijanja ili dubinu reljefa izvan specifikacije.
- Funkcija podizača i opruge: provjerite silu opruge pomoću uređaja za ispitivanje opterećenja. Zamorne opruge smanjuju visinu podizanja trake, uzrokujući tragove povlačenja i slučajeve pogrešnog uvlačenja pri brzini.
- Zazor vodilice i čahure: Izmjerite bočnu zračnost između gornje i donje polovice matrice. Istrošene vodilice dopuštaju neusklađenost -to-matrice koja ubrzava pucanje rubova.
- Ravnost i paralelizam ploče za skidanje: Provjerite postoji li neravnomjerno trošenje koje stvara nedosljedan pritisak skidanja po širini trake.
- Putevi za evakuaciju otpada: Očistite naslage puževa i provjerite jesu li kanali za izbacivanje slobodni. Uhvaćeni puževi uzrokuju trenutnu štetu na kocki.
Dokumentacija je jednako kritična. Svaki serviser mora slijediti isti postupak pregleda, mjeriti iste dimenzije i dosljedno bilježiti rezultate. Bez te standardizacije ne možete primijeniti SPC na svoje podatke o održavanju niti predvidjeti kada će biti potreban sljedeći servis.
Intervali ponovnog brušenja i zamjena komponenti
Ponovno brušenje je najčešća radnja održavanja progresivnog alata i matrice. Svaki ciklus oštrenja uklanja kontroliranu količinu materijala, obično od 0,05 do 0,15 mm, s reznih površina bušilica i površina gumba matrice kako bi se obnovili čisti rubovi. Interval uvelike ovisi o materijalu izratka: visoko{4}}brzo utiskivanje nehrđajućeg čelika može zahtijevati ponovno brušenje svakih 50.000 do 100.000 udaraca, dok mekše legure mesinga ili bakra mogu imati 300.000 udaraca ili više između servisa.
Čekanje dok neravnine postanu vizualno vidljive uobičajena je pogreška. Do tada su se opterećenja rezanja već povećala, sile skidanja su porasle, a rizik od izvlačenja -sunča je eskalirao. Većina preciznih stampera postavlja rasporede oštrenja na temelju stvarnog broja udaraca i mjerenja visine srha, a ne samo na procjeni operatera.
Svaki ciklus ponovnog brušenja skraćuje probijanje. Nakon određenog broja ponovnih brušenja, duljina bušilice padne ispod svoje minimalne funkcionalne dimenzije i mora se zamijeniti. Progresivni karbidni matrice značajno produljuju ove intervale zamjene. Karbidni umetci na-stanicama za bušenje mogu trajati duže od uobičajenog D2 alatnog čelika pet do deset puta, što smanjuje i učestalost oštrenja i ukupan broj zamjena tijekom vijeka proizvodnje matrice.
Zamjena komponenti osim proboja uključuje opruge, pilote, čahure za vođenje i sklopove podizača. Dokumentirani sustav održavanja prati brojanje ciklusa za svaki potrošni materijal i planira zamjenu prije kvara, a ne nakon njega. Cilj je nula neplaniranih zaustavljanja.
Čimbenici koji određuju životni vijek
Koliko bi trebao trajati progresivni umrijeti? Odgovor se kreće od 200.000 pogodaka na loše održavanom alatu do više od 10 milijuna na onom koji se disciplinirano servisira. Jaz između tih brojeva svodi se na nekoliko čimbenika koji se mogu kontrolirati:
- Tvrdoća materijala obratka:Tvrđi ili abrazivniji limeni materijali ubrzavaju habanje rubova i povećavaju udarna opterećenja na svakoj komponenti. Napredni čelici visoke-čvrstoće skraćuju servisne intervale u usporedbi s mekim ugljičnim čelikom.
- Strategija podmazivanja:Konzistentno, pravilno primijenjeno podmazivanje smanjuje trenje, nakupljanje topline i nagrizanje. Lokalne suhe kontaktne zone, posebno oko stanica za duboko probijanje, uzrokuju ubrzano trošenje čak i kada se cjelokupni sustav podmazivanja čini funkcionalnim.
- Brzina pritiska:Brže kruženje stvara više topline po jedinici vremena i povećava dinamičke sile na vodilicama, skidačima i oštricama. Veća brzina zahtijeva češće preglede i često opravdava vrhunske alatne čelike ili premaze.
- Preciznost navođenja trake:Istrošene vodilice ili degradirani sustavi upravljanja dopuštaju bočno pomicanje trake koje bočno{0}}opterećuje proboje, stvarajući neravnomjerno trošenje i prerano pucanje.
- Klasa konstrukcije kalupa:Matrica klase A napravljena za dugotrajno progresivno utiskivanje koristi očvrsnute umetke, vodilice s kugličnim-ležajevima i karbid na kritičnim mjestima od samog početka. Prototip matrice klase C koristi mekše materijale i jednostavniju konstrukciju, pružajući niže početne troškove, ali daleko manje ukupnih pogodaka prije umirovljenja.
Kada matrica dođe do kraja svog ekonomičnog životnog vijeka, odluka postaje ponovna izrada ili zamjena. Ponovna izgradnja je opravdana kada papuče matrice i cjelokupna struktura ostaju kruti, sustavi vodilica se mogu oporaviti i samo su lokalizirane stanice istrošene bez korekcije. Potpuna ponovna izgradnja može obnoviti proizvodnu sposobnost uz 40 do 60 posto cijene novog seta matrica za utiskivanje. Zamjena postaje bolja investicija kada je više stanica izgubilo poravnanje, papučica matrice se trajno skrenula ili su promjene dizajna proizvoda učinile postojeći raspored trake zastarjelim.
Ukupni trošak vlasništva alata s progresivnim kalupom nije nabavna cijena na fakturi. To je ta početna investicija plus svaki ciklus ponovnog brušenja, svako zamjensko bušenje, svaki sat neplaniranog zastoja i svaki otpadni dio proizveden alatom koji radi izvan specifikacija. Dobavljači poputYICHENpozabavite se ovom perspektivom životnog ciklusa podržavanjem cijelog raspona od dizajna kalupa preko -velike proizvodnje i kontinuiranog planiranja održavanja, pomažući timovima da kontroliraju taj ukupni trošak umjesto da optimiziraju samo početni broj.
Disciplinirano održavanje mijenja ekonomiju dugotrajnog progresivnog žigosanja. Matrica koja dobiva dosljednu, dokumentiranu uslugu radi predvidljivo, proizvodi usklađene dijelove i doseže svoj puni vijek trajanja. Ta je predvidljivost također ono što odvaja dobro-upravljani program kalupa od onog koji tetura između reaktivnih popravaka i postaje ključni kriterij procjene pri pronalaženju novog alata.
Kako nabaviti progresivne matrice za -veliku proizvodnju
Predvidljiva izvedba matrice ovisi o discipliniranom održavanju, ali ono počinje čak i ranije, odabirom pravih proizvođača progresivnih matrica za izradu alata. Odluka o izvoru kalupa oblikuje svaki daljnji ishod: kvalitetu dijelova, teret održavanja, vrijeme neprekidnog rada proizvodnje i ukupne troškove programa. Za proizvodne inženjere i timove za nabavu koji ocjenjuju usluge progresivnog žigosanja, izazov je razlikovati istinsku inženjersku sposobnost od uglađenih prodajnih špila.
Ključni kriteriji ocjenjivanja za dobavljače kalupa
Ne može svaka progresivna tvrtka za žigosanje podržati cijeli opseg programa velike{0}}količine. Neki su se specijalizirali za prototip-alata klase. Drugima nedostaju resursi za simulaciju ili ne mogu servisirati matricu nakon isporuke. Sljedeći kriteriji odvajaju sposobne partnere od onih koji će stvarati probleme nizvodno:
- Kapacitet projektiranja:Može li dobavljač izvršiti potpunu optimizaciju rasporeda trake, slijed stanica i analizu tonaže u-kući? Vanjski dizajn stvara komunikacijske praznine i usporava ponavljanje.
- Mogućnosti simulacije:Koristi li graditelj FEA simulaciju oblikovanja i studije gibanja za provjeru valjanosti dizajna prije rezanja čelika? Ovo izravno smanjuje broj ponavljanja isprobavanja i vrijeme-do-proizvodnje.
- Raspon materijala:Procijenite ima li dobavljač dokumentirano iskustvo s vašom specifičnom legurom. Graditelju s iskustvom u radu s ugljičnim čelikom možda nedostaju strategije alata potrebne za nehrđajuće ili-materijale visoke čvrstoće.
- Jamstva tolerancije:Pitajte kako dobavljač potvrđuje usklađenost dimenzija. Sposobne usluge progresivnog žigosanja metala će referencirati Cpk ciljeve i SPC podatke iz proizvodnih serija, a ne samo tolerancije ispisa.
- Podrška za održavanje:Matrica koja radi godinama treba partnera koji podržava ponovno brušenje, zamjenu komponenti i inženjerske promjene tijekom cijelog životnog ciklusa proizvodnje.
- Skalabilnost:Može li dobavljač podnijeti vaše predviđene količine? OEM programi progresivnog žigosanja često se kreću od pilot količina do milijuna dijelova godišnje, a proizvođač matrica mora dizajnirati za tu putanju od prvog dana.
Kao što Eigen Engineering naglašava, iskustvo dobavljača s dugotrajnošću alata i odzivom nakon-prodaje često je važnije od navedene cijene komada. -Unutarnji objekti za ispitivanje i provjeru valjanosti snažan su pokazatelj da graditelj prije otpreme dokazuje svoj alat u realnim uvjetima.
Usklađivanje mogućnosti kalupa sa zahtjevima proizvodnje
Kriteriji ocjenjivanja daju okvir, ali stvarna odluka se svodi na odabir. Partner za progresivno utiskivanje metala mora se uskladiti s vašim specifičnim proizvodnim kontekstom: složenost dijelova, godišnji volumen, zahtjevi industrije i očekivanja kvalitete dokumentacije.
Na primjer, progresivno žigosanje medicinskih uređaja zahtijeva sljedivost, potvrđene procese i rigoroznu dokumentaciju koju mnogi-štampači opće namjene ne mogu pružiti. Timovi za nabavu koji se bave reguliranim okruženjima trebaju potvrditi da dobavljač radi prema ISO-certificiranim sustavima kvalitete i da ima izravno iskustvo u pružanju podrške medicinskim progresivnim programima žigosanja gdje su kontrola serije i spremnost za reviziju osnovna očekivanja.
Za velike-komercijalne i automobilske primjene, prioritet se pomiče prema brzini ciklusa, korištenju materijala i-dugoročnoj stabilnosti troškova. Dobavljači poputYICHENpodržavaju puni životni ciklus od progresivnog dizajna matrice do skalabilne masovne proizvodnje, nudeći proizvodnim inženjerima partnerstvo s-izvora koje pokriva alate s više-stanica, stroge zahtjeve ponovljivosti i povećanje količine bez promjene dobavljača usred-programa.
Koju god uslugu progresivnog žigosanja procijenite, zatražite reference od programa sličnog opsega i složenosti. Posjetite ustanovu ako je moguće. Pregledajte njihovu opremu, promatrajte njihove kvalitetne tijekove rada i pitajte kako postupaju s inženjerskim promjenama nakon validacije. Odgovori otkrivaju hoće li dobavljač biti dugoročna-aktiva ili kratkoročna-glavobolja, a u velikom-progresivnom metalnom štancanju matrica ta se razlika spaja na svaki dio koji matrica proizvodi.
Često postavljana pitanja o progresivnim štancarima
1. Što je progresivna matrica za žigosanje i kako radi?
Progresivna matrica za utiskivanje je precizni alat ugrađen u prešu za utiskivanje koja pomiče metalnu traku kroz više uzastopnih stanica u jednom ciklusu preše. Svaka stanica izvodi određenu operaciju kao što je bušenje, savijanje, kovanje ili obrezivanje. Traka ostaje pričvršćena za nosač tijekom cijelog procesa, a gotovi dio se odvaja na konačnoj stanici za odsijecanje. Servo dodavači pomiču traku za fiksnu udaljenost svakog poteza, dok pilotske igle osiguravaju točnu registraciju prije pokretanja bilo kakve operacije. To omogućuje proizvodne stope od 100 do 400+ udaraca u minuti uz dosljednu točnost dimenzija kroz milijune ciklusa.
2. Koja je razlika između progresivne matrice i prijenosne matrice?
Progresivne matrice drže izradak pričvršćenim za noseću traku kroz sve stanice, što ih čini idealnim za male do srednje dijelove pri vrlo velikim brzinama (100-400+ SPM). Matrice za prijenos rano odvajaju prazninu od trake i koriste mehaničke prste ili robotske ruke za pomicanje slobodnog dijela između stanica. To matricama za prijenos daje neograničenu sposobnost oblikovanja uključujući duboko izvlačenje i rotaciju dijelova, što ih čini prikladnijima za veće ili geometrijski složene dijelove. Međutim, matrice za prijenos rade sporije (15-80 SPM) i imaju veću mehaničku složenost. Progresivne matrice pobjeđuju u brzini i cijeni po dijelu u volumenu, dok prijenosne matrice pobjeđuju u fleksibilnosti oblikovanja za složene geometrije.
3. Koliko dugo traje matrica za progresivno žigosanje?
Životni vijek matrice kreće se od 200 000 pogodaka na loše održavanom alatu do preko 10 milijuna pogodaka na onom koji ima disciplinirano preventivno održavanje. Ključni čimbenici koji utječu na dugovječnost uključuju tvrdoću materijala izratka, strategiju podmazivanja, brzinu preše, preciznost vođenja trake i klasu konstrukcije matrice. Matrice klase A napravljene za dugotrajnu-proizvodnju koriste kaljene umetke, vodilice s kugličnim-ležajevima i karbid na kritičnim mjestima. Redovito ponovno brušenje u zakazanim intervalima brojanja-hodova, pravovremena zamjena komponenti i pravilno podmazivanje značajno produžuju vijek trajanja. Karbidni umeci na stanicama s-visokim habanjem mogu pet do deset puta trajati duže od konvencionalnog alatnog čelika D2.
4. Koji se materijali mogu obraditi pomoću kalupa za progresivno utiskivanje?
Progresivne matrice obrađuju širok raspon metala uključujući ugljični čelik, nehrđajući čelik (301, 304, 316), aluminij (1100, 3003, 5052), mjed (C260, C270) i bakar (C110, C102). Svaki materijal predstavlja jedinstven izazov. Ugljični čelik nudi dobru sposobnost oblikovanja i niske cijene, ali vruće{12}}valjane varijante sadrže abrazivne oksidne naslage. Rad od nehrđajućeg čelika-stvrdnjava se i žuči na površini alata. Aluminij se kreće većim brzinama, ali ima tendenciju prianjanja na probušene površine. Mjed oprašta zbog prirodne mazivosti cinka. Odabir alatnog čelika, površinskih premaza i strategija podmazivanja prilagođavaju se na temelju specifičnog materijala izratka kako bi se optimizirao vijek trajanja matrice i kvaliteta dijelova.
5. Što trebam tražiti kada tražim dobavljača progresivnih matrica?
Procijenite dobavljače prema šest ključnih kriterija:-inženjerski kapacitet unutarnje konstrukcije za optimizaciju rasporeda trake i analizu tonaže, mogućnosti FEA simulacije za provjeru valjanosti dizajna prije rezanja čelika, dokumentirano iskustvo s vašim specifičnim legurama i rasponom materijala, jamstva tolerancije potkrijepljena Cpk ciljevima i SPC podacima, tekuća podrška održavanju uključujući ponovno brušenje i zamjenu komponenti, te skalabilnost za rukovanje promjenama volumena od pilot količina do milijuna dijelova godišnje. Zatražite reference od programa slične složenosti, posjetite postrojenje kako biste pregledali opremu i kvalitetne tijekove rada i potvrdili da mogu podržati inženjerske promjene nakon validacije. Dobavljači kao što je YICHEN nude partnerstva u punom-životnom ciklusu od dizajna kalupa do-velike proizvodnje i planiranja održavanja.


