


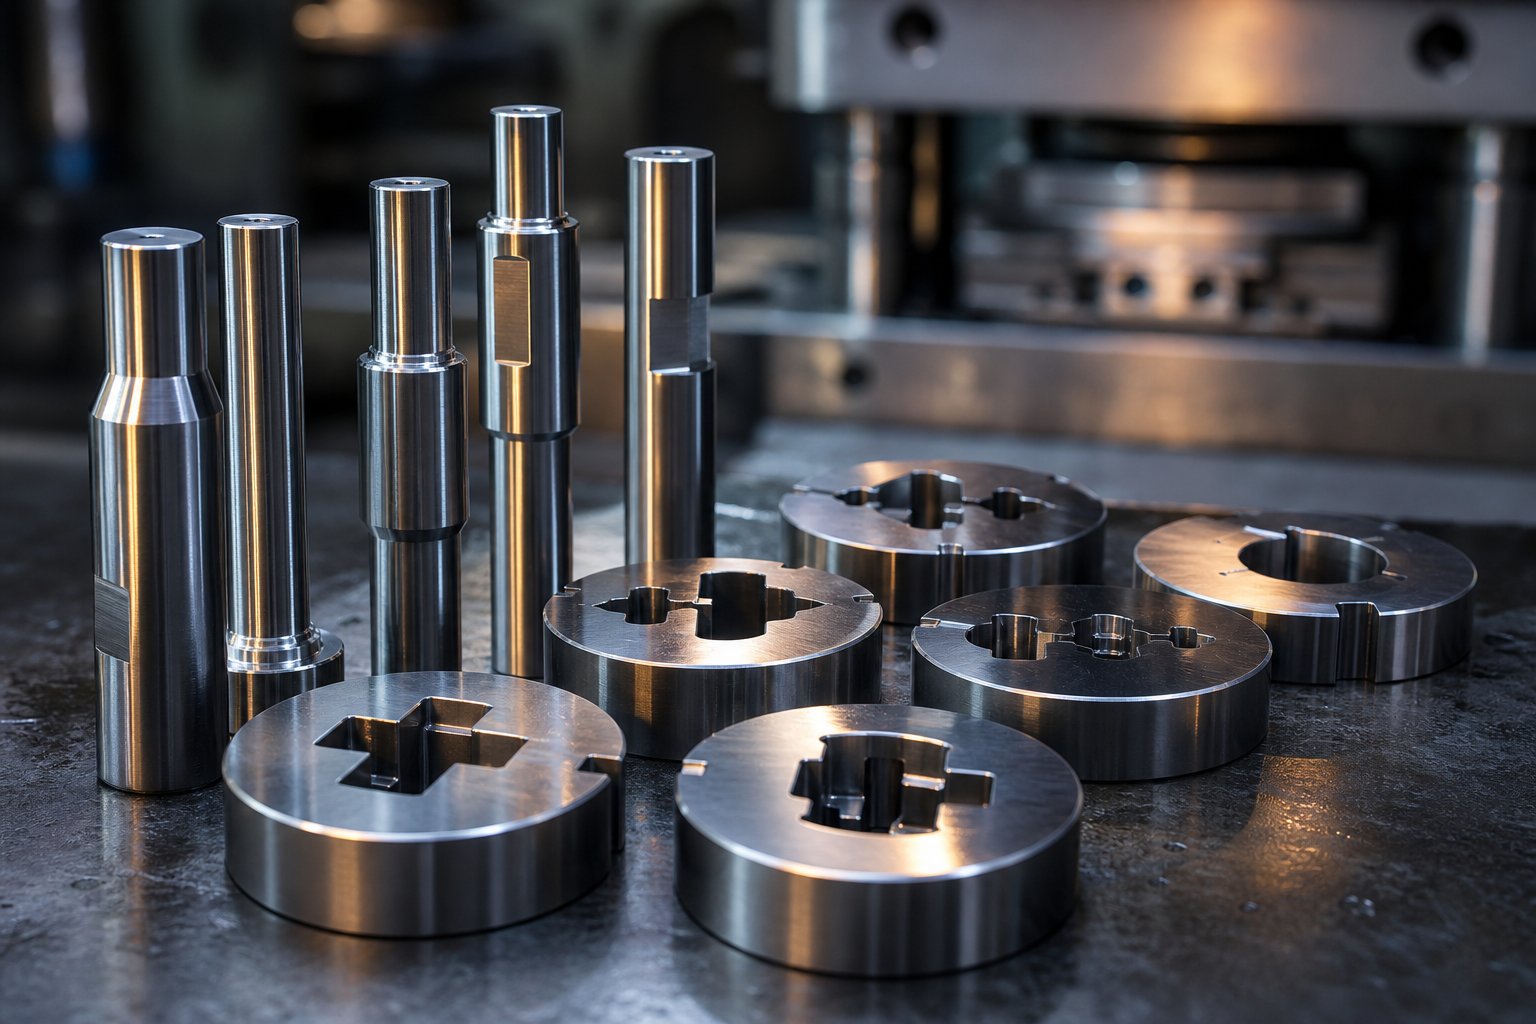
Što su komponente matrice za štancanje od karbida
Zamislite da progresivni kalup radi s 800 udaraca u minuti, proizvodeći milijune dijelova godišnje. Tim tempom, konvencionalni alatni čelični probojci i gumbi brzo se troše, dimenzije izlaze iz tolerancije, a neplanirani zastoji gutaju margine. Upravo zbog tog scenarija inženjeri se okreću karbidu.
Komponente matrice za utiskivanje od tvrdog metala su precizno-proizvedeni elementi alata, kao što su bušilice, gumbi za matrice, vodilice, skidači i habajuće ploče, izrađeni od cementiranog volfram karbida (WC) spojenog metalnim vezivom poput kobalta ili nikla. Oni zamjenjuju konvencionalne dijelove od alatnog čelika unutar sklopa matrice za utiskivanje kako bi pružili vrhunsku tvrdoću, otpornost na habanje i stabilnost dimenzija u -velikim serijama proizvodnje.
Definiranje komponenti matrice za štancanje od karbida
Cementirani karbid proizvodi se metalurgijom praha: volfram{0}}karbidni prah se miješa s vezivom, sabija u kalupu i sinterira pod intenzivnom toplinom i pritiskom dok ne postane čvrsti komad. Rezultat je materijal znatno tvrđi od toplinski{2}}tretiranog alatnog čelika. Da to stavimo u perspektivu, stupanj kobalt karbida od 6 posto registrira približno 92 HRA, dok kaljeni alatni čelik ima oko 62 HRC, što je znatno niža vrijednost tvrdoće na usporedivoj ljestvici konverzije.
Ova se tvrdoća izravno pretvara u otpornost na abraziju. U operacijama utiskivanja koje uključuju oblikovanje, probijanje i rezanje pri velikim brzinama, karbidne komponente ostaju oštre i dimenzionalno stabilne mnogo dulje od svojih čeličnih parnjaka. Zadaci poput bušenja malih rupa u tvrdim materijalima možda čak i nisu izvedivi bez alata od volfram karbida.
Gdje se karbid uklapa u sklop matrice
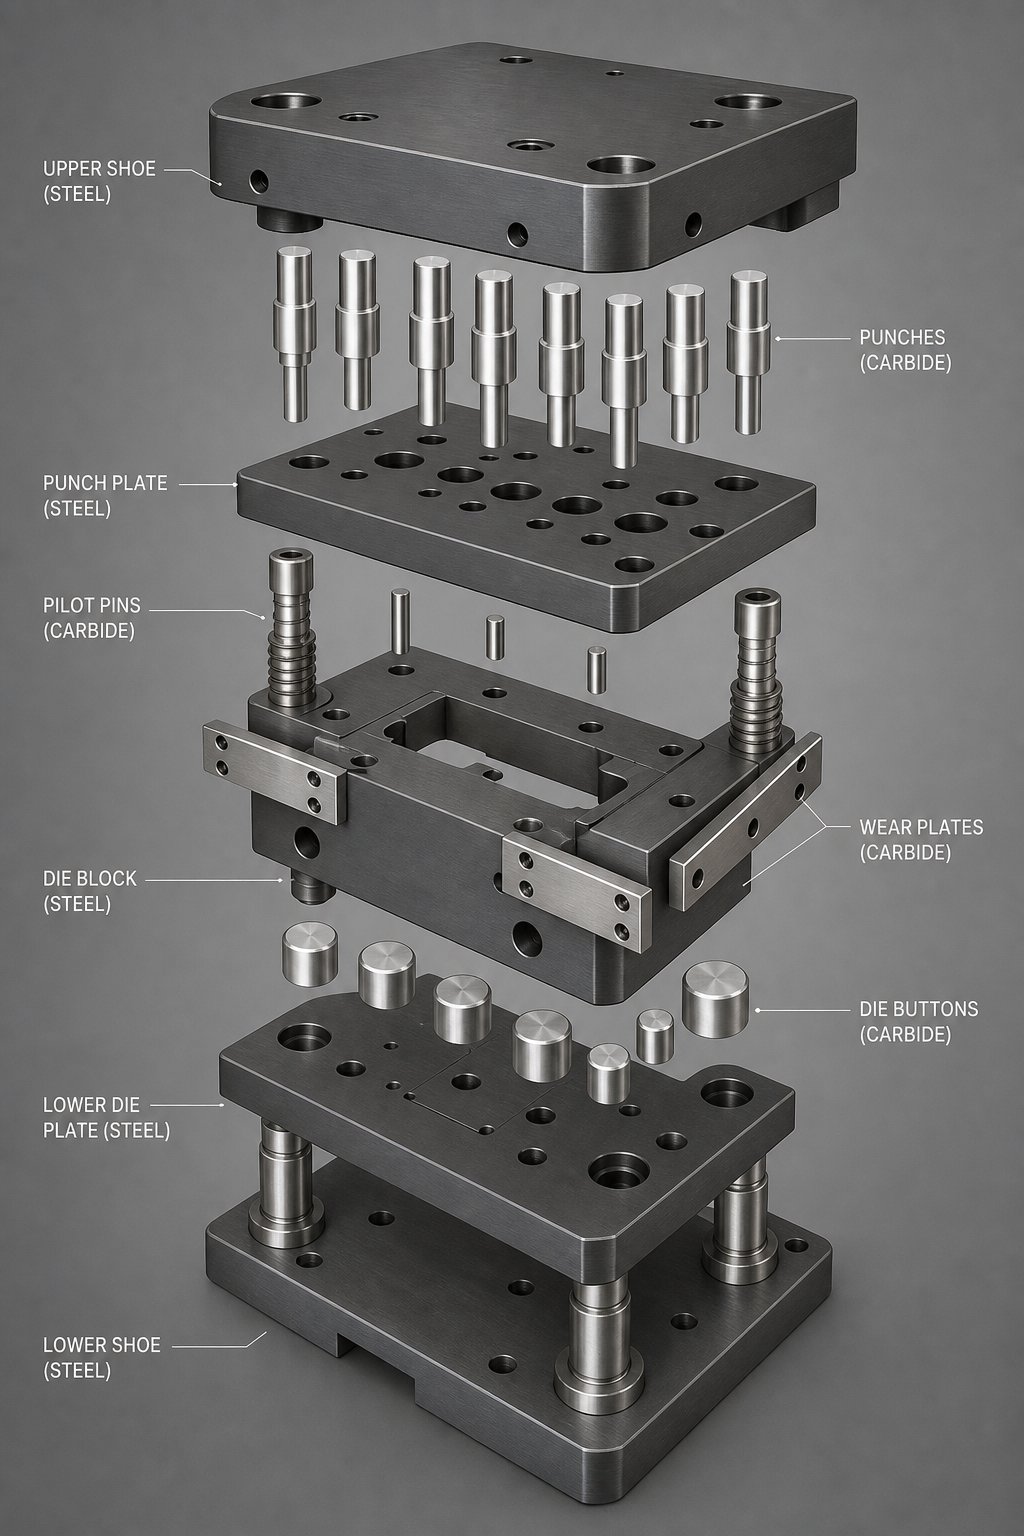
Unutar matrice za utiskivanje karbid ne zamjenjuje cijelu strukturu. Gornja i donja matrica ili papuča obično su izrađene od srednje-ugljičnog čelika kao što je čelik 45, kaljenog i poboljšanog na 25-30 HRC kako bi se pružila strukturna potpora. Komponente od tvrdog metala nalaze se unutar ovog okvira kao radni elementi koji izravno dolaze u dodir s materijalom trake: rezni izbojci, umetci za oblikovanje, gumbi za matrice, piloti koji lociraju traku i habajuće ploče koje upravljaju kliznim kontaktom.
Zamislite to na sljedeći način: čelični okvir apsorbira i raspoređuje tonažu preše, dok karbidni elementi upravljaju stvarnim rezanjem, oblikovanjem i vođenjem gdje su abrazija i udarci najviše koncentrirani. Uključivanje probijača i gumba s umetnutim tvrdim metalom u matrice za utiskivanje održava alat oštrijim dulje vrijeme, što povećava kvalitetu ispisa i može produžiti vijek trajanja alata do 10 puta u usporedbi s čelikom.
Pa zašto koristiti karbid u sklopovima matrica umjesto da se cijelo vrijeme drži alatnog čelika? Odgovor se svodi na ekonomiju proizvodnje.Komponente matrice od karbida za štancanje velikog volumenasmanjiti cikluse oštrenja, održavati strože tolerancije tijekom dužih izvođenja i minimizirati otpad od istrošenog alata. Za operacije štancanja milijuna dijelova, razlika u performansama između karbida i alatnog čelika nije marginalna; to je razlika između profitabilnih vožnji i stalnog gašenja požara na podiju za novinare.
Kompromis-je u tome što je karbid sam po sebi krtiji od duktilnog alatnog čelika. Koncentracije naprezanja na oštrim kutovima ili neodgovarajući razmaci mogu izazvati pukotine koje se brzo šire. Uspješna primjena tvrdog metala ovisi o usklađivanju pravog stupnja, geometrije i potporne strukture sa specifičnim zahtjevima svake pozicije komponente u matrici. Taj proces odabira, od svojstava materijala preko klasifikacije stupnja do-tip-odluka specifičnih za kalupe, upravo je ono što je detaljno razrađeno u odjeljcima koji slijede.
Svojstva karbidnog materijala koja pospješuju izvedbu matrice
Odabir akarbidna komponenta za matricu za štancanjenije-odluka-odgovara-za sve. Izvedba koju postižete ovisi o mjerljivim svojstvima materijala, a razumijevanje tih svojstava stavlja vas u poziciju da uskladite pravu formulaciju sa svakom ulogom u matrici. Četiri metrike su najvažnije: tvrdoća, čvrstoća na poprečno kidanje (TRS), čvrstoća na pritisak i gustoća.
Tvrdoća i otpornost na habanje u okruženju žigosanja
Tvrdoća karbida za kalupe za utiskivanje mjeri se na skali Rockwell A (HRA), koja je prikladnija za izuzetno tvrde materijale od HRC skale koja se koristi za alatni čelik. U svim stupnjevima koji se obično specificiraju za izradu kalupa, tvrdoća se kreće od otprilike 82 HRA na najtvrđem kraju do 94 HRA za ultrafine formulacije optimizirane za maksimalnu otpornost na habanje. Za kontekst, a6% kobalta ultrafinog stupnja (0,4 mikrona zrna)doseže približno 94 HRA s poprečnom čvrstoćom na kidanje od 3700 MPa, dok 20% kobalt srednjeg zrna-razreda ima oko 82 HRA s TRS iznad 2600 MPa.
Zašto je to važno za novinare? Tvrdoća izravno kontrolira otpornost na abrazivno trošenje. Svaki potez preše povlači materijal trake preko reznog ruba ili površine za oblikovanje komponente matrice. Više HRA vrijednosti znače sporiji gubitak materijala na tom međusklopu, što znači dulje intervale između ciklusa oštrenja i veću konzistentnost dimenzija tijekom proizvodne serije.
Poprečna čvrstoća na kidanje mjeri koliko sile savijanja karbidni komad može apsorbirati prije loma. Kod utiskivanja, TRS je bitan za komponente poput tankih izbijača ili pilota koji doživljavaju bočno opterećenje. Kvaliteta s 3.700 MPa TRS tolerira značajno više naprezanja izvan-osi od one na 1.700 MPa, smanjujući rizik od iznenadnog loma tijekom {-brzinskog rada. Tlačna čvrstoća, u međuvremenu, određuje otpornost na gnječna opterećenja. Vrste karbida s finijim zrnima i nižim udjelom veziva daju iznimno visoku tlačnu čvrstoću, što ih čini prikladnima za postaje gdje se velika tonaža koncentrira na male površine.
Gustoća zaokružuje sliku. Standardni kobalt-karbid kreće se od oko 13,5 g/cm3 pri 20% sadržaja kobalta do gotovo 15,0 g/cm3 pri 6% kobalta. Dok gustoća izravno ne diktira ponašanje trošenja, ona služi kao brzi pokazatelj kvalitete: odstupanja od očekivane gustoće za dani stupanj mogu signalizirati probleme s poroznošću ili distribucijom veziva koji ugrožavaju učinak na terenu.
Učinak sadržaja veziva i veličine zrna na performanse
Dvije varijable kontroliraju gdje će se klasa karbida nalaziti u spektru-prema-žilavosti: sadržaj kobaltnog veziva i veličina zrna volfram karbida.
Kobalt djeluje kao "ljepilo" koje drži čvrste WC čestice zajedno. Povećanje sadržaja kobalta poboljšava žilavost dodavanjem duktilne metalne faze koja apsorbira udarnu energiju i odupire se širenju pukotina. Kompromis-je smanjena tvrdoća, jer mekše vezivo zauzima više volumena. Ocjena kobalta od 6% pri srednjoj veličini zrna registrira oko 91 HRA s TRS od 1700 MPa, dok povećanje kobalta na 15% smanjuje tvrdoću na 86.5 HRA, ali podiže TRS iznad 2800 MPa. Za komponente matrice koje se suočavaju s ponovljenim udarima, kao -probijači za bušenje velikih dimenzija, ta dodatna žilavost sprječava katastrofalno pucanje rubova. Za habajuće ploče ili umetke za oblikovanje koji rade s lakšim-materijalom, niži sadržaj kobalta čuva tvrdoću potrebnu za otpornost na postupnu abraziju.
Veličina zrna ima jednako snažan učinak. Finija WC zrnca gušće se skupljaju, ostavljajući manje prostora mekšem vezivu da dominira površinom. Rezultat je veća tvrdoća i bolje zadržavanje rubova pri jednakom sadržaju veziva. Otpornost na habanje karbida ultrafinog zrna znatno je veća od one kod srednje{3}}zrnatih formulacija s istim postotkom kobalta, zbog čega operacije preciznog štancanja sve više određuju submikronske i ultrafine kvalitete za komponente kod kojih su oštrina rubova i završna obrada površine kritični.
Donja tablica prikazuje četiri primarne kategorije veličine zrna s njihovim općim karakteristikama izvedbe u servisu matrice za štancanje:
| Kategorija veličine zrna | Tipični raspon zrna | Relativna tvrdoća | Relativna žilavost | Otpornost na trošenje | Najprikladnije za |
|---|---|---|---|---|---|
| Standardno (srednje) | 1.2 - 3.5 mikrona | Umjereno (82-91 HRA) | visoko | Dobro | Teška probijanja,-udarne matrice, alati za hladnu glavu |
| Fino | 0.8 - 1.2 mikrona | Visoko (91-92 HRA) | Umjereno-Visoko | Vrlo dobro | Gumbi za -matrice opće namjene, umetci za oblikovanje, progresivna bušilica |
| Ultrafini / submikronski | 0.4 - 0.8 mikrona | Vrlo visoko (92-94 HRA) | Umjereno | Izvrsno | Precizni probojci, piloti, rezanje tankog-materijala, umetci s-tolerancijom |
| Nano | Ispod 0,4 mikrona | Najviša | Donji | Iznimna | Mikro-žigosanje, ultra-precizne komponente, elektronički konektori |
Primijetite obrazac: kako se veličina zrna smanjuje, dobivate tvrdoću i otpornost na habanje, ali žrtvujete nešto otpornosti na lom. U štancanju, to znači da je ultrafina kvaliteta izvrsna tamo gdje je primarni način kvara postupno trošenje i zaobljenje rubova, dok je srednja-zrnatost bolji izbor gdje bi udarno opterećenje ili rizici od neusklađenosti mogli izazvati krti lom.
Praktični zaključak za inženjere koji procjenjuju komponente karbidne matrice je da niti jedno svojstvo ne govori cijelu priču. Probijač koji treba preživjeti milijune udaraca na tankom nehrđajućem čeliku zahtijeva drugačiju ravnotežu veličine zrna karbida i zadržavanja rubova od gumba matrice koji buši debeli meki čelik pri umjerenim volumenima. Ključ je identificirati protiv kojeg načina kvara projektirate, abrazivnog trošenja ili udarnog loma, i odabrati kombinaciju zrna veziva-koja se bavi tom specifičnom prijetnjom. Ta odluka vodi izravno do izbora između utvrđenih klasifikacija stupnjeva, od kojih je svaka osmišljena da pruži određenu ravnotežu ovih konkurentskih svojstava.
Klase tvrdog metala i njihova primjena kalupa za utiskivanje
Klasifikacije stupnjeva postoje upravo zato što niti jedna formula karbida ne može podnijeti svaki posao u matrici za štancanje. Sustav razreda ANSI C- grupira cementirane karbide prema predviđenim uvjetima rada, a razumijevanje tog sustava pomaže vam da odaberete pravu kemiju za svaku poziciju u matrici bez preplaćivanja ili slabijeg učinka.
Objašnjenje uobičajenih klasifikacija karbida
TheANSI C-sustav stupnjevadijeli volframov karbid u funkcionalne kategorije. Za rad na štancanju susrest ćete se s dvije glavne obitelji: C1-C4 ravni stupnjevi (WC spojeni kobaltom, bez dodataka legure) i C9-C14 habajući i udarni stupnjevi dizajnirani posebno za operacije oblikovanja i izrezivanja. Klase C5-C8, legirane s titan karbidom ili tantal karbidom za strojnu obradu čelika, povremeno se pojavljuju u primjenama matrica koje uključuju materijale od željezne trake, ali su češće u reznim pločicama.
Evo kako se raščlanjuju najrelevantnije ocjene za odabir komponenti matrice:
- C2 (6-10% Co, 90-92 HRA, srednje fino zrno):Ravni tip-opće namjene visoke tvrdoće i dobre otpornosti na trošenje. Izvorno specificiran za obradu ne-željeznih materijala, C2 dobro radi u komponentama matrice koje se suočavaju s abrazivnim trošenjem uz minimalan udar, kao što su habajuće ploče i umetci za oblikovanje koji rukuju aluminijskom ili bakrenom trakom.
- C10-C11 (8-13% Co, 88-91 HRA, fino do srednje zrno):Namjenski-napravljen za habajuće površine koje doživljavaju lagane do srednje udarce. Ovi stupnjevi obrađuju operacije izrezivanja i izvlačenja i čest su izbor za gumbe za matrice i lakše-probijače.
- C12-C13 (13-16% Co, 87-89 HRA, srednje grubo zrno):Veći sadržaj kobalta daje žilavost potrebnu za teške proboje za oblikovanje, kovanje i utiskivanje koji apsorbiraju značajnu udarnu energiju svakim udarcem.
- Mikrozrnati i submikronski stupnjevi (3-10% Co, 92-95 HRA, veličina zrna ispod 0,8 mikrona):Ove vrhunske formulacije sadrže ultrafine WC čestice za maksimalnu oštrinu rubova i otpornost na habanje. Ističu se tamo gdje su dimenzionalna preciznost i završna obrada površine najvažniji, osobito kod pilota, preciznih probijača i umetaka-za matrice niske tolerancije.
Kritična točka koju označavanje razreda C- može zamagliti: veći C brojevi ne znače samo tvrđi materijal. Kao što pojašnjavaju industrijske reference, sustav klasifikacije grupira ocjene prema vrsti usluge, a ne prema linearnoj progresiji tvrdoće. C13 je zapravo mekši od C2, ali daleko čvršći, što je upravo ono što je potrebno teškom probijaču.
Usklađivanje stupnjeva s određenim komponentama matrice
Odabir ocjene mijenja se ovisno o komponenti koju navedete. Pilot koji locira traku brzinom od 600 udaraca u minuti suočava se s potpuno drugačijim naprezanjima od gumba matrice koji zatvara 2 mm nehrđajući čelik. Donja tablica prikazuje karte karbida prema tipovima komponenti, povezujući kemiju s funkcionalnim zahtjevima:
| Die Component | Preporučeni raspon stupnjeva | Tipični sadržaj Co | Ključni atribut izvedbe | Zašto ovo podudaranje funkcionira |
|---|---|---|---|---|
| Precizni probijači (mali promjer, tanak materijal) | Submikron / mikrozrno | 3-8% | Maksimalna tvrdoća, zadržavanje rubova | Otporan na zaokruživanje rubova tijekom milijuna udaraca; održava kvalitetu otvora |
| Teški probijači (debeli proboj) | C12 - C13 | 13-16% | Visoka udarna žilavost | Apsorbira udarce bez lomljenja na velikim-rezovima |
| Gumbi za izrezivanje (umetci za rezanje) | C10 - C11 | 8-13% | Uravnotežena otpornost na habanje i udarce | Podnosi ponovljeno smicanje s umjerenim udarom |
| Piloti i lokatori | Submikron / Fino zrno | 6-10% | Dimenzijska stabilnost, otpornost na habanje | Održava čvrsto pristajanje u rupama na trakama na dugim stazama |
| Nosite ploče i vodilice | C2 - C10 | 6-10% | Otpornost na habanje, nisko trenje | Otporan na klizno trošenje od napredovanja trake bez udarnog opterećenja |
| Skidači i posebni umetci | C10 - C12 | 10-15% | Čvrstoća s dobrim trošenjem | Tolerira bočne sile i kontakt koji se ponavlja |
Kada mikrozrnate i submikronske kvalitete opravdavaju svoju prednost u odnosu na standardne formulacije? Tri scenarija čine razliku u troškovima isplativom: kada utiskujete tanke materijale ispod 0,5 mm gdje je visina srha strogo određena, kada promjeri proboja padnu ispod 1,5 mm, a cjelovitost ruba izravno određuje životni vijek alata, ili kada obujam proizvodnje premašuje nekoliko milijuna pogodaka i produljeni intervali oštrenja spoje se u značajne uštede u zastoju. U tim slučajevima,submikronski stupnjevi koji dosežu 93-95 HRApružaju mjerljivo dužu uslugu između ponovnih brušenja.
Za sve ostalo, standardni i fino{0}}zrnati razredi u rasponu C10-C12 nude praktičnu ravnotežu. Oni koštaju manje po komadu, bolje podnose nesavršenosti poravnanja i predvidljivo se ponovno bruse. Pametan pristup je određivanje vrhunskih razreda samo na postajama gdje se njihove specifične prednosti pretvaraju u mjerljive proizvodne dobitke, a ne njihova sveobuhvatna primjena na svim pozicijama u kalupu.
Izbor ocjena, međutim, govori samo pola priče. Ista vrsta C11 ponaša se drugačije kao okrugli izbijač naspram oblikovanog gumba matrice jer geometrija, zazor i smjer opterećenja međusobno djeluju na svojstva materijala. Svaka vrsta komponente donosi vlastiti skup funkcionalnih zahtjeva i načina kvarova koji oblikuju kako se ta ocjena ponaša u praksi.
Analiza-za-komponentu karbida za matrice za utiskivanje
Vrsta tvrdog metala isporučuje svoje ocijenjene performanse samo kada je uparena s ispravnom geometrijom komponente, potpornom strukturom i postavkom zazora. Svaki položaj u matrici nameće jedinstvene mehaničke zahtjeve, a tretiranje karbida kao zamjene-za alatni čelik bez prilagođavanja okolnog dizajna brz je put do napuknutih proboja i preranog kvara. Evo što zahtijeva svaka vrsta komponente.
Probijači od tvrdog metala i komponente pilota
Probijači apsorbiraju najnasilnije sile u bilo kojoj matrici za štancanje. Svaki potez probija proboj kroz trakasti materijal, izlaže rezni rub smičnom naprezanju, a zatim ga povlači kroz klip. Karbid je ovdje izvrstan jer njegova tvrdoća odolijeva zaobljenju rubova koje postupno smanjuje kvalitetu rupa u probijačima od alatnog čelika. U određenim konfiguracijama bez -razmaka, probojci od tvrdog metala mogu održavati tolerancije-bez srha do 10 puta dulje od svojih čeličnih ekvivalenata.
Razmatranja dizajna probijača od karbida za utiskivanje nadilaze odabir materijala. Budući da je karbid krt, geometrija i detalji potpore iznimno su važni. Načini kvarova koje karbid sprječava, kao što je progresivno trošenje ruba i dimenzionalni pomak, mogu se zamijeniti katastrofalnim lomom ako dizajn zanemaruje ograničenja karbida.
- Izbjegavajte oštre unutarnje kutove na profilima za bušenje. Upotrijebite polumjere od najmanje 0,1 mm kako biste smanjili koncentracije naprezanja koje izazivaju pukotine.
- Leđni udarci s ojačanom potpornom pločom (56-60 HRC) barem1,2 do 1,25 puta debljinestandardne čelične podložne ploče za raspodjelu tlačnog opterećenja.
- Neka omjeri dužine-i-promjera budu konzervativni. Tanki izbojci od tvrdog metala pojačavaju bočni otklon, a karbid se ne savija prije nego što se slomi.
- Navedite vođeno skidanje kako biste spriječili bočno opterećenje tijekom uvlačenja. Nevođeno skidanje je jedan od najčešćih uzroka loma udarca.
- Upotrijebite mehaničke metode ili metode pričvršćivanja-vrućim rukavima. Sklop vruće-čahure iskorištava razliku u toplinskom širenju između čeličnih držača i karbidnih umetaka, stvarajući interferencijsko dosjedanje na 500-600 stupnjeva Celzijusa s 0,6-1% interferencije na promjeru.
Piloti se suočavaju s srodnim, ali različitim izazovom. Njihov je posao lociranje trake, a ne rezanje, tako da su prvenstveno izloženi abrazivnom kliznom trošenju dok velikom brzinom ulaze u prethodno izbušene rupe. Komponente pilota od tvrdog metala sprječavaju načine kvara koji muče čelične pilote: smanjenje promjera zbog abrazivnog trošenja dovodi do pogrešne registracije trake, što se kaskadno pretvara u dimenzionalne pogreške na svim nizvodnim stanicama. Submikronski karbidni pilot održava svoj promjer kroz milijune ciklusa, održavajući poravnanje-do-stanice unutar specifikacije daleko dulje nego alternative kaljenog alatnog čelika.
- Navedite submikronske ili ultrafine kvalitete (92-94 HRA) za pilote gdje su tolerancije registracije trake male.
- Dizajnirajte vrhove pilota s blagim sužavanjem ili polumjerima umjesto ravnih krajeva kako biste smanjili udarne sile pri ulasku.
- Provjerite jesu li rupe za usmjeravanje na traci skinute kako bi se spriječilo asimetrično opterećenje na vrhu za usmjeravanje.
Gumbi za matrice i habajuće ploče od karbida
Gumbi za izrezivanje su ženski rezni elementi koji primaju udarac. Podnose iste sile smicanja, ali iz suprotnog smjera, a njihovi rezni rubovi moraju biti otporni na abrazivno trošenje od prolaska trake i mikro-krhotine koje se nakupljaju na oštrim reznim površinama. Uspoređujući gumbe od tvrdog metala i gumbe od alatnog čelika, razlika u performansama je najvidljivija u vijeku trajanja ruba: gumbe od alatnog čelika obično treba ponovno oštriti svakih 50.000 do 200.000 udaraca, ovisno o materijalu trake, dok karbidni gumbi u istoj primjeni rutinski dosežu 500.000 do više od milijun udaraca između servisnih intervala.
Način kvara koji karbid ovdje eliminira je progresivno trošenje površine koje otvara rezni prostor, stvara neravnine i prisiljava neplanirano zaustavljanje radi oštrenja. Način kvara koji karbid uvodi, ako je loše specificiran, je pucanje ruba zbog prekomjernog zazora ili neusklađenosti.
- Uskladite kvalitetu matrice s materijalom trake: tvrđe, niže{0}}kobaltne formulacije za aluminij i bakar; čvršći, viši-kobaltni razredi za nehrđajući čelik i visoko{2}}čvrstoće nisko-legiranih materijala.
- Održavajte razmak rezanja unutar 5-10% debljine trake po strani. Preveliki zazor stvara vlačno naprezanje na oštrici koje karbid slabo podnosi.
- Nanesite iskošene rubove ili brušene radijuse na površine za rezanje. Oštri, nezaštićeni rubovi posebno su osjetljivi na lomljenje karbida, a blago skošenje dramatično smanjuje rizik od loma bez utjecaja na kvalitetu dijela.
- Utisnite -gumbe za namještanje u otvrdnute držače s odgovarajućim zahvatom kako biste osigurali jednoliku potporu po cijelom opsegu.
Potrošne ploče od tvrdog metala za kalupe za utiskivanje imaju bitno drugačiju ulogu. Ne režu materijal; otporni su na kliznu abraziju pomicanja trake preko površina vodilica i tračnica za podizanje. Budući da se habajuće ploče suočavaju s čisto abrazivnim uvjetima bez udarnog udara, one su idealni kandidati za niske-kobalta, visoke-stupnjeve tvrdoće (raspon C2, 6-8% Co) koji maksimiziraju površinsku tvrdoću. Polirana završna obrada površine koja se može postići na karbidu također smanjuje trenje i sprječavaadhezijsko trošenje ili nagrizanjekoji uzrokuje nakupljanje materijala na čeličnim površinama.
- Ispolirajte površine trošnih ploča do zrcalnog izgleda (Ra ispod 0,1 mikrona) kako biste smanjili trenje i spriječili prijenos materijala.
- Osigurajte da su habajuće ploče potpuno poduprte odozdo; nepodržani rasponi stvaraju naprezanje na savijanje koje karbid ne može podnijeti.
- Koristite ravne tipove s niskim-kobaltom (6-10% Co) gdje su prisutna korozivna maziva ili kiseli uvjeti ili razmislite o tipovima s niklom za bolju otpornost na koroziju.
Skidači i specijalni umetci
Skidači guraju materijal trake s probijača nakon svakog poteza. Doživljavaju ponavljajući kontakt, bočne sile od napetosti trake i povremeni udar kada hranjenje trake oklijeva. Skidači od tvrdog metala rjeđi su od izbijača ili gumba od tvrdog metala, ali zaslužuju svoje mjesto u-progresivnim kalupima velike brzine gdje se čelični skidači troše u utore koji zahvaćaju traku.
Prioritet dizajna ovdje je žilavost s odgovarajućom otpornošću na trošenje, što čini C10-C12 stupnjeve s 10-15% kobalta standardnim izborom. Ploča za izbacivanje s oprugom treba održavati razmak koji premašuje maksimalnu debljinu trake za najmanje 0,05 mm kako bi se spriječilo udaranje oštrice od tvrdog metala tijekom rada.
- Upotrijebite navođene dizajne za skidanje s kuglastim-tipom vodilica kako biste spriječili bočni kontakt s oštrim rubovima proboja.
- Odredite srednje{0}}zrno, više-kobaltne stupnjeve koji podnose ponavljajuće udare bez mikro-puknuća.
- U scenarijima naknadne ugradnje, umetci za skidanje karbida mogu zamijeniti kontaktnu površinu postojećeg čeličnog skidača bez redizajniranja cijelog sklopa ploča.
Taj se pristup naknadnoj ugradnji primjenjuje široko. Kada odlučujete kada nadograditi komponente matrice na karbid, nije vam uvijek potrebna potpuna obnova matrice. Pojedinačni izbojci, gumbi, piloti ili habajuće ploče mogu se neovisno zamijeniti tvrdim metalom na stanicama koje imaju najbrže trošenje ili najčešće kvarove. Započnite s komponentama koje pokreću vaše najduže zastoje, izmjerite poboljšanje životnog vijeka i proširite upotrebu karbida od tamo na temelju stvarnih proizvodnih podataka.
Svaka komponenta vam govori nešto o tome kako matrica kao cjelina radi. Ali vrsta matrice, progresivna, prijenosna ili složena, određuje koje komponente doživljavaju najveće kumulativno naprezanje i gdje postavljanje karbida donosi najveći povrat.
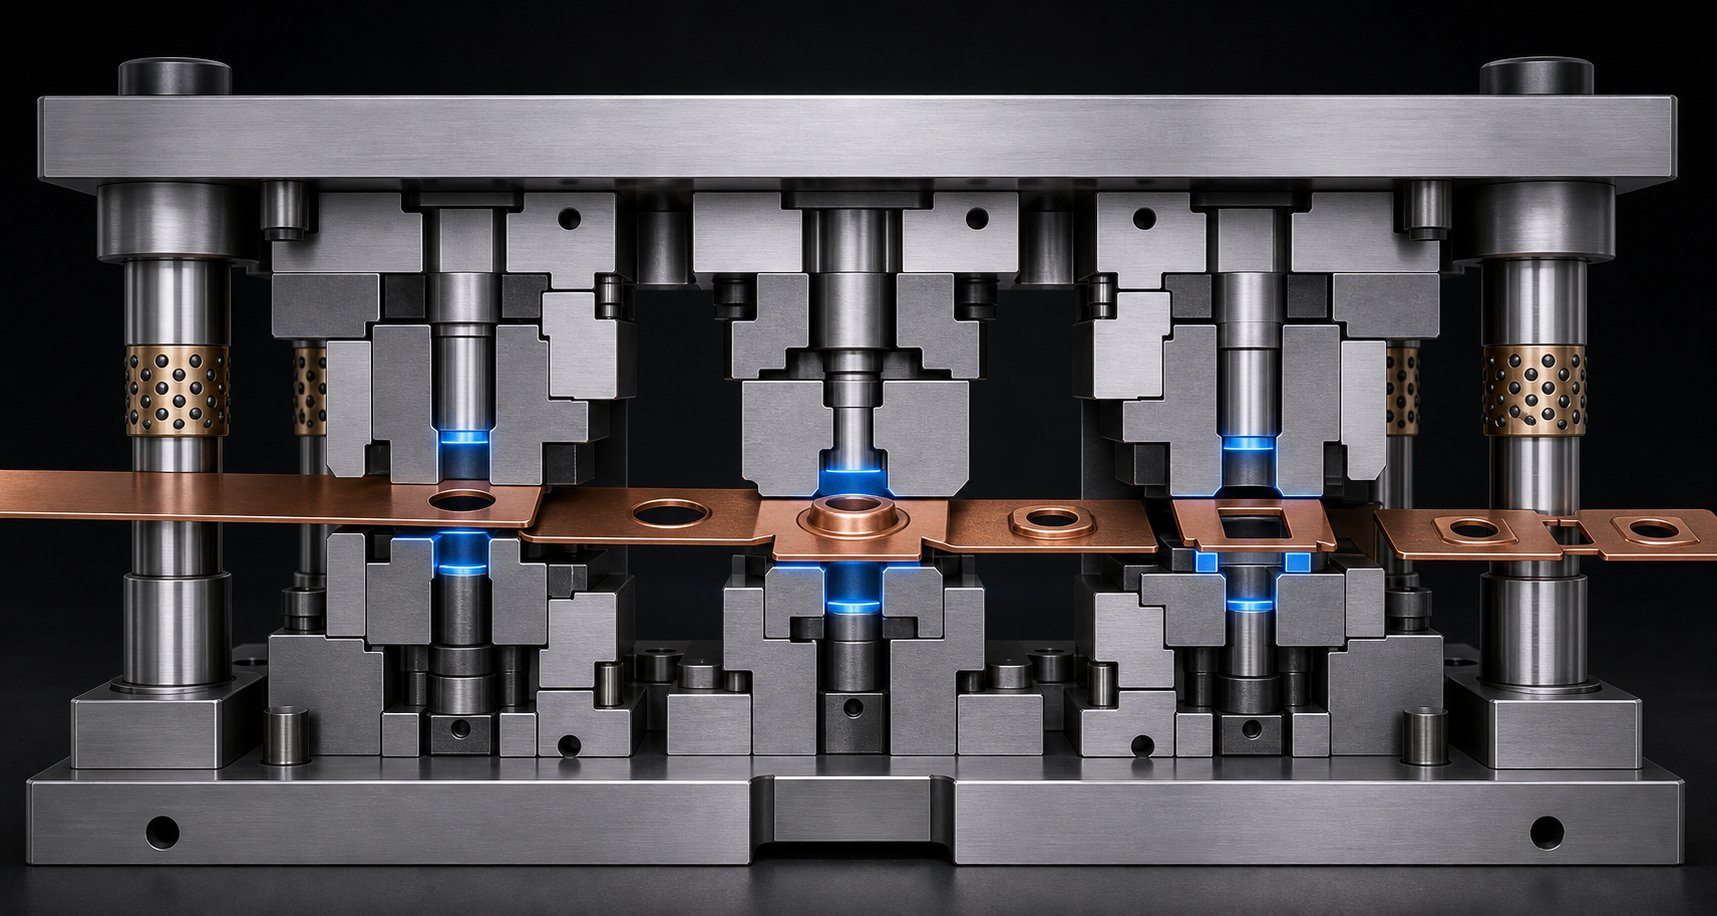
Kako vrsta matrice oblikuje odluke o karbidnim komponentama
Ne prolazi svaka matrica kroz alat istom brzinom ili na istim mjestima. Terminali konektora s progresivnom matricom pri 1200 udaraca u minuti koncentriraju se na vrlo različit način od trošenja kalupa za prijenos koji stvara duboko-vučena automobilska kućišta pri 40 udaraca u minuti. Sama arhitektura matrice diktira gdje karbid donosi najveću dobit, a gdje bi bio pretjeran.
Poredane prema tipičnom intenzitetu upotrebe karbida, vrste matrica spadaju u jasnu hijerarhiju:
- Progresivni umire- najveća potražnja za karbidom zbog ekstremnog broja hodova, kumulativnog trošenja na više-postaja i zahtjeva za registraciju uske trake.
- Spoj umire- umjerena-do-visoka potražnja jer simultane operacije rezanja koncentriraju opterećenje na ograničeni broj komponenti koje sve zajedno moraju održavati kvalitetu rubova.
- Prijenosne matrice- selektivna potražnja tvrdog metala, usmjerena na određene-stanice visokog trošenja, a ne na opću primjenu na cijelom alatu.
- Kombinacija matrica- varijabilna potražnja vođena time koje stanice izvode rezanje u odnosu na oblikovanje, s karbidom usmjerenim na rezne elemente.
Zahtjevi za progresivni karbidni kalup
Progresivni matrice su radni konji-velikog volumena štancanja. Traka prolazi kroz više stanica u jednom kontinuiranom ciklusu, pri čemu svaka stanica izvodi jedinstvenu operaciju. Premapodaci o industriji, proizvodne brzine mogu doseći 1200 udaraca u minuti s tolerancijama ispod plus ili minus 0,001 inča. Pri tim brzinama, čak i manje trošenje na jednoj stanici pada nizvodno. Pilot koji izgubi 0,01 mm promjera odbacuje registraciju na svakoj sljedećoj stanici, povećavajući dimenzionalne pogreške u cijelom dijelu.
To je razlog zašto se karbidne komponente za progresivne kalupe za utiskivanje pojavljuju na gotovo svakoj kritičnoj stanici. Piloti, rezni probojci, gumbi za matrice i trakaste vodilice suočavaju se s nemilosrdnim kumulativnim trošenjem. Logika odabira karbidne matrice s visokom stopom hoda ovdje je jednostavna: svaka komponenta koja dolazi u kontakt s trakom pri brzini i mora zadržati dimenziju milijunima ciklusa je kandidat.
Složenost napredovanja trake dodaje još jedan sloj. Progresivna matrica od 20-stanica koja proizvodi automobilski konektor može uključivati stanice za probijanje, urezivanje, oblikovanje i odsijecanje. Stanice za bušenje i rezanje doživljavaju čisti smični stres i imaju koristi od tvrdih submikronskih razreda s niskim sadržajem kobalta. Nasuprot tome, stanice za oblikovanje trebaju čvršće stupnjeve koji su otporni na utjecaj operacija savijanja. Pametno postavljanje tvrdog metala u progresivne matrice znači ocjenjivanje gore ili dolje po stanici, a ne određivanje jedne formulacije na cijeloj tabli.
Razmatranja prijenosa i složene matrice
Matrice za prijenos odvajaju sirovinu od trake rano i slobodno je pomiču između stanica pomoću mehaničkih sustava za prijenos. Ova arhitektura obično radi s nižim stopama hoda, a svaka stanica radi na pojedinačnom dijelu, a ne na povezanoj traci. Rezultat je manje kumulativno poziciono trošenje na pilotima i vodilicama jer nema trake za registraciju, ali veće lokalizirano naprezanje pri oblikovanju proboja i izvlačenja umetaka koji oblikuju složene geometrije.
Odluke o postavljanju karbida za prijenosnu matricu usredotočuju se na probijače-za duboko izvlačenje, stanice za podrezivanje i sve umetke za oblikovanje koji rade s-materijalima visoke čvrstoće. Matrice za prijenos odlikuju se složenom geometrijom i velikim dijelovima, često u automobilskim karoserijskim pločama i konstrukcijskim primjenama gdje nehrđajući čelik ili napredne-čelične trake visoke čvrstoće ubrzavaju abrazivno trošenje. Sami mehanizmi za vođenje i prijenos rijetko opravdavaju karbid jer su kontaktni pritisci niži i zamjena je jednostavnija.
Složene matrice obavljaju više operacija rezanja u jednom potezu na jednoj stanici. Budući da se sve događa istovremeno, svaka oštrica u matrici mora ostati oštra zajedno. Ako se jedan element pokvari, cijeli dio izlazi iz specifikacije. Zahtjevi za složeni karbidni kalup usmjereni su prema ujednačenom odabiru kvaliteta za sve rezne komponente. Matrica s ravnom podloškom s elementima za skidanje i probijanje, na primjer, najbolje funkcionira s usklađenim pločicama od tvrdog metala tako da svi rubovi dosegnu svoju granicu upotrebe u istom intervalu, što omogućuje jedno ponovno brušenje, a ne postupno održavanje.
Primjena u industriji dalje oblikuje ove odluke. Primjena karbidnih matrica za automobile često uključuje-čelike visoke čvrstoće i aluminijske legure u količinama većim od milijun dijelova godišnje, što gura progresivne i prijenosne matrice prema širokoj upotrebi karbida u stanicama za rezanje. HVAC utiskivanje, u međuvremenu, često uključuje tanji bakar i aluminij pri ekstremnim brzinama, stavljajući naglasak karbida na pilote i proboje malog-promjera koji bi se inače istrošili za nekoliko dana. Materijal koji se utiskuje u interakciji je s vrstom matrice kako bi se točno odredilo gdje ulaganje karbida ima smisla, što izravno vodi do šireg pitanja je li karbid uopće troškovno-opravdan za određenu primjenu.
Odabir pravog karbida za vašu primjenu
Jedno je znati da je karbid bolji od alatnog čelika. Drugo je znati ima li to financijski smisla za vaš posao. Ne treba svaka stanica za matrice karbid, niti svaka proizvodna serija opravdava prethodnu premiju. Pitanje nije "je li karbid bolji?" nego "gdje se karbid plaća sam za sebe s obzirom na to što štancam, koliko dijelova trebam i što moja preša radi?"
Varijable primjene koje opravdavaju odabir karbida
Pet varijabli međusobno djeluju kako bi odredili hoće li karbidne komponente zaslužiti svoje zadržavanje u određenoj matrici. Procijenite ih zajedno, a ne odvojeno, jer jedan povoljan čimbenik rijetko opravdava ulaganje sam za sebe.
Materijal koji se žigosa.Ovo je najjači pojedinačni pokretač. Abrazivni materijali kao što su nehrđajući čelik, slojevi od silikonskog čelika i visoko-nisko{2}}legirani čelici dramatično ubrzavaju trošenje alatnog čelika. Kriteriji odabira karbida za utiskivanje nehrđajućeg čelika snažno se oslanjaju na submikronske stupnjeve jer sadržaj kroma u traci djeluje poput finog brusnog papira na oštrice. Mekši materijali poput nisko-ugljičnog čelika, bakra i aluminija manje su štetni, ali čak i aluminij može uzrokovati habanje ljepila (nagrizanje) na koje polirana površina karbida odolijeva mnogo bolje od alatnog čelika. Kada se procjenjuje kako materijali supstrata utječu na izbor alata,YICHEN-ov izvor materijalapruža korisnu polaznu točku za usporedbu svojstava žigosanog materijala koja utječu na zahtjeve komponenti matrice u primjenama aluminija, čelika, nehrđajućeg čelika, mesinga i magnezija.
Obim proizvodnje.Prag obujma proizvodnje za karbidne matrice obično se nalazi u rasponu od 500 000 do 1 000 000 ukupnih pogodaka za većinu primjena. Ispod tog raspona, kvalitetan alatni čelik često pruža prihvatljiv vijek trajanja uz niže početne troškove. Povrh toga, karbidni produženi servisni intervali doprinose značajnim uštedama od smanjenog vremena zastoja, manjeg broja ciklusa ponovnog brušenja i dosljednije kvalitete dijelova tijekom cijele serije. Brzi-progresivni kalupi koji pokreću igle konektora ili električne kontakte na milijune udaraca guraju znatno iznad ovog praga u roku od nekoliko tjedana, čineći karbid gotovo obaveznim.
Tonaža preše i debljina trake.Veća tonaža koncentrirana na male površine rezanja stvara tlačni stres koji brže prelazi radne granice alatnog čelika. Debeli trakasti materijal (iznad 2 mm u čeliku) stvara proporcionalno veće posmične sile na oštrici. Oba uvjeta pogoduju iznimnoj tlačnoj čvrstoći karbida, ali primjene debljih-promjera također zahtijevaju jače kvalitete (više kobalta) za apsorbiranje energije udarca bez lomljenja.
Složenost dijela.Dijelovi s mnogo usko raspoređenih rupa, uskim radijusima uglova ili finim elementima ugrožavaju udarce malog-promjera. Ovi izbojci se brže troše jer manja površina raspoređuje silu smicanja. Karbid je često jedino praktično rješenje kada promjeri bušilica padnu ispod 1,5 mm ili kada su specifikacije srha izuzetno male.
Upotrijebite ovaj kontrolni popis kako biste odredili kada koristiti karbid u kalupima za utiskivanje za određenu primjenu:
- Štancate li abrazivne ili materijale visoke-čvrstoće (nehrđajući čelik, HSLA, silikonski čelik)?
- Prelazi li vaš ukupni obujam proizvodnje 500.000 dijelova po setu kalupa?
- Jesu li promjeri proboja ispod 2 mm ili omjeri duljine-prema-promjeru iznad 4:1?
- Trebaju li sadašnje komponente alatnog čelika oštriti više od jednom na 100.000 pogodaka?
- Košta li neplanirani zastoj zbog istrošenog alata više od planiranog održavanja?
- Zahtijeva li vaša specifikacija dijela stalno visinu srha ispod 0,05 mm?
- Imate li kontinuirano broj zaveslaja iznad 400 u minuti?
Ako se primjenjuju tri ili više od ovih uvjeta, karbidne komponente će vjerojatno dati niži trošak po dijelu tijekom proizvodnog ciklusa, čak i uz veća početna ulaganja.
Retrofit naspram novih odluka o izgradnji
Inženjeri koji se suočavaju s odlukom o naknadnoj ugradnji karbidne matrice u odnosu na novu izradu imaju više fleksibilnosti nego što mnogi misle. Izrada matrice od punog tvrdog metala ima smisla kada se dizajnira novi alat za potvrđen-program velike količine. Možete optimizirati zazore, dimenzije podložne ploče i geometriju držača za specifične zahtjeve tvrdog metala od samog početka, uključujući deblje podložne ploče (1,2-1,25x standard) i strože tolerancije vodilica koje zahtijeva karbid.
Naknada je pametniji put kada postojeća matrica od alatnog čelika radi, ali nema dovoljno performansi na određenim stanicama. Ne morate obnoviti cijelu matricu da biste dobili prednosti karbida. Uobičajeni ciljevi naknadne ugradnje uključuju:
- Zamjena najbrže{0}}istrošenih probijača s ekvivalentima karbida uz zadržavanje postojeće ploče i držača.
- Zamjena alatnih čeličnih matrica za pločice od karbida na reznim stanicama koje upravljaju vašim rasporedom oštrenja.
- Nadogradnja pilota na karbid kada pogrešna registracija trake uzrokuje odstupanje kvalitete nizvodno.
- Dodavanje trošnih ploča od tvrdog metala za vodeće površine koje pokazuju vidljive utore ili naslage materijala.
Pristup naknadne ugradnje funkcionira jer se karbidne komponente često mogu brusiti na iste vanjske dimenzije kao i njihovi prethodnici od alatnog čelika, uklapajući se u postojeće držače i držače. Ključno ograničenje je osigurati da postojeća struktura kalupa pruža odgovarajuću podršku. Preša za bušenje od tvrdog metala-koja se uklapa u držač dizajniran za mekši čelični umetak možda će trebati nadogradnju potporne ploče kako bi se spriječilo pucanje pod opterećenjem.
Počnite s podacima. Pratite koje stanice generiraju najviše zastoja i otpada, a zatim prvo ciljajte te pozicije za nadogradnju karbida. Izmjerite produljenje životnog vijeka tijekom dva ili tri ciklusa oštrenja prije proširenja. Ovaj inkrementalni pristup ograničava rizik i gradi skup podataka o internoj cijeni-po-dijelu koji opravdava šire usvajanje karbida na temelju vaših stvarnih proizvodnih uvjeta, a ne generičkih procjena.
Bilo da se odlučite za naknadnu ugradnju ili novu izgradnju, prava dobit od tvrdog metala ostvaruje se samo kada uzmete u obzir njegov puni ekonomski učinak kroz životni ciklus proizvodnje, a ne samo stavku narudžbenice.
Ukupni trošak vlasništva za komponente karbidne matrice
Narudžbenica za karbidne komponente uvijek izaziva šok naljepnice. Početna cijena može biti 3 do 5 puta veća od ekvivalentnog dijela od alatnog čelika, a za složene geometrije koje zahtijevaju EDM završnu obradu, multiplikator se dodatno penje. Taj broj, koji sjedi sam na listu s ponudama, ubija karbidne projekte prije nego što počnu. Ali ne govori vam gotovo ništa o tome koliko komponenta zapravo košta tijekom svog radnog vijeka.
Unaprijedni trošak u odnosu na dugotrajnu vrijednost
Ukupni trošak vlasništva komponente karbidne matrice računa se za svaki dolar potrošen od trenutka kada komponenta uđe u matricu do kraja životnog vijeka. To uključuje nabavnu cijenu, da, ali također i troškove ponovnog brušenja, zastoje preše tijekom svakog događaja održavanja, otpad koji nastaje kao trošenje rubova, inspekcijski rad kvalitete vezan za dimenzionalno pomicanje i oportunitetni trošak dijelova koji nisu proizvedeni dok preša miruje.
Razmislite što se događa s gumbom alatnog čelika koji treba ponovno oštriti svakih 100.000 udaraca. Svaki događaj ponovnog brušenja znači zaustavljanje preše, povlačenje matrice, transport u alatnicu, izvođenje brušenja, ponovno instaliranje matrice i pokretanje prve-provjere artikla prije nastavka proizvodnje. Gumb od tvrdog metala u istom položaju može imati 500.000 do više od milijun udaraca prije nego što zatreba servis. To znači četiri ili više događaja održavanja koji su eliminirani, a svaki nosi vlastite troškove rada, logistike i izgubljene-proizvodne troškove.
Usporedba životnog vijeka matrice od karbida i alatnog čelika postaje još neujednačenija kada se u obzir uzme kvaliteta dijela. Kako se rub alatnog čelika troši, visina srha raste prema gore, dimenzije se pomiču, a stope otpada postupno rastu. Možda nećete uočiti degradaciju sve dok inspekcija ne označi seriju, u kojoj točki prerada ili rashodovani dijelovi dodaju trošak koji se nikada ne pojavljuje u liniji proračuna alata. Karbidna dimenzionalna stabilnost suzbija to puzanje, održavajući dosljednu kvalitetu dijela mnogo dublje u proizvodnom ciklusu.
| Faktor troškova | Komponenta od alatnog čelika | Karbidna komponenta |
|---|---|---|
| Početni trošak kupnje | Niži (osnovni) | 3-5x veći od alatnog čelika |
| Očekivani vijek između ponovnih mljevenja | 50,000 - 200,000 pogodaka (ovisi o aplikaciji) | 500,000 - 1,000,000+ pogodaka |
| Broj ponovnih brušenja prije zamjene | Višestruki, ali svaki postupno skraćuje život | Potrebno je manje brušenja u odnosu na ekvivalentnu proizvodnju |
| Učestalost zastoja u održavanju | Viši (češća zaustavljanja pritiska) | Značajno niže |
| Trend stope otpada tijekom vijeka trajanja | Postupno povećanje kako se rubovi troše | Dulje ostaje stabilan prije razgradnje |
| Konzistentnost dimenzija dijela | Zanosi ranije u proizvodnji | Održava toleranciju tijekom produženih vožnji |
| Zahtjevi za specijaliziranu uslugu | Standardno brušenje u alatnici | Potrebno dijamantno brušenje ili EDM |
| Rizik od katastrofalnog kvara | Donji (način duktilnog kvara) | Viša ako je nepravilno poduprta ili neporavnata |
Izračunavanje prijelomne rentabilnosti karbidnih nadogradnji
Analiza rentabilnosti za komponente za utiskivanje karbidom ne zahtijeva komplicirano financijsko modeliranje. Potrebne su vam četiri podatkovne točke iz vaše trenutne operacije: trošak svakog događaja održavanja alatnog čelika (uključujući rad, zastoje i gubitak proizvodnje), koliko se često ti događaji događaju, troškovi otpada i prerade koji se mogu pripisati trošenju rubova između intervala održavanja i ukupna količina proizvodnje koju matrica mora isporučiti.
Izračun slijedi jednostavnu strukturu:
- Ukupni trošak alatnog čelika=(početni trošak) + (trošak po događaju održavanja x broj događaja tijekom vijeka proizvodnje) + (trošak otpada/prerade koji se može pripisati trošenju)
- Ukupni trošak karbida=(početni trošak) + (cijena po događaju održavanja x smanjeni broj događaja) + (smanjeni trošak otpada/prerade)
- Prijelomna točka=obujam proizvodnje pri kojem ukupna cijena karbida pada ispod ukupne cijene alatnog čelika
Točka rentabilnosti dolazi brže kada se bilo koji od ovih uvjeta pojača: materijal koji se utiskuje je visoko abrazivan, troškovi zastoja po satu su visoki zbog pritiska korištenja preše, troškovi otpada su značajni jer je sam utisnuti materijal skup ili matrica radi kontinuirano pri visokoj brzini hoda koja sažima intervale održavanja na dane, a ne na tjedne.
Karbidna matrica smanjeno vrijeme zastoja ušteda troškova tijekom vremena jer svako izbjegnuto zaustavljanje preše nosi fiksne troškove, bilo da zaustavljanje traje 30 minuta ili dva sata. Na liniji za prešu koja u-u-vremenu sklapa operaciju, jedna neplanirana promjena alata može poremetiti nizvodne rasporede daleko izvan okvira izravnog održavanja. Taj kaskadni trošak rijetko se pojavljuje u jednostavnim-usporedbama života alata, ali dominira-stvarnom svjetskom ekonomijom.
Iskreno upozorenje: karbid ne pobjeđuje uvijek u izračunu TCO-a. Niske-serije manje od 500.000 dijelova, mekani trakasti materijali koji jedva opterećuju alatni čelik ili prototipni matrice za koje se očekuje da će biti podvrgnuti promjenama u dizajnu možda nikada neće dosegnuti točku rentabilnosti. Vrijednost rada s ovim brojevima je točno identificiranje koje komponente u kojim matricama prelaze prag, tako da ulažete karbidne dolare tamo gdje su povrati stvarni, a ne pretpostavljeni.
Dobijanje ispravne ekonomičnosti, međutim, važno je samo ako karbidne komponente stvarno isporučuju svoj nazivni životni vijek u praksi. To u potpunosti ovisi o tome kako se njima rukuje, održavaju i nadziru nakon što se ugrade u matricu.
Održavanje i produljenje vijeka trajanja karbidnih komponenti
Probijač od tvrdog metala ocijenjen za milijun udaraca između ponovnog brušenja neće dosegnuti taj broj ako padne na čeličnu klupu, ugradi se u neusklađenu matricu ili ako radi bez odgovarajućeg podmazivanja. Svojstva materijala samo su pola jednadžbe. Druga polovica je operativna disciplina: način na koji rukujete, postavljate, nadzirete i servisirate ove komponente određuje hoćete li uhvatiti puni povrat vaše investicije u karbid ili ćete je potrošiti prerano.
Najbolje prakse održavanja i ponovnog brušenja
Karbid je tvrd, ali je i krt. Ta kombinacija zahtijeva drugačiji način razmišljanja o održavanju od onoga koji većina trgovina primjenjuje na alatni čelik. Probijač od karbida ne možete ugurati u držač čekićem, baciti ga u ladicu s drugim alatom ili brusiti na standardnom kotaču od aluminijskog oksida. Svaki od ovih prečaca dovodi do oštećenja koja skraćuju radni vijek ili izazivaju iznenadni kvar.
Počnite s rukovanjem. Uvijek postupajte s karbidnim komponentama kao s preciznim instrumentima. Čuvajte ih pojedinačno u podstavljenim spremnicima, jasno označene i odvojene tako da ne mogu doći u dodir jedni s drugima ili s tvrdim površinama. Čak i ulja za otiske prstiju mogu stvoriti probleme tijekom vremena, stoga rukujte s čistim rukavicama i neka skladišna područja budu suha kako biste spriječili koroziju na čeličnim dijelovima sklopa.
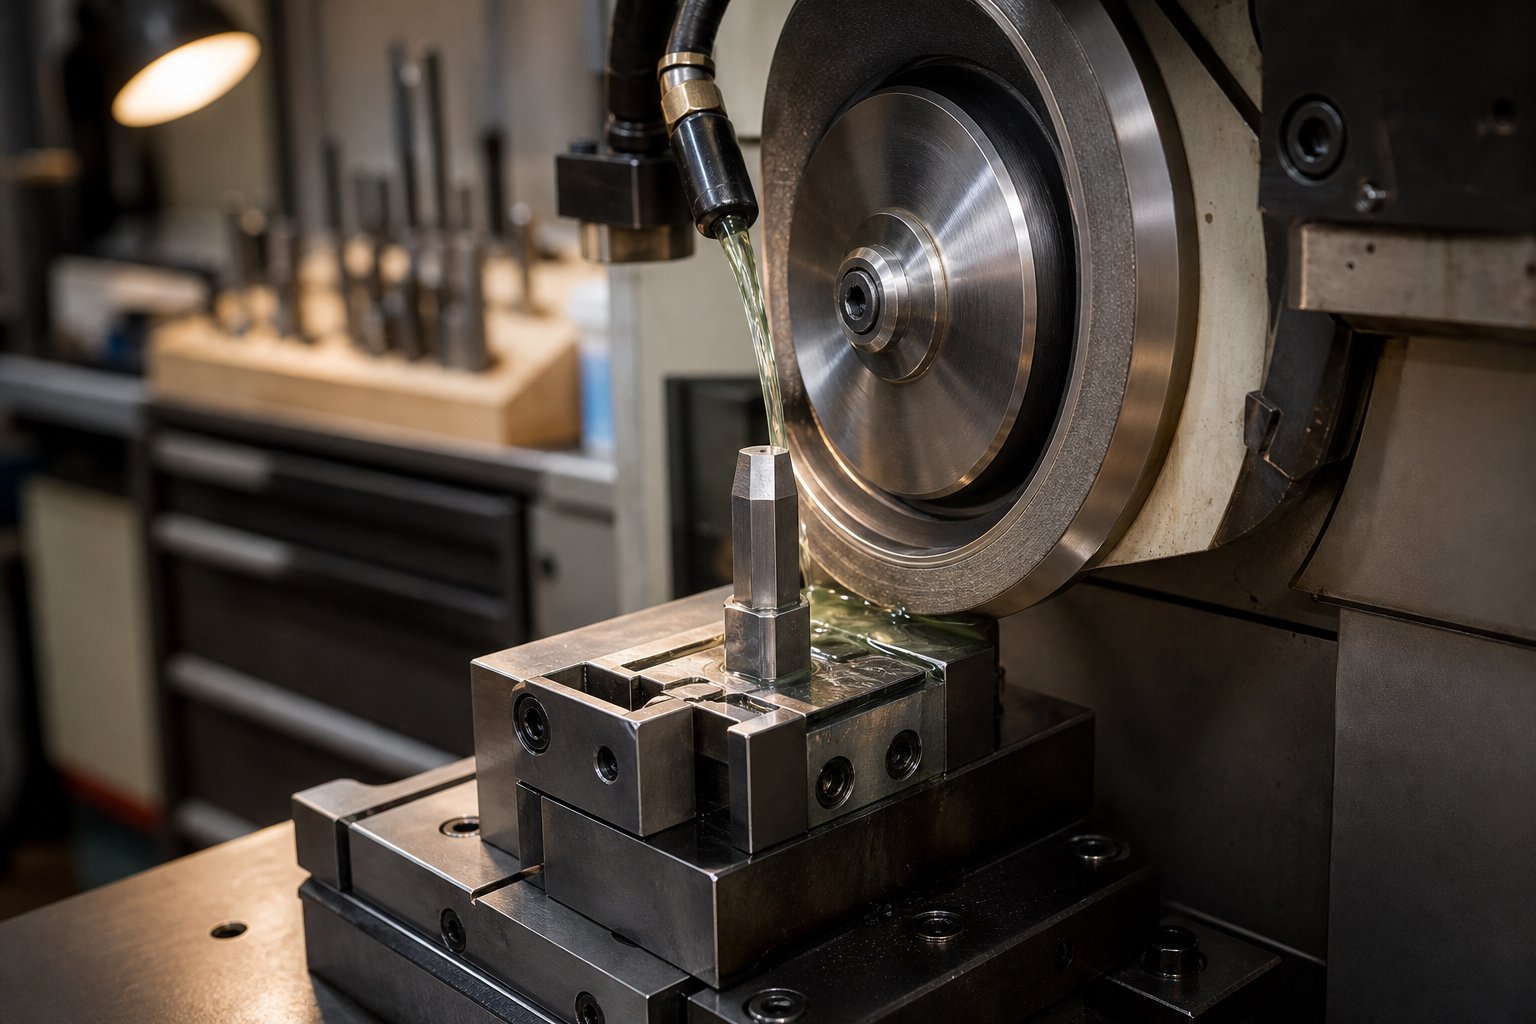
Ponovno brušenje probijača od karbida zahtijeva dijamantne kotače, a ne konvencionalne abrazive. Tvrdoća karbida jednostavno uništava kotače od aluminijeva oksida ili silicij-karbida prije nego što učinkovito režu. Upotrijebite dijamantni kotač-povezan smolom ili ostakljeni s pravilnim protokom rashladnog sredstva kako biste spriječili toplinsko pucanje. Imajte na umu ove parametre:
- Uklonite minimalni materijal potreban za obnavljanje čistog reznog ruba, obično 0,02 do 0,05 mm po prolazu ponovnog brušenja.
- Održavajte dosljednu završnu obradu površine preko cijele površine rezanja. Neravnomjerno brušenje ostavlja podizače naprezanja koji iniciraju pucanje rubova tijekom rada.
- Točno sačuvajte izvornu geometriju. Kutovi smicanja, sužavanje na stražnjoj strani i reljefne značajke služe specifičnim funkcijama, a njihova izmjena tijekom ponovnog oštrenja eliminira prednosti izvedbe koje pružaju.
- Provjerite ravnost i okomitost nakon brušenja. Čak i nagib od 0,01 mm preko čela bušilice stvara neravnomjerno opterećenje koje karbid slabo podnosi.
- Demagnetizirajte komponente nakon bilo kakvog postupka brušenja kako biste spriječili prianjanje metalnih čestica tijekom skladištenja ili ponovne ugradnje.
Održavanje završne obrade površine nadilazi ponovno brušenje. Polirane gumbe matrica i habajuće ploče potrebno je povremeno ponovno -polirati kako bi se zadržale njihove karakteristike niskog-trenja. Nakupljanje materijala ili mikro-ogrebotine od prolaza trake povećavaju trenje, ubrzavaju stvaranje topline i potiču nagrizanje. Brzo poliranje s dijamantnom pastom tijekom zakazanog održavanja održava površine u ispravnom stanju.
Strategija podmazivanja također igra izravnu ulogu u produljenju vijeka trajanja komponenti karbidne matrice. Odgovarajuće mazivo stvara zaštitni film između materijala trake i karbidne površine, smanjujući abrazivno trošenje i prijenos ljepila. Odaberite maziva posebno formulirana za materijal vaše trake i osigurajte dosljednu primjenu po širini trake. Nedovoljno podmazivanje na jednom rubu trake koncentrira trošenje na jednoj strani komponenti matrice, stvarajući asimetričnu degradaciju koja skraćuje vijek trajanja i narušava kvalitetu dijela.
Provjera poravnanja pripada svakoj rutini postavljanja matrice, a ne samo tijekom početne instalacije.Neusklađenost je tihi ubojica vijeka trajanja karbidne matrice, uzrokujući neravnomjernu raspodjelu naprezanja koja opterećuje jednu stranu bušilice ili gumba preko praga loma. Upotrijebite brojčane indikatore za potvrdu koncentričnosti proboja-na-matricu prije pokretanja proizvodnje. Nekoliko minuta provjere sprječava sate neplaniranog prekida rada zbog puknute komponente.
Praćenje trošenja i vrijeme zamjene
Znati kada treba obratiti pažnju na karbidnu komponentu razlika je između planiranog 30-minutnog ponovnog brušenja i hitnog rastavljanja s otpadnim dijelovima u smeću. Karbid ne daje ista postupna upozorenja kao alatni čelik. Čelični rubovi se progresivno kotrljaju, stvarajući polagano pogoršavajuće neravnine. Rubovi od karbida imaju tendenciju da ostanu oštri mnogo dulje, a zatim se brzo degradiraju kada trošenje dosegne kritični prag. Takvo ponašanje čini proaktivno praćenje bitnim.
Obratite pozornost na ove znakove upozorenja koji pokazuju da karbidnoj komponenti treba servis:
- Visina srha premašuje specifikaciju na utisnutim dijelovima, posebno naglo povećanje umjesto postupnog trenda.
- Vidljive habajuće trake ili polirani prstenovi na reznoj površini probijača ili gumba za matrice.
- Mikro-krhotine duž reznih rubova, vidljive pod povećanjem čak i ako su dijelovi još uvijek unutar tolerancije.
- Povećana sila skidanja ili problemi s podizanjem trake ukazuju na hrapavost površine ili prianjanje materijala na bočne stijenke bušilice.
- Dimenzionalni pomak u otisnutim elementima, posebno promjeri rupa koji se kreću prema gornjoj granici tolerancije.
- Zvučne promjene u zvuku tiska tijekom štancanja, koje mogu signalizirati razvoj pukotina ili olabavljenih umetaka.
Kada uočite ove pokazatelje, postavlja se pitanje je li popravak održiv ili je komponenta dosegla kraj životnog vijeka. Obnavljanje radi kada je trošenje ograničeno na površinu rezanja, a preostala duljina komponente omogućuje uklanjanje materijala bez pada ispod minimalnih funkcionalnih dimenzija. Većina karbidnih probijača tolerira višestruko ponovno brušenje sve dok ukupna duljina ostaje unutar raspona podešavanja seta matrice. Slično tome, gumbi za rezanje mogu se ponovno brusiti na svojoj reznoj površini više puta prije nego što širina površine prijeđe prihvatljive granice.
Zamjena postaje neophodna kada se strugotine prošire ispod površine rezanja u tijelo, kada su pukotine vidljive na bilo kojem mjestu duž komponente ili kada su kumulativna brušenja skratila komad izvan njegove upotrebljive ovojnice. Pokušaj spašavanja napukle karbidne komponente nikada nije vrijedan rizika. Nakon što se pojave pukotine, matrica postaje nesigurna i mora se odmah zamijeniti kako bi se spriječio katastrofalan kvar koji bi mogao oštetiti držač matrice, prešu ili okolne komponente.
Uobičajene pogreške koje oštećuju dijelove matrice od tvrdog metala i skraćuju njihov vijek trajanja često proizlaze iz tretiranja njih kao alatnog čelika:
- Prevelik razmak matrice.Previše razmaka između izbojnika i gumba matrice dovodi do napetosti rezne oštrice od tvrdog metala tijekom proboja, stanje opterećenja karbid se loše nosi. Održavajte razmake unutar specifikacije i provjerite ih tijekom postavljanja.
- Prevelika tonaža.Primjena veće sile pritiska nego što je potrebno ne poboljšava kvalitetu rezanja, ali ubrzava zamor od pritiska. Dimenzionirajte prešu ispravno za posao i izbjegavajte preveliku-tonažu kao zaobilazno rješenje za dosadan alat.
- Nepravilno skidanje.Probijači koji se uvlače bez vođenog skidanja podliježu bočnim silama koje uzrokuju pucanje bočne stijenke. Skidači opruge moraju primijeniti dovoljnu silu kako bi spriječili da se traka zalijepi za bušilicu tijekom uvlačenja.
- Preskakanje provjere poravnanja.Čak i 0,02 mm neusklađenosti između bušilice i gumba stvara asimetrično posmično opterećenje koje koncentrira stres na jednom rubu, dramatično povećavajući rizik od loma.
- Neispravna tvrdoća podložne ploče.Podložna ploča mekša od glave bušilice omogućuje karbidu da prodre u ploču, stvarajući koncentracije naprezanja koje šire pukotine.Uskladite tvrdoću podložne ploče s tvrdoćom glave bušiliceravnomjerno rasporediti opterećenje.
- Brušenje bez rashladnog sredstva.Suho brušenje stvara toplinski šok koji stvara mikropukotine ispod površine, nevidljive u početku, ali zajamčeno će se širiti pod radnim opterećenjima.
Održavanje detaljnih servisnih zapisa za svaku karbidnu komponentu, uključujući brojanje pogodaka između ponovnog brušenja, uklonjeni materijal po servisnom događaju i sve uočene uzorke trošenja, gradi skup podataka koji vam je potreban za točno predviđanje vremena održavanja. Tijekom dva ili tri servisna ciklusa pojavljuju se obrasci koji vam omogućuju proaktivno planiranje ponovnog brušenja umjesto da reagirate na kvarove kvalitete. Ta predvidljivost je mjesto gdje karbidna ukupna troškovna prednost postaje operativna stvarnost, pretvarajući teoretsko produženje životnog vijeka u stvarno vrijeme neprekidnog rada na preši.
Sljedeći koraci za odabir komponente karbidne matrice
Podaci o prediktivnom održavanju, usklađivanje komponente-to-i izračuni rentabilnosti upućuju na isti zaključak: komponente matrice za utiskivanje karbidom daju mjerljive povrate kada se proces odabira vodi podacima o primjeni, a ne pretpostavkama. Pitanje za vaš tim nije funkcionira li karbid, nego gdje se u vašem konkretnom kalupu najbrže isplati.
Ključni zaključci za inženjere i timove za nabavu
Svaka odluka obuhvaćena ovim vodičem svodi se na nekoliko temeljnih načela. Držite ovo naprijed i u sredini kada procjenjujete svoju sljedeću investiciju od tvrdog metala:
- Odabir stupnja mora odgovarati dominantnom načinu kvara komponente. Abrazivno trošenje zahtijeva formulacije s malo-kobalta, finih{2}}zrna. Udarno opterećenje zahtijeva veći sadržaj kobalta i grublju strukturu zrna.
- Tip matrice diktira gdje karbid zarađuje najveći povrat. Progresivni matrice trebaju ga u širokom rasponu od pilota, bušilica i gumba. Matrice za prijenos imaju koristi od ciljanog postavljanja na-stanice za oblikovanje i dotjerivanje s velikim trošenjem.
- Obujam proizvodnje postavlja ekonomski prag. Većina aplikacija prelazi točku pokrića između 500.000 i 1.000.000 ukupnih pogodaka, ali materijali s abrazivnim trakama ili visoke stope udaraca povlače taj broj niže.
- Retrofit je valjan put. Nije vam potrebna potpuna obnova matrice da biste iskoristili prednosti karbida. Započnite na stanicama koje imaju najviše zastoja i otpada, a zatim proširite na temelju izmjerenih rezultata.
- Disciplina održavanja štiti investiciju. O dijamantnom brušenju, pravilnoj provjeri poravnanja i proaktivnom praćenju trošenja ne može se pregovarati ako očekujete da karbid dostigne svoj nazivni vijek trajanja.
Carbide isporučuje svoj najveći ROI kada utiskujete abrazivne materijale u velikim količinama s uskim dimenzijskim tolerancijama, gdje cijena svakog neplaniranog zaustavljanja tiska premašuje premiju koju ste platili za komponentu koja ga je spriječila.
Započinjanje vaše procjene karbidnog materijala
Jeste li spremni prijeći s istraživanja na akciju? Ovaj redoslijed s prioritetima daje inženjerima i timovima za nabavu praktičan kontrolni popis za odabir komponenata matrice za utiskivanje tvrdog metala kroz koji moraju proći:
- Pregledajte svoje trenutne podatke o izvedbi matrice.Utvrdite koje stanice generiraju najviše događaja ponovnog mljevenja, najveće stope otpada i najduži neplanirani zastoj. Ovo su vaši prvi kandidati za karbid.
- Okarakterizirajte svoje zahtjeve za materijalom trake.Pregledajte mehanička svojstva i abrazivnost materijala koje utiskujete.YICHEN-ov izvor materijalanudi praktičnu početnu točku za usporedbu svojstava podloge od aluminija, čelika, nehrđajućeg čelika, mesinga i magnezija, pomažući vam da shvatite kako vaš žigosani materijal pokreće zahtjeve alata.
- Uskladite kemijski sastav sa svakom ciljnom komponentom.Upotrijebite odnose veličine zrna i sadržaja veziva koji smo ranije opisali kako biste odabrali formulacije koje se odnose na vaše specifične načine kvara, a ne na generičke preporuke.
- Izvršite izračun rentabilnosti za svoja tri najbolja kandidata.Uključite svoje stvarne troškove zastoja, učestalost održavanja i podatke o otpadu. Ako brojevi rade za te postaje, vjerojatno funkcioniraju i za druge koji se suočavaju sa sličnim uvjetima.
- Navedite odgovarajuću infrastrukturu podrške.Potvrdite da potporne ploče, držači i sustavi za poravnanje zadovoljavaju zahtjeve tvrtke Carbide prije naručivanja komponenti. Vrhunska kvaliteta ugrađena u neadekvatan držač kvari se brže od alatnog čelika u ispravnom.
- Uspostavite mjernu osnovu.Dokumentirajte broj pogodaka, metriku kvalitete dijelova i intervale održavanja od prvog dana kako biste mogli kvantificirati poboljšanje i opravdati daljnje usvajanje karbida stvarnim proizvodnim podacima.
Inženjerski vodič za nabavu karbidne matrice u konačnici se svodi na tretiranje svake pozicije komponente kao vlastitog inženjerskog problema. Nagib, geometrija i potporna struktura koji rade na jednoj stanici mogu biti pogrešni za sljedeću. Dopustite da vaši podaci o proizvodnji vode odluke, ulažite tamo gdje su povrati dokazani i odatle gradite prema van. Tim discipliniranim pristupom-pokrenutim podacima izbjegavate plaćanje dvaput: jednom za karbid koji se pokvari jer je krivo primijenjen, i opet za zamjenu koja konačno radi kako treba.
Često postavljana pitanja o dijelovima matrice za utiskivanje karbida
1. Što su komponente matrice za štancanje od karbida i zašto se koriste?
Komponente matrice za utiskivanje karbida su precizni alatni elementi izrađeni od cementiranog volfram karbida spojenog kobaltom ili niklom. Oni uključuju bušilice, gumbe za matrice, pilote, skidače i habajuće ploče koje zamjenjuju dijelove alatnog čelika unutar sklopa matrice. Inženjeri ih specificiraju jer karbid bilježi tvrdoću od približno 92 HRA u usporedbi s alatnim čelikom na oko 62 HRC, pružajući do 10 puta dulji vijek trajanja alata u{-velikoj proizvodnji. Ovaj produženi radni vijek smanjuje vrijeme zastoja u preši, održava strože tolerancije u duljim serijama i smanjuje cijenu po žigosanom dijelu.
2. Kako mogu odabrati pravi karbid za svoju primjenu matrice za štancanje?
Odabir stupnja ovisi o primarnom načinu kvara komponente. Za bušilice koje režu tanke materijale ili rupe malog-promjera, submikronske kvalitete s 3-8% kobalta i tvrdoćom 92-94 HRA osiguravaju maksimalno zadržavanje rubova. Teški probojci koji rade s debelim materijalom trebaju stupnjeve C12-C13 s 13-16% kobalta za udarnu žilavost. Gumbi za matrice koji izvode umjereno smicanje dobro rade s klasama C10-C11 s 8-13% kobalta. Potrošne ploče imaju koristi od klasa C2 s niskim sadržajem kobalta optimiziranih za otpornost na habanje. Uskladite kemijski sastav s tim da li projektirate protiv postupnog abrazivnog trošenja ili iznenadnog loma.
3. Kada je-isplativo koristiti karbid umjesto alatnog čelika u kalupima za utiskivanje?
Karbid obično postaje trošak-opravdan kada ukupni obujam proizvodnje premaši 500.000 do 1.000.000 pogodaka. Prijelom dolazi brže kada se utiskuju abrazivni materijali kao što su nehrđajući čelik ili silikonski čelik, pri brzini pokreta iznad 400 u minuti, pri korištenju promjera proboja ispod 2 mm ili kada neplanirani troškovi zastoja premašuju planirane troškove održavanja. Iako karbid košta 3-5 puta više unaprijed, njegovi produljeni servisni intervali između ponovnog brušenja, smanjene stope otpada i dosljedna dimenzionalna izlazna vrijednost često daju niži ukupni trošak po dijelu tijekom cijele proizvodnje.
4. Mogu li naknadno ugraditi postojeće komponente matrice od alatnog čelika u karbid bez ponovne izrade cijele matrice?
Da, retrofit je praktičan i uobičajen pristup. Komponente od tvrdog metala mogu se brusiti kako bi odgovarale vanjskim dimenzijama svojih prethodnika alatnog čelika, uklapajući se u postojeće držače i držače. Započnite identificiranjem stanica koje generiraju najviše zastoja i otpada, a zatim zamijenite te specifične bušilice, gumbe za matrice, pilote ili habajuće ploče s ekvivalentima karbida. Ključni zahtjev je osiguranje odgovarajuće potporne infrastrukture, posebno podložnih ploča 1,2-1,25 puta standardne debljine i ispravne provjere poravnanja, budući da karbid zahtijeva čvršću potporu od duktilnog alatnog čelika.
5. Kako održavati komponente matrice od karbida da maksimalno produžim njihov vijek trajanja?
Održavanje tvrdog metala zahtijeva dijamantne brusne ploče s protokom rashladne tekućine za ponovno oštrenje, uklanjajući samo 0,02-0,05 mm po prolazu uz očuvanje originalne geometrije. Spremite komponente pojedinačno u podstavljene spremnike kako biste spriječili lomljenje od kontakta. Tijekom svakog postavljanja provjerite poravnanje proboja-na-matricu pomoću brojčanika, budući da čak i neporavnanje od 0,02 mm koncentrira stres i uzrokuje lom. Održavajte odgovarajuće podmazivanje po cijeloj širini trake, držite razmake unutar 5-10% debljine trake po strani i pratite znakove upozorenja poput iznenadnog povećanja visine neravnina ili vidljivih mikro-krhotina duž reznih rubova.


