


Što su premosni urezi i zašto su važni u dizajnu matrice
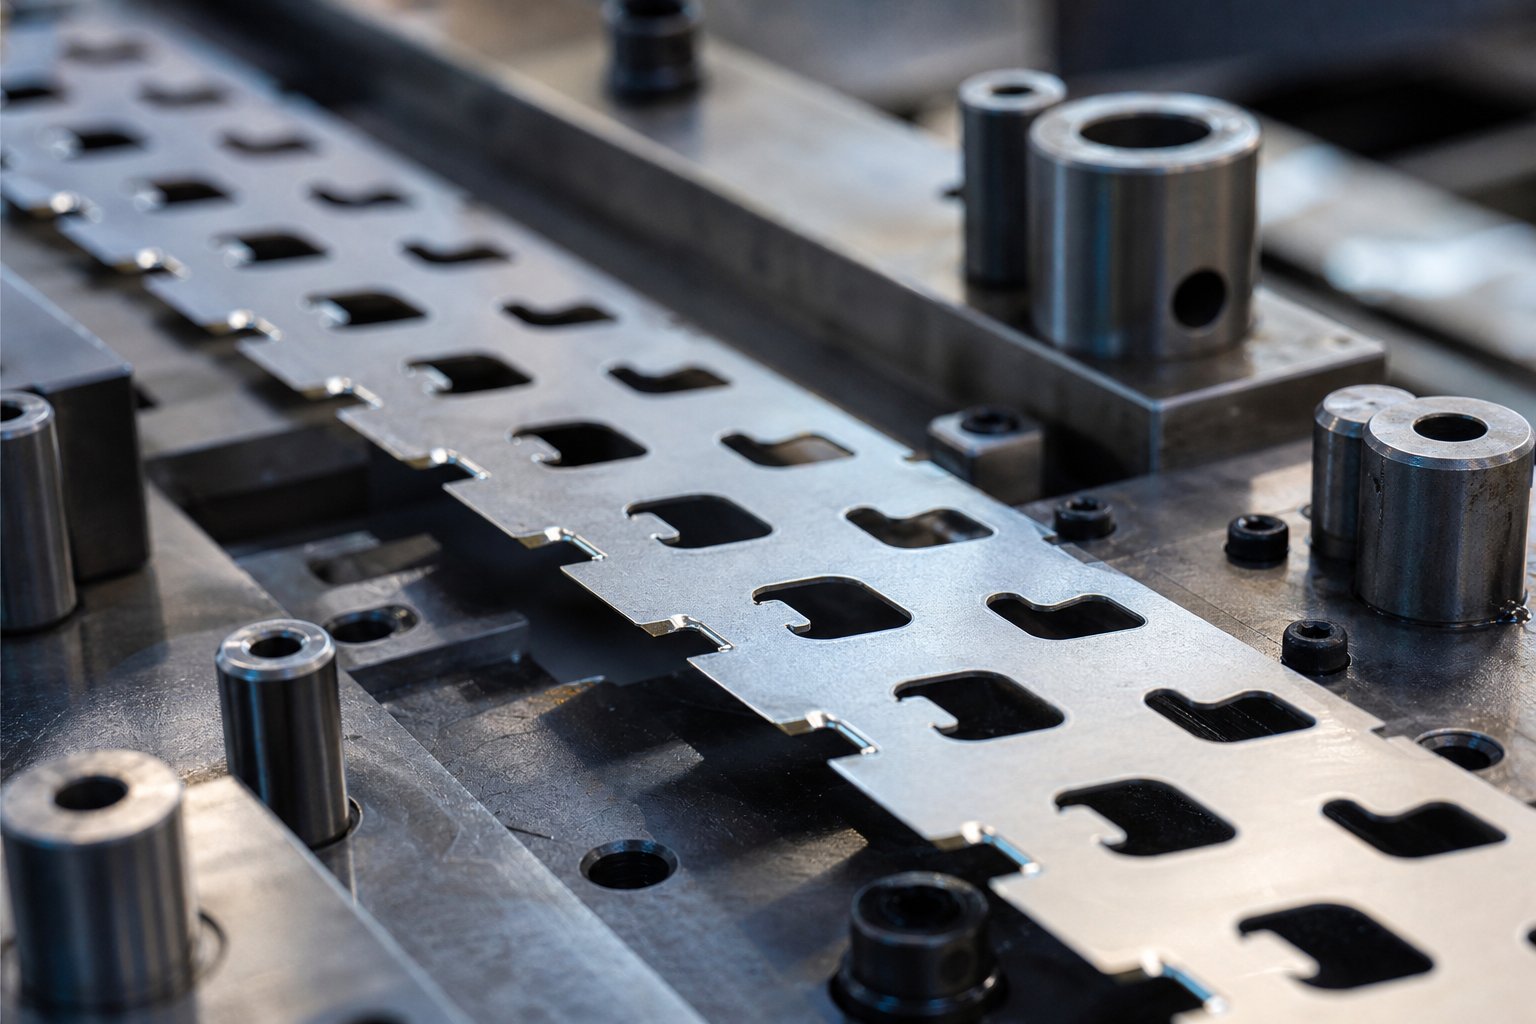
Kad čuješ da netko pita "što je žigosanje" u kontekstu progresivnih matrica, odgovor uvijek kruži natrag do jedne stvarnosti: traka materijala kreće se kroz više stanica, a svaka značajka izrezana ili formirana na jednoj stanici mora sigurno proći kroz svaku stanicu koja slijedi. Zaobilaznice postoje da bi se to dogodilo.
Što su premosni urezi u progresivnim matricama
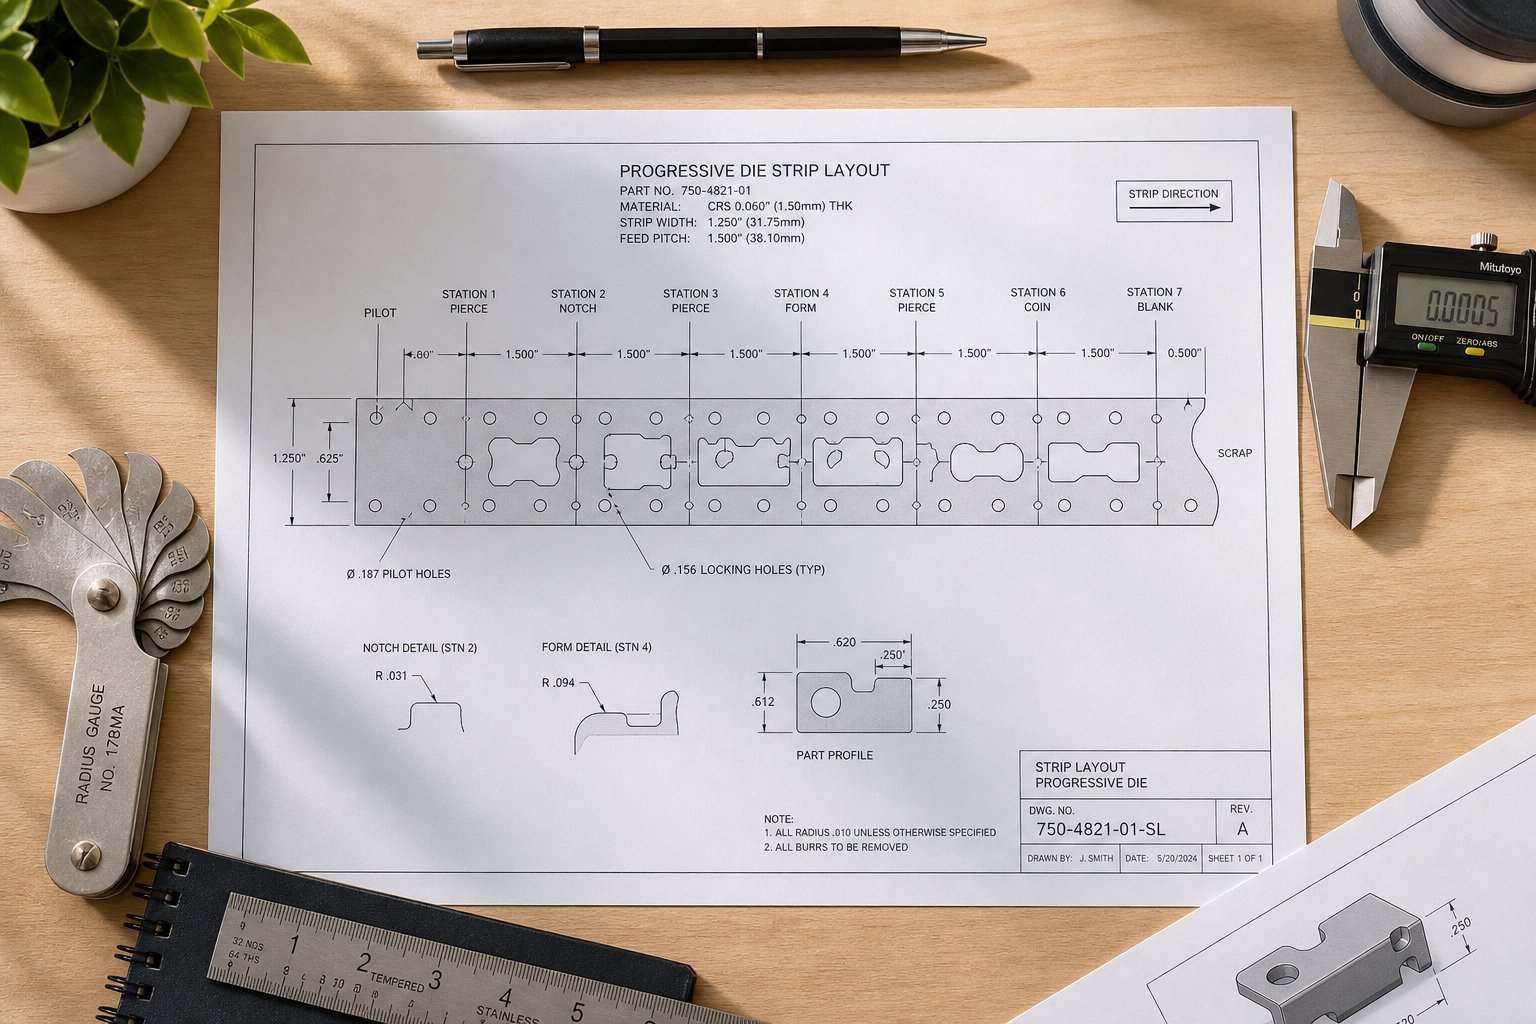
Premosni zarezi su mala, namjerna uklanjanja materijala na određenim mjestima duž nosive trake. Njihov je posao jednostavan: dopustite prethodno ispražnjenim, probušenim ili oblikovanim područjima trake da očiste komponente matrice - proboje, gumbe matrice, podizače i oblikovanu geometriju - dok se traka pomiče za jednu duljinu naprijed.
Zamislite matricu za progresivno utiskivanje s osam stanica. Svaki pritisak pritiska pomiče traku prema naprijed za fiksnu udaljenost. Značajke stvorene na stanici dva moraju fizički proći kroz stanice tri, četiri, pet i dalje bez sudara s alatom. Zaobilazni zarezi urezuju put slobodnog prostora koji to omogućuje.
Zaobilazni urez je reljefni izrez u nosećoj traci matrice za progresivno utiskivanje koji sprječava da prethodno obrađene značajke ometaju nizvodni alat dok se traka pomiče prema naprijed.
Zašto svaka progresivna matrica treba premosne zareze
Temeljno inženjersko obrazloženje svodi se na sprječavanje smetnji. Kod utiskivanja lima, noseća traka - taj dodatni materijal koji drži dijelove zajedno dok putuju od stanice do stanice - mora ostati strukturno čvrst dok se čisto uvlači kroz svaku stanicu matrice. Bez zareza za zaobilaženje, traka se sudara s izbojcima ili oblikovanom geometrijom na susjednim stanicama, uzrokujući pogrešno uvlačenje, izvijanje, izvlačenje puža ili izravno oštećenje matrice.
Jednostavna definicija problema utiskivanjem: traka ide naprijed, prethodno obrađeni materijal ulazi u prostor koji zauzima aktivni alat i nešto se lomi. Svrha premosnih ureza u kalupima za utiskivanje je eliminirati taj sudar prije nego što počne.
KaoArt Hedrick bilježi u The Fabricatoru, loše stavljanje trake u progresivne matrice dovodi do oštećenja kalupa i preše, otpada, sigurnosnih opasnosti i zastoja. Premosni zarezi jedan su od primarnih alata za dizajn koji sprječava ove kvarove u fazi postavljanja trake - mnogo prije nego što se matrica uopće pokrene u proizvodnji.
Što je metalno utiskivanje bez pouzdanog napredovanja trake? To je otpad, prerada i pokvareni alat. Dobivanje dizajna premosnog zareza od samog početka eliminira kategoriju problema koje nikakva prilagodba tiska ne može popraviti nakon toga.
Kako premosni urezi kontroliraju napredovanje trake u progresivnim matricama
Svaki progresivni kockica radi na jednom principu o kojem se ne- može pregovarati: traka se pomiče prema naprijed za fiksnu udaljenost - korak - i svaki element koji je već izrezan ili formiran mora proći kroz svaku nizvodnu stanicu bez udarca u bilo što. Theproces utiskivanja metalaoslanja se na taj ritam. Kad ga slomite, slomite kockicu.
Premosni urezi su mehanizam koji održava taj ritam netaknutim. Oni uklanjaju materijal s nosive trake na preciznim mjestima tako da prethodno obrađena geometrija čisti nizvodni alat. Logika je jednostavna, ali izvođenje zahtijeva pažljivu analizu omotnice alata svake stanice u odnosu na putanju trake.
Mehanika dodavanja trake i čišćenje stanica
U procesu utiskivanja, dodavač zavojnice pomiče traku za točno jedan korak po hodu preše. Taj korak je udaljenost od-do-centra između susjednih dijelova u rasporedu trake. Svaki put kad se traka indeksira prema naprijed, svaka značajka uzvodno - pilot rupe, prazni otvori, oblikovani jezičci, iscrtane čašice - pomiče se za jednu stanicu bliže izlazu.
Ovdje je kritična točka: formirana značajka stvorena na stanici tri fizički će zauzeti prostor na stanici četiri tijekom sljedećeg pritiska, stanici pet nakon toga, i tako dalje. Ako bilo koja nizvodna stanica ima bušilicu, gumb za matricu ili tračnicu za podizanje koja zauzima isti okomiti ili bočni prostor kao i ta uzvodna značajka, traka se ne može provući bez sudara.
Tijekom planiranja rasporeda trake, dizajner matrice iscrtava omotnicu alata na svakoj stanici - tro-dimenzionalni prostor koji zauzimaju probojci, čelici za oblikovanje i jastučići za pritisak tijekom punog hoda preše. Gdje god se dolazni materijal trake preklapa s tom ovojnicom, postoji zona smetnji. Svaka interferencijska zona zahtijeva premosni zarez.
Širina nosive trake ovdje igra izravnu ulogu. Širi nosači nude više materijala za urezivanje bez žrtvovanja strukturalnog integriteta, ali troše više zaliha zavojnice. Uži nosači ograničavaju koliko duboko se zarez može protezati prije nego što oslabe sposobnost uvlačenja trake. Proces matrice uravnotežuje ova ograničenja rano u slijedu dizajna.
Kako zaobilazni zarezi sprječavaju izvijanje trake i pogrešno uvlačenje
Što se događa kada zarezi za premosnicu nedostaju ili su premali? Načini neuspjeha brzo se spajaju:
- Podizanje trake s podizača.Kada se materijal sudari s nizvodnim gumbom za bušenje ili matricu tijekom dodavanja, traka se gura prema gore ili u stranu. Podiže se s tračnica podizača, gubeći svoju vođenu putanju kroz matricu.
- Izvijanje između stanica.Ulagač gura traku naprijed, ali traka ne može proći kroz prepreku. Materijal se sabija i savija između dovodne linije i mjesta začepljenja. Kao što Art Hedrick objašnjava uFabrikator, okrugli podizači koji ne podupiru traku kako treba, dopuštaju joj da se ulegne i presavije na sebe - učinak se pojačava kada je razmak premosnice nedovoljan.
- Povlačenje puža.Djelomično ometanje može povući izrezane komade prema gore tijekom hoda povlačenja. Ti čepovi završe na površini matrice i utisnu se u sljedeće dijelove, oštećujući i alat i proizvod.
- Pogreške progresivnog uvlačenja.Mala smetnja na jednoj stanici stvara lagani kratki-feed. Ta se pogreška nastavlja i povećava na svakoj sljedećoj stanici, uzrokujući neusklađenost pilot rupa, neusklađenost rezova, a oblikovane značajke padaju-na cilj. U operacijama prijenosnog žigosanja primjenjuje se sličan princip - dijelovi moraju čistiti alat između stanica, iako se transportni mehanizam razlikuje.
Ti se kvarovi rijetko pojavljuju kao pojedinačni dramatični pad. Češće se pojavljuju kao postupno rastuće neravnine, povremeni alarmi za pogrešno uvlačenje ili neobjašnjive varijacije u dimenzijama dijelova - svi simptomi smetnji koje bi pravilan dizajn premosnog zareza eliminirao.
Logika postavljanja u procesu postavljanja trake
Određivanje gdje pripadaju zaobilaznice je sekvencijalna inženjerska vježba. Ne možete ga prečacem. Proces odlučivanja odvija se kroz raspored trake stanicu po stanicu, provjeravajući svaku komponentu alata prema dolaznom profilu trake.
- Mapirajte omotnicu alata svake stanice.Za svaku stanicu matrice dokumentirajte puni 3D prostor koji zauzimaju svi probojci, gumbi matrice, čelici za oblikovanje, podizači i jastučići za pritisak tijekom cijelog hoda preše - ne samo u donjoj mrtvoj točki.
- Prekrijte profil trake na svakom položaju uvlačenja.Pratite kako se nosiva traka, sa svim svojim prethodno izrezanim i oblikovanim karakteristikama, pojavljuje kada stigne na svaku stanicu. Uključite punu širinu trake, postojeće izreze i bilo koju oblikovanu geometriju koja se proteže iznad ili ispod ravnine trake.
- Odredite zone smetnji.Gdje god se dolazni profil trake preklapa s ovojnicom alata stanice, označite zonu smetnji. Obratite pozornost na bočne (preko širine trake) i okomite (iznad i ispod ravnine dovoda) sukobe.
- Definirajte geometriju zareza po interferencijskoj zoni.Za svaki identificirani sukob, odredite minimalno uklanjanje materijala potrebno za osiguranje čišćenja. Dodajte sigurnosnu marginu kako biste uzeli u obzir toleranciju povlačenja, bočno lutanje trake i bilo koji prekomjerni hod povezan s -brzinom-prese.
- Provjerite cjelovitost nosive trake.Nakon postavljanja svih zareza za premosnicu, potvrdite da je preostali materijal nosača strukturno dovoljan za provlačenje trake kroz matricu bez izvijanja ili pretjeranog savijanja.
- Dodijelite rezanje zareza odgovarajućoj stanici.Odlučite koja će uzvodna stanica rezati svaki usjek obilaznice. Operacija probijanja koja stvara zarez mora se dogoditi prije nego što traka stigne do mjesta gdje je potreban razmak - idealno u prvoj ili drugoj stanici matrice.
Ovaj tijek rada primjenjuje se bez obzira na to dizajnirate li matricu od deset-stanica za jednostavan nosač ili matricu od trideset-stanica za složeni automobilski konektor. Proces proizvodnje žigosanja zahtijeva da se svaka odluka o postavljanju zareza potvrdi u odnosu na cijelu putanju trake, a ne samo na neposredno susjednu stanicu.
Ipak, geometrija je samo pola priče. Oblik i veličina svakog zareza - pravokutnog, kutnog ili radijusnog - ovisi o specifičnom interferencijskom profilu, materijalu koji se utiskuje i strukturnim zahtjevima na traci nosača na tom mjestu.
Vrste premosnih ureza i kada ih koristiti
Ne izgledaju sve zone smetnji isto, pa tako ne bi trebali izgledati ni svi zarezi za premosnicu. Geometrija svakog zareza - njegov profil, orijentacija i obrada rubova - izravno utječe na ponašanje uvlačenja trake, integritet noseće trake i dugoročan-život alata. Ipak, među raznim vrstama matrica za utiskivanje o kojima se raspravlja u literaturi o alatima, klasifikacija zareznih zavoja rijetko dobiva pozornost koju zaslužuje.
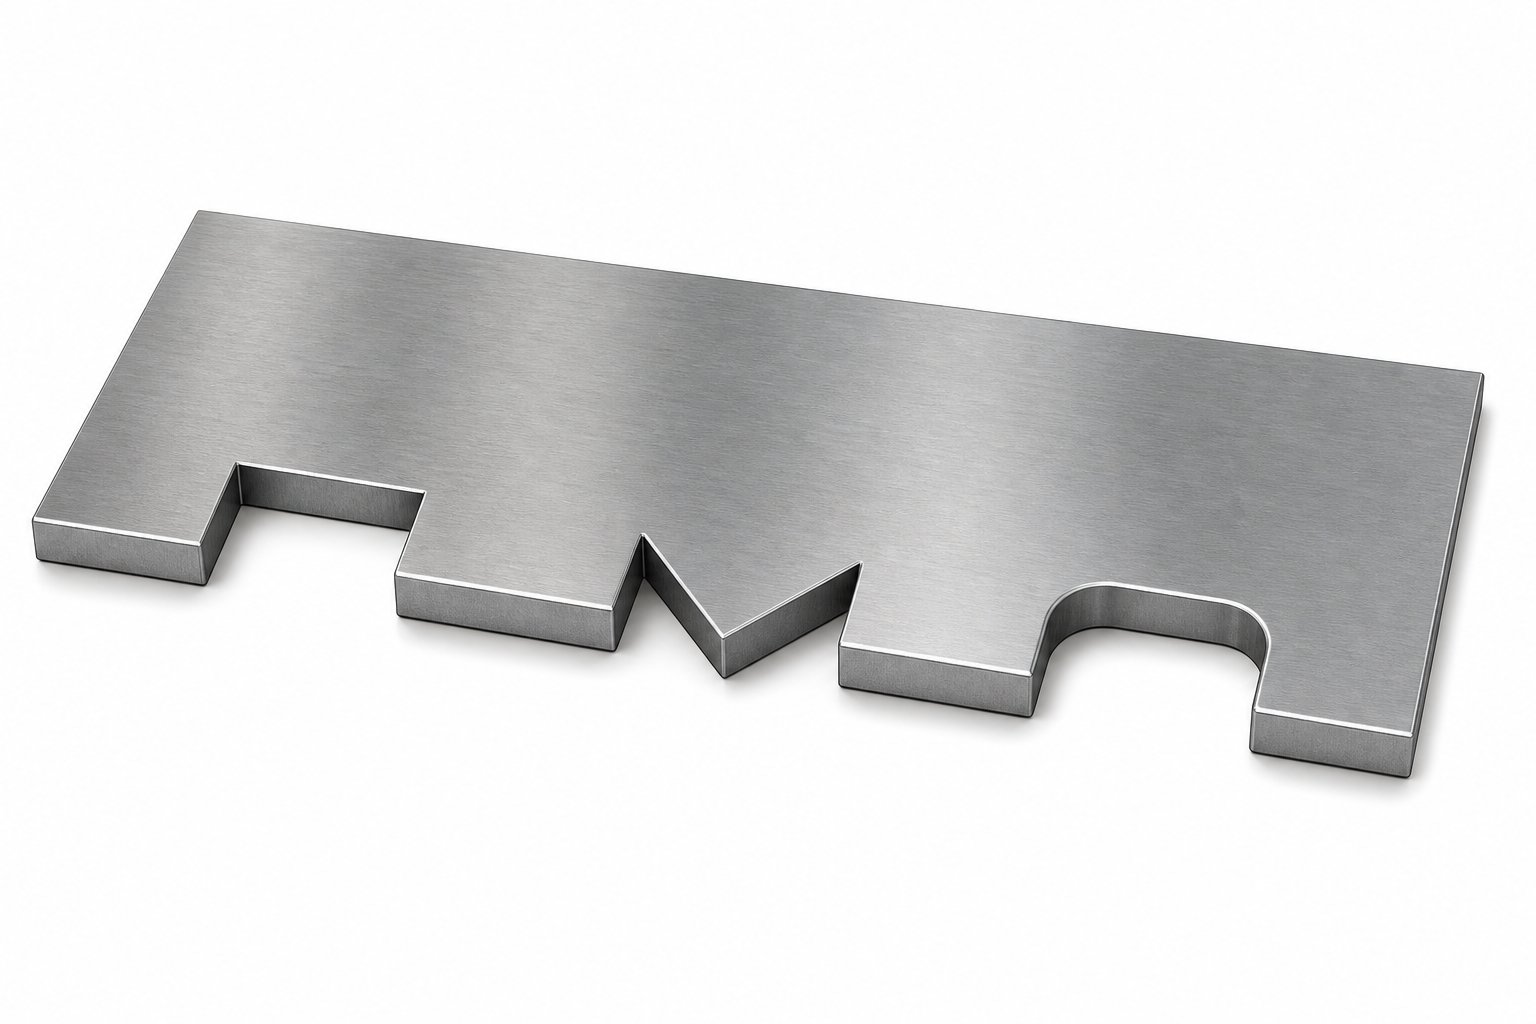
Tri primarna profila zareza pokrivaju veliku većinu primjena progresivnih matrica: pravokutni, kutni (u obliku slova V-) i radijus. Povrh tog izbora geometrije nalazi se odluka o konfiguraciji - je li usjek pozitivan ili negativan u odnosu na nosivu traku. Svaka kombinacija rješava drugačiji problem.
Pravokutni u odnosu na kutne zaobilazne profile usjeka
Pravokutni zaobilazni zarezi su radni konji dizajna rasporeda trake. Sadrže ravne, paralelne stijenke usmjerene okomito na smjer dodavanja, stvarajući čisti izrez u-obliku kutije u traci nosača. Naći ćete ih u većini matrica za utiskivanje gdje interferencijska zona ima jednostavan, ujednačen profil - mislite na cilindrični izbijač ili ravni-gumb matrice kojem je potreban razmak preko dosljedne širine.
Zašto su tako česti? Pravokutni zarezi jednostavni su za strojnu obradu u čelične kalupe, lako ih je pregledati dimenzijama i predvidljivo je njihovo ponašanje u zazoru. Udarac koji ih stvara jednostavna je geometrija bez površina pod kutom koje treba održavati ili ponovno oštriti. Za standardne potrebe razmaka gdje je prepreka dobro-definirana, a materijal trake oprašta, pravokutni profil obavlja posao uz minimalnu složenost alata.
Kutni urezi ili zarezi u -obliku V imaju drugu svrhu. Kada je interferencijska geometrija usmjerena -, na primjer, formirani jezičak koji se proteže pod kutom u odnosu na put dodavanja, ili situacija u kojoj je potreban razmak samo na jednoj strani nosača -, kutni zarez pruža ciljano olakšanje bez uklanjanja više materijala nego što je potrebno. Nagnute stijenke također postupnije raspoređuju naprezanje od naglih kutova pravokutnog izreza, smanjujući rizik od nastanka pukotine na granici zareza.
Zamislite to ovako: pravokutni zarezi odgovaraju na pitanje "koliko prostora trebam?" dok kutni zarezi odgovaraju "u kojem smjeru trebam taj prostor?" Kada je širina trake mala i svaki milimetar materijala nosača je bitan, učinkovitost usmjeravanja zareza u obliku slova V može očuvati strukturni integritet koji bi ugrozio puni pravokutni izrez.
Konfiguracije pozitivnih i negativnih premosnih usjeka
Osim oblika profila, zaobilazni zarezi spadaju u dvije temeljne konfiguracije koje opisuju kako se postiže razmak u odnosu na samu noseću traku.
Većina inženjera prvo zamisli negativne obilazne ureze - materijal se uklanja iz unutarnje trake nosača kako bi se napravio otvor kroz koji alat može proći. Traka stiže na stanicu s već prisutnim izrezom, a nizvodna komponenta bušilice ili matrice zauzima taj sada-prazan prostor tijekom prešanja. Negativni zarezi su zadani pristup kada dođe do smetnji unutar postojećeg otiska trake.
Pozitivni premosni zarezi rade suprotno. Umjesto uklanjanja materijala s nosača, raspored trake uključuje dodatni materijal - izbočine ili jezičke koji se protežu izvan nominalnog praznog obrisa - posebno za usmjeravanje nosača oko prepreke. Traka je šira ili drugačije oblikovana na tom mjestu, što joj omogućuje da putuje stazom koja u potpunosti izbjegava zonu smetnji.
Kada birate jedno umjesto drugog? Negativni i pozitivni zaobilazni zarezi u kalupima za utiskivanje lima imaju istu funkciju zazora, ali scenariji dizajna koji favoriziraju svaki od njih značajno se razlikuju:
- Negativni zarezinajbolje funkcioniraju kada je interferencijska zona mala u odnosu na širinu nosive trake, a uklanjanje materijala neće ugroziti stabilnost dodavanja. Jednostavniji su za implementaciju i ne dodaju dodatnu širinu trake.
- Pozitivni zarezipostaju neophodni kada je interferencijska zona velika ili smještena u sredini, čineći uklanjanje materijala nepraktičnim bez uništavanja nosača. Oni zahtijevaju dodatnu širinu svitka - povećavajući trošak materijala - ali zadržavaju kontinuitet nosača.
- Iskorištenje materijalačesto savjetuje odluku. U -velikoserijskoj proizvodnji gdje dominira trošak zavojnice, dizajneri daju prednost negativnim zarezima kako bi širina trake bila minimalna. Za složene dijelove gdje je integritet nosača kritičan, konfiguracije pozitivnih ureza opravdavaju dodatni materijal.
Razumijevanje negativnih i pozitivnih premosnih zareza u kalupima za oblikovanje lima ključno je za donošenje utemeljenih odluka o izgledu trake. Izbor nikada nije čisto geometrijski - on odražava ravnotežu između cijene materijala, čvrstoće nosača i specifične prepreke koju treba ukloniti.
Geometrija ureza radijusa za smanjenje naprezanja
Oštri unutarnji kutovi neprijatelji su -brzog dodavanja trake. Svaki nagli kut u usjeku obilaznice djeluje kao dizač naprezanja - točka u kojoj se cikličko opterećenje tijekom brzog napredovanja-i-zaustavnog gibanja koncentrira sve dok se materijal ne umori i ne pukne. Tijekom isprobavanja pri malim brzinama pritiska, ovi uglovi sasvim dobro prežive. Pri 600 udaraca u minuti u proizvodnji, oni postaju početne točke loma.
Radijusni prijelazi na kutovima zareza raspoređuju to naprezanje na veće područje, dramatično produžujući vijek trajanja trake pri brzini. Radijus ne mora biti velik - čak i mali zaokruživanje na svakom unutarnjem kutu može umnožiti broj ciklusa punjenja prije kvara. Specifični radijus ovisi o debljini materijala, vlačnoj čvrstoći i brzini prešanja, ali princip je univerzalan: nikada ne ostavljajte oštar unutarnji kut na premosnom usjeku koji će raditi brzinom proizvodnje.
Radijusirana geometrija također poboljšava izbacivanje čestica iz probijača, smanjuje stvaranje srha na rubovima zareza i produljuje vijek trajanja probijača eliminirajući oštre kutove koji se najbrže troše na samom alatu za rezanje.
| Vrsta zareza | Geometrija | Tipična primjena | Ponašanje pod stresom | Složenost alata |
|---|---|---|---|---|
| Pravokutan | Ravne paralelne stijenke, ravno dno | Standardni razmak za jednake zone smetnji | Visoko naprezanje u kutovima bez radijusa | Niska - jednostavna geometrija proboja |
| Kutni/V-oblik | Zidovi pod kutom konvergiraju u točku ili ravninu | Usmjereni razmak, situacije uske širine trake | Umjerena - postupna raspodjela naprezanja duž nagnutih zidova | Srednje - kutne površine za bušenje zahtijevaju precizno brušenje |
| Radijusiran | Bilo koji profil s obrubljenim unutarnjim kutovima | Velika{0}}brza proizvodnja,-materijali osjetljivi na zamor | Nisko - naprezanje raspoređeno preko zakrivljenih prijelaza | Srednji radijus - mora biti dosljedan i provjerljiv |
| Pozitivna konfiguracija | Dodano usmjeravanje materijala oko prepreka | Velike zone smetnji, kritičan integritet nosača | Nisko - bez uklanjanja materijala slabi nosač | Viši raspored trake - zahtijeva širu zavojnicu i modificirano brisanje |
| Negativna konfiguracija | Materijal uklonjen iz unutarnje nosive trake | Male do umjerene zone smetnji | Varijabla - ovisi o veličini zareza u odnosu na širinu nosača | Nisko do srednje - standardno bušenje-i-izrez matrice |
U praksi većina proizvodnih matrica za utiskivanje kombinira ove pristupe. Izgled s jednom trakom može koristiti pravokutne negativne zareze za jednostavne zazore probijanja, kutne zareze gdje je širina trake ograničena i zaobljene kutove na svima njima kako bi preživjeli pri brzini. Vrsta usjeka nije globalna odluka - to je poziv-po-stanici, interferencija-po-interferencija prosudba vođena specifičnom geometrijom koju svaki usjek mora ukloniti.
Odabirom pravog profila i konfiguracije usjeka dobivate slobodan prostor. Ali zazor sam po sebi nije cijela slika - dimenzije svakog zareza, tolerancije na njegovom položaju i njegov odnos prema pilot rupama i granicama stanica određuju hoće li taj zazor stvarno raditi pouzdano tijekom milijuna pritisaka tiska.
Objašnjenje geometrije i dimenzionalnih parametara zaobilaznice
Klirens bez preciznosti samo je nagađanje. Zaobilaznica koja je otprilike na pravom mjestu i približno prave veličine mogla bi preživjeti probu -, ali brza proizvodnja kažnjava aproksimaciju. Svaki geometrijski parametar na usjeku premosnice postoji iz inženjerskih razloga, a krivo postavljanje bilo kojeg od njih košta vas poteza po minuti, integriteta trake ili oboje.
U dizajnu matrice za utiskivanje, dimenzionalna specifikacija premosnih ureza slijedi logiku izravno povezanu sa zonom smetnji koju opslužuju, materijalom kroz koji režu i sustavom položaja koji sve drži u registraciji. Evo što svaki parametar kontrolira i zašto je to važno.
Kritične dimenzije i dopuštena odstupanja za dizajn zaobilaznog ureza
Tri primarne dimenzije definiraju svaki zaobilazni usjek: dubina, širina i polumjer kuta. Svaki od njih odgovara različitim inženjerskim ograničenjima i svaki nosi različite posljedice kada je premalen.
Dubina zarezamjeri se okomito na smjer dodavanja - koliko daleko u traku nosača seže zarez od ruba trake. Ova dimenzija mora pokrivati najširu točku interferencijske zone plus sigurnosnu granicu koja uzima u obzir bočno lutanje trake tijekom hranjenja. Ako se traka čak i malo pomakne-od središta (a hoće), urez s nultom marginom postaje urez koji se ne čisti u potpunosti. Uobičajena praksa dodaje marginu izvan maksimalne omotnice alata, skaliranu prema brzini preše i točnosti dodavača. Brže preše i manje precizni dodavači zahtijevaju veće margine dubine.
Međutim, dubina je ograničena širinom nosive trake. U dizajnu matrice za metalno utiskivanje, nosač mora zadržati dovoljno-materijala poprečnog presjeka nakon zarezivanja za uvlačenje bez savijanja ili kidanja. Opća smjernica: dubina zareza ne smije prelaziti 60-70% širine nosive trake, iako stvarna granica ovisi o debljini materijala, vlačnoj čvrstoći i broju zareza duž duljine trake.
Širina zarezaide paralelno sa smjerom dodavanja. Mora biti dovoljno širok tako da prepreka čisti zarez preko punog hoda - uključujući bilo koji prekoračenje. Tolerancija na hranu je ovdje ključna varijabla. Ako dodavač malo prekorači pri bilo kojem hodu, zarez i dalje mora pružati potpuni razmak pri maksimalnom prekoračenju. Širina također treba uzeti u obzir fizičku veličinu komponente alata koja se zaobilazi, mjereno duž osi dodavanja.
Razmotrite probojac koji zauzima 8 mm duž smjera dodavanja. Širina zareza mora pokrivati tih 8 mm plus dvostruku toleranciju posmaka (jednom za potencijalno preko-posmakanje, jednom za potencijalno nedovoljno-posmakanje pri prethodnom hodu) plus dodatnu marginu za nakupljanje neravnina ili krhotina na prednjoj strani bušilice.
Polumjer kutana unutarnjim prijelazima zareza sprječava pucanje uslijed zamora. KaoXometryjev vodič za dizajn žigosanjabilješke, svi kutovi praznog dizajna trebaju uključivati radijus od najmanje polovice debljine materijala. Za obilazne zareze primjenjuje se isti princip - oštri unutarnji kutovi koncentriraju cikličko naprezanje tijekom-uvlačenja velikom brzinom, pokrećući pukotine koje se šire sve dok noseća traka ne pukne. Minimalni prihvatljivi polumjer raste s debljinom materijala i vlačnom čvrstoćom, a smanjuje se s duktilnošću.
Kutna orijentacijaodnosi se na ne-pravokutne profile zareza. Kada se koristi zarez u obliku slova V ili pod kutom, kut stijenki zareza u odnosu na smjer dodavanja određuje efektivni zazor na različitim točkama duž hoda za povlačenje. Pravilna orijentacija osigurava da se maksimalni razmak poklapa s trenutkom kada prepreka prođe kroz zarez.
Evo ključnih geometrijskih parametara koje bi svaki inženjer alata trebao definirati na specifikacijama premosnog zareza unutar svojih matrica za utiskivanje lima:
- Dubina (okomito na pomak):Omogućuje bočni razmak iza najšire zone smetnji, uključujući marginu za lutanje trake.
- Širina (paralelno s uvlačenjem):Osigurava potpuni razmak kroz cijeli hod posmaka, uključujući prekoračenje i toleranciju dodavača.
- Polumjer unutarnjeg kuta:Sprječava koncentraciju naprezanja i pucanje uslijed zamora pri brzinama proizvodnje. Najmanje polovica debljine materijala.
- Kutna orijentacija:Poravnava razmak smjera s putanjom kretanja prepreke u odnosu na traku.
- Omjer-dubine i-nosača-širine:Održava strukturni integritet noseće trake nakon uklanjanja materijala. Ograničenja se razlikuju ovisno o vrsti materijala.
- Stanje rubova i obrada površine:Kontrolira veličinu neravnina i kvalitetu rubova na granici zareza, sprječavajući točke zapinjanja tijekom dodavanja.
Pozicijski odnosi prema probnim bušotinama i granicama postaja
Savršeno dimenzioniran urez na krivom mjestu ne čini ništa. Pozicijska točnost premosnih ureza odnosi se na dva sidra u svakom rasporedu progresivne trake: središta pilot rupa i središnje linije stanica.
Pilot rupe su matična točka za cijelu traku. Svaka značajka - prazni otvori, oblikovana geometrija i zaobilazni zarezi - postavljeni su u odnosu na središta pilot rupa. Ovo je važno jer pilotske igle fizički povlače traku u točnu registraciju pri svakom pritisku. Ako se zarez za premošćivanje pomakne sa svog predviđenog položaja u odnosu na pilot rupu, pomakne se u odnosu na alat koji bi trebao čistiti.
U praksi, tolerancije položaja na zarezima za zaobilaženje su veće nego što biste mogli očekivati za značajku koja "samo" pruža razmak. Razlog se veže uz upravljanje maržom. Ako je granica dubine zareza projektirana na određenu vrijednost uz pretpostavku savršenog položaja, a pozicija zareza varira čak i za djelić te granice, efektivni zazor smanjuje se ispod sigurnog praga na nekom postotku poteza.
Položaj-od-stanice slijedi sličnu logiku. Svaki zarez premosnice mora biti postavljen tako da u potpunosti uklanja ciljnu prepreku tijekom cijelog hoda pomaka. To znači da vodeći rub zareza (u smjeru uvlačenja) mora proći u potpunosti izvan prepreke prije nego što se traka zaustavi, a stražnji rub ne smije doći do prepreke prije nego što se traka počne pomicati. Postavljanje u-smjeru posmaka uzima u obzir nominalni razmak plus maksimalnu toleranciju posmaka u oba smjera.
Kao što je objašnjeno uMetalForming Magazine analiza trake, nepravilno vrijeme uvlačenja-otpuštanja može uzrokovati klizanje trake naprijed ili natrag nakon otvaranja ručke. To znači da širina zareza za premosnicu mora prihvatiti ne samo mehaničko prekoračenje, već i mogućnost za-odstupanja nakon otpuštanja prije uključivanja pilota. Ako je urez preuzak, taj trenutni pomak vraća materijal nosača natrag u zonu smetnji tijekom trenutka prije nego što pilotske igle zaključaju traku u konačni položaj.
Za složene komponente matrice za utiskivanje kao što su ekscentri, čelici za oblikovanje s kutnim stranama ili više{0}}razinski probojci, položajni odnos između zareza i prepreke postaje tro-dimenzionalan. Urez mora proći kroz najširi poprečni-presjek komponente na određenom okomitom položaju koji traka zauzima tijekom hoda - što je određeno visinom podizača, a ne geometrijom donje mrtve točke. Inženjeri koji dimenzioniraju zaobilaženje razmaka zareza u odnosu na matricu pri potpunom zatvaranju, umjesto na elevaciji ravnine dodavanja, završavaju s zarezima koji izgledaju primjereno na papiru, ali ometaju praksu.
Ovi dimenzionalni i položajni parametri čine kvantitativnu okosnicu svake specifikacije premosnog zareza. Ali brojke same po sebi ne objašnjavaju kako različiti materijali reagiraju na zareze - skup parametara koji savršeno funkcionira s mekim čelikom može napuknuti čelik visoke-čvrstoće ili žučiti aluminij na rubovima zareza.
Materijal-Razmatranja dizajna ureza za premosnicu
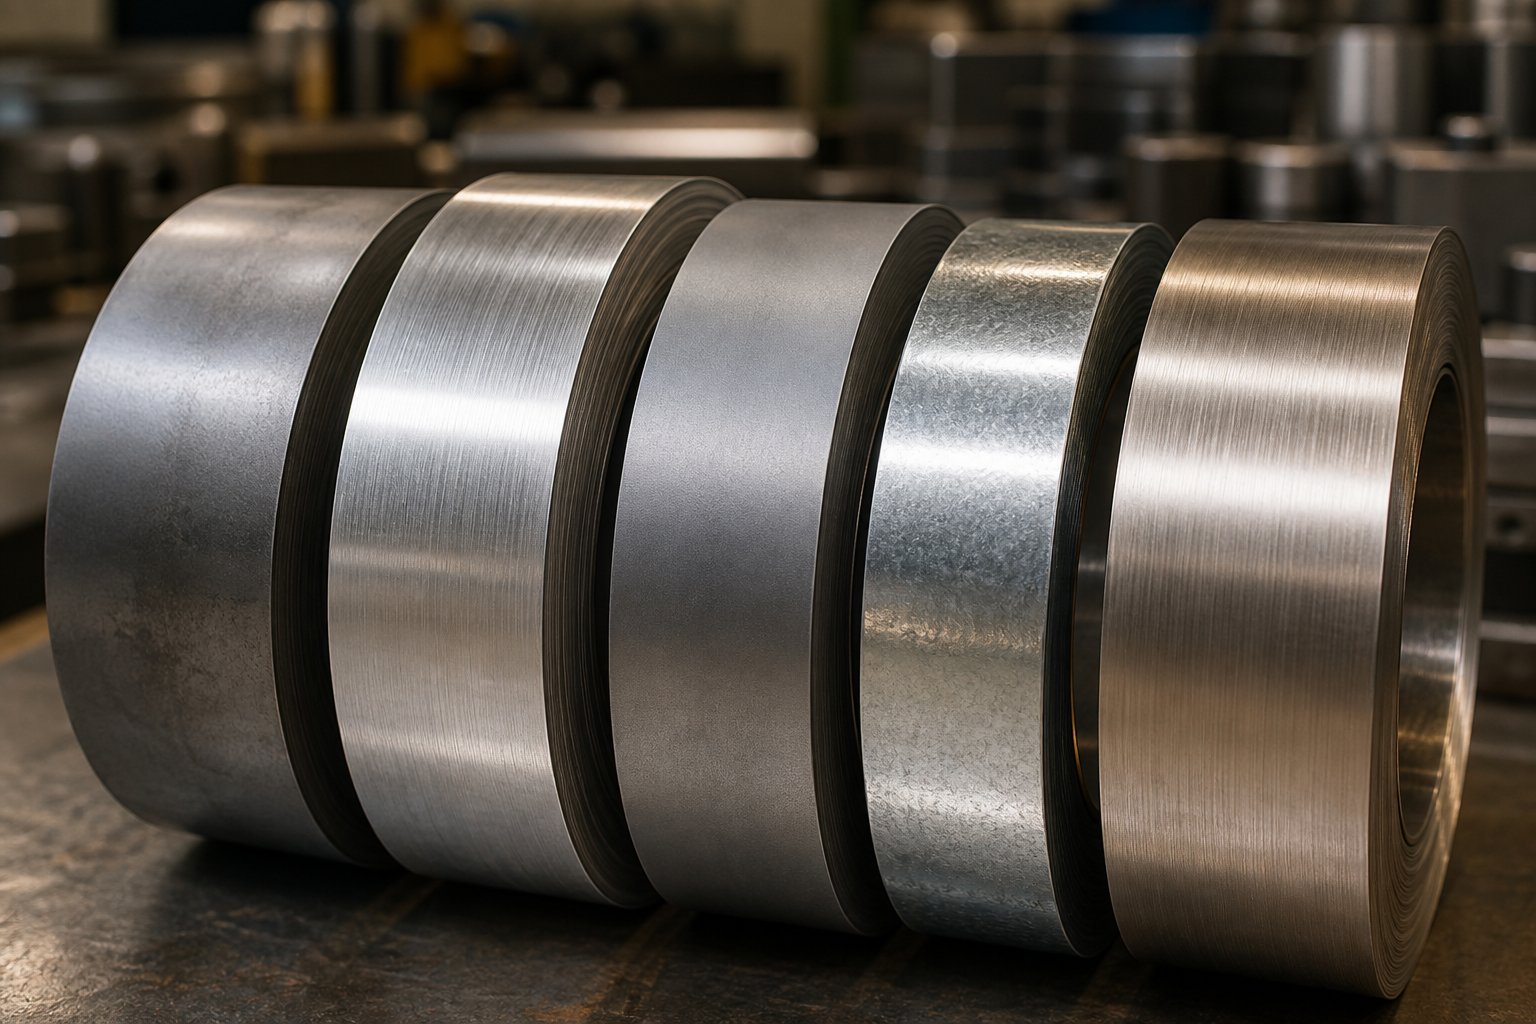
Urez dimenzioniran za meki čelik neće se ponašati na isti način u dvo-faznom čeliku ili aluminiju. Vrsta materijala, debljina i mehanička svojstva izravno mijenjaju način na koji noseća traka reagira na uklanjanje materijala - kako se uvlači, kako se zamara i kako se odrezani rubovi drže tijekom stotina tisuća udaraca. Tretiranje svih materijala na isti način jedan je od najbržih načina da se čvrsti raspored traka pretvori u proizvodnu glavobolju.
Svaki materijal donosi vlastitu kombinaciju duktilnosti, vlačne čvrstoće, ponašanja-otvrdnjavanja i karakteristika površine. Ova svojstva određuju minimalne radijuse kutova, margine dubine, zahtjeve za stanje rubova, pa čak i završnu obradu površine koja je potrebna na samom alatu za urez. Evo kako se parametri mijenjaju među najčešćim materijalima u štancanju čeličnog lima i šire.
Parametri usjeka mekog čelika i hladno valjanog čelika
Blagi čelik i standardne vrste hladno valjanog čelika (CRS poput 1008, 1010, 1018) materijali su koji najviše opraštaju za dizajn zaobilaznih zareza. Njihova kombinacija umjerene vlačne čvrstoće, dobre duktilnosti i predvidljivog ponašanja smicanja znači da standardna pravila dizajna funkcioniraju bez posebne prilagodbe.
Za štancanje ugljičnog čelika u ovim uobičajenim klasama, osnovni parametri se jasno primjenjuju:
- Minimalni polumjer unutarnjeg kuta:0,5x debljina materijala. Ovaj standardni omjer, dobro -utvrđen u industrijskim smjernicama za urezivanje, sprječava koncentraciju naprezanja bez potrebe za izdašnim zaobljenjima koja zauzimaju dodatni slobodni prostor.
- Margina dubine zareza:Dovoljne su standardne sigurnosne granice izvan okvira alata. Blagi čelik ne opruga agresivno, tako da traka predvidljivo sjedi na tračnicama za podizanje tijekom uvlačenja.
- Stanje ruba:Čisto šišanje s normalnom visinom srha je prihvatljivo. Meki čelik se ne širi lako od pukotina standardnog odrezanog ruba.
- Obrada površine alata:Standardni alatni čelici (D2, A2) s uobičajenom završnom obradom površine podnose ove kvalitete bez posebnih premaza.
Blagi čelik služi kao osnova jer je predvidljiv. Stopa-otvrdnjavanja je umjerena, istezanje prije loma velikodušno, a materijal vam se ne bori na granicama zareza. Ako dizajnirate svoj prvi raspored trake i želite potvrditi logiku zaobilaznog zareza, žigosani čelik u ovim će klasama razotkriti pogreške u rasporedu bez dodavanja -komplikacija u ponašanju materijala.
Čelik-visoke čvrstoće i AHSS razmatranja
Napredni čelici visoke -čvrstoće značajno mijenjaju računicu. Materijali poput dvo-faze (DP600, DP780, DP980), TRIP čelika i martenzitnih vrsta imaju znatno veću vlačnu čvrstoću, ali smanjenu rastezljivost i duktilnost. Noseća traka ponaša se kruće, brže se zamara na podizačima naprezanja i kažnjava oštru geometriju koju bi meki čelik tolerirao.
Koje su promjene za dizajn zareza za premosnicu?
Radijusi kutova moraju se povećati.Gdje meki čelik prihvaća radijus od 0,5x debljine materijala, AHSS zahtijeva znatno više - često 1,0x do 1,5x debljine kao minimum. Kao što je navedeno u istraživanju zarezivanja u automobilskoj industriji, AHSS zahtijeva velike polumjere kutova kako bi se spriječilo cijepanje dijelova tijekom ciklusa zamora. Isti princip vrijedi i za zareze na nosećoj traci: oštri unutarnji kutovi koji opstaju na neodređeno vrijeme u mekom čeliku izazvat će pukotine nakon tisuća poteza u DP980.
Širina zareza treba proširenje.AHSS se vraća agresivnije nakon svakog ciklusa punjenja-i-zaustavljanja. Traka ne leži tako ravno na tračnicama za podizanje, a njezino položajno ponašanje manje je predvidljivo. Širi zaobilazni zarezi kompenziraju ovu smanjenu konzistentnost položaja, osiguravajući prostor čak i kada traka nije savršeno postavljena.
Možda će trebati povećati širinu nosive trake.Budući da je AHSS manje duktilan, noseća traka sklonija je lomu na mjestima zareza pod cikličkim opterećenjem -dobro uvlačenja. Kako bi se održao isti strukturni integritet koji meki čelik pruža na određenoj širini nosača, rasporedi AHSS traka često zahtijevaju širi nosač - što znači više zaliha u svicima i veće troškove materijala. To je izravan kompromis između pouzdanosti trake i iskorištenja materijala.
Ubrzava se trošenje alata.Veće udarno opterećenje kod probijanja AHSS ureza brže degradira rubove probijanja. Metalurški čelici u prahu ili izbijači-s vrhom od karbida postaju neophodni za stanice za urezivanje koje režu-materijale visoke čvrstoće u proizvodnim količinama.
Adaptacije od aluminija i nehrđajućeg čelika
Aluminij i nehrđajući čelik predstavljaju jedinstvene izazove koje meki čelik, pa čak ni AHSS ne predstavljaju.
Aluminijje mekši i rastezljiviji od čelika, što zvuči kao da bi trebao olakšati dizajn zareza. Ne čini se. Proces utiskivanja aluminija donosi specifičan problem-međudjelovanja površine: nagrizanje. Istraživanje u Centru za naprednu proizvodnju i materijale Sveučilišta Oakland pokazalo je da čestice aluminija prianjaju na površine kalupa tijekom kliznog kontakta, uzrokujući ogrebotine na radnom komadu i habanje ljepila na alatu. Na mjestima ureza za premosnicu, gdje odrezani rub trake opetovano klizi pokraj komponenti matrice tijekom dodavanja, nagrizanje stvara naslage koje s vremenom smanjuju efektivni zazor.
Prevencija zahtijeva polirane površine alata i često čvrste-kromirane ili TiCN premaze na komponentama matrice u blizini područja zareza. Istraživanje je otkrilo da hrapavost površine izravno utječe na prag habanja - glatke površine kalupa (poput tvrdo-kromiranog lijevanog željeza D6510) otporne su na habanje pri znatno višim kontaktnim pritiscima od grubljih alternativa. Za zaobilazne alate za zareze u aluminiju, to znači da probojac koji zarezuje zarez i bilo koju površinu matrice po kojoj klizi zarezana traka mora održavati finiju površinsku obradu od one koju zahtijevaju primjene čelika.
Radijusi kutova na aluminijskim urezima trebaju biti izdašni ne zbog pucanja uslijed zamora (aluminij je dovoljno duktilan pri tipičnim debljinama), već zato što oštri kutovi stvaraju neravnine i trganje koje generira labave čestice odgovorne za nagrizanje nizvodno.
Nehrđajući čelikpredstavlja izazov-osposobljavanja za rad. Svaki ciklus dodavanja lagano plastično deformira noseću traku na granicama zareza. U mekom čeliku ova se mala deformacija brzo stabilizira. U austenitnim nehrđajućim vrstama (304, 316), svaki ciklus deformacije povećava lokalnu tvrdoću i lomljivost na rubu zareza. Tijekom proizvodnog ciklusa od stotina tisuća udaraca, rubovi zareza postupno postaju krti sve dok se mikro-pukotine ne formiraju i šire.
Projektiranje premosnih ureza za nehrđajući čelik znači uzeti u obzir to kumulativno otvrdnjavanje. Veći radijusi usporavaju brzinu stvrdnjavanja u kutovima. Polirani i obloženi izrezivači proizvode čistije rubove smicanja s manje početnih oštećenja za otvrdnjavanje na kojima se može nadograđivati. I margine dubine trebale bi uzeti u obzir činjenicu da se obradom-kaljeni rubovi zareza ponašaju drugačije pri hodu od 500 000 nego pri hodu 5000.
| Materijal | Min. Polumjer kuta | Margina dubine | Zahtjev za stanje ruba | Površinska obrada alata |
|---|---|---|---|---|
| Blagi/hladno valjani čelik | 0,5x debljine | Standard (tolerancija uvlačenja + lutanje) | Normalno odrezani rub prihvatljiv | Standardni alatni čelik (D2, A2), konvencionalna završna obrada |
| Čelik visoke{0}}čvrstoće / AHSS | 1,0x–1,5x debljine | Povećana (springback + varijacija položaja) | Minimalna neravnina, čista zona prijeloma kritična | PM alatni čelik ili karbid; Preporučuje se premaz TiCN |
| Aluminij | 0,5x–1,0x debljine | Standard + naknada za depozit | Glatko smicanje, minimalno stvaranje čestica | Tvrdi-krom ili TiCN; uglačan do niskog Ra |
| Nehrđajući čelik (austenit) | 1,0x–1,5x debljine | Povećano (-napredak otvrdnjavanja) | Polirani smični rub za minimaliziranje početka stvrdnjavanja | Alatni čelik visoke-tvrdoće; TiAlN ili sličan premaz |
Uzorak za sve ove materijale je dosljedan: što više materijal odstupa od ponašanja mekog čelika - bilo kroz veću čvrstoću, tendencije prianjanja ili-otvrdnjavanje -, to konzervativniji moraju biti vaši parametri zaobilaznog zareza. Radijus se povećava, marže rastu, zahtjevi za završnu obradu površine se pooštravaju, a troškovi alata rastu u skladu s tim.
Određivanje točnih-parametara specifičnih za materijal održava uvlačenje trake čistim. Ali čak i savršeno parametriran zarez uzrokovat će probleme ako dizajn sadrži jednu od nekoliko uobičajenih inženjerskih pogrešaka koje se stalno pojavljuju na proizvodnim podovima - pogreške koje je lako izbjeći ako znate na što trebate paziti.
Uobičajene pogreške u premosnici i njihove proizvodne posljedice
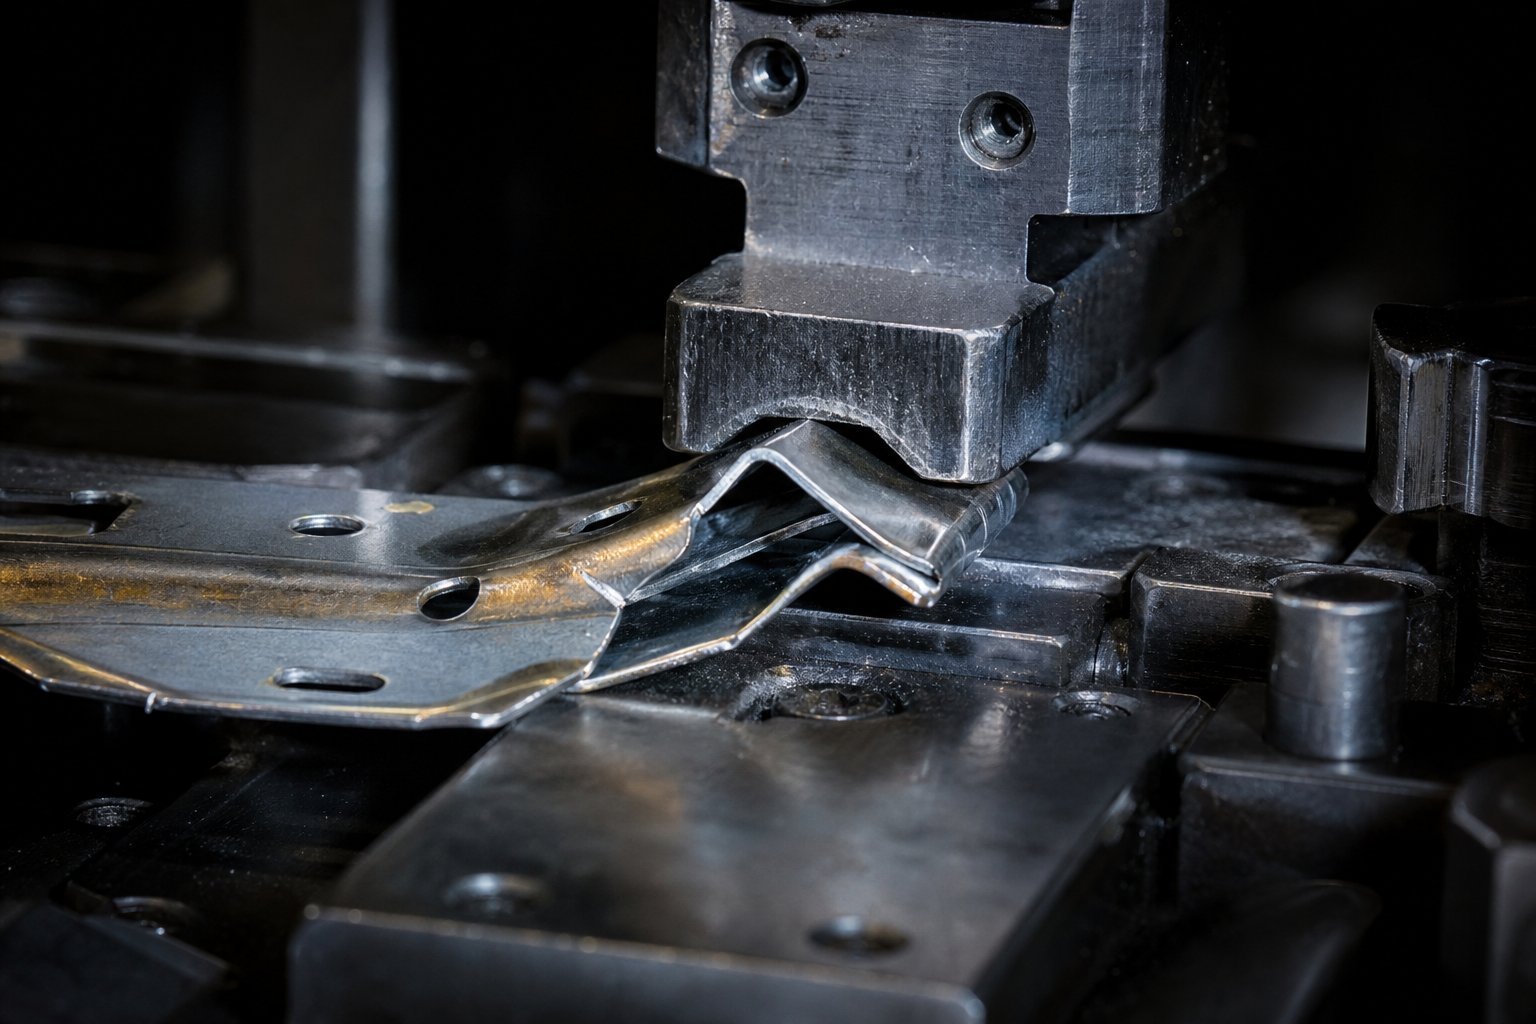
Poznavanje pravih parametara i saznanje što pođe po zlu kada ih zanemarite dvije su različite vrste znanja. Prvi živi u uredu za dizajn. Drugi živi u proizvodnom pogonu u 2 ujutro kada se po treći put u toj smjeni preša uključi na alarm za pogrešno uvlačenje. Većina kvarova premosnice ne javlja se tijekom isprobavanja. Čekaju dok preša ne dostigne proizvodnu brzinu i dok traka ne radi dovoljno dugo da bi trošenje, toplinsko širenje i kumulativna pogreška razotkrile svaku odluku o graničnom zazoru.
Pogreške u nastavku pojavljuju se opetovano u operacijama utiskivanja, proizvodeći sve od automobilskih nosača do preciznih aplikacija za utiskivanje konektora. Svaki od njih slijedi isti obrazac: izbor dizajna koji izgleda prihvatljivo na papiru ili pri maloj brzini stvara mehanizam kvara koji se aktivira samo u stvarnim proizvodnim uvjetima.
Premali zarezi i scenariji pada matrice
Nedovoljna dubina ili širina zareza najčešća je pogreška zaobilaženja zareza - i jedna od najskupljih. Mehanizam kvara je varljivo postupan. Premali urez ne uzrokuje trenutni pad. Umjesto toga, stvara djelomičnu smetnju: rub trake jedva dodiruje nizvodni gumb za bušenje ili matricu tijekom napredovanja uvlačenja. Svaki potez ostavlja sićušan trag, stvara blagu neravninu na površini koja smeta i pomiče traku bočno za djelić milimetra.
Tijekom stotina ili tisuća poteza ta naslaga neravnina raste. Spojevi bočnog pomaka. Traka počinje kratko -uvlačenje količinom premalom da bi se aktivirao senzor pogrešnog uvlačenja, ali dovoljno velikom da pogorša registraciju pilot rupa. Dijelovi za utiskivanje nizvodno počinju pokazivati dimenzionalni pomak - kut zida se mijenja, rupa se pomiče, dimenzija ruba izlazi iz tolerancije.
Tada se dogodi pad. Akumulirana pogreška položaja doseže kritičnu točku kada traka više ne može proći pored prepreke. Ulagač gura, traka se savija, a preša zabija gornju matricu u savijenu masu materijala. Rezultat: slomljeni probojci, oštećeni gumbi kalupa, zarezi za oblikovanje čelika i sati neplaniranog prekida radi rastavljanja, pregleda i popravka.
Ono što ovaj kvar čini posebno frustrirajućim je to što progresivni kvarovi matrica rijetko započinju s jednim katastrofalnim događajem - oni se razvijaju kroz kumulativno trošenje i nestabilnost trake. Premali premosni zarez ubrzava to točno napredovanje. Popravak je jednostavan tijekom projektiranja: dodajte odgovarajuću marginu dubine izvan okvira alata i marginu širine izvan tolerancije posmaka. Popravak nakon sudara je skup: popravite matricu, ponovno potvrdite zazore i potencijalno preradite alat za stanicu za urez.
Neuspjesi koncentracije naprezanja pri velikim brzinama proizvodnje
Oštri unutarnji kutovi na obilaznim urezima druga su najčešća pogreška i ona koja stvara najdramatičnije proizvodne kvarove. Evo zašto prežive probu, ali ubiju proizvodne cikluse: tijekom probe matrice, preša radi 20-40 udaraca u minuti. Traka se uvlači polako, lagano usporava i doživljava minimalno cikličko naprezanje na kutovima zareza. Sve izgleda dobro. Traka se uvlači čisto, dijelovi izlaze prema specifikacijama, a matrica se odobrava za proizvodnju.
Pri brzini proizvodnje - 200, 400, 600 udaraca u minuti - fizika se potpuno mijenja. Svaki ciklus dodavanja ubrzava i usporava cijelu masu trake u djeliću sekunde. To cikličko opterećenje koncentrira se na svakom oštrom unutarnjem kutu svakog usjeka premosnice, svakog pojedinog poteza. Mehanizam je klasični kvar uslijed zamora: mikro-pukotine započinju na točkama koncentracije naprezanja, šire se u maloj količini u svakom ciklusu i na kraju dosežu kritičnu duljinu. Traka se lomi.
Kada se noseća traka slomi na usjeku premosnice tijekom proizvodnog ciklusa, posljedice se trenutno nižu. Nizvodni dio trake - koji je još uvijek pričvršćen na djelomično dovršene metalne komponente za utiskivanje - prestaje se pomicati. Uzvodni dio, još uvijek gurnut dodavačem, savija se u matricu. Preša može izvršiti još jedan ili dva takta prije nego što monitor tonaže ili senzor pogrešnog uvlačenja reagiraju, probijajući krivo postavljen materijal i potencijalno razbijajući karbidne umetke.
Veza između oštrih kutova i pukotina kod-brzinskog štancanja dobro je utvrđena - neodgovarajući dizajn matrice s oštrim kutovima ili iznenadnim-promjenama presjeka stvara točke koncentracije naprezanja koje dovode do pukotina. Kutovi zaobilaznice nisu iznimka. Rješenje je radijusirani prijelaz na svakom unutarnjem kutu, veličine prema debljini materijala i vlačnoj čvrstoći kao što je detaljno opisano u gornjem poglavlju o geometriji. Malo ulaganje u brušenje radijusa tijekom izrade matrice sprječava katastrofalno lomljenje trake u proizvodnji.
Slabljenje nosive trake i nestabilnost dovoda
Suprotna krajnost od premalih ureza jednako je opasna: urezi koji su preduboki u odnosu na širinu nosive trake. Kada se dizajner suoči s velikom zonom smetnji i odgovori rezanjem agresivnog zareza koji zauzima većinu presjeka-nosača, preostalom materijalu može nedostajati strukturna krutost za pouzdano uvlačenje.
Kao što primjećuje The Fabricator, trake nosača koje su preslabe da izdrže težinu trake ne mogu se glatko ulagati, a ako se traka ne može ulagati glatko, vjerojatno će doći do pada matrice. Zaobilazni zarezi koji uklanjaju previše materijala stvaraju točno ovo stanje - lokalno oslabljene dijelove koji se spuštaju između tračnica podizača, osciliraju tijekom brzog dodavanja ili se savijaju dovoljno bočno da propuste uključivanje pilota.
Simptomi slabljenja nositelja su u početku suptilni. Piloti se uključuju nedosljedno, uzrokujući malu varijaciju u dimenzijama otisnutih dijelova. Senzori za hranu mogu se povremeno aktivirati bez jasnog uzorka. Tragovi podizača pojavljuju se na traci na neočekivanim mjestima jer oslabljeni dijelovi padaju na površine kalupa tijekom dodavanja. Tijekom vremena, oslabljeni dijelovi nosača razvijaju pukotine nastale zamorom zbog ponovljenog savijanja, što na kraju dovodi do loma - isti krajnji rezultat kao kvar koncentracije naprezanja, ali iz potpuno drugog korijenskog uzroka.
Dvije dodatne pogreške čine ove primarne pogreške i zaslužuju pozornost. Ignoriranje povratnog povrata materijala u izračunima zazora zareza - osobito često pri prijelazu dizajna matrice s mekog čelika na AHSS - rezultira zarezima koji daju odgovarajući statički zazor, ali nedovoljan dinamički zazor kada se traka odbije nakon svakog ciklusa dodavanja. A neuspjeh da se uzme u obzir smjer neravnina prilikom pozicioniranja zareza stvara scenarij u kojem zaobilazne ureze formiranje neravnina rubovi utiskivanja su okrenuti prema komponentama matrice, hvatajući i povlačeći tijekom dodavanja. Neravnine se uvijek stvaraju s jedne strane odrezanog ruba; ako je ta strana okrenuta prema prepreci za koju je zarez dizajniran da se oslobodi, efektivni zazor smanjuje se za visinu srha - ponekad dovoljno da izazove smetnje.
Evo kratkog-referentnog sažetka svake pogreške uparene s njezinom proizvodnom posljedicom:
- Nedovoljna dubina zareza:Progresivno nakupljanje srha, postupno pomicanje položaja, eventualni pad kalupa zbog izvijanja trake.
- Nedovoljna širina zareza:Djelomične smetnje tijekom prekoračenja, povremeni alarmi za pogrešno uvlačenje, nedosljedna registracija pilota.
- Oštri unutarnji kutovi:Cikličko pucanje uslijed zamora pri brzini proizvodnje, katastrofalni lom trake, kaskadno oštećenje višestrukih matrica.
- Prevelika dubina zareza (slabljenje nosača):Progib trake između podizača, nestabilnost posmaka, povremene varijacije dimenzija, mogući lom uslijed zamora.
- Ignoriranje opruge u zazoru:Dinamičke smetnje pri odskoku, povećan otpor trake, ubrzano trošenje proboja na susjednim stanicama.
- Pogrešna orijentacija srha:Alati okrenuti-strani umanjuje efektivni zazor, stvara otpor tijekom posmaka, ubrzava trošenje komponenti matrice.
- Bez radijusa na kutovima zareza:Prerano lomljenje ruba proboja, rastući neravnine na rubovima zareza, smanjen vijek trajanja trake zbog loše kvalitete ruba.
Gledajući ove primjere neuspjeha utiskivanja, pojavljuje se obrazac: svaka pogreška uključuje ili uklanjanje premalo materijala (stvaranje smetnji), uklanjanje previše materijala (uništavanje integriteta nosača) ili uklanjanje materijala s pogrešnom geometrijom (stvaranje naprezanja ili problema sa srhom). Izazov dizajna je pronaći zlatnu sredinu -, a ta se sredina pomiče ovisno o tome kako premosni usjek u interakciji s drugim progresivnim značajkama matrice kao što su pilot rupe, podizači i sustavi upravljanja otpadom.
Kako se premosni urezi integriraju s drugim značajkama progresivnog matrice
Premosni usjek nikada ne postoji sam po sebi. Nalazi se unutar sustava međusobno ovisnih značajki - pilot rupa koje lociraju traku, podizača koji je podižu, nosećih traka koje je transportiraju i putova upravljanja otpadom koji čisto uklanjaju otpad. Promijenite jednu od tih značajki i zahtjevi za usjek za zaobilaženje se mijenjaju s njom. Ova međupovezanost je ono što čini metalne matrice više od zbirke probijača i gumba - to su integrirani mehanički sustavi u kojima se svaka komponenta odnosi na drugu.
Projektiranje usjeka zaobilaznice bez razmatranja njihovih susjeda je kao dimenzioniranje temelja bez poznavanja zgrade iznad njega. U industrijskom metalnom štancanju, gdje progresivni matrice rade milijune ciklusa velikom brzinom, takva vrsta podijeljenog razmišljanja proizvodi matrice koje rade u teoriji, a ne uspijevaju u praksi.
Zaobilazni urezi i koordinacija pilot rupa
Pilot rupe su položajna okosnica cjelokupnog rasporeda trake. Svaka značajka na traci - prazni otvori, oblikovana geometrija i zaobilazni zarezi - dobivaju svoju lokaciju iz referentne točke pilot rupe. Kada pilotske igle zahvate traku pri svakom pritisku pritiska, ispravljaju manje netočnosti u ulaganju i povlače sve u precizno poravnanje prije nego što dođe do bilo kakvog rezanja ili oblikovanja.
To znači da se zaobilazni zarezi moraju poredati tako da se pilot registracija dogodi prije nego što bilo koji-problem povezan s zarezima može akumulirati pogrešku. Ako se zarez izreže na mjestu jedan, a vodeća rupa se ne probuši do mjesta dva, svaka nepreciznost posmaka na tom prvom potezu ostaje neispravljena - i zarez pada malo izvan predviđenog položaja. Ta se pogreška položaja prenosi kroz svaku sljedeću stanicu, potencijalno smanjujući efektivni razmak za koji je usjek dizajniran.
Praktično pravilo: probušne rupe treba probušiti što je ranije moguće, idealno na istoj stanici ili prije nego što dođe do bilo kakvog rezanja obilaznog zareza. Kada se obje značajke natječu za mjesto u prvoj postaji, pilot rupa ima prednost. Kao što je primijećeno u praksi progresivnog dizajna matrice, piloti poravnavaju traku prije svake operacije - bez njih, manje greške u dodavanju se nakupljaju i stvaraju odstupanje tolerancije između stanica. Poziciona točnost zareza za premošćivanje u potpunosti ovisi o tome da je registracija pilota prvo uspostavljena.
Dodatno, fizička udaljenost između usjeka premosnice i njegove najbliže pilot rupe utječe na lokalnu krutost trake na točki registracije. Ako se duboki zarez nalazi neposredno uz pilotsku rupu, materijal nosača između njih može se saviti pod djelovanjem sile zahvaćanja pilota. To stvara stanje u kojem pilot točno registrira na vlastitoj lokaciji, ali zarez - udaljen samo milimetara u oslabljenom materijalu - malo skreće s-položaja. Iskusni inženjeri alata za utiskivanje i kalupa održavaju minimalnu udaljenost između rubova zareza i pilot rupa, obično ne manju od dvostruke debljine materijala.
Interakcija s podizačima i stabilnost trake
Podizači podižu traku iznad površine matrice između poteza pritiska, dopuštajući joj da slobodno napreduje do sljedećeg položaja. Njihovo postavljanje mora uzeti u obzir mjesto gdje su zaobilazni zarezi uklonili materijal nosača - jer dizač postavljen ispod zareza nema što poduprijeti.
Zamislite tračnicu podizača postavljenu izravno ispod dubokog negativnog premosnog ureza. Kada se traka pomakne prema naprijed, urezani dio prelazi preko tog podizača s minimalnim ili nikakvim kontaktom s materijalom. Traka na tom mjestu popušta, gubeći svoju vođenu visinu. Ako se dovoljno spusti, oblikovane značajke na traci mogu se povući preko površina matrice tijekom uvlačenja, uzrokujući ogrebotine, nakupljanje neravnina ili - pri velikoj brzini - dovoljno trenja za kratko-uvlačenje trake.
Koordinacija dizajna djeluje u oba smjera:
- Razmak podizača mora odgovarati strukturno zdravim dijelovima nosača.Nakon što su svi zarezi za zaobilaženje postavljeni, mapirajte preostali čvrsti nosivi materijal duž dovodne staze. Podizači pripadaju tim čvrstim dijelovima, nikada ispod otvora za ureze.
- Mjesta zareza možda će trebati prilagoditi za podršku podizača.Ako se interferencijska zona podudara s jedinim dostupnim položajem podizača, dizajner se suočava s kompromisom - ili premjestiti podizač (što može utjecati na stabilnost trake negdje drugdje) ili modificirati geometriju zareza kako bi ostavio uski potporni most na kontaktnoj točki podizača.
- Uteg u traci između dizača stvara otklon.U -matricama s velikim korakom s teškim nosećim trakama, raspon između podizača određuje koliko će traka popustiti pod vlastitom težinom. Zaobilazni zarezi koji smanjuju poprečni-presjek nosača povećavaju taj otklon. Za automobilske matrice za utiskivanje s velikim razmacima, ovaj progib može postati dovoljno značajan da utječe na konzistentnost visine dodavanja.
Planiranje rasporeda procesa koje je opisao Art Hedrick u The Fabricator pojačava ovu točku - snaga nosača mora biti dovoljna da pomiče dio od stanice do stanice bez savijanja, jakog savijanja ili deformiranja. Odluke o postavljanju zareza za premosnicu izravno utječu na to hoće li se taj prag čvrstoće održati pri svakom rasponu podizača duž trake.
Upravljanje otpadom i korištenje materijala
Svaki zarez za zaobilaženje stvara otpadni metak. Taj metak mora biti čisto izbačen iz matrice - prema dolje kroz blok matrice ili bočno s površine matrice - bez zaglavljivanja, odbijanja ili ometanja naknadnih hodova preše. Upravljanje otpadom nije naknadna misao; to je zahtjev dizajna koji utječe na geometriju zareza, odabir stanice i raspored papuče matrice.
Notch scrap integrira se s cjelokupnom strategijom scrap traka na nekoliko načina:
- Put izbacivanja puža.Blok matrice ispod svakog proboja mora imati dovoljno veliku rupu za slobodno puštanje metka. Ako je čep prevelik za raspoloživi slobodni otvor, možda će biti potrebno promijeniti geometriju zareza - ili će se čep morati rezati u dvije odvojene operacije na susjednim stanicama.
- Paralelno postavljanje papuče.Paralele koje podupiru papučicu matrice na podupiraču preše ne mogu se postaviti ispod staza za izbacivanje otpadaka. Položaj zareza za premosnicu utječe na to gdje mogu ići paralele, što zauzvrat utječe na krutost papuče matrice. Kao što navodi The Fabricator's die Essentials Series, samo određena područja mogu uključivati paralele za podupiranje cipelice kada otpad mora slobodno pasti na sustav za prikupljanje.
- Smetnje u žlijebu za otpad.Višestruki tokovi otpada od operacija izrezivanja, probijanja i zarezivanja izlaze iz matrice istovremeno. Ako zaobilazni i zarezni čep dijele istu izlaznu zonu ispod matrice, mogu se sudariti i zaglaviti - posebno pri velikim brzinama proizvodnje gdje vrijeme izbacivanja klipa postaje kritično.
Iskorištenje materijala je druga strana ove jednadžbe. Zaobilazni zarezi troše materijal koji bi inače mogao biti dio gotovog proizvoda ili barem minimiziraju širinu svitka. Inteligentni dizajn zareza smanjuje dodatni otpad bez ugrožavanja funkcije zazora. Tehnike uključuju:
- Korištenje profila s kutnim zarezima koji uklanjaju samo materijal unutar stvarnog konusa smetnji, umjesto punog pravokutnog izreza koji pruža razmak u područjima gdje nije potreban.
- Kombinacija zaobilaznih rezova sa susjednim operacijama bušenja tako da jedno probijanje stvara i profil dijela i zaobilazni razmak - čime se eliminira potreba za zasebnom stanicom za zareze i smanjuje ukupni otpad.
- Optimiziranje dubine zareza na minimalni potrebni razmak plus margina, umjesto zadanih rezova pune-dubine koji uklanjaju više nosivog materijala nego što to zahtijeva zona smetnji.
U velikim-primjenama alata za štancanje metala - posebno u sektoru automobila i uređaja - čak i male uštede materijala po-dijelu povezuju se u značajno smanjenje troškova u milijunima jedinica. Premosni urez koji je 2 mm dublji nego što je potrebno na traci koja radi 50 milijuna dijelova godišnje predstavlja mjerljivi otpad. Posao inženjera alata za žigosanje je pronaći omotnicu s minimalnim urezima koji zadovoljavaju razmak, održavaju integritet nosača i čisto izbacuju otpad.
Za inženjere koji rade na složenim izazovima rasporeda traka gdje se postavljanje zareza za zaobilaženje križa s koordinacijom podizača, optimizacijom protoka materijala i planiranjem putanje otpada,YICHEN-ov inženjerski tim za štancanjenudi podršku dizajnu za progresivne aplikacije koje zahtijevaju integrirana rješenja u svim tim interakcijskim značajkama.
Svaki od ovih odnosa - koordinacija pilota, interakcija dizača i upravljanje otpadom - pokazuje zašto je projektiranje ureza za zaobilaženje aktivnost-na razini sustava. Zarez ne postoji u vakuumu. Njegova geometrija, položaj i redoslijed rezanja ovise o odlukama donesenim o svakoj drugoj komponenti matrice za metalno utiskivanje u rasporedu trake. Dobiti ispravan zarez znači ispravno postaviti sustav -, a to zahtijeva strukturirani tijek rada za donošenje ovih međuovisnih odluka ispravnim redoslijedom.
Najbolje prakse dizajna zaobilaznog ureza za inženjere alata
Razumijevanje-na razini sustava korisno je samo ako se pretvara u radnju koja se ponavlja. Sve što je do sada pokriveno - vrste ureza, geometrijski parametri, prilagodbe materijala, integracija s podizačima i pilotima - sažima se u jedno praktično pitanje: kako tijek rada dizajna zapravo izgleda od početka do kraja? Odgovor je strukturirani slijed koji eliminira nagađanje i proizvodi obilazne ureze na koje se operacije oblikovanja lima mogu pouzdati punom brzinom proizvodnje.
Korak-po-korak zaobići radni tijek dizajna ureza
Bez obzira na to postavljate li alat za spajanje s dvanaest-stanica ili alat za spajanje s četrdeset-stanica, slijed odluka slijedi istu logiku. Ovo je tijek rada koji dosljedno daje pouzdane rezultate u procesu proizvodnje metalnog žigosanja:
- Najprije dovršite ugniježđivanje dijelova i sekvenciranje stanica.Odluke o usjeku premosnice ovise o tome koje se operacije odvijaju na kojim stanicama. Dovršite svoje zadatke izrezivanja, bušenja, oblikovanja i mirovanja prije nego što dodirnete dizajn zareza.
- Kartirajte zone smetnji na svakoj postaji.Za svaku stanicu matrice prekrijte dolazni profil trake (uključujući sve uzvodne značajke) nasuprot pune omotnice alata - proboja, gumba matrice, čelika za oblikovanje i tlačnih jastučića kroz cijeli hod preše, ne samo u donjoj mrtvoj točki.
- Odaberite vrstu zareza po zoni smetnji.Odaberite pravokutnu, kutnu ili pozitivnu/negativnu konfiguraciju na temelju geometrije svake prepreke, dostupne širine nosača i stupnja materijala. Koristite kutne profile gdje je širina trake uska; koristite pozitivne konfiguracije gdje integritet nosača ne može tolerirati uklanjanje materijala.
- Dimenzionirajte svaki zarez s odgovarajućim marginama.Postavite dubinu kako biste uklonili najširu interferencijsku točku plus bočnu marginu lutanja. Postavite širinu da pokrije duljinu prepreke plus toleranciju posmaka u oba smjera. Nanesite polumjere kutova na temelju debljine materijala i vlačnih svojstava.
- Provjerite strukturni integritet nosive trake.Nakon postavljanja svih zareza, potvrdite da preostali poprečni-presjeci nosača mogu podnijeti težinu trake između raspona podizača bez pretjeranog savijanja ili savijanja. Provjerite da dva susjedna zareza ne stvaraju kombiniranu slabost koju bi pojedinačna analiza propustila.
- Uskladite s pilot rupama i položajima podizača.Potvrdite da su piloti probušeni prije ili istovremeno s rezovima. Provjerite da dizači stoje ispod čvrstih dijelova nosača, a ne ispod otvora za ureze.
- Provjerite staze izbacivanja otpadaka.Pobrinite se da svaki urez ima jasnu stazu pada kroz blok matrice bez ometanja susjednih tokova otpada ili paralela papuče matrice.
- Dokumentirajte specifikacije zareza na ispisu.Nazovite dubinu, širinu, radijus, toleranciju položaja od referentne točke i smjer srha za svaki zaobilazni zarez. KaoZakoni dizajna MetalForming Magazinanaglasite, ako to treba učiniti, to mora biti na ispisu - svaki detalj jasno definiran bez prostora za tumačenje.
Ovaj slijed funkcionira jer se svaki korak temelji na potvrđenim odlukama iz prethodnog koraka. Preskakanje unaprijed - dimenzioniranje usjeka prije mapiranja interferencijskih zona ili odabir tipova usjeka prije dovršetka sekvenciranja stanica - uvodi pretpostavke koje padaju tijekom testiranja.
Dizajn-za-načela proizvodnosti primijenjena na obilazne ureze
Dobro-dizajnirani zaobilazni zarezi čine više od sprječavanja smetnji. Oni izravno utječu na tri nizvodna ishoda koja definiraju proizvodnu vrijednost matrice:
- Intervali održavanja.Urezi s odgovarajućim polumjerima i odgovarajućim rubovima smanjuju trošenje susjednog alata. Kada se traka uvlači bez povlačenja ili djelomičnog kontakta, rubovi bušilice ostaju duže oštri, čelici za oblikovanje ostaju čisti, a matrica radi dulje između servisnih zaustavljanja. Odluke o dizajnu utiskivanja metala donesene tijekom postavljanja izravno postavljaju sat održavanja.
- Umri dugovječnost.Katastrofalni kvarovi - lom trake, udari matrice od savijenog materijala - su događaji koji dramatično skraćuju život matrice. Sve gore navedene najbolje prakse postoje za sprječavanje tih događaja. Kockica koja se nikada ne sruši traje nekoliko redova veličine dulje od one koja se čak i povremeno sruši.
- Ostvariva brzina tiska.Stabilnost trake pri brzini krajnji je test kvalitete zarezivanja premosnice. Traka koja se čisti pri 400 udaraca u minuti, ali se lomi pri 500, ograničena je najslabijim zarezom. Odgovarajući radijusi, odgovarajući integritet nosača i ispravne dimenzionalne margine su ono što odvaja matricu koja se kreće ciljnom brzinom od one koju je potrebno vratiti. Napredne tehnike utiskivanja metala u-brzoj proizvodnji ovise o tome da su ti detalji ispravni od samog početka.
Svrha premosnih ureza za oblikovanje lima svodi se na ovo: oni postoje kako bi se traka slobodno kretala kako bi matrica mogla obavljati svoj posao punom brzinom bez samo{0}}uništenja. Svaki parametar, svaki radijus, svaka tolerancija položaja služi tom jedinom cilju.
Svrha svakog premosnog zareza je osigurati minimalno uklanjanje materijala kojim se postiže potpuni razmak, održava integritet nosača i preživljava pri proizvodnoj brzini - ništa više, ništa manje.
Inženjerski resursi za složene izazove rasporeda trake
Standardna pravila premosnice pokrivaju većinu primjena. Ali kada raspored traka uključuje složene sekvence oblikovanja, geometrije nosača na više-razina, niske ciljeve iskorištenja materijala ili AHSS stupnjeve koji kažnjavaju bilo kakve prečace u dizajnu, odluke postaju teže. Proizvodni proces metalnog žigosanja na toj razini zahtijeva specijalizirano iskustvo sa strukturom matrice, protokom materijala i integriranim upravljanjem zazorom na desecima stanica.
Za izazove dizajna utiskivanja koji premašuju standardne smjernice - posebno progresivne matrice gdje se postavljanje zareza za premosnicu križa sa složenim konfiguracijama podizača, zahtjevima za kontrolom srha i ciljevima agresivne upotrebe materijala -YICHEN prilagođena rješenja matrice za žigosanjepružiti inženjersku podršku za-teške aplikacije. Njihov tim radi kroz cijeli opseg integracije rasporeda traka: strukturu kalupa, komponente, probojce, podizače, optimizaciju zazora i analizu toka materijala za progresivne konstrukcije kalupa koji zahtijevaju više od odgovora iz udžbenika.
Bez obzira na to rješavate li te izazove interno ili dovodite specijaliziranog partnera, princip ostaje isti: dizajn zaobilaznih ureza disciplina je-na razini sustava. Ispravite tijek rada, dokumentirajte svaku odluku, potvrdite u svakom koraku, a zarezi će nevidljivo obaviti svoj posao -, što je upravo ono kako bi trebali raditi tijekom milijuna proizvodnih poteza.
Često postavljana pitanja o premosnim urezima u dizajnu matrica za utiskivanje
1. Koja je svrha premosnih zareza u matrici za progresivno utiskivanje?
Premosni zarezi su namjerna uklanjanja materijala u traci nosača koja stvaraju prostor za prethodno izrezane, probušene ili oblikovane elemente da prođu kroz nizvodne stanice matrice bez sudara s probojcima, gumbima matrice ili podizačima. Bez njih, traka bi se savijala, pogrešno uvlačila ili udarila u aktivni alat dok napreduje za jedan korak po hodu preše. One su među prvim značajkama dizajniranim za raspored trake jer svaka sljedeća stanica ovisi o-napretku trake bez smetnji.
2. Koja je razlika između pozitivnih i negativnih zareza?
Negativni zaobilazni zarezi uklanjaju materijal iz unutarnje trake nosača kako bi se stvorio otvor kroz koji prolazi nizvodni alat. Pozitivni zaobilazni zarezi dodaju dodatni materijal izvan nominalnog praznog obrisa, usmjeravajući nosač oko prepreke bez rezanja u postojeću širinu trake. Negativni urezi odgovaraju malim interferencijskim zonama i održavaju minimalnu širinu trake, dok pozitivni urezi čuvaju čvrstoću nosača kada je interferencijska zona prevelika za sigurno uklanjanje materijala. Izbor ovisi o potrebama cjelovitosti nosača, cijeni širine zavojnice i veličini zapreke.
3. Kako odrediti gdje postaviti premosne ureze u rasporedu trake?
Postavljanje slijedi sekvencijalni proces: prvo mapirajte punu omotnicu alata svake stanice kroz cijeli hod preše, zatim prekrijte dolazni profil trake na svakoj poziciji uvlačenja kako biste identificirali gdje se materijal preklapa s alatom. Svako preklapanje je interferencijska zona koja zahtijeva zarez. Urez se mora izrezati na uzvodnoj stanici prije nego što traka dosegne točku sukoba. Postavljanje se odnosi na referentne vrijednosti pilot rupe i mora uzeti u obzir toleranciju posmaka, bočno lutanje trake i prekoračenje. Položaji podizača također utječu na lokacije zareza budući da podizači trebaju čvrsti materijal ispod sebe kao potporu.
4. Zašto zaobilazni zarezi trebaju zaobljene kutove umjesto oštrih rubova?
Oštri unutarnji kutovi djeluju kao točke koncentracije naprezanja pod cikličkim opterećenjem. Tijekom -brze proizvodnje pri stotinama udaraca u minuti, svaki ciklus dodavanja brzo ubrzava i usporava traku, koncentrirajući stres na svakom oštrom kutu zareza. Mikro-pukotine započinju na tim točkama, šire se sa svakim potezom i na kraju uzrokuju katastrofalan lom trake. Zaobljeni kutovi raspoređuju naprezanje na veće područje, značajno produžujući vijek trajanja. Minimalni radijus je obično 0,5x debljina materijala za meki čelik i 1,0x do 1,5x za-čelike visoke čvrstoće. Inženjeri alata u tvrtkama kao što je YICHEN (yichen-group.com/stamping-die/) uračunavaju polumjere kutova u svaku specifikaciju zareza kao standardnu praksu za-pouzdanost brzine proizvodnje.
5. Kako vrsta materijala utječe na projektne parametre premosnog zareza?
Svaki materijal drugačije reagira na uklanjanje nosivog materijala. Blagi čelik prihvaća standardne parametre s polumjerom kuta debljine 0,5x. Čelici visoke -čvrstoće (AHSS) zahtijevaju veće polumjere (1,0x-1,5x debljina), šire zareze za prilagodbu opružnom povratu i potencijalno šire nosive trake za sprječavanje loma uslijed zamora. Aluminij zahtijeva polirane i obložene površine alata kako bi se spriječilo nagrizanje na rubovima zareza, dok se nehrđajući čelik progresivno stvrdnjava na granicama zareza, zahtijevajući izdašne radijuse i vrhunsku kvalitetu rubova kako bi se spriječila krtost tijekom dugih proizvodnih ciklusa.


