


Što alat za utiskivanje metala i popravak matrice doista uključuje
Alat za utiskivanje metala i popravak matrice korektivna je obnova oštećenih, istrošenih ili neispravnih komponenti matrice u njihovo izvorno radno stanje. Ona se kreće od manjih-prilagodbi u preši, kao što je zamjena oštećenog probijača na stanici, do velikih popravaka na stolu koji zahtijevaju potpuno rastavljanje, zavarivanje, ponovnu-strojnu obradu i ponovno sastavljanje kritičnih dijelova matrice. Za razliku od planiranog preventivnog održavanja, popravak odgovara na kvar koji se već dogodio ili je aktivanproizvodnju neispravnih dijelova.
Definiranje opsega radova popravka kalupa
Razmislite o popravku matrice na ljestvici ozbiljnosti. S jedne strane, imate brze korektivne radnje: zamjena slomljenog pilota, dodirivanje oštrice kamenom ili podmetanje neporavnate komponente. S druge strane, povlačite matricu na radnu površinu za nakupljanje zavara na napuknutim dijelovima matrice, EDM rad na preciznim značajkama ili potpuno ponovno brušenje stanica za oblikovanje koje su izašle iz tolerancije. Zajednička nit je da nešto nije uspjelo ili se degradiralo iznad prihvatljivih granica, a proizvodnja se ne može nastaviti dok se to ne ispravi.
Preventivno održavanje održava matricu u trenutnom radnom stanju kroz planirane zadatke kao što su oštrenje, podmazivanje i pregled. Popravak matrice obnavlja matricu koja je već pokvarila ili je degradirana iznad prihvatljivih proizvodnih tolerancija. Brkanje to dvoje dovodi do netočnog praćenja troškova i premalo financiranih programa održavanja.
Mnogi proizvođačipomiješati ove dvije kategorije troškova, što ga čini gotovo nemogućim razumjeti kamo zapravo odlazi njihov budžet za alate. Odvajanje troškova popravka od troškova održavanja kalupa prvi je korak prema smanjenju i jednog i drugog.
Tko obavlja popravak matrice i gdje se to događa
Popravak matrice pada na alatničare, tehničare za održavanje matrica, au nekim trgovinama i na iskusne operatere na preši koji rade manje korekcije na stroju. Uključeniji posao seli se u alatnicu, gdje tehničari imaju pristup površinskim brusilicama, opremi za zavarivanje i alatima za precizno mjerenje. Veće ponovne izrade mogu se obaviti u vanjskim radionicama za alate i kalupe sa specijaliziranim mogućnostima poput elektroerozije žice ili toplinske obrade vakuumom.
Zašto su vještine popravka važne za stabilnost proizvodnje
Svaki neplanirani kvar matrice nosi skrivene troškove izvan samog popravka: zastoj stroja, neaktivni operateri, zalihe kvalitete, ubrzane isporuke i otpad. Kvalificiran tehničar za popravak koji može točno dijagnosticirati način kvara i izvršiti trajno popravljanje, umjesto za-pomoći, izravno štiti proizvodni protok. Razlika između radionice koja stalno ima požare i one koja ima stabilne rasporede često se svodi na kvalitetu izvršenja popravka matrice.
Međutim, pravi izazov nije samo popraviti ono što se pokvarilo. To je razumijevanje zašto se uopće pokvario, a to počinje sa znanjem kako pročitati kvar.
Uobičajeni načini kvara matrice i dijagnostika temeljnog uzroka
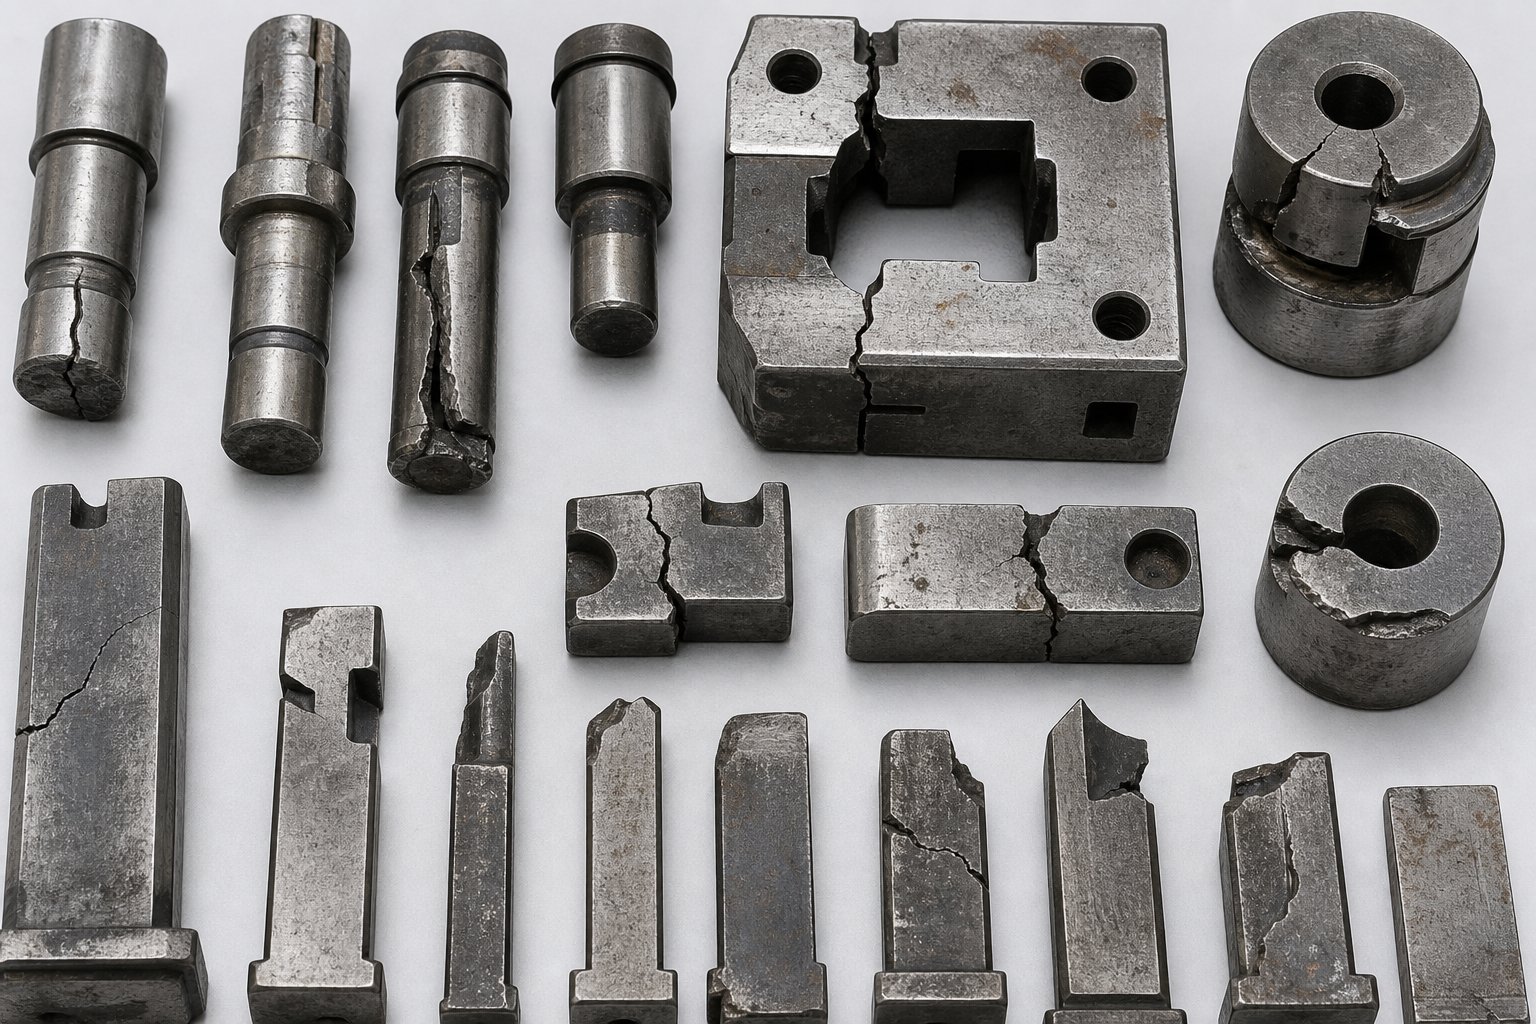
Puknuti udarac ili nadražena stanica za izvlačenje ne pojavljuju se niotkuda. Svaki način kvara iza sebe ima mehanizam, skup vizualnih tragova koje ostavlja za sobom i tipičnu lokaciju na kojoj se pojavljuje u geometriji matrice. Kada možete točno pročitati te tragove, prelazite s reaktivnog gašenja požara na ciljanu analizu uzroka kvara matrice, a tu je stvarnaodržavanje kalupa za žigosanjepočinje.
Pet primarnih načina kvara odgovorno je za veliku većinu oštećenja alata kod hladnog štancanja: trošenje, plastična deformacija, lomljenje, pucanje i nagrizanje. Svaki se ponaša drugačije ovisno o materijalu kalupa, limu koji se obrađuje i uključenim radnim opterećenjima. Razdvojimo ih pojedinačno.
Uzorci loma i pukotina
Pukotine nastaju kada razine radnog naprezanja premašuju žilavost loma materijala alata. Zamislite oštar kut na ukrasnom čeliku ili udarac s naglom-promjenom presjeka. Ovi geometrijski koncentratori naprezanja djeluju kao mjesta inicijacije pukotina. Jednom kada pukotina nukleira, ona se širi pod cikličkim opterećenjem sve dok komponenta u potpunosti ne pukne, ponekad katastrofalno.
Obično ćete pronaći pukotine na oštrim unutarnjim kutovima, oko rupa za vijke u tankim dijelovima matrice, na spoju debelih i tankih poprečnih-presjeka i duž tragova brušenja preostalih od prethodne prerade. Vizualni pokazatelji uključuju vidljivu liniju pukotine (često istaknutu penetrantnom bojom tijekom inspekcije), čistu površinu prijeloma s karakterističnim tragovima ševrona koji upućuju natrag na ishodište ili iznenadno katastrofalno lomljenje tijekom prešanja.
Čipiranje je povezano, ali različito. To se događa kada radna naprezanja premašuju čvrstoću na zamor alatnog čelika na oštrim reznim rubovima. Mikropukotine nastaju u visokoj-kontaktnoj zoni, šire se bočno i na kraju izdižu male komadiće materijala duž ruba. Krhotine su osobito česte na bušilicama i čelicima za trim koji rade na limovima veće-čvrstoće poput dvo-faznih ili TRIP čelika, gdje kontaktne sile mogu bitido četiri puta većinego kod mekog čelika.
Kod progresivnih matrica, usitnjavanje ima tendenciju da se koncentrira na prvih nekoliko stanica za bušenje jer one imaju najviše kumulativnih pogodaka. Prijenosne matrice češće viđaju kvarove nastajanja pukotina na mjestima savijanja ili oblikovanja gdje mehaničko preopterećenje od rada-očvrslog materijala opterećuje alat preko granica njegove žilavosti. Složene matrice, sa svojom uskom geometrijom i istodobnim radnjama rezanja, sklone su pucanju oko rubova gumba matrice gdje se skupljaju više putanje naprezanja.
Mehanizmi habanja i habanja
Trošenje je postupni gubitak materijala s površine alata uzrokovan kliznim kontaktom s limom. Dvije vrste dominiraju u operacijama žigosanja:
- Abrazivno trošenje- Tvrde čestice ili tvrde faze u limu (oksidi, karbidi ili rad-očvrsli površinski slojevi) urivaju se u površinu alata, postupno uklanjajući materijal. Vidjet ćete to kao ravnomjerno poliranje ili utore na radijusima izvlačenja, površinama za bušenje i površinama za skidanje.
- Trošenje ljepila- Trenje i toplina od lima koji klizi po površini alata stvaraju mikro-varove između vrhova površine (neravnine). Kontinuirano kretanje kida male fragmente sa slabije površine. Ti se fragmenti mogu ponovno -taložiti na bilo kojoj površini, stvarajući uzdignute mrlje koje zatim urežu sljedeće dijelove.
Galling predstavlja teški kraj trošenja ljepila. To je fizičko i kemijsko prianjanje metalnog lima na površinu matrice koje se progresivno razvija. Jednom kada počne trzanje, ono se ubrzava: nakupljanje stvara grublji kontakt, što stvara više trenja, što prenosi više materijala. Prepoznat ćete ga kao kvrgavu, nepravilnu naslagu na oplatnim stanicama, polumjerima izvlačenja ili bilo gdje gdje lim klizi pod visokim pritiskom.
Uzorci trošenja progresivnih matrica razlikuju se ovisno o funkciji stanice. Pierce udarci troše se prvenstveno na svojim oštrim rubovima i bokovima. Stanice oblika istrošene na polumjerima i kontaktnim površinama. U kalupima za prijenos, površine ljuski i značajke za lociranje troše se zbog opetovanog umetanja i vađenja dijelova. Operacije izvlačenja u bilo kojoj vrsti matrice doživljavaju najagresivnije nagrizanje na radijusima zrna i vrhovima bušilica gdje su kontaktni pritisak i klizna udaljenost najveći.
Neusklađenost i kvarovi u vremenskom određivanju svih vrsta matrica
Kvarovi neusklađenosti ne proizlaze iz samog materijala matrice. Dolaze od pogrešaka položaja između gornje i donje polovice kalupa, istrošenih komponenti vodilice, otklona preše ili nepravilnog postavljanja. Rezultat je neravnomjerno opterećenje,-rez središta i ubrzano trošenje na jednoj strani stanice.
Kod progresivnih matrica, neusklađenost se često pojavljuje kao nejednaka visina srha preko reznog ruba ili piloti koji počinju brijati traku. Uski nagib od-do-stanice znači da se čak i male pogreške dodavanja povećavaju u vremenskim greškama gdje udarci pogađaju djelomično nepodržani materijal. Matrice za prijenos suočavaju se s različitim izazovima: lociranje dijelova u svakoj stanici ovisi o točnom postavljanju prstiju, a istrošeni ili pogrešno podešeni mehanizmi za prijenos stvaraju pogreške u položaju koje opterećuju matricu asimetrično. Složene matrice, kod kojih se više operacija događa istovremeno u jednom potezu, posebno su osjetljive jer interni vremenski raspored između proboja i gumba matrice nema mjesta za pomicanje položaja.
Plastična deformacija, peti način sloma, događa se kada kontaktni napon od metalnog lima premaši tlačnu granicu tečenja materijala alata. Vidjet ćete to kao lokalizirano tonjenje, pojavu gljive ili zaokruživanje oštrih crta. Najčešći je na premalim izbijačima, nedovoljno očvrslim dijelovima matrice ili alatima koji rade s materijalima koji su tvrđi od izvorno navedenih.
| Vrsta kvara | Uobičajeni uzroci | Vizualni indikatori | Pogođene komponente matrice |
|---|---|---|---|
| Pucanje | Koncentratori naprezanja, nepravilna toplinska obrada, preopterećenje, nagle promjene presjeka- | Vidljive linije pukotina, čiste površine prijeloma, katastrofalan lom | Obrežite čelike, oblikujte dijelove, izrežite blokove na oštrim kutovima |
| Čipiranje | Ciklički zamor na oštrim rubovima, nedovoljna žilavost, visoko{0}}čvrsti lim | Nedostaju mali komadići duž reznih rubova, grubi ili nazubljeni profil ruba | Probijači za bušenje, čelici za obrezivanje, matrice za izrezivanje |
| Abrazivno trošenje | Tvrde čestice u limu, visok kontaktni pritisak, nedovoljna tvrdoća kalupa | Polirane ili užlijebljene površine, postupno zaobljenje rubova, dimenzionalni pomak | Nacrtajte radijuse, bušite površine, ploče za skidanje, oblikujte stanice |
| Nagrizanje / ljepilo | Visoko trenje, neadekvatno podmazivanje, loša obrada površine, pocinčani premazi | Nepravilno nakupljanje materijala, zarezi, grube grudičaste naslage | Nacrtajte perle, bušite nosove, oblikujte radijuse, prazne površine držača |
| Neusklađenost | Istrošene vodilice, deformacija preše, nepravilno postavljanje, greške u dodavanju | Neravnomjerno brušenje,-tragovi od središta, jednostrani uzorci istrošenosti | Vodilice, čahure, piloti, matrice, prsti za prijenos |
| Plastična deformacija | Kontaktno naprezanje koje premašuje granicu tečenja, nedo-očvrsnuti alati, nadogradnja materijala bez pregleda matrice | Rubovi kao gljiva, utonuće, zaobljenje prethodno oštrih crta | Mali probojci, gumbi za kalupe, radijusi stupova |
Ovi načini kvara rijetko postoje izolirani. Adhezivno trošenje može pokrenuti lomljenje stvaranjem površinskih nepravilnosti gdje nastaju mikropukotine. Neusklađenost ubrzava-jednostrano trošenje, što na kraju dovodi do lomljenja ili pucanja. Ispravno očitavanje primarnog načina kvara, umjesto samo tretiranja vidljivog simptoma, je ono što odvaja učinkoviti popravak i održavanje matrice od ciklusa ponovljenih kvarova.
Alati vam govore što je pošlo po zlu. Ali dijelovi koji izađu iz tiska govore da je nešto pošlo po zlu prvo, često prije nego što itko otvori kockicu. Povezivanje tih signala kvalitete dijela-niza s određenim uvjetima matrice sljedeća je dijagnostička vještina koju vrijedi razvijati.
Praćenje kvarova dijelova natrag u uvjete kalupljenja
Vaš tim za kvalitetu označava problem: neravnine na obrezanom rubu, rupa koja se pomiče izvan položaja ili tragovi ogrebotina koji teku niz iscrtanu površinu. Prije nego što itko izvuče matricu, sam dio vam već govori što nije u redu unutar alata. Trik je u tome da ga naučite čitati. Učinkovito otklanjanje nedostataka matrice za žigosanje ne počinje na radnoj klupi, već na stolu za inspekciju, gdje uzorak kvara upućuje izravno na stanje matrice koje ga je uzrokovalo.
Evo praktičnog dijagnostičkog okvira koji svaki tehničar za održavanje kalupa može slijediti:
- Promatrajte kvar na dijelu: identificirajte njegovu vrstu, ozbiljnost i točnu lokaciju.
- Pratite kvar natrag do odgovorne stanice pomoću rasporeda trake ili orijentacije dijela.
- Pregledajte tu određenu stanicu za odgovarajuće stanje matrice: istrošeni rub, labava komponenta, nakupljanje ili pomak dimenzija.
Ovaj-pristup u tri koraka eliminira nagađanje. Umjesto da povučete cijelu matricu radi opće inspekcije, dolazite do stola u alatnici već znate gdje i što tražite.
Neravnine i rubni defekti kao pokazatelji istrošenosti
Neravnine su najčešće rano upozorenje da je popravak alata za žigosanje kasnio. Kada se oštrica otupi, zaokruži ili okrhne, više ne može proizvesti čisti lom smicanjem koji vam daje glatku oštricu rezanja. Umjesto toga, materijal se kida, a ne škara, ostavljajući podignuti materijal na rubu dijela.
Ono što popravak neispravnih neravnina čini učinkovitima je razumijevanje da ne upućuju sve neravnine na isti glavni uzrok. Karakteristike čička govore vam što se točno dogodilo:
- Ravnomjerno brušenje oko cijelog reznog ruba- označava opću istrošenost oštrice. Dio bušilice ili matrice treba izoštriti. Ovo je najjednostavniji scenarij.
- Burn samo s jedne strane- signalizira neusklađenost između bušilice i matrice. Zazor je neravnomjeran, pri čemu uska strana stvara čist rub, a labava strana stvara neravnine. Provjerite klinove za vođenje, čahure ili poravnanje pritiska.
- Povremeni ili lokalizirani čičak- ukazuje na lomljenje ili lokalizirano oštećenje ruba na tom specifičnom području profila rezanja. Pregledajte rub pod povećanjem da nedostaje materijala.
- Prekomjerna visina srha koja prelazi 0,1 mm s grubim poderotinama- predlažerazmak između bušilice i matrice je prevelik, ili se rub znatno srušio. Samo ponovno brušenje možda neće vratiti ispravnu geometriju ako je gubitak materijala ozbiljan.
- Burr s prevrtanjem na suprotnom licu- označava povlačenje puževa ili povlačenje materijala, često uzrokovano tupim rubom u kombinaciji s neadekvatnim pritiskom skidača ili problemima zadržavanja puževa.
Svaki od ovih znakova neravnina preslikava se na različitu radnju popravka. Oštrenje rješava prvo. Prestrojavanje rješava drugo. Popravak ili zamjena rubova odnosi se na treći i četvrti. Tretiranje svih neravnina kao jednostavnog problema oštrenja je razlog zašto se neki matrice vrate iz alatnice i opet pokažu u roku od nekoliko sati.
Dimenzionalni pomak i njegovi -uzroci
Kada dimenzije dijela počnu postupno izlaziti iz tolerancije tijekom proizvodne serije, gledate dijagnozu istrošenosti matrice iz podataka o kvaliteti dijela. Dimenzionalni pomak rijetko se pojavljuje iznenada. Akumulira se tijekom tisuća pogodaka sve dok dio ne prijeđe granicu tolerancije, a do tada se stanje matrice može značajno pogoršati iznad mjesta gdje je prvi put izašlo iz prihvatljive zone.
Uobičajeni nedostaci dimenzija i što oni otkrivaju o matrici:
- Promjena položaja otvora- istrošeni ili labavi piloti koji ne uspijevaju točno locirati traku ili nedosljednost sustava napajanja koja dopušta da se traka kreće između stanica.
- Kut savijanja se s vremenom otvara- oblik proboja ili umetka matrice nosi se na radijusu, smanjujući učinkovit kontakt. Također provjerite ima li labavih petnih blokova ili podložnih ploča koje dopuštaju deformaciju forme pod opterećenjem.
- Ukupni profil dijela raste- brisanje ili obrezivanje rubova koji se troše prema unutra, učinkovito čineći profil reza većim. Šupljina matrice erodira i potrebna je ponovna-obrada ili zamjena umetka.
- Skraćivanje duljine prirubnice- trošenje polumjera crtanja povećava efektivni radijus, što uvlači više materijala u oblik i skraćuje rezultirajuću prirubnicu.
- Nedosljedne dimenzije dio-za-komad- labavih komponenti umjesto trošenja. Vijci se izvlače, umeci se pomiču ili se napuknuti dio matrice pomiče pod opterećenjem. Ovaj obrazac zahtijeva hitnu pozornost jer se obično brzo pogoršava.
Kritični uvid ovdje je tajming. Postupno zanošenje znači trošenje, dok iznenadna promjena znači da se nešto slomilo, olabavilo ili pomaknulo. Ta razlika određuje je li vaš popravak kontrolirano brušenje ili hitna intervencija.
Problemi s kvalitetom površine koji signaliziraju nagrizanje ili nakupljanje
Površinski defekti na oblikovanim ili izvučenim dijelovima pružaju izravan uvid u ono što se događa na sučelju -ma-materijala. Za razliku od dimenzionalnih problema, površinski problemi često su vidljivi odmah i imaju tendenciju brzog pogoršanja nakon što počnu.
- Linearne ogrebotine u smjeru crtanja- nagrizanje je počelo na odgovarajućoj površini matrice. Materijal je prešao s lima na alat i sada zarezuje svaki sljedeći dio. Što dulje trčite, ogrebotine postaju dublje.
- Nasumične površinske oznake ili udubljenja- krhotina zarobljenih između matrice i trake. Puževi koji se povlače, labavi komadići s oštećenog ruba ili onečišćenje okoliša. Čišćenje matrice to privremeno rješava, ali izvor se mora pronaći.
- Tekstura narančine kore na oblikovanim površinama- obično je materijalni problem, a ne stanje matrice, ali ako se iznenada pojavi na prethodno čistom-radnom poslu, provjerite ima li hrapavih površina matrice od ranog-faznog nagrizanja ili korozije.
- Cijepanje ili kidanje na polumjerima izvlačenja- polumjer izvlačenja je preoštar ili pregrub, ograničavajući protok materijala. Alternativno, sila držača slijepa se povećala zbog istrošenih ili onečišćenih površina perle. U svakom slučaju, materijal ne može slobodno teći u šupljinu matrice i umjesto toga se lomi.
- Naboranje na prirubnicama ili nepodržanim područjima- nedovoljan tlak praznog držača, često uzrokovan istrošenim tlačnim jastučićima, iscrpljenim oprugama ili gubitkom tlaka u boci s dušikom. Materijal se savija tamo gdje bi trebao biti ograničen.
Površinski problemi brzo eskaliraju. Manji trag nagrizanja danas postaje dubok rezultat sutra, koji postaje napuknuta stanica za izvlačenje sljedeći tjedan nakon što nakupljanje stvori dovoljno lokaliziranog stresa. Rano otkrivanje i brzi popravak alata za žigosanje na prvi znak degradacije površine sprječava kaskadne kvarove koji 30-minutno poliranje pretvaraju u višednevnu obnovu.
Očitavanje kvarova dijelova na ovaj način pretvara podatke o kvaliteti u inteligenciju održavanja. Ali znati što nije u redu samo je pola jednadžbe. Druga polovica je znati kako to ispravno popraviti, s pravom tehnikom za svaki specifični način kvara, tako da popravak traje, a ne da vam kupi još samo nekoliko stotina pogodaka prije nego što se isti problem vrati.
Tehnike popravka korak--korak za uobičajene kvarove matrice
Ispravno dijagnosticiranje načina kvara stavlja vas na pola puta do trajnog rješenja. Druga polovica je izvođenje ispravne tehnike popravka s ispravnim postupkom. Nemarno obavljen popravak zavara stvara teži problem od izvorne pukotine. Prolaz brušenja bez razumijevanja koliko materijala treba ukloniti ostavlja vam matricu koja neće izdržati toleranciju. Odabir tehnike ovisi o načinu kvara, materijalu matrice i tolerancijama koje stanica treba držati. Prođimo kroz primarne metode popravljanja matrice i kada je koja od njih primjenjiva.
Jedna kritična točka prije ronjenja: privremeni popravci koji se izvode pod ramom, poput kamenovanja ruba ili podmetanja istrošenog dijela bez povlačenja matrice, gotovo uvijek stvaraju dvostruki rad na održavanju. Oni prikrivaju stvarno stanje, dopuštaju daljnju degradaciju i često uvode nove probleme poput nejednakih razmaka ili dizanja naprezanja. Pravilan popravak klupe zahtijeva više vremena unaprijed, ali eliminira ciklus ponovljenih brzih popravaka koji oduzimaju više ukupnih sati nego da se jednom izvrši kako treba.
Postupci popravka zavara za napuknute i odlomljene komponente
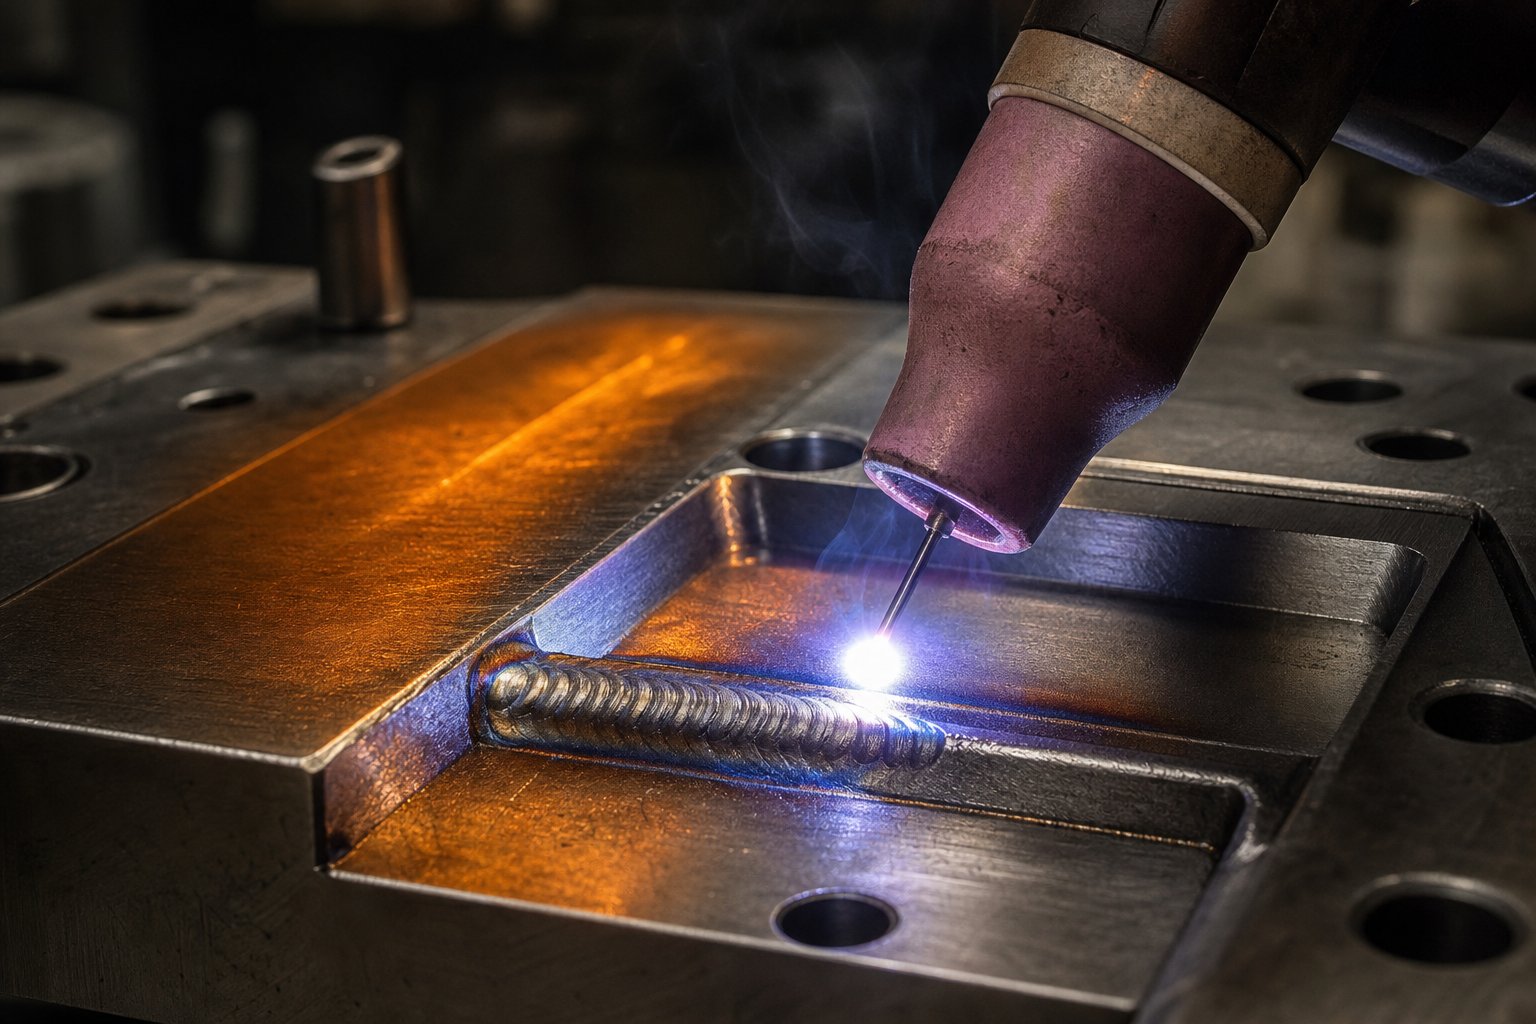
Popravak zavara primjenjuje se kada su komponente matrice napukle, okrhnute ili su izgubile materijal koji se ne može obnoviti jednostavnim brušenjem. To je jedna od najmoćnijih dostupnih metoda popravljanja matrice, ali i ona koja se najčešće kvari. Ispravan postupak popravka zavarenog kalupa slijedi strogi slijed, a preskakanje koraka je mjesto gdje nastaje većina kvarova.
Kada je zavarivanje pravi poziv? Upotrijebite ga za napuknute dijelove matrice gdje zamjena nije odmah dostupna, okrhnute rezne rubove s gubitkom materijala većim nego što to može riješiti brušenje, istrošene radijuse oblika koji zahtijevaju nakupljanje materijala prije ponovne-strojne obrade i oštećene površine za lociranje kojima je potrebna restauracija dimenzija.
Potrebna oprema uključuje TIG ili mikro{0}}TIG uređaj za zavarivanje za precizno nanošenje, odgovarajuće šipke za punjenje usklađene s osnovnim alatnim čelikom, prethodno zagrijanu pećnicu ili gorionik s mogućnošću kontroliranog zagrijavanja i-bojice ili pirometre za praćenje temperature. Prema načelima koje je zacrtaoČasopis MetalForming, uspješno zavarivanje alatnih čelika ovisi o pravilno razvijenom postupku zavarivanja i pažljivom odabiru elektrode koja odgovara toplinskoj obradi čelika za kalupe koji se popravlja.
Ključne proceduralne smjernice za popravak zavara:
- Identificirajte alatni čelik- ne možete odabrati ispravnu šipku za punjenje bez poznavanja osnovnog materijala. D2, A2, S7 i M2 zahtijevaju različite pristupe.
- Pripremite spoj- brusite sav napuknuti ili oštećeni materijal dok ne dođete do zdravog osnovnog metala. Za istrošene oštrice, brusite najmanje 3 mm (1/8 inča) ispod konačne željene površine kako biste omogućili jednoliku dubinu zavara.
- Zagrijte obradak- ovo nije-moguć pregovaranje za alatne čelike. Temperatura predgrijavanja ovisi o vrsti čelika, ali obično se kreće od 200 stupnjeva do 540 stupnjeva. Zavarivanje hladnog alatnog čelika jamči pucanje u zoni utjecaja topline-.
- Nanesite metal za zavarivanje u kontroliranim prolazima- za duboke popravke koji zahtijevaju više prolaza, počnite od dna i postupno punite. Zavarite metal za zavarivanje dok je vruć kako biste smanjili skupljanje, savijanje i pucanje.
- Post-toplina i temperament- nakon zavarivanja pustite komponentu da se polako ohladi, zatim je ponovno zagrijte na preporučenu temperaturu kaljenja za tu kombinaciju alatnog čelika i elektrode.
Uobičajene pogreške koje uzrokuju ponovne kvarove: zavarivanje bez prethodnog zagrijavanja, korištenje neusklađenog dodatnog materijala, neuspjeh da se izbrusi sav oštećeni materijal prije zavarivanja (hvatanje nedostataka ispod novih naslaga) i preskakanje kaljenja nakon-zavarivanja. Bilo koji od ovih prečaca jamči da će popravak ponovno puknuti, često prije nego prvotni kvar.
Brušenje i ponovna-obrada istrošenih površina
Brušenje i oštrenje kalupa za utiskivanje najčešća je aktivnost popravka u svakoj alatnici. Rješava prirodno trošenje koje se nakuplja na reznim rubovima, površinama oblika i kontaktnim površinama tijekom proizvodnje. Ključno pitanje s kojim se svaki tehničar suočava je jednostavno: koliko materijala uklanjate?
Odgovor: nastavite s uklanjanjem materijala dok sva istrošena-područja ne nestanu. To zvuči očito, ali nedo-mljevenje je jedna od najčešćih pogrešaka. Ako ostavite čak i tanku traku istrošenog materijala na reznom rubu, matrica će se ponovno otupjeti gotovo odmah jer profil zaobljenog ruba nije u potpunosti vraćen na oštro sjecište.
Ovdje je sekvencijalni postupak za najčešći scenarij popravka, restauracija vrhunskog ruba površinskim brušenjem:
- Uklonite komponentu iz sklopa matrice i temeljito je očistite. Uklonite sve neravnine, naslage od iritacije ili ostatke koji bi ometali brušenje.
- Pregledajte reznu oštricu pod povećanjem kako biste procijenili dubinu istrošenosti i identificirali bilo kakve krhotine koje sežu dublje od normalne istrošenosti.
- Montirajte komponentu na površinsku brusilicu s odgovarajućim učvršćenjem kako biste osigurali da će brušena površina biti paralelna s izvornom osnovom.
- Uzmite lagane prolaze (0,01-0,025 mm po prolazu) pomoću odgovarajuće brusne ploče za tvrdoću alatnog čelika. Tekućina za hlađenje ključna je za sprječavanje toplinskog oštećenja otvrdnute površine.
- Nastavite s prolazima sve dok vizualni pregled ne potvrdi da su svi tragovi istrošenosti i zaobljeni rubovi uklonjeni, otkrivajući svježu, oštru geometriju rezanja po cijelom profilu.
- Očistite komponentu, provjerite kritične dimenzije mikrometrima ili mjernim blokovima i provjerite ravnost pomoću površinske ploče i indikatora.
- Ako je komponenta bila izbrušena ispod svoje minimalne visine (točka gdje podloške više ne mogu kompenzirati uklanjanje materijala), označite je za zamjenu umjesto da je vratite u servis premalu.
Zapamtite da amatrica se troši sporije od bušilice, tako da količina materijala uklonjenog iz spojnih komponenti neće biti jednaka. Svaki dio sameljite samo onoliko koliko mu treba. Pretjerano uklanjanje materijala nepotrebno skraćuje vijek trajanja komponente.
Za bušilice s iglama za izbacivanje, ili uklonite igle i zasebno brusite komponente ili umetnite ključ za držanje kroz bočni otvor za ventilaciju kako biste zadržali iglu na ispravnom produžetku tijekom brušenja. U svakom slučaju, igla za izbacivanje mora se protezati na ispravnu udaljenost od prednje strane bušilice nakon oštrenja ili ćete odmah imati problema s izvlačenjem metka.
Jedna opasnost koja uništava inače dobar posao mljevenja: prekomjerno nakupljanje topline. Ako vidite promjenu boje (plave ili slamnato-tragove) na površini tla, izvukli ste temperament iz očvrslog čelika. Ta omekšana zona će se ubrzano trošiti. Koristite odgovarajući protok rashladne tekućine, laganije prolaze i pravilno namješten kotač kako biste spriječili termičko oštećenje.
EDM i specijalne tehnike za preciznu restauraciju
Kada konvencionalna strojna obrada ne može dosegnuti oštećeno područje ili kada je geometrija presložena za ručno brušenje, EDM tehnike popravka matrica postaju ključne. Obrada električnim pražnjenjem uklanja materijal kroz kontroliranu eroziju iskrenja, radeći bez obzira na tvrdoću obratka. To ga čini idealnim za potpuno očvrsnute komponente kalupa koje se ne mogu konvencionalno obraditi bez prethodnog žarenja.
Za popravak matrice primjenjuju se dvije EDM metode:
- Sinker EDM- koristi oblikovanu elektrodu (obično grafitnu ili bakrenu) za nagrizanje šupljine ili profila u izratku. U aplikacijama za popravak,sinker EDM može obnoviti složene oblike šupljina, uklonite slomljene nareznice ili svrdla zaglavljena u komponentama matrice bez nanošenja dodatne štete i ponovno izradite zamršene detalje oblika kojima brušenje ne može pristupiti.
- Žičana erozija- koristi tanku žičanu elektrodu za rezanje preciznih profila kroz punu debljinu obratka. Idealno za rezanje novih umetaka, prilagođavanje profila obrezivanja ili ponovno-rezanje geometrije bušilica koje su se istrošile preko granica brušenja.
EDM je izvrstan u situacijama kada su vam potrebne male tolerancije (unutar 0,005 mm) na otvrdnutim površinama, složene unutarnje geometrije koje nijedan brusni kotač ne može doseći ili osjetljivi tanki dijelovi gdje bi mehaničke sile rezanja uzrokovale deformaciju. Kompromis-je brzina. EDM je inherentno sporiji od brušenja, pa je rezerviran za precizne restauracijske radove, a ne za rutinsko oštrenje.
Osim zavarivanja, brušenja i EDM-a, dvije dodatne tehnike zaokružuju komplet alata za popravak kalupa:
- Ponovno -premazivanje- primjenom površinskih tretmana kao što su titanijev nitrid (TiN) ili titanijev karbonitrid (TiCN) nakon brušenja vraća se otpornost na habanje i smanjuje sklonost habanju. Ponovno -nanošenje premaza produljuje interval između oštrenja, ali zahtijeva da površina bude pravilno pripremljena i bez ikakvih oštećenja brušenjem.
- Ponovna-obrada- za stanice oblika koje su se istrošile nakon brušenja, CNC glodanje ili šablonsko brušenje može vratiti izvorni profil. To zahtijeva da se dio matrice najprije žari, ponovno -strojno obradi, zatim ponovno-očvrsne i vrati na radnu tvrdoću. To je u biti ponovna izgradnja komponente, a odluka o ponovnoj -strojnoj zamjeni u odnosu na zamjenu svodi se na vrijeme i troškove.
Odabir tehnike nije proizvoljan. Uskladite metodu popravka s načinom kvara: brušenje za površinsko trošenje i tupe rubove, zavarivanje za gubitak materijala i pucanje, EDM za precizne značajke i nedostupnu geometriju, ponovni-premaz za sprječavanje habanja i ponovna-obrada za obnovu profila izvan granica brušenja. Odabir pogrešne metode ili primjena prave metode s lošim postupkom pretvara jedan popravak u kvar koji se ponavlja.
Ispravno izvođenje mehaničkog popravka je bitno, ali to je samo dio postizanja trajnog rezultata. Ono što se događa s metalurgijom tog alatnog čelika tijekom i nakon popravka, posebno toplinski ciklusi uvedeni zavarivanjem i brušenjem, određuje hoće li vaš popravak trajati 500.000 udaraca ili će ponovo pokvariti nakon 5.000.
Toplinska obrada i razmatranja materijala tijekom popravka
Naslaga zavara koja na površini izgleda čisto može ipak popucati nakon nekoliko tisuća pritisaka. Brušena površina koja je ravna i oštra i dalje se može prerano istrošiti ako je njezina podpovršinska tvrdoća bila ugrožena tijekom popravka. Mehanički rad pričvršćivanja komponente matrice vidljiv je i mjerljiv. Metalurški rad, obrada alata i matrice koja se odvija na toplinskoj razini, nevidljiva je sve dok se ne pokvari. I često ne uspijeva, jer je to korak koji se najčešće preskače pod pritiskom proizvodnje.
Preskakanje toplinske obrade najčešći je uzrok neuspjeha popravka zavara u komponentama matrice. Metalurški neispravan popravak koji izgleda dobro na stolu neće uspjeti brže od izvorne štete koju je trebao popraviti.
Razumijevanje zašto je upravljanje toplinom važno i što se događa kada ga zanemarite, razlika je između popravka koji traje cijeli životni vijek programa i onog koji vam donosi tjedan dana prije nego što ponovno povučete kockicu.
Toplinski protokoli prije-zagrijavanja i poslije{1}}zavarivanja
Kada zapalite luk na kaljenom alatnom čeliku bez prethodnog zagrijavanja, stvarate ekstremni toplinski gradijent. Bazen za zavarivanje je rastaljen dok okolni osnovni metal ostaje pri temperaturi okoline. Kako se zavar hladi, skuplja se o kruti, hladni materijal koji se opire kretanju. Rezultat je zaključan-u zaostalom naprezanju koncentriranom u uskom pojasu koji se naziva zona-zahvaćene toplinom (HAZ). U alatnim čelicima očvrsnutim na 58-62 HRC, ova zona postaje krti martenzit, mikrostruktura koja je izuzetno tvrda, ali ima gotovo nultu toleranciju na vlačna naprezanja ili udarce. Tamo nastaju pukotine, često unutar nekoliko sati nakon što se matrica vrati u rad.
Pred{0}}zagrijavanje to rješava smanjenjem toplinskog gradijenta između zone zavarivanja i okolnog materijala. KaoBilješke Gateway Metals, predgrijavanje smanjuje toplinski udar i smanjuje opasnost od pretjeranog izobličenja, savijanja ili pucanja. Za popravak kalupa, praktični protokol izgleda ovako:
- D2 alatni čelik- prethodno zagrijte na 400-540 stupnjeva (750-1000 stupnjeva F). D2 je vrlo osjetljiv na pucanje zbog visokog sadržaja ugljika i kroma.
- A2 alatni čelik- prethodno zagrijte na 200-260 stupnjeva (400-500 stupnjeva F). Manje osjetljiv od D2, ali još uvijek zahtijeva kontrolirano zagrijavanje.
- S7 alatni čelik- prethodno zagrijte na 150-200 stupnjeva (300-400 stupnjeva F). Sastav S7 otporan na udarce više oprašta, ali hladno zavarivanje još uvijek predstavlja rizik.
- H13 alatni čelik- prethodno zagrijte na 370-540 stupnjeva (700-1000 stupnjeva F). Čelici za vrući rad zahtijevaju visoke temperature predgrijavanja zbog sadržaja legure.
Toplinska obrada nakon-zavarivanja jednako je kritična. Nakon zavarivanja, komponenta se ne smije nekontrolirano ohladiti na sobnu temperaturu. Umjesto toga, održavajte ga na temperaturi prethodnog zagrijavanja ili ga stavite izravno u peć za kaljenje. Cilj je transformirati bilo koji krti martenzit u ZUT-u u poboljšani martenzit, koji zadržava tvrdoću dok vraća dio žilavosti. Za većinu alatnih čelika-kaljenja na zraku kao što su A2 i D2, standardna je praksa dvostruko kaljenje nakon zavarivanja. Temperatura kaljenja treba odgovarati izvornoj specifikaciji toplinske obrade za tu vrstu čelika, obično 200-540 stupnjeva, ovisno o željenoj konačnoj tvrdoći.
Kako preskakanje ovih koraka zapravo izgleda u praksi? Sam zavar može izgledati zvučno. Ali unutar prvih nekoliko tisuća pogodaka, pukotine se pojavljuju u ZUT-u u blizini zavara. Oni se šire pod cikličkim opterećenjem i na kraju popravljaju lomove, često noseći sa sobom dodatni osnovni materijal. Na kraju ćete imati veću štetu nego što ste započeli, plus izgubljeno vrijeme i materijal zbog neuspješnog popravka.
Ublažavanje stresa nakon većih popravaka
Toplinska obrada nakon zavarivanja kalupom rješava neposredna toplinska oštećenja uzrokovana ciklusom zavarivanja. Ublažavanje naprezanja popravljenih komponenti matrice rješava širu zabrinutost: akumulirana zaostala naprezanja od strojne obrade, brušenja, EDM i zavarivanja koja se nakupljaju tijekom niza popravka.
Zamislite dio kalupa koji je zavaren, zatim brušen, a zatim je žičanom erozijom obavljen rad na profilu. Svaka od tih operacija uvela je vlastiti uzorak stresa. Brušenje stvara površinsku kompresiju (općenito korisnu), ali također i lokalizirani toplinski stres ako dođe do nakupljanja topline. EDM stvara prerađeni sloj s visokim vlačnim naprezanjem na površini, što industrija naziva "zonom bijelog sloja". Zavarivanje unosi duboko zaostalo naprezanje u ZUT. Bez ublažavanja naprezanja, ova konkurentna polja naprezanja mogu uzrokovati neočekivano izobličenje kada se komponenta vrati u rad, ili još gore, stvoriti podizače naprezanja gdje nastaju pukotine.
Protokol za smanjenje naprezanja za popravljene komponente kalupa slijedi jednostavna pravila. Toplinski{1}}obrađeni čelici oslobađaju se naprezanja na otprilike 25 stupnjeva F (15 stupnjeva ) ispod zadnje temperature kaljenja. To osigurava da se oslobodite stresa bez mijenjanja tvrdoće koja je već postavljena izvornom toplinskom obradom. Vrijeme namakanja je slično kaljenju: jedan sat po inču debljine s minimalno dva-sata. Hlađenje bi trebalo biti sporo i ravnomjerno kako bi se izbjeglo ponovno uvođenje toplinskih gradijenata.
Osobito za EDM površine posebno je važno smanjenje naprezanja. Ponovno izrađeni sloj od EDM sadrži mikropukotine i ekstremnu površinsku napetost. Ciklus smanjenja naprezanja pomaže opustiti ovu zonu i smanjiti rizik od širenja tih mikropukotina pod radnim opterećenjima. Neke trgovine rutinski naglašavaju da rasterećuju sve komponente koje su imale EDM radove, bez obzira jesu li uključeni drugi popravci.
Kada biste se trebali osloboditi stresa, a kada ga možete preskočiti? Manji popravci poput laganog brušenja oštrice ili malog zavara na ne-kritičnoj površini možda neće opravdati ciklus peći. Veći popravci koji uključuju duboke zavare, značajno uklanjanje materijala, višestruke operacije popravka na istoj komponenti ili bilo koji popravak zamršene ili tanke-geometrije presjeka uvijek bi trebao uključivati smanjenje naprezanja. Trošak ciklusa peći je trivijalan u usporedbi s troškom ponovljenog kvara i povezanim zastojem.
Provjera tvrdoće i provjere integriteta materijala
Zavarili ste, toplinski-obradili i izbrusili komponentu na dimenzije. Kako potvrđujete da je popravak doista uspio na metalurškoj razini? Provjera tvrdoće alatnog čelika daje vam odgovor. Ako popravljena zona ne odgovara izvornoj specifikaciji tvrdoće, popravak će se ili prebrzo istrošiti (previše mekan) ili će se prerano odlomiti i popucati (previše tvrd i lomljiv).
Dvije metode ispitivanja dominiraju verifikacijom popravka kalupa:
- Ispitivanje tvrdoće po Rockwellu (HRC ljestvica)- standard za masovnu provjeru tvrdoće komponenti alatnog čelika. Brz je, izravno-očitava i praktičan je za potvrdu da je popravljeni dio unutar očekivanog raspona (obično 58-62 HRC za hladno obrađene matrice).Rockwell radi najboljekada imate ravnu, stabilnu ispitnu površinu i dovoljnu debljinu materijala da podupre udubljenje bez utjecaja na podlogu.
- Mikro-ispitivanje tvrdoće po Vickersu- neophodno kada trebate mapirati tvrdoću preko zone zavarivanja, ZUT-a i osnovnog metala. Micro-Vickers koristi mali dijamantni utiskivač pod niskim opterećenjem, što vam omogućuje da postavite više udubljenja u liniji preko granice popravka. Ovo otkriva je li ZUT pravilno kaljen, odgovara li sloj zavara tvrdoći osnovnog materijala i postoje li meke ili pretjerano tvrde zone koje bi stvorile slabu točku pod radnim opterećenjem.
Pravilno izvedeni popravak zavara na alatnom čeliku D2 trebao bi pokazati naslage zavara na 58-62 HRC, ZUT unutar 2-3 točke od osnovnog materijala i bez lokaliziranih mekih točaka ispod 55 HRC koje bi ukazivale na nepotpuno otvrdnjavanje ili prekomjerno kaljenje. Ako mikro-Vickers otkrije usku tvrdu traku iznad 65 HRC u ZUT-u, ta zona nije adekvatno temperirana i bit će sklona pucanju pod cikličkim opterećenjem.
Kompatibilnost materijala tijekom zavarivanja dodaje još jedan sloj. Kada taložite materijal za punjenje na alatni čelik, stvarate metaluršku vezu između dva potencijalno različita sastava. Punilo mora biti kompatibilno s sadržajem ugljika i legure u osnovnom materijalu i mora prikladno reagirati na ciklus toplinske obrade nakon -zavarivanja. Korištenje šipke za punjenje dizajnirane za meki čelik na sekciji matrice D2 stvara različit metalni spoj s nepredvidivom tvrdoćom, slabom otpornošću na trošenje i visokim rizikom od pucanja na liniji fuzije. Uskladite punilo s osnovnim čelikom i provjerite rezultat ispitivanjem tvrdoće prije ponovnog puštanja komponente u proizvodnju.
Upravljanje toplinom tijekom popravka nije glamurozan posao. Ne daje vidljive rezultate kao čisti zavar ili svježe brušena površina. Ali nevidljivi je temelj taj koji određuje hoće li vaše vidljivo djelo preživjeti. Radionica koja kontrolira prethodno-grijanje, kaljenje nakon-zavarivanja, smanjenje naprezanja i provjeru tvrdoće proizvodi popravke koji traju. Radionica koja preskoči ove korake proizvodi popravke koji izgledaju dobro na stolu i ne uspijevaju pod prešom.
Jedna je stvar znati kako izvršiti trajan popravak. Saznati treba li uopće popraviti ili je komponenta dosegla točku u kojoj zamjena ima više ekonomskog smisla, sasvim je druga odluka, koju većina trgovina donosi instinktivno, a ne strukturiranom analizom.
Okvir za odlučivanje o popravku nasuprot zamjeni
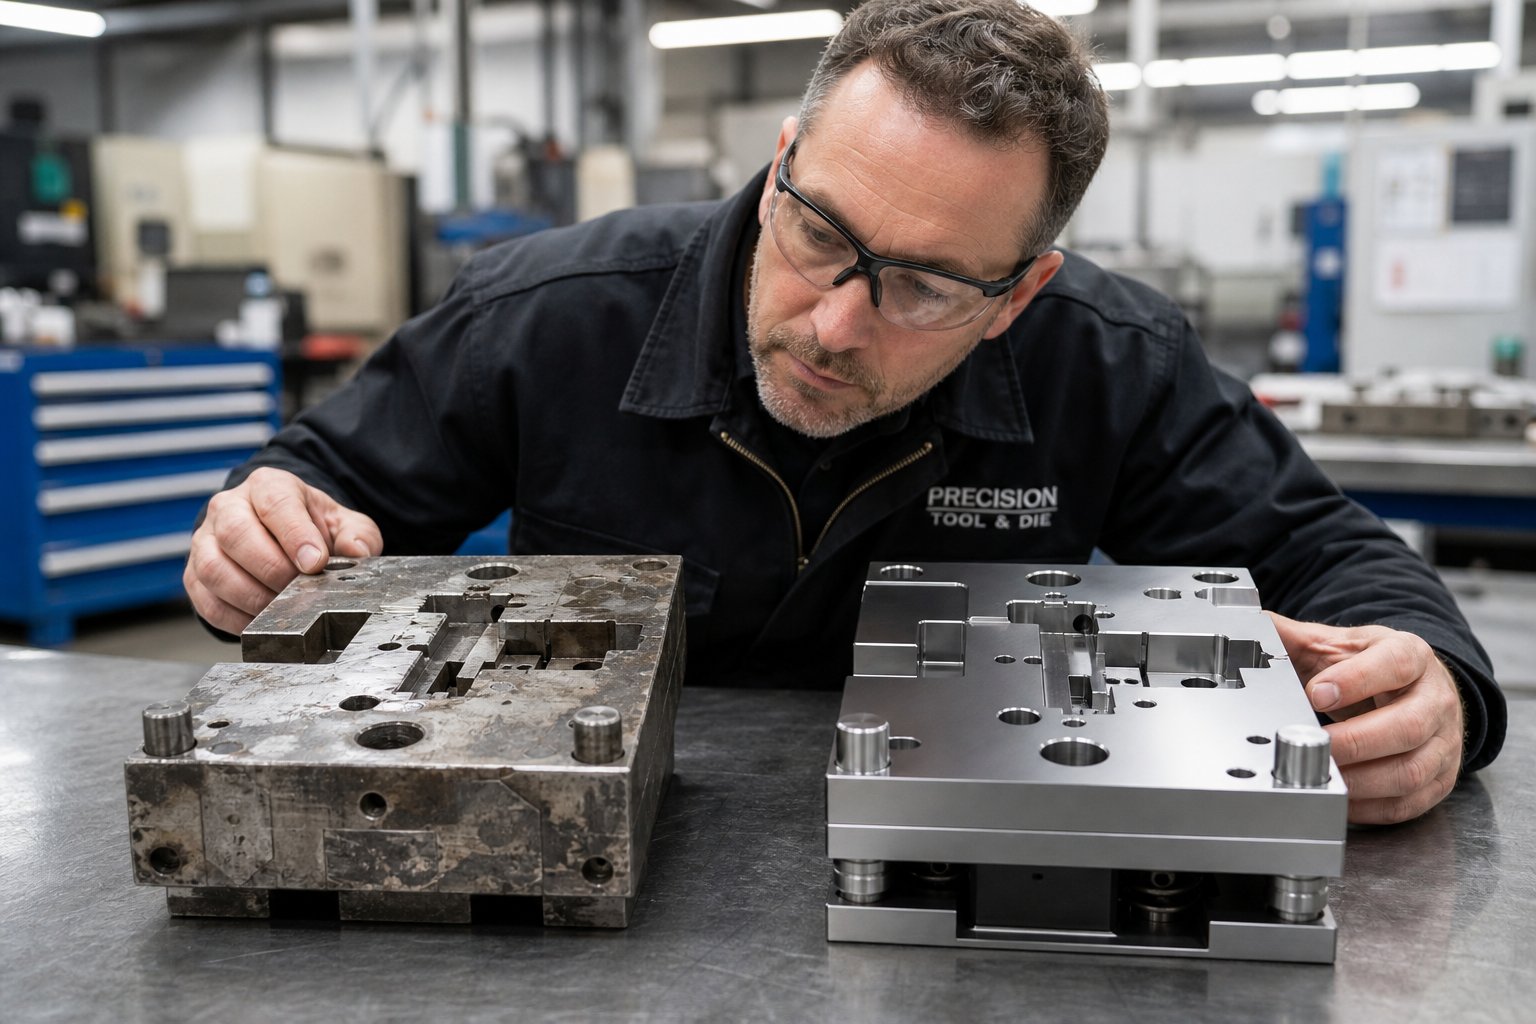
Napuknuti umetak forme nalazi se na klupi. Zavario si ga već dvaput. Zona-pogođena toplinom približava se susjednoj značajki, a posljednji popravak održan je za samo 40.000 pogodaka umjesto očekivanih 200.000. Popravljate li ga ponovno ili režete novi umetak? Većina dućana na to pitanje odgovara na temelju onoga tko najglasnije viče: proizvodnja to želi odmah natrag, pa vi to zavarite. Uprava alata želi uštedjeti proračun, pa ga vi zavarite. Nitko se ne pita ima li treće zavarivanje doista ekonomski smisla.
Zamjena instinkta strukturiranom matricom odluka o popravku kalupa uklanja emocije iz odluke koja izravno utječe na cijenu, vrijeme rada i kvalitetu dijelova. Okvir u nastavku daje menadžerima alata ponovljiv proces za procjenu popravka matrice u odnosu na troškove zamjene na razini komponente.
Čimbenici cijene i vremena isporuke u odluci o popravku
Dvije brojke odlučuju više nego bilo što drugo: trošak popravka u odnosu na zamjenu i vrijeme potrebno za svaku opciju. Popravak koji košta 60% nove komponente i obnavlja samo 50% očekivanog radnog vijeka je loša investicija. Zamjena koja košta manje, ali treba osam tjedana da stigne možda neće biti održiva kada sutra pokrenete proizvodnju.
Evo kako pošteno oblikovati usporedbu:
- Trošak popravka- uključuje rad, materijale, toplinsku obradu, sve vanjske operacije (EDM, premazivanje) i vrijeme prekida dok je matrica na stolu.
- Trošak zamjene- uključuje sirovinu, strojnu obradu, toplinsku obradu, ugradnju i vrijeme isprobavanja za kvalifikaciju nove komponente u kalupu.
- Očekivani vijek trajanja nakon popravka- svaki uzastopni popravak obično donosi sve manje povrate. Prvi popravak zavara može vratiti 80-90% izvornog životnog vijeka. Treći popravak na istom području rijetko donosi više od 30-50%.
- Preostala glasnoća programa- ako u programu dijelova ima još 100.000 komada, popravak koji traje 100.000 pogodaka savršeno je prikladan. Ako program radi još pet godina na godišnjoj količini od 500 000, popravak kratkog-života samo odgađa neizbježnu zamjenu.
Praktični prag koji koriste mnoge iskusne alatnice: kada trošak popravka prelazi 50% troška zamjene, a očekivani vijek trajanja nakon-popravka je manji od 60% životnog vijeka nove komponente, zamjena je bolja investicija. Ispod tog praga, popravak obično pobjeđuje i po cijeni i po vremenu obrade.
Kada kumulativna šteta premašuje mogućnost popravka
Pojedinačni popravci mogu biti savršeno zdravi. Problem je kumulativan. Svaki zavar dodaje zaostalo naprezanje. Svako brušenje uklanja materijal i smanjuje preostali raspon podloška komponente. Svaki toplinski ciklus suptilno mijenja metalurgiju okolnog osnovnog materijala. U nekom trenutku više ne popravljate originalnu komponentu. Održavate patchwork koji ima malo sličnosti s izvornom namjerom dizajna.
Pazite na ove signale koji vam govore kada zamijeniti komponente matrice za utiskivanje umjesto da ih ponovno popravljate:
- Komponenta je zavarena na istom području više od dva puta, a svaki popravak traje kraće od prethodnog.
- Kumulativno brušenje smanjilo je komponentu ispod minimalne visine, a hrpe podmetača se približavaju svojoj praktičnoj granici.
- Ispitivanje tvrdoće otkriva nedosljedne zone na radnoj površini od više preklapajućih područja-pogođenih toplinom.
- Komponenta zahtijeva popravak sve češće, iako se radni uvjeti nisu promijenili.
- Provjera dimenzija pokazuje da se popravljena geometrija udaljava od nominalne sa svakim ciklusom ponovne obrade.
Posljednja točka zaslužuje naglasak. Degradacija tolerancije je progresivna.Smjernice za stručno ocjenjivanjesugeriraju da ako se funkcionalnost ne može vratiti na najmanje 80% izvorne specifikacije nakon popravka, zamjena je odgovarajući put. Ponovljeni popravci pri kojima je komponenta malo dalje od idealne, stvaraju rizik kvalitete spoja koji se na kraju očituje kao dijelovi izvan--tolerancije.
Postoji i dijagnostički signal skriven u frekvenciji popravka. Ako komponenta i dalje kvari unatoč dobrom izvršenju popravka, temeljni uzrok vjerojatno nije istrošenost ili zamor. To je problem dizajna: nedovoljno materijala, pogrešna klasa čelika, neadekvatna potpora ili radna opterećenja iznad onoga što geometrija može podnijeti. Popravljanje nedostatka u dizajnu je kao krpanje gume u kojoj je još uvijek čavao. Trebate rekonstrukciju te stanice s redizajniranom komponentom, a ne još jedan popravak postojeće.
Značajke dizajna koje pojednostavljuju odluku o zamjeni
Težina odluke o popravku-ili-zamjeni uvelike ovisi o tome kako je matrica napravljena. Konstrukcija u -stilu umetanja, gdje se pojedinačne radne komponente drže u džepovima unutar većeg držača, čini zamjenu jednostavnom. Povučete istrošeni umetak, ubacite unaprijed-napravljeni rezervni, provjerite poravnanje i vratite se u proizvodnju. Odluka se praktički donosi sama jer je zamjena brza, a trošak rezervnih zaliha podnošljiv.
Konstrukcija matrice s-čvrstim presjekom, gdje se radna geometrija strojno obrađuje izravno u monolitni blok, čini zamjenu daleko skupljom i dugotrajnijom-. Popravak postaje zadani jer zamjena znači ponovnu -obradu cijelog dijela matrice. Ovaj izbor dizajna, napravljen godinama ranije tijekom inženjeringa matrice, izravno oblikuje svaku buduću odluku o održavanju tijekom proizvodnog vijeka matrice.
Kao što ilustriraju načela dizajna umetka, zamjenjivi umeci smanjuju vrijeme zastoja jer se mijenja samo istrošeni element, a ne cijeli sklop. Oni također omogućuju standardizaciju: više stanica koje koriste zajedničke geometrije umetaka znače manje jedinstvenih rezervnih dijelova na zalihama. Troškovna premija konstrukcije umetaka u fazi izrade isplaćuje se kroz godine proizvodnje kroz brže izmjene komponenti i čišće odluke o popravku-ili-zamjeni.
Sljedeća matrica odluka o popravku kalupa objedinjuje ove faktore u strukturirani alat za procjenu:
| Ozbiljnost stanja | Izvedivost popravka | Procijenjeni omjer troškova (popravak naspram zamjene) | Preporučena radnja |
|---|---|---|---|
| Manja istrošenost ruba ili plitko oštećenje | Visoko - standardno brušenje ili lagano zavarivanje | 10-25% | Popravak. Oštriti ili zavariti i ponovno izbrusiti. |
| Umjerena pukotina ili značajan gubitak materijala | Umjereni - zahtijeva vješt popravak zavara i toplinsku obradu | 30-50% | Popravite ako se dogodi prvi ili drugi put. Zamijenite u slučaju trećeg popravka na istom području. |
| Duboke pukotine, višestruki prethodni popravci ili kumulativni gubitak tolerancije | Očekivani su niski - povrati | 50-75% | Zamijenite komponentu. Popravite samo kao privremeni most ako to zahtijeva vrijeme isporuke. |
| Strukturni kvar, degradacija osnovnog materijala ili ponovljeni sistemski kvar | Nije održiv - popravak ne može pouzdano vratiti funkciju | 75-100%+ | Odmah zamijenite. Istražite glavni uzrok za mogući redizajn. |
| Bilo koja ozbiljnost, ali preostali programski volumen ispod je 10% životnog vijeka komponente | Varira | Varira | Popravite za završetak programa. Nemojte ulagati u novu komponentu zbog kratkog preostalog vijeka trajanja. |
Ova matrica nije kruto pravilo. To je početna točka koja prisiljava razgovor da uključi sve relevantne varijable, umjesto da se odabire najbrža ili najjeftinija opcija u ovom trenutku. Disciplinirani pristup odlukama o popravku-ili-zamjeni, koji se dosljedno primjenjuje i prati tijekom vremena, otkriva obrasce koji vam pomažu predvidjeti buduće kvarove i proračun u skladu s tim.
Bilo da popravljate ili mijenjate, komponenta se i dalje mora dokazati prije nego što se nastavi puna proizvodnja. Popravljena matrica koja nije ispravno potvrđena samo je hipoteza. Potvrđivanje da stvarno radi, do tolerancije, u stvarnim proizvodnim uvjetima, zahtijeva vlastiti strukturirani proces.
Validacija nakon-popravka i osiguranje kvalitete
Popravljena komponenta matrice koja ispravno mjeri na stolu ne jamči prihvatljive dijelove u uvjetima proizvodnje. Dinamika tiska, varijacije materijala i toplinski učinci tijekom trčanja uvode varijable koje sam rad na stolu ne može simulirati. Osiguranje kvalitete matrice za žigosanje nakon popravka zahtijeva strukturiranu sekvencu validacije koja progresivno povećava povjerenje, prelazeći od statičkih provjera preko kontroliranih ispitivanja do praćene proizvodnje prije vraćanja matrice natrag na pod.
Preskočite bilo koji korak u ovom nizu i riskirate otkrivanje problema pri punoj brzini, kada stope otpada rastu, a preša ponovno pada. Ovdje su koraci provjere valjanosti kalupa nakon popravka koje svaka alatnica treba slijediti kao standardni protokol za izdavanje:
- Pregled stola- Dimenzionalno provjerite sve popravljene komponente prema specifikacijama ispisa prije ponovnog sastavljanja. Potvrdite tvrdoću, završnu obradu površine i geometrijske tolerancije na prerađenim površinama.
- Ponovno sastavljanje i provjera poravnanja- Ugradite popravljene komponente, provjerite pravilno postavljanje, potvrdite visine podložnih ploča i provjerite jesu li sve značajke za lociranje uključene bez prisilnog postavljanja.
- Suhi ciklus- Provedite matricu kroz nekoliko sporih poteza bez materijala kako biste potvrdili mehanički zazor, vrijeme i slobodno kretanje svih pokretnih elemenata. Osluškujte smetnje, pazite na vezivanje.
- Pregled prvog- komada- Izvedite prvi dio smanjenom brzinom. Izmjerite sve kritične dimenzije, provjerite stanje srha, provjerite kvalitetu površine i usporedite rezultate sa specifikacijama tolerancije dijelova.
- Kratka serija proizvodnje s provjerom dimenzija- Napravite 20-50 uzastopnih dijelova normalnom brzinom. Izmjerite set uzoraka (obično 5-10 komada) za dimenzijsku stabilnost u nizu. Pazite na pomicanje, nedosljednost ili progresivnu degradaciju.
- SPC nadzor tijekom početne proizvodnje- Pustite u punu proizvodnju s povećanom učestalošću mjerenja za prvih 500-1000 poteza. Iscrtajte ključne dimenzije na kontrolnim dijagramima kako biste potvrdili da je proces stabilan i centriran, a ne samo unutar tolerancije.
- Puno proizvodno izdanje- Nakon što početni nadzor potvrdi stabilan izlaz, vratite se na standardne intervale inspekcije i dokumentirajte puštanje.
Inspekcija stola i provjera dimenzija
Prije nego što se matrica ikada vrati u prešu, svaku popravljenu površinu treba izmjeriti prema izvornoj specifikaciji. To znači očitavanje mikrometara ili CMM-a na re-brušenim reznim rubovima, provjere profila na re-stanicama za strojno obrađene forme i provjeru ravnosti na zavarenim i re-površinskim površinama. Odgovarate na jedno pitanje: je li popravak vratio geometriju unutar radne tolerancije?
Obratite posebnu pozornost na odnose parenja. Probijač koji točno mjeri u izolaciji još uvijek može proizvesti loše dijelove ako se njegov odnos prema otvoru matrice promijenio. Provjerite razmake između spojnih komponenti, a ne samo pojedinačne dimenzije. Za popravke zavara, provjerite pokazuje li poravnanje između vodilica, sekcija i podmetnutih područja prisilno pristajanje, budući da izobličenje zavara može promijeniti geometriju komponente na suptilan način koji propušta pojedinačna mjerenja.
Protokoli probnog rada i-kvalifikacija prvog dijela
Protokol inspekcije probnog rada matrice premošćuje jaz između povjerenja na stolu i realnosti proizvodnje. Suhi ciklusi hvataju mehaničke smetnje, ogoljene navoje ili pogreške u sklapanju koje bi uzrokovale trenutnu štetu. Inspekcija prvog- komada otkriva probleme s dimenzijama prije nego što odnesete otpad.
Kada pokrenete taj prvi komad, izmjerite sve, ne samo dimenziju koju ste popravili. Popravci mogu pomaknuti susjedne značajke, promijeniti vrijeme napredovanja trake ili promijeniti način na koji materijal teče kroz formacijske stanice. Popravak zavara na čeličnoj podlozi može biti dimenzionalno savršen, ali uvesti dovoljno izobličenja da utječe na poravnanje sljedeće stanice. Provjera samo popravljenog područja propušta ove sekundarne učinke.
Tijekom kratkog proizvodnog ciklusa, tražite stabilnost, a ne samo usklađenost. Pet uzastopnih dijelova unutar tolerancije je dobro. Pet uzastopnih dijelova koji se stalno kreću prema jednoj granici tolerancije govori vam da se popravak već istrošio ili slegnuo i da možda nećete dobiti očekivani vijek trajanja. Procesi kvalifikacije kalupa koje koriste proizvođači alata slijede isto načelo: probe utiskivanja potvrđuju ne samo početnu kvalitetu već i funkcionalnu stabilnost u stvarnim proizvodnim uvjetima.
Dokumentacija i praćenje nakon završetka popravka
Validacija bez dokumentacije je izgubljena inteligencija. Svaki događaj popravka, od načina kvara koji ga je pokrenuo do rezultata provjere valjanosti koji su ga objavili, treba unijeti u vaš sustav za praćenje održavanja matrice. Polja koja su bitna za popravak matrice za utiskivanje uključuju:
- Datum, broj pogodaka pri neuspjehu i broj pogodaka pri povratku u proizvodnju
- Način kvara i zahvaćena stanica ili komponenta
- Korištena tehnika popravka (zavarivanje, brušenje, EDM, zamjena)
- Provedena toplinska obrada i rezultati provjere tvrdoće
- Rezultati dimenzionalnog pregleda prije i poslije popravka
- Prvi-komad i probna mjerenja
- Tehničar koji izvodi radove i ukupne sate popravka
- Očekivani vijek trajanja popravka i sljedeća inspekcija
Ovaj zapis ima dvije svrhe. Kratkoročno-omogućuje sljedivi dokaz da je matrica provjerena prije puštanja u promet, štiteći vas ako se kasnije pojave pitanja o kvaliteti. Dugoročno-, gradi povijest popravaka koja pokreće pametnije odluke. Dovršeni radni nalozi trebali bi dokumentirati što se popravkom namjeravalo postići i osigurati sredstva za praćenje ponavljanja, pretvarajući izolirane popravke u podatkovne točke koje otkrivaju obrasce. Kada možete vidjeti da je određena postaja popravljana četiri puta u dvanaest mjeseci, svaki put s manje pogodaka, imate objektivne dokaze za odluku o zamjeni o kojoj smo ranije govorili.
SPC podaci prikupljeni tijekom-praćenja nakon popravka dovode do istog sustava. Ako kontrolne karte pokazuju da proces radi stabilno i centrirano nakon popravka, to je potvrda da je tehnika radila. Ako pokažu pomak ili pretjeranu varijaciju od samog početka, popravak može biti tehnički ispravan, ali funkcionalno nedovoljan, a vi ste ga uhvatili prije nego što postane problem kvalitete za kupca.
Disciplinirani postupak provjere valjanosti i dokumentacije pretvara popravak matrice iz izoliranog događaja u izvor podataka koji kontinuirano poboljšava vaš program održavanja. Ali evo neugodne istine: neke matrice jednostavno je teže potvrditi, teže popraviti i teže ih je nastaviti raditi, ne zbog izbora materijala ili vještine operatera, već zbog toga kako su uopće dizajnirani.
Kako odabir dizajna matrice utječe na dugoročnu-popravljivost
Kockica koja se bori s vama svaki put kad dođe na klupu nije napravljena s popravkom na umu. Težak pristup, ne-standardni pričvršćivači, monolitna konstrukcija gdje bi trebali postojati umetci i geometrije koje zahtijevaju potpuno rastavljanje samo da bi se došlo do jedne istrošene komponente. Ovo nisu slučajni problemi. To su dizajnerske odluke donesene tijekom inženjeringa koje odzvanjaju kroz svaki budući alat i događaj održavanja matrice tijekom životnog vijeka programa.
Dizajn matrice za pogodnost održavanja nije sekundarno razmatranje nakon što se finalizira geometrija oblikovanja. To je strukturalna filozofija koja određuje hoće li popravak trajati dva sata ili dva dana, imate li na zalihama pet ili pedeset rezervnih komponenti i mogu li vaši tehničari zamijeniti istrošeni umetak tijekom planirane pauze ili moraju povući cijeli kalup za rastavljanje stola.
Konstrukcija umetka i modularni dizajn za laku zamjenu
Modularna konstrukcija umetka matrice najutjecajniji je izbor dizajna za dugoročnu-popravljivost. Kada se rezni rubovi, detalji oblika i-karakteristike sklone habanju grade kao pojedinačni umetci koji se drže u džepovima umjesto da se strojno obrađuju izravno u monolitne blokove, svaka daljnja odluka o održavanju postaje jednostavnija.
Razmotrite razliku u praksi. Progresivna matrica s čvrstim-čeličnim dijelovima zahtijeva povlačenje cijele donje polovice matrice na površinsku brusilicu kada se rubovi pohabaju. Ista matrica napravljena sa sekcijskim umetcima omogućuje tehničaru da izvadi istrošeni komad, ubaci prethodno-zemljeni rezervni dio, provjeri razmak i vrati se u proizvodnju. Matrica nikada ne napušta prešu za rutinsko održavanje rubova.
Značajke dizajna koje omogućuju ovaj modularni pristup uključuju:
- Umetnuti džepovi s ključevima- precizni-brušeni džepovi s ključevima za lociranje koji jamče rotacijsko i poziciono poravnanje tijekom ponovne instalacije bez zamornog postavljanja.
- Dostupni pričvrsni elementi- vijci s cilindričnom glavom postavljeni su tako da ih može dosegnuti ključ bez uklanjanja susjednih komponenti. Ukopani ili začepljeni pričvršćivači dodaju nepotrebne korake rastavljanja.
- Vođeni skidači s neovisnom montažom- skidači koji se čisto podižu bez ometanja drugih komponenti, dajući izravan pristup izbojcima i površinama kalupa ispod.
- Nosite ploče na-kontaktnim površinama- žrtvene ploče na blokovima pete, vodilicama i praznim površinama držača koje apsorbiraju klizno trošenje i mogu se zamijeniti bez prerade matične strukture.
- Spojene komponente s reljefom zazora- klinovi za ponovljivo pozicioniranje u kombinaciji sa slobodnim utorima koji omogućuju jednostavno vađenje bez udaranja čekićem ili radoznalim radnjama.
Kaoprincipi progresivnog žigosanjaprema navodima proizvođača preciznih alata potvrđuju, visoko{0}}istrošeni dijelovi poput reznih rubova često su dizajnirani kao zamjenjivi umeci od izdržljivih materijala kao što je volfram karbid, čime se izbjegava potreba za izradom potpuno novog bloka matrice kada se rubovi pohabaju. Ova modularna filozofija izravno smanjuje troškove održavanja i minimizira vrijeme zastoja u proizvodnji.
Standardizirane komponente koje smanjuju složenost rezervnih dijelova
Zamislite da imate rezervne umetke za progresivnu matricu s 20 stanica gdje svaki rezni proboj ima jedinstvenu geometriju, jedinstvenu metodu zadržavanja i jedinstvenu konfiguraciju podloška. Vaša zaliha rezervnih dijelova eksplodira, a vaši tehničari troše vrijeme provjeravajući koja određena komponenta odgovara kojem džepu. Standardizacija eliminira ovu složenost.
Pametni dizajn matrice koristi zajedničke geometrije na više stanica gdje god je to moguće. Probijači imaju isti promjer drške i stil zadržavanja. Pierce bušilice za slične veličine rupa koriste identične konfiguracije glave koje se uklapaju u standardne kuglaste -brave ili ramene-držače. Umetci obrazaca na simetričnim stanicama međusobno se zrcale, tako da jedan rezervni služi za dvije lokacije.
Značajke popravljivosti kalupa za žigosanje povezane sa standardizacijom uključuju:
- Uobičajeni promjeri drške izbijača i stilovi glave- smanjenje raznolikosti držača i rezervnih konfiguracija potrebnih u matrici.
- Standardizirani džepovi za opruge i provrti cilindara za dušik- omogućuje izmjenjive komponente sile bez prilagođene strojne obrade tijekom zamjene.
- Ujednačene debljine podloška i vrste materijala- pojednostavljivanje kompenzacije visine nakon brušenja bez traženja ne-standardnog pločnika.
- Dosljedne veličine pričvršćivača u cijeloj matrici- tehničar ne bi trebao trebati šest različitih imbus ključeva za rastavljanje jednog alata. Dvije ili tri standardne veličine pokrivaju sve kada dizajn zahtijeva dosljednost.
Standardizacija također ubrzava nabavu. Kada vaši umetci koriste--spolice koje bilo koja kompetentna radionica za alate i kalupe može završiti-izbrusiti do profila, vrijeme isporuke pada s tjedana na dane. Prilagođene-jednokratne geometrije s egzotičnim shemama zadržavanja stvaraju ovisnosti o jednom-izvoru koje vas ostavljaju da čekate kada proizvodnja prestane.
Kako inženjering za održivost smanjuje troškove popravka tijekom cijelog života
Svaka gore navedena značajka dizajna košta neznatno više tijekom početne izrade matrice. Džepovi za umetke zahtijevaju više strojne obrade nego čvrsti dijelovi. Standardizirane komponente zahtijevaju veću koordinaciju inženjeringa unaprijed. Dostupno postavljanje pričvršćivača ponekad zahtijeva malo veće omotnice matrice. Ali tijekom proizvodnog vijeka matrice, koji obuhvaća milijune pogodaka i desetke događaja održavanja, te početne investicije spajaju se u dramatične uštede troškova.
Matrice projektirane s mogućnošću održavanja kao prioritetom isporučuju:
- Brže izmjene komponenti koje smanjuju zastoj tiskare po događaju održavanja
- Jednostavnije poravnanje tijekom ponovnog sastavljanja koje eliminira probno-i-pogrešno uklapanje
- Predvidljiviji uzorci trošenja jer su zamjenjivi elementi dizajnirani kao žrtvene točke trošenja
- Niži troškovi zaliha rezervnih dijelova kroz standardizaciju
- Kraće krivulje obuke tehničara jer dosljedna konstrukcija uči uzorcima, a ne iznimkama
Za timove koji grade ili proširuju program popravka matrica, nabava matrica od proizvođača koji izričito dizajniraju za mogućnost popravka pruža strukturnu prednost od prvog dana.YICHEN, na primjer, uparuje proizvodnju kalupa za utiskivanje po narudžbi s inženjerskom pažnjom na lakoću održavanja, trajnost i stabilne proizvodne performanse, isporučujući alat koji dolazi u proizvodnju-spreman s mogućnošću popravka ugrađenom u dizajn, a ne tretira se kao naknadna misao.
Izračun ukupnog troška vlasništva s vremenom postaje jasan. Matrica koja košta 15% više za izradu, ali smanjuje svaki budući popravak za 40% u vremenu i složenosti plaća tu premiju unutar prve godine proizvodnje. Suprotno tome, matrica kupljena po najnižoj početnoj cijeni koja zahtijeva herojski napor svaki put kada se nešto istroši, na kraju košta mnogo više tijekom svog vijeka proizvodnje u radu, zastojima i frustracijama.
Dizajn postavlja gornju granicu koliko vaš program održavanja ikada može postati učinkovit. Ali čak i najbolje{1}}dizajnirana matrica još uvijek treba prave ljude, opremu i sustave za podršku. Za operacije koje trenutno šalju svaki popravak izvan vrata, dovođenje te sposobnosti unutar-kuće, čak i djelomično, otvara vremena odgovora i strukturu troškova s kojima se samo eksternalizacija nikada ne može mjeriti.
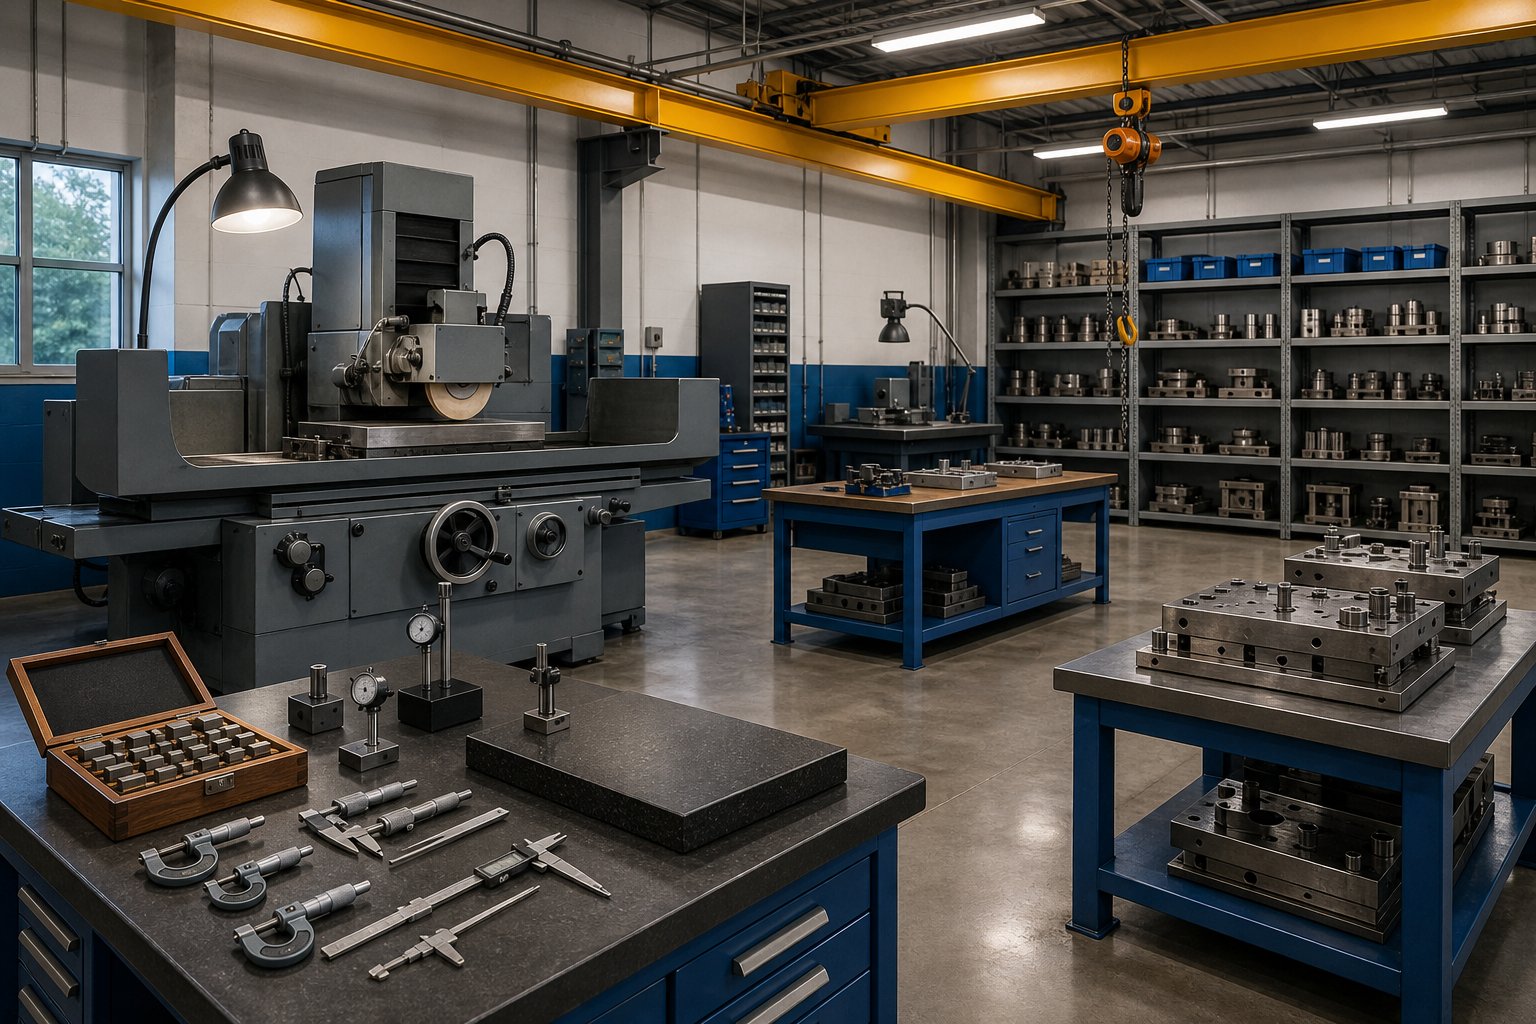
Izrada programa za popravak kalupa od nule
Outsourcing svakog popravka vanjskoj radionici za alate i kalupe funkcionira dok ne prestane. Vrijeme transporta, redovi dobavljača, nedostaci u komunikaciji i troškovi označavanja tiho se nakupljaju sve dok jednog dana ne shvatite da trošite više na odgode isporuke nego što biste potrošili na tehničara i površinsku brusilicu. Izrada postavki programa za popravak kalupa kod-kuće ne znači repliciranje kompletnog-servisnog alata i radionice za kalupe preko noći. To znači uspostaviti unutarnju sposobnost za brzo obavljanje rutinskih popravaka, dok strateški povjeravate velike obnove koje zahtijevaju specijaliziranu opremu ili stručnost čije posjedovanje ne možete opravdati.
Hibridni model mjesto je gdje većina operacija žigosanja pronalazi svoje zadovoljstvo. Interno se bavite oštrenjem, zamjenom umetaka, manjim popravcima zavara i zamjenom komponenti. EDM radovi na žičanoj eroziji, velike obnove zavara koji zahtijevaju vakuumsku toplinsku obradu i redizajn kompletnih stanica idu vanjskim partnerima s kapitalnom opremom i metalurškom dubinom koju ti poslovi zahtijevaju. Ključ je u izgradnji internih temelja koji rutinu čine brzim, a odluke vanjskih suradnika promišljene, a ne zadane.
Oprema alatnice i osnovno osoblje
Što je zapravo potrebno funkcionalnoj-kućnoj alatnici? Manje nego što mislite kao početnu točku, a više od radnog stola sa škripcem. Osnovna-oprema kućne alatnice za popravak kalupa pokriva tri kategorije: uklanjanje materijala, mjerenje i podrška pri sklapanju.
Osnovna oprema za program popravka kalupa koji se bavi rutinskim održavanjem i manjim popravcima:
- Površinska brusilica (6x12 ili 6x18 kapaciteta)- obavlja većinu radova oštrenja izbijača, dijelova matrice i umetaka. Ovaj jedan stroj rješava otprilike 60% svih rutinskih zadataka popravka.
- Postavljanje TIG ili mikro{0}}TIG zavarivanja- za obnavljanje rubova, popravak pukotina i nakupljanje materijala na istrošenim komponentama. Uključite prethodno zagrijanu pećnicu ili deke s-kontroliranom temperaturom za pravilno upravljanje toplinom alatnih čelika.
- Brusilica na postolju i stolna brusilica- brzo dotjerivanje-, skidanje ivica i pripremni radovi koji ne zahtijevaju vezivanje površinske brusilice.
- Bušilica i mogućnost glodanja- čak i mala ručna glodalica u stilu Bridgeport-poduzima rad s rupama za tiple, modifikacije džepova i ispravke uzoraka vijaka.
- Precizni mjerni instrumenti- mikrometara, visinomjera, brojčanika, blokova mjerača i površinske ploče. Bez mogućnosti mjerenja, pogađate jesu li vaši popravci doista vratili geometriju.
- Rockwell mjerač tvrdoće- provjerava ispunjavaju li toplinski-komponente i popravci zavara specifikacije tvrdoće prije ponovnog puštanja u rad.
- Oprema za rukovanje matricama- mostna dizalica ili dizalica s kranom, kolica za kalupe i odgovarajuća oprema za podizanje. Premještanje polovica kalupa od 2000 funti sigurno i učinkovito zahtijeva infrastrukturu, a ne improvizaciju.
- Ručni alati i pomoćna sredstva za montažu- moment ključevi, precizne podloške, paralelni setovi, v-blokovi, stezaljke i sveobuhvatan set imbus ključeva i utičnica.
Početno ulaganje za ovu osnovnu postavu kreće se od približno 150.000 do 300.000 USD, ovisno o tome kupujete li novu ili rabljenu opremu izvorne kvalitete. Referentne vrijednosti ulaganja u alatnicu iz industrijskih podataka sugeriraju izdatke od otprilike 500.000 USD za potpuno sposoban pogon koji servisira 50 alatnih strojeva, s mogućnošću povrata u roku od 12 mjeseci kroz udvostručeni životni vijek alata i eliminiranu maržu vanjskih suradnika. Manja početna operacija usmjerena na rutinske popravke može započeti s pola te brojke.
Kadrovi su ono gdje mnogi programi zastaju. Potreban vam je barem jedan iskusan alatničar ili tehničar za održavanje kalupa koji razumije alatne čelike, može kompetentno zavarivati na očvrsle materijale, pouzdano upravlja površinskom brusilicom i točno čita otiske. Za operacije s više linija za prešanje, dva do tri tehničara po smjeni pokrivaju i reaktivne popravke i planirano preventivno održavanje. Model zapošljavanja ovisi o vašem broju kalupa i intenzitetu proizvodnje, ali minimalno održiv tim je jedna kvalificirana osoba s odgovarajućom opremom i ovlastima za donošenje odluka o popravku bez čekanja višestrukih odobrenja.
Putovi obuke za manje iskusno osoblje obično slijede progresiju: započnite s čišćenjem matrice i pregledom, napredujte do oštrenja i zamjene komponenti, a zatim napredujte prema zavarivanju i složenim popravcima na stolu pod nadzorom. Učenje u stilu-naukovanja upareno s tečajevima obuke proizvođača o specifičnoj opremi ubrzava razvoj, ali očekujte 18-24 mjeseca prije nego što novi tehničar samostalno obavi veće popravke.
Strategija rezervnih dijelova i upravljanje zalihama
-Mogućnost popravka u kući bez inventara rezervnih dijelova za popravak matrica je tehničar koji bulji u praznu policu dok proizvodnja čeka. Strategija inventara ne mora biti komplicirana, ali mora biti namjerna.
Započnite identificiranjem svojih obrazaca potrošnje. Koje komponente se najčešće troše? Koji od njih imaju najduža vremena zamjene? Koji kvarovi uzrokuju najviše zastoja kada rezervni dio nije dostupan? Ta tri pitanja definiraju vaše prioritete u čarapama.
Praktičan pristup upravljanju zalihama rezervnih dijelova:
- Visoko{0}}istrošeni, kratki-predmeti- držite višestruke na polici. Pierce udarci, piloti, standardni gumbi i opruge padaju ovdje. Oni su jeftini u odnosu na zastoje koje sprječavaju.
- Srednje{0}}nošeni, umjereno-olovni predmeti- zaliha najmanje jednog rezervnog. Umetci za oplate, čelik za obrezivanje, posebni probojci i čahure za vođenje. Jedan rezervni znači da možete odmah zamijeniti i popraviti istrošeni dio vlastitim tempom, a ne pod hitnim pritiskom.
- Nisko{0}}istrošeni,-predmeti dugotrajne upotrebe- ne moraju nužno biti na zalihama, ali imaju dogovore o nabavi. Cipele za kalupe, velike šupljine i odljevci po narudžbi. Upoznajte svog dobavljača, znajte vrijeme isporuke i ugradite te informacije u okvir svoje odluke o zamjeni.
- Potrošni materijal- brusne ploče, šipke za zavarivanje (usklađene s vašim specifičnim alatnim čelicima), podloške standardnih debljina, tiple, vijke s cilindričnom glavom u vašim standardnim veličinama i brtve cilindra s dušikom. Nedostatak potrošnog materijala od 15 USD ne bi trebao biti razlog zbog kojeg tiskara od 200 000 USD ne radi.
Standardizirana konstrukcija kalupa ovdje se isplati. Kada više matrica dijeli zajedničke veličine izbijača, geometrije umetaka i hardver za zadržavanje, vaš inventar pokriva više alata s manje jedinstvenih brojeva dijelova. Ovo je jedan od razloga zašto nabava umire od proizvođača poputYICHEN, koji daje prednost održavanju u svojim projektima, daje programima popravka strukturnu prednost od prvog dana. Matrice koje stižu sa standardiziranim, dostupnim komponentama smanjuju složenost rezervnih dijelova koje vaš program mora riješiti od samog početka.
Pratite potrošnju u odnosu na broj pogodaka. Ako određeni udarac u prosjeku postigne 150.000 udaraca prije nego što ga treba zamijeniti, a na toj matrici radite 50.000 udaraca tjedno, znajte da morate imati spreman rezervni svaka tri tjedna. Ovaj prediktivni pristup eliminira reaktivnu strku otkrivanja da trebate komponentu nakon što je već pokvarila.
Dokumentacijski sustavi i kontinuirano poboljšanje
Ovdje većina internih programa popravka ili sazrijeva u nešto moćno ili stagnira u ciklusu ponovljenih pogrešaka. Razlika se svodi na jednu stvar: dokumentirate li ono što radite i koristite li tu dokumentaciju da budete bolji.
Kvaliteta dokumentacije određuje hoće li se program za popravak matrice poboljšavati tijekom vremena ili ponavljati iste pogreške unedogled.
Sustav dokumentacije za održavanje matrice za žigosanje ne mora biti skup softver. Treba dosljedno bilježiti prave informacije. Svaki događaj popravka trebao bi barem zabilježiti način kvara, pogođenu stanicu i komponentu, korištenu tehniku popravka, broj pogodaka pri kvaru, rezultate validacije i tehničara koji je obavio posao. Ovo je isti skup polja opisanih u provjeri valjanosti nakon-popravka, ali sada organiziran kao živa baza podataka, a ne jednokratni-kontrolni popis.
Prava moć dokumentacije pojavljuje se tijekom vremena. Kada vaš sustav pokaže da je umetak oplate Station 4 popravljan pet puta u osamnaest mjeseci, svaki put zbog istog kvara, imate dokaz za nadogradnju materijala ili promjenu premaza, a ne za još jedan popravak. Kada podaci otkriju da zavarivanja koje izvodi jedan tehničar stalno traju duže od onih koje izvodi drugi, imate priliku za ciljanu obuku. Kada podaci o hit-count-to-greškama pokažu dosljedan uzorak na sličnim matricama, možete zakazati preventivne zamjene prije nego što dođe do kvarova.
To je ono što transformira reaktivni popravak u-planiranje održavanja na temelju podataka. Kao što naglašavaju iskusni konzultanti za upravljanje radionicama, sustavi radnih naloga koji dokumentiraju što je svaki popravak trebao postići i prate ponovne događaje stvaraju povratnu petlju koja kontinuirano poboljšava kvalitetu popravka i točnost planiranja. Podaci iz prethodnih radnih naloga unose poboljšane planove preventivnog održavanja i otkrivaju jesu li prethodni popravci rezultirali neželjenim posljedicama.
Mogućnosti implementacije kreću se od jednostavnog praćenja proračunske tablice (prikladno za male operacije s manje od deset aktivnih matrica) do potpunih CMMS platformi kao što su MaintainX ili UpKeep koje nude skeniranje crtičnog koda, mobilni pristup i automatizirane okidače za zakazivanje. Odaberite razinu sofisticiranosti koju će vaš tim zapravo dosljedno koristiti. Jednostavan sustav koji se marljivo koristi nadmašuje složeni sustav koji se koristi sporadično.
Ciklus stalnog poboljšanja izgleda ovako: popravite matricu, dokumentirajte događaj, potvrdite popravak, nadgledajte izvedbu, analizirajte obrasce kroz događaje, prilagodite postupke ili rasporede na temelju nalaza i vratite lekcije natrag u obuku. Svaki ciklus čini vaš program malo predvidljivijim i malo manje reaktivnim. Tijekom dvanaest do osamnaest mjeseci, disciplinirana operacija prelazi s borbe protiv požara na njihovo sprječavanje, a proizvodni pogon primjećuje razliku u radnom vremenu, dosljednoj kvaliteti dijelova i manje hitnih poziva u alatnicu.
Izgradnja interne sposobnosti popravka ne znači potpuno uklanjanje vanjskih dobavljača. Radi se o kontroli rada koji ima najviše koristi od brzine i familijarnosti uz iskorištavanje vanjske stručnosti za posao koji to uistinu zahtijeva. Hibridni model, podržan obučenim ljudima, odgovarajućom opremom, pametnom strategijom rezervnih dijelova i dokumentacijom koja zapravo pokreće odluke, stvara program popravka koji povećava vrijednost svaki mjesec u kojem radi.
Često postavljana pitanja o alatu za utiskivanje metala i popravku matrice
1. Koja je razlika između održavanja i popravka kalupa?
Održavanje matrice je preventivno i planirano, čime se matrica održava u trenutnom radnom stanju kroz zadatke poput oštrenja, podmazivanja i pregleda. Popravak matrice je korektiv, obnavljanje matrice koja je već pokvarila ili je degradirana iznad prihvatljivih proizvodnih tolerancija. Održavanje ima za cilj spriječiti kvar; popravak reagira nakon kvara. Razdvajanje ove dvije kategorije troškova u vašem sustavu praćenja ključno je za točan proračun i utvrđivanje treba li vašem programu alata bolju prevenciju ili bolje postupke obnove.
2. Kako dijagnosticirati što je uzrokovalo kvar matrice za utiskivanje?
Započnite ispitivanjem dijelova koji izlaze iz preše. Neravnine upućuju na istrošene oštrice, točke pomaka dimenzija na istrošene oplate ili labave komponente, a površinske ogrebotine sugeriraju nagrizanje. Zatim pratite kvar natrag do odgovorne stanice za matrice koristeći svoj raspored trake. Pregledajte tu stanicu na odgovarajuće stanje: istrošenost ruba, nakupljanje materijala, pukotine ili neusklađenost. Ovaj okvir u tri- koraka, promatranje kvara dijela, identificiranje stanice, provjera stanja matrice, eliminira nagađanje i usmjerava vaš trud na popravku točno tamo gdje je potrebno.
3. Zašto je važna toplinska obrada nakon zavarivanja matrice za utiskivanje?
Čelici za alate za zavarivanje bez odgovarajuće toplinske obrade prije-zagrijavanja i post-zavarivanja stvaraju krhki martenzit u zoni-zahvaćene toplinom. Ova krhka mikrostruktura ima gotovo nultu toleranciju na cikličko naprezanje i puknut će nakon tisuća pritisaka pritiska, često uzrokujući veću štetu od izvornog kvara. Prethodno-zagrijavanje smanjuje toplinske gradijente tijekom zavarivanja, dok-kaljenje nakon-zavarivanja transformira krte strukture u kaljeni martenzit koji zadržava tvrdoću uz poboljšanu žilavost. Preskakanje ovih toplinskih koraka najčešći je uzrok kvara popravka zavara u komponentama matrice.
4. Kada biste trebali zamijeniti komponentu matrice umjesto popravka?
Radije zamijenite nego popravljajte ako je komponenta bila zavarena na istom području više od dva puta uz smanjenje vijeka trajanja svaki put, kada ju je kumulativno brušenje smanjilo ispod minimalne visine, kada ispitivanje tvrdoće pokazuje nedosljedne zone zbog preklapajućih područja-pogođenih toplinom, ili kada trošak popravka premašuje 50% troška zamjene dok je očekivani vijek trajanja nakon-popravka ispod 60% nove komponente. Također razmislite o zamjeni kada ponovljeni kvarovi ukazuju na nedostatak dizajna, a ne na normalno trošenje, jer popravak problema dizajna samo odgađa neizbježno.
5. Koja je oprema potrebna za pokretanje-kućnog programa popravka kalupa?
Funkcionalna početna alatnica treba površinsku brusilicu za rad na oštrenju, TIG ili mikro{0}}TIG postavu za zavarivanje s mogućnošću predgrijavanja za popravke pukotina i rubova, precizne mjerne instrumente uključujući mikrometre i površinsku ploču, Rockwellov tester tvrdoće za provjeru popravaka, opremu za rukovanje matricama kao što je mostna dizalica i mogućnost osnovne strojne obrade kao što je bušilica ili ručna glodalica. Početna ulaganja kreću se od 150.000 do 300.000 USD, ovisno o novoj ili rabljenoj opremi. Partnerstvo s proizvođačima matrica kao što je YICHEN koji dizajniraju za lakoću održavanja daje vašem programu prednost, jer matrice stižu sa standardiziranim, dostupnim komponentama koje pojednostavljuju i popravke i upravljanje rezervnim dijelovima.


