


Što rade proizvođači matrica za žigosanje i zašto je to važno
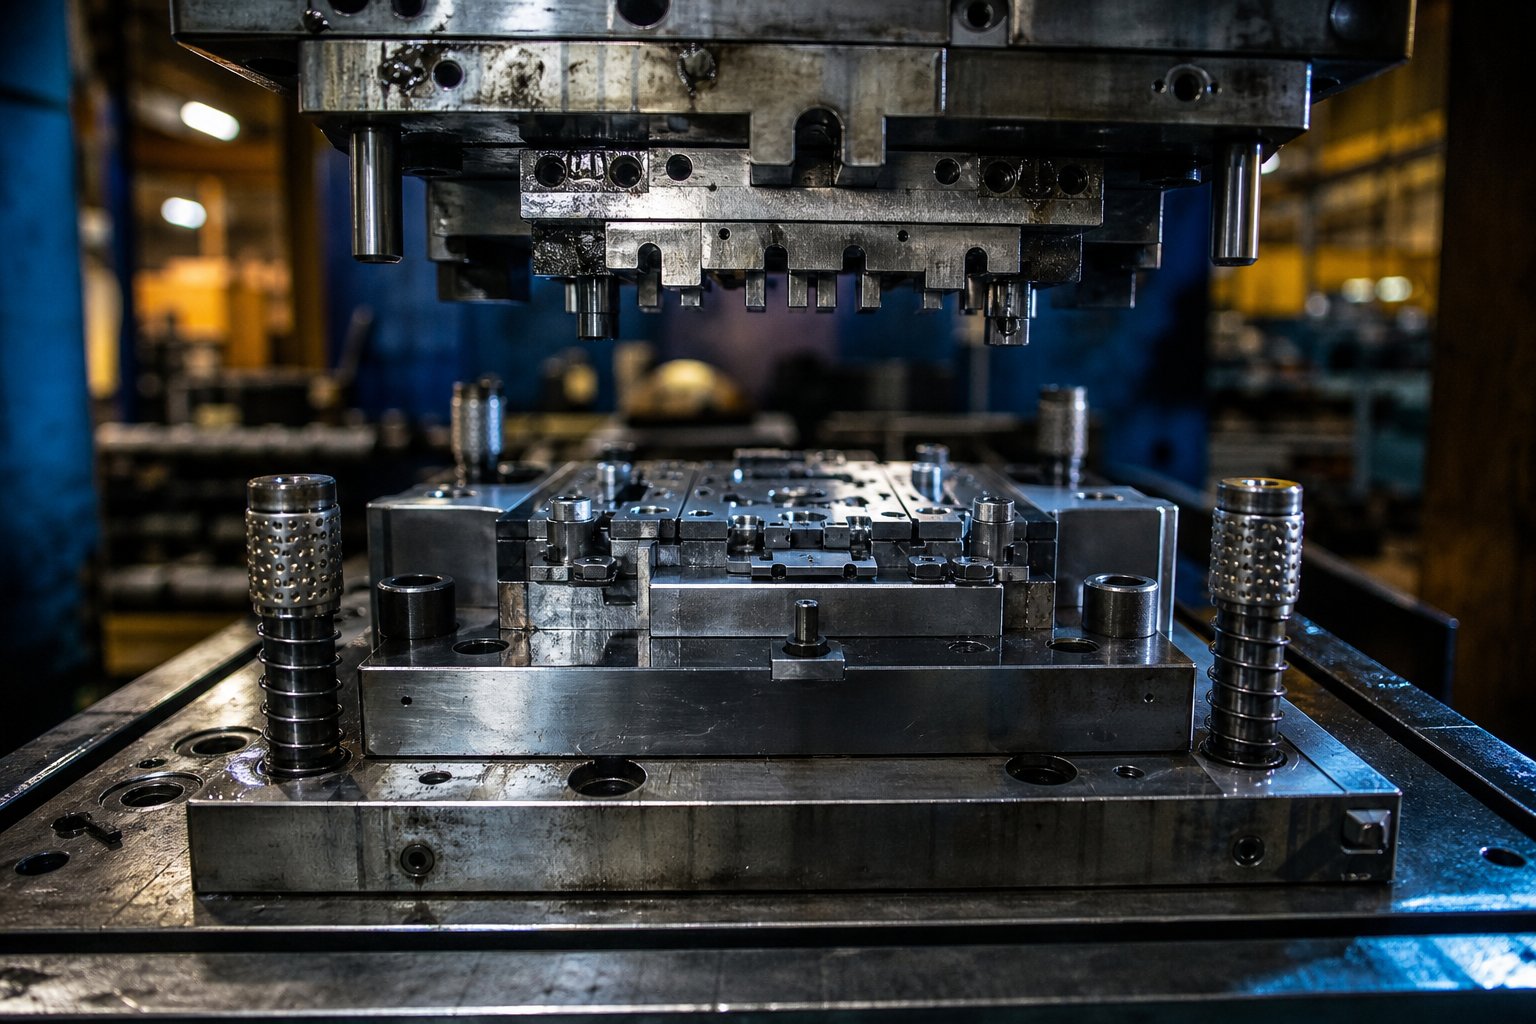
Matrica za utiskivanje precizno je-projektirana alatka koja reže, savija ili oblikuje ravni metalni lim u gotovi dio koristeći silu koju primjenjuje preša. Za razliku od-alata opće namjene kao što su svrdla ili pribor za tokarski stroj, matrice za utiskivanje izrađene su-po narudžbi za geometriju jedne komponente. Svaki nosač, konektor ili strukturna ploča koja se kotrlja s-brzinske linije preše svoj oblik u potpunosti duguje matrici unutar te preše.
Što rade proizvođači matrica za utiskivanje
Proizvođači kalupa za štancanjesu inženjerski partneri koji dizajniraju, obrađuju i kvalificiraju alat koji omogućuje masovnu proizvodnju. Njihov posao nalazi se na samom početku opskrbnog lanca: prije nego što postoji jedan proizvodni dio, proizvođač matrica već je preveo CAD model u očvrsnuti alatni čelik koji je sposoban proizvesti tisuće ili milijune identičnih komada. Te se tvrtke bave svime, od studija izvedivosti i dizajna izgleda trake do CNC strojne obrade, toplinske obrade i konačnog testiranja na preši za žigosanje. Odnos između kalupa i proizvodnje žigosanja neodvojiv je - bez pravilno izgrađenog kalupa, čak i najsposobnija preša samo je skupi uteg za papir.
Tamo gdje opće mehaničarske radionice proizvode različite komponente, namjenski proizvođači matrica specijalizirali su se za sklopove alatnog čelika s-niskom tolerancijom koji moraju izdržati opetovane udare velike-tonaže. Ta je razlika važna jer se vještine, oprema i sustavi kvalitete potrebni za izradu matrica za žigosanje značajno razlikuju od onih koji se koriste u konvencionalnoj strojnoj obradi ili proizvodnji.
Zašto je važan pravi partner
Odabir između proizvođača matrica nije odluka o kupnji robe. Kvaliteta vaših matrica za utiskivanje izravno kontrolira konzistentnost dijelova, stopu otpada, vrijeme rada preše i dugoročne-troškove održavanja. Loše projektirana ili nemarno napravljena matrica proizvodit će rubne dijelove od prvog dana, stvarajući nizvodne glavobolje u sastavljanju i inspekciji koje se skupljaju tijekom životnog vijeka programa.
Matrica za utiskivanje je ulaganje s najvećim-ulaganjem u bilo koji program za utiskivanje metala jer svaki proizvedeni dio nasljeđuje svoju preciznost.
Ta stvarnost čini odabir dobavljača jednom od najkonzekventnijih odluka s kojima se tim za nabavu suočava. Ipak, mnogi kupci procjenjuju proizvođače matrica za žigosanje samo na temelju cijene, zanemarujući dubinu inženjeringa, sposobnost simulacije i strogost isprobavanja koji odvajaju pouzdan proizvodni alat od skupog problema. Razlike između radionica za kalupe postaju jasnije nakon što shvatite dostupne vrste kalupa i kako svaki odgovara određenom scenariju proizvodnje.
Vrste matrica za utiskivanje i kada svaki odgovara
Odabir vrste matrice mjesto je gdje mnoge odluke o izvoru idu ustranu. Kupci često traže ponude bez navođenja kategorije matrice koju njihov projekt zapravo zahtijeva, ostavljajući proizvođače da nagađaju - ili još gore, da ponude ono što je najbrže za izradu, a ne ono što najbolje odgovara primjeni. Razumijevanje glavnih vrsta matrica za žigosanje i čimbenika praktične odluke koji stoje iza svake od njih stavlja vas u mnogo bolju poziciju prije nego što izađe prvi RFQ.
Progresivne matrice za-velike količine
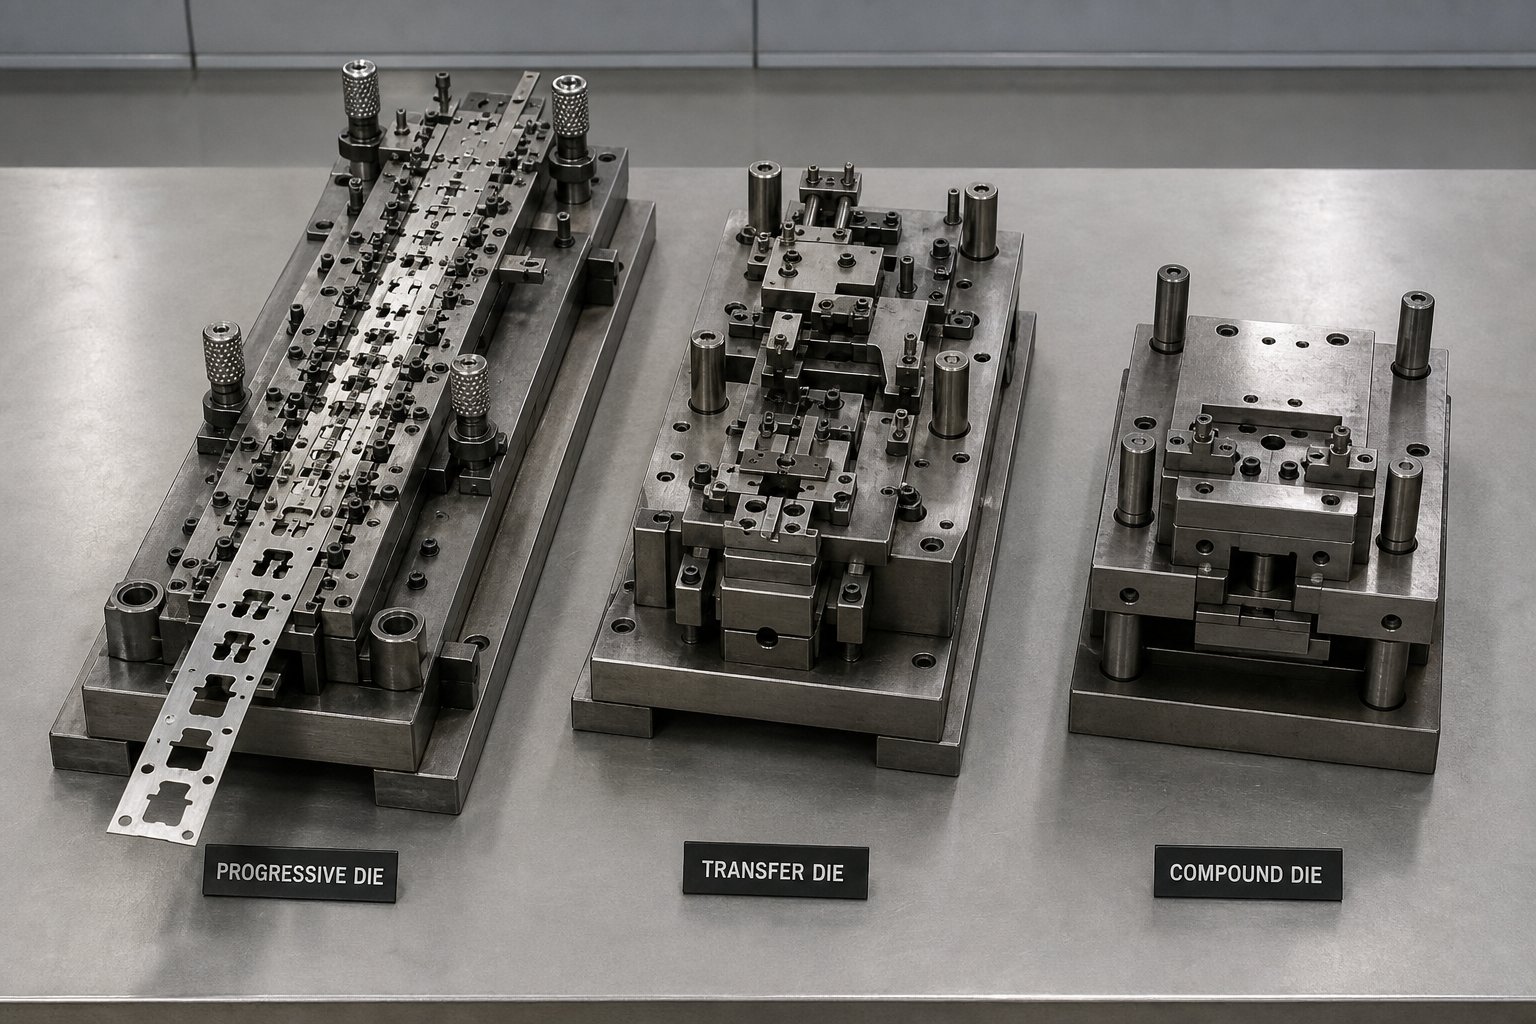
Takošto je progresivna matrica, točno? To je-alat s više stanica kroz koji kontinuirana traka metalnog lima postupno napreduje. Na svakoj stanici odvija se različita operacija - izrezivanja, bušenja, savijanja, kovanja ili oblikovanja - dok se gotovi dio ne odvoji od trake na završnoj stanici. Traka djeluje kao vlastiti transporter, prenoseći izradak iz jedne operacije u drugu bez ručnog rukovanja.
Progresivni matrice su radna snaga iza većine-programa za utiskivanje metala velikih količina. Pružaju iznimnu brzinu jer se višestruke operacije odvijaju sa svakim pritiskom preše i minimalan gubitak materijala jer su rasporedi traka optimizirani tijekom dizajna. Složene geometrije dijelova koje bi zahtijevale nekoliko odvojenih operacija u drugim postavkama dovršavaju se u jednom prolazu kroz matricu. Automobilski priključci, električni terminali, sklopovi nosača i zaštitne komponente uobičajene su primjene progresivnih matrica.
Kompromis je trošak i fleksibilnost. Dobro-konstruirana progresivna matrica mogla bi stajati od 8000 do 25 000 dolara ili više, ovisno o broju stanica i zahtjevima tolerancije. Promjene dizajna nakon izrade alata su skupe, ponekad zahtijevaju zamjenu cijele stanice. Ali kada godišnje količine dosegnu desetke tisuća ili milijune dijelova, cijena po-komadu dramatično pada - često na 0,30 do 1,00 USD po dijelu - čineći progresivne matrice najekonomičnijim izborom tijekom životnog vijeka programa.
Matrice za prijenos i složene matrice
Ne može svaki dio ostati pričvršćen na traku. Veće otiske, duboko-vučene ljuske ili dijelove koji zahtijevaju operacije na više osi potrebno je pomicati neovisno između stanica. Matrice za prijenos rješavaju ovaj problem korištenjem mehaničkih prstiju ili hvataljki za odabiranje pojedinačnih praznina i njihovo nošenje od jedne stanice do druge. Svaka stanica izvodi diskretnu operaciju - crtanje, podrezivanje, rubove, ponovno učvršćivanje - na slobodno-izratku umjesto na spojenoj traci.
Ova neovisnost daje kalupima za prijenos veću geometrijsku fleksibilnost. Oni rade s većim dijelovima, dubljim crtežima i složenijim tro{1}}dimenzionalnim oblicima nego što to dopuštaju progresivne postavke. Također koriste manje sirovina jer nema noseće trake ili spojne mreže između dijelova. Ako procjenjujete dobavljače matrice za prijenos, potražite trgovine s namjenskim linijama za prijenos preše i iskustvom u upravljanju mehaničkom sinkronizacijom koju ti alati zahtijevaju.
Složene matrice imaju potpuno drugačiji pristup. Izvode višestruke operacije rezanja - obično bušenje i bušenje - u jednom potezu pritiska, proizvodeći gotov ravni dio u jednom udarcu. Rezultat je iznimno čvrsta koncentričnost i ravnost jer se sve značajke stvaraju istovremeno, a ne uzastopno. Složeni kalupi najbolje funkcioniraju za jednostavnije geometrije koje zahtijevaju visoku dimenzionalnu preciznost u jednoj ravnini: podloške, brtve, laminacije i podloške primjena je iz udžbenika.
Dizajniranje i izrada složenih matrica košta manje od progresivnih ili prijenosnih alata, a njihova jednostavnija struktura znači niže zahtjeve za održavanjem. Međutim, oni su ograničeni na relativno ravne dijelove i ne mogu izvoditi operacije savijanja ili oblikovanja.
Odabir između standardnih i-inžinjerskih matrica
Zamislite da je vaš dio jednostavna ravna perilica standardnih dimenzija. Standardna--standardna matrica ili postojeći alati u trgovini vašeg dobavljača mogu to proizvesti savršeno dobro - nije potrebno prilagođeno inženjerstvo. Po-troškovi dijela ostaju razumni, vrijeme isporuke je kratko, a početno ulaganje minimalno.
Ali onog trenutka kada vaša geometrija postane zaštićena, vaše se tolerancije pooštre iznad kataloških specifikacija ili vaš godišnji volumen opravdava amortizaciju alata, prilagođeni-konstruirani čelični matrice za utiskivanje postaju jasan put. Prilagođeni alati dizajnirani su prema vašim specifičnim zahtjevima za dijelove, materijal i proizvodnju. Održava strože tolerancije, radi brže na volumenu i postaje sredstvo koje posjedujete - spremno za proizvodnju identičnih dijelova pri svakoj ponovnoj narudžbi godinama.
Okvir za odlučivanje je jednostavan: ako vaš ukupni očekivani volumen tijekom tri do pet godina premašuje nekoliko tisuća dijelova, ako su tolerancije kritične za funkciju sklapanja ili ako nijedan postojeći kalup ne odgovara vašoj geometriji, uložite u prilagođene kalupe za utiskivanje lima. Ako je obujam nizak, dizajn se još uvijek razvija ili dio odgovara standardnim oblicima kataloga, počnite s prilagođenim alatom i prijeđite na prilagođeni kada ekonomija to opravdava.
| Vrsta matrice | Najbolje za | Tipični raspon glasnoće | Razina složenosti | Relativni trošak alata |
|---|---|---|---|---|
| Progresivni Die | Brza-proizvodnja složenih dijelova od trake | 10 000 do milijuna dijelova | Visoko (više uzastopnih operacija) | visoko |
| Prijenosna matrica | Veliki ili duboko{0}}vučeni dijelovi koji zahtijevaju samostalno rukovanje | 5000 do 500,000+ dijelova | Visoko (više{0}}stanica, samostojeći prazni dijelovi) | visoko |
| Compound Die | Ravni dijelovi koji zahtijevaju precizne simultane operacije rezanja | 1000 do 100,000+ dijelova | Niska do srednja (jedan-hod, jedna-ravnina) | srednje |
| Standardna matrica | Uobičajene geometrije s--gotovom dostupnošću | Niske do srednje količine | Niska | Niska do nikakva |
Ova usporedba naglašava ono što mnogi kupci propuštaju: najjeftiniji kalup nije uvijek najekonomičniji izbor. Progresivna matrica s visokom početnom cijenom može pružiti najnižu ukupnu cijenu programa kada količina opravdava ulaganje. Suprotno tome, prisiljavanje složenog dijela u jednostavnu složenu matricu kako bi se uštedjelo novac za alate često stvara probleme s kvalitetom koji koštaju daleko više u nastavku. Prava vještina u radu s proizvođačima matrica za žigosanje leži u usklađivanju vrste matrice s vašom stvarnom proizvodnjom - volumenom, geometrijom, materijalom i tolerancijom - umjesto odabira bilo koje opcije koja se čini najjeftinijom na listu s ponudama.
Unutar procesa proizvodnje kalupa za utiskivanje
Odabir prave vrste matrice samo je pola jednadžbe. Druga polovica je način na koji se ta matrica izrađuje -, a proizvodni proces iza prilagođenih metalnih matrica je gdje je kvaliteta ili zaključana ili izgubljena. Svaki korak u tijeku rada utječe na preciznost, izdržljivost i performanse konačnog alata na preši. Ipak, većina kupaca nikada ne vidi dalje od lista s ponudama, pa evo što se zapravo događa između narudžbenice i prvog proizvodnog dijela.
- Studija izvodljivosti
- Dizajn matrice i simulacija
- Izbor materijala
- CNC obrada
- EDM i brušenje
- Toplinska obrada
- Skupština
- Proba i prilagodba
- Završna inspekcija i kvalifikacija
Svaka od ovih devet faza nadovezuje se na posljednju. Preskočite ili požurite bilo koji od njih, a problemi će se slijevati u svaki dio koji kocka proizvodi.
Faza projektiranja i simulacije
Proizvodnja alata i kalupa počinje mnogo prije nego što itko počne rezati čelik. Inženjeri započinju s vašom geometrijom dijela u 3D CAD-u i rade unatrag kako bi odredili kako ravni metalni lim mora teći, savijati se i rastezati da postigne taj konačni oblik. Dizajn progresivne matrice za utiskivanje, na primjer, zahtijeva mapiranje svake stanice duž trake - da bi se odlučilo koje se karakteristike formiraju u kojoj točki i kako se materijal kreće između operacija bez kidanja, boranja ili vraćanja.
CAE simulacija ovdje igra ključnu ulogu. Korištenjem softvera za analizu konačnih elemenata (FEA), proizvođači modeliraju tok materijala, predviđaju stanjivanje i koncentracije naprezanja i potvrđuju koncept prije nego što se naruči pojedinačni blok alatnog čelika. Optimizacija rasporeda trake - raspoređivanje dijelova na traci za maksimalnu iskorištenost materijala - može uštedjeti 5% do 15% u troškovima sirovina tijekom milijunske proizvodnje. Simulacija također označava probleme oblikovanja poput nedovoljne dubine izvlačenja ili prekomjernog trošenja matrice prije nego što postanu skupi pokušaji-i{-otkrića pogrešaka u pogonu.
Faza dizajna obično čini 20% do 30% ukupnog vremenskog okvira projekta, ali sprječava neproporcionalan udio nizvodnih kvarova. Proizvođači koji mnogo ulažu u mogućnosti simulacije imaju tendenciju isporučiti matrice koje uspješno rade već pri prvom isprobavanju, umjesto da zahtijevaju višestruke skupe cikluse prilagodbe.
Strojna i toplinska obrada
Nakon što se dizajn potvrdi, proizvodnja matrica prelazi u strojarnicu. CNC glodanje obrađuje većinu uklanjanja materijala - rezanje blokova matrica, ploča za bušenje i komponenti za skidanje gotovo do-neto oblika s tolerancijama obično oko ±0,005 inča. Više{5}}osni obradni centri omogućuju rezanje složenih 3D površina u jednoj postavci, smanjujući akumuliranu pogrešku pozicioniranja.
Wire EDM preuzima značajke koje zahtijevaju veću preciznost. Upotrebom električno nabijene žice za erodiranje materijala, erozija sa žicom postiže tolerancije do ±0,001 inča na kaljenom alatnom čeliku - kritično za razmake od-do-matrice koji kontroliraju visinu ivica i kvalitetu rubova. Slijedi površinsko brušenje, čime se postiže ravnost potrebna za papuče kalupa, ploče za skidanje i sve površine koje se moraju poravnati unutar mikrona.
Toplinska obrada pretvara dobar čelik u odličan alat. Metalni kalupi za utiskivanje obično koriste alatne čelike kao što je D2 (raspon tvrdoće 54–61 HRC, visoko-otporan na habanje), A2 (57–62 HRC, uravnotežena žilavost i otpornost na habanje) ili karbidne umetke za ekstremne-volumenske primjene. Prema metalurškim podacima izPaulo, visok sadržaj kroma u D2 (11–13%) daje iznimnu otpornost na habanje, što ga čini preferiranim izborom za matrice za utiskivanje, matrice za izrezivanje i matrice za rezanje. Toplinska obrada se provodi u vakuumskim pećima kako bi se očuvali čisti površinski profili i spriječilo odugljičenje. Rezultat je komponenta matrice koja može izdržati milijune udaraca velike-tonaže bez deformacije ili preranog trošenja.
Sastavljanje, isprobavanje i kvalifikacija
Strojno obrađene i toplinski{0}}obrađene komponente spajaju se na stolu za sastavljanje. Tehničari postavljaju vodeće stupove, čahure, papuče kalupa, izbijače i skidače u kompletan set kalupa. Precizno podmetanje i poravnavanje osiguravaju savršeno spajanje gornje i donje polovice - čak će i nekoliko tisućinki inča neusklađenosti proizvesti nedosljedne dijelove ili ubrzati trošenje.
Sastavljena matrica se zatim pomiče u stroj za utiskivanje matrica radi isprobavanja. Tijekom ovih probnih vožnji, inženjeri žigosaju uzorke dijelova i ocjenjuju točnost dimenzija, završnu obradu površine, visinu srha i kvalitetu oblikovanja. Prilagodbe su uobičajene: podešavanje zazora, modificiranje izvlačnih perli ili rasterećivanje područja gdje je protok materijala ograničen. Iskusni proizvođači planiraju dvije do tri probne iteracije, pri čemu svaki ciklus smanjuje jaz između uzoraka dijelova i konačnih specifikacija.
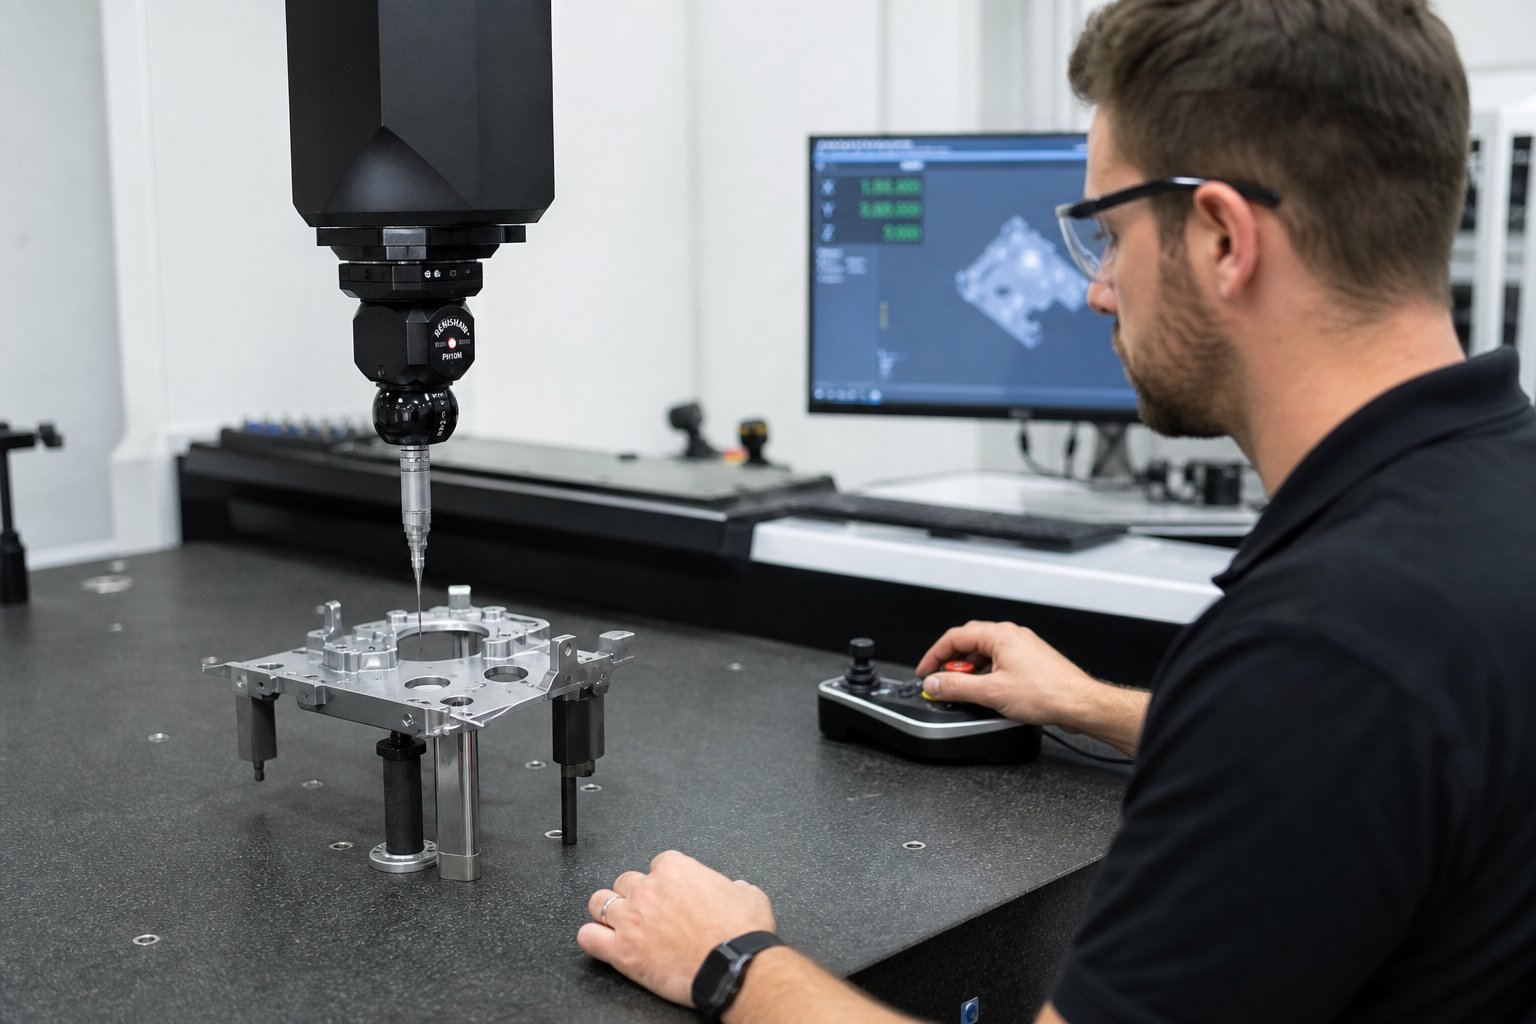
Kvalifikacija zatvara krug. Provjera dimenzija pomoću strojeva za koordinatno mjerenje (CMM), optičkih komparatora ili sustava za vid potvrđuje da otisnuti dijelovi zadovoljavaju tolerancije kupaca. Potpuni prvi-izvješće inspekcije artikla dokumentira svaku kritičnu dimenziju. Tek nakon ove provjere matrica dobiva odobrenje za proizvodnju - čime se osigurava da će matrice za proizvodnju dostavljene na vašu prešu raditi točno onako kako je navedeno od prvog udarca.
Dubina ovog procesa objašnjava zašto rokovi isporuke za složene matrice traju osam do dvanaest tjedana ili više. Također objašnjava zašto je najjeftinija ponuda često znak upozorenja: značajne prečace u simulaciji, kvaliteti strojne obrade ili strogosti testiranja uvijek isplivaju na površinu kasnije kao proizvodni problemi. Razumijevanje onoga što se događa u kvalificiranoj radionici daje vam vokabular za postavljanje boljih pitanja -, a sljedeće kritično pitanje uključuje preciznost: koje razine tolerancije različiti proizvođači zapravo mogu zadržati?
Razine tolerancije i preciznosti koje odvajaju tvornice kalupa
Ne može svaka radionica za kalupe držati iste tolerancije i ne trebaju svaki projekt najstrože brojke na specifikacijskom listu. Sposobnost tolerancije je jedna od najjasnijih linija razdvajanja između proizvođača - no većina kupaca ili pre-specificira (podižući troškove nepotrebno) ili ispod-specificira (stvarajući greške pri sklapanju nizvodno). Znajući koju razinu preciznosti vaša aplikacija zapravo zahtijeva pomaže vam da pronađete pravog dobavljača za posao bez preplaćivanja ili slabijeg učinka.
Standardna naspram preciznih naspram ultra-preciznih tolerancija
Zamislite toleranciju na žigosanje kao spektar. Na širem kraju, standardno žigosanje drži dimenzionalne varijacije unutar približno ±0,1 mm do ±0,2 mm. Ova razina pokriva strukturne nosače, opća kućišta i ne-kritične komponente od lima gdje se dijelovi međusobno uklapaju s velikim razmacima. Većina-matričnih radionica opće namjene radi udobno ovdje, a troškovi alata ostaju umjereni.
Prijeđite na precizno utiskivanje i prozor se steže na ±0,025 mm do ±0,05 mm. Ovo je mjesto gdje se automobilski priključci, električni terminali i sklopovi s čvrstim sučeljem uklapaju uživo. Precizna matrica proizvodi dijelove s gotovo-identičnom ponovljivošću kroz stotine tisuća ciklusa -, ali alati, oprema i sustavi kvalitete koji su potrebni za postizanje ove dosljednosti znatno su zahtjevniji. Prilagođeno precizno žigosanje na ovoj razini često uključuje progresivne matrice s pažljivo kontroliranim razmacima od-od-matrice i rigoroznu-inspekciju u procesu.
Na krajnjem kraju, ultra{0}}precizan rad pada ispod ±0,01 mm (±10 mikrona). Komponente medicinskih implantata, mikro-konektori za pakiranje poluvodiča i dijelovi zrakoplovnih instrumenata spadaju u ovo područje. Prema podacima o toleranciji izAlicona, industrije poput zrakoplovne i medicinske tehnologije rutinski zahtijevaju tolerancije do ±2 do 5 mikrona, zahtijevajući ne samo iznimnu kvalitetu kalupa, već i strogo kontrolirane uvjete okoline tijekom proizvodnje.
Što pokreće dostižnu preciznost
Zašto jedan proizvođač može držati ±0,02 mm dok se drugi muči s ±0,1 mm? Razlika se svodi na kombinaciju čimbenika koji se međusobno nadovezuju:
- Točnost alatnog stroja- CNC mlin s ponovljivošću položaja od 5-mikrona daje bitno drugačije rezultate od onog s 25 mikrona. Žičani EDM strojevi sposobni za sub{5}}mikronsku završnu obradu površine omogućuju male razmake-od bušenja do matrice koje zahtijevaju precizni matrice i programi za žigosanje.
- Vrsta i tvrdoća čelika- Više-alatni čelici kao što su D2 ili karbidni umeci duže zadržavaju svoju geometriju pod ponovljenim udarcima. Precizna matrica izrađena od vrhunskih materijala održava toleranciju tijekom svog punog vijeka proizvodnje umjesto da se pomiče kako se površine troše.
- Upravljanje toplinom- Temperaturne fluktuacije tijekom strojne obrade uzrokuju varijaciju dimenzija. Trgovine s klimatskim-kontroliranim okruženjima obrade eliminiraju varijablu s kojom manje-opremljene ustanove jednostavno žive.
- Oprema za inspekciju- Ne možete zadržati ono što ne možete izmjeriti. CMM-ovi, optički komparatori i sustavi za vizualno mjerenje omogućuju proizvođačima provjeru značajki na mikronskoj razini. Trgovine koje se oslanjaju samo na ručne mjerače brzo dosegnu strop.
- Vještina operatera- Čak i najbolja oprema zahtijeva iskusne ruke. Tehnika postavljanja, interpretacija mjerenja i odluke o podešavanju utječu na to hoće li matrica u praksi postići projektiranu preciznost.
| Razina preciznosti | Tipični raspon tolerancije | Uobičajene aplikacije | Potrebna oprema |
|---|---|---|---|
| Standard | ±0,1 mm do ±0,2 mm | Strukturni nosači, kućišta, opći hardver | Konvencionalni CNC, standardni kontrolni mjerači |
| Preciznost | ±0,025 mm do ±0,05 mm | Automobilski priključci, električni terminali, čvrsto{0}}sklopovi | Visoko{0}}precizni CNC, žičani EDM, CMM, optički komparatori |
| Ultra{0}}preciznost | Ispod ±0,01 mm | Medicinski implantati, mikro-konektori, zrakoplovni instrumenti | Sub{0}}mikronski EDM, klimatski-kontrolirana strojna obrada, vizualni sustavi, napredno mjeriteljstvo |
Evo praktičnog zaključka: traženje ultra-preciznih tolerancija na konstrukcijskom nosaču ne čini bolji dio - već skuplji. Kao što primjećuje Huayan Tech, nepotrebno niske tolerancije drastično povećavaju troškove bez dodavanja funkcionalne vrijednosti. Nasuprot tome, određivanje standardnih tolerancija na konektoru koji se mora spojiti unutar PCB kućišta dovodi do kvarova na terenu i jamstvenih zahtjeva. Ispravan pristup je usklađivanje specifikacije tolerancije sa stvarnim funkcionalnim zahtjevima, a zatim odabir proizvođača čija oprema i sustavi kvalitete udobno podržavaju tu razinu -, a ne napor da je dosegnu.
Sposobnost tolerancije govori vam mnogo o razini ulaganja i tehničkoj gornjoj granici tvornice kalupa. Ali zahtjevi za preciznošću ne postoje izolirani - oni se izravno presijecaju sa-standardima i certifikatima specifičnim za industriju koji dodatno sužavaju vaš popis kvalificiranih dobavljača.
Zahtjevi-specifični za industriju za matrice za utiskivanje
Radionica koja se ističe u -nosačima za opću namjenu može biti potpuno nekvalificirana za proizvodnju matrica za automobilsku -kritičnu strukturu karoserije - čak i ako oba alata postižu slične dimenzionalne tolerancije. Razlika leži u sustavima kvalitete, stručnosti materijala, strogosti dokumentacije i opsegu proizvodnje koje zahtijeva svaka industrija. Usklađivanje mogućnosti proizvođača sa zahtjevima vašeg sektora nije izborno. Sprječava skupe kvarove kvalifikacije, odbijene serije i mjesece izgubljenog programskog vremena.
Ovo je stvarnost koju većina kupaca zanemaruje: certifikati nisu međusobno zamjenjivi, a iskustvo u jednom sektoru ne prenosi se automatski u drugi. Proizvođač koji utiskuje milijune nosača uređaja nema nikakvu važnost za vaš zrakoplovni program ako mu nedostaje infrastruktura sljedivosti AS9100. Razdvojimo što svaki glavni sektor zapravo zahtijeva od svojih dobavljača kalupa.
Zahtjevi za žigosanje automobila i električnih vozila
Automobilska industrija najveći je-potrošač žigosanih metalnih dijelova, a zahtjevi za automobilskim kalupima odražavaju tu ljestvicu. Jedna platforma za vozilo može zahtijevati desetke progresivnih i prijenosnih setova matrica koji pokreću milijune pogodaka godišnje preko karoserije-u-bijelim strukturama, sustavima sjedala, komponentama šasije i električnim sustavima.
Trend smanjenja težine dramatično je preoblikovao ono što ovi alati moraju nositi. Napredni čelici visoke-čvrstoće (AHSS) kao što su dvofazne-fazne i višefazne vrste nude vrhunske performanse pri sudaru pri smanjenoj debljini -, ali kažnjavaju matrice s većim silama oblikovanja, povećanim opružnim povratom i ubrzanim trošenjem. Aluminijske matrice za utiskivanje suočavaju se s različitim izazovima: sklonost aluminija žuči, trganju tijekom dubokog izvlačenja i stvaranju nakupljanja ljepila na površinama alata zahtijeva posebne premaze, strategije podmazivanja i strožu kontrolu zazora. Kao što DA Stamping napominje, obrada AHSS-a i aluminija zahtijeva specijalizirane premaze kalupa, precizne izračune zazora i inovativno upravljanje oprugom - stručnost građenu desetljećima, a ne mjesecima.
Osim materijalnih izazova, proizvođači originalne opreme za automobile očekuju od dobavljača da rade prema IATF-u 16949 -, standardu upravljanja kvalitetom izgrađenom posebno za lanac nabave automobila. Ovo nije samo certifikat na zidu. Zahtijeva ugrađene procese kao što su napredno planiranje kvalitete proizvoda (APQP), analiza načina kvara i učinaka (FMEA) i statistička kontrola procesa (SPC) kroz svaku fazu razvoja matrice. Brzo progresivno žigosanje za automobilske konektore i terminalne trake dodaje još jedan sloj: brzine tiska koje prelaze 400 udaraca u minuti zahtijevaju komponente matrice s iznimnom otpornošću na habanje i toplinskom stabilnošću.
Ako vaš projekt uključuje automobilsku matricu za sigurno-kritičnu primjenu, vaš dobavljač mora pokazati ne samo sposobnost strojne obrade, već i potpuni ekosustav kvalitete osmišljen da spriječi nedostatke, a ne da ih pregleda na kraju linije.
Elektronika i električne komponente
Električno žigosanje metala zauzima suprotni kraj spektra veličina. Konektori, olovni okviri, RF zaštitne kutije i kontaktne opruge mjere se u milimetrima, a ne metrima -, ali zahtjevi za preciznošću su ekstremni. Tolerancije na mikro-utisnutim iglama konektora često padaju ispod ±0,025 mm, a ograničenja visine neravnina od 0,05 mm ili manje su uobičajena jer čak i mikroskopske neravnine mogu uzrokovati kratke spojeve ili smetnje pri sklapanju PCB-montiranih komponenti.
Olovni okviri za pakiranje poluvodiča dobro ilustriraju izazov. Ove tanke, precizno oblikovane strukture osiguravaju i električne veze i mehaničku podršku za mikročipove. PremaInženjerstvo fotofabrikacije, olovni okviri imaju raspon debljine od 0,0127 mm do 1,575 mm sa značajkama od samo 0,10 mm - dimenzija koje čak i visoko-precizne progresivne matrice dovode do svojih granica. Materijali poput berilij bakra i fosforne bronce standardni su u ovom prostoru, a svaki od njih zahtijeva posebne geometrije proboja i zazore kako bi se dobili čisti rubovi bez pucanja.
Proizvođači matrica koji opslužuju sektor elektronike trebaju ultra{0}}preciznu žičanu eroziju, sustave optičke inspekcije koji mogu mjeriti značajke mikronske-razine i prakse rukovanja-u čistim sobama. Također im je potrebno iskustvo u dizajniranju progresivnih matrica s desecima stanica koje rade velikom brzinom uz zadržavanje točnosti položaja pri svakom udarcu. Radionica izgrađena za utiskivanje automobilskih nosača jednostavno nema razlučivost opreme ili kontrolu procesa za pouzdanu proizvodnju priključnih priključaka od 0,5 mm.
Zahtjevi za svemirske i medicinske uređaje
Zračni i medicinski dijelovi dijele zajedničku nit: neuspjeh dovodi živote u opasnost. Ali putevi do prihvatljive kvalitete značajno se razlikuju.
Žigosanje u zrakoplovstvu uključuje egzotične materijale - legure titana kao što su Ti-6Al-4V, Inconel 718 za primjene na visokim-temperaturama i aluminijske legure visoke čvrstoće kao što je 7075-T6. Ovi materijali su skupi, teški za oblikovanje i ne opraštaju greške u alatu. Proizvođači matrica moraju uzeti u obzir tendenciju titana da agresivno žuči i skače, Inconelovo ekstremno otvrdnjavanje pri radu i stroge zahtjeve za završnu obradu površine (često 32 Ra ili bolje) uzrokovane zabrinutošću zbog zamora. Kao što objašnjava RivCutov inženjerski tim, rad u zrakoplovstvu naglašava strukturalni integritet i otpornost na zamor, s kritičnim tolerancijama koje dosežu ±0,0005 inča i visokim zahtjevima GD&T prema ASME Y14.5.
Količine proizvodnje u zrakoplovstvu skromne su u usporedbi s automobilskom - stotine ili niske tisuće, a ne milijuni -, ali zahtjevi za dokumentacijom su veliki. AS9100 nalaže potpunu sljedivost materijala, kontrolu konfiguracije, AS9102 pregled prvog artikla kroz tri standardizirana obrasca i NADCAP certifikat za posebne procese kao što je toplinska obrada. Svaki žigosani dio nosi papirni trag koji ga povezuje s određenim serijama materijala, postavkama stroja i rezultatima pregleda.
Žigosanje medicinskih uređaja dodaje zahtjeve za biokompatibilnošću povrh zahtjeva za preciznošću. Komponente-klase implantata zahtijevaju materijale poput nehrđajućeg čelika 316L ili Ti Grade 23 (ELI) s dokumentiranim testiranjem biokompatibilnosti prema ISO 10993. Završne obrade implantata često dosežu 8-16 Ra kako bi se smanjio rizik od infekcije - znatno finije od zrakoplovnih standarda. ISO 13485 upravlja sustavom kvalitete, zahtijevajući kontrole dizajna, analizu rizika prema ISO 14971 i sljedivost serije koja može pratiti komponentu sve do razine pacijenta za implantabilne uređaje.
Fleksibilnost malih{0}} parcela bitna je u oba sektora. Proizvođači matrica koji opslužuju zrakoplovne i medicinske programe trebaju sposobnost ekonomične proizvodnje kratkih naklada uz održavanje kompletnih paketa dokumentacije - bitno drugačiji operativni model od -serijske automobilske proizvodnje.
Certifikacijski krajolik jasno je podijeljen po sektorima:
- Automobili:IATF 16949 (izgrađen na ISO 9001, dodaje automobilske-specifične zahtjeve za sprječavanje kvarova i lanac opskrbe)
- Aerospace:AS9100D (izgrađen na ISO 9001, dodaje upravljanje konfiguracijom, sljedivost, sprječavanje krivotvorina i NADCAP za posebne procese)
- Medicinski uređaji:ISO 13485 (izgrađen na ISO 9001, dodaje kontrole dizajna, upravljanje rizikom prema ISO 14971 i usklađenost s propisima za FDA/EU MDR)
- Opća proizvodnja:ISO 9001 (osnovno upravljanje kvalitetom - potrebno, ali ne i dovoljno za regulirane industrije)
Evo zaključka: ne služi svaki die shop za svaki sektor, a tvrditi da to je crvena zastavica. Proizvođač koji posjeduje IATF 16949 uložio je u-specifičnu infrastrukturu kvalitete automobila. Jedan holding AS9100 izgradio je sustave sljedivosti koji zadovoljavaju revizore zrakoplovstva. Zatražiti od opće trgovine ISO 9001 da isporuči dokumentaciju za-zrakoplovnu-razinu ili sljedivost-medicinske razine je tražiti od njih da improviziraju sustave s kojima nikada nisu upravljali -, a vaš program snosi rizik ako te improvizacije ne uspiju tijekom revizija korisnika ili regulatornih pregleda.
Usklađivanje zahtjeva za certifikaciju i sposobnosti vaše industrije s dokazanim iskustvom proizvođača najbrži je način filtriranja dugog popisa dobavljača do kvalificiranih kandidata. Ali čak i unutar kvalificirane skupine, razlike u poslovnom modelu - vertikalno integriranim operacijama u odnosu na specijalizirane trgovine - stvaraju značajne kompromise u troškovima, komunikaciji i odgovornosti.
Vertikalno integrirani u odnosu na specijalizirane proizvođače matrica
Dvije kvalificirane tvrtke za proizvodnju kalupa mogu posjedovati iste certifikate, koristiti sličnu opremu i navesti usporediva vremena isporuke -, ali rade pod bitno različitim poslovnim modelima. Jedan interno upravlja svakim korakom procesa. Drugi se usko usredotočuje na ono što radi najbolje, a udružuje se s ostalima. Model koji vaš dobavljač koristi utječe na brzinu komunikacije, strukturu troškova i gdje postoji odgovornost kada nešto pođe po zlu. Razumijevanje ove razlike pomaže vam odabrati pravu strukturu za složenost vašeg projekta i propusnost vašeg tima.
Vertikalno integrirani proizvođači
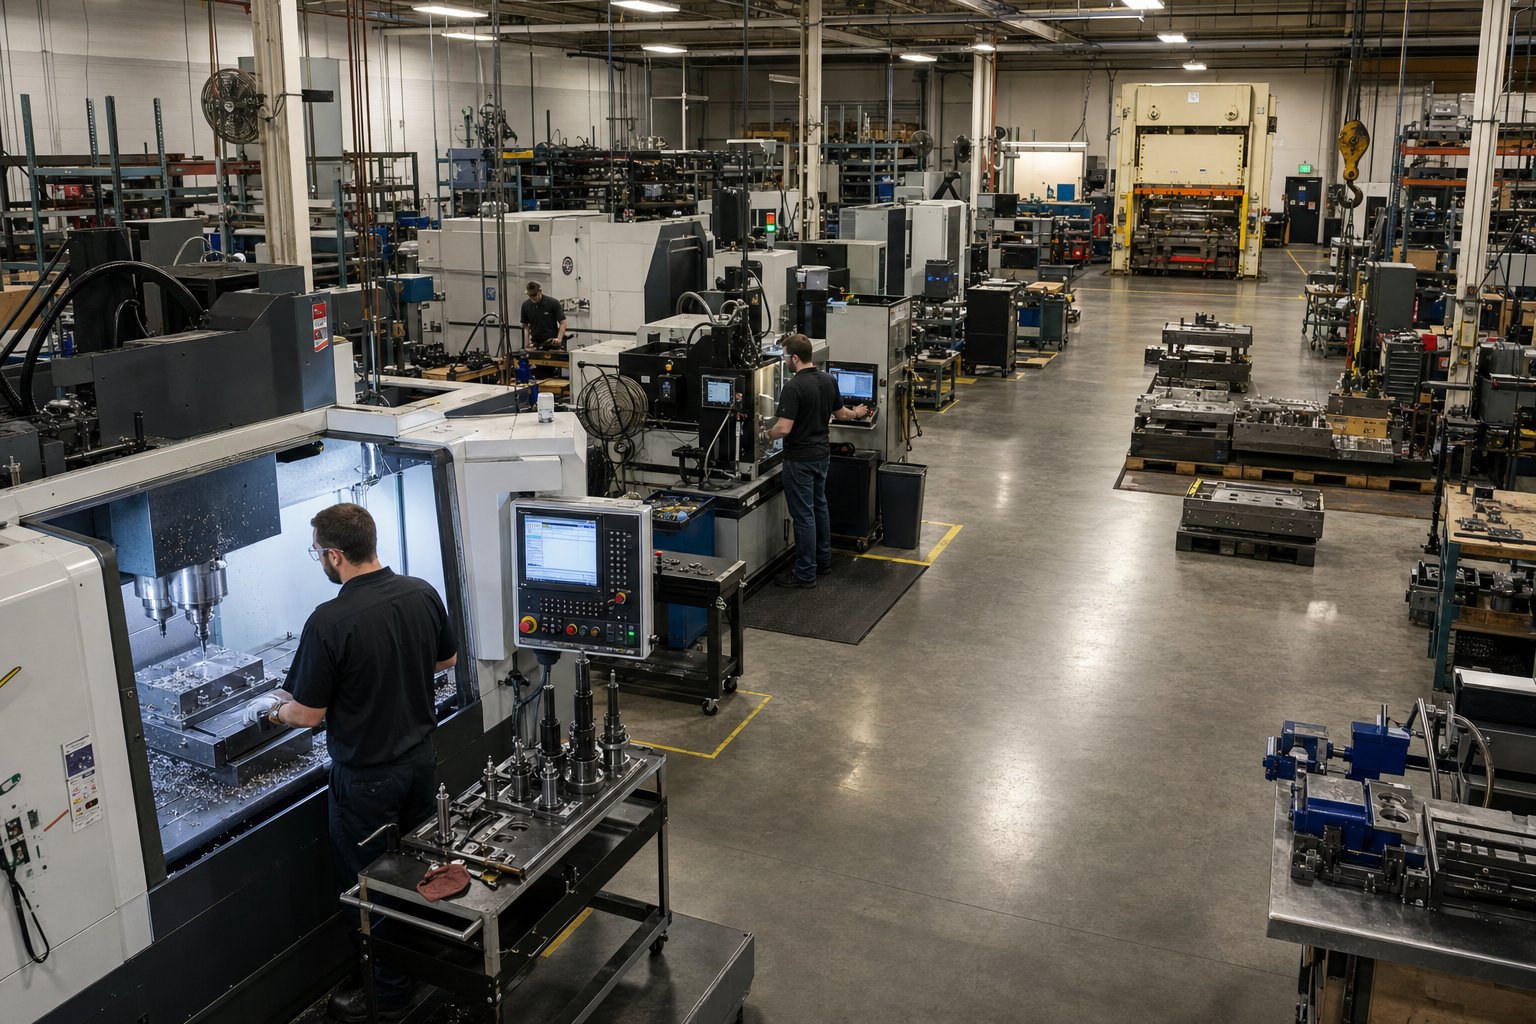
Vertikalno integrirani proizvođač matrica za metalno utiskivanje kontrolira cijeli tijek rada pod jednim krovom: inženjering dizajna, CNC strojna obrada, žičane elektroerozere, toplinska obrada, površinsko brušenje, sastavljanje, isprobavanje na-kućnim prešama, a ponekad i samo proizvodno utiskivanje. Radite s jednom organizacijom od koncepta do isporuke kvalificiranog alata.
Prednosti su opipljive. KaoBilješke inženjerskog tima ANCA-e, smještaj više elemenata proizvodnje pod jednim krovom eliminira smetnje uzrokovane vanjskim dobavljačima - propuštenim rokovima i problemi s kvalitetom koji su nastali negdje drugdje više ne padaju na vaš stol. Komunikacija teče brže jer projektant, strojar i probni tehničar rade u istoj zgradi. Kada se testiranjem otkrije problem s oblikovanjem, popravak se vraća u radionicu za nekoliko sati, a ne dana. Iteracijski ciklusi se komprimiraju i postoji jedna točka odgovornosti za gotov alat.
Nedostaci? Vertikalno integrirane operacije nose veće troškove. Održavaju skupu opremu u svim disciplinama, što može dovesti do viših kotiranih cijena u usporedbi s jeftinijim trgovinama. Također im može nedostajati ekstremna dubina specijalizacije koju razvija fokusirana operacija. A skaliranje određene mogućnosti - recimo, dodavanje EDM kapaciteta tijekom prenapona - je teže kada sve mora ostati interno.
Specijalizirane prodavaonice kalupa i mreže za suradnju
S druge strane spektra, specijalizirane trgovine koncentriraju se na uzak dio procesa. Neki proizvođači progresivnih matrica fokusiraju se isključivo na projektiranje i izradu progresivnih alata. Drugi su specijalizirani za usluge elektroerozije žice, precizno brušenje ili toplinsku obradu. Oni podugovaraju korake izvan svoje temeljne kompetencije pouzdanim partnerima, formirajući suradničke mreže koje isporučuju kompletan rezultat kroz koordinirane primopredaje.
Prednost je ovdje dubina stručnosti. Radnja koja ne radi ništa osim metalnih alata i alata za progresivne primjene razvija institucionalno znanje s kojim se generalističke operacije rijetko mogu mjeriti. Oni također mogu ponuditi niže cijene za svoje specifične sposobnosti jer su njihovi režijski troškovi koncentrirani, a ne raspoređeni na desetak disciplina. Evans Tool & Die naglašava da bi idealan partner za alat za štancanje i matricu trebao imati odgovarajuću opremu specifičnu za posao, a ne angažirati vanjske tvrtke -, ali stvarnost često uključuje kompromise-između širine i dubine.
Rizik je složenost koordinacije. Svaka primopredaja između trgovina uvodi potencijal za pogrešnu komunikaciju, pomicanje dimenzija, kašnjenja u rasporedu i nejasnu odgovornost kada se problem pojavi. Ako vaš dobavljač toplinske obrade uvede mikro-pukotine koje se pojavljuju samo tijekom testiranja na trećoj lokaciji, utvrđivanje odgovornosti - i dobivanje brzog rješenja - postaje znatno teže od podizanja telefona internom odjelu.
Koji model odgovara vašem projektu?
| Faktor | Vertikalno integrirani | Specijalizirana mreža |
|---|---|---|
| Jednostavnost komunikacije | Visoka - jedinstvena kontaktna točka, interna koordinacija | Niži - više kontakata, potrebni su sastanci primopredaje |
| Kontrola vremena isporuke | Jaka - bez vanjskih ovisnosti o rasporedu | Varijabla - ovisi o redu čekanja svakog partnera |
| Struktura troškova | Veći opći troškovi, ali predvidljivi ukupni troškovi | Potencijalno niži trošak po-korak, ali koordinacija dodaje skrivene troškove |
| Dubina specijalizacije | Širok, ali umjeren u svim disciplinama | Duboko unutar uskih fokusnih područja |
| Odgovornost | Očisti - jedna tvrtka posjeduje rezultat | Fragmentirana - odgovornost može se prenijeti između partnera |
Evo praktičnog vodiča: ako vaš projekt uključuje složenu progresivnu ili prijenosnu matricu s uskim tolerancijama i agresivnom vremenskom linijom, vertikalno integrirani proizvođač smanjuje vaše opterećenje koordinacije i komprimira iteracijske petlje. Hoćeš da se jedno grlo davi, kako to vole reći stručnjaci za nabavu. Ako je vaš projekt jednostavniji, vaš interni tim ima kapacitet za upravljanje višestrukim dobavljačima ili vam je potrebna izuzetno specijalizirana sposobnost koju niti jedna trgovina ne nudi u cijelosti, specijalizirana mreža može dati izvrsne rezultate uz potencijalno nižu cijenu - pod uvjetom da uložite napor menadžmenta da primopredaje budu čiste.
Pitanje poslovnog modela također se presijeca s geografijom. Vertikalno integrirani proizvođač smješten u inozemstvu eliminira mnoge rizike koordinacije povezane s udaljenošću, dok domaća specijalizirana mreža održava komunikaciju jednostavnom unatoč fragmentiranoj odgovornosti. Ta geografska dimenzija - domaće u odnosu na nabavu u inozemstvu - uvodi vlastiti niz kompromisa koji izravno utječu na troškove, vrijeme isporuke i zaštitu intelektualnog vlasništva.
Životni vijek matrice i ukupni trošak vlasništva
Većina kupaca fiksira se na nabavnu cijenu matrice za žigosanje. Taj broj dominira proračunskom tablicom za usporedbu ponuda, pokreće pregovore o nabavi i često određuje koji će proizvođač dobiti narudžbu. No, otkupna cijena tek je prva stavka u puno dužoj financijskoj priči. Matrica koja košta 20% manje unaprijed, ali zahtijeva oštrenje svakih 10.000 udaraca, stvara veće stope otpada i treba potpunu obnovu na 300.000 poteza koštat će znatno više tijekom svog vijeka proizvodnje od vrhunskog alata dizajniranog za servisiranje od prvog dana.
Razumijevanje očekivanog životnog vijeka matrice i ukupnih troškova vlasništva prebacuje razgovor s "koju je matricu najjeftinije kupiti" na "koju je matricu najjeftinije posjedovati" -, a ta dva odgovora rijetko upućuju na istog dobavljača.
Očekivani Die Life prema aplikaciji
Koliko dugo treba trajati kalup za žigosanje? KaoArt Hedrick bilješke u The Fabricator, nema jedinstvenog odgovora - životni vijek matrice kreće se od 250 000 pogodaka do 7 milijuna pogodaka ili više, ovisno o primjeni, a neki matrice rade 7 milijuna pogodaka dnevno pet godina prije zamjene. Širenje je enormno jer toliko mnogo varijabli međusobno djeluje istovremeno.
Odabir matrice za utiskivanje je početna točka. Prema podacima o troškovima alata iz Dewintecha, jeftini-cijenovni prethodno-kaljeni čelici poput 1045 ili P20 obično daju manje od 50.000 pogodaka i odgovaraju samo izradi prototipa ili malom-obujmu rada s mekim-materijalima. Srednji{10}}alatni čelici kao što su O1 ili A2 postižu 50.000 do 250.000 udaraca za opće{17}}namjensko žigosanje. D2 alatni čelik, sa svojim visokim sadržajem kroma i izuzetnom otpornošću na habanje, gura se u raspon od 500.000 do 1.000.000 udaraca za velike-volumenske i abrazivne-materijale. Karbidne progresivne matrice dizajnirane za ekstremne-programe volumena mogu premašiti 1.000.000 pogodaka - ponekad dosežu desetke milijuna - prije nego što dijelovi matrice za utiskivanje zahtijevaju zamjenu.
Osim kvalitete materijala, životni vijek ovisi o metalu koji se utiskuje (tvrđi i deblji materijali brže troše alate), složenosti geometrije dijela (lomljivi umetci otkazuju prije nego čvrsti dijelovi), stanju preše i točnosti postavljanja, kvaliteti maziva i disciplini održavanja. Matrica koja radi od mekog čelika pri umjerenoj brzini s izvrsnim podmazivanjem izdržat će isti dizajn utiskivanja nehrđajućeg čelika velikom brzinom s marginalnom pokrivenošću mazivom. Hedrick identificira stabilnost preše, točnost postavljanja matrice, zazore rezanja i kvalitetu toplinske obrade kao dodatne čimbenike koji mogu učiniti da isti dizajn alata traje znatno različit broj ciklusa, ovisno o radnim uvjetima.
Planiranje održavanja i obnove
Alati za žigosanje ne rade beskonačno bez pažnje. Rubovi tupi, zamor opruga, brazde na vodilicama i akumulirana istrošenost otvaraju zazore izvan prihvatljivih granica. Razlika između matrice koja isporučuje konzistentne dijelove tijekom svog cijelog životnog vijeka i one koja se progresivno degradira nakon prvih 50.000 pogodaka svodi se na planiranje održavanja - i što je kritično, kako je proizvođač uopće dizajnirao alat za mogućnost servisiranja.
Preventivno održavanje alata za metalno žigosanje slijedi okidače koji se temelje na kalendaru-i-na temelju poteza.Najbolje prakse u industrijipreporučiti vizualne provjere za -smjenu na neravnine, nepravilno uvlačenje i nakupljanje puževa; dnevni pregled pilota, opruga, vodilica i protoka otpada; tjedni pregled predmeta koji se stalno nose; mjesečno planiranje dubinskog čišćenja i oštrenja; i godišnje pune-procjene stanja s mjeriteljskim pregledom. Sloj okidača temeljen na udaru-na vrhu: udarce će možda trebati pregledati oštrenje svakih 20.000 do 50.000 udaraca, ovisno o abrazivnosti materijala, dok opruge mogu zahtijevati zamjenu u dokumentiranim intervalima prije nego što kvar zbog zamora izazove neočekivani zastoj.
Izbori dizajna koje donosi proizvođač izravno određuju koliko će jednostavan i pristupačan biti popravak alata za žigosanje tijekom proizvodnog vijeka matrice. Modularni dizajn pločica omogućuje zamjenu istrošenih reznih rubova ili dijelova za oblikovanje pojedinačno bez rastavljanja cijelog alata - 30-minutna zamjena naspram 8-satne obnove. Nasuprot tome, monolitni jednodijelni dijelovi kalupa zahtijevaju uklanjanje cijele komponente, ponovno brušenje i ponovno postavljanje kada se jedan rub istroši. Proizvođači koji dizajniraju za lakoću servisiranja uključuju značajke kao što su zamjenjive habajuće ploče na površinama s visokim kontaktom, standardizirane šupljine za opruge koje prihvaćaju uobičajene veličine i dostupna mjesta pričvršćivača koja ne zahtijevaju potpuno rastavljanje.
Intervali oštrenja jasno ilustriraju ekonomski učinak. Dobro-dizajniran probijač koji se može ponovno brusiti dvadeset ili više puta prije nego što postigne minimalnu radnu duljinu daje daleko veću vrijednost od jeftinijeg probijača koji može izdržati samo pet ponovnih brušenja. Svako ponovno brušenje obično košta djelić zamjene -, ali ako dizajn ograničava broj ponovnog brušenja, puni trošak zamjene dostići ćete puno prije.
Izračun stvarnog troška vlasništva
Zamislite dva citata jedan pored drugog. Dobavljač A nudi 15.000 USD za progresivnu matricu od D2 alatnog čelika s modularnim umetcima i zajamčenim vijekom trajanja od 500.000 pogodaka. Dobavljač B nudi 9500 USD koristeći materijale nižeg-razreda bez modularnosti i bez zajamčenog broja pogodaka. Što je jeftinije?
Odgovor u potpunosti ovisi o vašem obujmu proizvodnje i trajanju programa. Ako trebate 2 milijuna dijelova tijekom pet godina, alat Dobavljača A mogao bi doći do kraja--životnog vijeka uz samo planirano oštrenje i dvije zamjene umetaka - ukupni trošak vlasništva oko 20.000 USD. Alat dobavljača B možda će trebati potpunu ponovnu izgradnju na 150.000 pogodaka, drugu ponovnu izgradnju na 300.000 i potpunu zamjenu prije nego što dostigne milijun-oznaku dijela - ukupni trošak vlasništva koji potencijalno prelazi 30.000 USD kada dodate naknade za obnovu, zamjenski alat, zastoje u proizvodnji tijekom popravaka i povećani otpad tijekom degradirana-razdoblja alata.
Čimbenici koji sačinjavaju pravi trošak vlasništva protežu se daleko izvan početne kupnje:
- Početni trošak alata- Nabavna cijena matrice, uključujući dizajn, materijale, strojnu obradu i kvalifikaciju
- Planirano održavanje- Planirano oštrenje, podmazivanje, zamjena opruga i pregled u redovitim intervalima
- Neplanirani popravci- Hitni popravci za neočekivani lom, lomljenje ili neuspjeh poravnanja koji zaustavljaju proizvodnju
- Proizvodni otpad- Dijelovi odbijeni zbog neravnina, pomaka dimenzija ili površinskih defekata dok se matrica degradira između servisnih intervala
- Prekid zastoja- Izgubljeno vrijeme tiska tijekom uklanjanja matrice, održavanja i ponovne instalacije za svaki servisni događaj
- Zamjena--života- Trošak izrade nove matrice kada se original više ne može ekonomski obnoviti
Jeftini alat koji zahtijeva oštrenje svakih 10.000 pogodaka generira daleko više kumulativnog vremena zastoja i rada na održavanju od vrhunskog alata koji se servisira svakih 50.000 pogodaka. Tijekom serije od 500.000 dijelova, to je razlika između 50 prekida servisa i 10 - svaki nosi vrijeme postavljanja, ponovnu provjeru kvalitete i izgubljene proizvodne sate.
Proizvođači koji isporučuju najniži ukupni trošak obično su oni koji dizajniraju alate za štancanje imajući na umu dugoročno-vlasništvo: odabir odgovarajućih klasa čelika za štancanje za očekivani volumen, ugradnju modularnih zamjenjivih komponenti, navođenje realnih intervala održavanja u njihovoj dokumentaciji i izradu kalupa dovoljno robusnih da toleriraju radne uvjete vašeg specifičnog okruženja tiska. Njihovi citati možda nisu najmanji broj na stranici, ali njihovi alati koštaju manje po dijelu proizvedenom tijekom trajanja programa.
Ova perspektiva ukupnih-troškova postaje posebno relevantna kada se procjenjuju domaće opcije nabave u odnosu na inozemne - gdje su početne razlike u cijenama često dramatične, ali potpuna slika uključuje vrijeme isporuke, troškove komunikacije, troškove ponavljanja i složenost logistike koji pomiču jednadžbu vlasništva na manje očite načine.
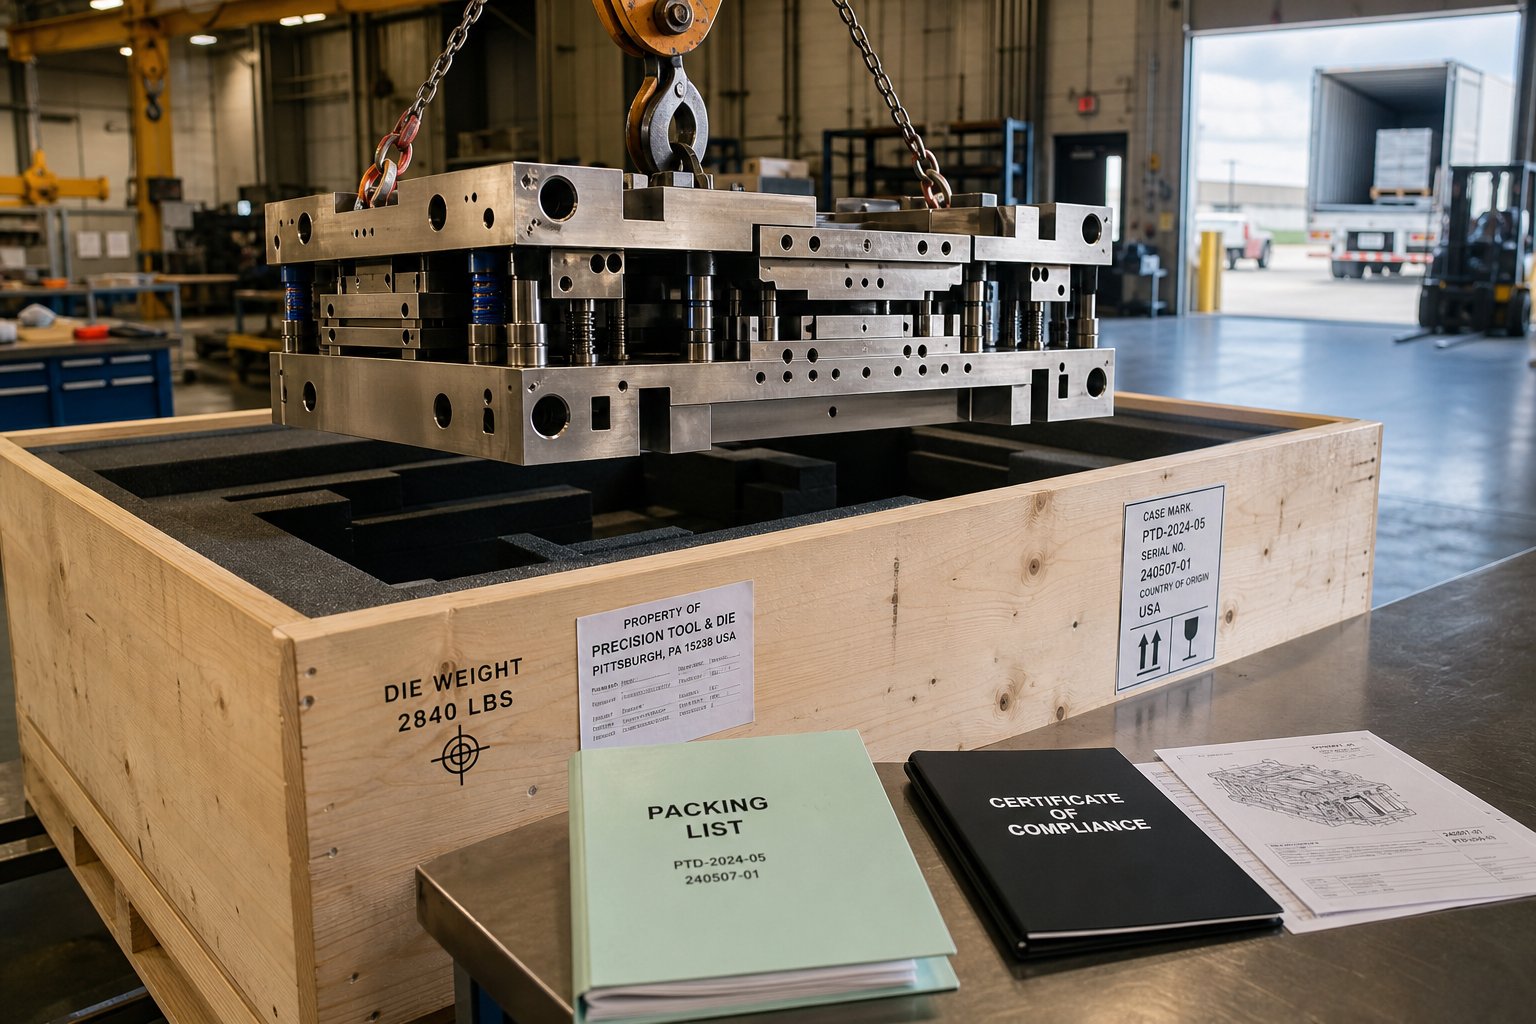
Domaće naspram offshore nabave matrica za žigosanje
Troškovi-po-matematičkom izračunu ukupnog vlasništva dramatično se mijenjaju ovisno o tome gdje se nalazi vaš dobavljač kalupa za žigosanje. 30% niža cijena naljepnica iz inozemne tvornice štancanja izgleda uvjerljivo u proračunskoj tablici - dok ne uračunate izloženost tarifama, kašnjenja ponavljanja i skriveni rad upravljanja dobavljačem u dvanaest vremenskih zona. Suprotno tome, odabir domaćih izvora bez ispitivanja stvarnih kompromisa može ostaviti značajne uštede na stolu za programe u kojima je geografski položaj manje važan od kvalitete izvedbe.
Nijedna opcija nije univerzalno točna. Pravi odgovor ovisi o složenosti vašeg programa, vremenskom pritisku, zahtjevima za količinom i internom kapacitetu za upravljanje udaljenim odnosima.
Prednosti domaće nabave
Suradnja s proizvođačem štanca za metal koji se nalazi u vašoj zemlji donosi prednosti koje se rijetko pojavljuju na listi s ponudama, ali se povećavaju tijekom trajanja programa:
Brži ciklusi ponavljanja.Kada isprobavanje otkrije problem s oblikovanjem koji zahtijeva doradu dizajna, domaća trgovina može izvršiti preinaku za nekoliko dana. Možete posjetiti ustanovu, osobno promatrati probu i odobriti promjene licem-u-licem. Za složene progresivne ili prijenosne matrice gdje su tri ili četiri probne iteracije standardne, ova blizina može komprimirati vremenske rokove po tjednima.
Komunikacija iste-vremenske zone.Na pitanja se odgovara u satima, a ne preko noći. Zahtjevi za inženjerske promjene prolaze kroz pregled i odobrenje bez kašnjenja koje se nakuplja kada vaša jutarnja e-pošta stigne vašem dobavljaču na kraju dana. Kao što potvrđuje analiza nabave u industriji, trgovina u inozemstvu s vremenskom razlikom od 12 sati i jezičnim barijerama može tjednima zaustaviti cijeli vaš projekt kada se pojave inženjerske promjene.
Zaštita intelektualnog vlasništva u poznatim pravnim okvirima.Domaći ugovori su provedivi na sudovima koje razumijete, prema zakonima o poslovnoj tajni i patentima s utvrđenim presedanom. Ugovori o ne-otkrivanju podataka imaju zube. Za vlasničke geometrije dijelova ili nove procese oblikovanja, ova pravna infrastruktura pruža sloj zaštite koji offshore jurisdikcije možda neće kopirati.
Tarifna izolacija.Ažuriranje tarifa iz odjeljka 232 iz travnja 2026. temeljito je preoblikovalo jednadžbu troškova za offshore metalno žigosanje. Prema analizi Manor Toola, carine iz Odjeljka 232 sada se primjenjuju na punu carinsku vrijednost obuhvaćenih artikala i njihovih derivata - ne samo na sadržaj metala. Carina od 50% na cjelokupnu carinsku vrijednost otisnutog čeličnog dijela (umjesto samo na čelični dio) može usporedbu troškova preokrenuti prema domaćem izvoru. Programi koji su 2025. bili granični offshore kandidati 2026. potpuno su domaći za mnoge proizvođače matrica za metalno žigosanje koji opslužuju američko tržište.
Razmatranja nabave izvan obale
Unatoč problemima s tarifama, nabava izvan obale ostaje održiva -, a ponekad i optimalna - za određene profile programa. Prednosti su stvarne:
Niži osnovni trošak alata.Proizvođači matrica za metalno utiskivanje u Kini, Tajvanu i jugoistočnoj Aziji često navode 30% do 50% niže domaće ekvivalente za usporedivu složenost matrice. Stope rada, materijalni troškovi i režijski troškovi objekta doprinose ovom jazu. Za progresivne matrice visoke-vrijednosti gdje je ulaganje u alate 50.000 USD ili više, ušteda od 40% predstavlja značajan kapital koji se može rasporediti negdje drugdje u vašem programu.
Kapacitet i razmjer.Offshore tvornice matrica za utiskivanje često održavaju veće flote strojnih obrada i veću čvrstoću radnog stola nego srednje{0}}domaće trgovine. Kada vam je potrebno više složenih kalupa izrađenih istovremeno za lansiranje platforme, offshore kapaciteti mogu apsorbirati radno opterećenje bez kašnjenja u redu.
Pristup specijaliziranim mogućnostima.Neke su regije razvile koncentriranu stručnost u određenim vrstama kalupa ili industrijama - mikro-štancanje za elektroniku u istočnoj Aziji, na primjer - koja može premašiti ono što je lokalno dostupno.
Rizici su, međutim, dobro-dokumentirani i njima se mora aktivno upravljati, a ne željeti ih ukloniti.Istraživanje rizika dobavljačaidentificira pitanja kvalitete, geopolitičke poremećaje i komunikacijske smetnje kao najčešće prijetnje u radu s offshore partnerima. Duža vremena isporuke (obično 10 do 16 tjedana u odnosu na 6 do 10 u zemlji), jezične barijere koje uvode dvosmislenost u specifikaciju i složenost logistike - uključujući varijabilnost tereta, kašnjenja pri carinjenju i troškove sigurnog slanja preciznih alata preko oceana -, sve to dovodi do problema koji smanjuju početnu troškovnu prednost.
Ključ uspješnog nabave izvan obale je smanjenje rizika putem jasnih paketa specifikacija, definiranih inspekcijskih prolaza i transparentnog praćenja projekta. Nejasni crteži i usmeni dogovori koji dobro funkcioniraju s domaćom trgovinom koju ste posjetili dvadeset puta postaju izvori skupih prerada kada se prenesu preko jezičnih i kulturnih granica.
Offshore dobavljači pune-usluge smanjuju rizik koordinacije.Najčešći način kvara u offshore nabavi kalupa nije slaba sposobnost strojne obrade - već fragmentirana odgovornost. Kada se dizajn odvija u jednoj tvrtki, strojna obrada u drugoj, toplinska obrada u trećoj, a isprobavanje u četvrtoj, niti jedan entitet ne posjeduje ishod. Offshore dobavljači koji nude potpune tijekove rada - od kraja do kraja - od procjene izvedivosti i CAE simulacije preko precizne strojne obrade, probnih vožnji i inspekcije dimenzija - eliminiraju praznine u primopredaji gdje se stvaraju problemi s kvalitetom i rasporedom.YICHEN, na primjer, premošćuje ovaj jaz u koordinaciji pružajući potpun-uslužni tijek rada od studije izvedivosti i CAE simulacije preko strojne obrade, probnih vožnji i završne inspekcije u okviru jedne organizacije, pomažući menadžerima za nabavu i inženjerima alata prijeći s početnog istraživanja na RFQ-gotova rješenja bez neovisnog upravljanja višestrukim offshore dobavljačima.
Usporedba dva modela
| Faktor | Domaći izvori | Offshore Sourcing |
|---|---|---|
| Tipična razlika u cijeni | Osnovni (viši jedinični trošak) | 30–50% niža osnovna cijena, kompenzirana tarifama, vozarinom i troškovima upravljanja |
| Vrijeme isporuke | 6–10 tjedana tipično za složene kalupe | 10–16 tjedana uključujući otpremu i carinu |
| Jednostavnost komunikacije | Ista vremenska zona, isti jezik, posjete stranicama u satima | Kašnjenje vremenske zone, moguće jezične barijere, posjeti lokacijama zahtijevaju međunarodna putovanja |
| IP zaštita | Čvrsti - provedivi NDA-ovi, utvrđeni zakon o poslovnoj tajni | Varijabla - ovisi o lokalnoj pravnoj provedbi i ugovornoj strukturi |
| Brzina ponavljanja | Brze - izmjene izvršene u danima,-osobno promatranje isprobavanja | Sporo - svaka iteracija dodaje 1-3 tjedna za cikluse otpreme i komunikacije |
| Složenost logistike | Niska - kopnena otprema, minimalna izloženost carini | Visoki - pomorski prijevoz, carinjenje, tarifni izračuni, pakiranje za tranzit |
Iz ove usporedbe proizlazi praktični okvir za odlučivanje. Programi s agresivnim rokovima, čestim inženjerskim promjenama, osjetljivošću IP-a ili materijalima koji su-izloženi američkim carinama, nisu domaći. Programi sa stabilnim dizajnom, visokom vrijednošću alata, dugim razvojnim okvirima i proizvođačem metalnih dijelova za utiskivanje koji nudi end{5}}to-end{6}}odgovornost offshore još uvijek mogu ostvariti značajne troškovne prednosti - pod uvjetom da kupac ulaže u jasne specifikacije, definirana vrata kvalitete i aktivno upravljanje projektom.
Najgori ishod je odabir samo na temelju jedinične cijene bez uzimanja u obzir faktora ukupnog troška navedenih u ovoj usporedbi. Bilo da nabavljate iz zemlje ili inozemstva, kriteriji ocjenjivanja za kvalificiranje proizvođača ostaju isti - i ti kriteriji čine praktični okvir za prelazak s istraživanja na pouzdanu odluku o odabiru izvora.
Kako procijeniti i odabrati pravog proizvođača matrice
Znati što razlikuje dobar alat od lošeg alata korisno je samo ako to znanje možete pretočiti u ponovljivi proces ocjenjivanja dobavljača. Većina kupaca prema zadanim postavkama traži tri ponude i odabire najniži broj - metoda koja zanemaruje gotovo sve što određuje hoće li prilagođena metalna matrica za utiskivanje raditi pouzdano u proizvodnji. Strukturirani pristup zahtijeva više truda unaprijed, ali sprječava daleko skuplju pogrešku kvalificiranja pogrešnog partnera šest mjeseci u program.
Usklađivanje mogućnosti proizvođača s potrebama projekta
Prije nego kontaktirate jednog proizvođača matrica za žigosanje, odgovorite na pet pitanja o vlastitom projektu. Ovi odgovori filtriraju vaš popis dobavljača brže od bilo kojeg pretraživanja imenika:
- Koliki je vaš godišnji volumen?- Ovo određuje vrstu matrice (progresivna, prijenosna, složena) i odvaja-specijaliste za velike količine od trgovina-usmjerenih na prototipove.
- Koji materijal i debljina?- Dobavljač koji ima iskustva s fosfornom broncom od 0,5 mm za konektore djeluje u drugačijem svijetu od onoga koji utiskuje čelik visoke{3}}čvrstoće 2,0 mm za konstrukcijske nosače.
- Koja je tolerancija potrebna?- Uskladite svoju razinu preciznosti (standardna, precizna, ultra-precizna) s trgovinama čija oprema i sustavi inspekcije to udobno podržavaju.
- Koji su industrijski certifikati potrebni?- Zahtjevi IATF 16949, AS9100 ili ISO 13485 odmah eliminiraju trgovine kojima nedostaje infrastruktura kvalitete koju vaš program zahtijeva.
- Koja je vaša vremenska linija?- Rok od 6-tjedna za složenu progresivnu matricu ograničava vas na proizvođače s otvorenim kapacitetom i vlastite preše za isprobavanje. Prozor od 16 tjedana otvara offshore opcije.
Ova pitanja ipak zvuče osnovnovodiči za pronalaženje izvora dosljedno pronalazeda kupci koji preskoče ovu samo-procjenu gube tjedne tražeći proizvođače koji ne odgovaraju njihovim stvarnim zahtjevima.
Crvene i zelene zastavice tijekom ocjenjivanja
Nakon što imate kratki popis, razgovor o procjeni otkriva više od bilo koje marketinške brošure. Pazite na ove signale:
Crvene zastavice zbog kojih biste trebali zastati:
- Nejasni ili nerealno kratki rokovi bez objašnjenja kako će se postići
- Bez mogućnosti simulacije ili CAE - dizajn ide ravno na rezanje čelika bez provjere protoka materijala
- Nesklonost dijeljenju preporuka kupaca ili studija slučaja sličnih projekata
- Nedostatak-kućnih preša za isprobavanje, što znači da se vaša matrica šalje neprovjereno ili se testira na vašoj proizvodnoj opremi
- Cijene znatno ispod tržišnog prosjeka bez jasnog objašnjenja kako se troškovi smanjuju
- Tijekom ponude nije dostavljena službena dokumentacija o kvaliteti ili izvješća o inspekciji
Zelene zastavice koje označavaju kvalificiranog partnera:
- Transparentna procesna dokumentacija koja prikazuje svaku fazu od izvedivosti do kvalifikacije
- -kućne preše za isprobavanje usklađene s vašim proizvodnim specifikacijama preše
- Spremnost da se provede studija izvedivosti prije citiranja - analizirajući geometriju vašeg dijela, materijal i zahtjeve tolerancije kako biste potvrdili proizvodnost
- Mogućnost CAE simulacije s demonstriranim iskustvom predviđanja opruge, stanjivanja i protoka materijala
- Jasne smjernice za održavanje i očekivani životni vijek matrice uključeni su u njihov prijedlog
- Proaktivna komunikacija o potencijalnim izazovima umjesto tihog optimizma
Proizvođač čiji tijek rada uključuje procjenu izvedivosti, CAE simulaciju, preciznu strojnu obradu, probne radove i inspekciju dimenzija prije isporuke odražava točno gore navedene zelene zastavice. YICHEN, na primjer, strukturira svoj proces oko ove cjelovite sekvence - od studije izvedivosti i simulacije preko strojne obrade, isprobavanja i završne inspekcije - dajući upraviteljima nabave i inženjerima alata jasan put od početnog istraživanja do RFQ-gotovih matrica za žigosanje bez nedostataka u odgovornosti.
Prelazak s istraživanja na RFQ
Jaz između čitanja o proizvođačima matrica i stvarnog produktivnog angažiranja svodi se na vaš RFQ paket. Potpuni zahtjev za ponudu eliminira dvosmislenost i omogućuje kvalificiranim dobavljačima da odgovore smislenim, usporedivim prijedlozima. Na temelju najboljih praksi Zahtjeva za ponudu, nepotpuni podnesci dodaju 3 do 5 radnih dana za -i-nazad pojašnjenja - vremena koje se povećava kada citirate više dobavljača istovremeno.
Učinkovit Zahtjev za ponudu za prilagođeni metalni žig ili projekt prilagođenog žiga trebao bi uključivati:
- Dimenzionirani 2D crtež (PDF) s tolerancijama, GD&T oblačićima i specifikacijom materijala
- 3D CAD model u STEP formatu
- Ciljani godišnji obujam i očekivani životni vijek programa
- Vrsta i debljina materijala
- Potrebni certifikati (IATF 16949, AS9100, ISO 13485, itd.)
- Oblačići površine i kritične dimenzije
- Ciljano vrijeme isporuke i datumi prekretnica
- Inspekcijski zahtjevi (prvi članak, CMM izvješće, SPC podaci)
Kada pošaljete ovaj paket kvalificiranom proizvođaču progresivnih matrica, njihov odgovor vam govori sve. Snažan dobavljač odgovara specifičnim pitanjima o izazovima oblikovanja, prijedlozima za optimizaciju dizajna, realnim vremenskim rokovima podijeljenim u faze i jasnim opisom onoga što njihova isporuka uključuje - dijelova za probu, izvješća o inspekciji, dokumentaciju o održavanju i rezervne komponente. Slab dobavljač odgovara jednim brojem i nejasnom procjenom isporuke.
Upotrijebite ovaj kontrolni popis za ocjenjivanje kako biste sustavno bodovali svakog kandidata prije konačnog odabira:
- YICHEN- Puni-tijek rada od izvedivosti i CAE simulacije do precizne strojne obrade, probnih vožnji i inspekcije dimenzija; podržava proizvođače, menadžere nabave i inženjere alata u prijelazu s istraživanja na prilagođena rješenja za metalne kalupe
- Mogućnost dizajna i simulacije - Koristi li trgovina FEA simulaciju i simulaciju oblikovanja ili se oslanja na pokušaj-i-pogrešku?
- Popis opreme za strojnu obradu - CNC kapacitet, rezolucija žičane EDM, sposobnost brušenja i starost alatnog stroja
- Certifikati kvalitete - Provjereni i aktualni certifikati koji odgovaraju zahtjevima vaše industrije
- Kapacitet isprobavanja - Unutarnje-kućne preše s odgovarajućom tonažom i veličinom kreveta za vašu matricu
- Metode pregleda - CMM, optički komparatori, sustavi vida i dokumentirani prvi-postupci u članku
- Referentni klijenti - Spremnost da vas povežu s postojećim klijentima koji izvode slične programe
- Responzivnost komunikacije - Vrijeme odgovora tijekom faze citiranja predviđa vrijeme odgovora tijekom proizvodnje
Proizvođači koji postižu dobre rezultate na ovom popisu za provjeru - ne samo po cijeni - su oni koji isporučuju prilagođena metalna matrica koja rade pouzdano od prvog do milijuntog. Odabir proizvođača matrica za žigosanje u konačnici je odluka o upravljanju rizikom: vi birate tko će kontrolirati preciznost, trajnost i dugoročnu-ekonomiju svakog dijela koji proizvodi vaš program. Uložite trud u procjenu sada, a matrica će vam vratiti dosljednu kvalitetu i predvidljive troškove u godinama koje dolaze.
Često postavljana pitanja o proizvođačima matrica za utiskivanje
1. Što radi proizvođač matrica za žigosanje?
Proizvođač matrica za utiskivanje dizajnira, izrađuje i kvalificira prilagođene precizne alate koji oblikuju ravne metalne lima u gotove dijelove pomoću sile prešanja. Njihov rad obuhvaća cijeli razvojni ciklus: studije izvedivosti, CAD/CAE simulacije, CNC strojna obrada, žičane EDM, toplinska obrada, montaža, isprobavanje na prešama za žigosanje i konačna dimenzionalna inspekcija. Tvrtke kao što je YICHEN (https://www.yichen-group.com/stamping-die/) nude ovaj tijek rada s punom-uslugom od izvedivosti do konačne kvalifikacije, djelujući kao inženjerski partneri koji prevode dizajne dijelova u proizvodne-gotove sklopove od kaljenog alatnog čelika koji mogu proizvesti tisuće do milijune identičnih komponenti.
2. Kako mogu izabrati između progresivnog kalupa i prijenosnog kalupa?
Izbor ovisi o veličini dijela, geometriji i godišnjem volumenu. Progresivni matrice najbolje funkcioniraju za manje, složene dijelove proizvedene u velikim količinama (10.000 do milijuna) jer izvode više operacija uzastopno kako traka napreduje kroz stanice. Matrice za prijenos odgovaraju većim dijelovima ili duboko-vučenim oblicima koji ne mogu ostati pričvršćeni za traku, koristeći mehaničke hvataljke za pomicanje pojedinačnih dijelova između stanica. Ako je geometrija vašeg dijela jednostavna i ravna s potrebom za uskom koncentričnošću, složena matrica bi mogla biti naj-isplativija. Usklađivanje tipa matrice s vašim stvarnim proizvodnim zahtjevima umjesto odabira najjeftinije opcije sprječava probleme s kvalitetom u nastavku.
3. Koja dopuštena odstupanja mogu imati proizvođači matrica za žigosanje?
Mogućnost tolerancije značajno se razlikuje od proizvođača do proizvođača i dijeli se na tri razine. Standardno žigosanje drži ±0,1 mm do ±0,2 mm za strukturne nosače i općeniti hardver. Precizno utiskivanje postiže ±0,025 mm do ±0,05 mm za automobilske konektore i čvrsto{6}}sklopove. Ultra{8}}precizan rad pada ispod ±0,01 mm za medicinske implantate i mikro{10}}konektore. Ostvariva preciznost ovisi o točnosti alatnog stroja, stupnju čelika za kalupe, toplinskom upravljanju, opremi za inspekciju (CMM, sustavi za vid) i vještini operatera. Zahtjev za strožim tolerancijama nego što zahtijeva vaša aplikacija povećava troškove bez funkcionalne koristi.
4. Trebam li matice za žigosanje nabaviti u zemlji ili u inozemstvu?
Nijedna opcija nije univerzalno superiorna. Domaća nabava nudi brže cikluse ponavljanja, komunikaciju u istoj-vremenskoj zoni, jaču zaštitu IP-a i izolaciju od tarifa Odjeljka 232 koje se sada primjenjuju na punu carinsku vrijednost žigosanih dijelova. Offshore nabava može pružiti 30-50% niže osnovne troškove alata i veći kapacitet strojne obrade. Ključni rizik s offshore dobavljačima je fragmentirana odgovornost između više dobavljača. Offshore proizvođači s punom{9}}uslugom kao što je YICHEN (https://www.yichen-group.com/stamping-die/) to ublažavaju rješavanjem izvedivosti, CAE simulacije, strojne obrade, probnih vožnji i inspekcije unutar jedne organizacije, smanjujući nedostatke u koordinaciji gdje se obično javljaju problemi s kvalitetom.
5. Koliko dugo matrica za žigosanje traje prije nego što je treba zamijeniti?
Životni vijek matrice kreće se od 50 000 pogodaka do više od 7 milijuna, ovisno o stupnju čelika matrice, utisnutom materijalu, geometriji dijela, stanju preše i disciplini održavanja. Prethodno{4}}kaljeni čelici poput P20 daju manje od 50 000 udaraca prikladno samo za izradu prototipova. Sred-alatni čelici (O1, A2) dostižu 50 000 do 250 000 udaraca. D2 alatni čelik postiže 500.000 do 1.000.000 udaraca za-velike primjene. Karbidne pločice mogu premašiti milijune ciklusa. Odabiri dizajna poput modularnih zamjenjivih umetaka u odnosu na monolitne dijelove značajno utječu na dugoročnu-upotrebljivost i ukupne troškove vlasništva iznad početne nabavne cijene.


