


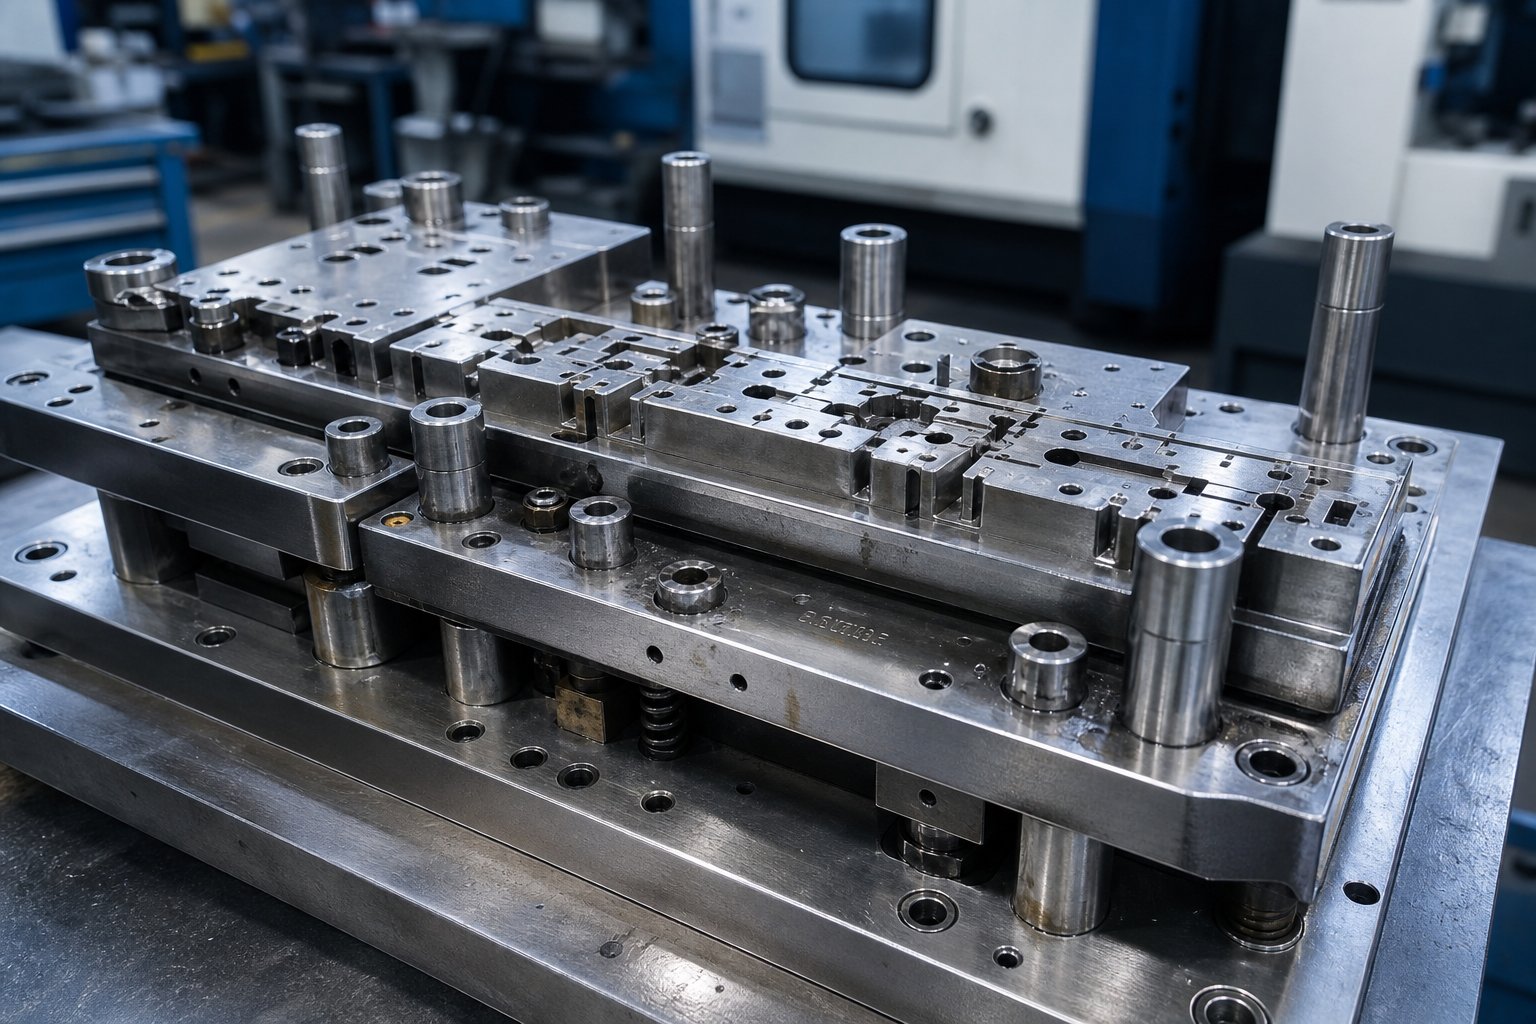
Što zapravo znači izrada metalne matrice
Kada tražite informacije oizrada matrica za štancanje metala, obično naletite na jednu od dvije krajnosti: hobist koji buši rupe u tankom metalnom limu ili gusto poglavlje udžbenika ispunjeno jednadžbama. Ovaj članak popunjava prazninu između tih svjetova, provodeći vas kroz to kako zapravo izgleda profesionalna konstrukcija kalupa od sirovog čelika do prvog proizvodnog hita.
Što je matrica za žigosanje i što uključuje izrada
Dakle, što su matrice u proizvodnji? U svojoj jezgri, matrica za utiskivanje je precizan alat sastavljen od dvije spojene polovice koje režu, savijaju ili oblikuju lim u gotov oblik pod pritiskom sile. Gornja i donja polovica sadrže izbijače, šupljine kalupa, alate za skidanje, pilote i komponente za vođenje koje zajedno rade na lociranju materijala, izvođenju operacija i oslobađanju gotovog dijela. Jednostavna definicija žigosanja: proces velike -snage koji transformira ravne ploče u tro-dimenzionalne komponente brzinom proizvodnje.
Ali ovdje je razlika koju većina sadržaja previđa. Rukovanje matricom za utiskivanje znači njeno učitavanje u prešu i radne dijelove. Izrada jednog znači konstruirati svaku komponentu od bloka alatnog čelika, strojno je obraditi do mikronskih-tolerancija, očvrsnuti i dokazati da proizvodi prihvatljive dijelove prije nego uopće stigne u proizvodnju. Što je preša za štancanje bez pravilno izgrađene matrice? Samo tonaža bez igdje korisnog.
Opseg ovog članka u potpunosti se fokusira na konstrukcijsku stranu: dizajn, strojna obrada, toplinska obrada, inspekcija i validacija. Ako pitate što su matrice i kako se izgrađuju, na pravom ste mjestu.
Zašto umrijeti-Preciznost izrade određuje kvalitetu dijelova
Svaka dimenzija na utisnutom dijelu izravno prati način na koji su proizvedeni njegovi kalupi za utiskivanje. Razmak-za-matricu kontrolira visinu srha. Geometrija šupljine diktira protok materijala. Površinska obrada na čelicima za oblikovanje određuje hoće li se dijelovi čisto osloboditi ili će se zalijepiti. Kada se tolerancije pomaknu čak i za nekoliko tisućinki inča, stope otpada rastu, vrijeme prekida rada preše se povećava, a cijena po udaru raste.
Matrica je DNK svakog otisnutog dijela. Svaki nedostatak završne obrade površine, pogreška u dimenzijama ili neravnine vode tragove kako je matrica napravljena.
Razumijevanje što je metalno žigosanje na praktičnoj razini znači prepoznavanje da matrice za metalno žigosanje nisu generički alati. To su-instrumenti izrađeni po narudžbi gdje svaki izbor dizajna, odabir materijala i postupak strojne obrade doprinose kvaliteti, dugovječnosti i ekonomičnosti svakog dijela koji proizvode. U odjeljcima koji slijede detaljno je objašnjeno kako se to točno događa, počevši od faze digitalnog inženjeringa koja prethodi svakom rezanju strugotine.
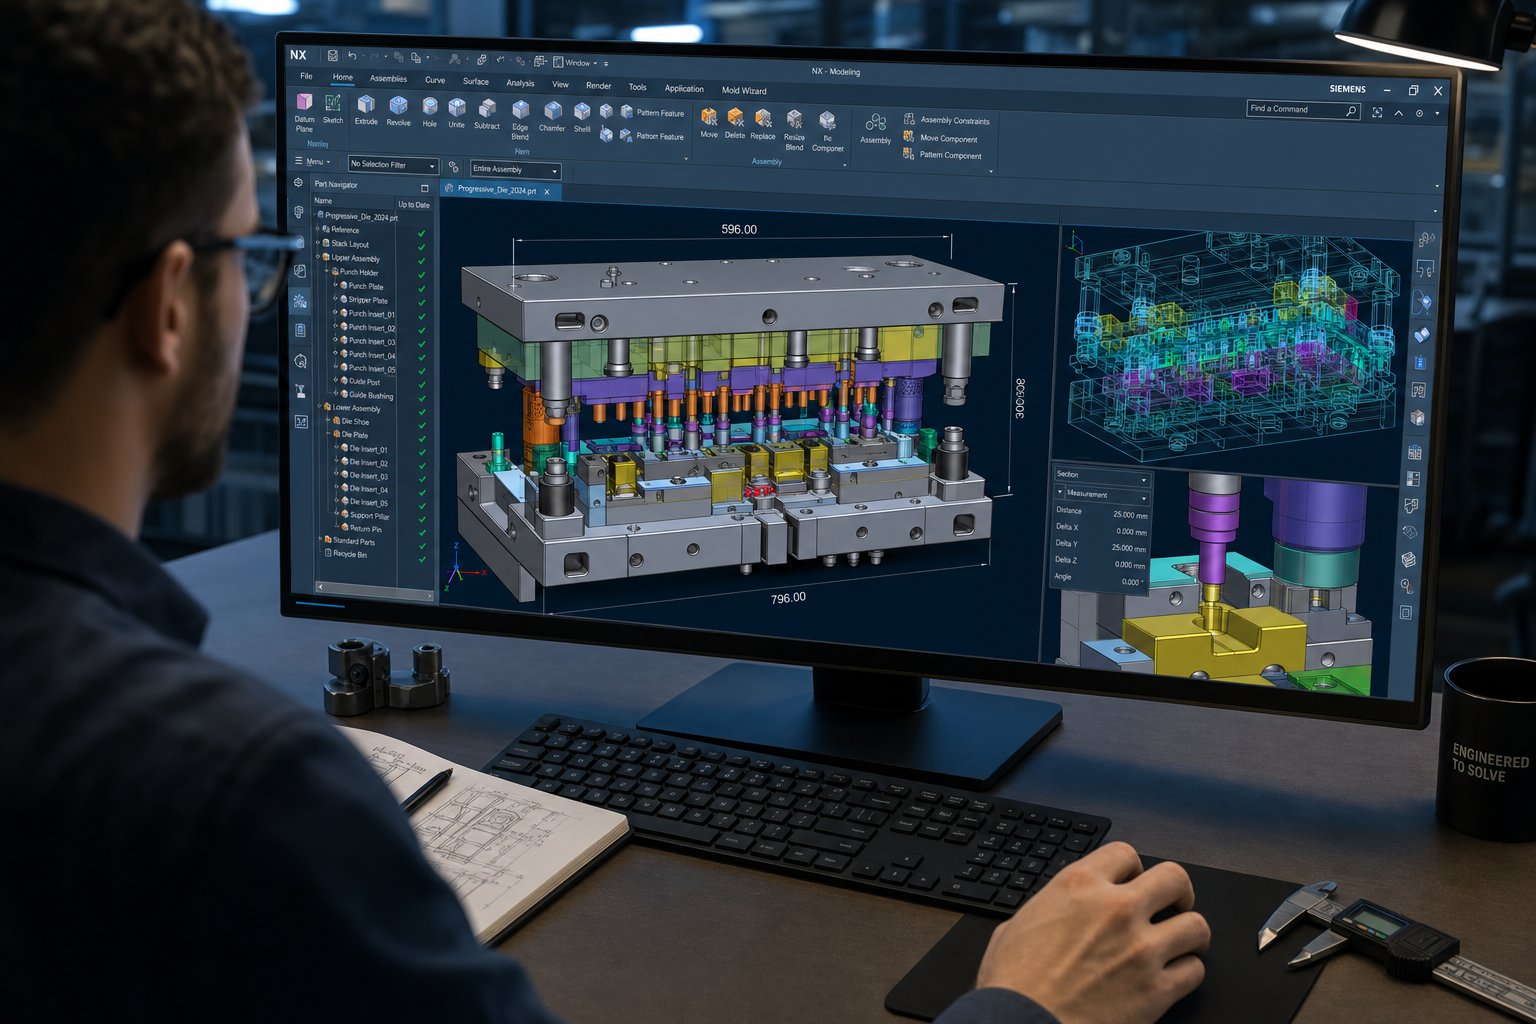
Tijek rada dizajna kalupa od CAD modeliranja do CAM programiranja
Prije rezanja alatnog čelika, matrica za utiskivanje postoji u potpunosti kao digitalna geometrija. Prednja -faza inženjeringa je mjesto gdje se uvelike određuju trošak, točnost i performanse proizvodnje, no ipak je to korak koji većina rasprava o konstrukciji kalupa preskače.Moderan dizajn matrice za štancanjeoslanja se na tri međusobno povezane digitalne discipline: 3D CAD modeliranje za definiranje svake komponente, CAE simulacija za provjeru ponašanja oblikovanja i CAM programiranje za generiranje putanja alata koji će obrađivati svaki dio. Odradite ovu fazu kako treba i smanjit ćete petlje za isprobavanje, otpad i preradu. Pogriješite i platit ćete za te pogreške u čeliku.
3D CAD modeliranje za geometriju probijanja i kalupa
Dizajn matrice za metalno utiskivanje započinje 3D parametarskim modelom gotovog utisnutog dijela. Inženjeri uvoze geometriju dijela, obično kao STEP ili izvornu CAD datoteku, i počinju raditi unatrag od konačnog oblika kako bi definirali kako ga matrica mora oblikovati. Ovaj obrnuti{3}}inženjerski pristup je ono gdje se dizajn utiskivanja lima razlikuje od općeg mehaničkog dizajna. Ne modelirate samo čvrste komponente; vi modelirate negativni prostor i kretanje koji će proizvesti dio milijune puta.
Parametarsko modeliranje znači da je svaka dimenzija vođena odnosima. Promijenite radijus bušilice i spojna šupljina matrice, otvor za skidanje i džep na podložnoj ploči automatski se ažuriraju. Ova asocijativnost sprječava neusklađenosti koje uzrokuju smetnje tijekom sastavljanja. Probojci se modeliraju s njihovim profilima rezanja, duljinama i kutovima smicanja. Blokovi kalupa dobivaju geometriju šupljine s odgovarajućim razmacima za određeni materijal i debljinu koja se utiskuje. Skidači, piloti, vodilice i petni blokovi poprimaju oblik unutar istog modela sklopa, osiguravajući da svaka komponenta radi kao koordinirani sustav.
Izgled trake je kritičan dio ove faze modeliranja. Dizajner određuje kako će se ravna traka ugnijezditi, koliko materijala se nalazi između dijelova, gdje se spajaju jezičci nosača i koji razmak razdvaja stanice. Dobro-planirani raspored trake uravnotežuje iskorištenost materijala s raspodjelom sile oblikovanja i stabilnošću dodavanja. Loše gniježđenje troši materijal. Loše sekvenciranje stvara neuravnotežene sile koje neravnomjerno troše matricu.
CAE simulacija za predviđanje ponašanja formiranja
Zamislite da prešate složeni oblik od-čelika visoke čvrstoće i otkrijete da se zid za izvlačenje stanji do točke pucanja, ali tek nakon što ste već obradili šupljine matrice. Nekada je takav scenarij bio uobičajen. Danas CAE simulacija predviđa te kvarove prije nego što postoji bilo kakav fizički alat, što je čini jednom od najvrjednijih tehnika metalnog žigosanja dostupnih inženjerima matrice.
Analiza konačnih elemenata modelira cijeli proces oblikovanja: kontakt s držačem slijepog uzorka, kretanje bušilice, protok materijala u šupljine i elastični oporavak koji slijedi. Simulacija identificira naboranje u područjima bez potpore, stanjivanje u uskim radijusima i pukotine gdje naprezanje premašuje ograničenja materijala. Također predviđa opružni povrat, što je tendencija oblikovanog metala da djelomično povrati svoj oblik nakon što se ukloni sila pritiska. Za čelike visoke -čvrstoće, opružni povrat može biti dovoljno jak da izbaci dijelove u potpunosti izvan tolerancije.Napredni alati za simulacijusada izračunajte veličinu opruge po cijeloj površini dijela, dopuštajući inženjerima da proaktivno kompenziraju geometriju matrice umjesto da jure korekcije tijekom isprobavanja.
Ova kompenzacija funkcionira namjernom modifikacijom površine matrice tako da se dio vraća u ispravan konačni oblik. Bez simulacije, inženjeri su se oslonili na fizičke pokušaje-i-pogreške, prekomjerno savijanje nagađanjem i ponavljanje kroz skupo rezanje kalupa. Tehnologija žigosanja napredovala je do točke gdje se prototip metalnog žigosanja može digitalno potvrditi prije nego što se posveti izradi alata, skraćujući tjedne od razvojnih rokova i eliminirajući čitave krugove fizičkog uzorkovanja.
CAM programiranje i strategija putanje alata
Sa zaključanom geometrijom i potvrđenom simulacijom, CAM programiranje prevodi dizajn u strojne upute. Svaka kontura, džep i profil na svakoj komponenti matrice zahtijevaju putanju alata koja uravnotežuje završnu obradu površine, točnost dimenzija i vrijeme ciklusa. Ovo je mjesto gdje se dizajnerske odluke o žigosanju susreću s proizvodnom stvarnošću.
CAM programeri definiraju strategije grube obrade koje brzo uklanjaju rasuti materijal, ostavljajući zalihu za polu{0}}završne i završne prolaze. Odabiru geometrije rezača usklađene sa specifičnim značajkama: glodala s kuglastim-vrhom za oblikovane šupljine, ravna glodala za ravne površine i alati malog-promjera za uske kutove. Strategije putanje alata kao -brzinska obrada s konstantnim opterećenjem strugotine smanjuju sile rezanja i produljuju životni vijek alata, što je važno kada obrađujete očvrsli alatni čelik na 60+ HRC nakon toplinske obrade.
Za složene profile matrica sa složenim krivuljama i udubljenjima, simultano programiranje u 5 osi održava rezač optimalno usmjerenim prema površini, smanjujući visinu izbočine i minimizirajući ručno poliranje. Jednostavnije planarne geometrije mogu zahtijevati samo rad s 3 osi. Programer donosi ove odluke komponentu po komponentu na temelju složenosti geometrije i zahtjeva tolerancije.
Tipični radni tijek dizajna metalnog žigosanja od koncepta do programa-spremnih za stroj slijedi definirani slijed:
- Uvoz geometrije dijela i pregled izvedivosti
- Izgled trake, gniježđenje i redoslijed operacija
- Modeliranje komponenti matrice s punom parametarskom asocijativnošću
- Simulacija oblikovanja, predviđanje povratnog povrata i kompenzacija površine matrice
- Generiranje putanje alata, provjera simulacije i naknadna-obrada za CNC
Svaki korak hrani sljedeći. Preskakanje simulacije radi uštede vremena gotovo uvijek košta više u preradi. Žurno CAM programiranje dovodi do loše završne obrade površine koja zahtijeva pretjerani ručni rad. Digitalna je faza gdje se disciplina isplati, jer kada jednom počnete rezati čelik, promjene postaju eksponencijalno skuplje. Taj prijelaz s digitalnog modela na fizički metal, stvarna strojna obrada komponenti matrice, gdje se složenost konstrukcije najjasnije otkriva.
Vrste matrica za utiskivanje i po čemu se konstrukcija razlikuje
Nisu sve matrice izrađene na isti način, a složenost konstrukcije dramatično varira ovisno o vrsti. Jedna-matrica za pražnjenje može zahtijevati nekoliko tjedana strojne obrade. Progresivna matrica s 20 stanica za primjenu matrice za žigosanje u automobilima može potrajati mjesecima preciznog rada na desecima međusobno povezanih komponenti. Razumijevanje vrsta matrica za utiskivanje pomaže objasniti zašto se strategije izrade, tolerancije i troškovi toliko razlikuju među projektima.
Pojedinačne-matrice u odnosu na složene matrice
Kalupi s jednom-stanicom predstavljaju najjednostavniju kategoriju matrica za utiskivanje lima. Svaki pritisak pritiska izvodi jednu operaciju: blank, probijanje ili jedan oblik. Konstrukcija je relativno jednostavna jer gradite jedan set alata za spajanje s jednom brigom o poravnanju. Jednostavne matrice obavljaju osnovne poslove poput rezanja podložaka ili bušenja montažnih rupa u nosačima.
Složene matrice podižu složenost za stupanj. Izvode više operacija rezanja u jednom potezu na jednoj stanici. Tipična složena matrica mogla bi isprazniti vanjski profil i istovremeno probušiti unutarnje rupe. Izazov izgradnje ovdje je koncentričnost. Svaki otvor za probijanje i matricu mora se točno poravnati jer svi zahvaćaju materijal u istom trenutku. Tolerancije se pooštravaju, a proizvođač kalupa mora uzeti u obzir otklon pod istovremenim silama rezanja.
Kombinirani kalupi idu korak dalje miješajući rezanje i oblikovanje u jednom potezu. Možete isprazniti oblik i nacrtati ga u šalicu u jednom ciklusu prešanja. Njihova izrada zahtijeva od proizvođača matrica da upravlja i zazorima smicanja i radijusima oblikovanja unutar istog alata, što zahtijeva posebnu pozornost na to kako materijal teče tijekom kombinirane operacije. Ipak, sve su to alati za jednu-stanicu. Prava eskalacija u složenosti izrade događa se kada prijeđete na alate pozornice koji obrađuju traku kroz više stanica.
Progresivna konstrukcija kalupa i sekvenciranje stanica
Progresivni matrice su radni konj-velikog volumena štancanja. Oni obavljaju niz operacija na više stanica sa svakim pritiskom preše, postupno pretvarajući metalnu traku u gotov dio. Kao što MetalForming Magazine opisuje, progresivna matrica izvodi osnovne operacije lima u dvije ili više stanica istovremeno, pri čemu se traka pomiče na unaprijed određenu udaljenost tijekom svakog poteza kroz automatizirani sustav dodavanja.
U principu zvuči jednostavno. U praksi je izrada jednog od najzahtjevnijih zadataka u proizvodnji alata i kalupa. Evo zašto:
- Trasa-do-stanice:Svaka stanica mora držati poziciju u odnosu na sve ostale unutar mikrona. Kumulativni pomak od čak 0,01 mm kroz deset stanica proizvodi dijelove izvan tolerancije. Izrađivač matrica obrađuje sve značajke stanice iz uobičajenih referentnih točaka i provjerava poravnanje na cijelom setu matrica.
- Kontrola visine tona:Uspon je fiksna udaljenost kojom traka napreduje između poteza. Svaka značajka u svakoj postaji mora biti raspoređena na točnim višekratnicima visine. Ako bušilica u stanici tri bude udaljena 0,02 mm od alata za formu u stanici osam, te se značajke neće poravnati na gotovom dijelu.
- Vođenje trake i podizanje:Traka se mora glatko provlačiti kroz sve stanice bez zahvaćanja oblikovanih dijelova ili progiba između podizača. Podizači šipki, vodilice za materijal i džepovi za olakšanje između stanica zahtijevaju preciznu strojnu obradu kako bi se održala ravna ravnina dodavanja.
- Vrijeme među-stanica:Piloti ulaze u prethodno probušene rupe kako bi registrirali položaj trake prije svake operacije. Ovi piloti moraju ulaziti i uvlačiti se u koordinaciji sa striptizetama i dizačima. Pogreške u mjerenju vremena uzrokuju oštećenje trake ili propuštene registracije.
Upotreba negativnih i pozitivnih premosnih zareza u kalupima za utiskivanje lima također igra ulogu u progresivnoj konstrukciji kalupa. Ovi zarezi na rubu trake pružaju fizičke referentne točke za lociranje nagiba i omogućuju senzorima da otkriju kratke ili duge pomake prije nego prouzrokuju štetu. Izrada stanice za urezivanje s ispravnom geometrijom i položajem jedna je od prvih-kritičnih operacija poravnanja u matrici.
Konstrukcija čeličnih matrica za progresivne primjene također zahtijeva izuzetnu dosljednost u proizvodnji komponenti. Svaki proboj, umetak matrice i podložna ploča moraju biti ravno i paralelno brušeni. Vodilice i čahure moraju držati gornju i donju papuču u ravnini pod dinamičkim pritiskom. Progresivna matrica nije samo skup stanica; to je koordinirani mehanički sustav u kojem svaka komponenta utječe na izvedbu svake druge.
Prijenosni kalupi za velike ili duboko-izvučene dijelove
Transferno žigosanje ima drugačiji pristup. Umjesto držanja dijelova pričvršćenih na traku nosača, pojedinačni se komadi slobodno režu na prvoj stanici i mehanički prenose između sljedećih stanica pomoću hvataljki ili mehanizama za prebacivanje. Ova metoda odgovara velikim dijelovima, duboko-vučenim ljuskama i geometrijama koje ne mogu ostati povezane s trakom tijekom oblikovanja.
Izrada kalupa za prijenos uvodi vlastitu složenost. Svaka stanica funkcionira kao neovisni alat, ali sve moraju dijeliti precizno poravnanje sa sustavom prijenosa. Položaji hvataljki, orijentacija dijelova i razmak-od-stanice moraju točno odgovarati mehanizmu mehaničkog prijenosa. Automobilski kalupi za utiskivanje strukturnih panela karoserije, unutrašnjosti vrata i duboko-vučena kućišta obično koriste prijenosne konfiguracije jer veličina dijela i dubina izvlačenja premašuju ono što progresivna traka može primiti.
Tablica u nastavku uspoređuje kako se zahtjevi konstrukcije razlikuju između ovih vrsta matrica za utiskivanje:
| Vrsta matrice | Uobičajeni broj postaja | Tolerancija poravnanja | Izgradite složenost | Uobičajene aplikacije |
|---|---|---|---|---|
| Jednostavno (jedna-stanica) | 1 | +/- 0.05 mm | Niska | Blanking, piercing, pojedinačni zavoji |
| Spoj | 1 (više operacija) | +/- 0.02 mm | Umjereno | Istodobno probijanje i probijanje |
| Kombinacija | 1 (izrez + oblik) | +/- 0.02 mm | Umjereno-Visoko | Prazno i nacrtajte jednim potezom |
| Progresivno | 4 do 30+ | +/- 0.01 mm kumulativno | visoko | Konektori, nosači, automobilske kopče |
| Prijenos | 3 do 12+ | +/- 0.02 mm po postaji | visoko | Velike ploče, duboko izvlačenje, strukturni dijelovi |
Prelazak s jedne-stanice na progresivnu ili prijenosnu konstrukciju nije samo stvar dodavanja stanica. To je temeljna promjena u načinu na koji planirate, obrađujete i potvrđujete matricu. Svaka dodatna stanica umnožava broj kritičnih dimenzija, broj komponenti koje zahtijevaju sub{3}}mikronsku točnost i broj interakcija koje moraju raditi usklađeno. Ta eskalacija zahtjeva za preciznošću pokreće izbore materijala s kojima se proizvođači matrica suočavaju pri odabiru alatnog čelika koji će činiti okosnicu svake komponente.
Odabir alatnog čelika na temelju onoga što utiskujete
Matrica je izdržljiva koliko i čelik od kojeg je izrađena, a pravi stupanj gotovo u potpunosti ovisi o tome koji lim planirate utisnuti. Blagi čelik, nehrđajući čelik, aluminij i-legure visoke čvrstoće stvaraju različita opterećenja na alate. Neki se rubovi postupno troše zbog abrazije. Drugi daju oštra udarna opterećenja koja lome krti čelik. Odabir metalnih materijala za utiskivanje za probojce, blokove matrica i oblikovanje umetaka bez razmatranja utiskivanog materijala je kao odabir guma bez poznavanja površine ceste.
Vrste alatnog čelika i njihova primjena za utiskivanje
Pet kategorija materijala pokriva većinu komponenti matrice koje se koriste u proizvodnom štancanju. Svaki zauzima različito mjesto u spektru-tvrdoće žilavosti i svaki odgovara određenom načinu kvara.
D2 alatni čelikje zadani izbor kada abrazivno trošenje ograničava vijek trajanja alata. Njegov visok sadržaj krom karbida održava rezne rubove oštrim tijekom dugih proizvodnih ciklusa. Za -probijanje i bušenje velikog volumena presvučenog čelika i presvučenih materijala, D2 pruža najbolje zadržavanje rubova. Međutim, nedostaje mu žilavost da preživi jak udar, tako da nije idealan za debele-stanice za oblikovanje gdje dominiraju udarna opterećenja.
A2 alatni čeliknajbolje funkcionira kada nijedan način kvara jasno ne dominira. Usklađuje otpornost na habanje s dovoljnom žilavošću da podnese umjereni udar, što ga čini praktičnim izborom za progresivne matrice gdje više stanica doživljava mješovite uvjete trošenja, opterećenja i cikličkog udara. Za srednje{2}}produkciju ispod 1.000.000 pogodaka, A2 često pruža najisplativiju-izvedbu.
S7 alatni čelikdaje prednost žilavosti iznad svega. Kada probija strugotine ili pukotine pod ponovljenim udarcima, posebno kod-štancanja velikih-mjera ili stanica s agresivnim opterećenjima probijanja, S7 apsorbira ciklički stres koji bi slomio više-karbidne stupnjeve. Radi s nižom tvrdoćom (56-58 HRC), ali je otporan na pucanje uslijed zamora mnogo bolje od D2 ili M2.
M2 brzo-čelikpopunjava prazninu gdje i trošenje i tlačno opterećenje doprinose kvaru. Probijači koji moraju održavati geometriju ruba pod visokim stalnim pritiskom imaju koristi od M2 kombinacije tvrdoće (60-65 HRC) i tlačne čvrstoće. U usporedbi s D2, bolje se odupire deformaciji. U usporedbi sa S7, duže drži oštriji rub.
Volframov karbidumeci pružaju otpornost na habanje do 30 puta veću od konvencionalnog alatnog čelika. Održavaju dimenzijsku točnost tijekom milijuna ciklusa, što ih čini jedinom praktičnom opcijom za ultra-velike-aplikacije ili kod utiskivanja visoko abrazivnih materijala. Kompromis: karbid je krt, skup i zahtijeva posebno brušenje ili EDM za oblikovanje. Ne može apsorbirati velika bočna opterećenja ili udarce bez rizika od katastrofalnog loma.
| Razred | Tvrdoća (HRC) | Žilavost | Otpornost na trošenje | Najbolje{0}}prikladan žigosani materijal |
|---|---|---|---|---|
| D2 | 58-62 | Umjereno | Izvrsno | Obloženi čelik, meki čelik, -veliki volumen |
| A2 | 58-62 | Dobro | Dobro | Mješovite operacije, srednja{0}}proizvodnja |
| S7 | 56-58 | Izvrsno | Umjereno | Debeli-čelik, teške bušilice,-sklone udarima |
| M2 | 60-65 | Umjereno | Vrlo dobro | Visoko{0}}probijanje, abrazivnih limova |
| Karbid (WC-Co) | 70+ (HRA 88-92) | Niska | Iznimna | Nehrđajući čelik, abrazivne legure, više-milijunske serije |
Kako žigosani materijal mijenja izbore dizajna kalupa
Lim koji prolazi kroz matricu diktira koje kvalitete pripadaju kojim pozicijama. Razmotrite tri uobičajena scenarija:
Utiskivanje od nehrđajućeg čelikapredstavlja dvostruki izazov. Austenitni stupnjevi kao što su 304 i 316 su i abrazivni i skloni adhezivnom trošenju (nagrizanju). Radni materijal-brzo se stvrdnjava tijekom oblikovanja, što povećava sile rezanja i ubrzava propadanje rubova. Utiskivanje od nehrđajućeg čelika zahtijeva alate visoke-tvrdoće, obično D2 ili karbidne umetke na reznim stanicama, u kombinaciji s poliranim površinama i premazima protiv -kockanja kako bi se spriječilo skupljanje materijala na čelicima za oblikovanje.
Utiskivanje aluminijačini se da bi trebao biti jednostavan za obradu jer je materijal mekan. U praksi, postupak štancanja aluminija stvara svoje probleme. Aluminij ima snažnu tendenciju prianjanja na čelične površine alata, nakupljajući se na površinama izbijanja i polumjerima matrice sve dok kvaliteta dijela ne degradira. Kada rade s žigosanim aluminijskim limom, dizajneri matrica daju prednost površinskoj obradi i odabiru premaza u odnosu na sirovu tvrdoću. DLC ili TiN-presvučeni A2 umetci često nadmašuju tvrđe neprevučene čelike jer su otporni na mehanizam trošenja ljepila koji iskorištava aluminij.
Čelik-visoke čvrstoće(iznad 590 MPa vlačne) zahtijeva i tvrdoću i žilavost istovremeno. Visoke sile oblikovanja materijala opterećuju komponente alata pri kompresiji, dok njegova tendencija opruge zahtijeva čvršću geometriju matrice. M2 ili probijači s-karbidnim vrhom podnose abrazivno opterećenje na mjestima rezanja, dok S7 može bolje poslužiti na mjestima oblikovanja gdje dominira udar.
Kada pločice od tvrdog metala opravdavaju svoju vrhunsku cijenu u odnosu na -kaljeni alatni čelik? Odluka se obično svodi na volumen i abrazivnost materijala. Za proizvodne serije koje premašuju milijun dijelova, ili kod štancanja nehrđajućeg čelika ili legura visoke -čvrstoće koje brzo troše D2 rubove, ukupni trošak vlasništva karbida pada ispod onog čelika jer eliminira višestruke cikluse ponovnog oštrenja i s time povezane zastoje. Za serije manje od 100 000 dijelova ili kod utiskivanja mekšeg metala za aplikacije utiskivanja, -kaljeni alatni čelik ostaje ekonomičan izbor.
Odabir materijala postavlja pozornicu, ali on isporučuje svoju punu vrijednost tek nakon što pravilna strojna obrada i toplinska obrada aktiviraju ta svojstva materijala. Sljedeći korak u konstrukciji je transformacija ovih neobrađenih čeličnih blokova alata u precizne matrice kroz pažljivo određen niz operacija CNC strojne obrade.
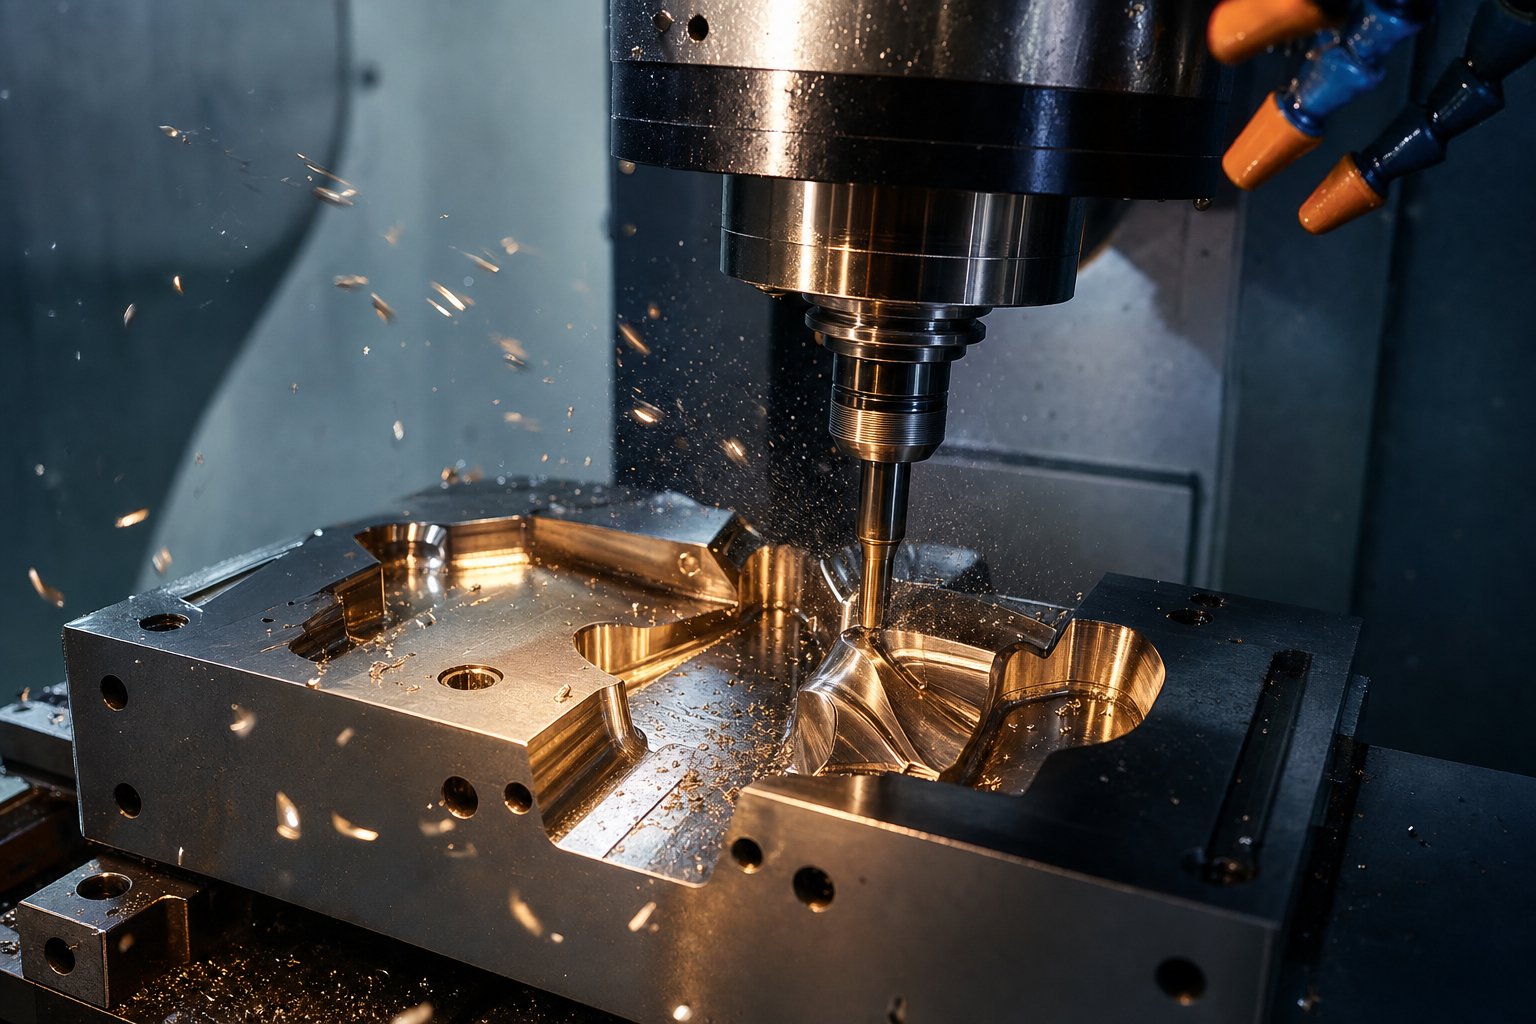
CNC procesi obrade koji oblikuju svaku komponentu matrice
Blok D2 ili M2 koji stoji na paleti samo je sirov potencijal. Pretvaranje u funkcionalnu komponentu matrice zahtijeva promišljeni slijed operacija CNC strojne obrade, od kojih se svaka izvodi u određenoj fazi iz određenog razloga. Redoslijed je važan koliko i same operacije. Grubite previše agresivno i unosite unutarnja naprezanja koja deformiraju dio tijekom toplinske obrade. Završite prije kaljenja i izgubit ćete svoju preciznost kada se čelik pomiče tijekom kaljenja. Svaki alat za štancanje metala i radionica za kalupe slijedi logiku strojne obrade izgrađenu oko jednog principa: uklonite masu dok je čelik mekan, očvrsnite ga, zatim ga dovedite do konačne veličine dok je tvrd.
Grubo glodanje i polu{0}}završna obrada prije toplinske obrade
Komponente matrice započinju svoj radni vijek u žarenom ili pred{0}}kaljenom stanju, obično oko 20-30 HRC. Pri ovoj mekoći materijal se lako reže, alati traju dulje, a stope skidanja materijala ostaju visoke. Operacije grube obrade izvlače većinu viška zaliha, ostavljajući 0,5 do 1,0 mm materijala na svim kritičnim površinama kao "dodatak za završnu obradu" za kasnije operacije.
Zašto ostaviti taj džeparac? Dva razloga. Prvo, toplinska obrada uzrokuje dimenzionalno pomicanje. Čak se i vakuumski{2}}kaljeni alatni čelik lagano pomiče dok se njegova kristalna struktura transformira tijekom kaljenja. Drugo, sam proces grube obrade stvara zaostalo naprezanje od sila rezanja i lokalizirane topline. Ako ste strojno obradili do konačne veličine u ovoj fazi, vidjeli biste kako se te dimenzije pomiču nakon stvrdnjavanja.
Između grube i toplinske obrade, ciklus-oslobađanja naprezanja na oko 600-650 stupnjeva Celzijusa popušta unutarnja naprezanja nastala agresivnim rezanjem. Polu{6}}završni prolazi tada približavaju površine konačnim dimenzijama, obično unutar 0,2-0,3 mm, dok održavaju ujednačeno stanje zalihe koje osigurava ravnomjerno prodiranje topline tijekom sljedećeg ciklusa stvrdnjavanja. CNC tokarenje u ovoj fazi obrađuje okrugle komponente poput klinova za vođenje, čahura i okruglih proboja, stvarajući geometriju gotovo neto oblika prije nego što se čelik transformira.
Završno brušenje i tvrdo-glodanje velikom brzinom nakon stvrdnjavanja
Nakon što se toplinskom obradom komponente dovedu do njihove radne tvrdoće od 58-65 HRC, materijal se potpuno drugačije ponaša pod rezačem. Sada je abrazivna tvrđava otporna na tradicionalnu strojnu obradu. Dvije strategije završne obrade rješavaju ovaj izazov: precizno brušenje i tvrdo glodanje velikom brzinom.
Površinskim brušenjem ravne komponente kao što su matrice, potporne ploče i habajuće trake dovode do konačne debljine s tolerancijom ravnosti od +/- 0.005 mm ili bolje. Cilindrično brušenje zaokružuje komponente do tolerancije promjera unutar mikrona. Brušenje je izvrsno u stvaranju geometrijske savršenosti na dostupnim površinama. Kaostručnjaci za preciznu strojnu obradu bilješku, kada dizajn zahtijeva ravnost ili paralelnost unutar +/- 0.002 mm, brušenje je jedini logičan izbor, pružajući završnu obradu površine do Ra 0,1 mikrometra.
Visoko{0}}brzinsko tvrdo glodanje pojavilo se kao snažna dopuna brušenju. Korištenjem alata od tvrdog metala ili PCBN-a pri velikim brzinama vretena, ovaj proces iskorištava adijabatsko smicanje: vrijeme kontakta s alatom je tako kratko da se većina topline prenosi u strugotinu, a ne u obradak. Rezultat je učinkovito uklanjanje materijala s kaljenog čelika bez toplinskog oštećenja površine komponente. Tvrdo glodanje može ukloniti materijal do pet puta brže od mljevenja, dok stvara zaostalo tlačno naprezanje na površini, što zapravo pogoduje vijeku trajanja alata za štancanje pod cikličkim opterećenjima.
Praktična podjela između ovih metoda je jednostavna. Brušenje obrađuje ravne referentne točke, paralelne površine i jednostavne cilindrične profile. Tvrdo glodanje bavi se 3D konturama, geometrijama s džepovima i složenim profilima šupljina koje brusna ploča fizički ne može dosegnuti. Većina komponenti matrice zahtijeva oboje: brušene referentne površine za pristajanje sklopa i tvrdo-glodane konture za oblikovanje geometrije. Ovaj hibridni pristup standardna je praksa u proizvodnji alata za metalno žigosanje jer svaki proces pokriva geometrije koje drugi ne mogu.
5-osni CNC za složene profile kalupa
Ne može se svaka komponenta matrice završiti radom u 3 osi. Kada izbijač za oblikovanje ima složene krivulje ili šupljina matrice ima duboke stijenke s izvučenim površinama i uskim radijusima, sile glodanja u 3 osi su kompromitirane. Alat se može pristupiti samo odozgo, zahtijevajući dulje glodalice koje se deformiraju pod opterećenjem i ostavljaju tragove na kosim površinama koje zahtijevaju pretjerano ručno poliranje.
Obrada u 5 osi to rješava naginjanjem alata ili obratka, dopuštajući rezaču da zadrži optimalnu orijentaciju u odnosu na površinu koja se reže. Premausporedbe mogućnosti strojne obrade, glodalice s 5 osi postižu tolerancije od +/- 0.0005 inča s površinskom obradom do Ra 0,4 mikrometra i obrađuju složene 3D površine u jednoj postavci koja bi zahtijevala višestruka premještanja na stroju s 3 osi.
Za aplikacije za utiskivanje alata i matrica, sposobnost 5 osi je najvažnija u ovim situacijama:
- Šupljine kalupa za duboko izvlačenjesa složenim-zakrivljenim zidovima koji zahtijevaju kratke, krute alate usmjerene normalno na površinu
- Stanice za progresivno oblikovanje kalupas nagnutim značajkama do kojih se ne može doći vertikalnim pristupom
- Složeni profili bušilicagdje višestruke značajke potkopavanja zahtijevaju strojnu obradu bez ponovnog-fiksiranja
Međutim, svaka komponenta ne opravdava vrijeme od 5-osi. Jednostavne ravne kalupne ploče, potporne ploče i umetci s ravnim-stjenkama učinkovito obrađuju na opremi s 3-osi po nižim satnicama. Odluka se svodi na geometriju: ako značajka zahtijeva ponovno pozicioniranje ili dugotrajni alat na 3-osnom stroju, 5-osni obično daje bolju točnost uz niže ukupne troškove unatoč višoj stopi stroja. Kada su kalupi namijenjeni brzom stroju za štancanje metala, preciznost dimenzija koja se može postići završnom obradom u 5 osi izravno se pretvara u manje tolerancije dijelova i dulje intervale između održavanja.
Kompletan slijed strojne obrade za tipičnu komponentu matrice, od sirovog bloka do poliranog umetka spremnog za montažu, slijedi ovaj napredak:
- Grubo mljevenje svih značajki u mekom (žarenom) stanju, ostavljajući 0,5-1,0 mm zaliha na kritičnim površinama
- Ublažite naprezanje na 600-650 stupnjeva Celzijusa za otpuštanje zaostalog naprezanja izazvanog strojnom obradom
- Polu{0}}završna obrada unutar 0,2-0,3 mm konačnih dimenzija s ujednačenim dodatkom
- Pošaljite na toplinsku obradu za kaljenje pod vakuumom i kaljenje do ciljane tvrdoće
- Završno brušenje referentnih površina i složenih kontura tvrdog mlina do konačnih dimenzija
- Završno poliranje površina za oblikovanje do potrebnih Ra vrijednosti za protok materijala i oslobađanje dijelova
Svaki korak vodi do sljedećeg. Preskakanje ublažavanja stresa prije toplinske obrade dovodi do distorzije. Tvrdo glodanje prije provjere dimenzija nakon -toplinske-obrade gubi vrijeme stroja na dijelu koji je možda prešao granice oporavka. Disciplina ovog niza ono je što razlikuje profesionalnu proizvodnju metalnih alata i matrica od radionica koje rješavaju probleme preradom.
Precizno brušenje i tvrdo glodanje obrađuju većinu geometrija matrice, ali određene značajke nadilaze ono što bilo koji rotirajući rezač ili brusni kotač može postići. Oštri unutarnji kutovi, uski prorezi i zamršeni-profili zahtijevaju potpuno drugačiji mehanizam za uklanjanje, onaj koji reže električnom iskrom, a ne mehaničkom silom.
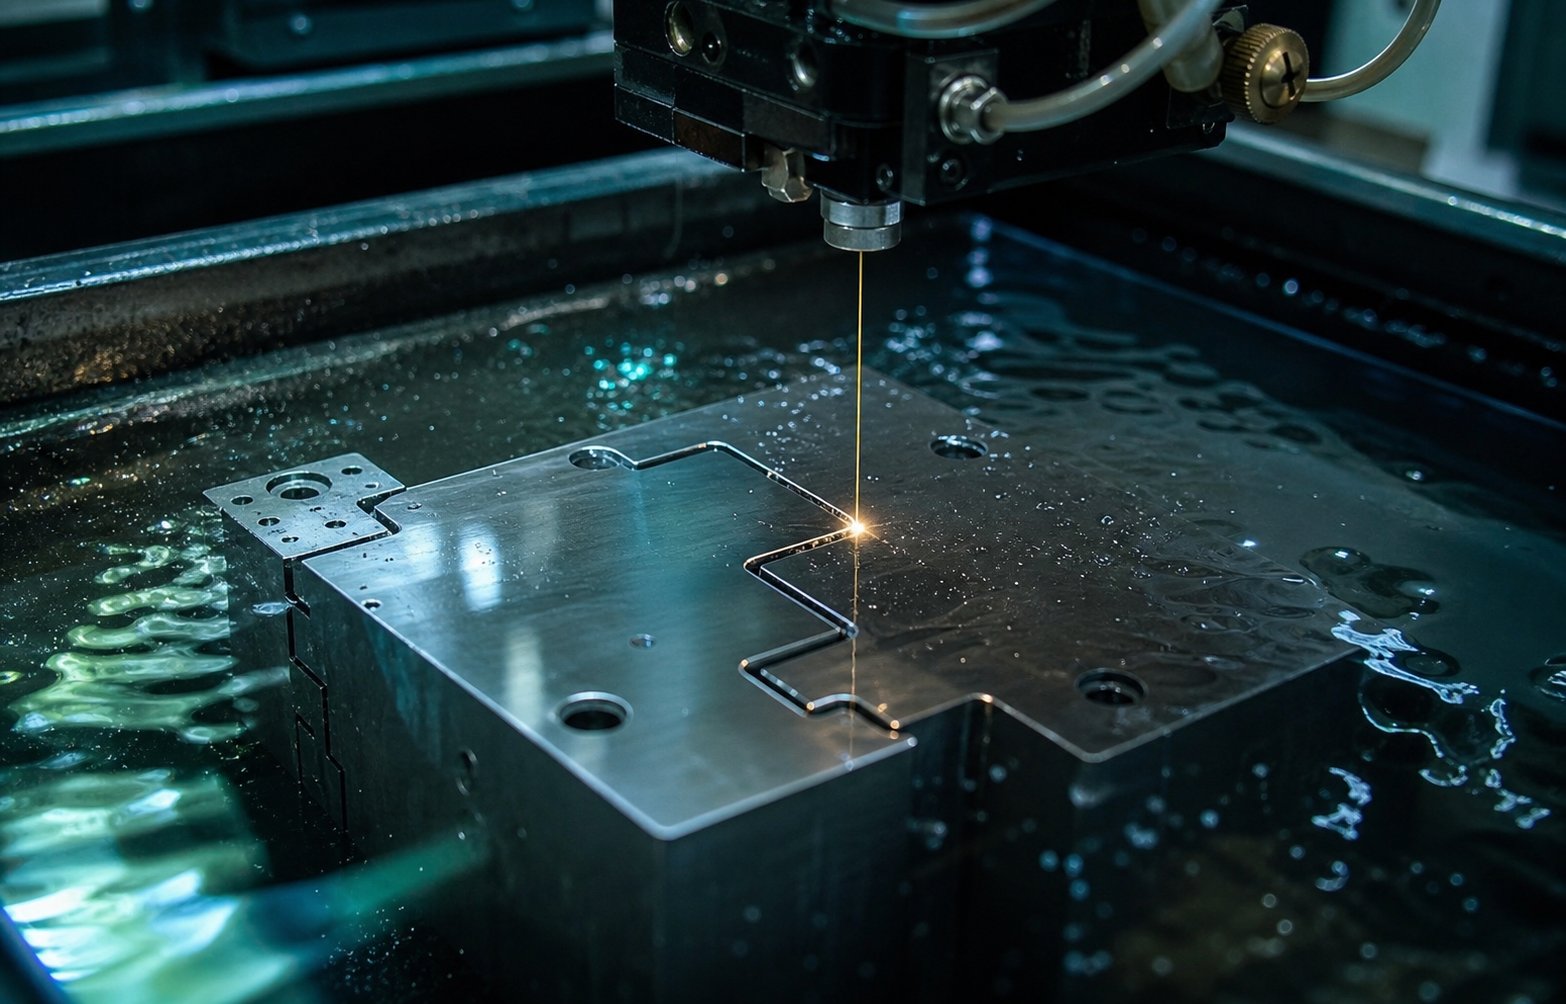
Wire EDM i Sinker EDM za složene geometrije kalupa
Glodalo, bez obzira na to koliko je mali njegov promjer, u svakom unutarnjem kutu ostavlja radijus jednak svojoj veličini. Brusna ploča ne može doprijeti u uski prorez. Ova fizička ograničenja znače da određene komponente matrice za utiskivanje, osobito zamršene ploče i matrice za lim, zahtijevaju bitno drugačiji postupak uklanjanja materijala. Strojna obrada električnim pražnjenjem uklanja metal kontroliranom erozijom iskre umjesto mehaničkom silom rezanja, stvarajući geometrije koje niti jedan rotirajući alat ne može replicirati.
Wire EDM za precizne profile za probijanje i matrice
Wire EDM koristi tanku mesinganu ili presvučenu žicu, obično promjera 0,1 do 0,3 mm, kao elektrodu koja reže izradak duž CNC-programirane staze. Žica nikada ne dolazi u dodir s materijalom. Umjesto toga, brza električna pražnjenja isparavaju mikroskopske čestice dok deionizirana voda ispire krhotine i hladi zonu rezanja. Budući da žica u potpunosti prolazi kroz obradak,žičanom elektroerozom proizvodi-prerezane profile s unutarnjim radijusima malim kao i sam promjer žice, daleko oštrije nego što bilo koje glodalo može postići.
Za matricu za utiskivanje lima, EDM žica je-postupak za rezanje profila bušilica, otvora matrice i rupa za zazor nakon toplinske obrade. Primijetit ćete da je ovo kritično: rezanje očvrsnutog alatnog čelika na 60+ HRC je rutina za žičanu eroziju jer tvrdoća materijala ima minimalan utjecaj na eroziju iskrenja. S jednakom lakoćom obrađuje strojeve D2, M2, pa čak i karbid. Profili žigova koji zahtijevaju čvrste zazore između proboja i otvora matrice, ponekad samo 5-8% debljine materijala po strani, oslanjaju se na sposobnost EDM-a da drži tolerancije u rasponu od +/- 0.005 mm pod kontroliranim uvjetima.
Višestruki prelasci postupno poboljšavaju točnost i završnu obradu površine. Grubim rezom uklanja se većina materijala, a zatim dva do četiri završna prolaza brišu mikrone istovremeno, poboljšavajući preciznost dimenzija i kvalitetu površine sa svakim prolazom. To čini žičanu eroziju idealnim za rezanje spojnih profila komponenti matrice za utiskivanje gdje pristajanje probijanja-na-matrice određuje visinu srha na svakom utisnutom dijelu.
Sinker EDM za šupljine i složene konture
Tamo gdje se žičani EDM ističe u -rezanim profilima, sinker EDM obrađuje slijepe šupljine, 3D konture i teksturirane površine koje žica fizički ne može proizvesti. Proces koristi elektrodu prilagođenog-oblika, obično strojno izrađenu od grafita ili bakra, koja "uroni" u obradak erozijom iskre. Oblik elektrode izravno odgovara geometriji šupljine koja vam je potrebna, a kako proces napreduje, tisuće mikro-iskri u sekundi uklanjaju materijal s preciznošću dok dielektrik ugljikovodika ulja upravlja toplinom i ostacima.
U konstrukciji matrica za metalno utiskivanje, EDM s udubljenjem nalazi svoju ulogu u oblikovanju šupljina sa složenim 3D površinama, detaljima za kovanje i značajkama utiskivanja koje niti jedno glodalo ne može dosegnuti bez otklona. Također stvara teksturirane površine na plohama pečata gdje kontrolirana hrapavost pomaže protoku materijala tijekom oblikovanja. Proces ne generira mehaničku silu na obratku, što znači da tanki dijelovi matrice i delikatne karakteristike ostaju neiskrivljeni tijekom strojne obrade.
Kompromis je brzina i cijena alata. Svaka elektroda mora biti prilagođena -strojnoj obradi kako bi odgovarala željenoj šupljini, a elektrode se troše tijekom upotrebe, ponekad zahtijevajući više kopija za jednu značajku. Vremena ciklusa teku sporije od žičane EDM za ekvivalentne količine materijala. Ali za slijepe šupljine u kaljenom čeliku, EDM s udubljenjem ostaje jedina praktična opcija.
| Parametar | Žičana erozija | Sinker EDM |
|---|---|---|
| Dostižna tolerancija | +/- 0.002 do 0,005 mm | +/- 0.005 do 0,025 mm |
| Površinska obrada (Ra) | 0,1 do 0,8 mikrometara | 0,4 do 3,2 mikrometra |
| Najbolji tipovi geometrije | Kroz-rezane profile,-ravne{1}}otvore u zidovima, obrise bušenja | Slijepe šupljine, 3D konture, teksturirane površine za oblikovanje |
| Tipično vrijeme ciklusa | 2 do 12 sati po profilu (ovisno o debljini i prolazima) | 4 do 40+ sati po kavitetu (ovisno o dubini i složenosti) |
Lapiranje i poliranje za kvalitetu površine
EDM ostavlja karakterističan preliven sloj na strojno obrađenim površinama, tanku zonu ponovno-očvrsnutog materijala koji može biti tvrđi i lomljiviji od osnovnog čelika. Za komponente za rezanje kao što su probojci i otvori za kalupe, ovaj je sloj obično prihvatljiv ili čak koristan. Za oblikovanje površina gdje lim mora glatko teći pod pritiskom, potrebno ga je ukloniti.
Lapping koristi fine abrazivne spojeve na ravnim ili konturiranim preklopima za uklanjanje materijala na razini ispod-mikrona, stvarajući ravnost i završnu obradu površine s kojom se samo brušenje ne može mjeriti. To je standardna metoda za dovođenje kritičnih spojnih površina matrice od lima do geometrijske savršenosti potrebne za ravnomjeran kontakt pod pritiskom.
Poliranje se posebno bavi oblikovanjem površina. Kao iskusni proizvođači kalupa naBilješka proizvođača, poliranje u smjeru strujanja metala smanjuje trenje i pomaže da se lim kreće kroz stanice za izvlačenje i oblikovanje bez nagrizanja. Međutim, nema svaka površina koristi od ogledala. Čelici s grubljom-kvalitetom izvlačenja zapravo se bolje ponašaju protiv alata s blagom teksturom jer njihove mikro{3}}doline zadržavaju mazivo. Odluka o tome gdje polirati, a gdje ostaviti kontroliranu teksturu na matrici za utiskivanje lima ovisi o specifičnom materijalu koji se utiskuje i vrsti operacije oblikovanja na svakoj stanici.
EDM i završna obrada površine zajedno daju proizvođačima matrica kontrolu nad geometrijama i površinskim uvjetima koje sama CNC obrada ne može pružiti. Ovi procesi dovršavaju fazu oblikovanja konstrukcije matrice. Ali sirova geometrija i završna obrada površine samo su dio onoga što komponente matrice za utiskivanje čine učinkovitima pod proizvodnim opterećenjima. Sam čelik mora se transformirati toplinskom obradom i zaštitnim premazima kako bi se odupro milijunima udaraca, abrazivnim ciklusima i toplinskim događajima koje zahtijeva proizvodno žigosanje.
Toplinska obrada i površinski premazi koji produljuju vijek trajanja kalupa
Strojna obrada daje oblik matrice. Toplinska obrada mu daje mehanička svojstva da preživi proizvodnju. Bez odgovarajućeg otvrdnjavanja i temperiranja, čak i najpreciznije obrađeni D2 probijač deformirao bi se pod opterećenjem štancanja unutar tisuća udaraca. A bez zaštitnih premaza, adhezivno trošenje uništilo bi površine za oblikovanje mnogo prije nego što je abrazija ikada postala ograničavajući faktor. Ova dva post-koraka strojne obrade, toplinska obrada i premazivanje, mjesto su gdje se dobiva ili gubi dugovječnost matrice.
Sekvence kaljenja i kaljenja u vakuumu
Vakuumsko kaljenje zagrijava alatni čelik do njegove temperature austenitizacije unutar komore s-niskim{0}}tlakom, a zatim ga gasi pomoću inertnog plina pod visokim{1}}tlakom. Vakuumsko okruženje sprječava oksidaciju i dekarburizaciju, čuvajući cjelovitost površine koja je mukotrpno stvorena tijekom završne obrade. Dijelovi izlaze čisti i dimenzionalno stabilni, s minimalnim izobličenjem u usporedbi s metodama-zasnovanim na atmosferi.
Jedan ciklus gašenja nikada nije potpuna priča. Kaljenje slijedi kaljenje, obično u dva ili tri ciklusa pri postupno padajućim temperaturama. Svaki temperament transformira zadržani austenit u stabilni martenzit, ublažava unutarnji stres od kaljenja i podešava konačnu ravnotežu između tvrdoće i žilavosti. Preskakanje ciklusa temperiranja ostavlja nestabilne mikrostrukture koje se mogu dimenzijski pomaknuti tijekom proizvodnje, uzrokujući progresivni gubitak tolerancije koji je teško dijagnosticirati.
Kriogeni tretman gura ovu transformaciju dalje. Hlađenjem komponenata na približno minus 300 stupnjeva Fahrenheita korištenjem tekućeg dušika u kontroliranom spuštanju tijekom nekoliko sati, kriogena obrada pretvara zaostali austenit koji standardno kaljenje ostavlja. Istraživanje objavljeno uMeđunarodni časopis inženjerskih znanostidokumentirano je da znanstveno kontrolirani duboki kriogeni proces produljuje uporab-životni vijek veći od 200 posto u višestrukim primjenama alata. Promjene na molekularnoj-razini, uključujući poboljšanu distribuciju karbida i potpunu martenzitnu transformaciju, smanjuju koeficijent trenja i trajno povećavaju stabilnost dimenzija. Za matrice za utiskivanje za koje se očekuje da rade milijune ciklusa, kriogena obrada nakon konvencionalne toplinske obrade može udvostručiti ili utrostručiti korisni vijek matrice prije nego što ponovno oštrenje postane potrebno.
PVD i CVD premazi koji smanjuju trošenje i nagrizanje
Toplinska obrada optimizira rasuti materijal. Premazi štite površinu gdje zapravo dolazi do kontakta-a-ploče. Fizičko taloženje naparivanjem (PVD) i kemijsko taloženje naparivanjem (CVD) nanose tanke keramičke slojeve, obično debljine 2 do 5 mikrona, koji dramatično smanjuju trenje i odupiru se prijenosu materijala s utisnutog lima na površine kalupa.
Zašto je ovo važno? Prilikom utiskivanja nehrđajućeg čelika, sklonost materijala da-očvrsne i žuči stvara nakupljanje ljepila na površinama matrice koje brzo pogoršavaju kvalitetu dijela. Proba u tvornici za žigosanje Ford Motor Company,izvijestili su istraživači Sveučilišta Deakin, otkrio je da su matrice s premazom TiCN-produžile vijek matrice za faktor više od 20 u usporedbi s poliranim površinama bez premaza pri utiskivanju materijala-sklonih habanju. Premaz je odgodio kritičnu fazu-prijenosa materijala na neodređeno vrijeme unutar ispitnog prozora od 20 000 ciklusa.
Svaka vrsta premaza cilja na određeni mehanizam trošenja:
- TiN (titanijev nitrid):Opća{0}}zaštita od trošenja s tvrdoćom oko 2000-2500 HV. Isplativo-za žigosanje mješovitih materijala pri umjerenim brzinama i volumenima.
- TiCN (titan karbonitrid):Veća tvrdoća i manje trenje od TiN. Izvanredan je protiv abrazivnih materijala uključujući aplikacije za utiskivanje metala od nehrđajućeg čelika gdje-očvrsnute površine ubrzavaju trošenje rubova.
- TiAlN (titan-aluminijev nitrid):Tolerira temperature iznad 800 stupnjeva Celzijusa stvaranjem zaštitnog sloja aluminijevog oksida pod toplinom. Pogodno za -utiskivanje velikim brzinama i primjene gdje kvar maziva stvara povišene temperature alata.
- DLC (Diamond-Like Carbon):Izuzetno nizak koeficijent trenja od približno 0,1 do 0,15, sprječava skupljanje ljepljivog materijala. Primarni izbor za aluminijske matrice za utiskivanje i alate za utiskivanje aluminija gdje je nagrizanje utisnutog aluminija na površine matrice dominantan način kvara, a ne abrazivno trošenje.
Odabir premaza povezuje se izravno s utisnutim materijalom. Za utiskivanje od nehrđajućeg čelika 316, gdje i abrazija i adhezija napadaju alat istovremeno, TiCN ili TiAlN pružaju tvrdoću i kemijsku inertnost potrebnu za otpornost na habanje na mjestima oblikovanja. Za metalno utiskivanje aluminija, DLC-ovo ultra-nisko trenje sprječava lijepljenje mekanog materijala za površine alata, održavajući površine dijelova čistima i duge intervale održavanja matrice.Usporedbe performansipotvrditi da DLC-ovo smanjenje trenja uvelike smanjuje otpor rezanja i sprječava prianjanje strugotine prilikom strojne obrade ili oblikovanja mekih metala poput aluminija i bakra.
Učinak složenosti ovih odluka je značajan. Matrica izrađena od odgovarajućeg alatnog čelika, pravilno-očvrsnuta u vakuumu kriogenom obradom i obložena pravim keramičkim slojem može raditi tri do pet puta duže od one u kojoj je bilo koji pojedinačni korak bio ugrožen. Taj multiplikator izravno se pretvara u manje zastoja u proizvodnji, nižu cijenu po pogotku i dosljedniju kvalitetu žigosanog dijela tijekom cijelog životnog vijeka matrice. Ali kvantificiranje te učinkovitosti zahtijeva rigorozno mjerenje u svakoj fazi, od prve dimenzionalne provjere nakon toplinske obrade do završne inspekcije probnih-obilježenih dijelova.
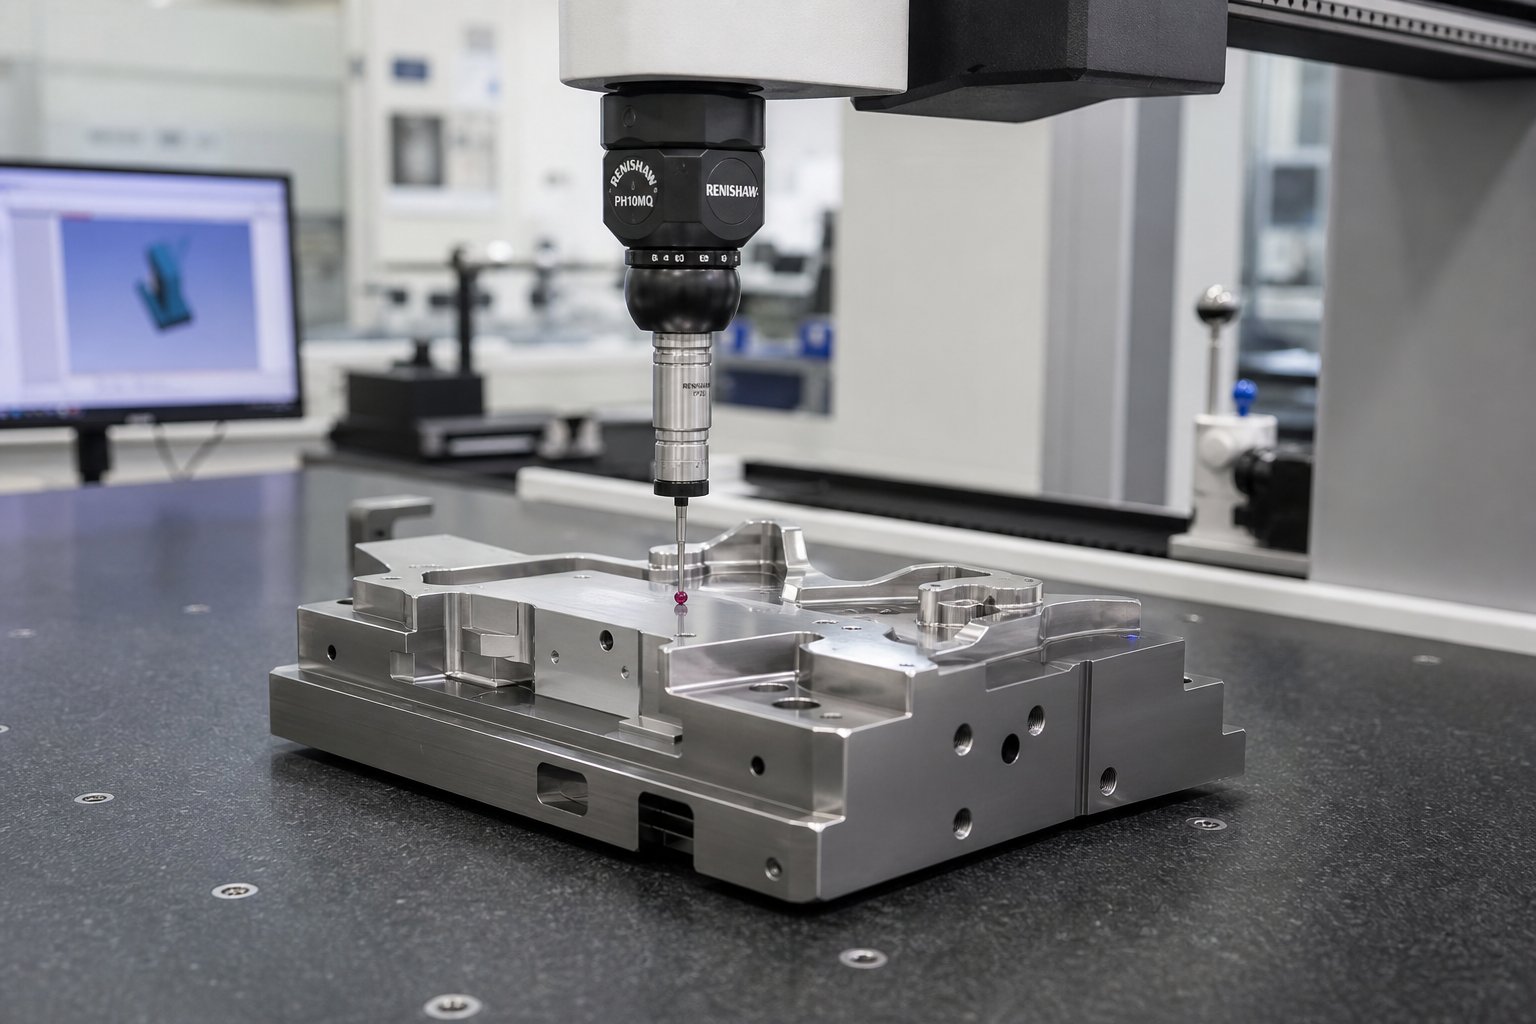
Kontrola kvalitete od prvog rezanja do probnog žigosanja
Matrica se može izraditi od vrhunskog alatnog čelika, topli{0}}besprijekorno obraditi i obložiti idealnim keramičkim slojem, ali i dalje biti neuspješna u proizvodnji ako nitko nije provjerio dimenzije između faza. Kontrola kvalitete u preciznom štancanju nije konačna kontrolna točka. To je niz vrata ugrađenih kroz cijeli slijed proizvodnje, od kojih svaka potvrđuje da je komponenta spremna za napredovanje. Preskočite vrata i riskirate stvaranje rane pogreške kroz svaku sljedeću operaciju sve dok ne isplivaju na površinu kao otpadni dijelovi na podovima za novinare.
CMM inspekcija i provjera hrapavosti površine
Strojevi za mjerenje koordinata nalaze se u središtu provjere dimenzija za komponente matrice za utiskivanje. CMM sonda dodiruje ili skenira kritične značajke, hvata podatke XYZ koordinate i uspoređuje ih s 3D CAD modelom. Za umetke matrice, probojce i blokove šupljina, CMM provjerava točnost položaja rupa, usklađenost profila konturnih površina i geometrijske odnose poput ravnosti, paralelizma i okomitosti koji određuju kako se spojeni dijelovi međusobno uklapaju tijekom sastavljanja.
Kada se ta mjerenja događaju? Ne samo na kraju. Provjere u-procesu nakon grube strojne obrade potvrđuju da na svim kritičnim površinama ostaje dovoljno zaliha prije rasterećenja i polu{2}}završne obrade. Nakon toplinske obrade, CMM ponovna -provjera provjerava koliko je dimenzionalnih pomaka došlo tijekom otvrdnjavanja, što strojaru za završnu obradu govori točno koliko materijala treba ukloniti i gdje. Inspekcija nakon-završnog-brusenja generira konačno izvješće o usklađenosti koje oslobađa svaku komponentu za sastavljanje. Kao detalj Moeller Precision Tool, proizvođači preciznih alata drže tolerancije čak 0,0002 inča, koristeći CMM uređaje zajedno s optičkim komparatorima i sustavima mjerenja profila za provjeru usklađenosti u svakoj fazi.
Mjerenje hrapavosti površine nadopunjuje podatke o dimenzijama. Profilometar prati strojno obrađenu ili uglačanu površinu i izvještava o vrijednostima Ra (aritmetička srednja hrapavost) i Rz (prosječna visina od vrha-do-udoline). Zašto je to važno za proces štancanja metala? Budući da površinska obrada čelika za oblikovanje kontrolira trenje, protok materijala i otpuštanje dijelova. Probijač za oblikovanje specificiran na Ra 0,2 mikrometra koji zapravo mjeri Ra 0,8 proizvest će dijelove s vidljivim tragovima povlačenja i nedosljednom debljinom stijenke. Provjera hrapavosti površine prije sastavljanja sprječava da ovi problemi s kvalitetom dođu do tiskare.
Ispitivanje tvrdoće čini još jedan kritični ulaz, posebno nakon toplinske obrade. Mjerenja tvrdoće po Rockwellu na više mjesta na svakoj komponenti potvrđuju jednoliku transformaciju. Proboj koji očitava 60 HRC na licu, ali 56 HRC na svojoj bazi ukazuje na nepotpuno stvrdnjavanje, potencijalno zbog neadekvatnog vremena namakanja ili nedosljednosti u kaljenju. Protokoli industrijske inspekcije određuju da vrijednosti tvrdoće moraju biti unutar definiranog raspona jer pre-niska tvrdoća dovodi do brzog trošenja, dok pre-visoka tvrdoća stvara krtost i rizik od loma pod opterećenjem štancanja.
Provjere funkcionalne prilagodbe dovršavaju provjeru pred-montaže. Komponente za spajanje, kao što je izbijač i odgovarajući otvor za matricu, fizički se sastavljaju na stolu za provjeru odnosa zazora, kliznih dosjeda na elementima vodilice i uvjeta smetnji na detaljima pri-prilagodbi. Optički komparatori prekrivaju uvećane profile komponenti u odnosu na geometriju dizajna kako bi uhvatili suptilna odstupanja koja bi sondiranje CMM točke moglo propustiti. Ove provjere prikladnosti potvrđuju da će pojedinačne komponente funkcionirati kao koordinirani sustav nakon što su vijcima pričvršćene u set matrica.
Probne vožnje i prvo-mjerenje dijelova artikla
Pregled montaže potvrđuje da matrica izgleda ispravno. Probno žigosanje dokazuje da djeluje. Gotova matrica montira se u prešu, trakasti materijal se dovodi i prvi dijelovi izlaze s alata. Ovo je trenutak koji potvrđuje svaku naprednu odluku, od CAD geometrije preko strojne obrade i toplinske obrade. Uspješno ispitivanje proizvodi metalne dijelove za utiskivanje koji zadovoljavaju dimenzije ispisa, pokazuju čiste rubove i oblik bez pucanja, bora ili pretjeranog povratnog povrata.
Probne vožnje slijede strukturirani protokol. Matrica se postavlja na izračunatu visinu zatvaranja, ubacuje se kontroliranom brzinom i u početku radi smanjenom tonažom dok operateri promatraju napredovanje trake, osluškuju neuobičajenu buku i vizualno pregledaju prvih nekoliko dijelova. Stabilnost dodavanja trake, uključivanje pilota i funkcija skidača prate se u stvarnom vremenu. Ako je matrica progresivnog tipa, rad svake stanice ocjenjuje se neovisno ispitivanjem djelomično dovršenih dijelova na međustanicama prije konačnog rezanja za odvajanje.
Prva-inspekcija proizvoda mjeri probu-žigosanih dijelova prema inženjerskom crtežu koristeći istu CMM opremu koja je potvrdila same komponente matrice. Bilježe se svaka kritična dimenzija, GD&T oblačić i specifikacija površine. Rezultirajuće izvješće ili potvrđuje sukladnost ili identificira odstupanja koja zahtijevaju podešavanje matrice. Uobičajene prilagodbe uključuju podmetanje stanica za ispravljanje kutnog povratnog povrata, ponovno-poliranje površina na kojima se vide tragovi povlačenja ili podešavanje razmaka od-do-matrice na stanicama koje stvaraju prekomjerne oštrice. Kao što stručnjaci za ispitivanje matrice naglašavaju, temeljita prva-inspekcija artikla daje detaljna izvješća o mjerenju, fizičke probne uzorke i dokumentaciju koja potvrđuje da je matrica-spremna za proizvodnju prije otpreme.
Svaki metalni otisnuti dio koji napušta proizvodnu prešu nasljeđuje kvalitetu ugrađenu u njegovu matricu. Probno žigosanje je ono gdje se dokazuje naslijeđe. Matrica koja prolazi prvu-kontrolu artikla sa svim dimenzijama unutar tolerancije i svim površinama bez grešaka predstavlja provjereni alat, spreman za dosljednu proizvodnju utisnutih metalnih dijelova kroz stotine tisuća ili milijune ciklusa.
Potpuni slijed vrata za inspekciju, od prvog čipa do validiranog proizvodnog alata, slijedi ovaj napredak:
- Provjere dimenzija u-procesu nakon grube i polu{1}}završne strojne obrade radi provjere dopuštenih zaliha
- Provjera tvrdoće nakon -toplinske-obrade i ponovno-mjerenje CMM-a za dimenzionalno pomicanje
- Konačno CMM izvješće nakon završnog brušenja i tvrdog mljevenja potvrđuje sve značajke unutar tolerancije
- Provjera pristajanja sklopa spojenih komponenti, provjera zazora i usporedba optičkih profila
- Probno žigosanje u proizvodnoj-ekvivalentnoj preši s kontroliranim parametrima
- Prva-inspekcija artikla koja mjeri otisnute dijelove u odnosu na inženjerske ispise s punim izvješćivanjem o dimenzijama
Svaka vrata moraju proći prije nego što posao napreduje. Ova disciplina sprječava najskuplji kvar u kvaliteti u izradi kalupa: otkrivanje problema nakon što su sve nizvodne operacije dovršene na komponenti s nedostatkom.
Proizvođači koji pokrivaju cijeli životni ciklus pod jednim krovom, od procjene izvedivosti i CAE simulacije preko precizne strojne obrade, probnih vožnji i inspekcije CMM-a, eliminiraju komunikacijske praznine koje nastaju kada se odgovornosti dijele na više dobavljača.YICHEN-ov proces matrice za utiskivanjeprimjer je ovog integriranog pristupa, provjeravajući matrice kroz svaku ovdje opisanu fazu tako da inženjeri alata i menadžeri nabave dobivaju-alate spremne za proizvodnju potkrijepljene dokumentiranim podacima inspekcije na svakom ulazu. Za timove koji prelaze s istraživanja na aktivni razvoj Zahtjeva za ponudu, partnerstvo s jednim-izvornim dobavljačem koji posjeduje cijeli lanac kontrole kvalitete smanjuje rizik i značajno sažima vremenske okvire.
Inspekcija i potvrda zatvaraju proizvodni krug, ali prava mjera matrice za utiskivanje je kako se sve te pojedinačne odluke, od CAD geometrije preko odabira materijala, redoslijeda strojne obrade, toplinske obrade i provjere kvalitete, utječu na dugoročne-izvedbe proizvodnje.
Spajanje svega od izvedivosti do proizvodnje
Sada ste prošli kroz svaku fazu izrade matrice za metalno utiskivanje: digitalni dizajn i simulacija, odabir materijala, CNC obrada, EDM obrada, toplinska obrada, premazivanje i provjera kvalitete. Svaki odjeljak pokrivao je izolirani proces. U stvarnosti, ti koraci ne djeluju neovisno. Slažu se. Odluka o dizajnu u CAD-u kreće se kroz odabir materijala, strategiju obrade i na kraju u kvalitetu otisnutog dijela koju vaša preša proizvodi punom brzinom. Razumijevanje kako to spajanje funkcionira ono je što razlikuje matricu za žigosanje koja daje 500.000 pouzdanih pogodaka od one koja se degradira nakon 10.000.
Kako svaka proizvodna odluka utječe na izvedbu kalupa
Zamislite proces matrice kao lanac množitelja, a ne slijed zbrajanja. Odabir odgovarajuće klase alatnog čelika ne samo da dodaje izdržljivost. Višestruko povećava korist svakog nizvodnog koraka. Vakuumsko-otvrdnjavanje dobro-odabranog D2 umetka daje bolje rezultate nego vakuumsko-kaljenje rubnog stupnja. Nanošenje TiCN premaza na pravilno kaljenu i uglačanu površinu daje puni potencijal-smanjenja trenja. Nanesite taj isti premaz na površinu s zaostalim naprezanjem od preskočenih ciklusa kaljenja i on će se odvojiti u tisućama poteza.
Ista logika djeluje i obrnuto. Prečac u bilo kojoj fazi dijeli izvedbu svega što slijedi. Požurivanje CAE simulacije i nedostatak predviđanja povratnog povrata znači da je geometrija matrice pogrešna prije nego što strojna obrada uopće počne. Pod-određivanjem alatnog čelika za primjenu od nehrđajućeg čelika znači da premazi vode izgubljenu bitku protiv deformacije podloge ispod sebe. Preskakanje otpuštanja naprezanja prije toplinske obrade dovodi do savijanja koje se završnim brušenjem ne može u potpunosti oporaviti. Svaki kompromis oduzima životni vijek matrice, kvalitetu dijelova i vrijeme neprekidnog rada.
Što zapravo razlikuje kockicu koja ima 100000+ pogodaka od one koja rano ne uspije? Obično nije jedna katastrofalna pogreška, već skup marginalnih odluka:
- Dizajn prečaci:Nedovoljna simulacija dovodi do pokušaja-i-ispravljanja pogrešaka na kaljenom čeliku, slabeći komponente ponovljenim modifikacijama
- Materijalni kompromisi:Odabir A2 gdje je D2 ili karbid zajamčen štedi početne troškove, ali udvostručuje učestalost ponovnog oštrenja i vrijeme prekida rada tiska
- Povrede redoslijeda obrade:Završna obrada prije odgovarajućeg smanjenja naprezanja uvodi dimenzijsku nestabilnost koja se pogoršava pod cikličkim prešanim opterećenjima
- Nedostaci toplinske obrade:Propuštanje ciklusa temperiranja ili preskakanje kriogenog tretmana ostavlja zadržani austenit koji se nepredvidivo transformira tijekom proizvodnje, uzrokujući progresivno pomicanje tolerancije
- Propusti u inspekciji:Otpuštanje komponenti bez provjere dimenzija nakon-toplinske-obrade znači sastavljanje kalupa od dijelova koji možda već nisu u skladu sa specifikacijama
Proces proizvodnje metalnog žigosanja nagrađuje disciplinu na svakom ulazu. Očekivanja troškova i vremenskog okvira skaliraju se u skladu s tim. Jednostavna -matrična ploča za jednostruku stanicu može zahtijevati 4 do 6 tjedana i 5000 do 15 000 USD ulaganja u alate. Umjereno progresivna matrica s 8 do 12 stanica obično zahtijeva 8 do 12 tjedana i 25.000 do 60.000 USD. Složeni progresivni ili prijenosni alati za automobile s uskim tolerancijama, višestrukim stanicama za oblikovanje i visokim-zahtjevima za vijekom trajanja mogu premašiti 16 tjedana i 100.000 USD troškova alata. Ovi rasponi ne odražavaju samo sate strojne obrade, već i kumulativni napor inženjerstva, simulacije, inspekcije i probe koji potvrđuje svaki alat za predviđeni vijek trajanja.
Svaki korak u izradi matrice za utiskivanje, od CAD geometrije do konačnog premaza, odluka je koja ili dodaje ili oduzima vijek trajanja matrice, kvalitetu dijelova i učinkovitost proizvodnje. Nema neutralnih izbora u procesu konstrukcije matrice i utiskivanja.
Prelazak s istraživanja na RFQ-Ready Die Solution
Ako ste pročitali dovde, vjerojatno spadate u jednu od dvije kategorije. Ili gradite interno znanje za učinkovitiju procjenu dobavljača ili aktivno pristupate zahtjevu za ponudu za metalnu matricu po narudžbi i želite razumjeti koja pitanja postaviti i koje sposobnosti provjeriti. Oba puta imaju koristi od istog načela: proizvodni proces žigosanja najbolje funkcionira kada jedan partner posjeduje cijeli lanac od izvedivosti do provjerenog proizvodnog alata.
Fragmentirani izvori, gdje se dizajn odvija u jednoj tvrtki, strojna obrada u drugoj, a isprobavanje u trećoj, uvodi rizik primopredaje pri svakom prijelazu. Dimenzionalna namjera se gubi između CAD datoteka i operatera stroja. Specifikacije toplinske obrade su pojednostavljene radi praktičnosti. Rezultati ispitivanja ne vraćaju se učinkovito u ispravke dizajna. Kalupi i alati za utiskivanje koji imaju najbolje rezultate u dugim proizvodnim serijama gotovo uvijek dolaze iz integriranih programa gdje svaka faza informira sljedeću bez komunikacijskih praznina.
Za menadžere nabave i inženjere alata koji su spremni prijeći s istraživanja na aktivno citiranje, potražite partnera čije sposobnosti obuhvaćaju cijeli životni ciklus pokriven u ovom članku: procjena izvedivosti, CAE simulacija za oblikovanje i oprugu, precizna CNC obrada i EDM, kontrolirana toplinska obrada, probno žigosanje u proizvodnji-reprezentativni uvjeti i CMM-dokumentirani prvi-članak inspekcija.YICHEN prilagođena rješenja matrice za žigosanjepokrivaju točno ovaj opseg, pružajući end{0}}-resurs metalnog žigosanja za timove koji trebaju validirani alat isporučen RFQ-spreman, potkrijepljen dokumentiranim podacima o kvaliteti na svakom izlazu iz proizvodnje.
Znanje iz ovog članka daje vam rječnik i okvir za kritičku procjenu bilo kojeg procesa dobavljača matrice. Sada razumijete zašto određeni koraci koštaju onoliko koliko rade, zašto se rokovi protežu na određenim pragovima složenosti i zašto najjeftinija ponuda rijetko donosi najnižu cijenu po udarcu tijekom punog proizvodnog vijeka matrice. To razumijevanje temelj je za donošenje informiranih odluka o nabavi u svim razgovorima o nabavi matrica i žigova.
Često postavljana pitanja o izradi metalnih matrica za utiskivanje
1. Koliko vremena je potrebno za izradu matrice za metalno utiskivanje?
Rokovi ovise o složenosti. Jednostavna matrica za -biranje s jednom stanicom obično zahtijeva 4 do 6 tjedana. Umjereno progresivna matrica s 8 do 12 stanica traje 8 do 12 tjedana. Složeni automobilski progresivni ili prijenosni kalupi s uskim tolerancijama i više stanica za oblikovanje mogu premašiti 16 tjedana. Ovi vremenski okviri uključuju inženjering, simulaciju, strojnu obradu, toplinsku obradu i faze probne validacije.
2. Koji se materijali koriste za izradu matrica za žigosanje?
Matrice za utiskivanje izrađene su prvenstveno od vrsta alatnog čelika odabranih na temelju lima koji se utiskuje. Uobičajeni izbori uključuju D2 za otpornost na abrazivno trošenje, A2 za uravnoteženu žilavost i tvrdoću, S7 za udarne-teške primjene, M2 za velika tlačna opterećenja i umetke od volfram karbida za ultra-velike-volumene ili visoko abrazivne materijale poput nehrđajućeg čelika. Svaki stupanj zauzima različito mjesto u spektru tvrdoće-žilavosti.
3. Koja je razlika između progresivne matrice i prijenosne matrice?
Progresivne matrice drže dijelove povezane s nosećom trakom dok ona napreduje kroz više stanica sa svakim pritiskom prešanja, što ih čini idealnim za manje,-komponente velikog volumena kao što su konektori i nosači. Prijenosne matrice izrezuju neobrađene dijelove na prvoj stanici i mehanički ih pomiču između neovisnih stanica pomoću hvataljki. Matrice za prijenos odgovaraju velikim dijelovima, duboko-vučenim ljuskama i geometrijama koje ne mogu ostati pričvršćene na traku tijekom oblikovanja, kao što su paneli karoserije automobila.
4. Kako toplinska obrada utječe na izvedbu matrice za utiskivanje?
Toplinska obrada pretvara alatni čelik iz stanja obradivog u očvrsnuti radni alat sposoban izdržati milijune ciklusa prešanja. Vakuumsko kaljenje praćeno višestrukim ciklusima kaljenja stvara stabilnu martenzitnu strukturu. Dodavanje kriogene obrade može povećati životni vijek matrice za više od 200 posto pretvorbom zadržanog austenita i poboljšanjem raspodjele karbida. Bez odgovarajuće toplinske obrade, čak bi se i precizno strojno obrađene komponente deformirale ili brzo istrošile pod opterećenjem proizvodnog štancanja.
5. Tko može proizvesti kompletnu matricu za žigosanje od dizajna do proizvodne validacije?
Integrirani proizvođači kalupa koji posjeduju cijeli procesni lanac, od procjene izvedivosti i CAE simulacije preko CNC obrade, EDM, toplinske obrade, probnog žigosanja i CMM inspekcije, daju najpouzdanije rezultate. YICHEN nudi ovu mogućnost od-do-kraja za prilagođena rješenja matrica za utiskivanje, pružajući dokumentiranu provjeru kvalitete na svakom proizvodnom ulazu tako da menadžeri za nabavu i inženjeri alata dobivaju alat-spreman za proizvodnju bez rizika primopredaje između više dobavljača.


