


Čemu služe zaobilazni zarezi u matricama za progresivno utiskivanje
Kada pokrećete progresivnu matricu pri proizvodnoj brzini, svaki udarac mora sletjeti točno na pravo mjesto. Traka koja se pomakne čak i za nekoliko tisućinki inča stvara otpad, oštećuje alat i isključuje prešu. Zarezi za premosnice su jedna od primarnih mehaničkih zaštita protiv tog ishoda, ali im se u većini rasprava o dizajnu matrice posvećuje daleko manje pozornosti od pilota ili sustava automatskog dodavanja.
Ovaj vodič pokrivanegativni i pozitivni obilazni zarezi u kalupima za utiskivanje limau svim detaljima, od osnovne mehanike do kriterija odabira, utjecaja materijala, načina kvarova i pravila projektiranja. Bez obzira na to zovete li ih zarezima, francuskim zarezima ili premosnim graničnicima, principi koji stoje iza odabira pozitivne naspram negativne geometrije određuju koliko pouzdano vaš set matrica radi tijekom milijuna ciklusa.
Što su premosni urezi u progresivnim matricama
Zaobilazni zarezi su namjerne geometrijske značajke urezane ili oblikovane na traci nosača koje zahvaćaju odgovarajuće komponente unutar matrice. Njihova je svrha fizički kontrolirati napredovanje trake, sprječavajući prekomjerno uvlačenje i osiguravajući da svaka stanica primi izradak na ispravnom položaju.
Zamislite traku koja napreduje kroz progresivnu kockicu s deset-stanica. Automatski dodavač gura ga naprijed jedan korak po zamahu. Zaobilazni zarez, bilo da je jezičak ostavljen na traci ili džep izrezan na rubu trake, susreće se s blokom ili ramenom u matrici. Taj mehanički kontakt stvara čvrsto zaustavljanje, fizičku granicu koju traka ne može prijeći bez obzira na prekoračenje dodavača ili pogrešku operatera.
Po čemu se razlikuju od pilot rupa? Piloti su okrugle igle koje ulaze u prethodno-probušene rupe za fino-podešavanje položaja trake nakon što dovod završi svoj hod. Ispravljaju male pogreške u registraciji. Nasuprot tome, zaobilazni zarezi sprječavaju prekomjerno hranjenje prije nego što se piloti uopće uključe. Pilot igla veličine sRazmak od 0,0005 do 0,001 inčane može nadoknaditi traku koja je prešla za pola terena. To je posao usjeka premosnice: čvrsto mehaničko ograničenje udaljenosti trake.
Zašto su zarezi premosnice kritični za registraciju trake
Loša registracija trake brzo se slapa. Neusklađeni udarci izdužuju pilot rupe, što dodatno pogoršava registraciju na nizvodnim stanicama. Dijelovi izlaze iz tolerancije. Probija kontaktni materijal na pogrešnom mjestu, stvarajući nejednaka bočna opterećenja koja lome rezne rubove ili potpuno pucaju. U teškim slučajevima, jedan događaj prekomjernog punjenja može dovesti do kvara cijele sekcije kalupa, što rezultira troškovima popravka koji umanjuju mjesece uštede materijala.
Svrha premosnih ureza u kalupima za utiskivanje proteže se dalje od sprječavanja prekomjernog uvlačenja. Kao što je primijetio stručnjak za dizajn Art Hedrick uFabrikator, uspravni zarezi također uklanjaju nagnutost rubova iz zavojnice s prorezom, stvarajući čisti referentni rub koji omogućuje glatko uvlačenje trake kroz vodilice. Bez tog ravnog ruba, nagnuti materijal veže se za vodilice, uzrokujući nestalne duljine dodavanja čak i kod modernih servo dodavača.
Urezi za zaobilaženje fizički ograničavaju kretanje trake tako da svaka stanica prima izradak u ispravnom položaju, neovisno o točnosti dodavača, stanju zavojnice ili razini vještine operatera.
Tri sustava rade zajedno za pouzdano napredovanje: automatski dodavač osigurava nominalno napredovanje, zaobilazni zarezi provode maksimalna ograničenja hoda i uklanjaju nagnutost, a pilot pinovi daju konačnu preciznu registraciju. Uklanjanje bilo kojeg elementa prebacuje rizik na ostale. Kada sve tri funkcioniraju usklađeno, set matrica za utiskivanje održava ponovljivost u dugim proizvodnim serijama, čak i tijekom postavljanja kada se zapravo dogodi većina padova matrice.
Kritično pitanje za svakog dizajnera matrice nije hoće li koristiti premosne ureze, već koju vrstu koristiti. Ta odluka ovisi o tome hoćete li ostaviti materijal na traci (pozitivno) ili ga ukloniti (negativno), a svaka geometrija nosi različite prednosti ovisno o širini trake, brzini proizvodnje i ponašanju materijala.
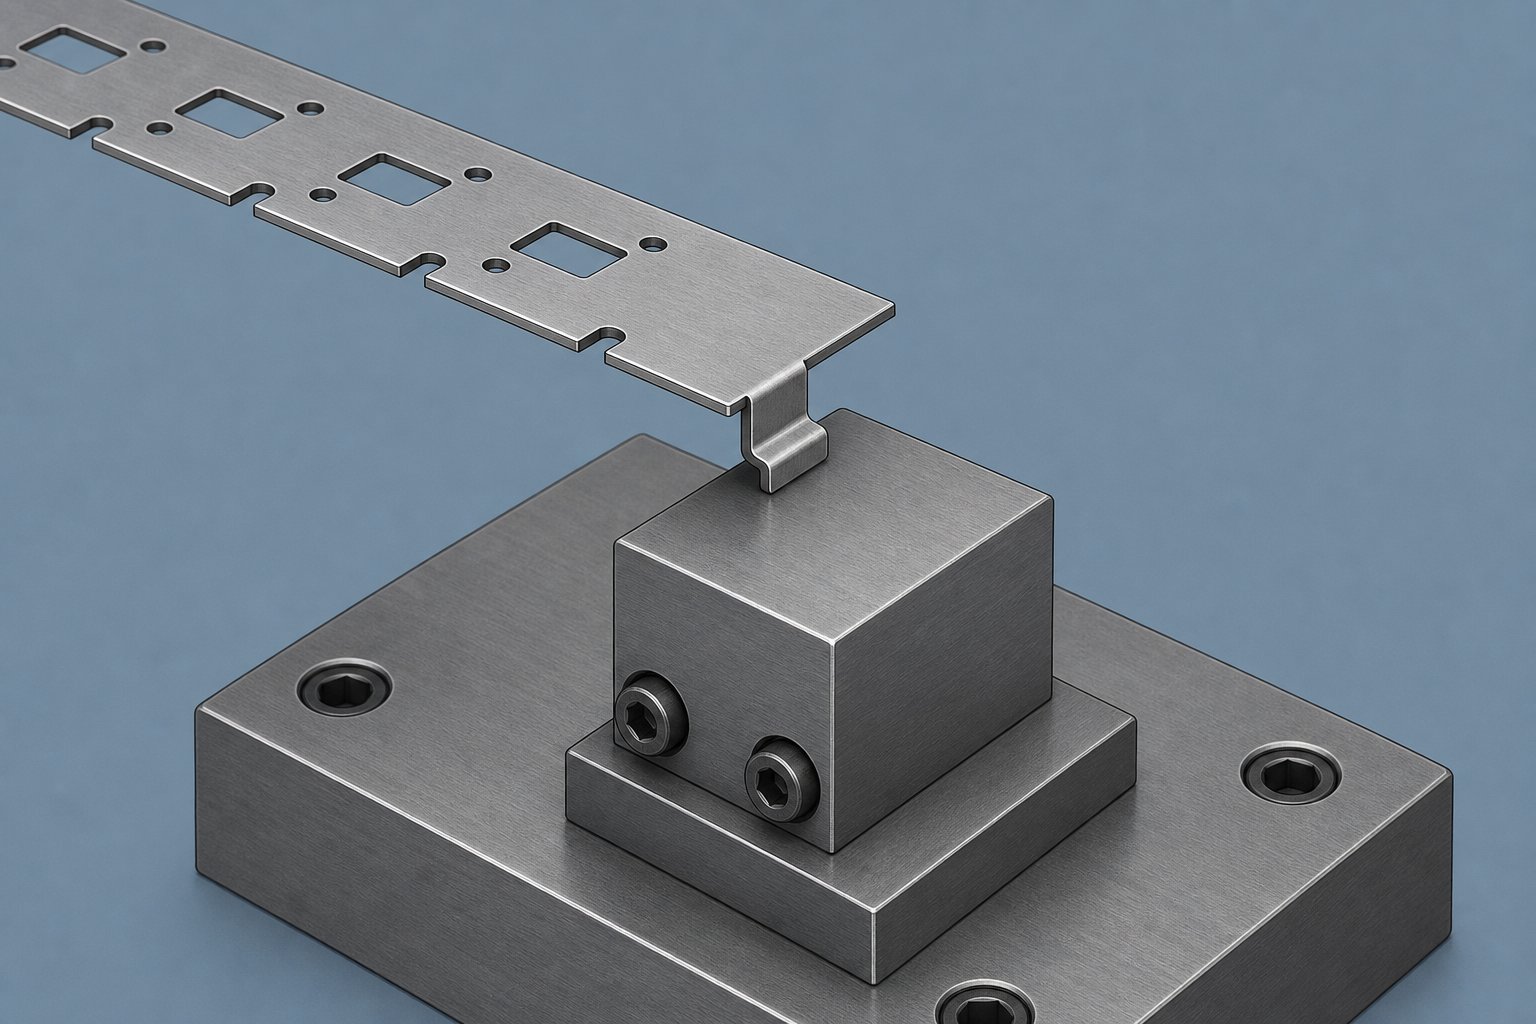
Kako funkcioniraju pozitivni premosni urezi i kada ih koristiti
Ostavljanje materijala na traci umjesto njegovog rezanja moglo bi zvučati kontraintuitivno za značajku namijenjenu kontroli napredovanja. Ipak, to je upravo ono što pozitivni premosni usjek radi, a geometrija koja stoji iza njega rješava nekoliko problema koje uvode konvencionalni zarezi za proizvodnju puževa.
Kako pozitivni zarezi premosnice kontroliraju napredovanje trake
Pozitivni premosni zarez stvara se probijanjem malog dijela noseće trake i oblikovanjem prema dolje (ili povremeno prema gore) kako bi se proizveo jezičac koji strši izvan ravnine trake. Zamislite pravokutni jezik, obično 3 do 6 mm širok i strši 1 do 1,5 puta debljine materijala ispod površine trake, usmjeren okomito na smjer dodavanja. Jezičak ostaje pričvršćen za nosač na jednom kraju, stvarajući konzolni rub duž ruba trake.
Tijekom napredovanja, ovaj formirani jezičak putuje naprijed s trakom sve dok ne dođe u dodir s očvrslim graničnim blokom ili ramenom strojno urađenim u donju papučicu matrice. Taj fizički sudar zaustavlja kretanje trake na točno određenoj udaljenosti. Geometrija je samo-ograničavajuća: jezičak ne može proći graničnik, tako da prekomjerno hranjenje postaje mehanički nemoguće bez obzira na silu dodavača.
Zašto ostaviti materijal pričvršćen umjesto da ga izbušite? Odgovor uključuje i pouzdanost i cjelovitost trake. Prošiven-i-oblikovani jezičak ne proizvodi metak. Nema malog komadića otpada koji treba izaći kroz otvor matrice, nema rizika da se čep povuče natrag u šupljinu matrice pri povratnom hodu. Za sve koji su upoznati s glavoboljama izvlačenja puževa u operacijama probijanja, ta prednost sama po sebi opravdava pristup.
Važna je i kutna orijentacija kartice. Većina pozitivnih premosnih zareza formirana je pod kutom od 90 stupnjeva u odnosu na površinu trake, ali male kutne prilagodbe od 80 do 85 stupnjeva mogu stvoriti djelovanje klina protiv graničnog bloka. Ovo povećava silu držanja i poboljšava kontrolu dodavanja na debljim materijalima gdje je zamah trake veći.
Tipične primjene za dizajne s pozitivnim urezima
Pozitivni bypass urezi u limuformiranje excela u određenim scenarijima gdje integritet trake i upravljanje otpadom imaju prioritet. Razmislite o uskoj nosećoj traci, recimo 25 mm široke, kojom se napaja mali konektorski dio. Rezanje uobičajenog zareza s ruba uklanja-površinu poprečnog presjeka s već minimalnog nosača. Taj izgubljeni materijal slabi traku točno na mjestu gdje se koncentriraju sile dodavanja, izazivajući izvijanje ili kidanje tijekom{-rade velike brzine.
Koplje-i-urez u obliku to u potpunosti izbjegava. Materijal ostaje u nosaču. Čvrstoća-presjeka ostaje netaknuta. Formirana prirubnica zapravo lokalno učvršćuje traku, što pomaže glatko uvlačenje kroz tračnice za podizanje, prednost koju su primijetili stručnjaci za dizajn matrica koji rade s -jednostranim rasporedom nosača.
Svrha premosnih zareza u oblikovanju lima proteže se i na ekonomiju otpada. Svaki komadić koji proizvede matrica doprinosi izračunu materijalnog otpada. U-velikoj proizvodnji gdje troškovi materijala dominiraju cijenom dijelova, eliminacija čak i malog zareza iz svakog napredovanja množi se u mjerljive uštede tijekom milijun-hodova.
- Nije potrebno upravljanje puževima- uklanja rizik od izvlačenja puževa i uklanja potrebu za kanalima za čišćenje puževa u kalupu
- Čuva presjek nosača-- kritično za uske trake gdje bi uklanjanje materijala ugrozilo stabilnost punjenja
- Lokalno učvršćuje traku- oblikovana prirubnica dodaje krutost na mjestu zareza, pomažući glatko putovanje kroz tračnice za podizanje
- Smanjuje otpad po progresiji- materijal se ne uklanja s trake, poboljšavajući iskorištenost materijala na tro-osjetljivim poslovima
- Jednostavnija konstrukcija matrice na stanici za urez- koplje i dio za oblikovanje zamjenjuju puni rez-proboj s rupom za uklanjanje puža
Pozitivni dizajni nose ograničenja. Oblikovani jezičak mora osloboditi mehanizme za podizanje dok se traka diže između poteza. Na-matricama velike brzine koje rade iznad 600 udaraca u minuti, jezičak-koji strši prema dolje može zapeti za tračnice podizača ili ometati mjerenje vremena elevacije trake. Ovi rizici od smetnji guraju neke primjene prema alternativi: potpuno uklanjanje materijala kako bi se stvorila negativna geometrija zareza koja zahvaća matricu iz suprotnog smjera.
Kako rade negativni premosni zarezi i njihove prednosti
Kada formirani jezičak koji strši ispod trake stvara probleme s razmakom pri velikoj brzini, rješenje potpuno okreće geometriju. Umjesto da materijal ostane na traci, negativni premosni zarez uklanja mali dio s ruba trake, stvarajući džep koji zahvaća otvrdnutu izbočinu ugrađenu u matricu. Sama traka nosi prazninu; matrica nosi stop.
Mehanika negativnih premosnih zareza i uklanjanja materijala
Negativni premosni zarez se proizvodi utiskivanjem malog pravokutnog ili trapezoidnog dijela s jednog ili oba ruba noseće trake. Probijači za utiskivanje koji se koriste za ovu operaciju obično su uski, u rasponu od 3 do 8 mm u širinu i prodiru 2 do 5 mm u rub trake, ovisno o širini nosača i debljini materijala. Akcija rezanja slijedi istu mehaniku smicanja kao i bilo koja operacija smicanja: izbijač se spušta u otvor matrice za spajanje, materijal se lomi kroz sekvencu smicanja-i-lomljenja, a komadić se odvaja od trake.
Taj metak zahtijeva pažnju. Zarezni komad obično je tanka traka, ponekad mala kao dvostruka debljina materijala u svojoj najužoj dimenziji. Pouzdano odbacivanje tako malog komada poznat je izazov. Otvor za slobodnu mjeru ispod otvora matrice mora osigurati odgovarajući kut propuha, obično 0,5 do 1 stupanj po strani, kako bi se spriječilo slaganje pljuga. Vakuumska pomoć ili pozitivno izbacivanje puža kroz opružne-izbijače postaje neophodno kod-brzinskih aplikacija gdje sama gravitacija ne može dovoljno brzo očistiti metak.
Nakon što je urezni džep izrezan, pomiče se s trakom sve dok ne dođe do otvrdnutog bloka ključa, preciznog-brušenog čeličnog izbočina postavljenog u stopu matrice. Blok ključa ulazi u džep zareza, a stražnja stijenka zareza dodiruje lice bloka ključa, zaustavljajući kretanje trake prema naprijed na ispravnoj udaljenosti. Geometrija je ovdje bitna: dubina zareza trebala bi premašiti projekciju ključnog bloka za 0,3 do 0,5 mm kako bi se omogućio čisti zahvat bez vezivanja, dok širina zareza mora uzeti u obzir toleranciju uvlačenja sustava plus toplinsko širenje trake tijekom dugih proizvodnih ciklusa.
Kutno olakšanje na prednjem rubu zareza, obično 3 do 5 stupnjeva, omogućuje traci da prelazi preko ključnog bloka tijekom napredovanja bez zahvaćanja. Zadnji rub ostaje četvrtast ili blago podrezan, stvarajući pozitivnu graničnu površinu koja zaustavlja kretanje trake. Razmak između stranica ključnog bloka i stijenki zareza obično je 0,05 do 0,10 mm po strani, dovoljno čvrst da spriječi bočno pomicanje, ali dovoljno labav da izbjegne zaglavljivanje jer se zaobilazni zarezi i ostaci utiskivanja nakupljaju na površinama zahvata tijekom dugih vožnji.
Odnos između geometrije zareza i visine srha je izravan. Probijanje s tupim zarezima stvara prevrtanje na ulaznoj strani i izraženu oštricu na strani matrice reza. Taj čičak strši u urezani džep, učinkovito smanjujući njegovu funkcionalnu dubinu. Tijekom tisuća poteza, progresivno nakupljanje neravnina može spriječiti blok ključa da potpuno sjedne, smanjujući točnost registracije. Održavanje odgovarajućeg razmaka od-do-matrice, obično 5 do 10 posto debljine materijala po strani za meki čelik, održava neravnine unutar prihvatljivih granica i produžuje intervale održavanja.
Gdje su dizajni s negativnim urezima najbolji
Negativni zarezi zauzimaju rub trake umjesto da strše ispod ravnine trake. Ništa ne strši. Traka ostaje ravna, što znači da tračnice za podizanje, sustavi za-ispuhivanje zraka i senzori za otkrivanje trake rade bez smetnji. Za matrice koje rade iznad 600 udaraca u minuti, ovaj ravni profil postaje bitan.
Zamislite široku noseću traku, promjera 75 mm ili više, kojom se puni veliki automobilski nosač. Uklanjanje 4 mm sa svakog ruba za džepove s urezima jedva utječe na poprečni presjek nosivosti-nosača. Traka zadržava strukturni integritet dok stječe agresivnu kontrolu uvlačenja pozitivnim mehaničkim zahvatom s ključnim blokovima. Uklonjeni materijal stvara udubljenje u koje ulazi projekcija matrice, u biti ugrađujući geometriju graničnika u alat, a ne u traku.
Ovaj pristup također donosi odlučniju akciju zaustavljanja. Ključni blok koji ulazi u strojno obrađen džep zahvaća s punim kontaktom lica preko zida zareza, raspoređujući sile zaustavljanja povlačenja na veće područje od udarca jednog jezička u rame. Taj distribuirani kontakt bolje se odupire deformaciji tijekom naglog usporavanja teške trake pri brzini.
- Profil ravne trake- nema stršećih jezičaka koji bi smetali podizačima, senzorima ili mehanizmima za-transport trake velike brzine
- Zaustavljanje agresivne hrane- puni kontakt između ključnog bloka i zida zareza raspoređuje sile zaustavljanja, smanjujući lokaliziranu deformaciju
- Uklanja nagnutost rubova- rezanje obrezuje nepravilne rubove proreza, stvarajući čistu referentnu površinu za vodilice
- Dvo-registracija zareza- rezanje zareza na oba ruba trake i korištenje uparenih blokova ključeva sprječava bočno pomicanje trake tijekom operacija štancanja
- Kompatibilan s-automatizacijom velike brzine- nema oblikovanih značajki za hvatanje, savijanje ili umor pri povećanoj brzini zaveslaja
- Mogućnost-zaustavljanja prvog udarca- graničnik za urez služi kao lokator-ruba tijekom početnog postavljanja matrice, smanjujući rizik od polu-udaraca ili labavog otpada pri pokretanju
Kompromis-je jasan: negativni zarezi troše tračni materijal, stvaraju četke s kojima se mora upravljati i uvode oštrice koje se s vremenom troše. Za šire trake gdje se te kazne mogu kontrolirati, pouzdanost i kompatibilnost brzine ovog dizajna čine ga dominantnim izborom u velikim-obuhvatnim progresivnim operacijama kalupa. Pitanje nije koja je vrsta univerzalno bolja, već koji skup ograničenja nameće vaša specifična aplikacija, odluka koja postaje jasnija kada se dvije geometrije postave jedna pored druge.
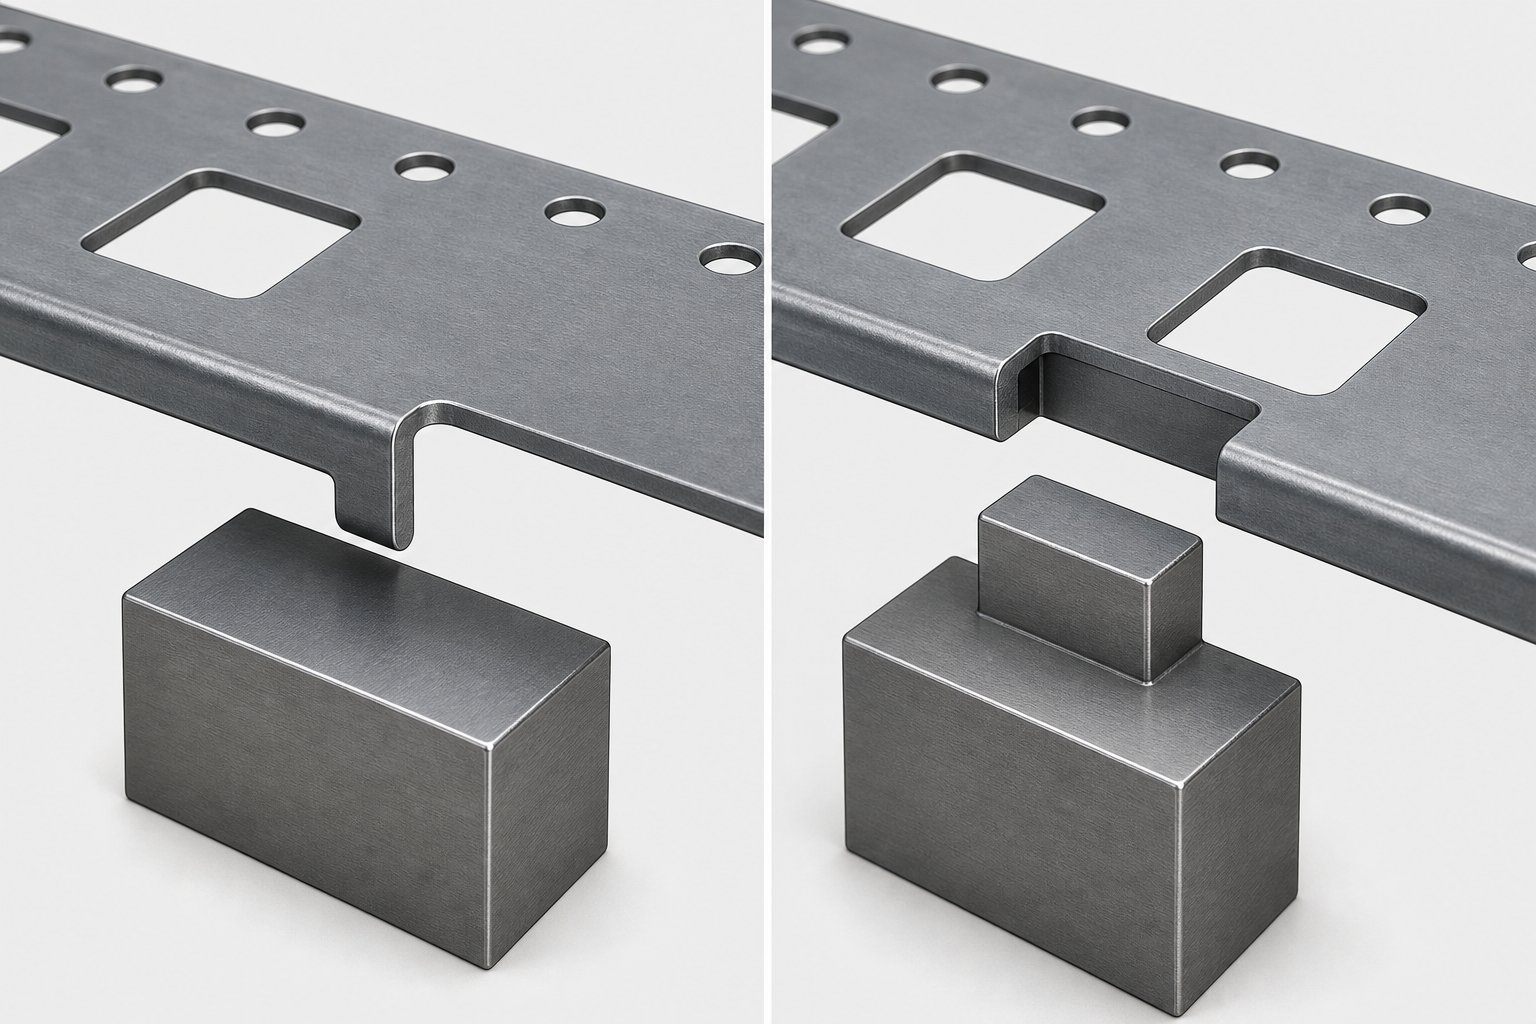
Vodič za odabir pozitivnih naspram negativnih premosnih usjeka
Postavljanje obje geometrije usjeka jednu pored druge otkriva da se izbor između njih rijetko svodi na to da je jedna bolja od druge. Radi se o usklađivanju dizajna zareza s specifičnom kombinacijom širine trake, brzine proizvodnje, ponašanja materijala i ograničenja rukovanja otpadom. Tablica u nastavku objedinjuje mehaničke i operativne razlike u jednu referencu koju možete koristiti tijekom pregleda dizajna alata i matrice.
Usporedba pozitivnih i negativnih premosnih usjeka
| Dimenzija dizajna | Positive Bypass Notch | Negativni premosni usjek |
|---|---|---|
| Mehanizam djelovanja | Kopljeni jezičak formiran ispod trake dodiruje graničnik u matrici | Izrezani džep na rubu trake prima projekciju ključnog bloka iz matrice |
| Uklanjanje materijala | Nikakav - materijal ne ostaje pričvršćen za traku nosača | Da - puž je odrezan s ruba trake |
| Utjecaj čvrstoće trake | Sačuvan je minimalni - presjek nosača; lokalna krutost se povećava na formiranom jezičku | Umjereni - presjek je smanjen na svakom mjestu zareza dubinom reza |
| Upravljanje puževima | Ništa nije potrebno | Potrebne su rupe za čišćenje mečeva, kutovi propuha i mogući vakuum ili izbacivanje izbacivača |
| Tipični raspon širine trake | Uske do srednje trake (ispod 50 mm) gdje bi uklanjanje materijala ugrozilo integritet nosača | Srednje do široke trake (40 mm i više) gdje uklanjanje rubova ima minimalan strukturni učinak |
| Prikladnost brzine | Niske do umjerene brzine (obično ispod 600 SPM); rizik smetnje kartice raste s brzinom | Umjerene do velike brzine (600+ SPM); ravni profil trake izbjegava smetnje podizača i senzora |
| Rizik od neravnina | Nizak - rez kopljem proizvodi kontrolirani lom na jednom rubu; no slug exit burr | Jače - djelovanje smicanja stvara neravnine na strani matrice rezanja koje mogu smanjiti funkcionalnu dubinu zareza tijekom vremena |
| Korekcija nagiba ruba | Ne - ne uklanja rubni materijal, tako da nagnutost od rezanja zavojnice ostaje | Da - rezanje obrezuje nepravilne rubove, poboljšavajući vođenje trake kroz tračnice |
| Uobičajeni načini kvarova | Savijanje jezička ili smicanje zbog prekomjerne sile dodavanja; smetnja jezička s podizačima; progresivno zamorno pucanje u korijenu koplja | Povlačenje puža koje ispunjava urezani džep; nakupljanje neravnina koje sprječavaju zahvaćanje ključnog bloka; pucanje ruba zareza od otvrdnjavanja radom |
Nekoliko razlika u ovoj tablici ima veliki utjecaj na konačnu odluku o dizajnu. Širina trake često je prvi filtar. Kada radite s nosačem užim od 30 mm, uklanjanje čak 3 do 4 mm s ruba za negativni zarez troši značajan postotak poprečnog presjeka. Sile dodavanja koncentriraju se na smanjenu površinu, a pucanje uslijed zamora postaje pravi proizvodni rizik. Pozitivni zarez to u potpunosti zaobilazi zadržavajući materijal na mjestu.
Brzina je drugi kritični filter. Brzi-operacije oblikovanja metala iznad 600 udaraca u minuti zahtijevaju ravan profil trake. Svaka milisekunda hoda dizača se računa, a jezičak koji strši ispod trake može zapeti, saviti se ili umoriti na načine koji se brzo povećavaju pri povećanim brzinama zaveslaja. Negativni zarezi održavaju sve u ravnini, zbog čega oni dominiraju automobilskim linijama i linijama za utiskivanje konektora gdje se vremena ciklusa mjere u djelićima sekunde.
Rukovanje otpadom treća je razlika koja često preokreće ravnotežu. Negativni zarez stvara klizač pri svakom potezu. Tijekom milijun-proizvodnih ciklusa ti se sitni komadići nakupljaju. Ako sustav za uklanjanje čepova zakaže čak i nakratko, čepovi se gomilaju u otvoru matrice, blokiraju zahvat ključa i pokreću pogrešno uvlačenje. Trgovine s izvrsnom disciplinom upravljanja puževima lako apsorbiraju ovu kaznu. Trgovine koje rade štedljivo s minimalnim intervalima održavanja kalupa mogu smatrati da pozitivni zarezi više opraštaju.
Ivica ruba, česta glavobolja s kundakom s prorezima, dodaje još jedno razmatranje. Negativni zaobilazni zarezi u kalupima za utiskivanje lima sami po sebi podrezuju rub trake, uklanjajući nagnutost uvedenu tijekom rezanja zavojnice. Pozitivni zarezi ne nude takvu korekciju, pa ako vaš ulazni materijal stigne s nekonzistentnim rubovima, možda ćete morati dodati zasebnu stanicu za podrezivanje ili prihvatiti nestabilnost dodavanja koju uvodi nagib.
Kontrolni popis kriterija odabira za dizajnere matrica
Umjesto da vagaju sve čimbenike istovremeno, iskusni inženjeri za izradu alata i kalupa rade kroz sekvencijski proces odlučivanja. Svaki kriterij ili eliminira jednu opciju ili sužava polje. Koristite ovaj popis za provjeru tijekom pregleda izgleda trake kako biste sustavno došli do prave geometrije zareza.
- Širina trake i presjek nosača- Izmjerite dostupnu širinu nosača nakon što je geometrija dijela ugniježđena. Ako je nosač manji od dvostruke planirane dubine zareza sa svake strane, pozitivni zarez čuva strukturni integritet. Širi nosači s dovoljno materijala mogu tolerirati uklanjanje koje zahtijevaju negativni zarezi.
- Vrsta i debljina materijala- Tvrđi materijali stvaraju veće oštrice na rezovima s negativnim zarezima, ubrzavajući trošenje bloka ključa. Tanki materijali ispod 0,5 mm riskiraju trganje na oblikovanim jezičcima u pozitivnim dizajnima. Uskladite vrstu zareza s načinom na koji se vaša specifična legura ponaša pod smicanjem ili savijanjem na proizvodnim temperaturama.
- Brzina proizvodnje- Ako vaš cilj prelazi 500 do 600 udaraca u minuti, pomaknite se prema negativnim zarezima za njihov ravni profil. Ispod tog praga, obje vrste rade pouzdano pod uvjetom da vrijeme podizača prilagođava bilo koju projekciju jezička.
- Ograničenja geometrije dijela- Provjerite jesu li formirane značajke, stanice za crtanje ili operacije vođene cam-u blizini ruba trake u sukobu s lokacijom zareza. Pozitivni jezičci strše ispod trake i mogu ometati donje komponente matrice. Negativni džepovi nalaze se unutar ravnine trake, ali zauzimaju rubne površine koje bi mogle biti potrebne oblikovanim značajkama.
- Zahtjevi za rukovanje otpadom- Procijenite svoju sposobnost upravljanja puževima. Ako matrica radi bez nadzora ili uz minimalnu intervenciju operatera, pozitivan zarez bez pljuska smanjuje jedan način kvara. Ako su već uspostavljeni robusni sustavi za čišćenje puževa za druge stanice za slijepu provjeru, dodavanje zareznih puževa u tok otpada je trivijalno.
- Razmatranja održavanja alata- Pozitivni graničnici za urez su fiksni blokovi bez reznih rubova za ponovno oštrenje. Probijači s negativnim zarezima zahtijevaju povremeno ponovno brušenje kako neravnine rastu. Uzmite u obzir planirane intervale održavanja pri donošenju odluke. Duži intervali između oštrenja pogoduju pozitivnim dizajnima; kraći, disciplinirani intervali podržavaju negativne geometrije bez problema.
Obrada ovih šest kriterija u nizu eliminira nagađanje. U mnogim slučajevima, sama prva dva filtra jasno pokazuju na jednu geometriju. Ako odgovor ostane dvosmislen nakon svih šest, vjerojatno ste u zoni u kojoj obje vrste funkcioniraju, a sekundarne preferencije kao što su poznavanje dizajnera, standardne prakse trgovine ili specifikacije kupaca preuzimaju prednost.
Međutim, ono što ni stavka popisa za provjeru ni tablica usporedbe ne obuhvaćaju jest kako odrediti veličinu i položaj odabranog usjeka u odnosu na pilote, razmak između stanica i geometriju podizača. Mehanički princip je utvrđen kada odaberete pozitivno ili negativno. Dimenzionalna izvedba, gdje se nalazi zarez, koliko duboko reže i koji su mu razmaci potrebni, određuje hoće li se to načelo pretvoriti u pouzdanu proizvodnju ili u stalne probleme s nepravilnim uvlačenjem.
Smjernice za projektiranje dimenzioniranja i postavljanja ureza za zaobilaženje
Odabir prave vrste zareza pola je uspjeha. Druga polovica ga dimenzionira i pozicionira tako da se traka pouzdano zaustavlja, potez za potezom, bez prekomjernog-ograničavanja dodavanja ili izgladnjivanja nosača strukturalnog materijala. Ova pravila o veličini prevode namjeru dizajna u-stvarnost prodajnog prostora.
Praktična pravila za dubinu i širinu zareza
Dubina zareza prva je dimenzija koju treba odrediti i skalira se izravno sa širinom nosača. Uklonite previše i traka će se savijati pod silom dodavanja. Uklonite premalo i zahvat bloka ključa postaje dovoljno plitak da nakupljanje neravnina ili toplinsko širenje poništi graničnik unutar nekoliko tisuća poteza.
Za negativne premosne ureze, uobičajena početna točka je 15 do 25 posto širine trake sa svake strane. Nosač širine 60 mm, na primjer, podržava džepove s urezima od 9 do 15 mm izrezane sa svakog ruba, zadržavajući dovoljan presjek za stabilno ulaganje. Uže trake zahtijevaju konzervativnije postotke. Ispod 30 mm ukupne širine trake, obično vam je bolje s pozitivnim kopljem-i-dizajnom koji u potpunosti izbjegava uklanjanje materijala.
Širina zareza, mjerena u smjeru uvlačenja, mora se prilagoditi toleranciji uvlačenja vašeg sustava plus mala margina za toplinski rast trake tijekom proizvodnje. Tipični servo dodavač koji daje točnost koraka unutar 0,05 mm dopušta širinu zareza veličine ključnog bloka plus ukupno 0,15 do 0,25 mm. Čvršće od toga, a blok ključeva veže se u džepu. Širi, i traka prelazi prije nego što se uhiti.
Radijusi uglova unutar urezanog džepa zaslužuju pozornost. Oštri unutarnji kutovi djeluju kao podizači naprezanja. Čak i skromni radijus od 0,3 do 0,5 mm na kutovima zareza sprječava pucanje uslijed zamora koje bi inače počelo nakon stotina tisuća udaraca posmaka. Na kaljenim alatnim čelicima koji se koriste za blokove ključeva, odgovarajući uoštrak ravnomjernije raspoređuje kontaktno naprezanje.
Postizanje ovih preciznih unutarnjih geometrija, posebno na ključnim blokovima i umetcima za matrice, mjesto je gdje se EDM rezanje žicom pokazalo nezamjenjivim. Vješt izrađivač alata i matrica može programirati ključne profile blokova s tolerancijama od plus ili minus 0,0005 inča, proizvodeći polumjere unutarnjih kutova od samo 0,050 mm s finom žicom pri kontroliranoj brzini. Budući da se EDM žica reže nakon toplinske obrade, ključni blok održava dimenzionalnu stabilnost bez izobličenja od stvrdnjavanja, što je kritična prednost kada geometrija spoja mora ostati dosljedna kroz milijune ciklusa. Konusno rasterećenje od 0,25 do 0,5 stupnjeva primijenjeno kroz EDM žicu također omogućuje ponovno brušenje blokova ključeva bez promjene dimenzije zahvata na radnoj površini.
Postavljanje u odnosu na razmak stanica i pilote
Mjesto na kojem se urez nalazi uzduž duljine trake utječe na njegovu interakciju s pilotima, podizačima i sustavom za uvlačenje. Uobičajeni pristup postavlja reznu-stanicu za rezanje na stanicu jedan ili dva progresivne matrice, tako da svaka sljedeća stanica ima koristi od ograničenja posmaka i korekcije nagnutosti koju daje zarez.
Odnos između položaja zareza i lokacije pilota je sekvencijalan, a ne redundantan. Piloti obično započinju traku na stanici dva ili tri, nakon što je usjek već ograničio prekomjerno hranjenje. Kao što navodi MetalForming Magazine, valjak za uvlačenje mora otpustiti traku prije nego što promjeri za lociranje pilota uđu u rupe za pilotiranje. Urez za premosnicu omogućuje grubo zaustavljanje koje dovodi traku unutar dometa snimanja pilota, a pilot zatim isporučuje konačnu preciznu registraciju, često ispravljajući posljednjih 0,05 do 0,10 mm pogreške položaja.
Razmak stanica određuje koliko daleko urezni džep ili jezičak putuje prije nego što zahvati blok ključa ili graničnik. Urez se mora izrezati tako da njegov stražnji rub bude poravnat točno na jednu udaljenost od točke zahvata. Svaka pogreška ovdje se spaja na sve stanice. Ako je rez zareza 0,02 mm odmaknut od pravog nagiba, ta se pogreška širi kroz svaku nizvodnu stanicu, stvarajući progresivno registracijsko pomicanje koje sami piloti možda neće u potpunosti ispraviti.
Interakcija dizača dodaje još jedno ograničenje. Na matricama s oprugom-opterećenim tračnicama za podizanje, traka se diže s površine matrice između poteza kako bi se omogućilo napredovanje posmaka. Pozitivni premosni jezičak koji strši ispod trake mora osloboditi tračnicu podizača na punoj visini podizanja. Ako jezičak zapne, traka se ne može pomaknuti, a sljedeći udarac proizvodi dvostruki-pogodak. Za negativne zareze, blok ključa mora se u potpunosti povući ispod ravnine trake prije nego što dizači podignu traku ili zid zareza zahvati rub bloka i zareže sekundarni čip u džep za zahvat.
- Izrežite zareze na prvoj ili drugoj stanicikako bi se uspostavila kontrola dodavanja prije nego što počnu operacije oblikovanja ili pražnjenja nizvodno
- Održavajte razmak-do-pilota na točnim višekratnicima korakatako da se oba sustava odnose na istu osnovnu liniju napredovanja
- Provjerite visinu bloka ključa u odnosu na hod podizačaza potvrdu da blok uklanja traku tijekom faze podizanja i zahvaća samo tijekom zaustavljanja dodavanja
- Pomaknuti ureze od tračnica zaliha za najmanje 1 mmkako biste spriječili smetnje između ruba zareza i stijenki kanala za vođenje
- Postavite dva zareza simetrično na oba ruba trakekada je bočna kontrola kritična, osobito na širokim trakama koje su sklone bočnom pomicanju tijekom utiskivanja
- Uskladite vrijeme zareza sa signalima-otpuštanja dovodatako da se ulagač otvara prije nego što traka dodirne blok ključa, sprječavajući motor da se bori protiv mehaničkog zaustavljanja
Kada se i piloti i premosni urezi koriste zajedno, dizajn alata i matrice mora osigurati da se pilot ne bori s urezima. Ako zarez zaustavi traku 0,05 mm ispod pravog položaja i pilot je zatim povuče naprijed, stijenka zareza doživljava smično naprezanje prema bloku ključa pri svakom udarcu. Tijekom vremena, to opetovano opterećenje zamara rub zareza. Rješenje je dimenzionirati zarez tako da zaustavlja traku malo iza prozora za snimanje pilota, dopuštajući pilotu da povuče traku natrag u konačni položaj umjesto da je gura naprijed. Ova suptilna usmjerenost, ugrađena u mjesto zareza tijekom konstrukcije matrice, eliminira sukob i produljuje život zareza i pilota.
Za projekte u kojima geometrija trake, zahtjevi za brzinom ili ponašanje materijala guraju ove smjernice do krajnjih granica, rad s iskusnim partnerom u inženjerstvu može spriječiti skupe pokušaje-i-pogreške u tisku. Ekipe naYICHENspecijalizirani za prilagođena rješenja matrica za utiskivanje koja se bave interakcijom između ureza za premošćivanje, sustava podizača i preciznih komponenti kao što su ključni blokovi i probojci, posebno na složenim rasporedima gdje standardna pravila zahtijevaju-specifičnu provjeru valjanosti.
Dobivanje pravilne geometrije zareza i postavljanja u konačnici je stvar koordinacije mehaničkih ograničenja. Ali ta se ograničenja pomiču ovisno o materijalu koji unosite kroz matricu. Zarez koji radi besprijekorno u hladno valjanom čeliku od 1,0 mm može puknuti, deformirati se ili izgubiti zahvat kada ista matrica radi s fosfornom broncom od 0,5 mm, što je stvarnost koja je u potpunosti vođena razlikama u tome kako materijali reagiraju na sile koje nameću zaobilazni zarezi.
Svojstva materijala koja pokreću odluke o dizajnu zaobilaznih ureza
Zaobilaznica nije samo geometrijska značajka. To je mehaničko sučelje koje je podvrgnuto opetovanom udarnom opterećenju, posmičnom naprezanju i cikličkoj deformaciji svaki put kada se traka zaustavi uz blok ključa ili graničnik. Izvedba tog sučelja u potpunosti ovisi o tome od čega je napravljena traka. Dva materijala identične debljine i širine trake mogu zahtijevati potpuno različite dizajne zareza na temelju njihove granice razvlačenja, ponašanja pri stvrdnjavanju i duktilnosti.
Kako svojstva materijala utječu na izvedbu zareza
Počnite s granicom razvlačenja. Konstruirani otisci rezultat su plastične deformacije uzrokovane silama oblikovanja koje premašuju granicu tečenja materijala, kaoČasopis MetalFormingobjašnjava. Isti princip upravlja zahvatom zareza. Kada traka dođe u kontakt s ključnim blokom pri brzini, stijenka zareza doživljava koncentrirano tlačno opterećenje. Materijali s većom granicom razvlačenja otporni su na deformacije na toj kontaktnoj točki, održavajući geometriju zareza tijekom duljih proizvodnih ciklusa. Mekše legure kao što su žareni bakar ili aluminij progresivno se deformiraju, pri čemu se stijenka zareza lagano penje u obliku gljive pri svakom potezu dok se ne izgubi dubina zahvata.
Granica razvlačenja čelika dramatično varira među klasama. Meki čelik pri 250 MPa ponaša se vrlo drugačije na točki zahvata zareza nego dvofazni čelik pri 600 MPa. Materijali-jače čvrstoće održavaju oštrije rubove zareza, ali također prenose veće udarne sile u blok ključa, ubrzavajući trošenje komponente matrice, a ne trake. Vi u biti birate gdje će doći do habanja: na zamjenjivoj traci ili na komponenti matrice koja zahtijeva prekid rada radi održavanja.
Modul elastičnosti materijala trake određuje koliko opruge će doživjeti zarez nakon operacije rezanja. Materijali s visokim modulom elastičnosti, poput čelika pri približno 200 GPa, manje se vraćaju nakon što se probojac povuče, ostavljajući džep bliže željenoj geometriji. Aluminij, s modulom elastičnosti od oko 70 GPa, može se činiti kao da bi trebao manje opružiti zbog manje krutosti, ali njegove karakteristike nižeg razvlačenja čelika znače da ranije ulazi u plastičnu deformaciju, što rezultira drugačijom ravnotežom elastičnog oporavka i trajnog učvršćivanja. Praktični učinak je da se geometrija proboja mora kompenzirati drugačije za svaku obitelj materijala kako bi se postigla ista konačna dimenzija zareza.
Otvrdnjavanje naprezanjem i otvrdnjavanje radom uvode varijablu ovisnu-o vremenu koju statička svojstva materijala ne mogu obuhvatiti. Svaki put kada traka dođe u kontakt s blokom ključeva, stijenka zareza doživljava lokaliziranu plastičnu deformaciju. Ta deformacija ojačava materijal u kontaktnoj zoni. Tijekom tisuća ciklusa, rub zareza postaje sve tvrđi i lomljiviji od okolnog nosećeg materijala. Za konvencionalne nisko-legirane čelike visoke{5}}čvrstoće, ovo ojačanje može doseći 20 posto iznad-primljenog stanja. Za napredne visoko{10}}čvrstoće kao što su dvofazni-čelici, grubi izračuni pokazuju da čak i nekoliko postotaka deformacije može povećati lokalnu čvrstoću za 50 posto u usporedbi sa svojstvima ravnog-lima.
To lokalizirano stvrdnjavanje na kraju uzrokuje pucanje. Rub zareza, koji je sada lomljiv od otvrdnjavanja, lomi se pod sljedećim udarnim opterećenjem umjesto da se deformira. Sićušni komadići se oslobađaju, zagađuju matricu i smanjuju kvalitetu zahvata. Materijali s visokim vrijednostima istezanja, iznad 30 posto za meke čelike, toleriraju više ciklusa prije nego što dosegnu ovu točku sloma jer mogu apsorbirati ponovljene deformacije bez iscrpljivanja svoje duktilnosti. Materijali s-niskim istezanjem poput čelika za opruge ili potpuno očvrslih nehrđajućih vrsta dostižu prag pucanja mnogo ranije, zahtijevajući ili češću zamjenu-stanica s urezima ili prelazak na dizajne s pozitivnim urezima koji raspoređuju sile zaustavljanja pomicanja na veću površinu pločice.
Dizajn ureza mora uzeti u obzir ponašanje-stvrdnjavanja materijala tijekom cijelog proizvodnog ciklusa, a ne samo njegova -primljena mehanička svojstva, jer zona zahvata ureza ojačava i postupno postaje krta sa svakim ciklusom dodavanja.
Podešavanje debljine i širine trake
Debljina materijala izravno određuje minimalnu dubinu zahvata zareza. Blok ključa mora stršiti u džep dovoljno duboko da spriječi da traka prijeđe preko njega tijekom uvlačenja. Za tanke materijale ispod 0,5 mm, to znači da visina ključnog bloka u odnosu na debljinu trake postaje kritičan omjer. Preplitko i traka se savija preko bloka. Preduboko i blok dolazi u dodir s dnom urezanog džepa, stvarajući sekundarno smicanje koje oštećuje obje komponente.
Deblji materijali, iznad 2,0 mm, stvaraju znatno veći zamah tijekom napredovanja hrane. Kinetička energija koju zarez mora apsorbirati pri svakom potezu mjeri se s masom i brzinom. Traka od 2,5 mm pri umjerenoj brzini dodavanja udara u blok ključa znatno većom snagom od trake od 0,8 mm pri istoj brzini. Dublji zarezi s većim kontaktnim površinama raspoređuju tu silu, ali dublji rezovi također uklanjaju više nosivog materijala.
Širina trake određuje koliko dubok negativni zarez može sigurno ići. Kaonačela projektiranja nosive trakediktirati, nosač mora ostati dovoljno čvrst da se odupre savijanju tijekom hranjenja. Uklanjanje 25 posto sa svakog ruba trake od 40 mm ostavlja 20 mm presjeka nosača. Na čeliku visoke -čvrstoće, to bi moglo biti dovoljno. Na mekoj aluminijskoj leguri s jednom-trećinom granice razvlačenja, ista se geometrija savija pod silom dodavanja. Morate skalirati dubinu zareza obrnuto s čvrstoćom materijala: mekše legure dobivaju pliće zareze i više se oslanjaju na preciznu geometriju ključnog bloka nego na grubu dubinu zahvata.
Čelici visoke{0}}čvrstoće imaju vlastitu prilagodbu. Sile koje su potrebne za smicanje zareza od ovih kvaliteta zahtijevaju jače udarce, robusnije dijelove matrice i manje zazore kako bi se riješili izraženi neravnini koje ti materijali proizvode. Bakrene legure i aluminij režu se čisto s manje sile, ali se deformiraju na mjestu zahvata. Svaka obitelj materijala gura dizajn usjeka u drugom smjeru, a jedino univerzalno pravilo je da niti jedna geometrija ne funkcionira na svim njima bez modifikacije.
Ova-ponašanja vođena materijalom ne utječu samo na početni dizajn. Oni predviđaju kako će se zarez s vremenom pogoršati, koji će se načini kvarova prvi pojaviti i koliko je često potrebno održavanje. Taj prediktivni odnos između svojstava materijala i obrazaca kvarova upravo je ono što razdvaja proaktivno održavanje zareza od reaktivnog rješavanja problema nakon što je matrica već proizvela otpad.
Načini kvarova i rješavanje problema s zarezom premosnice
Zarez za premosnicu koji radi savršeno pri hodu od sto tisuća može potpuno otkazati do hodu od petsto tisuća. Degradacija je postupna, potaknuta istim ponašanjem materijala o kojem je gore bilo riječi: lokalizirano deformacijsko otvrdnjavanje na zahvatnim površinama, progresivno nakupljanje srha i cikličke udarne sile koje zamaraju komponente trake i matrice. Prepoznavanje onoga što ne uspijeva i zašto ne uspijeva prije nego što se otpad počne gomilati, odvaja trgovine koje održavaju radno vrijeme od onih zaglavljenih u reaktivnom gašenju požara.
Uobičajeni načini kvarova za svaku vrstu zareza
Negativni i pozitivni premosni urezi kvare se na bitno različite načine jer im je mehanika različita. Negativni urez oslanja se na izrezani džep i stršeći blok ključa. Pozitivni zarez oslanja se na oblikovani jezičak i fiksni graničnik. Svaka geometrija uvodi vlastite obrasce trošenja i svaka zahtijeva drugačiji dijagnostički pristup.
Za negativne zareze, kvar koji najviše ometa je povlačenje puža. Mala traka izrezana s ruba trake zalijepi se za lice bušilice tijekom izvlačenja i vraća se natrag u matricu. Taj se metak na kraju taloži unutar urezanog džepa na stanici nizvodno, djelomično ili potpuno blokirajući ulazak bloka ključeva. Traka prolazi bez zaustavljanja, a sljedeći pogodak pada na pogrešno mjesto.Podaci o rješavanju problema progresivnog kalupapotvrđuje da su vakuumski učinci između udarca i udarca, u kombinaciji s nedovoljnim razmakom ili istrošenim sustavima za izbacivanje, primarni pokretači. Opružni izbacivači, ispuh-zraka i pravilan propuh umanjuju rizik, ali istrošeni izbojci s degradiranom površinskom obradom ostaju uzrok korijena.
Nakupljanje čičaka sporo je-način neuspjelog gorenja. Svaki potez stvara sićušnu oštricu na strani matrice zareza. Taj srh strši u džep, učinkovito smanjujući funkcionalnu dubinu zahvata za nekoliko mikrona po tisuću poteza. Na kraju blok ključa ne može u potpunosti sjediti i graničnik postaje nepouzdan. Materijali koji su očvrsnuti tijekom prethodnih operacija oblikovanja, ili visoko-stupnjevi čvrstoće koji prelaze granicu tečenja od 500 MPa, stvaraju veće neravnine i ubrzavaju ovu degradaciju.
Pukotine na rubu zareza pojavljuju se u dugim proizvodnim serijama, osobito u materijalima sklonim deformacijskom stvrdnjavanju. Ponovni udarac bloka ključa o stijenku zareza postupno otvrdnjava i postaje krhka ta zona. Nakon što se iscrpi lokalna duktilnost, mikro-pukotine nastaju i šire se. Strugotine se oslobađaju s ruba zareza, zagađujući šupljinu matrice i dalje degradirajući kvalitetu zahvata.
Za pozitivne zareze, dominantan kvar je savijanje jezička ili smicanje. Kada sila popuštanja primijenjena zamahom trake premaši otpor jezičca, jezičak se deformira prema naprijed umjesto da zaustavi traku. To se događa kada je brzina dodavanja previsoka u odnosu na debljinu materijala ili kada korijen koplja razvije pukotine nastale zamorom koje oslabljuju točku pričvršćenja jezička. Jednom kada se jezičak čak i malo savije, više ne dodiruje graničnik pod ispravnim kutom, a svaki sljedeći potez povećava deformaciju.
Ometanje jezičaka s podizačima kvar je-vezan uz postavljanje. Ako visina tračnice podizača nije usklađena s dubinom projekcije jezička, jezičak se zakači za tračnicu tijekom podizanja trake. Traka se ne može slobodno kretati, a sljedeći potez uvlačenja savija materijal između dodavača i točke zapreke. Progresivna deformacija jezička uslijed ponovljenih udaraca također mijenja vrijeme zahvaćanja: kako jezičak raste na svojoj dodirnoj površini, efektivna granična pozicija pomiče se prema naprijed za količinu deformacije, uvodeći malu, ali kumulativnu pogrešku registracije.
| Vrsta zareza | Način neuspjeha | Simptomi | Glavni uzrok | Korektivna radnja |
|---|---|---|---|---|
| Negativan | Puž se uvlači u urezani džep | Povremeno prekomjerno hranjenje; dijelovi dimenzionalno dugi; slučajni alarmi pogrešnog uvlačenja | Trošenje proboja povećava prianjanje; nedovoljan gaz za čišćenje puževa; nema vakuumskog rasterećenja | Ponovno naoštrite ili zamijenite bušilicu; dodajte opružni izbacivač ili zračni mlaz; povećati gaz otvora matrice na 1 stupanj po strani |
| Negativan | Nakupljanje srha smanjuje dubinu zahvata | Postupno dimenzionalno pomicanje dijelova; oznake blokova ključeva postaju pliće na traci; povećanje učestalosti pogrešnog uvlačenja tijekom smjene | Punch{0}}to-razmak istrošen izvan specifikacije; napon tečenja materijala veći od pretpostavljenog izvornog dizajna; nema planiranog ponovnog brušenja | Vratite razmak od proboja-do-matrice na 5-10% debljine materijala po strani; implementirati plan izoštravanja-na temelju broja udaraca |
| Negativan | Pucanje ruba zareza | Metalni iver u šupljini matrice; na traci vidljiva stijenka nepravilnog zareza; iznenadni gubitak registracije | Deformacijsko otvrdnjavanje u zoni zahvata tijekom dugih vožnji; oštri unutarnji kutovi koji djeluju kao koncentratori naprezanja; krti materijali | Dodajte polumjere kutova od 0,3-0,5 mm geometriji zareza; smanjiti silu zahvaćanja ključnog bloka optimiziranjem zazora; razmotrite promjenu materijala ili kraće intervale održavanja |
| Negativan | Istrošenost bloka ključeva | Dubina zahvaćanja smanjuje se tijekom vremena; zaustaviti pomicanje položaja; lice bloka ključa pokazuje zaobljenje ili žučenje | Nedovoljna tvrdoća ključnog bloka u odnosu na materijal trake; neadekvatno podmazivanje na površini zahvata; udarne sile koje prelaze projektne pretpostavke | Zamijenite blok ključa umetkom s-karbidnim vrhom; nanesite TiN premaz na zahvatnu površinu; potvrdite da je brzina dodavanja unutar projektiranih parametara |
| Pozitivan | Savijanje jezička ili rezanje | Strip overfeeding; deformirani jezičci vidljivi na izlaznoj traci; nedosljedne duljine dijelova | Sila pomicanja premašuje otpor jezička; zamorne pukotine u korijenu koplja; debljina materijala ispod spec | Povećajte širinu ili debljinu kartice; smanjiti brzinu dodavanja; pregledajte bušilicu za istrošenost koja stanji korijen jezičca |
| Pozitivan | Smetnje jezička s podizačima | Zaglavljivanje trake između poteza; izvijanje između dodavača i matrice; zvučni hvatajući zvuk tijekom podizanja trake | Visina tračnice podizača nije usklađena s izbočinom jezička; jezičak iznad-formiran izvan dubine dizajna | Podesite visinu podizača za čisti jezičak za najmanje 0,5 mm; provjeriti dubinu oblikovanja u odnosu na ispis; ponovno uključivanje podizača ako je podesivo |
| Pozitivan | Progresivna deformacija jezička | Dijelovi koji se postupno dimenzionalno mijenjaju; položaj zaustavljanja koji puzi prema naprijed tijekom proizvodnje; tab lice pokazuje gljive | Ponovljeni udar koji premašuje lokalnu granicu tečenja materijala ploče; otvrdnuta zona postaje krta i puca | Očvrsnite lice graničnog bloka kako biste smanjili deformaciju jezička; razmislite o težoj-traci ako je dopušteno; skratiti intervale pregleda |
Rješavanje problema s nepravilnim uvlačenjem i izvijanjem trake
Operateri matrica rijetko vide kvar samog zareza. Ono što primjećuju su posljedice nizvodno: dijelovi koji mjere nedosljedno, trake koje se savijaju između stanica i udarci koji se troše prije roka. Povezivanje tih simptoma natrag sa sustavom usjeka dijagnostički je izazov.
Nedosljedne dimenzije dijela, osobito kada duljina dijela varira u malim količinama tijekom proizvodne serije, obično ukazuju na pomak registracije uzrokovan lošijim zahvatom zareza. Blok ključa više ne zaustavlja u potpunosti traku, tako da svaki udarac pada malo naprijed ili ispod nominalnog položaja. Mjerenje koraka trake na točki zahvaćanja zareza, umjesto oslanjanja isključivo na dimenzije dijela, izolira je li pogreška registracije nastala na zarezu ili na stanici za oblikovanje nizvodno. Neki-radovi s velikom glasnoćom integriraju induktivni senzor blizine u blizini bloka tipki za otkrivanje je li traka potpuno nalegla na graničnik pri svakom potezu, aktivirajući zaustavljanje tiska ako zahvat ne uspije.
Izvijanje trake između stanica ukazuje na-ograničeno stanje dodavanja. To se događa kada premosni zarez zaustavi traku prije nego što je dodavač završio svoj hod, zarobljavajući materijal između matrice i jedinice za ulaganje. KaoPeter Ulintz objašnjava u MetalForming, višak materijala postaje zarobljen i savija se kako se matrica otvara i podizači podižu traku. Popravak korijena nije olabaviti zahvat zareza, već ponovno otpuštanje ulagača tako da se otvori prije nego što traka dodirne graničnik. Pneumatski sustavi dodavanja mogu zahtijevati kompenzaciju vremena kašnjenja od 35 do 45 milisekundi, ovisno o brzini preše, kako bi se spriječilo ovo pre-ograničeno stanje.
Prerano trošenje alata uslijed ponovljenih pogreša-udaraca slijedi predvidljivi lanac: oslabljeno zahvaćanje zareza dopušta traci da sleti malo izvan-položaja, pa probija kontaktni materijal na pogrešnim mjestima, stvarajući nejednaka bočna opterećenja. Ta bočna opterećenja ubrzavaju lomljenje rubova i trošenje vodilice na više stanica istovremeno. Ako primijetite ubrzano trošenje proboja na nekoliko stanica odjednom, zajednički nazivnik je gotovo uvijek problem registracije uzvodno, a sustav zaobilaznih ureza je prvo mjesto koje treba istražiti.
Intervali inspekcije za komponente sustava s urezima trebali bi se odrediti prema broju udaraca, a ne samo vizualnom procjenom. Urezi koji proizvode negativne geometrije obično zahtijevaju procjenu svakih 200.000 do 500.000 poteza, ovisno o tvrdoći materijala i uvjetima zazora. Blokove ključeva treba provjeriti na istrošenost i nagrizanje u istim intervalima, a zamjena se pokreće kada se dubina zahvata smanji za 15 do 20 posto od nominalne. Za sustave s pozitivnim urezima, dubina projekcije jezička mjerena na uzorcima trake svakih 100.000 poteza hvata progresivnu deformaciju prije nego što se spoji u registracijski pomak. Induktivni senzor blizine montiran za praćenje položaja dolazne trake pruža kontinuiranu povratnu-vremensku povratnu informaciju bez potrebe za ručnim provjerama uzoraka, što je posebno vrijedno na linijama koje rade kroz produžene smjene bez nadzora.
Dokumentiranjem ovih obrazaca kvarova i njihovih korektivnih radnji stvara se baza znanja o održavanju specifična za svaku matricu. Tijekom vremena ti podaci otkrivaju je li određeni dizajn usjeka dobro-usklađen s primjenom ili bi temeljna promjena geometrije, iz pozitivne u negativnu ili obrnuto, eliminirala kvarove koji se ponavljaju na njihovom izvoru. Ta se odluka vraća na izgled trake i sliku iskorištenja materijala, gdje vrsta i položaj ureza utječu ne samo na pouzdanost registracije već i na ukupnu cijenu po dijelu.
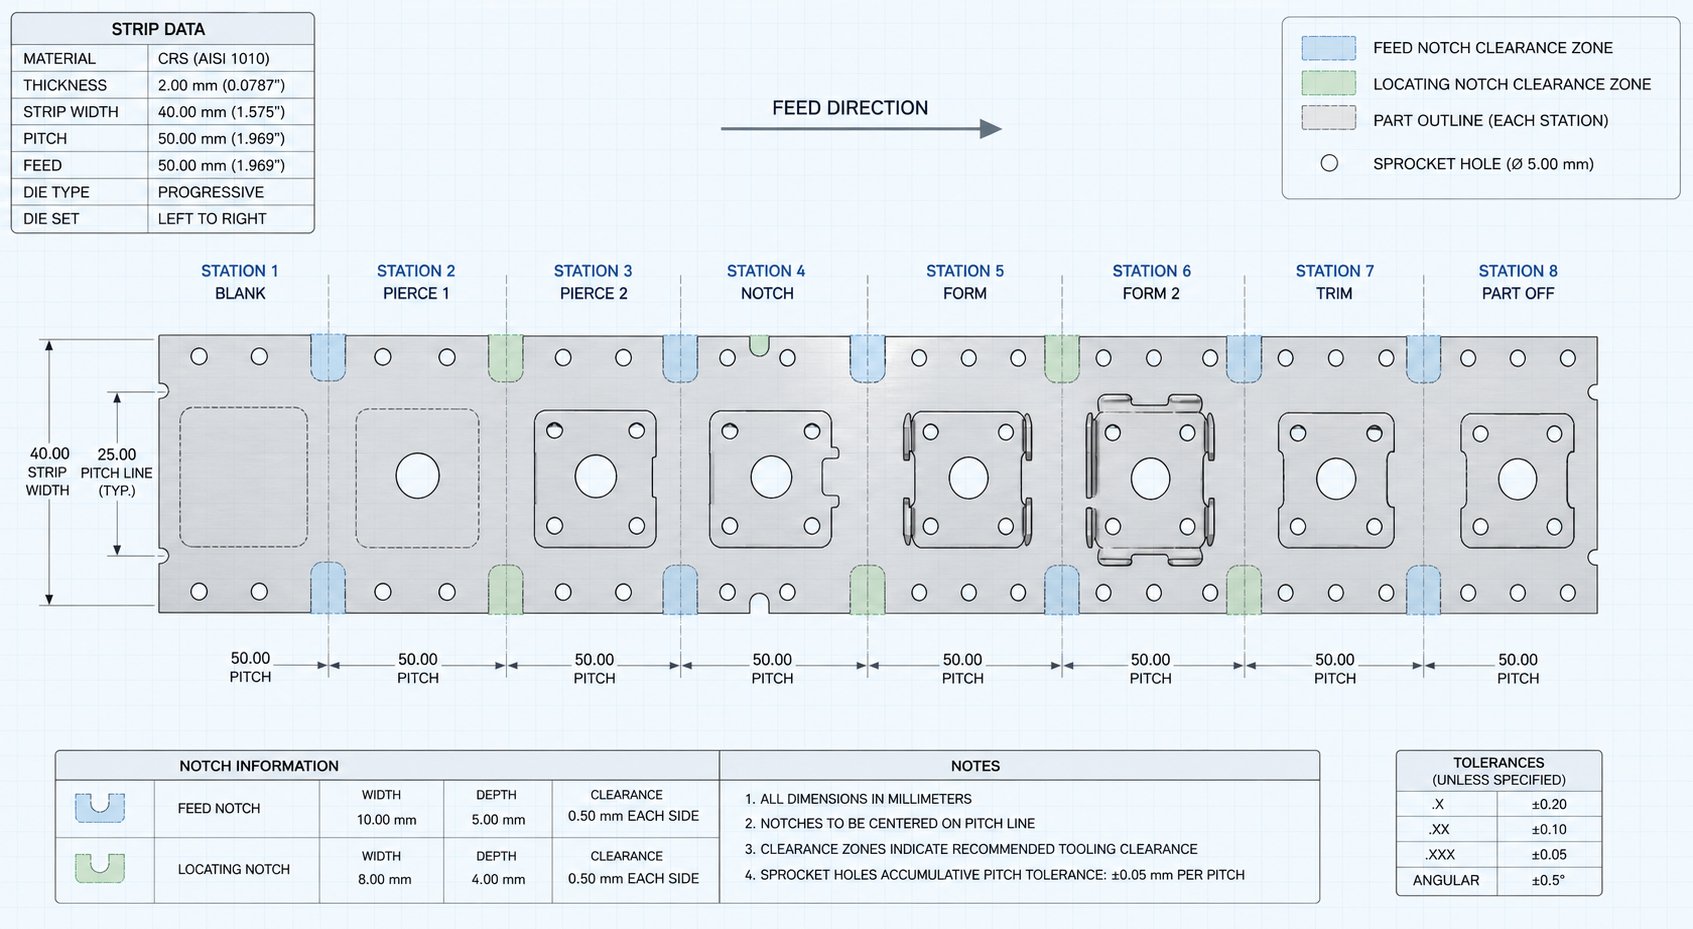
Optimizacija rasporeda traka i prilagođena inženjerska podrška
Podaci o načinu kvara unose se izravno u odluke o rasporedu trake jer svaka geometrija zareza zauzima prostor, bilo fizički uklanjanjem materijala ili funkcionalno rezerviranjem rubnog prostora za jezičke. Taj potrošeni prostor natječe se s geometrijom dijela za istu nekretninu trake, čineći dizajn zareza neodvojivim od upotrebe materijala i izračuna troškova-po-dijelu.
Utjecaj premosnog zareza na raspored trake i iskorištenje materijala
Razmotrite aritmetiku. Negativni zaobilazni zarez koji reže 4 mm od svakog ruba trake preko nosača od 60 mm troši 8 mm ukupne širine koja bi inače mogla pridonijeti ugniježđenju dijela. Preko zavojnice koja daje 500.000 progresija, tih 8 mm znači značajan trošak sirovina, posebno na skupim legurama poput berilij bakra ili nehrđajućeg čelika gdje je cijena po kilogramu važna za svaki milimetar.
Pozitivni zarezi izbjegavaju tu kaznu širine, ali uvode drugačija ograničenja. Oblikovani jezičak strši ispod ravnine trake, što znači da proizvođač kalupa mora uzeti u obzir vertikalni razmak u donjoj papučici. Taj zahtjev za razmakom može ograničiti koliko su usko raspoređene stanice, povremeno forsirajući veći korak i smanjujući broj dijelova po duljini svitka. U troškovno-osjetljivim-velikim vožnjama, čak i povećanje koraka od 2 mm po napredovanju spaja se s milijunima udaraca.
Suvremeni softver za ugniježđivanje materijala za optimizaciju duljine materijala potvrđuje te ustupke-prije nego što se bilo koji čelik reže. Platforme za postavljanje trake modeliraju geometriju zareza u odnosu na zahtjeve čvrstoće nosača, provjeravajući može li preostali poprečni presjek izdržati sile dodavanja bez izvijanja. Kaonačela dizajna rasporeda trakepotvrditi, industrija cilja na iskorištenje materijala od najmanje 75 posto, a dizajn ureza izravno utječe na to je li to mjerilo moguće postići za danu geometriju dijela.
Alati za simulaciju također predviđaju interakciju postavljanja zareza s praznim ugniježđenjem. Kutni -izgled prolaza koji naginje dijelove za čvršće pakiranje može pomaknuti optimalnu lokaciju zareza kako bi se izbjegle smetnje sa značajkama dijelova u blizini ruba trake. Te je interakcije teško riješiti ručno, zbog čega je CAD-provjera valjanosti postala standardna praksa. Inženjeri ponavljaju kroz dubinu zareza, položaj i vrstu unutar softverskog okruženja, uspoređujući postotke iskorištenja materijala u svakoj konfiguraciji prije nego što se posvete alatu.
Radni tijek provjere obično slijedi ovaj slijed: definirajte geometriju dijela i orijentaciju ugniježđenja, odredite širinu nosača i dimenzije mosta, postavite značajke zareza na predložene lokacije, pokrenite strukturnu provjeru poprečnog presjeka nosača na svakoj točki zareza i potvrdite da položaji ključnog bloka ili bloka za zaustavljanje nisu u sukobu sa stanicama za oblikovanje ili mehanizmima za podizanje. Softver označava svaku konfiguraciju gdje opterećenje nosača prelazi dopuštene granice, potičući projektanta da smanji dubinu zareza, proširi traku ili se prebaci s negativnog na pozitivni dizajn zareza koji čuva materijal.
Rad s prilagođenim rješenjima kalupa za složene dizajne ureza
Standardna pravila dizajna obrađuju većinu aplikacija čisto. Izazov dolazi kada geometrija dijela, ponašanje materijala ili zahtjevi za brzinom gurnu negativne i pozitivne premosne ureze za utiskivanje metalnog lima na područje gdje se pravila međusobno sukobljavaju. Uska traka na -brzinskoj preši pri 800 SPM, na primjer, treba ravan profil negativnog zareza, ali ne može poštedjeti rubni materijal. Debeo-čelik visoke čvrstoće zahtijeva duboko zahvaćanje, ali stvara udarne sile koje lome standardne blokove ključeva u roku od nekoliko tjedana.
Ovi rubni slučajevi imaju prednost od specijalizirane podrške za inženjering kalupa. Ekipe naYICHENraditi s inženjerima za izradu alata na prilagođenim rješenjima matrica za utiskivanje koja rješavaju upravo ove konflikte u dizajnu, donoseći stručnost u strukturi matrice, integraciji proboja i podizača, optimizaciji zareza zaobilaznice, kontroli srha i protoku materijala u projekte u kojima standardni pristupi ne uspijevaju.
- Suprotstavljeni zahtjevi za širinu trake i brzinu- kada aplikacija zahtijeva i uski nosač i uvlačenje-ravnog{2}}profila velike brzine, zahtijevajući hibridne geometrije zareza ili alternativne strategije registracije
- Agresivna svojstva materijala- visoke-čvrstoće ili radne-stvrdnute legure koje ubrzavaju trošenje ključeva ili pucaju na rubovima zareza unutar standardnih intervala održavanja, zahtijevajući posebne premaze, karbidne umetke ili modifikacije geometrije
- Više{0}}redovi ili složeni rasporedi ugniježđenja- konfiguracija traka gdje se postavljanje ureza mora kretati oko višestrukih obrisa dijelova, stanica za crtanje i operacija koje pokreće-cam bez ugrožavanja registracije
- Uski ciljevi iskorištenja materijala- projekti gdje troškovi materijala pokreću dizajn i svaki milimetar dubine zareza mora biti opravdan u odnosu na izračune čvrstoće nosača potvrđene simulacijom
- Produžena proizvodnja bez nadzora- matrice koje moraju održavati pouzdanost registracije kroz stotine tisuća poteza između održavanja, zahtjevnog dizajna zareza i bloka ključa dizajniranog za maksimalni vijek trajanja
Cilj nije zamijeniti prosudbu dizajnera matrice, već je proširiti inženjeringom-specifičnim za aplikaciju kada projekt premašuje ono što opće smjernice mogu pružiti. Bilo da rješenje uključuje promjenu geometrije, nadogradnju materijala za komponente matrice ili potpuno preispitivanje strategije koordinacije usjeka i pilota, pristup iskusnim resursima proizvođača matrica skraćuje put od koncepta dizajna do validiranog proizvodnog alata.
Često postavljana pitanja o obilaznim urezima u kalupima za utiskivanje
1. Koja je razlika između pozitivnih i negativnih premosnih zareza u progresivnim matricama?
Pozitivni premosni zarez ostavlja materijal na traci probijanjem i formiranjem jezičca prema dolje koji dolazi u kontakt sa graničnim blokom u matrici. Negativni premosni zarez uklanja materijal s ruba trake, stvarajući džep koji prima očvrsnutu projekciju bloka ključa iz matrice. Pozitivni tip ne stvara zamaške i čuva snagu poprečnog-presjeka nosača, što ga čini idealnim za uske trake. Negativni tip stvara ravan profil trake prikladan za-brzinske operacije iznad 600 udaraca u minuti, ali zahtijeva upravljanje puževima i smanjuje širinu nosača na svakom mjestu zareza.
2. Kako se premosni urezi razlikuju od pilot rupa u progresivnim kalupima za utiskivanje?
Zaobilazni zarezi i pilot rupe služe različitim funkcijama registracije u sekvencijalnom odnosu. Urezi za premosnicu pružaju čvrsti mehanički graničnik koji sprječava prekomjerno uvlačenje trake, ograničavajući maksimalnu udaljenost putovanja bez obzira na ponašanje dodavača. Upravljačke rupe, nasuprot tome, primaju precizne igle koje fino-podešavaju položaj trake nakon dovršetka dodavanja, obično ispravljajući posljednjih 0,05 do 0,10 mm pogreške položaja. Piloti ne mogu kompenzirati traku koja je prešla za pola koraka, zbog čega zaobilazni zarezi djeluju kao grubo ograničenje, dok piloti daju konačnu točnost.
3. Kada trebam koristiti pozitivne premosne ureze umjesto negativnih?
Pozitivni premosni zarezi bolji su izbor kada je vaša noseća traka uska (ispod 30-50 mm) i uklanjanje rubnog materijala bi ugrozilo strukturni integritet, kada je upravljanje puževima problem zbog minimalne intervencije operatera ili rasporeda održavanja, kada su proizvodne brzine ispod 600 udaraca u minuti i kada je smanjenje otpada prioritet jer se materijal ne uklanja s trake. Također dobro funkcioniraju na materijalima sklonim izvlačenju pljuska, gdje potpuno uklanjanje pljuska uklanja uobičajeni način kvara iz procesa.
4. Što uzrokuje kvarove premosnog zareza u kalupima za utiskivanje i kako ih popraviti?
Za negativne zareze, najčešći kvarovi uključuju povlačenje klina koje blokira zahvaćanje ključnog bloka, nakupljanje srha koje smanjuje funkcionalnu dubinu zareza tijekom vremena i pucanje ruba zareza od otvrdnjavanja tijekom dugog rada. Za pozitivne zareze primarni su problemi savijanje jezičaca zbog prekomjerne sile uvlačenja i smetnje jezičaca s tračnicama za podizanje. Korektivne radnje uključuju ponovno oštrenje probijača u obliku-broja poteza (svakih 200 000-500 000 udaraca), održavanje odgovarajućeg razmaka od probijanja-do matrice na 5-10% debljine materijala po strani, dodavanje kutnih radijusa za sprječavanje koncentracije naprezanja i usklađivanje visine podizača s dubinom projekcije jezička.
5. Kako svojstva materijala utječu na dizajn zareza za premosnicu u progresivnim matricama?
Granica tečenja materijala, sklonost-otvrdnjavanju naprezanju, istezanje i debljina utječu na odluke o geometriji zareza. Materijali s većom čvrstoćom tečenja duže održavaju oblik ruba zareza, ali prenose veće udarne sile na ključne blokove, ubrzavajući trošenje komponenti matrice. Materijali-otvrdnjavanja postupno postaju krti u zoni zahvata zareza, na kraju uzrokujući pucanje ruba. Materijali s-niskim istezanjem prije se pokvare i mogu zahtijevati pozitivne dizajne zareza koji raspoređuju sile na veća područja jezičaka. Deblji materijali trebaju dublje učvršćivanje kako bi se spriječilo zalijetanje, dok mekše legure poput aluminija zahtijevaju pliće ureze s strožim tolerancijama blokova ključeva kako bi se kompenzirala deformacija na kontaktnoj točki.


