


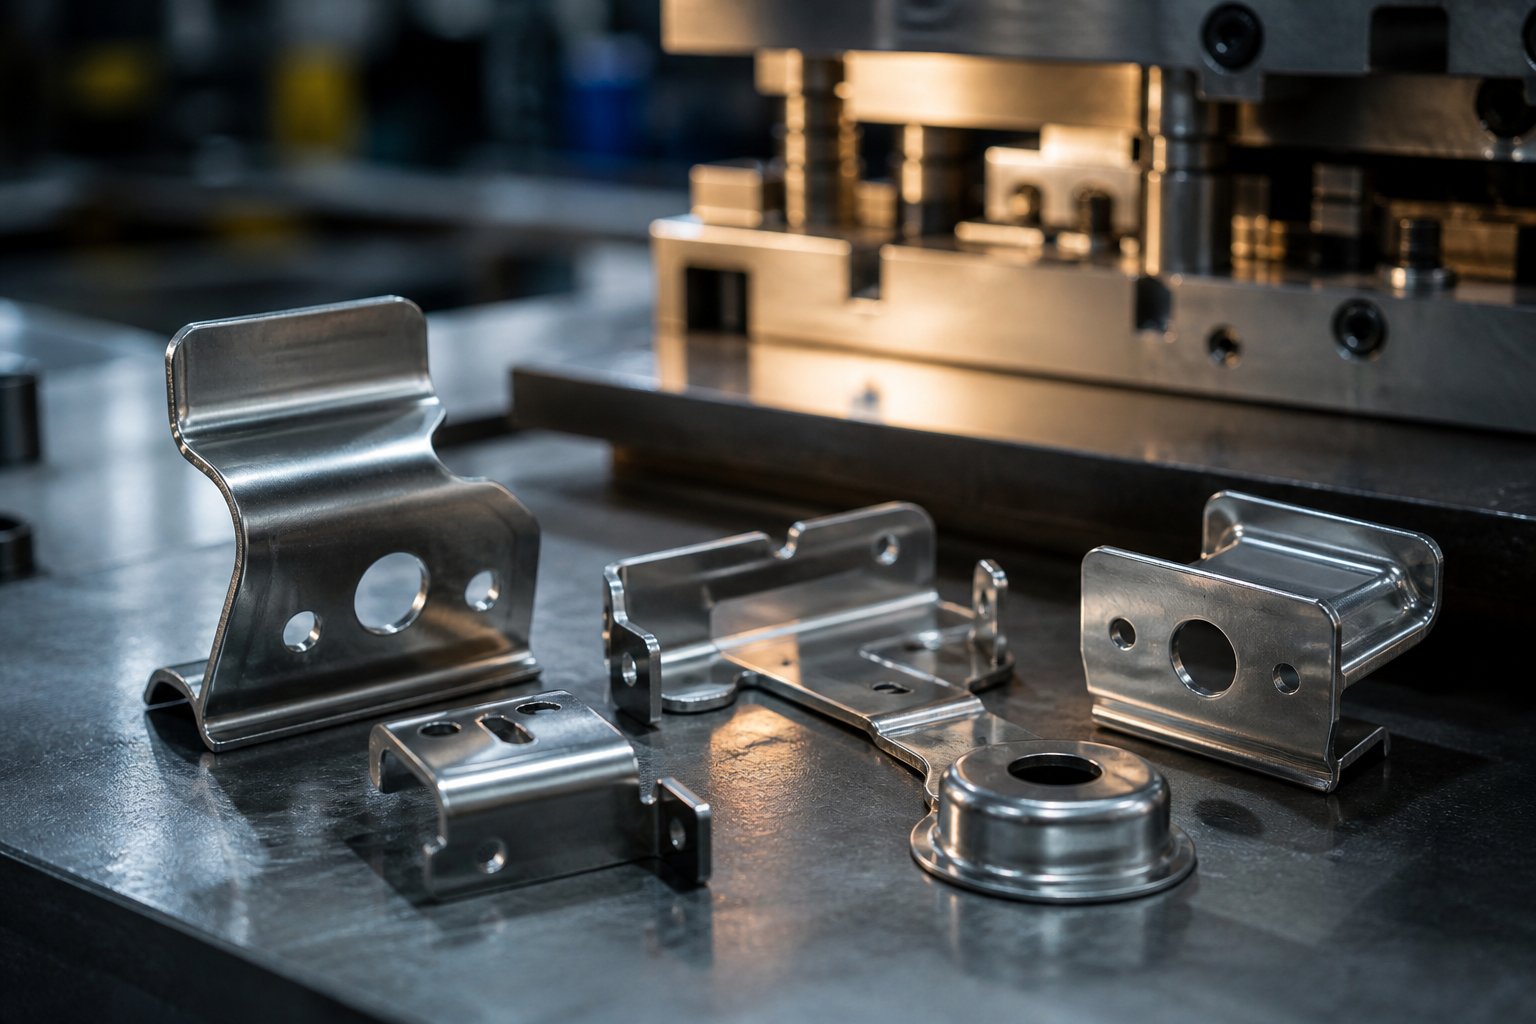
Što su dijelovi s žigom i zašto su važni
Uzmite bilo koji metalni nosač, električni terminal ili automobilsku kopču i vjerojatno ćete držati komponentu koja je počela kao ravni lim. Svoj konačni oblik nije postigao strojnom obradom ili lijevanjem, već kontroliranom silom primijenjenom preciznim alatom unutar preše za žigosanje. To su dijelovi otisnuti matricama i oni čine ogroman udio metalnih komponenti koje se nalaze u svemu, od potrošačke elektronike do teške opreme.
Što su žigosani dijelovi matrica
Dijelovi utisnuti matricama su metalne komponente proizvedene prešanjem metalnog lima u ili kroz očvrsli alat (koji se naziva matrica) koji reže, savija ili oblikuje materijal u određenu geometriju u jednom ili više poteza prešanja.
Dakle, što je točno kocka? To je specijalizirani-jedinstven--precizni alat konstruiran za rezanje i oblikovanje lima u željeni oblik ili profil. Radni dijelovi matrice obično su izrađeni od alatnog čelika ili karbida koji se može kaliti, a matrica se koristi za izvođenje preciznih operacija-probijanja, izrezivanja, savijanja, izvlačenja-koje pretvaraju sirovi materijal u gotove dijelove za utiskivanje.
Zamislite kalup za kekse, ali onaj koji radi pod velikom silom, drži tolerancije od samo 0,0002 inča i radi milijune ciklusa bez gubitka točnosti. To je razmjer inženjeringa iza matrica za utiskivanje. Za razliku od suptraktivnih procesa koji uklanjaju materijal, matrice i utiskivanje rade zajedno kako bi preoblikovali metal s minimalnim otpadom, čineći proces brzim, ponovljivim i-učinkovitim u pogledu količine.
Zašto dizajn matrica određuje ishode dijelova
Ovdje se većina inženjera spotakne: specificiraju geometriju dijela, tolerancije i materijal na crtežu bez razmatranja kako će odluke o alatima unaprijed diktirati jesu li te specifikacije ostvarive. Odnos između dizajna matrice i kvalitete dijelova je izravan i neoprostiv.
Svaka karakteristika gotovog žigosanog dijela vodi trag do nečega unutar matrice:
- Kvaliteta rubovaovisi o razmaku rezanja između bušilice i bloka matrice-obično oko 10% debljine materijala za čisto smicanje.
- Dimenzijska točnostoslanja se na sustave vođenja, pilote i strukturnu krutost cipela za držanje svega u poravnanju zamah po zamah.
- Površinska obradaje pod utjecajem stanja površine matrice, isporuke podmazivanja i brzine oblikovanja.
- Geometrijska dosljednosttijekom dugih proizvodnih ciklusa ovisi o-materijalima otpornim na habanje i odgovarajućim intervalima održavanja kalupa.
Kada žigovi udare u metalni lim, alati ne oblikuju samo dio-nego kodiraju kvalitetu u svaki komad.Dobro-dizajnirana matricaproizvodi tisuće identičnih komponenti bez sekundarnih operacija. Loše dizajniran stvara otpad, neravnine, pomicanje dimenzija i skupe zastoje.
Ovaj članak uzima-prvu perspektivu. Umjesto da zasebno katalogiziramo komponente matrice, pratit ćemo kako se svaka odluka o alatu-vrsta matrice, odabir materijala, strategija čišćenja, metoda oblikovanja-pokazuje u gotovoj komponenti koju držite u ruci. Bilo da specificirate otisnute dijelove za novi proizvod ili rješavate probleme s kvalitetom na postojećoj liniji, razumijevanje što su matrice i kako oblikuju rezultate daje vam prednost da dijelove izradite kako treba prvi put.
Vrste matrica za utiskivanje i kada ih koristiti
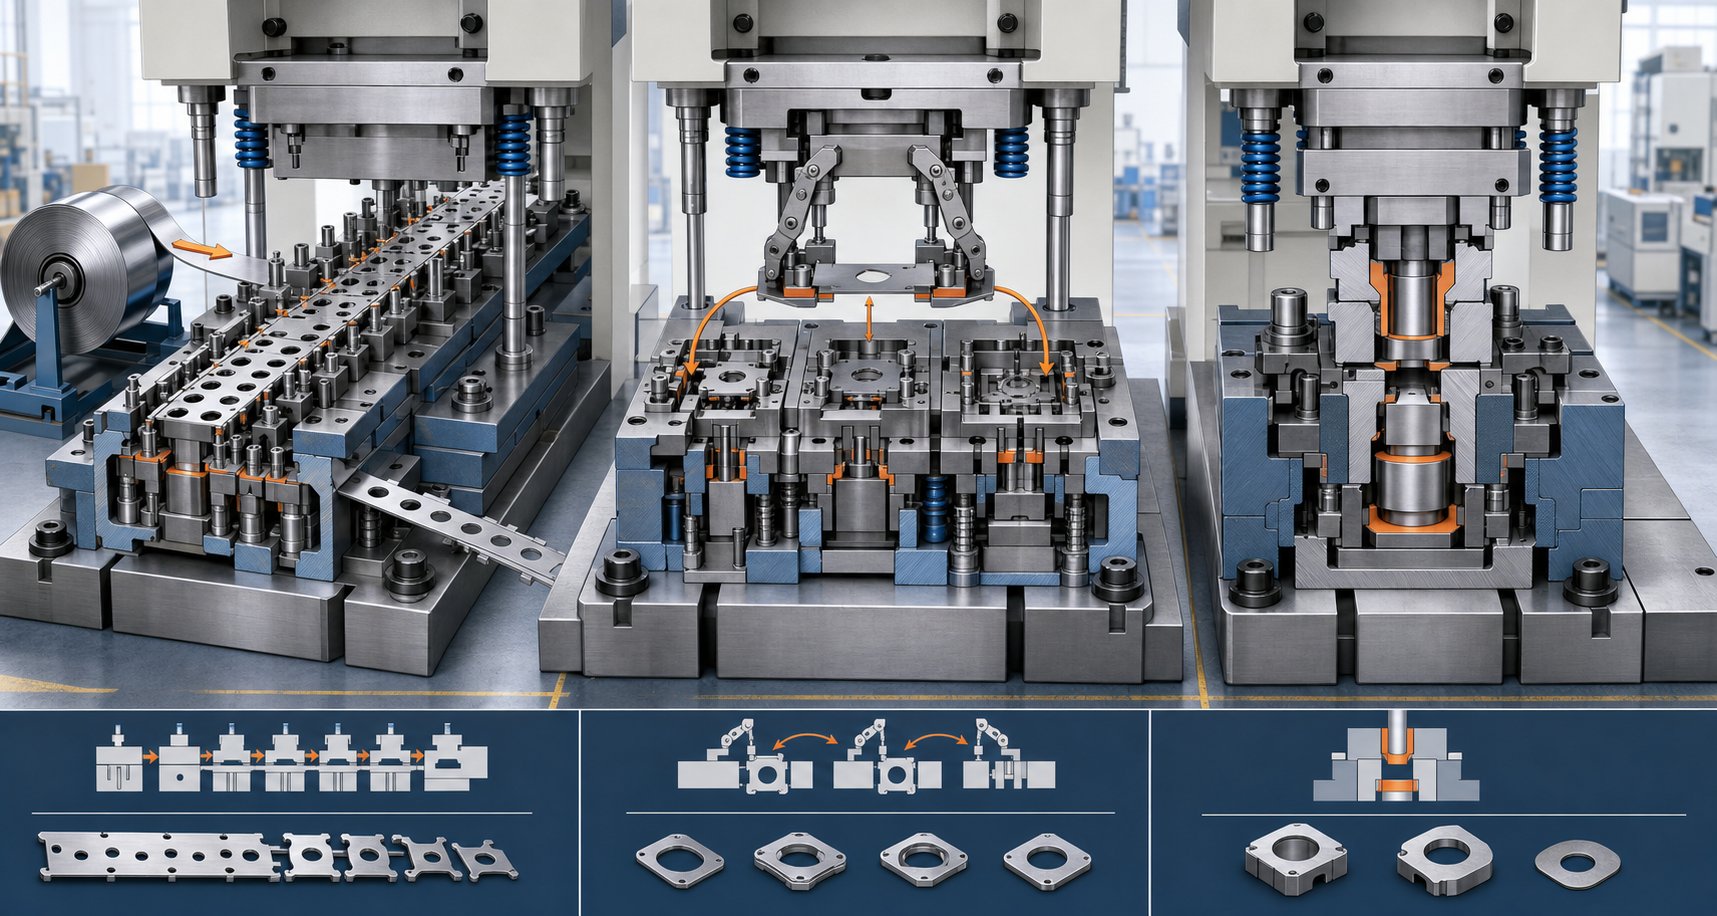
Die type je prva račva na putu. Odaberite krivo i ili ćete preplatiti za alat koji vam ne treba ili se boriti s problemima s kvalitetom jer arhitektura matrice ne odgovara geometriji vašeg dijela. Tri primarne vrste kalupa za utiskivanje pokrivaju veliku većinu proizvodnih scenarija: progresivni, prijenosni i složeni. Svaki od njih obrađuje različite kombinacije složenosti, veličine i volumena dijelova-i svaki proizvodi bitno različitu ekonomičnost-po-dijelu.
Koja arhitektura matrica za metalno utiskivanje odgovara vašem projektu? To ovisi o tome kako vaš gotovi dio izgleda, koliko vam je potrebno i koliko su uske vaše tolerancije.
Progresivni matrice za-složene dijelove velikog volumena
Progresivni matrice su radni konji-velikog volumena štancanja. Kontinuirana traka metalnog lima ulazi u matricu i napreduje kroz niz stanica, od kojih svaka izvodi različitu operaciju-probijanje rupe, urezivanje ruba, formiranje zavoja, obrezivanje profila. Dok traka stigne do završne stanice, od noseće trake odvaja se potpuno gotov dio.
Primijetit ćete da progresivni matrice nikada ne otpuštaju obradak između operacija. Sama traka djeluje kao pokretna traka, održavajući svaku značajku u preciznom poravnanju od stanice do stanice. To ih čini idealnima za male do srednje-dijelove s više značajki: električni kontakti, nosači, kopče, konektori i terminali.
Kompromis? Veći početni troškovi alata i ograničena fleksibilnost za promjene dizajna nakon što je matrica izrađena. Ali za proizvodne serije u stotinama tisuća ili milijunima, trošak po dijelu značajno pada, čineći progresivne matrice iznimno ekonomičnim tijekom vremena. Brzine ciklusa su velike-često 100 do 1500 udaraca u minuti ovisno o složenosti dijela-jer nema ručnog rukovanja između operacija.
Prijenosni kalupi za velike ili duboko-izvučene dijelove
Kada je dio prevelik da bi ostao spojen s trakom ili njegova geometrija zahtijeva duboko izvlačenje i složeno tro-dimenzionalno oblikovanje, uskočit će matrice za prijenos. Umjesto kretanja kroz matricu na nosećoj traci, pojedinačni se dijelovi prvo režu, a zatim mehanički prenose između neovisnih stanica pomoću hvataljki ili mehanizama za prebacivanje.
Ovo odvajanje daje ključnu prednost matricama za prijenos: svaka stanica može izvoditi teške operacije oblikovanja-duboko izvlačenje, ponovno-pre-oštrcavanje, ivica-bez geometrijskih ograničenja napredovanja trake. Veliki automobilski paneli, cilindrična kućišta i duboke komponente u obliku -čaše obično zahtijevaju ovaj pristup.
Prijenosne matrice također štede materijal. Budući da nema spojne mreže između dijelova (način na koji progresivni matrice koriste noseću traku), eliminirate taj otpad, što smanjuje troškove materijala za svaki komad. Kompromis je dulje vrijeme postavljanja, veća složenost alata i nešto sporije brzine ciklusa u usporedbi s progresivnim štancanjem.
Složeni kalupi za ravne precizne dijelove
Složene matrice imaju potpuno drugačiji pristup. Izvode višestruke operacije rezanja-probijanje i bušenje, na primjer-u jednom potezu pritiska. Sve se događa istovremeno, a ne uzastopno. Zbog toga su-prikladni za ravne dijelove koji zahtijevaju visoku točnost položaja između elemenata, kao što su podloške, podloške, ravne kontaktne ploče i brtve.
Budući da se svo rezanje događa odjednom, odnos između rupa, utora i vanjskog profila ostaje zaključan. Nema kumulativne pogreške pozicioniranja od prijenosa-na-stanicu. Za matrice za utiskivanje lima koje proizvode jednostavne ravne geometrije pri umjerenim volumenima, složene matrice daju izvrsnu preciznost uz niže troškove alata od progresivnih alternativa.
Ograničenje je jasno: složeni kalupi ne mogu podnijeti savijanje, oblikovanje ili duboko izvlačenje. Oni su-alat za jednu ravninu. Ako vaš dio treba tro-dimenzionalno oblikovanje, trebat će vam drugačija arhitektura matrice za utiskivanje ili sekundarne operacije nizvodno.
Usporedba arhitekture tri matrice
| Kriteriji | Progresivni Die | Prijenosna matrica | Compound Die |
|---|---|---|---|
| Geometrija najboljeg dijela | Mali do srednje-dijelovi s više značajki (savijanja, rupe, oblici) | Veliki dijelovi, duboko-crtani oblici, složena 3D geometrija | Ravni dijelovi koji zahtijevaju precizan odnos-i-rupa |
| Tipični obujam proizvodnje | Visoko (100K do milijuna) | Srednje do visoko (10K do stotine tisuća) | Nisko do srednje (1K do 100K) |
| Ostvariva odstupanja | +/-0,05 mm do +/-0,1 mm | +/-0,1 mm do +/-0,2 mm | +/-0,025 mm do +/-0,05 mm |
| Relativni trošak alata | visoko | visoko | Niska do srednja |
| Brzina ciklusa | Vrlo brzo (100-1,500+ SPM) | Umjereno (15-80 SPM) | Umjereno do brzo (50-300 SPM) |
Okvir za odlučivanje: odabir vrste matrice
Odabir između ove tri arhitekture ne mora biti nagađanje. Prođite redom kroz ova pitanja i pravi odgovor obično postaje očit:
- Je li dio ravan bez zavoja ili oblika?Ako da, složena matrica vjerojatno vam daje najbolji omjer preciznosti-i-troška.
- Zahtijeva li dio više operacija (savijanja, izvlačenja, oblika) osim rezanja?Ako da, trebate ili progresivnu ili prijenosnu matricu.
- Može li dio ostati pričvršćen za noseću traku tijekom svih operacija?Ako je dio dovoljno malen i ne zahtijeva duboko izvlačenje, progresivna matrica najbolja je opcija za brzinu i cijenu-po-komadu.
- Je li dio prevelik za uvlačenje trake ili zahtijeva duboko izvlačenje veće od onoga što dopušta napredovanje trake?Ako da, matrica za prijenos obrađuje geometriju bez kompromisa.
- Koliki je vaš godišnji obujam proizvodnje?Velike količine (100K+) opravdavaju ulaganje alata u progresivne matrice. Srednje količine mogu pogodovati prijenosu ili spoju ovisno o složenosti. Mali volumeni mogu upućivati na složene matrice ili jednostavnije alate sa sekundarnim operacijama.
- Koliko su stroga vaša odstupanja?Ako su ravnost i točnost položaja rupe kritični na jednostavnom dijelu, složeni matrice daju najtočnije rezultate. Ako je točnost-za-značajkama bitna u složenoj geometriji, progresivni kalupi s preciznim pilotima održavaju dosljednost.
Matrica za utiskivanje koju odaberete postavlja gornju granicu za ono što vaš gotovi dio može postići-svoje tolerancije, kvalitetu površine i ekonomičnost proizvodnje. Ali arhitektura je samo pola jednadžbe. Unutar svake od ovih vrsta matrica, skup kritičnih komponenti radi zajedno kako bi zapravo oblikovali metal, a razumijevanje načina na koji te komponente međusobno djeluju ono je što odvaja dobar dio od starog.
Ključne komponente matrice za utiskivanje koje oblikuju vaše dijelove
Arhitektura matrice daje vam nacrt, ali pojedinačne komponente matrice za žigosanje unutar te strukture obavljaju stvarni posao. Svaki od njih ima određenu ulogu u rezanju, vođenju ili kontroli lima dok se pretvara u gotov dio. Kada ove komponente matrice rade u harmoniji, dobivate čiste rubove, točne dimenzije i ponovljivu kvalitetu iz serije. Kada je čak i jedan element isključen, kvarovi se brzo pokažu.
Zamislite sklop matrice kao precizni instrument s desecima međusobno ovisnih dijelova. Razumijevanje načina na koji svaki komad utječe na metal daje vam stvarnu prednost prilikom određivanja tolerancija ili dijagnosticiranja problema s kvalitetom na podovima za prešu.
Interakcija blokova bušilice i kalupa
Odnos proboja lima i bloka matrice srce je svake operacije rezanja. Probijač se spušta u metalni lim dok blok matrice pruža suprotni rezni rub ispod. Razmak između ove dvije površine-poznat kao rezni razmak-kontrolira gotovo sve o kvaliteti vašeg reznog ruba.
Kada je razmak optimiziran (obično5 do 15% debljine materijalaovisno o leguri), čiste škare za metal. Probijač gura materijal iznad njegove čvrstoće na smicanje, a lom se uredno širi između ruba probijača i otvora bloka matrice. Uložak slobodno pada kroz blok matrice, a preostali otvor ili profil ima glatku zonu smicanja s minimalnim oštricama.
Postavite taj razmak previše i povećat ćete silu rezanja, ubrzati trošenje proboja i riskirati lom alata. Previše labav i materijal se kotrlja umjesto škara, stvarajući neravne rubove i prevelike neravnine koje zahtijevaju sekundarnu završnu obradu. Geometrija provrta bloka matrice također utječe na zadržavanje čepa-ako se čepovi ne izbace čisto, gomilaju se i oštećuju sljedeći dio ili sam bušotinu.
Die Shoes, sustavi vođenja i poravnanje
Zamislite da preša radi brzinom od 600 udaraca u minuti s gornjom i donjom polovicom neusklađenom čak i za nekoliko tisućinki inča. Svaki udarac bi pao izvan-centra, rezni prostor bi se pomaknuo na jednu stranu, a vaši bi dijelovi pokazivali neujednačenu kvalitetu rubova ili pomicanje dimenzija. Zbog toga su cipele i sustavi vođenja toliko važni.
Cipele matrice su debele čelične ili aluminijske ploče koje služe kao strukturni temelj za cijeli sklop matrice. Gornja cipela nosi udarce i skidače; donja cipela drži blokove kalupa, podizače i ploču podloge kalupa koja podupire dijelove za oblikovanje. Zajedno moraju ostati savršeno paralelni i kruti pod opterećenjem.
Spajanje dvije cipele,vodilice i čahureodržavati poravnanje tijekom cijelog pritiska. Ove precizno{1}}brušene komponente proizvedene su s tolerancijama unutar 0,0001 inča. Vodeće igle s-kugličnim ležajevima smanjuju trenje i omogućuju veću brzinu pritiska, dok tarne-igle pružaju dodatno naginjanje radi otpornosti na bočne sile. Obje vrste osiguravaju da gornja i donja polovica točno registriraju svaki ciklus, održavajući dijelove matrice za žigosanje u pravilnom međusobnom odnosu.
Dizači, skidači i kontrola materijala
Rezanje i oblikovanje privlače svu pažnju, ali komponente za kontrolu materijala tiho određuju hoće li vaša progresivna matrica raditi glatko ili će se zaglaviti svakih pedeset poteza.
Podizači podižu metalnu traku između stanica tako da čisti površine blokova matrice i sve oblikovane elemente ispod. Bez njih, traka bi se vukla preko donje matrice, uzrokujući ogrebotine, pogrešno uvlačenje i pogreške u položaju. Dizači s-oprugom podižu traku na stalnu visinu, omogućujući joj da slobodno napreduje do sljedeće stanice.
Striptizete imaju dvostruku dužnost. Drže lim ravno uz blok matrice tijekom rezanja (spriječavaju izobličenje) i povlače materijal s bušilice dok se uvlači. Bez skidača, lim bi se podigao udarcem i potpuno izgubio svoj položaj. Mehanički skidači koriste opružni pritisak dok se uretanski skidači oslanjaju na elastičnu kompresiju-oboje drže materijal tamo gdje mu je mjesto.
Piloti su precizne igle koje ulaze u prethodno probušene rupe kako traka napreduje u svaku stanicu. Oni fino-prilagođavaju položaj trake prije bilo kakvog rezanja ili oblikovanja, ispravljaju sve pogreške u ulaganju i osiguravaju-to-točnost značajki unutar specifikacija na cijelom dijelu.
Referenca komponente: što svaki dio radi
- Udarci- Alati za rezanje ili oblikovanje koji se utiskuju u lim radi stvaranja rupa, profila ili oblika.
- Matrični blokovi (gumbi)- Ojačani umeci koji daju suprotnu oštricu; njihova veličina provrta je veća od pomaka proboja za navedeni zazor.
- Die cipele- Gornje i donje čelične ploče koje služe kao konstrukcijski temelj za montažu svih radnih komponenti.
- striptizete- Opružne-ploče ili uretanski elementi koji drže lim ravnim tijekom rezanja i skidaju ga s proboja pri uvlačenju.
- Dizači- Opružne-pogonske tračnice ili igle koje podižu traku za glatko napredovanje između stanica.
- Piloti- Precizne igle za lociranje koje ulaze u prethodno-probušene rupe za poravnavanje trake prije svake operacije.
- Opruge- Mehanički elementi ili plinoviti dušikovi elementi koji osiguravaju kontroliranu silu za skidače, podizače i tlačne jastučiće.
- Podložne ploče- Otvrdnute ploče postavljene iza izbijača za raspodjelu udarnog opterećenja i sprječavanje ugradnje glava izbijača u mekše papuče matrice.
Svaka od ovih komponenti matrice za utiskivanje pridonosi konačnom rezultatu dijela. Istrošeni pilot dopušta poziciono zanošenje. Slaba opruga za skidanje omogućuje podizanje i iskrivljenje materijala. Napuknuta podložna ploča dopušta udarac udarcu u cipelu. Sklop matrice funkcionira kao sustav-i kvaliteta vašeg dijela je onolika koliko je dobra najslabija karika u tom sustavu.
Naravno, ove komponente ne rade u vakuumu. Materijal koji utiskujete-njegova debljina, tvrdoća i rastezljivost-postavlja zahtjeve za svaki element unutar matrice i diktira koliko će se agresivno svaki od njih trošiti tijekom vremena.
Kako materijal obratka utječe na odabir matrice
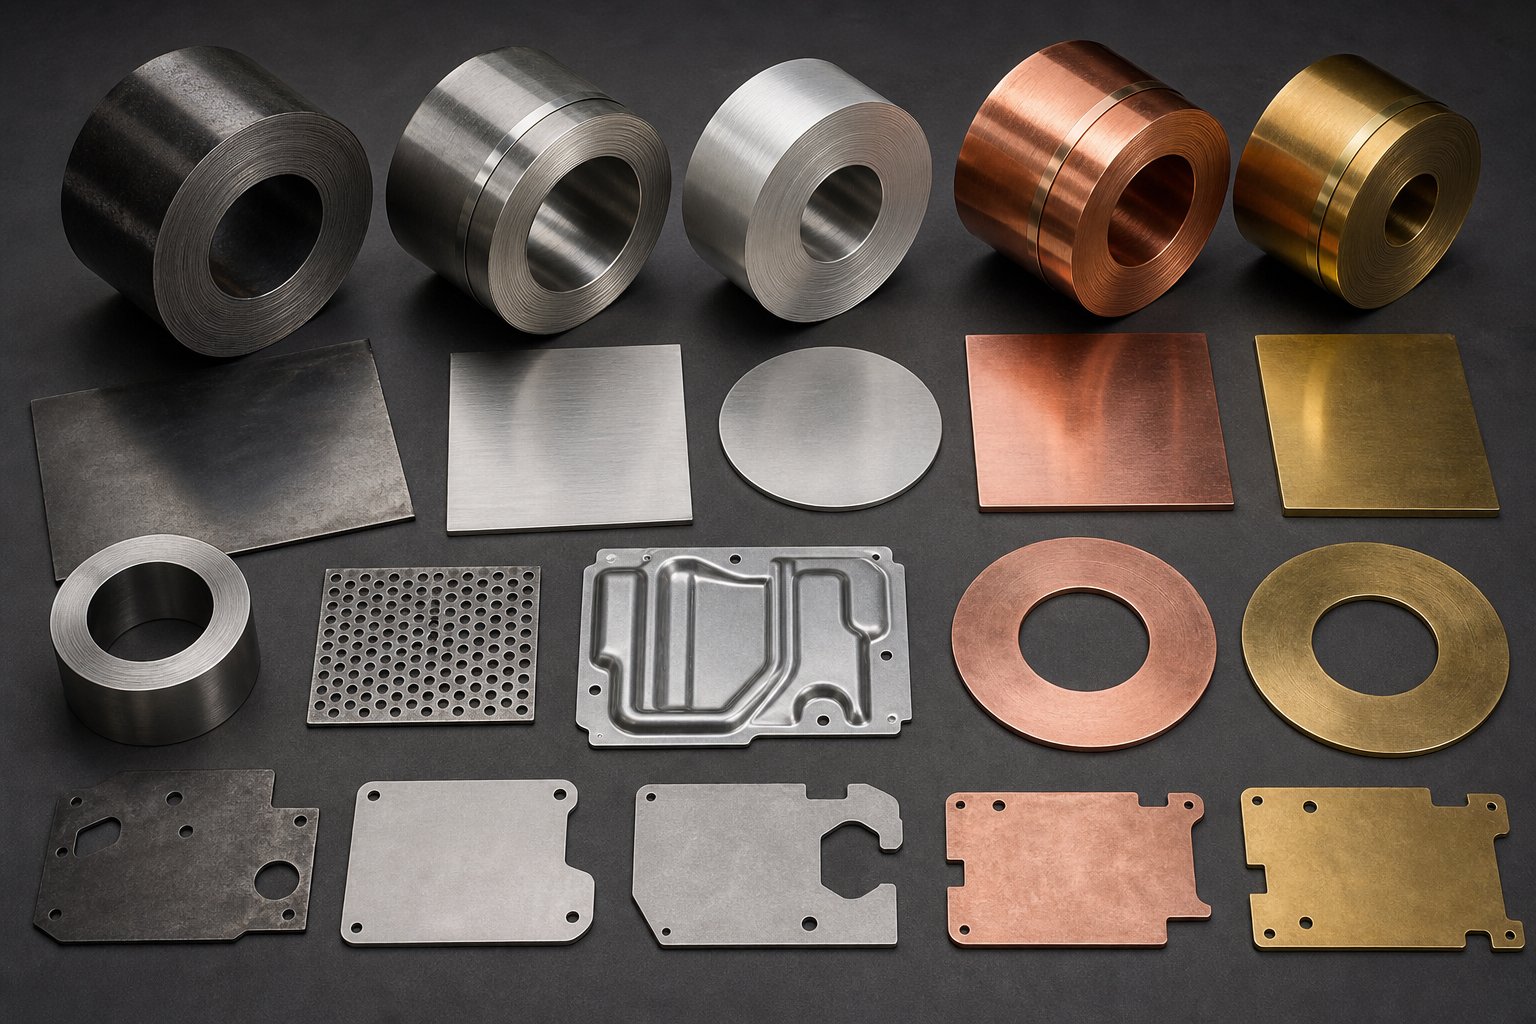
Matrica napravljena za meki čelik neće raditi na isti način kada kroz nju prođete nehrđajući čelik. Materijal na zavojnici diktira gotovo svaki inženjerski parametar unutar alata: razmak rezanja, geometriju proboja, radijuse oblikovanja, silu opruge, tonažu preše, pa čak i površinski premaz na komponentama alata. Zanemarite ove-zahtjeve temeljene na materijalu i izgorjet ćete kroz bušilice, stvoriti prekomjerne neravnine ili puknuti dijelove tijekom oblikovanja.
Kada se specificiraju dijelovi s žigom, podatkovna tablica materijala nije samo detalj nabave-već je početna točka za svaku odluku o alatu. Četiri svojstva su najvažnija: vlačna čvrstoća, tvrdoća, duktilnost i debljina. Svaki od njih mijenja način na koji kalup od lima mora biti dizajniran za proizvodnju prihvatljivih dijelova.
Razmatranja utiskivanja čelika i nehrđajućeg čelika
Čelik je i dalje najčešći materijal za utisnute komponente, ali "čelik" pokriva širok raspon ponašanja. Blagi čelik (obično ispod 350 MPa vlačne čvrstoće) oprašta-on se čisto reže, oblikuje se bez pretjeranog povratnog povrata i uzrokuje umjereno trošenje kalupa. Nehrđajući čelik je potpuno drugačija životinja.
Vrste nehrđajućeg čelika kao što su 304 i 316 imaju vlačnu čvrstoću veću od 500 MPa, brzo-otvrdnjavaju tijekom oblikovanja i stvaraju znatno više topline na dodiru-na-materijal. Za čelične kalupe za utiskivanje koji obrađuju ove tvrđe legure, primijetit ćete da nekoliko inženjerskih prilagodbi postaje obvezno:
- Manji razmaci- Zahtijevaju tvrđe materijalepovećani postoci čišćenjakako biste spriječili prijevremeni lom udarca i prekomjerne sile rezanja. Nehrđajući čelik obično treba 10-15% debljine materijala po strani, u usporedbi sa 6-10% za meki čelik.
- Više tvorbene sile- Zahtjevi za tonažom preše skaču za 50-60% kada prelazite s mekog čelika na nehrđajući. Premale preše dovode do nepotpunog oblikovanja, tragova kovanja i ubrzanog trošenja svih komponenti alata.
- Opružna kompenzacija- Veći omjer istezanja-i-vlačne čvrstoće nehrđajućeg čelika znači bolji elastični oporavak nakon savijanja. Dizajneri matrica moraju se previše-savijati za 2-4 stupnja (ponekad i više) kako bi pogodili ciljne kutove, a za oblikovanje proboja možda će biti potrebni modificirani radijusi kako bi se uračunao povratni udarac.
- Ubrzano trošenje kalupa- Abrazivna priroda nehrđajućeg čelika zahtijeva prvoklasni čelik za utiskivanje za konstrukciju bušilica i blokova. D2 ili M2 alatni čelici, često s TiN ili AlCrN prevlakama, postaju neophodni za održavanje oštrine rubova kroz duže proizvodne serije.
Rezultat? Čelični kalupi za utiskivanje izrađeni za nehrđajući čelik unaprijed koštaju više jer zahtijevaju bolje materijale, strože proizvodne tolerancije i robusnije okvire za prešu. Ali ta se investicija isplati dosljednom kvalitetom dijelova i dužim intervalima između ponovnog brušenja.
Ponašanje aluminijskih i bakrenih legura u kalupima
Aluminij donosi potpuno drugačiji niz izazova u procesu žigosanja. Otprilike je-trećine gustoće čelika i relativno je mekan-što zvuči kao da bi trebao biti lak za utiskivanje. U praksi, ta mekoća stvara probleme čeliku nikad.
Najveći problem s aluminijskim kalupima za utiskivanje je peckanje. Aluminij je "ljepljiv" metal koji ima tendenciju hladnog -zavarivanja mikroskopskih čestica na površinu matrice tijekom kontakta pod visokim-tlakom. Jednom kad krene nagrizanje, dolazi do gruda snijega: svaki sljedeći potez pokupi više materijala, izgrebe sljedeći dio i na kraju ošteti matricu izvan jednostavnog poliranja. Sprječavanje draženja zahtijeva-višeslojnu strategiju:
- Prevlake za kalupe- PVD premazi poput titanijevog nitrida (TiN) ili dijamanta-poput ugljika (DLC) stvaraju ne{2}}neljepljivu barijeru između aluminija i površine alatnog čelika.
- Površinska obrada- Ogledalo-poliranje oblikovanih površina smanjuje trenje{2}}stvorenu toplinu, koja je primarni okidač za trošenje ljepila.
- Izbor alatnog čelika- Čelici s visokim-vanadijem (kao što je CPM 10V) nude vrhunsku otpornost na uzroke habanja aluminija uzrokovanog ljepilom.
- Specijalizirano podmazivanje- Sintetičke tekućine bez klora- pružaju granično podmazivanje bez mrlja na aluminijskoj površini.
Aluminij također pokazuje izraženiju povratnu snagu-više od čelika-jer je njegov modul elastičnosti otprilike jedna-trećina od čelika (približno 10 000 ksi u odnosu na 30 000 ksi). Zavoji koji bi držali kut u čeliku znatno će se vratiti u aluminiju, zahtijevajući značajke za-pretjerano{8}}savijanje ili-ublažavanje naprezanja ugrađene u matricu.
Legure bakra i mjedi nalaze se na drugom kraju spektra mekoće. Lako se oblikuju s minimalnim povratnim udarom, ali njihova mekoća znači da su skloni površinskim oznakama od grubih površina kalupa. Utiskivanje bakra obično zahtijeva polirani alat i pažljive postavke pritiska skidača kako bi se izbjegla kozmetička oštećenja. S druge strane, bakrene legure uzrokuju vrlo malo trošenje kalupa, tako da je vijek trajanja alata izvrstan čak i sa standardnim alatnim čelikom.
Kako debljina materijala pokreće Die Engineering
Bez obzira na leguru, debljina materijala je jedina najutjecajnija varijabla u izračunu zazora. Industrijska-standardna formula je jednostavna:
Razmak rezanja (po strani)=Debljina materijala x koeficijent zazora
Thekoeficijent klirensa obično se kreće od 5% do 10%debljine materijala, ovisno o tvrdoći legure i željenoj kvaliteti ruba. Precizne primjene koriste donji kraj (oko 5%) za minimalne neravnine i glatke posmične površine. Općenito utiskivanje koristi 8-10% za produljenje vijeka trajanja matrice i smanjenje sila rezanja.
Na primjer, utiskivanje mekog čelika debljine 1,0 mm s koeficijentom od 8% daje 0,08 mm zazora po strani. Prebacite se na nehrđajući čelik od 2,0 mm na 12% i gledate na 0,24 mm po strani-trostruko povećanje koje zahtijeva potpuno drugačije dimenzije bloka matrice i veličinu probijanja.
Debljina također pokreće ove povezane odluke:
- Snaga udarca- Deblji materijali zahtijevaju veću silu rezanja, što znači veće poprečne-presjeke za bušenje kako bi se izbjeglo izvijanje.
- Snaga skidača- Deblji materijal čvršće zahvata probijač, zahtijevajući jače opruge ili cilindre s dušikom za pouzdano skidanje ljuske s materijala.
- Minimalna veličina značajke- Općenito pravilo je da najmanji promjer rupe ne smije biti manji od debljine materijala. Probijte bilo što manje i riskirate slom alata.
- Oblikovanje radijusa- Minimalni polumjer savijanja mjeri se s debljinom. Čelik obično dopušta polumjer savijanja jednak 1T (jedan puta debljina), dok aluminij često zahtijeva 2T ili 3T kako bi se izbjeglo pucanje.
Usporedba materijala za žigosane dijelove
| Materijal | Tipičan raspon debljine | Relativna sila oblikovanja | Tendencija proljetnog povratka | Stopa trošenja kalupa |
|---|---|---|---|---|
| Blagi čelik | 0,3 mm - 6.0 mm | Umjereno (osnovno) | Niska do umjerena | Umjereno |
| Nehrđajući čelik | 0,2 mm - 4.0 mm | Visoko (1,5-1,7x meki čelik) | visoko | visoko |
| Aluminij | 0,3 mm - 6.0 mm | Nisko (0,3-0,5x meki čelik) | Visok (niski modul) | Nizak (ali izazovan rizik) |
| Bakar | 0,1 mm - 3.0 mm | Niska do umjerena | Vrlo nisko | Vrlo nisko |
| Mjed | 0,2 mm - 4.0 mm | Umjereno | Niska | Niska |
Odabir materijala ne određuje samo što ide na zavojnicu-on se mijenja kroz svaku odluku o alatu od tvrdoće probijanja do tonaže preše do intervala održavanja. Ispravno postavljanje ovih parametara u fazi projektiranja sprječava nizvodne probleme koji narušavaju kvalitetu proizvodnje: neravnine koje prebrzo rastu, savijanja koja ne drže kut i površine koje ostavljaju tragove ili žuče unutar prvih tisuću poteza.
Ti nizvodni problemi zaslužuju vlastito ispitivanje. Čak i uz savršeno usklađene materijale i zazore, određeni nedostaci mogu se pojaviti u proizvodnji-a svaki od njih vodi do kontroliranog korijenskog uzroka unutar matrice.
Uobičajeni nedostaci u dijelovima s žigom i kako ih spriječiti
Čak i savršeno projektirana matrica na kraju proizvede neispravan dio. Razlika između dobro{1}}operacije žigosanja i one -teške za otpad svodi se na razumijevanje zašto se kvarovi događaju i rješavanje temeljnih uzroka prije nego što eskaliraju. Neravnine, opruge, bore, pukotine i stanjivanje pet su nedostataka koji čine većinu odbačenih dijelova žigosanih. Svaki od njih izravno prati određeno stanje alata ili procesni parametar koji se može kontrolirati.
Formiranje srha i kontrola zazora rezanja
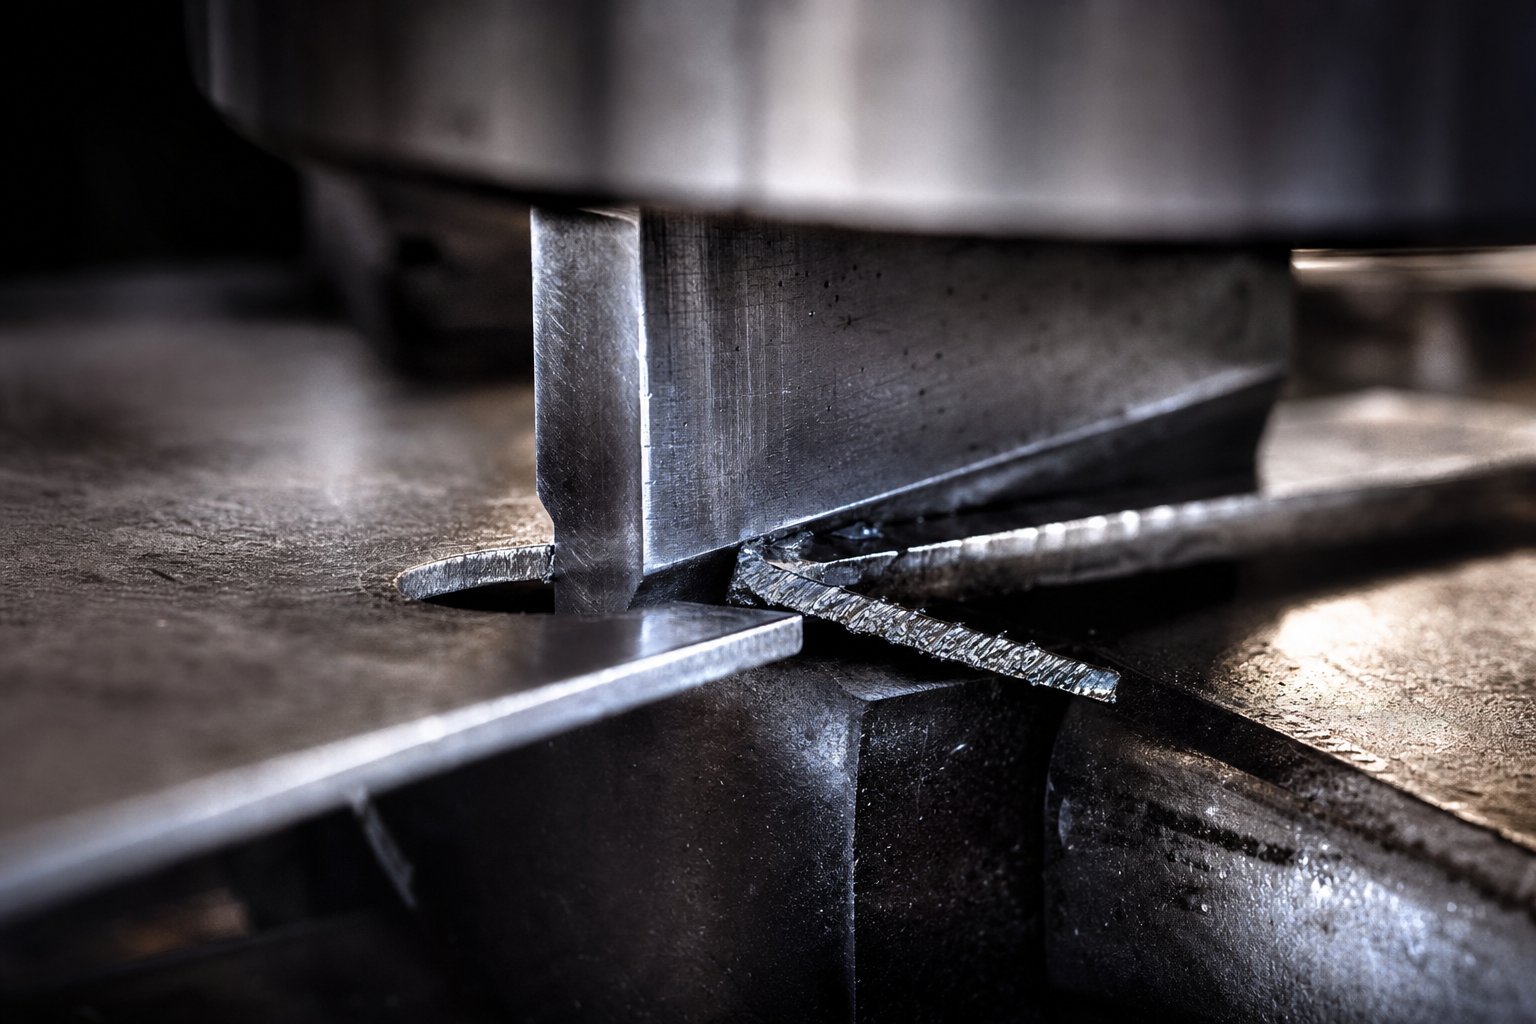
Neravnine su uzdignuti, oštri rubovi koji se formiraju duž izrezanog profila utisnutog dijela nakon probijanja, izrezivanja ili obrezivanja. Oni su najčešća pritužba u proizvodnji žigosanih dijelova i gotovo uvijek ukazuju na problem razmaka između metalnih izbijača i bloka matrice.
Evo što se događa unutar matrice tijekom reznog hoda: izbijač dodiruje lim, gura ga preko njegove čvrstoće na smicanje, a materijal se lomi duž linije koja povezuje rub izbijača s rubom bloka matrice. Kada je zazor optimiziran, te se linije loma susreću čisto, stvarajući glatku zonu smicanja s minimalnim prevrtanjem i čvrstim, gotovo nevidljivim rubom. Kada je zazor preuzak, sile rezanja se povećavaju i materijal se kida umjesto smicanja. Kada je zazor prevelik, metal se kotrlja u procjep prije nego što pukne, ostavljajući neravni rub i prevelike neravnine.
Industrijska smjernica za meki čelik je 5-8% debljine materijala po strani. Nehrđajući čelik i legure veće čvrstoće povećavaju taj raspon na 10-15%. Presudno je odrediti ovaj broj u fazi projektiranja, ali to je samo pola bitke.
Trošenje matrice uvodi drugu varijablu. Kako se matrice za utiskivanje i blokovi matrice kreću kroz proizvodnju, njihovi se rubovi postupno zaokružuju. Ovo progresivno otupljivanje učinkovito povećava funkcionalni zazor iznad projektirane vrijednosti, a visina srha postupno raste sa svakih tisuću poteza. Praćenje visine srha tijekom proizvodnje daje rani signal upozorenja kada je potrebno ponovno brušenje ili zamjena bušilice. Dio koji je pri postavljanju izmjerio 0,05 mm neravnina mogao bi dopuzati do 0,15 mm do 200 000. udarca-znatno iznad prihvatljivih granica za mnoge primjene.
Sprječavanje povratnog povrata, bora i pucanja
Greške oblikovanja su složenije od grešaka rezanja jer uključuju ponašanje materijala pod stresom, a ne jednostavno mjerenje zazora.
Springbackje elastični oporavak metala nakon otpuštanja sile savijanja. Dio se djelomično vraća prema izvornom ravnom obliku, ostavljajući vam kut savijanja koji je nekoliko stupnjeva izvan cilja. Visoko-čvrsti materijali pokazuju više opruge jer zadržavaju više elastične energije. Rješenja uključujukompenzacija kuta matrice tijekom projektiranja(preko-savijanje za očekivani iznos opruge), korištenjem donjih ili kovanih poteza koji plastično deformiraju vrh savijanja i dodavanjem rebara za ukrućenje blizu linije savijanja kako bi se zaključala geometrija.
boranjepojavljuje se kao val-poput kopči na prirubnici ili zidu nacrtanih dijelova. To se događa kada tlačno naprezanje premašuje otpornost ploče na izvijanje-obično zato što je sila praznog držača preniska ili izvlačne perle ne ograničavaju učinkovito protok materijala. Povećanje pritiska držača slijepe cijevi, optimizacija geometrije izvlačne kugle i podešavanje raspodjele podmazivanja obično rješavaju problem.
Pucanjenastaje kada vlačna deformacija prijeđe granicu rastezljivosti materijala. Vidjet ćete ga na malim radijusima savijanja, duboko-izvučenim kutovima i područjima gdje se materijal pretjerano stanji. Uobičajeni glavni uzroci uključuju premale-radijuse bušenja, agresivno jedno-fazno izvlačenje i loše poravnanje smjera zrna. Strategije prevencije usmjerene su na širenje naprezanja: veći radijusi, više-fazno oblikovanje, srednje žarenje za duboko izvlačenje i poravnavanje kritičnih zavoja preko smjera zrna, a ne usporedno s njim.
Uloga premosnih ureza u protoku materijala
Progresivno žigosanje matrice dodaje kategoriju nedostataka s kojom se druge vrste matrica ne suočavaju: pogreške dimenzija-povezane s nepravilnim uvlačenjem. Kada se traka ne pomakne za točnu udaljenost između poteza, svaka se značajka na dijelu pomiče s položaja. Ovdje negativni i pozitivni zaobilazni zarezi u kalupima za utiskivanje lima postaju bitni.
Zaobilazni zarez (također nazvan usponski zarez ili francuski zarez) je mali dio materijala odrezan od jednog ili oba ruba trake na početnim stanicama progresivnog kalupa. Svrha premosnih ureza u matricama za utiskivanje je trostruka: oni pružaju čvrsti mehanički graničnik koji sprječava prekomjerno uvlačenje, oni uklanjaju rubove koji bi inače uzrokovali neravnomjerno praćenje trake i stvaraju referentnu površinu za-senzore za provjeru duljine uvlačenja.
Negativni zaobilazni zarezi režu materijaldalekood ruba trake, stvarajući otvoreni utor u koji se zahvaća granični blok. Pozitivni premosni zarezi probijaju mali jezičak prema dolje, stvarajući izbočenu značajku koja se registrira na graničnoj površini u matrici. Oba pristupa kontroliraju napredovanje trake, ali služe različitim kontekstima dizajna. Negativni zarezi češći su za šire, deblje trake kod kojih je zaobljenost rubova zabrinjavajuća. Pozitivni zarezi (stil koplja-i-prirubnice) dobro funkcioniraju za uske nosače jerukrutiti nosač i pomoći pri hranjenjubez stvaranja labavog puža koji zahtijeva izbacivanje.
Razumijevanje svrhe oblikovanja limova pomoću premosnih ureza pomaže u objašnjenju zašto neki progresivni matrice rade besprijekorno, dok se drugi stalno pogrešno uvlače. Bez ovih zareza, čak ni visoko{1}}precizni servo dodavači ne mogu jamčiti da traka neće ispuzati izvan predviđenog položaja-jedno ozbiljno pogrešno uvlačenje može srušiti cijelu matricu, što košta puno više od male količine materijala koju urez troši.
Nedostatak-na-referencu rješenja
- Prekomjerne neravnine- Uzrok: istrošeni rezni rubovi ili netočan razmak-za-matricu. Rješenje: održavajte odgovarajući zazor (5-15% debljine materijala po strani ovisno o leguri), ponovno brusite ili zamijenite probojce prema rasporedu i provjerite poravnanje alata.
- Springback- Uzrok: elastični oporavak u savijanjima, posebno kod-materijala visoke čvrstoće. Rješenje: preko-saviti pod kompenziranim kutom, koristiti donje/kovane poteze ili dodati značajke ukrućenja.
- boranje- Uzrok: nedovoljna sila držača slepca ili neodgovarajuće ograničenje izvlačne kugle. Rješenje: povećajte pritisak držanja, redizajnirajte kuglice za izvlačenje i optimizirajte oblik praznine za kontrolu protoka materijala.
- Pucanje- Uzrok: vlačna deformacija premašuje rastezljivost materijala pri oštrim radijusima ili dubokim izvlačenjima. Rješenje: povećajte radijuse oblikovanja, upotrijebite crtanje u više-faza, odaberite materijal veće-duktilnosti i poravnajte zavoje u smjeru zrna.
- Stanjivanje materijala- Uzrok: prekomjerna dubina izvlačenja ili prema-mali polumjer proboja/matrice zbog koncentriranja. Rješenje: optimizirajte veličinu praznog uzorka, poboljšajte podmazivanje, smanjite omjer izvlačenja po stupnju i redistribuirajte naprezanje pomoću simulacije-vođene geometrije matrice.
- Pogrešno uvlačenje/pomak dimenzija- Uzrok: prekomjerno hranjenje trake ili pomicanje položaja u progresivnim kalupima. Rješenje: uključite premosne ureze za pozitivnu kontrolu nagiba, održavajte stanje pilot pina i koristite senzore-za provjeru dovoda.
Svaki od ovih nedostataka može se spriječiti u fazi projektiranja matrice. Izazov je u tome što rješenja često međusobno djeluju-zatezanje zazora za smanjenje neravnina povećava silu rezanja, što ubrzava trošenje proboja, što na kraju vraća neravnine. Učinkovito sprječavanje kvarova zahtijeva-prikaz na razini sustava kako zazor, protok materijala, dizajn zareza i parametri oblikovanja rade zajedno. Za složene progresivne matrice gdje se presijecaju geometrija zaobilaznog zareza, kontrola srha i optimizacija protoka materijala, rad s iskusnim stručnjacima za alate kao što suYICHENmože pomoći inženjerima da riješe te međusobno povezane varijable prije nego što se hard tooling objavi.
Sprječavanje nedostataka jedna je strana jednadžbe kvalitete. Druga strana je znati koliko kvalitete uopće treba ugraditi u matricu-a ta odluka ovisi o obujmu proizvodnje, očekivanom vijeku trajanja alata i sustavu klasifikacije koji upravlja načinom na koji se matrice izrađuju.
Odluke o klasifikaciji kalupa i količini proizvodnje
Koliko kvalitete trebate ugraditi u matricu? To nije trik pitanje. Pretjerana izrada alata za prototip od 5000-komada baca novac. Njegova dogradnja za godišnju predanost od 3-milijuna komada gubi daleko više - kroz zastoje, preradu i preuranjenu zamjenu alata. Industrija rješava ovaj problem kroz sustav klasifikacije matrica koji usklađuje investicije u alate s proizvodnom realnošću.
Tri klase-A, B i C-definiraju spektar kvalitete alata za matrice, a svaka od njih ima specifične implikacije na tolerancije dijelova, završnu obradu površine, vijek trajanja alata i cijenu po komadu. Ipak, većina inženjera susreće se s ovim pojmovima bez jasnog objašnjenja što odvaja jednu klasu od druge ili kada svaki ima ekonomski smisao.
Klase matrica i što one znače za kvalitetu dijelova
Zamislite klase matrica kao razine inženjerske preciznosti. Standardna matrica na području Klase C napravljena je za bitno drugačiju svrhu nego set matrica za žigosanje klase A dizajniran za pokretanje milijuna ciklusa. Evo kako se rastavljaju:
Klasa A - Maksimalna preciznost, maksimalan vijek trajanja
Alati klase A nalaze se na vrhu piramide kvalitete. Ovi setovi matrica za metalno utiskivanje projektirani su za iznimnu pouzdanost, izrađeni su od najtvrđih dostupnih alatnih čelika i proizvedeni prema najnižim tolerancijama dimenzija. Prema Master Products Co., matrice klase A služe visoko{3}}kvalitetnim proizvodnim aplikacijama uključujući precizne komponente sa složenim geometrijama, malim tolerancijama i vrhunskim površinskim obradama-karoserije automobila i uređaji za široku potrošnju kao vrhunski primjeri.
Klasa A je dalje podijeljena u dvije podvrste:
- Tip 1- Veće matrice koje se koriste za istezanje i izvlačenje vanjskih ploča. Oni proizvode dijelove koji su vidljivo vidljivi na gotovom proizvodu, tako da svaki otisnuti komad mora biti potpuno gladak i bez-defekta.
- Tip 2- Najviši mogući stupanj preciznosti izrade alata. Izrađen od specijaliziranih alatnih čelika, karbidnih umetaka, visoko-keramike i aluminijskih reznih papuča. Ako vaš projekt uključuje iznimno velike količine ili uvijek niske tolerancije, progresivni matrice tipa 2 su odgovor.
U nekim će primjenama matrica klase A proizvesti nekoliko milijuna dijelova tijekom svog životnog vijeka bez potrebe za većom prepravkom. Ta dugovječnost proizlazi iz izbora materijala (karbid na kritičnim točkama trošenja, vrhunski alatni čelici drugdje) i metoda konstrukcije koje daju prednost krutosti i toplinskoj stabilnosti u odnosu na početne uštede troškova.
Klasa B - Radni konj za proizvodnju
Alatni alati klase B predstavljaju najčešću kategoriju u komercijalnom i industrijskom štancanju. Ove matrice su još uvijek izrađene za smanjenje tolerancija izdržljivih alatnih čelika, ali su dizajnirane imajući na umu definirani obujam proizvodnje, a ne za neograničeni rad. Odredit ćete ciljanu količinu-recimo 500.000 komada-a matrica klase B napravljena je za pouzdanu proizvodnju tog volumena s nekom većom marginom.
Praktična razlika? Klasa B koristi standardne alatne čelike D2 ili A2 bez karbidnih umetaka ili egzotičnih premaza koji se nalaze u konstrukcijama klase A. Sustavi vođenja su precizno-brušeni, ali ne moraju uključivati nadogradnje kugličnih-ležajeva koje produljuju-život ciklusa velike brzine. Rezultat je set matrica za utiskivanje koji daje izvrsnu kvalitetu dijelova uz nižu investiciju, uz razumijevanje da će intervali održavanja biti kraći, a ukupni vijek trajanja alata ograničen.
Alati klase C - za kratke-proizvode i prototipe
Klasa C je ulazna točka. Ovo su jeftiniji-matri prikladni za male- do srednje-projekte, izradu prototipova ili aplikacije gdje nisu potrebne niske tolerancije i vrhunska završna obrada. Matrica klase C može koristiti mekše alatne čelike, pojednostavljene sustave vođenja i manje složenu konstrukciju kako bi se troškovi smanjili, a vrijeme isporuke kratko.
Kada birate klasu C? Kada trebate 500 do 10 000 dijelova za provjeru valjanosti dizajna, testiranje tržišnog pristajanja ili proizvodnju mostova dok se izrađuje trajni alat. Dijelovi neće odgovarati konzistentnosti izlaza klase A, ali će biti funkcionalni i reprezentativni za konačnu geometriju.
Obujam proizvodnje kao okvir ulaganja
Odabir klase nije subjektivan-već je vođen matematikom. Temeljno pitanje je jednostavno: opravdava li smanjenje troškova po-dijela zbog boljeg alata veća početna ulaganja?
Razmotrite-logiku rentabilnosti. Matrica klase C može koštati 15 000 USD, ali zahtijeva sekundarne operacije skidanja srha po cijeni od 0,05 USD po dijelu. Matrica klase A za istu komponentu može koštati 80 000 dolara, ali u potpunosti eliminira te sekundarne operacije. Pri kojem volumenu skupa matrica postaje jeftinija opcija? U ovom primjeru, oko 1,4 milijuna dijelova. Ispod tog broja pobjeđuje jednostavan alat. Iznad toga, ulaganje klase A isplati se i štedi novac svakim potezom.
Izbor materijala unutar matrice slijedi istu logiku. Matrice od alatnog čelika koštaju 3-5x manje od ekvivalenata karbida, ali otpornost karbida na trošenje može biti 10 do 30 puta veća. Probijač od alatnog čelika možda će trebati ponovno brusiti svakih 100 000 udaraca. Karbidni uložak na istoj stanici mogao bi izdržati 2-3 milijuna udaraca prije nego što zahtijeva pozornost. Za proizvodnju velike količine, karbidna matrica donosi niži ukupni trošak vlasništva unatoč visokoj početnoj cijeni.
Hibridni pristupi premošćuju jaz. Korištenje karbidnih pločica na kritičnim visokim-točkama trošenja unutar tijela matrice od alatnog čelika pruža iznimnu otpornost na habanje tamo gdje je to najvažnije, a istovremeno održava upravljivim ukupne troškove matrice. Napredni premazi kao što su TiN ili TiCN primijenjeni na komponente alatnog čelika također mogu značajno produžiti životni vijek, smanjujući jaz u performansama između neobloženog čelika i čvrstog karbida bez pune premije troškova.
Razine volumena i preporuke za klasu kalupa
- Prototip/pret-produkcija (ispod 5000 dijelova)- Alati klase C. Očekujte vijek trajanja alata od 5 000 do 50 000 udaraca. Koristite standardni alatni čelik, pojednostavljenu konstrukciju. Prihvatite šire tolerancije i planirajte sekundarne operacije. Cilj: potvrditi geometriju dijela uz minimalna ulaganja.
- Mala količina (5.000-100.000 dijelova godišnje)- Alati klase C ili niske-klase B. Očekujte vijek trajanja alata od 50 000 do 500 000 udaraca. Konstrukcija od alatnog čelika umjerene tvrdoće (58-62 HRC). Prikladno za dijelove gdje su prihvatljiva odstupanja od ±0,1 mm.
- Srednji volumen (100.000-500.000 dijelova godišnje)- Alati klase B. Očekujte vijek trajanja alata od 500 000-1 500 000 udaraca s planiranim ponovnim brušenjem. Visoko{11}}kvalitetni alatni čelici (D2, A2), precizni sustavi vođenja i projektirani intervali održavanja. Ova razina često predstavlja najbolju točku gdje je ulaganje u alate u ravnoteži s ekonomijom po dijelu.
- Velika količina (500.000-2.000.000 dijelova godišnje)- Alati klase A tipa 1. Očekujte vijek trajanja alata veći od 2.000.000 udaraca. Vrhunski alatni čelici sa selektivnim karbidnim umetcima na visoko-stanicama trošenja. Uske tolerancije (±0,05 mm ili bolje), minimalne sekundarne operacije i optimizirane brzine ciklusa.
- Vrlo velika količina (2000 000+ dijelova godišnje)- Alati klase A tipa 2. Očekujte vijek trajanja alata od 5000000+ udaraca. Pločice od punog tvrdog metala na svim reznim stanicama, specijalizirani materijali za stope matrice i progresivne arhitekture matrica projektirane za maksimalno vrijeme rada. Sama matrica postaje značajno kapitalno sredstvo s vlastitim rasporedom održavanja i programom obnove.
Primijetite obrazac: kako se obujam povećava, ulažete više u matricu kako biste smanjili trošak po-dijelu, eliminirali sekundarne operacije, produljili intervale održavanja i smanjili vrijeme zastoja. Kod klase matrica nije riječ o prestižu-već o usklađivanju vašeg ulaganja u alat s ekonomskom realnošću vaše proizvodnje.
Odabir prave klase također određuje koje operacije oblikovanja matrica može izdržati tijekom svog vijeka trajanja. Klasa B matrice koja rukuje jednostavnim izrezom i bušenjem može trajati znatno više od nazivnog volumena. Ta ista klasa koja pokušava visoko{2}}precizno kovanje ili duboko izvlačenje pod uskim tolerancijama brže će se istrošiti jer operacije oblikovanja postavljaju trajna tlačna opterećenja na površine alata-opterećenja koja zahtijevaju otpornost materijala koju pruža samo konstrukcija više-klase.
Operacije oblikovanja koje definiraju geometriju žigosanog dijela
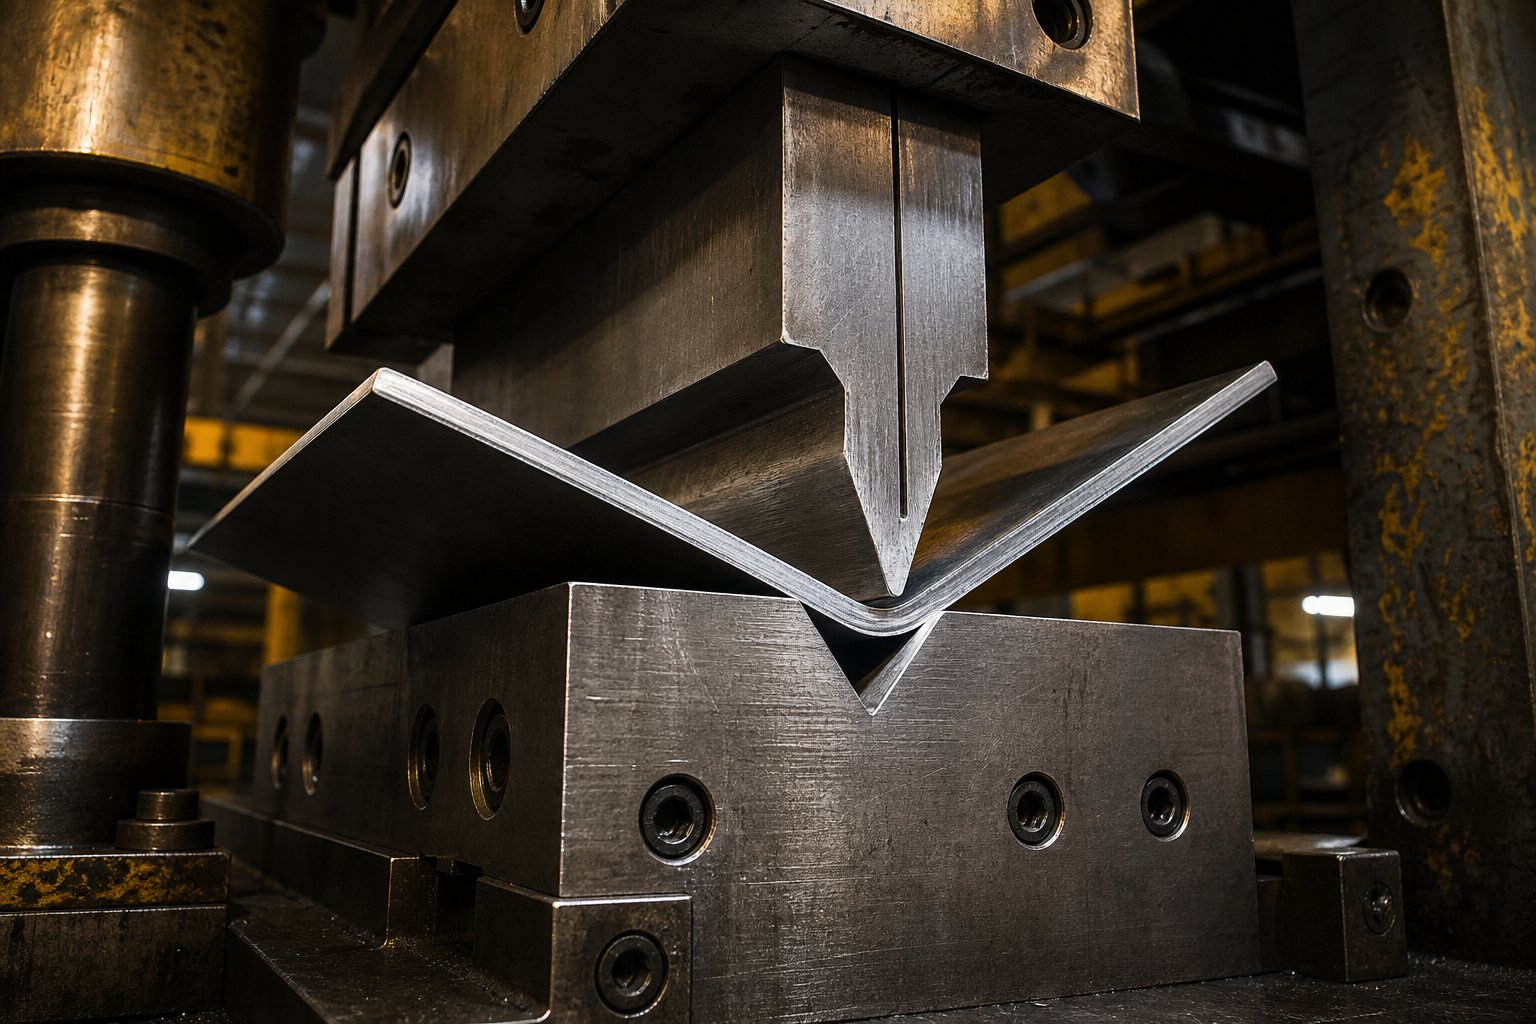
Rezanjem se odvaja metal. Formiranje ga preoblikuje. Svaka utisnuta komponenta koja nadilazi ravni profil-svaki nosač sa zavojom, svako kućište s iscrtanom stijenkom, svaki kontakt s reljefnim rebrom-duguje svoju geometriju operaciji oblikovanja koja se izvodi unutar matrice. Ove operacije izlažu metalni lim kontroliranoj napetosti, kompresiji ili oboje, a ravnoteža između primijenjene sile i svojstava materijala određuje hoćete li dobiti precizan dio ili hrpu otpada.
Ono što oblikovanje čini kompliciranim je to što radite protiv prirodne otpornosti metala na trajnu deformaciju. Plahta želi odskočiti, savijati se, istanjiti se ili puknuti. Dobro-projektirana stanica za formiranje predviđa te tendencije i usmjerava ih u predvidljiv ishod. Razumijevanje načina na koji svaka vrsta operacije prešanja matrice transformira ravnu zalihu u tro-dimenzionalnu geometriju daje vam mogućnost da odredite komponente za utiskivanje koje se zapravo mogu proizvesti-i da riješite probleme kada dijelovi izlaze iz preše izvan specifikacija.
Operacije savijanja i prirubnice u kalupima za utiskivanje
Savijanje je najčešća operacija oblikovanja u štancanju. Deformira lim duž ravne osi, stvarajući značajke kao što su jezičci, kanali, nosači i montažne prirubnice. Zvuči jednostavno-ali postizanje ispravnog kuta savijanja dosljedno kroz proizvodnu seriju jedan je od težih izazova u proizvodnji žigosanih dijelova.
Tri primarne metode savijanja pojavljuju se unutar kalupa za utiskivanje:
- V-savijanje- Probijač gura lim u šupljinu u obliku slova V u bloku kalupa. Konačni kut ovisi o tome koliko duboko probijač prodire. Zračno savijanje (gdje probijač ne dolazi do dna) nudi fleksibilnost jer se istim alatom mogu postići različiti kutovi. Donji dio (gdje bušilica u potpunosti sjedi) pruža strožu kontrolu kuta, ali vas zaključava u jednu geometriju.
- U-savijanje- Probijač zabija list u kanal u obliku slova U, tvoreći dva paralelna zavoja u jednom potezu. Pritisni jastučić ispod bušilice drži lim ravnim tijekom oblikovanja, sprječavajući savijanje dna. Ova metoda učinkovito stvara dijelove kanala i profile u obliku slova C-.
- Obrišite savijanje- Jedan rub lista je stegnut dok bušilica briše slobodni dio u radijusu. Ovaj pristup dobro funkcionira unutar progresivnih matrica jer ne zahtijeva pomicanje lima u odnosu na nosač trake. To je-metoda za izradu rubova i jezičaka na dijelovima koji ostaju povezani s trakom tijekom obrade.
Bez obzira na metodu, svaki zavoj uvodi obojekompresija na unutarnjem radijusu i napetost na vanjskom radijusu. Zbog tog stanja dvostrukog naprezanja dolazi do pucanja na vanjskoj površini kada je radijus savijanja preuzak-materijal doslovno ostaje bez istezanja.
Postoje pravila o minimalnom radijusu savijanja kako bi se spriječio ovaj kvar. Opća smjernica je da unutarnji radijus savijanja mora biti jednak barem jednom debljini materijala (1T) za meki čelik. Tvrđi materijali trebaju više prostora: nehrđajući čelik često zahtijeva 1,5T do 2T, a aluminijske legure poput 6061-T6 mogu trebati 2T do 3T ovisno o temperamentu i smjeru zrna.
Smjer zrna je bitan jer je metal nešto slabiji okomito na smjer valjanja. Savijanjeprekozrno (okomito na smjer kotrljanja) omogućuje uže radijuse bez pucanja. Savijanjeuzzrnatost prisiljava vanjska vlakna-sklona pucanju da se istegnu u najslabijoj orijentaciji. Kad je moguće, usmjerite kritična savijanja preko zrna-to je besplatno poboljšanje u oblikovanju koje ne košta ništa u složenosti matrice.
Obrubljivanje slijedi ista načela kao i savijanje, ali radi duž zakrivljene osi umjesto ravne. Rastezljiva prirubnica (konveksna krivulja) zateže vanjski rub i postoji opasnost od pucanja. Stezna prirubnica (konkavna krivulja) sabija vanjski rub i postoji opasnost od naboranja. Oba zahtjevaju posebnu pozornost na širinu prirubnice i reljefnu geometriju kako bi ostali unutar ograničenja materijala.
Crtanje, kovanje i utiskivanje za složenu geometriju dijelova
Kada dio treba dubinu-čaša, školjka, kućište-jednostavnim savijanjem nećete uspjeti. Crtanje, kovanje i utiskivanje koriste bitno različite pristupe za stvaranje tro-dimenzionalnih žigosanih komponenti od ravnog materijala.
Duboko crtanje
Crtanje je najzahtjevnija operacija oblikovanja. Probijač uvlači plosnati izradak u šupljinu matrice, pretvarajući ga u šuplji dio -u obliku čaše kontroliranim protokom materijala. Ključna razlika u odnosu na druge metode oblikovanja: metal zapravo tečeumatricu, a ne jednostavno istezanje preko forme.
Držač -praznine pod pritiskom (podloga za izvlačenje) nalazi se na vrhu vanjskog ruba praznine i kontrolira koliko materijala ulazi u šupljinu. Premala sila držanja i metal se nabora dok se sabija prema unutra. Previše i materijal ne može teći, što dovodi do stanjivanja ili kidanja radijusa bušilice. Ta ravnoteža između pritiska držača slijepog uzorka i protoka materijala definira hoće li operacija crtanja uspjeti ili ne.
Duboko{0}}vučeni dijelovi uključuju posude za ulje, posuđe za kuhanje, panele vrata automobila, cilindrična kućišta i kućišta limenki za piće. Ostvariva dubina izvlačenja ovisi o duktilnosti materijala, omjeru promjera -na-probijanju i podmazivanju. Za standardni meki čelik tipičan je prvi-omjer redukcije izvlačenja (promjer slijepe ploče prema promjeru proboja) od oko 2:1. Dublji dijelovi zahtijevaju višestruke faze izvlačenja sa srednjim žarenjem za vraćanje duktilnosti.
Kovanje novca
Kovanjem se postiže ono što druge metode oblikovanja ne mogu: iznimno male tolerancije dimenzija kroz potpunu plastičnu deformaciju. Za razliku od savijanja ili izvlačenja-gdje elastična opruga pomiče konačnu geometriju-kovanje stišće metal pod tako ekstremnim pritiskom da praktički ne dolazi do elastičnog oporavka. Materijal se u potpunosti prilagođava površinama šupljine i matrice.
Zamislite novčiće u svom džepu. Svaki je počeo kao obični metak i sabijen je u savršeno detaljan oblik bez ikakvog povratnog povrata. Industrijsko kovanje radi na isti način, proizvodeći značajke s tolerancijama od ±0,01 mm. Kompromis je tonaža preše: kovanje zahtijeva sile 5 do 10 puta veće od zračnog savijanja, što znači teže preše i robusniju konstrukciju matrice. Obično je rezerviran za mala područja ili specifične značajke, a ne cijele dijelove.
Utiskivanje
Utiskivanjem se stvaraju uzdignuta ili udubljena obilježja rastezanjem metalnog lima u plitko udubljenje. Za razliku od crtanja, utiskivanje ne uključuje značajno strujanje materijala izvan granice značajke-metal se rasteže lokalno kako bi se uskladio s geometrijom bušilice. Ostvariva dubina ovisi o debljini materijala, duktilnosti i geometriji radijusa izbijača.
Posvuda ćete pronaći reljefne značajke na otisnutim komponentama: rebra za ukrućenje na nosačima, identifikacijske oznake na kućištima, ukrasne uzorke na pločama i udubljenja za lociranje za poravnanje sklopa. Budući da utiskivanje koristi napetost za deformiranje metala, pokušaj previše{1}}dubokih značajki uzrokuje stanjivanje i eventualno pucanje na rubovima značajki.
U-Sklapanje matrice: Kombiniranje više dijelova unutar matrice
Najnapredniji progresivni i prijenosni matrice ne oblikuju samo pojedinačne dijelove-oni ih sastavljaju. In-operacije sastavljanja matrice kombiniraju višestruke utisnute komponente unutar same matrice, potpuno eliminirajući nizvodno rukovanje, pričvršćivanje i korake spajanja.
Kako ovo radi? Razmotrite utisnuti sklop mehaničkog dijela kao što je zglobni nosač: jedna stanica matrice čini bazu, druga oblikuje okretnu ruku, a sljedeća stanica ih spaja, zakiva ili spaja prije nego što gotovi sklop izađe iz matrice. Svaki potez preše proizvodi kompletan više-komponentni sklop, a ne pojedinačne dijelove koji se kasnije moraju sakupiti, transportirati i spojiti.
In-pričvršćivanje matricejedna je od najčešćih primjena. Stezne matice i klinovi automatski se uvlače, usmjeravaju i utiskuju u prethodno-probušene rupe dok je traka još u matrici. Sila pritiska istiskuje materijal u utore za spajanje, stvarajući jaku mehaničku vezu bez zavarivanja ili urezivanja. Neki pogoni ugrađuju šest ili više spojnih elemenata po ciklusu prešanja, proizvodeći milijune potpuno sastavljenih dijelova godišnje bez sekundarnih operacija.
Kod-urezivanja matrice,-zavarivanja matrice i-zakivanja matrice slijedite sličnu logiku: dovedite sekundarnu operacijuuumrijeti umjesto da ga izvodi vani. Korist nadilazi uštedu rada. Budući da dio još uvijek lociraju piloti i drže ga skidači tijekom sastavljanja, točnost položaja je bolja od one koju može postići bilo koji nizvodni uređaj. Vi sastavljate dijelove na njihovoj točki najveće dimenzionalne sigurnosti.
Formiranje operacija Usporedba
| Vrsta operacije | Dostižna geometrija | Tipične tolerancije | Utjecaj završne obrade površine | Razina složenosti matrice |
|---|---|---|---|---|
| V-Savijanje | Kutne značajke, jezičci, jednostavne prirubnice | kut ±0,5 stupnjeva; ±0,1 mm linearno | Minimalno (blage oznake na kontaktnim točkama) | Niska |
| U-Savijanje | Kanali, C-sekcije, paralelni-zidni profili | kut ±0,5 stupnjeva; ±0,15 mm linearno | Nizak (kontakt jastučića može polirati površine) | Niska do umjerena |
| Obrišite savijanje | Prirubnice, jezičci na dijelovima progresivne trake | kut od ±1 stupnja; ±0,1 mm linearno | Minimalno | Niska |
| Duboko crtanje | Oblici čaša, školjki, kućišta, cilindrična kućišta | ±0,1 do ±0,25 mm položaj zida | Visoko (crteži, moguće tanje linije) | visoko |
| Kovanje novca | Fini detalji, oštri kutovi, slova, precizne površine | ±0,01 do ±0,025 mm | Izvrsna (zrcalna{0}}završna reprodukcija površine matrice) | Umjereno do visoko |
| Utiskivanje | Plitke uzdignute/udubljene značajke, rebra, logotipi, udubljenja | ±0,05 do ±0,1 mm dubine | Dobro (reproducira teksturu površine kalupa) | Niska do umjerena |
| Obrub (istezanje) | Zakrivljeni rubovi prema van, polumjerne prirubnice | ±0,2 do ±0,3 mm | Umjereno (napetost može stanjiti vanjski rub) | Umjereno |
| U-montaži kalupa | Više{0}}komponentni sklopovi, instalacije pričvršćivača | ±0,05 do ±0,1 mm (pozicijski) | Ovisi o načinu spajanja | Vrlo visoko |
Svaka operacija oblikovanja postavlja različite zahtjeve za materijale alata, tonažu preše i kvalitetu konstrukcije matrice. Savijanje je pristupačno i oprašta. Crtanje zahtijeva pažljivo ugađanje praznog držača i materijale visoke-duktilnosti. Kovanje zahtijeva ekstremni kapacitet tiska, ali pruža neusporedivu preciznost. In-sklapanje matrice gura progresivnu složenost matrice do svoje gornje granice, ali eliminira cijele proizvodne ćelije nizvodno.
Operacija oblikovanja koju odaberete ne oblikuje samo dio-već određuje strategiju inspekcije potrebnu za provjeru tog oblika. Složeni oblici uvode više varijabli, više mogućnosti za pomicanje dimenzija i više površina koje trebaju mjerenje. Ta stvarnost čini provjeru kvalitete i održavanje kalupa neodvojivim od odluka o oblikovanju koje se donose tijekom dizajna kalupa.
Provjera kvalitete i održavanje kalupa za konzistentne dijelove
Matrica za utiskivanje ne najavljuje kada počne proizvoditi loše dijelove. Degradacija je postupna-rezni rub se lagano zaokružuje, čahura za vođenje olabavi se za nekoliko mikrona, opruga se zamara i gubi pritisak. Dijelovi i dalje izgledaju dobro na prvi pogled. Ali mjerenja govore pravu priču. Bez namjerne strategije inspekcije usklađene s vašim zahtjevima tolerancije, odstupanje kvalitete može se odvijati nekontrolirano tisućama poteza prije nego što netko primijeti problem na tekućoj traci ili, još gore, na terenu.
Pregled i održavanje dvije su strane istog novčića. Mjerite dijelove kako biste potvrdili da zadovoljavaju specifikacije. Ali ta ista mjerenja također otkrivaju stanje strojne matrice koja ih proizvodi. Čip koji raste za 0,02 mm na 50 000 poteza govori vam da se rub bušilice istrošio. Položaj rupe koji se pomiče za 0,03 mm prema jednoj strani govori vam da vodilice trebaju pozornost. Tretiranje podataka inspekcije kao dijagnostičkog alata-a ne samo izlaza za prolaz/pad-transformira kontrolu kvalitete iz reaktivnog gašenja požara u prediktivno održavanje.
Metode pregleda za provjeru žigosanih dijelova
Ne treba svaki dio iste razine mjerne kontrole. Dekorativna pokrovna ploča s velikim tolerancijama ne jamči isto ulaganje u inspekciju kao konektor za zrakoplovstvo sa zahtjevima položaja od ±0,025 mm. Usklađivanje vaše metode pregleda s vašim rasponom tolerancije i obujmom proizvodnje održava troškove kvalitete proporcionalnima stvarnom riziku.
Koordinatni mjerni strojevi (CMM)
CMM su zlatni standard za složene žigosane dijelove s uskim geometrijskim tolerancijama. Dodirna sonda ili optički senzor pomiče se površinom dijela, bilježeći precizne 3D koordinate koje softver uspoređuje s CAD modelom ili GD&T oblačićima. CMM provjerava pravi položaj, ravnost, paralelizam, tolerancije profila i kutne odnose koje nijedan jednostavniji alat ne može pouzdano uhvatiti.
Kada posežete za CMM-om? Svaki put kada trebate provjeriti višestruke međusobno povezane značajke na složenoj geometriji-uzorci rupa koji se odnose na referentne površine, kutove savijanja u odnosu na probušene značajke ili nacrtane{1}}položaje zida u odnosu na ravninu prirubnice. Inspekcija CMM-om je temeljita, ali relativno spora, što ga čini najprikladnijim zaprve inspekcije proizvoda (FAI), periodično uzorkovanje tijekom proizvodnje i konačna validacija kritičnih{0}}dijelova dimenzija.
Optički komparatori i vizualni sustavi
Optički komparatori projiciraju uvećanu siluetu dijela na zaslon, gdje je operater prekriva s referentnim profilom. Brzi su, intuitivni i izvrsni u provjeri 2D profila: konture rubova, radijusa, dubine zareza i geometrije malih značajki. Moderni vizualni sustavi automatiziraju ovaj proces s kamerama i algoritmima-detekcije rubova, mjereći desetke značajki u sekundi bez subjektivnosti operatera.
Ovi alati dobro funkcioniraju za ravne utisnute dijelove gdje je bitna točnost profila-prazne komponente, složeni-izlaz matrice i progresivne-dijelove matrice gdje trebate potvrditi da obrezani rubovi odgovaraju predviđenoj geometriji. Brži su od CMM-a za 2D rad, ali im nedostaje 3D sposobnost potrebna za oblikovane značajke.
Go/No-Go mjerači i funkcionalno mjerenje
Za -veliku proizvodnju u kojoj je brzina važnija od detaljnih mjernih podataka, go/no{1}}go mjerači pružaju trenutnu provjeru prolaznosti/padljivosti. Stvrdnuti mjerni klin provjerava je li rupa unutar tolerancije: ako klin "go" ulazi slobodno, a klin "no-go" ne ulazi, rupa prolazi. Funkcionalni mjerači simuliraju uvjet spajanja-ako otisnuti dio ispravno sjedne u mjerač, smjestit će se u njegov sklop.
Ovi alati vam ne govorekolikoznačajka odstupa-samo ako je unutar ograničenja. To ih čini idealnima za-provjere na razini operatera u preši, gdje vam je potreban brz odgovor svakih nekoliko stotina poteza bez povlačenja dijelova u inspekcijski laboratorij. Precizna pomična mjerila i mikrometri dopunjuju go/ne{4}}go provjere pružanjem stvarnih dimenzijskih vrijednosti kada je mjerenje blizu granice.
Profilometrija površine
Zahtjevi za završnu obradu površine prikazuju se na crtežima kao Ra (prosjek hrapavosti) oblačići. Profilometar povlači iglu-s dijamantnim vrhom po površini dijela i generira profil hrapavosti. Ovo je važno za otisnute dijelove koji se povezuju s brtvama, kliznim površinama ili električnim kontaktima gdje tekstura površine izravno utječe na funkciju.
Profilometrija također hvata probleme oblikovanja koji su nevidljivi za provjeru dimenzija: tragove kalupa od istrošenih površina za oblikovanje, ogrebotine od krhotina zarobljenih između skidača i trake i uzorke nagrizanja od aluminijskih utiskivanja. Ako je vaša specifikacija završne obrade površine stroža od Ra 0,8 mikrometara, profilometrija bi trebala biti dio vašeg redovnog protokola inspekcije.
Održavanje kalupa i njegov utjecaj na konzistentnost dijelova
Ovo je stvarnost koju mnogi inženjeri zanemaruju kada specificiraju dijelove s pečatom na matricama: matrica koju odobravate pri otkupu nije ista matrica na 500 000 udaraca. Svaki ciklus uklanja mikroskopsku količinu materijala s reznih rubova, zaobljenja preko radijusa oblikovanja i povećava trošenje na površinama vodilica. Nije pitanje hoće li se matrica pokvariti-već kako upravljati tom degradacijom da dijelove zadržite unutar tolerancije za maksimalan broj udaraca.
Preventivno održavanje na komponentama kalupa za prešu slijedi planirani ciklus, a ne pristup čekanju-dok-se-ne pokvari.Art Hedrick iz Dieology LLCpovlači kritičnu razliku: pravo održavanje matrice uključuje oštrenje reznih dijelova zbog normalnog trošenja, zamjenu opruga prije završetka njihovog očekivanog životnog ciklusa, povremeno čišćenje matrica i provjeru ima li labavih tipli ili dijelova. Ako stalno zavarivate slomljene podloge, vadite oštećene dijelove iz stanica za izvlačenje ili mijenjate pilote koji su odrezani, to je smrtpopravak-i signalizira problem dizajna ili postavljanja sustava koje samo održavanje ne može riješiti.
Kako se trošenje očituje u kvaliteti dijelova
Trošenje matrice ne pogađa jednako sve komponente alata. Rezni rubovi najbrže se degradiraju jer doživljavaju najveći lokalizirani stres. Evo kako se ta istrošenost vidi na vašim dijelovima:
- Burr rast- Kako se rubovi probijača zaokružuju, efektivni zazor se povećava i visina srha raste prema gore. Praćenje visine srha tijekom proizvodnih serija daje vam izravnu krivulju trošenja za vaše matrice i probijače.
- Dimenzionalni pomak- Istrošene vodilice i čahure dopuštaju lagano pomicanje gornje papuče matrice u odnosu na donju, uzrokujući pomicanje položaja rupa i obrezanih rubova s nominalnog.
- Degradacija površine- Površine za oblikovanje stvaraju mikroskopske ogrebotine, tragove žuljanja ili uzorke poliranja koji se prenose na svaki dio s kojim dođu u dodir.
- Varijacija kuta savijanja- Istrošeni probojci za oblikovanje s povećanim radijusima daju nešto drugačije geometrije savijanja od svježeg alata, što dovodi do kutnog pomaka tijekom dugih izvođenja.
- Pogreške u feedu- Istrošeni piloti više ne ispravljaju položaj trake s istim autoritetom, dopuštajući kumulativno pomicanje dodavanja koje se prikazuje kao pogreške-na-značajke razmaka.
Planiranje preventivnog održavanja
Ispravan raspored održavanja izgrađen je oko broja udaraca, a ne kalendarskih datuma. Kockica nije bitna je li radila prošli tjedan ili prošli mjesec-važno je koliko je ciklusa završila od svoje posljednje usluge. Tipični intervali održavanja uključuju:
- Svakih 50.000-100.000 udaraca- Provjerite ima li istrošenosti reznih rubova, provjerite visinu srha na uzorcima, očistite ostatke iz kanala za ispuštanje puževa i provjerite stanje opruge.
- Svakih 150.000-250.000 udaraca- Ponovno izbrusite rezne dijelove (uklanjajući samo 0,05-0,1 mm po oštrenju kako biste sačuvali toplinsku obradu), zamijenite istrošene pilote, provjerite zazore klinova za vođenje i ponovno podmažite sve površine koje se troše.
- Svakih 500.000-1.000.000 udaraca- Potpuna inspekcija rastavljanja. Provjerite ravnost i paralelnost papuče, izmjerite sve kritične zazore, zamijenite opruge bez obzira na vidljivo stanje, pregledajte površine za oblikovanje pod povećanjem i provjerite poravnanje svih stanica.
Ti se intervali pomiču ovisno o materijalu koji se utiskuje. Nehrđajući čelik i-legure visoke čvrstoće znatno ubrzavaju trošenje-mogli biste prepoloviti gore navedene intervale. Bakar i meki aluminij ih proširuju. Vaša stvarna mjerenja dijelova govore vam je li raspored dovoljno agresivan ili treba prilagodbu.
Ponovno brušenje nasuprot zamjeni
Svaki put kada se blok bušilice ili matrice brusi, postaje kraći. Taj gubitak visine mora se nadoknaditi podložnim pločama ispod komponente kako bi se održala ispravna visina zatvaranja i vrijeme u odnosu na druge stanice. Nakon višestrukog ponovnog brušenja, kumulativno uklanjanje materijala na kraju doseže točku u kojoj komponenta više ne pruža dovoljan angažman ili snagu. U tom trenutku zamjena je jedina opcija.
Ispravna evidencija o tome koliko je materijala uklonjeno iz svakog dijela za rezanje omogućuje vam predviđanje vremena zamjene umjesto otkrivanja kada dijelovi počnu propadati pregledu. Ovdje je važna uloga stopice kao strukturalnog temelja-njegova ravnost i krutost moraju ostati stabilni čak i kada se hrpe podmetača nakupljaju ispod brušenih dijelova.
Ključne kontrolne točke kvalitete za dijelove s žigom
- Rubno stanje- Visina srha unutar specifikacije (obično ispod 0,1 mm za općenito žigosanje, ispod 0,05 mm za precizne primjene). Konzistentan omjer posmične trake na svim rezanim profilima.
- Ravnost- Dio leži unutar specificirane tolerancije ravnosti kada se postavi na granitnu površinsku ploču. Nema savijanja, ulja-konzerviranja ili izobličenja od zaostalog naprezanja od operacija oblikovanja.
- Položaj rupe- Pravi položaj svih probušenih elemenata unutar GD&T oblačića, potvrđen CMM-om ili optičkim mjerenjem u odnosu na primarni datum.
- Kut savijanja- Sve oblikovane značajke unutar kutne tolerancije (obično ±0,5 stupnjeva do ±1 stupanj ovisno o klasi). Mjereno kutomjerima, kutomjerima ili CMM-om na definiranim mjernim točkama.
- Površinska obrada- Ra vrijednosti unutar zahtjeva oblačića. Na kozmetičkim površinama nema tragova matrice, oštrih ogrebotina ili mrlja od maziva.
- Točnost dimenzija unutar navedenih tolerancija- Ukupne dimenzije dijelova, razmak između elemenata i usklađenost profila provjereni u odnosu na zahtjeve crteža korištenjem metode pregleda koja odgovara rasponu tolerancije.
Svaka kontrolna točka vraća se natrag u petlju odluke o održavanju. Kad se stanje ruba pogorša, vi izoštravate. Kada se položaji rupa mijenjaju, pregledavate vodilice. Kada se kutovi savijanja pomaknu, provjeravate stanje oblikovanja. Sami dijelovi su najiskreniji dijagnostički alat koji imate za procjenu zdravlja svake komponente alata unutar matrice.
Inspekcija hvata probleme. Održavanje ih ispravlja. No, najučinkovitiji pristup je dizajniranje dijelova koji su inherentno opraštajući za proizvodnju-geometrija koje toleriraju normalno trošenje kalupa bez ispadanja iz specifikacija, značajki veličine i razmaka da daju prostor za disanje alata. Tu na scenu stupaju-za-pravila o utiskivanju i gdje iskusni partneri alata mogu pomoći inženjerima da izbjegnu specificiranje dijelova koji izgledaju sjajno na papiru, ali se bore s matricom svakim potezom.
Dizajn-za-Stampability i resurse za stručne alate
Inspekcija i održavanje održavaju ispravan rad matrice. Ali najjeftiniji problem kvalitete za riješiti je onaj koji nikada ne stvorite. Dijelovi dizajnirani imajući na umu ograničenja utiskivanja proizvode manje grešaka, zahtijevaju manje agresivan alat i toleriraju normalno trošenje kalupa bez odstupanja od specifikacija. Razlika između dijela koji čisto udara i onog koji se bori s kockom svaki ciklus obično se svodi na pregršt pravila dizajna primijenjenih rano u CAD fazi.
Dakle, što interakcija alata matrice zapravo traži od vaše geometrije dijela? Zahtijeva značajke koje se mogu rezati, oblikovati i izbacivati bez guranja ponašanja materijala ili mehanike alata preko njihovih pouzdanih granica. Svako pravilo u nastavku vodi do fizičke stvarnosti unutar matrice-i ignoriranje bilo kojeg od njih stvara upravo one nedostatke koji su obrađeni ranije u ovom članku.
Dizajn-za-pravila žigosanja kojih bi se inženjeri trebali pridržavati
Ove se smjernice široko primjenjuju na projekte dizajna matrica za žigosanje. Oni predstavljaju konsenzus desetljeća iskustva alata za štancanje metala i matrica, destiliran u djelotvorna ograničenja koja možete primijeniti tijekom dizajna dijelova:
- Neka promjer rupa bude jednak ili veći od debljine materijala.Probijanje rupa manjih od debljine materijala rizikuje lom alata. Za nehrđajući čelik i legure visoke-čvrstoće minimalni promjer otvora trebao bi biti2x debljina materijala.
- Održavajte minimalnu udaljenost rupe-od-ruba od 2x debljine materijala.Osobine preblizu slobodnog ruba iskrivljuju se tijekom rezanja jer okolni materijal ne može podnijeti opterećenje smicanja.
- Rupe razmaknite najmanje 2-3x debljine materijala.Manji razmak uzrokuje savijanje tla između rupa tijekom naknadnih operacija oblikovanja.
- Držite elemente najmanje 2,5x debljine materijala plus polumjer savijanja dalje od linija savijanja.Sve unutar ove deformacijske zone će se istegnuti, pomaknuti ili iskriviti kada se zavoj formira.
- Dodajte reljefne rezove na mjestima gdje se savijanja susreću s rubovima.Širina reljefa mora biti jednaka najmanje debljini materijala, a duljina reljefa mora biti veća od radijusa savijanja. Time se sprječava kidanje na prijelazu između savijenih i ravnih dijelova.
- Usmjerite kritične zavoje okomito na smjer zrna.Savijanje poprečno omogućuje manje radijuse bez pucanja-besplatno poboljšanje koje ne košta ništa u složenosti matrice.
- Navedite unutarnji polumjer savijanja jednak ili veći od 1T za meki čelik, 2T za aluminij.Manji radijusi koncentriraju naprezanje i uzrokuju pucanje na vanjskoj površini zavoja.
- Izbjegavajte nepotrebno stroga odstupanja.Rezervirajte specifikacije od ±0,05 mm za značajke gdje to doista zahtijeva pristajanje ili funkcija. Zadana postavka na ±0,1 mm ili šire za ne-kritične dimenzije kako bi se smanjili troškovi alata i produljio vijek trajanja matrice.
- Standardizirajte radijuse savijanja preko dijela.Korištenje istog radijusa za sva savijanja smanjuje broj stanica za oblikovanje i pojednostavljuje dizajn matrice.
- Projektirana minimalna duljina prirubnice 3x debljine materijala.Kraće prirubnice ne mogu premostiti otvor matrice i uopće se neće oblikovati. Ciljajte 4x za čiste rezultate s odgovarajućim razmakom matrice.
Slijeđenje ovih pravila ne ograničava kreativnost-već je usmjerava prema geometrijama koje su pouzdane za proizvodnju. Dijelovi dizajnirani unutar ovih ograničenja rade većim brzinama, sporije troše alate i daju dosljednu kvalitetu tijekom dugih proizvodnih serija.
Partnerstvo sa stručnjacima za alate za složene žigosane dijelove
Standardna pravila projektiranja obrađuju jednostavne geometrije. Ali mnoge primjene zahtijevaju više: uske tolerancije na složenim 3D oblicima, proizvodnja velikog-količina s nultim sekundarnim operacijama ili progresivni kalupi gdje geometrija zaobilaznog ureza, optimizacija zazora i protok materijala moraju raditi zajedno besprijekorno. Ovi projekti nadilaze ono što opće smjernice mogu riješiti i zahtijevaju specijalizirani alat za žigosanje i stručnost u kalupu.
Kada biste trebali angažirati posvećenog partnera za dizajn matrice? Smatrajte to obaveznim ako vaša uloga uključuje nešto od sljedećeg:
- Složeni progresivni rasporedi kalupa s više od osam stanica
- Više-materijalni ili više-komponentni-matrični sklop
- Duboko-izvučene geometrije koje zahtijevaju kontrolirani protok materijala i inženjering izvlačenja
- Tolerancije ispod ±0,05 mm na oblikovanim elementima
- Velika{0}}proizvodnja (500K+ godišnje) gdje eliminacija svake sekundarne operacije opravdava ulaganje u napredne alate
U inženjerskom smislu, matrica je mnogo više od alata za rezanje-to je precizan proizvodni sustav. Pravi partner za izradu alata donosi mogućnost simulacije, analizu toka materijala i iterativnu izradu prototipa koji sprječava skupe revizije nakon izrade čvrstog alata. Oni razumiju kako trošenje proboja, sila skidanja, uključivanje pilota i dizajn zareza za premosnicu djeluju kao sustav, a ne kao izolirane varijable.
Za inženjere koji se suočavaju s ovim složenim izazovima kalupa za utiskivanje metala-posebice projekti koji uključuju prilagođenu strukturu kalupa, strategije kontrole srha, optimizaciju zazora i napredni inženjering toka materijala-YICHEN matrica za žigosanjerješenja povezuju vas sa stručnjacima za alate koji rade u cijelom rasponu složenosti dizajna kalupa. Njihov fokus na progresivni i prijenosni razvoj matrica, uključujući dizajn podizača, inženjering zaobilaznih ureza i precizno upravljanje zazorom, čini ih dobrom opcijom kada vaš projekt zahtijeva više od --gotovih pristupa alatima koji mogu pružiti.
Bilo da specificirate svoju prvu otisnutu komponentu ili optimizirate postojeću proizvodnu matricu, put do dosljednih rezultata vodi kroz iste osnove: dizajn unutar ograničenja materijala i procesa, odabir prave arhitekture matrice za vaš volumen i partnerstvo sa stručnjacima koji razumiju kako se svaka odluka unutar alata prikazuje u gotovom dijelu koji držite u ruci.
Često postavljana pitanja o žigosanim dijelovima
1. Što je matrica u metalnom štancanju?
Matrica je specijalizirani precizni alat izrađen od ojačanog alatnog čelika ili karbida koji reže, savija ili oblikuje metalni lim u određenu geometriju pod kontroliranom silom prešanja. Sastoji se od gornje i donje polovice koje sadrže izbijače, blokove kalupa, skidače, podizače i sustave za vođenje koji zajedno rade na pretvaranju ravnog materijala u gotove komponente. Matrice mogu izvršavati operacije poput probijanja, izrezivanja, savijanja i izvlačenja, držeći tolerancije niske od 0,0002 inča kroz milijune proizvodnih ciklusa.
2. Koje su tri glavne vrste matrica za utiskivanje?
Tri primarne arhitekture kalupa za utiskivanje su progresivni, prijenosni i složeni kalupi. Progresivne matrice pomiču kontinuiranu metalnu traku kroz uzastopne stanice za složene dijelove velikog-volumena pri 100-1500 udaraca u minuti. Prijenosne matrice mehanički pomiču pojedinačne komade između neovisnih stanica, rukujući velikim ili duboko izvučenim dijelovima koji su preveliki za napredovanje trake. Složene matrice izvode više operacija rezanja istovremeno u jednom potezu, pružajući najniže tolerancije za ravne precizne dijelove kao što su podloške i podloške.
3. Kako spriječiti neravnine na utisnutim dijelovima?
Sprječavanje neravnina počinje optimizacijom reznog razmaka između probijača i bloka matrice, obično 5-8% debljine materijala po strani za meki čelik i 10-15% za nehrđajući čelik. Osim početnih postavki zazora, održavanje oštrih reznih rubova kroz planirano ponovno brušenje bitno je jer trošenje matrice progresivno povećava visinu srha tijekom proizvodnih ciklusa. Praćenje visine srha u redovitim intervalima daje rano upozorenje kada je potreban servis alata. Ispravno poravnanje alata, ispravna tonaža preše i odgovarajuća krutost papuče matrice također pridonose čistim rezovima s minimalnim stvaranjem srha.
4. Koja je razlika između kalupa za utiskivanje klase A, klase B i klase C?
Klase kalupa predstavljaju razine kvalitete alata usklađene sa zahtjevima količine proizvodnje. Matrice klase A koriste vrhunske alatne čelike s umetcima od tvrdog metala, postižu najniže tolerancije i traju 2-5 milijuna ili više udaraca, prikladne za količine veće od 500 000 dijelova godišnje. Matrice klase B koriste standardne visoko{13}}kvalitetne alatne čelike kao što su D2 ili A2 s definiranim vijekom trajanja od 500.000-1.500.000 udaraca, idealno za srednje količine. Matrice klase C nude jeftiniju konstrukciju za izradu prototipa ili kratke serije ispod 50.000 udaraca, prihvaćajući šire tolerancije u zamjenu za kraće vrijeme isporuke i smanjena početna ulaganja.
5. Što su premosni urezi u kalupima za progresivno utiskivanje?
Premosni urezi su mali dijelovi materijala izrezani s rubova trake na ranim stanicama progresivnog kalupa za kontrolu napredovanja dodavanja trake. Negativni zaobilazni zarezi uklanjaju materijal kako bi se stvorili otvoreni utori koji zahvaćaju granične blokove, sprječavajući prekomjerno punjenje. Pozitivni premosni zarezi usmjeravaju jezičke prema dolje kako bi se prilagodili graničnim površinama, ukrućujući uske nosače dok kontroliraju nagib. Obje vrste osiguravaju da se traka pomiče točno na točnu udaljenost između poteza prešanja, sprječavajući greške u dimenzijama-povezane s nepravilnim uvlačenjem i štiteći matricu od oštećenja uslijed sudara uzrokovanih pomicanjem položaja.


