


Što se kvalificira kao veliki dio u štancanju
Kada sežigosana metalna komponentaprijeći crtu iz "standardnog" u "veliki dio" teritorija? Industrija stalno govori o žigosanju teških metala, ali rijetko povlači jasnu granicu. Ako tražite uslugu štancanja velikih dijelova, potrebne su vam točne brojke prije nego uopće počnete ocjenjivati izvedivost.
Definiranje velikih dijelova u štancanju
Dio se općenito kvalificira kao "veliki" u štancanju kada premašuje 24 inča u bilo kojoj pojedinačnoj dimenziji ili kada zahtijeva postolje preše veće od 72 inča za smještaj alata. Ali same dimenzije ne govore cijelu priču. Debljina materijala igra odlučujuću ulogu: dijelovi izvađeni iz zaliha debljine iznad 3 mm (otprilike 0,120 inča) ulaze u područje velikih dimenzija, gdje se fizika oblikovanja dramatično mijenja. Prema pregledu otiskivanja velikih dimenzija tvrtke Worthy Hardware, ovaj proces obično obrađuje materijale debljine od 0,079 inča do 0,5 inča, ponekad čak i deblje, zahtijevajući preše koje mogu ispoljiti nekoliko stotina tona sile.
Važna je i težina. Kada gotova prazna ili oblikovana komponenta premašuje ono što operater može sigurno postaviti rukom, imate posla s dijelovima koji zahtijevaju mehaničko rukovanje, robotski prijenos ili namjensku automatizaciju. Razmislite o progresivnim otisnutim automobilskim dijelovima kao što su šine okvira pune-duljine, strukturni poprečni nosači ili veliki sklopovi nosača. Te komponente mogu težiti od 10 do preko 100 funti u svom gotovom stanju.
Zašto veličina dijela mijenja sve
Zamislite udvostručenje otiska žigosanog dijela. Niste samo udvostručili izazov. Vi ste to spojili. Protok materijala postaje teže kontrolirati preko veće površine. Održavanje ravnosti na 36-inčnom uzorku zahtijeva ravnomjernu raspodjelu pritiska koju manji dijelovi nikada ne zahtijevaju. Točnost registracije, sposobnost da se svaka stanica za oblikovanje drži poravnanom na isti datum, opada kako rastu dimenzije praznine.
Kod automatskog utiskivanja metala, inženjeri koji dizajniraju progresivne linije za utiskivanje automobilskih komponenti svakodnevno se suočavaju s ovim problemima skaliranja. Nosač blatobrana koji je širok 8 inča ponaša se predvidljivo. Skalirajte taj koncept na potpunu strukturnu ploču, a svako slaganje-tolerancije, svaka varijacija povratnog povrata i svaka nedosljednost uvlačenja trake pojačava se kroz veću geometriju.
Evo što na praktičnoj razini razlikuje standardno žigosanje od-velikih dijelova:
- Rukovanje prazninom- Veliki prazni proizvodi zahtijevaju namjenske sustave dodavanja, držače zavojnice namijenjene težim zavojnicama i servo dodavače s produljenim hodom
- Zahtjevi za tonažu- Skala zahtjeva za snagom s duljinom perimetra (za operacije rezanja) i površinom (za oblikovanje), gurajući zahtjeve za prešom u raspon od 400 do 1,100+ tona
- Die weight- Matrice velikog{1}}formata mogu težiti nekoliko tona, zahtijevajući pristup mostnoj dizalici i specijalizirane postupke izmjene kalupa
- Ograničenja širine trake- Progresivne matrice za velike dijelove zahtijevaju veće zalihe svitaka, što ograničava dostupne dobavljače i produljuje vrijeme isporuke materijala
- Sekundarna složenost operacije- Skidanje srha, inspekcija i rukovanje prevelikim žigovima zahtijevaju povećanu-opremu i prostor
Podrška za utiskivanje velikih dijelova nije samo veća verzija standardnog utiskivanja. To je drugačija inženjerska disciplina u kojoj se kapacitet preše, ponašanje materijala i dizajn alata isprepliću na načine koji zahtijevaju specijaliziranu stručnost. Pravo pitanje nije može li se dio otisnuti. Bitno je hoće li se proces oblikovanja, oprema i ekonomija uskladiti na toj specifičnoj razini.
Kako štancanje radi drugačije za velike dijelove
Načela alata se ne mijenjaju kada povećate žigosani dio. Ono što se mijenja je koliko vas nasilno ta načela kažnjavaju za ignoriranje detalja.Progresivno utiskivanje metalana 6-inčnom nosaču oprašta. Pokrenite tu istu procesnu logiku na strukturnoj komponenti od 36 inča i svaka nedosljednost uvlačenja, svako otklon trake, svaka pogreška registracije umnožava se na mnogo većem platnu.
Razumijevanje mehaničkih razlika između proizvodnih metoda u velikoj mjeri nije akademsko. Određuje može li se dio uopće izraditi i opravdava li ekonomija pristup.
Kako progresivni matrice obrađuju prevelike komponente
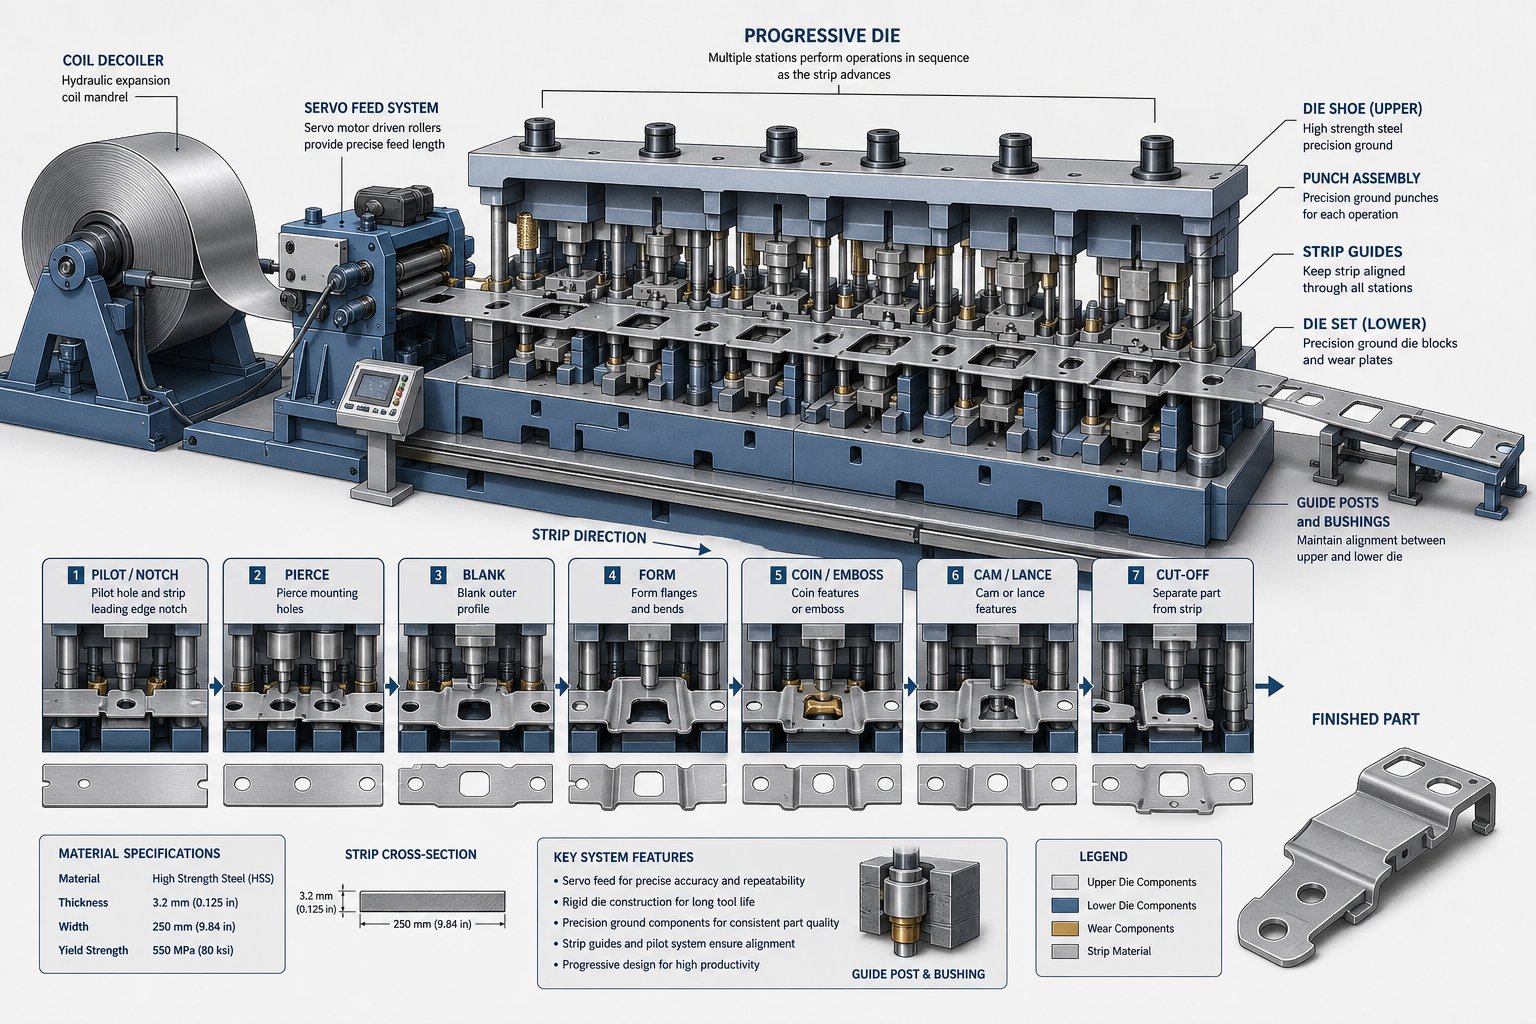
Progresivno utiskivanje metala povezuje sve stanice za oblikovanje zajedno na jednom setu matrica, pri čemu svaki dio ostaje povezan s izvornom trakom preko nosača do konačne stanice za odsijecanje. Za velike dijelove ovo stvara niz izazova s kojima se manji radovi nikad ne susreću.
Prvi problem je visina. Uspon je udaljenost koju traka mora pomaknuti između svakog pritiska pritiska i izravno odgovara duljini dijela u smjeru dodavanja. Dio koji mjeri 30 inča u smjeru dodavanja treba najmanje 30 inča nagiba, plus sve mostove od nosećeg materijala između stanica. Pomnožite to s osam ili deset stanica za formiranje, i gledate matricu koja se proteže 20 stopa ili više. KaoFabricatorova serija osnova kalupabilješke, progresivne matrice zahtijevaju sve potrebne stanice postavljene na jedan zajednički set matrica, vremenski podešene i sekvencirane za konstantnu udaljenost dodavanja. U velikoj mjeri, taj pojedinačni set matrica postaje ogroman, precizno brušen-alat.
Hranjenje trakama predstavlja još jedan sloj poteškoća. Teže zavojnice, često široke od 36 do 60 inča, zahtijevaju servo sustave napajanja s većom vučnom silom i dužim kapacitetom hoda. Težina zavojnice brzo raste. 48-in-široka zavojnica od 4 mm čelika pri standardnom vanjskom promjeru može lako premašiti 10.000 funti, zahtijevajući teške-odmotavače, pogonske ravnalice i dovodne vodove projektirane za tu masu. Preciznost posmaka tijekom dugih proizvodnih ciklusa opada kako se smanjuje promjer zavojnice i mijenja napetost trake, tako da je sustavu posmaka potrebna kompenzacija u stvarnom vremenu kako bi održao toleranciju nagiba kroz tisuće ciklusa.
Registracija je treći kritični faktor. Progresivni kalupi za velike dijelove koriste pilotske igle umetnute u prethodno-probušene rupe za zaključavanje položaja trake na svakoj stanici. Ali šire trake su sklonije bočnom pomicanju, rubnom valu i nagibu. Ako se traka pomakne čak i nekoliko tisućinki preko širine od 40-inča, kumulativni učinak na lokaciju značajki na nizvodnim stanicama može gurnuti dijelove izvan tolerancije. Veći piloti, čvršća prianjanja čahura i dodatni bočni mehanizmi za vođenje postaju potrebni.
Rezultat? Usluge progresivnog žigosanja za velike komponente ne zahtijevaju samo veće preše, već i potpuni ekosustav za hranjenje i navođenje koji odgovara mjerilima.
Alternative za prijenos i tandemsku liniju
Kada geometrija dijela postane prevelika da ostane pričvršćena na noseću traku, ili kada slijed oblikovanja zahtijeva rotiranje ili preokretanje dijela između operacija, utiskivanje matrice za prijenos postaje praktičan put naprijed.
Sustavi prijenosa odvajaju dio od bilo kojeg trakastog materijala. Pojedinačni prazni komadi se skidaju s hrpe, unose u prvu stanicu, a zatim se mehanički prenose s kalupa na kalup pomoću tračnica opremljenih prstima za hvatanje. PremaČasopis Metal Forming, prijenosne preše obično imaju ravne -strane okvire s najmanje dvije klipnjače, kapacitet tonaže od 300 do preko 3000 tona i podupirače veće od 275 inča u duljinu za smještaj svih stanica.
Dvo{0}}sustavi prijenosa pomiču dijelove naprijed od stanice do stanice. Sustavi s tri-osi dodaju okomito podizanje, podižući dijelove i postavljajući ih precizno unutar perimetralnih granica. Ta je treća os kritična za duboko-izvučene velike dijelove, ljuske i komponente koje zahtijevaju ponovno pozicioniranje između operacija. Kao što Standard Die International objašnjava, prijenos matrice omogućuje manipuliranje dijelovima pod različitim kutovima u slobodnom stanju, omogućujući operacije poput izrezivanja, rebra i navoja koje progresivni matrice jednostavno ne mogu postići na velikim geometrijama.
Tandem linije za prešanje idu dalje od ove modularnosti. Umjesto više stanica ispod jednog klizača, tandemska linija koristi zasebnu prešu za svaku operaciju matrice, obično četiri do šest preša poredanih u nizu. Glavna preša upravlja primarnim izvlačenjem, dok prateće preše izvode operacije podrezivanja, probijanja, savijanja i ponovnog učvršćivanja. Ova konfiguracija odgovara dijelovima koji su preveliki ili previše geometrijski složeni da bi čak i prijenosna preša mogla rukovati u jednom okviru.
Tandem linije predstavljaju gornju granicu progresivnih usluga štancanja metala za predimenzionirane automobilske ploče i strukturne komponente. Najveće instalacije imaju dimenzije podupirača od 4500 x 2500 mm ili veće, s olovnim prešama koje prelaze 2000 tona. Brzine hodova kreću se od 6 hodova u minuti na standardnim mehaničkim pogonima do 18 ili više hodova u minuti korištenjem servomehaničkih preša u kontinuiranom načinu rada.
Neka postrojenja pokreću kombinirane linije za prešanje koje mogu raditi kao standardna progresivna preša pri velikoj brzini, kao prijenosna preša pri nižim brzinama ili kao hibrid: progresivna za prvih nekoliko stanica, zatim rezanje dijelova iz trake i njihov prijenos na sljedeće stanice za matrice. Ova fleksibilnost je važna kada jedno postrojenje treba proizvesti mješavinu velikih-geometrijskih dijelova bez posvećivanja zasebnih linija svakom.
Evo kako se četiri primarna pristupa uspoređuju za rad velikog-formata:
| metoda | Maksimalni raspon veličine dijela | Tipovi idealne geometrije | Brzina proizvodnje | Složenost alata |
|---|---|---|---|---|
| Progresivni Die | Do ~36 in. (ograničeno širinom trake i prešom) | Ravni ili plitko oblikovani-dijelovi sa značajkama u jednoj ravnini | Visoko (do 1500 udaraca/min za manje dijelove; 7-30 za velike) | Visoko - sve stanice na jednom setu kockica |
| Prijenosna matrica | Do ~60+ in. (ograničeno duljinom podupirača) | Duboko izvlačenje, ljuske, aksijalno simetrični dijelovi, više{0}}kutno oblikovanje | Umjereno (6-18 udaraca/min) | Umjereno - pojedinačna stanica umire plus mehanizam prijenosa |
| Složena matrica | Do ~24 in. (ograničenje jednog-hoda) | Ravni obrasci koji zahtijevaju istovremeno rezanje i oblikovanje u jednom potezu | Visoko (jedan potez dovršava dio) | Niska do umjerena - jedan kockica, jedan skup operacija |
| Tandem linija | 60+ in. (odvojeni pritisak po operaciji) | Veliki automobilski paneli, duboke strukturne komponente, složeni više{0}}radni dijelovi | Nizak do umjeren (6-18 udaraca/min) | Niska po kockici, visoka-razina sustava (4-6 koordiniranih pritisaka) |
Izbor između ovih metoda nije isključivo tehnički. Obujam proizvodnje, složenost dijelova i raspoloživi kapacitet preše su važni. Progresivni pristup bi mogao biti fizički izvediv za određeni veliki dio, ali ako zahtijeva prešu od 2400-tona s postoljem od 240 inča koji vaš dobavljač nema, alternativa prijenosa ili tandem postaje rješenje u stvarnom svijetu.
To sjecište fizičke izvedivosti i praktičnih ograničenja upravo je mjesto na kojem se donose odluke o odabiru procesa i gdje odabir pogrešnog puta košta mjesece vremena potrebnog za izradu alata i stotine tisuća nepovratnog kapitala.
Odabir odgovarajuće metode utiskivanja matrice prema veličini dijela
Znati što svaki proces može učiniti samo je pola problema. Teže pitanje: koji biste zapravo trebali koristiti za svoj određeni dio? Kada procjenjujete uslugu štancanja velikih dijelova, logika odabira nije jednostavan dijagram toka. To je proces sekvencijalne eliminacije u kojem fizika stavlja veto na opcije prije nego što ekonomija uopće dobije glas.
Kriteriji odabira procesa za velike žigosane
Počnite sa samim dijelom. Njegov otisak u odnosu na raspoloživu površinu postolja za prešu prva su vrata. Ako projicirana površina dijela (uključujući margine nosive trake za progresivni rad) premašuje ono što podloga za prešu može primiti, ta metoda nije dostupna. Nikakav pametan dizajn matrice ne mijenja ovo ograničenje.
Dubina crtanja je sljedeći filter. Plitke forme ispod 25% promjera prazne ploče često mogu ostati na nosećoj traci u progresivnom kalupu. Duboko izvlačenje, sve što se približava omjeru dubine-prema-promjeru 1:1, obično zahtijeva slobodno kretanje ćorka. To znači žigosanje prijenosa. Složene prirubnice s više-osnim zavojima otežavaju ovo. Svaka dodatna os formiranja dodaje stanicu, povećava korak i zahtijeva preciznije pozicioniranje slijepog mjesta između operacija.
Tolerancija stack-up ponaša se drugačije u velikoj mjeri. U preciznom žigosanju za kompaktne dijelove, držanje +/-0,05 mm preko dimenzije od 4-inča je rutina. Skalirajte taj isti zahtjev tolerancije na dimenziju od 30 inča na prevelikom štancanju i borit ćete se s toplinskim širenjem matrice, elastičnim otklonom okvira preše i pomicanjem registracije trake istovremeno. Visokoprecizno metalno žigosanje u velikom formatu zahtijeva ne samo bolji alat, već i čvršće preše, okruženja s kontroliranom temperaturom i praćenje u stvarnom vremenu.
Geometrijska ograničenja uzajamno djeluju na veličinu na načine koji brzo eliminiraju mogućnosti. Dio s podrezima zahtijeva-bočne radnje koje se aktiviraju. Na dijelu od 40-inča te ekscentrične jedinice postaju masivne, dodajući težinu i složenost ionako prevelikoj matrici. Dio koji treba i duboko izvlačenje i precizno probušene značajke u izvučenom zidu može zahtijevati da se izvlačenje dogodi na prijenosnoj liniji, a probijanje u sekundarnoj preciznoj matrici i operaciji utiskivanja. Ovo nisu teoretski rubni slučajevi. To su uobičajeni scenariji u velikim strukturnim komponentama.
Usklađivanje zahtjeva za volumenom s ekonomikom procesa
Fizička izvedivost sužava vaše mogućnosti. Volumen određuje koja opcija preživljavanja ima financijski smisla.
Progresivni matrice favoriziraju velike količine jer su njihovi troškovi alata ogromni, ali vrijeme ciklusa im je kratko. Za velike dijelove, međutim, potrebna tonaža preše povećava kapitalne troškove još više. Možda će vam trebati preša od 1200-tona s progresivnim preciznim metalnim štancanjem za strukturni nosač. Ako je vaš godišnji volumen samo 50 000 komada, matematika amortizacije možda nikada neće uspjeti. Prijenosne matrice, s nižim-cijenom alata po stanici i mogućnošću rada na postojećoj opremi, mogu biti praktičnije za srednje količine velikih komponenti, čak i ako je vrijeme ciklusa po komadu sporije.
Visoko{0}}precizno žigosanje u mjerilu stvara napetost: strože tolerancije zahtijevaju više stanica za oblikovanje, što povećava zahtjeve za dužinom matrice i prešom, što povećava trošak, što povećava volumen-ravnomjernosti. Inženjeri trebaju pošteno procijeniti je li svaka tolerancija na ispisu funkcionalno neophodna ili se neke dimenzije mogu ublažiti kako bi se otvorili ekonomičniji putovi procesa.
Odabir procesa za velike dijelove prvenstveno je vođen fizičkom izvedivošću: može li se dio izraditi na ovaj način? Tek nakon što se na to pitanje odgovori, ekonomija ulazi u razgovor: treba li se ovako raditi u ovom obimu?
Ovo je sekvencijalna procjena koju bi svaki inženjer trebao slijediti pri odabiru procesa za velike žigove:
- Mapirajte otisak dijela prema dostupnim dimenzijama preše, uključujući margine trake za progresivne pristupe
- Procijenite dubinu izvlačenja i odredite može li dio ostati pričvršćen za noseću traku tijekom oblikovanja
- Izbrojite broj potrebnih operacija oblikovanja, probijanja i podrezivanja kako biste procijenili broj stanica
- Procijenite zahtjeve tolerancije u odnosu na veličinu dijela, identificirajući značajke koje zahtijevaju visoko{0}}precizno žigosanje u odnosu na one sa smanjenim ograničenjima
- Identificirajte geometrijska ograničenja (udubljenja, više{0}}osna savijanja, bočne radnje) koja eliminiraju specifične vrste procesa
- Izračunajte zahtjeve za tonažom na temelju materijala, debljine i ukupnog opsega rezanja/oblika
- Usporedite preživjele izvedive metode s predviđenom godišnjom količinom i ciljnom cijenom po komadu
- Čimbenik u sekundarnim operacijama, bilo da procesi naknadnog -žigosanja poput strojne obrade ili zavarivanja nadoknađuju potrebu za složenijom matricom
Dok dođete do sedmog koraka, fizika je već donijela većinu odluka. Preostali izbor između izvedivih metoda je gdje obujam proizvodnje, proračun alata i vremenska ograničenja određuju konačni put naprijed. A taj konačni put izravno oblikuje kako će se materijal ponašati pod pritiskom oblikovanja u cijeloj skali vašeg dijela.
Ponašanje materijala i odabir za žigosanje velikih-razmjera
Nosač od 6 inča izrezan od mekog čelika ne mari puno za smjer zrna. Strukturna ploča od 40 inča izrezana iz iste zavojnice? Intenzivno se brine. Ponašanje materijala koje je zanemarivo u maloj mjeri postaje dominantan način kvara kada se dimenzije dijela protežu preko dvije ili tri stope valjanog metala. Ista legura, ista debljina, isti dobavljač, ali fizika se mijenja jer udaljenost pojačava svaku anizotropnu osobinu koju je valjaonica zapekla u taj lim.
Ovdje većina rasprava o uslugama štancanja velikih dijelova utihne. Dobavljači navode materijale koje mogu koristiti. Rijetko objašnjavaju zašto se ti materijali ponašaju drugačije u mjerilu ili kako se pogrešan odabir stupnja kaskadno pretvara u stope otpada koje uništavaju vašu ekonomiju proizvodnje.
Smjer zrnatosti i kvaliteta rubova na velikim prazninama
Svaki kolut metalnog lima nosi otisak smjera iz procesa valjanja. KaoFabricator objašnjava, valjanje uvodi masovnu plastičnu deformaciju koja izdužuje i rotira kristalna zrnca, stvarajući anizotropiju: mehanička svojstva koja variraju ovisno o smjeru u kojem ih mjerite. Vrijednost r-, omjer deformacije širine i deformacije debljine izmjerene tijekom ispitivanja vlačnosti, kvantificira ovo usmjereno ponašanje. Kada se r-vrijednosti značajno razlikuju u smjeru kotrljanja, poprečnom smjeru i 45 stupnjeva u odnosu na kotrljanje, materijal će se stanjiti, naborati i vratiti različito, ovisno o tome kako je vaš proizvod usmjeren u odnosu na zavojnicu.
Na malom dijelu, možda nikada nećete primijetiti. Na velikoj praznini, anizotropija postaje neizbježna. Razmotrite rez od 36-inča koji ide okomito na smjer kotrljanja. Uzduž tog cijelog ruba, kristalna struktura materijala predstavlja dosljednu orijentaciju za djelovanje smicanja. Kvaliteta ruba, što znači omjer čiste zone smicanja prema zoni loma i visini srha, ostaje relativno ujednačena. Rotirajte taj isti rez za 90 stupnjeva i režete uzduž zrna. Karakter ruba se mijenja. Visina srha se povećava, dubina prevrtanja se pomiče, a zona prijeloma postaje grublja. Na proširenim linijama smicanja tipičnim za izradu velikih dijelova, te se razlike spajaju u mjerljive varijacije kvalitete od jednog kraja rezanja do drugog, posebno na rezovima koji se nalaze u obliku luka preko više orijentacija zrna.
Mogućnost oblikovanja na velikim površinama je mjesto gdje anizotropija najteže pogađa. U operacijama progresivnog utiskivanja čelika sa širokim trakama, stanice za oblikovanje moraju se prilagoditi materijalu koji lakše teče u jednom smjeru nego u drugom. Operacija izvlačenja u rasponu od 30 inča stanjit će se neravnomjerno preko svoje površine ako profil r-vrijednosti uzorka nije uračunat u geometriju matrice. Rezultat: lokalizirano stanjivanje u nekim zonama, boranje u drugima i nedosljedna debljina stijenke koja se ne može pregledati.
Kontrola ravnosti tijekom zatamnjenja dodaje još jedan izazov. Veliki limovi skloni su uzorcima zaostalog naprezanja od namotaja, samostrela i rubnog vala. Kada veliki komad oslobodite od trake, ta unutarnja naprezanja se redistribuiraju. Prazan komad od 48-inča može imati luk od 0,030 inča ili više koji nije bio vidljiv dok je materijal bio ograničen u obliku svitka. Za progresivno utiskivanje aluminija, ovaj problem se pojačava jer niži modul elastičnosti aluminija znači da zaostala naprezanja stvaraju proporcionalno više izobličenja. Niveliranje prije bušenja pomaže, ali ravnalo mora biti dimenzionirano za širinu trake, a prekomjerno niveliranje može dovesti do otvrdnjavanja koje smanjuje sposobnost oblikovanja nizvodno.
Odabir kvalitete materijala za žigosanje velikih-dijelova
Odabir prave legure za veliku utisnutu komponentu ne odnosi se samo na snagu i cijenu. Radi se o tome kako će se taj materijal ponašati preko površine oblikovanja mjereno u stopama, a ne inčima. Svaka materijalna obitelj predstavlja različite ustupke-u razmjeru.
Progresivno utiskivanje ugljičnog čelika pokriva najširi raspon primjena velikih{0}}dijelova. Blagi čelici poput 1008 i 1010 nude izvrsnu sposobnost oblikovanja i predvidljivo ponašanje pri velikim izvlačenjima. Vrste HSLA (klase 340, 420, 550 MPa) osiguravaju uštedu težine kroz smanjenje debljine, ali pokazuju znatno veću elastičnost. Dvofazni-čelici (DP590, DP780) kombiniraju visoku čvrstoću s razumnim istezanjem, ali njihovo-ponašanje pri otvrdnjavanju pri radu čini ih nepredvidljivima pri dugim prolazima oblikovanja. Što je viši stupanj čvrstoće, to se mora agresivnije kompenzirati opružni povrat u dizajnu matrice.
Aluminijske legure predstavljaju drugačiji skup problema. Serija 5000, posebno klasa 5754 za -štancanje i naširoko korišteni 5052, pruža dobru sposobnost oblikovanja i otpornost na koroziju za konstrukcijske ploče. Međutim, tendencija aluminija prema stvaranju Ludersovih traka (vidljivi tragovi istezanja) na velikim površinama za izvlačenje zahtijeva pažljivo podešavanje pritiska držača slijepog uzorka. Legure serije 6000, kao što je 6061, nude veću čvrstoću, ali zahtijevaju toplinsku obradu otopinom i otvrdnjavanje starenjem, što komplicira slijed proizvodnje. Aluminijsko progresivno utiskivanje za velike dijelove zahtijeva manje razmake od kalupa od čelika jer se aluminij lakše nagriza na površine alata, a ta se tendencija nagrizanja povećava s kontaktnom površinom.
Nehrđajući čelici donose visoke-stope otvrdnjavanja u jednadžbu. Austenitni stupnjevi poput 304 i 316 brzo se stvrdnjavaju tijekom oblikovanja, što znači da sila potrebna za završetak konačne stanice za oblikovanje može biti dramatično veća od prve. Kod progresivnog utiskivanja nehrđajućeg čelika za velike komponente, ovo progresivno otvrdnjavanje znači da izračuni tonaže moraju uzeti u obzir kumulativno otvrdnjavanje radom na svim stanicama, a ne samo trenutnu silu na bilo kojoj pojedinačnoj stanici. Feritni nehrđajući tipovi (409, 430) nude niže otvrdnjavanje i bolju sposobnost oblikovanja za primjene gdje je otpornost na koroziju važna, ali je ekstremna rastezljivost manje kritična.
Progresivno utiskivanje bakra i progresivno utiskivanje u mesing zauzimaju užu nišu u izradi velikih{0}}dijelova, obično ograničeno na električne sabirnice, ploče izmjenjivača topline i kućišta za zaštitu od RF gdje vodljivost ili toplinska svojstva pokreću izbor materijala unatoč višim troškovima.
| Materijalna obitelj | Tipični raspon debljine (veliki dijelovi) | Ocjena sposobnosti oblikovanja | Springback Ozbiljnost | Uobičajene primjene velikih{0}}dijelova |
|---|---|---|---|---|
| Blagi čelik (1008/1010) | 1.0 - 6.0 mm | Izvrsno | Niska | Strukturni nosači, komponente šasije, kućišta |
| HSLA čelik (340-550 MPa) | 1.2 - 5.0 mm | Dobro | Umjereno do visoko | Tračnice okvira automobila, poprečni nosači, ojačanja |
| Dvofazni-čelik (DP590-DP780) | 1.0 - 3.5 mm | Umjereno | visoko | Kritične-automobilske strukture, B-stupovi |
| Aluminij 5052/5754 | 1.0 - 4.0 mm | Dobro | Umjereno | Paneli karoserije, toplinski štitovi, brodske komponente |
| Aluminij 6061 | 1.5 - 6.0 mm | Umjereno | Umjereno do visoko | Strukturni okviri, nosači za zrakoplove (naknadno-toplinski-obrađeni) |
| Nehrđajući 304/316 | 0.8 - 4.0 mm | Dobar (ali visoka otpornost na rad) | visoko | Paneli za prehrambenu opremu, arhitektonske obloge, medicinska kućišta |
| Nehrđajući 409/430 (feritni) | 1.0 - 3.0 mm | Dobro | Umjereno | Ispušne komponente, ploče uređaja |
| Bakar / mesing | 0.5 - 3.0 mm | Izvrsno | Niska do umjerena | Sabirnice, izmjenjivači topline, RF zaštita |
Kompenzacija povratnog povrata je mjesto gdje se odabir materijala i veličina dijela najbolnije sudaraju. Na malom dijelu se pregnete za nekoliko stupnjeva i nazovete to gotovim. Na prirubnici od 30-inča izrađenoj od čelika DP780, veličina opruge može premašiti 8 do 12 stupnjeva, a varira po duljini zavoja na temelju lokalne varijacije debljine, trenja i temperature. Kompenzacija za to zahtijeva geometriju matrice koja namjerno preko-oblikuje dio, a zatim se oslanja na elastični oporavak da ga vrati na nominalni. Što je duža linija zavoja, to je više točaka duž te linije u kojima ponašanje opruge odstupa od predviđanja. Materijali veće čvrstoće pojačavaju ovu nelinearnost, a veći dijelovi daju tom pojačanju više prostora za izražavanje.
Upravo ovdje analiza konačnih elemenata (FEA) postaje nepopravljiva. KaoKeysightova analiza simulacije oblikovanja limaobjašnjava, FEA-virtualne probe matrice mogu predvidjeti povratno vraćanje, bore, stanjivanje i cijepanja prije nego što se izradi bilo kakav fizički alat. Simulacija bilježi interakciju između svojstava materijala, geometrije alata i parametara procesa kao što su sila držača i podmazivanje. Za matrice velikog-formata koji koštaju desetke ili stotine tisuća dolara, otkrivanje kvara na stanjivanju ili defekta naboranja gotovo štedi mjesece prerade.
Točnost simulacije ovisi o unosu točnih podataka o materijalu. Generičke vrijednosti priručnika neće biti dovoljne za velike-radove. Potrebni su vam podaci o stvarnom vlačnom ispitivanju iz određene serije zavojnica, uključujući r-vrijednosti za 0, 45 i 90 stupnjeva u odnosu na smjer kotrljanja. Što više podataka o materijalu unesete u FEA model, on pouzdanije predviđa što će se dogoditi kada ta 42-inčna pločica udari u izvlačnu bušilicu i metal počne teći preko dovoljno velike površine da otkrije svaku skrivenu nedosljednost u listu.
Ponašanje materijala na razini nije sekundarno razmatranje. To je varijabla koja određuje hoće li vaša matrica proizvoditi dijelove ili otpad. A sile potrebne za guranje tog materijala u oblik, preko cijele geometrije prevelike komponente, definiraju koji vam je kapacitet preše zapravo potreban.
Skaliranje kapaciteta preše i tonaže za velike komponente
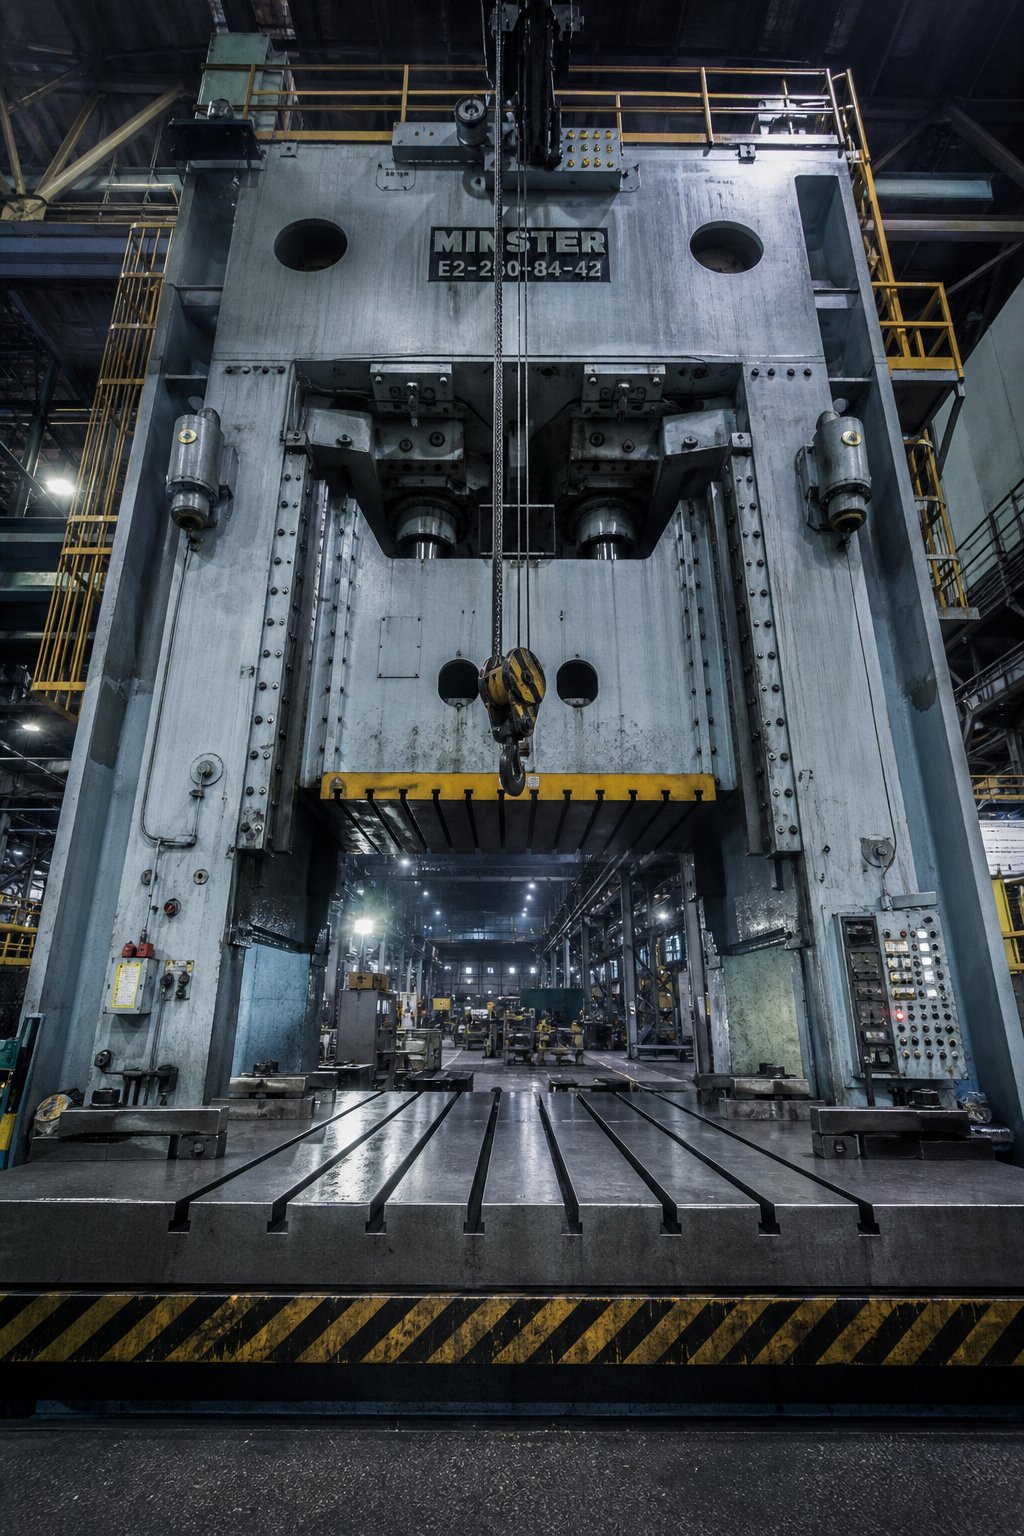
Ponašanje materijala govori vam kojim će se silama metal oduprijeti. Kapacitet preše vam govori može li vaša oprema isporučiti te sile preko cijele geometrije prevelike komponente. Ove se dvije stvarnosti sudaraju u okviru tiska, a kada se ne usklade, jednostavno se ne događa utiskivanje velikog-dijela. Nikakva pametna konstrukcija matrice ne može kompenzirati prešu kojoj nedostaje tonaža, površina kreveta ili visina zatvaranja za izvođenje slijeda oblikovanja.
Ovo je ograničenje koje tiho ubija projekte. Inženjeri dizajniraju dio, odabiru materijal, planiraju slijed oblikovanja, a zatim otkrivaju da potreban progresivni stroj za utiskivanje ne postoji u postrojenju njihovog dobavljača. Razumijevanje toga kako se tonaža mjeri s veličinom dijela i kako dimenzije kreveta i visina zatvarača utječu na geometriju matrice, odvaja izvedive projekte od skupih lažnih početaka.
Zahtjevi za tonažu tiska za žigosanje velikog-formata
Tonaža u vagama za teško žigosanje mjeri se kroz dva različita mehanizma ovisno o vrsti operacije. Ljestvica za operacije bušenja i bušenja s perimetrom. Oblikovanje i crtanje operacija mjerila s površinom. Oba se množe s debljinom materijala. Kada je dio dovoljno velik da uključuje značajne količine sva tri tipa operacija, ukupna potražnja tonaže brzo raste.
Za bušenje i bušenje, temeljni izračun je jednostavan: opseg reza (u inčima) pomnožen s debljinom materijala (u inčima) pomnožen smičnom čvrstoćom materijala (u tonama po kvadratnom inču). KaoFabricatorov vodič za izračun tonažepojedinosti, ova formula koristi punu debljinu materijala za kompenzaciju tupog i istrošenog alata, budući da se stvarno smicanje događa na pola puta kroz zalihu. Na velikom dijelu s 200 inča ukupnog opsega reza u mekom čeliku debljine 4 mm, sama tonaža izrezivanja može premašiti 150 tona prije nego što uračunate bilo kakvo oblikovanje.
Operacije crtanja koriste sličan izračun-temeljen na perimetru, ali zamjenjuju krajnju vlačnu čvrstoću smičnom čvrstoćom, jer su stijenke ljuske u napetosti tijekom izvlačenja. Za veliko izvlačenje u promjeru od 30 ili više inča, sila izvlačenja može se mjeriti s tonažom izrezivanja ili je premašiti, osobito kod progresivnih materijala za utiskivanje veće-čvrstoće kao što su HSLA ili dvofazni-čelici.
Ali ovi neobrađeni izračuni obuhvaćaju samo dio slike. Progresivna matrica za veliku komponentu ne izvodi jednu operaciju po udarcu. Izvodi ih sve istovremeno. Svaka stanica u matrici zahtijeva silu u istom trenutku kada preša dosegne donju mrtvu točku. Morate zbrojiti opterećenja od svakog probijanja, svake stanice za oblikovanje, svakog skidača opruge, svake tlačne jastučiće s dušikom, svakog pokretanog brijega i svakog rezača za otpad. Za progresivnu matricu s 12 stanica koja radi na zalihama velikog kolosijeka, kumulativno opterećenje može lako doseći 800 do 1200 tona.
Debljina materijala je multiplikator koji velike{0}}tonaže čini posebno brutalnim. Udvostručenje debljine ne udvostručuje samo snagu. Udvostručuje snagu na svakoj stanici istovremeno. Dio koji zahtijeva 400 tona u čeliku od 2 mm zahtijeva približno 800 tona u čeliku od 4 mm, pod pretpostavkom identične geometrije. Kombinirajte to povećanje debljine s dužim opsegom rezanja koji je svojstven velikim dijelovima i vidjet ćete zašto teške operacije štancanja rutinski zahtijevaju preše u rasponu od 600 do 2,000+ tona.
Inženjeri koji izračunavaju potrebni kapacitet preše također bi trebali uzeti u obzir zahtjeve za energijom, a ne samo snagu. Preša može imati dovoljnu nosivost, ali nedovoljnu energiju zamašnjaka da izdrži tu silu kroz radni dio hoda. Nedovoljna energija uzrokuje zastoj preše u donjoj mrtvoj točki, što je uobičajeni način kvara kada veliki progresivni kalupi rade pri brzinama koje nadmašuju sposobnost motora da ponovno-pokrene zamašnjak između zamaha.
Veličina kreveta i ograničenja visine zatvarača
Tonaža privlači pozornost, ali veličina kreveta i visina zatvaranja tiho eliminiraju više projekata nego što to ikada učini kapacitet snage. Preša od 1.000 tona beskorisna je za vaš veliki dio ako njezino ležište ima dimenzije 60 x 40 inča, a vaša matrica zahtijeva 96 x 48 inča.
Dimenzije postolja za prešu određuju maksimalni otisak kalupa. Za progresivne matrice koje opslužuju velike dijelove, krevet se mora prilagoditi ne samo širini i duljini dijela, već i cijelom kompletu matrica uključujući sve stanice, žljebove za otpad, upravljačke mehanizme i vodilice trake. Progresivna matrica od 10-stanica za dio širok 30-inča- može lako obuhvatiti 120 inča u smjeru dodavanja. Postolje za prešu mora podupirati tu duljinu, istovremeno osiguravajući područje zavrtnja prema dolje u uzorku T-utora za sigurno stezanje.
Visina zatvarača je udaljenost od donje strane klipa do vrha postolja preše s klipom u donjoj mrtvoj točki i podešavanjem postavljenim potpuno-. Kao što MetalForming Magazine objašnjava, ova se dimenzija razlikuje od visine matrice, koja oduzima debljinu potporne ploče. Visina zatvaranja matrice (njegova potpuno zatvorena ukupna dimenzija) mora biti unutar minimalnog i maksimalnog prostora-visine matrice. Ako ne pristaje, matrica se ili ne može potpuno zatvoriti ili padne na dno prije nego što klip završi svoj hod, stvarajući katastrofalne sile preopterećenja koje oštećuju i matricu i okvir preše.
Za velike -matrice visina zatvaranja postaje posebno ograničena. Složene sekvence oblikovanja zahtijevaju visoke sklopove matrice s dubokim šupljinama za izvlačenje, višestruke tlačne jastučiće naslagane okomito i debele papuče matrice otporne na otklon. Velika matrica za prijenos može trebati 24 do 36 inča visine zatvaranja samo da bi se prilagodila geometriji oblikovanja, sustavima pritiska i strukturnoj debljini papuče. Preša mora osigurati taj okomiti prostor, istovremeno isporučujući dovoljnu duljinu hoda za najdublje povlačenje u nizu.
Kapacitet potporne ploče nameće ograničenje težine koje je lako zanemariti. Progresivne matrice velikog-formata mogu težiti od 5 do 15 tona ili više. Podupirač mora ravnomjerno podnijeti to statičko opterećenje bez otklona izvan specifikacija proizvođača preše. Oznaka tonaže preše i specifikacije otklona pretpostavljaju da je opterećenje kalupa jednako raspoređeno na dvije-trećine površine ležaja. Uska matrica koja koncentrira opterećenje u središtu prevelikog ležaja ili dugačka matrica koja opterećuje samo jedan kraj podupirača, stvara neravnomjeran otklon koji smanjuje kvalitetu dijela i ubrzava trošenje.
Logistika promjene kalupa također eskalira s veličinom. Matrice teške nekoliko tona zahtijevaju pristup mostnoj dizalici, sustave valjanja ili namjenska kolica za kalupe za promjenu. Sustavi za brzu izmjenu matrica dizajnirani za matrice od 500-funti ne mogu se prilagoditi alatima od više-tona. Pogoni koji izvode utiskivanje velikih-dijelova trebaju kapacitet dizalice ocijenjen za njihovu najtežu matricu, plus razmak između uspravnih stupova preše za bočno-utovar ili utovar alata sprijeda.
Kada procjenjujete može li usluga štancanja velikih dijelova doista proizvesti vašu komponentu, bitne su sljedeće specifikacije tiska:
- Površina kreveta- Ukupna dostupna površina podupirača u obje osi, potvrđujući da otisak matrice odgovara s marginom za stezanje
- Visina zatvaranja- Maksimalni i minimalni prostor-visine matrice (visina zatvaranja pritiskom minus debljina podupirača, s rasponom podešavanja klina), osiguravajući da sklop matrice stane u svoj zatvoreni položaj
- Tonaža- Nazivni kapacitet u točki takta gdje se javlja vršno opterećenje, a ne samo broj na natpisnoj pločici
- Klizni hod- Ukupni hod cilindra, koji mora premašiti najdublju dubinu izvlačenja plus razmak za izvlačenje dijela i kretanje prijenosa
- Visina dovodne linije- Visina središnje linije dovoda trake u odnosu na vrh podupirača, koja mora odgovarati liniji prolaza-matrice za ispravan unos materijala
- Uzorak T-utora za podupiranje- Razmak, širina i dubina utora koji moraju odgovarati shemi stezanja matrice i odgovarati uzorku vijka papuče matrice
Ugledni dobavljači koji objavljuju detaljne popise opreme, ponekad navodeći desetke preša prema tonaži, veličini kreveta i hodu, pružaju opipljiv signal vjerodostojnosti. Možete usporediti-zahtjeve svog dijela s njihovim objavljenim mogućnostima prije nego što dođe do prvog razgovora.
Kapacitet tiska određuje što je fizički moguće. Ali matrica koja se nalazi unutar te preše, alat koji zapravo oblikuje metal, uvodi vlastiti niz dizajnerskih izazova koji se kombiniraju s veličinom dijela. Kako su te matrice projektirane za krutost, vođenje i mogućnost održavanja u velikim razmjerima je disciplina za sebe.
Razmatranja dizajna kalupa specifična za velike dijelove
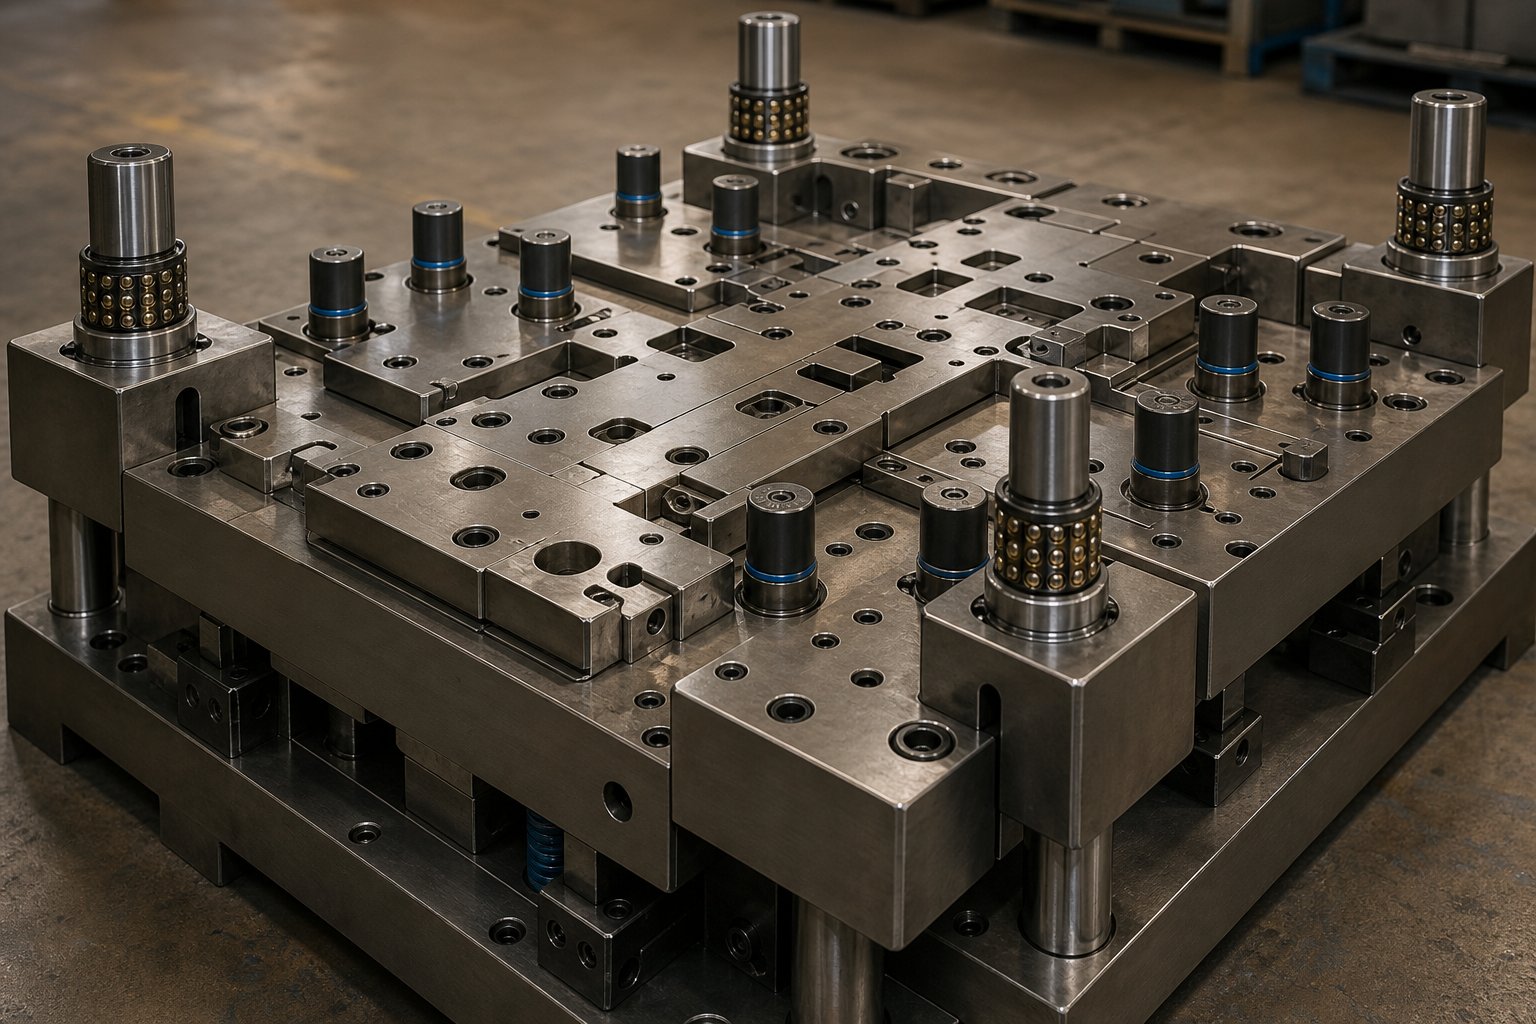
Preša s dovoljno tonaže i korisne površine samo postavlja pozornicu. Sama matrica, precizni alat koji zapravo dolazi u kontakt s metalom i forsira ga u oblik, nosi potpuno drugačiji skup inženjerskih zahtjeva kada se mjeri na velike-dimenzije dijelova. Na kompaktnoj matrici za nosač od 6-inča, manji otkloni na papučici prolaze nezapaženo. Na matrici raspona 60 ili 80 inča, isti proporcionalni otklon se prevodi u tisućinke inča neusklađenosti preko površine oblikovanja. Udarci promašuju njihove spojne šupljine. Oblikovane značajke izlaze iz tolerancije. Smični rubovi se neravnomjerno troše. Kocka ne postaje samo veća. Svaki strukturni, vodeći i tlačni sustav unutar njega mora biti rekonstruiran kako bi održao preciznost u rasponu koji se aktivno bori protiv krutosti.
Ovo je domena u kojoj se proizvođači progresivnih matrica odvajaju od općih trgovina za žigosanje. Svatko može napraviti malu kockicu koja radi. Izrada velike matrice koja ima toleranciju tijekom milijuna ciklusa zahtijeva disciplinu strukturnog inženjeringa koja je bliža dizajnu mostova nego izradi satova.
Strukturalni i dizajn sustava vođenja za velike matrice
Die cipela je temelj. Na malim matricama, standardna prethodno-očvrsla cipela za matricu iz kataloških zaliha obavlja posao. Na alatima velikog-formata, cipela mora biti prilagođena-konstruiranoj za krutost. Zamislite cipelu matrice koja se proteže 90 inča u smjeru dodavanja. Pod punom tonažom u donjoj mrtvoj točki, ta se cipela želi pognuti prema gore u sredini između potpornih potpora potpore. Ako se skrene čak i za 0,002 inča u središnjem rasponu, rezni razmaci na srednjim stanicama se pomiču, kvaliteta ruba se pogoršava, a životni vijek bušilice pada.
Velike papuče kalupa obično se izrađuju od-ploče s otpuštenim naprezanjem (S50C ili ekvivalentnog srednje ugljičnog čelika) debljine u rasponu od 4 do 8 inča, ovisno o rasponu i opterećenju. Kao što Ming Chiangov vodič za dizajn matrice objašnjava, odabir materijala za matricu slijedi načelo "pravog materijala za pravo mjesto": cipela djeluje kao temelj-amortizacije udara, koristeći žilavost za apsorbiranje vibracija i zaštitu preciznih komponenti od izravnog oštećenja od udarca. U velikim razmjerima, ova uloga apsorpcije udara postaje kritična jer je energija udara proporcionalno veća, a rezonantni načini vibracija pojavljuju se na nižim frekvencijama.
Sustavi vodiča povećavaju se u veličini i konfiguraciji. Standardni dvo-set matrica osigurava odgovarajuće poravnanje za kompaktan alat. Matrice velikog-formata i sklopovi za utiskivanje zahtijevaju četiri-stupa ili središnje-navođene konfiguracije kako bi se spriječilo kutno okretanje gornje papuče tijekom-utovara izvan središta. Četiri kutna stupa za vođenje raspoređuju sile poravnanja preko sva četiri kvadranta matrice, sprječavajući pucanje do kojeg dolazi kada se opterećenja koncentriraju na jednom kraju dugačke matrice.
Sami stupovi vodilica povećavaju se u promjeru, često dosežući 2 do 4 inča, i koriste precizne kaveze-ležajeva umjesto običnih brončanih čahura kako bi se smanjilo trenje i održala točnost poravnanja pod teškim bočnim opterećenjima. Neki veliki proizvođači progresivnih matrica određuju unutarnji sustav vodilica uz vanjske vodilice, stvarajući arhitekturu dvostrukog-navođenja. Vanjski stupovi podnose grubo poravnavanje tijekom početnog zatvaranja, dok unutarnji stupovi pružaju preciznost razine mikrona-na konačnoj poziciji oblikovanja. Ovaj pristup s dvostrukim-vođenjem posebno je vrijedan za progresivne strojne setove matrica gdje poravnanje-od-stanice mora ostati dosljedno cijelom dužinom matrice.
Sustavi s dušičnim oprugama predstavljaju jedinstven izazov za uklanjanje kamenca. Na maloj matrici, jedan cilindar s dušikom osigurava ravnomjeran pritisak u držaču slijepog uzorka ili skidaču. Na velikoj matrici s tlačnom pločom koja se proteže 40 inča, možda ćete trebati 8, 12 ili čak 20 dušikovih cilindara raspoređenih u proračunatom uzorku za ravnomjernu raspodjelu sile po površini pločice. Ako cilindri nisu pravilno postavljeni, tlačna ploča se naginje pod opterećenjem, stvarajući neravnomjeran protok materijala tijekom izvlačenja ili nedosljednu silu skidanja koja ostavlja čepove zaglavljene u kalupu.
Projektiranje rasporeda dušične opruge zahtijeva mapiranje raspodjele sile potrebne preko površine tlačne jastučića, zatim odabir veličine provrta cilindra i lokacija koje daju tu raspodjelu unutar prihvatljive jednolikosti, obično unutar 5-10% varijacije po površini jastučića. Predopterećenje i hod svakog cilindra moraju uzeti u obzir diferencijalni otklon montažne ploče. Viši matrice s dužim hodom mogu zahtijevati sustave povezane s razvodnikom koji hidraulički izjednačavaju tlak u svim cilindrima, osiguravajući ravnomjeran hod jastučića bez obzira na neravnomjerno opterećenje.
Strategija pilot pina za matrice velikog-formata slijedi drugačiju logiku od kompaktnog alata. U standardnim progresivnim kalupima, dva ili tri pilota adekvatno registriraju traku na svakoj stanici. Na širokoj traci koja prolazi kroz veliku matricu, bočno pomicanje trake i rubni val znače da je položaj materijala manje predvidljiv po cijeloj širini. Inženjerske smjernice tvrtke Talan Products napominju da piloti ulaze u rupe probušene u ranim stanicama i da kada te rupe zahtijevaju uske tolerancije, odvojeni pilotski otvori na nosaču održavaju točnost bez izduživanja funkcionalnih značajki. Za velike matrice inženjeri često dodaju dodatne rubne-vodilice ili opružne-centrirajuće mehanizme na međupostajama kako bi spriječili kumulativno pomicanje od kvarenja nizvodnih lokacija značajki. Što je traka šira, potrebno je više pilot točaka da se ograniči prirodna tendencija materijala da luta.
Prilagođeno projektiranje kalupa za složene velike geometrije
Osim strukturne krutosti i usmjeravanja, radne komponente velike matrice, izbijači, podizači, skidači i umetci za oblikovanje, svi zahtijevaju pristupe dizajnu koji se bitno razlikuju od prakse malih-alata.
Dizači na velikim progresivnim matricama moraju podići tešku traku dovoljno visoko da očiste oblikovane elemente dok napreduje do sljedeće stanice. Na uskoj traci, lagani dizači igle obavljaju posao. Na 48-in-širokoj traci od čelika debljine 3 mm, težina trake između točaka dizača može uzrokovati ogibljenje koje savija nosač ili se vuče po površinama matrice. Podizači šipki koji obuhvaćaju punu širinu trake ili sustavi podizača u stilu tračnica pružaju potrebnu raspodijeljenu podršku. Metodologija dizajna Talan Products naglašava da progib između podizača može zakopčati nosače, osobito kod tankih materijala. U velikom mjerilu, čak i debeli materijali popuštaju pod vlastitom težinom preko širokih nepoduprtih raspona.
Premosni urezi su kritični za upravljanje otpadom na velikim matricama. Kada operacija izrezivanja ili podrezivanja generira komad širine nego što traka može pronijeti pored nizvodnih stanica, taj se otpad mora preusmjeriti, ili odmah ispustiti kroz matricu ili zarezati kako bi se omogućio razmak od sljedećih probijanja i stanica za oblikovanje. Na kompaktnom kalupu upravljanje otpadom je naknadna misao. Na velikom progresivnom kalupu gdje čepovi mogu biti široki od 8 do 12 inča, zaglavljeni metak može srušiti kalup, savijajući udarce i oštećujući površine za oblikovanje. Pravilna geometrija zareza za premosnicu, žljebovi za otpad pod kutom radi gravitacijske pomoći i izbacivanje zračnog metka postaju bitne značajke dizajna.
Kontrola smjera srha na dugim reznim rubovima zahtijeva pažljivo planiranje. Svaki postupak rezanja stvara neravnine na jednoj strani materijala. Na trim liniji od 36 inča, smjer oštrice određuje koja površina gotovog dijela nosi taj podignuti rub. Za progresivne utisnute nosače i strukturne komponente koje se povezuju s drugim sklopovima, položaj srha je funkcionalni zahtjev, a ne kozmetički. Dizajner matrice mora usmjeriti razmake rezanja tako da se neravnine pojave na prihvatljivoj površini, što može zahtijevati dijeljenje dugih rezova u segmente sa suprotnim smjerovima razmaka ili dodavanje sekundarnih stanica za brijanje kako bi se u potpunosti uklonile neravnine.
Optimizacija zazora za operacije oblikovanja na velikim površinama uvodi učinak razmjera. Zazor matrice, razmak između izbojca i šupljine, kontrolira protok materijala tijekom izvlačenja i oblikovanja. Na malom izvlačenju, ravnomjeran razmak po obodu radi dobro. Na velikom izvlačenju u rasponu od 30 ili više inča, materijal teče različitim brzinama iz različitih smjerova zbog orijentacije zrna i varijacija trenja. Varijabilni razmak, uži u područjima gdje je materijal sklon tanjivanju i labaviji gdje prijeti gužvanje, pomaže u kontroli distribucije materijala. Ovo mapiranje varijabilnog zazora obično dolazi iz FEA simulacije i usavršava se tijekom isprobavanja matrice.
Pristup održavanju pokreće još jednu dizajnersku odluku jedinstvenu za velike alate: segmentaciju komponenti. Jednodijelnu-ploču za skidanje od 80 inča bilo bi nemoguće ravno brusiti, teško bi je bilo-jednoliko obraditi, a nepraktično bi je bilo ukloniti radi održavanja. Umjesto toga, veliki alati za skidanje matrice, ploče za držanje bušotina, pa čak i umetci za rezanje matrica segmentirani su u dijelove koji se mogu pojedinačno ukloniti, ponovno brusiti ili zamijeniti bez rastavljanja cijele matrice. Segmentacija također omogućuje upotrebu različitih materijala za različite zone, usklađivanje materijala komponente s lokalnom jačinom trošenja. Kao što najbolje prakse dizajna matrice pokazuju, probojci i umetci koriste brzo-čelik (SKH9) HRC 60-62 za ekstremnu otpornost na habanje, dok strukturne ploče koriste alatni čelik za hladni rad (SKD11) HRC 58-60. Na velikom segmentiranom kalupu, zone s visokim trošenjem dobivaju vrhunski materijal za umetanje, dok područja s nižim opterećenjem koriste jeftinije kvalitete, optimizirajući troškove bez žrtvovanja trajnosti tamo gdje je to važno.
Za inženjere alata koji upravljaju ovim-intenzivnim odlukama o dizajnu, rad sa stručnjacima koji razumiju međudjelovanje između strukture matrice, inženjeringa komponenti i protoka materijala u velikoj mjeri je ključan.YICHEN prilagođena rješenja matrice za žigosanjeizravno se pozabavite ovim raskrižjem, povezujući inženjere sa stručnošću u dizajnu matrice koja pokriva sve, od konfiguracije probijača i podizača do strategije zaobilaženja zareza, kontrole srha i optimizacije zazora za aplikacije velikog-formata. Kada izazov alata uključuje upravljanje složenošću matrice koja teži nekoliko tona i ima raspon od šest stopa ili više, tehnički partner s velikim iskustvom u inženjeringu matrica skraćuje put od koncepta do alata-spremnog za proizvodnju.
Ovdje su kritični elementi dizajna matrice koji zahtijevaju posebnu pozornost u velikoj mjeri:
- Čvrstoća papučeCipele - prilagođene-debljine projektirane za minimalni otklon u središnjem rasponu pod punim opterećenjem oblikovanja
- Konfiguracija vodilice- Četiri-stupa ili dvostruki-sustav vođenja (vanjski i unutarnji) za sprječavanje lomljenja i održavanje poravnanja-na-stanici
- Raspored opruga dušika- Više-uzorci cilindara izračunati za jednoliku raspodjelu tlaka preko velikih jastučića, s izjednačavanjem razvodnika gdje je potrebno
- Pilot strategija- Povećana gustoća pilota preko širokih traka, uključujući dodatne rubne vodilice i srednje registracijske točke
- Dizajn podiznog sustavaPodizači tipa - šipke ili tračnice- koji sprječavaju progib trake preko širokih nepodržanih raspona
- Geometrija zaobilaznice i upravljanje otpadom- Projektirane staze za uklanjanje puževa s gravitacijom-potpomognutim padobranima i zrakom-izbacivanje mlazom za velike puževe
- Planiranje pravca burra- Orijentacija zazora preslikana na funkcionalne zahtjeve strane-strane na svim dugim rubovima za smicanje
- Promjenjivi razmak za oblikovanje- FEA-karte zazora koje uzimaju u obzir anizotropni protok materijala preko velikih površina za izvlačenje
- Segmentacija komponenti- Skidači, držači i rezni umetci podijeljeni u dijelove koji se mogu održavati s klasama materijala specifičnim za-zonu
- Upravljanje toplinom- Razmatranje nakupljanja topline u velikim kalupima tijekom-rade velike brzine, uključujući kanale za hlađenje ili toplinske prekide u zonama visokog-trenja
Svaki od ovih elemenata je u interakciji s ostalima. Loše isplaniran raspored dušične opruge stvara neravnomjernu silu skidanja, što ubrzava trošenje na vodilicama, što pogoršava poravnanje proboja-na-šupljinu, što nepredvidivo pomiče uzorke srha. U matricama velikog-formata te se kaskadne interakcije pojačavaju preko udaljenosti, čineći razmišljanje o integriranom dizajnu, a ne specifikaciju-po-komponente, razlikom između matrice koja radi pouzdano i one koja zahtijeva stalnu intervenciju.
Ispravan dizajn matrice štiti značajna kapitalna ulaganja. A to ulaganje, sam trošak alata, postavlja niz pitanja o ekonomiji, amortizaciji i gdje-štancanje velikih dijelova zapravo ima financijski smisao u odnosu na alternativne pristupe proizvodnji.
Ekonomika troškova i amortizacija alata za velike dijelove
Dobro-dizajnirana matrica rješava inženjerski problem. Ali inženjerska izvedivost i financijska održivost dva su odvojena razgovora. Veliki-progresivni i prijenosni kalupi predstavljaju neke od najznačajnijih kapitalnih obveza u proizvodnji metala, a ekonomija se ponaša drugačije od onoga što inženjeri upoznati s kompaktnim alatima mogu očekivati. Početna investicija je veća. Krivulja amortizacije je strmija. A teret održavanja tijekom životnog vijeka matrice dovodi do troškova koje manji alati rijetko nameću.
Ipak, nijedan dobavljač u ovom prostoru ne postavlja transparentno ekonomsku logiku. Naći ćete popise opreme i brošure o mogućnostima, ali rijetko financijski okvir koji vam govori opravdava li vaš određeni dio, uz vašu specifičnu količinu, uopće ulaganje u alat. To je praznina koju ovaj odjeljak popunjava.
Ulaganje u alate i amortizacija za velike matrice
Troškovi matrice se skaliraju s tri primarna pokretača: brojem stanica za oblikovanje, fizičkom veličinom matrice i zahtjevima za preciznošću gotovog dijela. Za standardne progresivne matrice koje proizvode male do-komponente srednje veličine, industrijski podaci tvrtke Shaoyi Metal Technology svrstavaju tipične alate u raspon od 15.000 do 60.000 USD. Ali veliki-dijelovi matrica rade na potpuno drugoj razini. Prijenosni i linijski matrice za predimenzionirane automobilske ploče rutinski dosežu 250.000 USD do preko 1.000.000 USD kada cijeli set matrica uključuje operacije izvlačenja, obrezivanja, prirubnice i probijanja.
Zašto dramatičan skok? Svaki pokretač troškova skuplja se u velikim razmjerima. Više stanica znači više sati obrade. Veće papuče kalupa zahtijevaju teže sirove čelične gredice i duže vrijeme CNC ciklusa. Šire pločice za rezanje i oblikovanje zahtijevaju vrhunske alatne čelike u većim količinama. Faza isprobavanja, gdje se matrica testira i podešava u stvarnoj preši, traje duže jer je velike matrice fizički teže puniti, podmetati i ponavljati. Samo isprobavanje i provjera valjanosti obično predstavlja 10-15% ukupnih troškova matrice, a na alatu sa šest znamenki to je značajna stavka.
Materijal za kalupe čini 20-40% ukupne investicije. Za velike-programe štancanja metala koji očekuju 500 000 ili više pogodaka tijekom životnog vijeka matrice, proizvođači alata određuju vrhunske kvalitete kao što su SKD11 ili umeci od punog karbida na kritičnim točkama trošenja. Ovi materijali otporni su na abraziju tijekom milijuna ciklusa, ali nose značajne troškove sirovina, posebno kada se režu u prevelike umetke koje zahtijeva alat za velike dijelove. Za kraće proizvodne serije, jeftinije legure mogu smanjiti početne troškove, ali dugovječnost mijenjaju za uštedu, zahtijevaju češće održavanje ili raniju zamjenu.
Amortizacija je ono gdje matematika ili radi ili ne. Progresivna matrica od 50.000 USD raspoređena na 500.000 dijelova dodaje samo 0,10 USD po komadu u trošku alata. Ta ista matrica raspoređena na samo 5000 dijelova dodaje 10,00 dolara po komadu, kao što pokazuje Fictiv-ova analiza progresivnog žigosanja. Za veliki-dimenzije koje koštaju nekoliko puta više, prag rentabilnosti-pomiče se dramatično prema gore. Set matrica za prijenos od 300.000 USD zahtijeva značajne godišnje količine prije nego -doprinos alata po komadu padne na razinu koja se natječe s alternativnim metodama izrade.
Minimalne količine za narudžbu postoje upravo zbog ove realnosti amortizacije. Programi progresivnog žigosanja OEM-a obično se obvezuju na godišnje količine koje osiguravaju povrat investicije u alat unutar jedne do tri godine proizvodnje. Ako vaša predviđena količina ne može apsorbirati troškove alata unutar razumnog roka povrata, projekt ili treba jednostavniji pristup kalupu, zajednički-raspored alata ili bitno drugačiju metodu proizvodnje.
Po-Ekonomija na razmjeru
Nakon što se alat plati, ekonomija po-komadu štancanja postaje nevjerojatno uvjerljiva. Analiza troškova tvrtke Talan Products pokazuje da progresivna preša može proizvesti 4000 ili više dijelova na sat, s troškovima rada koji se mjere u djelićima centa po komadu. Nakon isplate alata, trošak po-komadu pada na najniži minimum: sirovina, strojno vrijeme i komadić rada. U toj ekonomiji, dugotrajno žigosanje metala dominira nad svakom alternativom izrade na-jediničnoj osnovi.
Ali velike-matriče uvode komplikaciju koju manji alati izbjegavaju: trošak održavanja kao značajan postotak ekonomičnosti životnog ciklusa. Procjene industrije postavljaju godišnje održavanje matrice na 5-10% izvorne vrijednosti matrice, ovisno o intenzitetu upotrebe. Na kompaktnoj matrici od 30.000 dolara to je 1.500 do 3.000 dolara godišnje. Na matrici za prijenos velikog formata vrijednoj 250.000 USD, to je 12.500 do 25.000 USD godišnje za oštrenje, podmetanje, zamjenu opruge i ponovno brušenje umetaka. Zanemarivanje ovog održavanja ne štedi novac. To dovodi do neravnina na dijelovima, ubrzanog trošenja i konačnog katastrofalnog kvara matrice koji košta mnogo više od preventivne njege.
Ukupni troškovi životnog ciklusa za velike naklade moraju obuhvatiti četiri različite skupine troškova:
- Početno ulaganje u alat- Jednokratni-kapitalni izdatak za dizajn matrice, izradu i isprobavanje
- Proizvodni trošak po- komadu- Materijal, vrijeme tiskanja, rad i opći troškovi dodijeljeni po dijelu tijekom aktivnih izvođenja
- Planirano održavanje- Redoviti intervali oštrenja, zamjena dušične opruge, istrošenost vodilice i pregled komponenti
- Obnova kalupa- Veliki remonti u produljenim intervalima (obično svakih 500.000 do 2.000.000 ciklusa, ovisno o ozbiljnosti materijala), uključujući zamjenu umetaka, ponovno brušenje površina za oblikovanje i pregled strukture
Za OEM usluge žigosanja metala koji rade s-materijalima visoke čvrstoće u velikim razmjerima, intervali održavanja su smanjeni. Dvo{2}}fazni čelik i nehrđajući čelik troše oštrice brže od mekog čelika, skraćujući broj ciklusa između oštrenja. Kockica koja ima 200 000 pogodaka između održavanja na čeliku 1008 može zahtijevati pozornost svakih 80 000 pogodaka na DP780. Taj ubrzani raspored održavanja izravno utječe na efektivnu cijenu po-komadu, čak i nakon što se alat u potpunosti amortizira.
Točka križanja volumena, gdje žigosanje postaje jeftinije od izrade, pomiče se ovisno o složenosti dijela i materijalu. Za jednostavne velike geometrije od mekog čelika, Talanovi podaci sugeriraju da križanje pada između 3000 i 7000 dijelova godišnje za komponente standardne-veličine. Za velike dijelove koji zahtijevaju pre-visoke tonaže i složene matrice s više-stanica, taj crossover gura znatno više, često u raspon od 10 000 do 25 000 godišnjih jedinica prije nego što ekonomija odlučno favorizira utiskivanje u odnosu na lasersko rezanje i oblikovanje preše.
Utiskivanje velikih-dijelova postaje isplativo-samo iznad određenih pragova volumena, a ti se pragovi dramatično razlikuju prema složenosti dijela, stupnju materijala i intenzitetu održavanja matrice. Jednostavan nosač od mekog čelika na 15 000 godišnjih jedinica opravdava jednostavno korištenje alata. Složena HSLA strukturna komponenta pri istom volumenu ne može se pokvariti tri godine.
Prilikom izgradnje poslovnog slučaja za -štancanje velikih dijelova u odnosu na alternativnu proizvodnju, inženjeri bi trebali eksplicitno modelirati ove faktore troškova:
- Ukupna investicija u alate uključujući dizajn, izradu, isprobavanje i inženjerske promjene tijekom puštanja u pogon
- Predviđena godišnja količina i ukupna životna količina tijekom očekivanog trajanja programa
- Proizvodni trošak po-komadu pri ciljnim stopama ciklusa, uključujući gubitke u prinosu materijala zbog rasporeda trake velikog-formata
- Godišnji trošak održavanja na temelju ozbiljnosti materijala i očekivanog broja udaraca između servisnih intervala
- Troškovi obnove kalupa u glavnim intervalima, uključujući zastoje u proizvodnji tijekom remonta
- Usporedba cijene po-komadu korištenjem alternativnih metoda (laser plus oblikovanje, zavarivanje ili odljevci) pri istoj količini
- Razdoblje povrata: pri kojoj kumulativnoj količini ukupni trošak štancanja (alat plus proizvodnja plus održavanje) prelazi ukupni trošak alternativne proizvodnje
- Čimbenici rizika uključujući vjerojatnost promjene dizajna, pouzdanost predviđanja količine i volatilnost troškova materijala
Izračun povrata nije samo aritmetika. Zahtijeva pošteno predviđanje količine. Optimistična projekcija koja opravdava ulaganje u alate, ali se nikada ne materijalizira u stvarnim narudžbama, ostavlja vas da držite šest-cifrenu vrijednost koja ne donosi povrat. Konzervativno predviđanje štiti kapital, čak i ako to znači odabir manje optimalnog procesa po-komadu tijekom prvih nekoliko godina i prelazak na žigosanje kad se količine pokažu.
Ekonomija vam govori hoćete li nastaviti. Ali oni vam ne govore kada da potpuno odete. Neki veliki dijelovi, bez obzira na volumen, suočeni su s geometrijskim ograničenjima, materijalnim ograničenjima ili zahtjevima tolerancije koji čine štancanje krivim odgovorom, bez obzira na to kako brojke funkcioniraju na papiru.
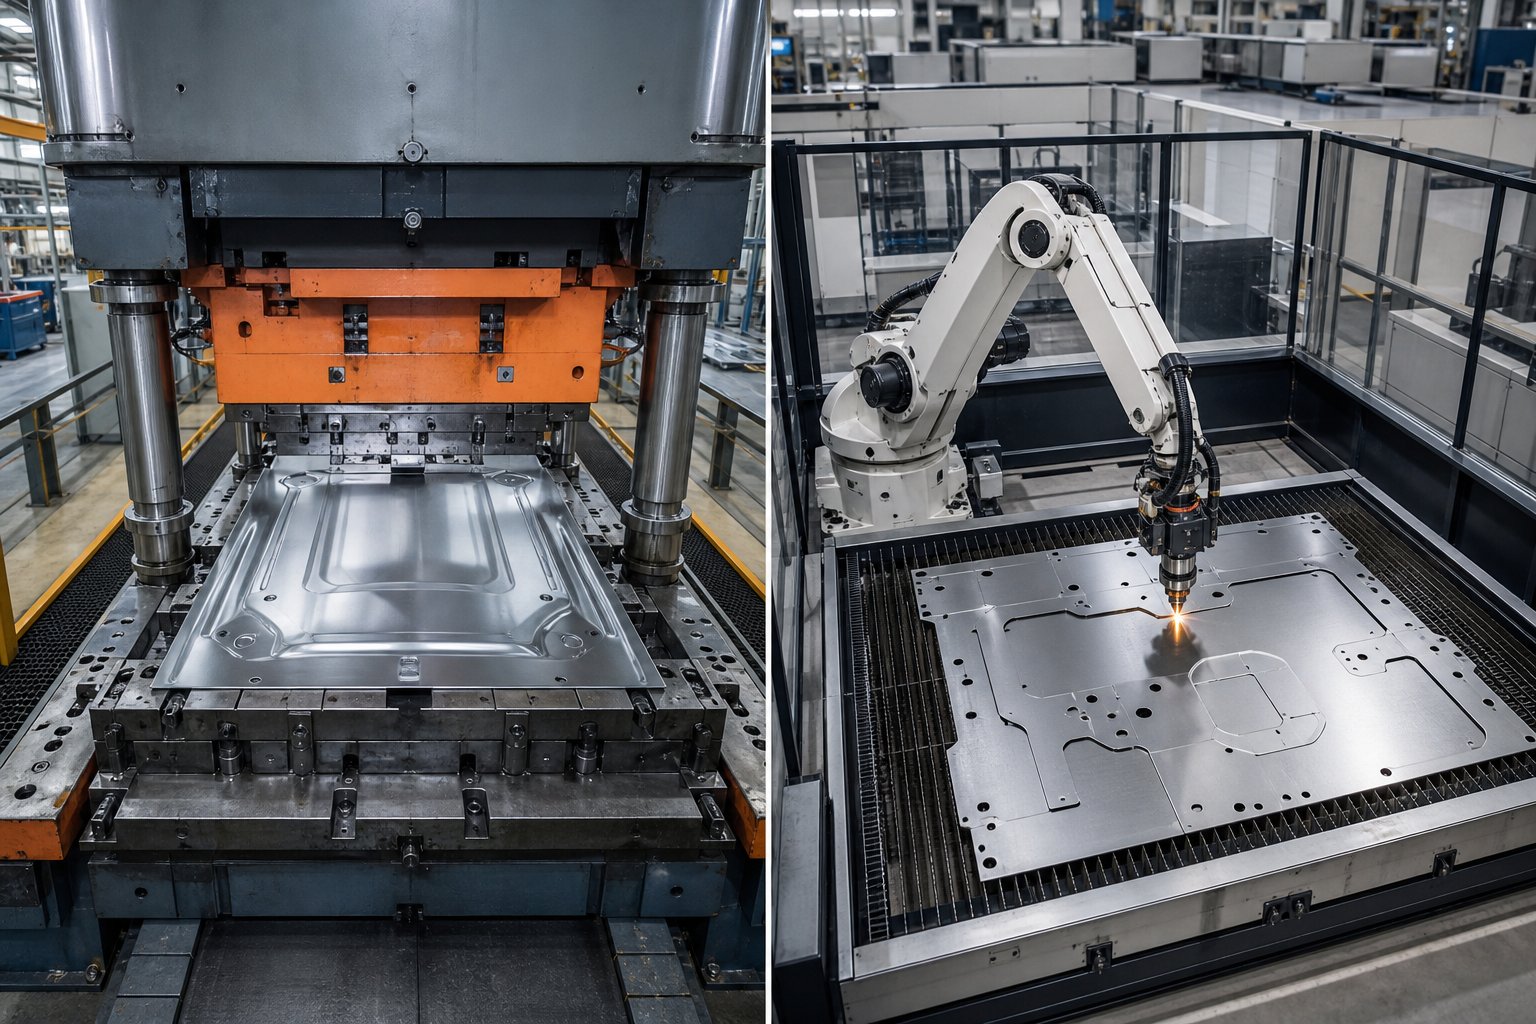
Ograničenja procesa i kada odabrati alternative
Svaki proizvodni proces ima gornju granicu. Štancanje matrica dostiže svoju gornju granicu kada geometrija dijela, ograničenja materijala ili stvarnost volumena guraju dalje od onoga što matrica može fizički ili ekonomski pružiti. Većina servisa za utiskivanje limova neće dobrovoljno dati ovu informaciju. Citirat će ono što mogu napraviti, a ne ono što ne bi trebali pokušati. Ali poštena procjena procesa zahtijeva razumijevanje gdje je granica, jer prisiljavanje dijela na pogrešnu metodu košta više od odabira prave alternative od samog početka.
Kada štancanje nije pravi odgovor
Maksimalna praktična veličina dijela za utiskivanje je oko 72 do 96 inča u smjeru dodavanja za progresivni rad i nešto veća za tandemske linije koje rukuju vanjskim pločama automobila. Osim toga, nijedno standardno postolje za prešu ne može primiti alat, a prilagođene instalacije za prešu postaju projekt za sebe.
Geometrija postavlja stroža ograničenja od veličine. Dijelovi s ekstremnim omjerima izvlačenja, sve što se približava omjeru dubine-na-promjeru iznad 2:1, obično se ne može izvući u jednoj operaciji bez međužarenja. Udubljenja, značajke ponovnog-ulaska i unutarnja geometrija koja zahtijeva bočni pristup jednostavno se ne mogu formirati u vertikalnom hodu prešanja bez mehanizama koji se pokreću-brjegasto, a koji dodaju ogromnu složenost i cijenu. U velikim razmjerima te bregaste jedinice postaju nepraktično masivne.
Određeni materijali otporni su na žigosanje-velikog formata bez obzira na geometriju. Legure koje se -očvršćuju radom, poput nehrđajućeg čelika serije 300, postaju sve teže oblikovati na više stanica, a kumulativna tonaža na velikom kalupu može premašiti raspoloživi kapacitet preše. Debela ploča iznad 8 mm općenito se pomiče u područje preše ili hidrauličke preše umjesto progresivnog utiskivanja i pristupa proizvodnji, jer potrebne sile premašuju ono što konvencionalne preše za utiskivanje učinkovito isporučuju.
Razmotrite ove scenarije u kojima alternative nadmašuju žigosanje:
- Mali volumen sa složenom geometrijom- Lasersko rezanje i oblikovanje preše isporučuju gotove dijelove bez ulaganja u alate, idealno za serije manje od 3000 jedinica
- Uske tolerancije na debeloj ploči- CNC strojna obrada od pločastih materijala ima tolerancije s kojima se utiskivanje ne može uskladiti na teškom materijalu
- Složena 3D kućišta s unutarnjim značajkama- Zavari od pojedinačno oblikovanih dijelova dopuštaju podrezivanja, unutarnje ukrućenje i elemente nemoguće u jednoj operaciji utiskivanja
- Organski oblici s ne-ujednačenim dijelovima zida- Odljevci obrađuju geometrije koje niti jedan ravni-slijed oblikovanja ne može replicirati
Čak i kod progresivnog utiskivanja hvac metala, gdje su velike komponente kanala i strukturalna kućišta uobičajeni proizvodi za utiskivanje limova, inženjeri se rutinski susreću s dijelovima koji premašuju praktična ograničenja utiskivanja. Prevelika plenumska kutija s unutarnjim pregradama i zavarenim prirubnicama, na primjer, mogla bi se činiti kao kandidat za utiskivanje samo na temelju volumena, ali njena geometrija čini izradu bržom i jeftinijom.
Usporedba alternativa za metalne-komponente velikog formata
Odluka nije uvijek binarna. Hibridni pristupi dobro funkcioniraju za velike komponente gdje se žigosanjem matrica nosi s velikim-ponovljivim operacijama (probijanje, početno oblikovanje, bušenje), dok sekundarni procesi dovršavaju karakteristike koje matrice ne mogu proizvesti. Strukturni automobilski nosač mogao bi se progresivno žigosati za svoju primarnu geometriju, zatim robotski zavariti kako bi se dodao ušitak koji bi zahtijevao nepraktičan ekscentrični mehanizam u matrici. Ova rješenja za utiskivanje metala spajaju snagu procesa umjesto da prisiljavaju jednu metodu da učini sve.
Za dijelove s malim-zahtjevima za volumenom, ulaganje alata u štancanje jednostavno se ne može amortizirati. Kao što Hoteanova analiza troškova proizvodnje pokazuje, lasersko rezanje u prosjeku je znatno niže po-jediničnom trošku od žigosanja za serije manje od 3000 komada nakon što uračunate 15$000+ troškova alata koje žigosanje zahtijeva prije proizvodnje jednog dijela. Taj se jaz dodatno povećava s-alatima za velike dijelove koji koštaju višestruko više od standardnih cijena matrice.
Evo kako se primarne alternative slažu s žigosanjem za metalne komponente velikog-formata:
| metoda | Idealan raspon glasnoće | Geometrijska složenost | Sposobnost tolerancije | Relativna cijena po-komadu (niska količina) | Relativna cijena po-komadu (visoka količina) |
|---|---|---|---|---|---|
| Štancanje | 10,000+ godišnje | Umjereno (ograničeno dubinom izvlačenja i formiranjem jedne-osi) | +/-0,005 in. standardno; +/-0,001 in. s finim brušenjem | Vrlo visoka (amortizacija alata dominira) | Vrlo nisko |
| Lasersko rezanje + oblikovanje | 1 - 5,000 godišnje | Visoko (bilo koji 2D profil, zavoji ograničeni kočnim alatom) | +/-0,004 in. rez; +/-0,010 in. formiran | Nisko (bez alata) | Visok (radno-intenzivan po komadu) |
| CNC obrada | 1 - 2,000 godišnje | Vrlo visoka (bilo koja geometrija koja se može obraditi) | +/-0,001 in. ili bolje | Umjereno (otpad materijala na velikom tanjuru) | Vrlo visoko (sporo vrijeme ciklusa) |
| Zavareni spojevi | 1 - 5,000 godišnje | Vrlo visoka (unutarnje značajke, više{0}}ravninski sklopovi) | +/-0,015 inča tipično; +/-0,005 in. s učvršćenjem | Umjereno (rad plus opremanje) | Visoko (zavarivanje se ne skalira linearno) |
| Odljevci | 500 - 100,000+ godišnje | Ekstremno visoka (organski oblici, promjenjiva debljina stijenke) | +/-0,010 in. uložni lijevani; +/-0,030 in. lijevano u pijesku | Umjereno (cijena uzorka niža od cijene kalupa) | Niska do umjerena |
Obratite pozornost na crossover. Pri maloj glasnoći svaka alternativa pobjeđuje ukupnu cijenu. U velikim količinama, štancanje pobjeđuje sve što se tiče ekonomičnosti po-komadu. Siva zona, otprilike 3.000 do 15.000 godišnjih jedinica za velike dijelove, je mjesto gdje odluka zahtijeva detaljno modeliranje, a ne osnovna pravila. Geometrija prevladava na ravnoteži: jednostavna ravna zagrada prelazi u područje utiskivanja pri manjim količinama od složene duboko-vučene ljuske.
Odljevci zaslužuju posebnu pozornost za velike konstrukcijske komponente. Lijevanje po investiciji i lijevanje u pijesak obrađuju geometrije koje se utiskivanjem ne mogu replicirati, a njihovi troškovi alata (šabloni umjesto kalupa od kaljenog čelika) obično su 30-60% niži od ekvivalentnih kalupa za utiskivanje. Kompromis su manje tolerancije, dulje vrijeme isporuke po komadu i sekundarni zahtjevi strojne obrade za kritična sučelja. Za dijelove kod kojih je optimizacija težine kroz promjenjivu debljinu stijenke važnija od stroge kontrole dimenzija, lijevanje često pobjeđuje bez obzira na volumen.
Iskreno uokvirivanje: štancanje je pravi odgovor kada je volumen velik, geometrija je kompatibilna s ravnim-oblikovanjem praznina, a tolerancije su usklađene s onim što proces prirodno daje. Kada bilo koji od tih uvjeta ne uspije, alternative nisu kompromis. To su bolje inženjerske odluke. Ključ je u prepoznavanju uvjeta koji su narušeni prije ulaganja kapitala u alate koji će biti slabiji.
Znati kada žigosati, a kada proizvoditi pola je izazova ocjenjivanja dobavljača. Druga polovica je pronalaženje partnera s opremom, stručnim alatima i inženjerskom dubinom za izvođenje bilo kojeg puta koji ima smisla za vašu određenu komponentu velikog-formata.
Procjena pružatelja usluga štancanja za velike radove
Lako je pronaći dobavljača koji može pečatirati vaš dio. Pronalaženje onog koji može pouzdano otisnuti vaš veliki dio, s tolerancijom, kroz više-godišnji proizvodni program, bitno je drugačija potraga. Sposobnosti koje odvajaju kompetentne dobavljače za metalno žigosanje od onih opremljenih za opsežne radove nisu navedene u brošuri svake tvrtke. Morate znati što pitati, što provjeriti i koje crvene zastavice signaliziraju da trgovina prelazi svoje stvarne kapacitete.
Ključne mogućnosti za provjeru kod dobavljača za žigosanje velikih-dijelova
Raspon tonaže tiska je očigledna početna točka, ali nemojte stati na broju na pločici s nazivom. Pitajte gdje je najveća tonaža dostupna u udaru. Preša od 1000 tona ocijenjena u donjoj mrtvoj točki isporučuje tu silu samo u BDC. Ako vaša operacija oblikovanja dostigne vrhunac 2 inča iznad dna, dostupna tonaža može biti 15-20% manja, ovisno o vrsti preše. Potreban vam je kapacitet usklađen s vašom stvarnom krivuljom opterećenja, a ne specifikacijom iz kataloga.
Jednako je važna i maksimalna veličina kreveta. Tvrtka za metalno utiskivanje po narudžbi koja tvrdi da ima velike-dijelove, ali radne preše s 48-inčnim krevetima ne mogu primiti 80-inčnu progresivnu matricu koju zahtijeva vaš strukturni nosač. Potvrdite dimenzije kreveta u obje osi i provjerite nosivost podupirača za kalupe teške nekoliko tona.
-Interna alatnica odvaja ozbiljne dobavljače progresivnih štancanja od trgovina koje povjeravaju vanjskim izvođačima svaki događaj održavanja. Velike matrice zahtijevaju redovito oštrenje, servis dušične opruge i zamjenu vodilice. Ako dobavljač otpremi vašu matricu od 8 tona izvan lokacije za svaki ciklus održavanja, gledate na tjedne zastoja po događaju u odnosu na dane s internom alatnicom. Kao što demonstrira pristup KMC Manufacturing alatima, integrirani alati i operacije matrica koje upravljaju projektiranjem, izgradnjom i održavanjem pod jednim krovom daju brži obrt i strožu kontrolu nad kvalitetom alata tijekom cijelog životnog ciklusa programa.
Mogućnosti simulacije i FEA pokazuju može li dobavljač predvidjeti probleme prije rezanja čelika. Za rad velikog-formata, virtualna proba matrica štedi desetke tisuća u fizičkim probama. Pitajte izvode li simulacije oblikovanja-u kući ili se oslanjaju na izrađivača kalupa da to samostalno riješi. Najbolje usluge štancanja metala u mojoj blizini ili bilo gdje, održavaju inženjere simulacije koji izravno surađuju s operaterima preše i dizajnerima matrica.
Sekundarni radni kapacitet često se zanemaruje. Skidanje srha s žigosanja od 36-inča zahtijeva opremu prilagođenu za taj otisak. Dimenzionalna inspekcija pomoću koordinatnih mjernih strojeva zahtijeva mjernu ovojnicu dovoljno veliku da obuhvati cjelokupnu geometriju dijela. Ako dobavljač povjeri inspekciju laboratoriju treće-strane, vrijeme potrebno za odobrenje prvog artikla proteže se iz dana u tjedne. Čak i pomoćne potrebe poput usluga označavanja za utiskivanje metala postaju logistički složene kada su dijelovi predimenzionirani i zahtijevaju specijalizirano učvršćenje za operacije označavanja.
Logistika zaslužuje pozornost. Velike žigosane komponente stvaraju izazove pri rukovanju i otpremi s kojima se manji dijelovi nikada ne susreću. Ambalaža mora spriječiti deformacije tijekom transporta.Dostava vangabaritnih metalnih proizvodauključuje specijalizirane sanduke,-specifične metode osiguranja tereta i dopuštenje potencijalno prevelikog tereta. Potvrdite da vaš dobavljač ima opremu za rukovanje materijalom, prostor za postavljanje i partnerstva za otpremu za premještanje vaših dijelova bez oštećenja.
Certifikati kvalitete daju osnovni signal vjerodostojnosti. ISO 9001 označava dokumentirani sustav kvalitete. IATF 16949 signalizira kontrolu-automobilskog procesa. Za velike-radove, ovi certifikati su važni jer provode protokole statističke kontrole procesa i analize sustava mjerenja koji hvataju pomake prije nego što postanu otpad. Tvrtke za žigosanje metala u Wisconsinu i preko industrijskog koridora srednjeg zapada često posjeduju oba certifikata, odražavajući regionalnu koncentraciju OEM potražnje za automobilima i teškom opremom.
Partnerstvo sa stručnjacima za Die Design
Ocjenjivanje dobavljača ne bi trebalo započeti u fazi ponude. Angažman najveće-vrijednosti počinje tijekom razvoja koncepta, kada je geometrija dijela još uvijek dovoljno fleksibilna da se prilagodi stvarnosti alata. Rad s inženjerima alata koji su specijalizirani za dizajn matrica velikog-formata u najranijoj fazi sprječava skupo otkriće da se vaš dio ne može ekonomično otisnuti onako kako je nacrtan.
Ova rana suradnja je važna jer veliki-dizajn matrica uključuje kompromise-koje ne vide dizajneri dijelova. Dodatak propuha od 2-stupnja duboko izvučenom zidu mogao bi uštedjeti 40 000 USD na alatu eliminacijom ekscentričnog mehanizma. Neznatno premještanje značajki moglo bi smanjiti broj stanica s deset na osam, smanjujući matricu u manju klasu tiska. Ove se optimizacije događaju samo kada se u razgovor uključi stručnost inženjeringa kalupa prije nego što se ispis dijela zamrzne.
YICHEN-ova prilagođena platforma za štancanjepruža jedan put za inženjere koji traže ovu vrstu specijalizirane suradnje, povezujući timove alata za stručnost u dizajnu kalupa koja pokriva strukturu, optimizaciju protoka materijala i inženjering komponenti za aplikacije velikog-formata. Kada je izazov usredotočen na to kako izraditi matricu koja upravlja složenošću u širokom rasponu uz zadržavanje preciznosti, pristup namjenskim resursima za inženjering matrice ubrzava vremenski okvir od-do-proizvodnje.
Ne može svaki dobavljač koji može pokrenuti vašu matricu dobro dizajnirati. Neke tvrtke za utiskivanje metala, među njima i proizvođači iz Wisconsina, imaju izvrsne prostorije za prešanje, ali dizajn matrice prepuštaju trećim stranama bez uvida u specifične karakteristike preše u kojima će alat raditi. Najbolji rezultati dolaze od dobavljača ili partnerstava dobavljača-plus-proizvođača alata, gdje dizajner matrice razumije ponašanje otklona ciljne preše, toplinske karakteristike i ograničenja sustava dodavanja prije nego što se iscrta prva linija u CAD-u.
Kada stavljate u uži izbor dobavljače -matričnih žigosanja za velike dijelove, jako ponderirajte ove kriterije ocjenjivanja:
- Raznolikost flote medija- Više preša koje obuhvaćaju potreban raspon tonaže i veličine kreveta, pružajući pomoćni kapacitet ako jedan stroj ne radi zbog održavanja
- -kućna alatnica s velikom-mogućnošću matrice- Pristup mostnoj dizalici, površinske brusilice dimenzionirane za predimenzionirane komponente i kapacitet CNC obrade za zamjenu umetaka
- Stručnost u dizajnu kalupa- Bilo unutar-kuće ili preko namjenskog partnera za alate, sposobnost projektiranja umire posebno za izazove velikog-formata uključujući upravljanje otklonom, ravnomjernu raspodjelu pritiska i vođenje trake
- FEA i simulacija oblikovanja- Aktivna upotreba simulacije za provjeru protoka materijala, predviđanje povratnog povrata i optimiziranje pritisaka držača slepca prije fizičke probe
- Kvalitetna infrastruktura- CMM kapacitet s mjernim volumenima koji premašuju najveću dimenziju vašeg dijela, plus sustavi statističke kontrole procesa koji prate kritične dimenzije u stvarnom vremenu
- Rukovanje materijalom i logistika- Oprema za rukovanje zavojnicama namijenjena velikim težinama zavojnica, automatizirano skidanje zavojnica, mostne dizalice za izmjenu kalupa i rješenja za isporuku prevelikih dijelova
- Certifikati i iskustvo u industriji- ISO/IATF certifikati plus demonstrirana povijest programa s dijelovima slične veličine, složenosti i materijala
- Fleksibilnost inženjerskih promjena- Spremnost i sposobnost modificiranja velikih matrica usred-programa kada dođe do revizije dizajna, bez ponovne izrade od nule
- Geografski i opskrbni lanac odgovara- Blizina vaših operacija montaže za smanjene troškove prijevoza i brži odgovor ili uspostavljena partnerstva za prijevoz tereta za pouzdanu-isporuku na velike udaljenosti
Stručnost u dizajnu kalupa zaslužuje naglasak kao razlika koja odvaja odgovarajuće dobavljače od iznimnih. Svaka radnja s dovoljno velikom prešom može snažno udarati metal. Dobavljač koji razumije zašto raspored dušične opruge treba dvanaest cilindara umjesto osam, ili zašto pilot strategija zahtijeva međuregistriranje na traci od 48-inča, je onaj koji isporučuje dijelove s tolerancijom od hit jedan do hit one milijun. Ta inženjerska dubina, bilo da je rezidentna unutar tvrtke ili joj se pristupa preko specijaliziranog partnera za dizajn matrica, ono je što uslugu žigosanja velikih dijelova transformira iz robne transakcije u proizvodni program koji stvarno funkcionira.
Često postavljana pitanja o usluzi štancanja velikih dijelova
1. Koja se veličina kvalificira kao veliki dio kod štancanja?
Dio se obično kvalificira kao velik kada premašuje 24 inča u bilo kojoj pojedinačnoj dimenziji ili zahtijeva postolje za prešu veće od 72 inča. Debljina materijala iznad 3 mm (0,120 inča) također gura komponente u veliki-teritorij. Težina je još jedan čimbenik: kada gotovi proizvodi premaše ono što operateri mogu sigurno ručno rukovati, postaje neophodan mehanički prijenos ili robotska automatizacija, signalizirajući klasificiranje velikih-dijelova.
2. Kolika je tonaža potrebna za-žigosanje velikih dijelova?
Zahtjevi za tonažu za mjerilo velikih dijelova s opsegom rezanja i površinom za oblikovanje, pomnoženo s debljinom materijala. Progresivna matrica s 12 stanica koja radi na zalihama velikih dimenzija obično zahtijeva 800 do 1200 tona ili više. Udvostručenje debljine materijala otprilike udvostručuje silu na svakoj stanici istovremeno, zbog čega teške operacije štancanja za predimenzionirane komponente rutinski zahtijevaju preše u rasponu od 600 do 2,000+ tona.
3. Koja je razlika između progresivne matrice i prijenosne matrice za velike dijelove?
Progresivni kalupi drže dio pričvršćen za traku kroz sve stanice za oblikovanje, što ih čini idealnim za-veliku proizvodnju dijelova koji odgovaraju ograničenjima širine trake i ne zahtijevaju duboko izvlačenje. Matrice za prijenos odvajaju dio od trake, koristeći mehaničke prste za pomicanje pojedinačnih praznina između stanica. Prijenosno žigosanje odgovara većim geometrijama, dubljim izvlačenjima i dijelovima kojima je potrebno ponovno pozicioniranje između operacija. Za predimenzionirane komponente koje prelaze 36 inča, prijenos ili tandem vodovi često postaju jedina fizički izvediva opcija.
4. Koliko košta alat za utiskivanje velikih-dijelova?
Standardni progresivni kalupi za male i-komponente srednje veličine obično koštaju 15.000 do 60.000 USD. Prijenos-velikih dijelova i matrice za velike konstrukcijske ili automobilske ploče mogu se kretati od 250.000 USD do preko 1.000.000 USD kada cijeli set matrica uključuje operacije izvlačenja, podrezivanja, prirubnice i probijanja. Sami materijali čine 20-40% ukupne investicije. Godišnje održavanje dodaje 5-10% izvorne vrijednosti matrice. Ti se troškovi amortiziraju tijekom obujma proizvodnje, čineći velike{24}}troškove štancanja-djelotvornim samo iznad određenih pragova količine, često 10.000 do 25000+ godišnjih jedinica. YICHEN-ova prilagođena rješenja matrice za žigosanje (https://www.yichen-group.com/stamping-die/) pomažu inženjerima alata optimizirati strukturu matrice i dizajn komponenti za upravljanje troškovima programa alata velikog formata.
5. Kada biste trebali odabrati alternative umjesto štancanja za velike dijelove?
Utiskivanje možda nije pravi odgovor kada godišnje količine padnu ispod 3.000 do 5.000 jedinica, kada geometrija dijela uključuje ekstremne omjere izvlačenja iznad 2:1, podrezivanja koja zahtijevaju nepraktične ekscentrične mehanizme ili materijale debljine iznad 8 mm. Lasersko rezanje i oblikovanje prešom radi bolje za-složene profile malog volumena. CNC obrada odgovara radu s{10}}debelim pločama s malom tolerancijom. Zavareni spojevi upravljaju sklopovima s više-ravnina s unutarnjim značajkama. Odljevci se ističu organskim oblicima s promjenjivim dijelovima stijenke. Hibridni pristupi koji kombiniraju žigosanje sa sekundarnim procesima često daju najbolju ravnotežu troškova i mogućnosti.


