


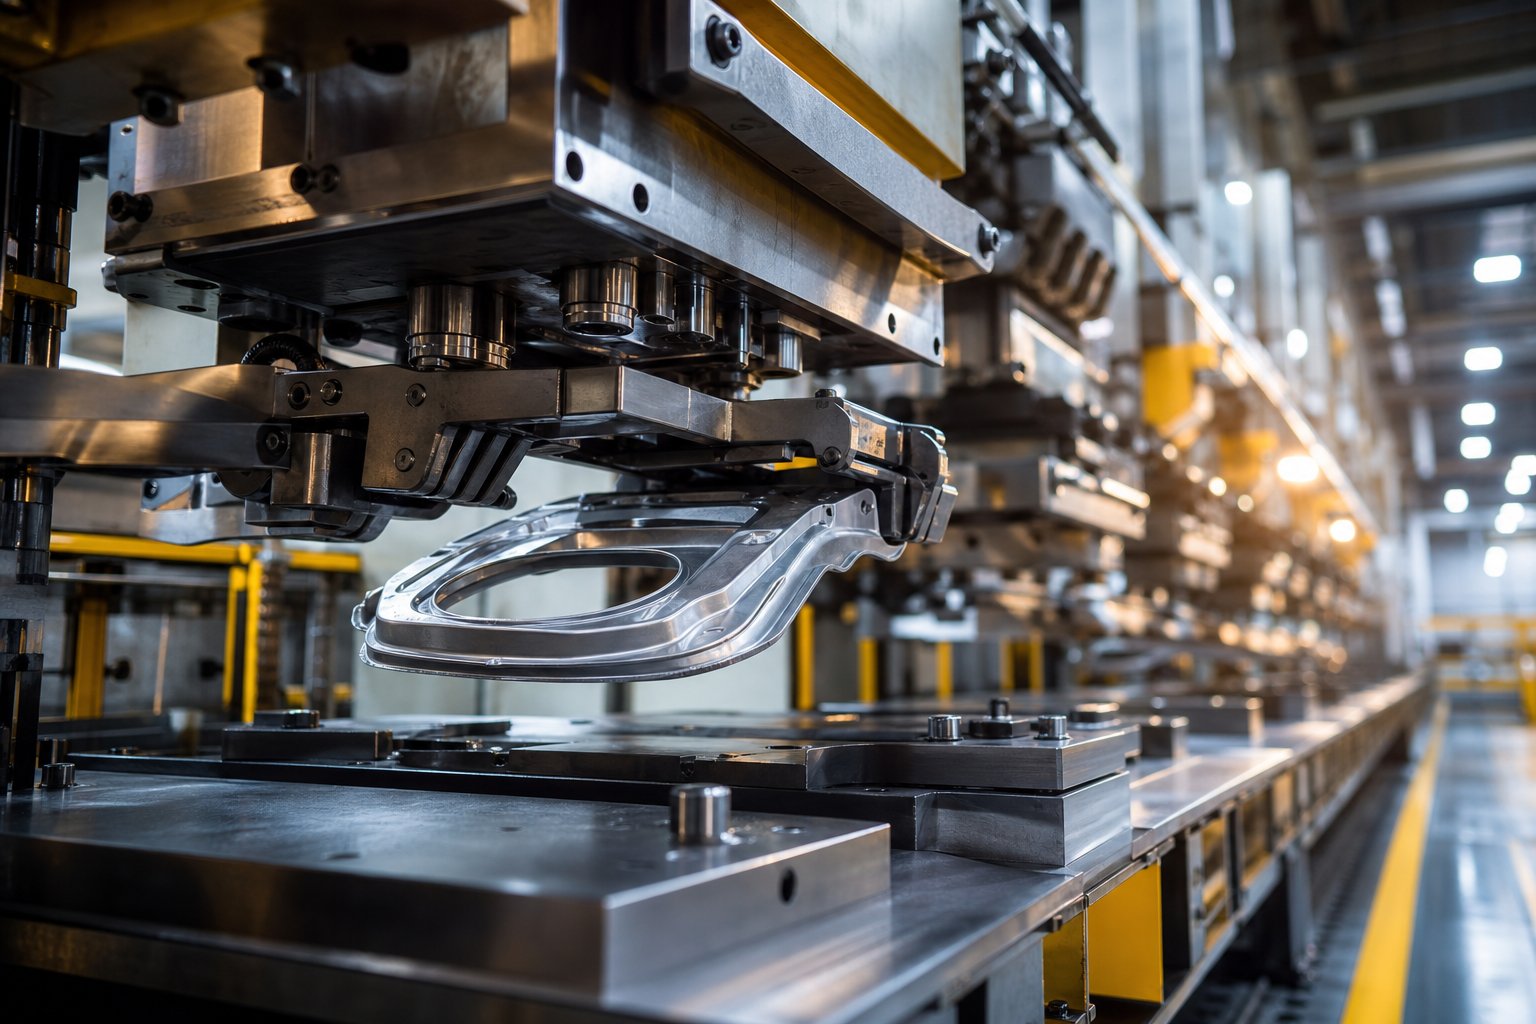
Što je žigosanje matrica za prijenos i zašto ga inženjeri biraju
Kada je dio prevelik, predubok ili previše geometrijski složen da ostane pričvršćen na metalnu traku tijekom oblikovanja, potreban vam je drugačiji pristup. Taj pristup jetransfer die stamping.
Definiranje žigosanja matrice za prijenos
Prijenosno utiskivanje je proces oblikovanja metala u kojem se pojedinačni komadi odvajaju od svitka ili lima, zatim mehanički premještaju između neovisnih stanica pomoću prijenosnog sustava koji podiže, pomiče i postavlja svaki dio za uzastopne operacije kao što su izvlačenje, bušenje, savijanje i obrezivanje.
Kritična razlika ovdje je odvajanje. Za razliku od progresivnog utiskivanja, gdje obradak ostaje povezan s kontinuiranom trakom od početka do kraja, prijenosno utiskivanje rano oslobađa sirovinu. Mehanički ili servo-mehanizam za prijenos zatim prenosi svaki komad kroz više stanica unutar jedne preše. Svaka stanica ima svoju namjensku matricu koja izvodi određenu operaciju, a dio se postupno oblikuje dok se kreće kroz liniju.
Zašto ovaj proces postoji kao zasebna kategorija
Zamislite da trebate duboko-iscrtati strukturni automobilski nosač ili oblikovati veliko kućište uređaja s više-osnom geometrijom. Održavanje tog dijela privezanim za traku stvara probleme protoka materijala, ograničava dubinu izvlačenja i ograničava vam dostupne kutove oblikovanja. Matrice za prijenos to rješavaju rukovanjem slobodno-stojećim prazninama koje je moguće okretati, premještati i oblikovati iz više smjerova.
Vrste dijelova koji imaju najviše koristi od ovog procesa imaju nekoliko zajedničkih osobina:
- Veće geometrije koje premašuju praktične širine trake
- Duboka crtanja koja zahtijevaju više faza ponovnog crtanja
- Složeni oblici koji uključuju navoje, rebra, izbočine ili više{0}}savijanja
- Dijelovi koji zahtijevaju operacije na obje strane obratka
Prijenosne matrice popunjavaju prazninu koju ni-alati s jednim udarcem ni progresivno utiskivanje ne mogu učinkovito riješiti. Kombiniraju -produktivnost štancanja s više stanica s geometrijskom slobodom koju pruža samo slobodan blank.
Ovaj je članak napravljen kao izvor-inženjeringa procesa. Pronaći ćete mehaniku-po-stanice, kriterije za odabir sustava prijenosa, pravila DFM-a, okvire analize troškova i poštene smjernice o tome kada se ova metoda isplati, a kada ne. Cilj je dati vam tehničku osnovu za donošenje odluka o alatima s povjerenjem, počevši od toga kako proces zapravo funkcionira u svakoj fazi.
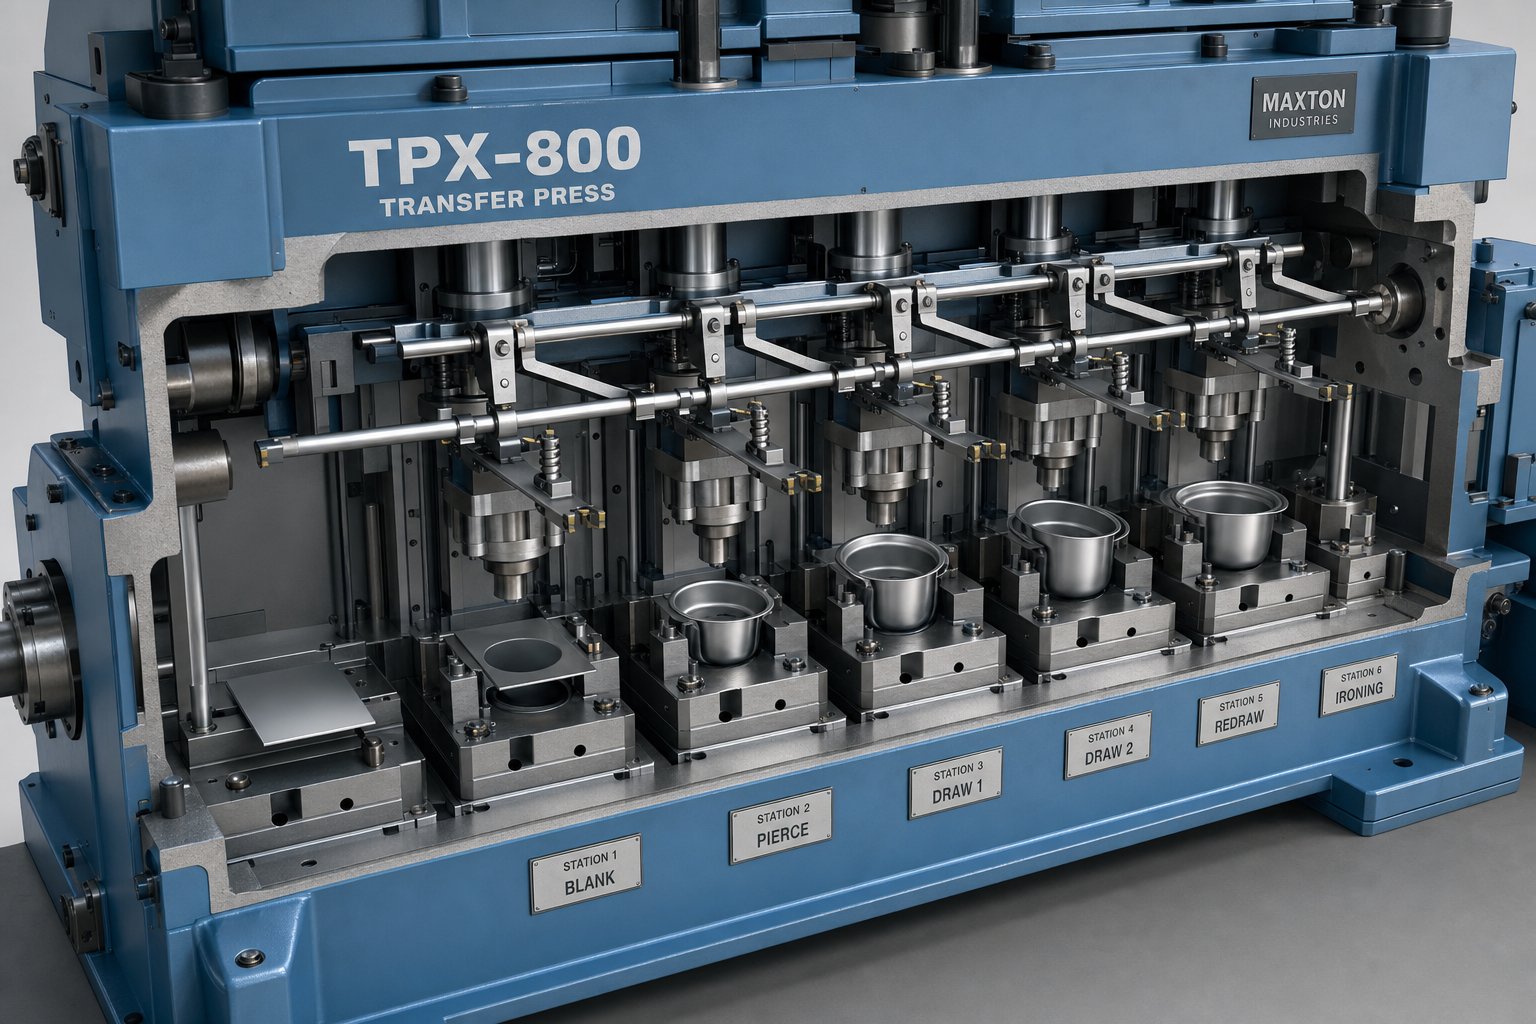
Kako radi utiskivanje matrica za prijenos stanicu po stanicu
Slobodno{0}}stojeći uložak ne pomiče se sam. Svaka linija za utiskivanje kalupa za prijenos ovisi o preciznoj koordinaciji između dopremanja materijala, operacija oblikovanja i mehaničkog sustava koji prebacuje dijelove od jedne stanice do druge. Evo kako svaka faza funkcionira u praksi.
Od zavojnice do odvajanja slijepih dijelova
Većina linija počinje sa sustavom za rukovanje zavojnicama koji odmotava metalni lim i ubacuje ga u stanicu za izradu praznina. Metoda utiskivanja žigosanjem, bez obzira na to da li se -uvlači u kolut ili prethodno-izrezane praznine učitane iz slagača, određuje kako linija počinje. Ubacivanje zavojnica dobro funkcionira za kvadratne ili pravokutne praznine, dok unaprijed izrezane sirovine nude bolju iskoristivost materijala za nepravilne oblike. u ahibridna postavka zavojnice/prijenosa, progresivna matrica za izrezivanje odvaja materijal, a sustav prijenosa preuzima dobiveni izradak za sve naredne operacije.
Ovdje je važna kvaliteta prazne slike. Smjer srha, ravnost i konzistentnost dimenzija utječu na to koliko pouzdano prsti za prijenos hvataju i pozicioniraju radni komad na prvoj stanici za oblikovanje.
Operacije stanice u nizu
Jednom odvojen, sirovina putuje kroz niz neovisnih stanica za kalupe, od kojih svaka izvodi određenu operaciju oblikovanja ili rezanja. Uobičajeni slijed utiskivanja prešom za prijenos izgleda ovako:
- Prazni - ravni list izrezan je na traženi profil
- Prvo crtanje - formira se početni oblik šalice ili školjke
- Ponovno nacrtaj - ljuska se produbljuje ili preoblikuje u jednoj ili više faza
- Probušene - rupe, prorezi ili značajke se buše u oblikovanu geometriju
- Savijanje ili rubovi - rubovi su presavijeni do konačnih kutova
- Kovanjem ili utiskivanjem - lokalna područja dobivaju preciznu debljinu ili površinske detalje
- Obrezivanje - višak materijala i značajke nosača se uklanjaju kako bi se proizveo gotov dio
Ne zahtijevaju svaki dio sve te stanice. Neki preskaču ponovno crtanje; drugi dodaju neaktivne stanice kako bi se prilagodili uklanjanju otpada ili omogućili da dužina koraka ostane kratka. Broj stanica pomnožen s duljinom koraka (obično vođen veličinom praznog papira) mora stati unutar preše, tako da je broj stanica uvijek fizičko ograničenje, a ne samo preferencija procesa.
Koordinacija vremena tiskanja i prijenosa
Mehanizam za prijenos podiže, pomiče i postavlja svaki dio između stanica u vremenskom okviru kada je cilindar otvoren. Ovaj vremenski odnos je srce cijele linije. Prijenos mora dovršiti svoj puni ciklus gibanja, uključujući vraćanje prsta, prije nego što se ram spusti za sljedeći zaveslaj.
U mehaničkoj prijenosnoj preši, pokreti pokretani ekscentrom fiksirani su na kut poluge preše, što znači da se svako podizanje, stezanje i napredovanje događa u istoj točki u svakom okretaju. Servo{2}}sustavi nude programibilne profile kretanja koji mogu neovisno prilagoditi početna vremena, ubrzanja i točke zadržavanja. Ova fleksibilnost omogućuje veće udarce u minuti jer se preklapanja pokreta, kao što je početak napredovanja prije potpunog završetka dizanja, mogu fino-podesiti bez mehaničkih modifikacija.
Specifikacije tiska izravno ograničavaju ono što prijenosna matrica može postići. Tonaža određuje maksimalnu silu oblikovanja dostupnu na svim stanicama istovremeno. Veličina kreveta ograničava broj i razmak stanica. Duljina hoda mora odgovarati i dubini izvlačenja i dovoljnom razmaku da prsti za utiskivanje mogu ući i izaći bez smetnji. Neusklađenost između bilo kojeg od ovih parametara i zahtjeva za dijelom znači da matrica ili neće odgovarati, neće se pravilno oblikovati ili neće raditi profitabilnom brzinom.
Ovi mehanički odnosi između hoda preše, gibanja prijenosa i rasporeda stanice objašnjavaju zašto inženjeri za utiskivanje preše mnogo ulažu u procjenu unaprijed. Ali sam prijenosni mehanizam dolazi u nekoliko konfiguracija, od kojih svaka odgovara različitim geometrijama dijelova i proizvodnim zahtjevima.
Vrste prijenosnih sustava i kako odabrati pravi
Mehanizam prijenosa je ono što odvaja-prešu s više stanica od niza neovisnih alata. On diktira koliko brzo možete trčati, s kojim geometrijama dijelova možete rukovati i koliko vremena oduzimaju promjene. Odabir pogrešne vrste sustava za vašu aplikaciju znači ostavljanje udaraca u minuti na stolu ili, još gore, borbu s nestabilnošću svaki put kada linija ubrza.
Mehanizmi prijenosa s tri-osovine nasuprot dvo{1}}osovini
Sustavi s dvije-osi rade u jednoj ravnini, obično se podižu i napreduju (kretanje X-Z). Dižu dio s površine matrice, nose ga naprijed do sljedeće stanice i odlažu ga. Pozicioniranje tijekom uvlačenja prsta oslanja se na opružne klinove koji sprječavaju pomicanje obratka prije zatvaranja matrice. Ovi sustavi dobro funkcioniraju za dijelove s dosljednim profilima koji ne zahtijevaju preorijentaciju između stanica.
Tri{0}}sustavi s tri osi dodaju steznu os, stvarajući uzgon-steza-napredno kretanje u ravninama X-Y-Z. Ovo kretanje po tri-osi omogućuje prijenosnom alatu da sigurno uhvati izradak, podigne ga dalje od donjih-komponenti matrice, pomakne ga do sljedeće stanice i postavi ga unutar uskih perimetarskih-granica. KaoBilješke časopisa Metal Forming, kombinacija geometrije dijela, blokova za ugniježđivanje i klinova za lociranje održava orijentaciju tijekom povlačenja prstiju u ovim sustavima.
Konfiguracije s tri-osi obično su postavljene-na ploči-ili pre-montirane, s komponentama alata za prijenosnu prešu dizajniranim za pružanje slobodnog prostora za povratni put prstiju dok izbjegavaju smetnje s nižim-čelikom za matrice, ekscentrima i komponentama za vođenje. -Montirane varijante mogu postići veće brzine hoda zbog kraćih udaljenosti, iako povećavaju složenost dizajna.
Servo{0}}sustavi i njihove prednosti u odnosu na mehaničke prijenose
Tradicionalne prijenosne preše s bregastim- pogonom povezuju svaki pokret s kutom radilice. Vremena podizanja, napredovanja i stezanja su fiksna, što znači da se ne mogu prilagoditi različitim težinama ili geometrijama dijelova bez mehaničkog podešavanja. Ova krutost dobro funkcionira za namjenske linije koje godinama vode jedan dio obitelji.
Servo{0}}sustavi mijenjaju jednadžbu. Profili gibanja postaju programabilni, tako da operater može prilagoditi putne udaljenosti, krivulje ubrzanja i vrijeme kada svaka os počinje i završava svoje kretanje. Praktične prednosti su značajne:
- Brža promjena - novi profili kretanja učitavaju se digitalno umjesto da zahtijevaju izmjenu kamera
- Veći SPM potencijal - preklapanje kretanja (početak napredovanja prije završetka dizanja) može se fino-podesiti bez promjena hardvera
- Asimetrično rukovanje dijelovima - različiti profili ubrzanja na svakoj strani kompenziraju neravnomjernu raspodjelu težine
- Smanjene vibracije - zaobljeni prijelazi pokreta i optimizirane G-sile poboljšavaju stabilnost praznog mjesta pri brzini
Veći, teži obradaci zahtijevaju jače ruke i prste za prijenos, što povećava inerciju sustava i često zahtijeva sporije radne brzine. Prijenos-simulacije kretanja pomaže odrediti profil koji uravnotežuje prihvatljive razine inercije, točno pozicioniranje i dug-život prijenosnog sustava. Tanki materijali predstavljaju suprotan izazov: manja krutost čini ih osjetljivima na vibracije tijekom-pokreta visokog ubrzanja.
| Atribut | Dvije-osi (mehanički) | Tro-osa (mehanička) | Servo-pogon (2 ili 3 osi) |
|---|---|---|---|
| Osi gibanja | Podizanje + unaprijed | Podizanje + stezaljka + napredovanje | Programabilni (2 ili 3 osi) |
| Raspon brzine (SPM) | Umjereno (fiksna krivulja) | Umjereno (fiksna krivulja) | Visoko (optimizirajuće preklapanje) |
| Kapacitet težine dijela | Lagano do srednje | Srednje do teško | Cijeli raspon (ovisno-o profilu) |
| Vrijeme promjene | Dugo (mehanička zamjena) | Dugo (mehanička zamjena) | Kratko (učitavanje digitalnog profila) |
| Najbolje-prilagođene aplikacije | Jednostavne geometrije, dosljedni profili | Duboko izvlačenje, velike ploče, više{0}}ravninski dijelovi | Mješovita proizvodnja, asimetrični dijelovi, visoki -SPM ciljevi |
Odabir se u konačnici svodi na usklađivanje sustava s vašom proizvodnom realnošću. Namjenska linija velikog-volumena koja pokreće jedno duboko-kućište deset godina može opravdati robustan mehanički sustav s tri-osi. Postrojenje za utiskivanje višestrukih brojeva dijelova na zajedničkim prijenosnim prešama ima koristi od servo fleksibilnosti i brže izmjene. Geometrija dijelova, težina, ciljana brzina i razmak između stanica svaki sužava područje, ali odluka također ovisi o tome kako će se vaša kombinacija alata razvijati tijekom vijeka trajanja opreme.
Naravno, sustav prijenosa samo je pola jednadžbe. Druga polovica je je li prijenosna matrica uopće prava strategija alata ili bi progresivna matrica mogla obaviti posao uz nižu cijenu i kraće vrijeme isporuke.
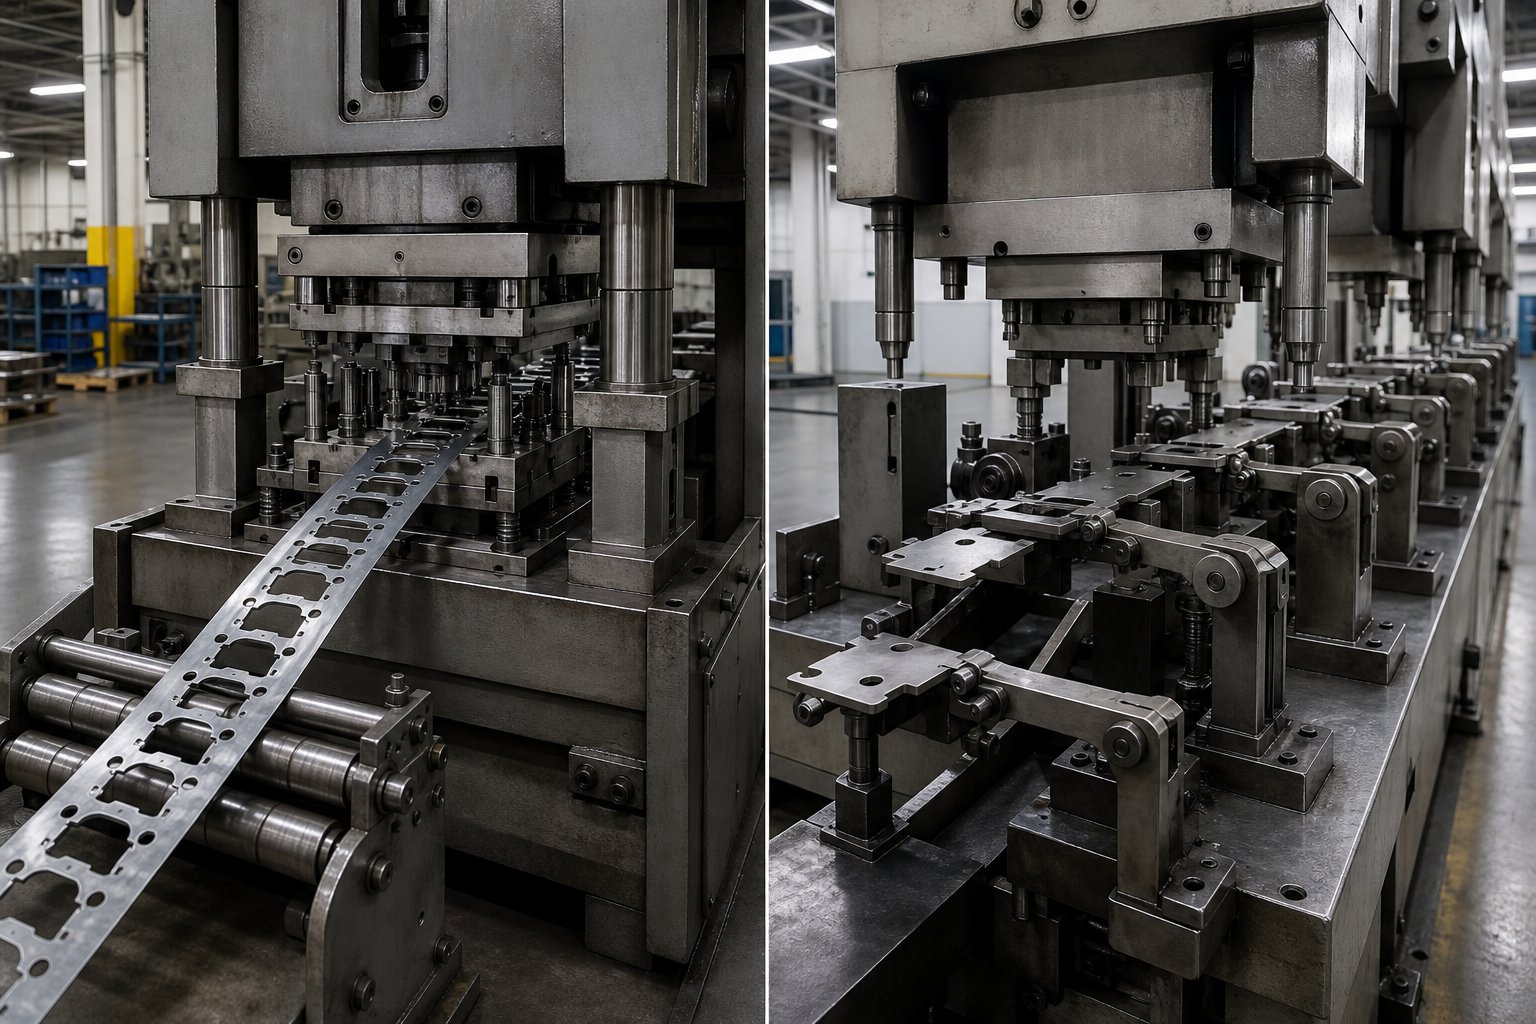
Transfer Die Stamping u odnosu na Progressive Die Stamping
Dakle, što je progresivni kalup i kada ga dio prerasta? Progresivna matrica za utiskivanje drži obradak pričvršćenim za kontinuiranu metalnu traku dok napreduje kroz svaku stanicu. Taj trakasti spoj je i najveća prednost u učinkovitosti procesa i njegovo temeljno geometrijsko ograničenje. Progresivni matrice ističu se brzinom i iskorištenjem materijala za dijelove koji se mogu u potpunosti oblikovati dok su još privezani. Prijenosne matrice preuzimaju tamo gdje ta veza postaje ograničenje.
Pravo pitanje nije koja je metoda bolja. To je koja metoda odgovara specifičnim zahtjevima vašeg dijela, vašem volumenu i proračunu.
Ključni kriteriji odabira za svaki proces
Nekoliko mjerljivih čimbenika određuje hoće li progresivno utiskivanje ili prijenosno utiskivanje odgovarati:
- Složenost geometrije dijela- Progresivno utiskivanje metala učinkovito obrađuje ravne ili plitko-oblikovane geometrije, ali dijelovi koji zahtijevaju duboke čašice, više-savijanja po osi ili operacije na obje strane izratka trebaju slobodu koju pruža matrica za prijenos.
- Veličina dijela- Širina trake i dimenzije postolja za prešu ograničavaju progresivne matrice. Jednom kada dio prijeđe otprilike 300-450 mm u svojoj najvećoj dimenziji, održavanje cjelovitosti trake postaje nepraktično. Alati za prijenos rukuju velikim školjkama, okvirima i strukturalnim pločama bez ovog ograničenja.
- Dubina crtanja- Progresivno žigosanje može upravljati plitkim izvlačenjem, obično ispod 1:1 omjera dubine-prema-promjeru. Dublja crtanja zahtijevaju višestruke faze ponovnog crtanja s prazninom u slobodnom stanju, što podržavaju samo sustavi prijenosa.
- Debljina materijala- Vrlo tanki materijal (ispod 0,5 mm) dobro se uvlači i upravlja u progresivnim kalupima. Deblji materijali, posebno iznad 3 mm, generiraju veće sile oblikovanja i značajniji opružni povrat, često favorizirajući postavke prijenosa gdje premještanje--stanice poboljšava kontrolu.
- Zahtjevi tolerancije- Obje metode postižu uske tolerancije, ali matrice za prijenos dopuštaju pojedinačne prilagodbe stanica bez utjecaja na uzvodne operacije. Progresivni matrice zahtijevaju da cijela traka ostane precizno poravnata, što otežava lokalizirane korekcije.
| Kriterij | Progresivno žigosanje | Transfer Die Stamping |
|---|---|---|
| Veličina dijela | Mali do srednji (ograničeno širinom trake) | Srednje do veliko (ograničeno postoljem) |
| Dubina crtanja | Plitko (obično manje od omjera 1:1) | Duboko (1:1 ili više, višestruko ponovno crtanje) |
| Broj stanica | Često 8-20+ u jednom bloku matrice | Obično 4-12 neovisnih postaja |
| Iskorištenje materijala | Viša (kontinuirana traka, manje otpada) | Umjereno (ovisno o praznom gniježđenju) |
| Trošak alata | Veći unaprijed (jedan složeni blok matrice) | Niže po postaji, ali kumulativno s brojem postaja |
| Idealan raspon glasnoće | Velika količina (500K+ godišnje) | Srednje do visoko (50K-500K+ godišnje) |
Siva zona u kojoj se natječu obje metode
Ne spada svaki dio uredno u jednu kategoriju. Nosač srednje-veličine s umjerenom dubinom izvlačenja i nekoliko probušenih dijelova tehnički bi mogao raditi u progresivnom ili prijenosnom kalupu. Redovito ćete se susresti s ovom sivom zonom, a odluka se često svodi na sekundarne čimbenike, a ne na čvrsta ograničenja.
Razmotrite nacrtano kućište promjera otprilike 150 mm s omjerom dubine-prema-promjeru 1:1, četiri probušene rupe i rubom s prirubnicom. Progresivna matrica za utiskivanje mogla bi oblikovati ovaj dio ako je materijal dovoljno tanak i ako širina trake omogućuje izvlačenje bez suvišnog materijala nosača. Prijenosna matrica postiže isto s manje ograničenja oblikovanja, ali zahtijeva odvojeni korak izrezivanja i mehanizam za prijenos.
U ovim graničnim slučajevima postavite tri pitanja:
- Treba li dio operacije na više ravnina koje bi zahtijevale odsijecanje trake u progresivnom alatu?
- Hoće li gubici iskorištenja materijala zbog široke progresivne trake nadoknaditi troškovnu prednost višeg SPM-a?
- Opravdava li obujam proizvodnje obično duže vrijeme izrade progresivne matrice?
Ako na prvo pitanje odgovorite potvrdno, transfer pobjeđuje prema zadanim postavkama. Ako je odgovor ne, odluka se prebacuje na ekonomiju.
Točke križanja cijene i količine
Progresivne matrice općenito daju nižu cijenu po-komadu pri vrlo velikim količinama jer rade brže i minimalno troše materijal. Međutim, njihovo ulaganje u alat-utovareno je u jedan složeni blok matrice. Ulošci za prijenos raspoređuju tu investiciju na neovisne stanice, koje pojedinačno koštaju manje, ali se zbrajaju kako broj stanica raste.
Točka križanja, gdje progresivno žigosanje postaje jeftinije po dijelu, ovisi o složenosti. Za jednostavne ravne dijelove s nekoliko zavoja, progresivno utiskivanje metala pobjeđuje u gotovo svim količinama iznad 100.000 komada godišnje. Za duboko-izvučene ili više{5}}osne dijelove, matrice za prijenos često ostaju konkurentne u stotinama tisuća jer bi alternativa bila pretjerano složena progresivna matrica ili sekundarne operacije koje smanjuju prednost po-komadu.
Zamislite to na sljedeći način: ako vaš dio može ostati na traci i potpuno se oblikovati, a da traka ne postane prepreka, progresivno je vjerojatno vaš najučinkovitiji put. Onog trenutka kada spajanje trake zahtijeva kompromise u geometriji, dubini izvlačenja ili kontroli tolerancije, alat za prijenos zaslužuje svoje mjesto. Sam materijal također igra ulogu u ovoj odluci, budući da različite legure nameću vlastita ograničenja oblikovanja koja su u izravnoj interakciji s odabirom procesa.
Odabir materijala i smjernice za oblikovanje
Svaki proces oblikovanja ima materijalna ograničenja, a ta ograničenja određuju hoće li vaš dio raditi glatko ili se bori s matricom na svakoj stanici. Kod utiskivanja matrice za prijenos, izbor materijala utječe na broj stanica, tonažu preše, stopu trošenja matrice i složenost povratne kompenzacije. Odabir prave legure nije samo odluka o snazi. To je odluka-inženjeringa procesa.
Metali i legure prikladni za prijenos kalupa
Prijenosne matrice rade sa širokim rasponom progresivnih materijala za utiskivanje, ali neke legure prirodno odgovaraju za više-stanice, duboko-izvlačenje-prirodu ovog procesa. Evo kako se ponašaju najčešće obitelji:
Nisko{0}}ugljični čelik (SPCC, DC01-DC06)ostaje radni konj. S vrijednostima istezanja od 28-42% i r-vrijednostima između 1,5 i 2,0, ovi stupnjevi povlače duboko i predvidljivo. Progresivno utiskivanje čelika pokriva mnoge jednostavnije dijelove u ovoj obitelji materijala, ali kada dubina izvlačenja ili veličina dijela premaše ograničenja progresivne trake, alat za prijenos preuzima se bez ikakvog oštećenja oblikovanja.
Nisko-legirani čelik visoke{0}}čvrstoće (HSLA)nudi vlačnu čvrstoću od 450-700 MPa uz umjereno istezanje (18-25%). Zahtijeva veću tonažu preše i pažljivo određivanje redoslijeda stanica kako bi se izbjeglo lokaliziranje naprezanja, ali matrice za prijenos to prilagođavaju kroz neovisno optimizirane stanice.
Nehrđajući čelik (304, 316, 430)predstavlja jedinstven izazov. Austenitni stupnjevi poput 304 i 316 rade-brzo otvrdnjavaju tijekom oblikovanja, dobivajući 10-20% na čvrstoći nakon svake operacije izvlačenja. To znači da svaka sljedeća stanica vidi tvrđi, opružniji obradak. Dok progresivno utiskivanje nehrđajućeg čelika dobro funkcionira za plitke, male dijelove, dublje izvlačenje nehrđajućeg čelika gotovo uvijek zahtijeva alate za prijenos jer se neovisne stanice mogu podesiti za rukovanje progresivno rastućom tvrdoćom.
Aluminijske legure (5052, 6061)su lagane i vodljive, ali imaju niže r-vrijednosti (0,6-1,0), što ih čini sklonima stanjivanju tijekom dubokog izvlačenja. Matrice za prijenos kompenziraju širenjem izvlačenja na više stanica s manjim redukcijama po koraku.
Bakar i mesing (C110, C260)nude izvrsnu duktilnost, s bakrenim progresivnim utiskivanjem, rukovanje većinom konektora i terminala u progresivnim kalupima. Međutim, veće bakrene sabirnice ili duboko{1}}vučena mjedena kućišta imaju koristi od alata za prijenos kada veličina dijela ili geometrija crteža premašuje ono što traka može podnijeti.
| Materijalna obitelj | Tipičan raspon debljine | Istezanje (%) | Napomene o prikladnosti matrice za prijenos |
|---|---|---|---|
| Nisko{0}}ugljični čelik (DC01-DC06) | 0.5 - 6.0 mm | 28 - 42% | Izvrsna izvedba-dubokog izvlačenja; visoka r-vrijednost podržava više-izvlačenja |
| HSLA čelik | 0.8 - 4.0 mm | 18 - 25% | Dobra čvrstoća-od-težine; treba veću tonažu i više stanica za izvlačenje |
| Nehrđajući čelik (304, 316) | 0.3 - 3.0 mm | 40 - 55% | Visoka otpornost na rad; zahtijeva podešavanje sile-po-stanicu |
| Nehrđajući čelik (430) | 0.3 - 3.0 mm | 22 - 30% | Feritni; manje otvrdnjavanje od 304 ali niže istezanje |
| Aluminij (5052, 6061) | 0.5 - 4.0 mm | 12 - 25% | Niska r{0}}vrijednost; treba više faza ponovnog crtanja kako bi se izbjeglo stanjivanje |
| bakar (C110) | 0.3 - 2.0 mm | 30 - 45% | Visoko duktilan; prikladan za duboko izvučena električna kućišta |
| mesing (C260) | 0.3 - 3.0 mm | 35 - 50% | Dobra sposobnost oblikovanja; pazite na nagrizanje bez odgovarajućeg podmazivanja |
Rasponi debljina i ograničenja oblikovanja
Debljina materijala izravno mjeri dvije kritične procesne varijable: tonažu preše i broj stanica. Deblji materijal zahtijeva više sile na svakoj stanici za oblikovanje i izradu, a kumulativna tonaža na svim aktivnim stanicama mora ostati unutar kapaciteta preše. Dio izvučen iz 3 mm HSLA čelika može zahtijevati 400+ tona raspoređenih na šest stanica, dok bi ista geometrija u 1 mm nisko{5}}ugljičnog čelika mogla zahtijevati samo 120 tona.
Debljina također utječe na to koliko faza crtanja dio treba. Vrijednost r- (omjer plastičnog naprezanja) govori koliko dobro materijal podnosi stanjivanje tijekom izvlačenja. Nisko-ugljični čelik s r-vrijednošću blizu 2,0 može postići omjer izvlačenja od otprilike 2,0:1 u jednoj stanici. Aluminij pri r=0.7 mogao bi zadovoljiti samo 1,5:1 prije nego što stanjivanje stijenke postane neprihvatljivo, što znači da vam je potrebna dodatna stanica za ponovno crtanje. Svaka dodana stanica povećava trošak alata, produžuje vrijeme isporuke i zahtijeva veću duljinu preše.
Za precizne primjene štancanja gdje su tolerancije male, deblji materijali također pojačavaju dimenzionalne varijacije od stanice do stanice jer elastični oporavak raste s debljinom. Ovdje springback postaje dominantan izazov.
Strategije povratne naknade
Opružni povrat je elastični oporavak koji se događa kada se pritisak formiranja oslobodi. Svaki materijal se vraća, ali veličina dramatično varira. HSLA čelici i austenitni nehrđajući tipovi proizvode znatno više opruge od mekog čelika, ponekad zahtijevajući 3-5 stupnjeva pregiba da bi se pogodio ciljni kut.
Prijenosno utiskivanje zapravo nudi strukturnu prednost za upravljanje opružnim povratom. Budući da svaka stanica radi neovisno, inženjeri mogu primijeniti različite strategije kompenzacije u svakom koraku. Asustavni pristupkoji se koristi u simulaciji matrice slijedi četiri faze: mjerenje očekivane veličine opruge, ublažavanje modifikacijama procesa poput kovanja ili glačanja, kontrola ponovljivosti procjenom osjetljivosti na varijacije materijala, a zatim kompenzacija prekomjernim savijanjem površina matrice.
U praksi to znači:
- Postaje za izvlačenje mogu uključivati dijelove za glačanje koji smanjuju varijaciju debljine stijenke i zaključavaju geometriju
- Stanice za savijanje se prekovijaju za izračunatu količinu na temelju vlačne čvrstoće i debljine materijala
- Završne stanice mogu iskovati ili ponovno iscrtati kritične značajke kako bi dovele dimenzije unutar tolerancije
- Simulacija potvrđuje kompenzacijski vektor prije nego što se alatni čelik obradi
Materijali s visokim -stopama stvrdnjavanja, poput nehrđajućeg čelika 304, mijenjaju svoje ponašanje povratnog povrata od prvog izvlačenja do zadnje stanice jer svaki korak oblikovanja povećava granicu tečenja. Ovo progresivno otvrdnjavanje mora se modelirati stanicu po stanicu, a ne pretpostavljati konstantu. To je jedan od ključnih razloga zašto napredni materijali visoke -čvrstoće guraju projekte od progresivnog do prijenosnog alata: neovisne stanice omogućuju neovisnu kompenzaciju, dok progresivna traka nameće jednu, kompromisnu strategiju kompenzacije na svim povezanim stanicama.
Svojstva materijala postavljaju granice onoga što je fizički moguće. Sljedeći izazov je projektiranje samog dijela tako da se te granice poštuju na svakoj stanici, gdje pravila proizvodljivosti i simulacija oblikovanja postaju ključni.
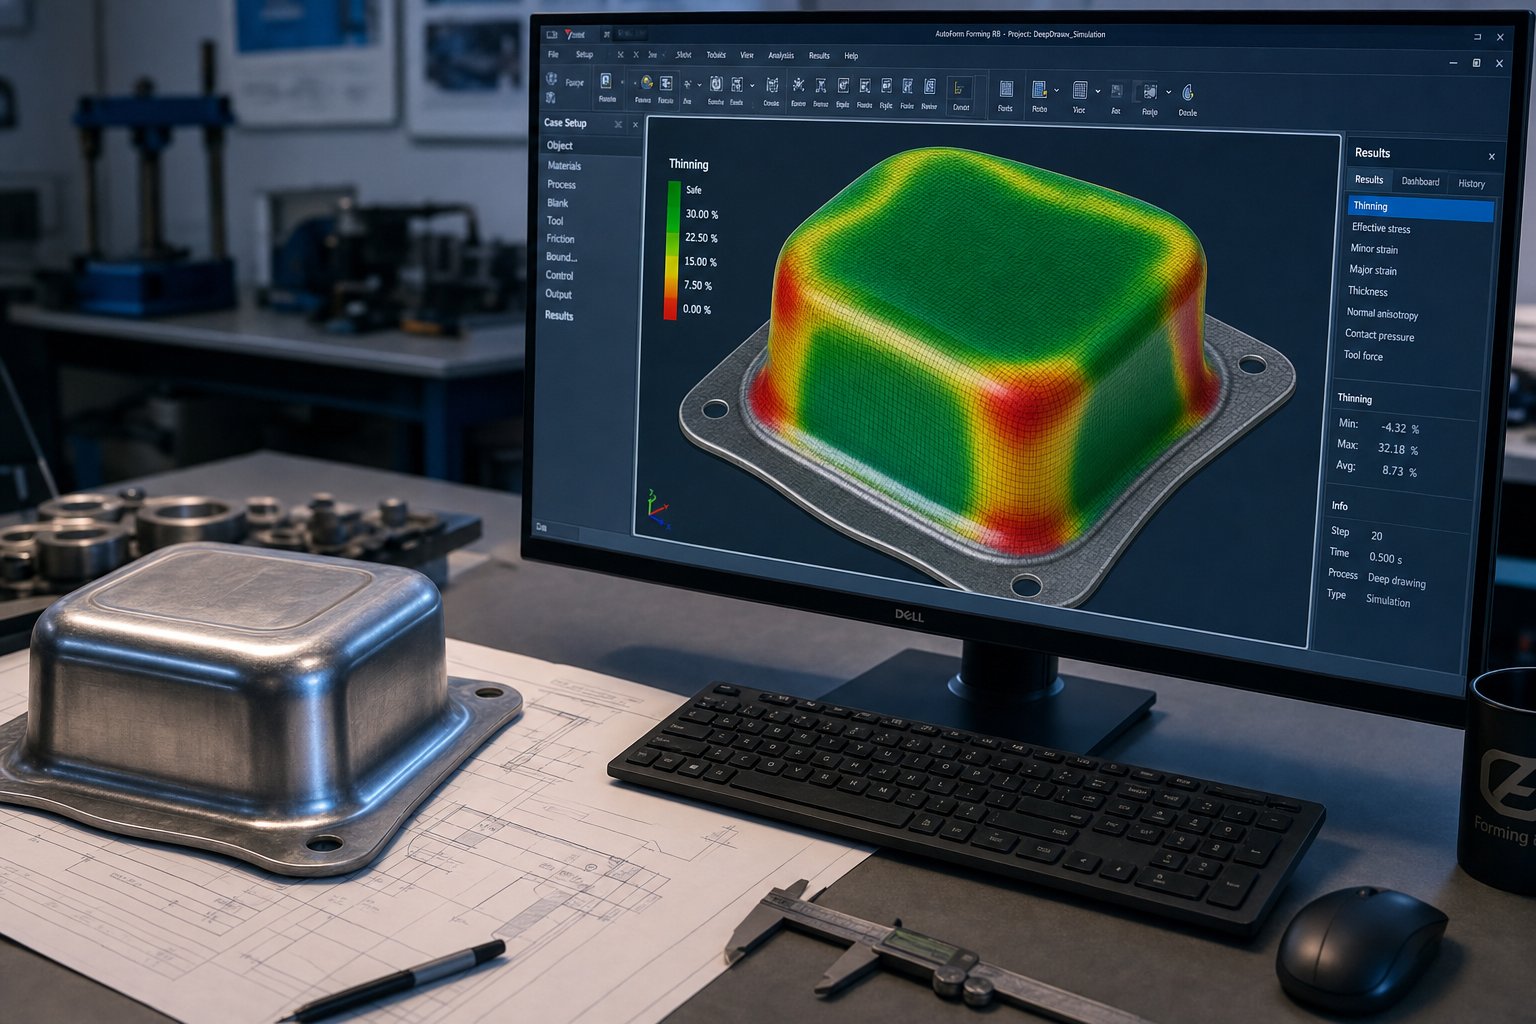
Dizajn za proizvodnost u žigosanju prijenosnih matrica
Svojstva materijala definiraju što je fizički moguće. Dizajn dijela određuje hoće li se ta fizička ograničenja poštovati ili prekršiti na svakoj stanici. Dobro-dizajniran dio matrice za prijenos prolazi kroz svaki stupanj bez prenaprezanja materijala, bez ometanja alata i bez prisiljavanja nepotrebnih stanica u niz. Loše dizajniran stvara otpad, napuhuje troškove alata i produljuje vrijeme isporuke mjesecima.
Pravila DFM-a u nastavku nisu teoretske postavke. To su ograničenja koja proizlaze iz toga kako se metal zapravo ponaša kada se matrica za prijenos zatvori na njega.
Logika rasporeda postaja i pravila slijeda
Redoslijed stanica u matrici za prijenos nije proizvoljan. Svaka operacija mora uzeti u obzir ono što je materijal već iskusio i što još treba proći. Cilj je upravljati nakupljanjem naprezanja, izbjeći interferenciju između značajki oblikovanja i minimizirati ukupni broj stanica.
Nekoliko načela upravlja slijedom operacija iskusnih inženjera:
- Nacrtajte prije bušenja- Rupe izbušene u ravnu plohu će se iskriviti ako se materijal naknadno iscrtava. Uvijek dovršite glavne operacije oblikovanja prije dodavanja probušenih dijelova, osim ako su rupe dovoljno udaljene od oblikovanih područja da ostanu nepromijenjene.
- Gruba forma prije konačne forme- Podijelite duboka izvlačenja na više postaja s postupno manjim redukcijama. Prvo izvlačenje pri smanjenju od 45-50%, a zatim ponovno crtanje pri 25-30% i 15-20%, sprječava kidanje dok smanjuje broj stanica.
- Obrežite nakon oblikovanja- Završne stanice za dotjerivanje uklanjaju višak materijala prirubnice tek nakon završetka svih operacija crtanja i prirubnice. Prerano obrezivanje uklanja materijal koji je kasnijim stanicama za izvlačenje potreban za kontrolirani protok.
- Odvojite teško oblikovanje od preciznih značajki- Visoke-postaje za izvlačenje stvaraju vibracije i malu varijaciju položaja. Kovanje, utiskivanje i usko-tolerancijsko bušenje pripadaju kasnijim fazama gdje su sile manje, a pozicioniranje dijelova stabilnije.
- Strateški uključite neaktivne stanice- Prazne stanice bez alata dopuštaju otpadu da izađe iz matrice, osiguravaju prostor za dizače dijelova i održavaju razmak između stanica dosljednim bez prisiljavanja na smetnje alata.
Svaka dodatna stanica povećava troškove i zahtijeva veću duljinu preše. Dio koji treba dvanaest stanica da bi se sigurno formirao možda neće stati u dostupnu prešu, što gura projekt prema većem stroju ili redizajnu. Zbog toga brojanje stanica postaje izravna ekonomska poluga: smanjenje složenosti u geometriji dijela često uklanja stanicu, što smanjuje troškove alata za 8-15% po eliminiranoj fazi.
Postavljanje značajki i ograničenja geometrije
Gdje ćete postaviti značajke na dijelu i koliko ćete ih agresivno dimenzionirati, izravno određuje može li matrica za prijenos pouzdano proizvesti geometriju. Za razliku od progresivnog alata za utiskivanje koji postupno oblikuje elemente dok traka održava napetost, slobodno-stojeći uložak u matrici za prijenos u potpunosti se oslanja na šupljinu matrice i držač uratka za pozicioniranje. To znači da su pravila o postavljanju značajki u nekim aspektima stroža.
Slijedite ove smjernice kada opisujete dijelove za proizvodnju prijenosnih kalupa:
- Minimalna udaljenost rupe-od-ruba- Neka probušene rupe budu najmanje 1,5 do 2 puta veće od debljine materijala od bilo kojeg ruba ili linije savijanja. Bliže postavljanje uzrokuje izobličenje tijekom naknadnog oblikovanja ili stvara slabe zone-sklone neravninama.
- Omjer-prema-debljini- Za cilindrično izvlačenje, jedna stanica obično postiže omjer dubine od 1,5:1 do 2:1-i-promjera, ovisno o materijalu. Prekoračenje ovog zahtjeva zahtijeva dodatne stanice za ponovno crtanje, a svaka povećava troškove alata.
- Minimalni unutarnji radijus- Radijusi unutarnjih kutova trebaju biti najmanje 3-4 puta veći od debljine materijala za pouzdano oblikovanje bez pucanja. Guranje do 2 puta debljine je moguće, ali zahtijeva dodatne faze izvlačenja i povećava rizik odbacivanja.
- Razmak značajki- Održavajte najmanje 3 puta veću debljinu materijala između susjednih elemenata (rupe, reljefi, rebra) kako biste spriječili interakciju između njihovih odgovarajućih polja naprezanja.
- Ciljane debljine ujednačene stijenke- Dizajnirajte sa sviješću da se bočne stijenke stanjuju tijekom crtanja. Specificirajte funkcionalna dopuštena odstupanja na debljini stjenke umjesto da pretpostavljate da će se dio posvuda pojaviti u nominalnoj debljini lima.
- Izdašni kutovi gaza na dubokim elementima- Čak i 1-2 stupnja propuha olakšava izvlačenje dijelova i smanjuje trošenje kalupa na okomitim površinama.
Svako od ovih pravila ima troškovne implikacije. Manji radijusi znače više stanica. Bliže postavljanje rupa znači dodatni rizik i uže procesne prozore. Progresivni proces utiskivanja ponekad može izbjeći ta ograničenja jer nosiva traka pruža ugrađenu-materijalnu potporu oko značajki. U alatima za prijenos, slijepi dio stoji sam, a svaki element mora preživjeti sile oblikovanja bez tog vanjskog pojačanja.
Kako simulacija oblikovanja potvrđuje dizajn kalupa
Praktična pravila dovode vas do moguće početne točke. Simulacija vas dovodi do provjerenog dizajna. Analiza konačnih elemenata cijelog slijeda stanica otkriva probleme koje nijedan ručni izračun ne može predvidjeti: lokalizirano stanjivanje između susjednih značajki, boranje u nepodržanim zonama prirubnica ili povratne interakcije između stanica koje se spajaju u krajnje dimenzije izvan--tolerancije.
PremaKeysightovo istraživanje simulacije žigosanja, virtualna provjera valjanosti u fazi projektiranja procesa pomaže u određivanju optimalnog oblika praznine, procjeni dizajna prednje strane matrice i predviđanju-ponašanja pri izvlačenju kako bi se osigurala odgovarajuća sposobnost oblikovanja - prije nego što se proizvedu fizički alati. Ovo eliminira skupe pokušaje-i-petlje pogrešaka koje su mučile tradicionalni razvoj matrica.
Robusni tijek rada simulacije za projekte kalupa za prijenos i žigosanja slijedi ovaj slijed:
- Geometrija uzorka modela i svojstva materijala (krivulja naprezanja-deformacije, r-vrijednost, debljina)
- Definirajte geometriju alata svake stanice, uključujući površine za bušenje, matricu i prazne površine držača
- Simulirajte svaku fazu formiranja uzastopno, prenoseći povijest naprezanja iz prethodnih stanica
- Procijenite granične dijagrame oblikovanja (FLD) na svakoj stanici kako biste provjerili rizik od grla ili cijepanja
- Procijenite opružni povrat nakon svake operacije i pri konačnom puštanju
- Ponavljajte geometriju matrice, radijuse ili brojanje stanica dok svi elementi ne padnu unutar granica sigurnog oblikovanja
Ključni uvid je da simulacija mora modelirati kumulativni učinak svih stanica, a ne samo svake stanice zasebno. Uzorak koji preživi stanicu tri s prihvatljivim stanjivanjem može pokvariti na stanici pet jer je akumulirano naprezanje iz ranijih operacija ostavilo nedovoljnu duktilnost. Ova sekvencijalna ovisnost čini proces progresivnog utiskivanja jednostavnijim za simulaciju u nekim slučajevima - spoj trake ograničava protok materijala na predvidljive načine. Simulacija matrice za prijenos mora pratiti potpuno slobodan izradak kroz svaki događaj ponovnog pozicioniranja i oblikovanja.
Za inženjere koji specificiraju složene projekte prijenosnih matrica, dobavljači koji integriraju simulaciju u fazu citiranja mogu identificirati zahtjeve broja stanica, označiti probleme s DFM-om i predložiti modifikacije geometrije prije nego što počne ulaganje u alate.YICHEN matrica za prijenosinženjerski tim podržava ovu vrstu DFM evaluacije tijekom ranih faza projekta, primjenjujući simulaciju s više-stanica za provjeru izvedivosti robotskog prijenosa, sekvenci oblikovanja i ponovljivosti dimenzija prije nego što se posveti alatnom čeliku. Ovaj pristup sažima vremenske okvire razvoja i smanjuje rizik skupih promjena dizajna srednje-gradnje.
Simulacija potvrđuje je li vaš dizajn moguće proizvesti. Sljedeće je pitanje je li ekonomski opravdano - koliko dijelova trebate utisnuti prije nego što se ulaganje u alat počne isplaćivati i gdje se nalazi križanje troškova u odnosu na alternativne metode proizvodnje.
Ekonomika obujma proizvodnje i planiranje troškova
Produktivan dizajn samo je pola jednadžbe. Druga polovica je možete li opravdati investiciju. Prijenosno žigosanje zahtjeva značajan početni kapital, a taj se kapital počinje vraćati tek kada obujam proizvodnje prijeđe prag koji mnogi projekti nikad ne dosegnu. Razumijevanje gdje se taj prag nalazi i što ga tjera na više ili niže, odvaja informirane odluke o alatima od skupih pogrešaka.
Pragovi glasnoće i-Razmišljanje ravnomjernosti
Ekonomija žigosanja vrti se oko amortizacije. Matrica koja košta šest znamenki daje dijelove po sitnom novcu, ali samo ako pokrenete dovoljno dijelova da razdijelite tu početnu investiciju. Konkretno za prijenosne matrice, točka rentabilnosti obično pada više od progresivnog alata jer cjelokupni paket alata uključuje više neovisnih stanica plus mehanizam prijenosa.
Koliko visoko? Ovisi o složenosti dijela i s čime uspoređujete. Za dijelove koji se trenutno proizvode progresivnim utiskivanjem i metodama izrade kao što su lasersko rezanje, kočenje prešom ili zavarivanje, utiskivanje postaje održivo nakon što godišnje količine prijeđu otprilike 10.000 do 20.000 jedinica. Staub Manufacturing napominje da napredni laserski sustavi sada mogu podržati 30.000 do 50.000 godišnjih jedinica troškovno-efektivno, što znači da prijenosna matrica mora pokazati jasne u-uštede po komadu iznad tih pragova kako bi se opravdala potrošnja alata.
Za jednostavnije dijelove koji bi mogli raditi u brzoj postavci progresivnog utiskivanja, računica se dodatno pomiče. Progresivna preša za kalupe koja radi na 60-100+ poteza u minuti snižava troškove po-komadu tako agresivno da alati za prijenos pobjeđuju samo kada geometrija dijela fizički onemogućuje progresivnu proizvodnju ili kada sam progresivni kalup postane pretjerano složen.
Razmišljajte o pokriću-ne kao o jednom broju, već kao o rasponu oblikovanom trima varijablama: troškovima alata, delta troškova po-komadu u odnosu na alternativni proces i godišnjom obvezom količine. Skuplji paket alata treba ili veću deltu troškova ili veću količinu za amortizaciju. Jednostavniji kalup za prijenos s manje stanica pokvari se još prije.
Pokretači troškova alata i faktori vremena isporuke
Što zapravo određuje hoće li vaš prijenosni paket koštati 100.000 USD ili 500.000 USD? Pokretači se slažu u predvidljivu hijerarhiju. Ovo su primarni pokretači troškova navedeni redoslijedom utjecaja:
- Broj stanica- Svaka neovisna stanica dodaje čelik za kalupe, sate obrade i vrijeme isprobavanja. Kocka s 12 stanica košta otprilike duplo više nego što košta kocka sa 6 stanica, ne zato što je svaka stanica jednako skupa, već zato što kumulativna složenost raste s brojem.
- Složenost kalupa po stanici- Jednostavna slijepa stanica košta djelić cijene-stanice za duboko izvlačenje s dušičnim oprugama, ekscentričnim-bočnim radnjama i preciznim-uzemljenim prstenovima za izvlačenje.Podaci o izvorima u industrijipokazuje da strojna obrada i složenost čine 30-50% ukupnih troškova matrice.
- Vrsta materijala same matrice- Vrhunski alatni čelici poput SKD11 ili pločice od tvrdog metala za-područja visokog habanja povećavaju troškove materijala za 20-40% u usporedbi s mekšim prethodno očvrsnutim čelicima pogodnim za kraće serije.
- Zahtjevi tolerancije i završna obrada površine- Klasa-Površinski kalupi za vidljive automobilske ploče zahtijevaju opsežno ručno uočavanje i poliranje. Strukturni dijelovi s labavijim kozmetičkim zahtjevima preskaču ovaj radno-intenzivan korak.
- Ciklusi isprobavanja i validacije- Testiranje matrice u preši, podešavanje vremena i provjera dimenzija dijelova obično dodaje 10-15% ukupnih troškova projekta. Složene geometrije mogu zahtijevati višestruke probe.
Vrijeme isporuke slijedi sličan obrazac. Standardni projekti prijenosnih matrica izvode se 8-16 tjedana od objave dizajna do prvog odobrenja artikla. Svaka dodana stanica produljuje ovaj vremenski slijed jer se više alatnog čelika mora obraditi, više komponenti mora biti sastavljeno, a više stanica zahtijeva pojedinačnu provjeru prije nego što se cijeli niz može pokrenuti. Projekti koji zahtijevaju usluge progresivnog utiskivanja metala za operaciju izrezivanja plus zaseban prijenosni kalup za oblikovanje, dodaju vrijeme koordinacije između izrade alata.
Usporedba troškova po-komadu među različitim metodama
Nakon što je matrica izrađena i potvrđena, ekonomičnost prijenosnog žigosanja po- komadu postaje uvjerljiva. Vremena ciklusa od 6-15 udaraca u minuti za složene dijelove (više za jednostavnije geometrije) prevode se u propusnost koju proizvodnja ne može usporediti. Dijelu kojemu je potrebno 4 minute za lasersko rezanje, oblikovanje na preši i zavarivanje podkomponenti može trajati 4-8 sekundi u matrici za prijenos.
Razmotrite kako se različite metode uspoređuju u volumenu za umjereno složeni nacrtani i probušeni dio:
- Izrada (laser + presa)- Nisko ulaganje u alat, visoka cijena po-komadu. Ekonomično ispod 5.000-10.000 jedinica godišnje. Fleksibilan za promjene dizajna.
- Jedan-pogodak umire- Umjerena cijena alata po operaciji, ali višestruka podešavanja i rukovanje između operacija povećavaju cijenu rada po komadu. Izdrživ za 5.000-30.000 jedinica gdje je geometrija jednostavna.
- Usluge progresivnog štancanja- Najniža cijena po-komadu pri vrlo velikim količinama (500K+). Preša za progresivno utiskivanje koja radi na visokom SPM brzo amortizira trošak alata, ali sama matrica je skupa i geometrija mora biti-kompatibilna s trakom.
- Prijenos matrice za utiskivanje- Viši trošak alata od jednog-pogotka, često niži od ekvivalentno složene progresivne matrice. Cijena po-komadu pada ispod proizvodnje oko 20.000-50.000 jedinica, ovisno o složenosti dijelova i broju stanica.
Ključni uvid je sljedeći: matrice za prijenos zauzimaju ekonomsku sredinu između fleksibilnosti izrade i progresivne učinkovitosti matrice. Opslužuju složene dijelove u srednje-do-velikim količinama gdje je progresivna obrada alata geometrijski nemoguća, a izrada prespora. Prednost u cijeni po-komadu u odnosu na proizvodnju raste sa svakom proizvedenom jedinicom, ali isplativost se materijalizira samo ako je vaša prognoza količine točna i stabilna.
Netočne projekcije obujma jedan su od najčešćih izvora žaljenja u neuspješnim ulaganjima. Precjenjivanje potražnje ostavlja skupi alat nedovoljno iskorištenim. Podcjenjivanje znači da ste odabrali proizvodnju kada biste žigosanjem značajno uštedjeli tijekom životnog ciklusa proizvoda. Ova neizvjesnost je razlog zašto su planiranje održavanja i dugovječnost matrice važni jednako kao i početna analiza troškova - matrica koja se prerano istroši ili neočekivano pokvari mijenja cjelokupnu ekonomsku sliku.
Održavanje alata i rješavanje problema prijenosnih matrica
Matrica koja se prerano istroši ili zakaže tijekom-radnje ne košta samo popravak. Ometa rasporede, odbacuje materijal i pomiče cijeli izračun troškova po-komadu koji je opravdao ulaganje u alate. Štancanje matrice za prijenos dodaje drugu domenu održavanja povrh standardne njege matrice: sam mehanizam za prijenos. Trošenje hvataljki, vremenski pomaci i servo profili se pogoršavaju. Održavanje zdravih oba sustava zahtijeva različite rasporede i različite kriterije inspekcije.
Planovi preventivnog održavanja i indikatori istrošenosti
Brzina održavanja za liniju preše za prijenos štancanja dijeli se u dvije kategorije: komponente matrice i komponente prijenosnog sustava. Svaki slijedi svoj ritam jer se troše različitim brzinama i pokazuju različite simptome kada degradiraju.
Intervali komponenti matrice:
- Svaka smjena- Očistite strugotine i čestice iz šupljina matrice, provjerite protok podmazivanja do stanica za izvlačenje, vizualno pregledajte vrhove bušotina i rezne rubove zbog očitih oštećenja i provjerite jesu li staze za otpad neometane.
- Tjedno ili na 50 000-100 000 udaraca- Izmjerite visinu srha na probušenim elementima, provjerite razmak klina vodilice pomoću brojčanih indikatora, provjerite zamor ploča za skidanje i dušičnih opruga i zabilježite dimenzionalne trendove na značajkama kritičnih dijelova koristeći SPC podatke.
- Mjesečno ili na 100.000-300.000 udaraca- Ponovno izbrusite rezne rubove kada visina srha premaši specifikaciju, uredite radijuse crtanja koji pokazuju nagrizanje ili skupljanje, provjerite poravnanje matrice i ravnost ploče i zamijenite istrošene klinove za lociranje ili mjerne blokove.
- Veliki remont na 70-80% očekivanog životnog vijeka matrice- Potpuno rastavljanje, dimenzionalna revizija svih habajućih površina, zamjena opruga i pričvrsnih elemenata i ponovna-kvalifikacija kompletnog niza stanica. Zakazivanjem ovog preventivnog remonta prije kraja-životnog-života izbjegavaju se-kvarovi u radu koji uzrokuju daleko skuplje neplanirane zastoje.
Intervali sustava prijenosa:
- Svaka smjena- Provjerite jesu li prsti hvataljke istrošeni, napuknuti ili neporavnati. Provjerite je li sila zatvaranja prstiju dosljedna na svim stanicama. Provjerite otkrivaju li senzori ispravno prisutnost dijela na svakoj poziciji.
- Tjedni- Izmjerite ravnost prijenosne šipke i provjerite ima li labavosti u steznim mehanizmima. Provjerite povratne informacije servo pogona za pogreške u položaju ili sljedeće-nagle pogreške u zabilježenim podacima.
- Mjesečno- Podmažite ležajeve prijenosne tračnice i kuglične vijke. Provjerite ima li na sljedbenicima brijega (na mehaničkim sustavima) ravnih mjesta. Ponovno kalibrirajte senzore-prisutnosti dijelova ako su se stope odbijanja povećale bez vidljivog trošenja matrice.
Ključni mjerljivi pokazatelji koji pokreću neplanirano održavanje na liniji preše za utiskivanje matrica uključuju povećanje visine srha, sužavanje svijetle posmične trake na reznim rubovima, povećanu tonažu preše po hodu (što ukazuje na tupe rezne rubove ili nakupljanje trenja) i dimenzionalni pomak u SPC dijagramima. Na strani prijenosa, pazite na sve veću pogrešnu registraciju dijelova, povremene greške u pogrešnom ulaganju i zvučne udarce tijekom faze postavljanja koji sugeriraju vremenske ili pozicione pogreške.
Uobičajeni načini kvarova i glavni uzroci
Operacije prijenosne matrice dijele neke načine kvara s progresivnim utiskivanjem, ali također uvode jedinstvene probleme povezane s mehanizmom za prijenos matrice i-slobodnom prirodom obratka.
Pogrešno ulaganje i pogrešna registracija- Kada praznina stigne na stanicu malo izvan-položaja, probušene rupe se pomiču, zidovi crteža postaju neravni, a linije obrezivanja lutaju. Uzroci su gotovo uvijek u sustavu prijenosa, a ne u samoj matrici. Trošenje prstiju hvataljke smanjuje silu stezanja, dopuštajući dijelu da se pomakne tijekom ubrzanja. Odstupanje vremena u sustavima koje pokreće cam-pomiče prozor postavljanja u odnosu na spuštanje klina. Čak i promjene u težini dijela, od varijacije debljine materijala od serije do serije, mogu promijeniti način na koji ćorak usporava u svoj ugniježđeni položaj.
Naboranje u stanicama za izvlačenje- Nabori nastaju kada tlačno naprezanje u nepodržanim područjima prirubnice premašuje otpornost materijala na izvijanje. U matricama za prijenos, to se često dovodi do opadanja sile držača matrice (istrošene dušične opruge ili hidrauličkog gubitka tlaka), varijacije veličine matrice od prethodnog procesa matrice ili nedosljednosti maziva koja mijenja koeficijent trenja između matrice i površine matrice. Kaoprimjećuju stručnjaci za proces žigosanja, previše naboranja također može dovesti do cijepanja jer se naborani materijal mora osloboditi prije nego što uđe u šupljinu matrice, ograničavajući protok metala i uzrokujući pretjerano stanjivanje.
Cijepanje i kidanje- Suprotno od naboranja, cijepanja nastaju kada vlačno naprezanje premaši granicu formiranja materijala. Uzroci uključuju nedovoljno podmazivanje, istrošene polumjere izvlačenja koji stvaraju lokalizirane koncentracije naprezanja ili pretjeranu silu slijepog držača koja ograničava protok materijala. U matrici za prijenos, cijepanja također proizlaze iz kumulativnog naprezanja kada uzvodne stanice istanjuju materijal više od predviđenog, ostavljajući nedovoljnu duktilnost za kasnije operacije oblikovanja.
Lom matrice- Vrhovi bušilice se lome, matrica blokira puknuće i umeće strugotine. Uobičajeni temeljni uzroci uključuju preopterećenje zbog krivo postavljenih slijepih dijelova, nepravilnu toplinsku obradu alatnog čelika, izvlačenje umetka (gdje se umetnuti umetak zalijepi za probijač i ponovno -uđe u matricu) i nakupljanje zamora od ponovljenih ciklusa opterećenja bez smanjenja naprezanja.
Degradacija završne obrade površine- Ogrebotine, tragovi nagrizanja i crte kalupa pojavljuju se kada podmazivanje ne uspije, površine kalupa postanu hrapave od trošenja ili se krhotine nakupljaju u šupljinama za izvlačenje. Prijenosne matrice su posebno osjetljive jer površina matrice svake stanice dolazi u kontakt sa slobodnim slijepim uzorkom koji može nositi čestice iz prethodne operacije.
Okvir za rješavanje problema s prijenosnim kalupom
Kada se pojavi kvar, instinkt je prilagoditi matricu. No kod prijenosnog žigosanja glavni uzrok često leži negdje drugdje: u vremenu prijenosa, ulaznom materijalu ili stanju tiska. Sustavni pristup--uzroku simptoma sprječava uzaludan trud na pogrešnom rješenju.
| Simptom | Vjerojatni uzrok | Korektivna radnja |
|---|---|---|
| Dio je pogrešno postavljen na stanici (rupe van-lokacije, asimetrični zidovi) | Trošenje prstiju hvataljke; vremenski pomak između prijenosa i hoda preše; istrošenost bloka gnijezda | Zamijenite istrošene prste; ponovno kalibrirajte vrijeme prijenosa na kut koljenaste preše; re-datum nest blocks |
| Boranje na izvučenim školjkama | Smanjenje sile slijepog držača (zamor opruge ili hidraulički gubitak); prazno predimenzionirano; višak maziva u zoni prirubnice | Zamijenite dušične opruge ili vratite hidraulički tlak; provjerite dimenzije praznine; prilagodite uzorak nanošenja maziva |
| Cijepanje ili kidanje na polumjerima izvlačenja | Istrošeni ili izlučeni radijus izvlačenja; nedovoljno podmazivanje; varijacija serije materijala (manje istezanje); prekomjerna sila držača slepca | Polirajte ili ponovno brusite radijuse izvlačenja; vratiti protok podmazivanja; provjeriti ulaznu certifikaciju materijala; postupno smanjite silu držača |
| Dimenzionalni pomak (postupan, predvidljiv) | habanje reznog ruba povećava bruh; otpuštanje zazora vodilice; toplinsko širenje tijekom dugih vožnji | Ponovno brušenje rubova prema rasporedu; izmjerite i zamijenite klinove vodilice; dopustite-razdoblje zagrijavanja ili prilagodite kompenzaciju matrice |
| Povremene greške pogrešnog uvlačenja (dio ne stiže na stanicu) | Sila zatvaranja prsta prijenosa nedosljedna; dio koji je zaglavio u prethodnoj stanici zbog vakuuma ili trganja; neusklađenost senzora | Podesite mehanizam za stezanje prstiju; dodajte klinove-za ispuhivanje zraka ili podizače na ljepljivoj stanici; ponovno poravnati senzore |
| Lom bušiti ili umetati | Povlačenje puža; pogrešno postavljena praznina koja uzrokuje-necentrirano učitavanje; pucanje od zamora uslijed prekomjernih udaraca bez održavanja | Dodajte značajke za zadržavanje puževa (pozitivan tlak, vakuum); popraviti problem pozicioniranja uzvodno; rasporedite smanjenje stresa ili zamjenu na 70% životnog vijeka |
| Površinske ogrebotine ili tragovi žuljenja | Ohrapavljavanje površine kalupa; krhotine u šupljini za izvlačenje; slom filma maziva; povlačenje dijela tijekom postavljanja prijenosa | poliranje površina kalupa; čisti karijes svake smjene; promijeniti vrstu maziva ili povećati protok; podesite visinu postavljanja prijenosa kako biste izbjegli povlačenje |
Najučinkovitija navika rješavanja problema je odvajanje kvarova-povezanih s-od prijenosa prije poduzimanja radnje. Brzi test: ako je kvar dosljedan u svim dijelovima na istom mjestu, uzrok je vjerojatno matrica. Ako je isprekidan ili varira u položaju od dijela do dijela, prvo pogledajte sustav prijenosa, varijaciju materijala ili stanje preše. Ovo razlikovanje štedi sate pogrešno usmjerenog podešavanja i štiti površine matrice od nepotrebnog ponovnog rada.
Disciplina održavanja i sustavno rješavanje problema štite vašu investiciju u alat tijekom cijelog životnog ciklusa. Ali čak ni savršeno održavana matrica ne može spasiti projekt koji uopće nije trebao koristiti ovaj proces - što dovodi do posljednjeg, jednako važnog pitanja: kako znati je li žigosanje prijenosne matrice pravi izbor za vašu specifičnu primjenu i što biste trebali tražiti od partnera koji vam može pomoći da obavite taj poziv?
Znati kada koristiti matrice za prijenos i odabrati pravog partnera
Ne pripada svaki dio u matricu za prijenos. Proces pruža iznimnu vrijednost za složene, srednje{1}}do-velike aplikacije, ali forsiranje na pogrešan projekt troši kapital, produljuje vremenske rokove i proizvodi dijelove koji su se mogli učinkovitije izraditi na drugi način. Biti iskren o tome kada otići jednako je važno kao i znati kada uložiti.
Kada utiskivanje matrice za prijenos nije odgovarajuće
Nekoliko uvjeta signalizira da je ovaj proces pogrešan alat za posao:
- Vrlo male količine (ispod 10 000 godišnje)- Ulaganje u alat jednostavno se ne može amortizirati. Matrica za prijenos sa šest-stanica koja košta 150 000 $-300 000 $ proizvodi dijelove po cijeni od sitne pare, ali samo ako ih utisnete dovoljno. Ispod 10.000 godišnjih jedinica, metode izrade poput laserskog rezanja i kočenja preše isporučuju isti dio po nižoj ukupnoj cijeni, iako je cijena po komadu viša.
- Izuzetno jednostavne geometrije- Ravni nosač s dvije rupe i jednim zavojem ne treba više neovisnih stanica. Progresivni matrice za utiskivanje obrađuju ovu klasu dijelova brže i jeftinije. Ako geometrija nikada ne zahtijeva da isječak bude slobodan-za oblikovanje, nema razloga za uvođenje složenosti prijenosa.
- Materijali ultra{0}}tanke folije (ispod 0,2 mm)- Folijskom materijalu nedostaje krutost koja je potrebna za prijenos prstiju za držanje i točan položaj. Prazan materijal se deformira pod vlastitom težinom tijekom transporta, a čak i manje sile ubrzanja od prijenosne šipke uzrokuju gužvanje ili pogreške u položaju. Progresivni matrice, koje drže tanki materijal cijelom dužinom oslonjen na traku nosača, ovdje su prirodan izbor.
- Dijelovi koji zahtijevaju izuzetno visok SPM- Mehanizmi prijenosa uvode ciklus gibanja između svakog pritiska. Čak i najbrži servo-sustavi ograničavaju praktične brzine daleko ispod onih koje postiže progresivna matrica na istoj preši. Ako vaš godišnji volumen zahtijeva 80+ udaraca u minuti za postizanje proizvodnih ciljeva, progresivna matrica i alati za štancanje gotovo su uvijek odgovor.
- Jednostavni cilindrični crteži bez sekundarnih značajki- Obična čašica bez bušenja, rubova ili obrezivanja često može raditi u-matrici za duboko izvlačenje s jednim udarcem uz mnogo manje ulaganja alata. Alati za prijenos zaslužuju svoje mjesto kada se mora dogoditi više operacija u nizu, a ne kada je dovoljna jedna operacija.
Zajednička nit: utiskivanje matrice za prijenos rješava više-operacijske, geometrijski složene probleme na volumenu. Uklonite bilo koji od ta tri uvjeta i jednostavniji postupak vjerojatno će pobijediti.
Što tražiti u Transfer Die Partneru
Odabir pravog dobavljača kalupa za prijenos je važan jednako kao i odabir pravog procesa. Projekti matrica i štancanja na ovoj razini složenosti zahtijevaju partnere koji donose inženjersku dubinu, a ne samo kapacitet strojne obrade. Radnja koja dobro gradi progresivno žigosanje nema automatski-stručnost sekvenciranja s više stanica, iskustvo robotske integracije ili infrastrukturu simulacije koja prenosi zahtjeve projekata.
Kada procjenjujete potencijalne partnere, dajte prednost ovim sposobnostima:
YICHENpokazuje kako to izgleda u praksi. Njihov inženjerski tim podržava procjenu oblikovanja s više-stanica, integraciju robotskog prijenosa i provjeru ponovljivosti od faze citiranja nadalje, dajući inženjerima konkretne resurse za složene projekte kalupa za prijenos koji zahtijevaju suradnju DFM-a prije nego što se predaju alatima.
Osim tog konkretnog primjera, vaša bi procjena trebala obuhvatiti:
- Mogućnost dizajna s više{0}}stanica- Može li dobavljač projektirati i izgraditi cijeli slijed stanica u-kući ili podugovarati pojedinačne stanice? Jedinstvena kontrola dizajna osigurava dosljednu visinu-linije prolaza, usklađene visine zatvaranja i koordinirano vrijeme za sve alate.
- Si-kućna simulacija oblikovanja- Dobavljači koji pokreću FEA-simulacije prije rezanja čelika alata rano hvataju probleme sa stanjivanjem, boranjem i povratnim povratom. Ovo izravno smanjuje cikluse isprobavanja i sažima vrijeme isporuke.
- Iskustvo robotskog ili servo prijenosa- Razumijevanje profila prijenosa kretanja, povratnih putanja prsta i razmaka smetnji je specijalizirano znanje. Partner koji je dizajnirao alate za specifične vrste prijenosnih sustava može optimizirati razmak stanica i orijentaciju dijelova za maksimalni SPM.
- Metode provjere tolerancije- Pitajte kako provjeravaju usklađenost dimenzija. Inspekcija CMM-a na prvom artiklu je standardna, ali jaki partneri također pružaju SPC podatke iz probnih serija, GR&R studije za kritične dimenzije i dokumentirane indekse sposobnosti (Cpk) prije odobrenja proizvodnje.
- DFM spremnost na suradnju- Najbolji dobavljači ne grade samo ono što nacrtate. Oni odbijaju značajke koje povećavaju broj stanica, predlažu modifikacije geometrije koje poboljšavaju sposobnost oblikovanja i predlažu alternative materijalima koje smanjuju izazove tonaže ili povratnog povrata.
- Struktura komunikacije i upravljanja projektima- Projekti matrice za prijenos uključuju više tvrtki (proizvođač preše, dobavljač sustava za prijenos, proizvođač matrice, tvornica za štancanje). Partner s jasnim procesima upravljanja projektima i odgovornom komunikacijom sprječava kašnjenja koja se akumuliraju kada odluke između strana zapnu.
Crvene zastavice uključuju dobavljače koji citiraju bez pitanja o specifikacijama vašeg prijenosnog sustava, koji ne mogu objasniti svoju logiku sekvenciranja stanica ili koji nemaju mogućnosti simulacije i u potpunosti se oslanjaju na fizičku probu. Ove praznine izravno se prevode u dulja vremena isporuke, više ponavljanja testiranja i veće ukupne troškove projekta.
Kontrolni popis specifikacija projekta za inženjere
Prije nego što pošaljete zahtjev za ponudu bilo kojem dobavljaču kalupa za prijenos, sastavite ove stavke. Nepotpune specifikacije dovode do netočnih ponuda, neusklađenih očekivanja i promjena opsega-projekta koje povećavaju troškove:
- Kompletan crtež dijela- 3D CAD model plus 2D ispis s potpunim GD&T oblačićima. Uključite sve kritične-do-funkcionalne dimenzije koje su eksplicitno označene.
- Specifikacija materijala- Vrsta, temperatura, debljina i svi zahtjevi usmjerenja (orijentacija zrna u odnosu na smjer oblikovanja).
- Godišnji volumen i veličina serije- Ukupna godišnja potražnja, uobičajene količine narudžbi i predviđeni životni vijek proizvoda u godinama. Ovo određuje zahtjeve za radni vijek matrice i intervale održavanja.
- Zahtjevi tolerancije- Navedite koje dimenzije zahtijevaju provjeru Cpk-a i koji su indeksi sposobnosti prihvatljivi (1,33, 1,67 ili viši).
- Zahtjevi za završnu obradu površine- Identificirajte kozmetičke površine, prihvatljive dubine markiranja i sve zahtjeve završne obrade nakon-štancanja (bojenje, oplata, premazivanje prahom) koji utječu na to koliko agresivno matrica može doći u kontakt s dijelom.
- Sekundarne operacije- Navedite bilo koji post{1}}rad na žigosanju (zavarivanje, narezivanje, sastavljanje, toplinska obrada) kako bi dizajner matrice mogao uzeti u obzir osnovne značajke i površine za rukovanje.
- Specifikacije sustava za prešanje i prijenos- Tonaža, veličina ležaja, duljina hoda, visina zatvaranja, vrsta prijenosa (servo ili mehanički), raspon nagiba, visina dizanja i udaljenost stezanja. Ako tisak još nije odabran, to izričito navedite.
- Ogledni dijelovi ili prototipovi- Fizički uzorci, pjenasti modeli ili 3D-ispisani prikazi pomažu dobavljačima da procijene izazove rukovanja i orijentacije koje sami crteži možda ne mogu prenijeti.
- Zahtjevi kvalitete i certifikacije- ISO 9001, IATF 16949 ili industrijski-standardi koje dobavljač mora pridržavati.
Ovaj kontrolni popis nije birokratski trošak. Svaka stavka izravno utječe na to kako je matrica dizajnirana, koliko stanica je potrebno i koliko će koštati alat. Nedostatak čak i jednog elementa, posebno specifikacija prijenosnog sustava, može dovesti do redizajna nakon što je projekt već u tijeku. Cjeloviti paket unaprijed jedini je najučinkovitiji način da dobijete točnu ponudu, realan vremenski okvir i matricu koja proizvodi usklađene dijelove od prve proizvodne serije.
Česta pitanja o žigosanju matrice za prijenos
1. Koja je razlika između prijenosnog žigosanja i progresivnog žigosanja?
Glavna razlika leži u tome kako se radni komad kreće kroz matricu. Kod progresivnog utiskivanja, dio ostaje pričvršćen na kontinuiranu metalnu traku tijekom svih operacija oblikovanja. Kod utiskivanja kalupa za prijenos, sirovina se rano odvaja od zavojnice, a zatim ga mehanički ili servo-pokretani sustav prijenosa podiže i prenosi između neovisnih stanica kalupa. Ovo odvajanje daje matricama za prijenos mogućnost rukovanja većim dijelovima, dubljim izvlačenjem i više-osnim geometrijama koje bi bilo nemoguće oblikovati dok materijal ostaje na traci. Progresivne matrice obično rade brže i odgovaraju velikim-malim dijelovima, dok prijenosne matrice služe srednje-do-kompleksnim dijelovima velikog volumena koji trebaju slobodno-stojeće oblikovanje.
2. Koje su vrste dijelova najprikladnije za prijenos matrice?
Utiskivanje u kalupu za prijenos najbolje funkcionira za dijelove koji dijele tri karakteristike: geometrijsku složenost, srednju-do-veliku veličinu i obujam proizvodnje iznad približno 20.000 jedinica godišnje. Konkretni primjeri uključuju duboko-vučene automobilske konstrukcijske nosače, velika kućišta uređaja, više-osovinske ploče i dijelove koji zahtijevaju radnje na obje strane obratka. Dijelovi kojima je potrebno više faza ponovnog iscrtavanja, teški rubovi ili elementi oblikovani iz različitih smjerova imaju najviše koristi jer se slobodno-stojeći izradak može premještati između stanica. Jednostavni ravni dijelovi s minimalnim oblikovanjem ili vrlo malim komponentama bolje se koriste progresivnim matricama ili alatima s jednim-pogonom.
3. Koliko stanica zahtijeva tipična matrica za prijenos?
Većina projekata prijenosnih matrica koristi između 4 i 12 neovisnih stanica, iako točan broj ovisi o složenosti dijela, dubini izvlačenja i broju sekundarnih značajki poput probušenih rupa ili prirubnica. Jednostavna nacrtana školjka s obrezivanjem može zahtijevati samo 4-5 stanica, dok složena automobilska ploča s višestrukim ponovnim iscrtavanjem, bušenjem, savijanjem i kovanjem može zahtijevati 10-12. Svaka dodatna stanica dodaje otprilike 8-15% trošku alata i zahtijeva veću duljinu postolja za prešu. Dobavljači kao što je YICHEN koriste simulaciju oblikovanja tijekom faze ponude kako bi odredili optimalan broj stanica prije nego što se obvežu na alatni čelik, pomažući inženjerima da uravnoteže zahtjeve za oblikovanjem u odnosu na ograničenja troškova.
4. Koji obujam proizvodnje čini isplativim-prijenosno žigosanje?
Točka rentabilnosti za prijenos matrice obično pada između 20 000 i 50 000 jedinica godišnje u usporedbi s metodama izrade poput laserskog rezanja i kočenja preše. Međutim, ovaj se prag pomiče na temelju složenosti dijela, broja stanica i alternativnog procesa koji se premješta. Jednostavniji dijelovi s manje stanica pokvare se još prije, dok složeni matrice s 10+ stanicama trebaju veće količine kako bi se amortizirala investicija. Za dijelove koji bi teoretski mogli raditi u progresivnom kalupu, alat za prijenos ima ekonomskog smisla samo kada je geometrija fizički nekompatibilna s-oblikovanjem temeljenim na traci ili kada bi ekvivalentni progresivni kalup bio pretjerano složen.
5. Kako birate između servo-pokretanih i mehaničkih prijenosnih sustava?
Izbor ovisi o vašoj proizvodnoj mješavini, učestalosti izmjene i karakteristikama dijelova. Mehanički sustavi pokretani bregastom-vezom povezuju sve kretnje s fiksnim kutom radilice preše, što ih čini pouzdanim i robusnim za namjenske linije koje godinama rade iz jedne obitelji. Servo{3}}sustavi nude programibilne profile kretanja koji operaterima omogućuju digitalno prilagođavanje udaljenosti putovanja, ubrzanja i vremena. To ih čini idealnima za objekte za utiskivanje više brojeva dijelova na zajedničkim prešama, rukovanje asimetričnim dijelovima ili dijelovima različite-težine ili ciljanje maksimalnih udaraca u minuti putem optimizacije preklapanja pokreta. Servo sustavi također značajno skraćuju vrijeme prebacivanja budući da se novi profili učitavaju digitalno umjesto da zahtijevaju fizičku zamjenu brijega.


