


Što izrada prototipa alata i matrice znači za metalne utisnute dijelove
Zamislite da ubacite šest znamenki u proizvodnu matricu samo da biste otkrili da se dio vraća dva stupnja iznad dopuštenog pri prvom pritisku. Taj se scenarij odigrava češće nego što bi trebao i gotovo se uvijek može spriječiti. Izrada prototipa alata i kalupa za metalne utisnute dijelove postoji upravo kako bi se uhvatili ti problemi prije nego što postanu skupi problemi.
Definiranje alata i prototipa matrice
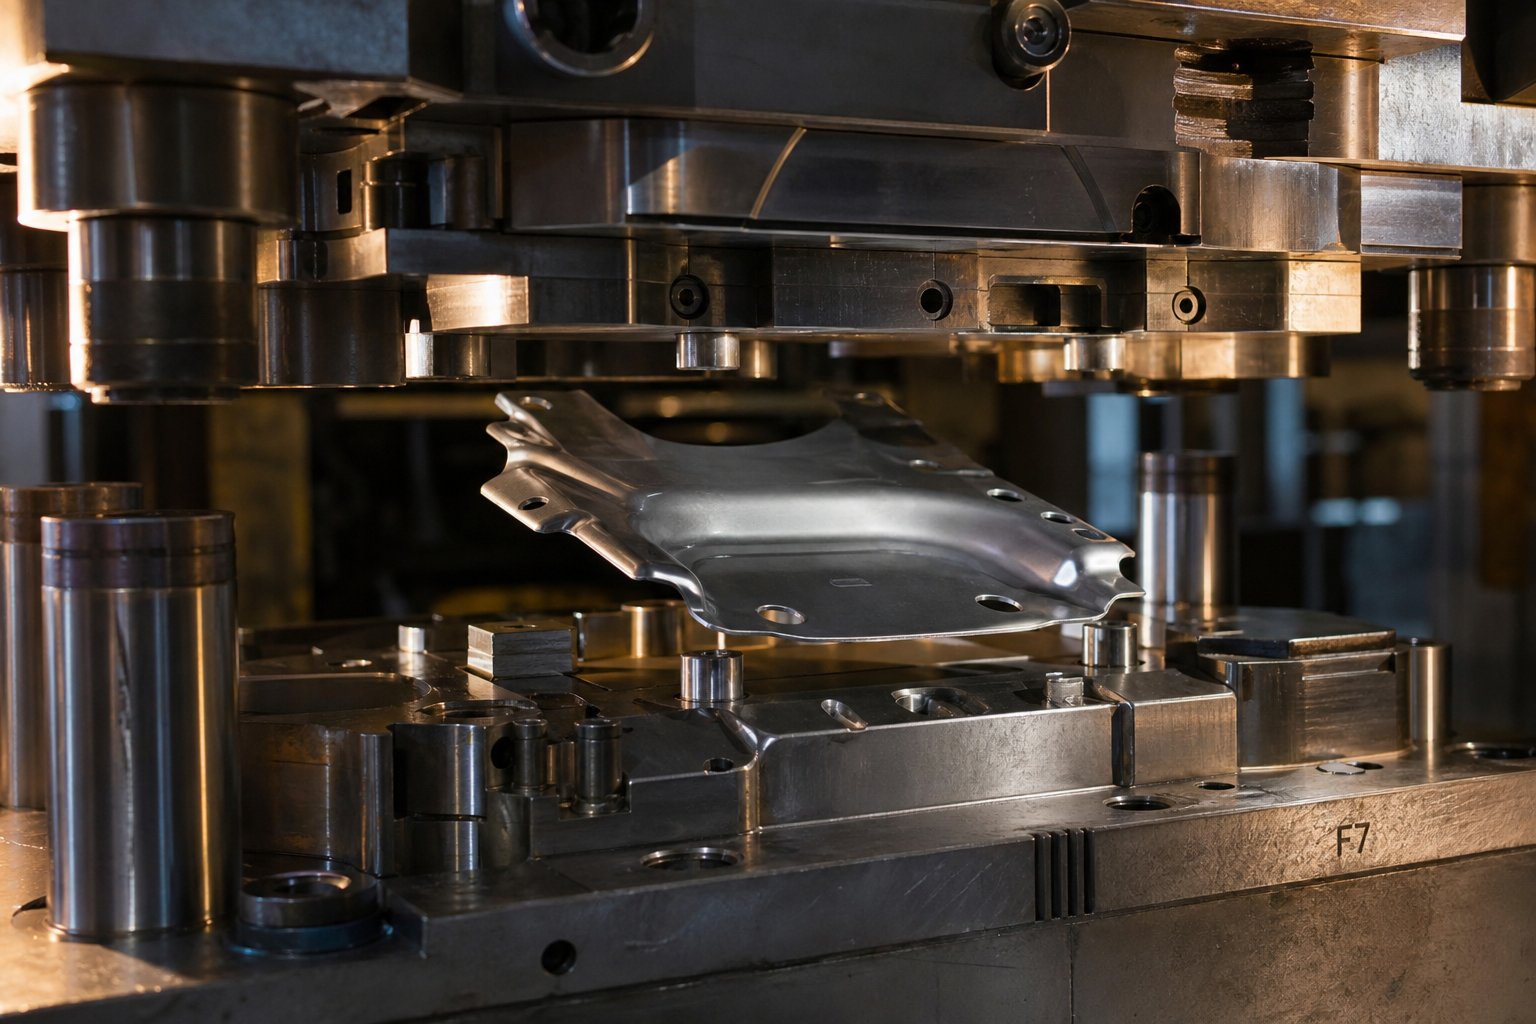
Izrada prototipova alata i matrice za dijelove s metalnim žigom inženjerska je praksa dizajniranja, izrade i validacije matrica za privremeni ili smanjeni-životni vijek za proizvodnju uzoraka žigosanih komponenti, potvrđujući mogućnost oblikovanja, točnost dimenzija i ponašanje materijala prije ulaganja u kompletan proizvodni alat.
U praktičnom smislu, metalni prototip za utiskivanje je fizički dio proizveden od namjenske -matrice koja odražava planiranu proizvodnu geometriju, ali koristi manje izdržljive materijale ili pojednostavljenu konstrukciju. Cilj nije masovna proizvodnja. To je učenje: provjera da se dio pravilno oblikuje, ispunjava dimenzionalne ciljeve i ponaša li se predviđeno u stvarnim uvjetima tiska.
Zašto je izrada prototipa zasebna inženjerska disciplina
Prototip metalnog štancanja nije samo manja verzija proizvodnje. To je posebna inženjerska disciplina s vlastitom logikom dizajna. Proizvodni alati, koji se često nazivaju tvrdi alati, koriste vrhunske alatne čelike poput SKD11 ili karbidne umetke napravljene da prežive stotine tisuća ciklusa prešanja. Prototip alata, nasuprot tome, daje prednost brzini, prilagodljivosti i prikupljanju informacija u odnosu na dugovječnost.
Mekani alati izrađeni od aluminija ili prethodno -kaljenog čelika mogu se brže izraditi i lakše modificirati, što ga čini idealnim za ponavljanje geometrije i ispitivanje odziva materijala. Ova fleksibilnost omogućuje inženjerima da istražuju varijacije dizajna bez vremenskog i troška prerade kaljenog čelika. Disciplina se usredotočuje na izvlačenje maksimalnog učenja iz minimalnog ulaganja u alat.
Ključni rizici preskakanja faze prototipa
Zaobilaženje štancanja prototipa i prelazak ravno na proizvodne matrice uvodi rizike složenosti:
- Skupa prerada matrice kada nedostaju tolerancije na prvim-dijelovima članka, uz samo isprobavanje i provjeru valjanosti10-15% ukupne cijene kalupa
- Odgođeno lansiranje proizvoda dok se kaljeni čelik ponovno -obrađuje ili rashoduje
- Materijalni otpad od otiskivanja prototipa koji se najprije mogao uhvatiti jeftinim-mekanim alatom
- Skrivene nedostatke u dizajnu kao što su točke naprezanja, deformacija materijala ili problemi prilagodbe koji se otkrivaju samo u stvarnim uvjetima oblikovanja
Kada progresivna matrica u prosjeku iznosi 15.000 do 30.000 USD, a složene matrice za prijenos dosegnu znatno više od 500.000 USD, matematika daje prednost trošenju djelića tog proračuna na provjeru valjanosti unaprijed. Izrada prototipova nije preliminarna ljubaznost. To je inženjering rizika primijenjen na oblikovanje lima.
Pravo pitanje nije treba li napraviti prototip, već kako. Odgovor ovisi o složenosti dijela, izboru materijala i metodi korištenoj za izradu same matrice.
Alat korak-po-korak i proces izrade prototipa matrice
Svaki angažman na izradi prototipa slijedi strukturirani tijek rada, ali svaka faza generira povratne informacije koje se mogu vratiti i preoblikovati ranije odluke. Razumijevanje cjelovitog proizvodnog procesa utiskivanja od prijema dizajna do potvrđenih dijelova pomaže vam da predvidite gdje će se ponavljanja dogoditi i u skladu s tim planirate svoju vremensku traku.
Od dizajna dijelova do izgleda prototipa kalupa
Proces žigosanja počinje mnogo prije nego što metal dotakne prešu. Kada partner za izradu alata primi vaš dizajn dijela, prva radnja je temeljit pregled dizajna. Inženjeri procjenjuju 3D CAD model i 2D crteže u pogledu mogućnosti oblikovanja: mali radijusi, duboka izvlačenja, tanki zidovi i značajke koje je teško utisnuti u lim. Rano označavaju potencijalne probleme tako da ispravci ne koštaju ništa više od revidirane datoteke.
Odatle se CAD model prevodi u prototip rasporeda kalupa. To uključuje određivanje broja stanica (ako se koristi progresivni pristup), rasporeda trake, smjera dodavanja materijala i veličine praznine. Raspored matrice objašnjava kako će se proces utiskivanja metala razvijati potez po potez, predviđajući gdje će protok materijala, rastezanje i kompresija izazvati geometriju.
Izrada prototipa matrice
Izrada kalupa je mjesto gdje koncept postaje fizički alat. Ovisno o složenosti i zahtjevima tolerancije, izrada može uključivati CNC obradu blokova kalupa, žičanu EDM za zamršene profile ili kombinaciju oba.Žičana erozijaje posebno vrijedan za prototipove matrica jer se programi mogu lako ispraviti kako bi se omogućile učinkovite prilagodbe tijekom iteracije, a postiže ponovljivost unutar 0,0002 inča nakon što se program uspostavi. Industrijski obradni centri za utiskivanje metala obrađuju grubu obradu i oblikovanje papuča matrica, dok EDM obrađuje precizne profile i uske unutarnje radijuse.
Evo sekvencijalnog tijeka rada od početka do-odjave:
- Pregled dizajna i procjena mogućnosti oblikovanja modela ulaznog dijela
- CAD priprema uključujući izgled trake, razvoj praznina i arhitekturu kalupa
- Dizajn prototipa kalupa sa sekvenciranjem stanica i izračunima razmaka
- Izrada kalupa putem CNC obrade, EDM žice ili hibridnih metoda
- Sastavljanje matrice, provjera poravnanja i postavljanje preše
- Prvo{0}}žigosanje početnih uzoraka u članku
- Mjerenje dimenzija, inspekcija i usporedba sa specifikacijama
- Iteracija: podešavanje kalupa, ponovno-žigosanje i ponovno-mjerenje
- Konačna provjera valjanosti i predaja alata za proizvodnju
Prvi-ciklusi žigosanja i ponavljanja članka
Kada prvi put pokrenete prototip matrice, prikupljate podatke, a ne proizvodite gotovu robu. Prvi-dijelovi članka otkrivaju kako se materijal zapravo ponaša pod pritiskom oblikovanja. Inženjeri mjere svaku značajku u odnosu na specifikaciju tolerancije, tražeći odstupanja opruge, stanjivanje u kutovima izvlačenja ili naboranje u zonama kompresije.
Rijetko kada prvi pokušaj daje dijelove koji zadovoljavaju sve dimenzije. Iteracija je ugrađena u proces. Lice matrice možda će trebati ponovno -obraditi kako bi se kompenzirao povratni povrat. Radijus izvlačenja može zahtijevati otvaranje kako bi se spriječilo pucanje. Svaki ciklus utiskivanja metalnog lima, mjerenja, podešavanja i ponovnog -utiskivanja smanjuje jaz između stvarne i ciljne geometrije. Očekujte dvije do četiri iteracijske petlje na dijelovima umjerene složenosti.
Primopredaja alata za provjeru valjanosti i proizvodnje
Konačna provjera valjanosti događa se kada dijelovi prototipa dosljedno zadovoljavaju dimenzionalne i funkcionalne zahtjeve kroz malu seriju uzoraka. U ovoj fazi inženjerski tim dokumentira sve naučeno: stvarne vrijednosti opruge, optimalne parametre preše, bilješke o ponašanju materijala i sve promjene geometrije napravljene tijekom iteracije.
Ovaj paket podataka postaje nacrt za proizvodne alate. Umjesto da polazi od pretpostavki, dizajner proizvodne matrice radi na temelju potvrđenih, empirijski potvrđenih informacija. Primopredaja transformira znanje izrade prototipa u povjerenje proizvodnje, a izbor metode izrade prototipa izravno oblikuje koliko tog znanja možete izvući.
Usporedba metoda izrade prototipa i kada svaku koristiti
Nisu svi prototipovi matrice izrađeni na isti način, a odabir pogrešne metode može uzalud potrošiti vrijeme i budžet. Pravi pristup alatu za metalno utiskivanje ovisi o nekolicini varijabli: koliko je složena vaša geometrija, koji materijal i mjeru oblikujete, koliko niske tolerancije moraju biti i koliko uzoraka dijelova trebate prije nego što se posvetite proizvodnji.
Ovdje je praktična analiza najčešćih metoda, u čemu se svaka ističe, a gdje manjka.
Mekani alati za-provjeru malog volumena
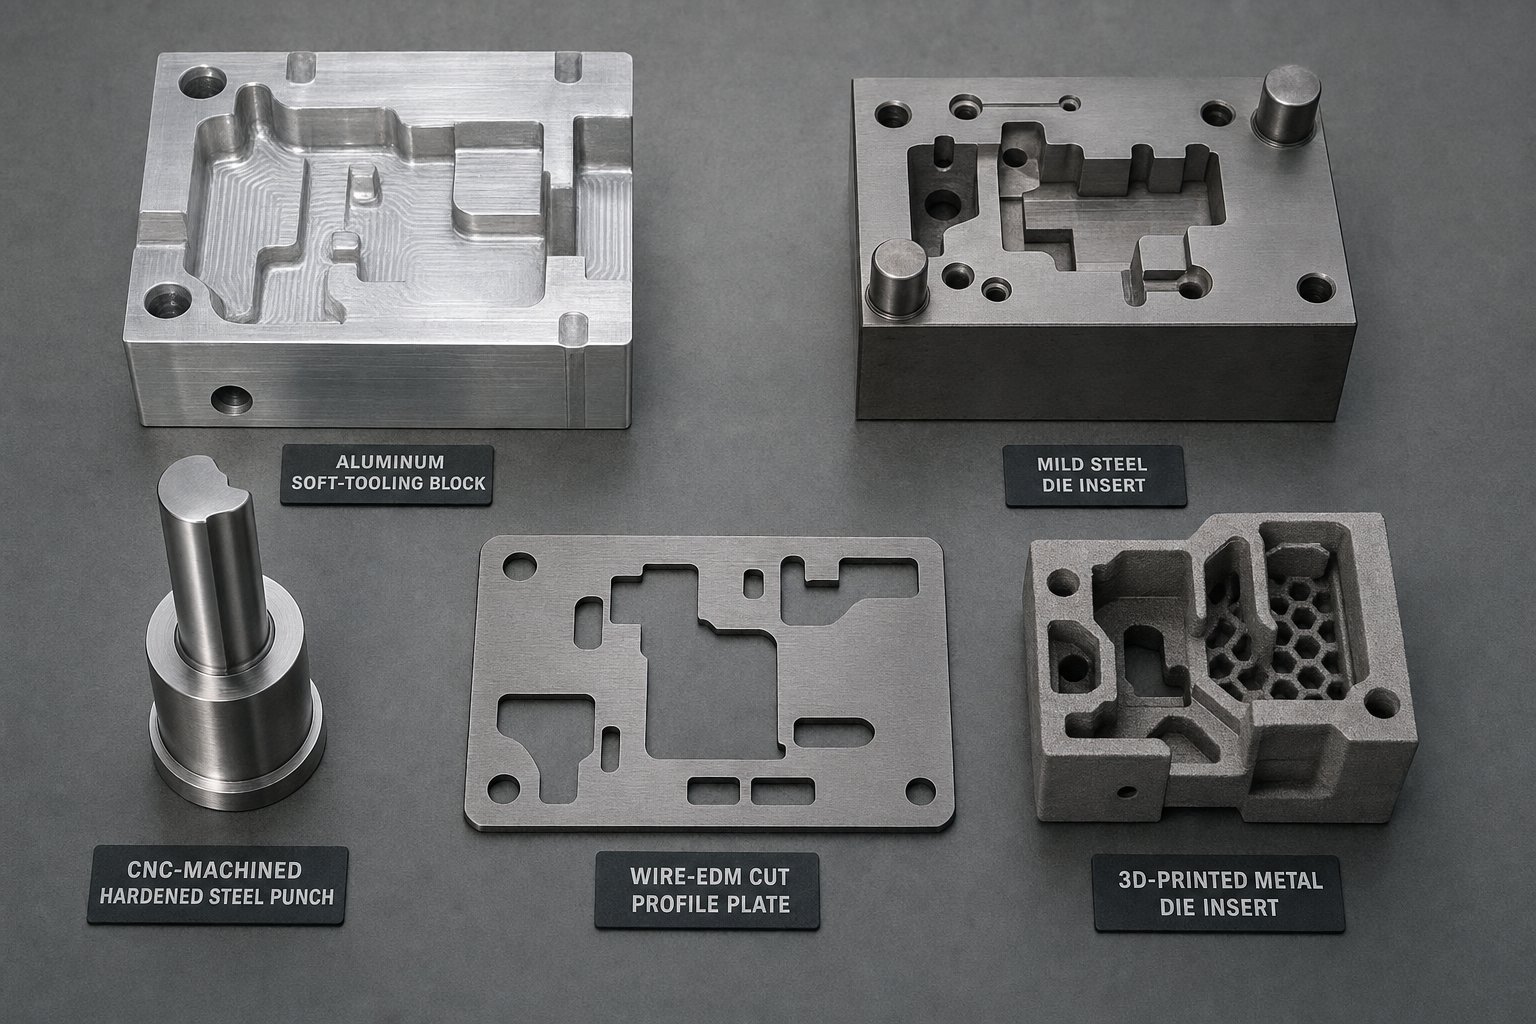
Meki alati koriste aluminijske legure (obično 6061 ili 7075) ili meki čelik za izradu komponenti matrice. Budući da se ovi materijali brzo obrađuju i koštaju manje od alatnog čelika, meki alati pružaju najbrži obrt uz najmanja početna ulaganja. Kompromis je umrijeti život. Aluminijske matrice obično prežive 500 do 5000 udaraca prije nego što trošenje degradira kvalitetu dijela, što ih čini prikladnima za ranu-fazu validacije, a ne za produljena izvođenja prototipa.
Meki alati najbolje funkcioniraju kada trebate provjeriti osnovnu sposobnost oblikovanja, testirati novi izgled trake ili potvrditi da proces progresivnog utiskivanja daje željenu geometriju. Manje je prikladan za dijelove koji zahtijevaju uske tolerancije ispod +/-0,05 mm, budući da se mekši materijali za kalupe više savijaju pod opterećenjem preše i brže se troše na reznim rubovima. Međutim, za jednostavna savijanja, plitka izvlačenja i četveroklizne geometrije utiskivanja, mekani alat daje brze odgovore.
CNC-strojni i žičani EDM prototipovi matrice
Kada vaš dio zahtijeva manje tolerancije ili uključuje složenije operacije oblikovanja, CNC-strojni prototipni matrice od prethodno-kaljenog alatnog čelika (često D2 ili A2 na 45-55 HRC) premošćuju jaz između mekog alata i matrica za punu proizvodnju. Ove matrice podnose manje zazore i dulje se odupiru habanju, obično traju 10.000 do 50.000 udaraca, ovisno o materijalu koji se oblikuje i tvrdoći matrice.
Wire EDM nadopunjuje CNC obradu za zamršene unutarnje profile, oštre kutove i značajke koje konvencionalno glodanje ne može postići. Kombinacija oba procesa unutar jedne izrade matrice je uobičajena praksa. Oprema za brzu izradu prototipova u modernim alatnicama može proizvesti ove matrice za dva do četiri tjedna, ovisno o složenosti. Ova metoda odgovara dijelovima s umjerenom do visokom geometrijskom složenošću gdje dimenzijska točnost tijekom izrade prototipa mora blisko predstavljati uvjete proizvodnje.
Kada 3D-ispisani umetci za kalupe imaju smisla
Dodatna proizvodnja ušla je u razgovor o prototipovima, iako je njezina uloga i dalje specijalizirana. Istraživanje naSveučilište Oaklandpokazalo je da obloženi 3D-ispisani umeci za matrice mogu utisnuti 50 000 dijelova u 1-mm-debeo 1-mm-čelik DP980 ultra-visoke čvrstoće s trošenjem usporedivim s konvencionalnim D2 umetcima od alatnog čelika. Obje konfiguracije proizvele su dijelove u dobrom površinskom stanju tijekom cijele serije.
Primarna prednost 3D-ispisanih umetaka je geometrijska sloboda. Složene konture površine matrice koje bi zahtijevale opsežno CNC vrijeme ili više EDM postavki mogu se ispisati izravno, smanjujući vrijeme izrade za zamršene oblike. Tehnologija najbolje odgovara brzoj izradi prototipa metalnih štancanja gdje je geometrija matrice visoko konturirana, a konvencionalna strojna obrada bila bi-previsoka. Manje je praktičan za velike ravne površine kalupa ili jednostavne geometrije gdje CNC obrada ostaje brža i ekonomičnija.
Metoda usklađivanja s karakteristikama dijela
Odabir metode izrade prototipa u konačnici je matrica odluke. Uravnotežujete brzinu i točnost, cijenu i životni vijek matrice, te geometrijsku složenost i sposobnost izrade. Tablica u nastavku objedinjuje ove faktore u jedan referentni okvir:
| metoda | Die Material | Tipičan život (snimci) | Sposobnost tolerancije | Raspon vremena isporuke | Najbolji-slučaj upotrebe |
|---|---|---|---|---|---|
| Meki alat (aluminij) | 6061/7075 Aluminij | 500 - 5,000 | +/- 0.08 - 0.13 mm | 1 - 2 tjedana | Rane provjere sposobnosti oblikovanja, jednostavna savijanja, provjera malog{0}}volumena |
| Meki alati (blagi čelik) | 1018/1045 Čelik | 2,000 - 10,000 | +/- 0.05 - 0.10 mm | 2 - 3 tjedana | Umjerena geometrija, deblji mjerni dijelovi, kratke serije prototipa |
| CNC-strojno (pret-kaljeni alatni čelik) | D2/A2 na 45-55 HRC | 10,000 - 50,000 | +/- 0.025 - 0.05 mm | 2 - 4 tjedana | Dijelovi s-niskom tolerancijom, proizvodna-reprezentativna validacija |
| Žičani EDM prototip matrice | D2/A2 alatni čelik | 10,000 - 50,000 | +/- 0.013 - 0.025 mm | 3 - 5 tjedana | Zamršeni profili, oštri unutarnji kutovi, fino izrezivanje |
| 3D-ispisani umetci za matrice | Martenzitni čelik/prah alatnog čelika | 5,000 - 50,000+ | +/- 0.05 - 0.10 mm | 1 - 3 tjedana | Složene konturirane površine, brzo ponavljanje geometrije |
Pojavljuje se nekoliko uzoraka. Ako utiskujete tanki aluminij ili mjed u jednostavnim geometrijama savijanja, meki alati će vam dati odgovore za nekoliko dana. Ako vaš dio uključuje više-proces progresivnog utiskivanja matrice s uskim tolerancijama položaja, prethodno-očvrsnute CNC-strojne matrice vrijedne su dodatnog vremena izrade. A ako je vaša geometrija toliko složena da strojna obrada košta spiralno, 3D-ispisani umetci zapravo mogu biti brži i ekonomičniji put.
Metoda koju odaberete također diktira koliko će rezultati vašeg prototipa biti reprezentativni. Mekši materijali za kalupe drugačije se deformiraju, brže se troše i možda neće ponoviti površinsku obradu očvrsnutog proizvodnog alata. Taj jaz između ponašanja prototipa i proizvodnje najviše je važan kada svojstva materijala uđu u sliku, posebice kako različiti metali reagiraju na sile oblikovanja na načine koje sami CAD modeli ne mogu u potpunosti predvidjeti.
Odabir materijala i njegov utjecaj na rezultate prototipa
Matrica koja besprijekorno oblikuje nisko{0}}ugljični čelik može proizvoditi-ne-specifične dijelove u trenutku kada prijeđete na nehrđajući čelik ili aluminij. Svaki materijal za utiskivanje lima nosi svoju vlastitu osobnost pod pritiskom oblikovanja: jedinstveno ponašanje opruge, različite tendencije prema zarezima i različite stope otvrdnjavanja koje mijenjaju način na koji dio djeluje s površinama matrice potez za udarom. Izrada prototipova s pogrešnim materijalom ili prikladnom zamjenom može generirati pogrešne podatke koji izbacuju odluke o proizvodnom alatu.
Kako svojstva materijala utječu na dizajn matrice prototipa
Kada dizajnirate prototip matrice, odabir materijala i zazora alata za štancanje mora odražavati specifičnu leguru koju namjeravate koristiti u proizvodnji. Različiti metali teku, rastežu se i sabijaju na bitno različite načine tijekom hladnog štancanja lima. Blagi čelik je relativno popustljiv: ima umjerenu granicu tečenja, dobru rastegljivost i predvidljivo ponašanje u operacijama izvlačenja. Nehrđajući čelik, nasuprot tome, obrada-brzo stvrdnjava, što znači da postaje znatno jači dok ga oblikujete, zahtijevajući veću tonažu preše i različite strategije čišćenja. Aluminijske legure se agresivnije vraćaju nakon oblikovanja i sklone su nagrizanju na neobložene površine kalupa.
Ove razlike utječu na svaku dimenziju dizajna matrice, od proboja-do-razmaka matrice i dimenzioniranja radijusa izvlačenja do zahtjeva za završnu obradu površine i strategije podmazivanja. Prototip kalupa izgrađen bez uzimanja u obzir-specifičnog ponašanja materijala proizvest će dijelove koji vam govore vrlo malo o tome kako će proizvodnja zapravo izgledati.
Opružno ponašanje kod uobičajenih metala za utiskivanje
Opružni povrat je tendencija metalnog lima da se djelomično vrati prema svom izvornom ravnom obliku nakon otpuštanja opterećenja oblikovanja. To se događa jer se elastični oporavak događa uz plastičnu deformaciju tijekom savijanja. Veličina opruge značajno varira ovisno o leguri i debljini profila.
A komparativna studija o V-opružnom povratnom savijanjupreko aluminijske legure 6061-T6, nehrđajućeg čelika 304 i nisko-ugljičnog čelika utvrđeno je da čelik s niskim udjelom ugljika pokazuje najmanju oprugu, a slijedi ga SS 304, s Al 6061-T6 najvećom oprugom. Istraživanje je također otkrilo da debljina materijala čini otprilike 54% utjecaja na veličinu opruge, dok vrsta materijala doprinosi s oko 37%. Tanji limovi više odskaču od debljih na svim ispitanim legurama.
Što to znači za izradu prototipova? Ako će vaš proizvodni dio biti izrađen od aluminija debljine 0,5 mm, vaš prototip matrice mora biti dizajniran s kompenzacijom prekomjernog savijanja specifičnom za tu leguru i kombinaciju debljine. Korištenje debljeg profila ili druge legure tijekom izrade prototipova iskrivljuje vaše povratne podatke i čini cikluse ponavljanja manje korisnima. Proces vrućeg žigosanja koji se koristi u automobilskim aplikacijama rješava povratnu oprugu oblikovanjem na povišenim temperaturama gdje je materijal savitljiviji, ali za većinu hladno{3}}formiranih prototipa, kompenzacija mora biti ugrađena u geometriju matrice.
Zašto materijal prototipa mora odgovarati namjeri proizvodnje
Zamislite da svoj prototip matrice izvodite s mekim čelikom jer je jeftiniji i lakše ga je nabaviti, dok je vaša proizvodna namjera nehrđajući čelik 304. Dijelovi od mekog čelika ispadaju dimenzionalno savršeni. Potpisujete dizajn matrice i obvezujete se na izradu alata. Zatim, kada proizvodnja započne s nehrđajućim materijalom, dijelovi još više odskaču, matrica se žuri unutar nekoliko stotina poteza, a debljina stijenke u kutovima za izvlačenje odstupa od specifikacije. Svaka pretpostavka provjerena tijekom izrade prototipova pokazuje se nepouzdanom.
To je razlog zašto iskusni inženjeri alata inzistiraju na izradi prototipa sa stvarnim proizvodnim{0}}materijalom odgovarajuće debljine. Proces dubokog izvlačenja posebno je osjetljiv na odabir materijala jer tlačne sile u prirubnici uzrokuju zadebljanje materijala koje varira ovisno o leguri. KaoČasopis MetalFormingbilješke,-kompresija u ravnini tijekom dubokog izvlačenja povećava debljinu lima u kutovima za izvlačenje, a ako zazori matrice nisu prilagođeni za to specifično ponašanje materijala pri zgušnjavanju, nagrizanje postaje neizbježno.
Ovdje su ključna razmatranja-specifična za oblikovanje materijala koja biste trebali procijeniti tijekom izrade prototipova:
- Opružna veličina:Aluminijske legure i čelici visoke-čvrstoće opruže se znatno više od mekog čelika, zahtijevajući kompenzaciju prekomjernog savijanja u geometriji matrice
- Sklonost draženju:Nehrđajući čelici i aluminij vrlo su skloni adhezivnom trošenju na površinama kalupa, zahtijevaju polirani alat, odgovarajuće zazore i odgovarajuće premaze ili podmazivanje
- Stopa otvrdnjavanja radom:Austenitni nehrđajući čelici (304, 316) brzo se stvrdnjavaju tijekom oblikovanja, povećavajući potrebnu tonažu i mijenjajući karakteristike protoka materijala u srednjem-hodu
- Površinska osjetljivost:Bakar i mjed lako pokazuju kozmetičke oznake, zahtijevajući zrcalno-polirane površine kalupa i kontrolirano podmazivanje kako bi se izbjegli vidljivi nedostaci
- Varijacija debljine pod opterećenjem:Svaka se legura drugačije zgušnjava i stanjuje tijekom izvlačenja, izravno utječući na zahtjeve razmaka od-do-matrice
Debljina mjerača spaja svaki od ovih čimbenika. Matrica dizajnirana s odgovarajućim zazorom za nisko{2}}ugljični čelik od 1,5 mm će se priklještiti i žučiti ako kroz nju oblikujete nehrđajući čelik od 2,0 mm, jer deblji, tvrđi materijal stvara više trenja i veće povećanje debljine u zonama kompresije. Prototip alata otkriva te interakcije fizički, na način koji čak i dobro-kalibrirane CAD simulacije mogu samo približno prikazati. Stvarno okruženje oblikovanja uvodi varijable poput porasta temperature, kvara podmazivanja i međudjelovanja površine na mikro-razmjeru koje digitalni modeli teško mogu u potpunosti uhvatiti.
Ovaj jaz između simulacije i stvarnosti upravo je razlog zašto je izrada fizičkih prototipa i dalje nezamjenjiva, čak i dok računalni alati postaju sve sofisticiraniji.
CAE simulacija kao korak provjere prije-prototipa
Sofisticirana kakva jest, fizička izrada prototipa još uvijek košta pravi novac i stvarno vrijeme za svaki ciklus ponavljanja. Što ako biste mogli eliminirati jedan ili dva od tih ciklusa prije rezanja čelika? To je točno mjesto gdje se CAE simulacija uklapa u tijek rada. Analiza konačnih elemenata za oblikovanje lima djeluje kao virtualni poligon, dopuštajući inženjerima da digitalno testiraju dizajne kalupa, oblike praznina i procesne parametre prije nego što se posvete fizičkom alatu. Ne zamjenjuje-tehnologiju prototipa, ali dramatično sužava prozor nesigurnosti koji mora riješiti prvi fizički pokušaj kocke.
Što CAE simulacija predviđa prije rezanja čelika
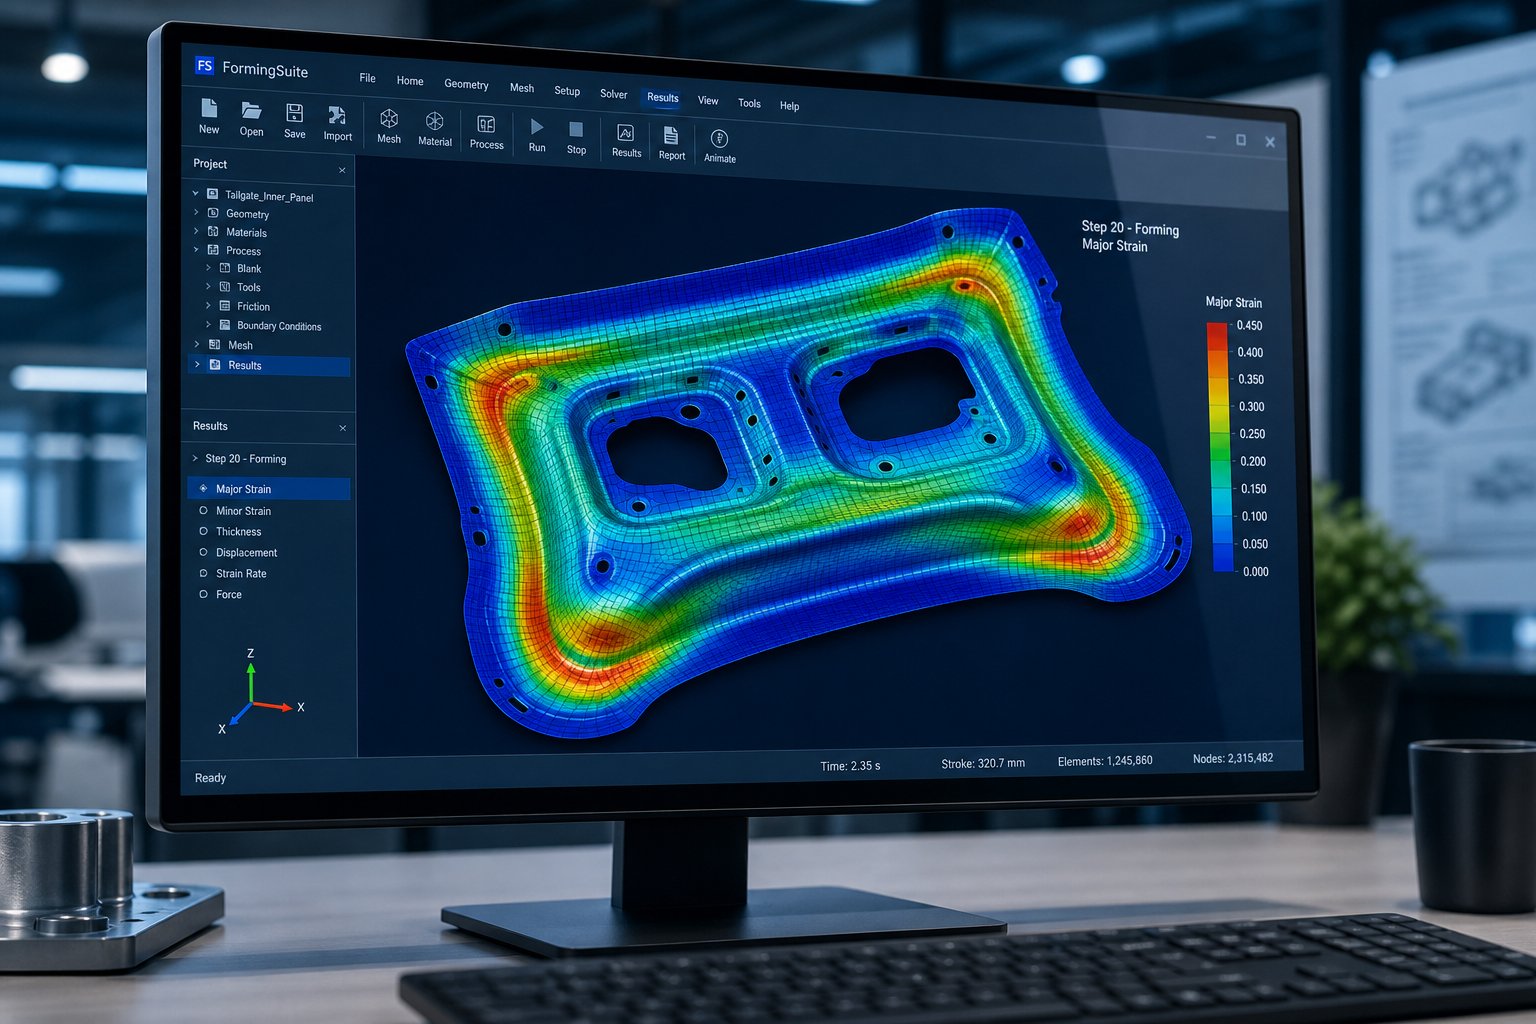
Suvremeni softver za simulaciju oblikovanja replicira fizičku okolinu tiskare s izuzetnom vjernošću. Obrada je modelirana kao mreža elemenata, geometrija alata je definirana kao krute površine, a hod preše simuliran je inkrementalno, računajući deformaciju u svakom vremenskom koraku. Rezultat je detaljna karta kako će se vaš lim ponašati u stvarnim uvjetima oblikovanja.
PremaAHSS Insights, ovi su se programi pokazali točnima u predviđanju pomicanja uporišta, naprezanja, stanjivanja unutar uratka, nabora, kopči i ozbiljnosti oblikovanja kako je definirano konvencionalnim graničnim krivuljama oblikovanja. Konkretno, simulacija identificira tri kategorije nedostataka prije nego što se formira bilo koji metal:
- Razrjeđivanje i cijepanje:Pretjerano rastezanje u okomitim zidovima ili preko uskih radijusa uzrokuje smanjenje debljine. Razrjeđivanje preko otprilike 20% signalizira visok rizik od pucanja tijekom stvarnog žigosanja.
- Naboranje i izvijanje:Tlačne sile u prirubnicama ili nepodržanim područjima uzrokuju grebene koji ugrožavaju kvalitetu dijela. Simulacija otkriva gdje je potrebno prilagoditi pritisak držača slijepog uzorka ili položaj zrna za izvlačenje.
- Opružno odstupanje:Elastični oporavak nakon oblikovanja predviđa se usmjereno, pokazujući koje će se značajke pomaknuti iz tolerancije i približno za koliko.
Za tehničke primjene žigosanja koje uključuju složene geometrije ili napredne materijale, ova su predviđanja neprocjenjiva. Omogućuju dizajnerima matrice da prilagode radijuse, premjeste izvučene kuglice ili modificiraju prazni oblik prije početka bilo kakve izrade.
Rezultati simulacije koji usmjeravaju dizajn prototipa
Dobro-izvedena simulacija oblikovanja daje nekoliko rezultata koji izravno govore o tome kako je prototip kalupa dizajniran i napravljen:
- Granični dijagrami formiranja (FLD):Nacrtajte glavne i manje naprezanja na svakoj točki u izrezku naspram krivulje granice formiranja materijala, pokazujući točno gdje je dio siguran, marginalan ili u opasnosti od kvara
- Karte raspodjele debljine:Vizualizirajte stanjivanje i zadebljanje po cijelom dijelu, ističući područja na kojima je potrebno prilagoditi zazore kalupa ili gdje će se materijal priklještiti
- Proljetna predviđanja:Prikaži odstupanje oblika nakon-formiranja od nominalne geometrije, kompenzacija vođenja prekomjernog savijanja ugrađena u površine kalupa
- Optimizacija praznog oblika:Odredite idealnu početnu konturu praznine tako da oblikovani dio zahtijeva minimalno obrezivanje i da je upotreba materijala učinkovita
- Krivulje opterećenja pritiska:Procijenite potrebnu tonažu kroz hod, osiguravajući da odabrana preša ima odgovarajući kapacitet za izradu prototipova
Ti rezultati služe kao nacrt za dizajnera prototipa. Umjesto da se oslanja isključivo na iskustvo i osnovna pravila, inženjer počinje s kvantificiranim predviđanjima o tome gdje će se problemi pojaviti. FEA alati kao što su AutoForm, PAM-STAMP i LS-DYNA generiraju ove rezultate u satima ili danima, daleko brže od fizičkog ciklusa isprobavanja. Praktična korist za brzu izradu prototipa metalnih dijelova je manje iznenađenja pri prvom čitanju.
Ograničenja simulacije i zašto je izrada fizičkih prototipova neophodna
Simulacija je moćna, ali radi na idealiziranim ulazima. Theindustrija oblikovanja metalaprepoznaje da je svaka simulacija dobra onoliko koliko su dobri podaci korišteni za generiranje predviđanja. Kartice materijala možda neće obuhvatiti varijacije od-serije do-serije. Modeli trenja aproksimiraju stvarno ponašanje podmazivanja. I kao što AHSS Insights primjećuje, predviđanje problema lokalne oblikovanosti kao što je rastezljivost rezanog ruba i dalje nedostaje zbog poteškoća u modeliranju svih učinaka proizvodnog ruba.
Predviđanje proljetnog povratka još je jedno područje u kojem simulacija daje smjernice, ali ne uvijek i apsolutnu točnost. Korisnici izvješćuju da simulacija smanjuje ponovni rez matrice s dvanaest ili više na tri ili četiri, što je značajno poboljšanje, ali ne i eliminacija. Preostali jaz između virtualnih i fizičkih rezultata upravo je ono što prototip alata rješava.
Zamislite odnos na sljedeći način: simulacija eliminira očito loše ideje i sužava vaš dizajn na visoko-početnu točku vjerojatnosti. Fizička izrada prototipa zatim potvrđuje ono što je simulacija predvidjela, hvata ono što je propustila i generira empirijske podatke potrebne za finaliziranje proizvodnog alata s povjerenjem. Zajedno sažimaju vremenske rokove i smanjuju troškove iteracije daleko učinkovitije od bilo koje metode zasebno.
Prava isplativost kombiniranja simulacije s fizičkim površinama za izradu prototipa tijekom dizajna-za-pregled proizvodnosti, gdje rezultati prototipa otkrivaju probleme koje niti CAD geometrija niti virtualni modeli nisu predvidjeli, te se izravno vraćaju u revizije dizajna dijelova.
DFM povratna petlja koja štedi proizvodne troškove alata
Simulacija sužava prozor. Prototip alata dodatno ga sužava. Ali najveća-vrijednost ishoda izrade prototipova nije samo dimenzionalno točan dio. To je znanje o dizajnu koje teče unatrag iz prešarske radnje u vaš CAD model. Svaki ciklus utiskivanja prototipa stvara empirijske dokaze o tome što radi, što ne radi i što treba promijeniti u samom dizajnu dijela, a ne samo u alatu. Ova povratna sprega između rezultata fizičkog prototipa i revizija dizajna utiskivanja lima ono je što odvaja jedno skupo isprobavanje od sustavnog puta prema proizvedljivom, -isplativom proizvodnom dijelu.
Kako rezultati prototipa potiču revizije dizajna
Kada dijelovi prototipa izađu iz tiska, nose informacije koje nijedna simulacija ili pregled crteža ne može u potpunosti predvidjeti. Radijus kuta koji je izgledao primjereno u CAD-u pokazuje mikro-pukotine pod mikroskopom. Prirubnica koja je trebala biti visoka 12 mm ispupčuje se na prijelazu jer protok materijala nije bio ravnomjeran. Rupa u blizini linije savijanja iskrivljuje se u ovalan oblik jer je postavljena preblizu zoni deformacije.
Svaki od ovih nalaza pokreće specifičnu reviziju dizajna. Inženjer ne traži jednostavno od proizvođača kalupa da popravi alat. Umjesto toga, sama geometrija dijela se ažurira: radijus se povećava s 1,0T na 1,5T, visina prirubnice smanjena je za 2 mm, rupa je premještena 4 mm dalje od linije savijanja. Te se promjene šire kroz model sklopa, a ažurirani dizajn se ponovno -potvrđuje u sljedećoj iteraciji prototipa.
Ovo je DFM povratna petlja na djelu. Fizički rezultati otkrivaju kako dizajn zapravo treba izgledati za pouzdano žigosanje, a crtež dijela konvergira prema geometriji koja ispunjava funkcionalne zahtjeve i ima jasan oblik. Petlja obično radi dva do četiri ciklusa na umjereno složenim dijelovima prije nego što se postigne stabilan, proizvodljiv dizajn.
Uobičajeni nalazi DFM-a tijekom žigosanja prototipa
Određeni problemi iznova se pojavljuju u projektima izrade prototipa, bez obzira na industriju ili složenost dijelova. Prepoznavanje ovih uobičajenih obrazaca pomaže inženjerima predvidjeti revizije i izgraditi toleranciju za ponavljanje u svojim vremenskim okvirima.
- Minimalne povrede radijusa savijanja:Unutarnji radijusi navedeni ispod 1,0 do 1,5 puta debljine materijala uzrokuju pucanje ili pretjerano stanjivanje na vanjskom vlaknu, posebno kod nehrđajućeg čelika i legura visoke-čvrstoće
- Sukobi razmaka značajki:Rupe, prorezi ili reljefi smješteni bliže od 2 puta debljine materijala od linije savijanja, ruba ili susjedne značajke iskrivljuju se tijekom oblikovanja jer okolni materijal ne može podnijeti deformaciju
- Stanjivanje materijala u kutovima izvlačenja:Duboko izvlačenje koncentrira naprezanje na polumjerima probijanja, smanjujući debljinu stijenke ispod minimalne specifikacije i stvarajući slabe točke koje mogu otkazati pod radnim opterećenjima
- Problemi s gomilanjem-tolerancije:Više oblikovanih značajki koje gomilaju dimenzionalne varijacije izvan onoga što sklop može apsorbirati, zahtijevajući restrukturiranje baze ili dodavanje značajki podešavanja kao što su rupe s prorezima
- Nedovoljan kut gaza:Okomite stijenke bez odgovarajućeg kuta rasterećenja uzrokuju da se dio zakači za proboj tijekom uvlačenja, oštećujući i dio i alat
- Zaobiđite pogreške veličine ureza:Negativni i pozitivni zaobilazni zarezi u kalupima za utiskivanje lima kontroliraju napredovanje trake i sprječavaju izvijanje materijala između stanica, ali zarezi pogrešne veličine mogu vezati traku ili dopustiti pogrešnu registraciju, stvarajući pomak dimenzija kroz progresivni niz matrice
Svrha premosnih ureza u kalupima za utiskivanje postaje posebno očita tijekom izvođenja prototipa gdje uvlačenje trake dovodi do problema s površinama koje nisu bile očite u rasporedu kalupa. Rana fizička validacija ponašanja oblikovanja lima zaobilaznim urezima štedi značajne ponovne radove na proizvodnom alatu, gdje se problemi s kontrolom trake umnožavaju tijekom-brzinskih ciklusa prešanja.
Suradnički pregled DFM-a s vašim partnerom za alate
Povratna petlja radi najbrže kada dizajnerski inženjer i partner alata zajedno pregledavaju rezultate prototipa, a ne prosljeđuju izvješća naprijed-natrag kroz lance e-pošte. Suradnički pregled DFM-a znači da obje strane sjede za istim stolom, bilo fizičkim ili virtualnim, i prolaze kroz svako odstupanje sa zajedničkim razumijevanjem što je popravak alata u odnosu na ono što zahtijeva promjenu dizajna dijela.
Tu se razlikuju moderni partneri u izradi prototipova. Trgovina koja jednostavno udari žig na vaš dio i preda vam izvješće o mjerenju ostavlja vas da sami tumačite rezultate. Partner koji integrira stručnost DFM-a izravno u ciklus izrade prototipa brže identificira glavne uzroke i predlaže modifikacije dizajna koje rješavaju probleme oblikovanja bez ugrožavanja funkcije dijela. YICHEN, na primjer, strukturira svoj tijek rada okolobrza CNC izrada prototipa s integriranom DFM povratnom spregom, kombinirajući izradu prototipa s inženjerskim pregledom tako da svaki iteracijski ciklus proizvodi i dijelove i djelotvorne smjernice za dizajn.
Učinkovit zajednički pregled DFM-a slijedi praktičan obrazac. Inženjer alata identificira defekt oblikovanja i objašnjava njegov mehanički uzrok. Inženjer dizajna procjenjuje može li se zahvaćena značajka modificirati bez utjecaja na pristajanje ili funkciju. Zajedno, oni konvergiraju na reviziji koja zadovoljava i mogućnost izrade i performanse. Nekoliko ključnih savjeta za dizajn žigosanja ubrzava ovaj proces: uvijek dimenzionirajte kritične značajke iz zajedničkog podatka, dopustite fleksibilnost u ne-funkcionalnim radijusima i odredite smjer zrna materijala na crtežu kako bi dizajner matrice mogao usmjeriti savijanja za maksimalnu mogućnost oblikovanja.
DFM povratna petlja čini više od poboljšanja trenutnog dijela. Gradi institucionalno znanje o tome što funkcionira u žigosanju, a što ne. Svaki nalaz dokumentiran tijekom izrade prototipa postaje smjernica dizajna za sljedeći projekt, a složenost se s vremenom vraća. A za upravitelje nabave koji procjenjuju trošak iteracija prototipa, uzmite u obzir ovo: svaka revizija DFM-a uhvaćena tijekom izrade prototipa izbjegava modifikaciju proizvodne matrice koja bi mogla koštati 5 do 20 puta više nakon što se izgradi ojačani alat.
Uz DFM-provjerenu geometriju u rukama, sljedeće praktično pitanje je kvantificiranje ulaganja: koliko prototip alata zapravo košta u odnosu na proizvodni alat i kako mjerite povrat?
Kontekst troškova i vremenskog okvira za odluke o alatima prototipa
Nalazi DFM-a vam govore što trebate popraviti. Sljedeće pitanje je praktično: koliko ta provjera zapravo košta, koliko traje i kada matematika opravdava trošak? Ovo su pitanja koja voditelji nabave i inženjeri dizajna najčešće postavljaju, no konkretne odgovore iznenađujuće je teško pronaći. Realnost je da ulaganje u prototip alata ovisi o tome koliko reprezentativni rezultati trebaju biti, a pravi izbor ovisi o vašem ciljanom volumenu proizvodnje metalnih štancanja.
Relativni trošak prototipa u odnosu na proizvodni alat
Prototip alata obično košta između 10% i 35% ekvivalentne proizvodne cijene alata, ovisno o metodi i složenosti. Mekana aluminijska matrica za jednostavan nosač mogla bi koštati nekoliko tisuća dolara, dok bi potpuno ojačana progresivna proizvodna matrica za isti dio mogla doseći 25.000 do 50.000 USD. Jaz se dodatno povećava kod složenih prijenosnih matrica, gdje proizvodni alati mogu premašiti 500.000 USD, a reprezentativni prototip matrice i dalje ostaje ispod 100.000 USD.
Zašto tako širok raspon? Prototip matrica mijenja dugovječnost za brzinu i prilagodljivost. Preskaču korake toplinske obrade, koriste manje skupe materijale i pojednostavljuju značajke koje su važne samo pri visokim-brzinama ciklusa. Plaćate dovoljno vremena da potvrdite svoj dizajn, a ne da preživite milijun pritisaka. Upravo je taj kompromis ono što prototipne metalne dijelove čini ekonomski održivim kao ulaganje u-smanjenje rizika, a ne trošak proizvodnje.
Očekivano vrijeme isporuke po metodi izrade prototipa
Vrijeme isporuke usko prati materijal matrice i složenost izrade.Meki alati zahtijevaju manja ulaganja i kraće vrijeme izradeod tvrdog alata jer se mekši materijali brže obrađuju i ne trebaju toplinsku obradu ili opsežno brušenje. Kada su potrebne izmjene, brže se vraćate u proizvodnju s mekim alatom jer je ponovna obrada na neočvrslom materijalu jednostavna.
Evo što možete očekivati u uobičajenim pristupima:
- Meki alat (aluminij):1 do 2 tjedna od odobrenja dizajna do prvog brzog prototipa dijelova iz tiska
- Meki alat (meki čelik):2 do 3 tjedna, malo duže zbog tvrdoće materijala i vremena obrade
- CNC-obrađeni prethodno-kaljeni alatni čelik:2 do 4 tjedna, uz dodatno vrijeme za toplinsku obradu i završnu obradu površine
- Žičani EDM prototip matrice:3 do 5 tjedana za zamršene geometrije koje zahtijevaju više EDM postavki
- 3D-ispisani umetci za kalupe:1 do 3 tjedna, s vremenom izrade koje ovisi o volumenu umetka i zahtjevima naknadne-obrade
Svaki iteracijski ciklus dodaje otprilike 3 do 7 dana, ovisno o opsegu modifikacija matrice. Predvidite dvije do četiri iteracijske petlje za umjereno složene dijelove, što znači da vaša ukupna vremenska linija izrade prototipa od početka do potvrđenih dijelova obično pada između 4 i 10 tjedana.
ROI izrade prototipova naspram prelaska na proizvodne matrice
Financijski argumenti za izradu prototipova počivaju na jednostavnom principu. Trošak ispravljanja pogreške u dizajnu udeseterostručuje se u svakoj fazi proizvodnje. Ako ispravljanje problema s geometrijom košta 500 USD tijekom iteracije prototipa, ta ista korekcija košta 5000 USD nakon što se proizvodni alat izreže i 50 000 USD ili više ako neispravni dijelovi dospiju na proizvodne trake ili do kupaca. Izrada prototipa je prepreka koja zaustavlja ovaj eksponencijalni rast troškova.
Praktična formula povrata ulaganja za mogućnosti izrade prototipa žigosanih dijelova izgleda ovako: (Cijena izbjegnute prerade kalupa za proizvodnju + vrijednost bržeg lansiranja) podijeljena s ukupnim ulaganjem u izradu prototipa. Kada jedna proizvodna modifikacija matrice košta 8.000 do 20.000 USD u ponovnoj-strojnoj obradi, ponovno-kaljenju i ponovnoj-validaciji, izbjegavanje čak i jedne takve izmjene kroz izradu prototipa često plaća cijeli program alata za prototip.
Tablica u nastavku objedinjuje smjernice o troškovima, vremenu isporuke i količini u jedan okvir za odlučivanje:
| Metoda izrade prototipova | Relativni trošak (% proizvodnog alata) | Tipično vrijeme isporuke | Ciljani obujam proizvodnje |
|---|---|---|---|
| Meki alat (aluminij) | 5% - 15% | 1 - 2 tjedana | Mali volumen: ispod 10 000 dijelova |
| Meki alati (blagi čelik) | 10% - 20% | 2 - 3 tjedana | Nizak do srednji volumen: do 50 000 dijelova |
| CNC-strojno (pret-kaljeni čelik) | 15% - 30% | 2 - 4 tjedana | Srednji do veliki volumen: 10,000 - 500,000+ dijelova |
| Žičani EDM prototip matrice | 20% - 35% | 3 - 5 tjedana | Srednja do visoka glasnoća: precizne-kritične aplikacije |
| 3D-ispisani umetci za matrice | 10% - 25% | 1 - 3 tjedana | Bilo koji volumen: validacija složene geometrije |
Uzorak proizlazi izlogika odlučivanja-temeljena na volumenu: za malo{0}}proizvodnju ispod 10 000 dijelova, meki alati ili alternativne metode često su isplativiji-od ulaganja u izdržljive čvrste alate. Za srednje-serije između 10.000 i 100.000 dijelova, cijena po dijelu opravdava izdržljivije prototipne matrice koje blisko odražavaju uvjete proizvodnje. Za velike{11}}programe koji premašuju 100.000 dijelova, ulaganje u prototip alata postaje pogreška zaokruživanja u usporedbi s troškovima proizvodnje kalupa, a prioritet se u potpunosti pomiče prema točnosti i reprezentativnosti rezultata.
U konačnici, pitanje nije možete li si priuštiti izradu prototipa. Bitno je možete li si to priuštiti. Troškovi izrade prototipa koji predstavljaju 10% do 30% proizvodnih troškova alata rutinski sprječavaju da računi za preradu u potpunosti premašuju izvorni proračun alata. Ušteda se dodatno povećava kada uzmete u obzir da se potvrđeni podaci prototipa unose izravno u proizvodni dizajn matrice, eliminirajući nagađanje i smanjujući cikluse isprobavanja na ojačanim alatima.
Troškovi i rokovi uokviruju poslovnu odluku. Ali kada jednom imate prototipove dijelova u ruci, pojavljuje se drugačiji izazov: kako ih procijeniti dovoljno rigorozno da vjerujete da će proizvodni alat izgrađen na temelju tih rezultata raditi prema očekivanjima?
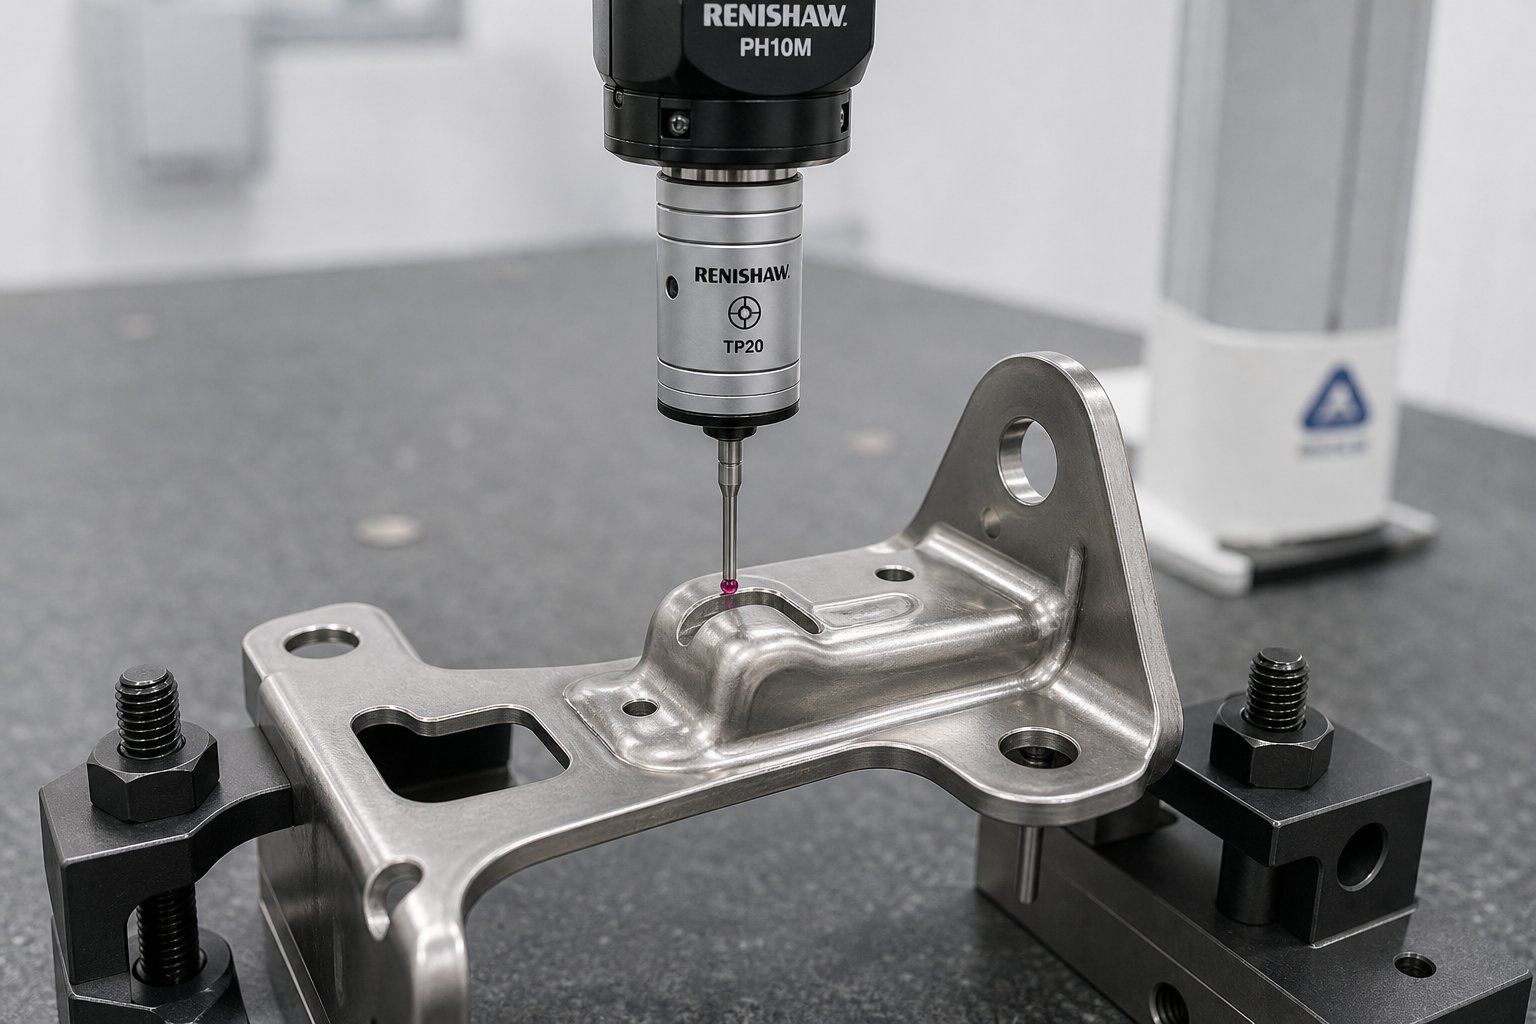
Ocjenjivanje i kvalificiranje dijelova s žigom prototipa
U ruci imate dijelove prototipa. Mjerenja se ispisuju na prvom-izvješću o članku. Ali ovdje je pitanje koje zbunjuje čak i iskusne timove: kako znate da su ovi rezultati dovoljno dobri da daju zeleno svjetlo proizvodnim alatima? Utisnuti dio proizveden iz mekog prototipa matrice na probnoj preši ponaša se drugačije od iste geometrije formirane u kaljenom alatu pri brzini proizvodnje. Razumijevanje što mjeriti, koje kriterije prihvaćanja primijeniti u svakoj fazi i kako premostiti jaz između prototipa i proizvodnih podataka je ono što sirova mjerenja pretvara u pouzdane inženjerske odluke.
Metode inspekcije za prototipove otisnutih dijelova
Pristup inspekciji koji odaberete ovisi o tome što trebate naučiti. Rani iteracijski ciklusi zahtijevaju brzinu i široku pokrivenost. Konačna validacija zahtijeva preciznost i sljedivost. Većina programa za žigosanje prototipa koristi kombinaciju metoda, od kojih svaka odgovara drugom pitanju.
- Koordinatni mjerni stroj (CMM):Standard za visoko{0}}precizno mjerenje jedne-točke. CMM mjere pojedinačne značajke poput položaja rupa, kutova savijanja i dimenzija profila s točnošću do nekoliko mikrona. Najbolje za konačnu validaciju i provjere usklađenosti s GD&T gdje je sljedivost do kalibracijskih standarda važna.
- 3D optičko skeniranje (lasersko ili strukturirano svjetlo):Snima potpunu-geometriju površine u nekoliko minuta, generirajući oblak točaka koji se može izravno usporediti s CAD modelom.3D lasersko skeniranjeističe se u analizi povratnog povrata, inspekciji linije podrezivanja i identificiranju površinskih odstupanja na cijelom dijelu, a ne samo na diskretnim točkama. Osobito vrijedan tijekom iteracije kada morate brzo vidjeti potpunu sliku deformacije.
- Go/ne{0}}mjerači:Funkcionalni mjerači koji provjeravaju spadaju li kritične značajke kao što su promjeri otvora, širine utora ili oblikovani profili unutar raspona tolerancije. Pružaju brze odgovore prošao/nije prošao u radionici bez potrebe za mjeriteljskim laboratorijem, što ih čini idealnim za provjeru dijelova između ciklusa ponavljanja.
- Optički komparatori i vizualni sustavi:Korisno za pregled ravnih profila, stanja rubova i visine srha na prototipovima metalnih žigova. Nude brzu 2D usporedbu u odnosu na slojeve tolerancije i dobro funkcioniraju za značajke koje CMM-ovi teško ispituju, poput tankih rubova ili oštrih kutova.
- Ispitivanje funkcionalne prilagodbe:Sastavljanje otisnutog dijela u pripadajuće komponente ili učvršćenja za provjeru ugradnje, zazora i geometrije sučelja. Nijedno izvješće o dimenzijama ne zamjenjuje ovaj test za potvrdu da dio stvarno radi u predviđenom okruženju.
Praktičan obrazac za žigosanje u izradi prototipova u proizvodnji izgleda ovako: upotrijebite 3D skeniranje tijekom ranih iteracija kako biste identificirali široke trendove i povratne obrasce u cijelom dijelu, prebacite se na CMM mjerenje za konačnu provjeru kritičnih podataka i GD&T oblačića i upotrijebite go/no{1}}go mjerače za brze provjere između prešanja kada samo trebate potvrditi da je određena prilagodba stigla tamo gdje se očekuje.
Kriteriji prihvaćanja tijekom iteracije u odnosu na konačnu provjeru valjanosti
Jedna od najčešćih pogrešaka tijekom izrade prototipa je primjena kriterija prihvatljivosti-na razini proizvodnje na dijelove rane iteracije. Kada ste na prvoj ili drugoj probi kocke, svrha je učenje, a ne kvalifikacija. Održavanje dijelova prototipa prema konačnim proizvodnim tolerancijama u ovoj fazi dovodi do frustracija i nepotrebnih ciklusa prerade koji usporavaju projekt umjesto da ga ubrzavaju.
Tijekom ciklusa ponavljanja, iskusni timovi primjenjuju opuštene kriterije usmjerene na procjenu trenda, a ne na apsolutnu usklađenost. Pitanja koja postavljate usmjerena su: Kreće li se opruga u predviđenom smjeru? Poboljšava li se stanjivanje u kutu izvlačenja u usporedbi s posljednjom iteracijom? Smanjuje li se izobličenje rupe kako pomičemo značajku dalje od linije savijanja? Ako se trend približava cilju, iteracija funkcionira čak i ako pojedinačne dimenzije ostaju izvan konačne specifikacije.
Konačna validacija primjenjuje drugačija pravila. U ovoj fazi dijelovi moraju dosljedno zadovoljavati tolerancije crtanja u uzorku od najmanje 5 do 10 uzastopnih pogodaka iz prototipa matrice. Kritične dimenzije, posebno one koje upravljaju prilagodbom i funkcijom u sklopu, moraju biti unutar proizvodnih-ekvivalentnih opsega. Ne-kritične značajke mogu nositi blago smanjene tolerancije pod uvjetom da dokumentirate očekivano poboljšanje prilikom prijelaza na očvrsnute proizvodne alate s manjim razmacima i stabilnijim površinama matrice.
Jednostavan okvir razlikuje dvije faze:
| Kriteriji | Tijekom ponavljanja | Konačna provjera valjanosti |
|---|---|---|
| Traka tolerancije | 1,5x do 2x nominalna tolerancija | Nazivna tolerancija crtanja |
| Veličina uzorka | 1 - 3 dijelova po prilagodbi | 5 - 10 uzastopnih dijelova |
| Fokus | Smjer trenda i stopa poboljšanja | Apsolutna usklađenost i ponovljivost |
| Dokumentacija | Bilješke o odstupanju, usporedba s prethodnom iteracijom | Cjelovito prvo izvješće-o pregledu artikla s GD&T |
| Ishod odluke | Nastavite s ponavljanjem ili promijenite pristup | Odobrenje za dizajn alata za proizvodnju |
Tumačenje rezultata prototipa za projekcije proizvodnje
Čak i kada završni dijelovi za validaciju zadovoljavaju tolerancije crteža, rezultati prototipa ne predviđaju savršeno proizvodni učinak. Nekoliko čimbenika stvara sustavni jaz između kvalitete prototipa i proizvodnih dijelova koji morate uzeti u obzir kada planirate dalje.
Prototip matrica se brže troši jer koristi mekše materijale. Kako meki aluminijski ili pred-kaljeni čelični kalup gomila udarce, oštrice se otupljuju, na površinama za oblikovanje stvaraju se tragovi habanja, a zazori se otvaraju. Dijelovi proizvedeni na kraju izvođenja prototipa mogu pokazivati više neravnina, nešto veće rupe ili smanjenu konzistentnost dimenzija u usporedbi s prvim udarcima. Proizvodni alati u potpuno očvrslim D2 ili-matricama s umetnutim karbidom održavaju manje dimenzije tijekom daleko dužih serija.
Razlike u tisku također su važne. Prototipne matrice često rade na probnim prešama s drugačijim tonažnim kapacitetom, brzinom hoda i visinom zatvaranja u odnosu na proizvodnu prešu. Brzina utječe na ponašanje materijala, posebno za-legure osjetljive na brzinu. Dio formiran pri 30 udaraca u minuti tijekom izrade prototipa ponašat će se malo drugačije pri 120 udaraca u minuti u proizvodnji zbog toplinskog nakupljanja u kalupu i učinaka -brzine naprezanja u materijalu.
Kako biste objasnili ovu prazninu, dokumentirajte rezultate prototipa zajedno s uvjetima koji su ih proizveli. Zabilježite brzinu preše, tonažu, vrstu podmazivanja, temperaturu matrice tijekom rada i broj pogodaka koji su već bili na matrici u vrijeme mjerenja. Ovaj kontekst omogućuje dizajneru proizvodne matrice da predvidi koje će se dimenzije stegnuti (bolja preciznost matrice), koje će se pomaknuti (različita dinamika preše) i koje je potrebno pratiti tijekom testiranja proizvodne matrice.
Oprema za utiskivanje lima koja se koristi u proizvodnji također uvodi varijable kao što su varijacije materijala koji se -dovode u zavojnice, automatski sustavi podmazivanja i-osjećaj kalupa da se okruženje prototipa možda neće replicirati. Označavanje ovih razlika u vašoj validacijskoj dokumentaciji sprječava lažno povjerenje. Ne tvrdite da prototip točno predstavlja proizvodnju. Dokumentirate ono što ste naučili i ono što ostaje za potvrditi tijekom testiranja proizvodne matrice.
Temeljita dokumentacija rezultata prototipa stvara most do proizvodnje. Kada je svako mjerenje upareno s kontekstom procesa, dizajner alata za proizvodnju radi na temelju stvarnih podataka, a ne pretpostavki. Taj paket podataka, koji kombinira rezultate inspekcije, povijest iteracija i uvjete procesa, postaje temelj za odabir pravog proizvodnog partnera i osigurava prijelaz s validiranog prototipa na pouzdan proizvodni izlaz bez vraćanja unatrag.
Prijelaz na proizvodnju i odabir pravog partnera
Potvrđeni podaci o prototipu, detaljna izvješća o inspekciji i DFM-dorađeni dizajn dijela nalaze se u mapi vašeg projekta. Inženjerski rizik je uglavnom povučen. Ono što ostaje je izvedba: pretvaranje svega što ste naučili tijekom izrade prototipova u alate za proizvodnju koji pouzdano rade u volumenu. Ova tranzicija je mjesto gdje se projekti glatko ubrzavaju ili zastaju, a razlika gotovo uvijek ovisi o tome s kim ste surađivali za izradu prototipa i može li taj partner prenijeti znanje u proizvodnju.
Što tražiti od partnera za izradu prototipova
Nije svaka radionica alata koja može izrezati matricu opremljena za podršku punog prototipa-do-proizvodnog luka. Idealan partner kombinira sposobnost izrade s inženjerskom prosudbom, brzi obrt s metodičkom dokumentacijom i agilnost izrade prototipa s-razmišljanjem o skali proizvodnje. Kada ocjenjujete dobavljače rješenja za industrijsko utiskivanje metala, potražite ove kriterije:
- Integrirana brza CNC izrada prototipova i proizvodnja limova pod jednim krovom:Partneri poputYICHEN-ove usluge brze izrade prototipovakombinirajte CNC obradu, izradu limova i rane DFM povratne informacije u jednom tijeku rada, eliminirajući kašnjenja primopredaje između zasebnih dobavljača i održavajući institucionalno znanje netaknutim kroz cikluse ponavljanja
- -kućna DFM stručnost ugrađena u proces izrade prototipa:Vaš partner ne bi trebao samo pečatirati dijelove i predati vam izvješće o mjerenju. Oni bi trebali identificirati temeljne uzroke problema s oblikovanjem, predložiti revizije dizajna i pomoći vam da brže konvergirate na proizvodnu geometriju
- Jasna komunikacija o očekivanjima od ponavljanja:Vjerodostojan partner unaprijed postavlja realna očekivanja o tome koliko iteracijskih ciklusa treba planirati, koliko svaki ciklus košta i što pokreće promjenu opsega u odnosu na standardnu prilagodbu
- Kontinuitet od-prototipa do-proizvodnje:Radnja koja izrađuje prototip vašeg dijela trebala bi ili izraditi vaš proizvodni alat ili prenijeti kompletan paket podataka (vrijednosti povratne opruge, parametri tiska, bilješke o materijalu, povijest modificiranja matrice) onome tko to radi
- Mogućnost nabave materijala za-slitine namijenjene proizvodnji:Potrebni su vam dijelovi prototipa otisnuti od stvarnog proizvodnog materijala u ispravnom promjeru. Partner s uspostavljenim opskrbnim kanalima izbjegava kašnjenja u nabavi specijalnih legura
- Inspekcijska i dokumentacijska infrastruktura:Mogućnost CMM-a, 3D skeniranje i strukturirano izvješćivanje o prvom-članku osiguravaju da se nalazi prototipa pretvore u korisne unose alata za proizvodnju, a ne u anegdotska opažanja-prodajnog pogona
Zajednička nit ovih kriterija je kontinuitet znanja. Svaki ciklus ponavljanja tijekom izrade prototipova stvara uvide u to kako se vaš dio ponaša u stvarnim uvjetima oblikovanja. Kada to znanje ostane unutar jedne organizacije od brze izrade prototipa lima do dizajna proizvodnih kalupa, ništa se ne gubi u prevođenju između dobavljača.
Osiguravanje glatkog prijelaza-na-proizvodnju
Primopredaja od provjerenog prototipa do predanosti proizvodnji alata trebala bi se činiti kao nastavak, a ne kao ponovno pokretanje. Nekoliko praktičnih koraka omogućuje da se to dogodi bez vraćanja unatrag:
Najprije zaključajte svoj dizajn dijela prije početka proizvodnje alata. Povratna petlja DFM trebala se konvergirati na stabilnoj geometriji tijekom izrade prototipa. Ako još uvijek ponavljate dizajn dijela kada započne proizvodnja proizvodnog alata, zahtijevate točne troškove prerade koje je izrada prototipova trebala spriječiti.
Drugo, prenesite cijeli procesni kontekst zajedno s dimenzionalnim podacima. Dizajneri proizvodnih kalupa trebaju više od konačnog izvješća o inspekciji. Potrebna im je povijest ponavljanja: što nije uspjelo, što je podešeno, koja je kompenzacija povratnog povrata primijenjena, koja je tonaža i brzina preše proizvela usklađene dijelove. Ovaj kontekst oblikuje odluke o dizajnu proizvodnih kalupa oko specifikacija toplinske obrade, zahtjeva za završnu obradu površine i strategija čišćenja.
Treće, definirajte koji nalazi prototipa zahtijevaju izmjene proizvodnog alata naspram onih koji će se sami-ispraviti s tvrđim materijalima za kalupe i većim brzinama tiska. Neka dimenzionalna odstupanja uočena u mekim prototipovima alata nestaju kada se proizvodni kalupi izrađuju od potpuno očvrslog čelika s manjim razmacima. Drugi ustraju ili se mijenjaju. Iskustvo vašeg partnera u izradi prototipa s brzom izradom prototipova dijelova na sličnim geometrijama i materijalima pomaže u razlikovanju to dvoje.
Sljedeći korak prema provjerenim dijelovima s žigom
Odluke s kojima se suočavate destiliraju se u sažeti niz: odaberite metodu izrade prototipa koja odgovara vašim zahtjevima složenosti dijela i tolerancije, inzistirajte na-namjernom proizvodnom materijalu od prve serije utiskivanja, upotrijebite simulaciju kako biste smanjili cikluse fizičke iteracije, upotrijebite DFM pregled za pročišćavanje geometrije dijela prije nego što se posvetite ojačanom alatu i odaberite partnera čije sposobnosti obuhvaćaju cijeli luk od prototipa do proizvodnje.
Preskakanje bilo kojeg od ovih koraka ne štedi vrijeme. Prebacuje troškove i rizik nizvodno gdje su korekcije eksponencijalno skuplje. Izrada prototipova alata i kalupa za metalne utisnute dijelove nije prevelika. Inženjerska disciplina pretvara nesigurne dizajne u-geometriju spremnu za proizvodnju s kvantificiranom pouzdanošću. Investicija je mala u odnosu na proizvodni alat. Povrat se mjeri u izbjegnutim preradama, bržim lansiranjima i dijelovima koji rade kako treba prvi put kada proizvodne preše počnu raditi.
Često postavljana pitanja o izradi prototipova alata i kalupa za metalne utisnute dijelove
1. Koliko košta prototip alata u usporedbi s proizvodnim alatom?
Prototip alata općenito košta između 10% i 35% ekvivalentnog proizvodnog alata, ovisno o odabranoj metodi. Meki aluminijski matrice za jednostavne geometrije mogu iznositi samo 5% do 15% troškova proizvodnje matrica, dok CNC-strojno obrađeni prethodno-prototipni čelični matrice s strožim tolerancijama mogu doseći 20% do 35%. Investicija je opravdana jer jedna proizvodna modifikacija kalupa obično košta 8.000 do 20.000 USD, što znači da jedan izbjegnuti ciklus prerade često plaća cijeli program alata za prototip.
2. Koje je tipično vrijeme izrade prototipa za štancanje?
Vrijeme izrade kreće se od 1 do 5 tjedana, ovisno o metodi izrade prototipa. Alati od mekanog aluminija omogućuju najbrži obrt u roku od 1 do 2 tjedna. Za izradu mekog alata od mekog čelika potrebno je 2 do 3 tjedna, za CNC-strojno pre-kaljeni alatni čelik potrebno je 2 do 4 tjedna, a za prototipove žičanih EDM alata potrebno je 3 do 5 tjedana za zamršene geometrije. Svaki ciklus ponavljanja dodaje otprilike 3 do 7 dana. Većina projekata dosegne potvrđene dijelove unutar ukupno 4 do 10 tjedana, uključujući dvije do četiri iteracijske petlje za umjereno složene dijelove.
3. Zašto bi materijal prototipa trebao odgovarati leguri-namjeri proizvodnje?
Različiti metali pokazuju jedinstveno ponašanje opruge, sklonost kaljenju i stope otvrdnjavanja koje izravno utječu na dimenzionalne rezultate. Ako pravite prototip s mekim čelikom, ali namjeravate proizvoditi od nehrđajućeg čelika, validirana geometrija matrice će se ponašati drugačije u uvjetima proizvodnje jer nehrđajući čelik više opruga, brzo se stvrdnjava tijekom oblikovanja i žuči na neobložene površine matrice. Testiranje sa stvarnom proizvodnom legurom i mjerom osigurava da svaki iteracijski ciklus generira značajne podatke koji se pouzdano prenose u proizvodni dizajn alata.
4. Može li CAE simulacija zamijeniti fizičku izradu prototipa za otisnute dijelove?
Ne. CAE simulacija i fizička izrada prototipova imaju komplementarne uloge. Simulacija predviđa stanjivanje, naboranje i povratnu oprugu prije rezanja čelika, sužavajući prozor dizajna i eliminirajući pristupe koji su očito neizvodljivi. Međutim, simulacija se oslanja na idealizirane ulaze i ne može u potpunosti obuhvatiti varijacije materijala od-do-serije, stvarne-uvjete trenja ili učinke rubnih-uvjeta. Fizička izrada prototipova potvrđuje predviđanja simulacije, otkriva probleme koje digitalni modeli propuštaju i generira empirijske podatke potrebne za finaliziranje alata za proizvodnju. Zajedno, oni smanjuju cikluse ponavljanja s dvanaest ili više na tri ili četiri.
5. Kako ocjenjujete jesu li prototipni otisnuti dijelovi spremni za obvezu proizvodnje alata?
Konačna validacija zahtijeva dijelove koji dosljedno zadovoljavaju tolerancije crtanja kroz 5 do 10 uzastopnih pogodaka iz prototipa matrice. Kritične dimenzije koje upravljaju prilagodbom i funkcijom moraju biti unutar proizvodnih-ekvivalentnih opsega tolerancije. Inženjeri koriste CMM mjerenje za GD&T usklađenost, 3D optičko skeniranje za potpunu-površinsku analizu opruge i testiranje funkcionalnog pristajanja s komponentama za spajanje. Rezultati bi trebali biti dokumentirani uz uvjete procesa uključujući brzinu preše, tonažu, vrstu podmazivanja i broj udaraca matrice kako bi dizajner proizvodnog alata mogao objasniti sustavne razlike između prototipa i proizvodnog okruženja.


