


Što matrica za alat za žigosanje zapravo radi
Kada ravni čelični lim uđe u prešu i izađe kao gotova konzola, konektor ili ploča tijela, komponenta odgovorna za tu transformaciju je matrica alata za štancanje. Zvuči jednostavno, ali inženjering koji stoji iza toga određuje hoćete li dobiti dosljedne dijelove u mjerilu ili kante za otpad pune otpada.
Što je matrica za alat za žigosanje
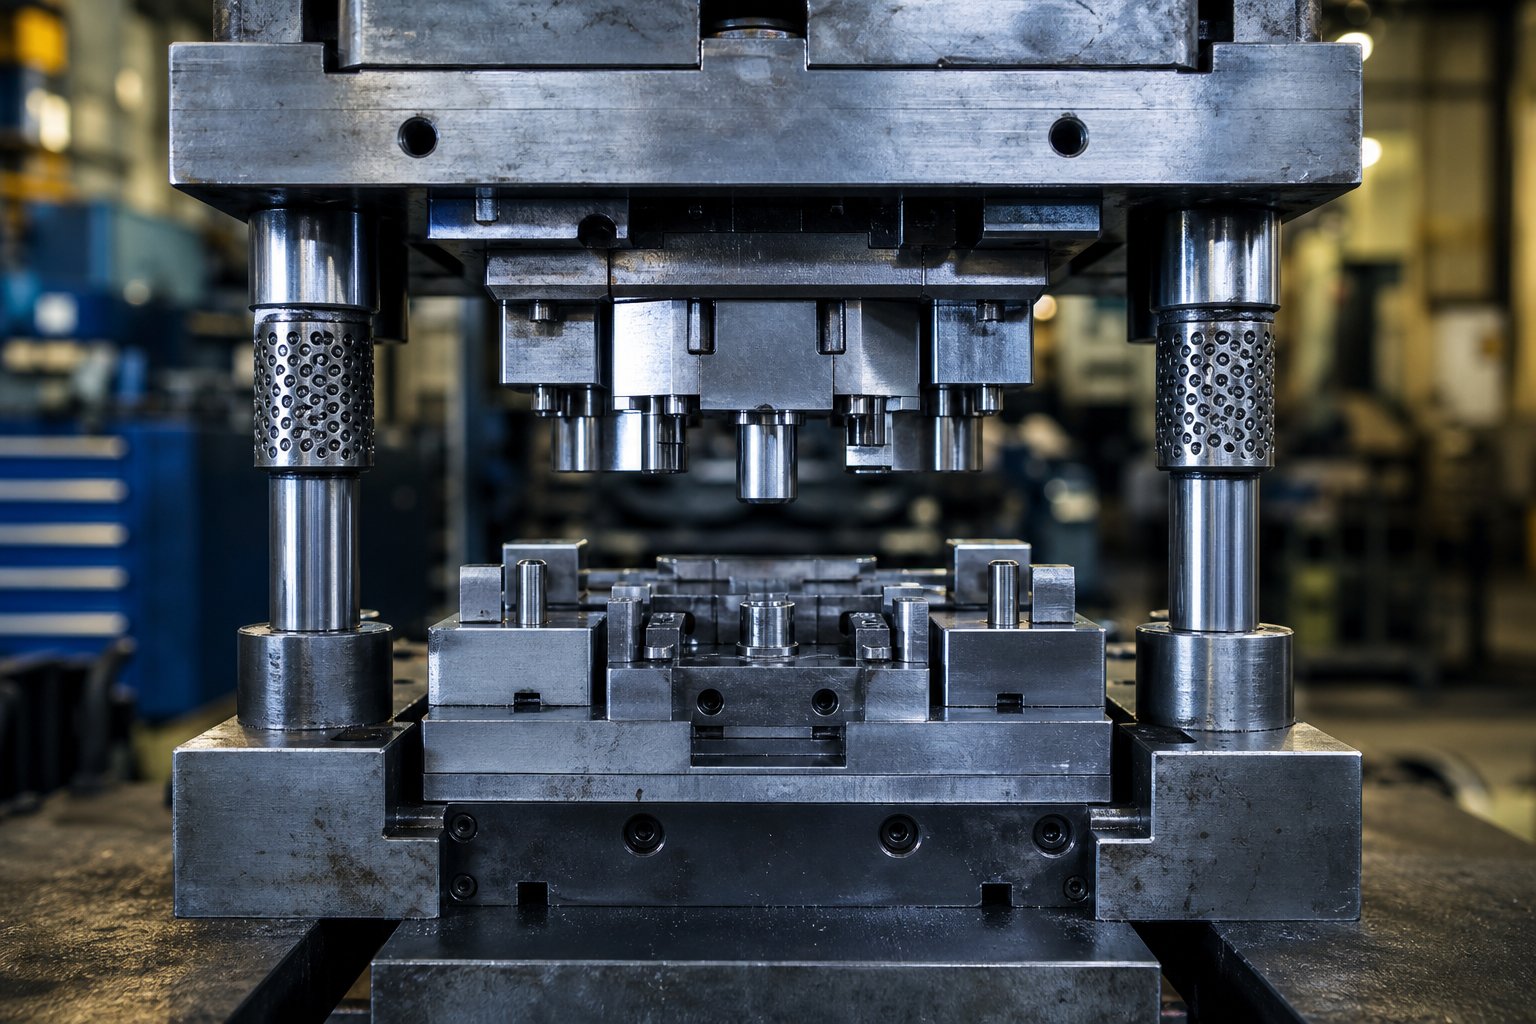
Takošto je matrica za žigosanje, točno? U svojoj jezgri, to je konstruirani sklop očvrslih komponenti - bušilica, blok matrice, ploča za skidanje i sustav vodilica - montiran unutar mehaničke ili hidraulične preše. Kada se preša okreće, ovaj sklop primjenjuje kontroliranu silu za rezanje, savijanje ili oblikovanje ravnih metalnih proizvoda u dijelove mrežastog -oblika s ponovljivom preciznošću.
Matrica alata za štancanje precizno je-projektiran sklop alata koji koristi kontroliranu silu za pretvaranje ravnog lima u gotove komponente kroz operacije rezanja, savijanja ili oblikovanja.
Možda se pitate: što su matrice u usporedbi s kalupima ili općim alatom za prešanje? Razlika je bitna. Kalup oblikuje materijal koji počinje u tekućem ili savitljivom stanju - mislite na injekcijsku-livenu plastiku ili tlačno-lijevani aluminij. Nasuprot tome, matrica za utiskivanje radi na čvrstom limu na sobnoj temperaturi, preoblikujući ga mehaničkom silom umjesto da ispunjava šupljinu. I dok je "alat" toširok krovni pojampokrivajući sva pomagala u proizvodnji (pričvršćivači, šablone, mjerači i drugo), matrica je specifični fizički instrument koji definira geometriju dijela tijekom procesa štancanja. Razumijevanje što je operacija utiskivanja u odnosu na druge metode oblikovanja počinje upravo ovdje - sa samom matricom.
Zašto su matrice važne u proizvodnji
Ako pitate što je umrijet u proizvodnji sa stajališta proizvodnje, odgovor je izravno povezan s volumenom, dosljednošću i cijenom. Metalna matrica za utiskivanje omogućuje proizvođačima da proizvedu tisuće ili čak milijune identičnih dijelova s tolerancijama niskim kao0,0002 inča. Automobilske ploče vrata, elektroničke zaštitne kutije, kućišta uređaja, konstrukcijske kopče za zrakoplove - oslanjaju se na alate za utiskivanje i sklopove matrice koji rade velikom brzinom uz minimalne varijacije.
Kvaliteta matrice izravno kontrolira tri stvari do kojih je menadžerima nabave i inženjerima najviše stalo: toleranciju dijelova, završnu obradu površine i cijenu po-komadu. Dobro-izgrađena matrica smanjuje otpad, smanjuje sekundarne operacije i održava vrijeme ciklusa kratkim. Loše dizajniran stvara neravnine, pomicanje dimenzija i neplanirane zastoje koji se protežu kroz cijeli lanac opskrbe.
Upravo je taj odnos između integriteta matrice i performansi proizvodnje razlog zašto razumijevanje arhitekture matrice - vrsta, komponenti i materijala koji su uključeni - postaje prvi korak prema dijagnosticiranju kvarova prije nego što postanu skupi.
Vrste matrica za utiskivanje i kada ih koristiti
Die arhitektura nije odluka koja-jedna-odgovara-svima. Vrsta matrice za utiskivanje koju odaberete oblikuje sve nizvodno - vrijeme ciklusa, cijenu po-komadu, proračun alata, pa čak i koliko brzo možete mijenjati izmjene dijelova. Odabir pogrešne konfiguracije za vaš volumen ili geometriju jedan je od najbržih načina za smanjivanje margina. Evo kako seglavne vrste matrica za utiskivanjepokvariti u praksi.
Jedna-stanica za jednostavne operacije
Zamislite da vam je potrebna ravna podloška izrađena od čelične trake ili niz rupa za pričvršćivanje probušenih u nosač. Jedna -stanica matrice obrađuje jednu operaciju po hodu preše: bušenje, bušenje ili savijanje. Svaki proces matrice je izoliran, što alate čini jednostavnim, a vrijeme isporuke kratkim.
Standardna matrica u ovoj kategoriji - recimo, osnovna matrica za izrezivanje - je najisplativiji-izbor kada je vaš godišnji volumen nizak do umjeren ili kada izvodite sekundarne operacije na dijelovima koji su već prošli kroz primarno oblikovanje. Postavljanje je brzo, rješavanje problema jednostavno, a početno ulaganje ostaje minimalno. Kompromis? Svaka dodatna operacija zahtijeva poseban pritisak na prešu, što povećava rad i vrijeme rukovanja kako se volumen povećava.
Progresivne matrice za-velike količine
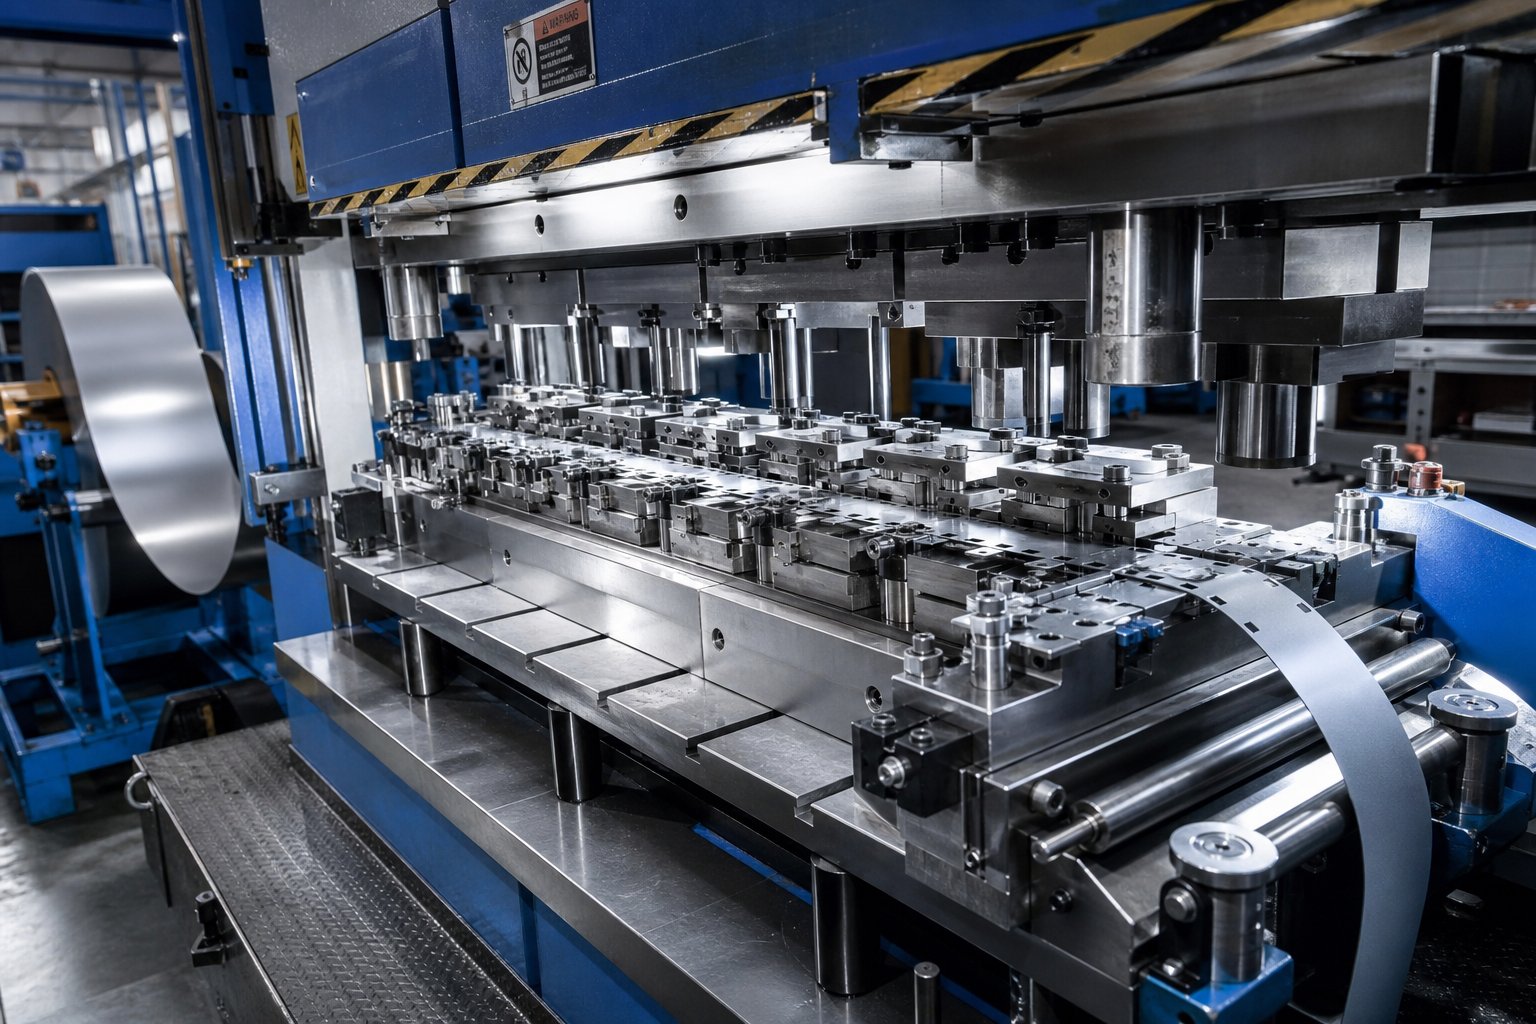
Kada se proizvodnja poveća na stotine tisuća ili milijune dijelova godišnje, progresivne matrice postaju radni konj. Proces utiskivanja metala u progresivnoj matrici funkcionira ovako: traka-uvučena u zavojnicu napreduje kroz više stanica unutar jednog alata. Svaki potez prešanja istovremeno izvodi drugu operaciju - bušenje na stanici jedan, urezivanje na stanici dva, formiranje na stanici tri - i gotovi dio pada na posljednjoj stanici svakog ciklusa.
Rezultat je dramatično niža cijena po-komadu i minimalna intervencija operatera. Kompromis je veće početno ulaganje u alate i dulje vrijeme od-do-proizvodnje. Ali u razmjeru, ROI na progresivnoj matrici daleko nadmašuje pokretanje istog dijela na višestrukim postavkama jedne-stanice. Ovo je mjesto gdje se matrice i učinkovitost štancanja uistinu spajaju.
Prijenos i složene matrice
Neki su dijelovi preveliki ili preduboko uvučeni da bi ostali pričvršćeni na nosivu traku. Prijenosnim žigosanjem to se rješava rezanjem pojedinačnih dijelova i mehaničkim premještanjem od mjesta do mjesta unutar preše. Karoserijski paneli automobila, školjke posuđa i duboko{2}}vučena kućišta tipični su kandidati. Dobivate učinkovitost više-stanica progresivnog alata bez geometrijskih ograničenja materijala koji se-uvlači trakom.
Složene matrice imaju drugačiji pristup. Izvode višestruke operacije rezanja - izrezivanja i bušenja, na primjer - istovremeno u jednom pritisku na jednoj stanici. Proces utiskivanja u složenoj matrici proizvodi iznimno ravne dijelove bez neravnina, što ih čini idealnim za podloške, podloške i brtve gdje je tolerancija ravnosti kritična.
| Vrsta matrice | Tipični raspon glasnoće | Složenost dijela | Relativno vrijeme isporuke | Relativni trošak alata | Najbolji ROI kada... |
|---|---|---|---|---|---|
| Jedna-postaja | Niska do srednja | Jednostavno (jedna operacija) | Kratak | Niska | Godišnje količine ostaju ispod ~10 000 dijelova ili su potrebne sekundarne operacije |
| Progresivno | Visoko do Vrlo visoko | Umjereno do visoko (zavoji, oblici, probijanje) | dugo | visoko | Volumen premašuje ~50,000+ dijelova/godišnje s ponavljajućom geometrijom |
| Prijenos | Srednje do visoko | Vrlo visoko (veliko, duboko-crtano) | dugo | Vrlo visoko | Dijelovi su preveliki za skidanje ili zahtijevaju duboko izvlačenje |
| Spoj | Od niskog do visokog | Nisko (ravni, više{0}}profili) | Umjereno | srednje | Ravnost i koncentričnost bitniji su od složenosti oblikovanja |
Financijska logika je jasna: veće ulaganje u alat se isplati samo kada se obujam dovoljno brzo amortizira. Progresivna matrica koja košta pet do deset puta više od postavljanja jedne-stanice još uvijek može pružiti niži ukupni trošak vlasništva ako godišnja potražnja opravdava automatizaciju. Suprotno tome, prekomjerno-ulaganje u složenu matricu za prijenos za dio-niskog volumena zaključava kapital u alat koji nikada ne doseže svoju točku rentabilnosti.
Usklađivanje arhitekture kalupa s vašom proizvodnom stvarnošću prva je strateška odluka. Ali čak i odgovarajuća vrsta matrice neće raditi ako su njegove unutarnje komponente loše specificirane - što nas dovodi do onoga što se zapravo nalazi unutar sklopa i kako svaki komad doprinosi ciklusu utiskivanja.
Ključne komponente unutar sklopa matrice za utiskivanje
Set matrice za utiskivanje može izgledati kao čvrsti čelični blok pričvršćen za prešu, ali otvorite ga i vidjet ćete desetke međusobno ovisnih dijelova matrice za utiskivanje koji rade usklađeno. Kad jedna komponenta odluta izvan specifikacije, cijeli sustav osjeća da - se pojavljuju neravnine, trake se pogrešno uvlače, a udarci pucaju. Razumijevanje načina na koji ti dijelovi međusobno djeluju daje inženjerima i kupcima zajednički rječnik za određivanje alata i brže dijagnosticiranje problema.
Gornji i donji sklopovi kalupa
Svaki set metalnih matrica počinje s dvije strukturalne polovice: gornja papuča montira se na cijev preše, a donja papuča vijcima na postolje preše. Ove teške čelične ploče služe kao temelj za svaku drugu komponentu u sklopu. Zamislite ih kao šasiju - ako se savijaju ili pomiču pod tonažom, ništa nizvodno ne ostaje u ravnini.
Precizne vodilice i čahure povezuju dvije polovice, održavajući poravnanje unutar 0,0001 inča tijekom cijelog hoda preše. Vodilice s-kugličnim ležajevima postale su industrijski standard zbog lakoće odvajanja i dosljednog praćenja. Držači bušilica i potporne ploče raspoređuju udarna opterećenja preko gornjeg dijela cipele, sprječavajući lokalizirani stres koji bi mogao napuknuti pojedinačne bušilice ili deformirati džepove za montažu.
Rezanje i oblikovanje komponenti
Ovdje se događa pravi posao. Probijači lima i matrice međusobno djeluju na svakoj stanici kako bi rezali, savijali i oblikovali traku u njenu konačnu geometriju. Svaka komponenta ima poseban zadatak unutar ciklusa štancanja:
- Udarci- Pritisnite u lim za bušenje rupa ili rezanje profila; dostupan u okruglim, duguljastim, četvrtastim i prilagođenim oblicima nosa.
- Die gumbi- Osigurajte suprotnu oštricu koja se spaja s bušilicom, pomaknutu za 5-10% debljine materijala kako biste stvorili čisto smicanje.
- Piloti- Konusne igle koje lociraju traku na svakoj stanici, osiguravajući točan nagib i položaj značajke tijekom napredovanja.
- Skidači (opružni i čvrsti)- Držite traku ravno tijekom rezanja i izvucite je iz udarca pri pokretu prema gore; opružni skidači dopuštaju kontroliranu silu stezanja, dok čvrsti skidači nude krutost za teško skidanje.
- Dizači matrice za utiskivanje- Podignite traku između stanica kako biste očistili oblikovane značajke i smanjili otpor, omogućujući glatko napredovanje uvlačenja.
- Jastučići za pritisak- Primijenite kontroliranu silu prema dolje tijekom operacija oblikovanja kako biste spriječili naboranje i upravljali protokom materijala u šupljinu matrice.
- Opruge (mehaničke i dušične)- Omogućite snagu koja pokreće skidače, podizače i jastučiće za pritisak; dušične plinske opruge daju veću snagu u kompaktnom paketu.
- Zadržači- Osigurajte gumbe za bušenje i matricu na mjestu, omogućujući brzu zamjenu bez rastavljanja cijelog kompleta matrice.
Ove komponente matrice za utiskivanje ne rade zasebno. Piloti lociraju traku prije nego što zahvate udarce. Skidači čvrsto stežu materijal kako bi rezanje bilo čisto. Nakon ciklusa prešanja, dizači matrica za utiskivanje podižu traku tako da može napredovati do sljedeće stanice bez zapinjanja na oblikovane elemente. Svaki element ovisi o onom prije njega - propušta ritam, a dobivate nepravilno uvučene trake ili povlačenje puža.
Pomoćni sustavi i senzori
Moderne metalne preše sve više uključuju elektronički nadzor kao standardnu opremu, a ne dodatne-dodatke.Sustavi zaštite matriceotkriti kretanje materijala i kritične događaje u stvarnom vremenu, sprječavajući pogrešno uvlačenje i skupe padove kalupa. Uobičajene vrste senzora uključuju:
- Detektori pogrešnog uvlačenja- Provjerite položaj trake prije nego što preša dovrši svoj hod, zaustavljajući ciklus ako materijal nije pravilno napredovao.
- Senzori puževa- Pratite izbacivanje čestica kako biste potvrdili da rezani materijal čisti šupljinu matrice, sprječavajući nakupljanje čestica koje oštećuje oštrice.
- Monitori sile- Pratite tonažu po zamahu kako biste označili abnormalna opterećenja koja ukazuju na slomljene udarce, varijaciju materijala ili pomak poravnanja.
Ovi senzori pretvaraju set matrica za utiskivanje iz pasivnog alata u aktivno nadzirano proizvodno sredstvo. Oni štite vaše ulaganje u ojačani alat dok održavaju kvalitetu dijela kroz milijune ciklusa.
Naravno, čak i savršeno specificirane komponente neće raditi bolje ako iza njih stoji pogrešan materijal. Vrsta čelika, toplinska obrada i površinski premaz primijenjen na svaki proboj, gumb i umetak za oblikovanje određuju koliko dugo ta preciznost traje pod proizvodnim opterećenjima.
Materijali za kalupe i premazi koji kontroliraju dugovječnost
Čelični kalupi za utiskivanje mogu izdržati tolerancije za milijune ciklusa - ili se istrošiti u nekoliko tisuća udaraca. Razlika se često svodi na jednu odluku donesenu rano u fazi projektiranja: koji čelik za štancanje ulazi u svaku stanicu za rezanje i oblikovanje i prima li površinski premaz. Učinite to kako treba i vaš će alat trajati duže između oštrenja. Pogriješite i od prvog dana ćete juriti za neravninama, žuljanjem i preuranjenim kvarovima.
Vrste alatnog čelika za različite primjene
Ne ponašaju se svi alatni čelici na isti način pod tonažom preše. Svaki stupanj različito mijenja tvrdoću, žilavost i otpornost na trošenje, što znači da najbolji izbor ovisi o tome što matrica zapravo radi - velikom-brzinskom obradom, teškim oblikovanjem ili nečim između.
Ovo su četiri stupnja s kojima ćete se najčešće susresti u proizvodnji žigosanog čelika:
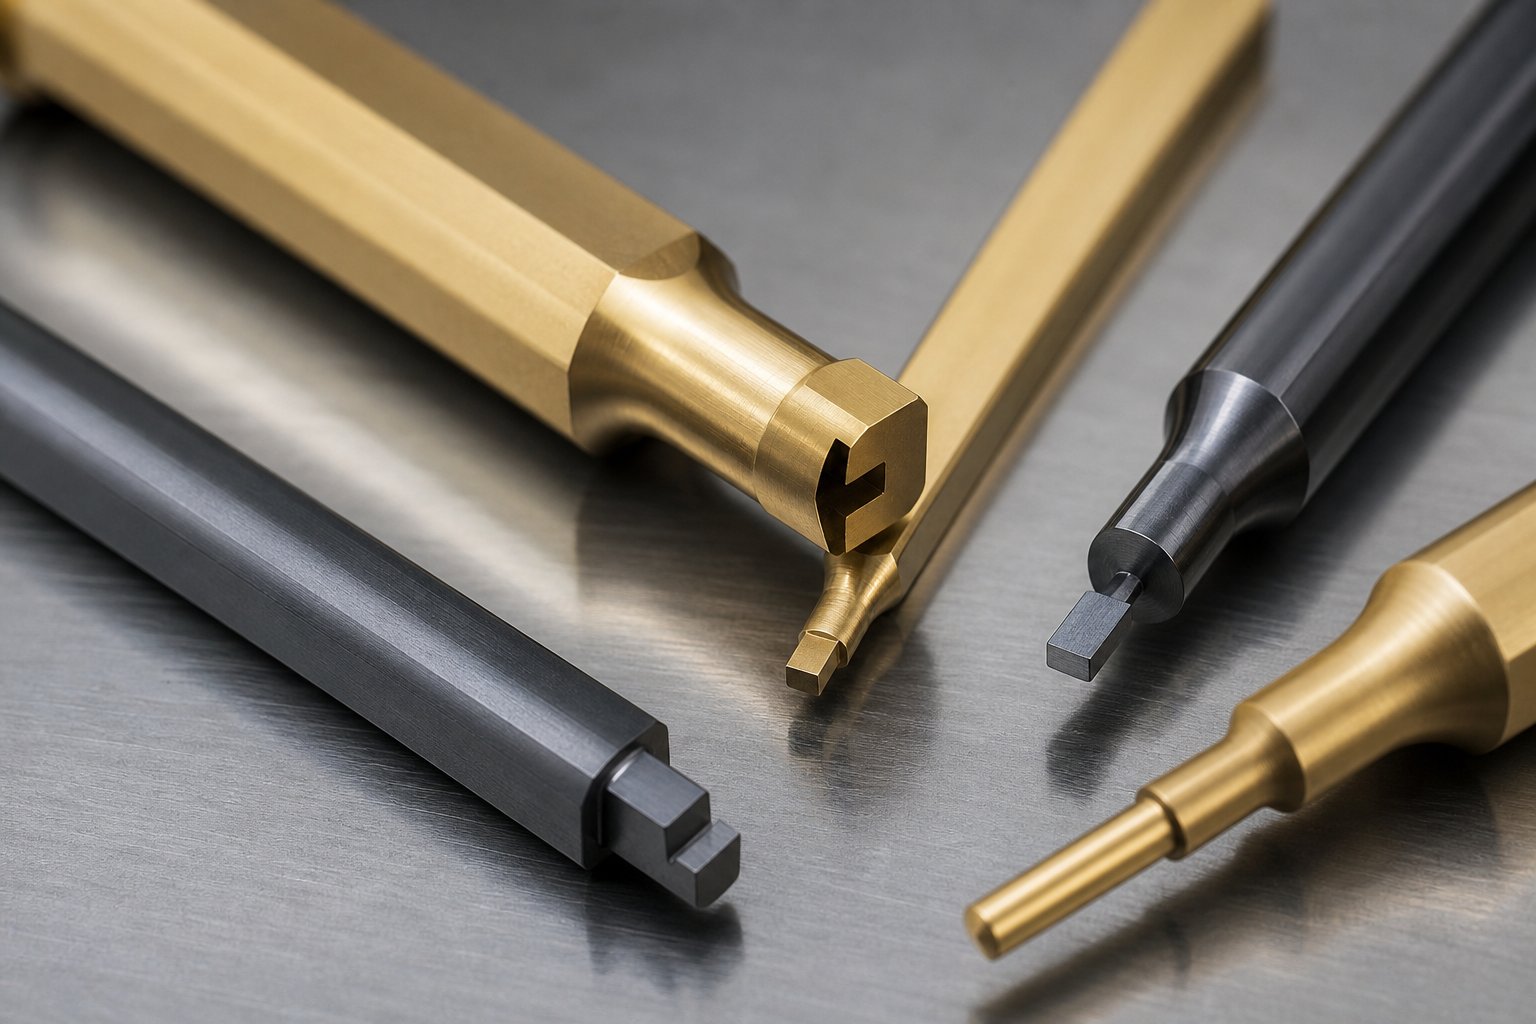
- D2 (visoka-ugljika, visoka-kroma)- Najbolje-za hladan-rad izrezivanja i bušenja gdjeabrazivno trošenje je primarni način kvara. D2 pruža izvrsno zadržavanje rubova i dugotrajnost na aplikacijama za utiskivanje čeličnog lima, ali njegova umjerena žilavost čini ga osjetljivim na pucanje pod velikim udarnim opterećenjima.
- A2 (otvrdnjavanje-zrakom)- Nudi uravnoteženu sredinu između otpornosti na trošenje i žilavosti, s boljom dimenzionalnom stabilnošću tijekom toplinske obrade od D2. A2 je snažan izbor za oblikovanje matrica i umjereno-profiliranje volumena gdje je potrebna određena otpornost na udarce uz razuman vijek trajanja.
- M2 (molibden brzo-čelik)- Zadržava tvrdoću na povišenim temperaturama, što ga čini prikladnim za-progresivne matrice velike brzine gdje se toplina trenja brzo nakuplja. M2 se ističe u primjenama rezanja koje zahtijevaju vruću tvrdoću bez žrtvovanja otpornosti na trošenje.
- S7 (otporan-na udarce)- Stavlja snagu iznad svega. Kada stanica doživi jak udar - duboko izvlačenje, kovanje ili oblikovanje debelog čelika visoke-čvrstoće - S7apsorbira udarce bez pucanja. Njegova otpornost na trošenje je niža, pa se najbolje slaže s premazima ili je rezerviran za oblikovanje, a ne za rezanje.
Za stanice s ekstremnim-trošenjem gdje čak ni D2 ne može pratiti - razmislite dugo-progresivne matrice za brisanje abrazivnih materijala - karbidne matrice koriste umetke od volfram-karbida. Karbid nudi dramatično veću tvrdoću i otpornost na trošenje od bilo kojeg alatnog čelika, iako po cijenu krtosti. Obično ćete vidjeti da se karbidni umetci priti-uklapaju u čelične držače na određenim stanicama-istrošenosti radije nego da izrađuju cijelu matricu od karbida.
Površinski premazi koji produljuju životni vijek kalupa
Čak i najbolji čelik za štancanje koristi površinski premaz koji smanjuje trenje i sprječava prianjanje materijala izratka na površine alata. PVD (fizičko taloženje parom) premazi dodaju tanak, tvrdi film - obično od 2 do 10 mikrona - bez značajnog mijenjanja dimenzija dijelova ili potrebe za naknadnim-brušenjem sloja.
Najčešće opcije čeličnih kalupa za utiskivanje uključuju:
- TiN (titanijev nitrid)- Premaz-opće namjene tvrdoće oko 2200 HV. Smanjuje trenje kod štancanja ugljičnog čelika i izrezivanja mekog čelika, produžujući intervale oštrenja za lak-do-srednje radnje.
- TiCN (titan karbonitrid)- Tvrđi od TiN na približno 3400 HV s nižim koeficijentom trenja (0,2 naspram 0,6 za TiN). TiCN je posebno učinkovit za oblikovanje nehrđajućeg čelika, gdje su adhezivno trošenje i nagrizanje dominantni načini kvara.
- CrN (kromov nitrid)- Odlikuje se malim unutarnjim naprezanjem, izvrsnim prianjanjem i visokom otpornošću na koroziju. CrN dobro funkcionira na aluminijskim kalupima za utiskivanje gdje se mekši materijal obradaka nakuplja na nepremazanim površinama alata.
- DLC (Diamond-Like Carbon)- Najniži koeficijent trenja od svih uobičajenih PVD premaza (ispod 0,1), s tvrdoćom koja doseže 4000 HV. DLC se ističe na bakrenim legurama i aluminiju, gdje minimalna površinska interakcija u potpunosti sprječava habanje. Njegova maksimalna debljina premaza je ograničena, tako da je najprikladniji za operacije oblikovanja, a ne za teška izrezivanja.
Zvuči složeno? Logika odabira je zapravo jednostavna - podudaranje premaza s materijalom izratka koji uzrokuje najviše problema kod alata bez premaza.
Usklađivanje materijala matrice s metalom obratka
Svaka legura metalnog lima nameće različita naprezanja matrici. Hladno valjano utiskivanje čelika pri umjerenoj debljini je relativno popustljivo - D2 s TiN-om nosi većinu primjena. Nehrđajući čelik je, s druge strane, ljepljiv i-brzo stvrdnjava, zahtijevajući više-legirane čelike i-premaze protiv nakupljanja. Čelik visoke-čvrstoće generira ogromna opterećenja oblikovanja koja zahtijevaju-klase otporne na udarce. A aluminij, unatoč tome što je mekan, agresivno se naslanja na površine alata bez odgovarajućeg podmazivanja i premaza.
| Materijal obratka | Ključni izazov | Preporučeni Die Steel | Preporučeni premaz | Bilješke |
|---|---|---|---|---|
| Blagi/ugljični čelik (CRS) | Abrazivno trošenje | D2 ili A2 | Kositar | Standardno uparivanje za hladno valjani čelični štancanje; dug radni vijek uz osnovno održavanje |
| Nehrđajući čelik (serija 300/400) | Adhezivno trošenje, žuljanje | A2 ili D2 (izbjegavajte visoki-Cr na visoko{3}}Cr obradaku) | TiCN ili AlCrN | Metalurška sličnost između D2 i nehrđajućeg čelika može uzrokovati mikro-zavarivanje; TiCN barijera kritična |
| Čelik visoke{0}}čvrstoće / AHSS | Ekstremna opterećenja kod oblikovanja, lom proboja | S7 (formiranje) ili M2 (rezanje) | TiAlN ili TiCN | Žilavost za formiranje stanica; vruća tvrdoća za-stanice za rezanje velike brzine |
| Aluminijske legure | Nakupljanje materijala, bodovanje | A2 ili D2 | CrN ili DLC | Premazi s-niskim trenjem sprječavaju prianjanje aluminija; potreban je širi razmak od proboja-za-matricu |
| Legure bakra/mjedi | Galling, označavanje površine | D2 ili A2 | DLC | Ultra-nisko trenje sprječava prijenos; polirane površine kalupa proširuju učinkovitost premaza |
Jedan detalj koji hvata kupce nespremne: udaljenost od bušenja-to-matrike također se mora prilagoditi materijalu. Mekši metali poput aluminija zahtijevaju manji razmak (obično oko 5% debljine materijala po strani), dok čelik visoke -čvrstoće zahtijeva više (do 12-15%) kako bi se izbjeglo pretjerano opterećenje probijanjem. Odabir prave kombinacije čelika za štancanje i premaza funkcionira samo ako mehanički dizajn također odgovara svojstvima izratka.
Odabir materijala daje matrici njen potencijalni životni vijek. Međutim, ostvarenje tog potencijala zahtijeva proces dizajna i izrade koji prevodi inženjerske namjere u fizičke alate bez uvođenja novih točaka kvarova usput.
Kako su dizajnirane i izrađene moderne matrice za štancanje
Ponuda kalupa za utiskivanje nije samo cijena na čeličnom bloku. Iza svake procjene vremena isporuke i iznosa troškova stoji više-fazni tijek inženjeringa koji transformira 2D ispisani dio u ojačani alat spreman-za prešanje. Razumijevanje ovog procesa dizajniranja matrice za utiskivanje pomaže inženjerima da postave realna očekivanja i daje menadžerima za nabavu kontekst koji im je potreban da procijene ima li dobavljačeva vremenska linija doista smisla.
Od ispisa dijelova do koncepcije matrice
Svaki projekt dizajna žigosanja počinje na isti način: dizajner prima otisak dijela - zajedno s GD&T oblačićima, specifikacijom materijala i ciljanim opsegom proizvodnje - i počinje obrnuti-inženjering kako napraviti tu geometriju od ravnog lima.
Prvi zadatak je određivanje slijeda procesa. Koje se značajke prve poništavaju? Gdje nastaju zavoji? Zahtijeva li dio izvlačenje? KaoArt Hedrick bilješke u The Fabricator, točan broj koraka procesa ovisi o materijalu izratka, složenosti dijela i zahtjevima tolerancije. Jednostavan nosač može trebati četiri ili pet stanica. Konturirana automobilska kopča s više zavoja i koplja može zahtijevati petnaest ili više.
Za progresivne matrice ova analiza daje izgled trake - tlocrt koji pokazuje kako metalna traka napreduje kroz svaku stanicu. Raspored trake definira:
- Broj stanica i redoslijed operacija (bušenje, urezivanje, oblikovanje, rezanje)
- Web dizajn nosača - ostaje li traka ravna (čvrsti nosač) ili su potrebni fleksibilni nosači za prilagođavanje promjenama visine i protoka materijala
- Strategija odbacivanja otpada - kako otpadni materijal izlazi iz alata kroz otvore ili sa strane
- Udaljenost - točan napredak po pritisku koji održava značajke registrirane na svim stanicama
Iskorištenje trake je ono gdje dizajn matrice za metalno utiskivanje izravno utječe na troškove materijala. Strategija ugniježđivanja koja maksimalno povećava broj dijelova po širini trake smanjuje postotak otpada, ponekad dramatično. Na velikom-serijskim serijama od milijuna dijelova, čak i 2-3% poboljšanja u iskorištenju materijala može uštedjeti desetke tisuća dolara godišnje. Dizajneri to balansiraju s praktičnim ograničenjima čvrstoće nosača - nosač mora biti dovoljno krut da unese traku bez savijanja, posebno na tankim materijalima kod kojih je krutost ograničena.
Idle stations (pozicije koje ne rade) također se često pojavljuju u konceptualnom rasporedu. Oni dopuštaju prostor za jače dijelove alata, pravilan razmak od čepova ili jednostavno dovoljno fizičkog prostora između složenih operacija oblikovanja. Njihovo preskakanje kako bi se uštedjela duljina matrice obično se kasnije izrodi glavoboljama održavanja.
CAE simulacija i analiza izvodljivosti
Zamislite da uložite šest znamenki u ojačani alat, samo da biste otkrili na prvom probnom radu da se dio nabora tijekom izvlačenja ili da odskoči izvan tolerancije. Prije desetak godina taj je scenarij bio uobičajen. Danas analiza konačnih elemenata (FEA) i simulacija oblikovanja hvataju te probleme prije nego što se čelik reže.
Simulacija oblikovanja lima koristi računalne modele za predviđanje ponašanja sirovog materijala pod opterećenjem preše. Softver uzima u obzir svojstva materijala (granica tečenja, istezanje, otvrdnjavanje naprezanjem), geometriju alata, uvjete trenja i procesne parametre kao što su sila držača i brzina preše. Zatim označava moguće nedostatke:
- Stanjivanje i rascjepi- Područja u kojima se materijal proteže izvan svoje granice formiranja, predviđanje gdje bi se pukotine pojavile u fizičkim ispitivanjima
- boranje- Zone tlačne nestabilnosti, obično u područjima prirubnica ili kutovima-dubokog izvlačenja gdje je protok materijala nekontroliran
- Springback- Elastični oporavak koji uzrokuje odstupanje oblikovanih dijelova od predviđene geometrije nakon što se ukloni sila pritiska, posebno problematično kodčelici visoke{0}}čvrstoće i aluminijske legure
Zašto je to važno za cjelokupni proizvodni proces žigosanja? Simulacija komprimira ono što su nekada bile tri ili četiri fizičke iteracije prototipa u virtualne cikluse koji se izvode preko noći. Svako fizičko isprobavanje-može stajati tjednima vremena i tisućama probnog materijala. Eliminacija čak i jedne iteracije višestruko plaća softver za simulaciju.
Napredni alati za rješavanje problema također predviđaju zahtjeve za minimalnom silom preše, pomažući planerima proizvodnje da potvrde da planirana preša ima dovoljnu tonažu prije nego započne proizvodnja matrica. Neke platforme čak simuliraju otklon alata pod opterećenjem, otkrivajući kako elastična deformacija u samoj matrici može utjecati na kontaktni pritisak i, posljedično, na kvalitetu dijela tijekom dugih vožnji. Ova razina uvida transformira proizvodni proces metalnog žigosanja iz pokušaja-i-pogrešaka u prediktivnu disciplinu.
CNC obrada, EDM žica i montaža
S zaključanim potvrđenim dizajnom, počinje fizička izgradnja. Proizvodnja alata i kalupa slijedi slijed koji čuva preciznost dimenzija uspostavljenu u CAD-u kroz svaku fazu uklanjanja materijala i otvrdnjavanja:
- Gruba obrada- CNC glodalice uklanjaju rasuti materijal s papuča matrice, držača bušotina i blokova matrice, ostavljajući 0,010-0,020 inča zalihe za završne operacije. Moderni obradni centri velike brzine pokreću 3D putanje alata generirane izravno iz CAD modela, eliminirajući pogreške ručnog tumačenja.
- Toplinska obrada- Komponente su očvrsnute na svoje ciljane Rockwellove vrijednosti (obično HRC 58-62 za rezanje čelika kao što je D2, HRC 54-58 za oblikovanje čelika). Vakuumska toplinska obrada minimalizira izobličenje i površinsko odugljičenje.
- Završite brušenje- Površinske brusilice i cilindrične brusilice dovode očvrsle komponente do konačnih dimenzija i zahtjeva za završnu obradu površine. Ravnost na papučama matrica održava se unutar 0,0002 inča po cijeloj ploči.
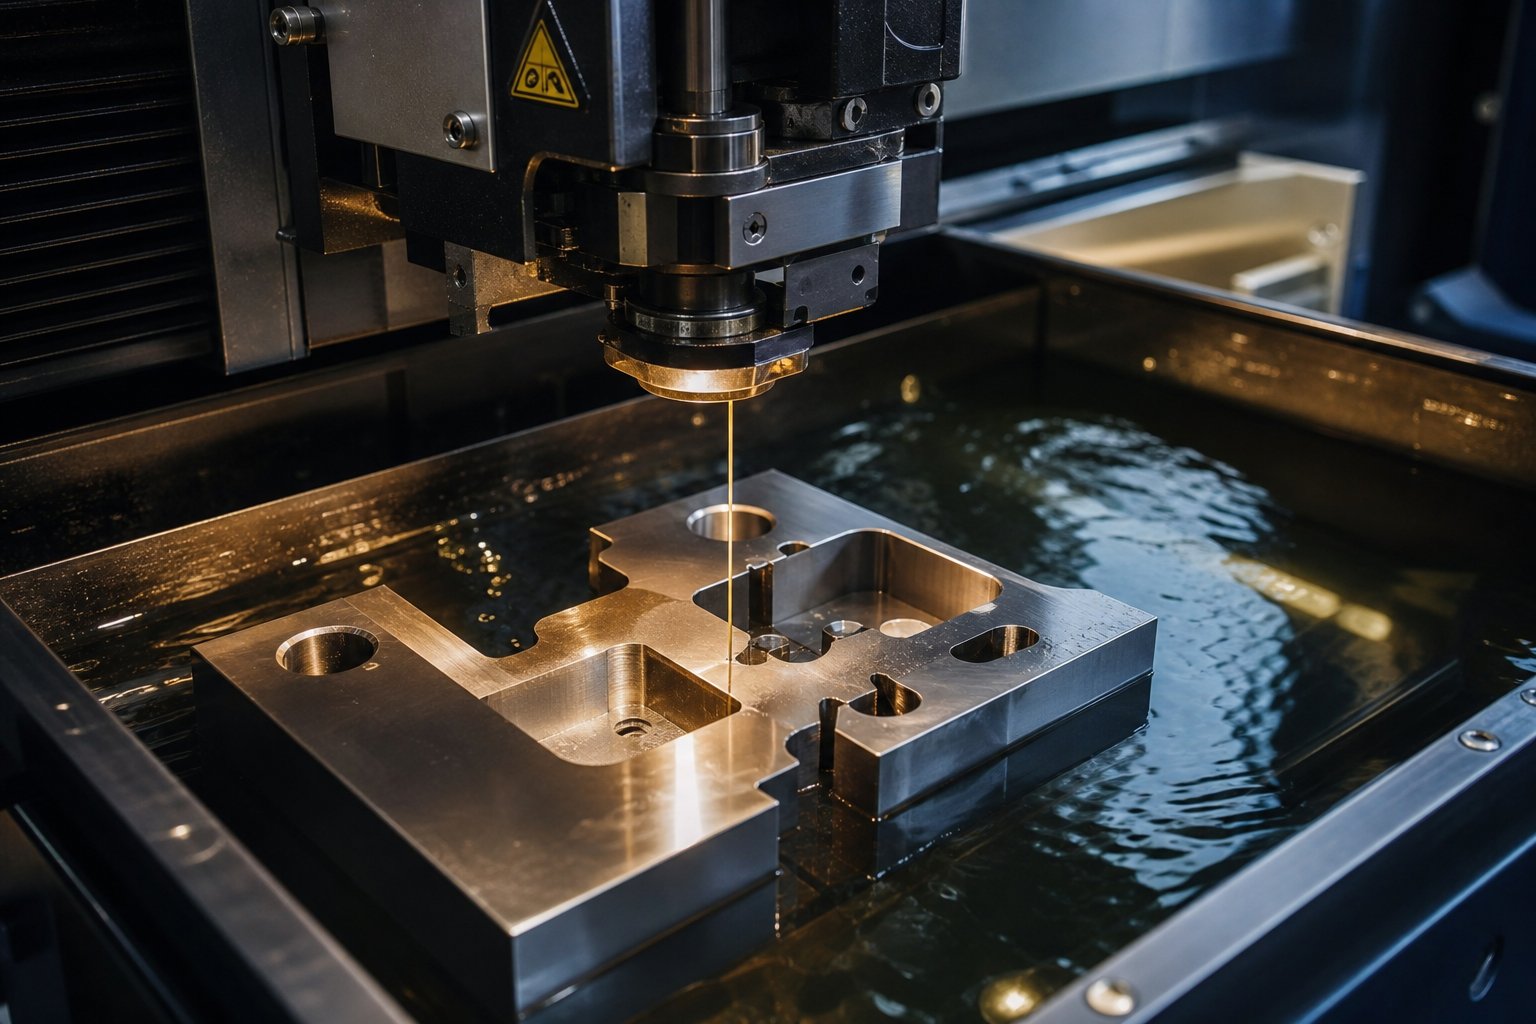
- Žičana erozija- Za složene profile otvora za bušenje i matricu koji se ne mogu ekonomično brusiti, obrada električnom pražnjenjem žice reže očvrsli čelik na tolerancije od +/- 0.0001 inča. EDM sa žicom neophodan je za zamršene profile izrezivanja, uske-otvore matrica s radijusom i nepravilne geometrije probijanja.
- Završna montaža i provjera prikladnosti- Sve komponente montiraju se u papuče matrice. Poravnanje bušilice-na-matricu potvrđuje se optičkim mjerenjem ili provjerama kontakta s plavom-bojom. Zazor vodilice i čahure je potvrđen. Dovršeni sklop prolazi-provjeru visine i sušenje-ciklusa prije nego bilo koji materijal uđe u alat.
Digitalna nit - od CAD modela do putanje CAM alata do CMM izvješća o inspekciji - održava proizvodne matrice dimenzionalno dosljednima u svakom koraku procesa. Kada se žičani EDM profil programira izravno iz istog 3D modela koji se koristi u simulaciji oblikovanja, nema mogućnosti za pogreške transkripcije ili ručne reinterpretacije. Taj kontinuitet je ono što odvaja matricu za precizno utiskivanje od sklopa za koji su potrebni tjedni-ručne montaže prilikom isprobavanja.
Za kupce, razumijevanje ovog tijeka rada objašnjava zašto vjerodostojna vremena isporuke alata-razreda proizvodnje obično traju od 8 do 16 tjedana. Svaka faza se nadograđuje na posljednju, a žurba s jednim korakom - preskakanje simulacije, kratko-rezanje toplinske obrade, eliminacija provjere pristajanja - stvara probleme koji se pojavljuju kao kvarovi tijekom proizvodnje. Ti kvarovi, i kako ih dijagnosticirati prije nego što se pojave, upravo su ono što razlikuje-održavanu matricu od one koja izjeda vaše margine svake smjene.
Načini kvarova matrice i kako ih spriječiti
Matrica može preživjeti milijune ciklusa ili početi proizvoditi otpad u roku od nekoliko tjedana. Razlika rijetko dolazi iz jednog jedinog katastrofalnog događaja. Većina kvarova u alatu za metalno žigosanje razvija se postupno - trošenje se nakuplja, zazori se pomiču, podmazivanje opada - sve dok proces ne prijeđe prag i dijelovi iznenada ispadnu iz specifikacija. Znajući gdje prvo potražiti, štedite sate zastoja tiskare i tisuće troškova popravka alata za žigosanje.
Uobičajeni načini kvara matrice i glavni uzroci
Kad kvaliteta izmakne u-izvođaču, instinkt krivi ono što je očito: slomljen udarac ili tupu oštricu. Ali vidljiva oštećenja obično su završna faza lančane reakcije koja je započela mnogo ranije. Kao što pokazuju istraživanja progresivnih matrica, rast neravnina, izvlačenje čepova, nestabilnost dodavanja i pomicanje dimenzija često su simptomi istog temeljnog napredovanja trošenja, a ne izolirani nedostaci.
Razmotrite lom udarca. Probojac ne puca bez upozorenja - prvi se okrhne, često zato što bočno opterećenje od trošenja vodilice ili neusklađenosti trake koncentrira stres na jednoj strani oštrice. Slično tome, prekomjerno stvaranje neravnina signalizira da su rubovi za utiskivanje otupjeli izvan svoje efektivne posmične geometrije, povećavajući otpor skidanju i povećavajući rizik od povlačenja čestica već pri sljedećem potezu.
Ovo su načini kvarova s kojima ćete se najčešće susresti na preši za štancanje, upareni s glavnim uzrocima i korektivnim radnjama:
- Lom ili krhotina bušilice- Osnovni uzrok: neusklađenost, preveliki razmak s jedne strane, nedovoljna potpora potporne ploče ili pogrešna klasa alatnog čelika za aplikaciju. Korektivna radnja: provjerite stanje klina za vođenje i čahure, provjerite postoji li neravnomjerna raspodjela zazora, potvrdite zadržavanje proboja u držačima i procijenite odgovara li vrsta čelika tvrdoći obratka.
- Pretjerano stvaranje neravnina- Temeljni uzrok: istrošeni rezni rubovi, nedovoljan razmak od-do-matrice ili odgođeni intervali oštrenja. Korektivna radnja: provjerite stanje rubova na izbijačima matrice za utiskivanje i gumbima matrice, izmjerite stvarni zazor mjeračima i uspostavite rasporede oštrenja na temelju broja poteza, a ne samo vizualnog pregleda.
- Povlačenje puža- Temeljni uzrok: prianjanje vakuuma između čela bušilice i klipa, istrošeni rubovi bušilice koji povećavaju otpor skidanju ili loše odvođenje otpadaka. Korektivna radnja: dodajte sustave za puhanje zraka ili opružne ejektore, provjerite jesu li staze padanja puževa slobodne i ponovno brušenjem vratite stanje ruba bušilice.
- Galling (kupljanje materijala na površinama kalupa)- Osnovni uzrok: neadekvatno podmazivanje, mali razmaci za oblikovanje, hrapavost površine na kontaktnim područjima matrice ili metalurška sličnost između materijala matrice i obratka. Korektivna radnja: ispolirajte zahvaćene površine matrice, provjerite da isporuka maziva doseže kontaktne zone, proširite zazore za izvlačenje na mjestima gdje se materijal zgušnjava i razmotrite premaze protiv -galjenja kao što su TiCN ili DLC.
- Prerano trošenje na više stanica- Glavni uzrok: nestabilnost pozicioniranja trake zbog istrošenih pilota, degradacije vodilice ili vremenskih pogrešaka uvlačenja koje stvaraju kumulativno opterećenje nizvodnih komponenti. Korektivna radnja: provjerite stanje pilotskog klina i izduženost pilotskog otvora, provjerite vrijeme oslobađanja dodavanja i provjerite jesu li stezaljke za utiskivanje i potporne strukture trake labave.
Primijetit ćete uzorak: većina kvarova dolazi do poravnanja, zazora, podmazivanja ili vremena - a ne iznenadne materijalne greške. Upravo je ta međupovezanost razlog zašto iskusne metaloprerađivačke radnje te temeljne uzroke tretiraju kao sustav, a ne traže pojedinačne simptome.
Osnove klirensa i tolerancije
Razmak-do-matrice jedina je najutjecajnija varijabla u izvedbi rezanja. Obično se izražava kao postotak debljine materijala po strani - što znači da 10% zazora na materijalu od 0,060 inča znači 0,006 inča prostora između ruba bušilice i otvora matrice sa svake strane.
Thetradicionalno pravilo 10%.osnovana je kada je većina tiskara radila isključivo s nisko{0}}ugljičnim čelikom. Ostaje razumna polazna točka za meki čelik, ali njegova univerzalna primjena stvara probleme. Čelici veće -čvrstoće lome se s manje deformacija, tako da često imaju bolje rezultate s nešto većim zazorom (12-15%) kako bi se smanjilo opterećenje probijanjem i udar. Mekši metali poput aluminija ili bakra trebaju manji zazor (5-8%) jer se više deformiraju prije loma, a prekomjerni zazor stvara prevrtanje i kidanje umjesto čistog smicanja.
Kada je zazor pretijesan, dobivate povećanu silu rezanja, ubrzano trošenje rubova, veću otpornost na skidanje i povišene temperature probijanja. Kada je zazor preširok, očekujte prekomjerno neravnine na strani matrice, prevrtanje rubova, varijaciju dimenzija i grube površine rezova. Oba uvjeta skraćuju interval između ciklusa oštrenja i povećavaju troškove po-komadu zbog otpada i neplaniranog održavanja.
Zazor se također mijenja tijekom životnog vijeka matrice. Kako se oštrice troše i ponovno oštre, efektivni zazor malo se pomiče -, osobito ako se brušenjem uklanja više materijala s jedne komponente nego s druge. Praćenje kumulativne dubine brušenja i kompenzacija pomoću podmetača održava proces stabilnim tijekom cijelog životnog vijeka alata.
Planiranje preventivnog održavanja
Reaktivno održavanje - čekanje da se dijelovi pokvare da bi se otvorila matrica - najskuplja je tehnika utiskivanja metala koju možete prakticirati. Strukturirani preventivni raspored održava trošenje predvidljivim i hvata degradaciju prije nego što stigne do dijela.
Učinkovit okvir pokriva četiri područja u intervalima koji se preklapaju:
- Intervali izoštravanja (na temelju broja poteza--)- Uspostavite okidače ponovnog mljevenja iz stvarnih proizvodnih podataka umjesto proizvoljnih kalendara. Pratite trendove visine srha i sile skidanja.Programi-najbolje praksekoristite dosljedne ciljeve-po-usluzi kako biste održali stabilna opterećenja rezanja i manji otpor skidanja.
- Pregled komponenti (smjena, dnevno, tjedno)- Provjerite pilote, vodilice, opruge i držače na svakom PM zaustavljanju. Zamjena opruge trebala bi se pokrenuti kada slobodna duljina padne više od 10% ili se pojavi pucanje. Vodilice i čahure trebaju podmazivanje i pregled zarezivanja pri svakom rastavljanju.
- Provjera podmazivanja (po smjeni)- Potvrdite da mazivo dopire do svih predviđenih kontaktnih zona, posebno do uskih mjesta za bušenje i dubokih područja za oblikovanje gdje dolazi do lokalnog izgladnjivanja čak i kada se cijeli sustav čini funkcionalnim. Nedovoljno podmazivanje uzrokuje nagrizanje, nakupljanje topline, skupljanje površine i ubrzano trošenje vodilice.
- Zalihe-rezervnih dijelova (planirano)- Zalihe potrošnih komponenti - izbojci, gumbi za matrice, opruge, vodilice i habajuće ploče - na temelju povijesne učestalosti zamjene. Nedostatak kritičnog umetka u-izvođaču prisiljava improvizaciju koja rijetko završava dobro.
Pravilno održavanje može produžiti životni vijek matrice višestruko od izvornog servisnog intervala. Razlika između matrice koja ima dva milijuna pogodaka prije obnove i one koja ne uspije kod 200 000 rijetko je samo u početnoj kvaliteti izrade - to je disciplina hvatanja istrošenosti dok je korektivna radnja još uvijek jeftina i jednostavna.
Pola je jednadžbe znati kako održati kockicu u pogonu. Druga polovica - koja na prvom mjestu navodi pravu matricu kako bi održavanje ostalo upravljivo, a proizvodni ciljevi realni - ovisi o tome koje informacije ulaze u RFQ paket.
Kako odrediti matricu za žigosanje za nabavu
Matrica koja ne uspije u proizvodnji često se ne odnosi na kvalitetu izrade, već na ono što je - ili nije - priopćeno tijekom faze citiranja. Nepotpuni RFQ paketi prisiljavaju proizvođače kalupa da pogađaju tolerancije, ograničenja tiska ili očekivane količine. Ta se nagađanja kasnije pokažu kao alati koji imaju lošu izvedbu, premašuju proračun ili u potpunosti propuštaju datume isporuke. Bilo da nabavljate metalne matrice za utiskivanje po narudžbi za lansiranje novog proizvoda ili zamjenu zastarjelog alata, kompletan paket specifikacija najbrži je put do točne ponude i matrice koja stvarno radi.
Osnovne informacije za Die RFQ paket
Zamislite svoj RFQ kao nacrt koji proizvođač matrica koristi za određivanje cijene, planiranje i izradu vašeg alata. Nedostatak čak i jednog kritičnog unosa može iskriviti ponudu ili uvesti pretpostavke dizajna koje su u sukobu s vašom proizvodnom stvarnošću. Evo što kompletan paket uključuje:
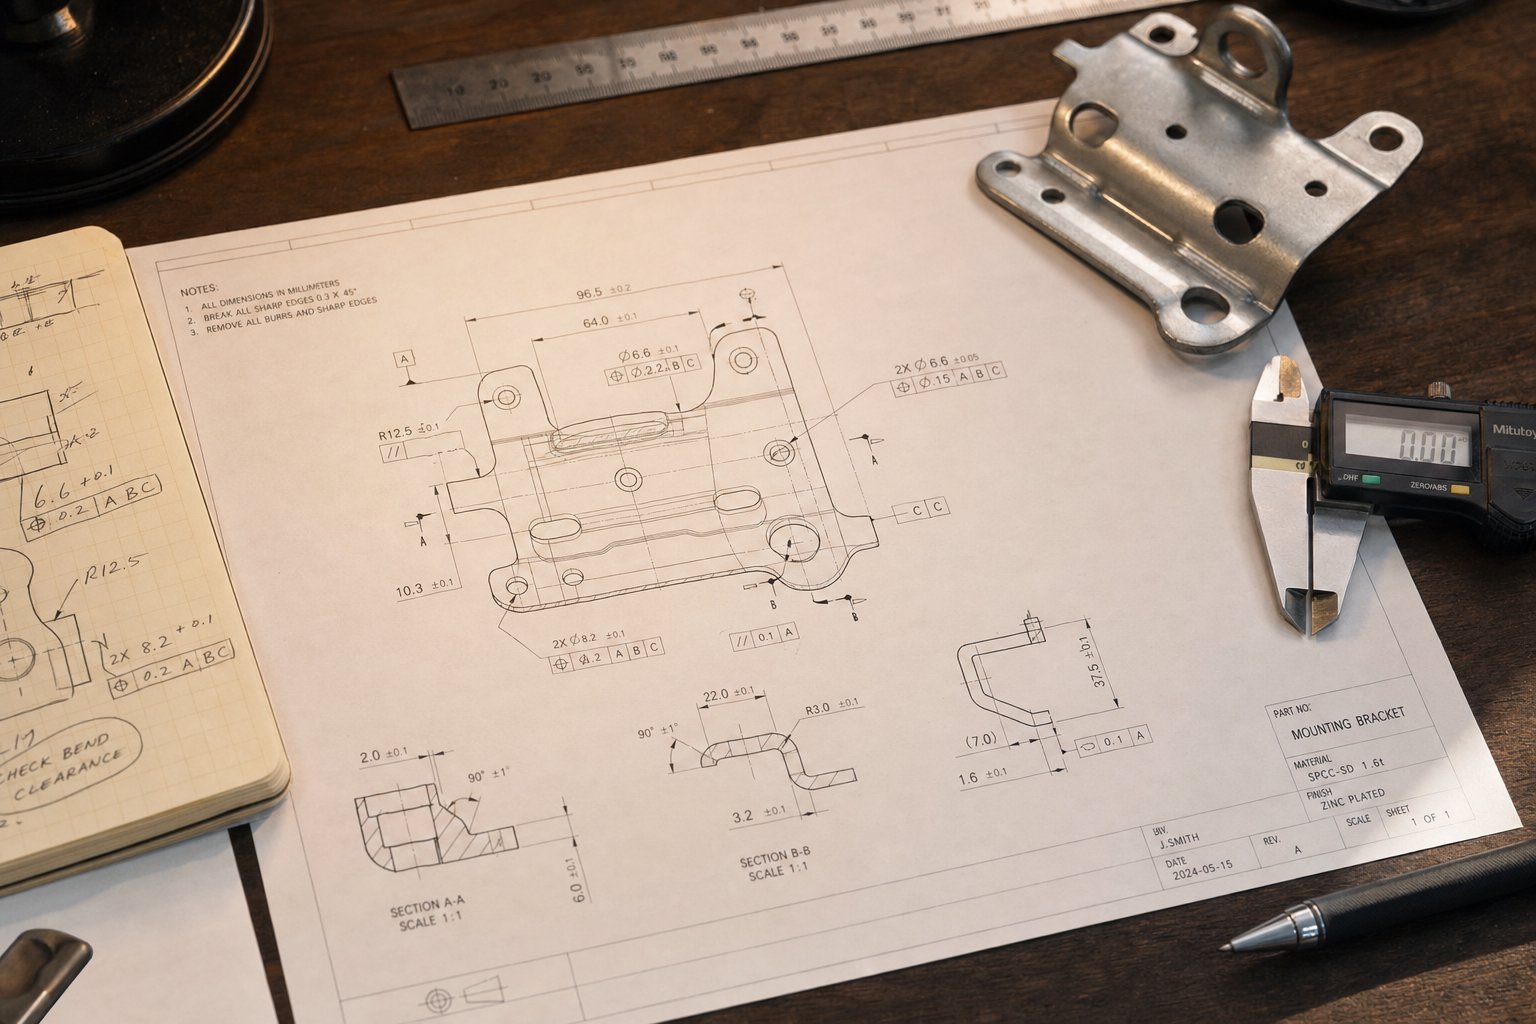
- Ispis dijela s GD&T- Potpuno dimenzioniran crtež uključujući geometrijsko dimenzioniranje i oznake tolerancije, referentnu strukturu i jasno identificirane kritične-za-funkcionalne značajke.
- Specifikacija materijala i debljina- Točan stupanj legure (npr. ASTM A1008 CR, 304 SS, 5052-H32 aluminij), nazivna debljina i prihvatljivi raspon debljine.
- Projekcija godišnje količine- Očekivana godišnja potražnja i ukupna količina trajanja programa; ovo pokreće odabir klase kalupa, odabir materijala i planiranje održavanja.
- Specifikacije za tisak- Kapacitet tonaže, veličina ležaja, duljina hoda, raspon visine zatvaranja, vrsta dodavanja i sva ograničenja automatizacije (ograničenja širine zavojnice, razmak tračnica za prijenos).
- Potrebne tolerancije i kritične dimenzije- Koje značajke zahtijevaju čvrstu kontrolu procesa u odnosu na one koje mogu prihvatiti standardne tolerancije zazora. Kaopokazuju studije slučaja industrije, preko-toleriranje ne-kritičnih značajki može povećati cijenu alata za 20% ili više.
- Sekundarne operacije- Bilo koji daljnji procesi (narezivanje, zavarivanje, oplata, sastavljanje) koji utječu na to kako dijelovi za utiskivanje izlaze iz matrice ili nameću zahtjeve za-smjerom brušenja.
Pružanje ovih informacija unaprijed uklanja-i-unaprijed koje odgađa citiranje. To također daje proizvođaču kalupa dovoljno konteksta za rano označavanje potencijalnih problema s proizvodnošću - prije nego što se uloži novac za alat.
Projekcije volumena i odabir klase kalupa
Godišnja količina nije samo stavka u Zahtjevu za ponudu. Određuje cjelokupnu strategiju alata. Prilagođena matrica za metalno utiskivanje napravljena za 5000 dijelova godišnje izgleda bitno drugačije od one dizajnirane za proizvodnju 5 milijuna.
Klasa matrice kreće se od prototip-mekanog alata (komponente matrice od aluminija ili mekog čelika, minimalno otvrdnjavanje) do kaljenih proizvodnih matrica klase A izrađenih od vrhunskih alatnih čelika s karbidnim umetcima na-stanicama visokog trošenja. Viša klasa matrice znači veće početno ulaganje, ali niži trošak po-komadu i duži radni vijek - isti financijski kompromis o kojem se raspravljalo pri odabiru vrste matrice, sada se primjenjuje na razini komponente.
Za menadžera nabave koji procjenjuje prilagođeni program alata za štancanje metala, ključno pitanje je pitanje isplativosti: pri kojoj se godišnjoj količini dodatno ulaganje u alat isplati kroz smanjeno održavanje, manje oštrenja i duže intervale između ponovnih izrada? Kvalificirani dobavljač će vas provesti kroz tu analizu radije nego odabrati najskuplju opciju.
Procjena izvedivosti i sposobnosti dobavljača
Potpuni RFQ paket daje vam točnu ponudu. Ali sama ponuda ne jamči proizvedive metalne komponente za utiskivanje. Jaz između navedene geometrije i-gotovih dijelova za žigosanje premošćen je provjerom izvedivosti - i ne ulaže svaki dobavljač u ovaj korak.
Sposoban proizvođač kalupa koristi CAE simulaciju oblikovanja kako bi provjerio jesu li geometrija vašeg dijela, materijal i tolerancije ostvarivi prije nego se posveti konačnom dizajnu kalupa. Probni radovi na probnoj preši zatim potvrđuju ono što je simulacija predvidjela, hvatajući varijacije povratnog povrata ili probleme-protoka materijala koji se pojavljuju samo u stvarnim uvjetima preše.
Proizvođači poputYICHENstrukturirati svoj tijek rada oko ovog punog puta - analize izvedivosti i CAE simulacije kroz preciznu strojnu obradu, probne radove i konačnu CMM inspekciju - pod jednim krovom. Za menadžere nabave i inženjere alata, ta mogućnost od-do-kraja znači jednu točku odgovornosti od prilagođenih specifikacija matrica za utiskivanje preko validiranih proizvodnih alata, smanjujući troškove koordinacije i sažimajući vremenski rok od Zahtjeva za ponudu do prvog odobrenja artikla.
Proces specifikacije i izvedivosti sužava polje potencijalnih dobavljača. Ali odabir pravog partnera za kalupe zahtijeva procjenu sposobnosti izvan citiranja - opreme, sustava kvalitete i tehničke dubine koji određuju hoće li vaš alat raditi kako je obećano nakon što stigne u proizvodni pogon.
Odabir pravog partnera za štancanje
Možete navesti savršeni RFQ paket, odabrati idealnu arhitekturu kalupa i odrediti izbore materijala i premaza -, ali sva ta preciznost nestaje ako dobavljaču koji izrađuje vaš alat nedostaje tehnička dubina za izvođenje. Ocjenjivanje proizvođača kalupa za žigosanje nadilazi usporedbu navedenih cijena. To znači reviziju opreme, sustava i inženjerskih kapaciteta koji određuju hoće li vaši matrice za metalno utiskivanje funkcionirati kao što je projektirano nakon što postignu brzinu proizvodnje.
Tehničke mogućnosti za procjenu
Prodavaonica proizvođača matrica govori vam više od njihovog prodajnog špila. Kada hodate kroz postrojenje - ili pregledavate njihovu dokumentaciju o mogućnostima - potražite dokaze vertikalne integracije. Dobavljači koji se bave dizajnom, simulacijom, strojnom obradom i isprobavanjem pod jednim krovom eliminiraju nedostatke u koordinaciji koji uvode pogreške kada više dobavljača rukuje različitim fazama.
Evo što je najvažnije pri procjeni bilo kojeg proizvođača matrice za metalno žigosanje:
- -Unutarnji dizajn kalupa i CAD/CAM kapacitet- Potvrđuje da je dobavljač vlasnik svojih inženjerskih rezultata, a ne vanjskih izvođača koncepta koji odvaja namjeru dizajna od izvedbe izgradnje.
- Alati za simulaciju CAE oblikovanja- Provjerava izvedivost prije rezanja čelika, smanjujući iteracije prototipa i skraćujući vrijeme isporuke.
- CNC obradni centri (3-osni i 5-osni)- Pruža preciznost grube i završne obrade koja održava tolerancije bloka matrice i držača izbijača tijekom cijele izrade.
- Mogućnost žičane EDM- Neophodan za složene profile probijanja i otvore matrice gdje se konvencionalnim brušenjem ne može postići potrebna geometrija ili tolerancija.
- Ubodno i površinsko brušenje- Pruža konačnu točnost dimenzija na otvrdnutim komponentama koje određuju dosljednost razmaka od-do-matrice.
- CMM inspekcijski i mjeriteljski laboratorij- Provjerava svaku kritičnu dimenziju u odnosu na otisak dijela prije nego što matrica napusti trgovinu, pružajući podatke o prvom-artiklu koji se mogu pratiti.
- Dostupnost probnog tiska- Omogućuje proizvođaču kalupa provjeru performansi alata sa stvarnim materijalom u stvarnim uvjetima prešanja, otkrivajući probleme prije otpreme, a ne tijekom proizvodne rampe.
Zašto je vertikalna integracija toliko važna? Svaki prijenos između dobavljača predstavlja rizik tumačenja. Kada jedna radionica dizajnira matricu, druga strojno obrađuje komponente, a treća je sastavlja i isprobava, dimenzionalna namjera se mijenja pri svakom prijelazu. Jedan-proizvođač matrica za žigosanje kontrolira taj lanac od početka do kraja.
Sustavi kvalitete i industrijski standardi
Tehnička sposobnost bez kvalitetne discipline proizvodi nedosljedne rezultate. Certifikati koje dobavljač posjeduje signaliziraju njihovu predanost kontroli procesa i stalnom poboljšanju - posebno za matrice za žigosanje namijenjene automobilskim ili zrakoplovnim programima gdje se o sljedivosti -ne može pregovarati.
Dva su okvira najvažnija pri ocjenjivanju proizvođača kalupa:
- ISO 9001 sustav upravljanja kvalitetom- Uspostavlja dokumentirane postupke za pregled dizajna, kontrolu procesa, inspekciju i korektivne radnje. Kao što primjećuju stručnjaci za precizne alate, certifikat ISO 9001 pokazuje sposobnost proizvođača da dosljedno proizvodi proizvode koji zadovoljavaju i regulatorne zahtjeve i zahtjeve kupaca.
- NAAMS (Sjevernoamerički automobilski metrički standard)- Definira standardizirane specifikacije komponenti matrice koje održavaju glavni proizvođači originalne opreme. Matrice za utiskivanje i komponente u skladu s NAAMS standardima osiguravaju međusobnu zamjenjivost i pojednostavljuju održavanje u višestrukim programima alata.
Za automobilske primjene, proizvođači originalne opreme održavaju odobrene popise dobavljača koji određuju od kojih proizvođača metalnih matrica dobavljač prve razine može doći. Dolazak na - i ostanak na - tih popisa zahtijeva dokumentirane sustave kvalitete, redovite revizije i dokazanu sposobnost procesa. Zrakoplovni programi dodaju zahtjeve AS9100 koji stavljaju-kritičnu sljedivost leta u okvir kvalitete.
Od istraživanja do RFQ-gotove odluke
Sve što je obuhvaćeno u ovom članku - vrste kalupa, anatomija komponenti, izbor materijala, tijek rada dizajna, sprječavanje kvarova i specifikacija nabave - unosi se u jednu praktičnu odluku: koji partner dobiva vaš program alata?
Gornji kriteriji ocjenjivanja univerzalno se primjenjuju kada se ocjenjuje bilo koji dobavljač matrice. Ali pronalazak partnera koji pokriva cijeli spektar - analize izvedivosti, CAE simulacije, precizne strojne obrade, probnih vožnji i konačne CMM inspekcije pod jednim krovom - dramatično smanjuje rizik vašeg projekta.YICHENnudi točno ovu mogućnost od-do-kraja za proizvođače koji traže partnera iz jednog-izvora za prilagođene matrice za žigosanje. Njihov integrirani tijek rada vodi inženjere alata i menadžere za nabavu od početne izvedivosti do provjerenog proizvodnog alata bez dodatnih troškova koordinacije upravljanja višestrukim dobavljačima.
Kada budete spremni prijeći s istraživanja na akciju, ponesite kompletan RFQ paket (ispis dijela, specifikacije materijala, volumen, pojedinosti o tisku) i zamolite potencijalne dobavljače da vas provedu kroz njihov proces - od rezultata simulacije do podataka-probnog rada. Proizvođači matrica za metalno utiskivanje koji vam mogu pokazati taj cijeli put, potkrijepljen certifikatima kvalitete i evidencijom inspekcije, oni su oni kojima vrijedi posvetiti svoj budžet za alate.
Često postavljana pitanja o alatu za štancanje
1. Što je alat za štancanje i kako radi?
Matrica alata za štancanje precizno je-projektiran sklop očvrslih komponenti - uključujući bušilicu, blok matrice, ploču za skidanje i sustav vodilica - montiran unutar preše. Kada se preša okreće, primjenjuje kontroliranu silu za rezanje, savijanje ili oblikovanje ravnih limova u dijelove mrežastog-oblika. Za razliku od kalupa koji oblikuju tekuće ili savitljive materijale, matrice za utiskivanje preoblikuju čvrsti metal na sobnoj temperaturi putem mehaničke sile, omogućujući ponovljivu proizvodnju identičnih komponenti s tolerancijama od samo 0,0002 inča.
2. Koje su glavne vrste matrica za žigosanje i kada se svaka od njih treba koristiti?
Četiri glavne vrste su matrice s jednom-stanicom, progresivne matrice, matrice za prijenos i složene matrice. Matrice s jednom-stanicom izvode jednu operaciju po udarcu i odgovaraju malim-do-srednjim količinama ispod otprilike 10 000 dijelova godišnje. Progresivne matrice prenose traku kroz više stanica u jednom potezu, nudeći najnižu cijenu po-komadu za količine veće od 50 000 dijelova godišnje. Prijenosne matrice premještaju pojedinačne komade između stanica za velike ili duboko izvučene dijelove. Složeni kalupi izvode više operacija rezanja istovremeno za ravne, visoko{13}}precizne dijelove kao što su podloške i podloške.
3. Kako spriječiti uobičajene kvarove matrice za utiskivanje kao što su neravnine i lom proboja?
Većina kvarova matrice za utiskivanje dolazi do problema s poravnavanjem, zazorom, podmazivanjem ili vremenskim rasporedom, a ne do iznenadnih nedostataka materijala. Sprječavanje loma proboja zahtijeva provjeru stanja klina vodilice, provjeru raspodjele zazora i usklađivanje vrste alatnog čelika s tvrdoćom izratka. Prekomjerni neravnini kontroliraju se održavanjem odgovarajućeg razmaka od -od-matrice (obično 5-15% debljine materijala po strani ovisno o vrsti materijala) i uspostavljanjem rasporeda oštrenja na temelju podataka o broju udaraca. Strukturirani program preventivnog održavanja koji pokriva intervale oštrenja, inspekciju komponenti, provjeru podmazivanja i inventar rezervnih dijelova može značajno produžiti život matrice.
4. Koje bi informacije trebale biti uključene u paket zahtjeva za ponudu matrice za žigosanje?
Potpuni RFQ paket uključuje šest kritičnih inputa: ispis potpuno dimenzioniranog dijela s GD&T oblačićima, točnu specifikaciju materijala i debljinu, godišnju projekciju obujma i količinu životnog vijeka programa, specifikacije tiska (tonaža, veličina ležišta, duljina hoda, visina zatvaranja), potrebne tolerancije s identificiranim kritičnim dimenzijama i sve sekundarne operacije poput rezanja ili galvanizacije. Ove informacije proizvođačima matrica omogućuju točnu cijenu alata, odabir odgovarajuće klase matrice i rano označavanje problema s proizvodnošću. Dobavljači kao što je YICHEN koriste te podatke za izvođenje CAE simulacija izvedivosti prije nego što se posvete konačnom dizajnu kalupa.
5. Koje su vrste alatnog čelika i premazi najbolji za kalupe za štancanje?
Optimalna kombinacija ovisi o materijalu vašeg obratka. D2 alatni čelik s TiN premazom nosi većinu primjena ugljičnog čelika. Nehrđajući čelik zahtijeva A2 ili D2 u kombinaciji s TiCN premazom kako bi se spriječilo nagrizanje. Čelici visoke -čvrstoće zahtijevaju S7 za stanice oblikovanja (žilavost) ili M2 za stanice rezanja (vruća tvrdoća), u kombinaciji s TiAlN premazom. Utiskivanje aluminija ima prednosti A2 ili D2 s CrN ili DLC premazima za sprječavanje nakupljanja materijala. Karbidni umetci služe za ekstremno{13}}trošenje gdje čak ni vrhunski alatni čelici ne mogu održati odgovarajući vijek trajanja rubova.


