


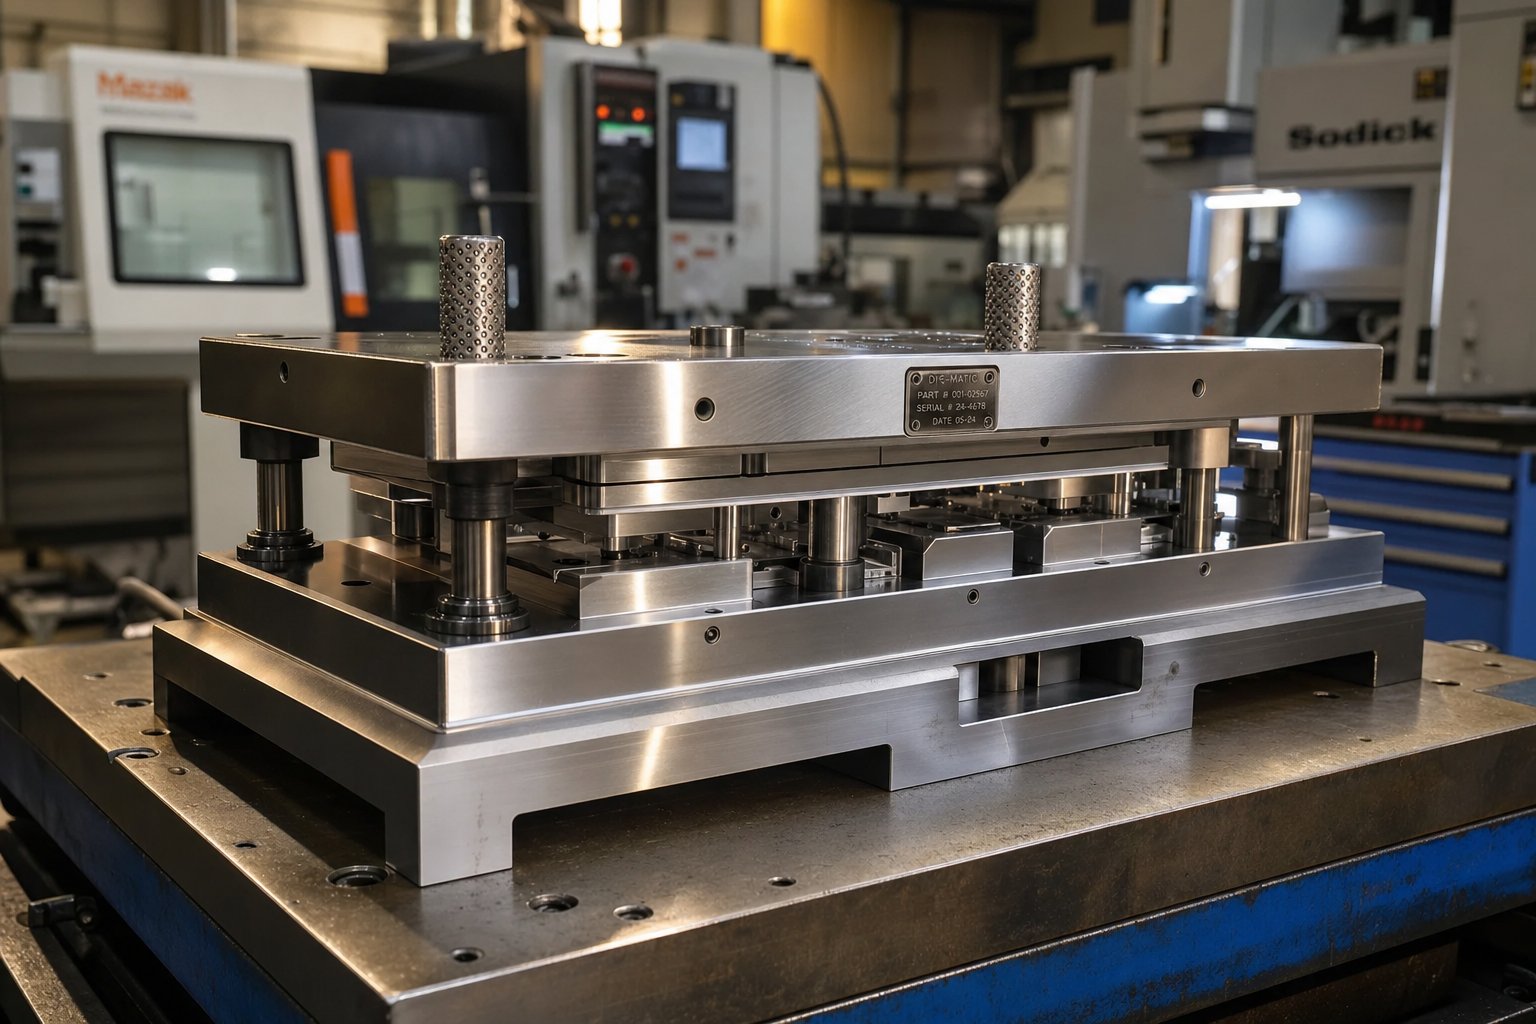
Što izrađivač štanca za štancanje zapravo radi
Kada čujete izraz "proizvođač matrica za žigosanje," može se odnositi na dvije stvari: vješt trgovac koji izrađuje i održava matrice za utiskivanje ili specijalizirana trgovina koja ih zapošljava. U svakom slučaju, posao uključuje transformaciju sirovog alatnog čelika u precizne instrumente koji mogu oblikovati metalne dijelove brzinom proizvodnje. To je obrt koji se nalazi na raskrižju inženjeringa, metalurgije i visoko-precizne strojne obrade.
Proizvođač matrica za utiskivanje je stručnjak koji tumači inženjerske crteže, dizajnira geometriju matrice, programira CNC strojeve, sastavlja komponente od kaljenog čelika i potvrđuje gotove alate kroz probne preše za proizvodnju matrica za utiskivanje koje režu, oblikuju i oblikuju lim s ponovljivom točnošću.
Definiranje uloge proizvođača kalupa za štancanje
Opseg ove uloge proteže se daleko izvan pokretanja stroja. Proizvođač kalupa čita i tumači nacrte, CAD datoteke i specifikacije dimenzija kako bi razumio točnu potrebnu geometriju dijela. Odatle izračunavaju tolerancije, planiraju sekvence strojne obrade i određuju kako će svaka matrica za utiskivanje raditi pod opterećenjima preše. PremaAmerički ured za statistiku rada, proizvođači alata i kalupa konstruiraju precizne alate ili metalne oblike koji se koriste za rezanje, oblikovanje i oblikovanje metala, plastike i drugih materijala.
Odgovornosti obuhvaćaju cijeli životni ciklus: od početnih koncepata dizajna alata i matrice preko CNC programiranja, uklapanja komponenti, završne obrade površine i završnih testnih izvođenja. Kada gotova matrica utisne svoj prvi dio na probnu prešu, proizvođač matrice pregledava ima li nedostataka, mjeri točnost dimenzija i prilagođava dok sve ne zadovolji specifikaciju. U Ontariju, Kanada, programi naukovanja za ovaj zanat zahtijevaju otprilike8000 satikombiniranog-na-poslu i obuke u učionici, odražavajući dubinu uključene stručnosti.
Vještine koje izdvajaju proizvođače matrica
Ono što razlikuje sposobnog proizvođača matrica od običnog strojara je kombinacija analitičkog razmišljanja, manuelne spretnosti i dubokog poznavanja materijala koji rade zajedno pod uskim tolerancijama, ponekad unutar 0,0001 inča. Precizni rad na kalupu i štancanju zahtijeva vještinu u više disciplina istovremeno. Otkrit ćete da najbolji praktičari spajaju digitalnu tečnost s-instinktom, prilagođavajući žigove na dodir nakon što ih provjere mjernim instrumentima.
Temeljne kompetencije uključuju:
- Dizajn matrice i razvoj izgleda trake
- CNC programiranje i više{0}}osna obrada
- EDM rad sa žicom i sinkerom
- Površinsko brušenje do zrcalnih-tolerancija
- Poznavanje toplinske obrade alatnih čelika za kaljenje i popuštanje
- Pritisnite postavljanje, isprobavanje i provjeru valjanosti proizvodnje
Ove vještine ne postoje same po sebi. Svaka matrica za utiskivanje predstavlja jedinstvenu zagonetku u kojoj geometrija dijela, ponašanje materijala i obujam proizvodnje utječu na to kako se alat mora izraditi. Ta međuigra između vrste matrice i primjene ono je što u konačnici određuje hoće li projekt zahtijevati jednostavan alat s jednom-stanicom ili složeni progresivni matricu s više-stanica.
Vrste matrica za utiskivanje i kada ih koristiti
Poznavanje vrsta dostupnih matrica je jedna stvar. Razumijevanje koja vrsta odgovara vašem specifičnom dijelu, proračunu i cilju proizvodnje je ono što vam zapravo štedi novac. Većina inženjera nabave susreće se s preporukama za vrstu matrice od svog proizvođača matrica za žigosanje bez jasnog objašnjenja zašto je jedan pristup bolji od drugog. Ovdje je obrazloženje odabira koje se rijetko govori.
Progresivne matrice za-velike količine
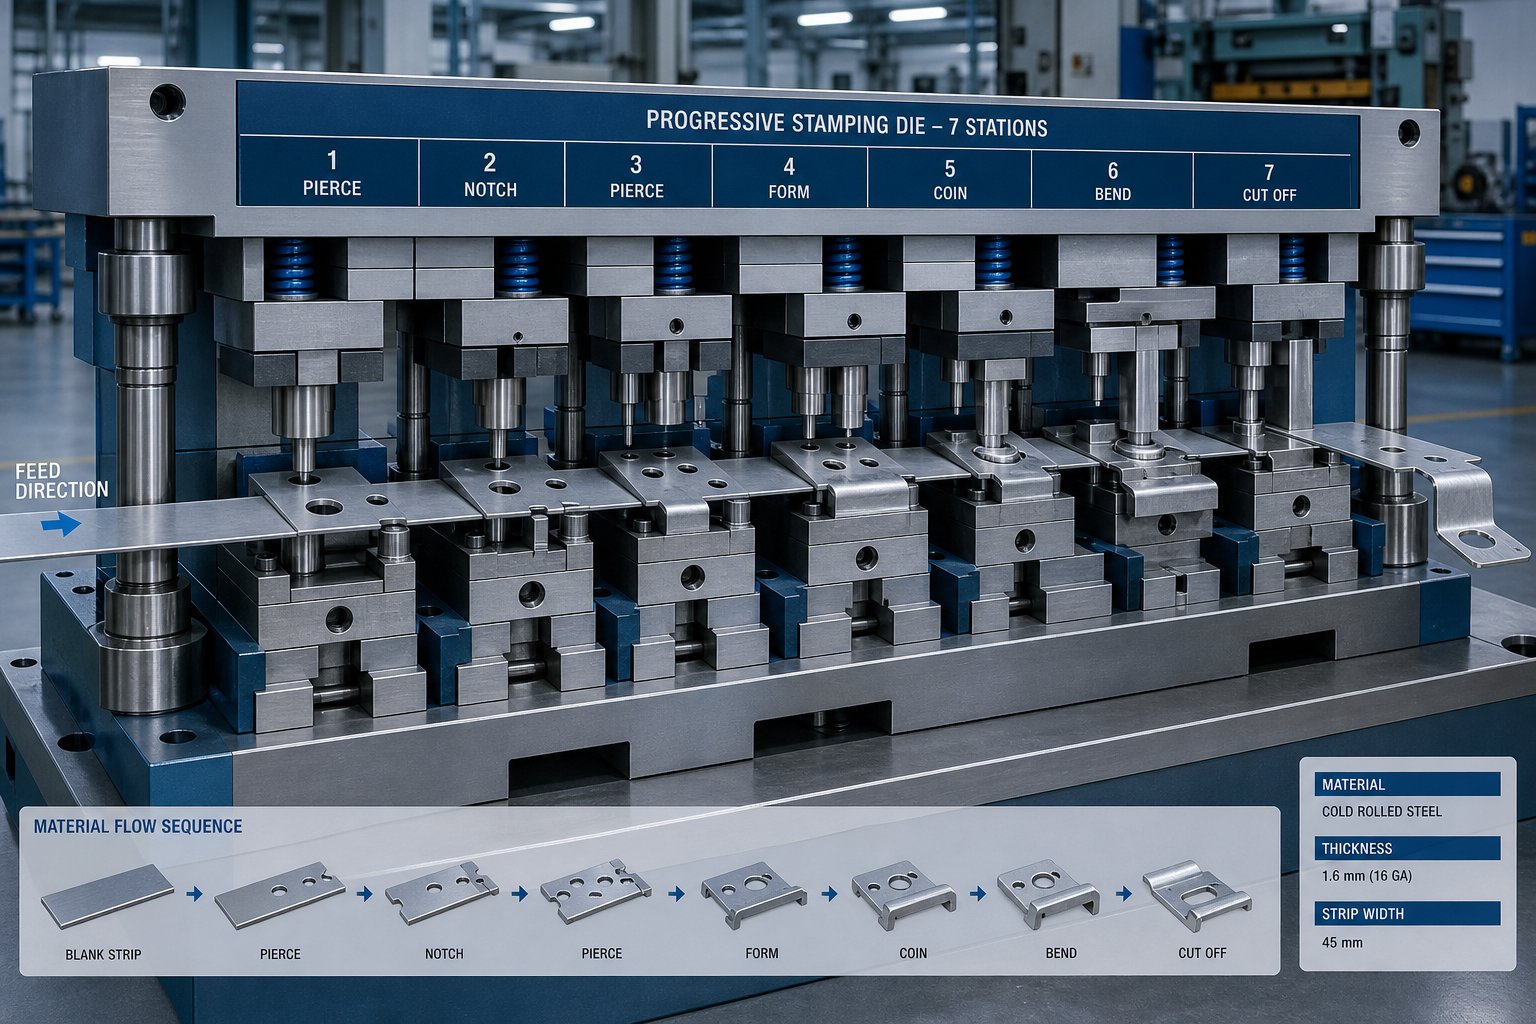
Zamislite zavojnicu metalnog lima koja se neprekidno uvlači kroz matricu s više stanica, od kojih svaka izvodi drugačiji rez, savijanje ili oblik. To je progresivni dizajn matrice za utiskivanje na djelu. Radni komad ostaje pričvršćen za noseću traku od početka do kraja, pomičući stanicu po stanicu dok se završeni dio ne odvoji na kraju. Ova arhitektura omogućuje vrijeme ciklusa mjereno u hodovima po minuti, a ne dijelovima po satu, što ga čini standardnim izborom za automobilske matrice za utiskivanje, električne metalne konektore za utiskivanje i sve komponente koje se proizvode u stotinama tisuća godišnje.
Kompromis? Veći početni trošak alata i dulji rokovi dizajna. Progresivni matrice zahtijevaju precizno projektiranje izgleda trake i preciznu strojnu obradu na svakoj stanici. Ali kada količina opravdava ulaganje, cijena po-komadu dramatično pada, a ponovljivost ostaje čvrsta tijekom milijuna ciklusa.
Prijenos i složene matrice
Veći dijelovi koji ne mogu ostati pričvršćeni na nosivu traku trebaju drugačiji pristup. Prijenosne matrice prvo odvajaju izradak, a zatim mehanički prsti pomiču pojedinačni obradak kroz neovisne stanice za oblikovanje. To alate za prijenos čini idealnim za duboko{2}}vučena kućišta, strukturne nosače i komponente preširoke ili preduboke za progresivno uvlačenje trake. Utiskivanje sa sustavima prijenosa obrađuje složene 3D geometrije koje bi inače zahtijevale višestruke samostalne operacije.
Složeni kalupi zauzimaju suprotni kraj spektra složenosti. Izvode više operacija, rezanje, probijanje, a ponekad i oblikovanje, u jednom potezu preše. Zamislite ravne podloške, jednostavne podloške ili laminirane hrpe. Rezultat je visoka ravnost, izvrsna koncentričnost između značajki i umjerena cijena alata. Za jednostavnu geometriju dijelova pri srednjim volumenima, složeni matrice često daju najbolju ravnotežu brzine i ekonomičnosti.
Pojedinačne-stanice i posebne matrice
Ne zahtijeva svaki projekt-alate s više stanica. Matrice za izvlačenje, matrice za izrezivanje, matrice za bušenje i kombinirane matrice rade s manjim-volumenom ili specijaliziranim aplikacijama za žigosanje gdje je fleksibilnost važnija od brzine ciklusa. Matrica za izradu buši ravne profile iz zalihe lima. Matrica za izvlačenje rasteže materijal u oblike čaše ili školjke. ovematrice za utiskivanje metala s jednom-stanicomkoštaju manje za izradu i brže se modificiraju kada se dizajni razvijaju, što ih čini praktičnim za prototipove ili nišnu proizvodnju.
| Vrsta matrice | Najbolje za | Tipični raspon glasnoće | Relativni trošak | Razina složenosti |
|---|---|---|---|---|
| Progresivno | Dijelovi male do srednje-veličine sa složenim značajkama | 100,000+ godišnje | visoko | visoko |
| Prijenos | Veliki ili duboko{0}}izvučeni dijelovi | 25,000 - 500,000+ | visoko | visoko |
| Spoj | Ravni dijelovi s više značajki u jednoj ravnini | 10,000 - 200,000 | srednje | Niska do srednja |
| Blanking | Jednostavni ravni profili | 5,000 - 100,000 | Niska | Niska |
| Crtajte | Oblici čaše, školjke ili kućišta | 5,000 - 100,000 | srednje | srednje |
Odabir prave vrste svodi se na pregršt praktičnih kriterija koje biste trebali procijeniti prije nego što zatražite ponude:
- Veličina dijela i maksimalne dimenzije omotnice
- Godišnji obujam proizvodnje i očekivani vijek trajanja alata
- Zahtjevi tolerancije i složenost značajki
- Vrsta materijala i debljina lima
Pravilan pristup matricama i štancanju u ovoj fazi sprječava kasnije skupe redizajnere. Odabir koji ovdje napravite također diktira s kojim će materijalima vaš izrađivač matrica morati raditi, koje se vrste alatnog čelika primjenjuju i koliko dugo će alat trajati pod proizvodnim opterećenjima.
Proces izrade kalupa od koncepta do puštanja u proizvodnju
Odabir prave vrste matrice samo je početna točka. Ono što se događa između te početne odluke i-alata spremnog za proizvodnju uključuje mjesece inženjeringa, precizne strojne obrade i iterativne provjere. Većina kupaca nikad ne vidi ovaj proces u cijelosti, što otežava planiranje proračuna, postavljanje realnih rokova ili saznanje kada je njihov doprinos potreban. Evo kako se zapravo odvija proizvodnja alata i kalupa, fazu po fazu.
- Pregled koncepta i procjena izvedivosti
- Razvoj izgleda trake
- Detaljan dizajn matrice
- CNC obrada dijelova matrice za štancanje
- Montaža i montaža komponenti
- Toplinska obrada i površinsko kaljenje
- Probne tiskovine
- Ispravak i otklanjanje pogrešaka
- Odjava-iz proizvodnje
Svaka prekretnica predstavlja vrata za odluku gdje proizvođač kalupa, a često i kupac, potvrđuje spremnost prije nego što krene naprijed. Preskakanje ili požurivanje bilo koje faze može pogoršati probleme nizvodno.
Analiza izvodljivosti i dizajn kalupa
Prije nego što se bilo koji čelik izreže, proizvođač kalupa za utiskivanje procjenjuje može li se dio doista oblikovati kao nacrtan. Ova faza izvedivosti uključuje analizu geometrije dijela, kutova zidova, dubine izvlačenja i ograničenja istezanja materijala. Inženjeri koriste FEA-simulaciju oblikovanja, ponekad zvanu CAE analiza, kako bi predvidjeli kako će se lim ponašati unutar matrice. Ove simulacije označavaju probleme kao što su pretjerano stanjivanje, sklonost gužvanju ili povratni povrat prije nego što se naruči jedan blok alatnog čelika.
Istraživanje uoptimizacija simulacije žigosanjapotvrđuje da metode konačnih elemenata mogu predvidjeti defekte oblikovanja kao što su kidanje i naboranje analizom raspodjele naprezanja, varijacije debljine i ograničenja oblikovanja tijekom virtualnih proba. Ova vrsta analize unaprijed skraćuje razvojne cikluse i smanjuje skupe prerade.
Nakon što je izvedivost potvrđena, započinje faza projektiranja matrice za utiskivanje. Inženjeri razvijaju raspored trake koji definira kako se ravna sirovina uvlači kroz svaku stanicu, kako se maksimizira iskoristivost materijala i gdje se generira otpad. Arhitektura kalupa, uključujući dimenzioniranje ploča, sustave vođenja i sekvenciranje stanica, finalizira se u CAD-u. Ovdje koncept matrice postaje plan koji se može izgraditi.
Strojna obrada, montaža i toplinska obrada
Pretvaranje tog dizajna u fizički alat zahtijeva preciznost u svakom koraku. CNC glodanje reže blokove i profile za bušenje gotovo do-neto oblika. Wire EDM obrađuje zamršene konture i uske unutarnje zazore koji se konvencionalnim glodanjem ne mogu postići. Površinsko brušenje dovodi kritične spojne površine do tolerancije ravnosti mjerene u mikronima.
Nakon što su pojedinačni dijelovi matrice za utiskivanje strojno obrađeni, počinje sastavljanje. Proizvođači matrica postavljaju izbočine u držače, poravnavaju rezne rubove, postavljaju visine zatvaranja i provjeravaju da se svaka komponenta pomiče kako je predviđeno. Ovaj postupak postavljanja uvelike se oslanja na-vještinu, jer čak i nekoliko tisućinki inča neusklađenosti mogu uzrokovati prerano trošenje ili kvarove dijelova.
Toplinska obrada slijedi sastavljanje kritičnih habajućih komponenti. Postupci kaljenja i poboljšanja podižu tvrdoću alatnog čelika na potrebne razine, obično između 58 i 62 HRC za oštrice. Redoslijed je bitan: strojna obrada se događa prije kaljenja jer je potpuno kaljeni čelik mnogo teže i skuplje rezati. Nakon toplinske obrade, završnim brušenjem vraćaju se precizne dimenzije koje se mogu malo pomaknuti tijekom ciklusa stvrdnjavanja.
Isprobavanje, otklanjanje pogrešaka i produkcijsko izdanje
Kada je matrica sastavljena i očvrsnuta, kreće se u prešu za probu. Ovdje se teorija susreće sa stvarnošću. Proizvođač matrica izvodi uzorke dijelova, pregledava ih ima li cijepanja, nabora, odstupanja u dimenzijama i površinskih nedostataka, a zatim prati svaki problem natrag do njegovog temeljnog uzroka.Keysightova analiza isprobavanja virtualnih kockicanapominje da ispravljanje nedostataka koji se pojave tijekom prvih probnih-vremena i skupo, upravo je to razlog zašto je simulacija unaprijed postala standard u radionicama alata za štancanje i kalupa.
Otklanjanje pogrešaka prilagođenih metalnih matrica za utiskivanje rijetko je-proces u jednom prolazu. Springback može zahtijevati prilagodbe kompenzacije. Cijepanje može zahtijevati revidirane radijuse izvlačenja ili dodatne stanice za oblikovanje. Zgužvanje bi moglo zahtijevati podešavanje pritiska držača praznine ili modifikacije geometrije. Nakon svake korekcije slijedi još jedno testiranje sve dok dijelovi dosljedno ne zadovolje specifikacije ispisa.
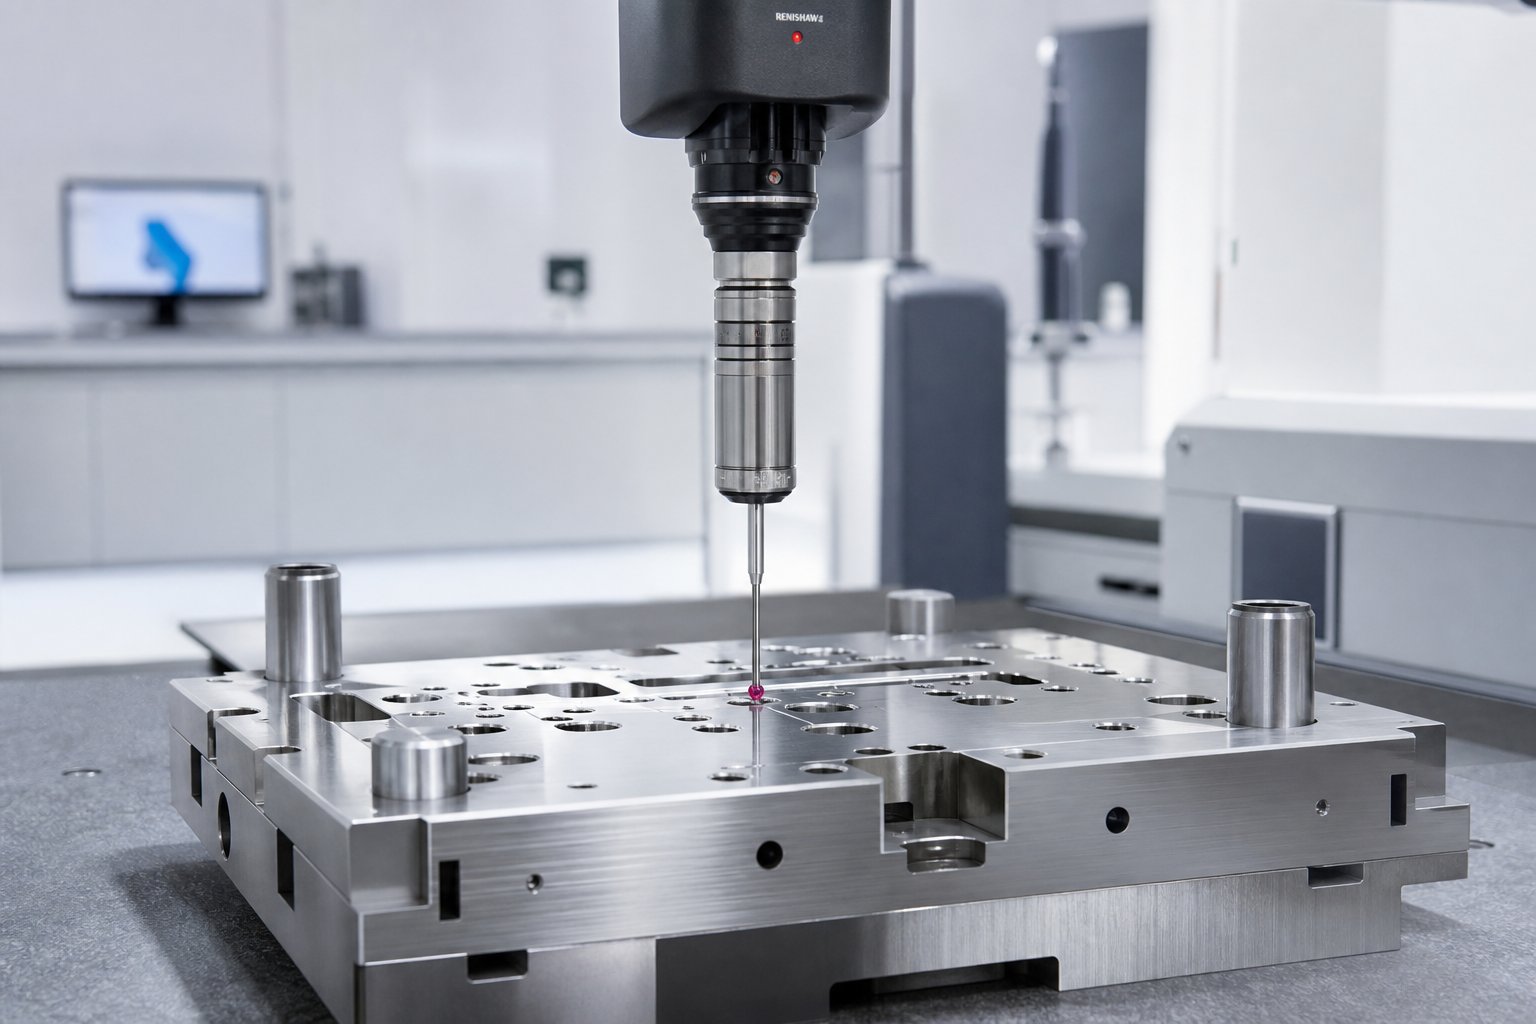
Odjava-proizvodnje događa se kada inspekcija dimenzija, često putem CMM-a, potvrdi da su dijelovi unutar tolerancije na statistički značajnom uzorku. U tom trenutku je faza proizvodnje matrica dovršena i alat se prenosi u proizvodni pogon.
Cijeli ovaj niz, od izvedivosti do potpisivanja, također je mjesto gdje se kriju najveće varijable troškova i vremenskog okvira. Razumijevanje onoga što pokreće te varijable daje kupcima daleko više utjecaja u planiranju i pregovorima.
Odabir materijala za kalup i vrste alatnog čelika
Čelik unutar vaše matrice određuje koliko dugo traje, koliko često treba održavanje i na kraju koliko vas košta svaki otisnuti dio tijekom proizvodne serije. Ipak, odabir materijala jedna je od tema o kojoj se najmanje raspravlja između kupaca i njihovih proizvođača matrice. Većina citata navodi ocjenu poput "D2" bez objašnjenja zašto je ta ocjena odabrana ili koje bi vam alternative mogle bolje poslužiti. Evo što pokreće tu odluku.
Uobičajene vrste alatnog čelika za kalupe za utiskivanje
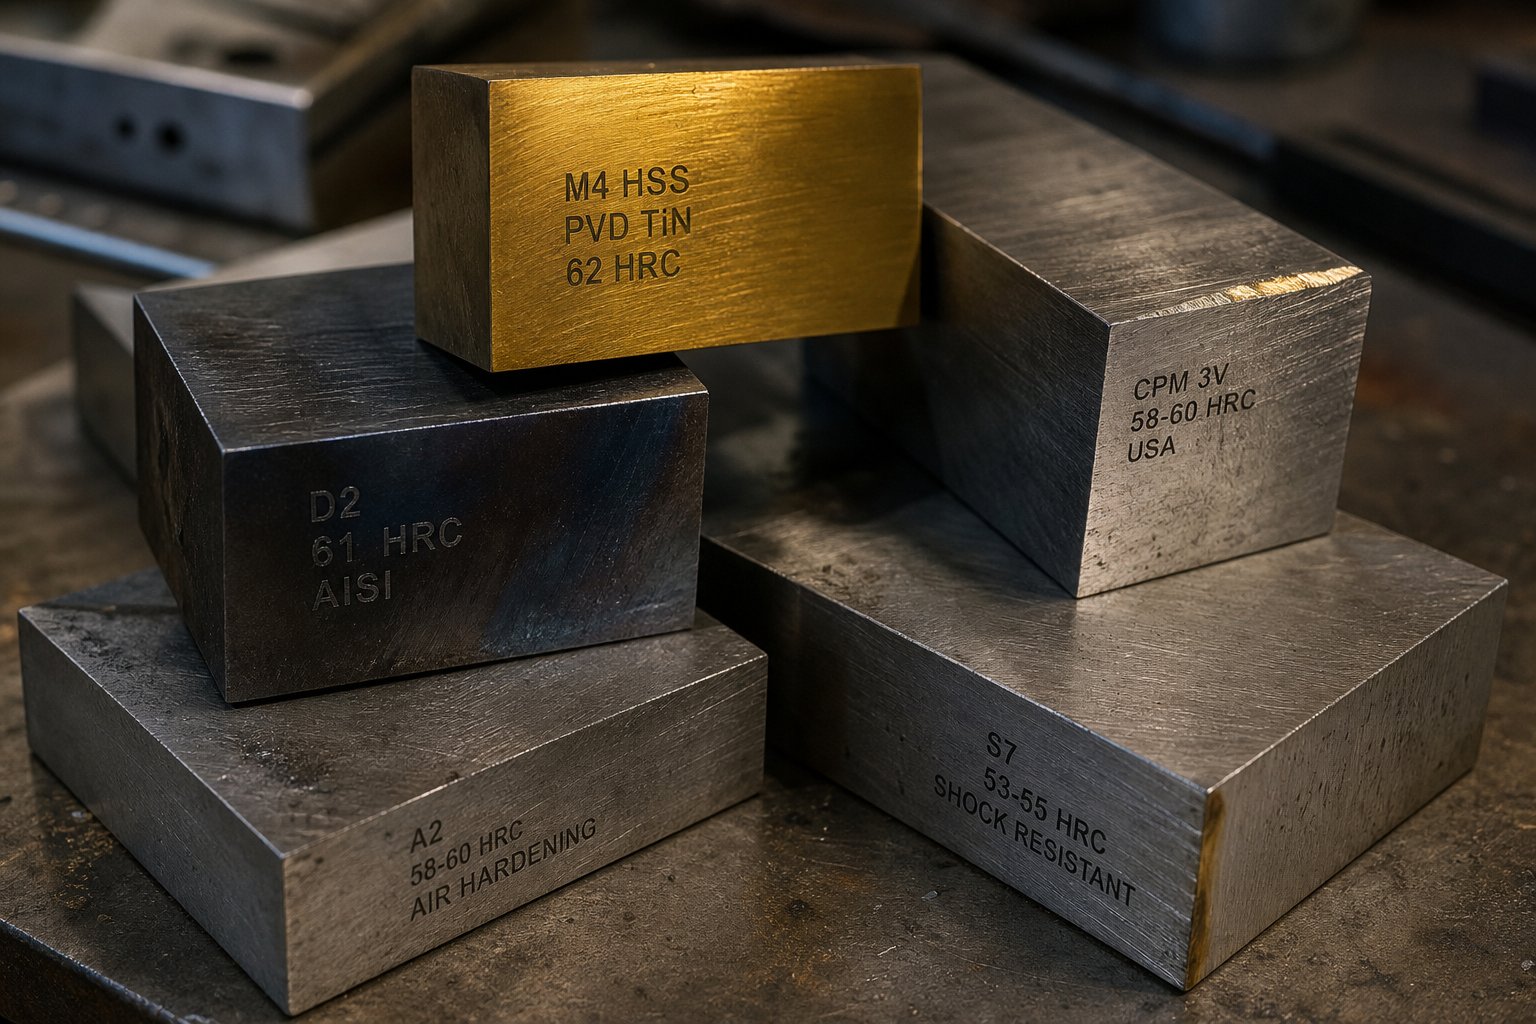
Svaka matrica za metalno utiskivanje uravnotežuje tri konkurentna svojstva: tvrdoću za zadržavanje oblika pod opterećenjem, otpornost na trošenje za dugovječnost i žilavost za apsorbiranje udara bez pucanja. Niti jedan čelik za štancanje ne maksimizira sva tri, tako da odabir kvalitete uvijek uključuje kompromise mapirane za vašu specifičnu primjenu.
D2je radni konj velikog-probijanja i bušenja. Njegov visok sadržaj ugljika i kroma (1,40-1,60% C, 11,00-13,00% Cr) pruža izuzetnu otpornost na habanje na 54-61 HRC.D2 se obično koristiu kalupima za izrezivanje, kalupima za utiskivanje, rezačima i kalupima za rezanje gdje iznimna žilavost nije primarni zahtjev. Za dugotrajne-matrice za utiskivanje čelika koje proizvode stotine tisuća dijelova, D2 ostaje zadani izbor.
A2nudi sredinu. S nešto manje kroma (4,75-5,50%) i ugljika (0,95-1,05%) od D2, postiže 57-62 HRC zadržavajući umjerenu žilavost. A2 dobro radi u aplikacijama za oblikovanje, kovanju i velikim matricama za izradu gdje se alat susreće sa naprezanjem savijanja uz trošenje. Zamislite to kao uravnoteženu opciju za kalupe za utiskivanje lima koji moraju rezati i oblikovati materijal.
S7nalazi se na kraju spektra žilavosti. Njegov niži sadržaj ugljika (0,45-0,55%) i smanjeni krom (3,00-3,50%) daju radnu tvrdoću od 48-58 HRC s izvrsnom otpornošću na udarce. S7 je izbor za oblikovanje velikih dimenzija, kalupe za hladno savijanje i metalne kalupe za prešanje podložne iznenadnim udarnim opterećenjima. Ako vaša matrica puca umjesto da se troši, S7 rješava glavni uzrok.
M2 i M4brzo{0}}čelici služe operacijama gdje povišena temperatura i brzina guraju konvencionalne-čelike za hladan rad preko njihovih granica. Ovi stupnjevi zadržavaju tvrdoću na višim radnim temperaturama, što ih čini prikladnima za aplikacije s visokim-hodom-.
Za stanice s ekstremnim-trošenjem, posebno u progresivnim kalupima koji koriste abrazivne nehrđajuće materijale ili materijale visoke-čvrstoće,karbidni umetciomogućiti korak-promjenu u dugovječnosti. Matrice za utiskivanje od tvrdog metala ili-stanice s umetnutim karbidom mogu produljiti vijek trajanja za 500-1000% u usporedbi s konvencionalnim alatnim čelikom, iako njihova krtost ograničava upotrebu na operacije s malim udarom kao što je fino izrezivanje i plitko izvlačenje. Nasuprot tome, aluminijski matrice za utiskivanje često daju prednost završnoj obradi površine i otpornosti na habanje u odnosu na sirovu tvrdoću, budući da mekši materijali obratka imaju tendenciju prianjanja na površine alata umjesto da ih troše.
| Razred | Tvrdoća (HRC) | Primarni slučaj upotrebe | Relativni trošak | Očekivani Die Life |
|---|---|---|---|---|
| D2 | 54 - 61 | Veliko{0}}probijanje i bušenje | Niska do srednja | Najduži među konvencionalnim čelicima |
| A2 | 57 - 62 | Oblikovanje, kovanje i uravnotežene aplikacije | Niska do srednja | Umjereno do dugo |
| S7 | 48 - 58 | Kalupi za-oblikovanje i udarno-opterećenje velikih dimenzija | srednje | Umjereno (nosi-ograničeno) |
| M2/M4 | 60 - 65 | Radovi pri velikim-brzinama i-temperaturama | Srednje do visoko | Dugo u odgovarajućim aplikacijama |
| Karbid | 70+ | Umetci-za ekstremno trošenje za abrazivne materijale | visoko | Znatno duži od alatnih čelika |
Prava ocjena ovisi o tri čimbenika koji djeluju zajedno: vašem obujmu proizvodnje, materijalu izratka koji se žigosa i zahtjevima tolerancije gotovog dijela. Proizvođač matrica koji odabire materijal bez postavljanja detaljnih pitanja o sva tri više nagađa nego inženjering.
Površinske obrade i premazi
Čak i najbolji čelik za štancanje ima koristi od poboljšanja površine. Premazi i tretmani dodaju tvrđi sloj s nižim-trenjem koji smanjuje nagrizanje, usporava napredovanje trošenja i produljuje intervale između prekida rada zbog održavanja.
Uobičajene mogućnosti premaza uključuju:
- TiN (titanijev nitrid)--PVD premaz opće namjene koji povećava tvrdoću površine i smanjuje trenje
- TiCN (titan karbonitrid)- tvrđi od TiN-a s boljom otpornošću na habanje za stanice za rezanje i bušenje
- TD (Toyotina difuzija / termo-reaktivno taloženje)- CVD-obiteljski proces koji stvara iznimno čvrst sloj vanadij karbida, učinkovit protiv habanja kod-formiranja čelika visoke čvrstoće
- TiAlN (titan-aluminijev nitrid)- dobro radi na povišenim temperaturama koje se stvaraju tijekom-brzinskog štancanja
Istraživanje izAHSS smjernice za primjenupokazuje praktičnu razliku koju čine premazi: kromirani-D2 alat otkazao je nakon 50.000 dijelova, dok je isti alatni čelik s ionskim nitriranjem i PVD premazom krom nitrida proizveo više od 1,2 milijuna dijelova. To nije marginalno poboljšanje. To je bitno drugačija jednadžba cijene-po-dijelu.
Nitriranje, plinska i plazma (ionska) varijanta, stvara otvrdnuti površinski sloj difuzijom dušika u čelik. Ionsko nitriranje radi na nižim temperaturama od plinskog nitriranja, smanjujući rizik od izobličenja dok stvara površinu otpornu-na habanje. Kromiranje, nekoć standardni pristup, više nije naklonjeno zbog sklonosti mikropukotinama i zabrinutosti za okoliš. Studije pokazuju da to nije najbolja opcija za obradu naprednih čelika visoke -čvrstoće.
Jedna praktična napomena: premazi se trebaju nanijeti nakon završetka početnog testiranja i otklanjanja grešaka. Podešavanje geometrije kalupa nakon nanošenja premaza znači da uklanjate isti sloj koji ste upravo platili. Iskusne radionice za kalupe prvo dovršavaju sve korekcije, a zatim primjenjuju završnu površinsku obradu prije puštanja u proizvodnju.
Odabir materijala i premaza izravno je povezan s troškovima i rokovima projekta. Matrica izrađena od čelika dobivenog metalurgijom praha s PVD premazom košta unaprijed više od standardne D2 matrice, ali ta investicija u potpunosti mijenja proračun održavanja tijekom više-godišnje proizvodnje.
Moderne tehnologije koje preoblikuju trgovinu
Odabir vrste čelika i premaza inženjerske su odluke utemeljene na desetljećima metalurškog znanja. Ali način na koji proizvođač matrica za žigosanje primjenjuje to znanje, od početne validacije dizajna do izvedbe u radionici, dramatično se promijenio. Digitalni alati i napredne platforme za obradu sažimaju vremenske rokove, eliminiraju nagađanja i podižu razinu onoga što sposobna radionica za kalupe može isporučiti.
CAE simulacija i digitalni prototipi
Najveći napredak u dizajnu alata za matrice u proteklom desetljeću nije novi stroj. To je sposobnost utiskivanja dijela gotovo prije nego što se bilo koji čelik izreže. Simulacija oblikovanja temeljena na FEA- inženjerima omogućuje digitalnu replikaciju cijelog procesa oblikovanja lima: duboko izvlačenje, rastezljivo oblikovanje, rubove i podrezivanje. Softver mapira distribuciju naprezanja, predviđa varijaciju debljine, označava zone naboranja i izračunava povratnu deformaciju, sve u roku od nekoliko sati, a ne tjedana na probnoj preši.
Što to praktično znači? Premaindustrijski podaci stručnjaka za CAE simulaciju, proizvođači koji integriraju simulaciju u svoj tijek rada usluga dizajna alata obično smanjuju broj ponavljanja isprobavanja za 30-50%. To se izravno prevodi u kraća vremena isporuke i niže troškove modifikacije. Analiza graničnog dijagrama oblikovanja identificira rizične zone-pukotina i naboranje uzrokovano kompresijom prije početka strojne obrade, omogućujući inženjerima da prilagode oblik praznine, pritisak veziva i iscrtaju geometriju zrna dok su promjene još uvijek slobodne.
Sama povratna naknada opravdava ulaganje u simulaciju za mnoge projekte. Umjesto da otkriju da formirana ploča izlazi iz tolerancije nakon što se matrica stvrdne, inženjeri unaprijed-digitalno kompenziraju geometriju površine alata. Rezultat je matrica koja proizvodi dimenzionalno točne dijelove od prve proizvodne serije.
Brza-strojna obrada i automatizacija
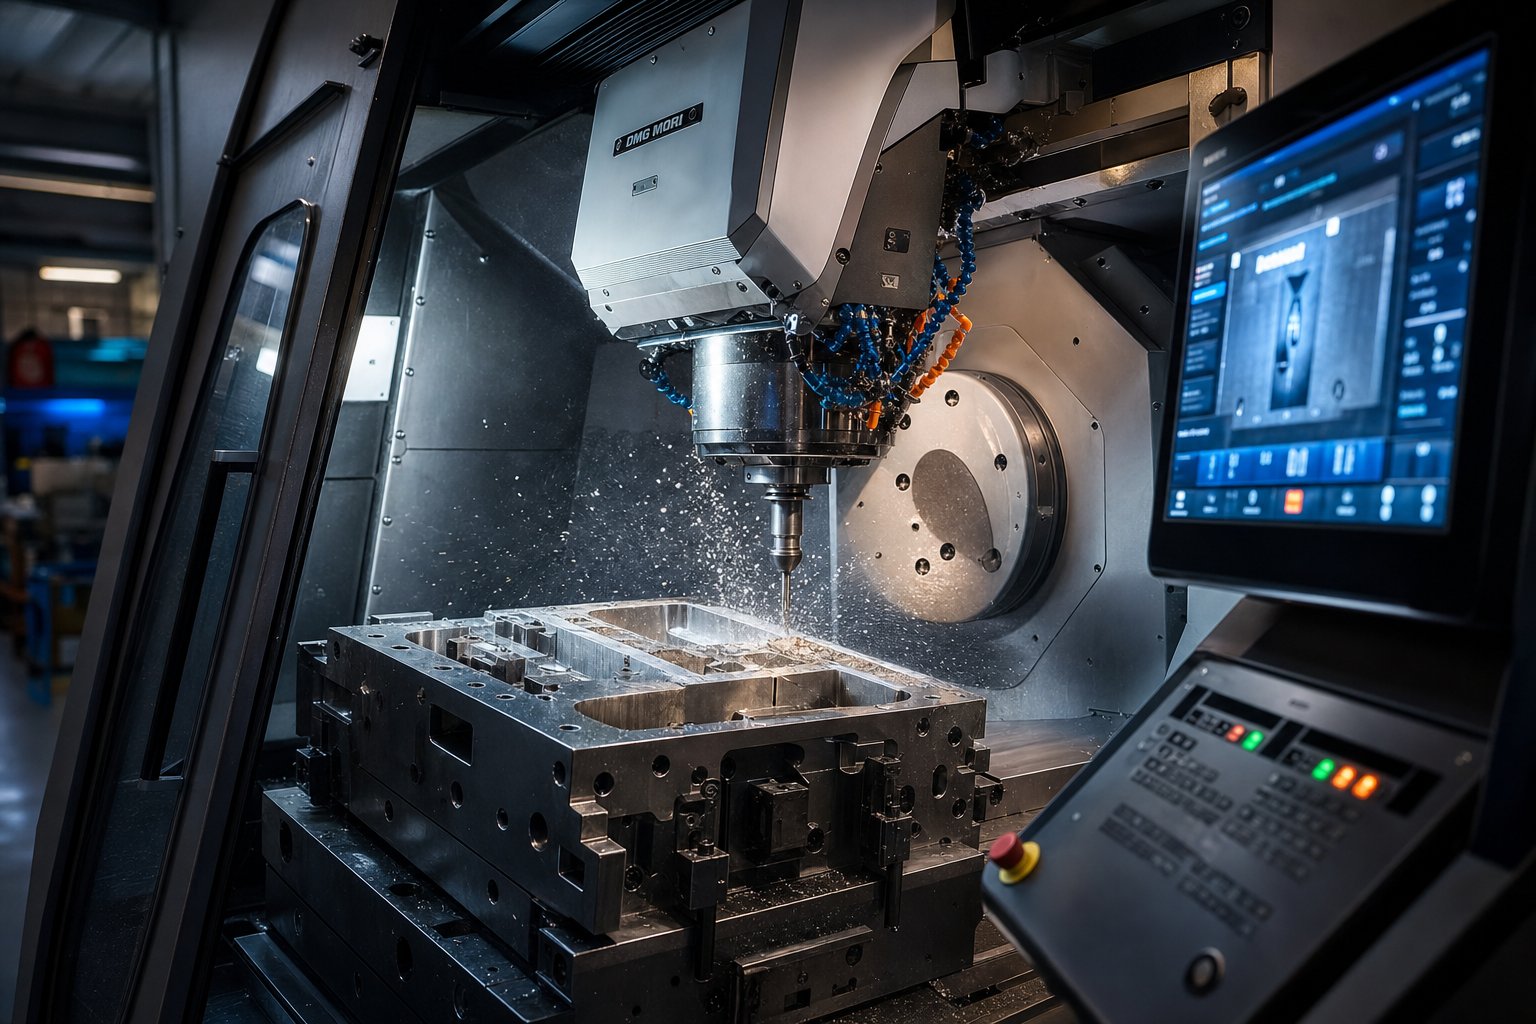
U pogonu, 5-osna obrada velike brzine redefinirala je ono što je moguće u rezanju blokova. Tradicionalni 3-osni CNC zahtijeva višestruka podešavanja i opsežnu ručnu završnu obradu. Moderni sustavi s 5 osi obrađuju složene površine matrice u jednom stezanju, održavajući optimalne kutove alata tijekom rezanja. Ovo proizvodi vrhunsku završnu obradu površine izravno sa stroja, smanjujući ili eliminirajući vrijeme ručnog poliranja.
Prodavaonice alata za automatizaciju i alata za kalupe sada postavljaju automatizirane ćelije za EDM žicu koje rade bez nadzora preko noći, učitavajući i indeksirajući izratke bez intervencije operatera. Robotski sustavi za poliranje isporučuju dosljednu završnu obradu površine preko velikih površina kalupa gdje bi ručno poliranje uvelo varijabilnost. Dinamika izrade alata ovdje se razlikuje od automatizacije u proizvodnom pogonu. U tvornici kalupa, automatizacija cilja na preciznost i ponovljivost na-jednokratnom alatu. U proizvodnji cilja na propusnost identičnih dijelova.
Kombinirani učinak 5-osnog HSM-a i automatiziranih sekundarnih procesa je mjerljiv: alat za metalno utiskivanje koji je nekada zahtijevao 12-16 tjedana vremena obrade često se može isporučiti za 8-10 tjedana bez žrtvovanja točnosti.
Digitalni blizanci i-održavanje vođeno podacima
Nova granica u alatu za štancanje uključuje ugradnju senzora izravno u samu matricu. Ovi instrumentirani alati prate broj udaraca, tonažu po ciklusu, temperaturne fluktuacije i dimenzionalni pomak u stvarnom vremenu. Astudija slučaja iz pogona za žigosanje automobilapokretanjem 12 visoko{1}}brzinskih preša otkrilo je da se 68% neplaniranih zastoja moglo spriječiti s upozorenjem od 4 do 48 sati unaprijed, koristeći podatke koji su već dostupni u senzorima preše i sustavima za inspekciju dijelova.
Digitalne dvostruke platforme povezuju ove signale preko preša i setova kalupa, predviđajući napredovanje trošenja i planirajući održavanje prije nego što se pojave nedostaci. Progresivni obrasci trošenja kalupa postaju vidljivi u metrici kvalitete dijelova tri dana prije katastrofalnog kvara alata. Objekti koji postavljaju ove sustave izvještavaju o točnosti predviđanja koja doseže 85-92% unutar šest mjeseci od postavljanja.
Za kupce to znači da matrica izrađena s-mogućnošću očitavanja matrice košta unaprijed, ali ima niže troškove tijekom cijelog vijeka trajanja kroz manje iznenadnih gašenja i produljeni vijek trajanja.
Tehnologije koje danas preoblikuju trgovinu proizvođača kalupa za žigosanje:
- 3D simulacija oblikovanja s analizom graničnog dijagrama oblikovanja
- Topologija-optimizirane strukture kalupa za težinu i krutost
- Brza-CNC obrada s 5 osi
- Automatizirane žičane EDM ćelije s nenadziranim radom
- In-osjećaj za nadziranje sile, temperature i hoda
- Digitalne dvostruke platforme za prediktivno održavanje i praćenje životnog vijeka matrice
Ove mogućnosti nisu ravnomjerno raspoređene u industriji. Neke trgovine rade na vrhunskoj razini, dok se druge oslanjaju na metode nepromijenjene desetljećima. Taj jaz stvara stvarne razlike u tome koliko košta projekt matrice, koliko mu je potrebno i kako se gotov alat ponaša nakon što stigne do vaše preše.
Čimbenici troškova i rokovi isporuke za projekte kalupa
Tehnološki jaz između trgovina kalupima izravno oblikuje dvije varijable koje su kupcima najviše stalo: koliko košta alat i kada stiže. Ipak, cijena i vrijeme isporuke ostaju najneprozirniji aspekti rada s proizvođačem matrica za žigosanje. Citati se jako razlikuju od trgovine do trgovine, rokovi se protežu bez jasnog objašnjenja, a čimbenici iza svake brojke rijetko se dijele s kupcem. Taj nedostatak transparentnosti ne znači da je matematika nespoznatljiva. To znači da okvir nikada nije bio postavljen dovoljno jasno da kupci mogu postaviti prava pitanja.
Što povećava troškove štancanja
Svaka prilagođena ponuda matrice za metalno žigosanje kombinacija je odluka, neke donosite vi, neke proizvođač matrice, a neke diktira fizika. Razumijevanje koje varijable imaju najveću težinu daje vam prednost za optimizaciju troškova prije izdavanja prve narudžbenice.
Najveći pojedinačni pokretač troškova je složenost matrice, posebno broj stanica i operacija koje se izvode na svakoj od njih. Podaci o procjeni troškova u industriji pokazuju da svaka dodatna stanica u progresivnom kalupu povećava ukupne troškove za otprilike 8-12% zbog dodanog vremena projektiranja, sati obrade i rada na sklapanju. Matrica za izradu i bušenje s pet-postaja bitno je drugačija investicija od progresivnog alata s dvanaest-stanica s oblikovanjem, radnjama ekscentra i urezivanjem u kalupu.
Veličina dijela je bitna jer određuje fizičku ljestvicu seta matrice, koja se slijeva u trošak materijala, vrijeme obrade i klasu tonaže preše potrebne za probu. Matrica koja stane u prešu od 200 tona koristi manje alatnog čelika i radi na široko dostupnoj opremi od one za koju je potreban stroj od 600 tona.
Ovdje su primarni pokretači troškova, navedeni silaznim redoslijedom tipičnog utjecaja na ponudu prilagođenog alata za metalno žigosanje:
- Die složenost- broj stanica, radnji ekscentra, u-narezivanja matrice, mehanizama za podizanje i posebnih značajki
- Geometrija dijelova i tolerancije- strože tolerancije guraju strojnu obradu sa standardnog CNC-a na precizno EDM i šablonsko brušenje, što nosi znatno veće satnice
- Vrsta i kaljenje alatnog čelika- vrhunske kvalitete kao što su M4 ili karbid-umetnute stanice koštaju višestruko više od standardnog D2, a toplinska obrada povećava i troškove i vrijeme planiranja
- Veličina dijela i omotnica kalupa- veći kalupi zahtijevaju više sirovina, duže cikluse obrade i težu opremu za rukovanje
- Godišnji obujam proizvodnje- veliki-programi opravdavaju alate klase A s vrhunskom konstrukcijom, dok manje količine mogu koristiti lakše-izvršene radove
- Površinske obrade i premazi- PVD premazi, TD obrada ili nitriranje povećavaju početnu cijenu, ali smanjuju trošak po-dijelu kroz produljeni životni vijek matrice
- Dizajn i opseg simulacije- potpuna CAE analiza oblikovanja i DFM pregledi dodaju sate inženjera, ali često smanjuju ukupne troškove projekta otkrivanjem problema prije početka strojne obrade
Klasa alata dodatno utječe na jednadžbu. Matrice klase A, dizajnirane za proizvodne serije koje često prelaze milijun udaraca, koriste kaljene vrhunske čelike i napravljene su za jednostavan pristup održavanju. Početna investicija je veća, ali amortizacija po-komadu naglo pada s količinom. Alati klase C ili "meki" alati odgovaraju prototipovima i kratkim serijama ispod 10.000 dijelova, mijenjajući trajnost za brzinu i niže početne troškove. Usklađivanje klase alata s vašim stvarnim zahtjevima za volumenom jedan je od najučinkovitijih načina za-određivanje odgovarajuće veličine vaše investicije u metalnu matricu.
Ulaganje u kalup i jedinični trošak dijela obrnuto su povezani tijekom životnog vijeka proizvodnje. Matrica više-kvalitete smanjuje trošak po-komadu, minimizira neplanirane zastoje i snižava ukupne troškove vlasništva - čineći početni broj daleko manje značajnim od doživotnog broja.
Jedna često zanemarena varijabla je koliko vaš vlastiti dizajn doprinosi trošku. Tolerancije koje su uže nego što zahtijevaju funkcionalni zahtjevi, nepotrebne značajke koje dodaju stanice za oblikovanje ili odabir materijala koji ubrzava trošenje kalupa, sve to povećava ponudu. Angažiranje vašeg proizvođača kalupa u raspravama o dizajnu za proizvodnost prije finaliziranja geometrije dijela može smanjiti troškove alata bez ugrožavanja performansi dijela. Projekti prilagođenog preciznog žigosanja imaju ogromnu korist od ovog zajedničkog pristupa, jer geometrijske prilagodbe koje se čine neznatne na CAD zaslonu mogu eliminirati cijele matrice.
Tipični faktori vremena isporuke
Vremenski rokovi frustriraju kupce više od cijene, dijelom zato što su varijable manje intuitivne. Prilagođeni metalni kalup za pečat ne kreće se jednostavno kroz linearni red. Višestruki paralelni i sekvencijalni procesi natječu se za resurse, a uska grla se pomiču ovisno o kapacitetu trgovine, dostupnosti materijala i broju potrebnih iteracija dizajna.
Najčešći čimbenici vremena isporuke uključuju:
- Ciklusi revizije dizajna- svaka runda promjena dizajna resetira radno vrijeme inženjera i može zahtijevati ažurirane simulacije; tri revizijska ciklusa mogu dodati tjedne projektu koji bi inače tekao glatko
- Nabava materijala- standardni alatni čelici kao što su D2 i A2 obično su dostupni u roku od nekoliko dana, ali specijalne vrste, veliki blokovi kalupa ili uvezene legure mogu produžiti tjedne rasporedu
- Složenost strojne obrade- matrica sa zamršenim 3D površinama, uskim unutarnjim zazorima i višestrukim ekscentričnim mehanizmima jednostavno zahtijeva više sati rada na CNC i EDM strojevima od ravnog alata za izrezivanje
- Raspored toplinske obrade- komercijalna postrojenja za toplinsku obradu rade prema vlastitim rokovima, a veliki ili složeni dijelovi kalupa mogu zahtijevati više ciklusa obrade
- Probne iteracije- prva-žigosanja artikla rijetko daju savršene dijelove odmah; svaki ispravak-i-ponovni ciklus dodaje vrijeme, a složene operacije oblikovanja mogu zahtijevati nekoliko krugova otklanjanja pogrešaka
- Inspekcija i dokumentacija- programi koji zahtijevaju dokumentaciju PPAP-a, CMM izvješća ili isprobavanje svjedoka korisnika ugrađuju dodatne korake u proces izdavanja
Evo kontraintuitivne istine koju iskusni inženjeri alata razumiju: žurba u fazi projektiranja gotovo uvijek produljuje ukupno vrijeme izrade. Kada inženjerski prečaci ostavljaju nejasnoće u rasporedu trake ili redoslijedu stanica, te praznine se pojavljuju tijekom strojne obrade kao prerada, tijekom montaže kao problemi pristajanja ili tijekom isprobavanja kao nedostaci dijelova. Svaki od tih nizvodnih ispravaka košta više vremena od sati dizajna koji su spremljeni. Prilagođeni metalni žigovi proizvedeni iz dobro-konstruiranih matrica dolaze do proizvodnje brže od onih napravljenih na brzim dizajnima, čak i kada početna faza inženjeringa traje duže.
Kapacitet trgovine još je jedna varijabla koju kupci rijetko vide. Projekt prilagođenog metalnog pečata koji se kotira na deset tjedana pretpostavlja dostupno strojno vrijeme i kvalificiranu radnu snagu u svakoj fazi. Ako radionica radi punim kapacitetom, razmaci u rasporedu između strojne obrade, EDM-a i montaže mogu rastegnuti kalendar bez dodavanja produktivnih sati. Pitanja o trenutnom zaostatku i metodologiji zakazivanja tijekom faze citiranja daju vam bolju vidljivost je li navedeni vremenski okvir realan.
Najproduktivniji razgovori s vašim proizvođačem kalupa za žigosanje odvijaju se kada stignete s jasnim razumijevanjem ovih pokretača troškova i vremenskog okvira. Ne morate unaprijed znati točne brojke u dolarima ili tjedni broj. Morate znati koje poluge kontrolirate, koje trgovina kontrolira i gdje suradnja između obje strane sažima raspored i smanjuje ukupnu investiciju. Ta osnova također znatno olakšava razlikovanje sposobnih partnera od trgovina koje vam jednostavno govore ono što želite čuti.
Kako ocijeniti izrađivač matrica za žigosanje
Znati što uzrokuje troškove i vrijeme isporuke korisno je samo ako možete razlikovati proizvođače matrica za žigosanje koji će ispuniti svoja obećanja od onih koji to neće učiniti. Proces evaluacije je važan jer projekt matrice koji je pošao po zlu ne troši samo novac za alat. To odgađa lansiranje vašeg proizvoda, opterećuje vaš raspored proizvodnje i prisiljava na skupe ispravke-tijeka. Bez obzira provjeravate li lokalnu trgovinu ili pregledavate ponude inozemnih proizvođača matrica za metalno žigosanje, signali koji odvajaju pouzdane partnere od rizičnih su nevjerojatno dosljedni.
Znakovi upozorenja koji signaliziraju opasnost
Neke se crvene zastavice pojavljuju u fazi citiranja. Drugi postaju vidljivi tek kada postavite prava -pitanja. Ako proizvođač matrica za žigosanje pokazuje nekoliko od ovih karakteristika, tretirajte ih kao pokazatelje kumulativnog rizika, a ne kao izolirane mane.
- Nema-mogućnosti internog dizajna- trgovina koja povjerava vanjski inženjering gubi kontrolu nad najkritičnijom fazom projekta i stvara komunikacijske praznine između dizajnera i graditelja
- Nemogućnost prikazivanja podataka o isprobavanju- ako ne mogu proizvesti uzorke dijelova, izvješća o dimenzijama ili zapise o tonaži tiska iz prethodnih projekata, njihovom procesu nedostaje disciplina dokumentacije
- Nema CMM opreme za inspekciju- bez mogućnosti koordinatnog mjerenja, validacija dimenzija oslanja se na površinske ploče i ručne mjerne instrumente, koji nisu dovoljni za rad s uskim-tolerancijama
- Nedostaju certifikati materijala- ugledne tvornice kalupa daju certifikate za mljevenje alatnog čelika i mogu pratiti svaki blok do njegovog izvora; nepostojanje ove prakse signalizira-kulturu rezanja kutova
- Nespremnost za razgovor o održavanju kalupa- proizvođač matrica koji izbjegava temu stalne podrške, rezervnih komponenti ili dokumentacije za održavanje vjerojatno gradi alate iza kojih ne namjerava stajati
- Ponuda bez pregleda geometrije dijela- svaka trgovina koja vam je spremna dati fiksni broj na temelju verbalnog opisa ili 2D skice je procjena, a ne inženjering
Obratite pozornost koliko brzo trgovina kaže da. Najbolji proizvođači matrica za metalno utiskivanje odbijaju geometriju koja će uzrokovati probleme u proizvodnji. Trgovine koje prihvaćaju sve bez pitanja obično otkriju probleme kasnije, na vašoj vremenskoj liniji i vašem proračunu.
Pokazatelji sposobnog partnera
Zelene zastavice pokazuju prema tvornici štancanja koja vaš projekt tretira kao inženjerski izazov, a ne kao transakciju. Ovi pokazatelji su u snažnoj korelaciji s-pravom isporukom, prvim-uspjehom probe i dugoročnim-učinkom matrice.
- Potpuna CAE simulacija -u kući- analiza oblikovanja, predviđanje povratnog povrata i studije stanjivanja obavljene prije početka strojne obrade, čime se značajno smanjuju brojna ponavljanja
- Dokumentirana metodologija isprobavanja- jasne procedure za uzorkovanje, klasifikaciju grešaka, analizu uzroka i praćenje korektivnih radnji
- Transparentno izvješćivanje o prekretnicama- redovita ažuriranja projekta s fotografijama, napretkom obrade i predviđanjima rasporeda umjesto tišine između narudžbe i isporuke
- Vertikalno integrirana obrada- CNC glodanje, EDM žica, površinsko brušenje i toplinska obrada upravljaju se pod jednim krovom, eliminirajući-kašnjenja predaje između podizvođača
- Vlasništvo nad-{1}}procesom od kraja do kraja- trgovina preuzima odgovornost od početnog pregleda izvedivosti do završne inspekcije i puštanja u proizvodnju
- Spremnost za podršku umrijeti tijekom proizvodnog vijeka- uključujući planiranje održavanja, nabavu rezervnih dijelova i inženjerske promjene kako se količina dijelova razvija
Proizvođač matrica za metalno utiskivanje koji pokazuje te kvalitete djeluje kao razvojni partner, a ne samo dobavljač koji ispunjava narudžbenicu. Na primjer,YICHEN matrica za žigosanjerad ilustrira ovaj-uslužni model u praksi: njihov tijek rada obuhvaća procjenu izvedivosti i CAE simulaciju kroz preciznu strojnu obradu, probne radove i inspekciju dimenzija, a svime se upravlja interno. Ta vrsta vertikalne integracije daje kupcima jedinstvenu točku odgovornosti i eliminira rizik koordinacije koji dolazi s fragmentiranim opskrbnim lancima.
Kada uspoređujete ponude više proizvođača kalupa za žigosanje, te kvalitativne pokazatelje ponderirajte jednako kao i cijenu. Niža ponuda iz trgovine kojoj nedostaje polovica gore navedenih zelenih zastavica obično ukupno košta više nakon što uzmete u obzir produljene vremenske okvire, dodatne runde isprobavanja i ispravke nakon -isporuke. Procjena koju provodite prije dodjele projekta izravno oblikuje iskustvo koje ćete imati tijekom njega i na kraju određuje hoće li vaši otisnuti dijelovi stići u proizvodnju prema planu i unutar specifikacija.
Prelazak s istraživanja na partnerstvo-spremno za RFQ
Procjena potencijalnih partnera je jedna stvar. Ulazak u prvi pripremljeni razgovor je ono što zapravo ubrzava vaš projekt. Razlika između produktivnog početnog angažmana i tjedana -i-razjašnjavanja obično se svodi na to koliko je kompletan vaš paket zahtjeva kada ga pošaljete. Dobro-pripremljeni Zahtjev za ponudu daje vašem dobavljaču matrice za žigosanje informacije potrebne da odgovori pravim inženjerskim prijedlogom, a ne pukim nagađanjem.
Priprema vašeg paketa zahtjeva za ponudu
Prije nego što se obratite bilo kojem pružatelju usluga dizajna kalupa, prikupite dokumentaciju koja omogućuje točnu procjenu izvedivosti i ponudu. Nedostatak čak i jedne od ovih stavki prisiljava trgovinu na stvaranje pretpostavki, a pretpostavke povećavaju cijene kako bi pokrile rizik.
- 3D CAD model u STEP ili IGES formatu, koji predstavlja trenutnu reviziju dizajna
- 2D crtež s jasno identificiranim GD&T oblačićima, kritičnim dimenzijama i referentnim točkama
- Specifikacija materijala za utisnuti dio, uključujući stupanj, stanje i debljinu lima
- Projekcija godišnje količine i očekivani vijek trajanja alata
- Klasifikacije tolerancija koje razlikuju kritične značajke od standardnih dimenzija
- Zahtjevi za završnu obradu površine i svi kozmetički standardi
- Ciljana vremenska traka, uključujući sve teške datume pokretanja koji pokreću raspored
- Raspon proračuna, ako je dostupan, kako bi radionica preporučila odgovarajuću klasu alata
Ovaj kontrolni popis primjenjuje se bez obzira na to nabavljate li prilagođene matrice za utiskivanje za lansiranje novog proizvoda ili zamjenjujete zastarjele alate i matrice u postojećem programu. Što je vaš paket potpuniji, to će ponude koje dobijete biti usporedivije i točnije. Strukturirani Zahtjevi za ponudu s jasno definiranim specifikacijama eliminiraju dvosmislenost opsega i smanjuju varijaciju u ponudi koja onemogućuje usporedbu jabuka--jabuka.
Najbolji rezultati u projektima preciznog štancanja postižu se angažiranjem proizvođača kalupa u ranoj fazi razvoja proizvoda, a ne nakon što su dizajni zamrznuti. Rana suradnja otključava povratne informacije DFM-a koje pojednostavljuju geometriju, smanjuju stanice i sažimaju i troškove i vrijeme isporuke.
Zamislite da finalizirate dizajn matrice za metalno utiskivanje samo da biste tijekom kotiranja naučili da bi manja promjena radijusa mogla eliminirati cijelu stanicu za oblikovanje. Taj je razgovor besplatan tijekom razvoja koncepta. Nakon zamrzavanja dizajna, on postaje inženjerska promjena koja poništava vašu vremensku crtu.
Što očekivati nakon prvog kontakta
Nakon što vaš RFQ paket stigne do kvalificirane trgovine, odvija se predvidljivi slijed angažmana. Znajući što slijedi pomaže vam u planiranju unutarnjih resursa i postavljanju realnih očekivanja sa dionicima.
Tipični slijed izgleda ovako:
- Početni pregled izvedivosti- proizvođač kalupa procjenjuje vašu geometriju dijela, materijal i volumen kako bi potvrdio da je projekt održiv i identificirao potencijalne izazove oblikovanja
- Preliminarna ponuda s pretpostavkama- usmjerena procjena na temelju početnog pregleda, uz napomenu o svim otvorenim pitanjima ili područjima dizajna koja trebaju pojašnjenja
- Dizajn-za-povratne informacije o proizvodnosti- posebne preporuke za geometrijske prilagodbe koje smanjuju složenost alata, poboljšavaju mogućnost oblikovanja ili produljuju vijek trajanja matrice
- Formalni prijedlog s vremenskim okvirom- detaljan citat koji pokriva konstrukciju kalupa, testiranje i prekretnice isporuke nakon što se riješe sva tehnička pitanja
- Početak projekta-- potvrda smjera rasporeda trake, nabava čelika i prva vrata za pregled dizajna
Ovaj napredak obično traje dva do četiri tjedna od prvog kontakta do-početka, ovisno o složenosti dijela i tome koliko brzo obje strane mogu riješiti otvorene stavke. Projekt prilagođenog pečata s jasnom dokumentacijom prolazi kroz ovu fazu brže jer se manje vremena troši na traženje informacija koje nedostaju.
Za čitatelje spremne prijeći s istraživanja na akciju,YICHEN matrica za žigosanjetim slijedi točno ovaj model angažmana: procjena izvedivosti, CAE simulacija, strojna obrada, probni rad i inspekcija, svaka faza ograničena jasnim rezultatima. Njihov tijek rada daje menadžerima nabave i inženjerima alata konkretan put od početnog upita do-proizvodnje validiranog alata, s vidljivošću na svakoj prekretnici.
Bez obzira kojeg dobavljača matrica za žigosanje na kraju odaberete, principi ostaju isti. Dolazak sa kompletnom dokumentacijom. Uključite se dovoljno rano da biste imali koristi od DFM unosa. Ocijenite partnere na temelju strogosti procesa, a ne samo cijene. I postupajte s ulaganjem u alate kao s onim što jest: temeljem koji određuje vašu cijenu po-dijelu, dosljednost kvalitete i vrijeme neprekidnog rada u godinama koje dolaze.
Često postavljana pitanja o aparatima za izradu štanca
1. Što radi mašina za izradu matrice?
Proizvođač matrica za utiskivanje tumači inženjerske crteže, dizajnira geometriju matrice, programira CNC strojeve, sastavlja komponente od kaljenog čelika i potvrđuje gotove alate kroz probne preše. Uloga kombinira CAD/CAM vještinu, znanje metalurgije, EDM i vještine brušenja te-instinkt za rješavanje problema za proizvodnju matrica koje režu, oblikuju i oblikuju metalni lim s ponovljivom točnošću. Mnogi programi naukovanja zahtijevaju približno 8000 sati obuke, što odražava dubinu stručnosti uključene u ovaj zanat.
2. Koliko košta matrica za žigosanje?
Trošak matrice za utiskivanje ovisi o nekoliko varijabli: složenosti matrice i broju stanica, veličini dijela, zahtjevima tolerancije, stupnju alatnog čelika, godišnjoj količini proizvodnje i površinskoj obradi. Svaka dodatna stanica u progresivnoj matrici može povećati ukupni trošak za otprilike 8-12%. Umjesto fiksnog raspona cijena, kupci bi trebali shvatiti da su klasa alata (klasa A za velike količine naspram klase C za prototipove) i složenost dizajna najveći pokretači troškova. Angažiranje proizvođača kalupa rano za povratne informacije o dizajnu za proizvodnost može značajno smanjiti broj postaja i ulaganja u alate.
3. Koja je razlika između progresivne matrice i prijenosne matrice?
Progresivne matrice unose kontinuiranu traku metalnog lima kroz više stanica dok radni komad ostaje pričvršćen za noseću traku, što ih čini idealnim za male do-dijelove veličine u količinama iznad 100.000 godišnje. Prijenosne matrice prvo odvajaju sirovinu, a zatim mehanički prsti pomiču pojedinačne izratke između neovisnih stanica za oblikovanje. Alat za prijenos odgovara većim ili duboko-izvučenim dijelovima koji ne mogu ostati na traci, poput strukturalnih nosača i kućišta. Progresivne matrice nude kraća vremena ciklusa, dok matrice za prijenos obrađuju složenije 3D geometrije.
4. Koliko je vremena potrebno za izradu matrice za žigosanje?
Vrijeme izrade matrice za utiskivanje ovisi o ciklusima revizije dizajna, nabavi materijala, složenosti strojne obrade, rasporedu toplinske obrade i broju potrebnih ponavljanja probe. Ključni čimbenici koji produljuju vremenske rokove uključuju više krugova promjene dizajna, nabavu posebnog alatnog čelika, složene operacije 3D strojne obrade i izazove oblikovanja koji zahtijevaju opetovano otklanjanje pogrešaka. Suprotno intuiciji, žurba s fazom projektiranja često produljuje ukupno vrijeme izvedbe jer neriješeni inženjerski nedostaci isplivaju na površinu kao prerada tijekom faza strojne obrade, sastavljanja ili isprobavanja.
5. Koji je alatni čelik najbolji za kalupe za štancanje?
Najbolji alatni čelik ovisi o vašoj primjeni. D2 nudi iznimnu otpornost na habanje za-veliko bušenje i bušenje. A2 osigurava ravnotežu tvrdoće i žilavosti za operacije oblikovanja i kovanja. S7 pruža vrhunsku otpornost na udarce za teške-radove gdje je pucanje problem. M2/M4 brzo{11}}čelici zadržavaju tvrdoću na povišenim temperaturama za primjene s visokim-hodom-. Umetci od tvrdog metala dramatično produljuju vijek trajanja u stanicama s-ekstremnim trošenjem, ali su ograničeni na-rade s malim udarom. Površinski premazi kao što su obrade TiN, TiCN i TD dodatno produljuju vijek trajanja kalupa bez obzira na kvalitetu osnovnog čelika.


