


Zašto strukturirani popis za provjeru održavanja produljuje životni vijek matrice
Kontrolni popis za održavanje matrice za žigosanjeje dokumentirani slijed inspekcija, mjerenja i korektivnih radnji koje se izvode na matrici u definiranim intervalima kako bi se očuvala njegova rezna geometrija, poravnanje i proizvodna sposobnost. Zvuči jednostavno. Ipak, ovaj jedini dokument je razlika između matrice koja izvodi stotine tisuća pouzdanih poteza i one koja izbija udarac na pola proizvodnog ciklusa u utorak poslijepodne.
Što zapravo pokriva kontrolni popis za održavanje kalupa za žigosanje
Zamislite kontrolni popis kao četiri sloja pažnje preslikana na operativni ciklus matrice. Provjere prije-pokretanja potvrđuju da je matrica sigurna za umetanje i ispravnih dimenzija. Tijekom-provjera nadgleda kvalitetu dijelova i napredovanje trake dok preša radi. Post-postupci rada bilježe-kraj-stanje posla i označavaju pojavu trošenja. Planirana rastavljanja rastavljaju matricu na pojedinačne komponente za mjerenje, oštrenje i zamjenu. Svaki sloj hvata probleme koji ostali propuštaju, a preskakanje bilo kojeg od njih ostavlja slijepu točku gdje se mali problemi pretvaraju u skupe neuspjehe.
Kada je ispravno strukturiran, kontrolni popis također funkcionira kao dijagnostički alat. Svako zabilježeno mjerenje, svaka zabilježena visina srha i svaka zabilježena duljina opruge stvaraju povijest trošenja koja otkriva uzorke tijekom vremena. Ta vam povijest govori ne samo što trebate popraviti danas, već i što neće uspjeti sljedeći mjesec.
Zašto većina trgovina radi bez njega
Evo neugodne istine: većina tiskarskih radnji još uvijek se oslanja na plemensko znanje koje se prenosi između tehničara od usta do usta. Veteran alatničar zna da matrica #47 treba svoje pilote provjeravati svakih 30.000 pogodaka zbog niske tolerancije na toj drugoj-stanici probijanja. Ali kad taj tehničar ode u mirovinu ili prijeđe u drugu smjenu, znanje izlazi napolje. Kvaliteta održavanja postaje nedosljedna, a neplanirani zastoji pužu prema gore.
A okvir preventivnog održavanjaizgrađen oko strukturiranih postupaka zamjenjuje nagađanje ponovljivom disciplinom. Osigurava da svaki tehničar, bez obzira na razinu iskustva, izvodi iste kritične provjere istim redoslijedom.
Trošenje matrice uvjetovano je brojem hodova, a ne kalendarskim vremenom. Kockica koja stoji na polici šest mjeseci zahtijeva drugačiju pozornost od one koja je imala 150.000 pogodaka. Učinkoviti intervali održavanja uvijek su prvo vezani uz proizvodne cikluse i dopunjeni okidačima koji se temelje na vremenu-samo za neaktivan alat.
Ovaj okvir operativnog-ciklusa, organiziran oko onoga što se događa prije, tijekom, poslije i između proizvodnih ciklusa, čini okosnicu svega što slijedi. Svaka faza zahtijeva specifične preglede, specifične alate i specifično osoblje. Jaz između radnji koje kontroliraju život matrice i radnji koje stalno reagiraju na kvarove matrice gotovo uvijek prati jesu li te faze dokumentirane ili ostavljene pamćenju.
In-Press Brze provjere u odnosu na Off-Press Teardown Procedure
Većina operacija žigosanja tretira održavanje kao jednu aktivnost. U stvarnosti se dijeli na dva bitno različita tijeka rada: ono što operater radi dok matrica radi u preši i ono što radi tehničar matrice nakon što se matrica izvuče i postavi na stol. Brkanje ove dvije kategorije, ili još gore, preskakanje prve i preopterećenje druge, je mjesto gdje se programi održavanja kvare.
U-Brzim provjerama tiska tijekom proizvodnih ciklusa
Zamislite da ste operater koji prati progresivnu matricu koja se okreće brzinom od 60 udaraca u minuti. Pregled operatera vaše matrice za žigosanje tijekom proizvodnje fokusira se na senzorske znakove i brzo uzimanje uzoraka, a ne na rastavljanje. Promatrate vizualno nakupljanje čestica u žlijebu za otpad, osluškujete neuobičajene zvukove pucanja ili škripanja koji ukazuju na to da udarac neispravno dodiruje ploču za skidanje i provjeravate da se traka uvlači čisto bez oklijevanja pri svakom napredovanju. U fiksnim intervalima, obično svakih 500 do 1000 dijelova, izvlačite uzorak i provjeravate kritične dimenzije, visinu srha i kvalitetu rupa u odnosu na otisak dijela.
Ove -provjere inspekcije matrice za rukovatelje ne zahtijevaju nikakav poseban alat osim čeljusti, mjerača oštrica i uvježbane pažnje. Njihova svrha je rano otkrivanje. Puž koji sjedi na površini kockice oštetit će sljedeći pogodak. Neusklađenost dovoda pretvorit će se u otpad u roku od nekoliko sekundi. Hvatanje ovih signala u stvarnom vremenu sprječava kaskadne kvarove koji pretvaraju manju prilagodbu u veliki popravak.
Isključeno-Press Teardown Inspekcijski postupci
Koraci postupka rastavljanja matrice izvan-prese započinju tek nakon što se matrica sigurno izvadi iz preše, očisti od maziva i otpadaka i postavi na stabilan radni stol. Tehničar matrice zatim izvodi potpuno rastavljanje: izvlačenje probijača, uklanjanje ploča za skidanje, vađenje pilota i odvajanje gornje i donje polovice matrice. Svaka komponenta se pojedinačno pregledava na istrošenost, mjeri u odnosu na osnovne dimenzije, naoštrava se ako je potrebno i zamjenjuje se kada je izvan tolerancije.
Za progresivne matrice bitan je redoslijed rastavljanja. Slijed progresivnog rastavljanja matrice mora slijediti redoslijed stanica, od prvog probijanja ili slijepe stanice do konačnog prekida, tako da se integritet napredovanja trake očuva tijekom ponovnog sastavljanja. Miješanje komponenti stanice ili ponovna montaža koja nije u redu riskira neusklađenost koja se pokazuje kao neispravni dijelovi tek nakon što se kalup vrati u prešu. Iskusni proizvođači alata preporučuju spremanje posljednje trake iz proizvodne serije kao referentne karte prilikom redoslijeda rastavljanja i ponovne izgradnje svake stanice.
| Vrsta zadatka | Tko ga izvodi | Okidač frekvencije | Potreban alat |
|---|---|---|---|
| Vizualna inspekcija puževa i otpada | Pritisnite operatera | Svakih 15-30 minuta tijekom trčanja | Svjetiljka, ogledalo |
| Uzorkovanje dijelova i provjera dimenzija | Pritisnite operatera | Svakih 500-1000 udaraca | Čeljust, mjerač ivica, otisak dijelova |
| Slušanje nenormalnih zvukova tiska | Pritisnite operatera | Kontinuirano tijekom trčanja | Ništa (istrenirano uho) |
| Praćenje progresije dodavanja trake | Pritisnite operatera | Kontinuirano tijekom trčanja | Vizualno promatranje |
| Potpuna demontaža i čišćenje kalupa | Die tehničar | Interval -brojanja poteza ili kraj posla | Ručni alati, preša, spremnik otapala |
| Mjerenje i inspekcija komponenti | Die tehničar | Svaki ciklus rastavljanja | Mikrometri, mjerna igla, visinomjer |
| Oštrenje sekcija probijača i matrice | Die tehničar | Kada visina srha premaši spec | Plošna brusilica, paralele |
| Zamjena opruge i pilota | Die tehničar | Kada se mjeri izvan tolerancije | Čeljusti, zamjenske komponente |
Razlika je jednostavna, ali kritična: operateri otkrivaju probleme, tehničari ih rješavaju.Dobro{0}}održavanje matrice za utiskivanjekontrolni popis dodjeljuje jasno vlasništvo na svakoj razini tako da ništa ne pada u jaz između proizvodnje i alatnice. Kada oba sloja rade zajedno, pojavno trošenje se označava tijekom proizvodnje i ispravlja tijekom sljedećeg planiranog rastavljanja, mnogo prije nego što uzrokuje neplanirane zastoje ili skokove u otpadu.
Naravno, znati kada izvršiti svaku vrstu provjere samo je pola jednadžbe. Druga polovica zna točno što treba tražiti na svakoj pojedinačnoj komponenti nakon što kockica stane na klupu.
Raščlamba održavanja po komponentama-po-komponentama
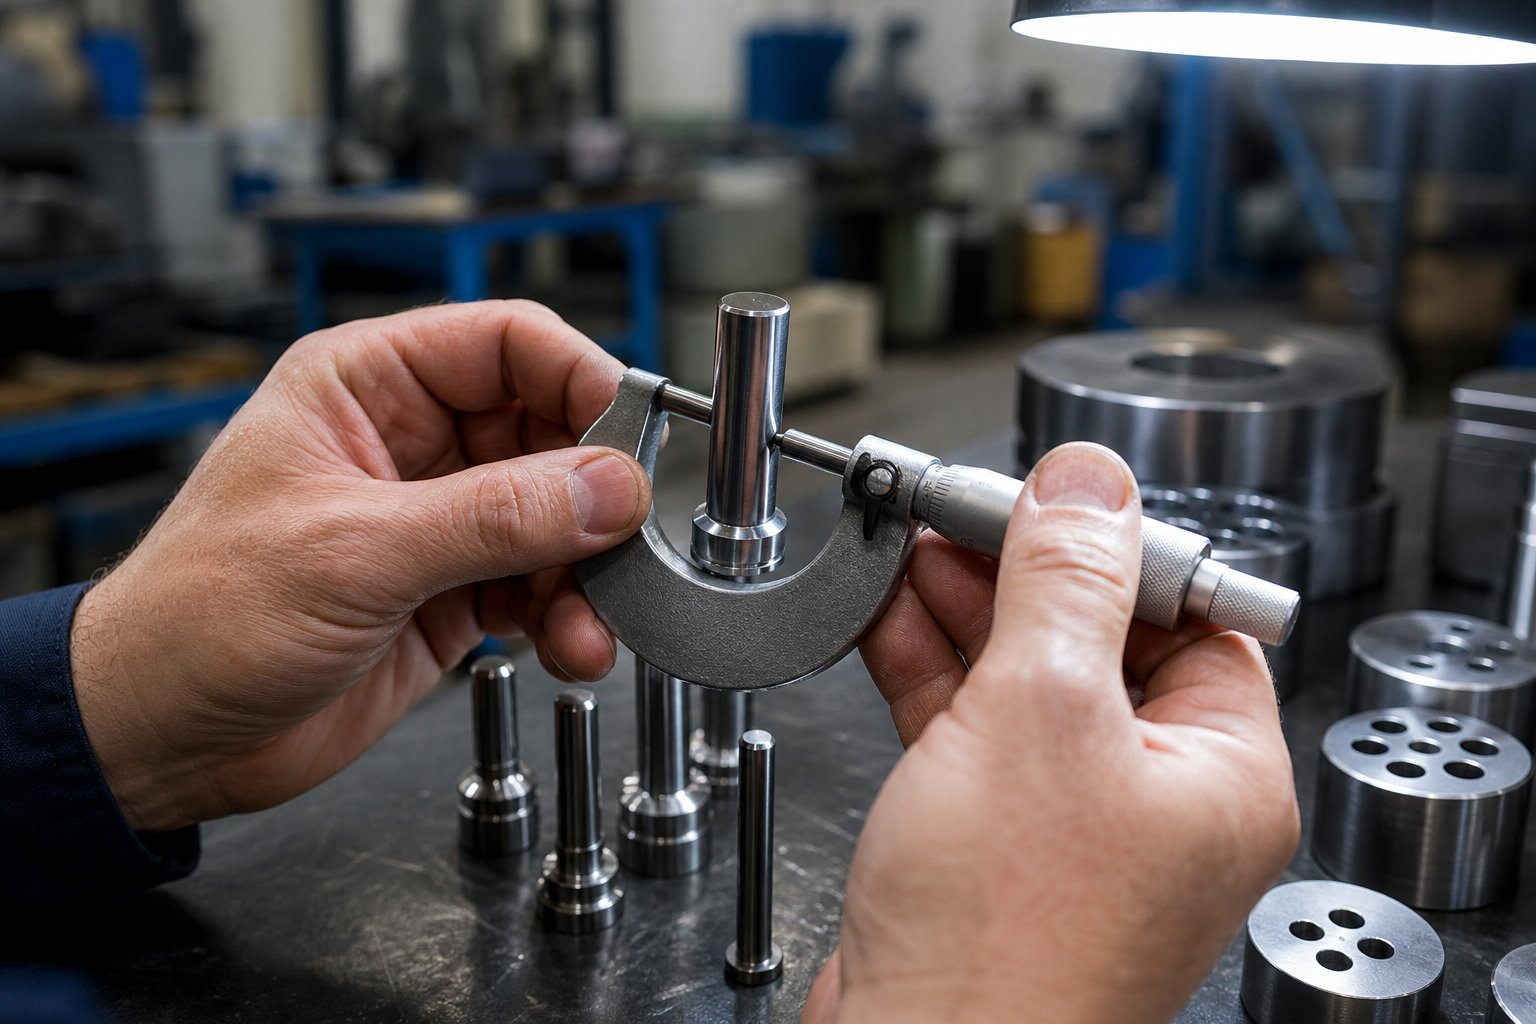
Kocka nije jedna stvar. To su deseci pojedinačnih komponenti koje rade u preciznoj koordinaciji, a svaka se drugačije troši, drugačije kvari i zahtijeva vlastite kriterije inspekcije. Generički kontrolni popisi koji kažu "provjerite stanje matrice" u potpunosti promašuju bit. Morate znati što mjeriti na svakom dijelu, koje su prihvatljive granice i kada je komponenta prešla granicu od servisne do-spremne za zamjenu. Ovdje živi ta razina detalja.
Rezne komponente i pregled rubova
Komponente za rezanje obavljaju najnasilniji rad u bilo kojoj matrici za utiskivanje. Udarci probijaju materijal velikom brzinom, a dijelovi matrice primaju tu silu pri svakom udarcu. Razumijevanje kako provjeriti istrošenost reznih rubova matrice počinje poznavanjem tri načina kvara: lomljenje (mali komadići koji se lome od ruba), pojavljivanje u obliku gljive (vrh proboja se deformira od ponovljenog udara) i prevrtanje ruba (rezni rub se otupljuje u radijusu umjesto da ostaje oštar).
- Pregledajte svaki proboj pod povećanjem na mikro-krhotine duž oštrice. Svaki vidljivi čip širi od 0,1 mm zahtijeva oštrenje ili zamjenu.
- Provjerite da li se na glavama bušilica pojavljuju gljive. Izdignuta usna na udarenom kraju ukazuje na to da bušilica apsorbira višak udarca i da je potrebno ponovno presvlačenje.
- Izmjerite visinu srha na posljednjim proizvedenim dijelovima. Neravnine koje prelaze 10% debljine materijala obično signaliziraju da je rezna zračnost smanjena ili da je rubove potrebno izoštriti.
- Provjerite ima li na reznim rubovima gumba zarezivanja tragova, naslaga puževa ili oštećenja rubova. Provjerite jesu li značajke za zadržavanje puževa, kao što su kutna olakšica ili stražnji-konus, netaknute.
- Potvrdite udaljenost od proboja-do-matrice pomoću mjerača pipa ili probnih rezova. Odgovarajući zazor kreće se između 5% i 12% debljine materijala po strani, ovisno o vrsti materijala i tvrdoći.
Kriteriji inspekcije matrice za utiskivanje uvijek bi se trebali odnositi na određeni materijal koji se obrađuje. Zazor koji savršeno funkcionira za hladno{1}}valjani čelik proizvest će prekomjerne neravnine na aluminiju i prerano otkazivanje rubova na nehrđajućem.
Provjere sustava za navođenje i skidanje izolacije
Sustavi za navođenje i skidanje izolacije drže sve poravnato i osiguravaju čisto izbacivanje dijelova i otpada. Kada se ovi sustavi istroše, oštećenje kaskadno prelazi na rezne komponente, stvarajući sekundarne kvarove koji izgledaju nepovezano osim ako ih ne pratite natrag do izvora.
- Izvršite mjerenje istrošenosti vodilice i čahure provjerom okomitog zazora. Umetnite vodilicu u njezinu čahuru i osjetite bočno pomicanje. Svaka labavost koja se može otkriti izvan izvorne tolerancije klase pristajanja zahtijeva zamjenu čahure.
- Provjerite ima li na površinama vodilice zareze, nagrizanja ili promjene boje zbog nakupljanja topline. Okomite urezane crte ukazuju na kontaminaciju krhotinama ili nedovoljno podmazivanje.
- Provjerite promjere pilotske igle mikrometrom u odnosu na njihovu nominalnu dimenziju. Piloti koji nose više od 0,01 mm ispod veličine više ne mogu točno držati registraciju trake.
- Provedite postupak provjere ravnosti ploče za skidanje tako što ćete skidač postaviti licem prema dolje-na preciznu površinsku ploču i provjeriti mjeračem. Odstupanje veće od 0,03 mm duž duljine ploče zahtijeva obnovu površine.
- Ispitajte pritisak opruge skidača kompresijom sklopa i provjerom ravnomjerne povratne sile. Neravnomjerno skidanje uzrokuje naginjanje dijelova tijekom izbacivanja i oštećuje susjedne bušilice.
Podjednaku pažnju zaslužuju blokovi pete. Ove komponente apsorbiraju bočni potisak tijekom rezanja. Pregledajte ima li habajućih površina habanja ili prijenosa materijala i provjerite da se kontaktno područje pete-na-petu nije istrošilo u utor koji dopušta bočno pomicanje matrice pod opterećenjem.
Provjera opruga i pričvršćivača
Opruge su najčešće zanemarena potrošna stavka u kalupu za utiskivanje, uglavnom zato što još uvijek "rade" sve do trenutka kada se slome. Provjera tolerancije duljine bez opruge hvata degradaciju prije nego što dođe do kvara.
- Izmjerite slobodnu duljinu svake opruge pomoću čeljusti i usporedite je s izvornom specifikacijom. Industrijska praksa označava opruge za zamjenu kada se slobodna duljina smanji za više od 10% od nominalne, prag koji je u skladu sDIN 2095 smjernice za tolerancijuza tlačne opruge.
- Provjerite ima li pukotina, korozije ili tragova na površinama zavojnice. Svaki vidljivi lom znači trenutnu zamjenu bez obzira na izmjerenu duljinu.
- Provjerite jesu li opruge točno postavljene u svojim džepovima bez napinjanja ili smetnji od krhotina.
- Pomoću kalibriranog moment ključa provjerite ispravan zakretni moment svih vijaka s utičnicom. Labavi pričvršćivači omogućuju pomicanje dijelova matrice pod opterećenjem utiskivanja.
- Provjerite ima li navoja skidanja, poprečnih-navoja ili izduženja. Zamijenite sve pričvršćivače koji ne zahvaćaju s normalnim otporom.
- Potvrdite da su svi klinovi dobro postavljeni i neoštećeni. Tipla koja se povukla čak i djelomično ugrožava poravnanje za koje je dizajnirana.
Svako mjerenje i zapažanje iz ove-kontrole razine komponente pripada kartici za održavanje matrice. Bilježenje stvarnih vrijednosti umjesto jednostavnih prolaznih/neuspješnih oznaka stvara podatke o trendu trošenja koji su vam potrebni za predviđanje kada će komponenta dosegnuti svoju granicu, a ne samo reagirati nakon što je već dosegla. Ta sposobnost predviđanja ovisi o još jednoj varijabli: koliko često uopće provodite te inspekcije.
Brojanje-hodova i kalendarski-intervali održavanja
Bitno je znati što provjeriti na svakoj komponenti, ali učestalost određuje hoćete li uhvatiti istrošenost prije nego uzrokuje kvarove ili nakon toga. Pitanje koliko često servisirati matrice za žigosanje ima varljivo jednostavan odgovor: neka vam matrica kaže, mjereno u potezima, a ne u danima na kalendaru.
Matrica koja stoji besposlena na stalku tri mjeseca ne nosi se. Kocka koja ima 200.000 pogodaka u jednom tjednu. Samo zakazivanje-temeljeno na kalendaru, kao što je "servis svakih 30 dana," zanemaruje ovu stvarnost. To dovodi do prekomjernog-održavanja alata male-volumene i nedovoljno-održavanja velikih-matrica koje se habaju mnogo brže nego što to kalendar sugerira. Najpouzdaniji raspored održavanja matrice temeljen na broju hodova koristi proizvodne cikluse kao primarni pokretač i rezervira kalendarske intervale samo za neaktivne matrice kojima su potrebne provjere korozije i osvježenje podmazivanja.
Broj-okidača za svaku razinu održavanja
Višeslojna struktura preventivnog održavanja za progresivne matrice i alate za prijenos dodjeljuje rastuće razine intervencije na temelju kumulativnog broja udaraca. Svaka razina povećava opseg, zahtjeve za vještinom i uloženo vrijeme.
| Razina održavanja | Tipični okidač -brojanja udaraca | Zadaci obavljeni | Odgovorno osoblje |
|---|---|---|---|
| Razina 1: Provjera proizvodnje | Svako izvođenje (kontinuirano) | Vizualna provjera čestica, uzorkovanje dijelova, praćenje zvuka, provjera uvlačenja trake, potvrda podmazivanja | Pritisnite operatera |
| Razina 2: Tehnička inspekcija | 10,000 - 50,000 udaraca | Uklanjanje matrice, čišćenje, vizualni pregled reznih rubova i sustava za navođenje, mjerenje kritičnih točaka trošenja, provjera duljine opruge, manje prilagodbe | Tehničar za održavanje matrica |
| Razina 3: Potpuno rastavljanje i popravak | 100,000 - 500,000 udaraca | Kompletna demontaža, mjerenje svih komponenti, oštrenje reznih rubova, zamjena opruge i pilota, obnavljanje zazora, potpuno ponovno sastavljanje i validacija | Viši tehničar / alatničar |
Ovi rasponi su početne točke, a ne fiksna pravila. Jednostavna matrica koja radi na mekom čeliku može ugodno rastegnuti intervale razine 2 na 50 000 udaraca. Složena progresivna matrica s 20 stanica za bušenje nehrđajućeg čelika mogla bi zahtijevati pozornost razine 2 svakih 10 000 do 15 000 poteza. Tablica daje okvir; vaši podaci o istrošenosti ga poboljšavaju.
Podešavanje intervala prema materijalu i složenosti kalupa
Tri varijable značajno pomiču intervale održavanja:
- Tvrdoća materijala i abrazivnost.Čelik-visoke čvrstoće, nehrđajući i silikonski čelik ubrzavaju habanje rubova. Interval održavanja matrice prema debljini materijala mora uzeti u obzir oboje: deblje mjere nameću veće sile rezanja, dok tvrđe legure brže bruše rubove. Očekujte da ćete prepoloviti svoje osnovne intervale pri prelasku s hladno{3}}valjanog čelika na nehrđajuće ili visoke-čvrstoće niske-legure.
- Die složenost.Matrica s jednom-stanicom ima manje točaka kvara nego progresivna matrica s 30 stanica s ekscentrima, podizačima i zračnim zavojima. Više stanica znači više komponenti koje se troše istovremeno, a kvar na bilo kojoj stanici može se prenijeti na susjedne stanice prije otkrivanja.
- Brzina proizvodnje.Veći udarci u minuti stvaraju više topline i smanjuju vrijeme potrebno mazivu za ponovno premazivanje površina između udaraca. Brže vožnje sažimaju efektivni životni vijek između događaja održavanja čak i kada broj udaraca ostaje isti.
Za novi kalup koji ulazi u proizvodnju bez povijesnih podataka, počnite konzervativno. Postavite razinu 2 na donji kraj raspona, a razinu 3 na otprilike pet puta veći interval. Pokrenite prvih nekoliko ciklusa održavanja s detaljnim zapisima mjerenja, a zatim usporedite stvarne stope trošenja sa svojim početnim pretpostavkama. Ako komponente pokazuju minimalno trošenje na okidaču razine 2, produljite interval za 10-20% za sljedeći ciklus. Ako primijetite neočekivani kvar rubova ili opružni zamor, postrožite raspored u skladu s tim.
Ovo iterativno usavršavanje, vođeno stvarnim mjerenjima, a ne nagađanjem, ono je što odvaja živi program održavanja od statičnog dokumenta kojemu nitko ne vjeruje. Tijekom tri do pet ciklusa održavanja, vaši će se intervali uskladiti s ponašanjem stvarnog trošenja matrice, a raspored postaje prediktivan, a ne reaktivan.
Zakažite preventivne popravke na otprilike 70-80% očekivanog životnog vijeka matrice između glavnih servisa kako biste izbjegli kvarove u tijeku koji zaustavljaju proizvodnju bez upozorenja.
Intervalna disciplina održava komponente unutar granica upotrebljivosti. Ali jedina radnja održavanja koja najizravnije vraća performanse rezanja, oštrenje, nosi vlastiti skup kriterija koji određuju hoće li se matrica vratiti u proizvodnju ili će doći do kraja--životnog vijeka.
Kriteriji brušenja i odluka Sharpen Versus Replace
Oštrenje je jedini postupak održavanja koji najizravnije vraća sposobnost matrice da proizvodi čiste dijelove. Ali premalo brušenje ostavlja dosadne rubove u radu. Previše brušenja skraćuje ukupni život matrice i riskira toplinsko oštećenje koje slabi alatni čelik iznutra prema van. Znati točno kada izoštriti rezne rubove matrice, koliko materijala ukloniti i kada je komponenta dosegla svoju granicu razdvaja disciplinirano održavanje od skupog nagađanja.
Kada izoštriti na temelju uvjeta mjerljivih rubova
Ne oštriš na kalendaru. Izoštravate na temelju onoga što vam rub i dijelovi govore. Mjerenje visine srha za održavanje matrice najpouzdaniji je pokretač jer vam daje broj, a ne subjektivno mišljenje. Kada visina srha na utisnutim dijelovima premaši 10% debljine materijala, oštrice su dovoljno istrošene da zahtijevaju pozornost. Dulje čekanje vas samo prisiljava da uklonite više materijala tijekom oštrenja, što nepotrebno skraćuje vijek trajanja matrice.
Vizualni pregled podržava mjerenje. Pogledajte oštricu pod povećanjem. Oštar rub pokazuje čistu, definiranu liniju na mjestu gdje se lice susreće s reljefnim kutom. Istrošeni rub pokazuje vidljiv radijus, koji se često opisuje kao "zemlja" koja reflektira svjetlost kada se nagne.Industrijske smjernicepreporučuje se oštrenje kada polumjer istrošenosti dosegne 0,010 inča (0,25 mm). Na tom pragu lagani-dodir vraća rub uz minimalno uklanjanje materijala. Čekajući da radijus poraste, dolazi do težih prolaza brušenja koji stvaraju više topline i troše više upotrebljive duljine bušilice.
Ostali signali koji potvrđuju da je došlo do izoštravanja:
- Povećana tonaža tiska ili glasniji-od-normalnih zvukova rezanja tijekom proizvodnje
- Dijelovi koji pokazuju pretjerano prevrtanje na uglačanoj strani probušenih rupa
- Puž vuče ili se čep zalijepi za čeone strane, što ukazuje na nedovoljan prekid smicanjem
- Vidljivo krhotine duž oštrice koje još nisu ušle u tijelo bušilice
Često lagano oštrenje svaki put nadmašuje rijetko teško brušenje. Alati traju dulje, režu čistije, zahtijevaju manje sile prešanja i proizvode dosljedniju kvalitetu dijelova između usluga.
Sekvencijalni postupak mljevenja
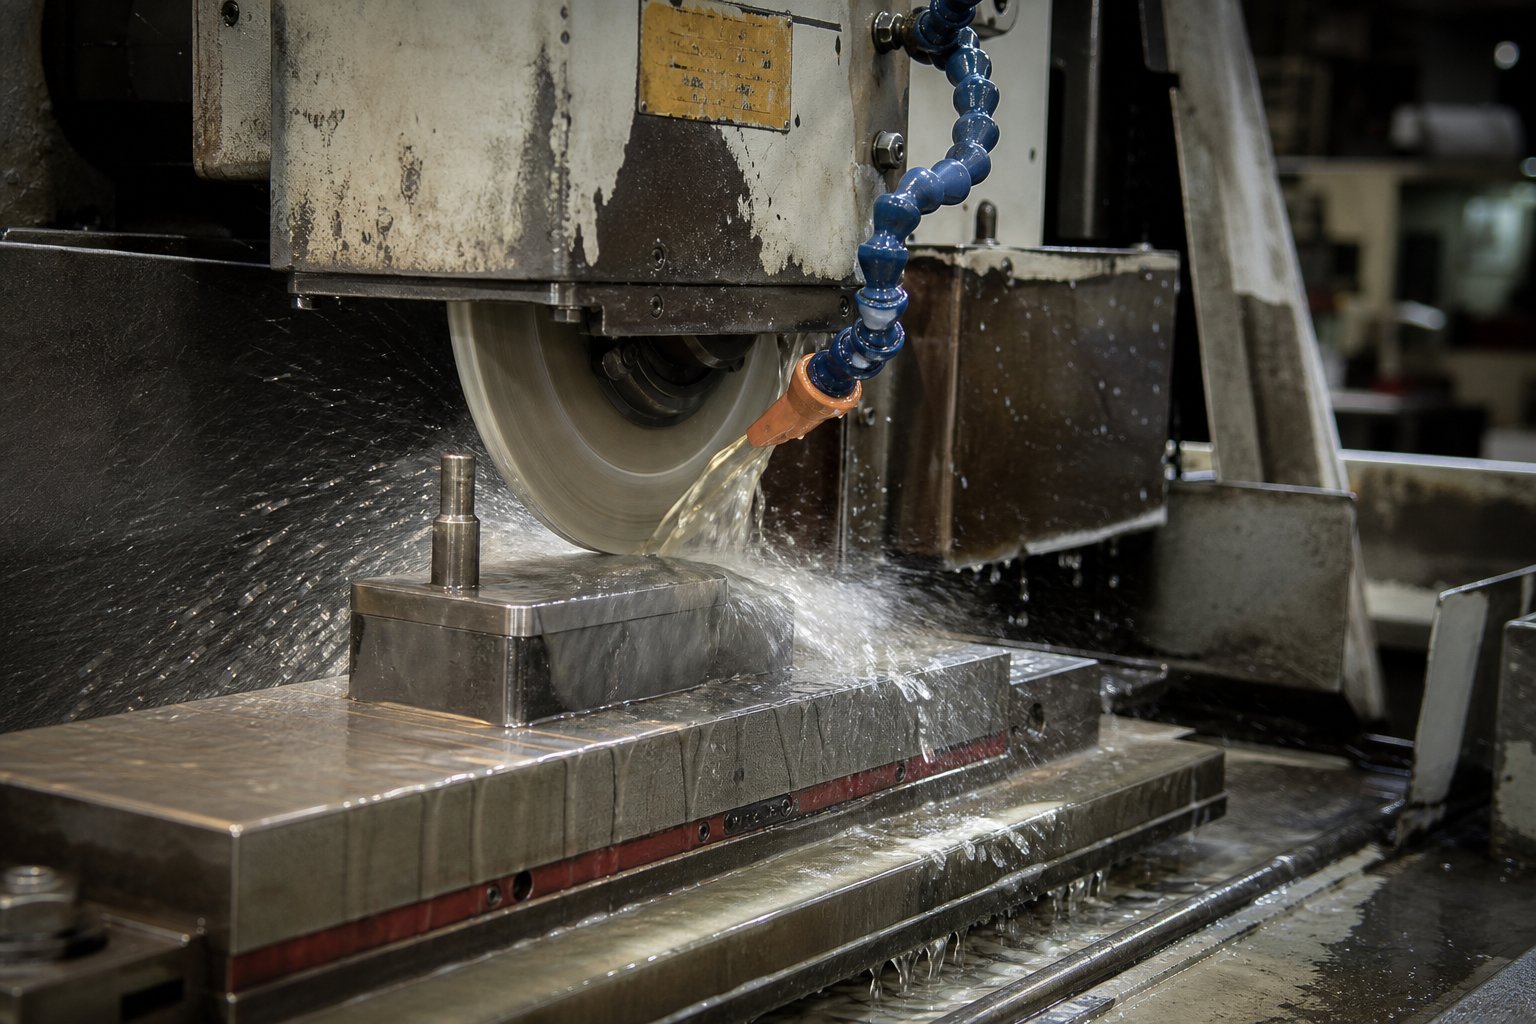
Površinske brusilice okosnica su svake radionice za održavanje kalupa s dobrim razlogom. Omogućuju kontrolirano, ponovljivo uklanjanje materijala koje ručno brušenje jednostavno ne može ponoviti. Pokušaj izoštravanja bušilica ručnom brusilicom dok matrica stoji u preši mogao bi trenutno uštedjeti vrijeme, ali gotovo je nemoguće kontrolirati brzinu dodavanja, održavati ravnost ili spriječiti lokalno pregrijavanje. Ispravna površinska brusilica s tekućinom za hlađenje osigurava dosljedne rezultate u svakom prolazu.
Evo postupka koji štiti i rub i alatni čelik iza njega:
- Stegnite bušilicu pravokutno u V-blok na magnetskoj steznoj glavi površinske brusilice. Provjerite je li postavljen ravno i paralelno sa smjerom pomicanja kotača.
- Dotjerajte brusnu ploču pomoću dijamantnog urezivača s jednom-točkom ili više-točaka s uvlačenjem prema dolje od 0,0002 do 0,0008 inča (0,005 do 0,020 mm) i brzim poprečnim uvlačenjem od 20-30 inča u minuti.
- Odaberite standardni kotač od ostakljenog-aluminijskog oksida u rasponu tvrdoće od D do J s veličinom zrna od 46 do 60. Za bušilice s-nitridom, pomaknite se prema finijem kraju raspona.
- Nanesite tekućinu za hlađenje izravno na kontaktnu zonu između kotača i obratka. Nedovoljna količina rashladne tekućine primarni je uzrok toplinskog oštećenja tijekom oštrenja.
- Uklonite materijal u prolazima od samo 0,001 do 0,002 inča (0,03 do 0,05 mm) po dolje. Ukupno uklanjanje materijala za standardno re-dodirivanje obično je 0,005 do 0,010 inča (0,13 do 0,25 mm). Ova ograničenja uklanjanja materijala za oštrenje kalupa sprječavaju nakupljanje topline koja smanjuje tvrdoću ispod površine.
- Nakon brušenja, svježe naoštrene rubove lagano obradite indijskim uljnim kamenom kako biste ostavili radijus od 0,001 do 0,002 inča (0,03 do 0,05 mm). Ovaj mikro-radijus raspoređuje naprezanje rezanja i sprječava ljuštenje koje uzrokuje brzo ponov-otupljivanje.
- U potpunosti demagnetizirajte bušilicu i nanesite blago{0}}ulje za prevenciju korozije prije nego što je vratite u skladište ili u kalup.
Poseban naglasak zaslužuju toplinska oštećenja.Istraživanje oštećenja brušenjempokazuje da prekomjerna toplina uzrokuje širenje vanjske površine očvrslog alatnog čelika brže od hladnije jezgre, stvarajući unutarnje naprezanje. Kako se dio hladi, površina omekšava, smanjujući otpornost na trošenje. U teškim slučajevima dolazi do promjene boje, površinskih pukotina ili uzorka "riblje ljuske". Tamna diskoloracija ukazuje na oštećenje koje seže ispod vidljive površine i ne može se ispraviti jednostavnim dubljim brušenjem. Tu komponentu treba zamijeniti.
Okvir za odlučivanje Sharpen Versus Replace
Svaki dio bušilice i matrice ima ograničenu količinu materijala dostupnog za oštrenje. Odluka o izoštravanju u odnosu na zamjenu bušilice svodi se na tri mjerljiva faktora:
- Ukupni kumulativni materijal uklonjen.Svako oštrenje smanjuje radnu duljinu probijača ili debljinu dijela matrice. Pratite ukupnu količinu samljevenu tijekom vijeka trajanja komponente. Kada se kumulativno uklanjanje približi inženjerskoj granici navedenoj na dizajnu matrice, potrebna je zamjena bez obzira na trenutno stanje ruba.
- Preostala duljina površine za rezanje.Probijači trebaju minimalnu duljinu ispod držača probijača kako bi održali pravilan kontakt s skidačima, pilotima i otvorom matrice. Jednom kada oštrenje skrati udarac iznad ovog funkcionalnog praga, više ne može raditi pouzdano.
- Dokazi oštećenja ispod površine.Ako se bušilica opetovano kida nakon oštrenja ili ako se promjena boje pojavila tijekom prethodnog ciklusa brušenja, alatni je čelik možda pretrpio unutarnje toplinsko oštećenje koje ugrožava njegov puni-presjek. Daljnje oštrenje neće vratiti performanse.
Za dijelove i matrice primjenjuje se ista logika, ali na sporijoj vremenskoj liniji. Budući da se matrica troši približno jednom-polovinom do-trećinom brzine spajanja proboja, potrebno je rjeđe oštrenje. Kada se dio matrice naoštri, provjerite debljinu nakon toga i dodajte podloške kako biste održali ispravnu visinu zatvarača.
Progresivne matrice dodaju još jedno ograničenje: sve rezne stanice moraju održavati jednaku visinu zatvaranja nakon oštrenja. Ako je jedna stanica brušena, a druge nisu, naoštrena stanica nalazi se više u odnosu na traku, mijenjajući svoj angažman pri rezanju. Najbolja praksa je istovremeno izoštriti sve rezne izreze i dijelove u progresivnoj matrici ili precizno podložiti pojedine stanice kako bi se vratila ujednačena visina u cijeloj progresiji trake.
Ova disciplina održava svaku stanicu rezanja na ispravnoj dubini i sprječava suptilno dimenzionalno pomicanje koje se pokazuje kao nedosljedna kvaliteta dijelova na različitim stanicama. Također čuva geometriju dovodne-linije trake tako da se piloti uključe čisto, a nosači zadrže svoj strukturni integritet do konačnog prekida.
Oštrenje obnavlja ono što trošenje oduzima. Ali kada utisnuti dio pokazuje nedostatke unatoč svježe brušenim rubovima, glavni uzrok često leži negdje drugdje u matrici. Povezivanje specifičnih problema s kvalitetom natrag na njihov stvarni izvor održavanja mjesto je gdje kontrolni popis postaje dijagnostički alat, a ne samo raspored.
Rješavanje kvarova dijelova do korijena-Uzrok kvarova održavanja
Utisnuti dio s ušicom nije samo kvalitetni otpad. To je poruka iz matrice koja vam točno govori na koju komponentu treba obratiti pozornost. Većina vodiča za rješavanje problema s kvarom matrice zaustavlja se na identificiranju kvara. Prava vrijednost dolazi od mapiranja tog kvara unatrag kroz matricu do određene akcije održavanja, pretvarajući vaš kontrolni popis iz pasivnog rasporeda u aktivni dijagnostički alat.
Preslikavanje kvarova dijelova na temeljne uzroke održavanja
Svaki ponavljajući kvar dijela vodi do kvara određene komponente unutar matrice. Neravnine su, na primjer, najčešći signal. Neravnine uzrokovane trošenjem matrice su gotovo uvijek tupi rubovi rezanja ili razmak-na-matrici koji se otvorio iznad specifikacije. Istrošeni probojci i netočan razmak matrice i dalje najviše doprinose, ali loše poravnanje alata i varijacija debljine materijala pogoršavaju problem.
Izvlačenje puža slijedi sličan obrazac. Kada se uložak zalijepi za lice izbijača tijekom izvlačenja umjesto da padne kroz otvor matrice, gledate efekte vakuuma između ravnog prednjeg dijela izbijača i umetka, u kombinaciji s istrošenim rubovima koji više ne stvaraju čisti smični lom. Progresivna analiza neuspjeha matrice potvrđuje da povećano stvaranje srha povećava otpornost na skidanje, što zauzvrat uzrokuje da se čepovi zalijepe za površine bušilica. Popravak održavanja matrice za izvlačenje mlaznice uključuje oštrenje reznog ruba kako bi se obnovio čist prijelom, dodavanje značajki vakuum-rasterećenja ili sustava-puhanja zraka i provjeru da gumbi matrice i dalje imaju odgovarajući kutni reljef za prolaz mlaznice.
Nepravilno uvlačenje i oklijevanje trake upućuju na istrošenost pilota ili nestabilnost do{0}}dovoda. Piloti koji nose čak i 0,01 mm ispod veličine gube sposobnost točnog registriranja trake, uzrokujući kumulativno pomicanje položaja preko progresivnih stanica. Kratki udarci, gdje udarac ne odvaja u potpunosti materijal, sugeriraju pomjeranje visine ili poteškoće s vremenom pritiska koji sprječavaju potpuni prodor udarca. Nabori u oblikovanim područjima otkrivaju nedovoljan pritisak praznog-držača zbog istrošenih ili iscrpljenih tlačnih jastučića. Rascjepi i kidanja na polumjerima izvlačenja pokazuju da se radijus oblikovanja pogoršao erozijom ili trganjem, koncentrirajući naprezanje iznad granice oblikovanja materijala.
Ovdje je mapiranje kvara kvalitete dijelova za žigosanje do mapiranja održavanja koje je prikazano kao dijagnostička referenca:
| Uočen kvar | Vjerojatni kvar komponente matrice | Inspekcijska akcija | Korektivni korak održavanja |
|---|---|---|---|
| Prekomjerne neravnine na reznim rubovima | Tupi rubovi za bušenje ili matricu; zazor otvoren izvan spec | Izmjerite visinu čička; provjerite razmak od proboja-do-matrice pomoću mjernog mjernog instrumenta | Izoštrite rezne rubove; vratite zazor zamjenom istrošenih gumba |
| Izvlačenje puža (puževi na traci ili ploči matrice) | Istrošeni rubovi proboja; vakuumsko prianjanje; nedovoljno zadržavanje puža u gumbu matrice | Provjerite ravnost prednje strane bušilice; provjerite kut rasterećenja gumba matrice i stražnji-sužavanje | Oštri udarac; dodajte zračni-puhanje ili vakuumsko rasterećenje; vratiti geometriju gumba matrice |
| Pogreške u uvlačenju ili registraciji trake | Istrošene pilotske igle; istrošenost-užeta; degradacija vodilice | Izmjerite promjere pilota; provjerite razmak vodilice trake; provjerite napredovanje dovoda | Zamijenite pilote; podesite ili zamijenite vodilice trake; ponovno kalibrirati hranilicu |
| Kratki hitovi (nepotpuni rezovi) | Zatvori-visinski pomak; pogreška vremena pritiskanja; duljina udarca izgubljena zbog opetovanog oštrenja | Provjerite visinu zatvaranja s mjernim blokovima; provjerite radnu duljinu probijača u odnosu na minimalnu | Reshim matrica za vraćanje zatvorene visine; zamijeni-skraćene udarce |
| Bore u formiranim područjima | Opruge tlačnog jastučića zamorene; prazna-površina držača istrošena | Izmjerite slobodne duljine opruge; provjerite ima li uzoraka istrošenosti na kontaktnim površinama jastučića | Zamijenite opruge; obnoviti površinu ili zamijeniti tlačne jastučiće |
| Rascjepi ili kidanja na polumjerima izvlačenja | Nacrtajte radijus erodiran ili izlučen; povećana hrapavost površine | Pregledajte profil radijusa s mjeračem radijusa; Završnu obradu površine provjerite vizualno i dodirom | Polirajte ili re{0}}crtajte rubove radijusa; zamijenite umetke ako su izvan ograničenja prerade |
Korištenje povratnih informacija o kvaliteti za određivanje prioriteta zadataka održavanja
Ovo mapiranje mijenja način na koji koristite kontrolni popis tijekom svakog ciklusa održavanja. Umjesto da radite kroz inspekcije u fiksnom slijedu bez obzira na to što se zapravo događa u proizvodnji, vodite se s nedostacima koje je operater dokumentirao tijekom posljednjeg rada. Ako proizvodni dnevnik pokazuje penjanje visine srha tijekom zadnjih 5000 poteza, tehničar prvo prelazi ravno na rezne rubove. Ako je izvlačenje metka bilo označeno, fokus se pomiče na probušene površine i reljef gumba matrice.
Kvalitetna povratna informacija stvara filtar prioriteta. Govori vam koje komponente trenutno aktivno propadaju, a koje mogu pričekati do sljedećeg planiranog servisa. Ovo je posebno vrijedno tijekom vremenski-ograničenih prozora održavanja gdje se kalup mora brzo vratiti u prešu. Umjesto da svaku provjeru izvodite na jednakoj dubini, koncentrirate napor tamo gdje kockica zapravo signalizira nevolju.
In-tehnologija die sensing pojačava ovaj pristup.Senzori razine-striperamože otkriti izvlačenje puža unutar jednog poteza identificirajući kada se ploča za skidanje ne uspije približiti svojoj odgovarajućoj dubini. Senzori-nadzora sile prate oštrinu probijanja u stvarnom vremenu mjereći trendove opterećenja rezanja. Ovi signali ulaze izravno u vaš popis prioriteta održavanja, označavajući komponente na koje je potrebna pažnja prije nego što uopće stigne sljedeće planirano rušenje.
Dijagnostički pristup također gradi institucionalno znanje. Kada tehničari dosljedno bilježe koji je kvar pokrenuo koju korektivnu radnju i koliko je poteza popravak trajao, stvarate-bazu podataka povijesti kvarova za svaku matricu. S vremenom se pojavljuju obrasci. Možda ćete otkriti da matrica br. 112 uvijek razvija povlačenje metka na stanici 4 oko 35 000 udaraca zbog probijanja malog-promjera i male udaljenosti od meća na toj stanici. Taj uvid postaje proaktivni okidač, a ne reaktivni popravak, i daje informacije o tome koje komponente zadržati pri ruci za sljedeći servisni ciklus.
Inventar rezervnih dijelova i pokretači zamjene
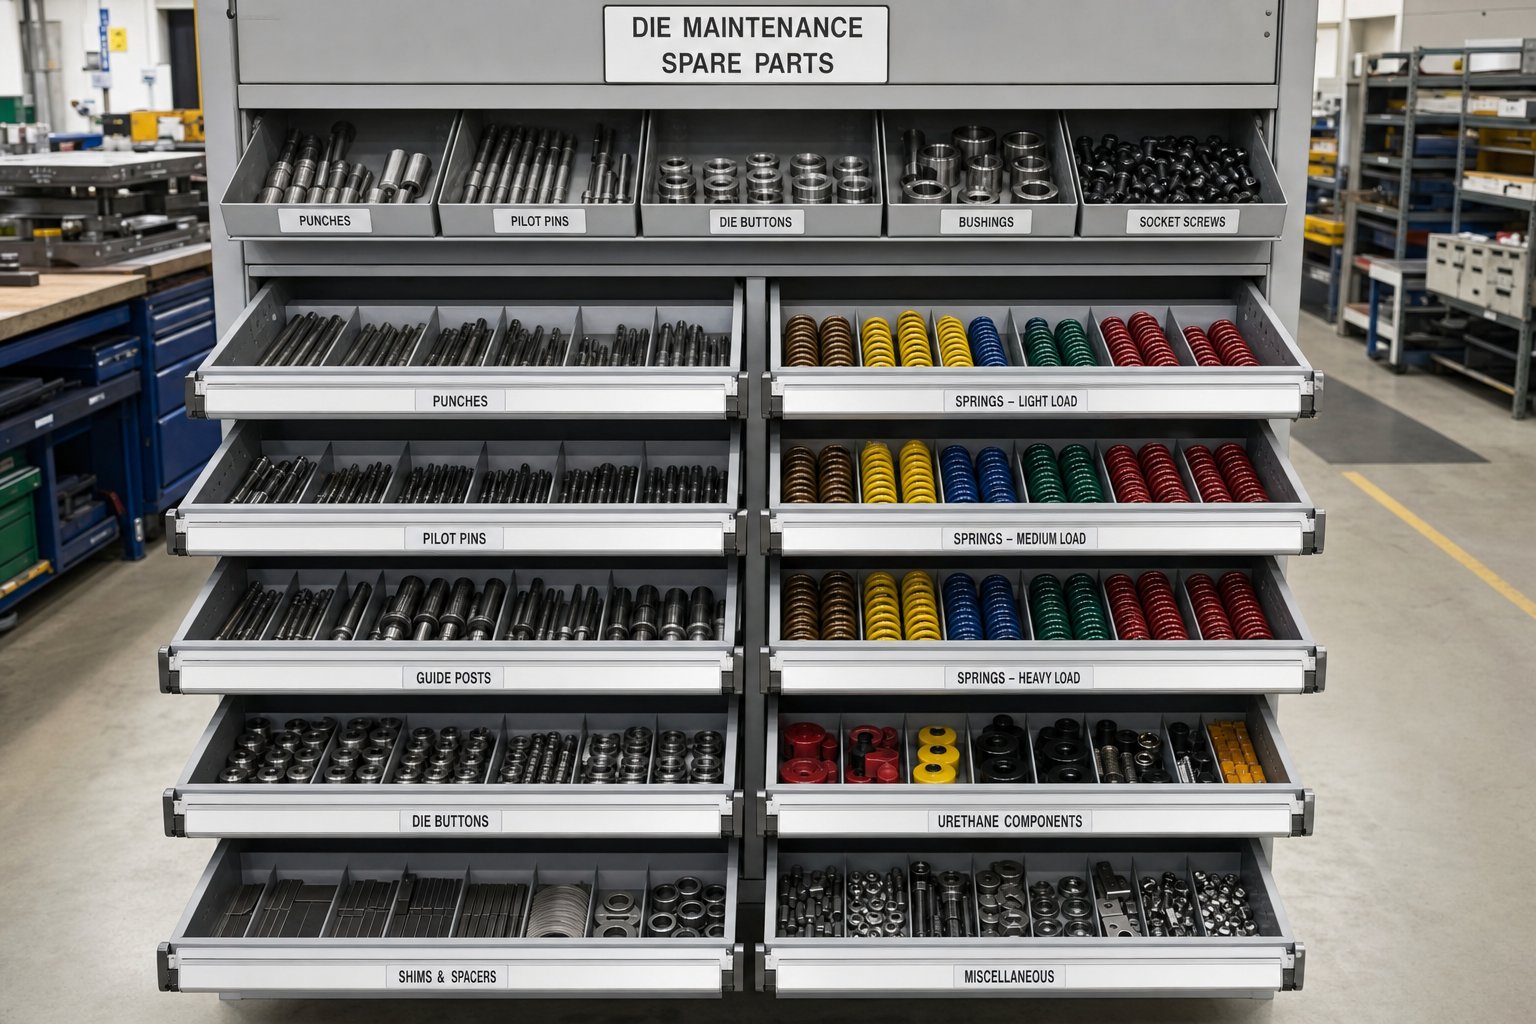
Dijagnosticiranje kvara ne znači ništa ako zamjenski dio nije na polici kada vam je potreban. Tehničar koji identificira istrošeni pilot tijekom planiranog rastavljanja, ali mora čekati dva tjedna da ga dobavljač isporuči, upravo je pretvorio događaj planiranog održavanja u neplanirani zastoj u sljedećoj proizvodnoj vožnji. Znati koje potrošne dijelove matrice držati na zalihama i koliko ih je disciplina inventara koja odvaja trgovine s glatkim rasporedom od trgovina koje stalno ubrzavaju hitne narudžbe.
Kritične rezervne komponente zalihe po prioritetu
Ne troši se svaka komponenta matrice jednakom brzinom niti nosi isti rizik vremena isporuke. Popis zaliha rezervnih dijelova matrice za štancanje trebao bi biti rangiran prema jednostavnoj formuli: koliko se brzo troši pomnoženo s koliko je vremena potrebno da se nabavi novi. Komponente koje se brzo troše i zahtijevaju proizvodnju po narudžbi nalaze se na vrhu. S--zatvarači s polica koji se polako troše sjedaju na dno.
- Probojci (profili po narudžbi):Najveća stopa trošenja bilo koje komponente. Na skladištu ima najmanje jedan potpuni zamjenski set po matrici za-serijski alat. Zamjenski okidač: kumulativna dubina oštrenja doseže 70% inženjerske granice, ili se lomljenje ruba ponavlja unutar 5000 poteza od zadnjeg brušenja.
- Gumbi i dijelovi kalupa:Troši se pri otprilike-trećini stope probijanja, ali ima dulje vrijeme isporuke za prilagođene geometrije. Zaliha jedne rezervne po kritičnoj stanici. Zamjenski okidač: zazor izmjeren na maksimalno dopuštenom usprkos ponovnom -oštrenju ili značajke zadržavanja puževa degradirane bez prerade.
- Opruge:Prediktivna zamjena za opruge kalupa za utiskivanje oslanja se na besplatno-praćenje duljine. Zaliha kompletnog kompleta po kalupu. Zamjenski okidač: slobodna duljina smanjila se za 10% od nominalne ili je opruga izvršila više od 1 milijun kompresijskih ciklusa.
- Pilot igle:Piloti malog promjera troše se najbrže zbog sile registracije trake. Zaliha dva do tri rezervna komada po kalupu. Zamjenski okidač: promjer istrošen 0,01 mm ili više ispod veličine.
- Čahure vodilice:Zaliha jedan set po kalupu. Zamjenski okidač: mjerljiva bočna zračnost premašuje originalnu toleranciju klase pristajanja ili vidljive brazde na provrtu čahure.
- Umetci za skidanje:Na skladištu jedna rezervna po-stanici visoke istrošenosti. Zamjenski okidač: odstupanje od ravnosti prelazi 0,03 mm ili je dubina džepa opruge istrošena iznad specifikacije.
- Kompleti pričvrsnih elemenata (utični vijci, klinovi):Niske cijene, lako dostupne. Zaliha opće-kompleta koji pokriva uobičajene veličine. Okidač zamjene: bilo kakvo oštećenje navoja, istezanje ili kvar-držanja momenta otkriven tijekom pregleda.
Postavljanje okidača za zamjenu na kartici za održavanje
Gore navedeni kriteriji pokretanja zamjene komponenti matrice funkcioniraju samo ako ih tehničari stvarno dokumentiraju tijekom rutinskih pregleda. Kartica održavanja svake matrice treba sadržavati polje u kojem tehničar bilježi kumulativnu dubinu oštrenja za svaku reznu komponentu i trenutnu slobodnu duljinu za svaku oprugu. Ove tekuće ukupne vrijednosti stvaraju prediktivne signale. Kada je bušilica brušena ukupno 2,0 mm tijekom svog životnog vijeka, a inženjersko ograničenje je 3,0 mm, znate da su mu preostala otprilike još dva ciklusa oštrenja. To je trenutak za provjeru je li zamjena na polici ili naručena.
Cikluse kompresije opruge teže je izbrojati pojedinačno, ali možete ih procijeniti iz zapisa-broja hodova. Matrica koja je napravila ukupno 800 000 udaraca s oprugama ocijenjenim za 1 milijun ciklusa približava se prozoru za zamjenu. Bilježenje broja hodova pri svakoj izmjeni opruge stvara osnovni očekivani životni vijek za tu specifičnu primjenu opruge, što je daleko pouzdanije od generičke ocjene proizvođača.
Minimalne količine zaliha ovise o dvije varijable: vašem obujmu proizvodnje i vremenu isporuke vašeg dobavljača. Matrica koja radi tjedno s četiri-tjednim vremenom isporuke treba najmanje dva rezervna seta u inventaru da pokrije prazninu između naručivanja i primanja. Matrica koja radi tromjesečno s dva-tjedna vremena isporuke može trebati samo jedan rezervni set. Formula je jednostavna: dovoljno zaliha da pokriju barem jedan puni ciklus zamjene plus jedan set međuspremnika za neočekivani kvar.
Dobro{0}}upravljanodie shop management sustavpovezuje zalihe dijelova izravno s evidencijom održavanja tako da se signali za ponovno naručivanje aktiviraju automatski kada praćena mjerenja prijeđu granične vrijednosti. Bez te veze, upravljanje rezervnim dijelovima postaje reaktivno, a reaktivna zaliha znači da proizvodnja čeka na polici umjesto da radi u preši.
Skladištenje pravih dijelova i pokretanje zamjena u pravo vrijeme održava matricu upotrebljivom. Ali bilježenje svih ovih podataka, mjerenja, povijesti zamjena, kumulativne vrijednosti istrošenosti, zahtijeva sustav praćenja koji nadilazi rukom pisane bilješke na papirnatoj kartici.
Digitalno praćenje i CMMS dokumentacija za kalupe za žigosanje
Papirnate matrice funkcionirale su kad je radionica imala deset matrica, a jedan iskusni alatničar znao je svaku od njih napamet. Skalirajte to na pedeset ili stotinu aktivnih matrica u višestrukim prešanjima i izmjenama, a rukom pisani dnevnici postaju nečitljivi, nepotpuni ili zakopani u ormaru s dokumentima koji nitko ne otvara. CMMS sustav za praćenje održavanja kalupa za žigosanje zamjenjuje tu krhkost strukturiranim zapisima koji se mogu pretraživati kojima svaki tehničar može pristupiti, ažurirati ih i učiti iz njih u stvarnom vremenu.
Promjena nije samo u praktičnosti. Digitalni zapisi omogućuju nešto što papir nikad nije mogao: analizu trendova u cijeloj populaciji. Kada možete postaviti upit za svaki događaj održavanja za matricu #47 tijekom dvije godine i nacrtati kumulativnu dubinu oštrenja u odnosu na broj udaraca, prestajete reagirati na kvarove i počinjete ih predviđati.
Osnovna podatkovna polja za digitalne zapise
Ono što pratite važnije je od softvera koji koristite. Zapis o održavanju matrice koji bilježi samo "servisiran u utorak" ne govori vam gotovo ništa korisno šest mjeseci kasnije. Učinkovita polja evidencije o održavanju digitalne matrice svakom budućem tehničaru daju kontekst potreban za donošenje informiranih odluka o toj matrici bez oslanjanja na pamćenje ili nagađanja.
Svaki događaj usluge trebao bi zabilježiti najmanje:
- Broj matrice i razina revizije- povezuje zapis s ispravnom verzijom alata, posebno kritičnom nakon inženjerskih promjena
- Broj udaraca u vrijeme usluge- najvažnija referenca za raspored; bez njega interval-okidači ne mogu funkcionirati
- Izvedena razina održavanja- pravi razliku između provjere operatera razine 1, inspekcije tehničara razine 2 i potpunog rastavljanja razine 3
- Komponente servisirane ili pregledane- identificira koji su točno probojci, dijelovi matrice, opruge, piloti ili skidači procijenjeni
- Izvršena mjerenja- stvarne visine čičaka, slobodne duljine opruge, promjeri pilota i očitanja zazora zabilježeni kao brojevi, a ne prolazno/nije prošlo
- Materijal uklonjen tijekom brušenja- kumulativna dubina izoštravanja po komponenti, ključni unos za predviđanje preostalog vijeka trajanja
- Dijelovi zamijenjeni- broj dijela, lokacija postaje i razlog zamjene (istrošenost, lom, preventivna zamjena)
- Bilješke i zapažanja tehničara- bilo što neuobičajeno: neočekivani obrasci istrošenosti, promjena boje, modifikacije alata ili proizvodni problemi koje je prijavio operater
- Okidač sljedeće-usluge- broj moždanih udara ili kalendarski datum za sljedeći servis razine 2 ili razine 3
Ta su polja najbolja praksa praćenja podataka o održavanju jer svako podupire buduću odluku. Broj udaraca pokreće planiranje. Kumulativna dubina mljevenja određuje vrijeme zamjene. Mjerne vrijednosti otkrivaju je li trošenje ubrzano ili stabilno. Bilješke tehničara bilježe kvalitativni kontekst koji neobrađenim brojevima nedostaje.
Korištenje podataka praćenja za predviđanje potreba održavanja
Reaktivno održavanje čeka da se nešto pokvari. Usluge preventivnog održavanja prema fiksnom rasporedu bez obzira na stvarno stanje. Prediktivno planiranje održavanja za matrice za žigosanje nalazi se iznad oba: koristi akumulirane podatke za predviđanje kada će određena komponenta dosegnuti svoje ograničenje i planira intervenciju neposredno prije te točke.
Evo kako povijesni podaci to omogućuju. Zamislite da imate deset servisnih zapisa za matricu #112 koji pokazuju da probijač Station 4 gubi 0,005 inča oštrice na 25 000 udaraca, a inženjersko ograničenje dopušta ukupno uklanjanje od 0,060 inča. Jednostavna matematika vam govori da udarac ima otprilike 300 000 udaraca vijek trajanja, a vaše trenutno kumulativno uklanjanje iznosi 0,042 inča. Znate da je sljedeća zamjena predviđena unutar otprilike 90.000 poteza, što vam daje vremena da potvrdite da je rezervni dio na zalihi i zakažete zamjenu tijekom planiranog razdoblja, a ne hitne proizvodnje.
Pomnožite tu logiku na svaku habajuću komponentu u svakoj matrici i prelazite s praćenja pojedinačnih dijelova na inteligenciju održavanja-na razini voznog parka. Možete identificirati koje matrice troše najviše resursa za održavanje, koje se vrste komponenti najranije kvare i koji proizvodni materijali pokreću najbrže stope trošenja.Podaci o industrijipokazuje da proizvođači koji implementiraju prediktivne pristupe obično postižu 25% smanjenja troškova održavanja i do 47% smanjenja neplaniranih zastoja u usporedbi s čisto reaktivnim programima.
Sam dizajn matrice igra ulogu u tome koliko se ti podaci mogu uhvatiti čisto. Matrice projektirane imajući na umu mogućnost održavanja, poput onih izYICHEN, pojednostaviti dokumentaciju ugradnjom dosljednog pristupa komponentama, standardiziranih potrošnih dijelova i jasnih referentnih točaka održavanja izravno u dizajn matrice. Kad je svaki proboj lako prepoznatljiv po stanici, svaka potrošna komponenta koristi katalogizirane brojeve dijelova, a pristup za mjerenje ne zahtijeva potpuno rastavljanje, tehničari bilježe točnije podatke u manje vremena. Taj dizajn-za-filozofiju održivosti smanjuje trenje koje uzrokuje prestanak upotrebe sustava za praćenje.
Bez obzira koristite li potpunu CMMS platformu, namjenski-modul za praćenje kalupa ili čak dobro-strukturiranu proračunsku tablicu, princip je isti: svako mjerenje zabilježeno danas je uvid dostupan sutra. Trgovine koje se obvezuju na dosljedan unos podataka kroz svaki servisni događaj izgrađuju sloj inteligencije o održavanju koji s vremenom povećava vrijednost, pretvarajući povijest svake matrice u putokaz za njenu budućnost.
Precizni zapisi i prediktivni signali obavljaju pravi posao u pravo vrijeme. Ali čak i savršeno planirano održavanje jednako je dobro kao i provjera valjanosti koja potvrđuje da je matrica uistinu-spremna za proizvodnju prije nego što se vrati u tisak.
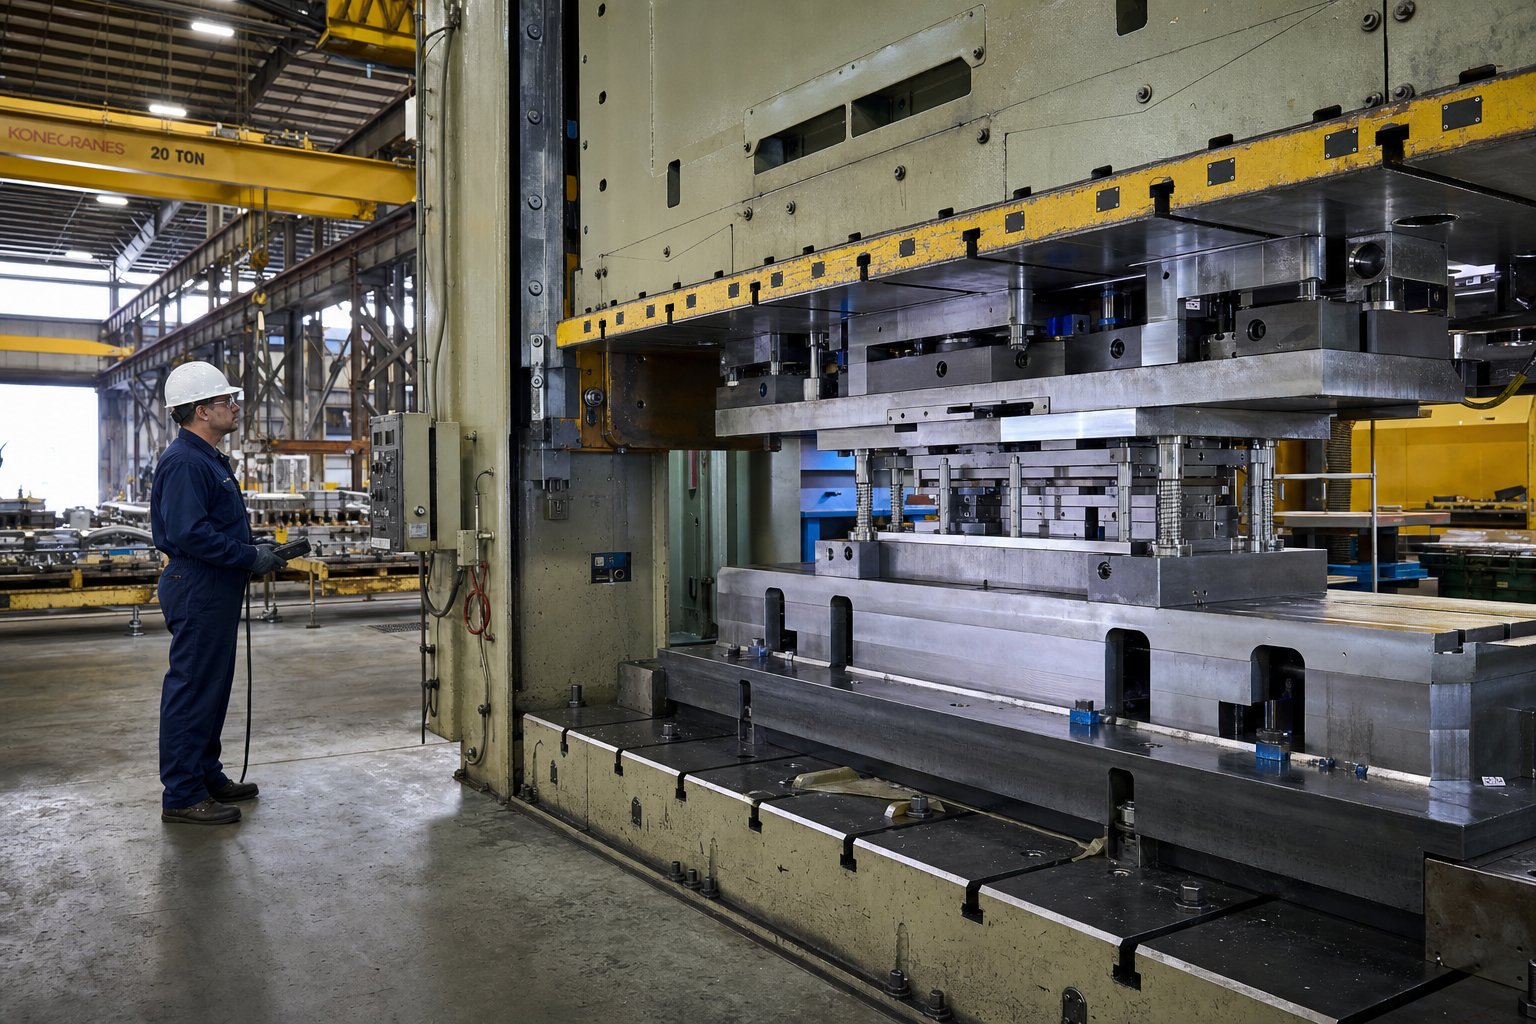
Validacija nakon-održavanja i spremnost za proizvodnju
Matrica koja je naoštrena, ponovno sastavljena i opšivena nije automatski-spremna za proizvodnju. Preskakanje provjere valjanosti nakon održavanja je poput ponovne izrade motora i nikad ga ne pokrenete prije nego što ga vratite u automobil. Koraci validacije nakon-probnog testiranja matrice za održavanje koji slijede konačna su vrata kvalitete između stola u alatnici i proizvodne preše. Oni potvrđuju da je svaka komponenta smještena tamo gdje joj je mjesto, zahvaća na odgovarajućoj dubini i proizvodi dijelove koji odgovaraju otisku.
Korak-po-korak nakon-redoslijed provjere valjanosti održavanja
Kako provjeriti matricu nakon oštrenja i ponovnog sastavljanja slijedi strogi slijed. Svaki se korak nadovezuje na onaj prije njega, a preskakanje unaprijed stvara slijepe točke koje se otkrivaju kao neispravni dijelovi ili oštećeni alati tek kad započne proizvodnja punom-brzinom.
- Vizualni pregled svih ponovno sastavljenih komponenti.Prije nego što matrica napusti stol, provjerite je li svaki ubod potpuno namješten u svoj držač, da su svi pričvrsni elementi zategnuti prema specifikaciji, da su opruge ugrađene u ispravne džepove bez napinjanja i da nema stranih ostataka u šupljini matrice. Provjerite jesu li svi klinovi u ravnini i jesu li komponente stršile izvan predviđenih površina.
- Zatvori-provjeru visine.Provjera visine zatvaranja matrice nakon održavanja potvrđuje da se matrica zatvara na točnu dimenziju nakon oštrenja i podmetanja. Postavite mjerne blokove ili kalibrirani mjerač visine preko graničnih blokova i provjerite podudara li se očitanje s dokumentiranom visinom zatvaranja matrice unutar 0,001 inča (0,025 mm). Svako odstupanje znači da su podloške pogrešno izračunate ili da komponenta nije pravilno postavljena.
- Provjera-sigurnosnog remena i zatvarača.Provjerite jesu li svi utori stezaljki dostupni i neoštećeni. Provjerite jesu li sigurnosne trake ili pričvrsni vijci koji sprječavaju odvajanje gornje matrice tijekom transporta na mjestu. Ovo štiti i matricu i tehničara za postavljanje tijekom punjenja preše.
- Testiranje-suhog ciklusa bez materijala.Umetnite matricu u prešu i polako je krenite, bez trake, kroz nekoliko potpunih poteza. Pazite na smetnje između udaraca i skidača, osluškujte kontakt tamo gdje ga ne bi trebalo biti i provjerite putuju li sve pokretne komponente glatko kroz svoj cijeli raspon. Ovaj korak otkriva greške pri ponovnom sastavljanju koje sam vizualni pregled ne može otkriti.
- Kratko-proba s prvim-mjerenjem artikla.Ubacite materijal i pokrenite 10 do 20 dijelova smanjenom brzinom. Povucite prvi potpuni dio i izmjerite sve kritične dimenzije, visine srha, lokacije rupa i oblikovane značajke u odnosu na otisak dijela. Usporedite ova mjerenja sa posljednjim poznatim-ispravnim uzorkom iz prethodne proizvodne serije. Svako odstupanje izvan tolerancije ukazuje na problem održavanja ili ponovnog sastavljanja koji se mora riješiti prije puštanja matrice.
- Odjavite-i pustite u proizvodnju.Nakon što prvi artikli prođu inspekciju, tehničar potpisuje zapisnik o održavanju s datumom valjanosti, brojem udaraca pri puštanju i potvrdom da su sve stavke s kontrolnog popisa dovršene. To stvara odgovornost i jasnu točku primopredaje između alatnice i proizvodnog pogona.
Za progresivne matrice neophodne su dvije dodatne provjere. Najprije provjerite napredovanje trake unoseći materijal kroz sve stanice i potvrđujući da su pilot rupe poravnate s pilotima na svakoj stanici bez istezanja ili pomicanja položaja. Čak i 0,005 inča neusklađenosti na prvoj stanici za probijanje spaja nizvodne stanice. Drugo, pregledajte posljednju traku proizvedenu tijekom isprobavanja na dosljedan integritet nosača, ravnomjerno odvajanje dijelova i čisto odvajanje otpada na svakoj točki rezanja. Kaostručnjaci za postavljanje matricenaglasite, netočno vrijeme otpuštanja pilota-nakon ponovne montaže može uzrokovati produljenje rupa za pilote, savijene pilote i lošu lokaciju dijelova, probleme koji se pojavljuju tek kada je traka u potpunosti provučena kroz alat.
Ovaj popis za provjeru spremnosti proizvodnje kalupa za žigosanje zatvara petlju u svakom ciklusu održavanja. Bez toga, tehničari nemaju dokaz da je posao koji su obavili zapravo vratio matricu u sposobno stanje. Uz to, proizvodnja nasljeđuje provjereni alat, a ne nadu da su stvari krenule ispravno.
Izrada programa-Ready Die za održavanje
Validacija hvata pogreške ponovnog sastavljanja. Ali šire pitanje je zašto neke matrice zahtijevaju intenzivnu intervenciju svakih nekoliko tjedana, dok druge rade pouzdano mjesecima između servisa. Odgovor se gotovo uvijek vraća na to kako je matrica uopće dizajnirana i napravljena.
Dugovječnost matrice ne počinje na stolu za održavanje. Počinje u fazi inženjeringa. Matrice izrađene s pristupačnim održavanjem, što znači komponente koje se mogu ukloniti i izmjeriti bez potpunog rastavljanja, smanjuju vrijeme i vještinu potrebnu za svaki servisni događaj. Izdržljivi alatni čelici odabrani za određeni materijal koji se utiskuje otporniji su na habanje rubova dulje i produžuju intervale između oštrenja. Stabilna proizvodna geometrija, značajke dizajnirane za održavanje tolerancije na stotine tisuća poteza bez pomaka, održavaju dijelove u specifikacijama bez stalnog prilagođavanja.
Razmotrite što čini matricu laku za održavanje tijekom cijelog životnog ciklusa:
- Izbojci zadržani u brzo-zamjenjivim držačima umjesto u-provrta za prešanje omogućuju zamjenu bez povlačenja cijelog gornjeg sklopa
- Standardizirane komponente za trošenje u više matrica smanjuju složenost rezervnih dijelova i omogućuju-dijeljenje inventara između matrica
- Jasne oznake za identifikaciju stanice i referentne površine daju tehničarima neposrednu orijentaciju tijekom rastavljanja
- Odgovarajući razmak oko opruga, pilota i vodilica kako bi se mjerenja mogla izvršiti bez uklanjanja susjednih komponenti
- Klase alatnog čelika usklađene s tvrdoćom proizvodnog materijala, balansirajući između žilavosti i otpornosti na trošenje za specifičnu primjenu
Proizvođači poputYICHENpristupite proizvodnji kalupa za utiskivanje po narudžbi s ovim načinom razmišljanja o održavanju ugrađenim od samog početka. Njihova inženjerska pozornost uparuje izdržljivost i stabilnu proizvodnu izvedbu s praktičnim pristupom za tehničare koji će servisirati matricu tijekom njezinog životnog vijeka. Rezultat je program matrice koji zahtijeva manje intenzivne intervencije tijekom cijelog životnog ciklusa alata, manje hitnih popravaka, predvidljivije periode održavanja i dulji ukupni radni vijek prije nego što postane potrebno veliko obnavljanje.
Dobro-provjerena, dobro-dizajnirana matrica vraćena u prešu nakon odgovarajućeg održavanja nije samo popravljen alat. To je poznata količina: izmjerena, dokumentirana i potvrđena spremnost. To povjerenje, izgrađeno na strukturiranim postupcima, a ne na pretpostavkama, upravo je ono što odvaja trgovine koje kontroliraju svoje troškove alata od trgovina koje oni kontroliraju. Vaša kontrolna lista za održavanje matrice za žigosanje je dokument koji ovu disciplinu čini ponovljivom, smjenu za smjenom, matricu za matricom.
Česta pitanja o održavanju kalupa za žigosanje
1. Koliko često treba servisirati matricu?
Učestalost usluge matrice za štancanje ovisi o broju udaraca, a ne o kalendarskom vremenu. Tro{1}}razinski pristup najbolje funkcionira: provjere operatera razine 1 odvijaju se pri svakoj proizvodnoj vožnji, inspekcije tehničara razine 2 odvijaju se svakih 10.000 do 50.000 poteza, a razina 3 potpuna demontaža pokreću se svakih 100.000 do 500.000 poteza. Tvrdoća materijala, složenost kalupa i brzina proizvodnje pomiču te intervale. Tvrđi materijali kao što je nehrđajući čelik mogu prepoloviti osnovne intervale, dok ih jednostavni kalupi za urezivanje u mekom čeliku mogu dodatno rastegnuti. Pratite stvarne podatke o trošenju tijekom nekoliko ciklusa kako biste precizirali svoj specifični raspored.
2. Što uzrokuje prekomjerne neravnine na utisnutim dijelovima i kako to popraviti?
Prekomjerne neravnine na utisnutim dijelovima prvenstveno su uzrokovane tupim reznim rubovima ili razmakom od bušenja-do-matrice koji se otvorio iznad specifikacije. Kada visina srha premašuje 10% debljine materijala, oštrenje je zakasnilo. Korektivni koraci održavanja uključuju mjerenje stvarnog zazora pomoću mjerača pipa, oštrenje reznih rubova proboja i matrice na površinskoj brusilici s rashladnom tekućinom i zamjenu istrošenih gumba matrice ako se zazor ne može vratiti samo oštrenjem. Dosljedno praćenje neravnina tijekom proizvodnih ciklusa otkriva ovu degradaciju rano prije nego što proizvede otpad.
3. Kada biste trebali naoštriti matricu za utiskivanje, a ne zamijeniti probijač?
Odluka o izoštravanju u odnosu na zamjenu temelji se na tri mjerljiva čimbenika. Prvo, pratite kumulativni materijal uklonjen iz bušilice tijekom njenog životnog vijeka; kada se ukupna dubina brušenja približi inženjerskoj granici dokumentiranoj na dizajnu matrice, potrebna je zamjena. Drugo, provjerite preostalu duljinu rezne površine, budući da je za bušilice potreban minimalan angažman s otvorima za skidanje i matricu. Treće, pazite na znakove podpovršinskog toplinskog oštećenja kao što su promjena boje ili opetovano kršenje nakon oštrenja. Ako nijedno od ovih ograničenja nije dosegnuto, izoštravanje s laganim prolazima od 0,001 do 0,002 inča po dolje učinkovito vraća rub.
4. Koje bi rezervne dijelove trebala imati na zalihama radionica za štancanje?
Prioritetni rezervni dijelovi rangirani su prema stopi trošenja pomnoženoj s vremenom isporuke dobavljača. Prilagođene-probušne bušilice na vrhu su popisa jer se najbrže troše i za njihovu proizvodnju često su potrebni tjedni. Na skladištu ima najmanje jedan cijeli set po-matrici velikog volumena. Gumbi za matrice, opruge i pilotske igle usko slijede. Opruge bi se trebale skladištiti kao kompletni setovi po kalupu sa zamjenom koja se pokreće kada slobodna duljina padne za 10% od nominalne. Piloti koji su istrošeni 0,01 mm ispod veličine trebaju hitnu zamjenu. Čahure vodilice, umetci za skidanje i setovi pričvršćivača zaokružuju inventar. Minimalne količine trebale bi pokriti jedan puni ciklus zamjene plus set međuspremnika na temelju vremena isporuke vašeg dobavljača.
5. Kako dizajn matrice može smanjiti dugoročne-troškove održavanja?
Matrice projektirane imajući na umu mogućnost održavanja značajno smanjuju teret održavanja tijekom cijelog životnog vijeka. Ključne značajke dizajna uključuju brzo-promjenjive držače probijača koji omogućuju zamjenu bez potpunog rastavljanja, standardizirane trošne komponente koje pojednostavljuju inventar rezervnih dijelova, jasne identifikacijske oznake stanica za brzu orijentaciju tehničara i odgovarajući prostor oko opruga i pilota za-mjerenje na mjestu. Proizvođači kao što je YICHEN (https://www.yichen-group.com/stamping-die/) uključuju ove principe u proizvodnju matrica za žigosanje po narudžbi, uparujući izdržljive alatne čelike usklađene s proizvodnim materijalima s praktičnim pristupnim točkama koje rutinsku uslugu čine bržom i dosljednijom na svim razinama vještina tehničara.


