


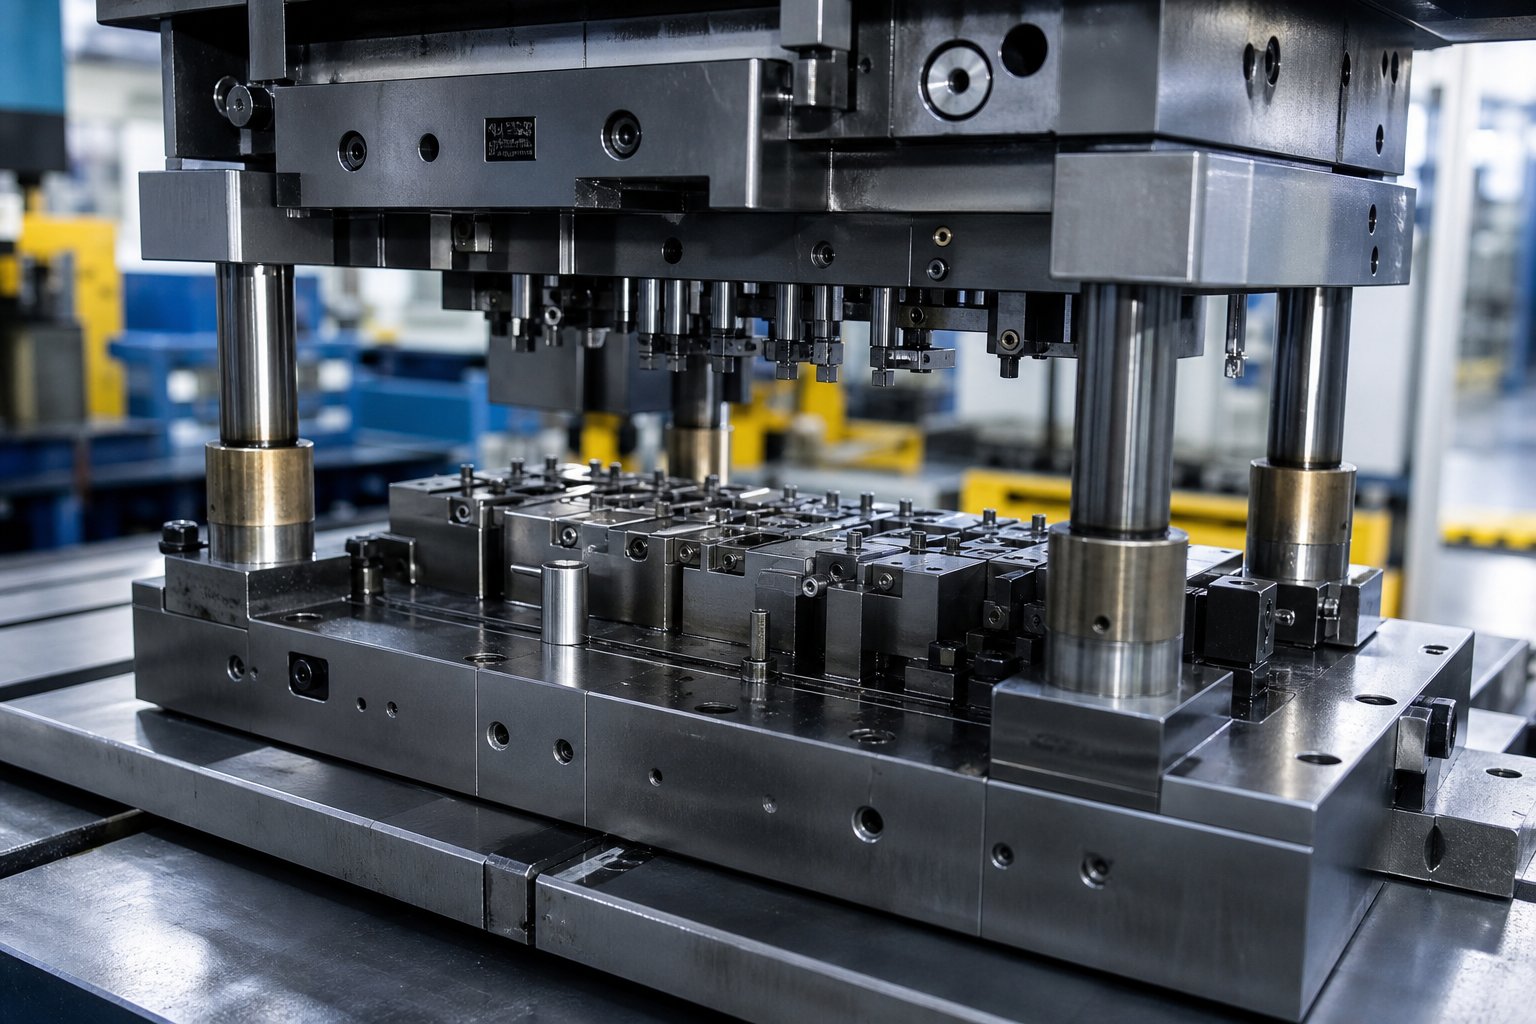
Što PDF-ovi dizajna matrica za utiskivanje nude inženjerima alata
Kada tražitePDF dizajn matrice za štancanje, vjerojatno želite dvije stvari odjednom: solidan obrazovni sadržaj o samoj disciplini i pouzdan referentni dokument koji možete izvući tijekom stvarnog rada na dizajnu. Ovaj vodič se bavi objema potrebama.
Dizajn matrice za utiskivanje je inženjerski proces stvaranja alata koji transformira ravni lim u gotove dijelove kontroliranim odvajanjem ili deformacijom. Preša primjenjuje silu na materijal koji se nalazi unutar matrice na sobnoj temperaturi, a geometrija matrice diktira konačni oblik dijela, kvalitetu rubova i točnost dimenzija. Opseg je širok, dotiče se svega, od strukture kalupa i odabira materijala do određivanja zazora i planiranja rasporeda trake.
Što dizajn matrice za žigosanje pokriva
Sveobuhvatni vodič za žigosanje metala obuhvaća više međusobno povezanih disciplina. Pronaći ćete sadržaj o klasifikaciji matrice (pojedinačna-operacija, složeni i progresivni tipovi), strukturnom sastavu uključujući procesne dijelove i strukturne dijelove, svojstvima materijala kao što su plastičnost i čvrstoća tečenja te analizi procesa štancanja koja određuje koliko operacija dio zahtijeva. Die design također uključujegeometrija bušilice, konfiguracija pritisne ploče, sustavi vodilica i specifikacije šablonakoji osiguravaju ponovljivu kvalitetu proizvodnje.
Zašto se inženjeri oslanjaju na PDF reference
Web-stranice se pomiču, poveznice se prekidaju i online formatiranje često kvari tehničke crteže i tablice tolerancija o kojima ovise inženjeri alata. Dobro-strukturirani PDF rješava te probleme. Čuva formule točno onako kako su autorske, prikazuje tablice i poprečne-presjeke bez pomicanja izgleda i radi izvanmrežno u tisku ili u CAD stanici. Možete ispisati određene stranice, označiti ih i arhivirati s projektnim datotekama.
Kvalitetan PDF dizajn matrice za žigosanje premošćuje jaz između širokih akademskih udžbenika i uskih dokumenata korporativnih standarda, dajući inženjerima jednu prijenosnu referencu koja kombinira teoriju, metode izračuna i praktična pravila dizajna u jednom strukturiranom formatu.
Sljedeća poglavlja raščlanjuju specifične tehničke sadržaje koje najbolje reference dizajna matrice sadrže, počevši od odabira vrste matrice i krećući se kroz komponente, zazore, zareze za zaobilaženje, raspored trake i alate za simulaciju.
Vrste matrica za utiskivanje i kako ih odabrati
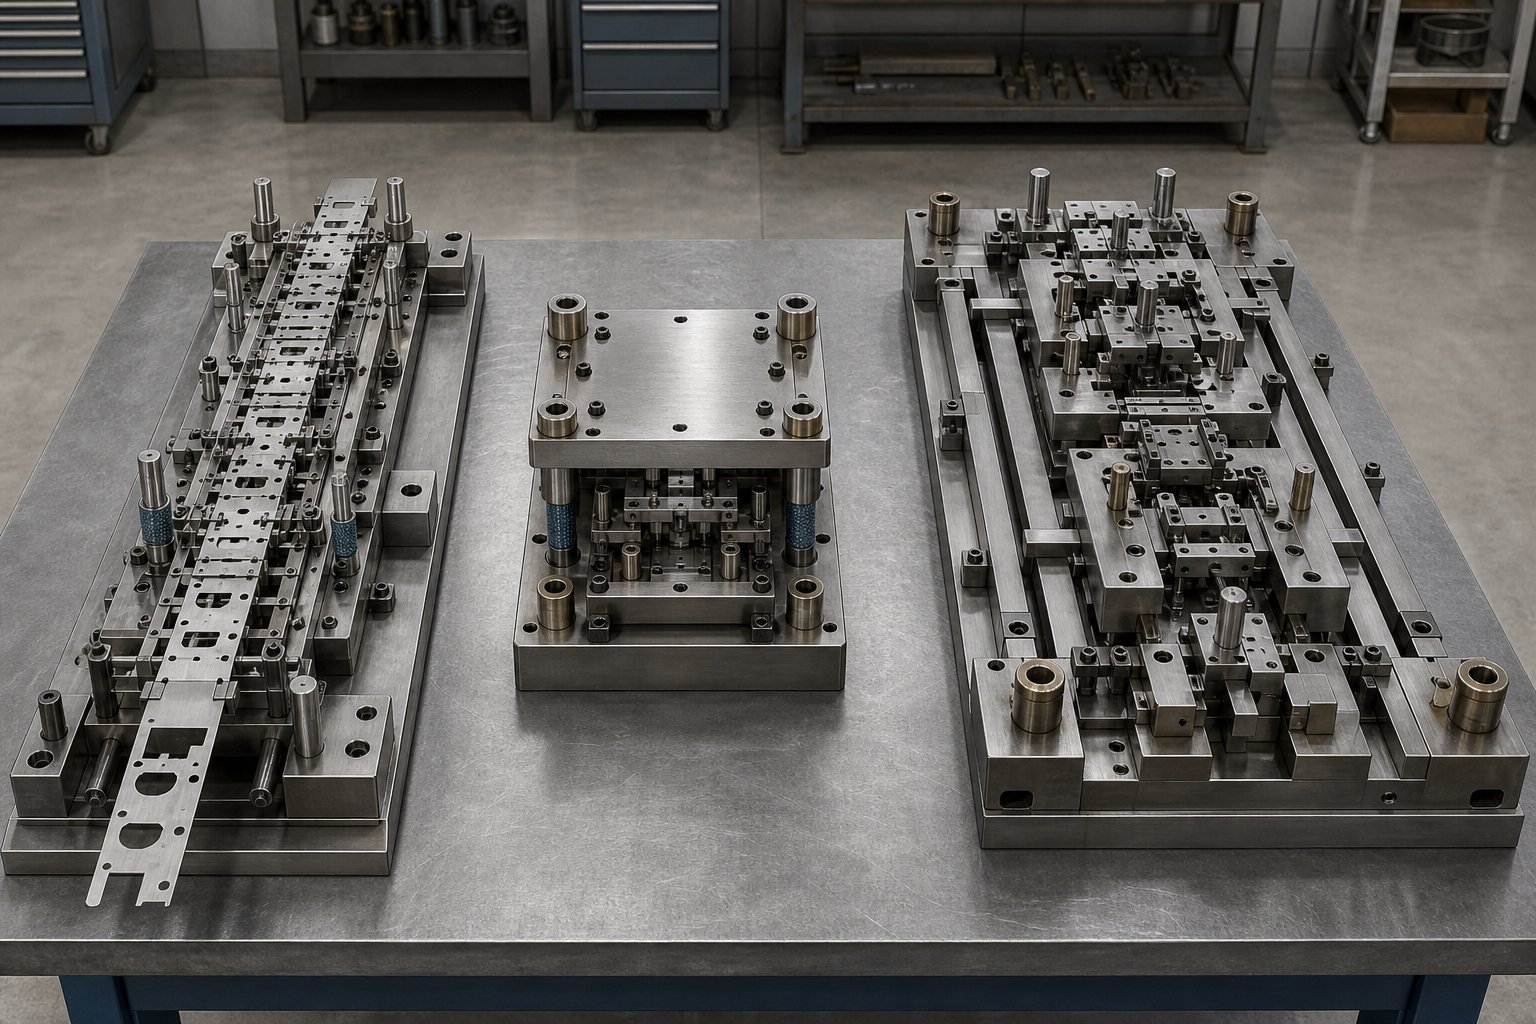
Svaka odluka o dizajnu utiskivanja metala počinje s jednim pitanjem: koja vrsta matrice odgovara dijelu? Pogriješite i suočit ćete se s redizajnom alata, napuhanim stopama otpada i sekundarnim operacijama koje gutaju marže. Ispravite ga i proizvodnja će teći glatko od isprobavanja do kraja--životnog vijeka.
Četiri primarne vrste matrica dominiraju ovim poljem: progresivni matrice, složeni matrice, matrice za prijenos i kombinirane matrice. Svaki obrađuje različito sjecište geometrije dijela, obujma proizvodnje i zahtjeva tolerancije. Odjeljci u nastavku daju vam okvir za odlučivanje koji je većina referentnih dokumenata raspršen kroz više poglavlja, ako ga uopće pokrivaju.
Progresivne matrice i razmatranja njihovog dizajna
Dizajn progresivne matrice za utiskivanjeusredotočuje se na traku materijala koja prolazi kroz slijed postaja, od kojih svaka izvodi zasebnu operaciju. Zamislite to kao jedan kontinuirani ciklus u kojem se probijanje, savijanje, kovanje i rezanje odvijaju u jednom potezu prešanja dok se traka pomiče prema naprijed za fiksnu udaljenost. Pilot klinovi održavaju poravnanje između stanica, održavajući skup tolerancije-predvidljivim.
Kada je progresivni dizajn optimalan? Kad god trebate-veliku količinu malih-do-srednjih dijelova umjerene složenosti. Proizvodne serije koje premašuju milijun dijelova godišnje uobičajeni su teritorij. Kontinuirana trakasta veza eliminira rukovanje dijelovima između operacija, što smanjuje troškove rada do 40% u usporedbi s pristupom s jednom-stanicom.
- Prednosti:Brza-proizvodnja, dosljedno pozicioniranje između stanica, niska-cijena dijela u velikom obimu, više operacija u jednom ciklusu prešanja
- Ograničenja:Visoko početno ulaganje u alat, spajanje trake ograničava smjer oblikovanja, dubina dubokog izvlačenja ograničena zatezanjem trake, dodatni trošak za sekundarne operacije poput narezivanja navoja
Primjer-iz stvarnog svijeta: u proizvodnji konektora, neusklađenost trake od samo 0,02 mm može kaskadno proći kroz sve stanice. Zbog toga su raspored trake i dizajn pilota ključni za stabilnost procesa u bilo kojoj progresivnoj matrici.
Primjene spojnih i prijenosnih matrica
Složene matrice obavljaju više operacija rezanja u jednom potezu na jednoj stanici. Nema progresivnog kretanja, nema sustava prijenosa. Dio se formira trenutno. Ovo zvuči ograničavajuće, ali za ravne dijelove koji zahtijevaju visoku točnost rubova, složeni matrice često nadmašuju progresivne alternative. Zašto? Budući da nema kumulativne deformacije od više stanica. Komponente-kritične za ravnost kao što su podloške, brtve i mali električni dijelovi imaju izravnu korist od ovog pristupa, uz smanjenje vremena proizvodnje od 25-30% u usporedbi sa sekvencijalnim operacijama.
- Prednosti:Vrhunska ravnost, manja složenost alata, kraće vrijeme izrade alata, manje otpadnog materijala
- Ograničenja:Ne može podržati oblikovanje u više-smjerova, nije prikladno za složene geometrije, općenito ograničeno na dijelove ispod 150 mm u promjeru
Prijenosne matrice imaju suprotan pristup složenosti. Dio se rano odvaja od trake i slobodno se kreće između stanica putem mehaničkih prijenosnih sustava. Svaka stanica radi na dijelu neovisno, dopuštajući duboka izvlačenja,-formiranje pod više kutova i operacije koje jednostavno-povezani dizajni ne mogu postići. Karoserijske ploče automobila, kućišta uređaja i duboko-vučena kućišta oslanjaju se na prijenosnu matricu.
- Prednosti:Potpuna fleksibilnost oblikovanja, podržava duboko izvlačenje i složene geometrije, nema ograničenja trake u smjeru oblikovanja, pogodno za velike dijelove
- Ograničenja:Veći troškovi postavljanja i opreme, vrijeme prijenosa mora biti precizno sinkronizirano, povećana složenost održavanja
Odabir prave vrste matrice za vašu primjenu
Zamislite da imate nacrt dijela, ciljnu količinu i proračun. Kako ih uskladiti s pravom standardnom vrstom matrice? Koristite ovu logiku:
- Ako je vaš dio mali, proizvodi se u velikim količinama i ne zahtijeva duboko izvlačenje, progresivno utiskivanje je zadani izbor.
- Ako je vaš dio ravan s jednostavnom geometrijom i zahtijeva strogu točnost dimenzija, složeno utiskivanje daje najbolje rezultate.
- Ako vaš dio zahtijeva duboko izvlačenje, oblikovanje u više-smjerova ili složene sekvencijalne operacije, žigosanje prijenosnom matricom pruža potrebnu fleksibilnost.
- Ako se složenost povećava, ali obujam ostaje visok, razmislite o kombiniranoj matrici koja spaja operacije rezanja i oblikovanja u hibridnom pristupu.
Tablica u nastavku objedinjuje ove čimbenike odluke u jednu usporedbu, vrstu strukturirane reference koju biste očekivali u dobro-organiziranom PDF-u dizajna kalupa:
| Kriteriji | Progresivni Die | Compound Die | Prijenosna matrica |
|---|---|---|---|
| Složenost dijela | Niska do umjerena | Jednostavna, ravna geometrija | Visoko, više{0}}smjerno oblikovanje |
| Brzina proizvodnje | Vrlo visoko | visoko | srednje |
| Trošak alata | Visoko (amortizirano preko količine) | Umjereno | Visoka (sustavi prijenosa povećavaju troškove) |
| Sposobnost tolerancije | Čvrsto, s pilotskom kontrolom | Izvrsna ravnost i točnost rubova | Čvrsto, s neovisnom kontrolom stanice |
| Duboko crtanje | Ograničeno napetosti trake | Nije podržano | Potpuno podržano |
| Najbolji raspon glasnoće | 500,000+ dijelova | 10,000 - 500,000 dijelova | 10,000 - 1,000,000+ dijelova |
| Tipične primjene | Konektori, nosači, terminali | Podloške, brtve, ravni električni dijelovi | Automobilske ploče, kućišta, duboko{0}}vučeni dijelovi |
Zaključak je jednostavan: uskladite proces s dijelom, a ne obrnuto. Odabir pogrešne vrste matrice često dovodi do sekundarnih operacija koje povećavaju troškove, redizajna alata koji odgađaju lansiranje i stope otpada koje se nikada ne stabiliziraju. Detaljan referentni dokument kodificira ova pravila odlučivanja kako bi inženjeri izbjegli ponavljanje grešaka koje su već riješene.
Odabir vrste matrice postavlja arhitekturu, ali prava izvedba leži u komponentama koje čine sklop. Način na koji ti probojci, skidači, podizači i sustavi vođenja međusobno djeluju tijekom svakog pritiska preše određuje hoće li vaša odabrana vrsta matrice stvarno pružiti kvalitetu i vijek trajanja alata koji dizajn obećava.
Osnovne komponente matrice i njihove funkcije
Tip kocke je samo strategija. Komponente unutar sklopa su ono što izvršava tu strategiju milijune puta. Svaka matrica za utiskivanje, bilo progresivna ili složena, izgrađena je od hijerarhije strukturnih i radnih dijelova koji moraju surađivati unutar frakcija milimetra. Razumijevanje ovog vodiča za strukturu sklopa matrice, komponentu po komponentu, ono je što razlikuje funkcionalni alat od onog koji troši proračune za održavanje.
Zamislite prešu koja radi brzinom od 200 udaraca u minuti. Tijekom svakog hoda, gornja polovica se spušta, poravnava s donjom polovicom, obavlja rezanje ili oblikovanje, skida materijal s probijača i uvlači se. Svaka komponenta u nizu ima definiranu ulogu u tom nizu. Propustite jedan detalj u dizajnu alata za matricu i cijeli sustav degradira.
Komponente sklopa gornje i donje matrice
Temelj počinje s kalupnim pločama, koje se nazivaju i kalupne cipele ili setovi kalupa. Ove debele čelične ili aluminijske ploče služe kao osnova za montažu na kojoj je pričvršćena svaka druga komponenta. Donja cipela se pričvršćuje za ležaj preše, a gornja cipela se pričvršćuje na klin preše. Zamislite ih kao šasiju cijelog alata. Njihova krutost određuje koliko dobro se sklop odupire deformaciji pod opterećenjem, što je izravno povezano s tonažom preše i veličinom kalupa.
Spajanje gornje i donje cipele su vodilice i čahure. Oni osiguravaju preciznost poravnanja koja drži udarce centrirane iznad otvora matrice. Prema Moeller Precision Toolu, klinovi za navođenje proizvedeni su s tolerancijama unutar 0,0001 inča kako bi se osigurala točnost pozicioniranja. Postoje dva glavna stila:
- Frikcijske (ravne) vodilice- malo premale veličine u odnosu na provrt čahure, osiguravaju točno vođenje, ali zahtijevaju više sile za odvajanje polovica matrice
- Vodilice za-kuglične ležajeve- vožnja na slijedu kugličnih ležajeva unutar aluminijskog kaveza, što omogućuje glatko odvajanje i postaje industrijski standard za jednostavnost upotrebe
Između papuča i radnih komponenti nalaze se podložne ploče, ploče za bušenje i blokovi kalupa. Potporne ploče raspoređuju udarna opterećenja po cipeli kako bi se spriječilo lokalno gnječenje. Ploče za bušenje drže alate za rezanje i oblikovanje u preciznim X-Y položajima. Blokovi matrice sadrže otvore matrice koji odgovaraju svakom profilu bušilice. Za konstrukcijske potporne ploče koje zahtijevaju visoku tlačnu čvrstoću, uobičajeni je SKD11 alatni čelik za rad u hladnom stanju, topli-obrađen na HRC 58-60, čime se osigurava otpornost na deformacije pod dugotrajnim velikim opterećenjima.
Udarci, podizači i skidači u detalje
Probijači su aktivni alati za rezanje i oblikovanje koji dolaze u dodir s materijalom. Njihova geometrija nosa, okrugla, duguljasta, četvrtasta ili prilagođeno-profilirana, definira značajku koju proizvode. Svaki udarac radi zajedno s gumbom matrice koji daje oštricu nasuprot. Taj gumb matrice je malo veći odmak od vrha bušilice, obično 5-10% debljine probušenog materijala. Ovaj pomak, koji se naziva lom matrice, stvara kontrolirani razmak gdje zapravo dolazi do smicanja.
Striptizete imaju ulogu koju je lako podcijeniti. Kada probijač prodre u lim, materijal zahvaća strane probijača zbog elastičnog oporavka. Bez ploče za skidanje koja pritiska list, materijal bi se uzdigao s probijačem za uvlačenje, uzrokujući pogrešno uvlačenje, izobličenje trake ili oštećenje dijela. Skidači drže lim ravno uz površinu matrice tijekom uvlačenja i također vode materijal tijekom oblikovanja. Skidači-na oprugu pružaju dodatnu korist primjenom kontroliranog pritiska tijekom samog ciklusa rezanja, poboljšavajući kvalitetu rubova.
Dizači podižu traku s površine matrice između poteza, dopuštajući joj da slobodno napreduje do sljedećeg položaja. Bez podizača, traka se vuče preko površine matrice, stvarajući ogrebotine, povećavajući otpor povlačenja i uvodeći pogreške u pozicioniranju. U progresivnim kalupima, dizači rade s pilotima kako bi održali registraciju trake. Piloti su precizne igle koje ulaze u unaprijed-probušene rupe u traci, povlačeći je u točno poravnanje prije nego što svaka stanica obavi svoj posao.
Petni blokovi apsorbiraju bočne sile nastale tijekom operacija rezanja ili oblikovanja. Kada bušilica ulazi u materijal pod kutom ili kada asimetrično rezanje stvara bočni potisak, blokovi pete prenose to opterećenje na papučicu matrice umjesto da dopuste gornjem sklopu da se pomakne u stranu. Bitni su za održavanje poravnanja u kalupima s teškim operacijama oblikovanja ili rezanja pod kutom.
Kako dizajn komponenti utječe na performanse matrice
Preciznost komponenti nije perfekcionizam. Riječ je o ekonomiji. Proboj brušen 0,01 mm od-centra stvara neravnomjerno trošenje koje prepolovljuje životni vijek alata. Ploča za skidanje s nedosljednim pritiskom opruge proizvodi promjenjivu kvalitetu rubova po širini trake. Sustav vođenja s prekomjernom zračnošću omogućuje pomicanje gornje i donje polovice pod opterećenjem, stvarajući jedno-strane neravnine koje zahtijevaju sekundarnu završnu obradu.
Odnos je izravan: strože specifikacije komponenti produžuju intervale održavanja, smanjuju otpad i poboljšavaju dosljednost dijelova. Probijači i umetci obično koriste brzo-čelik kao što je SKH9 toplinski-obrađen na HRC 60-62, dajući crvenu tvrdoću potrebnu za održavanje oštrih reznih rubova kroz milijune ciklusa na visokim temperaturama trenja.
Ovdje su kritične komponente i funkcije matrice za utiskivanje koje svaka referenca dizajna matrice za utiskivanje treba detaljno opisati:
- Die cipele (ploče)- osigurava krutu strukturnu osnovu i montažno sučelje za tisak
- Vodilice i čahure- poravnajte gornje i donje sklopove na sub-tisućitinsku preciznost
- Podložne ploče- raspodijelite točkasta opterećenja od udaraca kako biste spriječili oštećenje cipele
- Ploče za bušenje i držači- držite udarce u preciznom bočnom položaju
- Matrični blokovi i gumbi- pružaju donje oštrice koje se spajaju s udarcima
- Ploče za skidanje- držite materijal ravno i uklonite ga od udaraca tijekom uvlačenja
- Opruge (mehaničke ili dušične)- osiguravaju kontroliranu silu za funkcije skidanja, držanja i vraćanja
- Dizači- podignite traku između poteza za slobodno hranjenje i pozicioniranje
- Pilot igle- traku za registraciju na točan položaj prije rada svake postaje
- Blokovi pete- apsorbiraju bočne sile potiska od operacija pod kutom ili asimetričnih operacija
Kada dizajn prelazi ono što standardne komponente kataloga mogu prihvatiti, bilo zbog neuobičajenog ponašanja materijala, ne-standardne geometrije ili uske integracije između stanica za oblikovanje i rezanje, rad s iskusnim proizvođačem kalupa postaje praktičan sljedeći korak.YICHENpruža prilagođena rješenja matrica za utiskivanje za inženjere koji se suočavaju upravo s ovim izazovima, od složenih konfiguracija bušilica i podizača do optimizacije strukture matrice za zahtjevne scenarije protoka materijala. Za profesionalce u izradi alata koji su proučavali teoriju i trebaju rješenja-spremna za proizvodnju, ta vrsta proizvodnog partnerstva premošćuje jaz između referentnog znanja i radnog alata.
Odabir komponenti postavlja strukturnu sposobnost matrice, ali hoće li te komponente isporučiti čiste dijelove ovisi o jednom kritičnom izračunu: razmaku između izbijača i matrice. Preusko i uništit ćete alate. Previše labav i proizvodite neupotrebljive rubove. Sljedeći odjeljak objašnjava kako točno dobiti taj broj za bilo koji materijal.
Izračuni zazora i standardi tolerancije
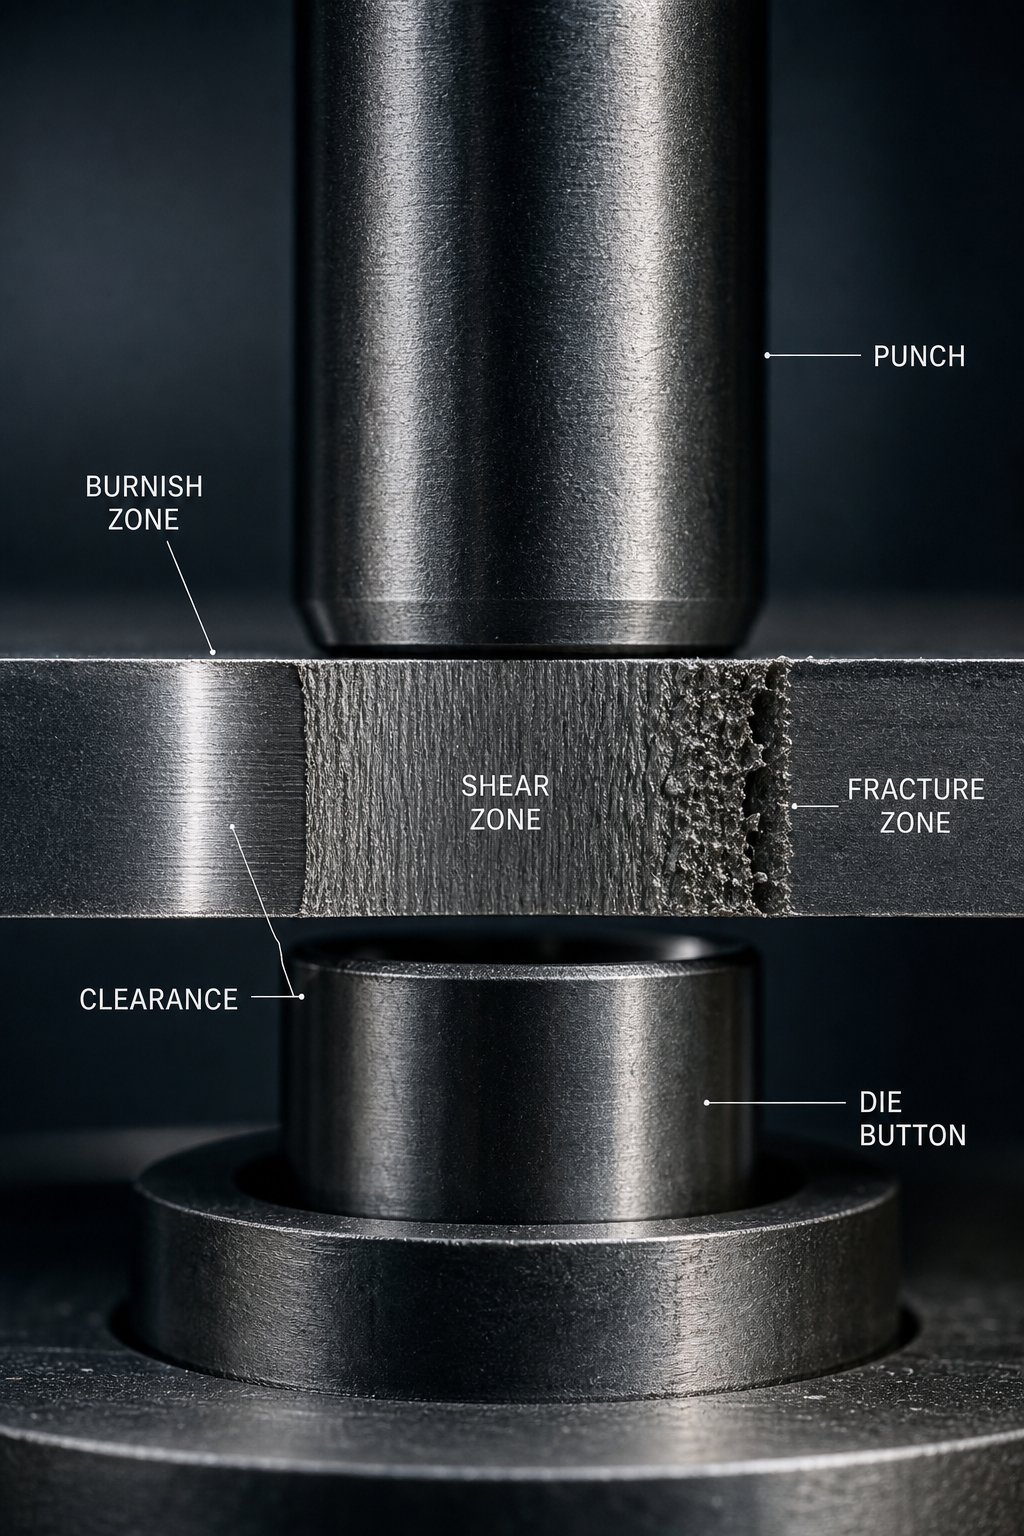
Zazor je jedinstveni broj koji određuje hoće li otisnuti rub izaći čist ili zahtijeva sekundarnu doradu. To je kontrolirani razmak između reznog ruba proboja i reznog ruba gumba za urez, određen kao postotak debljine materijala po strani. Svaki PDF dizajna matrice za štancanje koji vrijedi zadržati posvećuje značajan prostor ovoj temi jer dobivanje pogrešnog razmaka kaskadno dovodi do problema sa srhovima, preranog kvara probijača i dimenzionalnog pomaka koji destabilizira cijele proizvodne serije.
Mnoge referentne karte navode vrijednosti zazora pored naziva materijala i tu se zaustavljaju. Taj pristup ostavlja inženjere da nagađaju kada naiđu na novu leguru ili neobičan raspon debljine. Razumijevanje zašto materijali zahtijevaju različite razmake, a ne samo vrijednosti, daje vam mogućnost rješavanja problema koje same tablice ne mogu riješiti.
Metode izračunavanja zazora prema vrsti materijala
Standardna metoda je jednostavna: pomnožite debljinu materijala s preporučenim postotkom da biste dobili razmak po strani. Aopća početna točka je 10% debljine materijala, ali moderna proizvodna praksa sugerira da 11-20% često smanjuje naprezanje alata i produljuje vijek trajanja bez žrtvovanja kvalitete rubova.
Zašto raspon? Budući da se različiti materijali različito lome pod smicanjem. Kada probijač uđe u metalni lim, prvo stvara zonu brušenja plastičnom deformacijom, a zatim se materijal lomi duž granica zrna i od ruba probijača i od ruba matrice. Ako je razmak ispravan, te ravnine loma su poravnate i susreću se čisto. U suprotnom, materijal se neravnomjerno trga, stvarajući grube rubove i teške neravnine.
Svojstva materijala potiču ovo ponašanje:
- Granica razvlačenjaodređuje kolikoj se sili materijal odupire prije početka plastične deformacije. Veća granica razvlačenja znači da je materijalu potrebno više prostora kako bi se omogućilo širenje loma bez prekomjernog nakupljanja sile.
- Vlačna čvrstoćaoznačava maksimalno opterećenje koje materijal može podnijeti. Tvrđi, jači materijali trebaju veći razmak jer njihova otpornost na smicanje zahtijeva više prostora za čisto širenje loma.
- Duktilnostopisuje koliko se materijal rasteže prije loma. Visoko duktilni materijali kao što su bakar ili meki aluminij imaju tendenciju prema većim zonama prevrtanja i trebaju manji razmaci kako bi se ograničio prekomjerni plastični protok prije nego što započne lom.
Ovdje je referentna tablica koja prikazuje tipične tolerancije metalnog žigosanja za odabir zazora među uobičajenim materijalima:
| Materijal | Raspon vlačne čvrstoće | Preporučeni razmak (% po strani) | Bilješke |
|---|---|---|---|
| Meki čelik (CRS/HRS) | 300-450 MPa | 8-12% | Standardna osnovna linija; većina referentnih tablica koristi ovo kao zadano |
| Nehrđajući čelik (304/316) | 500-700 MPa | 12-16% | Rad-brzo otvrdnjava; manji zazor ubrzava trošenje bušilice |
| Aluminij (1100, 5052) | 90-260 MPa | 6-10% | Mekana i rastezljiva; preveliki razmak proizvodi pretjerano prevrtanje |
| Čelik-visoke čvrstoće (HSLA/DP) | 600-1000+ MPa | 14-20% | Zahtijeva veliki razmak kako bi se spriječio lom proboja |
| Bakar i mjed | 200-400 MPa | 8-12% | Duktilan; burr-osjetljive aplikacije mogu koristiti donji kraj |
| Opružni čelik (SK5, 301 SS) | 700-900 MPa | 15-20% | Vrlo teško; nedovoljan razmak uzrokuje sekundarno smicanje i lomljenje |
Kada biste trebali primijeniti uže, a ne labavije razmake? Razmotrite zahtjeve za dijelove. Ako trebate veliku zonu brušenja za-rupu za utiskivanje, malo smanjite razmak kako biste proširili zonu smicanja prije loma. Ako je životni vijek alata važniji od završne obrade ruba, otvorite zazor kako biste smanjili pritisak na probijanje. Standardne tolerancije rezanja uvijek su kompromis između kvalitete rubova, dugovječnosti alata i brzine proizvodnje.
Standardi tolerancije i kontrola neravnina
Visina srha je najvidljiviji simptom stanja klirensa. Utisnuti rub ima četiri različite zone: prevrtanje, brušenje (smicanje), lom i neravnine. Odgovarajući razmak proizvodi tanku, postojanu oštricu koja rijetko prelazi 10% debljine materijala. Neodgovarajući razmak stvara probleme koji se množe nizvodno.
Kada je zazor ispravan, ravnine loma od ruba izbojca i ruba matrice čisto konvergiraju, stvarajući minimalno neravnine. Kada je zazor prevelik, materijal se kida, a ne škara, stvarajući teške neravnine i grube površine loma. Kada je zazor nedovoljan, dolazi do sekundarnog smicanja, povećavajući silu rezanja i ubrzavajući trošenje proboja.
Kao što je detaljno opisano u tehničkom vodiču tvrtke Changdong Stamping Dies, smjer oštrice također je bitan. U operacijama bušenja nastaju neravnine na strani probijanja (vrh dijela). U operacijama bušenja nastaju neravnine na strani matrice (dno). Dizajneri određuju koja je površina okrenuta prema van prilikom sastavljanja, a zatim usmjeravaju matricu u skladu s tim tako da se neravnine pojave na manje kritičnoj strani. Ovo je razmatranje tolerancija utiskivanja lima koje mnogi referentni dokumenti zanemaruju.
Odgovarajući zazor eliminira ili smanjuje potrebu za sekundarnim operacijama skidanja ivica. Kada uzmete u obzir da ručno skidanje srha može dodati 0,02-0,10 USD po dijelu, a automatizirano prevrtanje uvodi dodatne korake rukovanja, održavanje ispravnog zazora donosi uštede pri složenju tijekom proizvodnih serija od stotina tisuća dijelova.
Neravnomjeran klirens je posebno destruktivan. Ako je bušilica izvan-centra u odnosu na otvor matrice, jedna strana čisto reže dok se druga kida. Rezultat je-jednostrani srh koji se ne može ispraviti podešavanjem ukupnog zazora. Umjesto toga, trebate se pozabaviti poravnanjem na razini sustava vodilica ili držača bušotine.
Mjerenje i provjera zazora matrice
Izračunavanje klirensa na papiru je jedna stvar. Provjera u fizičkom alatu je druga stvar. Tijekom isprobavanja matrice, inženjeri koriste nekoliko metoda kako bi potvrdili da stvarni zazor odgovara namjeri dizajna:
- Mjerači za mjerenje- tanke metalne trake umetnute između rubova bušilice i matrice za izravno mjerenje razmaka. Dobro radi za pristupačne otvore, ali je nepraktičan za male ili unutarnje elemente.
- Glavni dojam- traka mekog olova ili lema stavlja se između bušilice i matrice, a zatim se sabija tijekom sporog pritiska. Rezultirajuća debljina otiska otkriva stvarni razmak na više točaka oko profila.
- Pregled prvog- komada- rezanje uzoraka dijelova i ispitivanje rubnog profila pod povećanjem. Uravnoteženi omjer brušenja-i-lomljenja po cijelom obodu potvrđuje jednoliku udaljenost.
- CMM mjerenje- koordinatni mjerni strojevi mogu neovisno mjeriti dimenzije probijača i matrice, s razmakom izračunatim iz dimenzionalne razlike.
Tijekom proizvodnje, zazor se smanjuje kako se oštrice troše. Praktični učinak je postupno povećanje visine srha tijekom vremena. Rasporedi održavanja trebaju definirati najveću prihvatljivu visinu srha i pokrenuti ponovno oštrenje ili zamjenu umetka prije nego što se dosegne taj prag. Za veliku-proizvodnju progresivnih matrica, nadzor zazora na svakoj stanici postaje kritičan jer nestabilnost na jednoj stanici utječe na uvlačenje trake, pozicioniranje pilota i kvalitetu oblikovanja nizvodno.
Klirens upravlja onim što se događa na oštrici. Ali u progresivnom kalupu, traka mora pouzdano putovati između reznih rubova preko više stanica bez izobličenja ili pogrešnog uvlačenja. To ponašanje trake, način na koji se nosi s nakupljanjem naprezanja i održava registraciju preko desetak ili više stanica, ovisi o značajci koju većina referenci dizajna jedva spominje: zaobilaznice.
Premosni urezi i protok materijala u progresivnim matricama
U progresivnoj matrici koja radi na 200 i više udaraca u minuti, traka nije samo pasivni nosač. To je aktivni strukturni element koji apsorbira stres od svakog rezanja, savijanja i oblika na svakoj stanici. Kada jedna stanica vuče materijal prema dolje ili ga rasteže bočno, ta deformacija povlači traku u susjednim stanicama, izobličujući lokacije pilot rupa, uzrokujući pogrešno uvlačenje i unoseći grešku u dimenzijama u dijelove koji su bili u redu prije početka oblikovanja. Svrha premosnih ureza u matricama za utiskivanje je prekinuti taj prijenos naprezanja, dajući traci prostor za lokalnu deformaciju bez kvarenja cijelog napredovanja.
Većina referenci dizajna matrice usput spominju ureze za zaobilaženje ili ih u potpunosti preskaču. Ipak, iskusni alatničari prepoznaju ih kao jedan od najučinkovitijih alata za održavanje stabilnosti trake u kalupima s miješanim operacijama rezanja i oblikovanja. Ako ste ikada vidjeli progresivnu matricu koja proizvodi savršene dijelove na stanicama od 1 do 5, ali izlazi iz tolerancije na stanicama 6 i dalje, neadekvatno ublažavanje naprezanja između stanica za oblikovanje čest je krivac.
Pozitivni i negativni dizajni premosnih ureza
Razlika između negativnih i pozitivnih premosnih zareza u kalupima za utiskivanje lima svodi se na način na koji se materijal tretira na reljefnom mjestu.
Negativni premosni zarez uklanja materijal s trake na određenim točkama između stanica. Zamislite uski prorez ili pravokutni izrez strojno urezan u noseću mrežu između dvije stanice za oblikovanje. Kada uzvodna stanica rasteže ili vuče materijal, otvoreni prorez apsorbira taj pomak umjesto da ga prenosi nizvodno. Traka se može malo izdužiti u otvoreni zarez bez povlačenja registracijskih točaka sljedeće stanice. Ovo je češći pristup jer je jednostavan za rezanje tijekom rane stanice za prirez i pruža jasno, mjerljivo smanjenje naprezanja.
Pozitivni usjek premosnice ima suprotan pristup. Umjesto uklanjanja materijala, ostavlja jezičak ili izbočinu materijala koji se može saviti, savijati ili otkloniti bez utjecaja na kritičnu putanju nosača. Zamislite to kao ugrađen-savitljivi zglob. Pločica apsorbira deformacije kontroliranim lokalnim savijanjem dok primarna nosiva mreža ostaje ravna i neiskrivljena. Pozitivni dizajni premosnica rjeđi su, ali su izvrsni u situacijama u kojima bi uklanjanje materijala oslabilo nosač ispod prihvatljivih pragova krutosti, osobito s uskim trakama ili tankim, mekim materijalima koji nemaju dovoljno krutosti za uvlačenje bez potpore pune širine nosača.
Kada biste trebali koristiti svaku vrstu? Razmotrite ove čimbenike:
- Širina trake:Uske trake (manje od 3x djelomične širine) imaju koristi od pozitivnih obilaznih zareza koji čuvaju kontinuitet strukture. Šire trake toleriraju negativne zareze bez problema s hranjenjem.
- Vrsta materijala:Čelici visoke-čvrstoće i opružni materijali agresivno prenose naprezanje, čineći negativne zaobilaznice bitnim za izolaciju. Meki aluminij i bakar deformiraju se više lokalno i ponekad funkcioniraju adekvatno s pozitivnim premosnim jezičcima.
- Razmak stanica:Mali razmak ostavlja malo prostora za geometriju zareza. Kada je prostor ograničen, pozitivne zaobilaznice mogu se dizajnirati unutar postojećeg otiska nosača. Negativni zarezi zahtijevaju namjensku traku koja povećava visinu.
Kako premosni urezi kontroliraju protok materijala
Mehanika je intuitivna nakon što je vizualizirate. Tijekom operacije oblikovanja poput dubokog izvlačenja ili oštrog savijanja, materijal teče prema unutra iz okolnog područja trake. To unutarnje strujanje stvara vlačno naprezanje u nosećoj mreži u blizini stanice za oblikovanje. Bez rasterećenja, ova se napetost širi prema van u oba smjera dodavanja, blago skraćujući efektivni korak između stanica.
Čak je i promjena nagiba od 0,05 mm dovoljna da se piloti pomaknu na sljedeću stanicu. Pomnožite to na više stanica za formiranje u nizu i kumulativna pogreška raste sve dok se piloti ne mogu ispravno uključiti, dijelovi ne odstupe od specifikacije ili se traka zakopča između podizača. Kao stručnjak za dizajn matricaArt Hedrick bilješke, nagib ruba i nedosljednost dodavanja kompliciraju ove probleme, čineći traku sve težom za kontrolu na nizvodnim stanicama.
Premosni urezi u oblikovanju lima prekidaju ovaj lanac stvaranjem mehaničkog diskontinuiteta. Polje naprezanja iz stanice za formiranje pogađa granicu zareza i raspršuje se umjesto da se širi kroz nosač. Svaka stanica radi u relativnoj izolaciji, primajući svježi, neiskrivljeni materijal, a ne materijal prethodno-napregnut uzvodnim operacijama.
Ova izolacija također sprječava izvijanje trake. Kada stanica za oblikovanje komprimira materijal (kao u reljefu ili kovanici), istisnuti volumen mora nekamo otići. U kontinuiranom nosaču bez reljefa, taj pomaknuti volumen očituje se kao lagana kopča ili val između stanica. Zaobilazni zarezi daju komprimiranom materijalu negdje da se proširi bez podizanja trake s površine matrice ili ometanja registracije podizača-na-pilota.
Smjernice za projektiranje geometrije i postavljanja zareza
Određivanje veličine i pozicioniranje premosnih ureza nije proizvoljno. Urez mora biti dovoljno velik da apsorbira očekivanu deformaciju, ali ne toliko velik da oslabi nosač ili stvori problem odlijevanja otpadaka. Ovdje su ključni parametri dizajna za specifikaciju usjeka premosnice:
- Širina zareza:Tipično 1,5 do 3 puta veća od debljine materijala. Širi zarezi omogućuju veće smanjenje naprezanja, ali uklanjaju više nosivog materijala. Počnite od 2x debljine i prilagodite na temelju rezultata isprobavanja.
- Dubina zareza (za rubne zareze):Trebao bi se protezati 30-50% širine nosača od ruba trake. Dublji zarezi izoliraju učinkovitije, ali smanjuju presjek nosača i krutost dodavanja.
- Postavljanje u odnosu na stanice za oblikovanje:Postavite premosne ureze odmah uzvodno od bilo koje stanice koja izvlači, savija ili istiskuje materijal izvan ravnine trake. Urez bi se trebao nalaziti između stanice za oblikovanje i najbliže pilot rupe kako bi se spriječilo da stres dopre do značajki registracije.
- Položaj u odnosu na pilote:Nikada ne režite zaobilazni usjek kroz ili u blizini mjesta pilot rupe. Pilot mora sjediti u neometanom materijalu kako bi osigurao točnu registraciju trake. Održavajte razmak od najmanje 2x debljine materijala između granice zareza i ruba pilot rupe.
- Oblik zareza:Zaobljeni krajevi smanjuju koncentraciju naprezanja na završecima zareza. Oštri-zarezi u kutovima mogu izazvati pukotine u lomljivim ili -očvrslim materijalima tijekom produljenih proizvodnih ciklusa.
- Simetrija:Za široke trake, odgovarajući zarezi na oba ruba osiguravaju uravnoteženo smanjenje naprezanja. Jednostrani-urezi mogu uvesti asimetrično ponašanje trake, uzrokujući bočno pomicanje nosača tijekom uvlačenja.
Uobičajene pogreške koje dovode do pogrešnog uvlačenja ili izobličenja trake uključuju postavljanje zareza preblizu pilot rupama (slabljenje zone registracije), pravljenje zareza preplitkih da bi se zapravo smanjio stres pri oblikovanju ili potpuno izostavljanje zareza između uzastopnih stanica za oblikovanje i očekivanje da nosač apsorbira kumulativno naprezanje bez deformiranja.
Praktični test tijekom isprobavanja kalupa: pregledajte traku između stanica za oblikovanje nakon izvođenja kratke serije. Ako vidite valovitost, uvijanje ili blago izvijanje na nosaču, naprezanje se širi preko granica zareza. Ili produbite postojeće zareze, dodajte dodatne zareze ili ih proširite kako biste povećali reljefnu zonu. Traka bi trebala ostati ravna i slobodno se uvlačiti s dosljednim uključivanjem podizača na svakoj stanici.
Premosni urezi predstavljaju jedan element većeg inženjerskog izazova trake. Način na koji rasporedite cijelu traku, uključujući redoslijed stanica, vrstu nosača, iskorištenost materijala i udaljenost koraka, određuje ne samo ponašanje naprezanja, već i trošak materijala i stopu otpada cijele proizvodne serije. Taj širi problem optimizacije počinje s osnovama izgleda trake.
Optimizacija izgleda trake i dimenzioniranje kalupa
Troškovi materijala obično čine 40-60% ukupnih troškova u žigosanom dijelu. To znači da način na koji rasporedite dio na traci ima izravniji utjecaj na profitabilnost od gotovo bilo koje druge inženjerske odluke u dizajnu rasporeda progresivne trake. Raspored koji istiskuje čak 3% više korisne površine iz svake zavojnice štedi desetke tisuća dolara godišnje na programu velike količine.
Utiskivanje optimizacije rasporeda traka mjesto je gdje se križaju geometrija, planiranje procesa i troškovni inženjering. Istovremeno definirate sekvence stanica, izračunavate širine mostova, odabirete konfiguracije nosača i dimenzionirate papučicu matrice kako bi odgovarala dostupnoj preši. Svaka se dimenzija povezuje s drugom. Promijenite korak i promijenit ćete duljinu matrice. Promijenite duljinu matrice i možda ćete trebati drugu prešu.
Načela rasporeda trake i korištenje materijala
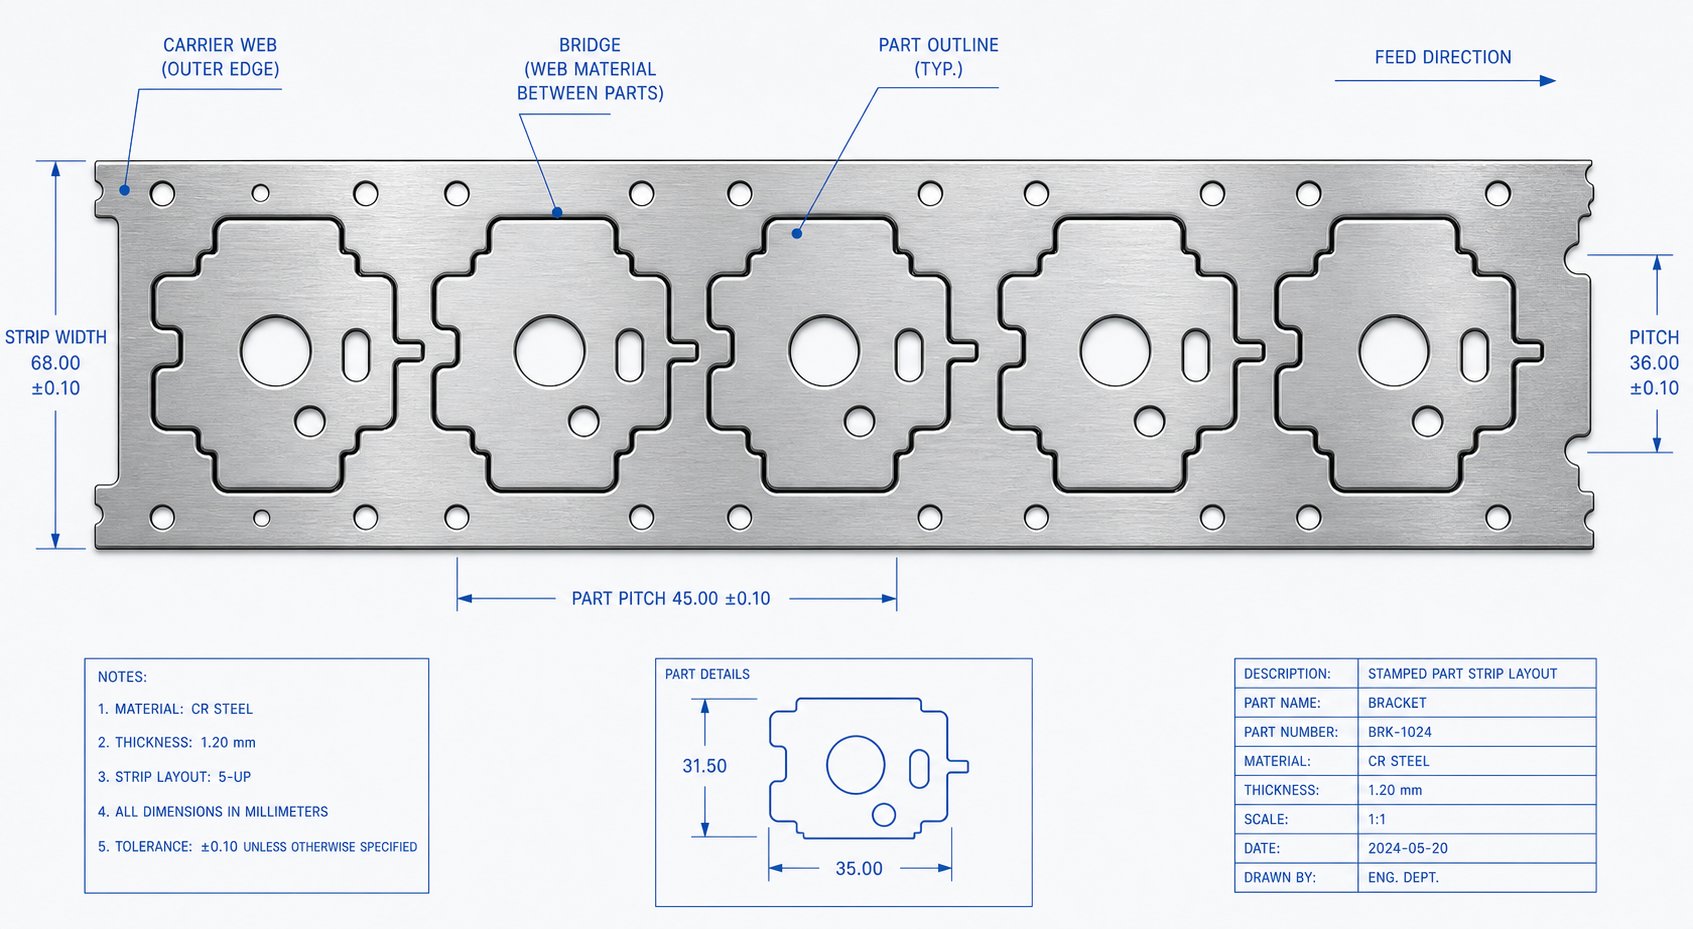
Planiranje rasporeda trake počinje odgovorom na tri pitanja: koliko bi traka trebala biti široka, koliko napreduje po udarcu (nagib) i kojim se redoslijedom odvijaju operacije?
Širina trake određena je najširom dimenzijom dijela plus materijalom mosta sa svake strane. Široko prihvaćeno pravilo postavlja minimalnu debljinu mosta od 1,25 do 1,5 puta debljine materijala. Za dio debljine 1,5 mm to znači otprilike 1,9 do 2,25 mm mosta na svakom rubu. Formula je jednostavna: širina trake=širina dijela + 2B, gdje je B debljina mosta. Visina (ili progresija) slijedi sličnu logiku: visina=duljina dijela + B, predstavlja udaljenost koju traka pomiče sa svakim pritiskom.
Izvedba matrice za iskorištenje materijala izračunava se kao omjer površine dijela i ukupne površine trake potrošene po potezu. Referentna vrijednost industrije cilja na iskorištenost od najmanje 75%. Ispod toga pretvarate previše kupljenog materijala u otpadne puževe i kosture nosača.
Dva pristupa rasporedu dramatično utječu na korištenje:
- Izgled jednog-reda,-prolaska:Dijelovi poredani u jednom redu duž trake. Jednostavan za dizajn i ulaganje, ali često proizvodi manju iskoristivost jer se praznine između dijelova ne mogu nadoknaditi.
- Izgled kutnog prolaza (gniježđenja):Dijelovi su nagnuti pod kutom tako da se njihovi profili isprepliću, poput dijelova slagalice. Ovo može povratiti značajan materijal iz onoga što bi inače bio potrošeni prostor, posebno za dijelove nepravilnog oblika. Kompromis je povećana složenost matrice i potencijalno neuravnotežene sile rezanja.
-Rasporedi s više redova, gdje su dva ili više dijelova postavljeni jedan-pored-jednim po širini trake, nude još jedan put do veće iskoristivosti. Dobivate materijalnu učinkovitost, ali povećavate širinu kalupa, broj stanica i zahtjeve za silom. Za simetrične dijelove, njihovo zrcaljenje od glave-na-rep preko trake često daje najbolju kombinaciju iskoristivosti i upravljive složenosti matrice.
Planiranje veličine kalupa i odabir preše
Dimenzije rasporeda trake kaskadno se slažu izravno u veličinu papuče. Ukupna duljina matrice jednaka je broju stanica pomnoženom s razmakom koraka, plus sve neaktivne stanice potrebne za strukturnu potporu ili smanjenje naprezanja. Širina matrice odgovara širini trake plus prostor za vodilice, podizače i blokove pete s obje strane.
Ovdje principi dijagrama veličine matrica postaju bitni. Cipela matrice mora odgovarati dimenzijama potporne ploče preše, a visina zatvaranja (udaljenost između gornje i donje papuče kada su zatvorene) mora biti unutar dostupnog raspona dnevne svjetlosti preše. Raspored koji zahtijeva 12 stanica na razmaku od 35 mm daje duljinu matrice od najmanje 420 mm prije dodavanja krajnjih rubova. Ako vaša ciljana preša ima otvor kreveta od 400 mm, imate problem koji nikakva optimizacija nizvodno ne može riješiti.
Veza funkcionira u oba smjera. Ponekad najprije odaberete prešu na temelju zahtjeva za tonažom i dostupnom opremom, a zatim ograničite svoj izgled kako bi odgovarao. U drugim slučajevima, geometrija dijela i broj stanica diktiraju veličinu matrice, a vi odabirete prešu u skladu s tim. Kao što naglašava Peter Ulintz iz časopisa MetalForming Magazine, raspored trake također određuje raspodjelu sile preko klizača za prešu, što znači da se trenuci prevrtanja moraju procijeniti tijekom planiranja izgleda, a ne nakon što je matrica napravljena.
Balansiranje opterećenja je važno. Ako se sile rezanja koncentriraju na jednoj strani matrice, klizač preše se okreće bočno, uzrokujući neravnomjerno trošenje i nedosljednost dimenzija. Dizajneri to rješavaju pomicanjem položaja trake u odnosu na središnju liniju preše ili dodavanjem kutova smicanja na odabrane udarce radi preraspodjele sila.
Smanjenje otpada kroz optimizaciju izgleda
Dizajn nosača je varijabla s najizravnijim utjecajem na postotak otpada. Tri konfiguracije dominiraju praksom progresivnih matrica:
- Središnji nosač:Jedna mreža prolazi duž središnje crte trake, povezujući dijelove s obje strane. Najbolje za uske dijelove gdje bi rubni nosači trošili previše materijala. Proizvodi umjereni otpad.
- Bočni nosač (jedan rub):Noseća mreža ide duž jednog ruba trake. Uobičajeno za dijelove koji zahtijevaju suprotni rub za oblikovanje. Jednostavnije hranjenje, ali asimetrično ponašanje trake može zahtijevati dodatne značajke vodilice.
- Dvostruki nosač (oba ruba):Mreže na oba ruba trake pružaju maksimalnu stabilnost i uravnoteženo hranjenje. Idealno za široke trake i teške operacije oblikovanja, ali troši najviše materijala kao otpad budući da oba ruba postaju kosturni otpad.
Sljedeća tablica ilustrira kako konfiguracija izgleda utječe na iskorištenost materijala za uzorak pravokutnog dijela (25 mm x 15 mm, debljine 1,0 mm):
| Konfiguracija izgleda | Širina trake | Pitch | Iskorištenje materijala | Relativna stopa otpada |
|---|---|---|---|---|
| Jednoredni, bočni nosač | 30 mm | 27 mm | 46% | visoko |
| Jednoredni, dvostruki nosač | 33 mm | 27 mm | 42% | Vrlo visoko |
| Dva -reda ugniježđena, središnji nosač | 45 mm | 18 mm | 62% | Umjereno |
| Dva{0}}reda s ogledalom, dvostruki nosač | 50 mm | 17 mm | 71% | Niska |
| Kutni ugniježđeni, jedan nosač | 38 mm | 20 mm | 66% | Umjereno{0}}nisko |
Primijetit ćete skok s 42% na 71% iskorištenosti samo promjenom s jednostavnog rasporeda s jednim-redom na zrcaljenu konfiguraciju s dva-reda. Na programu koji troši 50 tona čelika godišnje, ta razlika predstavlja otprilike 15 tona uštede materijala, brojka koja zasjenjuje dodatne troškove alata za složeniju matricu.
Sam nosač također mora uravnotežiti stabilnost i potrošnju materijala. Ačvrsti nosačradi za osnovno rezanje i savijanje gdje traka ostaje ravna tijekom cijelog hoda. Nosač rastezljive mreže, sa strateškim rezovima ili petljama u točkama pričvršćivanja, neophodan je za operacije dubokog oblikovanja ili izvlačenja gdje se dio pomiče okomito i izvlači materijal iz nosača. Neispravan odabir ovdje ili rasipa materijal na previše-projektiranom nosaču ili uzrokuje kvar trake od nedo-dizajniranog.
Raspored trake postavlja fizički otisak i strukturu troškova matrice. Ali izgledi papira i ručni izračuni mogu predvidjeti samo toliko o stvarnom{1}}ponašanju materijala. Kada je složeno oblikovanje uključeno, pitanje se pomiče s geometrije na fiziku: hoće li materijal stvarno teći onako kako je predviđeno rasporedom, ili će se stanjiti, naborati ili se vratiti izvan tolerancije? Odgovor na to pitanje prije rezanja čelika zahtijeva simulaciju.
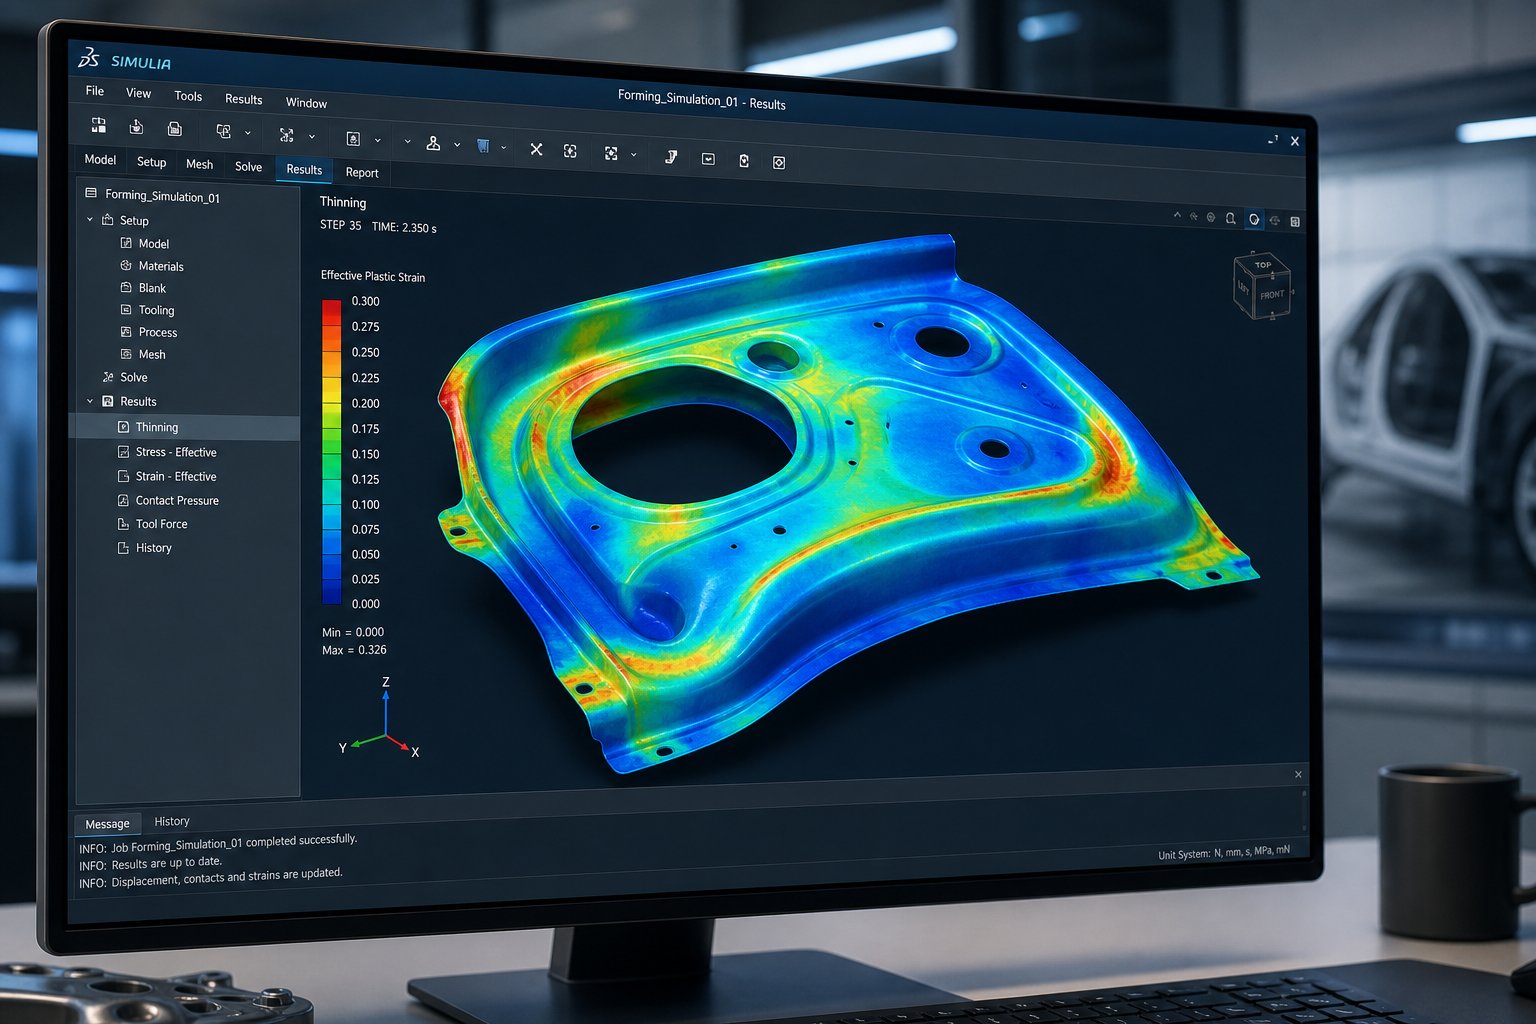
Alati za simulaciju i provjera valjanosti dizajna
Raspored trake vam govori kamo ide materijal. Simulacija vam govori hoće li doista doći tamo bez poderanja, gužvanja ili iskakanja izvan tolerancije. Ovo je korak koji najzanimljiviji PDF resursi za dizajn matrice u potpunosti preskaču, no ipak je to korak koji odvaja alat koji treba tri iteracije isprobavanja od onog koji pobjegne pri prvom udarcu.
FEA simulacija matrice za žigosanje prešla je iz luksuza rezerviranog za proizvođače originalne opreme za automobile u standardnu inženjersku praksu u cijeloj industriji. Razlog je jednostavna ekonomija: simulacija oblikovanja koja košta nekoliko tisuća dolara sprječava preradu alata koja košta desetke tisuća. Prije nego što se bilo koji čelik izreže za matricu, virtualni inženjering predviđa protok materijala, identificira rizike kvara i kvantificira povratnu oprugu tako da dizajner može unaprijed kompenzirati geometriju umjesto naknadnog brušenja u očvrsli alatni čelik.
FEA i simulacija oblikovanja u dizajnu kalupa
Analiza konačnih elemenata rastavlja proizvod na tisuće malih elemenata i izračunava kako se svaki od njih deformira pod silama, ograničenjima i uvjetima trenja definiranim geometrijom matrice. Softver rješava jednadžbe naprezanja-naprezanja na svakom elementu kroz cijeli hod preše, stvarajući potpunu sliku ponašanja materijala s kojom se nijedan ručni izračun ili procjena-na temelju iskustva ne može usporediti.
Što zapravo otkriva analiza sposobnosti oblikovanja za štancanje lima? Zamislite da možete zamrznuti proces oblikovanja u bilo kojoj milisekundi i provjeriti stanje naprezanja na svakoj točki na površini dijela. To je u biti ono što FEA pruža. Vidite gdje se materijal opasno stanji, gdje se tlačno naprezanje povećava prema naboranju, a gdje koncentracije naprezanja predviđaju pucanje prije nego što se dogodi.
Dominantni alati u ovom prostoru uključuju AutoForm, Dynaform i STAMPACK. Istraživanje objavljeno uJournal of Plasticity Engineeringusporedio Dynaform i AutoForm za utiskivanje aluminijskog lima i otkrio da obje platforme proizvode pouzdana predviđanja kada su materijalni modeli i rubni uvjeti pravilno definirani. Praktična razlika često se svodi na brzinu rješavača, postavke korisničkog sučelja i način na koji svaka platforma rukuje specifičnim modelima materijala, a ne temeljne nedostatke u točnosti.
U središtu procjene sposobnosti oblikovanja nalazi se granični dijagram oblikovanja (FLD). Razvijen prije više od 50 godina ikontinuirano usavršavan od, FLD prikazuje glavno naprezanje u odnosu na manje naprezanje za svaki element u simulaciji. Krivulja na tom dijagramu, nazvana granična krivulja oblikovanja (FLC), predstavlja granicu između sigurnog oblikovanja i početka lokalnog grla. Za bilo koji element čije je deformacijsko stanje iznad FLC-a predviđeno je da će pokvariti. Elementi blizu krivulje, ali ispod nje, nalaze se u rubnoj zoni gdje bi ih varijacija proizvodnje mogla gurnuti preko granice.
FLC položaj na dijagramu prvenstveno ovisi o eksponentu obradnog{0}}otvrdnjavanja materijala (n-vrijednost). Više n-vrijednosti guraju krivulju prema gore, što znači da materijal tolerira više naprezanja prije kvara. Zbog toga se blagi čelik s n-vrijednošću od 0,20 lakše oblikuje od dvofaznog-čelika visoke-čvrstoće s n-vrijednošću od 0,12, čak i kada su oba iste debljine.
Predviđanje proljetnog povratka i strategije kompenzacije
Svaki oblikovani dio se vraća kada se preša otvori i alat otpusti. Lim pohranjuje elastičnu energiju tijekom oblikovanja, a ta se energija oslobađa kao promjena dimenzija u trenutku kada vanjska sila nestane. Za meki čelik, opruga može pomaknuti kut prirubnice za 1-2 stupnja. Za napredne čelike visoke -čvrstoće (AHSS) i aluminijske legure visoke čvrstoće, opružni povrat može premašiti 10 stupnjeva i dovesti do ozbiljnog uvijanja ploče koje dio čini neupotrebljivim bez kompenzacije.
Kompenzacija povratnog povrata u dizajnu kalupa slijedi sustavnu strategiju kojaAutoForm Engineering opisujekao "mjeriti, ublažiti, kontrolirati i kompenzirati". Svaka faza se nadovezuje na prethodnu:
- Mjera:Izgradite simulaciju s potpunom vjernošću procesa, uključujući tonaže jastučića, razmake veziva, uvjete trenja i karakterizaciju materijala iz testiranja-kompresije. Simulirajte cijeli slijed operacija i izmjerite rezultirajuću distribuciju povratnog povrata po ploči.
- Ublažiti:Prije pokušaja kompenzacije, smanjite opružni povrat na upravljive razine. Tehnike uključuju kovanje uskih radijusa, glačanje bočnih stijenki i modificiranje geometrije proizvoda radi dodavanja krutosti. Načini uvijanja u ulju i-bočne stjenke ne mogu se kompenzirati i moraju se riješiti promjenama procesa ili proizvoda.
- Kontrolirati:Procijenite robusnost procesa simulacijom kako varijacije svojstava materijala, promjene trenja i varijacije debljine utječu na ponovljivost opruge. Ako je proces nestabilan, kompenzacija se neće održati u proizvodnim zavojnicama.
- Nadoknaditi:Primijenite geometrijske pomake na površine kalupa tako da se dio vrati u ciljni oblik. To obično zahtijeva 3-5 ponavljanja simulacije da bi se došlo do usklađenog rezultata.
Ovdje je bitno kako mjeriti kutove u simulaciji žigosanja. Softver izračunava kutno odstupanje na korisnički-definiranim-presjecima, uspoređujući geometriju opružne ploče s nominalnim CAD-om. Prirubnica dizajnirana na 90 stupnjeva koja se otvara na 93 stupnja treba da je površina matrice presavijena na približno 87 stupnjeva tako da elastični oporavak dovodi krajnji kut do cilja. Točan iznos naknade ovisi o stupnju materijala, radijusu savijanja i povijesti oblikovanja na toj lokaciji.
Kritičan uvid iz trenutne prakse: za AHSS i aluminij visoke-čvrstoće, uobičajena pretpostavka simulacije da se materijal ponaša identično pod napetosti i kompresijom dovodi do nepouzdanih predviđanja opruge. Podatke o testiranju-kompresije, iako ih je teže dobiti, značajno poboljšavaju točnost predviđanja za te materijale. Bez toga se kompenzacijske iteracije u fizičkom svijetu umnožavaju.
Tumačenje simulacijskih izvješća za dizajnerske odluke
Softver za simulaciju stvara veliku količinu izlaza. Znajući koji su rezultati važni i koji pragovi pokreću reviziju dizajna, odvaja učinkovitu upotrebu od skupog generiranja brojeva. Ovdje su ključni rezultati simulacije i što svaki govori dizajneru matrice:
- Karta stanjivanja:Pokazuje postotak smanjenja debljine u svakoj točki oblikovanog dijela. Prihvatljive granice obično se kreću od 20-25% maksimalnog stanjivanja za strukturne dijelove. Prekoračenje toga ukazuje na rizik kvara materijala ili nedovoljnu marginu mogućnosti oblikovanja za varijacije proizvodnje.
- Dijagram granice oblikovanja (FLD):Preslikava deformacijsko stanje svakog elementa u odnosu na graničnu krivulju formiranja materijala. Elementi u zelenoj zoni (ispod 70% FLC) imaju ugodnu sigurnosnu marginu. Žuta zona (70-90% FLC) označava rubnu sposobnost oblikovanja. Crvena zona (iznad FLC) predviđa kvar.
- Indikator bora:Identificira područja gdje tlačno naprezanje premašuje otpornost materijala na izvijanje. Manja bora na područjima koja su kasnije odrezana mogu biti prihvatljiva. Nabori na funkcionalnim površinama zahtijevaju modifikaciju procesa, obično povećani pritisak veziva ili promjene geometrije proizvoda.
- Nacrtaj-u mjerenju:Prati koliko daleko materijal teče prema unutra od praznog ruba tijekom oblikovanja. Neravnomjerno uvlačenje-sugerira neuravnotežene sile zadržavanja ili nepravilan oblik praznine. Ciljane vrijednosti-uvlačenja dolaze iz plana toka materijala proizvodnog inženjera.
- Karta opružnog pomaka:Prikazuje veličinu i smjer dimenzijskog odstupanja nakon istovara. Područja koja premašuju specifikaciju geometrijske tolerancije dijela zahtijevaju kompenzaciju ili promjenu procesa.
- Raspodjela deformacija po debljini:Otkriva gdje se materijal zgušnjava (zone kompresije) i stanjuje (zone napetosti). Zadebljanje iznad 5-8% u područjima rubova upozorava na potencijalno naboranje ili smetnje kalupa tijekom sljedećih operacija.
Kada rezultati zahtijevaju reviziju dizajna ovisi o zoni ozbiljnosti i funkcionalnim zahtjevima dijela. Kozmetičku ploču s vidljivim tragovima stanjivanja na površini A- treba revidirati čak i pri stanjivanju od 15%. Strukturni nosač skriven unutar sklopa može tolerirati stanjivanje od 25% ako preostala debljina stijenke još uvijek zadovoljava zahtjeve opterećenja. Kontekst donosi odluku, a ne jedan univerzalni prag.
Iterativni tijek rada izgleda ovako: pokrenite simulaciju, pregledajte rezultate prema kriterijima prihvaćanja, izmijenite geometriju kalupa ili parametre procesa, ponovno -simulirajte i usporedite. Iskusni inženjeri simulacije obično konvergiraju u 3-6 iteracija za standardne dijelove. Složene ploče s višestrukim stanicama za oblikovanje, mješovitim operacijama izvlačenja i oblikovanja te materijalima osjetljivim na povrat može zahtijevati 10 ili više ponavljanja, što je još uvijek daleko jeftinije od fizičkih petlji za isprobavanje od 5000 do 20 000 USD po ciklusu.
Ostaje jedna praktična praznina. Simulacija potvrđuje da dizajn može proizvesti usklađeni dio, ali ne može zamijeniti akumulirano znanje kodirano u dobro-strukturiranim referentnim dokumentima. Inženjeru su još uvijek potrebne tablice tolerancija, baze podataka o materijalima, katalozi komponenti i popisi za provjeru dizajna kako bi donio stotine manjih odluka kojima se simulacija ne bavi. Izgradnja te referentne knjižnice i saznanje kada prijeći dalje od samo-učenja u stručnu suradnju posljednji je dio slagalice.
Pronalaženje pouzdanih referenci za dizajn matrica i stručne podrške
Simulacija zatvara petlju validacije dizajna, ali stotine manjih odluka koje ulaze u tu simulaciju, vrijednosti zazora, materijalne konstante, specifikacije komponenti, pravila tolerancije, sve se nalazi u referentnim dokumentima. Kvaliteta tih referenci izravno utječe na kvalitetu vašeg alata. Preuzimanje dizajna matrice za žigosanje u PDF-u iz neprovjerenog izvora može uvesti zastarjele formule ili netočne podatke o materijalu koji šire pogreške kroz svaki izračun izgrađen na njemu.
Dakle, kako odvojiti vjerodostojne resurse od recikliranog sadržaja? I kada samo{0}}učenje doseže svoje granice?
Ocjenjivanje PDF izvora i tehničkih standarda
Ne zaslužuje svaki dokument koji sebe naziva referentnim vodičem za dizajn matrica za inženjere prostor na polici. Potražite ove oznake kvalitete prije nego što povjerujete bilo kojem tehničkom PDF-u:
- Kontrola revizije i datum:Vjerodostojne reference nose brojeve revizije i datume objave. Priručnik o dizajnu matrice za žigosanje PDF bez povijesti verzija ne može se provjeriti u odnosu na trenutne standarde materijala ili ažurirane proizvodne prakse.
- Akreditacije autora:Dokumenti čiji su autori praktički inženjeri alata, objavljeni od strane priznatih industrijskih tijela ili razvijeni unutar OEM programa imaju veću težinu od anonimnih kompilacija.
- Reference OEM specifikacije:Vodiči za kvalitetu citiraju specifične standarde (ASTM, ISO, SAE) umjesto da iznose nepotkrijepljene opće tvrdnje. Unakr-referenciranje u odnosu na te standarde potvrđuje sadržaj.
- Strukturirana metodologija:Pouzdana referenca slijedi logičan slijed od ulaza (svojstva materijala, geometrija dijela) preko izračuna do izlaza (dimenzije matrice, parametri procesa). Ako dokument donosi prerane zaključke bez pokazivanja puta, postupajte s njim skeptično.
Utvrđeni izvori uključuju Crvenu knjigu Dayton Rogersa, priznatu u cijeloj industriji kao-priručnik za precizne postupke oblikovanja metala koji pokrivaju tolerancije, radijuse savijanja, pravila za zatvaranje i smjernice za izradu. Akademske platforme poputKnjižnica tehničkih standarda Sveučilišta Cornellomogućiti pristup standardima ASTM, IEEE, ISO i SME putem pretplata koje osiguravaju da je sadržaj aktualan i ispravno održavan. Društvo inženjera proizvodnje (SME) održava tehničke resurse dostupnima putem digitalnih knjižnica kao što je Knovel koje pokrivaju metodologiju dizajna u strukturiranim,-recenziranim formatima.
Izrada referentne knjižnice za profesionalni dizajn kalupa
Radni inženjer alata treba više od jednog dokumenta. Trebate knjižnicu organiziranu prema funkciji, a svaki resurs služi različitoj svrsi tijekom različitih faza rada na dizajnu:
- Baze podataka svojstava materijala:Vlačna čvrstoća, granica tečenja, istezanje, n-vrijednost i r-vrijednost za svaku leguru koju utisnete. Oni se izravno unose u izračune klirensa, predviđanja sposobnosti oblikovanja i procjene tonaže.
- Standardi tolerancije i razmaka:Tablice koje kodificiraju prihvatljive zazore, visine srha i tolerancije dimenzija prema materijalu i debljini. Oni postaju vaša baza za svaku novu kockicu.
- Kontrolne liste dizajna:Korak{0}}po-popisi provjere koji pokrivaju pregled izgleda trake, specifikaciju komponenti, kompatibilnost tiska i pripremu za isprobavanje. Popisi za provjeru sprječavaju slijepe točke-inženjera s iskustvom gdje poznavanje uzrokuje preskakanje koraka.
- Katalozi komponenti:Specifikacije za standardne probojce, gumbe za kalupe, opruge, sustave vodilica i pričvršćivače od glavnih dobavljača. Poznavanje onoga što je komercijalno dostupno sprječava prekomjerno-inženjersko prilagođeno rješenje za već riješene probleme.
- OEM i specifikacije kupaca:Posebni- zahtjevi tvrtke za kvalitetu rubova, ravnost, certifikaciju materijala i izvješćivanje o dimenzijama koji nadjačavaju opće industrijske standarde.
Organizirajte ih prema fazama projekta: idejni izgled, detaljni dizajn, isprobavanje i održavanje proizvodnje. Kada se u bilo kojoj fazi pojavi pitanje, trebali biste točno znati koji izvor na njega odgovara bez traženja ispočetka.
Povezivanje s podrškom za Expert Die Design
Referentni dokumenti izvrsni su u kodificiranju poznatih rješenja standardnih problema. Oni se bore s novim kombinacijama: neobičnim ponašanjem materijala u interakciji s uskim tolerancijama, složenim sekvencama oblikovanja s više-stanica gdje su putanje naprezanja nepredvidive ili zahtjevima za kontrolom srha koji su u sukobu s ciljnim vijekom trajanja alata. Ove situacije zahtijevaju iskustvo koje nijedan PDF ne može u potpunosti obuhvatiti.
Kada vaš dizajnerski izazov uključuje prilagođene konfiguracije probijača i podizača, ne-standardnu optimizaciju zazora za napredne materijale ili strategije zaobilaženja zareza za agresivne sekvence oblikovanja, partnerstvo s proizvođačem koji je riješio slične probleme ubrzava put od koncepta do alata-spremnog za proizvodnju.YICHENsluži ovoj ulozi za inženjere koji su obavili referentni posao i trebaju prilagođena rješenja matrica za utiskivanje, posebno za složene strukture matrica koje uključuju kontrolu srha, optimizaciju zazora i izazove protoka materijala koji nadilaze ono što standardni kataloški pristupi mogu riješiti.
Cilj nije zamijeniti samo-učenje, već ga nadopuniti. Jaka referentna biblioteka čini vas boljim suradnikom s proizvodnim partnerima jer govorite istim tehničkim jezikom i razumijete ograničenja. Najbolji rezultati se postižu kada se temeljito inženjersko znanje spoji s-testiranom proizvodnom sposobnošću, pretvarajući PDF teoriju u dijelove koji se isporučuju.
Dizajn matrice za utiskivanje PDF: Često postavljana pitanja
1. Što bi trebao sadržavati PDF dizajn matrice za žigosanje?
Sveobuhvatni PDF dizajn matrice za utiskivanje trebao bi pokriti odabir vrste matrice (progresivna, složena, prijenosna), specifikacije komponenti matrice, metode izračunavanja zazora prema vrsti materijala, načela optimizacije rasporeda trake, smjernice za projektiranje zaobilaznih zareza i standarde tolerancije. Reference kvalitete također uključuju tablice svojstava materijala, formule za procjenu tonaže i strukturirane popise za provjeru koje inženjeri mogu primijeniti izravno tijekom CAD sesija ili u tisku. Potražite dokumente s kontrolom revizije, vjerodajnicama autora i citatima prema priznatim standardima kao što su ASTM ili ISO.
2. Kako se izračunava zazor kalupa za različite metalne lima?
Zazor matrice izračunava se kao postotak debljine materijala po strani. Standardna početna točka je 10-11% debljine materijala, ali ispravna vrijednost ovisi o vlačnoj čvrstoći i duktilnosti materijala. Blagi čelik obično koristi 8-12%, nehrđajući čelik 12-16%, aluminij 6-10%, a čelici visoke čvrstoće 14-20%. Materijali veće čvrstoće zahtijevaju veće razmake jer su otporniji na smicanje agresivnije. Odgovarajući zazor osigurava čisto spajanje ravnina loma od rubova probojca i matrice, smanjujući visinu srha i produžujući životni vijek alata.
3. Koja je svrha premosnih zareza u kalupima za progresivno utiskivanje?
Premosni urezi prekidaju prijenos naprezanja između stanica u progresivnom kalupu. Kada stanica za oblikovanje vuče ili savija materijal, stvara se vlačno naprezanje koje se može širiti kroz noseću traku, iskrivljujući lokacije pilot rupa i uzrokujući pogrešno uvlačenje na nizvodnim stanicama. Negativni zaobilazni zarezi uklanjaju materijal kako bi se stvorile otvorene reljefne zone, dok pozitivni zaobilazni zarezi ostavljaju fleksibilne jezičke koji apsorbiraju deformacije. Ispravno postavljanje zareza neposredno uzvodno od stanica za oblikovanje sprječava kumulativnu pogrešku nagiba, izvijanje trake i dimenzionalno pomicanje po progresiji.
4. Kako FEA simulacija poboljšava dizajn matrice za utiskivanje?
Analiza konačnih elemenata predviđa ponašanje materijala prije izrade bilo kakvog fizičkog alata, identificirajući rizike stanjivanja, zone bora i veličinu opruge kroz virtualno oblikovanje. Alati kao što su AutoForm i Dynaform koriste dijagrame ograničenja oblikovanja za procjenu granica mogućnosti oblikovanja u svakoj točki na dijelu. Dizajn matrice za kompenzaciju povratnog povrata oslanja se na iterativnu simulaciju za primjenu geometrijskih pomaka tako da se dijelovi vraćaju natrag u ciljane dimenzije. Ovaj pristup obično smanjuje iteracije fizičke probe sa 5-8 ciklusa na 1-2, čime se štedi 20 000 USD do 100 000 USD ili više u troškovima prerade po alatu.
5. Kada bi inženjeri trebali surađivati s proizvođačem kalupa po narudžbi umjesto da se oslanjaju na PDF reference?
PDF reference učinkovito rješavaju standardne probleme, ali nove kombinacije uskih tolerancija, neobičnih materijala i složenih sekvenci oblikovanja s više-stanica često premašuju ono što dokumentirane smjernice pokrivaju. Inženjeri imaju koristi od proizvodnih partnera kao što je YICHEN kada projekti uključuju prilagođene konfiguracije probijača i podizača, ne-standardnu optimizaciju zazora za napredne čelike visoke-čvrstoće ili agresivne strategije zaobilaženja zareza za duboko oblikovanje. Iskusni proizvođač kalupa provjerava dizajn u odnosu na proizvodnu stvarnost, rješavajući izazove u kojima je ponašanje materijala u interakciji s ograničenjima alata na načine koje opće reference ne mogu predvidjeti.


