


Čemu služe stezaljke za štancanje i zašto su važne
Zamislite da vaša preša radi brzinom od 60 udaraca u minuti. Gornja matrica udara o materijal, stvara tisuće funti obrnutog opterećenja, a vibracije se mreškaju kroz podupirač. Što drži obje polovice matrice zaključane u položaju kroz sve to? Odgovor je vaš sustav stezanja, a ako on zakaže, sve nizvodno otkazuje s njim.
Definicija i temeljna funkcija stezaljki za štancanje
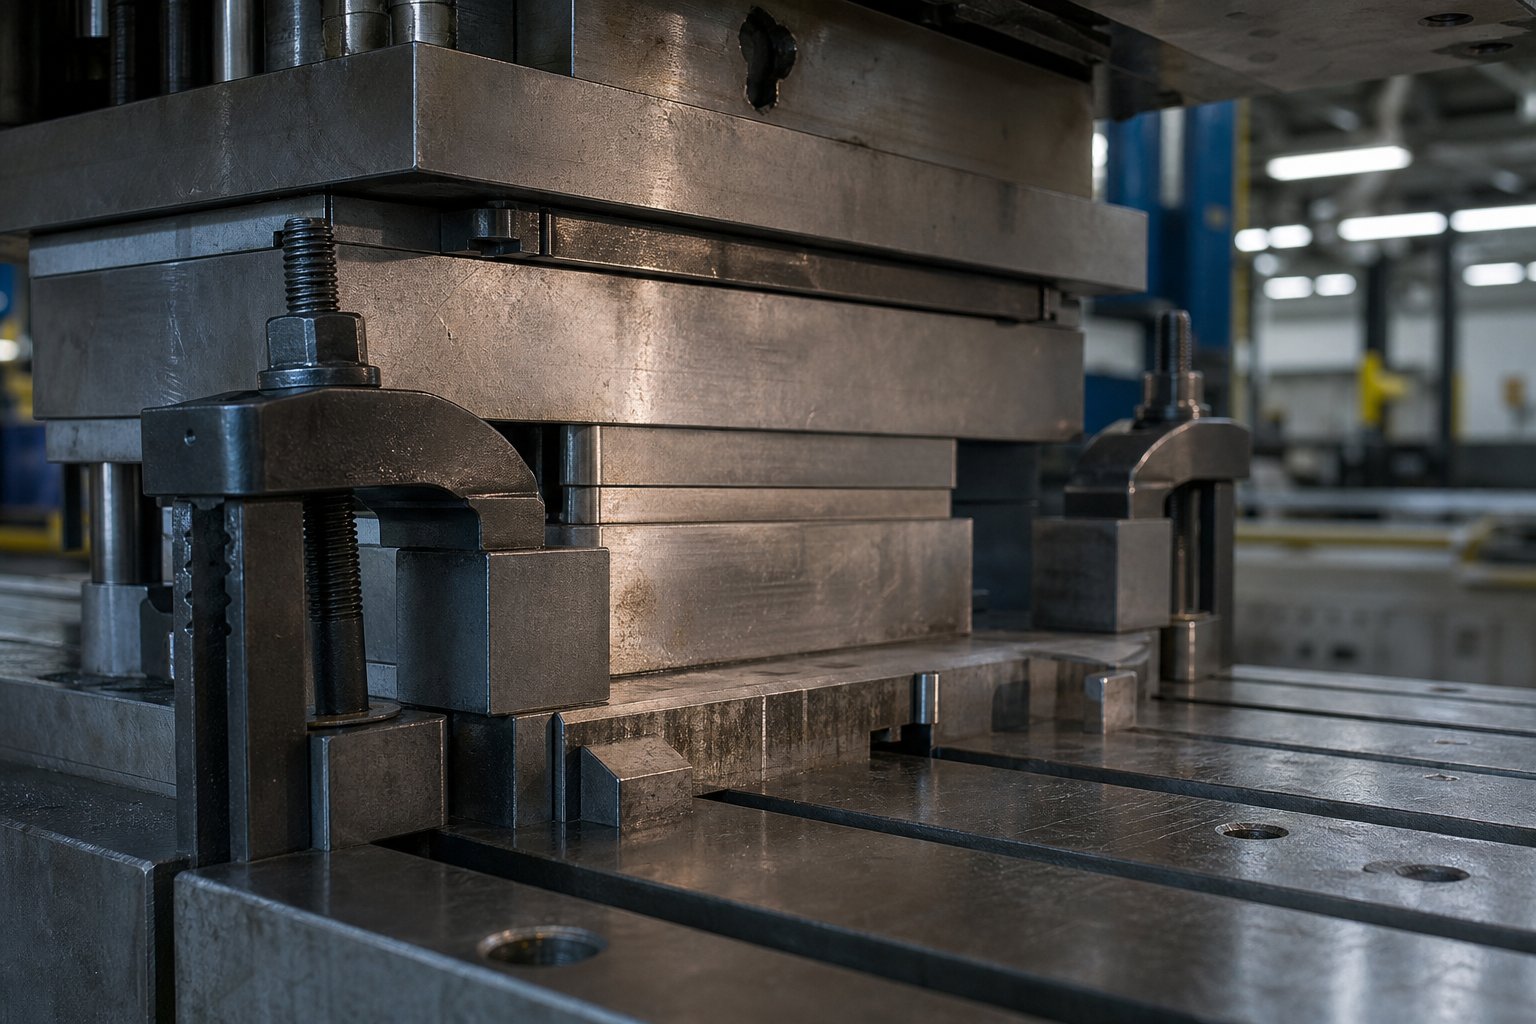
Stezaljke matrice za utiskivanje mehanički su ili se -pokreću uređaji koji pričvršćuju gornju i donju polovicu alata za prešanje (matrice) na klizač (klizač) i ploču potpore, odupirući se svim statičkim i dinamičkim silama koje nastaju tijekom ciklusa utiskivanja.
U preši za utiskivanje, gornja polovica matrice se pričvršćuje na klizač, dok je donja polovica stegnuta ili pričvršćena vijcima za postolje ili podupirač. Stezaljka matrice kritično je sučelje između ovih komponenti alata i same strukture preše. Njegov posao nadilazi jednostavno držanje teškog čeličnog bloka na mjestu. Svaki hod preše proizvodi sile oblikovanja, udar-kroz udar, sile skidanja i vibracije. Stezaljka matrice mora izdržati sva ta opterećenja opetovano, često milijune ciklusa tijekom proizvodne serije, bez dopuštanja čak i djelomičnog pomicanja papuče matrice u odnosu na prešu.
Zašto integritet stezanja utječe na kvalitetu dijelova i sigurnost tiska
Kada razmišljate o problemima s kvalitetom dijelova, stezanje se rijetko okrivljuje. Ali trebalo bi. Matrica koja se pomiče čak i nekoliko tisućinki inča sredi-hoda uvodi dimenzionalne varijacije u svaki utisnuti dio koji slijedi. Promjena-za-razmaka od udarca. Piloti se više ne poravnavaju s prethodno-probušenim rupama. Progresivne stanice gube registraciju. Rezultat je otpad, oštećenje alata i neplanirani zastoji.
Sigurnosna dimenzija je jednako ozbiljna.Spoj-za postavljanje kalupa podložni su cikličkom opterećenjuod vibracija tiska i ponovnog torkinga koje dolazi s ponovljenom uporabom. Jedna pokvarena stezaljka pod dinamičkim opterećenjem može osloboditi dio matrice težak stotine ili tisuće funti. Zbog toga redundantno pričvršćivanje, ispravna provjera zakretnog momenta i ispravan odabir stezaljke nisu izborni najbolji postupci. To su osnovni sigurnosni zahtjevi za svaku postavu tiska.
Ovaj vodič pokriva cijeli životni ciklus steznih stezaljki: vrste i principe rada, izračune sile stezanja, postupke ugradnje, rasporede održavanja i strukturirani okvir za odlučivanje za odabir pravog sustava. Bez obzira jeste li tehničar za prešu koji svakodnevno postavlja matrice, inženjer alata koji specificira stezanje za novu progresivnu matricu ili upravitelj operacija koji procjenjuje nadogradnje brze izmjene matrica, odjeljci koji slijede pružit će vam tehničku dubinu za donošenje sigurnih odluka.
Potpuna taksonomija vrsta stezaljki
Ne obavljaju svi stezni uređaji isti posao na isti način. Nožna stezaljka koja drži malu složenu matricu u OBI preši od 60 tona nema gotovo ništa zajedničko s magnetskom pločom koja osigurava progresivni alat u preši za prijenos od 1000 tona. Ipak, oboje spadaju pod kišobran stezanja matrice. Da biste ispravno odabrali, potrebna vam je jasna slika svake dostupne kategorije, kako svaka od njih drži kockicu i gdje koja najbolje odgovara.
Vrste ručnih stezaljki i njihove konfiguracije
Ručne stezaljke oslanjaju se na ljudskog operatera koji postavlja, zateže i provjerava svaku točku pričvršćivanja. Oni su najčešća i najjeftinija kategorija, ali zahtijevaju disciplinu u primjeni momenta i dosljednosti postavljanja.
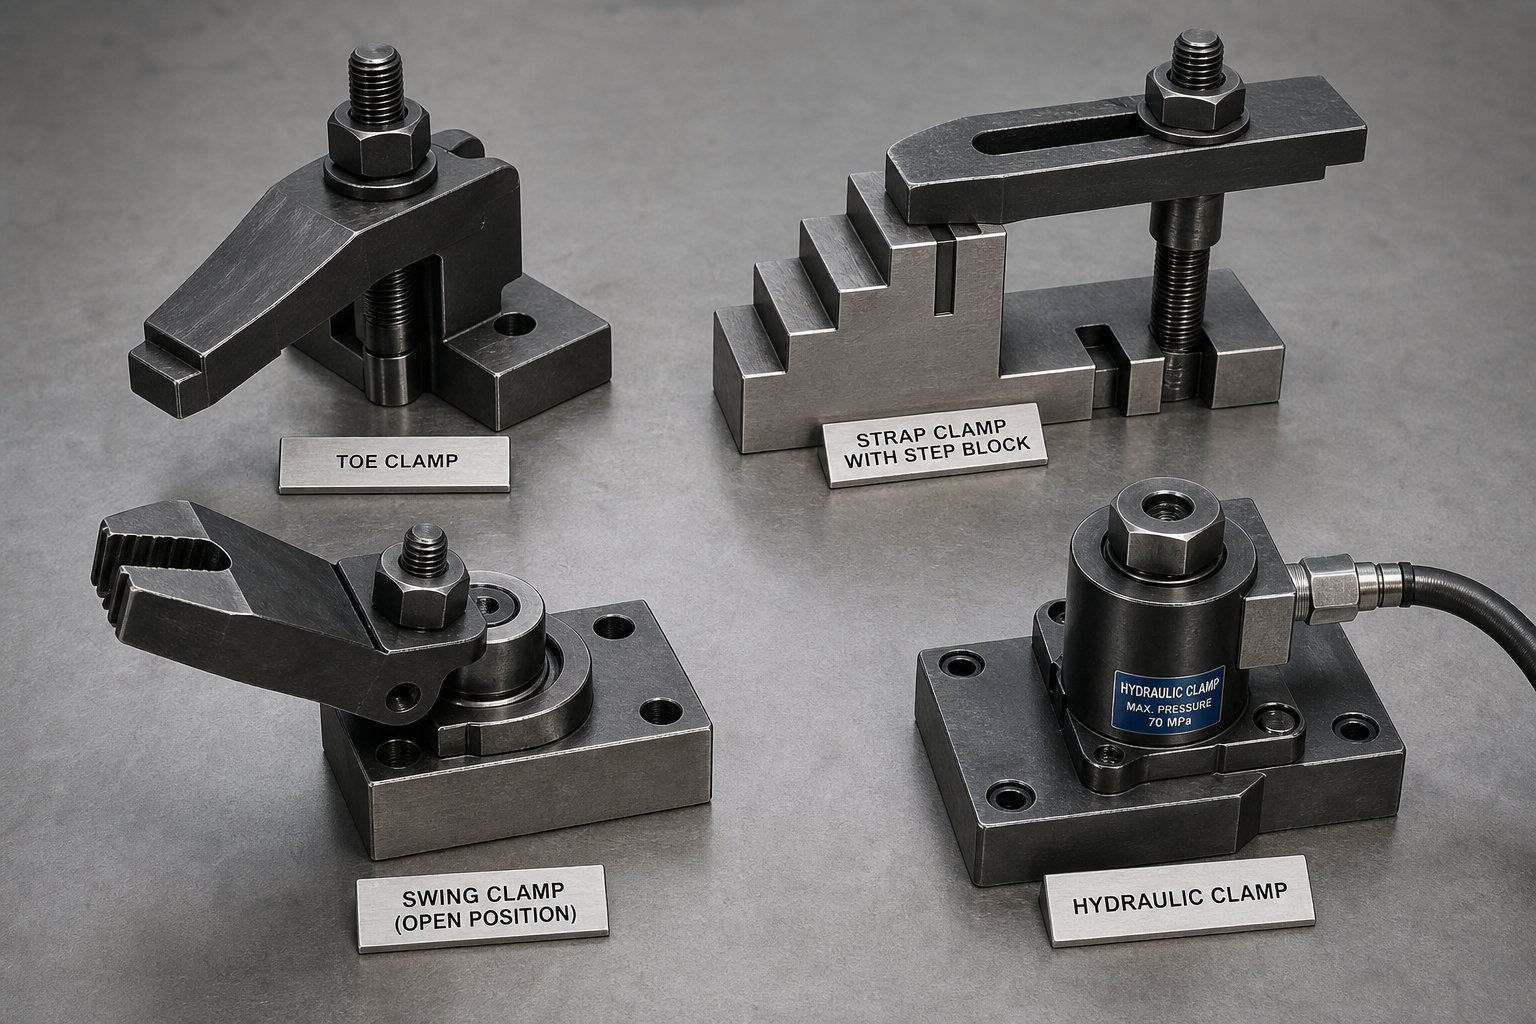
Stezaljke za prsteuhvatite rub papuče matrice kratkim,-profilnim prstom koji zakači preko prirubnice matrice. AT-slot vijak provlači se kroz utor za podupirač, a matica povlači vrh prema dolje prema površini matrice. Dobro funkcioniraju u skučenim prostorima gdje je prostor iznad glave ograničen, a često ćete ih vidjeti na manjim OBI i prešama s-okvirom koji rade s-poslovi niske tonaže.
Stezaljke za remen(ponekad zvane polužne stezaljke ili D stezaljke u radnji) koriste ravnu čeličnu šipku koja predstavlja most između ruba papuče matrice i točke oslonca kao što je stubni blok. Jedan kraj dodiruje matricu, drugi se oslanja na blok stepenica, a T-vijak u sredini povlači šipku prema dolje kako bi stvorio silu stezanja putem poluge-poput mehaničke prednosti. Trakaste stezaljke su svestrane i jeftine, što ih čini zadanim izborom za radionice koje rade s različitim veličinama matrica.
Setovi stepenica i stezaljkiuparite sa stezaljkama za remen kako biste premostili visinsku razliku između površine papuče i podupirača. Koračni blokovi dolaze u stupnjevitim veličinama, omogućujući rukovatelju da visinu oslonca prilagodi gotovo bilo kojoj debljini papuče. Dobro-usklađeni blok stepenica i set stezaljki održavaju remen ravnomjerno, što ravnomjerno raspoređuje silu stezanja. Kada se remen nagne jer je visina stepenice pogrešna, većina opterećenja koncentrira se na vijak, a ne na rub matrice, dramatično smanjujući učinkovitu snagu držanja.
Stezaljke za ljuljanjezakrenite u položaj preko prirubnice matrice i blokirajte T-vijkom. Njihova glavna prednost je brzina: operater skreće tijelo stezaljke s puta tijekom umetanja matrice, zatim ga okreće natrag i zateže. Ovo eliminira potrebu za potpunim uklanjanjem i ponovnim umetanjem stezaljke za svaku promjenu. Okretne stezaljke odgovaraju prešama s čestim izmjenama kalupa gdje potpuni hidraulički sustavi nisu opravdani.
Klizne stezaljkepomaknite bočno duž T-utora kako biste prilagodili različite širine matrice bez ponovnog postavljanja vijka. Smanjuju varijabilnost postavljanja držeći stezaljku na unaprijed-indeksiranom mjestu koje treba samo bočno podešavanje klizača. Naći ćete ih na prešama koje pokreću obitelji matrica sa sličnim, ali ne identičnim otiscima.
Power{0}}Actuated Clamping Technologies
Kada želite ukloniti varijabilnost rukovatelja i smanjiti vrijeme prebacivanja, sustavi-pokretani strujom preuzimaju to. Oni primjenjuju dosljednu, ponovljivu silu pritiskom na gumb.
Hidraulične stezaljkekoristite tekućinu pod pritiskom koja djeluje na klip za stvaranje sile stezanja. Korišteni su u oblikovanju metalaviše od 50 godinai ostaju jako prihvaćeni zbog svoje fleksibilnosti i pouzdanosti. Hidrauličke stezaljke mogu biti vanjske (klizne u T-utore i hvataju rubove matrice), fiksne-montaže (pričvršćene izravno na podupirač ili klizač) ili unutarnje (integrirane u postolje preše). Unutarnje konfiguracije uključuju okretne stezaljke koje isporučuju 7 do 19 tona sile po jedinici, okretne stezaljke za sudopere koje pružaju do 25 tona i unutarnje stezaljke za povlačenje koje hvataju T-stezne šipke pričvršćene na podploče. Sigurnosne značajke kao što su upravljački ventili za-propuštanje i nepovratni-ventili koji upravljaju pilotom osiguravaju da matrica ostane stegnuta čak i tijekom gubitka struje ili kvara hidrauličkog voda.
Magnetski i hidromehanički sustavi
Sustavi magnetskog stezanjakoristite elektropermanentne magnete ugrađene u prilagođene ploče pričvršćene vijcima za postolje i klizač. Aktivacija sustava zahtijeva samo oko 0,5 do 3 sekunde električne energije za prijelaz iz nestegnutog u stegnuti. Nakon što se napajaju, magneti drže matricu bez kontinuiranog povlačenja energije, održavajući punu snagu čak i tijekom nestanka struje. Koncentrirano magnetsko polje prodire otprilike 0,625 inča u bazu matrice, osiguravajući ravnomjerno zadržavanje-bez izobličenja preko cijele kontaktne površine. Magnetske ploče ne zahtijevaju standardizaciju matrice kao što to često čine hidraulički sustavi, iako zahtijevaju ravne, čiste površine matrice izrađene od magnetski-kompatibilnog čelika za maksimalnu silu držanja.
Hidromehaničke stezaljkepremostiti jaz između potpuno ručnih i potpuno automatiziranih pristupa. Koriste T-vijke i steznu maticu, slično konvencionalnoj postavci, ali integriraju unutarnji klip koji stvara pritisak kada rukovatelj primijeni točan zakretni moment. Zatik indikatora prednaprezanja pruža trenutnu vizualnu potvrdu da je vijak pravilno napunjen. Isplata je značajna: hidromehanička stezaljka s T-vijkom od 1-inča stvara 22 000 funti sile stezanja sa samo 22 ft-lbs momenta. To daje štancarima povratnu informaciju i dosljednost energetskog sustava dok zadržava jednostavnost ručnog tijeka rada.
| Tip | Metoda aktiviranja | Tipični raspon tonaže | Die Promjena brzine | Relativni trošak |
|---|---|---|---|---|
| Stezaljka za prste | Ručno (T-vijak i matica) | Do 200 tona | Sporo (15-30 min po kockici) | Vrlo nisko |
| Remen / D stezaljka | Ručno (T-vijak, stepenica) | Do 400 tona | Sporo (15-30 min po kockici) | Niska |
| Koračni blok i set stezaljki | Ručno (upareno s remenom) | Do 400 tona | Sporo (15-30 min po kockici) | Niska |
| Zakretna stezaljka | Ručno (zakretnica i T-vijak) | Do 300 tona | Umjereno (10-20 min) | Nisko-Srednje |
| Klizna stezaljka | Ručno (bočni klizač, T-vijak) | Do 300 tona | Umjereno (10-20 min) | srednje |
| Hidraulička stezaljka | Hidraulički tlak (klip) | 50-2,000+ tona | Brzo (1-5 min) | visoko |
| Magnetska ploča | Elektropermanentni magnet | 50-2,000+ tona | Vrlo brzo (0,5-3 s vrijeme stezanja) | Vrlo visoko |
| Hidromehanička stezaljka | Ručni moment + unutarnji klip | Do 600 tona | Umjereno (5-15 min) | srednje |
Svaka kategorija zauzima različito mjesto duž spektra troškova, brzine i automatizacije. No saznanje o vrsti stezaljke samo će vas dovesti do pola puta. Razumijevanje mehaničkih principa koji stoje iza svake metode zadržavanja i prepoznavanje načina na koji se ti principi kvare u stvarnim radnim uvjetima ono je što razlikuje pouzdane postavke od onih koje se pomiču sredi-hoda.
Kako svaka tehnologija stezanja funkcionira na mehaničkoj razini
Stezaljka ili drži ili ne drži. Ali kada netko zakaže tijekom proizvodnje, dijagnosticiranje zašto zahtijeva više od vizualnog pregleda. Zahtijeva razumijevanje fizike koja je uopće stvorila silu držanja. Svaka tehnologija stezanja oslanja se na suštinski drugačiji mehanizam i svaka se drugačije degradira pod-uvjetima stvarnog svijeta. Poznavanje onoga što se događa unutar stezaljke daje vam mogućnost da točno odredite problem gubitka sile stezanja matrice prije nego što manji problem postane katastrofalan pomak matrice.
Trenje i mehanička prednost u ručnim stezaljkama
Svaka ručna stezaljka, bez obzira radi li se o stezaljci s remenom, stezaljkom za prste ili stezaljkom u stilu dimida, drži matricu kroz isti osnovni princip: vijak pod napetošću stvara normalnu silu između površine stezaljke i površine papuče matrice, a trenje između tih površina opire se bočnom pomicanju. Mehanička prednost dolazi od geometrije poluge. U stezaljci trake, vijak se nalazi između ruba matrice i bloka koraka. Što je vijak bliže matrici (umjesto centriran), veći je udio sile stezanja prenesen na površinu matrice.
- T-svornjak s prorezom koji osigurava aksijalnu napetost
- Remen ili nožni prst koji djeluje kao poluga
- Koračni blok koji pruža reakcijsku točku uporišta
- Matica ili pričvršćivač koji pretvara okretni moment u linearno prednaprezanje
Što ovdje uzrokuje gubitak sile? Ulje ili mazivo za utiskivanje na površini papuče matrice smanjuje koeficijent trenja, ponekad za 30 do 50 posto. Toplinski ciklus tijekom dugih proizvodnih ciklusa uzrokuje opuštanje vijka dok se zatvarač širi i skuplja. Vibracija postupno olabavi zahvat konca. Ako primijetite da ručna stezaljka gubi prianjanje u-hodu, prvo provjerite ima li kontaminacije na kontaktnim površinama, a zatim provjerite zadržavanje zakretnog momenta na vijku.
Multiplikacija hidrauličkog tlaka i dizajn klipa
Hidrauličke stezaljke iskorištavaju Pascalov zakon: pritisak koji se primjenjuje na zatvorenu tekućinu prenosi se jednako u svim smjerovima. Klip pumpe malog-promjera tlači hidrauličku tekućinu, koja djeluje na stezni klip većeg{2}}promjera. Omjer površine između dva klipa višestruko povećava ulaznu silu, generirajući tone opterećenja stezanja iz skromne hidrauličke opskrbe.
- Tlak u sustavu generiranja hidrauličke pogonske jedinice (obično 3.000-5.000 PSI)
- Smjerni regulacijski ventili usmjeravaju tekućinu za stezanje ili otpuštanje
- Stezni klip pretvara pritisak u linearnu silu
- Nepovratni-ventili koji blokiraju tlak ako nestane dovoda
- Senzori tlaka prate-status stezaljke u stvarnom vremenu
Načini kvarova ovdje se razlikuju od ručnih sustava. Degradacija brtve omogućuje unutarnje curenje, postupno smanjujući silu koju klip može podnijeti. Kontaminacija ulja metalnim česticama ubrzava trošenje brtve. Ekstremne temperature mijenjaju viskoznost tekućine, utječući na vrijeme odziva i vršni tlak. Hidraulička stezaljka koja savršeno drži pri pokretanju, ali zaluta nakon četiri sata proizvodnje često ukazuje na sporo unutarnje curenje iza istrošene brtve klipa, a ne na vanjski problem.
Principi stezanja elektromagnetskog polja
Sustav magnetskog stezanja matrice radi na potpuno drugačijoj fizičkoj osnovi. Elektropermanentni magneti kombiniraju dva materijala: aluminij-nikal-kobalt (AlNiCo), koji se lako magnetizira i demagnetizira, i neodim, koji zadržava svoje magnetsko stanje s iznimnom čvrstoćom. Kratki električni impuls usmjerava AlNiCo polove da rade s neodimijem, projicirajući koncentrirano magnetsko polje nekoliko inča izvan površine ploče. Reverzni impuls okreće AlNiCo polove kako bi se suprotstavili neodimiju, kolapsirajući polje natragu potpunosti unutar same ploče.
- Neodimijski magneti koji pružaju jakost osnovnog polja (visoka koercitivnost)
- AlNiCo elementi koji djeluju kao promjenjivi flux gateovi (niska koercitivnost)
- Kućište magnetske ploče s mrežnim uzorkom sjevernog-južnog pola
- Električna zavojnica isporučuje kratke aktivacijske i deaktivacijske impulse
- Senzori blizine koji provjeravaju kontakt matrice (otkrivaju praznine veće od 0,007 in.)
Sadašnji sustavi isporučuju do 14 tona sile držanja po kvadratnom stopalu, ali taj broj uvelike ovisi o površinskim uvjetima. Svaki zračni raspor, naslage hrđe, čepovi ili ne-magnetski materijal između ploče i matrice smanjuje prijenos toka i slabi držanje. Temperatura je također bitna: standardne magnetske ploče izdržavaju do 250 stupnjeva Fahrenheita, a specijalne jedinice imaju ocjenu od 450 stupnjeva uz znatno veću cijenu. Za razliku od hidrauličkih sustava, ne postoji ništa što bi curilo ili se mehanički istrošilo. Ali prljava površina podupirača je uzrok broj jedan smanjene sile držanja u magnetskim sustavima.
Rad s hidromehaničkim stezaljkama kombinira elemente ručnog i hidrauličkog pristupa. Operater ručno zateže T-vijak, ali tijelo stezaljke sadrži zatvorenu komoru klipa. Kako okretni moment dosegne ciljnu vrijednost, unutarnji klip stvara tlak, mehanički blokirajući predopterećenje dok izvlači vizualni pokazivač. Ovo samostalno-hidrauličko pojačanje znači da T-vijak od 1-inča proizvodi 22 000 funti sile stezanja od samo 22 ft-lbs okretnog momenta. Nije potrebno vanjsko hidraulično napajanje. Ako se ta igla indikatora uvuče tijekom vožnje, imate neposredan dokaz da je predopterećenje vijka palo, čineći gubitak sile vidljivim, a ne skrivenim.
Svaka tehnologija ima posebnu osjetljivost na okoliš: ulje uništava ručne stezaljke-temeljene na trenju, trošenje brtvi potkopava hidraulične sustave, a površinska kontaminacija razgrađuje magnetske ploče. Prepoznavanje načina kvara koji se odnosi na vaš sustav prvi je korak prema njegovom sprječavanju. Sljedeće praktično pitanje je koliku ukupnu silu vaše stezaljke uopće trebaju generirati, što ovisi o vašem kapacitetu preše, brzini hoda i specifičnim silama koje vaša matrica proizvodi tijekom oblikovanja.
Proračun sile stezanja i pravila za dimenzioniranje
Znati koju vrstu stezaljke koristiti samo je pola problema. Druga polovica je znati koliku ukupnu silu mora isporučiti vaš sustav stezanja. Pogriješite li ovo i bit ćete ili previše-inženjera (gubljenje novca i vremena za postavljanje) ili manje-inženjera (rizik pomaka matrice, zamora pričvršćivača i oštećenog alata). Iznenađujuće, većina smjernica za izračun sile stezanja jednostavno ne postoji u standardnim referencama alata. Evo kako to sustavno obraditi.
Praktično pravilo sile stezanja i njihova inženjerska osnova
Industrija-prihvaćena polazišta za zahtjeve za silu stezanja preše proizlaze iz dva dobro-utvrđena pravila, na koja se pozivaju proizvođači kaoPascali pojačano u PMA tehničkoj literaturi:
- Preše radilice:Ukupna sila stezanja trebala bi iznositi najmanje 10% nazivne tonaže stroja.
- Brzi-presovi:Ukupna sila stezanja trebala bi iznositi najmanje 20% nazivne tonaže stroja.
- Hidraulične preše:Sila stezanja mora biti veća od sile otvaranja matrice.
Zašto razlika? Svodi se na dinamiku. Koljenasta preša koja radi umjerenom brzinom generira obrnutu tonažu (snap-through shock) kada probijač pukne kroz materijal. Taj šok proizvodi ubrzanja klizanja prema dolje koja mogupribližiti se 10 puta ubrzanju gravitacije, učinkovito množeći prividnu težinu gornje matrice mnogo puta tijekom nekoliko milisekundi. Sustav stezanja mora se oduprijeti ovoj trenutnoj sili odvajanja, a da ne dopusti da se papuča matrice podigne s prednje strane klipa.
Brzi{0}}presovi pogoršavaju problem. Brže brzine zaveslaja znače češće šokove s manje vremena za prigušivanje vibracija između ciklusa. Sile skidanja također rastu s brzinom jer materijal ima manje vremena da se opusti od udaraca. Pravilo 20% računa za ovo pojačano dinamično okruženje. Metoda od 20% općenito precjenjuje stvarne zahtjeve jer pretpostavlja najveću specificiranu težinu matrice i maksimalne udarce u minuti. Ta ugrađena- margina osigurava redundantnost koju zahtijeva-sigurnosno kritično pričvršćivanje.
Korak{0}}po-metodologija određivanja veličine za vašu aplikaciju
Dimenzioniranje stezne matrice slijedi logičan slijed. Prođite kroz ove korake za svaku novu postavku matrice ili kada procjenjujete ima li vaša trenutna konfiguracija odgovarajuću marginu:
- Odredite nazivni kapacitet i vrstu preše.Preša s radilicom od 600-tona daje vam osnovnu liniju. Preša velike brzine od 600 tona zahtijeva dvostruko veći postotak stezanja.
- Primijenite odgovarajuće praktično pravilo.Za ručicu od 600-tona: 600 x 0.10=60 tona minimalna ukupna sila stezanja. Za prešu velike brzine od 600 tona: 600 x 0.20=120 tona najmanje ukupno.
- Podijelite silu između gornje i donje matrice.Ravnomjerno podijelite svoj ukupni iznos: 30 tona koje drže gornju matricu na klizniku i 30 tona koje pričvršćuju donju matricu na podupirač (za primjer preše).
- Uzmite u obzir geometriju stezaljke mosta.Pri korištenju stezaljki s remenima sa stupnjevitim blokovima, samo oko pola napetosti vijka djeluje na matricu. Druga polovica gura se u blok oslonca. Ako trebate 30 tona na matrici, morate generirati 60 tona ukupnog prednaprezanja vijka na svim stezaljkama na toj polovici matrice.
- Odaberite količinu i veličinu matičnih vijaka ili stezaljki.Podijelite potrebnu silu po matrici na pola s nazivnom silom stezanja svake pojedinačne jedinice. Na primjer, ako svaki sklop T-vijka isporučuje 5 tona efektivne sile na matricu, potrebno vam je najmanje 6 stezaljki po strani (30 / 5=6).
- Provjerite osiguravaju li lokacije stezaljki uravnoteženo opterećenje.Rasporedite stezaljke simetrično po obodu matrice tako da niti jedan rub ne nosi neproporcionalan udio opterećenja zadržavanja.
Pascalov katalog ovdje bilježi važno načelo: bolje je koristiti više stezaljki pri nižoj pojedinačnoj sili nego manje stezaljki pri većoj sili. To ravnomjernije raspoređuje opterećenje po papučici matrice, smanjuje lokalizirane koncentracije naprezanja i osigurava kontinuirano zadržavanje ako jedan pričvršćivač otkaže.
Kada se standardna pravila ne primjenjuju
Smjernice od 10% i 20% dobro funkcioniraju za jednostavne operacije izrezivanja i oblikovanja. Ali određene aplikacije stvaraju sile koje guraju daleko dalje od tih pretpostavki:
- Progresivne matrice s velikim protokom materijala:Povlačenje materijala kroz više stanica za izvlačenje ili oblikovanje stvara bočne sile koje djeluju na matricu u smjerovima za koje vertikalne stezaljke nisu dizajnirane da se odupru. Što je veće smanjenje izvlačenja, to se više bočne sile prenosi na papuče matrice.
- Učitavanje izvan-centra:Kada središte primijenjene sile nije poravnato sa središtem matrice (a time i središtem stezanja), razvija se moment nagiba. Stezaljke na jednoj strani matrice preuzimaju nerazmjeran udio opterećenja. To je uobičajeno kod progresivnih matrica gdje rezanje, izvlačenje i oblikovanje ne proizvode simetrične rezultantne sile.
- Agresivne sile dizača:Dušična-opruga ili mehanički podizači koji guraju gornju matricu tijekom povratnog hoda izravno povećavaju silu odvajanja. Ako matrica koristi 8 tona sile podizača, a vi ste izračunali samo 10 tona stezanja gornje matrice, vaša je efektivna sigurnosna granica pala na 20% umjesto planiranih 100%.
- Visoko razvlačenje-na-vlačnu-čvrstoću materijala:Omjer granice razvlačenja i vlačne čvrstoće izravno utječe na veličinu obrnute tonaže. Čelici-jače i aluminijske legure s visokim omjerima YS/UTS generiraju proporcionalno veći udar-prilaza, zahtijevajući veću silu stezanja od primjene mekog čelika na istoj preši.
U ovim scenarijima pravila postotka tretirajte kao donju, a ne gornju. Dodajte sile podizača izravno svojim zahtjevima za stezanje. Za-opterećenje izvan središta, povećajte gustoću stezanja na opterećenoj strani umjesto da se oslanjate na simetrično postavljanje. A kad god vaši matični vijci obavljaju dvostruku dužnost odupirući se i okomitom odvajanju i bočnom pomaku, razmislite o dodavanju petnih blokova ili ključeva za neovisno nošenje bočne komponente, tako da vijci podnose samo vlačno opterećenje odvajanja za koje su dizajnirani.
Dobijanje točnih brojeva sile je važno, ali savršeno izračunata sila stezanja još uvijek nije uspješna ako je instalacija pogrešna. Zakretni moment primijenjen na svaki vijak, redoslijed u kojem su zategnuti i odabir hardvera određuju hoće li vaša izračunata sila stvarno dosegnuti netaknutu površinu stopice.
Postupci ugradnje i specifikacije zakretnog momenta
Dobro-odabran sustav stezaljki dimenzioniran na ispravnu silu i dalje ne radi ako tehničar koji ga ugrađuje koristi pogrešan vijak, preskoči podlošku ili zateže nasumično. Instalacija je mjesto gdje izračuni postaju stvarnost, i to je mjesto gdje većina kvarova stezanja zapravo potječe. Hardver, redoslijed i koraci provjere nakon pokretanja određuju hoće li sila koju ste izračunali na papiru doista ravnomjerno doseći površinu stopice.
T-Odabir svornjaka s prorezima i zahtjevi za zahvaćanje navoja
Ugradnjom matrice za utiskivanje dominiraju dva rasporeda pričvršćivača. Prvi jeT-vijak i maticakombinacija, gdje vijak s glavom u obliku slova T (obično promjera 1- inča) pada u podupirač ili T-utor, a matica se zateže na vrhu stezaljke. Drugi jevijak i T-maticaraspored, gdje se T-matica nalazi unutar utora, a vijak se uvlači u njega odozgo. Razlika je važna jer T-matice moraju odgovarati dimenzijama utora, što obično ograničava promjer navojne rupe na 3/4-inča. Taj manji navoj nudi samo oko 60 posto vlačne čvrstoće vijka od 1-inča iste kvalitete. Da biste postigli ekvivalentnu silu stezanja, trebat će vam gotovo dvostruko više stezaljki s postavkom vijka-i-T-matice u usporedbi s T-vijcima od 1 inča.
Duljina zahvaćanja niti je kritična. Minimalno pravilo: vijak mora zahvaćati navoje jednake najmanje jednom promjeru vijka. Za vijak od 3/4-inča uvučen u T-maticu, to znači najmanje 3/4 inča zahvata navoja. Preferirani spoj je 1,5 puta veći od promjera vijka, ili oko 1-1/8 inča za taj isti zatvarač. Vijak odgovarajuće veličine ne zahtijeva više od dvije podloške da bi se postigla ova geometrija, a navoji ne smiju prelaziti dno T-matice.
Vrsta materijala važna je jednako kao i promjer. Koristite minimalno SAE Grade 5 pričvršćivače za bilo koju primjenu stezanja matrice. To su legirani čelici, toplinski obrađeni i kaljeni prema utvrđenim specifikacijama. Svi -zavrtnji razreda 5 proizvedeni u SAD-u imaju oznaku proizvođača na glavi uz tri radijalne linije koje označavaju stupanj. Vijak bez oznake proizvođača može se uvoziti i ne zadovoljava zahtjeve mehaničke čvrstoće. Nikada nemojte koristiti obične-ugljične vijke ili komercijalnu navojnu šipku za postavljanje matrice. Obični ugljični pričvršćivači pružaju otprilike upola manju čvrstoću od razreda 5, a komercijalna navojna šipka ne pruža nikakve mehaničke specifikacije koje bi se mogle pratiti.
Redoslijed zatezanja i provjera zakretnog momenta
Čak i s pravilno odabranim hardverom, redoslijed kojim zatežete stezaljke izravno utječe na to koliko ravnomjerno matrica naliježe na podupirač. Nasumični uzorak zatezanja koncentrira pritisak stezanja na jednoj strani dok suprotni rub ostavlja pod-opterećenim. Ta neravnoteža omogućuje da se matrica ljulja ili pomiče pod opterećenjem oblikovanja, stvarajući varijaciju dimenzija dijela--dijela.
Slijedite ovaj redoslijed zatezanja stezaljke za postizanje ravnomjerne raspodjele pritiska:
- Postavite sve stezaljke labavo oko perimetra matrice. Potvrdite da je matrica centrirana na podupirač i da leži ravno.
- Prvu stezaljku pričvrstite u središte najduljeg ruba matrice (ili najbliže središtu primijenjene sile oblikovanja) tako da bude u-čvrsto u kontaktu.
- Prijeđite na stezaljku točno nasuprot (preko matrice) i pričvrstite je na isti svjetlosni kontakt.
- Prijeđite na sljedeći par suprotnih stezaljki, radeći prema van od središta u križnom -uzorku, slično kao što biste zategli glavu cilindra ili uho kotača.
- Nakon što su sve stezaljke pričvršćene, vratite se na prvu stezaljku i primijenite 50 posto konačnog zakretnog momenta u istom križnom -slijedu.
- Napravite posljednji prolaz s punim ciljnim momentom, ponovno slijedeći isti slijed.
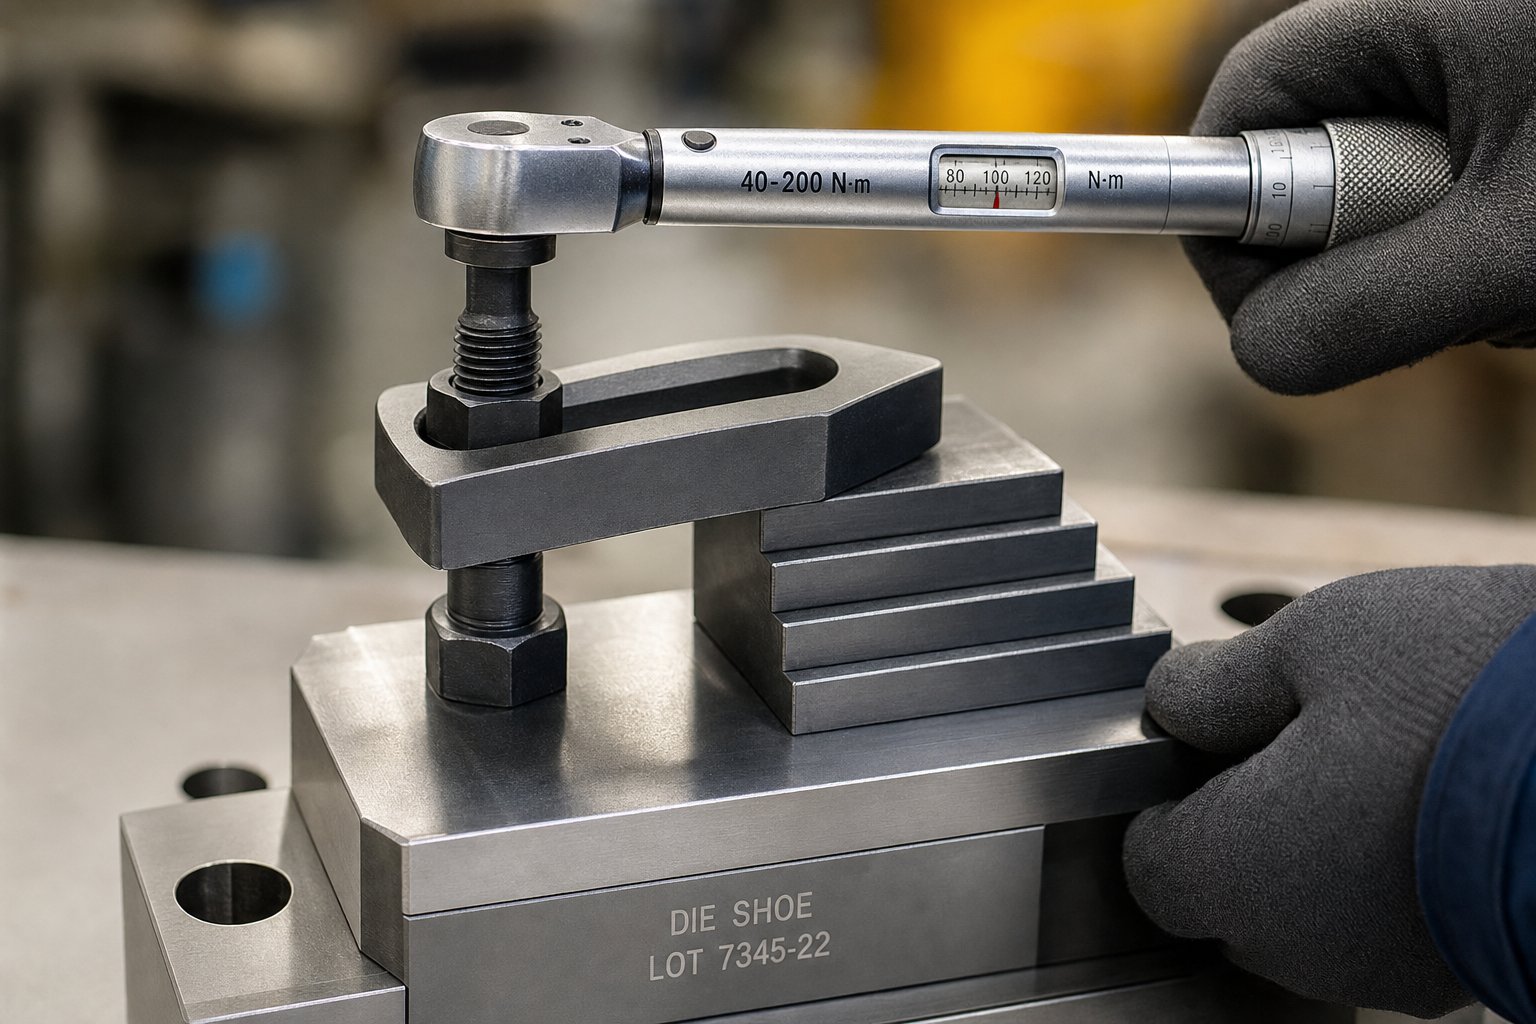
- Provjerite konačnu vrijednost momenta na svakoj stezaljci kalibriranim moment ključem.
Zašto više{0}}pristup? Kada se zatvarač zategne, on se malo rasteže unutar svog elastičnog raspona, funkcionirajući poput zategnute opruge. To rastezanje stvara steznu silu koja drži spoj zajedno. Spojni elementi za postavljanje matrice najbolje rade kada su zategnuti na približno 75 posto svoje granice tečenja. Sekvenca s više-prolaza omogućuje susjednim pričvršćivačima da se smjeste zajedno umjesto da prvi vijak apsorbira svo početno opterećenje i opusti se kada drugi vijak povuče matricu u drugom smjeru.
Za završni prolaz uvijek koristite momentni ključ. Pre-zatezanje, koje se često događa kada osoblje za postavljanje dodaje cijevne produžetke na čegrtaljke ili ključeve, opterećuje pričvršćivač iznad njegove granice popuštanja. To uzrokuje trajno istezanje i značajan gubitak čvrstoće stezanja. Vijak koji je bio trajno istegnut treba odmah baciti i nikada ga više ne koristiti.
Uobičajene pogreške pri instalaciji i njihove posljedice
Određene se pogreške ponavljaju u trgovinama bez obzira na razinu iskustva. Njihovo prepoznavanje štedi alate, dijelove i potencijalno živote:
- Neusklađena visina bloka koraka:Kada blok oslonca sjedne više ili niže od površine papuče matrice, stezaljka remena se naginje. Nagnuta traka koncentrira silu na mjestu vijka umjesto da je raspoređuje preko ruba matrice, smanjujući učinkovito stezanje za 40 do 60 posto.
- Vijak postavljen predaleko od matrice:Vijak s T- prorezom za utiskivanje stezaljki matrice trebao bi biti smješten malo bliže papučici matrice nego bloku oslonca. To osigurava veći pritisak na površinu matrice nego na blok stepenica. Centriranje vijka ili njegovo postavljanje bliže bloku koraka preokreće taj omjer.
- Pogrešna vrsta perilice:Uobičajene ravne podloške nisu prikladne za stezanje matrice. Koristite velike, debele, karburizirane-čelične podloške dizajnirane posebno za postavljanje matrice. Za vijak od 3/4-inča to znači podlošku debljine najmanje 1/4-inča. Za T-vijak od 1 inča koristite debljinu od najmanje 9/32 inča. Tanke podloške deformiraju se pod opterećenjem i dopuštaju opuštanje vijka.
- Oštećen ili ponovno korišten hardver:Vijci sa zaobljenim šesterokutnim glavama, istrošenim navojima ili vidljivim savijanjem moraju se zamijeniti. Zaobljeni uglovi dovode do klizanja ključa i slab-pritezanja. Istrošeni navoji smanjuju područje zahvata i vlačnu sposobnost.
- Bez redundancije:Pričvršćivači- za postavljanje matrica doživljavaju cikličko opterećenje od vibracija preše. Kvar jedne stezaljke pod dinamičkim opterećenjem može osloboditi polovicu matrice težine tisuće funti. Uvijek instalirajte suvišne točke pričvršćivanja kako bi sustav zadržao matricu čak i ako jedno postavljanje ne uspije.
- Preskakanje moment ključa:Ljudska ruka ne može pouzdano razlikovati između 75 posto i 95 posto prinosa. Bez kalibriranog alata pogađate, a pogađanje sa sigurnosno-kritičnim zatvaračem je neprihvatljivo.
Koračni blokovi zaslužuju posebnu pozornost. Njihova uloga je jednostavna: premošćivanje visinskog razmaka između gornje površine papuče matrice i razine glave vijka s utorom T-. Koračni blokovi i setovi stezaljki preferiraju se u odnosu na izravno spajanje vijcima kada je papuča matrice tanja od dostupne duljine vijka s prorezom T-, kada se različite visine matrice izvode na istoj preši ili kada površina potpore leži znatno ispod ruba papuče matrice. Odaberite blok oslonca koji točno odgovara visini papuče matrice. Podesivi blokovi koraka trebaju biti postavljeni u ravnini s cipelom prije nego što započne bilo kakvo zatezanje. Neusklađenost čak i od 1/8 inča stvara gore opisano stanje nagnute-remenice.
Nakon dovršetka slijeda potpunog zatezanja, pokrenite prešu kroz tri do pet sporih poteza s otvorenom matricom (bez materijala). Zatim zaustavite prešu, zaključajte i ponovno-provjerite svaku stezaljku moment ključem. Početni ciklus pritiskanja uzrokuje manje slijeganje jer kontaktne površine potpuno sjedaju pod opterećenjem. Vijci koji su pravilno zategnuti tijekom postavljanja često pokazuju 5 do 15 posto gubitka momenta nakon tih prvih nekoliko poteza. Ponovno-zategnite sve što je ispalo, zatim pokrenite još nekoliko poteza i još jednom provjerite. Tek nakon dvije uzastopne provjere postojanosti, trebali biste početi s ubacivanjem materijala i pokretanjem proizvodnje.
Ova disciplina provjere dodaje tri do pet minuta setu kocke. Ono što sprječava, promjena matrice koja oštećuje progresivnu matricu koja košta desetke tisuća dolara, čini te minute najvrijednijim-vremenom u cijeloj promjeni. A za trgovine u kojima se te dodatne minute još uvijek čine predugima, sljedeće razmatranje postaje može li se sama tehnologija stezanja nadograditi kako bi se smanjilo ukupno vrijeme izmjene bez žrtvovanja integriteta instalacije.
Integracija stezaljki matrice s tijekovima rada za brzu promjenu matrica
Jedno-minutna zamjena matrica zvuči sjajno na seminaru o ekonomičnoj proizvodnji. Ali kada se vratite na podij za novinare i suočite se s ravnom stranom od 400-tona sa stezaljkama na svakoj matrici, jaz između teorije i stvarnosti mjeri se u minutama izgubljene proizvodnje. Istina je jednostavna: vaša tehnologija stezanja najveća je varijabla koja određuje hoće li brza izmjena matrice ostati koncept ili će postati operativna činjenica. Stezaljke matrice za brzu izmjenu matrice moraju isporučivati dvije stvari istovremeno - pouzdanu silu držanja i minimalno vrijeme između zadnjeg dobrog dijela iz matrice A i prvog dobrog dijela iz matrice B.
Kako tehnologija stezanja određuje brzinu promjene
Razmotrite što se događa tijekom tipične ručne promjene. Tehničar za prešu otpušta šest do dvanaest stezaljki trake, izvlači T-vijke, uklanja blokove stepenica, izvalja matricu, postavlja novu matricu, ponovno postavlja sav hardver, zateže redom, provjerava-okretni moment i izvodi probne hodove. Čak i vješt postavljač koji radi bez prekida troši 15 do 30 minuta samo na stezanje i skidanje. Pomnožite to s tri izmjene matrice po smjeni i potrošili ste sat vremena ili više neprekidnog rada preše samo na rad sa zatvaračima.
Hidraulički sustavi dramatično ruše taj vremenski okvir. S unaprijed postavljenim stezaljkama koje pokreće jedan kontrolni ventil, operater pritišće gumb i sve se stezaljke istovremeno uključuju ili otpuštaju. Stvarno vrijeme stezanja i odvajanja pada na sekunde, iako potpuna promjena i dalje uključuje pozicioniranje matrice, provjeru poravnanja i spajanje pomoćnih sustava. Realni ukupni rasponi prebacivanja za hidraulične sustave za brzu izmjenu matrice su između 1 i 5 minuta, ovisno o veličini i složenosti matrice.
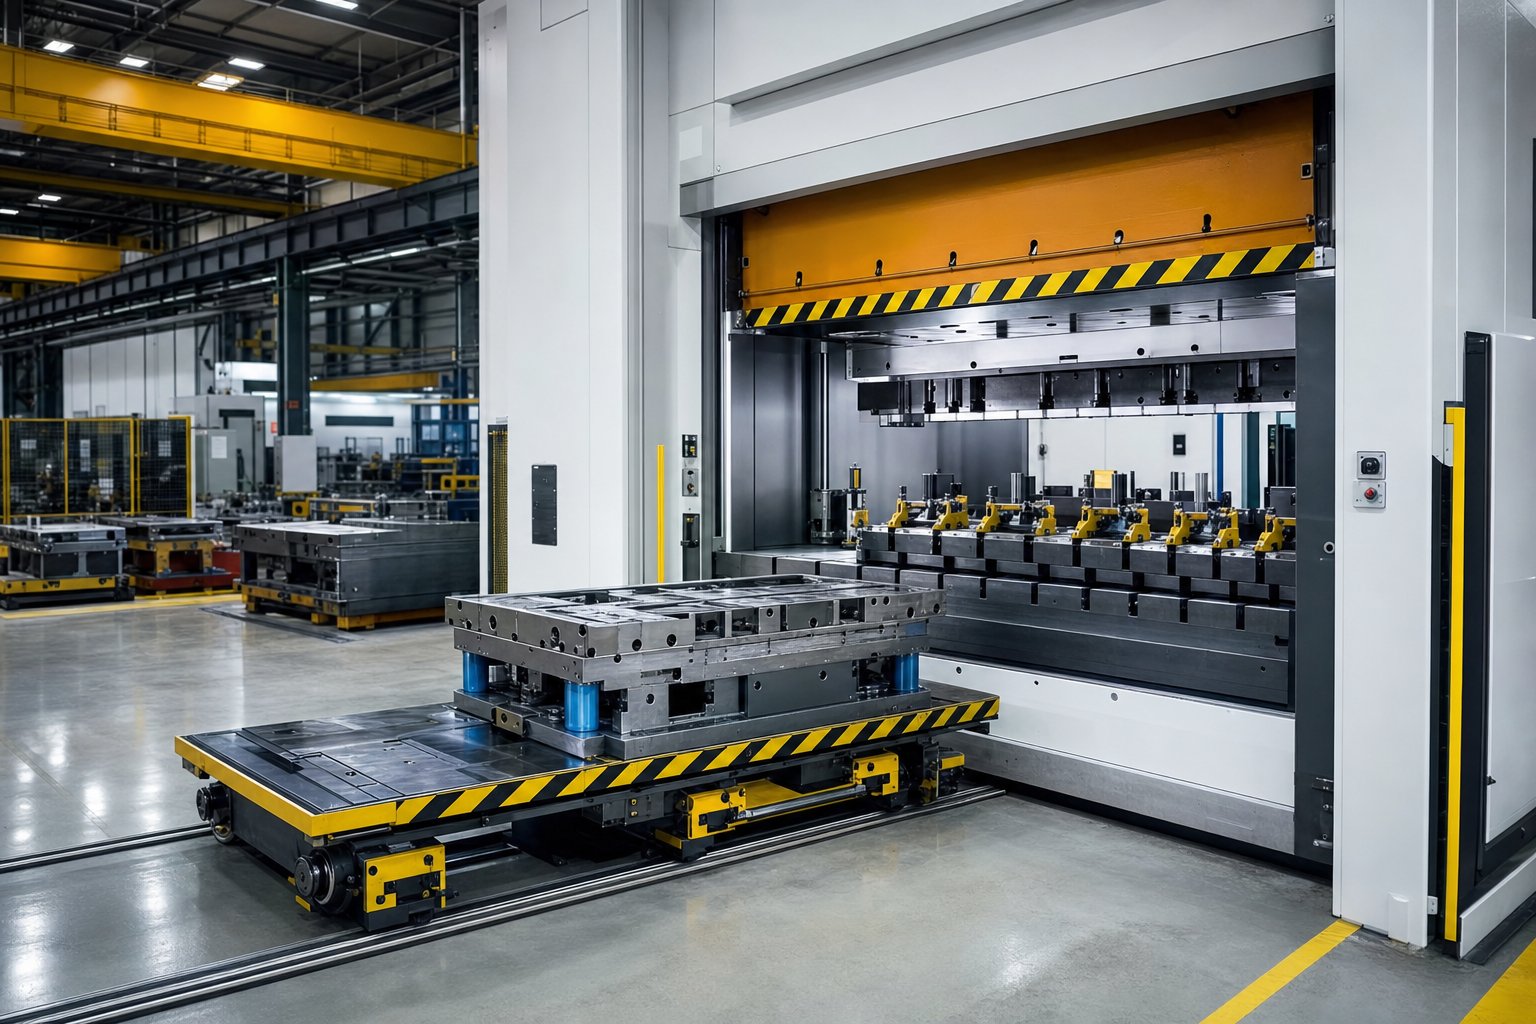
Magnetske ploče guraju dalje. Budući da je za stezanje i otpuštanje potreban samo kratak električni impuls - otprilike dvije sekunde električne energije za prijelaz iz nestegnutog u potpuno stegnuto - korak pričvršćivanja u biti nestaje iz niza promjene. Matrica se kotrlja na mjesto, operater aktivira magnetsko polje i preša je spremna za rad. Ukupna vremena izmjene ispod jedne minute postaju ostvariva u kombinaciji s kotrljajućim podupiračima ili kolicima za kalupe.
| Metoda stezanja | Vrijeme stezanja/otklapanja | Tipična potpuna promjena | Ovisnost o vještinama operatera | SMED Izvedivost |
|---|---|---|---|---|
| Ručne stezaljke za remen | 8-20 min | 15-45 min | Visok (okretni moment, redoslijed, položaj) | Malo vjerojatno bez podploča |
| Hidromehaničke stezaljke | 3-8 min | 5-15 min | Umjereno (pozicioniranje, nizak okretni moment) | Moguće uz standardizaciju |
| Hidraulično brzo-otpuštanje | 5-30 sek | 1-5 min | Nisko (aktivacija-gumba) | Da |
| Magnetske ploče | 2-3 sek | 0,5-3 min | Vrlo niska (automatska aktivacija) | Da |
Razlika između vrha i dna ove tablice nije inkrementalna. To je razlika između trgovine koja može ekonomično pokretati serije veličine od 500 i one zaključane na minimum od 5000 komada samo kako bi se amortizirao zastoj pri prelasku.
Standardizirani dizajn matrice za brže stezanje
Sam hardver za brže stezanje ne jamči brzu promjenu matrice. Ako svaka matrica u vašem nosaču ima različitu visinu zatvaranja, tlocrt i položaj stezne izbočine, čak i hidrauličke stezaljke zahtijevaju ponovno pozicioniranje i podešavanje visine pri svakoj promjeni. To vrijeme prilagodbe smanjuje prednost u brzini koju ste platili.
Standardizacija eliminira te varijable. Standardiziranje karakteristika kao što su visina zatvaranja, visina stezanja, mjesto stezanja, visina prolaza i lokacija matrice na progresivnim matricama je prvi korak u implementaciji brze izmjene matrice, a može se postići u vlastitoj radionici tvrtke. Kada stezaljke uvijek slijeću u isti položaj na istoj visini, uklanjate-donošenje odluka i prilagođavanje koje troši vrijeme postavljanja.
Za trgovine sa stotinama naslijeđenih matrica gdje je potpuna standardizacija nepraktična, pomoćne ploče nude realnu sredinu. Podploča jednakih dimenzija pričvršćuje se na dno svake matrice, dajući svakom alatu istu visinu stezanja, istu kontaktnu površinu valjka i isti uzorak lokatora bez obzira na stvarnu geometriju papuče matrice koja se nalazi na vrhu. Hidrauličke stezaljke ostaju u fiksnim položajima na podupiraču i svaki put identično zahvaćaju rubove podloške. Neke trgovine daju prioritet postavljanju podploča samo za 20 posto matrica koje rade 80 posto vremena, a zatim koriste unaprijed-odvojene podploče za ostatak.
Paralele također doprinose. Oni standardiziraju visinu zatvaranja i visinu prolaza dok ostavljaju slobodan prostor ispod matrice za transportne trake za otpad, čineći matricu kompatibilnom s brzim stezanjem i automatskim uklanjanjem otpada u jednoj postavci.
Razmatranja naknadne opreme za postojeće preše
Većina tiskara ne kupuje nove preše samo da bi bolje stezala. Trebaju sustave za brzu izmjenu matrica koji se pričvršćuju na postojeću opremu. Hoće li naknadna ugradnja funkcionirati ovisi o tri faktora fizičke kompatibilnosti:
- T-dimenzije utora:Hidrauličke stezaljke koje kližu u T-utore moraju odgovarati širini i dubini utora koji su već strojno izrađeni u vašem podupiraču i klinu. Standardne širine utora (5/8", 3/4", 1", 1-1/4") razlikuju se ovisno o proizvođaču preše i godištu. Izmjerite svoje stvarne utore prije navođenja bilo kojeg sustava kliznih stezaljki.
- Debljina i ravnost podupirača:Magnetske ploče pričvršćuju se izravno na krevet i klizne površine. Jastuk mora biti dovoljno debeo da prihvati pričvrsne elemente bez ugrožavanja strukturalnog integriteta i dovoljno ravan (obično unutar 0,002" po stopi) da osigura potpuni magnetski kontakt. Istrošeni ili iskrivljeni jastučići možda će trebati obnoviti površinu prije nego što magnetski sustav može funkcionirati pri punoj nazivnoj snazi.
- Zahtjevi za hidrauličko napajanje:Hidraulički sustavi stezanja trebaju pogonsku jedinicu koja isporučuje 3000 do 5000 PSI s odgovarajućim protokom za broj stezaljki. Neke preše već imaju hidrauličke krugove za zaštitu od preopterećenja ili jastučiće kalupa koji se mogu nabijati. Drugi zahtijevaju samostalnu pumpu, spremnik i paket upravljačkih ventila montiran izvana.
- Integracija kontrole:Suvremeni sustavi za brzu izmjenu matrica povezuju se s kontrolom preše kako bi se spriječilo pomicanje kada stezaljke nisu potvrđeno uključene. Vaša postojeća kontrola preše mora prihvatiti ove signale za blokiranje, što može zahtijevati nadogradnju PLC-a na starijim mehaničkim prešama s kontrolama temeljenim na-releju.
Praktična procjena počinje fizičkim pregledom: dimenzije utora, stanje podupirača, raspoloživi hidraulički kapacitet i arhitektura upravljanja prešom. Konstrukcije s vijcima-na tračnicama koje ne zahtijevaju strojnu obradu postolja preše ili razbijanje poda znatno su proširile mogućnosti naknadne ugradnje, čineći kotrljajuće podupirače i automatizirane sustave stezanja dostupnima prešama koje nikada nisu bile izvorno dizajnirane za njih.
Također je uobičajeno miješati tehnologije unutar jedne preše. Hidraulične zakretne stezaljke na klizaču - gdje je ručno zatezanje iznad glave nezgodno i nedosljedno - uparene s hidromehaničkim stezaljkama na kotrljajućem podupiraču gdje bi crijeva mogla ometati kretanje kolica. Prava konfiguracija za brzu izmjenu matrice često nije jedan sustav već kombinacija prilagođena fizičkim ograničenjima svake preše.
Sažimanje vremena prijelaza rješava problem planiranja proizvodnje. Ali brži ciklusi stezanja također znače da stezaljke rade češće, ubrzavajući trošenje brtvi, navoja i kontaktnih površina. Taj povećani radni ciklus usmjerava pozornost prema potpuno drugoj dimenziji: koliko često treba provjeriti svaku vrstu stezaljke, kako izgleda trošenje prije nego što postane kvar i koji standardi sukladnosti upravljaju cijelim procesom.
Rasporedi održavanja i usklađenost sa sigurnosnim propisima
Stezaljka koja je savršeno držala tijekom proizvodnje prošlog mjeseca ne jamči da će izdržati i danas. Istrošenost niti. Pečati degradiraju. Kontaktne površine stvaraju mikro-pukotine nevidljive usputnim pogledom. Ipak, većina trgovina tretira stezaljke za matrice kao hardver za instaliranje-i-zaboravljanje, pregledavajući ih tek nakon što nešto već pođe po zlu. Strukturirani raspored održavanja stezaljke matrice rano hvata degradaciju, prije nego što se istrošeni zatvarač ili brtva koja curi prevede u pomak matrice, oštećenje alata ili ozljedu operatera.
Kontrolni popis za rutinsku inspekciju po vrsti stezaljke
Različite tehnologije stezanja degradiraju se kroz različite mehanizme, tako da jedan generički kontrolni popis ne pokriva sve sustave. Vaš popis za provjeru stezaljki matrica trebao bi biti organiziran po kategoriji stezaljki, sa zadacima i intervalima kalibriranim prema tome kako se svaka vrsta zapravo troši pod cikličkim opterećenjem preše.
Ručne stezaljke (remen, prsti, zakretne i hidromehaničke vrste):
- Pregledajte navoje T-vijka radi rastezanja, habanja ili križnog-navoja pri svakoj promjeni matrice
- Svaki tjedan provjeravajte remen i nožni prst na pukotinama na rupi za vijke i kontaktnim rubovima
- Svaki tjedan provjerite kontaktne površine blokova stepenica na pojavu gljivica, zaobljenja ili površinske deformacije
- Očistite sve kontaktne površine od ulja, maziva za žigosanje i metalnih ostataka prije svake instalacije
- Izmjerite T-promjer vijka na korijenu navoja mikrometrom svaki mjesec - svako smanjenje veće od 0,005 inča ukazuje na trošenje uslijed zamora
- Ispitajte hidromehaničke indikatorske igle za potpuno istezanje pri ciljanom zakretnom momentu - igla koja se ne izvlači do kraja signalizira istrošenost unutarnje brtve klipa
- Provjerite ima li šesterokutnih glava i ravnih matica zaobljenih - zamijenite sve pričvršćivače na kojima se vidi oštećenje od klizanja ključa
Hidraulične stezaljke:
- Provjerite održava li se tlak u sustavu na nazivnoj vrijednosti najmanje 15 minuta s isključenom pumpom - svaki pad tlaka ukazuje na unutarnje curenje iza brtvi klipa
- Provjerite sve vanjske spojeve crijeva i priključke na curenje ili aktivno kapanje na svakom početku smjene
- Mjesečno pregledajte površine klipnjače na brazde, udubine ili ljuštenje kroma
- Provedite kvartalnu analizu hidrauličke tekućine - broj čestica, viskoznost i sadržaj vode prema ISO 4406 standardima čistoće
- Zamijenite elemente filtera na okidaču indikatora premosnice ili u planiranom intervalu, obično svakih 500 do 2000 radnih sati
- Godišnje provjerite usmjeravajuće regulacijske ventile i nepovratne-ventile s pilotskim upravljanjem na vrijeme odziva i unutarnje curenje
Sustavi magnetskog stezanja:
- Provjerite jačinu magnetskog polja pomoću kalibriranog mjerača-ispitivanja tromjesečno - usporedite s osnovnim očitanjem zabilježenim pri ugradnji
- Provjerite ima li na površinama ploče ogrebotina, udubljenja ili umetnutih krhotina koje bi mogle stvoriti zračne praznine prije svakog postavljanja matrice
- Očistite podlogu i magnetske površine klizača ne{0}}abrazivnim sredstvom za čišćenje pri svakoj promjeni
- Provjerite električni otpor zavojnice i struju impulsa aktivacije jednom godišnje - odstupanja iznad 10% specifikacije ukazuju na degradaciju zavojnice
- Provjerite funkciju senzora blizine - senzori moraju otkriti zračne raspore veće od 0,007 inča i spriječiti aktivaciju pritiskom
Indikatori istrošenosti i kriteriji zamjene
Inspekcija vam govori trenutno stanje. Kriteriji zamjene vam govore kada je trenutno stanje prešlo granicu od prihvatljivog do nesigurnog. Za razliku od mnogih komponenti alata koje postupno proizvode sve lošije dijelove prije nego što pokvare, stezni zatvarač često radi savršeno sve do trenutka kada ne radi. Taj binarni način kvara čini definirane okidače zamjene bitnima, a ne izbornima.
Za ručni hardver, zamijenite bilo koji T-vijak ili maticu koji pokazuje:
- Vidljiva deformacija navoja ili izravnavanje vrha navoja zbog ponovljenih ciklusa zatezanja
- Trajno produljenje - mjerljivo kao povećanje duljine iznad izvorne specifikacije, čak i ako je samo nekoliko tisućinki inča
- Pukotine na polumjeru prijelaza između glave i drške vijka
- Korozijska rupa koja uklanja više od 5% izvorne površine-presjeka u bilo kojoj točki duž duljine navoja
- Zaobljene šesterokutne plohe koje sprječavaju da moment ključ potpuno sjedne
Za hidrauličke sustave, zamjena brtve hidrauličke obujmice najčešća je preventivna radnja. Zakažite komplete brtvi na temelju radnih sati, a ne kalendarskog vremena. Stezaljka koja se okreće 300 puta po smjeni u radu u tri-smjene akumulira trošenje mnogo brže od jednog ciklusa 20 puta dnevno. Tipični životni vijek brtve kreće se od 500 000 do 2 000 000 ciklusa ovisno o tlaku sustava, čistoći tekućine i radnoj temperaturi. Kadamjesečno uzorkovanje tekućinepokazuje rastući broj čestica ili se protok odvoda kućišta povećava za 25% ili više iznad osnovne vrijednosti, ti signali pokazuju da je unutarnje trošenje napredovalo izvan prozora za zamjenu brtve u potencijalno oštećenje klipa ili provrta.
Magnetske ploče rijetko zahtijevaju zamjenu komponenti, ali zahtijevaju održavanje površine. Valj s odstupanjem ravnosti površine većim od 0,004 inča po stopi treba ponovno brusiti. Duboke ogrebotine koje se ne mogu ukloniti lepljenjem smanjuju efektivnu kontaktnu površinu i proporcionalno slabe silu držanja.
Sigurnosna usklađenost i dokumentacija
Stezanje matrice nije samo pitanje alata - to je sigurnosni-kritični sustav kojim upravljaju provedivi standardi. TheStandardi serije ANSI B11(uključujući B11.1 za mehaničke preše, B11.2 za hidrauličke preše i B11.20 za integrirane proizvodne sustave) uspostaviti okvir za procjenu rizika, zaštitu i dokumentaciju opasne-kontrole energije u radu preše. Opća klauzula o dužnostima OSHA-e (odjeljak 5(a)(1)) zahtijeva od poslodavaca da održavaju radna mjesta slobodnim od prepoznatih opasnosti -, a stezaljka za koju se zna da je istrošena, nepravilno zategnuta ili da joj je istekao radni vijek kvalificira se kao upravo takva vrsta prepoznate opasnosti.
Kako usklađenost izgleda u praksi? To znači dokumentacija koja dokazuje da ste izvršili prave inspekcije u pravim intervalima i poduzeli radnju kada su rezultati to opravdali. Za sigurnosne revizije održavajte:
- Datirane inspekcijske evidencije za svaku stezaljku i pričvršćivač, vezane uz specifičnu postavu preše i matrice
- Dnevnici provjere zakretnog momenta koji pokazuju vrijednosti postignute pri ugradnji i ponovnu-provjeru nakon početnih pritisaka
- Zapisnici o ispitivanju tlaka hidrauličkog sustava s kriterijima prolaza/pada i potpisom tehničara
- Rezultati ispitivanja jakosti magnetskog polja u usporedbi s osnovnom specifikacijom
- Evidencija zamjene koja dokumentira koji su pričvršćivači povučeni, razlog povlačenja i specifikacija zamjenskog hardvera
- Dokumentacija o procjeni rizika prema ANSI B11.20 za svaku prešu u kojoj se koriste alternativne metode opasne-kontrole energije umjesto potpunog zaključavanja tijekom zadataka postavljanja matrice
Standard ANSI B11.20 posebno se bavi konceptom zajedničkog-prostora u operacijama tiska - situacijama u kojima osoblje komunicira s opremom tijekom zadataka postavljanja koji se ne mogu uvijek dovršiti u uvjetima potpunog isključenja. Stezanje matrice izravno spada u ovaj opseg. Standard zahtijeva dokumentiranu procjenu rizika-temeljenu na zadatku, provjeru performansi sigurnosnog kontrolnog sustava i validacijsko testiranje kako bi se potvrdilo da blokade i alternativne kontrole pružaju zaštitu ekvivalentnu zaključavanju.
Praktičan pristup je strukturirati vašu dokumentaciju o održavanju prema imovini. Svaka preša dobiva datoteku za održavanje stezaljke koja sadrži sve zapise inspekcije, zapise zamjene i dokumente o procjeni rizika. Digitalni sustavi omogućuju trenutno pronalaženje tijekom revizije. Papirnati-sustavi funkcioniraju ako se rigorozno održavaju, ali stvarnost u većini tiskara je da se papirnati zapisi pokvare, pogrešno arhiviraju ili se jednostavno prestanu dovršavati pod pritiskom proizvodnje. Koji god sustav odabrali, ključno načelo je sljedivost: svaki revizor ili istražitelj trebao bi moći pratiti povijest održavanja svake stezne komponente na određenoj preši unatrag kroz cijeli radni vijek.
Održavanje održava vaše stezaljke funkcionalnima. Ali učinak stezaljke također ovisi o nečemu što je utvrđeno mnogo ranije u procesu - kako je sama matrica dizajnirana. Postavljanje stezaljke, slobodan pristup i smetnje s podizačima ili stazama otpada sve su to odluke koje se odlučuju tijekom izrade kalupa, mnogo prije nego što prvi tehničar za postavljanje posegne za T-vijkom.
Kako se stezanje povezuje s dizajnom matrice i protokom materijala
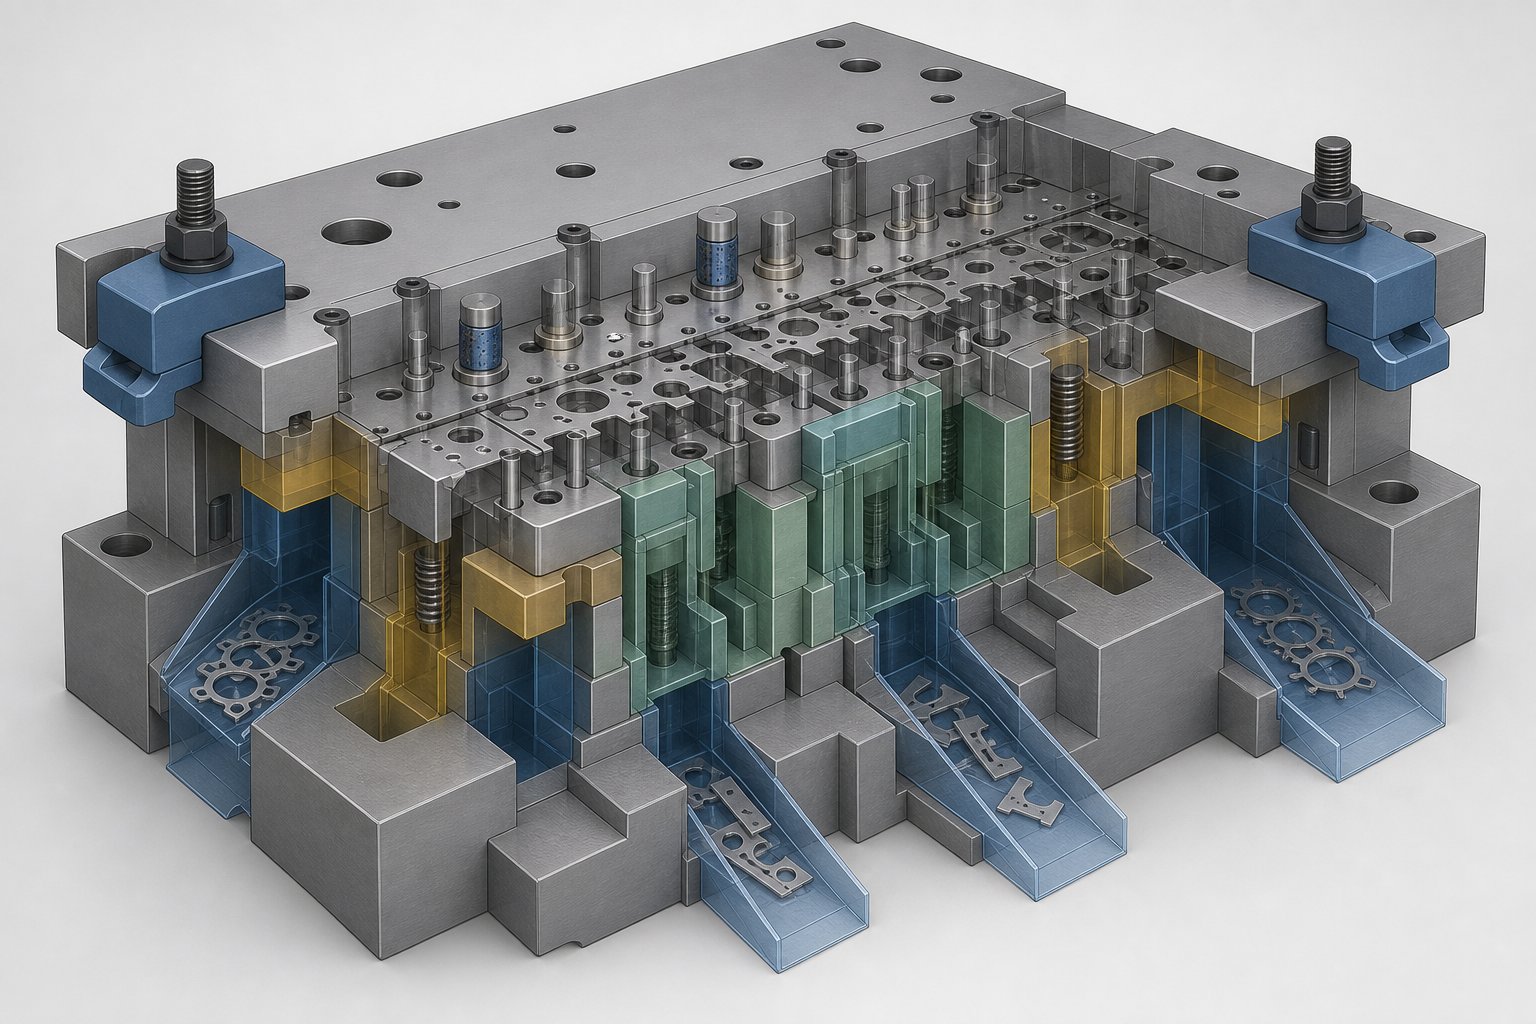
Postavljanje stezaljke rijetko je -odluka koja se donosi u posljednji trenutak i koja dobro funkcionira. Kada dizajner matrice tretira stezanje kao naknadnu misao, tehničar za postavljanje nasljeđuje zagonetku: stezaljke koje se sudaraju s tračnicama za podizanje, vijci koji blokiraju otvore za otpad ili pristupne točke tako čvrste da momentni ključ fizički ne može dosegnuti pričvršćivač. Najbolji dizajn postavljanja stezaljke matrice događa se unutar CAD modela, a ne na preši tijekom prve probe.
Kako postavljanje stezaljke djeluje na komponente matrice
Matrica za utiskivanje je gust sklop međusobno ovisnih komponenti, a svaka od njih se natječe za isti perimetarski prostor gdje stezaljke trebaju sletjeti. Zamislite da postavite stezaljku za remen izravno preko džepa dušičnog-opružnog dizača. Kontaktna točka stezaljke nalazi se točno tamo gdje se šipka podizača mora kretati okomito. Pri povratnom hodu, podizači matrice za utiskivanje guraju se prema gore prema traci, a svaka prepreka na njihovom putu ili ograničava kretanje podizača ili preuzima udarno opterećenje koje je podizač dizajniran da prenese na traku.
Putovi protoka materijala stvaraju slične sukobe. Kod progresivnih matrica, traka prolazi bočno kroz matricu. Visina uvlačenja, lokacije pilota i zarezi za premosnicu zauzimaju određene položaje duž rubova papuče matrice. Stezaljka postavljena preko zareza za premosnicu može deformirati reljef zareza, mijenjajući ponašanje trake pri uvlačenju i stvarajući uvjete za pogrešno uvlačenje. Žlijebovi za otpad usmjeravaju čepove i odrežu otpad prema dolje kroz otvore u donjoj papuči i podupiraču. Blokirajte jedan od tih žlijebova stezaljkom ili blokom za korake, i otpad će se nakupiti unutar matrice, eventualno zaglaviti alat ili oštetiti površine za oblikovanje.
Senzori dodaju još jedan sloj. Detektori pogrešnog uvlačenja, senzori na kraju trake i prekidači za blizinu-odvojka postavljaju se duž perimetra matrice. Njihovi kabelski snopovi usmjereni su prema van prema konektorima. Stezaljka postavljena preko kabela senzora izlaže ga kompresijskim oštećenjima svaki put kada se pričvršćivač zategne.
Projektiranje steznog pristupa u konstrukciju matrice
Rješenje nije izbjegavanje stezaljki u blizini ovih značajki. Od samog početka dizajnira namjenske zone stezanja u rasporedu komponenti matrice za utiskivanje. Inženjeri alata koji uzimaju u obzir razmak pristupa stezanja matrice tijekom početnog dizajna eliminiraju probleme smetnji koji muče situacije naknadne ugradnje.
Ključna razmatranja dizajna koja utječu na odabir i postavljanje stezaljke:
- Postavite stezne rubove dalje od džepova podizača - održavajte minimalni razmak od 1,5 puta hod podizača između kontaktne zone stezaljke i najbliže središnje linije podizača
- Usmjerite žlijebove za otpad prema sredini ili stražnjoj strani matrice, držeći rubove papuče matrice slobodnima za pristup stezaljkama s najmanje tri strane
- Dizajnirajte prepuste cipela (stezne uši) koji se protežu izvan funkcionalne ovojnice probijača, pilota i senzora
- Standardizirajte visinu stezne izbočine u obiteljima matrica tako da isti blok koraka i set stezaljki rade bez podešavanja
- Odredite ravne, brušene površine za stezanje na cipelama - nedovršene ili jer-lijevane površine smanjuju trenje i učinkovitu silu stezanja
- Izbjegavajte postavljanje klinova ili utora za ključeve unutar otiska gdje glava T-vijka mora skliznuti na mjesto
- Uzmite u obzir luk zakretanja ključa - ako operater ne može zakrenuti moment ključ za 30 stupnjeva na mjestu pričvršćivača, ta točka stezanja funkcionalno je nedostupna
Ovo je načelo usklađeno s onim što stručnjak za žigosanje Thomas Vacca naziva projektiranjem u procesu održavanja. Ako ne planirate kako će se matrica stezati, odvajati i servisirati, ne možete jamčiti da će se ti zadaci izvršiti točno i ponavljano. Matrica koja lijepo radi, ali joj treba 45 minuta da se stegne jer je svaka pristupna točka u sukobu s unutarnjom komponentom, poražava svrhu dobrog dizajna alata.
Za složene progresivne matrice gdje podizači, ekscentrične jedinice, protok materijala i strategija stezanja moraju koegzistirati unutar uskog otiska, izazov integracije brzo se pojačava. Inženjeri koji se suočavaju s ovim sukobima imaju koristi od rada s partnerima u alatima koji holistički koordiniraju odluke o strukturi matrice.YICHEN prilagođena rješenja matrice za žigosanjepozabavite se točno ovim raskrižjem - rješavajući kako pristup stezanju, postavljanje podizača, geometrija premosnice i raspored komponenti rade zajedno, a ne jedni protiv drugih od najranije faze projektiranja.
Ispravan dizajn matrice osigurava da stezaljke mogu fizički doći tamo gdje trebaju. Ali odlučivanje koja tehnologija stezanja pripada određenoj preši - i opravdavanje te odluke dokumentiranim kriterijima, a ne intuitivnim osjećajem - zahtijeva strukturirani okvir za procjenu koji zajedno procjenjuje vrstu preše, učestalost izmjene, proizvodne ciljeve i proračun.
Strukturirani okvir za odlučivanje za odabir pravog sustava stezanja matrice
Većina trgovina odabire svoj sustav stezanja na isti način na koji su ga odabrali prije dvadeset godina: što god je već bilo u tisku kad su ga kupili, ili što god je naveo zadnji dobavljač. Taj je pristup funkcionirao kada je učestalost prijelaza bila niska, a rad jeftin. Ne radi kada vaš raspored zahtijeva kraće cikluse, duže vrijeme neprekidnog rada i nultu toleranciju za pomak kalupa. Odgovarajući vodič za odabir stezaljke matrice zamjenjuje naviku dokumentiranim kriterijima, čineći odluku sljedljivom, branjivom i ponovljivom u cijeloj vašoj floti tiska.
Matrica kriterija odlučivanja za odabir steznog sustava
Četiri varijable pokreću izbor. Tip preše i tonaža određuju koje sile stezaljke moraju izdržati. Učestalost izmjene matrice određuje koliko vremena gubite na aktivnosti stezanja po smjeni. Ciljani opseg proizvodnje i vrijeme neprekidnog rada postavljaju financijski prag na kojem se brži prijelaz isplati sam za sebe. A kapitalni proračun određuje koje su tehnologije danas dostupne, a koje zahtijevaju postupno ulaganje. Donja matrica prikazuje svaku varijablu prema tehnologijama stezanja kako bi se razjasnilo gdje koji sustav najbolje odgovara.
| Kriteriji odluke | Ručne stezaljke za remen | Hidromehanički | Hidraulično brzo-otpuštanje | Magnetske ploče |
|---|---|---|---|---|
| Tonaža preše ispod 200 tona | Izvrsno | Dobro | Adekvatan (često prevelik) | Adekvatan (često prevelik) |
| Tonaža preše 200-800 tona | Adekvatan | Dobro | Izvrsno | Izvrsno |
| Preša nosivosti preko 800 tona | Loše (potrebno je previše stezaljki) | Adekvatan | Izvrsno | Izvrsno |
| Izmjene kalupa manje od 2 po smjeni | Prihvatljiv | Dobro | Pre-uloženo | Pre-uloženo |
| Izmjene kalupa 3-6 po smjeni | Loše (prekomjerni zastoji) | Adekvatan | Izvrsno | Izvrsno |
| Izmjene kalupa više od 6 po smjeni | Neprihvatljivo | Jadno | Dobro | Izvrsno |
| Ciljano vrijeme neprekidnog rada iznad 85% | Teško za održavanje | Ostvarivo uz disciplinu | Lako ostvarivo | Lako ostvarivo |
| Kapitalni proračun ispod 5000 USD po tiskari | Jedina opcija | Izvedivo | Nije izvedivo | Nije izvedivo |
| Kapitalni proračun $5,000-$30,000 po tisku | na raspolaganju | na raspolaganju | Izvedivo za jedan-tisak | Nije izvedivo |
| Kapitalni proračun preko 30.000 USD po tiskari | na raspolaganju | na raspolaganju | na raspolaganju | Izvedivo |
Čitajte ovu tablicu kao filtar, a ne rezultat. Ako vaša preša radi iznad 800 tona sa šest izmjena matrice po smjeni i ciljnim vremenom neprekidnog rada od 85%, ručne stezaljke s vrpcom ne zadovoljavaju tri od četiri kriterija. Matrica objektivno sužava vaše mogućnosti prije nego započnu razgovori s dobavljačima.
Usklađivanje tehnologije s operativnim zahtjevima
Odabir sustava stezanja matrice nije isključivo financijski izračun. Operativna ograničenja oblikuju odluku jednako snažno kao i proračun. Brzi-progresivni kalup koji pokreće napredni-čelik visoke čvrstoće pri 300 udaraca u minuti stvara dinamička opterećenja koja zahtijevaju dosljednost sile stezanja koju pružaju samo hidraulički ili magnetski sustavi. Radionica koja radi 30 različitih kalupa tjedno na OBI preši od 150 tona ima više koristi od okretnih stezaljki i hidromehaničkih jedinica koje poboljšavaju konzistentnost bez potrebe za promjenama infrastrukture.
Razmotrite ove operativne realnosti kada sužavate opcije:
- Kompatibilnost materijala matrice:Magnetske ploče zahtijevaju feromagnetske matrice. Aluminijski držači matrica ili ne-magnetske podploče od nehrđajućeg čelika neće raditi. Prije navođenja magnetskih svojstava provjerite materijal za svoju cipelu.
- Orijentacija za tisak:Hidrauličke stezaljke na klipu (gornja matrica) moraju se držati protiv gravitacije tijekom punjenja matrice. Sustavi koji su ocijenjeni za korištenje vodoravnih podupirača možda neće imati odgovarajuću silu držanja za okomitu montažu klizača bez ponovnog izračuna.
- Uvjeti okoliša:Preše koje rade s jakim podmazivanjem ili prskanjem rashladne tekućine brzo smanjuju trenje ručnih stezaljki. Hidraulički sustavi s vanjskim crijevima u tom okruženju suočavaju se s ubrzanom korozijom spojnice. Magnetske ploče dobro podnose vlažna okruženja sve dok su površine obrisane prilikom promjene.
- Razina vještine operatera:Ručni sustavi zahtijevaju obuku i disciplinu oko specifikacija okretnog momenta i redoslijeda zatezanja. Hidraulički i magnetski sustavi smanjuju ovisnost operatera, ali zahtijevaju tehničare za održavanje obučene za te specifične tehnologije.
Odakle početi kada nadograđujete svoju strategiju stezanja
Nadogradnja stezne matrice za operacije preše za žigosanje ne mora se dogoditi odjednom. Modularna implementacija u fazama omogućuje vam da dokažete ROI jednim pritiskom prije nego što počnete raditi na podu. Slijedite ovaj redoslijed evaluacije:
- Pregledajte svoje trenutno stanje.Zapisnik vremena izmjene, incidenti-povezani sa stezaljkama i neuspjesi provjere zakretnog momenta na svim prešama tijekom 30 dana. Ovi osnovni podaci identificiraju koje preše imaju najveći potencijal poboljšanja.
- Prepoznajte svoje ograničenje tiska.Preša s najčešćim izmjenama kalupa i najvišim troškovima zastoja vaša je početna točka. Nadogradnja ove preše najprije donosi najbrži povrat.
- Procijenite fizičku kompatibilnost.Izmjerite T-dimenzije utora, ravnost podupirača, dostupno hidraulično napajanje i arhitekturu upravljanja prešom na ciljnoj preši. Ova mjerenja određuju koje su tehnologije -izvedive bez strukturnih izmjena.
- Izračunajte razdoblje povrata.Usporedite troškove nadogradnje stezanja s proizvodnom vrijednošću oporavljenog vremena neprekidnog rada. Preša koja naplaćuje 200 USD po satu proizvodnje koja oporavlja 45 minuta po smjeni vraća hidraulički sustav od 25 000 USD u manje od šest mjeseci.
- Isprobajte i potvrdite.Instalirajte odabrani sustav na steznu prešu. Izvodi se 60 do 90 dana. Izmjerite stvarno smanjenje vremena prebacivanja, provjerite dosljednost sile stezanja i dokumentirajte sve probleme s instalacijom ili održavanjem.
- Standardizirati i proširiti.Upotrijebite rezultate pilot-projekta za izradu poslovnog scenarija za-uvođenje u cijeloj floti. Dajte prednost prešama prema učestalosti izmjene i vrijednosti proizvodnje, prvo nadogradite-opremu s najvećim utjecajem.
Ovaj slijed zadržava rizik u suzbijanju dok gradi povjerenje organizacije u novu tehnologiju. Svaki korak generira podatke koji informiraju o sljedećoj odluci, a ne zahtijevaju skok vjere tijekom cijele operacije.
Za operacije u kojima složenost matrice dodaje još jednu varijablu - progresivne matrice s malim razmakom za stezanje, smetnjama podizača ili ne-standardnom geometrijom papuče - nadogradnja stezanja često se ne može odvojiti od modifikacija dizajna matrice. Možda će trebati dodati stezne rubove, dizajnirati podploče ili standardizirati dimenzije cipela za cijelu obitelj matrica. U tim situacijama, rad s partnerom za izradu alata koji od samog početka razumije i strukturu matrice i izazov integracije stezanja sprječava skupe prerade.YICHEN prilagođena rješenja matrice za žigosanjesluže inženjerima za navigaciju točno ovim prijelazom - koordinirajuću strukturu matrice, raspored komponenti i pristup stezanjima tako da nadogradnja radi kao sustav, a ne kao zbirka neusklađenih dijelova.
Često postavljana pitanja o stezaljkama za štancanje
1. Kolika mi je sila stezanja potrebna za moju prešu za žigosanje?
Za koljenaste preše, ukupna sila stezanja trebala bi biti jednaka najmanje 10% nazivne tonaže stroja. Za-prese velike brzine koristite 20% nazivne tonaže. Ravnomjerno podijelite ovu silu između gornje i donje polovice kalupa. Kada koristite stezaljke s remenima sa stupnjevitim blokovima, zapamtite da samo oko pola napetosti vijka djeluje na matricu, tako da morate udvostručiti svoj izračunati zahtjev za prednaprezanje. Dodajte dušične-sile podizača opruge izravno vašim zahtjevima za stezanje gornje matrice, jer te sile djeluju protiv stezaljki tijekom povratnog hoda.
2. Koja je razlika između hidrauličkih steznih stezaljki i magnetskih steznih sustava?
Hidrauličke stezaljke matrice koriste tekućinu pod pritiskom koja djeluje na klipove za stvaranje sile stezanja, zahtijevajući vanjsku jedinicu napajanja i isporučujući vrijeme stezanja/otklapanja od 5 do 30 sekundi. Sustavi magnetskog stezanja koriste elektrotrajne magnete koji se aktiviraju u 2 do 3 sekunde kratkim električnim impulsom i drže bez kontinuiranog napajanja. Hidraulički sustavi rade s bilo kojim materijalom matrice, ali zahtijevaju kontinuirano održavanje brtvi i analizu tekućine. Magnetske ploče zahtijevaju feromagnetske matrice i ravne, čiste kontaktne površine, ali praktički nemaju komponente mehaničkog trošenja. Magnetski sustavi obično koštaju više unaprijed, ali nude najbrže vrijeme prijelaza.
3. Koliko često treba pregledavati i mijenjati stezaljke matrice za utiskivanje?
Navoje T-vijka ručne stezaljke potrebno je pregledati pri svakoj promjeni matrice radi istezanja ili habanja, s mjesečnim mikrometarskim mjerenjima kako bi se otkrilo trošenje uslijed zamora. Zamijenite sve vijke koji pokazuju trajno izduženje, pukotine na radijusu glave-do-kraka ili deformaciju navoja. Brtve hidrauličkih stezaljki obično traju 500.000 do 2.000.000 ciklusa, ovisno o tlaku i čistoći tekućine, s kvartalnom analizom tekućine koja usmjerava vrijeme zamjene. Magnetske ploče trebaju površinsku provjeru prije svakog postavljanja matrice i tromjesečnu provjeru-testiranja u odnosu na osnovno očitanje instalacije.
4. Mogu li naknadno ugraditi stezaljke za brzu izmjenu kalupa na postojeću prešu za štancanje?
Da, većina steznih sustava za brzu izmjenu kalupa dizajnirana je za naknadnu ugradnju. Kompatibilnost ovisi o tri faktora: T-dimenzije utora moraju odgovarati specifikacijama klizne stezaljke, debljina i ravnost podupirača moraju podržavati metodu montaže (magnetske ploče trebaju ravnost unutar 0,002 inča po stopi), a hidraulično napajanje mora isporučivati 3000 do 5000 PSI s odgovarajućim protokom. Konstrukcije s vijcima-na tračnicama koje izbjegavaju strojnu obradu preše značajno su proširile mogućnosti naknadne ugradnje. Starije preše s kontrolama-temeljenim na releju možda će također trebati nadogradnju PLC-a za prihvaćanje signala blokade stezaljke.
5. Zašto se moj kalup pomiče tijekom proizvodnje iako su stezaljke čvrste?
Pomak matrice ispod naizgled čvrstih stezaljki obično proizlazi iz jednog od nekoliko temeljnih uzroka: ulje ili mazivo za utiskivanje na površini papuče matrice smanjujući trenje za 30 do 50%, neusklađena visina bloka koraka zbog čega se stezaljka remena naginje i koncentrira silu na vijak umjesto na rub matrice, opuštanje vijka zbog termičkog ciklusa tijekom dugih vožnji ili nedovoljna ukupna sila stezanja za uključena dinamička opterećenja. Ne{3}}opterećenje u progresivnim kalupima također stvara momente naginjanja koji preopterećuju stezaljke na jednoj strani. Započnite čišćenjem kontaktnih površina, provjerom podudarnosti visine bloka koraka, ponovnim-zatezanjem nakon početnih poteza prešanjem i ponovnim izračunom uzima li u obzir vaša ukupna sila stezanja sile skidanja, opterećenja dizača i-prolazni udar.


