


Razumijevanje štancanja od nehrđajućeg čelika za ravnu vrpcu
Možete dobiti ispravnu ocjenu, ispravan dizajn matrice, pa čak i ispravnu brzinu preše, a svejedno završiti s otpadnim dijelovima. Zašto? Jer utiskivanje ravne vrpce od nehrđajućeg čelika nije samo jedna disciplina. Nalazi se na sjecištu znanosti o materijalima, vrpčaste geometrije i procesnog inženjerstva. Tretirajte bilo koji od ovih u izolaciji i nešto nizvodno se pokvari.
Ovaj vodič pokriva to raskrižje u cijelosti. Bilo da specificirate materijal, dizajnirate alate ili rješavate probleme u proizvodnji, ovdje ćete pronaći veze između odluka umjesto razbacanih po zasebnim referencama.
Što je štancanje s ravnom vrpcom
Utiskivanje s ravnom vrpcom je postupak hladnog -oblikovanja gdje se uska namotana vrpca od nehrđajućeg čelika uvlači kroz progresivne ili jedno-stanične matrice za proizvodnju preciznih dijelova. Svaki pritisak pritiska reže, savija ili oblikuje vrpcu u gotove komponente. Vrpca ostaje pričvršćena za noseću traku dok napreduje stanicu po stanicu, a dovršeni dio se odvaja u završnoj fazi.
Metalno utiskivanje od nehrđajućeg čelika u obliku vrpce slijedi istu temeljnu mehaniku kao i utiskivanje širih listova: bušilica se spušta u blok matrice, režući ili deformirajući materijal pod visokim pritiskom. Razlika leži u veličini, tolerancijama i ponašanju materijala kada je uzak i tanak.
Utiskivanje s ravnom vrpcom proces je dodavanja namotanog nehrđajućeg čelika uske-širine, obično ispod 50 mm širine, kroz precizne alate za proizvodnju-kompletnih dijelova putem sekvencijalnih operacija bušenja, probijanja i oblikovanja.
Zašto se ribon papir razlikuje od standardnog lista
Zamislite da provučete 12 mm-široku traku od polu-tvrdog nehrđajućeg čelika 301 kroz progresivnu matricu od 20-stanica pri 300 udaraca u minuti. Izazovi s kojima ćete se suočiti nimalo ne nalikuju žigosanju praznog lista širine 600 mm.
Ribbon stock predstavlja jedinstvene varijable. Tolerancije širine važnije su jer čak i male varijacije utječu na to kako traka prolazi kroz vodilice i pilotske igle.Rubno stanje, bez obzira na to radi li se o prorezima, rezovima ili očišćenim srhovima, izravno utječe na stvaranje srha i trošenje kalupa. A zavoj-set, zakrivljenost zadržana od namotavanja na kalem, može uzrokovati pogrešno uvlačenje ako se ravnost ne kontrolira prije nego što materijal uđe u matricu.
Konkretno kod žigosanja nehrđajućeg čelika, otvrdnuće spojeva rješava te probleme. Vrpca koja se čisto uvlači na stanici jedan može se ponašati sasvim drugačije do stanice petnaest jer kumulativno naprezanje mijenja njezina mehanička svojstva. Zbog toga se ponašanje materijala, geometrija vrpce i inženjering kalupa moraju smatrati jedinstvenim sustavom, a ne tri odvojene stavke retka na specifikacijskom listu.
Kvaliteta koju odaberete, temperament koji navedete i tolerancije koje stavite na svoju narudžbenicu, sve to utječe na vijek trajanja alata, kvalitetu dijelova i brzinu proizvodnje.
Odabir vrste nehrđajućeg čelika za utiskivanje vrpce
Odabir stupnja oblikuje sve što slijedi u vašem procesu žigosanja. Odaberite pogrešnu leguru za svoju primjenu ribona i borit ćete se protiv povratnog povrata, preranog trošenja matrice ili pucanja na svakoj stanici. Izazov je u tome što se ocjene ponašaju drugačije u obliku tanke vrpce nego u debljem listu, tako da se iskustvo s jednim ne može uvijek prenijeti na drugo.
Austenitni stupnjevi za utiskivanje vrpce
Gotovo tri{0}}četvrtine svih aplikacija od nehrđajućeg čelika koristeaustenit serije 300, a žigosanje vrpce nije iznimka. Ključni igrači ovdje su 301, 304 i 316, svaki s različitim ponašanjem pod udarcem.
Žigosanje od nehrđajućeg čelika 301 pogoduje aplikacijama koje zahtijevaju visoku čvrstoću nakon oblikovanja. S nižim sadržajem nikla (6-8%), 301 work brzo se stvrdnjava, što znači da brzo dobiva na čvrstoći tijekom deformacije. To ga čini idealnim za dijelove vrpce koji zahtijevaju svojstva opruge, kao što su kontaktni prsti i spojnice. Kompromis je u tome što progresivni kalupi moraju uzeti u obzir povećanje tvrdoće na svakoj stanici.
Utiskivanje od nehrđajućeg čelika 304 odgovara dubljim izvlačenjima i složenijem oblikovanju. Njegov viši sadržaj nikla (8-10%) usporava rad-stopu stvrdnjavanja, dopuštajući materijalu da teče bez kidanja tako lako. Kada vaš ribon dio uključuje značajno rastezanje ili višestupanjsko izvlačenje, 304 vam daje više prostora za oblikovanje prije nego se materijal ukruti do sloma.
Žigosanje od nehrđajućeg čelika 316 dolazi u obzir kada otpornost na koroziju utječe na specifikaciju, osobito u pomorskom, kemijskom ili medicinskom okruženju. Dodani molibden (otprilike 2%) poboljšava otpornost na piting, ali ne mijenja dramatično sposobnost oblikovanja u usporedbi s 304. Inženjeri koji određuju žigosanje 316 ss za dijelove vrpce trebali bi očekivati slično ponašanje istezanja kao 304, s malo većim zahtjevima za silom zbog ojačanja otopine dodatkom molibdena.
Martenzitni i specijalni stupnjevi
Ne treba svaki dio vrpce duktilnost austenitnog čelika. Kada primjena zahtijeva visoku tvrdoću, otpornost na habanje ili povišenu-temperaturnu stabilnost, martenzitni i posebni stupnjevi ulaze u razgovor.
410 ss žigosanje dobro funkcionira za komponente vrpce kao što su sjedišta ventila, opružne podloške i habajuće trake gdje je tvrdoća nakon toplinske obrade primarni zahtjev. Kao martenzitni stupanj s 11,5-13,5% kroma, 410 nudi umjerenu otpornost na koroziju, ali može postići znatno veću tvrdoću od bilo kojeg austenitnog razreda. Ograničenje je mogućnost oblikovanja. Složena savijanja ili duboka izvlačenja u tankoj vrpci 410 riskiraju pucanje, tako da geometrija dijela mora ostati relativno jednostavna.
321 žigovi od nehrđajućeg čelika zadovoljavaju potpuno različite potrebe. Stabiliziran titanom kako bi se spriječilo taloženje krom-karbida, 321 služi za aplikacije na povišenim-temperaturama gdje bi osjetljivost degradirala standardni 304 ili 316 u radu. Razmislite o komponentama ispušnog sustava, kućištima senzora ili nosačima zrakoplova koji su izloženi trajnom kruženju topline.
Odabir temperamenta i njegov utjecaj na performanse matrice
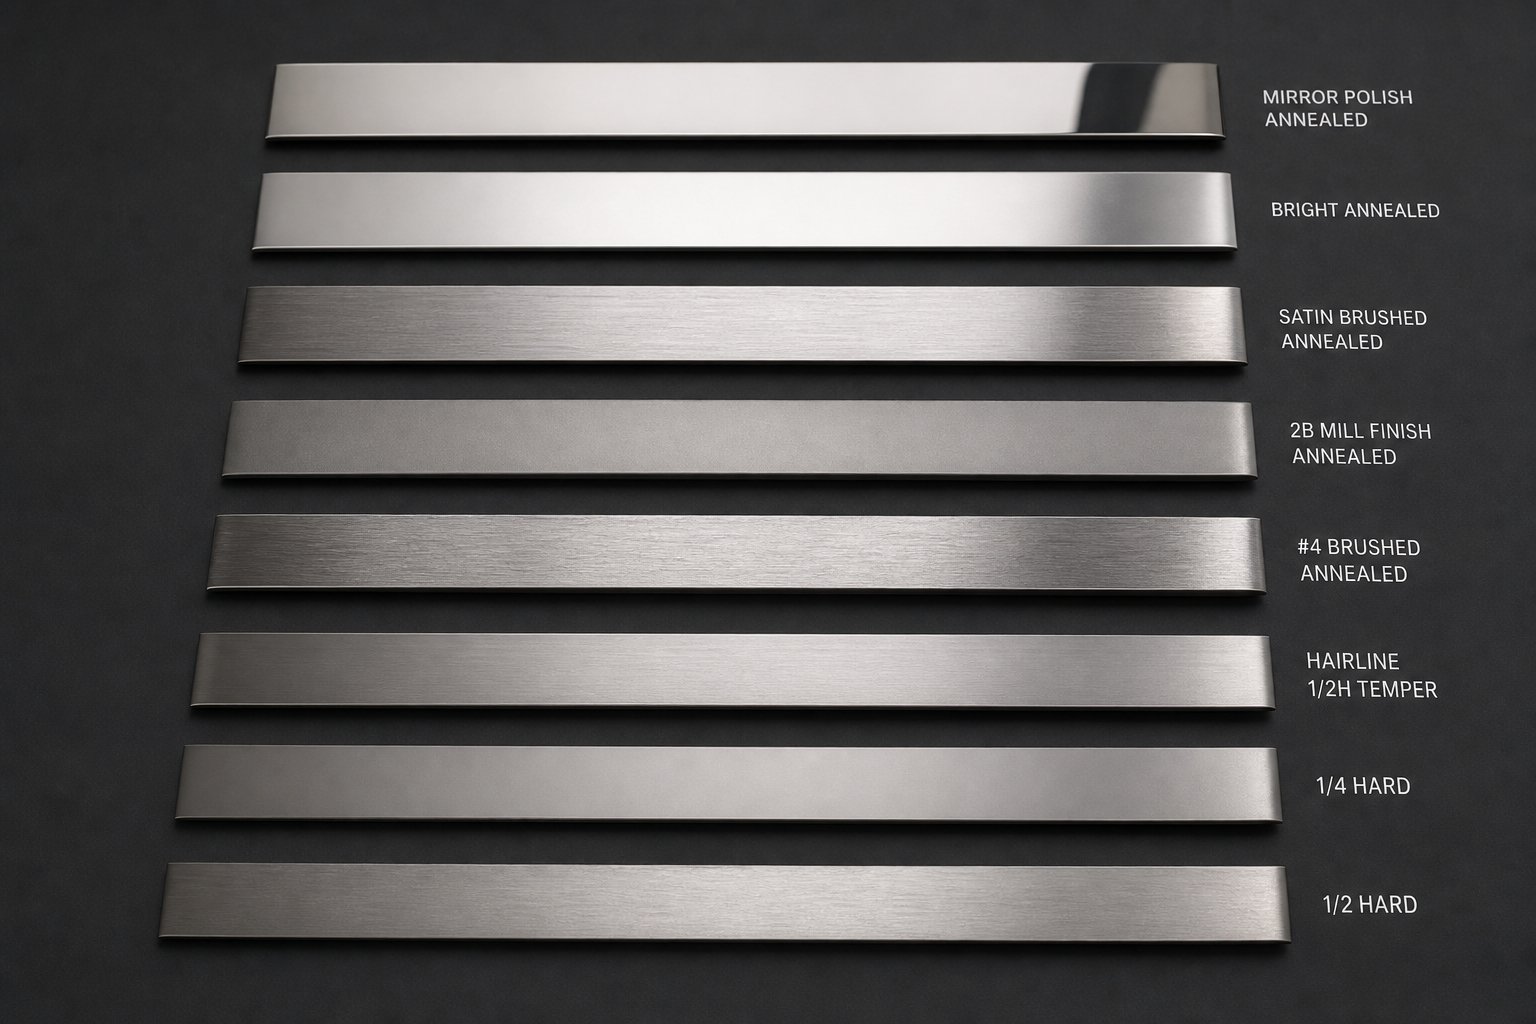
Odabir ocjene samo je pola jednadžbe. Stanje temperamenta koje navedete na svojoj narudžbi za kupnju ribona mijenja način na koji se taj stupanj ponaša ispod matrice.
Žarena vrpca nudi maksimalnu duktilnost i najniže sile oblikovanja, što je čini prikladnom za dijelove s malim radijusima savijanja ili dubokim izvlačenjem. Četvrt-tvrdi i polu-teški uvjeti mijenjaju određenu sposobnost oblikovanja za povećanu čvrstoću u gotovom dijelu, smanjujući ili eliminirajući potrebu za toplinskom obradom nakon-štancanja. Potpuno-tvrda vrpca, dostupna primarno u 301 i 302, daje svojstva poput opruge-ali ograničava oblikovanje na nježno savijanje i jednostavno zatvaranje.
Evo praktičnog učinka: kako se temperament povećava, opružni povrat raste jer veći dio krivulje naprezanja-deformacije ostaje elastičan. Vaš dizajner matrice to mora kompenzirati čvršćim-kutovima savijanja ili-kovanjem matrice. U međuvremenu, čvršći temperamenti povećavaju silu smicanja potrebnu na stanicama za obradu, ubrzavajući trošenje proboja i matrice.
| Razred | Ocjena sposobnosti oblikovanja | Tipični raspon tvrdoće | Uobičajene aplikacije vrpce |
|---|---|---|---|
| 301 | Dobro (visoka-stopa otvrdnjavanja) | Pogledajte podatkovnu tablicu dobavljača za HRB/HRC prema temperamentu | Opruge, kopče, kontaktni prsti, komponente pričvršćivača |
| 304 | Izvrsno (umjeren-stopa stvrdnjavanja) | Pogledajte podatkovnu tablicu dobavljača za HRB/HRC prema temperamentu | Izvučeni dijelovi, nosači, oklopi, medicinske komponente |
| 316 | Izvrsno (slično 304) | Pogledajte podatkovnu tablicu dobavljača za HRB/HRC prema temperamentu | Brodska oprema, kemijska obrada, kirurški instrumenti |
| 410 | Ograničeno (nisko rastezanje) | Pogledajte podatkovnu tablicu dobavljača za HRC prema uvjetima toplinske{0}}obrade | Komponente ventila, habajuće trake, lopatice, opružne podloške |
| 321 | Dobar (slično 304) | Pogledajte podatkovnu tablicu dobavljača za HRB/HRC prema temperamentu | Ispušni dijelovi, kućišta senzora,-nosači za visoke temperature |
Praktično pravilo: uvijek zahtijevajte potvrdu mehaničkih svojstava sa svojim namotajima vrpce. Varijacije unutar raspona temperamenta su normalne, a saznanje gdje pada vaša određena serija omogućuje vam predviđanje hoće li se ponašanje oblikovanja kretati prema uskom ili opraštajućem kraju vašeg procesnog prozora.
Ocjena i temperament povezuju osobnost materijala. Ali sama vrpca, njezino rubno stanje, ravnost i tolerancija dimenzija, određuju hoće li se ta osobnost pretvoriti u dobre dijelove ili frustrirajuće stope otpada.
Specifikacije ribona koje potiču kvalitetu žigosanja
Vaš dobavljač materijala isporučuje zavojnice koje zadovoljavaju kvalitetu i temperaturu koju ste naručili. Prolazi ulaznu inspekciju. Pa ipak, dijelovi počinju otkazivati na postaji osam. Neravnine se pojavljuju tamo gdje ne bi trebale. Zastoj hrane zaustavlja proizvodnju svakih nekoliko stotina poteza. Što je pošlo po zlu?
Češće nego ne, odgovor leži u specifikacijama ribona koje niste naveli u svojoj narudžbenici. Stanje ruba, ravnost, nagnutost, tolerancija širine, tolerancija debljine i završna obrada površine varijable su koje odvajaju čelik za traku koji lijepo teče od materijala koji se bori s vašim alatom pri svakom potezu. Ovo nisu sporedni detalji. Oni su izravna poveznica između odluka o nabavi i rezultata proizvodnje.
Rubni uvjeti i njihove implikacije na žigosanje
Kada se glavna zavojnica ureže u usku vrpcu, proces rezanja za sobom ostavlja rubni profil koji ima stvarne posljedice za vašu matricu. Tri uobičajene vrste rubova pojavljuju se u proizvodnji štancanog lima, a svaki se drugačije ponaša pod probijanjem.
Prorezani rubovisu zadani. Noževi za rezanje probijaju se kroz matičnu zavojnicu i stvaraju četvrtasti-rub s karakterističnim neravninama na jednoj strani. Važna je orijentacija čira. Ako je okrenut prema matrici, a ne prema probojcu tijekom utiskivanja, dobit ćete nedosljednu kvalitetu smicanja na stanicama za smicanje i ubrzano trošenje radijusa ulaska bloka matrice. Rubovi s prorezima rade u mnogim primjenama, ali zahtijevaju da vaš dizajner matrice zna na kojoj strani leži srh i da to uzme u obzir pri postavljanju zazora.
Odrezani rubovinastaju zbog drugačijeg mehanizma za rezanje koji daje čistiju površinu, ali može izazvati mikro{0}}pukotine duž ruba kod tvrđih oblika. Za čelik za primjenu utiskivanja koja uključuje naknadno oblikovanje rubova ili rubove, te mikro-pukotine postaju točke početka pukotina pod naprezanjem.
Očišćeni ili kondicionirani ruboviprolaze kroz sekundarni proces koji u potpunosti uklanja srh za rezanje i može zaokružiti ili kvadriti rubni profil do kontrolirane geometrije. Ovaj tip ruba produljuje vijek trajanja matrice jer eliminira abrazivni srh koji zarezuje vodilice i mehanizme za pomicanje. Kao što stručnjaci za precizno{2}}rolanje primjećuju, kondicionirani rubovi također poboljšavaju mogućnost oblikovanja sprječavajući pucanje rubova tijekom operacija savijanja, što je značajna prednost kada vaš ribon dio uključuje prirubnice-uskog radijusa.
Razlika u cijeni između prorezanih i kondicioniranih rubova je stvarna, ali je stvarna i cijena zamjene istrošenog alata ili rashodovanih dijelova s pukotinama-potaknutim rubovima. Vaša aplikacija donosi pravi izbor.
Specifikacije ravnosti i nagnutosti
Zamislite zavojnicu vrpce koja se odmotava u vašu hranilicu. Ako taj materijal nosi zaostalu zakrivljenost od namotavanja (zavoj-set) ili se savija bočno preko svoje širine (samostrel), neće prolaziti ravno kroz vodilice i pilotske igle. Rezultat su nepravilno uvlačenje, ne-udarci i progresivno oštećenje vaše registracije alata.
Ravnost u vrpcastoj foliji i traci odnosi se na to koliko ravno materijal leži kada se odmota i postavi na ravnu površinu. Valovitost po širini ili uzdužna valovitost uzrokuju podizanje vrpce s prednje strane matrice između stanica, odbacujući dubinu oblika i poravnanje slijepog sloja. Za progresivne matrice koje rade velikom brzinom, čak se i manja valovitost spaja preko dvadeset stanica u dijelove koji izlaze iz tolerancije.
Camber je bočna zakrivljenost duž duljine vrpce. Zamislite traku koja se lagano zavija u jednu stranu poput plitkog luka. U uskom kundaku, čak i mala vrijednost nagiba znači da noseća traka prolazi bočno kroz matricu, izvlačeći pilotske klinove iz-centra i stvarajući asimetrične neravnine. Što je vrpca uža, vaš proces postaje osjetljiviji na nagib jer je manja širina materijala za apsorbiranje bočnog zanošenja prije nego što piloti izgube angažman.
Određivanje ravnosti i nagnutosti na vašoj narudžbenici nije izborno za precizno žigosanje. To je razlika između matrice koja trči-za cijelu zavojnicu i one koja zahtijeva intervenciju operatera svakih nekoliko minuta.
Tolerancije širine i debljine za precizne dijelove
Strože tolerancije ulaznog materijala daju vašem dizajneru matrice više prostora za rad. Evo zašto: zazor matrice, razmak između izbojnika i bloka matrice, postavljen je kao postotak debljine materijala. Ako vaša vrpca stigne s varijacijom debljine na svitku, taj pažljivo izračunati razmak postaje pretijesan na nekim područjima i prelabav na drugim. Previše stegnuto uzrokuje prekomjerno trošenje i nagrizanje. Previše labav proizvodi rubove-preko rubova i teške neravnine.
Varijacije širine stvaraju paralelni problem. Vodilice vaše matrice i podizači zaliha strojno su obrađeni na fiksnu dimenziju. Vrpca koja je šira od nominalne veže se u vodilice. Vrpca koja ide uže luta bočno, smanjujući točnost registracije.
Industrijske-standardne tolerancijeza preciznu vrpcu u rasponu od +/-0,0001" za vrlo tanke debljine (0,002"-0,003") do +/-0,001" za deblji materijal iznad 0,031". Tolerancije širine slijede sličan obrazac, stežući se kako se vrpca sužava. Za širine ispod 0,250" (raspon koji se obično klasificira kao vrpca, a ne traka), tolerancije od +/-0,001" do +/-0,005" uobičajeni su ovisno o rasponu širine.
Kada vaša primjena žigosanog metalnog lima ili vrpce zahtijeva uske tolerancije dijelova, ne možete ih postići bez jednako stroge ulazne kontrole materijala. Matrica može držati samo dimenzije koje dopušta sirovina.
Evo što spada u vašu narudžbenicu kada nabavljate vrpcu za precizno štancanje:
- Vrsta stanja ruba (prorez, skinut ivica, zaobljeno ili prilagođeno) s navedenom orijentacijom strane-strane
- Maksimalna visina srha ako su rubovi proreza prihvatljivi
- Tolerancija ravnosti (maksimalno odstupanje po jedinici duljine)
- Tolerancija nagiba (maksimalni bočni luk po jedinici duljine)
- Tolerancija širine s navedenom metodom mjerenja
- Tolerancija debljine s mjestom mjerenja (središte, rubovi ili oboje)
- Zahtjev za završnu obradu površine (vrijednost hrapavosti ili vizualni standard)
- Unutarnji promjer zavojnice i maksimalni vanjski promjer za kompatibilnost hranilice
- Postavka smjera za-zavojnice (namotavanje-unutra ili-izvlačenje)
- Certifikacija mehaničkih svojstava po zavojnici ili po toplini
Nedostatak bilo kojeg od ovih u vašim izvornim dokumentima znači da vaš dobavljač donosi odluku umjesto vas, a njihove zadane postavke možda neće odgovarati onome što vaš alat očekuje. Svaki neodređeni parametar je varijabla koja se može mijenjati između nizova zavojnica, tiho gurajući vaš proces prema granici kvara.
Zaključavanje specifikacija materijala ograničava dolazne varijacije. Sljedeći izazov je projektiranje zazora matrice i alata koji rade unutar te kontrolirane ovojnice, posebno kada tanka vrpca zahtijeva suštinski drugačiji pristup proračunu zazora od rada s težim mjerama.
Razmatranja dizajna matrice za materijal s tankom vrpcom
Deblji materijal oprašta neuredne razmake. Tanka vrpca ne. Kada utiskujete vrpcu od nehrđajućeg čelika debljine ispod 0,5 mm, razlika između čistog rezanja i neravnog ruba dramatično se smanjuje, a svaka odluka o alatu ima pojačane posljedice za kvalitetu dijela i vijek trajanja matrice.
Načela preciznog žigosanja nehrđajućeg čelika ne mijenjaju se na tanjim debljinama, ali njihova primjena se mijenja. Zazori koji daju savršene dijelove u listu debljine 1,0 mm mogu stvoriti prekomjerne neravnine ili pukotine na vrpci debljine 0,1 mm. Razumijevanje zašto zahtijeva bliži pogled na to kako se mehanika smicanja mijenja s debljinom.
Izračuni zazora matrice za tanku vrpcu
Razmak matrice je razmak između reznog ruba proboja i reznog ruba gumba matrice, izražen kaopostotak debljine materijala po strani. Zazor od 10% na kundaku od 1,0 mm znači 0,1 mm prostora sa svake strane bušilice. Dovoljno jednostavno. Ali kada primijenite tih istih 10% na vrpcu od 0,05 mm, dobit ćete 0,005 mm po strani, dimenziju koja predstavlja izazov čak i za dosljedno održavanje-brušenog alata.
Evo što tanku vrpcu čini kontraintuitivnom: sam postotak često treba malo povećati u usporedbi sa standardnim listovima. Zašto? Budući da se ravnine loma na vrhu i dnu izratka moraju poravnati kako bi se proizveo čisti lom smicanjem. U vrlo tankom materijalu, zona smicanja postaje proporcionalno veća u odnosu na ukupnu debljinu, što znači da put širenja pukotine ima manju dubinu za rad. Zazor koji je pretijesan na ovim mjeračima ne daje čistije rezove. Umjesto toga, stvara prekomjernu silu rezanja, ubrzava trošenje bušilice i može uzrokovati pucanje bušilice tijekom prodiranja.
Kod štancanja tankom vrpcom, manji apsolutni razmaci ne znače automatski čistije rezove. Postotak--razmaka debljine često se mora pažljivo podesiti prema gore kako bi se omogućilo pravilno poravnanje loma, jer se omjer-na-loma ponaša drugačije kako se debljina materijala smanjuje.
Posebno za utiskivanje nehrđajućeg čelika,predlažu smjernice u industrijizazori od 12% do 15% po strani za meke austenitne stupnjeve, povećanje do 20% za potpuno-teške uvjete. Ove vrijednosti predstavljaju opće početne točke za standardne debljine limova. Kada radite s vrpcom manjom od 0,25 mm, morat ćete konzultirati priručnike za inženjering alata za-specifične preporuke za-odvojak za stupanj i debljinu, zatim potvrditi probnim izvođenjem jer je-ponašanje u stvarnom svijetu na ovim dimenzijama vrlo osjetljivo na stanje alata i poravnanje preše.
Preciznost je ovdje bitna na način na koji jednostavno nije kod većih mjerača. Preša s 0,02 mm otklona klipa je irelevantna pri rezanju materijala od 2,0 mm, ali taj isti otklon predstavlja 40% pomak zazora na vrpci od 0,05 mm. To je razlog zašto metalno utiskivanje vrpce od nehrđajućeg čelika često zahtijeva ravne-bočne preše s minimalnim otklonom umjesto strojeva-okvira s razmakom, bez obzira na zahtjeve za tonažom.
Odabir materijala za izradu alata i premaza
Nehrđajući čelik je po prirodi abrazivan. Njegov sadržaj kroma, istog elementa koji osigurava otpornost na koroziju, ubrzava trošenje kalupa kroz abrazivne i adhezivne mehanizme. Kod utiskivanja vrpcom ovaj se problem pojačava jer imate veći broj udaraca po jedinici težine materijala, što znači da se udarci i blokovi matrice troše brže nego u operacijama većeg-mjera.
Konvencionalni alatni čelik D-2, iako popularan za opće utiskivanje, predstavlja poseban problem s nehrđajućom vrpcom. Visok sadržaj kroma u D-2 može se povezati s kromom u nehrđajućem čeliku, uzrokujući hladno zavarivanje ili migraciju s površine na površinu. Ovo "prikupljanje" taloži nehrđajući materijal na prednjoj strani bušilice, pogoršavajući kvalitetu rezanja i na kraju uzrokujući trganje koje oštećuje i alat i izradak.
Bolji izbori za proizvodnju matrica za žigosanje uključuju:
- Alatni čelici od metala u prahu (PM).kao što su CPM stupnjevi ili vanadij-karbidni čelici, koji nude vrhunsku žilavost i otpornost na trošenje u usporedbi s konvencionalnim kovanim alatnim čelicima
- Aluminijska broncaza formiranje stanica, budući da je potpuno različit od nehrđajućeg čelika i otporan je na skupljanje ljepila
- Puni karbidza slijepe bušilice u dugotrajnim-primjenama, pružajući izuzetan vijek trajanja, ali zahtijeva pažljivo postavljanje preše zbog svoje krtosti pod udarnim opterećenjem
Premazi dalje proširuju jednadžbu. Premazi fizičkim taloženjem naparivanjem (PVD) kao što je titanijev nitrid (TiN) ili aluminijev titanijev nitrid (AlTiN) dodaju tanki sloj materijala visoke -tvrdoće koji smanjuje trenje i sprječava interakciju -na-kroma koja uzrokuje trganje. Premazi kemijskim taloženjem iz pare (CVD) nude slične prednosti s boljim prianjanjem na složene geometrije. Za utiskivanje vrpce gdje su poprečni-presjeci probijanja mali i lomljivi, općenito se preferira PVD jer se taloži na nižim temperaturama i nema opasnosti od izobličenja finih karakteristika alata.
Ulaganje u vrhunske alatne čelike i premaze vraća se duljinom rada između oštrenja. Kada vaša progresivna matrica ima 15 do 25 stanica za bušenje i bušenje, pomnoženo s milijunima udaraca po proizvodnoj seriji, čak i 30% poboljšanja u intervalu oštrenja znači značajno povećanje radnog vremena.
Izazovi skidanja i izbacivanja dijelova
Čisto ste izrezali dio. Izgleda savršeno. Ali neće ostaviti udarac. Ovaj scenarij je uobičajen kod štancanja tankom vrpcom, a proizlazi iz fizike koja postaje dominantna u malim mjerilima.
Tanki dijelovi vrpce lijepe se za udarce iz dva razloga. Prvo, omjer površine-i-mase je vrlo visok. Sićušni prazni disk težak djeliće grama ima relativno velike ravne površine koje stvaraju efekt vakuuma i površinske-napetosti na prednjoj strani bušilice. Drugo, povratna sila u probušenoj rupi uzrokuje da čep ili dio zahvati bušilicu bočno, posebno u teškim uvjetima gdje je oporavak elastičnosti značajan.
Skidači mostova, najjednostavnija i najjeftinija opcija, često ne uspijevaju u ovom poslu s trakom. Kao što su inženjeri alata dokumentirali, skidači mostova ne drže materijal dolje tijekom procesa rezanja, dopuštajući bočno kretanje koje naglašava udarce. Tijekom izvlačenja, traka udara o ploču za skidanje, šaljući šok u tanke udarce koji se mogu slomiti pod ponovnim udarcem.
Skidači-pod pritiskom (opruga) rješavaju oba problema. Oni pričvršćuju vrpcu ravno uz površinu matrice prije i tijekom probijanja, sprječavajući bočno pomicanje. Pri povratnom udarcu gule traku s bušilice postupno, a ne iznenadnim udarcem. Veći početni trošak lako se opravdava smanjenim lomljenjem probijača i manjim brojem zastoja u proizvodnji zbog zaglavljenih dijelova.
Dodatne tehnike za pouzdano izbacivanje u radu s vrpcom uključuju:
- Pozitivan mlaz zraka kroz lice bušilice kako bi se razbio vakuum na zadržavanju čepa
- Igle za izbacivanje s oprugom- unutar tijela bušilice za prazne dijelove
- Polirane površine za bušenje (hrapavost površine ispod Ra 0,2 mikrometra) za smanjenje prianjanja
- Primjena istih PVD premaza koji se koriste za otpornost na habanje, koji također smanjuju koeficijent trenja tijekom skidanja
Svaki zaglavljeni dio je potencijalni pad kocke. U progresivnom alatu koji se izvodi velikom brzinom, jedan zadržani čep može se srušiti u savijene pilote, slomljene proboje i oštećene dijelove matrice unutar nekoliko poteza. Ulaganje u pouzdano skidanje ne radi se o praktičnosti. Radi se o zaštiti cijele matrice.
Razmak matrice i alati obrađuju pojedinačni rez. Skidanje rješava posljedice. Ali šire pitanje o tome kako sekvencirati više operacija preko kontinuirano uvučene vrpce i je li progresivni alat uopće pravi izbor za vaš volumen, zahtijeva drugačiju vrstu inženjerske odluke.
Progresivno utiskivanje u usporedbi s alatom za kratke -proizvodnje za dijelove vrpce
Volumen mijenja sve. Trakasti dio namijenjen za deset milijuna jedinica godišnje zahtijeva bitno drugačiju strategiju alata od iste geometrije za pet stotina komada. Troškovi alata, vrijeme isporuke i infrastruktura za kontrolu procesa skaliraju se u skladu s tim, a pogrešan odabir u bilo kojem smjeru troši novac: prekomjerno-ulaganje u progresivne alate za kratko vrijeme ili šepanje kroz veliku količinu s-metodama jedne stanice koje ne mogu pratiti korak.
Posebno za vrpce od nehrđajućeg čelika, ova odluka ima dodatnu težinu. Ponašanje materijala-pri stvrdnjavanju i abrazivna priroda znače da odabir alata ima prevelike posljedice na životni vijek matrice i cijenu po-dijelu u velikom obimu.
Progresivno utiskivanje za-veliku proizvodnju ribona
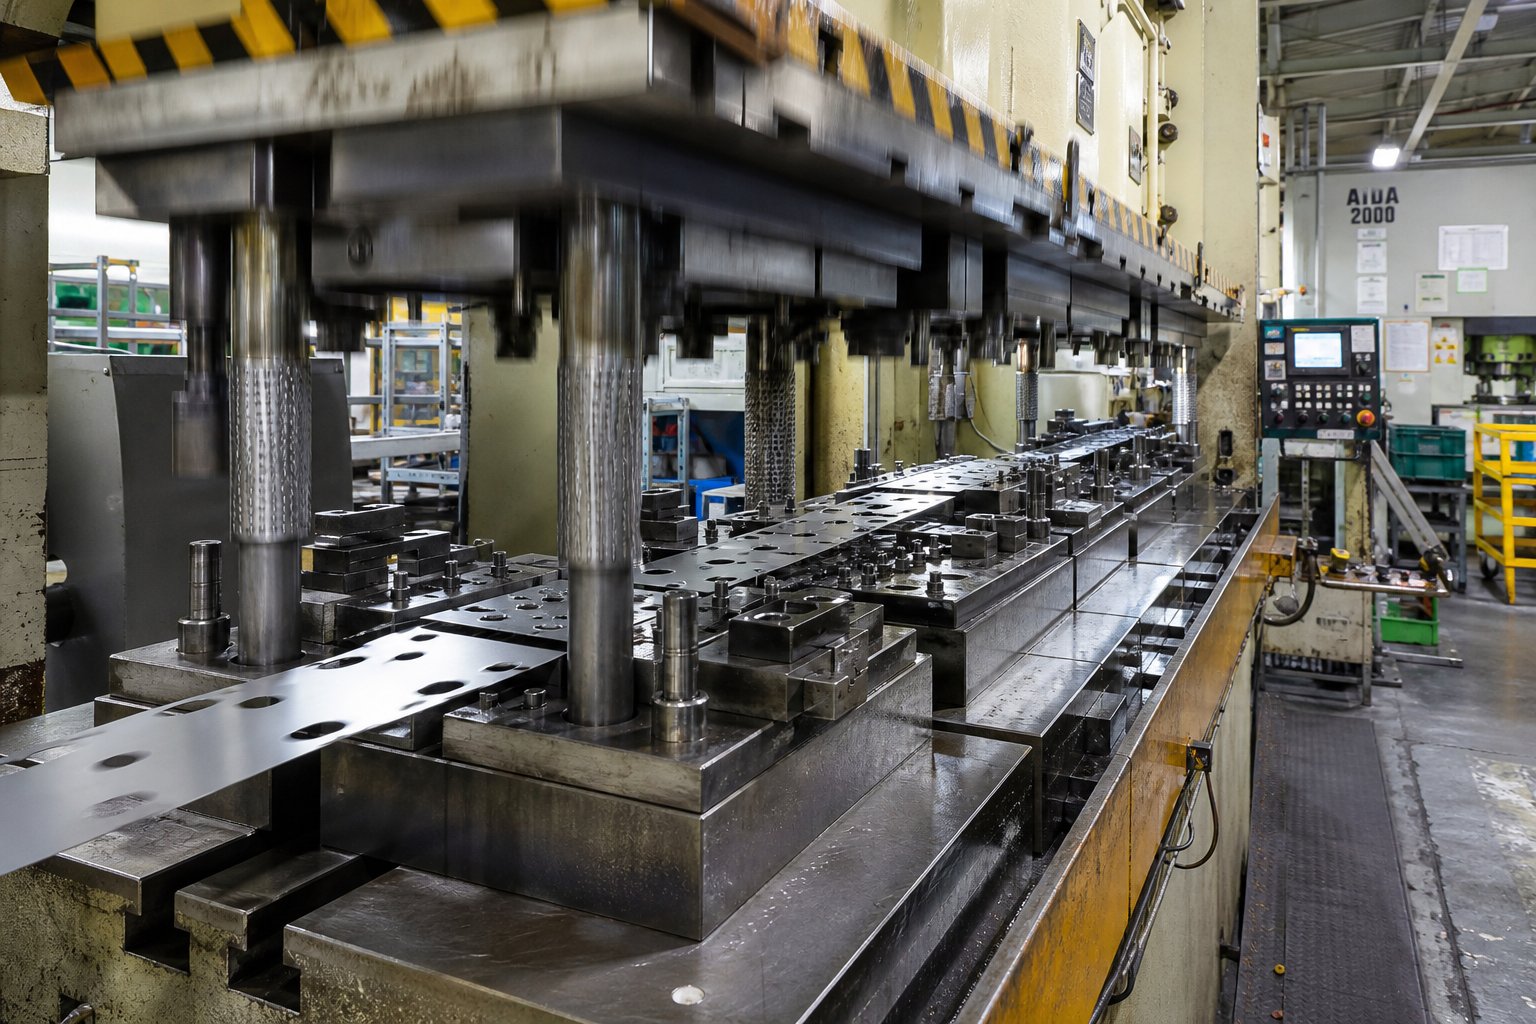
Progresivno žigosanje radna je snaga-progresivnog žigosanja u obliku vrpce. Jedan set matrica sadrži više stanica raspoređenih u slijedu, od kojih svaka izvodi jednu operaciju: zatvaranje pilot rupe, probijanje značajki, oblikovanje zavoja, kovanje kritičnih dimenzija i konačno odvajanje gotovog dijela od noseće trake. Vrpca napreduje za jednu duljinu po hodu preše, tako da svaki ciklus proizvodi dovršeni dio.
Što čini ovu metodu dominantnom-za rad s vrpcom velike količine? Brzina i dosljednost. Dobro-projektirana progresivna matrica koja pokreće vrpcu od nehrđajućeg čelika može izdržati 200 do 600 ili više udaraca u minuti, ovisno o složenosti dijela i debljini materijala. Pri tim brzinama, jedna smjena preše može proizvesti desetke tisuća identičnih dijelova s ponovljivošću dimenzija koju rukovanje od-do-stanice jednostavno ne može usporediti.
Ekonomija pojačava prednost u brzini. Alati za progresivne matrice obično se kreću od 30.000 USD do preko 250.000 USD, ali taj se trošak amortizira u cijelom volumenu proizvodnje. Uz 500 000 dijelova, čak i matrica od 100 000 USD dodaje samo 0,20 USD po komadu u trošku alata. Ispod približno 50.000 godišnjih jedinica, međutim, ta amortizacija matematika počinje raditi protiv vas. Zbog ovog praga usluge progresivnog žigosanja općenito ciljaju na programe s trajno visokom potražnjom, a ne na jednokratne narudžbe-.
Za vrpce od nehrđajućeg čelika, progresivni kalupi također nude prednost procesa osim brzine. Budući da traka nikada ne napušta matricu između operacija, registracija dijelova ostaje zaključana za točnost pilot-pina tijekom cijele sekvence oblikovanja. To je važno kada kumulativno otvrdnjavanje radom mijenja ponašanje materijala između stanica. Možete predvidjeti i kompenzirati te pomake tijekom dizajna matrice umjesto da se borite protiv nasumičnih varijacija uvedenih rukovanjem dijelovima između zasebnih operacija.
Rukovanje zavojnicama i hranjenje za uske zalihe
Pokretanje vrpce ispod 50 mm široke pri velikoj brzini predstavlja izazove uvlačenja s kojima se šire zavojnice ne suočavaju. Traka ima manju krutost po svojoj širini, što je čini sklonom savijanju, uvijanju i bočnom pomicanju na putu dodavanja. Riješite ove probleme i dobit ćete nesmetanu proizvodnju. Ignorirajte ih i dobit ćete nepravilno uvlačenje, padove kalupa i otpad.
Servo hranilicesu standardno rješenje za indeksiranje za precizno utiskivanje vrpce. Servo motor pokreće valjke za uvlačenje koji hvataju traku i pomiču je prema programibilnoj duljini koraka, sinkronizirano s ciklusom prešanja. Mogućnost programiranja je važna jer nehrđajuća vrpca, osobito kod tvrđih oblika, može pokazati-varijaciju duljine uvlačenja pod pritiskom zahvata. Servo kontrola omogućuje-kompenzaciju u stvarnom vremenu koju mehanički ili pneumatski dodavači ne mogu pružiti.
Pilot igle ostaju konačno tijelo za registraciju unutar matrice. Čak i sa savršeno podešenim servo dodavačem, klinovi ispravljaju sve preostale pozicione pogreške povlačenjem trake u točno poravnanje prije nego što se svaka stanica uključi. Za usku vrpcu, promjer pilot rupe i razmak od igle-do-rupe moraju biti dovoljno čvrsti da kontroliraju bočni položaj bez vezivanja, obično 0,01 mm do 0,02 mm ukupni razmak za precizan rad.
Sustavi vodilica između dodavača i ulaza matrice također zahtijevaju pozornost. Široki kundak prirodno ide ravno jer se njegov moment inercije opire bočnom kretanju. Uska traka nema taj luksuz. Rubne vodilice-u obliku valjka ili kanal-vodilice za materijal drže traku u središtu putanje uvlačenja. Opružni- dizajni prilagođavaju se manjim varijacijama širine svojstvenim proreznoj vrpci bez stezanja tako čvrsto da savijaju traku ili dodaju otpor koji utječe na točnost uvlačenja.
Jedan-često zanemaren detalj: napetost zavojnice. Zavojnice vrpce imaju male unutarnje promjere u odnosu na svoju širinu, što znači da se materijal odmotava s većom zakrivljenošću-zakrivljenosti od šireg materijala namotanog na veće igle. Neophodan je uređaj za ravnanje ili ravnanje između uređaja za odmotavanje i dodavača. Bez toga, zaostala zakrivljenost podiže vrpcu s površine matrice između stanica, uzrokujući nedosljedne dubine oblika i neusklađenost slijepog sloja.
Pristupi prototipa i-kratke izvedbe
Progresivni alati imaju smisla kada volumen opravdava investiciju, a dizajn je zamrznut. Kada niti jedan uvjet nije ispunjen, potrebne su vam alternativne metode koje i dalje proizvode prihvatljive dijelove vrpce od nehrđajućeg čelika bez ulaganja kapitala.
Spoj umireobavljanje više operacija u jednom pritisku na jednoj stanici. Oni su jeftiniji od progresivnog alata jer zahtijevaju manje stanica i nemaju dizajn nosača trake. Kompromis je propusnost: dijelovima se mora pojedinačno rukovati između operacija ako je potrebno više složenih matrica, a stope hodova ostaju niže jer svaki udarac obavlja više posla istovremeno.
Alat za prijenosrano odvaja dio od trake i mehanički ga pomiče između stanica. Ovaj pristup odgovara dijelovima čija bi geometrija poderala noseću traku, kao što su duboko-izvučene vrpce. Međutim, mehanizam mehaničkog prijenosa ograničava brzinu u usporedbi s kontinuiranom-logikom protoka progresivnih matrica, a dodatni rizik rukovanja raste s tanjim, lomljivijim dijelovima vrpce.
EDM i lasersko rezanjezaobilazno žigosanje u potpunosti za količine prototipa. Ove metode režu dijelove izravno iz zalihe trake bez teškog alata, proizvodeći točne profile u satima, a ne u tjednima. Trošak po-dijelu je nekoliko redova veličine veći od žigosanja, ali kada vam je potrebno pedeset dijelova za funkcionalno testiranje prije nego što se posvetite progresivnoj matrici od 150.000 USD, taj je trošak trivijalan u usporedbi s rizikom izrade alata za pogrešan dizajn.
Vrijedno je napomenuti da se okvir za odlučivanje neznatno razlikuje kada se uspoređuje ekonomija progresivnog žigosanja ugljičnog čelika i nehrđajućeg čelika. Viša cijena materijala za nehrđajuću vrpcu i veća stopa trošenja matrice pomiču prag volumena za progresivna ulaganja u alate nešto više od ekvivalentnih programa ugljičnog čelika. Inkrementalni trošak održavanja alata po udarcu jednostavno je veći kod nehrđajućeg čelika, što znači da trebate više dijelova po kojima ćete ga rasporediti.
Evo strukturiranog tijeka rada za odabir vaše strategije alata:
- Definirajte godišnji volumen i ukupnu životnu količinu. Ako godišnji obujam premašuje 50.000 jedinica s više-godišnjom potražnjom, progresivna oprema vjerojatno je opravdana.
- Procijenite složenost dijela. Izbrojite različite operacije (bušenje, oblikovanje, obrezivanje). Dijelovi koji zahtijevaju pet ili više uzastopnih operacija snažno favoriziraju progresivne matrice.
- Ocijenite zahtjeve tolerancije. Ako kritične dimenzije zahtijevaju +/-0,05 mm ili više na više značajki, progresivni matrice s pilot-pin registracijom nadmašuju alternative.
- Potvrdite zrelost dizajna. Progresivno ulaganje kalupa zahtijeva zamrznuti dizajn. Ako se dio još ponavlja, prvo upotrijebite žičanu eroziju ili složene matrice za provjeru valjanosti.
- Izračunajte ukupni trošak vlasništva. Usporedite progresivni trošak kalupa amortiziran tijekom životnog volumena u odnosu na-trošak dijela kratkotrajnih-metoda pomnožen s istim volumenom. Uključite održavanje matrice, intervale oštrenja i procijenjenu stopu otpada za svaki pristup.
- Vrijeme izvedbe faktora. Za izradu progresivnih matrica potrebno je 12 do 20 tjedana. Ako proizvodnja mora započeti za četiri tjedna, kratkotrajne-metode premošćuju jaz dok se dugo-progresivni alati za utiskivanje izrađuju.
Pravi odgovor često nije samo jedna ili druga metoda. Mnogi uspješni programi započinju sa složenim kalupima ili prototipovima-rezanim žicom za provjeru dizajna, a zatim prelaze na progresivne alate nakon što se volumen poveća i geometrija zaključa. Ovaj postupni pristup štiti kapital dok još uvijek isporučuje-dijelove sposobne za proizvodnju u svakoj fazi.
Strategija alata određuje kako se dijelovi izrađuju. Ali razumijevanje gdje ti dijelovi završavaju i kako se zahtjevi primjene vraćaju na odluke o materijalu i procesu, upotpunjuje inženjersku sliku.
Ključne primjene za -štancanu vrpcu od nehrđajućeg čelika
Svaka materijalna odluka i izbor alata o kojima se do sada raspravljalo u konačnici služe jednoj stvari: posao gotovog dijela u stvarnom svijetu. Zahtjevi za prijavu ne utječu samo na odabir ocjene i temperamenta. Oni to diktiraju. Kontaktna opruga koja mora preživjeti milijun ciklusa savijanja zahtijeva drugačija svojstva vrpce od kirurške oštrice koja je u kontaktu s ljudskim tkivom, iako obje počinju kao uski nehrđajući svitak koji se uvlači kroz progresivnu matricu.
Razumijevanje gdje završavaju otisnuti dijelovi od nehrđajućeg čelika pomaže inženjerima raditi unatrag od zahtjeva za performansama do ispravne kombinacije materijala, temperature i procesa.
Električni kontakti i konektorske opruge
Kada vam treba sićušna komponenta koja se više puta savija bez stalnog postavljanja, otporna je na koroziju u vlažnim okruženjima i održava dimenzijsku stabilnost tijekom godina rada, opisujete kontaktnu oprugu. Tu dominira nehrđajuća vrpca 301.
Zašto baš 301? Njegov niži sadržaj nikla (6-8%) uzrokujeraditi očvrsnuti bržeod drugih austenitnih razreda, što znači da polu{0}}tvrdo ili tri-četvr-tvrdo stanje pruža svojstva opruge koja se mogu mjeriti s namjenskim opružnim čelicima, dok dodaje inherentnu otpornost na koroziju. Električna vodljivost je sekundarna u ovim primjenama jer kontaktna sila i površinsko sučelje upravljaju električnom vezom. Ono što je važno je vijek trajanja: sposobnost savijanja milijune puta bez pucanja.
Opruge konektora, kontakti baterije, RF zaštitne kopče i mehanizmi za izbacivanje SIM kartice oslanjaju se na ovu kombinaciju svojstava. Faktor oblika vrpce savršeno odgovara ovim dijelovima jer su gotove komponente obično uske, tanke i proizvode se u enormnim količinama, upravo onaj profil u kojem se progresivno žigosanje ističe.
Medicinski uređaji i komponente zrakoplova
Medicinske i zrakoplovne aplikacije dijele zajedničku nit: kvar nije opcija, a sljedivost materijala je obavezna. Osim toga, njihovi se zahtjevi oštro razlikuju.
Dijelovi medicinske vrpce, primjerice kirurške spajalice, retraktorske opruge, sidra za implantate i kućišta dijagnostičkih senzora, prije svega zahtijevaju biokompatibilnost. Stupanj 316L (niska razina ugljika) je standard jer je njegov sadržaj molibdena otporan na stvaranje rupa iz tjelesnih tekućina, dok niska razina ugljika sprječava preosjetljivost tijekom ciklusa zavarivanja ili sterilizacije. Površinska obrada ovdje je jako bitna. Dijelovi utisnute vrpce namijenjeni za kontakt s pacijentom moraju ispunjavati stroge specifikacije hrapavosti površine kako bi se spriječilo prianjanje bakterija i iritacija tkiva.
Aerospace pokreće različite prioritete. Štancanje zrakoplovnih dijelova od nehrđajućeg čelika znači rad s vrstama koje zadržavaju mehanička svojstva na povišenim temperaturama i tijekom ekstremnih toplinskih ciklusa. Grade 321, stabiliziran titanom protiv taloženja krom-karbida, služi za komponente ispušnog sustava i nosače prostora motora. Za strukturne stezaljke i elemente za pričvršćivanje, dijelovi od nehrđajućeg čelika 304 u žarenom ili četvrt-tvrdom stanju daju mogućnost oblikovanja potrebnu za složene geometrije, dok isporučuju odgovarajući omjer čvrstoće-i-težine na umjerenim radnim temperaturama.
Obje industrije zahtijevaju potpunu certifikaciju materijala, sljedivost serije i validaciju procesa, zahtjeve koje progresivno žigosanje dobro podržava kroz svoju inherentnu ponovljivost i sposobnost statističke kontrole procesa.
HVAC i industrijske komponente senzora
Ne živi svaki dio vrpce s žigom u visoko-profilnoj aplikaciji. HVAC sustavi i industrijski senzori troše milijune žigosanih nehrđajućih vrpčastih komponenti godišnje, od bimetalnih pokretačkih elemenata i termostatskih opruga do zaštitnih kopči, montažnih nosača i kućišta preciznih senzora.
HVAC progresivno utiskivanje proizvodi komponente kao što su stezaljke prigušnice, nosači senzora plamena i opružne stezaljke-za spajanje kanala u količinama koje opravdavaju namjenski progresivni alat. Ovi dijelovi obično koriste 304 u žarenom ili četvrti-tvrdom stanju, balansirajući odgovarajuću otpornost na koroziju za vlažna okruženja i sposobnost oblikovanja koja je potrebna za složene geometrije nosača. Operacije progresivnog žigosanja HVAC metala često se odvijaju kontinuirano u više smjena, zbog čega je životni vijek matrice i konzistentnost materijala posebno kritična za ekonomičnost troškova-po-dijelu.
Industrijski senzori dodaju precizni sloj. Dijelovi utisnute vrpce služe kao elementi dijafragme u pretvaračima tlaka, opružni kontakti u temperaturnim sondama i zaštitna kućišta za elektromagnetsku-osjetljivu elektroniku. Ove primjene često zahtijevaju strože tolerancije od HVAC radova i mogu specificirati specijalne stupnjeve kao što je 321 za kućišta senzora visoke-temperature ili 316 za okruženja-izlaganja kemikalijama.
Evo sažetka uobičajenih kategorija primjene s njihovim tipičnim parovima razreda i temperamenta:
- Kontaktne opruge i spojnice:301 ili 302, polu-tvrda do puna-tvrda ćud
- Kontakti baterije i RF štitovi:301, tri-četvr-teško za proljetnu ćud
- Kirurški instrumenti i komponente implantata:316L, žareno
- Zrakoplovni nosači i ispušni elementi:321 ili 304, žareno na četvrt-tvrdo
- Stezaljke zaklopke HVAC i nosači senzora plamena:304, žareno na četvrt-tvrdo
- Dijafragme senzora tlaka:316 ili 304, žareno (maksimalna duktilnost za duboko izvlačenje)
- Opruge termostata i aktuatora:301, pola-tvrdo do tri-četvr-tvrdo
- EMI zaštitna kućišta:304 ili 301, četvrtina-tvrda
Obratite pažnju na obrazac: zahtjevi aplikacije teku izravno unatrag u stupce stupnja kvalitete i kvalitete vaše specifikacije. Radna okolina dijela, mehanički zahtjevi i regulatorni kontekst sužavaju izbor materijala puno prije nego što dizajner matrice nacrta raspored jedne stanice.
Dragocjeno je znati gdje dijelovi završavaju. Znati što pođe po zlu tijekom proizvodnje i kako to brzo popraviti je ono što održava te dijelove. Opruga, otvrdnjavanje, neuspjeh podmazivanja i stvaranje neravnina stalni su neprijatelji koji zaustavljaju linije za utiskivanje vrpce, a svaki od njih ima prepoznatljive temeljne uzroke s dokazanim korektivnim radnjama.
Rješavanje uobičajenih izazova utiskivanja vrpce od nehrđajućeg čelika
Progresivna matrica može raditi savršeno tjednima, a zatim početi proizvoditi otpad naizgled preko noći. Opružni kutovi zanose. Na mjestima oblika pojavljuju se pukotine. Neravnine rastu izvan specifikacije. Dijelovi žuči protiv udarnih lica. Ti neuspjesi rijetko imaju samo jedan dramatičan uzrok. Grade se postupno kako trošenje, varijacije materijala i pomicanje procesa međusobno djeluju na stanicama.
Razlika između linije za žigosanje koja radi profitabilno i one koja krvari novac kroz otpad i zastoje često se svodi na to koliko brzo identificirate temeljne uzroke. Otisci od nehrđajućeg čelika predstavljaju uži prostor za pogrešku nego meki čelik jer visoka čvrstoća materijala, brzo stvrdnjavanje i kromom-bogata površina stvaraju načine kvara pri složenom obliku koje mekši metali jednostavno ne pokazuju.
Upravljanje oprugom u oblikovanim dijelovima vrpce
Opružni povrat je elastični oporavak materijala nakon uklanjanja sile savijanja, uzrokujući lagano otvaranje kuta savijanja. Svaki metal se donekle vraća, ali nehrđajuća vrpca pojačava problem. Veća granica razvlačenja proizvodi veći povratni povrat, a vrste nehrđajućeg čelika imaju znatno veću granicu razvlačenja od mekog čelika pri jednakim temperamentima. Što je vrpca tanja u odnosu na polumjer savijanja, to je lošija.
Koliko opruge možete očekivati? Za nehrđajući čelik u uskom zavoju gdje je unutarnji radijus jednak debljini materijala, opružni povrat obično pada u rasponu od 2 do 4 stupnja. Kako omjer radijusa-i-debljine raste, taj broj brzo raste. Pri umjerenim radijusima (6t do 20t), žareni 304 može se vratiti za 4 do 15 stupnjeva. Polu{12}}tvrdi 301, tip koji se obično koristi za opružne komponente od nehrđajućeg čelika, može premašiti 40 stupnjeva pri velikim radijusima tijekom oblikovanja zrakom.
Tri praktične strategije kontroliraju povratni povrat kod štancanja trake:
- Preko-savijanje:Dizajnirajte proboj za oblikovanje tako da se savija iznad ciljanog kuta za predviđeni iznos opruge. Ako vaš dio treba 90 stupnjeva, a materijal se vraća za 5 stupnjeva, proboj se formira do 85 stupnjeva. Ovo je najčešći pristup i dobro funkcionira kada je opruga dosljedna u serijama materijala.
- U-kovanju kalupa:Dodavanje koraka kovanja nakon početnog savijanja plastično deformira materijal na vrhu savijanja, pretvarajući elastičnu deformaciju u trajnu deformaciju. Kovanje smanjuje varijabilnost povratnog povrata jer tjera materijal da lokalno prođe granicu tečenja, bez obzira na dolaznu varijaciju tvrdoće. Kompromis je veća tonaža tiska na toj stanici.
- Izbor temperamenta:Žarena vrpca proizvodi manje opruge od polu-tvrdih ili potpuno-teških uvjeta. Kaomaterijalni podaci potvrđuju, polu-tvrdi 301 pokazuje 4 do 43 stupnja opruge u istom rasponu polumjera gdje žareni 304 pokazuje samo 2 do 15 stupnjeva. Ako vaš dio ne zahtijeva visoka svojstva opruge u radu, određivanje mekšeg temperamenta eliminira velik dio problema na izvoru.
Jedna suptilnost specifična za vrpcu: smjer zrna je bitan. Savijanje okomito na smjer kotrljanja smanjuje opružni povrat i poboljšava konzistenciju. U uskoj traci, smjer valjanja ide duž duljine trake, tako da se poprečni zavoji (po širini) ponašaju predvidljivije od uzdužnih zavoja formiranih duž smjera dodavanja.
Radno otvrdnjavanje i njegov kumulativni učinak
Austenitni nehrđajući čelik je meta-stabilna struktura. Kada ga deformirate, osobito stupnjeve poput 301 s nižim sadržajem nikla, dio austenita pretvara se u martenzit. Ovajdeformacijom-inducirana fazna transformacijačini materijal tvrđim i lomljivijim sa svakom operacijom oblikovanja. U kockici s jednom-stanicom taj je učinak ograničen. U progresivnoj matrici s 20 stanica, akumulira se.
Zamislite da vaša vrpca ulazi u matricu u žarenom stanju s dostupnim elongacijom od 55%. Stanica tri probija pilot rupe, stanica šest oblikuje plitko izvlačenje, stanica deset dodaje prirubnicu, a stanica petnaest kovanice. Svaka operacija troši dio preostale duktilnosti materijala. Do petnaeste postaje, vrpca u zoni formiranja mogla je izgubiti polovicu ili više svoje izvorne sposobnosti istezanja. Gurnite ga dalje i pukotine će započeti pri koncentraciji naprezanja.
Stopa otvrdnjavanja (indeks hladnog otvrdnjavanja) za austenitni nehrđajući čelik je približno 0,34, što je znatno više od ugljičnog čelika. To znači da zaostalo naprezanje raste brže sa svakim korakom deformacije. Što je veći sadržaj akumuliranog martenzita, to je veće zaostalo naprezanje i vjerojatnije je da će doći do pucanja tijekom sljedećih operacija oblikovanja.
Praktične protumjere uključuju:
- Redoslijed stanica:Izvedite najteže operacije oblikovanja rano u napredovanju matrice kada materijal zadržava maksimalnu duktilnost. Rezervirajte kasnije stanice za lagane operacije poput podrezivanja, kovanja ili konačnog rezanja.
- Srednje olakšanje:Za posebno zahtjevne geometrije dijelova, dizajnirajte stanice mirovanja (bez rada) koje omogućuju opuštanje trake između teških faza oblikovanja. Iako to produljuje matricu, sprječava kumulativno naprezanje da dosegne kritične razine.
- Usklađivanje ocjena:Ako se pucanje nastavi unatoč optimizaciji stanice, razmislite o prelasku s 301 na 304 ili 305. Veći sadržaj nikla stabilizira austenitnu fazu, smanjujući stopu martenzitne transformacije i dajući vam veći kapacitet oblikovanja po stanici prije nego što radni materijal-očvrsne do kvara.
- Upravljanje dubinom crtanja:Raspodijelite ukupnu dubinu izvlačenja na više postaja umjesto da pokušavate agresivno izvlačiti jednu-stanicu. Svako inkrementalno izvlačenje ostaje unutar trenutne rastezljivosti materijala umjesto da se iscrpi u jednoj operaciji.
Kada se pukotine pojavljuju sporadično, a ne dosljedno, posumnjajte na varijacije materijala između serija zavojnica. Puno što stigne na tvrdi dio žarene specifikacije počinje s manjom dostupnom duktilnošću, a vaš proces koji dobro radi na mekšim partijama može gurnuti tvrđi materijal preko svojih granica na istim stanicama. Zbog toga se certifikacija mehaničkih svojstava po svitku, o kojoj smo govorili u prethodnim odjeljcima, isplati tijekom rješavanja problema u proizvodnji.
Strategije podmazivanja i zaštite površine
Podmazivanje kod utiskivanja nehrđajućeg metala ima dvostruku svrhu: smanjuje trenje između izratka i alata i sprječava nagrizanje gdje se površine -bogate kromom hladne-zavaruju na alatni čelik pod pritiskom. Pogrešno stavite mazivo i oštetit ćete dijelove ili garanjem ili kemijskim napadom. Nijedan ishod nije prihvatljiv.
Povijesno gledano, žigosanje nehrđajućeg čelika uvelike se oslanjalo naklorirana parafinska mazivajer je njihov ekstremni{0}}pritisak učinkovito spriječio trzanje. problem? Ostaci klora uzrokuju rupičastu koroziju na nehrđajućim površinama ako se u potpunosti ne uklone nakon žigosanja. Za dijelove vrpce s visokim omjerom-površine-prema-volumenu, čišćenje svake pukotine oblikovanog dijela je teško i skupo. Svaki zaostali klorirani film postaje mjesto inicijacije korozije tijekom rada.
Moderne alternative u potpunosti eliminiraju ovaj rizik. Potpuno sintetička maziva bez- ulja dizajnirana posebno za nehrđajuće podloge pružaju potrebno granično podmazivanje bez klorirane kemije. Ove formulacije nude dodatne prednosti za operacije utiskivanja vrpce:
- Zahtijeva manje agresivnu vodenu kemiju za čišćenje za-uklanjanje nakon žigosanja
- Poboljšajte kvalitetu nizvodnog zavarivanja zahvaljujući čišćim površinama
- Nudi bolju biorazgradivost od alternativa-na bazi ulja ili klora
- Smanjite potrošnju energije tijekom procesa čišćenja
Sama površina od nehrđajućeg čelika stvara izazove podmazivanja izvan odabira kemije. U usporedbi s ugljičnim čelikom, nehrđajući čelik ima tvrđu, glatkiju površinu koja ne zadržava mazivo tako lako. Ulje se nakuplja u mikroskopskim udubljenjima grubljih površina, ali glatka završna obrada vrpce od nehrđajućeg čelika omogućuje istiskivanje maziva pod pritiskom oblikovanja. To znači da je način nanošenja važan koliko i vrsta maziva. Sustavi za premazivanje valjkom ili kapanjem koji nanose svježi lubrikant neposredno prije ulaska matrice nadmašuju sustave za navodnjavanje koji se oslanjaju na zaostali film s ranijeg puta uvlačenja.
Čišćenje nakon -žigosanja mora se planirati kao dio proizvodnog procesa, a ne tretirati ga kao naknadnu misao. Svi ostaci maziva koji ostanu na gotovim štancama od nehrđajućeg čelika mogu ometati naknadne procese kao što su zavarivanje, pasivizacija ili sastavljanje. Za aplikacije u kontaktu s-medicinom ili hranom, validacija čišćenja dodaje još jedan sloj kontrole procesa koji počinje odabirom maziva.
Spajajući ove načine kvarova zajedno, evo dijagnostičke reference za najčešće nedostatke koji se susreću kod utiskivanja vrpce od nehrđajućeg čelika:
| kvar | Vjerojatni uzroci | Preporučene korektivne radnje |
|---|---|---|
| Pretjerano opružno vraćanje | Otpuštanje materijala tvrđe od očekivanog; radijus savijanja prevelik u odnosu na debljinu; geometrija oblikovanja zraka- | Povećanje preko{0}}kuta savijanja; dodaj stanicu za kovanje; navesti blažu ćud; smanjiti radijus savijanja gdje dizajn dijela to dopušta |
| Pucanje na stanicama obrasca | Kumulativno otvrdnjavanje prekoračenjem duktilnosti; agresivna dubina izvlačenja; neusklađenost-smjera zrna; serija materijala na visokoj granici tvrdoće spec | Preraspodijeliti oblikovanje na više stanica; dodati neaktivne stanice za rasterećenje; prijeđite na viši-razred nikla; provjeriti ulazna svojstva materijala po lotu |
| Jedanje na probijačima ili matricama | Međudjelovanje kroma-na-kroma između nehrđajućeg obratka i alatnog čelika D-2; nedovoljno podmazivanje; prekomjerno vrijeme zadržavanja udarca | Prijeđite na PM alatni čelik ili karbid; nanesite PVD premaz (TiN ili AlTiN); nadogradite mazivo na sintetičku ne{0}}kloriranu formulu; polirajte bušiti lice do ispod Ra 0,2 mikrometra |
| Pretjerano stvaranje neravnina | Zazor matrice previše labav; istrošen rub bušilice ili matrice; debljina materijala iznad nominalne; netočan zazor za stanje temperamenta | Ponovno -izbrusiti ili zamijeniti istrošeni alat; provjeriti i prilagoditi zazor matrice; potvrditi ulaznu toleranciju debljine; ponovno izračunati klirens ako se temperament promijenio |
| Dio se lijepi za bušenje | Učinak vakuuma na tanke dijelove; opružni zahvatni udarac; gruba površina za bušenje; neadekvatna sila skidanja | Dodajte zračni udar kroz udarac; povećati pritisak opruge skidača; polirati bušiti lice; nanesite PVD premaz -niskog trenja |
| Neusklađenost dovoda ili zaglavljivanje | Pretjerano nagnutost u dolaznoj vrpci; zavojnica-nije spljoštena; vodilice preuske ili prelabave; pilot pin habanje | Zategnite specifikaciju nagiba na narudžbenici; dodati ili prilagoditi peglu; ponovno kalibrirati razmak vodilice; zamijenite istrošene pilot klinove |
| Površinsko grebanje ili označavanje | Krhotine u kalupu; grube površine kalupa; nedovoljno podmazivanje na stanicama za oblikovanje; strip koji se vuče na dizačima | Provesti raspored čišćenja kalupa; polirati sve kontaktne površine; prilagoditi točku i volumen primjene maziva; provjerite visinu i vrijeme podizača |
| Rupičasta korozija na gotovim dijelovima | Klorirani ostaci maziva; neadekvatno čišćenje nakon-žigosanja; onečišćenje od alata ili rukovanja ugljičnim čelikom | Prijeđite na sintetičko mazivo-bez klora; implementirati validirani proces čišćenja; odvojiti rukovanje nehrđajućim čelikom od operacija ugljičnog čelika |
Svaki nedostatak u ovoj tablici vodi do odluka donesenih ranije u lancu procesa: specifikacija materijala, dizajn matrice, izbor alata ili izbor maziva. Rješavanje problema postaje brže kada prepoznate te veze umjesto da svaki simptom liječite zasebno.
Rješavanje proizvodnih problema danas održava protok dijelova. Izrada kompletnog specifikacijskog paketa koji sprječava ponavljanje tih problema u novim programima je ono što odvaja reaktivno gašenje požara od proaktivnog inženjeringa procesa, a to zahtijeva povezivanje svake točke odlučivanja u jedinstveni koherentni tijek rada.
Od odabira materijala do proizvodnje-gotovih dijelova trake
Izolirane odluke proizvode izolirane probleme. Inženjer koji odabere ocjenu bez razmatranja zazora matrice ili specificira temperaturu bez razumijevanja njegovih implikacija povratnog povrata na alat, na kraju ispravlja greške iste kvarove o kojima je bilo riječi u prethodnom odjeljku. Protuotrov je sekvencijalni tijek rada specifikacija koji povezuje svaku odluku s onima prije i poslije nje, stvarajući paket dijelova od nehrđajućeg čelika u kojem svaki element pojačava druge.
Zamislite to ovako: vaša aplikacija vam govori što dio mora raditi. Taj zahtjev za izvedbom sužava stupanj i ćud. Stupanj i ćud diktiraju što morate zahtijevati od svog dobavljača vrpce. Ta svojstva ulaznog materijala postavljaju granice za razmak matrice, materijal alata i strategiju skidanja izolacije. A cjelokupna slika, složenost plus volumen plus tolerancija, određuje hoćete li ulagati u progresivne alate ili započeti s kratkotrajnim-alternativama.
Preskočite kariku u tom lancu i pogađate. Nagađanje košta.
Izrada vašeg paketa specifikacija za žigosanje vrpce
Svaki uspješan program utiskivanja vrpce slijedi isti logički slijed, bilo da se radi o kontaktnoj opruzi baterije ili nosaču zrakoplovnog senzora. Ovdje je radni tijek donošenja odluka predstavljen kao numerirani put od zahtjeva aplikacije do-alata spremnog za proizvodnju:
- Definirajte zahtjeve aplikacije.Započnite s krajem: radno okruženje, mehanička opterećenja, ciklusi zamora, izloženost koroziji, temperaturni raspon, regulatorna ograničenja i potrebe za električnim ili toplinskim učinkom. O ovim se zahtjevima ne- može pregovarati i sve ostalo se prilagođava kako bi ih ispunilo.
- Odaberite stupanj i temperament.Uskladite svoje zahtjeve primjene s pravom nehrđajućom legurom. Trebate svojstva opruge s otpornošću na koroziju? 301 polu-teško. Trebate duboku sposobnost oblikovanja i biokompatibilnost? 316L žareno. Trebate visoku{6}}temperaturnu stabilnost? 321 žareno. Potvrdite da odabrano rastezanje i granica razvlačenja u temperaturnom stanju spadaju unutar raspona koje vaša geometrija dijela zapravo može koristiti bez pucanja ili pretjeranog povratnog povrata.
- Odredite parametre izvora vrpce.Napišite narudžbenicu koja kontrolira svaku varijablu na koju će vaša matrica biti osjetljiva: stanje ruba s orijentacijom neravnina, toleranciju ravnosti, ograničenje nagiba, tolerancije širine i debljine, završnu obradu površine, ID/OD zavojnice i certifikaciju mehaničkih svojstava po seriji. Sve što ostane neodređeno postaje varijabla koja se mijenja između isporuka zavojnice.
- Dizajn zazora i alata.Izračunajte udaljenost od proboja-do-matrice kao postotak određenog raspona debljine, uzimajući u obzir stupanj tvrdoće i temperamenta. Odaberite vrste alatnog čelika ili karbida koji su otporni na krom-na-hrom. Odredite PVD premaze za kritične stanice za oblikovanje i izrezivanje. Dizajnirajte sustave za skidanje (skidači s oprugom, mlaz zraka, igle za izbacivanje) koji odgovaraju vašoj debljini ribona.
- Odaberite strategiju opsega proizvodnje.Uskladite ulaganje u alat s potražnjom. Za godišnje količine iznad 50.000 sa zamrznutim dizajnom, progresivni kalupi daju najnižu cijenu po-dijelu. Za prototipove ili faze iteracije-dizajna koristite žičanu eroziju ili složene matrice. Za srednje{7}}obimne prijelazne radove razmislite o alatima za prijenos. Planirajte postupno ulaganje: provjerite geometriju s-kratkim metodama prije nego što se posvetite dugotrajnom-progresivnom alatu za žigosanje.
- Uspostavite kontrole procesa.Definirajte vrstu podmazivanja i metodu primjene (ne-klorirana sintetika za nehrđajuće), protokol čišćenja nakon-štancanja, kriterije inspekcije, SPC parametre i intervale održavanja matrice. Dokumentirajte ih uz crtež dijela kako bi proizvodni timovi imali kompletan proizvodni paket, a ne samo specifikaciju geometrije.
Ovaj slijed nije proizvoljan. Svaki korak ograničava opcije dostupne u sljedećem koraku. Preskakanje unaprijed, na primjer odabir progresivnog izgleda matrice prije potvrđivanja temperamenta materijala, zahtijeva skupe prerade kada se stvarnost ne poklapa s pretpostavkama.
Za primjene utiskivanja žarenog čelika gdje je maksimalna sposobnost oblikovanja prioritet, redoslijed je još važniji. Niža čvrstoća tečenja žarene vrpce znači da su mogući manji razmaci kalupa, ali njegova sklonost prianjanju na srh i gumenom ponašanju pri rezanju zahtijeva specifične premaze alata i izbor maziva koji se moraju integrirati od samog početka, a ne krpati nakon što se pojave problemi.
Resursi za odabir materijala za žigosane dijelove
Izrada paketa specifikacija zahtijeva pouzdane materijalne podatke. Izvlačit ćete iz više izvora ovisno o fazi odluke u kojoj se nalazite.
Podatkovne tablice dobavljača ostaju mjerodavan izvor za mehanička svojstva, raspoloživa svojstva i tolerancije dimenzija specifične za ribon. Zatražite ih rano u svom-postupku odabira razreda jer se objavljeni rasponi razlikuju od proizvođača do valjaonica.
Industrijski priručnici kao što su ASM Metals Handbook i SSINA smjernice za dizajn pružaju podatke o-usporedbi razreda, ocjene sposobnosti oblikovanja i početne točke zazora kalupa koje pomažu tijekom početnih procjena izvedivosti prije nego što angažirate određenog dobavljača.
Za inženjere i timove za nabavu koji procjenjuju opcije žigosanog čeličnog lima i vrpce u više obitelji legura,YICHEN-ova stranica Materijalinudi praktično polazište. Obuhvaća nehrđajući čelik, aluminij, mjed i druge legure koje se obično koriste u žigosanim i strojno obrađenim metalnim dijelovima, organizirane na način koji vam pomaže suziti kandidate prije nego što zaronite u detaljne specifikacije dobavljača. Imati konsolidiranu referencu koja obuhvaća obitelji materijala štedi vrijeme kada vas vaši zahtjevi za primjenu još nisu zatvorili u jedan sustav legura.
Kombinirajte ove resurse umjesto da se oslanjate na bilo koji pojedinačno. Konsolidirana referenca materijala pomaže vam u užem izboru kandidata. Podatkovne tablice dobavljača potvrđuju točna svojstva za vaš specifični ribon oblik. A priručnici za alate prevode ta svojstva u djelotvorne parametre dizajna kalupa.
Cilj na kraju ovog tijeka rada je specifikacijski paket prema kojem proizvođač kalupa, dobavljač materijala i operater preše mogu izvršiti bez dvosmislenosti. Kada svaki dionik radi s istim integriranim dokumentom, proces utiskivanja ravne vrpce od nehrđajućeg čelika teče onako kako je i dizajniran: predvidljivo, isplativo i kvalitetno.
Često postavljana pitanja o ravnoj vrpci za utiskivanje kalupa od nehrđajućeg čelika
1. Po čemu se štancanje ravnom vrpcom razlikuje od standardnog štancanja limom?
Štancanje ravnom vrpcom uključuje uvlačenje uskog namotanog nehrđajućeg čelika, obično ispod 50 mm širine, kroz progresivne ili jedno-staničke matrice. Za razliku od utiskivanja širih listova, traka uvodi jedinstvene izazove uključujući strože tolerancije širine za praćenje kroz vodilice, osjetljivost rubnih uvjeta koja utječe na stvaranje neravnina i zakrivljenost-zavojnice koja uzrokuje pogrešno uvlačenje. Otvrdnjavanje također dolazi do progresivnih matrica jer uska traka akumulira naprezanje drugačije nego limovi koji se obrađuju pojedinačno.
2. Koja je klasa nehrđajućeg čelika najbolja za primjenu na vrpci?
Najbolja ocjena ovisi o vašim zahtjevima primjene. 301 ističe se za opružne komponente i kontaktne prste zbog svoje brze obrade-stopa stvrdnjavanja. 304 odgovara dubljim izvlačenjima i složenom oblikovanju sa svojim većim rastezanjem. 316 služi koroziji-kritična okruženja kao što su medicinski uređaji i brodski hardver. 410 radi za visoko-komponente koje se troše, dok 321 rukuje primjene na povišenim-temperaturama. Svaki stupanj mora biti uparen s ispravnim uvjetima kaljenja, od žarenog za maksimalnu sposobnost oblikovanja do potpuno-tvrdog za opružna svojstva, kako bi se postigli optimalni rezultati štancanja.
3. Kako se izračunava razmak matrice za tanku vrpcu od nehrđajućeg čelika?
Razmak matrice za tanku vrpcu izražava se kao postotak debljine materijala po strani. Industrijske smjernice predlažu 12% do 15% po strani za meke austenitne stupnjeve, povećanje do 20% za potpuno-teške uvjete pri standardnim debljinama ploča. Za vrpcu manju od 0,25 mm, postotak se često mora malo povećati jer se omjer smicanja-na-lom ponaša drugačije pri smanjenim debljinama. Zazor koji je pretijesan na tankim debljinama stvara prekomjernu silu rezanja i ubrzava trošenje proboja umjesto da proizvodi čišće rezove. Konzultirajte priručnike za inženjering alata za-vrijednosti specifične za ocjenu i potvrdite kroz probne radove.
4. Kada biste trebali odabrati progresivno utiskivanje umjesto alata za kratke-proizvode za dijelove vrpce?
Progresivno žigosanje opravdano je kada godišnja količina premašuje približno 50.000 jedinica s više-godišnjom potražnjom, a dizajn dijela je zamrznut. Progresivni matrice koštaju od 30 000 USD do preko 250 000 USD, ali se amortiziraju u velikim količinama, ponekad dodajući manje od 0,20 USD po dijelu. Za prototipove ili faze{10}}iteracije dizajna, žičane EDM ili složene matrice nude brži obrt bez velikih kapitalnih ulaganja. Mnogi programi koriste postupni pristup: najprije potvrdite geometriju s-kratkim metodama rada, a zatim prijeđite na progresivne alate nakon povećanja volumena i zaključavanja dizajna.
5. Kako spriječiti nagrizanje i povratni udar prilikom utiskivanja vrpce od nehrđajućeg čelika?
Sprječavanje habanja zahtijeva rješavanje interakcije krom-na-krom između nehrđajućih izradaka i alatnog čelika. Prebacite se s D-2 na metalni alatni čelik ili karbid u prahu, nanesite PVD premaze kao što su TiN ili AlTiN i koristite ne-klorirana sintetička maziva dizajnirana za nehrđajuće podloge. Za kontrolu opruge upotrijebite strategije preko-savijanja gdje se bušilica formira izvan ciljanog kuta, dodajte-stanice za kovanje matrice da plastično deformirate zone savijanja ili odredite blaže uvjete temperiranja kada zahtjevi primjene dopuštaju. YICHEN-ova stranica o materijalima na yichen-group.com/materials može pomoći inženjerima u usporedbi opcija legura koje uravnotežuju sposobnost oblikovanja i povratno ponašanje.


