


Definiranje premosnih ureza i njihove uloge u inženjerstvu štancanja
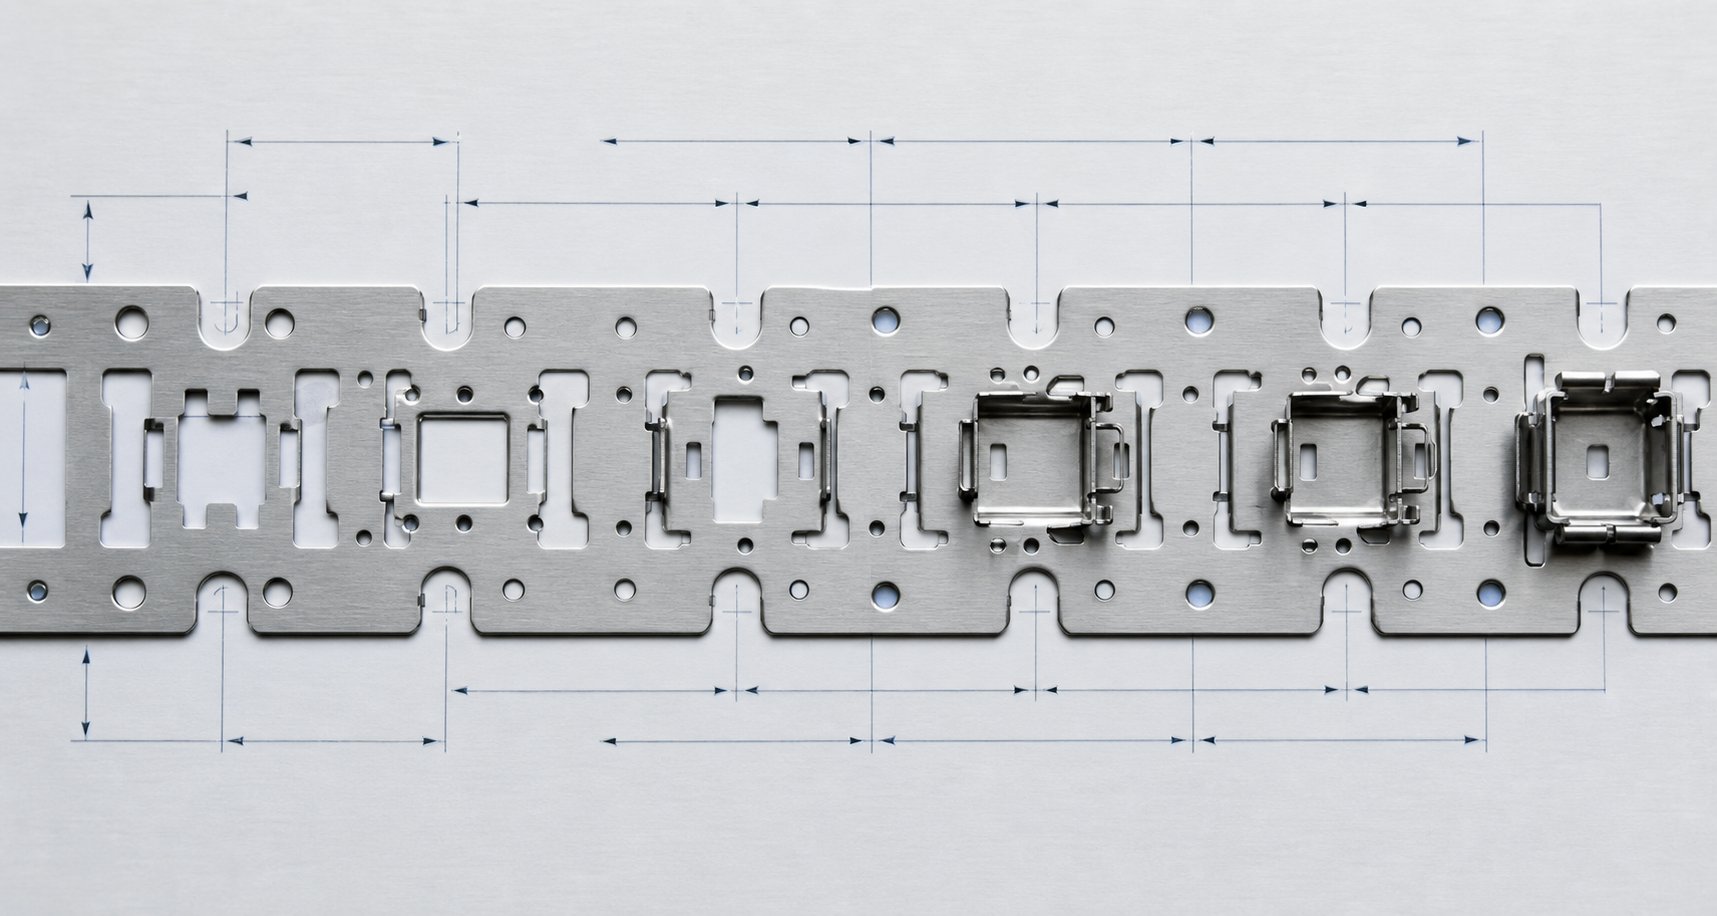
Kada pogledate izgled trake za progresivni kalup, primijetit ćete male izreze duž rubova nosača ili između stanica koji se čine gotovo usputnim. Nisu. Ove značajke, zaobilazni zarezi, predstavljaju jedan od najnamjernije projektiranih aspekata matrica za utiskivanje lima, ali njihovo znanstveno obrazloženje rijetko je dokumentirano na način koji zadovoljava inženjersku kontrolu.
Što su premosni zarezi u matricama za progresivno utiskivanje
Zaobilazni zarezi su kontrolirane reljefne značajke koje su namjerno urezane u noseću traku matrice za progresivno utiskivanje kako bi se upravljalo protokom materijala, redistribuiralo posmično naprezanje i smanjile-prolazne sile tijekom operacija oblikovanja. Postoje i kao negativni zarezi (materijal uklonjen) i kao pozitivni zarezi (materijal dodan ili ostavljen da stoji) za selektivnu modifikaciju krutosti trake na kritičnim mjestima.
Takošto je metalno žigosanje u svojoj srži? To je transformacija ravnog pločastog materijala u gotovu geometriju kroz niz operacija rezanja, savijanja i oblikovanja. U progresivnoj matrici, traka napreduje kroz više stanica dok je još pričvršćena na noseću mrežu. Svaka stanica primjenjuje sile koje djeluju na susjedne stanice kroz samu traku. Premosni zarezi prekidaju ovaj put prijenosa sile na kontroliran način, izolirajući zone deformacije tako da svaka stanica može raditi svoj posao bez oštećenja susjednih značajki.
Definicija štancanja koju većina inženjera nauči pokriva osnovnu mehaniku probijanja i oblikovanja. Ali razumjeti što su matrice u praksi znači prepoznati da svaka značajka u rasporedu progresivne trake matrice služi mehaničkoj svrsi. Zaobilaznice nisu iznimka. Oni funkcioniraju kao projektirane granice naprezanja, kontrolirajući gdje i kako se nosiva traka deformira tijekom svakog pritiska.
Zašto je inženjersko obrazloženje važno izvan tradicije du-podova
Evo u čemu je problem. Mnogi negativni i pozitivni premosni zarezi u kalupima za utiskivanje lima razvijeni su kroz desetljeća pokušaja-i-pogrešaka u alatnicama. Iskusni izrađivač matrica dodaje zarez jer je "upalilo prošli put" ili "tako smo uvijek radili." Rezultat? Specifikacije koje se ne mogu obraniti u pregledu dizajna, ne mogu se prilagoditi novim materijalima ili geometrijama i ne mogu se optimizirati bez skupih ciklusa isprobavanja.
Ako ste dizajner matrica ili procesni inženjer, potrebno vam je više od naslijeđene prakse. Trebate inženjersko obrazloženje koje objašnjava zašto određena dubina, širina i položaj zareza proizvode željeno smanjenje naprezanja. Morate razumjeti mehaniku dovoljno dobro da predvidite što se događa kada se promijene svojstva materijala, kada se širina trake suzi ili kada se oštrina oblikovanja poveća na određenoj stanici.
Ovaj članak premošćuje taj jaz. Umjesto da jednostavno kaže da se zaobilazni zarezi koriste u procesu utiskivanja, objašnjava temeljnu znanost: teoriju raspodjele naprezanja, anizotropiju materijala, kontroliranu mehaniku rasterećenja i njihovu interakciju s dizajnom noseće trake. Cilj je dati vam vokabular i fiziku kako biste s pouzdanjem odredili zaobilaznice, potkrijepljeni prvim načelima, a ne samo folklorom trgovine.
Mehanika počinje s razumijevanjem kako se točno sile šire kroz noseću traku tijekom oblikovanja i što se događa na razini materijala kada uvedete namjerni diskontinuitet u tu putanju opterećenja.
Fundamentalna mehanika iza funkcije usjeka premosnice
Zamislite kontinuiranu traku metalnog lima koja napreduje kroz progresivnu matricu. Na svakoj stanici, probojci i alati za oblikovanje primjenjuju sile na određene zone te trake. Mreža nosača koja povezuje te zone nije pasivna. Prenosi sile bočno, što znači da ono što se događa na stanici četiri može utjecati na materijalno stanje na stanici pet prije nego što ga novinari uopće kontaktiraju. Ovo spajanje sile je mjesto gdje zaobilazni urezi zarađuju svoju inženjersku vrijednost.
Proces utiskivanja metala u progresivnoj matrici izlaže noseću traku složenom, natjecateljskom skupu opterećenja tijekom svakog pritiska preše. Operacije crtanja povlače materijal prema unutra.Operacije štancanjagenerirati iznenadno otpuštanje smicanja. Operacije savijanja pomiču neutralnu os i izazivaju lokalizirano naprezanje. Bez intervencije, nosiva traka djeluje kao kruti most koji prenosi sve te sile istovremeno preko stanica, stvarajući nepredvidive interakcije koje smanjuju točnost dimenzija.
Premosni urezi to rješavaju izvođenjem tri različite mehaničke funkcije:
- Kontrola protoka materijala- Stvaranjem kontroliranih reljefnih točaka u nosaču, zaobilazni zarezi omogućuju lokalno deformiranje lima bez pretjeranog ograničenja od strane susjednih stanica. Materijal se može povući prema unutra ili rastegnuti prema van na stanici za oblikovanje bez povlačenja susjedne prazne geometrije zajedno sa sobom.
- Preraspodjela posmičnog naprezanja- Tijekom operacija rezanja i probijanja, posmično naprezanje koncentrira se na međusklopu alata-i-materijala. Zaobilazni zarezi preusmjeravaju zaostalo naprezanje dalje od kritičnih zona oblikovanja, sprječavajući lokalizirano popuštanje ili mikro-pukotine koje bi se inače proširile na značajke gotovih dijelova.
- Smanjenje sila probijanja-- Kada udarac probije materijal tijekom bušenja ili probijanja, iznenadno oslobađanje pohranjene elastične energije stvara -prolazni događaj. Ovaj udar prenosi se kroz traku i može je podići s površine matrice, uzrokujući ne-pomake i neusklađenost pilota na nizvodnim stanicama.
Kako premosni urezi kontroliraju protok materijala tijekom oblikovanja
U bilo kojoj operaciji štancanja lima koja uključuje izvlačenje ili rastezanje, materijal mora teći iz okolnih područja u zonu oblikovanja. Ako je noseća traka previše kruta u blizini te stanice, ona se opire tom protoku. Rezultat je prekomjerno stanjivanje dijela stijenke, naboranje na prirubnici ili potpuno cijepanje. Urez za premosnicu postavljen uzvodno ili nizvodno od stanice za izvlačenje smanjuje otpor popre-presjeka nosača, dopuštajući materijalu da se slobodno kreće u šupljinu matrice bez ometanja uzdužne krutosti trake.
Ovo je isti princip iza rastezljivih mrežnih nosača opisanih u literaturi o progresivnom dizajnu kalupa. Kaoupute za projektiranje nosive trakenapomene, čvrsti nosač ne dopušta okomito pomicanje dijelova, a cijela traka mora ostati ravna tijekom cijelog hoda. Premosni zarezi uvode selektivnu usklađenost, dajući svakoj stanici slobodu da se neovisno deformira dok se traka i dalje pouzdano uvlači.
Preraspodjela naprezanja i smanjenje-prolazne sile
Kada probijač prodre kroz materijal, pohranjena elastična energija u traci oslobađa se gotovo trenutačno. Ovo probijanje-generira šiljak sile koji putuje kroz nosač u oba smjera. U traci bez reljefnih obilježja taj šiljak doseže susjedne stanice kao prolazno udarno opterećenje. Tijekom tisuća ciklusa, ovaj ponovljeni impuls zamara nosač, iskrivljuje geometriju pilot rupe i ubrzava trošenje matrice na susjednim stanicama.
Premosni urezi djeluju kao mehanički niskopropusni-filtri. Smanjeni-presjek na usjeku apsorbira i prigušuje impuls sile prije nego što stigne do sljedeće stanice. Korijen zareza se elastično deformira pod prijelaznim opterećenjem, pretvarajući kinetičku energiju u lokaliziranu deformaciju umjesto da je prenosi niz traku. Moderna tehnologija žigosanja koristi ovo načelo za održavanje strožih tolerancija pri većim brzinama prešanja, pri čemu sile-prolaza postaju jače zbog povećanog ubrzanja i usporavanja klipa.
Sprječavanje podizanja trake i loših-uvjeta uvlačenja
Podizanje trake jedan je od najčešćih prekida proizvodnje u progresivnim operacijama kalupa. Kada sile-probijanja ili neuravnotežena opterećenja oblikovanja gurnu traku prema gore s površine matrice, piloti se ne mogu ponovno -zahvatiti čisto u sljedećem ciklusu dodavanja. Traka napreduje u neusklađenom stanju, uzrokujući prevelike rupe, pomaknute linije savijanja i u teškim slučajevima, smicanje pilot igle.
Među dokazanim tehnikama utiskivanja metala za sprječavanje ovoga, zaobilazni urezi smanjuju sposobnost trake da prenosi vertikalne komponente sile između stanica. Usjek između stanice za teško oblikovanje i stanice za precizno oblikovanje odvaja njihovo dinamičko ponašanje. Prolaz stanice za zatamnjenje-ostaje lokalno. Kontakt trake stanice za formiranje ostaje stabilan. Točnost hranjenja ostaje unutar tolerancije.
Bez ovih reljefnih značajki, krutost nosive trake postaje obveza, a ne prednost. Prenosi svaki događaj sile preko cijele matrice, stvarajući dimenzionalne pogreške koje se povećavaju kroz svaku stanicu i progresivni zamor materijala koji skraćuje vijek trajanja nosača. Geometrija tih zareza, njihova dubina, širina, kut i radijus korijena, određuje točno koliko odvajanja pružaju. Ta geometrija izravno ovisi o teoriji raspodjele naprezanja i svojstvima materijala, koja upravljaju načinom na koji traka reagira na namjerne diskontinuitete u svom-presjeku.
Teorija raspodjele naprezanja i parametri geometrije zareza
Svaki premosni zarez uvodi geometrijski diskontinuitet u noseću traku. Taj diskontinuitet mijenja način na koji naprezanje teče kroz materijal, a specifična geometrija zareza određuje hoće li omogućiti funkcionalno odvajanje ili jednostavno oslabiti traku bez pružanja značajnog olakšanja. Razlika se svodi na teoriju koncentracije naprezanja i način na koji ona stupa u interakciju s-nosivim-presjekom trake tijekom progresivnih operacija matrice.
Teorija koncentracije naprezanja primijenjena na geometriju zareza
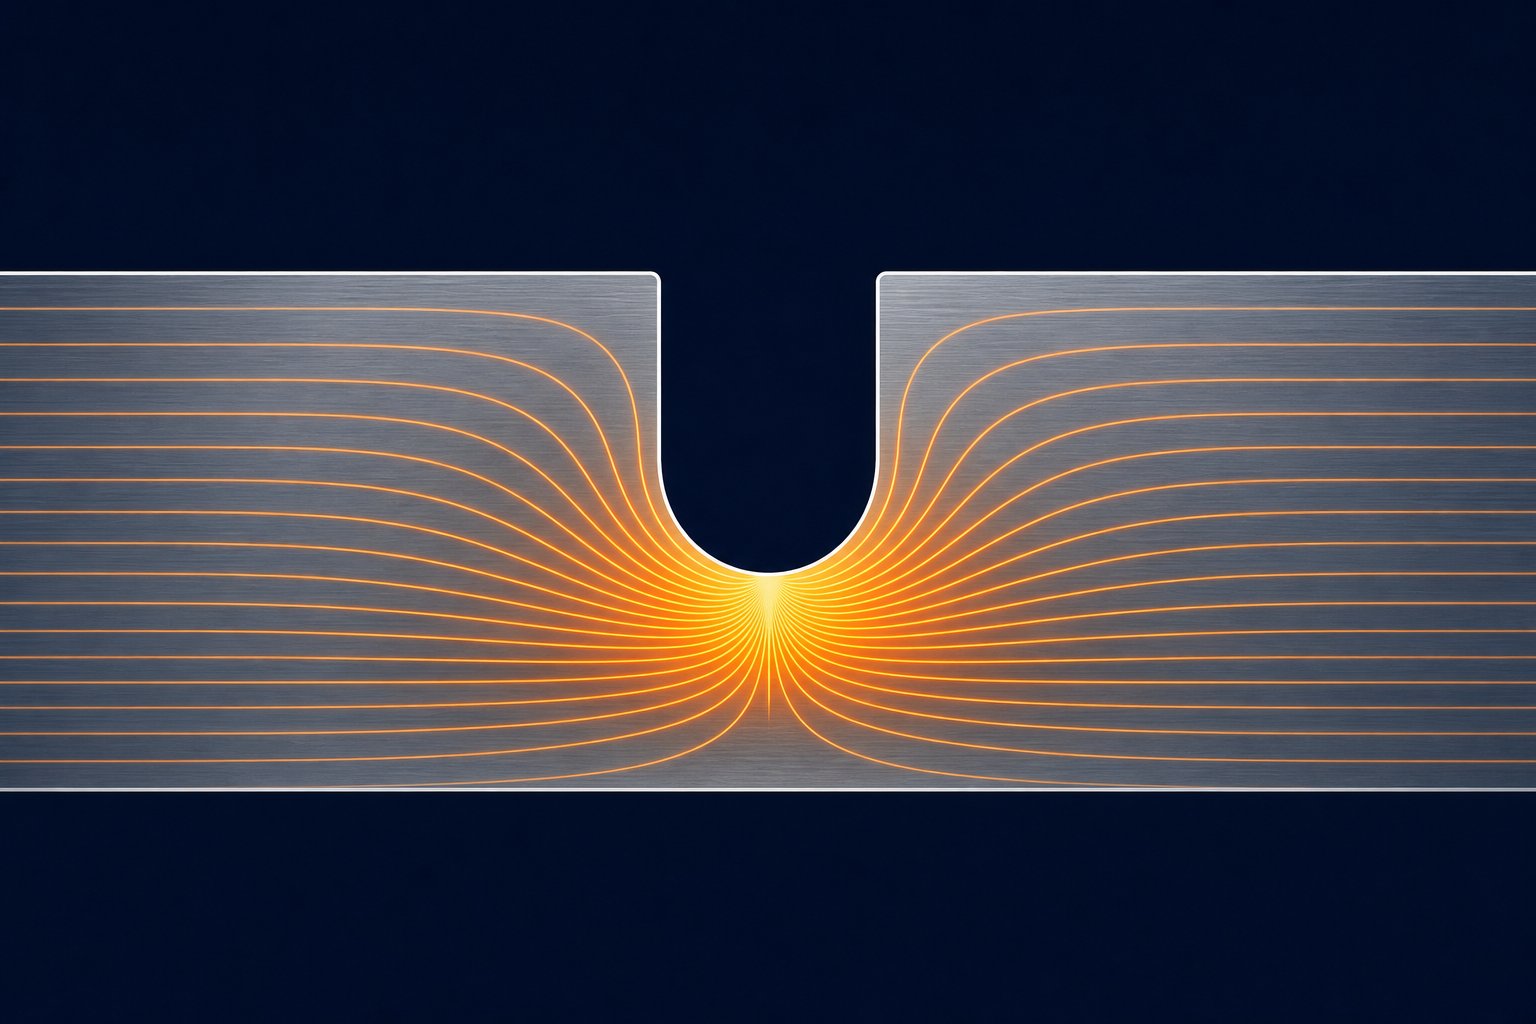
Koncentracija naprezanja javlja se gdje god postoji nagla promjena u geometriji koja prisiljava unutarnji put opterećenja da skrene oko diskontinuiteta. Možete vizualizirati stres kao strujanje kroz dio poput strujnica u tekućini. Tamo gdje se te linije skupljaju zajedno, oko rupe, korijena zareza ili oštrog kuta, lokalno naprezanje raste znatno iznad nominalne vrijednosti u okolnom materijalu. Omjer vršnog lokalnog naprezanja i nominalnog naprezanja jefaktor koncentracije naprezanja, Kt.
U dizajnu matrice za utiskivanje, premosni zarez je namjerno povećanje naprezanja. To zvuči kontraintuitivno. Zašto biste namjerno stvorili mjesto gdje se stres pojačava? Jer zarez žrtvuje kontroliranu zonu nosivog materijala kako bi zaštitio geometriju dijela. Koncentriranjem energije naprezanja u korijenu zareza, preusmjeravate deformaciju dalje od oblika oblikovanja u područje gdje ne šteti gotovom dijelu. Urez apsorbira konkurentske sile između stanica tako da kritične zone oblikovanja ostaju neometane.
Odnos između polumjera korijena zareza i Kt dobro je utvrđen u inženjerskoj mehanici. Oštriji radijus u korijenu zareza proizvodi veći faktor koncentracije naprezanja, što znači da se vršno naprezanje na tom mjestu dramatično povećava u odnosu na okolnu traku. Širi, izdašniji radijus raspodjeljuje opterećenje na šire područje, smanjujući vršni stres, ali također smanjujući učinkovitost zareza kao značajke odvajanja. Istraživanja o učincima zareza potvrđuju da kako se Kt povećava, lokalno polje naprezanja postaje ozbiljnije i lokaliziranije, dok niže vrijednosti Kt šire naprezanje preko veće zone.
Za pravokutnu šipku s urezima na suprotnim rubovima, ako je šipka široka 12 mm s polumjerom ureza od 2 mm, faktor koncentracije naprezanja doseže približno 3,05. To znači da je vršno naprezanje u korijenu zareza preko tri puta veće od nominalnog naprezanja u preostalom-presjeku. U progresivnim nosačima matrice primjenjuje se isti princip. Zarez s uskim radijusom korijena oštro koncentrira stres, stvarajući agresivnu granicu odvajanja. Zarez s velikim polumjerom korijena proizvodi postupniji prijelaz, prikladan za primjene gdje vam je potrebno djelomično olakšanje bez rizika od pucanja uslijed zamora na korijenu zareza tijekom tisuća ciklusa prešanja.
Ovo je glavni kompromis u dizajnu matrice za metalno utiskivanje: oštriji zarezi učinkovitije odvajaju spojeve, ali stvaraju veći rizik od zamora; blaži zarezi traju dulje, ali možda neće pružiti dovoljnu izolaciju između stanica. Proces kalupljenja zahtijeva balansiranje ovih konkurentskih zahtjeva na temelju obujma proizvodnje, svojstava materijala i ozbiljnosti operacija oblikovanja na susjednim stanicama.
Pomak neutralne osi i njegov utjecaj na postavljanje zareza
Tijekom operacija savijanja u progresivnom kalupu, neutralna os materijala, ravnina u kojoj napon prelazi iz napetosti na vanjskoj površini u kompresiju na unutarnjoj površini, ne ostaje u geometrijskom središtu debljine lima. Pomiče se prema unutrašnjosti zavoja. Stupanj pomaka ovisi o omjeru radijusa savijanja prema debljini materijala (omjer R/t) i karakteristikama otvrdnuća materijala.
Zašto je to važno za postavljanje zareza za premosnicu? Budući da pomak neutralne osi određuje gdje traka doživljava maksimalnu vlačnu deformaciju tijekom oblikovanja. Ako se zarez za zaobilaženje postavi na mjesto gdje se nosiva traka savija dok prelazi između stanica, korijen zareza postaje mjesto maksimalne koncentracije deformacije superponirane na već-povišenu deformaciju savijanja. Postavljanje zareza na pogrešno mjesto duž profila savijanja trake može funkcionalni reljef pretvoriti u mjesto nastanka pukotine.
Odnos minimalnog radijusa savijanja ovdje daje smjernice. Za zadanu debljinu materijala t, postoji minimalni unutarnji radijus savijanja ispod kojeg vanjska vlakna prelaze svoju granicu istezanja i pucaju. Kada je omjer R/t mali (uski zavoji), neutralna os se značajno pomiče prema unutra, ponekad na 30-40% debljine od unutarnje površine umjesto nominalnih 50%. Premosni zarez postavljen u području koje doživljava ovo usko-radijusno savijanje mora uzeti u obzir povećanu napetost vanjskog vlakna. Polumjer korijena zareza mora biti dovoljno velik da njegova vlastita koncentracija naprezanja ne povećava deformaciju savijanja do točke loma.
U praktičnom dizajnu štancanja, to znači da su zaobilazni zarezi najbolje postavljeni u ravnim područjima noseće trake, daleko od bilo kakvog prirodnog savijanja do kojeg dolazi dok se traka podiže preko podizača ili savija između stanica matrice. Kada zarez mora postojati blizu prijelaza savijanja, njegova dubina i radijus korijena zahtijevaju pažljivu specifikaciju kako bi se spriječilo da kombinirano stanje naprezanja premaši otpornost materijala na zamor.
Kritični parametar je dubina zareza u odnosu na debljinu materijala. Zarez koji uklanja 30-50% poprečnog-presjeka trake na rubu nosača stvara dovoljno smanjenje krutosti savijanja za odvajanje susjednih stanica. Zarez koji uklanja samo 10-15% poprečnog presjeka može biti preplitak da smisleno prekine prijenos sile, stvarajući oslabljenu zonu bez funkcionalne koristi. Nasuprot tome, zarez koji prelazi 60% širine trake ugrožava krutost uvlačenja i može uzrokovati savijanje nosača pod silom guranja mehanizma za uvlačenje.
Sljedeća tablica sažima ključne geometrijske parametre za zaobilazni zarez matrice za metalno utiskivanje i inženjersko obrazloženje iza svake specifikacije:
| Parametar geometrije | Tipični raspon | Inženjersko obrazloženje |
|---|---|---|
| Dubina zareza | 30-50% širine nosača | Mora smanjiti krutost-poprečnog presjeka dovoljno da razdvoji sile stanice. Previše plitko ne pruža olakšanje; preduboko kompromituje cjelovitost hranjenja trake. |
| Širina zareza (duž smjera trake) | 1,0t do 3,0t (t=debljina materijala) | Kontrolira duljinu prijelazne zone naprezanja. Širi zarezi stvaraju dužu podložnu regiju, ali troše više materijala za traku i smanjuju učinkovitost naprezanja. |
| Kut zareza (sužavanje bočne stijenke) | 0 stupnjeva do 30 stupnjeva od okomice | Zakrivljene bočne stijenke smanjuju naglost geometrijskog prijelaza, smanjujući Kt na ulaznim točkama zareza. Okomite stijenke stvaraju oštrije gradijente naprezanja za agresivno odvajanje. |
| Polumjer korijena | 0,5t do 2,0t minimalno | Izravno kontrolira Kt na najdubljoj točki. Manji radijusi agresivnije koncentriraju stres, ali povećavaju rizik od umora. Veći radijusi šire opterećenje i produžuju vijek trajanja nosača po cijenu manjeg lokalnog odvajanja. |
| Omjer dubine-i-debljine | Razlikuje se prema duktilnosti materijala | Određuje ostaje li korijen zareza u elastičnom režimu tijekom cikličkog opterećenja ili se podvrgava plastičnoj deformaciji koja dovodi do progresivnog pucanja. |
Svaki od ovih parametara je u interakciji s ostalima. Duboki zarez s izdašnim polumjerom korijena može pružiti isti učinkoviti Kt kao plići zarez s užim radijusom, ali oni proizvode različite geometrije polja naprezanja i različite performanse zamora tijekom proizvodnog vijeka. Odluka o dizajnu utiskivanja ovisi o tome koja kombinacija pruža odgovarajuće odvajanje stanice dok preživljava potrebnu količinu proizvodnje bez pucanja nosača.
Ovi geometrijski odnosi govore vam kako dimenzionirati zaobilazni usjek za određeno stanje naprezanja. Ali sam materijal određuje kako će se taj usjek zapravo ponašati pod opterećenjem. Duktilni materijali redistribuiraju stres kroz lokalno popuštanje u korijenu zareza, učinkovito smanjujući koncentraciju tijekom vremena. Krhki materijali ili materijali visoke-čvrstoće ne mogu se redistribuirati tako spremno, što čini-dizajniranu Kt vrijednost mnogo točnijim prediktorom stvarnih-izvedbi. Vlačna svojstva materijala, brzina otvrdnjavanja i sposobnost istezanja utječu na to koliko će određena geometrija zareza biti popustljiva ili nepopustljiva.
Svojstva materijala koja određuju dimenzije zareza
Geometrija zareza koja besprijekorno funkcionira u mekom čeliku može uzrokovati katastrofalno pucanje nosača u nehrđajućem čeliku unutar nekoliko tisuća udaraca. Ista dubina i radijus korijena koji osiguravaju čisto razdvajanje u jednom materijalu mogu proizvesti ili nedovoljno olakšanje ili preuranjeni kvar zbog zamora u drugom. Svojstva materijala nisu sekundarna razmatranja u specifikaciji premosnog zareza. Oni su primarni pokretači.
Četiri mehanička svojstva dominiraju ponašanjem premosnog zareza: vlačna čvrstoća, granica razvlačenja, postotak istezanja i eksponent otvrdnuća (vrijednost n-). Zajedno, oni određuju kako noseća traka reagira na ponovljeno cikličko opterećenje u korijenu zareza tijekom progresivnog rada matrice.Istraživanje robusnih procesa štancanjapotvrđuje da je karakterizacija materijala bitna ne samo za oblikovanje geometrije dijela, već i za svaku kariku u proizvodnom lancu, uključujući pouzdanost nosive trake.
Načela dizajna zareza od mekog čelika i ugljičnog čelika
Utiskivanje ugljičnim čelikom predstavlja scenarij koji najviše oprašta za projektiranje premosnog zareza. Blagi čelici kao što su SPCC, SAE 1008 i SAE 1010 obično nude vrijednosti istezanja od 28-42% i umjerenu vlačnu čvrstoću u rasponu od 270-400 MPa. To veliko istezanje izravno se pretvara u toleranciju za dublje zareze. Materijal u korijenu zareza može doživjeti lokaliziranu plastičnu deformaciju bez inicijacije pukotine jer ima značajnu rezervu duktilnosti koja ostaje nakon što geometrija zareza koncentrira naprezanje.
Kada radite s hladno valjanim čeličnim štancanjem u kategoriji mekog čelika, relativno nizak omjer popuštanja-i-zatezanja (obično 0,55-0,70) znači da se materijal progresivno stvrdnjava dok se deformira. Ovo je zapravo korisno kod korijena zareza. Kako se noseća traka savija tijekom svakog pritiska, deformacija korijena zareza-malo otvrdne, povećavajući svoju lokalnu otpornost na daljnju deformaciju. Stvrdnjavanje se stabilizira unutar prvih nekoliko stotina ciklusa, a korijen zareza dostiže stabilno stanje gdje cikličko naprezanje ostaje elastično. Ovakvo samostabilizirajuće ponašanje je razlog zašto nosači od blagog žigosanog čelika mogu tolerirati dubine zareza od 40-50% širine nosača bez pucanja uslijed zamora, čak i kod proizvodnih količina koje prelaze milijun udaraca.
Indeks otvrdnuća za meki čelik obično pada između n=0.18 i n=0.24. Više n-vrijednosti promiču ravnomjerniju raspodjelu naprezanja oko zareza, što znači da je učinak koncentracije naprezanja prigušen kako materijal popušta i širi zonu deformacije prema van. Viša n-vrijednost učinkovito smanjuje ostvarenu koncentraciju naprezanja ispod teorijskog Kt, dajući dizajnerima veću slobodu u specifikaciji geometrije zareza.
Razmatranja legure aluminija i bakra
Proces utiskivanja aluminija uvodi drugačiji skup ograničenja. Aluminijske legure koje se koriste u progresivnim kalupima, obično 5052-H32, 6061-T4 i 3003-H14, imaju nižu čvrstoću na smicanje i niže istezanje u usporedbi s mekim čelikom. Oni također pokazuju sklonost ka nagrizanju, gdje se materijal lijepi za proboj ili površinu matrice tijekom rezanja. Ovo nagrizanje stvara hrapave, nepravilne površine zareza s mikro poderotinama koje djeluju kao dodatni podizači naprezanja izvan projektirane geometrije zareza.
Niži kapacitet aluminija pri otvrdnjavanju (n-vrijednosti obično 0,08-0,16 ovisno o temperamentu) znači da korijen zareza ne može preraspodijeliti naprezanje jednako učinkovito kroz lokalno popuštanje. Soj ostaje koncentriran umjesto da se širi prema van. Kombinirajte ovo s nižom granicom izdržljivosti aluminija i dobit ćete materijal koji zahtijeva konzervativnije dizajne zareza: manje dubine, veći polumjer korijena i glatkiju završnu obradu površine na zarezu.
Legure bakra kao što je C26000 (mjed za patrone) nude bolje istezanje od aluminija, ali predstavljaju vlastiti izazov. Mjedena izrada brzo se stvrdnjava tijekom početnih faza deformacije, a zatim brzina stvrdnjavanja opada. To znači da prvih nekoliko stanica za oblikovanje u progresivnoj matrici može značajno promijeniti svojstva noseće trake u blizini usjeka zaobilaznice, mijenjajući njenu reakciju na zamor tijekom putovanja trake. Dizajneri koji rade s bakrenim legurama moraju uzeti u obzir kumulativni rad na očvršćavanju nosača prije nego što stigne do stanica s agresivnim operacijama oblikovanja.
Izazovi-čelika visoke čvrstoće i nehrđajućeg čelika
Visoko{0}}nisko{1}}legirani čelici (HSLA) i napredni-čelici visoke čvrstoće (AHSS) predstavljaju najzahtjevniji scenarij za projektiranje premosnog zareza. Ovi materijali, uključujući kvalitete kao što su HSLA 340, DP 590 i DP 780, kombiniraju visoku vlačnu čvrstoću (500-900 MPa) sa smanjenim istezanjem (12-24%). Veća čvrstoća znači veće skladištenje elastične energije u traci tijekom oblikovanja, što pojačava probojne sile. Manje istezanje znači manju toleranciju na plastičnu deformaciju u korijenu zareza prije nego što dođe do pojave pukotine.
Za utiskivanje čeličnog lima u kategoriji visoke -čvrstoće, obilazni zarezi moraju biti plići i imati znatno veće radijuse korijena. Gdje meki čelik tolerira dubinu zareza od 45% širine nosača s polumjerom korijena od 1,0t, HSLA čelik iste debljine može zahtijevati ograničenje dubine na 25-35% s radijusom korijena od 1,5t do 2,5t. Smanjena dubina znači manje agresivno odvajanje stanica, što ponekad tjera dizajnera da doda neaktivne stanice ili da koristi više plićih usjeka u nizu umjesto jednog dubokog usjeka.
Nehrđajući čelici, posebno austenitnih razreda kao što su 304 i 316, otežavaju izazov s iznimno visokim stopama otvrdnuća (n-vrijednosti od 0,40-0,55). Ovo zvuči korisno na temelju logike mekog čelika, ali učinak je drugačiji pri visokim n-vrijednostima u kombinaciji s visokom vlačnom čvrstoćom. Korijen zareza toliko se agresivno stvrdne tijekom prvih nekoliko ciklusa prešanja da postaje lokalno krt. Materijal oko zareza pretvara se iz duktilnog lima u otvrdnutu zonu sa značajno smanjenim preostalim istezanjem. Naknadno cikličko opterećenje na tom otvrdnulom korijenu zareza pokreće pucanje uslijed zamora mnogo prije nego što bi svojstva rasutog materijala sugerirala.
To je razlog zašto progresivni nosači matrica od nehrđajućeg čelika zahtijevaju najkonzervativnije geometrije zareza: izdašne radijuse korijena (2,0 t ili više), umjerene dubine i u nekim slučajevima značajke za-ublažavanje naprezanja poput sekundarnih rasterećenih rupa na kraju zareza kako bi se zaustavilo širenje pukotine prije nego što dosegne kritične poprečne-presjeke nosača.
| Vrsta materijala | Relativna dubina zareza | Navođenje radijusa korijena | Ključna nekretnina koja vodi do odluke |
|---|---|---|---|
| Blagi čelik (SPCC, SAE 1008-1010) | 40-50% širine nosača | 0,5t do 1,0t | Visoko istezanje (28-42%) osigurava veliku rezervu duktilnosti u korijenu zareza |
| HSLA čelik (klasa 340-550 MPa) | 25-35% širine nosača | 1,5t do 2,5t | Smanjeno istezanje (12-22%) ograničava toleranciju na plastičnu deformaciju prije pucanja |
| Napredni čelik visoke-čvrstoće (DP 590-980) | 20-30% širine nosača | 2,0t do 3,0t | Visoka pohranjena elastična energija u kombinaciji s ograničenim istezanjem; povišene probojne-sile |
| Aluminijske legure (5052, 6061, 3003) | 30-40% širine nosača | 1,5t do 2,0t | Niska smična čvrstoća i sklonost habanju stvaraju nepravilne površine zareza; mala izdržljivost na zamor |
| Bakrene legure (C26000, C51000) | 35-45% širine nosača | 1,0t do 1,5t | Brzo početno otvrdnjavanje postupno mijenja svojstva nosača kroz matrice |
| Austenitni nehrđajući čelik (304, 316) | 25-35% širine nosača | 2,0t do 3,0t | Ekstremna brzina otvrdnjavanja (n=0.40-0.55) uzrokuje lokalnu krtost u korijenu zareza |
Temeljni princip koji povezuje sve ove obitelji materijala je isti: karakteristike otvrdnjavanja određuju koliko ponovljeno savijanje nosiva traka može tolerirati blizu zareza prije nego što započne pucanje uslijed zamora. Materijal s visokim rastezanjem i umjerenim otvrdnućem (blagi čelik) sam-se stabilizira u korijenu zareza, dostižući sigurno ravnomjerno-stanje ciklusa deformacije. Materijal s niskim istezanjem ili ekstremnim otvrdnjavanjem (AHSS, nehrđajući) iscrpljuje svoju duktilnost u korijenu zareza unutar relativno nekoliko ciklusa, zahtijevajući konzervativniju geometriju kako bi se ciklička naprezanja zadržala unutar elastičnog režima.
Ovo-ponašanje ovisno o materijalu također objašnjava zašto ne može postojati jedan skup "standardnih" dimenzija ureza za premosnicu. Svaka specifikacija zareza mora biti usklađena sa specifičnom legurom, stanjem i debljinom koja se obrađuje. Kopiranje geometrije zareza iz matrice od mekog čelika u aplikaciju HSLA čelika jedan je od najčešćih uzroka prijevremenog kvara nosača u progresivnim operacijama matrice.
Materijalna anizotropija dodaje još jedan sloj složenosti. Mehanička svojstva o kojima se ovdje raspravlja, vlačna čvrstoća, istezanje, otvrdnjavanje, nisu ujednačena u svim smjerovima unutar lima. Smjer kotrljanja, poprečni smjer i dijagonalne orijentacije daju različite vrijednosti. Način na koji ta varijacija smjera utječe na orijentaciju zareza određuje hoće li širenje pukotine slijediti predvidljivu putanju kojom se može upravljati ili neočekivanu putanju koja ugrožava cjelovitost trake.
Smjer zrna i anizotropno strujanje materijala
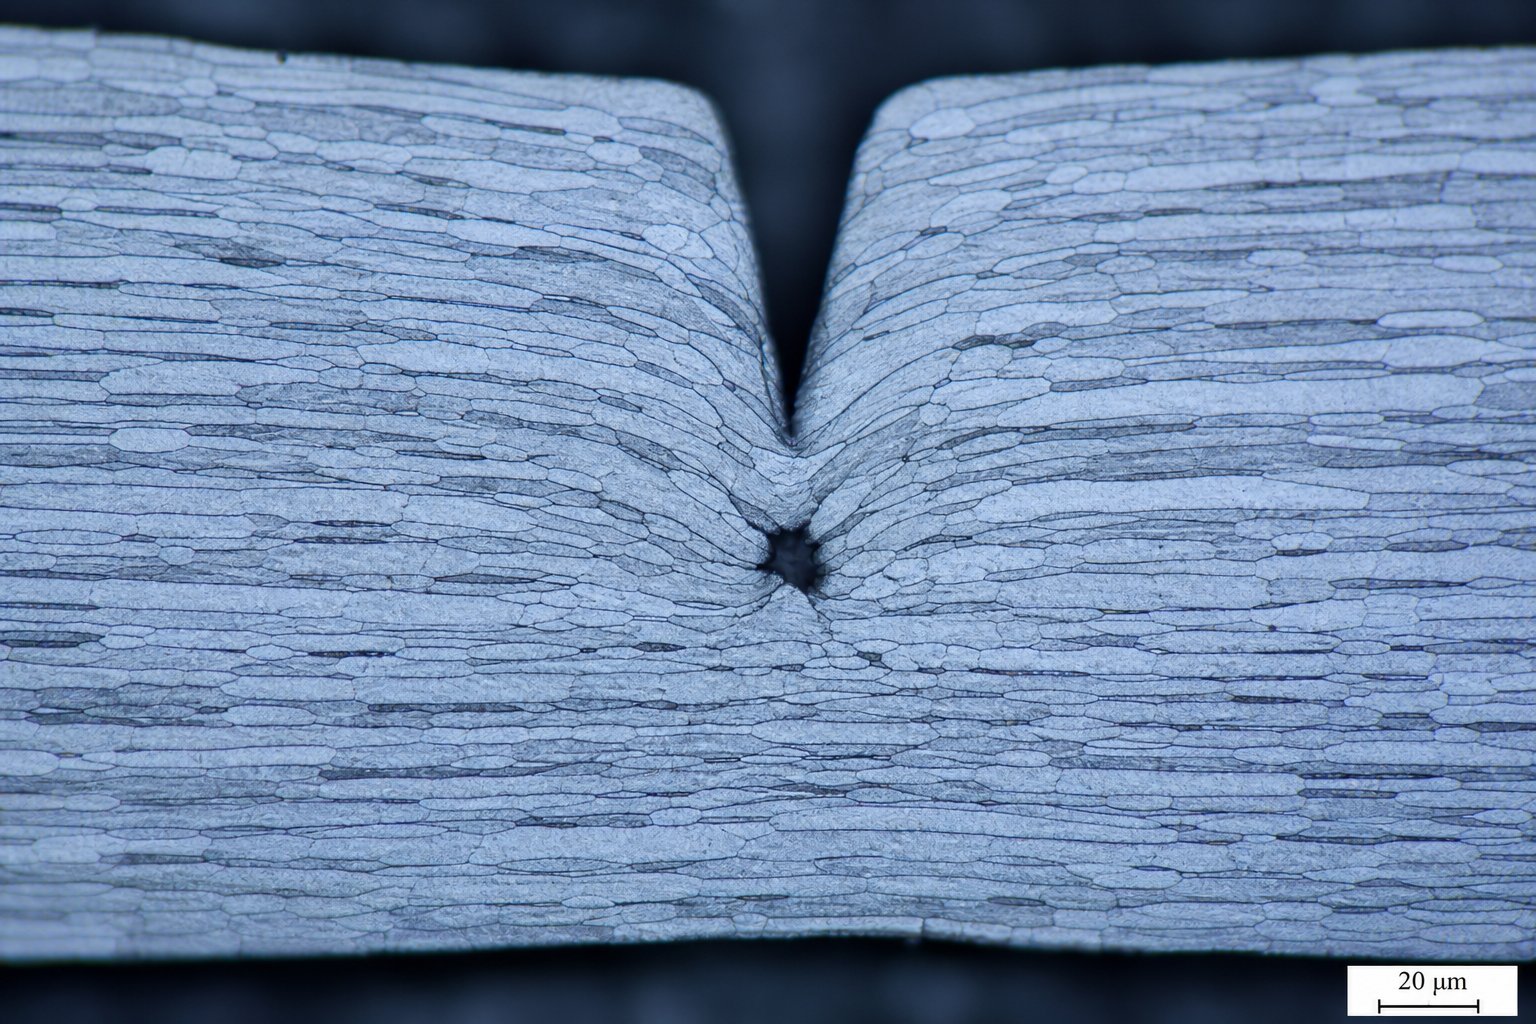
Lim nije uniforman materijal-neovisan o smjeru. Tijekom valjanja u čeličani, struktura kristalnog zrna izdužuje se u smjeru valjanja, stvarajući materijal koji se različito odupire deformaciji ovisno o smjeru u kojem ga gurate, vučete ili režete. Ova ovisnost o smjeru, nazvana anizotropija, izravno utječe na to kako se zaobilazni zarez ponaša, kako se pukotine šire od njegovog korijena i kako materijal teče oko njega tijekom operacija oblikovanja.
Anizotropno ponašanje i učinci smjera kotrljanja
Prilikom utiskivanja lima iz zaliha u kolutu, traka prolazi kroz progresivnu matricu sa smjerom kotrljanja poravnatim duž osi dodavanja. To znači da svaki premosni urez urezan u rub nosača ima fiksni geometrijski odnos prema strukturi zrna. Taj odnos nije neutralan.Materijali sa smjerom zrna koji utječe na ponašanje deformacije smatraju se anizotropnima, a ovo svojstvo varira ovisno o leguri. Hladno{1}}valjani čelik pokazuje izražene efekte zrnatosti, aluminij pokazuje umjerenu osjetljivost, a bakar je uglavnom izotropan.
Praktična posljedica je jednostavna. Štancani lim ima veću vlačnu čvrstoću i manje istezanje u smjeru valjanja u odnosu na poprečni smjer. Granica razvlačenja može se razlikovati za 10-20% između orijentacija. Za obilazni usjek koji je izrezan okomito na rub trake, polje naprezanja korijena zareza u interakciji je s materijalom koji ima različitu otpornost na deformaciju na svakoj strani ravnine pukotine. Jedan smjer lakše popušta; drugi drži čvršće. Ova asimetrija mijenja način na koji se polje naprezanja razvija oko zareza pod cikličkim opterećenjem i određuje hoće li pukotine nastale zamorom rasti na stabilan, predvidljiv način ili će skrenuti na neočekivane staze.
Orijentacija zareza u odnosu na strukturu zrna
Razmotrite što se događa na mikrostrukturnoj razini. Zaobilazni zarez orijentiran paralelno sa smjerom zrna, što znači da njegova dubina ide duž izduženih granica zrna, nailazi na manji otpor širenju pukotine. Same granice zrna djeluju kao preferencijalne staze loma. U ovoj orijentaciji, zarezana korijenska pukotina može se protezati duž oslabljenih intergranularnih ravnina s relativno malo energije. Rezultat je brži rast pukotine, ali i predvidljivija putanja pukotine, što može biti prednost ako projektant to uzme u obzir.
Zarez orijentiran okomito na smjer zrna mora stvoriti pukotine preko zrna, a ne između njih. To zahtijeva znatno više energije i stvara veću otpornost na rast pukotina, što je poželjan rezultat za dugovječnost nosača. Međutim, okomita orijentacija također znači da zarez djeluje s donjom-osi izduženja materijala tijekom oblikovanja, potencijalno uzrokujući neočekivane obrasce toka materijala tijekom operacija crtanja. Materijal za koji očekujete da će slobodno teći u šupljinu za oblikovanje može se oduprijeti kretanju jer se reljef usjeka bori s željenim smjerom deformacije zrna.
Tijekom procesa prešanja metala u progresivnim operacijama kalupa, stanice za izvlačenje i oblikovanje oslanjaju se na premosne ureze kao kontrolirane rasterećene točke za sprječavanje bora, cijepanja ili pretjeranog stanjivanja. Ako orijentacija zareza djeluje suprotno strukturi zrna, materijal možda neće teći kako je predviđeno. Rascjepi nastaju kada naprezanja uzrokuju stanjivanje materijala iznad sigurnih granica, a neusklađenost zrna-zareza koncentrira ta naprezanja umjesto da ih rasterećuje. Inženjeri moraju uzeti u obzir orijentaciju trake u zavojnici u odnosu na geometriju konačnog dijela kada određuju položaj zareza za premosnicu.
Ključna razmatranja pri procjeni utjecaja smjera zrna na izvedbu premosnog zareza:
- Orijentacija zavojnice u odnosu na smjer dodavanja- Potvrdite ide li smjer kotrljanja paralelno ili okomito na os dodavanja trake, jer se time uspostavlja osnovni odnos između svih zareza i strukture zrna.
- Put širenja pukotine korijena zareza- Urezi paralelni sa smjerom zrna brže šire pukotine duž granica zrna; urezi okomiti na zrno odupiru se rastu pukotina, ali mogu ograničiti protok materijala tijekom oblikovanja.
- Osjetljivost-specifična za materijal- Hladno{1}}valjani čelik i nehrđajući čelik pokazuju snažne anizotropne učinke; vruće{2}}valjani čelik i bakar manje su osjetljivi. Između njih nalazi se aluminij, pri čemu stanje temperamenta utječe na stupanj istezanja zrna.
- Formiranje ozbiljnosti na susjednim stanicama- Visoko-izvlačenje ili istezanje u blizini usjeka za zaobilaženje zahtijevaju poravnanje reljefa sa željenim smjerom protoka materijala, a ne suprotno njemu, kako bi se spriječilo lokalizirano grlo ili cijepanje.
- Trajnost od zamora naspram kompromisa razdvajanja- Zrna-paralelni zarezi agresivnije se odvajaju, ali se brže zamaraju; zrna-okomiti zarezi traju dulje, ali mogu zahtijevati veću dubinu kako bi se postiglo ekvivalentno smanjenje naprezanja.
- Učinci veličine zrna- Sitnije-zrnati materijali ravnomjernije se odupiru širenju pukotine bez obzira na orijentaciju, dok krupno-zrnati materijali pojačavaju razlike u smjeru ponašanja loma.
Zaključak za dizajnere matrica je jasan. Ne možete navesti geometriju zaobilaznog zareza odvojeno od orijentacije trake. Ista dubina zareza i radijus korijena funkcionirat će drugačije ovisno o tome hoće li se poravnati sa zrnatom strukturom ili je presijecati. Ova interakcija između geometrije zareza i anizotropije materijala mora se procijeniti zajedno s odlukama o rasporedu trake koje određuju gdje se zarezi nalaze u odnosu na pilot rupe, širine nosača i mjesta oblikovanja kroz progresivni kalup.
Integracija rasporeda progresivne matrice i kompromisi u dizajnu
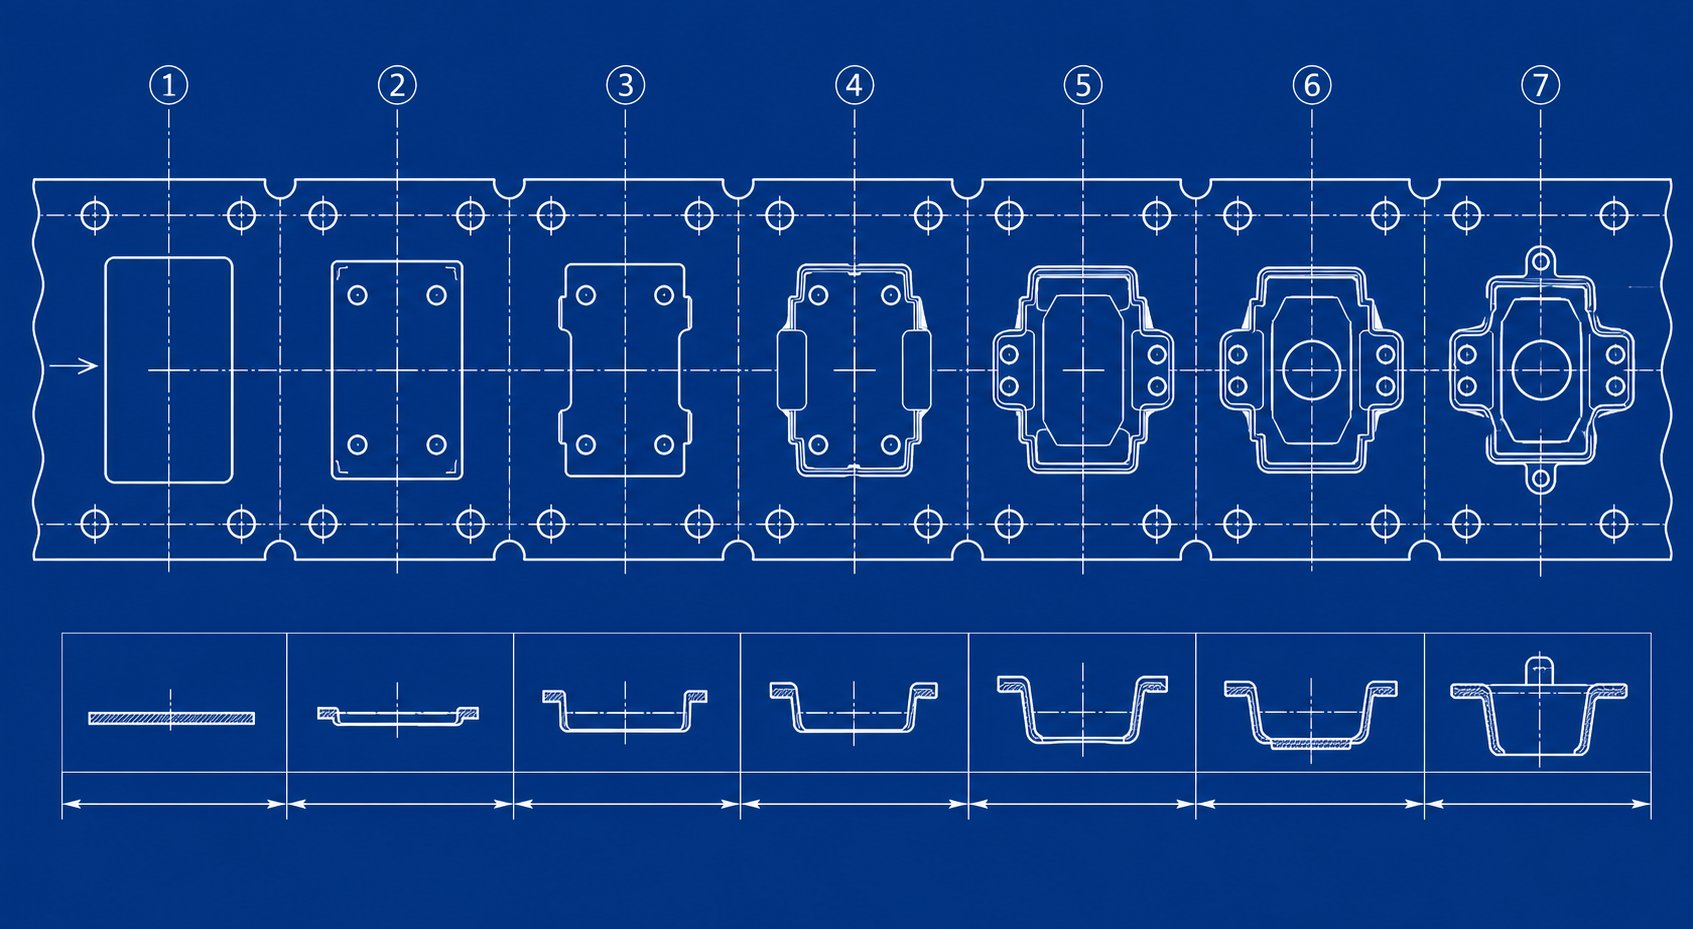
Zaobilaznice ne postoje u vakuumu. Oni dijele traku s pilot rupama, mrežama nosača, praznim stanicama, značajkama za oblikovanje i-odrezanim jezičcima, a svi se natječu za iste ograničene nekretnine. Svrha premosnih ureza u kalupima za štancanje može se ostvariti samo ako njihovo postavljanje poštuje integrirani sustav rasporeda trake. Urez savršene veličine na krivom mjestu u odnosu na vodeću rupu ili liniju savijanja stvara više problema nego što ih rješava.
Postavljanje ureza za zaobilaženje unutar sustava za postavljanje trake
U svakom progresivnom dizajnu alata za štancanje i matrice, raspored trake definira slijed operacija koje moraju biti precizno koordinirane. Svaka stanica primjenjuje sile koje međusobno djeluju kroz noseću traku. Prijave premosnih zareza za oblikovanje lima postavljaju ove reljefne značajke između stanica gdje je odvajanje sile najpotrebnije, obično između stanice za teško oblikovanje ili probijanje i stanice za precizno oblikovanje ili izvlačenje nizvodno.
Odluke o postavljanju moraju uzeti u obzir nekoliko susjednih obilježja istovremeno. Pilot rupe, koje daju referencu položaja trake na svakoj stanici, zahtijevaju stabilan materijal oko njih. Premosni urez postavljen preblizu pilot rupe slabi okolni materijal, uzrokujući izduživanje rupe pod opterećenjima dodavanja i uništavajući točnost registracije. Industrijska praksa održava minimalnu udaljenost od 2-3 puta veće debljine materijala između granice zareza i najbližeg ruba pilot rupe.
Prazne stanice, uobičajene u složenim progresivnim matricama, pružaju prirodna mjesta za premosne ureze. Ove stanice ne obavljaju rad na oblikovanju, tako da noseća traka na toj lokaciji ne nosi nikakva-opterećenja povezana s procesom osim sile dodavanja. Postavljanje usjeka unutar neaktivne stanice znači da smanjeni poprečni-presjek treba preživjeti samo opterećenja dodavanja, a ne kombinirana opterećenja-plus-formiranja. Ovo je također relevantno uoptimizacija izgleda trake, gdje inženjeri balansiraju između snage nosača i iskorištenja materijala na svakoj stanici.
Inženjerski kompromisi u specifikaciji dubine i širine
Temeljni kompromis je jednostavan za navesti, ali ga je teško optimizirati: urez koji je preplitak pruža nedovoljno smanjenje naprezanja i ne uspijeva odvojiti susjedne stanice, dok urez koji je predubok ugrožava integritet i točnost uvlačenja kroz matricu. Između ovih krajnosti nalazi se funkcionalni prozor koji varira sa svakom aplikacijom.
Plitki zarez, koji uklanja samo 15-20% širine nosača, jedva prekida put prijenosa sile. Preostali poprečni-presjek zadržava dovoljno krutosti za prijenos sila probijanja i opterećenja formiranja između stanica gotovo nesmanjenim. Urez postoji geometrijski, ali ne donosi nikakvu mehaničku korist. Uzalud ste potrošili širinu trake.
Pretjerano dubok zarez, koji uklanja 60% ili više širine nosača, dramatično smanjuje otpor trake na izvijanje pod tlačnim opterećenjima-u smjeru dodavanja. Kada dodavač gura traku prema naprijed, oslabljeni dio se skuplja ili skreće bočno umjesto da prenosi kretanje na nizvodne stanice. Rezultat je nedosljedan nagib, neusklađenost pilota i potencijalno oštećenje matrice. Ovaj se scenarij pogoršava u primjenama prijenosnog žigosanja gdje traka mora održavati krutost preko dužih nepodržanih raspona između stanica matrice.
Razumijevanje negativnih i pozitivnih premosnih zareza u kalupima za oblikovanje lima pojašnjava mogućnosti dizajnera. Negativni zaobilazni zarezi uklanjaju materijal s ruba nosača, stvarajući lokaliziranu fleksibilnost. Smanjuju površinu poprečnog-presjeka nosača i krutost savijanja u toj točki, dopuštajući susjednim stanicama da se neovisno deformiraju. Pozitivni zaobilazni zarezi djeluju suprotno: dodaju materijal ili ostavljaju jezičak koji strši na rubu trake kako bi se stvorilo lokalno ukrućenje. Akoplje i zavoj pitch stop, na primjer, stvara prirubnicu prema dolje koja učvršćuje nosač i pomaže pri uvlačenju dok istovremeno pruža čvrstu referentnu stopu. Svaka vrsta služi za različite mehaničke svrhe unutar istog rasporeda trake.
Interakcija s pilot rupama i širinom nosača
Širina nosača određuje koliko je materijala dostupno za krutost uvlačenja i reljef zareza. Uzak nosač, širok 3-5 mm, ne ostavlja gotovo nikakav prostor za značajnu dubinu zareza prije nego što preostali ligament postane preslab za pouzdano hranjenje. Širi nosači, 8-12 mm ili više, daju dizajnerima veću fleksibilnost za određivanje dubljih usjeka uz zadržavanje dovoljnog zaostalog poprečnog presjeka za stabilno uvlačenje. Sklopi alata za stupnjeve u višeslojnim matricama često zahtijevaju šire nosače kako bi se bez smetnji smjestili i pilot rupe i zaobilazni zarezi.
Sekvencijalni proces odlučivanja za određivanje parametara zaobilaznog zareza u novom progresivnom dizajnu matrice slijedi logičan inženjerski slijed:
- Identificirajte granice-kritičnih stanica- Odredite koje susjedne stanice stvaraju najproblematičnije spajanje sila na temelju ozbiljnosti oblikovanja, veličine-prolaznosti i zahtjeva protoka materijala.
- Odredite širinu nosača i položaj pilot rupa- Najprije definirajte strukturni okvir trake, osiguravajući odgovarajući materijal koji okružuje svaki pilot za stabilnost položaja pod opterećenjem uvlačenja.
- Odaberite vrstu zareza na temelju mehaničkih potreba- Odaberite negativne zareze tamo gdje su potrebni fleksibilnost i odvajanje ili pozitivne zareze gdje su lokalizirano ukrućenje i kontrola dodavanja prioritet.
- Odredite dubinu zareza iz svojstava materijala- Primijenite-specifične smjernice za dubinu materijala (pokrivene u prethodnoj raspravi o svojstvima materijala) kako biste uspostavili početnu dubinu koja uravnotežuje odvajanje od zamornog vijeka nosača.
- Navedite radijus korijena za ciljani vijek trajanja od zamora- Uskladite radijus korijena s očekivanim obujmom proizvodnje i ponašanjem materijala pri otvrdnjavanju, koristeći veće radijuse za aplikacije velikog-volumena ili visoke-čvrstoće.
- Provjerite udaljenost od susjednih značajki- Potvrdite da granica zareza održava minimalnu udaljenost od pilot rupa, linija savijanja i granica značajki oblikovanja kako bi se spriječilo preklapanje polja naprezanja.
- Potvrdite integritet uvlačenja trake- Provjerite može li preostali poprečni-presjek nosača na mjestu zareza izdržati izvijanje pod silom guranja hranilice bez bočnog otklona ili varijacije nagiba.
Ovaj slijed osigurava da je svrha oblikovanja lima za zaobilazne ureze ispunjena unutar ograničenja kompletnog sustava rasporeda trake. Svaki se korak nadovezuje na prethodni, a preskakanje bilo kojeg koraka riskira stvaranje zareza koji ili ne uspijeva izvršiti svoju funkciju odvajanja ili uvodi novi način kvara u traku.
Odluke donesene ovdje na razini rasporeda izravno se prevode u mjerljive rezultate na press parketu. Geometrija zareza utječe ne samo na odvajanje stanice i točnost dodavanja, već i na uzorke formiranja srha, smjer loma posmikom i interakciju razmaka od -na-matricu, a sve to određuje kvalitetu konačnog dijela.
Primjena prvih načela na praktične odluke o dizajnu usjeka
Geometrija rasporeda trake, svojstva materijala i teorija koncentracije naprezanja skupljaju se u jednoj točki: u trenutku kada unesete dimenziju zareza na nacrt dizajna matrice. Sve do sada razmotreno daje obrazloženje. Ovaj odjeljak prevodi to obrazloženje u odluke koje možete obraniti u pregledu dizajna, otkloniti probleme na podiju za tisak i jasno komunicirati svojim partnerima za alate za žigosanje.
Od teorije do prakse u odlukama o veličini usjeka
Strukturirani inženjerski pristup funkcionira ovako. Prvo, definirajte problem: koje sile djeluju na traku nosača na danoj granici stanice i koje ponašanje materijala ograničava sposobnost trake da apsorbira te sile bez dimenzionalne distorzije? Drugo, navedite načelo: značajka kontroliranog rasterećenja modificira stanje lokalnog naprezanja koncentriranjem naprezanja u žrtvovanoj zoni, razdvajanjem susjednih stanica tako da se svaka operacija oblikovanja nastavlja neovisno. Treće, primijenite na dizajn: odredite dubinu zareza, širinu i radijus korijena pomoću-specifičnih smjernica za materijal i odnosa koncentracije naprezanja koji su ranije obrađeni, zatim provjerite podržava li preostali poprečni-presjek nosača stabilno uvlačenje.
Mnoge radničke konvencije kodiraju stvarnu fiziku, no neke su nadživjele svoj izvorni kontekst. Evo uobičajenih pravila i znanosti iza njih:
- "Upotrijebite dubinu zareza jednaku polovici širine nosača."- Provjereno za meki čelik pri umjerenim količinama proizvodnje. Dubina od 50% osigurava agresivno odvajanje, a visoko istezanje mekog čelika to podržava. Kontradiktorno za HSLA i nehrđajuće čelike gdje 50% dubine iscrpljuje duktilnost u korijenu zareza unutar tisuća ciklusa.
- "Uvijek uskladite širinu zareza s debljinom materijala."- Razumna polazna točka. Znanost potvrđuje da širina zareza od 1,0t do 1,5t stvara učinkovitu prijelaznu zonu naprezanja za većinu materijala. Širi zarezi (2,0t-3,0t) su opravdani kada je ozbiljnost formiranja na susjednim stanicama visoka i potrebno je duže podložno područje.
- "Urezi s-oštrim kutovima dobro funkcioniraju ako koristite-ugljični čelik."- Djelomično potvrđeno. Duktilnost blagog čelika otupljuje oštre zareze kroz lokalno popuštanje, smanjujući efektivni Kt tijekom prvih nekoliko stotina udaraca. Ali čak i kod mekog čelika, radijus korijena ispod 0,5 t ubrzava zamor kod volumena iznad 500 000 dijelova. Znanost kaže da uvijek odredite minimalni radijus.
- "Ako se traka dobro uvlači, urez je dovoljno dubok."- Proturječeno. Stabilnost punjenja potvrđuje samo da nosač zadržava dovoljnu krutost. Ne govori ništa o tome odvaja li usjek sile stanice. Traka se može savršeno hraniti dok još uvijek prenosi snap{4}}opterećenja koja smanjuju točnost dimenzija na nizvodnim stanicama.
- "Dodajte zarez gdje god vidite podizanje trake."- Djelomično potvrđeno. Podizanje trake ukazuje na prijenos sile između stanica, a zarez ga može ublažiti. Ali glavni uzrok može biti neadekvatan pritisak skidača ili netočno vrijeme podizača, a ne nedostatak geometrije rasterećenja. Dijagnosticirajte prije rezanja.
Utjecaj zareza zaobilaznice na formiranje srha i kvalitetu dijela
Evo poveznice koju mnogi inženjeri zanemaruju: urezi zaobilaznice utječu na visinu srha na gotovim dijelovima. Kada probijač probija traku, uzorak loma ovisi o tome kako se stres raspoređuje kroz materijal u trenutku proboja.Burr varijacija u progresivnim operacijama matricečesto dolazi do nekonzistentnih stanja naprezanja u zoni rezanja, a ne samo do zazora. Premosni urez postavljen u blizini mjesta za bušenje ili bušenje mijenja polje zaostalog naprezanja u materijalu koji se reže. Ako to izmijenjeno stanje naprezanja promijeni način na koji probijač zahvaća lim, omjer posmicanja-i-loma se pomiče, a s njim se mijenja i visina srha.
Konkretno, interakcije premosnih zareza formiranja srha i utiskivanja funkcioniraju ovako: zarez neposredno uzvodno od stanice za rezanje može ublažiti zaostalo naprezanje pri pritisku u traci, dopuštajući probojcu da čišći uđe u materijal i proizvede dosljedniju reznu traku. Nasuprot tome, loše postavljen zarez može dovesti do zaostalog vlačnog naprezanja u zoni rezanja, uzrokujući prerano lomljenje materijala i povećanje visine srha na strani lomljenja. Fizika rezanja metala pokazuje da je otprilike jedna-trećina reznog ruba posmična (bronirana zona), a dvije-trećine lom u nisko-ugljičnom čeliku pri ispravnom zazoru. Sve što pomiče ovaj omjer, uključujući zaostalo naprezanje iz susjednih obilaznih zareza, mijenja kvalitetu ruba.
Razmak-od-matrice i polja naprezanja zaobilaznog zareza moraju se uzeti u obzir zajedno za rezultate preciznog štancanja. Zazor određuje kut pod kojim se pukotine šire od rubova izbojnika i matrice jedne prema drugima. Preostalo naprezanje iz obližnjeg usjeka zaobilaznice mijenja kut širenja pukotine. Ako se zarezom-inducirano naprezanje poravna s geometrijom zazora, lomovi se susreću čisto i neravnine ostaju minimalne. Ako su u sukobu, putanje loma se pomiču, stvarajući neravni rub s povišenim srhom. Na preši za utiskivanje koja radi velikom brzinom, ova interakcija postaje izraženija jer dinamičke sile pojačavaju bilo kakvu asimetriju polja naprezanja.
Cilj ovdje nije dodati složenost radi nje same. Cilj je dati inženjerima rječnik i obrazloženje za prenošenje specifikacija alata za metalno žigosanje s povjerenjem. Kada navedete dubinu zareza za premosnicu od 35% s radijusom korijena od 1,5t postavljenim 3t od najbliže rezne stanice, trebali biste moći objasniti zašto: jer ta geometrija pruža odgovarajuće odvajanje stanice za ocjenu materijala bez uvođenja zaostalog naprezanja koje bi promijenilo uzorke loma posmičnim posmikom pri susjednim operacijama rezanja. To je razlika između specifikacije temeljene na znanosti i one temeljene na nadi.
Ovi principi vrijede u kontroliranim uvjetima, ali proizvodnja velikog-količina uvodi kumulativne učinke koje-analiza pojedinačnog pogotka ne može predvidjeti. Ponovljeni ciklusi, progresivno trošenje matrice i toplinska ekspanzija pomiču stanje naprezanja tijekom vremena, otkrivajući ima li dizajn zaobilaznog ureza odgovarajuću marginu ili radi na rubu svoje ovojnice performansi.
Indikatori-stvarnog svijeta i dijagnostička aplikacija
Kontrolirani uvjeti tijekom isprobavanja kocke rijetko otkrivaju cijelu priču. Dizajn premosnog ureza mogao bi preživjeti pedesetak pogodaka uzoraka bez problema, ali automobilski proces utiskivanja metala zahtijeva milijune ciklusa pod kontinuiranim toplinskim opterećenjem, progresivnim trošenjem i varijacijama zavojnice materijala. -velika proizvodnja je mjesto gdje se neadekvatan dizajn zareza izlaže, ne kao iznenadni katastrofalni kvar, već kao polagano kretanje prema nestabilnosti koje se očituje u stopama otpada, dimenzionalnom širenju i neplaniranom zastoju.
Velika-proizvodnja i kumulativni učinci stresa
U industrijskom metalnom štancanju za automobilske nosače, kućišta konektora i strukturna pojačanja, brzine preše obično prelaze 200 udaraca u minuti. Tim tempom, noseća traka se savija na svakom mjestu usjeka za premosnicu stotine puta svake minute. Tijekom proizvodne serije od 500.000 dijelova, korijen zareza prošao je kroz svoj raspon opterećenja pola milijuna puta. Bilo koja geometrija zareza koja radi blizu svog praga zamora počet će se pogoršavati, ne nakon jedne smjene, već progresivno tijekom dana i tjedana proizvodnje.
Kumulativni učinak slijedi predvidljiv obrazac. Prvo, mikro-pukotine nastaju u korijenu zareza gdje je faktor koncentracije naprezanja najveći. Ove su pukotine nevidljive golim okom tijekom rutinskog pregleda. Drugo, pukotine se postupno šire sa svakim pritiskom pritiska, smanjujući efektivni poprečni-presjek nosača na usjeku. Treće, oslabljeni nosač gubi krutost, dopuštajući postupno povećanje prijenosa sile s-stanice na-stanicu. Četvrto, dimenzionalni pomak pojavljuje se u gotovim metalnim dijelovima za utiskivanje kako se učinak odvajanja smanjuje.
Ovaj slijed objašnjava zašto matrice za utiskivanje automobila s-čelikom visoke čvrstoće često proizvode prihvatljive dijelove za prvih 100.000 pogodaka, a zatim razvijaju probleme s kvalitetom. Korijen zareza iscrpljuje svoj vijek trajanja. Ranije obrađena znanost o koncentraciji naprezanja i ponašanju pri otvrdnjavanju predviđa ovu vremensku liniju s razumnom točnošću ako su poznata svojstva materijala na zamor i stvarna vrijednost Kt.
Toplinski učinci pogoršavaju problem. Pri velikim brzinama prešanja, temperature štanca postupno rastu zbog ponovljenih opterećenja trenjem i deformacijom, a ta toplina prolazi u traku. Noseća traka koja se kreće 10-15 stupnjeva Celzijusa iznad temperature okoline na mjestu usjeka premosnice ima malo promijenjenu granicu tečenja i istezanje. Rubovi dizajnirani u geometriji zareza na sobnoj temperaturi skupljaju se pod toplinskim opterećenjem, potencijalno gurajući korijen zareza u područje plastične deformacije tijekom svakog ciklusa umjesto da ostanu elastični.
Dijagnostički pokazatelji neadekvatnog dizajna ureza za premosnicu
Iskusni operateri preše često otkriju probleme s urezima premosnice prije inspektora kvalitete, jer se simptomi očituju kao promjene u načinu na koji matrica radi, a ne kao neposredni nedostaci dimenzija. Sljedeći vidljivi simptomi na podiju za novinare ukazuju na probleme s premosnim urezom:
- Podizanje trake između stanica- Noseća traka izdiže se s površine matrice nakon snažnog probijanja ili probijanja, što ukazuje da se sile-prolaza prenose kroz nedovoljno dubok zarez umjesto da se apsorbiraju lokalno.
- Nedosljedne dimenzije dijelova na stanicama za oblikovanje- Dimenzijska širina postupno se povećava tijekom proizvodne serije, što sugerira da se krutost noseće trake na usjeku mijenja zbog rasta pukotine uslijed zamora ili da usjek u početku nikada nije omogućio odgovarajuće odvajanje.
- Smicanje ili savijanje pilot igle- Pilot klinovi doživljavaju bočna opterećenja za koja nisu dizajnirani da podnose jer pogrešna registracija trake, uzrokovana nestabilnošću uvlačenja -povezanom s urezima, prisiljava pilote da ispravljaju pozicione pogreške izvan svojih mogućnosti.
- Progresivno pucanje rubova na mjestima zareza- Vidljive pukotine koje se protežu od korijena zareza prema središtu nosača, što ukazuje na to da je radijus korijena zareza preuzak za ocjenu materijala ili da dubina zareza premašuje ono što otpornost materijala na zamor može podnijeti pri danom volumenu proizvodnje.
- Izvijanje trake tijekom napredovanja- Nosač se savija bočno na mjestu zareza kada dodavač gurne traku prema naprijed, što znači da je preostali ligament nakon dubine zareza preuzak da bi izdržao opterećenje kompresijskog uvlačenja bez savijanja.
- Dimenzionalni pomak-{1}}stanice u jednom smjeru- Dijelovi na nizvodnim stanicama dosljedno se pomiču u istom smjeru, što sugerira da je protok materijala kroz susjedni zaobilazni zarez asimetričan zbog neusklađenosti smjera zrna ili neravnomjerne geometrije zareza na suprotnim rubovima nosača.
- Ubrzano trošenje matrice na stanicama uz zareze- Umeci za oblikovanje ili rezni ubojci u blizini zaobilaznog zareza troše se brže od očekivanog jer zarez ne uspijeva razdvojiti sile, prenoseći ponovljena udarna opterećenja na te stanice.
Svaki od ovih simptoma preslikava se na određena znanstvena načela. Skinite točke podizanja do neadekvatnog usko-prigušenja, problem dubine zareza. Tragovi oštećenja pilot igle uzrokuju nestabilnost napajanja, problem krutosti nosača. Rubne pukotine otkrivaju lom zbog zamora u korijenu zareza, neusklađenost-u odnosu na-materijal. Dijagnostički put ide unatrag od vidljivog simptoma do temeljnog parametra koji treba prilagoditi.
Kada inženjer alata naiđe na nedosljedne dimenzije na utisnutom metalnom dijelu proizvedenom u progresivnoj matrici, prvo pitanje ne bi trebalo biti je li izbijač za oblikovanje istrošen. Trebalo bi provjeriti obavlja li zaobilazni usjek uzvodno od te stanice još uvijek svoju funkciju odvajanja.Temeljna načela rješavanja problemanaglasite da se dijelovi moraju točno locirati i ispravno držati prije bilo kakvog rada na oblikovanju. Degradirani premosni zarez potkopava oba ova preduvjeta dopuštajući spajanje sila između stanica koje iskrivljuju položaj trake i neravnomjerno oslobađaju pritisak držanja.
Dijagnostički pristup problemima kvalitete metalnih dijelova slijedi logičan slijed. Prvo pregledajte korijen zareza pod povećanjem radi pojave pukotine uslijed zamora. Ako su prisutne pukotine, potrebno je povećati radijus korijena ili smanjiti dubinu zareza za vrstu materijala koji se koristi. Drugo, izmjerite stvarni otklon trake na usjeku tijekom ciklusa sporog-prešanja. Ako se nosač vidljivo savija iznad elastičnog oporavka, preostali poprečni-presjek je nedovoljan ili je materijal-očvrsnuo radom-prevazilazeći svoju korisnu rastegljivost na tom mjestu. Treće, usporedite izduženje pilot rupe uzvodno i nizvodno od zareza. Upravljačke rupe ovalnog-oblika nizvodno pokazuju da usjek ne apsorbira prenesene sile i da se traka-registrira izvan središta te stanice.
Podaci o proizvodnji potvrđuju ova zapažanja. U velikim-programima žigosanih metalnih dijelova,progresivni kvarovi matrice rijetko potječu od jedne oštećene komponente. Većina problema razvija se postupno kroz nakupljanje trošenja, nestabilnost trake i toplinske učinke tijekom kontinuirane proizvodnje. Degradacija usjeka premosnice slijedi isti obrazac. Urez ne pada iznenada. Postupno gubi učinkovitost, a nizvodni simptomi pojavljuju se puno prije nego što glavni uzrok postane vizualno očit.
Za inženjere koji koriste matrice za utiskivanje automobila s proizvodnim obujmom većim od 500 000 dijelova godišnje, proaktivna inspekcija zareza u definiranim intervalima-brojanja hodova sprječava postupni pad od stabilne proizvodnje do nakupljanja otpada. Znanost pruža okvir: upoznajte krivulju zamora vašeg materijala, izračunajte stvarni Kt u korijenu zareza, procijenite broj ciklusa do početka pukotine i zakažite inspekciju prije nego što stigne taj prag. Tako se-znanje o prvim principima pretvara u pouzdanost proizvodnog pogona za svaku komponentu za utiskivanje metala koju matrica proizvodi.
Inženjerski-dizajn zaobilaznog ureza za izvrsnost u proizvodnji
Dijagnostički simptomi na podiju za novinare potvrđuju ono što znanost predviđa: specifikacije zareza za premosnicu moraju biti ukorijenjene u mjerljivoj mehanici, a ne u naslijeđenoj konvenciji. Načela koncentracije naprezanja, anizotropije materijala i kontrolirane reljefne geometrije čine koherentan okvir koji se primjenjuje na svaki kalup za štancanje, bez obzira na složenost dijela ili obujam proizvodnje.
Ključna inženjerska načela za specifikaciju usjeka premosnice
Tri stupa podupiru svaku odluku o zvučnom zaobilaženju zareza u metalnim matricama:
- Raspodjela naprezanja upravlja geometrijom zareza- Polumjer, dubina i širina korijena određuju faktor koncentracije naprezanja na točki reljefa. Dimenzioniranje ovih parametara u odnosu na krivulju zamora materijala osigurava da zarez preživi proizvodni volumen bez iniciranja pukotina.
- Anizotropija materijala diktira orijentaciju- Smjer zrna u odnosu na poravnanje zareza kontrolira ponašanje širenja pukotine i uzorke protoka materijala. Ignoriranje smjera kotrljanja pri određivanju postavljanja zareza dovodi do nepredvidivih putanja loma koje potkopavaju pouzdanost nosača.
- Kontrolirano rasterećenje izolira snage stanice- Urez mora smanjiti krutost nosača dovoljno da razdvoji susjedne stanice uz očuvanje dovoljnog popre-presjeka za stabilno napajanje. Ova ravnoteža ovisi-o materijalu,-ovisi o debljini-okoliču-proizvodnje.
Zajedno, ova načela zamjenjuju nagađanje inženjerskim obrazloženjem. Dizajner matrice koji razumije zašto dubina zareza od 35% s radijusom korijena od 1,5 t funkcionira za HSLA čelik, može s pouzdanjem prilagoditi tu specifikaciju kada se promijeni stupanj materijala, debljina ili oštrina oblikovanja. Ta je prilagodljivost stvarna vrijednost-znanstveno{4}}dizajna kalupa i štancanja: prilagođava se novim primjenama bez potrebe za novom rundom pokušaja-i-iskušavanja pogrešaka.
Kada se specifikacije zareza za premosnicu izvode iz teorije koncentracije naprezanja, podataka o zamoru materijala i analize anizotropnog protoka, a ne samo iz -tradicije pogona, svaka komponenta matrice za utiskivanje u rasporedu trake obavlja svoju predviđenu funkciju tijekom cijelog životnog ciklusa proizvodnje.
Partnerstvo sa specijaliziranim resursima za dizajn kalupa
Prevođenje ovih načela u-gotove alate zahtijeva više od teorijskog znanja. Zahtijeva iskustvo s načinom na koji komponente matrice za utiskivanje međusobno djeluju u stvarnim uvjetima tiska, na različitim materijalima i u količinama gdje kumulativni učinci otkrivaju svaki marginalni izbor dizajna. Inženjeri koji rade na složenim progresivnim matricama s kritičnim zahtjevima za premosnim urezom imaju koristi od partnerstva sa stručnjacima za alate koji premošćuju znanost i-stvarnost pogona.
Kada ocjenjujete pregled tvrtke za matrice za metalno utiskivanje, potražite partnere koji pokazuju tečno znanje u inženjerskim osnovama i praktičnim ograničenjima proizvodnje matrice.YICHENpovezuje inženjere alata s prilagođenim rješenjima matrica za utiskivanje gdje se projektiranje zaobilaznih ureza, kontrola protoka materijala, upravljanje srhovima i optimizacija zazora tretiraju kao integrirani inženjerski izazovi, a ne izolirane odluke o probijanju-i-matricama. Njihov pristup matricama i štancanju odražava istu metodologiju prvih-načela koja je obrađena u ovom članku: definirajte stanje naprezanja, uskladite geometriju s ponašanjem materijala i potvrdite kroz proizvodne podatke.
Put naprijed za svakog inženjera koji specificira zareze za zaobilaženje je jasan. Temeljite svoje odluke na mehanici koncentracije naprezanja i reakcije materijala. Potvrdite dijagnostičkim promatranjem na podiju za novinare. A kada aplikacija zahtijeva stručnost izvan vaših trenutnih mogućnosti alata, angažirajte partnera čija dubina inženjeringa odgovara složenosti vaših zahtjeva za dizajnom matrice za štancanje.
Često postavljana pitanja o obilaznim urezima u kalupima za utiskivanje
1. Koja je svrha premosnih zareza u kalupima za progresivno utiskivanje?
Zaobilazni zarezi služe trima osnovnim mehaničkim funkcijama u progresivnim kalupima za utiskivanje. Oni kontroliraju protok materijala stvaranjem reljefnih točaka koje dopuštaju deformaciju lima bez pretjeranog ograničenja od strane susjednih stanica. Oni redistribuiraju smično naprezanje dalje od kritičnih zona oblikovanja kako bi spriječili lokalizirani kvar. I smanjuju sile-kroz sile koje uzrokuju podizanje trake i uvjete ne-uvlačenja. U biti, oni djeluju kao projektirane granice naprezanja koje izoliraju zone deformacije tako da svaka stanica radi neovisno bez oštećivanja susjednih značajki.
2. Kako odrediti ispravnu dubinu zareza za premosnicu za različite materijale?
Dubina zareza prvenstveno je uvjetovana postotkom istezanja materijala i ponašanjem pri otvrdnjavanju. Blagi čelik s istezanjem od 28-42% tolerira dubine od 40-50% širine nosača jer njegova rezerva duktilnosti sprječava nastanak pukotina u korijenu zareza. Čelici visoke čvrstoće sa smanjenim istezanjem (12-24%) zahtijevaju manje dubine od 20-35% s većim polumjerima korijena. Aluminijske legure trebaju 30-40% dubine s izdašnim radijusima zbog male izdržljivosti na zamor i sklonosti habanju. Nehrđajući čelik zahtijeva najkonzervativniji pristup (25-35% dubine, radijus korijena od 2,0 t ili više) jer njegova ekstremna brzina otvrdnjavanja uzrokuje lokalnu krtost u korijenu zareza.
3. Koja je razlika između pozitivnih i negativnih zareza?
Negativni premosni zarezi uklanjaju materijal s ruba nosive trake, stvarajući lokaliziranu fleksibilnost koja omogućuje da se susjedne stanice neovisno deformiraju. Smanjuju površinu-poprečnog presjeka i krutost savijanja u toj točki. Pozitivni zaobilazni zarezi rade suprotno dodavanjem materijala ili ostavljanjem izbočenog jezičca na rubu trake kako bi se stvorilo lokalno ukrućenje. Negativni urezi se koriste tamo gdje je potrebno razdvajanje sile između stanica, dok se pozitivni urezi primjenjuju tamo gdje kontrola dodavanja i krutost nosača zahtijevaju pojačanje na određenim mjestima.
4. Kako smjer zrna utječe na performanse obilaznog zareza u limu?
Lim pokazuje anizotropna svojstva zbog istezanja zrna tijekom valjanja. Zaobilazni zarez orijentiran paralelno sa smjerom zrna širi pukotine lakše duž granica zrna, nudeći agresivno odvajanje, ali kraći vijek trajanja od zamora. Zarez okomit na smjer zrna sprječava rast pukotine, ali može ograničiti protok materijala tijekom operacija oblikovanja. Hladno{3}}valjani čelik i nehrđajući čelik pokazuju snažne anizotropne učinke, dok su vruće-valjani čelik i bakar manje osjetljivi. Inženjeri moraju potvrditi orijentaciju zavojnice u odnosu na os dodavanja i uskladiti položaj zareza sa ozbiljnošću oblikovanja na susjednim stanicama.
5. Koji su znakovi neadekvatnog dizajna premosnog zareza tijekom proizvodnje?
Uočljivi simptomi uključuju podizanje trake između stanica nakon teških udaraca u otvor, postupno povećanje dimenzionalnog širenja na stanicama za oblikovanje, smicanje pilot klina zbog pogrešnog usklađivanja trake, vidljivo pucanje rubova koje se proteže od korijena zareza, izvijanje trake tijekom napredovanja i ubrzano trošenje matrice na stanicama uz zareze. Svaki se simptom preslikava na određeni inženjerski parametar: podizanje trake ukazuje na nedovoljnu dubinu zareza, tragovi oštećenja pilota do nestabilnosti uvlačenja, a pucanje rubova otkriva neusklađenost-nas-materijala. Specijalizirani partneri za alate kao što je YICHEN mogu pomoći u dijagnosticiranju ovih problema i prevesti korektivne radnje u optimizirane dizajne kalupa.


