


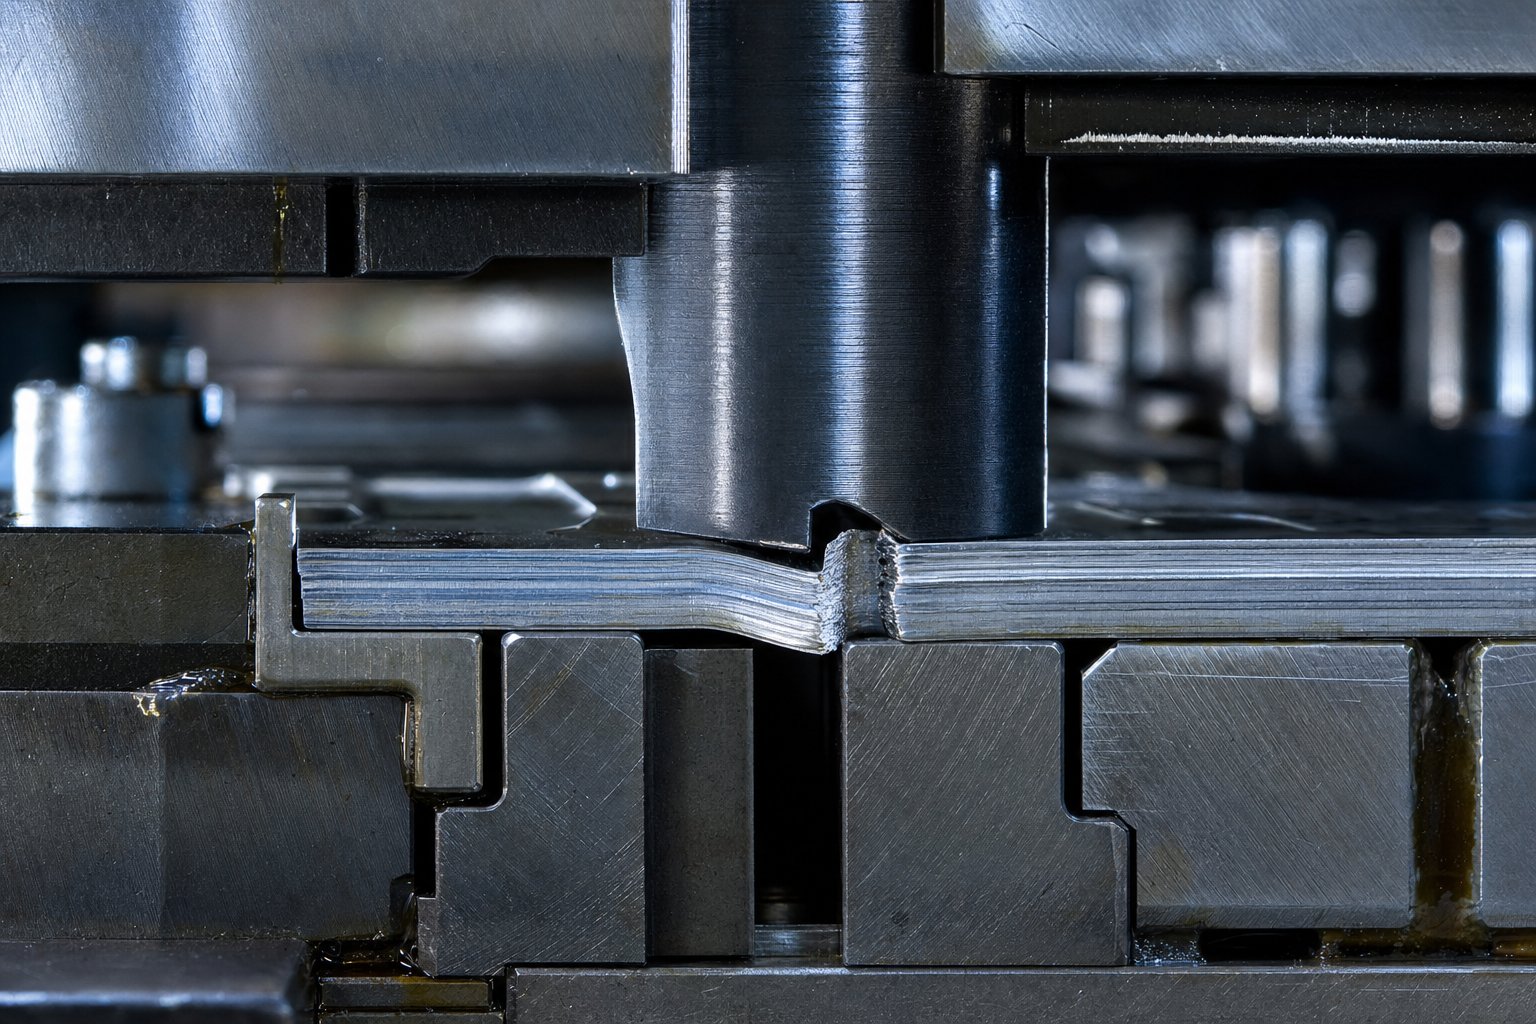
Zašto znanost zaobići ureze mijenja način na koji inženjeri dizajniraju štancanje
Kada tražiteinformacije o dizajnu premosnog zareza, pronaći ćete mnogo resursa koji objašnjavaju čemu te značajke služe. Ono što nećete pronaći je jasno objašnjenjezaštooni rade onako kako rade na razini fizike. Taj jaz između funkcije i znanosti upravo je mjesto gdje se skrivaju skupe pogreške alata. Ovaj članak premošćuje taj jaz izravnim povezivanjem geometrije premosnog zareza s mehanikom deformacije i znanošću o lomu, dajući inženjerima alata prve-osnove na principima koje trebaju za projektiranje s povjerenjem.
Što su premosni urezi u progresivnim matricama
Dakle, što je žigosanje u kontekstu progresivnog alata? To je -brzi proces u kojem metalna traka prolazi kroz višestruke matrice, podvrgavajući se uzastopnim operacijama rezanja, oblikovanja i odvajanja sa svakim pritiskom preše. Zaobilazni zarezi, koji se ponekad nazivaju zarezi za korak ili francuski zarezi, reljefni su elementi urezani u jedan ili oba ruba noseće trake na ranim stanicama progresivnog kalupa. Njihova je svrha jednostavna: omogućuju kontrolirano odvajanje materijala i osiguravaju čvrste graničnike koji osiguravaju točno napredovanje trake kroz svaku nizvodnu stanicu.
Svrha premosnih ureza u kalupima za utiskivanje nadilazi jednostavnu kontrolu dodavanja. Ovi zarezi uklanjaju nagnutost rubova s prorezanih zavojnica,spriječiti prekomjerno hranjenje koje može uzrokovati ozbiljna oštećenja uginuća, i uspostavljanje registracijskih referenci koje održavaju ispravno postavljene dijelove na svim radnim stanicama. I negativni i pozitivni zaobilazni zarezi u kalupima za utiskivanje lima imaju ove uloge kontrole-registracije i dodavanja, iako se njihova geometrija i mehanika smicanja značajno razlikuju.
Zašto je znanstveni pristup važan za inženjere alata
Ako pitate što su matrice na najosnovnijoj razini, to su precizni alati koji iskorištavaju kontroliranu plastičnu deformaciju i lom za oblikovanje metala. Što je štancanje metala ako ne primijenjena fizika? Svaki pad udarca, svaka ravnina smicanja, svaka pukotina koja se širi kroz traku slijedi predvidljive mehaničke zakone. Ipak, većina inženjera dizajnira premosne ureze koristeći naslijeđena praktična pravila, poput uobičajene smjernice za razmak od 10%, bez razumijevanja znanosti o deformaciji koja stoji iza tih brojeva.
Ovaj pristup funkcionira dok ne prestane. Napredni čelici visoke-čvrstoće, tanji profili i uže tolerancije guraju matrice za utiskivanje izvan granica gdje općenite smjernice ostaju važeće. Inženjeri moraju razumjeti temeljnu mehaniku kako bi se prilagodili.
Razumijevanje fizike deformacije metala na zarezima za zaobilaženje omogućuje inženjerima izračunavanje optimalnih parametara za bilo koji materijal umjesto oslanjanja na pokušaje i pogreške. Ova znanstvena osnova transformira dizajn usjeka iz nagađanja u predvidljivo inženjerstvo.
Zona smicanja koja se formira tijekom rezanja zareza, putanja loma koja određuje kvalitetu ruba i sile trenja koje upravljaju uvlačenjem trake, sve je podređeno mjerljivim principima. Odjeljci koji slijede razbijaju ta načela, počevši od onoga što se zapravo događa na mikrostrukturnoj razini kada se udarac spusti u traku.
Teorija posmične ravnine i deformacija metala na obilaznim urezima
Svaki premosni zarez počinje na isti način: udarac se spušta u traku metalnog lima, a unutar milisekundi, materijal prelazi iz elastične otpornosti u plastično tečenje do izravnog loma. Razumijevanje ovog slijeda na razini-analize naprezanja ono je što odvaja izračunati dizajn zareza od-nadajućeg pravila. uproces proizvodnje žigosanja, ovaj događaj smicanja ponavlja se stotinama ili tisućama puta u minuti, čineći čak i mala odstupanja u deformacijskom ponašanju složenim u mjerljive probleme kvalitete.
Formiranje ravnine smicanja tijekom rezanja
Zamislite da rub bušilice dodiruje površinu trake. U tom trenutku, tlačno naprezanje nastaje izravno ispod proboja, dok se vlačno naprezanje razvija na suprotnoj strani lista. Kako probijač prodire dalje, između ruba probijača i odgovarajućeg ruba matrice formira se uska traka intenzivnog smičnog naprezanja. Ovaj pojas je ravnina smicanja.
Ravnina smicanja ne formira se vertikalno. Razvija se pod kutom koji određuju dva primarna čimbenika: duktilnost materijala i razmak između izbojca i matrice. Duktilniji materijali omogućuju veći plastični protok prije nego započne lom, što pomiče kut ravnine smicanja i povećava dubinu deformirane zone. Manji razmaci ograničavaju posmično područje u uže područje, koncentrirajući naprezanje i promičući raniji početak pukotine.
Tijekom operacija probijanja na stanicama obilaznog usjeka, ova ravnina posmicanja upravlja svim nizvodno. Njegov kut i ujednačenost određuju hoće li rezultirajući rub zareza biti čist ili neravan, hoće li se traka slobodno uvlačiti ili vezati i hoće li proces matrice proizvoditi konzistentne dijelove tijekom cijele proizvodne serije. Smično naprezanje unutar ove trake mora premašiti napon materijalakrajnja čvrstoća na smicanjekako bi došlo do odvajanja, a put tog odvajanja definira konačnu geometriju zareza.
Zone plastične deformacije oko zareza
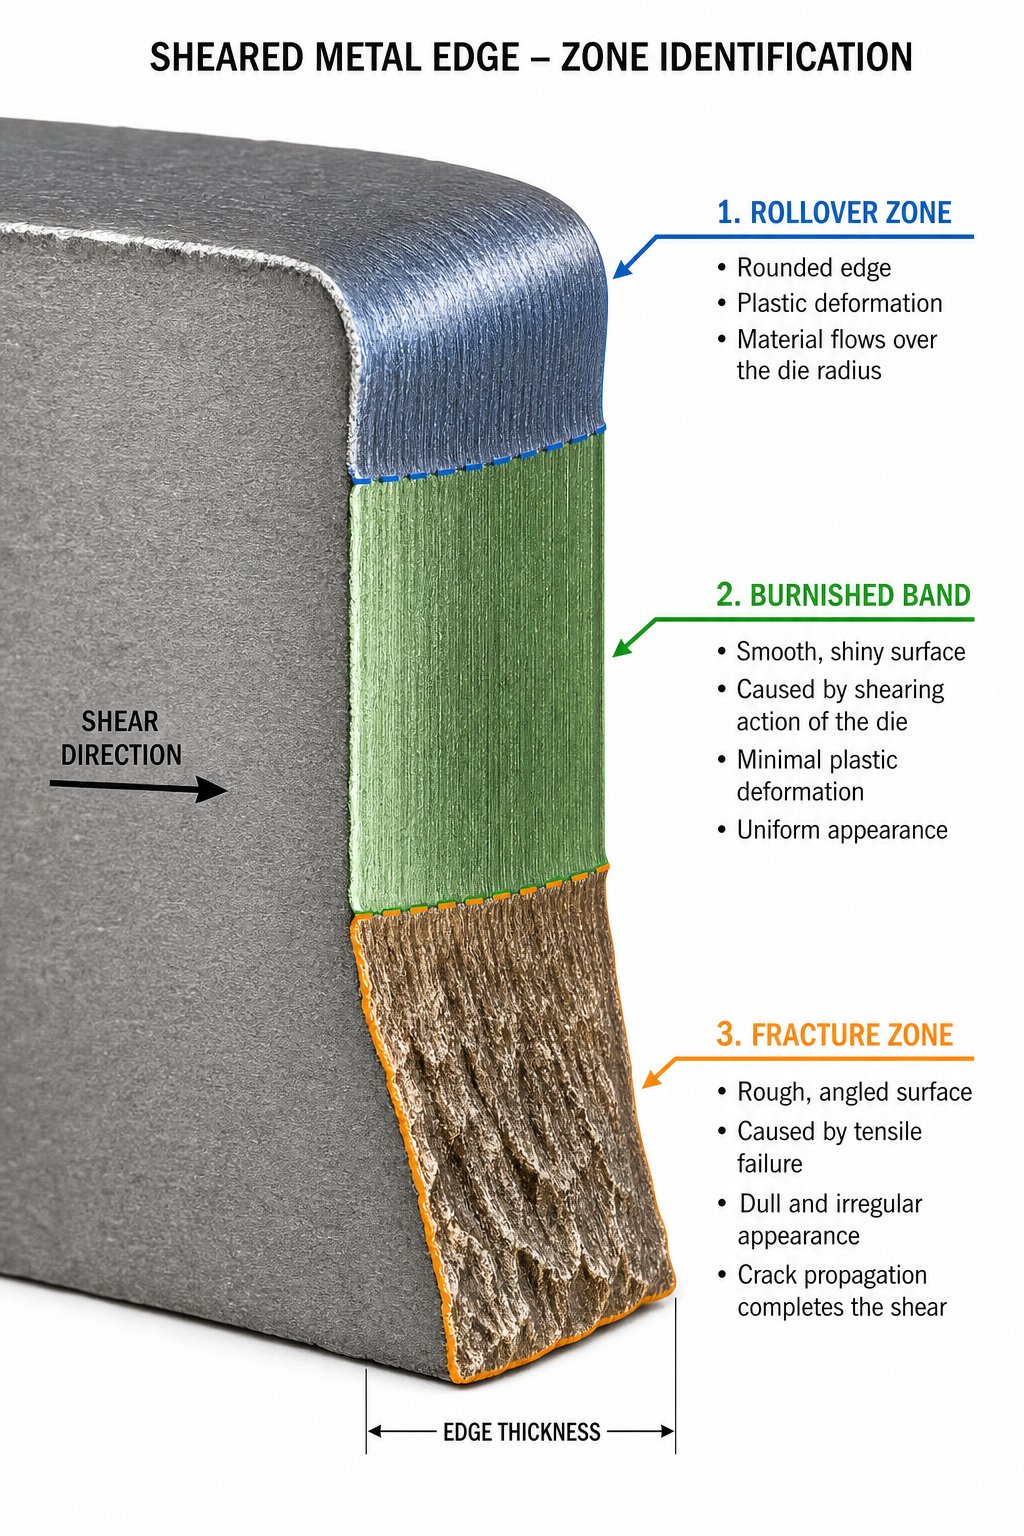
Dok probijač putuje kroz debljinu trake, rez se ne događa odjednom. Umjesto toga, tri različite zone deformacije formiraju se sekvencijalno, a svaka je pod utjecajem različitih mehaničkih pojava. Možete promatrati ove zone na bilo kojem odrezanom rubu u štancanju lima, a njihovi relativni omjeri govore vam rade li vaš zazor, stanje proboja i kombinacija materijala zajedno ili se sukobljavaju.
- Zona prevrtanja (elastično-na-plastično savijanje):Kada probijač prvi put dodirne traku, materijal se savija i povlači prema unutra oko ruba probijača prije nego što počne stvarno rezanje. Ova plastična deformacija stvara zaobljen rub na gornjoj površini zareza. Dubina prevrtanja povećava se s većim razmacima i duktilnijim materijalima. U procesu utiskivanja, prekomjerno prevrtanje signalizira da je zazor možda prevelik ili da se probijač istrošio.
- Brunirana zona smicanja (čisti rez):Ispod prevrtanja formira se glatka, okomita traka gdje se materijal čisto smiče duž sučelja probijača-matrice. Ova brunirana zona predstavlja idealno smicanje, gdje metal prolazi kroz kontrolirani plastični protok unutar uske trake smicanja. Idealno odrezani rub pokazuje jasno definiranu zonu brušenja s ravnomjernim prijelazom u zonu loma ispod nje. Dobro-dizajniran premosni zarez povećava ovu zonu u odnosu na debljinu trake.
- Zona loma (širenje pukotine):Jednom kada smično naprezanje premaši kapacitet materijala za plastično tečenje, pukotine započinju istovremeno od ruba izbojnika i ruba matrice i šire se prema unutra. Zona prijeloma izgleda hrapavije i pod kutom u usporedbi s bruniranom površinom iznad nje. Kada je zazor optimiziran, te se suprotne pukotine susreću čisto. Kada nije, nastaju sekundarna posmicanja ili šupljine, stvarajući podizače naprezanja koji ugrožavaju ponašanje trake na sljedećim stanicama.
Omjeri ove tri zone mijenjaju se sa svakom varijablom u procesu proizvodnje žigosanja. Materijali-jače čvrstoće proizvode manje prevrtanja i manju bruniranu zonu jer se prije lome. Otvrdnuće na reznom rubu proteže se do jedne-polovice debljine metala od površine reza, smanjujući lokalnu rastezljivost i mijenjajući ponašanje trake kada stigne do stanica za oblikovanje nizvodno.
Posebno za obilazne ureze, potpis kvalitete u ove tri zone izravno utječe na registraciju trake. Neravnomjeran prijelaz od brušenog-do-puknuća ili sekundarno smicanje uzrokovano uskim razmacima, uvodi nedosljednost dimenzija u profil zareza. Ta se nedosljednost pretvara u varijacije hrane, a varijacije hrane postaju pogrešno registrirani dijelovi. Mehanika loma koja kontrolira koliko se te zone čisto razvijaju predmet je sljedećeg odjeljka, gdje geometrija zareza i poravnanje putanje pukotine zauzimaju središnje mjesto.
Mehanika loma koja upravlja geometrijom zareza i širenjem pukotine
Tri gore opisane zone deformacije ne nastaju neovisno. Njihovim relativnim omjerima i prijelazima između njih upravlja mehanika loma, grana inženjerske znanosti koja predviđa kako i gdje pukotine počinju, kako rastu i što ih tjera da slijede čistu putanju, a ne neravnu. Za bilo koji kalup za utiskivanje koji se koristi za rezanje premosnih zareza, mehanika loma određuje hoćete li dobiti precizan, ponovljiv profil zareza ili rub prožet izbočinama naprezanja i raspršenim dimenzijama.
Nastanak i širenje pukotine kod smicanja zareza
Evo što se događa unutar trake u kritičnom trenutku odvajanja: pukotine nastaju istovremeno s dva mjesta. Jedan počinje od oštrice proboja, šireći se prema dolje i prema unutra. Drugi počinje na rubu reza, šireći se prema gore i prema unutra. Ove dvije fronte pukotine idu jedna prema drugoj kroz preostalu debljinu materijala koja se nalazi između brunirane zone i dna trake.
Kada je razmak ispravno postavljen, dvije prednje strane pukotine poravnavaju se i susreću se čisto. Rezultat je glatka zona prijeloma bez šupljina, bez sekundarnog smicanja i bez oštećenja rubova. Istraživanja o kvaliteti rezanih rubova u AHSS stupnjevima potvrđuju da idealni uvjeti pokazuju ravnomjeran prijelaz iz zone brušenja u zonu glatkog loma. U operacijama utiskivanja gdje obilazni zarezi moraju održavati konzistentnu geometriju kroz stotine tisuća poteza preše, ovo čisto spajanje pukotina ključno je za ponovljivu registraciju trake.
Kada je zazor premalen, fronte pukotina zaobilaze jedna drugu. Umjesto da se sastanu, oni se šire jedan pokraj drugoga, ostavljajući tanku mrežu nerezanog materijala koji se kida sekundarnim smicanjem. Ovo sekundarno smicanje stvara mikro-pukotine, grube rubove i šupljine koje djeluju kao mjesta širenja budućih lomova rubova. Kada je zazor prevelik, pukotine i dalje nastaju od rubova proboja i matrice, ali povećana udaljenost između njih dopušta pretjeranu plastičnu deformaciju prije nego što se prednje strane spoje. Materijal se savija i kotrlja umjesto da se čisto lomi, stvarajući teško prevrtanje i nepravilan neravnine.
Kako geometrija zareza upravlja ponašanjem loma
Pokretanje pukotina ne događa se ravnomjerno duž cijelog sučelja -matrice. Započinje u točkama najveće koncentracije naprezanja, a geometrija zareza izravno kontrolira gdje se te točke pojavljuju i koliko intenzivno polje naprezanja postaje.
Razmotrite ključne geometrijske značajke negativnih i pozitivnih obilaznih ureza u kalupima za oblikovanje lima: širinu ureza, dubinu ureza i radijus unutarnjeg kuta. Svaki parametar utječe na lokalni faktor intenziteta naprezanja, koji kvantificira veličinu polja naprezanja na vrhu pukotine.
- Širina zarezaodređuje raspon ravnine smicanja. Širi zarezi raspoređuju silu smicanja preko dulje oštrice, smanjujući vršni stres po jedinici duljine, ali zahtijevaju veću ukupnu silu probijanja.
- Dubina zarezakontrolira koliko je materijala uklonjeno s noseće trake. Dublji zarezi povećavaju krak momenta koji je dostupan za savijanje u korijenu zareza, što može potaknuti neželjenu deformaciju ako se ne uskladi s debljinom trake.
- Radijusi kutovagdje znanost o lomovima postaje kritična. Oštriji unutarnji kutovi dramatično koncentriraju naprezanje, slijedeći klasični odnos gdje se intenzitet naprezanja povećava kako se radijus približava nuli. Ova koncentracija zapravo pomaže u čistom pokretanju loma na predviđenom mjestu, promičući definiranu putanju pukotine. Ali postoji kompromis: pretjerana oštrina toliko opterećuje rub matrice da prerano trošenje, lomljenje i mikro-pukotine samog alata postaju ograničavajući način kvara.
Za precizne aplikacije za utiskivanje, odabir polumjera kuta postaje čin balansiranja. Želite dovoljno oštrine da potaknete čisto stvaranje pukotina u traci, a istovremeno očuvate dovoljno cjelovitosti ruba alata da zadržite tu geometriju u količinama proizvodnje. Štampovi koji se koriste u-progresivnom alatu velike količine moraju održavati ovu ravnotežu kroz milijune ciklusa, zbog čega optimizacija polumjera kuta zahtijeva razumijevanje ponašanja loma izratka i granica zamora materijala alata.
Mehanika formiranja udubljenja na obilaznim urezima
Burr nije slučajan kvar. To je izravna mehanička posljedica nepotpunog prijeloma. Kada zona smicanja ne uspije čisto proširiti pukotine kroz punu debljinu trake, preostali materijal se ne odvaja. Umjesto toga, plastično se deformira, rastežući se i istiskujući izvan nominalnog reznog ruba kako bi formirao ono što prepoznajemo kao neravnine.
Mehanizam funkcionira ovako: ako se suprotne fronte pukotine od ruba izbojnika i ruba matrice ne susreću zbog neusklađenog zazora, istrošenog alata ili prekomjerne rastezljivosti, tanki ligament materijala ostaje prisutan. Kako udarac šakom nastavlja svoj udarac, ovaj se ligament rasteže i kida, a ne kida. Rezultat je uzdignut rub plastično deformiranog metala koji se proteže preko željene linije reza.
Kod konvencionalnih mekih čelika, visina srha kontinuirano raste s trošenjem alata i povećanjem zazora, što ga čini pouzdanim pokazateljem za planiranje održavanja alata. Materijali veće-čvrstoće ponašaju se drugačije. Vrste AHSS imaju tendenciju loma s manje prevrtanja i održavaju relativno konstantnu visinu srha jer njihova niža duktilnost ograničava koliko daleko se materijal može plastično proširiti prije nego što se odlomi. To znači da sama visina srha nije dovoljan pokazatelj kvalitete za moderne aplikacije matrice za utiskivanje koje obrađuju napredne materijale.
Kada je razmak -od-matrice optimiziran, prednje pukotine s oba rezna ruba šire se duž konvergentnih staza koje se susreću unutar debljine trake. Ovo poravnanje staza loma je najvažnija varijabla koja upravlja čistim odvajanjem zareza, minimiziranjem srha i konzistentnom geometrijom ruba u dizajnu premosnog zareza.
Praktična implikacija je jasna: izbor zazora za obilazne ureze ne može biti fiksni postotak primijenjen univerzalno. Mora uzeti u obzir karakteristike lomne žilavosti, rastezljivosti i-očvrsnuća određenog materijala, a sve to pomiče točku u kojoj pukotine počinju i kut pod kojim se šire. Upravo su te varijable-specifične za materijal ono što sljedeći odjeljak obrađuje.
Svojstva materijala koja zaobilaze parametre dizajna zareza
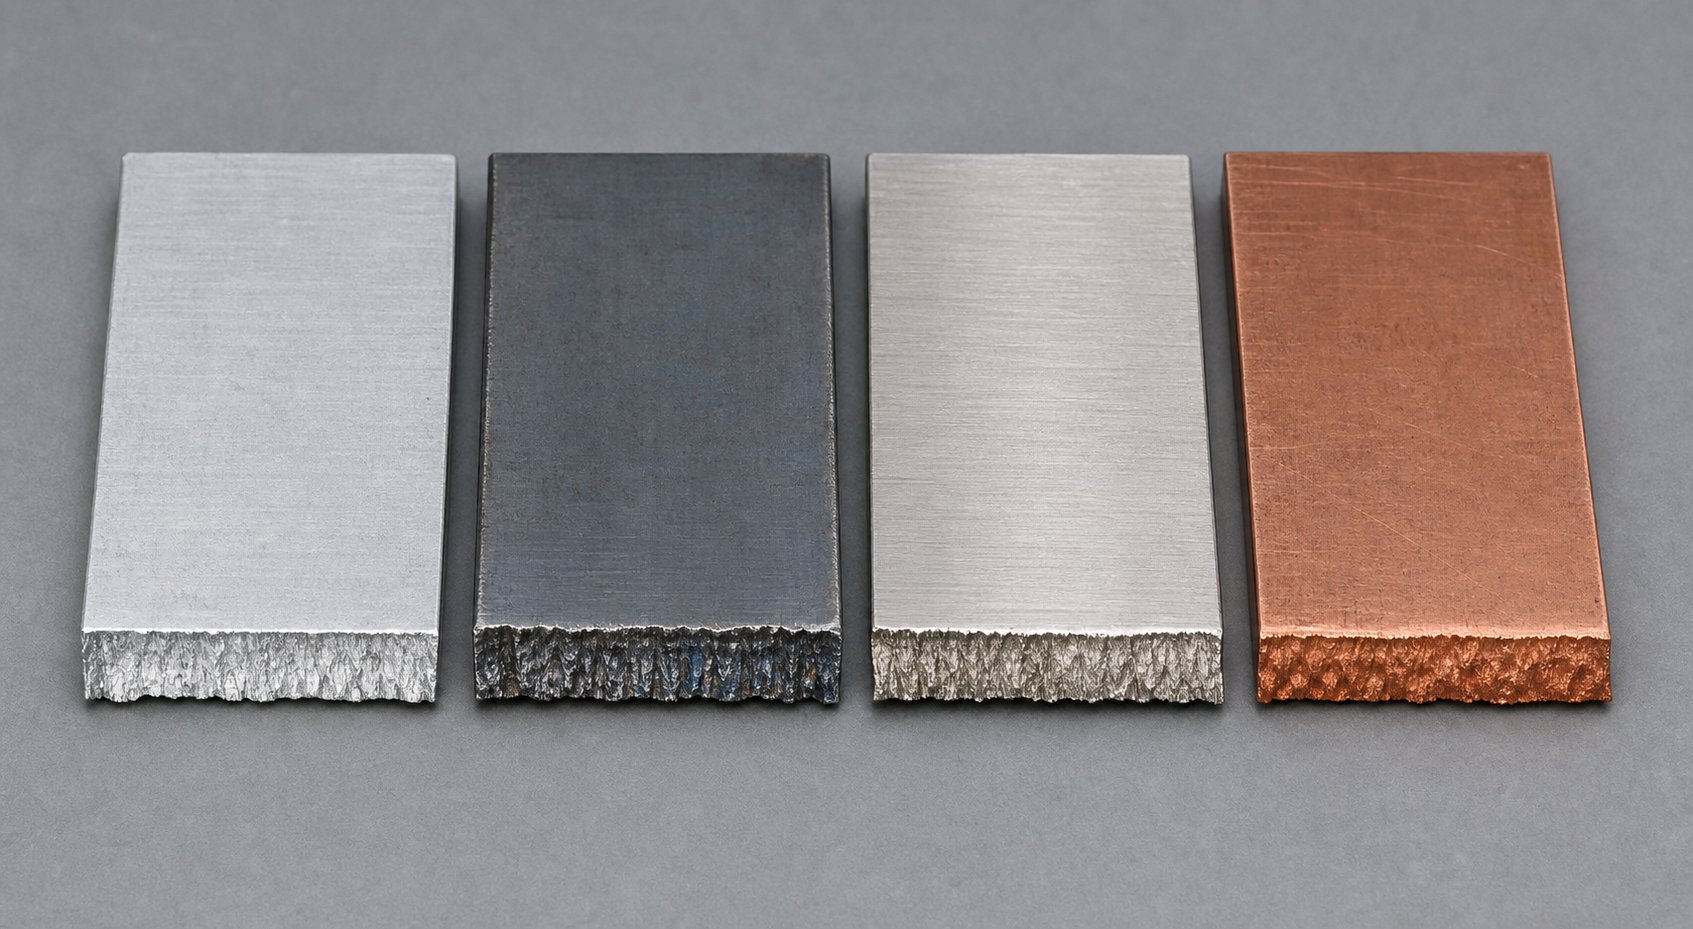
Poravnanje putanje loma ovisi o zazoru, ali zazor sam po sebi nije samostalna varijabla. To je odgovor na materijalno ponašanje. Dvije trake jednake debljine, ali različitih legura, proizvest će potpuno različite oznake zone smicanja, profile neravnina i točnost registracije kada se obrade kroz isti probijač zaobilaznim urezima. Razlog je taj što svojstva materijala određuju kako će se metal deformirati, kada se lomi i koliko će se vratiti nakon što se bušilica povuče. Inženjeri koji tretiraju sve materijale na isti način na kraju rješavaju probleme koji su od samog početka bili ucrtani u matricu.
Kako smjer zrna i anizotropija utječu na izvedbu zareza
Valjani limovi nisu jednolični u svim smjerovima. Proces valjanja izdužuje strukturu kristalnog zrna, stvarajući svojstva usmjerenja poznata kao anizotropija. Ovo je važno za izvedbu premosnog zareza jer orijentacija zareza u odnosu na smjer zrna mijenja način na koji se zona smicanja razvija i koliko se čisto lom širi.
Rezanje obilaznih zareza okomito na smjer zrna općenito proizvodi čišću zonu loma s manje srha, jer se otpornost na savijanje i lom poboljšava kada radnje prelaze preko zrna, a ne paralelno s njim. Zarezi izrezani paralelno sa smjerom kotrljanja nailaze na materijal koji je skloniji pucanju duž već-postojećih granica zrna, što može proizvesti nepravilnu površinu loma i nedosljedne profile zareza.
U operacijama utiskivanja čeličnog lima, zavojna traka obično prolazi kroz progresivnu matricu u smjeru valjanja. To znači da su urezi za zaobilaženje urezani u rubove trake usmjereni okomito na zrno, što je općenito povoljno. Ali kada se koriste zavojnice s prorezima ili kada raspored trake postavlja ureze pod različitim kutovima u odnosu na protok zrna, učinak anizotropije postaje značajan. Proporcije zona smicanja mogu se pomaknuti za 10-15% u dubini bruniranja jednostavnom promjenom orijentacije reza u odnosu na zrno. Za metalne komponente za utiskivanje koje zahtijevaju uske tolerancije registracije, određivanje smjera zrna na narudžbenici zavojnice nije izborno, ali je neophodno.
Materijal-Razmatranja dizajna posebnih ureza
Znanstvena osnova za parametre premosnog zareza znatno se mijenja među uobičajenim materijalima za žigosanje. Duktilnost određuje koliko se duboko proteže zona prevrtanja. Stopa otvrdnjavanja određuje koliko brzo se sila probijanja povećava kako se alat troši. A otpornost na lom kontrolira hoće li se materijal čisto odvajati ili će se razdvojiti. Tablica u nastavku uspoređuje ove učinke na materijale s kojima se inženjeri najčešće susreću u primjenama žigosanog lima.
| Parametar | Aluminijske legure | Čelik-visoke čvrstoće | Nehrđajući čelik | bakrene legure |
|---|---|---|---|---|
| Utjecaj duktilnosti na dubinu zone prevrtanja | Umjereno prevrtanje; značajno varira prema stupnju i temperamentu | Plitko prevrtanje; lomi ranije zbog manje duktilnosti | Duboko prevrtanje; visoka duktilnost prije početka loma | Varijabilna; uvelike ovisi o leguri i temperamentu (npr. fosforna bronca naspram mjedi) |
| Učinak otvrdnjavanja na silu udarca | Nisko otvrdnjavanje radom; sila udarca ostaje relativno stabilna | Umjereno do visoko; AHSS može zahtijevati razmake do 21% po strani za čisti prekid | Vrlo visoko; austenitnim klasama može biti potrebna do 3 puta veća sila od nisko-ugljičnog čelika | Umjereno; raste sa sadržajem cinka u mesingu |
| Preporučeni raspon razmaka (% debljine po strani) | 8-12% | 12-21% (povećava se s vlačnom čvrstoćom) | 12-16% (10% stvara prekomjerne oštrice) | 8-12% (ovisno o temperamentu) |
| Tipična sklonost brušenju | Umjereno; meki materijal se prije deformira nego čisto lomi | Niska do umjerena; lomi odlučno pri pravilnom klirensu | Visoko; uobičajena smjernica za razmak od 10% daje visinu srha u-najgorem slučaju | Niska za meke naravi; povećava s tvrdoćom |
Ovdje se ističe nekoliko stvari. Proces utiskivanja aluminija zahtijeva veće razmake ne zato što je aluminij teško rezati, već zato što njegova niska otpornost na rad znači da se materijal rasteže, a ne lomi kada je zazor pretijesan, stvarajući žilaste neravnine, a ne čisti rub. Nehrđajući čelik predstavlja suprotan problem: njegova visoka stopa otvrdnjavanja znači da zona smicanja jača kako probijač prodire, zahtijevajući značajno više sile i pristup zazoru koji mnogi inženjeri griješe primjenom pravila od 10%.
Za žigosani čelik u visokim-razredima čvrstoće, znanost je jasna. Istraživanje naprednih čelika visoke-čvrstoće to pokazujematerijali s niskim omjerom-i-vlačne čvrstoće zahtijevaju veći razmak-od-matricekako bi se osigurala mehanička poluga potrebna za čisto razbijanje metka. Ovo se izravno odnosi na dizajn zaobilaznog ureza: ti isti materijali trebaju više prostora za pročelja pukotina za širenje pod njihovim prirodnim kutom bez stvaranja sekundarnog smicanja.
Učinci opruge i elastičnog oporavka na tolerancije zareza
Ovdje je varijabla koju mnogi inženjeri alata zanemaruju u dizajnu premosnog ureza: nakon što se probijač uvuče i traka napreduje, urez ne ostaje točno iste veličine u kojem je izrezan. Elastični oporavak, koji se obično naziva opružnim povratom, uzrokuje dimenzionalnu promjenu otvora zareza kako se pohranjena elastična napetost oslobađa iz okolnog materijala.
Mehanizam je jednostavan. Tijekom rezanja zareza, materijal uz zonu smicanja prolazi kroz plastičnu deformaciju, ali okolna traka zadržava elastičnu deformaciju. Kada se udarac povuče, ovo elastično naprezanje se oslobađa i mijenja geometriju. Za premosne zareze, praktični učinak je da se otvor zareza malo sužava dok se elastično komprimirani materijal oko reza vraća u prvobitno stanje.
Veličina ovog dimenzijskog pomaka ovisi o granici tečenja i modulu elastičnosti materijala. Čelici veće-čvrstoće pohranjuju više elastične energije prije popuštanja, pa se više opruže. AHSS stupnjevi mogu proizvesti dovoljno značajan opružni povrat da utječu na točnost registracije trake na nizvodnim stanicama ako se ne uzmu u obzir u izračunu širine zareza. AnAISI studija potvrđenada se kutna promjena i dimenzionalno odstupanje povećavaju s granicom tečenja, što znači da tolerancije za zareze moraju biti-specifične za stupanj, a ne generičke.
Za progresivne matrice koje obrađuju -utisnuti lim visoke čvrstoće, implikacija dizajna je da širina zareza na proboju mora biti malo veća u odnosu na nominalnu dimenziju registracije. Prekoračenje kompenzira elastični oporavak tako da konačna geometrija zareza, nakon što je došlo do opruge, odgovara predviđenom koraku posmaka. Da biste dobili pravu kompenzaciju, potrebno je poznavati modul elastičnosti određene legure, granicu tečenja i uvjete ograničenja oko zareza, varijable koje se razlikuju za svaki materijal u gornjoj tablici.
Svojstva materijala postavljaju granične uvjete za svaki aspekt izvedbe premosnog zareza. Ali postoji još jedan parametar koji posreduje između ponašanja materijala i funkcije zareza: omjer zazora-i-matrice. A posebno za premosne ureze, logika zazora odstupa od standardnih pravila za brisanje na načine koji zbunjuju čak i iskusne dizajnere matrica.
Znanost o klirensu za obilazne zareze u odnosu na standardno brisanje
Standardna preporuka za udaljenost od bušenja-to-matrike jepribližno 10% debljine materijala po strani. Taj broj dobro funkcionira za konvencionalno brušenje gdje je cilj čisto odvojeni komad i kvalitetan rub dijela. Ali premosni zarezi služe bitno drugačijoj svrsi, a primjena logike zazora zazora na njih uvodi probleme koji se pokazuju kao nedosljednost dodavanja, vezivanje i prerano trošenje matrice. Razumijevanje zašto zahtijeva sagledavanje onoga što svaka operacija zapravo zahtijeva od događaja smicanja.
Standardni zazor zazora u odnosu na zazor zaobilaznice
U slijepoj obradi, cilj je potpuno odvajanje puževa s kontroliranim završetkom ruba na zadržanom dijelu. Zazor je optimiziran tako da se prednje pukotine od rubova proboja i matrice čisto susreću, stvarajući najbolji mogući omjer brunirane-i-zone loma na rubu reza. Kvaliteta rubova utječe na odluku o razmaku jer odrezani rub postaje funkcionalna značajka gotovog dijela.
Zaobilaznice mijenjaju taj prioritet. Rub zareza nije značajka proizvoda. To je značajka procesa. Njegov zadatak je omogućiti neometano napredovanje trake uz održavanje dovoljnog angažmana s graničnicima nagiba ili vodilicama za kontrolu registracije. Završna obrada rubova je sekundarna. Preciznost dodavanja i dosljedna geometrija zareza kroz milijune poteza su primarni. Ova funkcionalna razlika znači da među raznim vrstama matrica za utiskivanje, progresivni alati s obilaznim urezima zahtijevaju logiku zazora podešenu za ponašanje skidanja i mehaniku dodavanja, a ne za estetiku rubova.
U praksi to često znači da su razmaci ureza za premošćivanje malo veći od razmaka za slijepe ploče za isti materijal i debljinu. Razlog je mehanički: manji zazor povećava silu skidanja jer probijač mora prevladati veći kontakt trenjem s površinom odrezane tijekom uvlačenja. Kod brisanja, taj kompromis je prihvaćen za bolju kvalitetu rubova. Kod obilaznog rezanja, povećana sila skidanja vuče traku prema gore tijekom izvlačenja probojca, ometajući pozicioniranje uvlačenja i potencijalno podižući traku s tračnica za podizanje.
Ravnoteža sile i točnost uvlačenja trake
Zamislite traku kao slobodno tijelo koje se kreće kroz matricu. Pri svakom hodu preše, sile djeluju na njega iz više smjerova: sila dodavanja koja ga gura prema naprijed, upravljačke igle koje ispravljaju bočni položaj, podizačke tračnice koje ga podupiru okomito i proboj koji nameće smicanje prema dolje nakon čega slijedi sila skidanja prema gore. Točnost dovoda ovisi o tome hoće li te sile ostati uravnotežene i predvidljive.
Urez za premosnicu doprinosi ovoj ravnoteži na dva načina. Prvo, uklanjanjem zareza stvara se slobodan prostor za traku da napreduje pored nepokretnih elemenata matrice bez smetnji. Drugo, geometrija zareza u interakciji je s površinama vodilica ipitch stop mehanizmi koji sprječavaju prekomjerno hranjenje i uspostavljaju registraciju. Ako se zarez izreže preagresivno s prevelikim razmakom, rezultirajuća nemarna geometrija ruba smanjuje preciznost zahvata s ovim graničnicima. Ako je zazor pretijesan, sile skidanja remete položaj trake na tračnicama između poteza.
Bočno pomicanje pogoršava ovaj problem. Metalna matrica za utiskivanje koja reže obilazne zareze s neravnomjernim zazorom sa strane-na-stranu proizvodi asimetrične sile skidanja. Traka se lagano povlači prema čvršćoj strani tijekom svakog povlačenja proboja, akumulirajući pogrešku položaja koja se očituje kao pogrešna registracija na nizvodnim stanicama za oblikovanje i rezanje. Za čelične matrice za utiskivanje koje rade velikom-brzinom proizvodnje, čak i nekoliko mikrona pomaka po hodu dovodi do dimenzionalne pogreške-na razini odbacivanja.
Izračunavanje zazora za funkciju zareza
Inženjerska logika za zazor zaobilaznog zareza počinje s istim temeljem kao i zatvaranje: zazor je jednak postotku debljine materijala, nanesenog po strani. Formula je jednostavna, s razmakom po strani koji se izračunava kao preporučeni postotak pomnožen s debljinom materijala. Ali preporučeni postotak za funkciju usjeka pomiče se na temelju nekoliko međusobno povezanih varijabli koje se razlikuju od razmatranja zamračenja.
Tanji materijali zahtijevaju proporcionalno veće postotke zazora. Razlog je taj što kod malih apsolutnih razmaka sila skidanja postaje neproporcionalno visoka u odnosu na krutost trake. Traka od 0,2 mm pri razmaku od 10% ima samo 0,02 mm po strani. Svako trošenje proboja ili toplinska ekspanzija brzo zatvaraju taj razmak, povećavajući sile skidanja i degradirajući dovod. Povećanje na 12-15% osigurava funkcionalni međuspremnik bez žrtvovanja geometrije zareza. Deblji materijali, nasuprot tome, toleriraju manje omjere jer apsolutna dimenzija zazora pruža svojstvenu marginu protiv ovih učinaka.
Ključne varijable koje upravljaju odabirom zazora premosnog zareza u dizajnu matrice za utiskivanje uključuju:
- Debljina materijala:Određuje apsolutnu dimenziju zazora i veličinu sile skidanja
- Vlačna čvrstoća materijala:Materijali-jače čvrstoće zahtijevaju veći razmak da bi se postigao lom bez pretjeranog nakupljanja sile
- Širina trake i krutost nosača:Tanji, uži nosači osjetljiviji su na smetnje -sile skidanja, zahtijevajući labaviji razmak
- Brzina pritiska:Veće brzine povećavaju dinamičke sile skidanja i smanjuju vremenski okvir za ponovno-postavljanje trake između poteza
- Duljina udarca i nepodržani raspon:Duži proboji se više savijaju pod bočnim opterećenjem, učinkovito smanjujući razmak na jednoj strani tijekom rezanja
- Uvjeti podmazivanja:Lubrikant smanjuje trenje pri skidanju izolacije, što može omogućiti manje razmake bez kazne za-ometanje dovoda
- Geometrija zareza i omjer širine i visine:Dublji, uži zarezi koncentriraju bočni potisak na udarac, zahtijevajući pomoćnu potporu i utječući na učinkovito čišćenje
Suvremeni razvoj kalupa za utiskivanje lima gurnuo je preporuke za klirens izvan tradicionalnog standarda od 10%.Istraživanja pokazuju da 11-20% klirensamože značajno smanjiti naprezanje alata tijekom probijanja i produžiti radni vijek, što je otkriće koje se izravno odnosi na probijače s obilaznim urezima koji moraju održavati geometriju tijekom produljenih proizvodnih serija. Za čelične kalupe za utiskivanje koji obrađuju AHSS stupnjeve, počevši od gornjeg kraja ovog raspona i potvrđujući putem probnih uzoraka pouzdanije je nego primjenjivati zastarjelo pravilo od 10%.
Zazor nije jedina geometrijska varijabla koja određuje izvedbu zareza. Cjelokupni oblik zareza, bilo da je pravokutan, sužen ili zaobljen, u interakciji je sa zazorom kako bi se definirala potpuna raspodjela naprezanja, profil sile i uzorak trošenja na stanici za rezanje.
Usporedba geometrije zareza sa znanstvenim razmišljanjem
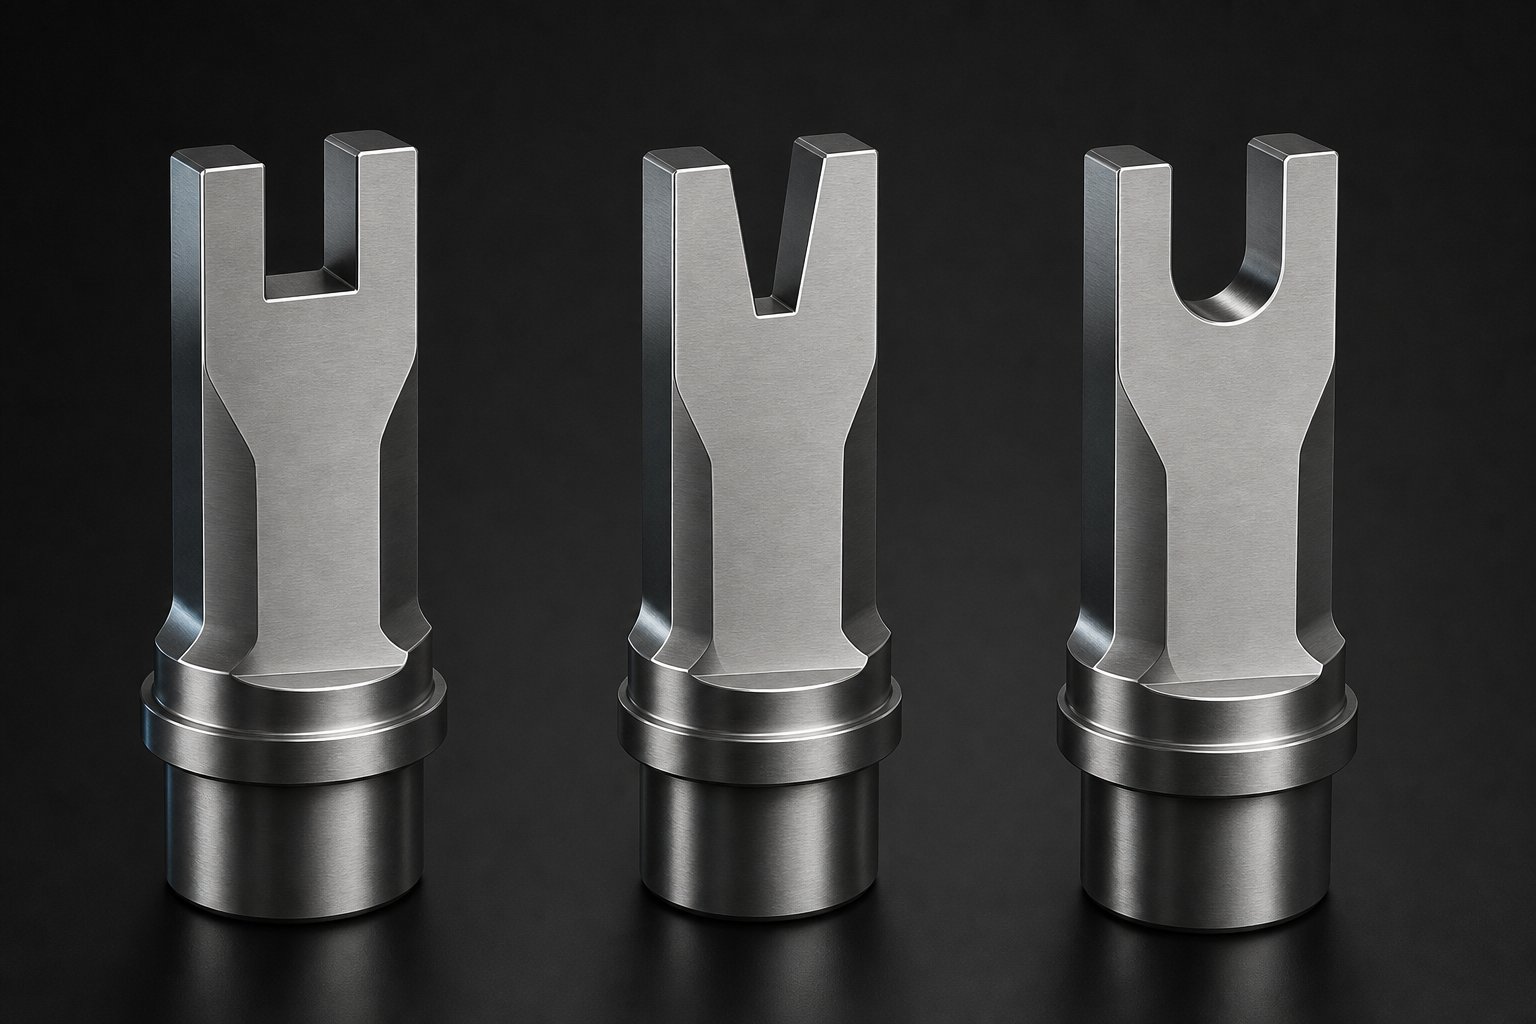
Zazor definira kako se događaj smicanja odvija kroz debljinu trake, ali sam oblik zareza određuje gdje se koncentrira naprezanje, kako se sila raspoređuje preko oštrice i koliko brzo se matrica troši pod proizvodnim opterećenjima. Tri primarne geometrije zareza dominiraju dizajnom matrice za metalno utiskivanje za progresivne alate: pravokutni, suženi i polumjerni profili. Svaki proizvodi poseban mehanički odgovor u traci, a znanost obrađena u prethodnim odjeljcima točno objašnjava zašto jedna geometrija nadmašuje drugu za određenu primjenu.
Geometrija pravokutnog zareza i raspodjela naprezanja
Pravokutni zarez je glavni profil u primjenama oblikovanja limova zaobilaznim zarezima. Njegovi ravni paralelni rubovi stvaraju ujednačenu prednju stranu smicanja koja istovremeno zahvaća cijelu širinu zareza. Sa stajališta raspodjele naprezanja, to znači da se sila rezanja ravnomjerno širi duž oba bočna ruba izbojca, proizvodeći uravnoteženo opterećenje koje se odupire problemima otklona izbojca koji muče asimetrične geometrije.
Zvuči jednostavno, ali postoji mehanički kompromis. Budući da sve točke duž oštrice zahvataju traku u istom trenutku, vršna sila probijanja najveća je od bilo koje geometrije za danu širinu zareza. Tisak prije vidi oštar skok sile nego postupnu rampu. Za materijale standardne-debljine s umjerenim silama pomicanja, ovaj trenutni angažman dobro funkcionira. Inertnost trake i strukturna krutost matrice apsorbiraju udar bez problema. Ali kada prijeđete na deblje ili jače-materijale, taj porast sile dovodi do ubrzanog trošenja probijača u kutovima i povećane potrošnje energije tiska po hodu.
Koncentracija naprezanja na unutarnjim kutovima pravokutnih zareza slijedi predvidljive obrasce. Sjecište bočne stijenke zareza i baze od 90 stupnjeva stvara geometrijski diskontinuitet gdje faktori intenziteta naprezanja naglo rastu. U izratku, ovo potiče čisto pokretanje loma na tim kutovima, što je poželjno. U samoj matrici, ti isti uglovi postaju prve točke kvara gdje se lomljenje i zaobljenje rubova razvijaju tijekom proizvodnje.
Konusni i radijusni profili zareza
Konusni urezi rješavaju-problem šiljaka sile raspoređujući smicanje postupno, a ne istovremeno. Ulaz pod kutom znači da vrh bušilice prvo dodiruje traku na najužem mjestu, a zatim se širi kako se spušta. Ovo raspoređuje inicijaciju smicanja duž rezne oštrice, stvarajući profil sile koji ima niži vrh i održava se dulje od pravokutnog ekvivalenta.
Zašto je to važno za dizajn žigosanja? Progresivno smicanje smanjuje trenutno opterećenje i na bušilici i na strukturi preše. Za -brzinske radnje gdje dinamičke sile dodaju mehaničke vibracije, suženi zarezi prigušuju udarno opterećenje koje uzrokuje preuranjeni zamor komponenti matrice. Oni također smanjuju snap-zbog energije koja se oslobađa kada se lom dovrši, što znači manje smetnje trake tijekom događaja odvajanja. U sustavima prijenosnog štancanja i progresivnim kalupima velike-brzine, ovaj glatkiji profil sile dovodi do stabilnijeg ponašanja trake u trenutku završetka zareza.
Profili s radijusnim zarezima imaju drugačiji pristup. Umjesto modificiranja ulaznog kuta, oni eliminiraju oštre unutarnje kutove gdje je koncentracija naprezanja vrhunska. Radijus u korijenu zareza širi polje naprezanja preko veće površine površine matrice, slijedeći isti princip prikazan u FEA studijama koje pokazuju da povećanje radijusa ugla s 0,01" na 0,08" može smanjiti vršno naprezanje za više od 70%. Za matricu to znači dramatično sporije napredovanje trošenja na kutovima zareza. Za radni predmet, smanjena koncentracija naprezanja u korijenu zareza znači nešto manje odlučujuće pokretanje pukotine, što može neznatno povećati hrapavost zone loma, ali značajno produljuje vijek trajanja matrice.
Mnoge aplikacije proizvodnih alata kombiniraju obje značajke: suženi ulazni profil s radijusiranim unutarnjim kutovima. Ova hibridna geometrija bilježi prednost progresivnog smicanja dok istovremeno produljuje životni vijek matrice na mjestima najveće-istrošenosti.
Odabir geometrije na temelju znanosti o primjeni
Odabir između ovih profila nije preferencijalna odluka. To je izračun vođen istim načelima deformacije i loma koji su ranije obrađeni. Tri varijable vode odabir:
- Duktilnost materijalaodređuje ponašanje loma na uglovima. Duktilni materijali poput mekih bakrenih legura toleriraju oštre pravokutne kutove jer materijal teče plastično, a ne puca u kalup. Krhki ili-materijali visoke čvrstoće koncentriraju naprezanje natrag u alat u tim istim kutovima, zahtijevajući radijusirane profile za raspodjelu opterećenja i sprječavanje pucanja.
- Debljina trakeodređuje hoće li progresivno smicanje (suženo) nadmašiti istovremeno smicanje (pravokutno). Deblje trake generiraju proporcionalno veće vršne sile tijekom istovremenog zahvata, čineći prednost sila -nabiranja sužene geometrije značajnijom iznad debljine od približno 1,5 mm.
- Obim proizvodnjediktira prihvatljive obrasce trošenja matrice. Za automobilske kalupe za utiskivanje koji rade milijune ciklusa, čak i skromna koncentracija naprezanja na uglovima zareza dovodi do mjerljive promjene geometrije. Radijusirani profili produžuju intervale ponovnog oštrenja i ukupni vijek matrice, čineći njihov malo viši početni trošak strojne obrade irelevantnim u odnosu na uštede na održavanju.
Tablica u nastavku pruža strukturiranu usporedbu kritičnih parametara koje inženjeri dizajna metalnog žigosanja procjenjuju tijekom odabira geometrije zareza:
| Parametar | Pravokutan | Konusni | Radijusiran |
|---|---|---|---|
| Faktor koncentracije naprezanja na kutovima zareza | Visoko (oštri prijelazi od 90 stupnjeva značajno koncentriraju stres) | Umjereno (kosi rubovi smanjuju naglu promjenu geometrije) | Nizak (radijusi raspoređuju stres preko šire površine alata) |
| Uzorak nošenja matrice | Koncentrirano u kutovima; rano usitnjavanje i zaobljenje na sjecištima korijena zareza | Raspodjela duž suženih rubova; postupno trošenje boka, a ne lokalizirani kvar | difuzno; trošenje se širi preko zakrivljenih površina, produžujući intervale ponovnog oštrenja |
| Optimalno uparivanje materijala | Blagi čelik, legure bakra i duktilni aluminij standardne debljine | Čelik-visoke čvrstoće, deblji profili i materijali koji zahtijevaju veliku silu smicanja | AHSS, nehrđajući čelik i bilo koja-velika primjena bez obzira na materijal |
| Profil sile dodavanja trake | Oštar skok sile s naglim probijanjem-na kraju loma | Postupno povećanje sa smanjenom vršnom silom i manjom snap{0}}energijom | Sličan pravokutnom po vremenu, ali smanjene vibracije-inducirane kutovima |
| Aplikacija za-najbolju upotrebu | Standardni progresivni kalupi s umjerenim količinama proizvodnje i konvencionalnim materijalima | Brzi-progresivni kalupi, debele-promjere i alat-osjetljiv na vibracije | Mas-matri za utiskivanje automobila velike količine, AHSS obrada i matrice koje zahtijevaju maksimalni radni vijek između održavanja |
U praksi dizajna kalupa za metalno utiskivanje, geometrijska odluka često kombinira elemente iz više profila. Zarez može koristiti pravokutni osnovni profil za maksimalnu učinkovitost uklanjanja materijala, dok uključuje kutne radijuse u korijenu kako bi se zaštitio životni vijek matrice. Ili bi konusni ulaz mogao ući u-odjeljak ravnih zidova za preciznu registraciju. Znanost podržava ove hibridne pristupe jer svaka geometrijska značajka neovisno rješava određeni mehanički zahtjev.
Inženjeri koji rade na ovim geometrijskim odlukama za specifične kombinacije materijala i proizvodnje imaju koristi od savjetovanja o dizajnu koje povezuje rezultate simulacije s -proizvodno potvrđenim alatom. YICHEN'sprilagođena rješenja za štancanjepomažu inženjerima odabrati i potvrditi geometriju zareza za specifične zahtjeve materijala i proizvodnje, premošćujući jaz između teorijske optimizacije i dokazanih performansi matrice kroz njihov kolaborativni proces projektiranja.
Geometrija i zazor zajedno definiraju statičku mehaniku zaobilaznog rezanja zareza. Ali kad se traka počne kretati kroz matricu proizvodnom brzinom, druga sila ulazi u jednadžbu: trenje. Način na koji urezani rub trake djeluje s površinama vodilica, tračnicama za podizanje i filmovima za podmazivanje tijekom napredovanja dodavanja uvodi tribološke varijable koje nijedna odluka o geometriji sama po sebi ne može riješiti.
Tribologija dodavanja trake i interakcije usjeka premosnice
Geometrija i zazor kontroliraju što se događa tijekom rezanja. Trenje kontrolira ono što se događa nakon njega. Svaki put kad traka napreduje kroz progresivnu matricu, urezani rubovi klize preko tračnica za podizanje, površina za vođenje i graničnika nagiba. Tim kliznim kontaktom upravlja tribologija, znanost o trenju, trošenju i podmazivanju između međusobno povezanih površina. Za komponente matrice za utiskivanje u -progresivnom alatu velike brzine, tribološko ponašanje na zarezima premosnice izravno određuje hoće li se traka uvlačiti čisto ili će se povući u krivu registraciju. Ipak, ovo je jedan aspekt dizajna usjeka kojim se ne bavi gotovo nijedan tehnički izvor.
Sile trenja na sučelju u-matrice
Zamislite traku kako napreduje za jedan korak između poteza pritiska. Urezani rubovi ne lebde slobodno kroz prostor. Voze se po površinama tračnica, prolaze pokraj stupova vodilica i aktiviraju graničnike koji kontroliraju registraciju. Na svakoj od ovih kontaktnih točaka, koeficijent trenja između ruba trake i površine matrice određuje koliki otpor sustav za dovod mora svladati da pomakne traku prema naprijed.
Za glatki, dobro-brušeni rub zareza koji klizi po poliranoj očvrsloj tračnici za podizanje, koeficijent trenja ostaje nizak i predvidljiv. Mehanizam za uvlačenje pomiče traku s minimalnim otporom, a pilotske igle ispravljaju svako manje raspršenje položaja bez borbe s preostalim silama trenja. Ovo je idealno stanje i traje sve dok je geometrija ruba zareza dosljedna.
Burr mijenja sve. Kaotrošenje proboja napreduje tijekom proizvodnje, visina srha na rubu zareza postupno se povećava. Taj uzdignuti rub djeluje kao mikro-plug koji vuče po površini tračnice podizača. Koeficijent trenja skače jer se kontakt transformira iz klizanja glatke površine-na-površinu u međudjelovanje abrazivnog ruba-na-površinu. Bitan je i smjer brušenja. Čip usmjeren prema dolje prema tračnici podizača stvara izravan abrazivni kontakt tijekom svakog poteza dodavanja. Umjesto toga, čičak usmjeren prema gore dodiruje ploču za skidanje, prenoseći silu otpora na drugo sučelje i potencijalno ometajući vrijeme podizanja trake.
Stanje površine alata za utiskivanje metala pojačava ovaj učinak. Tračnice podizača koje stvaraju tragove habanja zbog opetovanog kontakta s trakom gube svoju površinsku obradu u lokaliziranim zonama. Te istrošene gusjenice povećavaju trenje za sljedeće trake i stvaraju preferirane kanale koji se odupiru bočnoj korekciji od strane pilota. U konfiguracijama stupnja alata gdje više stanica radi uzastopno, nakupljanje trenja na ranim-kontaktima usjeka stanice propagira pogreške pozicioniranja u svaku nizvodnu operaciju.
Ponašanje maziva u zonama zareza
Lubrikant se ne raspoređuje ravnomjerno preko urezane trake. Sama šupljina zareza djeluje kao spremnik, hvatajući mazivo koje bi se inače proširilo po površini trake. Pri umjerenim brzinama tiska, ovo udruživanje je benigno ili čak korisno. Zarobljeno mazivo naliježe na vodeće površine tijekom napredovanja, smanjujući trenje na kontaktnim točkama.
Pri velikim brzinama tiska, fizika se mijenja. Brzo ubrzanje i usporavanje trake tijekom svakog ciklusa dodavanja stvara skokove hidrauličkog tlaka u mazivu skupljenom unutar urezanih šupljina.Velika-brzina utiskivanja stvara značajnu toplinu uslijed trenjai smanjuje vrijeme kontakta između alata i obratka, što dinamički mijenja viskoznost maziva tijekom svakog hoda. Mazivo zarobljeno u profilima s dubokim zarezima može biti pod pritiskom tijekom brzog usporavanja trake, stvarajući učinak hidrauličkog jastuka koji trenutno podiže rub trake s površine vodilice. Kad taj pritisak popusti, traka pada natrag na tračnicu uz mikro-udarac koji remeti njen položaj u kojem se nalazi.
Suprotan problem, nedostatak maziva, javlja se na samim rubovima zareza. Smicanje tijekom rezanja zareza briše mazivo sa svježe izrezanih površina. Žgane i lomljene zone izlaze iz procesa rezanja u suštini suhe, s bilo kakvim filmom maziva koji je postojao na površini trake koji je poremećen plastičnom deformacijom. Ovi suhi rubovi tada dolaze u dodir s površinama vodilica uz povećano trenje sve dok mazivo ne migrira natrag iz susjednih područja.
Dubina zareza i geometrija izravno utječu na ovaj uzorak distribucije maziva. Dublji zarezi zadržavaju više volumena maziva, pojačavajući hidraulički učinak pri brzini. Pravokutni profili zareza s oštrim kutovima stvaraju zone stagnacije u kojima se mazivo skuplja umjesto da teče. Konusni profili promiču drenažu maziva dalje od šupljine tijekom pomicanja, smanjujući hidrauličko nakupljanje, ali potencijalno ostavljajući korijen usjeka gladnim. Za alate za utiskivanje dizajnirane za rad pri velikim brzinama hoda, upravljanje mazivom oko premosnih ureza zahtijeva istu inženjersku pozornost kao i isporuka maziva do stanica za oblikovanje.
Točnost posmaka kao funkcija trenja zareza
Točnost dovoda je mjerljivi rezultat gdje se tribologija susreće s kvalitetom dijelova. Progresivna matrica može imati savršene zazore, optimalnu geometriju zareza i ispravan vremenski raspored pilota, ali i dalje proizvoditi pogrešno registrirane dijelove ako sile trenja na premosnim zarezima postanu asimetrične.
Asimetrija se prirodno razvija tijekom proizvodnje. Jedna strana matrice se brže troši zbog malih razlika u poravnanju, toplinskih gradijenata ili nedosljednosti raspodjele maziva. Kada se probojac na jednom rubu trake istroši ispred drugog, proizvodi različite visine srha na suprotnim stranama nosača. Taj diferencijal bruha stvara nejednake sile trenja tijekom napredovanja trake. Traka ima veći otpor na jednom rubu nego na drugom, stvarajući neto bočnu silu koja je gura u stranu, jedan mikro-inkrement po potezu.
Konzistencija podmazivanja utječe na hranjenje jer promjene u vrsti ulja, viskoznosti ili količini primjene mogu promijeniti trenje dovoljno da utječu na napredovanje. U sustavima alata za utiskivanje metala, to znači da mlaznica za isporuku maziva koja se djelomično blokira na jednoj strani trake ne povećava samo lokalno trošenje. Stvara neravnotežu trenja koja uzrokuje pomicanje trake. Piloti mogu ispraviti male pozicione pogreške, ali rade unutar ograničenog vremenskog okvira. Jednom kada kumulativno pomicanje premaši pilotski kapacitet, traka se pogrešno registrira i dijelovi izlaze iz tolerancije.
Sljedeći načini kvarova-povezani s trenjem obično se razvijaju na premosnim zarezima u progresivnim operacijama matrice:
- Asimetrični rast neravnina:Neravnomjerno trošenje bušilica proizvodi različite visine srha na suprotnim rubovima trake, stvarajući bočnu neravnotežu otpora tijekom napredovanja i progresivnog pomicanja trake prema strani s većim-trenjem.
- Nagrizanje tračnice podizača:Rubovi neravnina više puta abraziraju istu površinu tračnice, prenoseći materijal obratka na tračnicu i stvarajući zonu nakupljanja visokog-trenja koja se opire glatkom napredovanju trake.
- Hidraulično podizanje-izazvano mazivom:Višak maziva zarobljen u šupljinama dubokih ureza stvara tlak tijekom brzog usporavanja dodavanja, trenutno podižući traku s njezine vodeće površine i dopuštajući bočno pomicanje prije ponovnog-namještanja.
- Eskalacija toplinskog trenja:Toplina zbog trenja na kontaktnim točkama usjeka-tračnice lokalno smanjuje viskoznost maziva, što smanjuje debljinu filma, povećava kontakt-o-metalom i stvara više topline u ciklusu samo-ojačavanja koji ubrzava trošenje.
- Kanaliranje trošenja površine vodilice:Ponovljeni kontakt trake na dosljednim položajima troši utore na površinama vodilica, stvarajući tragove koji se opiru bočnoj korekciji-koje pokreće pilot i zaključavaju traku u pomaknut položaj.
- Dizanje-sile-skidanja trake izazvano:Povećano trenje između izbojnika i stijenke zareza tijekom uvlačenja povlači traku prema gore s tračnica za podizanje, narušavajući njen okomiti položaj i mijenjajući geometriju kontakta za sljedeći hod dodavanja.
Svaki od ovih načina kvara razvija se postupno. Traka ne iskače odjednom iz registracije. Umjesto toga, sile trenja postupno se pomiču tijekom tisuća udaraca sve dok kumulativna pogreška položaja ne prijeđe prag kvalitete. Operateri mogu prvo primijetiti nestabilno napredovanje trake, nedosljedno uključivanje pilota ili abnormalne vibracije tiska prije nego što se pojave vidljivi nedostaci dijelova. Do tog trenutka, tribološka degradacija se razvijala neko vrijeme.
Praćenje ponašanja trenja na zarezima premosnice zahtijeva praćenje neizravnih pokazatelja: trendova sile napredovanja, uzoraka izduženja pilot rupe, mjerenja visine srha tijekom zakazanih provjera i stope potrošnje maziva po strani matrice. Ovi signali, protumačeni kroz leću tribološke znanosti, pružaju rano upozorenje prije nego što degradacija točnosti hrane dosegne razine proizvodnje -odbacivanja.
Trenje je inherentno teško modelirati samo iz prvih principa jer ovisi o površinskim uvjetima koji se razvijaju tijekom proizvodnje. Upravo ovdje računalne metode zarađuju svoju vrijednost: analiza konačnih elemenata može simulirati mehaniku naprezanja i deformacije samog zareza, dok tribološko modeliranje temeljeno na podacima o proizvodnji potvrđuje hoće li se rezultirajuća površina ponašati predvidljivo tijekom životnog vijeka matrice.
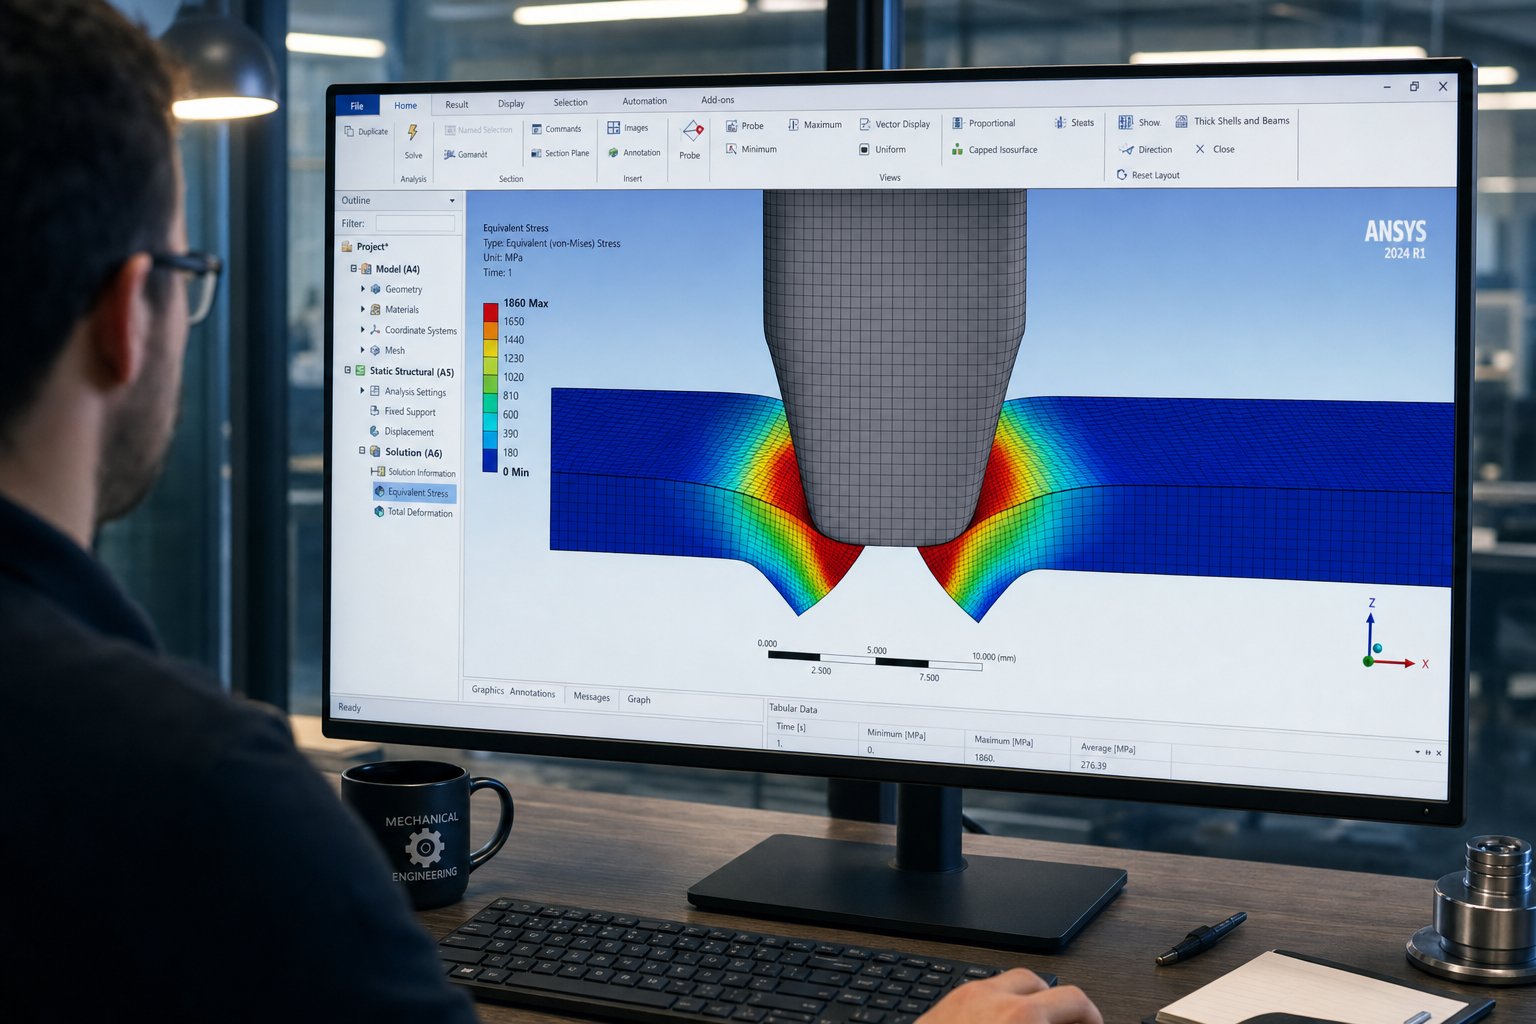
Provjera dizajna obilaznog zareza s FEA i simulacijom
Teorija posmične ravnine, mehanika loma, znanost o materijalima i tribologija daju vladajuće jednadžbe. Ali jednadžbe same po sebi ne govore hoće li određena kombinacija širine zareza, zazora i geometrije funkcionirati kao što je predviđeno u stvarnoj progresivnoj matrici koja radi proizvodnom brzinom. Analiza konačnih elemenata premošćuje taj jaz. Uzima prve-znanstvene principe obrađene u ovom članku i prevodi ih u vizualizirajuća, mjerljiva predviđanja koja inženjeri mogu potvrditi prije nego što se jedan komad alatnog čelika strojno obradi.
FEA simulacija zona smicanja usjeka
Kada modelirate događaj rezanja premosnog zareza u FEA, softver diskretizira materijal trake u tisuće malih elemenata, a zatim rješava jednadžbe naprezanja-deformacije za svaki element dok se probojac postupno spušta kroz debljinu trake. Rezultat je detaljna karta formiranja smične trake, nakupljanja plastične deformacije i napredovanja oštećenja koja odražava tri ranije opisane fizičke zone: prevrtanje, brušenje i lom.
A Studija iz 2024. objavljena u Heliyonudemonstrirao je ovaj pristup koristeći ABAQUS/Explicit za simulaciju izrezivanja limova čelika DP600. Istraživači su modelirali cijeli ciklus rezanja uključujući probijanje proboja, odvajanje listova i skidanje izolacije, postigavši predviđanja zone reznog ruba unutar 4-14,6% eksperimentalnih mjerenja. Njihov FEA model uhvatio je kako je povećanje razmaka sa 6% na 15% odgodilo početak pukotine, proširilo bruniranu zonu i smanjilo zonu loma, upravo odnose koje predviđa teorija ravnine smicanja, ali bi to zahtijevalo desetke fizičkih probnih vožnji da bi se eksperimentalno kvantificiralo.
Za matrice za utiskivanje metala koje se koriste u stanicama za premosnice, ova mogućnost simulacije znači da možete vizualizirati poravnanje putanje prijeloma prije rezanja bilo kakvog alata. Možete potvrditi da li vaš odabrani zazor proizvodi konvergentne fronte pukotine ili pokreće sekundarno smicanje. Možete kvantificirati sile skidanja i potisne sile pri različitim vrijednostima zazora, podataka koji izravno informiraju-analizu točnosti dovoda pokrivenu u prethodnim odjeljcima. Ista je studija pokazala da se sila potiskivanja smanjila za 77,7%, a sila skidanja za 73,2% kada se radijalni zazor povećao sa 6% na 12%, što je dramatična osjetljivost koja bi bila nevidljiva bez simulacije.
Optimizacija-potaknuta simulacijom za nove materijale
Tamo gdje simulacija postaje neophodna je s materijalima koji nemaju utvrđene empirijske smjernice. Napredni čelici visoke-čvrstoće, dvofazni-klase i egzotične legure koje se koriste u metalnim dijelovima s žigom u automobilskoj industriji i zrakoplovstvu nisu u skladu s osnovnim pravilima razvijenim za meki čelik prije nekoliko desetljeća. Njihove složene mikrostrukture proizvode ne-linearno ponašanje otvrdnjavanja,-stanje-ovisne o naprezanju, mjesta loma i osjetljivost na parametre koje tradicionalne smjernice zanemaruju.
FEA omogućuje parametarske studije čije bi fizičko izvođenje bilo pretjerano skupo. Možete pomicati širinu ureza od 3 mm do 8 mm, razmak od 8% do 20%, i dubinu ureza od 2 mm do 5 mm u dizajnu-od-matrice eksperimenata, računajući procjenjujući stotine kombinacija. Svaka simulacija predviđa rezultirajući rubni profil, krivulju sile i distribuciju oštećenja. Iz tih podataka, inženjeri identificiraju optimalni prozor parametara gdje se staze loma jasno poravnavaju, sile skidanja ostaju upravljive, a srh ostaje unutar tolerancije.
Kriteriji loma korišteni u ovim simulacijama znatno su sazreli. Modeli kao što je Modificirani Mohr-Coulombov kriterij uzimaju u obzir troosnost naprezanja i učinke parametara Lode na duktilni lom, bilježeći kako se isti materijal različito lomi pod različitim uvjetima ograničenja. Ova sofisticiranost je važna za simulaciju zasjeka premosnice jer se stanje naprezanja u zoni smicanja zareza razlikuje od standardnog zarezivanja zbog uvjeta ograničenja trake i asimetrične geometrije zarezivanja rubova naspram zatvorenog-rezanja po obodu.
Tehnologija žigosanja dosegla je točku u kojoj točnost simulacije konkurira fizičkom testiranju dobro{0}}okarakteriziranih materijala. Prilagodljive tehnike umrežavanja sprječavaju izobličenje elementa tijekom velikih deformacija uključenih u smicanje, a eksplicitni alati za rješavanje obrađuju ne-linearnosti plastičnosti, kontakta i odvajanja materijala bez grešaka u konvergenciji. Za inženjere koji pitaju što je matrice u proizvodnji iz perspektive modernog dizajna, odgovor sve više uključuje računsku provjeru valjanosti kao standardni korak, a ne izborni luksuz.
Od znanosti do proizvodnje-Ready Die Design
Znanstveni okvir izložen u ovom članku, od mehanike ravnine smicanja preko širenja loma, odziva materijala, logike zazora, odabira geometrije i tribologije, tvori koherentan sustav koji FEA može operacionalizirati. Inženjeri koji razumiju fiziku deformacije znaju što trebaju tražiti u rezultatima simulacije: mogu interpretirati von Misesove konture naprezanja u kontekstu teorije posmičnih traka, procijeniti distribuciju varijabli oštećenja u odnosu na predviđanja mehanike loma i korelirati simulirane profile rubova s proporcijama zona koje pokazuju točan odabir zazora.
Ovo razumijevanje također mijenja način na koji inženjeri komuniciraju zahtjeve partnerima u alatima. Umjesto navođenja dimenzija zareza iz tablice priručnika, oni mogu predstaviti -obrazloženje utemeljeno na simulaciji zašto određeni zazor, geometrija i kombinacija materijala daju optimalne rezultate za njihovu primjenu. Ta razina tehničke komunikacije dovodi do boljih rezultata matrica i štancanja jer alatničar razumije inženjersku namjeru koja stoji iza svake specifikacije, a ne samo repliciranje brojeva.
Inženjerski tim tvrtke YICHEN radi s klijentima upravo na ovim-teškim izazovima dizajna, uključujući optimizaciju zareza za premošćivanje, provjeru strukture matrice, odabir zazora i analizu toka materijala. Njihov pristup povezuje računalnu znanost s-proizvodnjom prilagođenih matrica za utiskivanje spremnih za proizvodnju, pomažući inženjerima da prevedu rezultate simulacije u alat koji radi prema predviđanjima od prvog artikla do kraja-životnog{-života. Za projekte koji uključuju nove materijale ili metalne dijelove s-niskom tolerancijom gdje empirijska pravila ne zadovoljavaju, njihova suradnjarješenja za štancanjepovezati analitičku strogost sa stručnošću u proizvodnji.
Znanstvena osnova za projektiranje zaobilaznog ureza omogućuje inženjerima da prijeđu s reaktivnog rješavanja problema na prediktivni dizajn, zamjenjujući pokušaje-i-ponavljanje pogrešaka s-informiranim odlukama utemeljenim na fizici potvrđenim simulacijom prije nego što se alat uopće izradi.
Svaki princip u ovom članku upućuje na isti zaključak: razumijevanje mehanike eliminira nagađanje. Teorija ravnine smicanja govori vam gdje se deformacija koncentrira. Mehanika loma govori vam kako se pukotine šire. Znanost o materijalima govori vam kada nastaju te pukotine. Logika razmaka govori vam kako ih poravnati. Odabir geometrije govori vam kako upravljati silom i trošenjem. Tribologija vam govori što se događa tijekom napredovanja trake. A FEA potvrđuje rade li vaše integrirane dizajnerske odluke zajedno kao sustav. Inženjeri koji to znanje ugrađuju u svoj proces dizajna ne jure za problemima na novinarskom podiju. Oni ih sprječavaju na CAD zaslonu.
Često postavljana pitanja o znanstvenim osnovama premosnih ureza u kalupima za utiskivanje
1. Koja je svrha premosnih zareza u kalupima za progresivno utiskivanje?
Premosni zarezi su reljefni elementi urezani u rubove nosive trake na ranim mjestima progresivnog kalupa. Služe za višestruke funkcije: uklanjanje rubnog nagiba s prorezanih zavojnica, sprječavanje prekomjernog dodavanja koje može oštetiti matricu i uspostavljanje registracijskih referenci za točno pozicioniranje trake na svim nizvodnim stanicama. Njihova geometrija je u interakciji s graničnicima uspona i vodilicama za kontrolu točnosti posmaka tijekom procesa štancanja.
2. Zašto standardno pravilo od 10% zazora ne funkcionira uvijek za zareze za zaobilaženje?
Pravilo zazora od 10% razvijeno je za standardno izrezivanje gdje je kvaliteta rubova na gotovom dijelu prioritet. Zaobilazni zarezi služe drugačijoj funkciji, dajući prednost točnosti uvlačenja i dosljednom napredovanju trake u odnosu na završni rub. Osim toga, napredni čelici visoke-čvrstoće i tanji profili pomiču mehaniku deformacije izvan okvira gdje općenite smjernice ostaju važeće. Materijali s niskim omjerom-i-vlačne čvrstoće mogu zahtijevati zazore do 21% po strani za čisti lom, dok tanji materijali trebaju proporcionalno veće postotke kako bi se izbjegle prekomjerne sile skidanja koje ometaju pozicioniranje trake.
3. Kako svojstva materijala utječu na projektne parametre premosnog zareza?
Svojstva materijala temeljno određuju izvedbu zareza. Smjer zrna i anizotropija mijenjaju karakteristike zone smicanja ovisno o orijentaciji reza. Duktilnost kontrolira dubinu zone prevrtanja i sklonost neravninama. Stopa otvrdnjavanja određuje kako se sila probijanja povećava tijekom vijeka proizvodnje. Elastični oporavak uzrokuje sužavanje otvora zareza nakon rezanja, što zahtijeva kompenzaciju-širine specifične za stupanj. Na primjer, visoko otvrdnjavanje nehrđajućeg čelika zahtijeva 12-16% zazora, dok niska stopa otvrdnjavanja aluminija stvara žilavo brušenje na malim razmacima. YICHEN-ova prilagođena rješenja matrica za žigosanje uzimaju u obzir ove varijable specifične za materijal tijekom procesa savjetovanja o dizajnu.
4. Kakvu ulogu ima trenje u točnosti dodavanja trake za zarez?
Trenje na sučelju ureza-matrice izravno određuje hoće li se traka uvlačiti glatko ili će se povući u pogrešno registriranje. Rast neravnina na rubovima usjeka povećava koeficijent trenja pretvaranjem klizanja glatke površine u abrazivni kontakt s tračnicama za podizanje. Asimetrični razvoj neravnina na suprotnim rubovima trake stvara nejednake sile otpora, gurajući traku bočno sa svakim potezom. Ponašanje maziva dodaje složenost: skupljanje u šupljinama zareza može uzrokovati hidraulično podizanje pri velikim brzinama, dok izgladnjivanje na svježe ošišanim rubovima povećava lokalno trenje. Ovi tribološki faktori se skupljaju tijekom tisuća udaraca sve dok pogreška položaja ne premaši toleranciju.
5. Kako FEA pomaže potvrditi dizajn zaobilaznih zareza prije reznog alata?
Analiza konačnih elemenata modelira kompletnu distribuciju naprezanja-deformacije kroz traku tijekom rezanja zareza, predviđajući formiranje posmične trake, poravnanje putanje loma i proporcije rubne zone. Istraživanja su pokazala da FEA predviđanja odgovaraju eksperimentalnim rezultatima unutar 4-14,6% točnosti. Inženjeri mogu izvoditi parametarske studije koje obuhvataju širinu zareza, razmak i dubinu u stotinama računalnih kombinacija, identificirajući optimalne prozore bez fizičkih probnih pokreta. Ovo je posebno vrijedno za napredne materijale kojima nedostaju empirijske smjernice. Inženjerski tim tvrtke YICHEN koristi ove računalne metode uz stručnost u proizvodnji kako bi potvrdio optimizaciju zareza za premošćivanje i odabir zazora za svoja rješenja matrice za utiskivanje.


