


Po čemu se zazor električnog čelika razlikuje od standardnog žigosanja
Razmak između proboja i matrice za električno utiskivanje čelika je razmak između reznog ruba proboja i reznog ruba gumba matrice, specificiran po strani kao postotak debljine materijala. Ta definicija zvuči identično bilo kojoj drugoj operaciji probijanja lima i matrice. Mehanika je ista. Formula je ista. Ali posljedice pogrešnih postupaka radikalno su različite.
Kada utiskujete meki čelik ili aluminij, pogreška zazora pokazuje se kao kozmetički nedostatak ili neravnina koja zahtijeva sekundarnu obradu. Kada utiskujete električni čelik, greška u razmaku tiho degradira magnetsku izvedbu svake laminacije koja napusti prešu. Povećava se gubitak jezgre. Propusnost pada. Motor ili transformator izrađen od tih laminata radi toplije i manje učinkovito, a glavni uzrok je nevidljiv svima koji ne mjere kvalitetu rubova u fazi utiskivanja.
Definiranje razmaka od probijanja do matrice u primjenama elektrotehničkog čelika
Osnovno načelo ostaje jasno. Zazor matrice za čelik za probijanje je prostor koji omogućuje da se ravnine loma sa strane štanca i strane matrice čisto susreću, proizvodeći kontrolirano smicanje kroz materijal. KaoMISUMI tehnička referencaobjašnjava, cilj pravilnog zazora je poravnati ravnine loma granica zrna na vrhu i dnu obratka kako bi se stvorio čisti rascjep na rubu reza. Za opće materijale, tradicionalno pravilo od 10% desetljećima je služilo kao polazište.
Međutim, elektročelik nije opći materijal. Vrste silikonskih čelika sadrže 2% do 6,5% silicija po težini, što čini materijal znatno lomljivijim od čelika s niskim -ugljikom. Ta krtost mijenja način na koji se zona smicanja, zona brušenja i zona loma razvijaju tijekom rezanja. Klasično pravilo "jedna-trećina smicanja, dvije-trećine lom" koje MetalForming Magazine opisuje za nisko-ugljični čelik ovdje se ne primjenjuje. Električni čelik lomi se prije i s manje plastičnih deformacija, zahtijevajući strategiju zazora izgrađenu oko njegovog jedinstvenog ponašanja.
Zašto generičke tablice zazora nisu dovoljne za silikonski čelik
Većina referenci za razmake grupira materijale prema tvrdoći ili vlačnoj čvrstoći. Tvrđi materijali dobivaju više prostora. Mekši materijali dobivaju manje. Taj okvir funkcionira za konstrukcijske legure. Za elektročelik se raspada jer zanemaruje jedan čimbenik koji ovu kategoriju materijala čini jedinstvenom: utisnuti rub izravno utječe na elektromagnetsku funkciju.
Utisnuti rub u elektrotehničkom čeliku nije samo geometrijska granica. To je zona mehanički opterećenog materijala u kojoj su magnetske domene poremećene, propusnost pada i gubici u jezgri naglo rastu. Istraživanja pokazuju da naprezanje-izazvano štancanjem može povećati gubitak jezgre za 5-8% u usporedbi s materijalom bez naprezanja. Razmak koji odaberete kontrolira koliko se duboko ta oštećena zona proteže u laminat, koliko je visoko čičak i koliko dobro se gotovi laminati slažu zajedno.
U elektrotehničkom štancanju čelika, odluke o razmaku ne utječu samo na točnost dimenzija, već i na nizvodnu magnetsku izvedbu svake gotove komponente izrađene od tih laminata.
Tko treba-specifične podatke o carinjenju
ako tidizajn progresivnih matrica za laminiranje motora, odrediti alate za proizvodnju jezgri transformatora ili otkloniti probleme s kvalitetom žigosanja u proizvodnji EV motora, generičke karte zazora ostavljaju vas da nagađate. Potrebni su vam podaci koji uzimaju u obzir sadržaj silicija, orijentaciju zrna, debljinu laminacije i ciljeve elektromagnetske izvedbe koje vaš kupac očekuje od gotove jezgre.
Ovaj resurs rješava tu prazninu. Od mehanike loma specifične za-legure s visokim udjelom silicija preko preporuka za zazor prema stupnju i debljini, cilj su praktične smjernice koje možete primijeniti na stvarne odluke o alatima, a ne jedna-veličina-odgovara-svim postocima posuđenim iz žigosanja panela karoserije automobila.
Izazov počinje na materijalnoj razini. Kristalna struktura silicijevog čelika i ponašanje krhkog loma stvaraju dinamiku rezanja za koju standardne reference jednostavno nisu bile napisane za rješavanje.
Mehanika loma elektrotehničkog čelika tijekom operacija probijanja
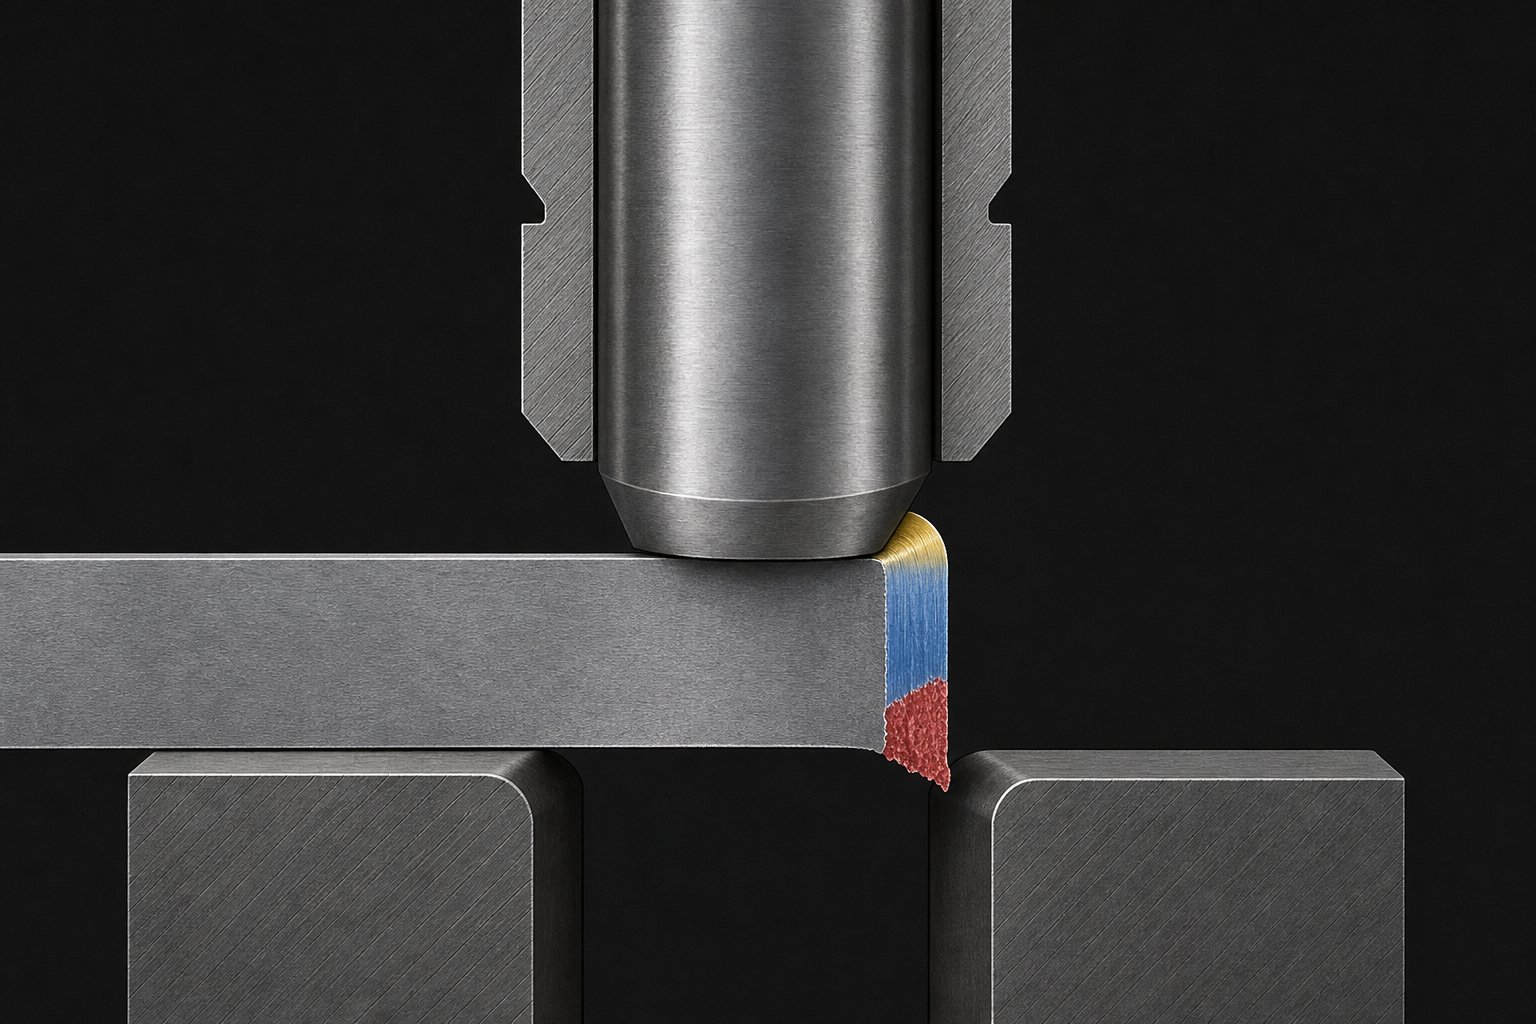
Silikonski čelik ne ponaša se kao meki čelik pod matricom i probijanjem. Ta jedina činjenica preoblikuje sve o tome kako se rezni rub oblikuje. Kada se bušilica spusti u obradak, stvara slijed deformacijskih zona koje većina dizajnera matrica uči kao četiri različite značajke: prevrtanje, brušenje, lom i srh. U nisko{3}}ugljičnim čelicima, ove zone slijede relativno predvidljive proporcije. Elektrotehnički čelik mijenja te proporcije jer se prije lomi, s manjim plastičnim protokom i duž staza koje diktira njegova kristalna mikrostruktura.
Ponašanje krtog loma čelika s visokim -silicijem
Sadržaj silicija između 2% i 6,5% progresivno povećava tvrdoću i lomljivost materijala dok smanjuje rastezljivost. Istezanje silicij-orijentiranog čelika može biti samo 11%, u usporedbi s 30-40% kod tipičnog niskougljičnog čelika za štancanje. Što to znači na rubu udarca? Materijal mnogo brže prelazi od elastične deformacije do nastanka pukotine.
Istraživanje FEM simulacije na silicij-orijentiranom čeliku potvrđuje ovo ponašanje.Studije objavljene u Materials (MDPI)pokazuju da se ekvivalentna plastična deformacija intenzivno koncentrira na oštrici i eksponencijalno opada unutar samo 10-15 mikrometara od površine reza. Faza širenja pukotine počinje ranije u udaru probijanja, a pukotine mogu započeti s jednog reznog ruba i širiti se kroz debljinu umjesto da se sastaju simetrično s obje strane. Ovo se bitno razlikuje od uravnoteženog loma smicanjem koji standardne reference Daytonskog proboja i matrice opisuju za duktilne materijale.
Struktura zrna i razlike u širenju pukotina
Zamislite dva lista električnog čelika na vašoj preši. Jedan je CRGO (hladno{1}}orijentiran-zrno), čija je kristalna rešetka poravnata u smjeru kotrljanja. Drugi je CRNGO (hladno{4}}valjani ne-zrna-orijentiran), s nasumično raspoređenim orijentacijama zrna. Kada metalni udarci i matrice prodiru kroz te materijale, pukotina u svakom od njih slijedi različite putanje.
U CRGO čeliku, usmjerena struktura zrna stvara preferirane ravnine loma. Pukotine imaju tendenciju širenja duž granica zrna poravnatih sa smjerom kotrljanja, stvarajući površinu loma koja se može činiti nepravilnom kada probijač presiječe orijentaciju zrna. CRNGO čelik, sa svojom izotropnom raspodjelom zrna, lomi se ravnomjernije u svim smjerovima, ali njegovi viši stupnjevi silicija još uvijek pokazuju izraženu krtost koja ograničava razvoj zone izgaranja.
Kako se mijenjaju očekivanja standardne zone brušenja
Reference standardnog zazora predviđaju zonu brušenja od otprilike jedne-trećine debljine materijala za pravilno postavljen zazor u mekom čeliku. Elektrotehnički čelik dosljedno proizvodi užu zonu pečenja i proporcionalno veću zonu loma. Materijal jednostavno ne teče dovoljno dugo pod smičnim naprezanjem da bi stvorio produljeni kontakt s bruniranom površinom.
Istraživanja pokazuju da kvaliteta brunirane površine u silikonskom čeliku uvelike ovisi o zazoru i brzini rezanja. Kod malih razmaka (oko 0,04 mm za materijal od 0,3 mm), razvija se ujednačeniji brunirani profil s manje prodora loma. Povećajte zazor iznad kritičnog praga i zona loma počinje ranije, putanja pukotine postaje manje predvidljiva, a duboki površinski džepovi nastaju zbog prekomjerne koncentracije vlačnog naprezanja.
Ovo je razlog prijavegeneričke metalne bušilice i matricepodaci o zazoru za električni čelik stvaraju probleme. Zazor koji daje čisti omjer -i-loma u mekom čeliku može stvoriti rub kojim dominira-potpuno lom u silikonskom čeliku ili gurnuti plastičnu napetost dublje u laminaciju ako je postavljen prečvrsto. Mehanika krhkog loma zahtijeva vrijednosti zazora kalibrirane prema sadržaju silicija i strukturi zrna u određenom stupnju, a ne samo prema njegovoj debljini.
Ove-razlike loma u razini materijala izravno se dovode do praktičnog pitanja: koji postotak zazora zapravo funkcionira za svaku vrstu elektrotehničkog čelika i kako se taj broj pomiče u rasponu CRGO i CRNGO materijala koji se koriste u stvarnoj proizvodnji motora i transformatora?
Preporuke za razmake prema klasi i vrsti elektrotehničkog čelika
Odgovor varira više nego što sugerira većina referenci o žigosanju. CRGO i CRNGO čelici zauzimaju istu obitelj materijala, ali njihova struktura zrna, razina silicija i zahtjevi za-upotrebom performansi guraju izbor zazora u različitim smjerovima. Ispravan odabir znači razumijevanje kako svaka kategorija razreda reagira na smicanje i što gotova laminat treba postići električni.
CRGO naspram CRNGO Zahtjevi za odobrenje
Zrnati{0}}električni čelik, koji se primarno koristi u transformatorskim jezgrama, ima sadržaj silicija obično između 3,0% i 3,5%. Njegovi kristali su poredani u smjeru kotrljanja kroz složeni metalurški proces, dajući mu izuzetna magnetska svojstva duž te osi, ali značajnu osjetljivost na mehanički stres okomito na poravnanje zrna. Oštećenje rubova od utiskivanja remeti pažljivo dizajniranu strukturu domene, čineći kontrolu zazora kritičnom za očuvanje učinkovitosti jezgre transformatora.
CRGO razredi poput M6 općenito zahtijevaju manji razmak, obično u rasponu od 3% do 5% debljine materijala po strani. Manji zazor proizvodi čišće smicanje s manje pukotina koje prolaze preko granica zrna, smanjujući dubinu zone-zahvaćene naprezanjem na rubu reza. Kompromis je ubrzano trošenje proboja, ali za primjene transformatora gdje je bitan svaki djelić vata po kilogramu, taj kompromis je prihvaćen.
Ne{0}}orijentirani-čelici kao što su M19, M36 i M47 služe za proizvodnju laminiranih motora gdje magnetska svojstva moraju biti dosljedna u svim smjerovima. Njihova izotropna zrnasta struktura lomi se ravnomjernije, aprogresivni M{0}}sustav ocjenjivanja brojevaodražava povećanje dopuštenja za gubitak jezgre kako prelazite s M19 na M47. Ovi CRNGO stupnjevi toleriraju širi prozor zazora, općenito 5% do 8% po strani, jer njihova nasumična orijentacija zrna ne stvara iste preferirane putanje pukotina koje CRGO čine tako osjetljivim na varijacije zazora.
Rasponi zazora prema uobičajenim klasama elektrotehničkog čelika
Sljedeća tablica organizira opće raspone zazora na temelju kategorije stupnja, tipičnog sadržaja silicija i primarne primjene. Oni predstavljaju preporuke za-početnu točku koje većina dizajnera matrica usavršava kroz probne rezove na svojoj specifičnoj preši i postavljanju alata.
| Kategorija razreda | Reprezentativne ocjene | Sadržaj silicija | Tipični razmak (% po strani) | Primarna primjena |
|---|---|---|---|---|
| CRGO (orijentiran-zrnato) | M6, M5, M4 | 3.0% - 3.5% | 3% - 5% | Transformatorske jezgre,-induktori visoke učinkovitosti |
| CRNGO (niski gubici) | M19 | 2.8% - 3.2% | 5% - 7% | Vrhunske lamele motora, generatori |
| CRNGO (srednji gubitak) | M27, M36 | 2.0% - 2.8% | 5% - 8% | Standardne lamele motora, mali transformatori |
| CRNGO (veći gubitak) | M43, M47 | 1.5% - 2.2% | 6% - 8% | Troškovno{0}}osjetljive motorne aplikacije |
Obratite pažnju na obrazac: kako sadržaj silicija raste, materijal postaje sve krhkiji, a preporučeni raspon zazora se sužava i pomiče čvršće. M19, najčešći stupanj za proizvode za kontrolu kretanja, nalazi se u sredini gdje se lomi dovoljno čisto da radi preko prozora umjerenog razmaka, dok još uvijek zahtijeva veću preciznost od mekog čelika.
Kako postotak sadržaja silicija utječe na odabir klirensa
Formula klirensa za bilo koji žigosani materijal počinje izravnim odnosom:
Razmak po strani=cxt
Gdjecje faktor klirensa (izražen decimalno) itje debljina materijala. Ova jednadžba zazora izgleda jednostavno, ali izazov leži u odabiru točne vrijednosticza vaš specifični materijal. U izračunu zazora za elektrotehnički čelik, sadržaj silicija je primarna varijabla koja utječe na taj odabir.
Viši postotak silicija smanjuje duktilnost i istezanje. Čelik od 6,5% silicija (koji se koristi u specijaliziranim visoko-frekventnim aplikacijama) nema gotovo nikakav kapacitet plastične deformacije. Lomi se gotovo odmah nakon udarnog kontakta, ponašajući se bliže keramici nego metalu. S 2% silicija, materijal zadržava dovoljno duktilnosti da se ponašanje pri lomu samo umjereno razlikuje od čelika s niskom-ugljikom. Između ovih ekstrema, svaki postotak silicija pomiče idealni faktor klirensa.
Praktični učinak: izračun zazora koji daje izvrsne rezultate na M47 (niže silicija, više rastegljiv) vjerojatno će proizvesti prekomjerno rubno naprezanje na M6 (više silicija, izuzetno krt u poprečnom smjeru). Ne možete jednostavno odabrati jedan postotak zazora i primijeniti ga na cijeli asortiman proizvoda od elektročelika. Svaka familija kvaliteta treba vlastiti potvrđeni faktor zazora, potvrđen mjerenjem srha i pregledom rubova na uzorcima dijelova.
Ove preporuke po -razredu pretpostavljaju standardne debljine laminata od 0,35 mm do 0,65 mm. Kada proizvodni zahtjevi guraju tanje debljine ispod 0,3 mm, izračun zazora daje apsolutne vrijednosti tako male da se pojavljuje potpuno drugačiji skup izazova oko preciznosti alata i tolerancije proizvodnje.
Izračuni-razmaka od laminacije tanke debljine i izazovi
Kalkulator carinjenja daje vam broj. Nanesite 5% po strani na 0,5 mm materijala i dobit ćete 0,025 mm razmaka. To je malo, ali upravljivo s kvalitetnim alatom. Nanesite istih 5% do 0,15 mm materijala za laminaciju visokofrekventnog transformatora i dobit ćete 0,0075 mm po strani. To je 7,5 mikrona. Na ovoj je razini razmak između gumba za bušenje i matrice manji od mnogih tolerancija u proizvodnji matrica, a konvencionalna pravila-koja se temelje na postotku u praksi se počinju kvariti.
Zašto tanke-lamelirane ploče izazivaju konvencionalna pravila za čišćenje
Moderni visoko{0}}učinkoviti motori i visoko-frekventni transformatori sve više koriste električne čelične lamele između 0,1 mm i 0,35 mm (0,004 do 0,014 inča). Tanji mjerači smanjuju gubitke vrtložnim strujama, koji se povećavaju s kvadratom debljine sloja. Taj-fizički pomak prema tanjem materijalu nemilosrdan je u električnim pogonskim motorima i vrhunskim dizajnom transformatora. Izazov žigosanja slijedi izravno.
Kada pokrenete izračun zazora na materijalu ispod-0,3 mm, rezultirajuće apsolutne vrijednosti zazora padaju na jednoznamenkasti mikronski teritorij. Kalkulator veličine matrice izrađen na temelju postotnih pravila ne razlikuje zračnost od 0,025 mm na materijalu od 0,5 mm i zazor od 0,005 mm na materijalu od 0,1 mm. Oba su "5% po strani." Ali stvarnost proizvodnje držanja tih dviju vrijednosti potpuno je drugačija. Tanji materijal zahtijeva preciznost alata koja se približava granicama konvencionalne EDM žice i sposobnosti brušenja šablonom.
Apsolutne vrijednosti zazora pri debljini ispod 0,3 mm
Razmotrite kako ti brojevi zapravo izgledaju u proizvodnji. Za 0,2 mm CRNGO laminaciju sa 6% razmaka po strani, ciljani razmak je 0,012 mm (otprilike pola tisućinke inča). Za laminaciju usmjerenu na zrno od 0,1 mm s razmakom od 4%, radite s 0,004 mm po strani. Kod ovih dimenzija, pogreška zazora od samo 2-3 mikrona predstavlja 25-50% odstupanja od nominalnog. Takva vrsta relativne pogreške smatrala bi se katastrofalnom u bilo kojem kontekstu preciznog inženjerstva.
Praktična posljedica: kod tankih mjerača, svako odstupanje od zazora se pojačava. Pogreška od 3-mikrona na materijalu od 0,5 mm mijenja vaš efektivni zazor s 5% na 5,6%. Ista pogreška od 3 mikrona na materijalu od 0,15 mm pomiče vas s 5% na 7%, potencijalno potpuno izvan prihvatljivog okvira. Burr visina reagira nerazmjerno. Istraživanja uskih tolerancija metalnog žigosanja potvrđuju da je postizanje preciznosti unutar +/- 0.001 inča već zahtjevno u standardnim primjenama. Laminacije od električnog čelika tankog promjera prelaze taj prag.
Zahtjevi za preciznost za moderne visoko{0}}frekventne kalupe za laminiranje
Kod ovih debljina, proizvodne tolerancije kalupa postaju značajan dio samog zazora. Kalkulator pločice matrice može dati idealnu geometriju, ali pravo je pitanje može li proizvođač matrice zadržati tu geometriju na svakoj stanici za rezanje u progresivnoj matrici. Skup tolerancije-od točnosti žičane EDM, namještanja umetka, ravnosti matrice i poravnanja sklopa zauzimaju dijelove vašeg proračuna za čišćenje.
Nekoliko čimbenika istovremeno povećava poteškoću:
- Otklon alata- vrhovi bušilica malih promjera savijaju se pod opterećenjem, dinamički pomičući efektivni zazor tijekom reznog hoda
- Toplinski rast- nakupljanje topline tijekom-brzinskog štancanja uzrokuje mikronsko-širenje komponenti matrice, mijenjajući zazor kako se proizvodnja nastavlja
- Pritisnite poravnanje- ram-to-pojačati paralelizam i trošenje gibova doprinosi varijaciji zazora koja je beznačajna na širini od 0,5 mm, ali dominantna na 0,15 mm
- Konzistencija oštrenja- svako ponovno brušenje uklanja materijal s prednje strane bušilice, a ako se ne drži savršeno paralelno, zazor postaje neravnomjeran po obodu profila
Svaka od ovih varijabli pojedinačno može pridonijeti samo 1-2 mikrona nesigurnosti. Ali kada je vaš ukupni ciljani razmak 7 mikrona, te varijable zajedno predstavljaju većinu vašeg proračuna tolerancije. Sposobnost proizvođača kalupa postaje jednako važna kao i sama specifikacija zazora.
Ova stvarnost tjera na promjenu u razmišljanju. Za tanke-slojeve, određivanje razmaka na papiru samo je pola problema. Druga polovica osigurava postojanje zazora koji ste odredili na oštrici tijekom cijele proizvodnje, pod stvarnim toplinskim i mehaničkim uvjetima. A to postavlja dublje pitanje: čak i ako mehanički postignete savršen zazor, što se događa s magnetskom izvedbom materijala na tim reznim rubovima?
Kako zazor utječe na magnetska svojstva i učinak gubitka jezgre
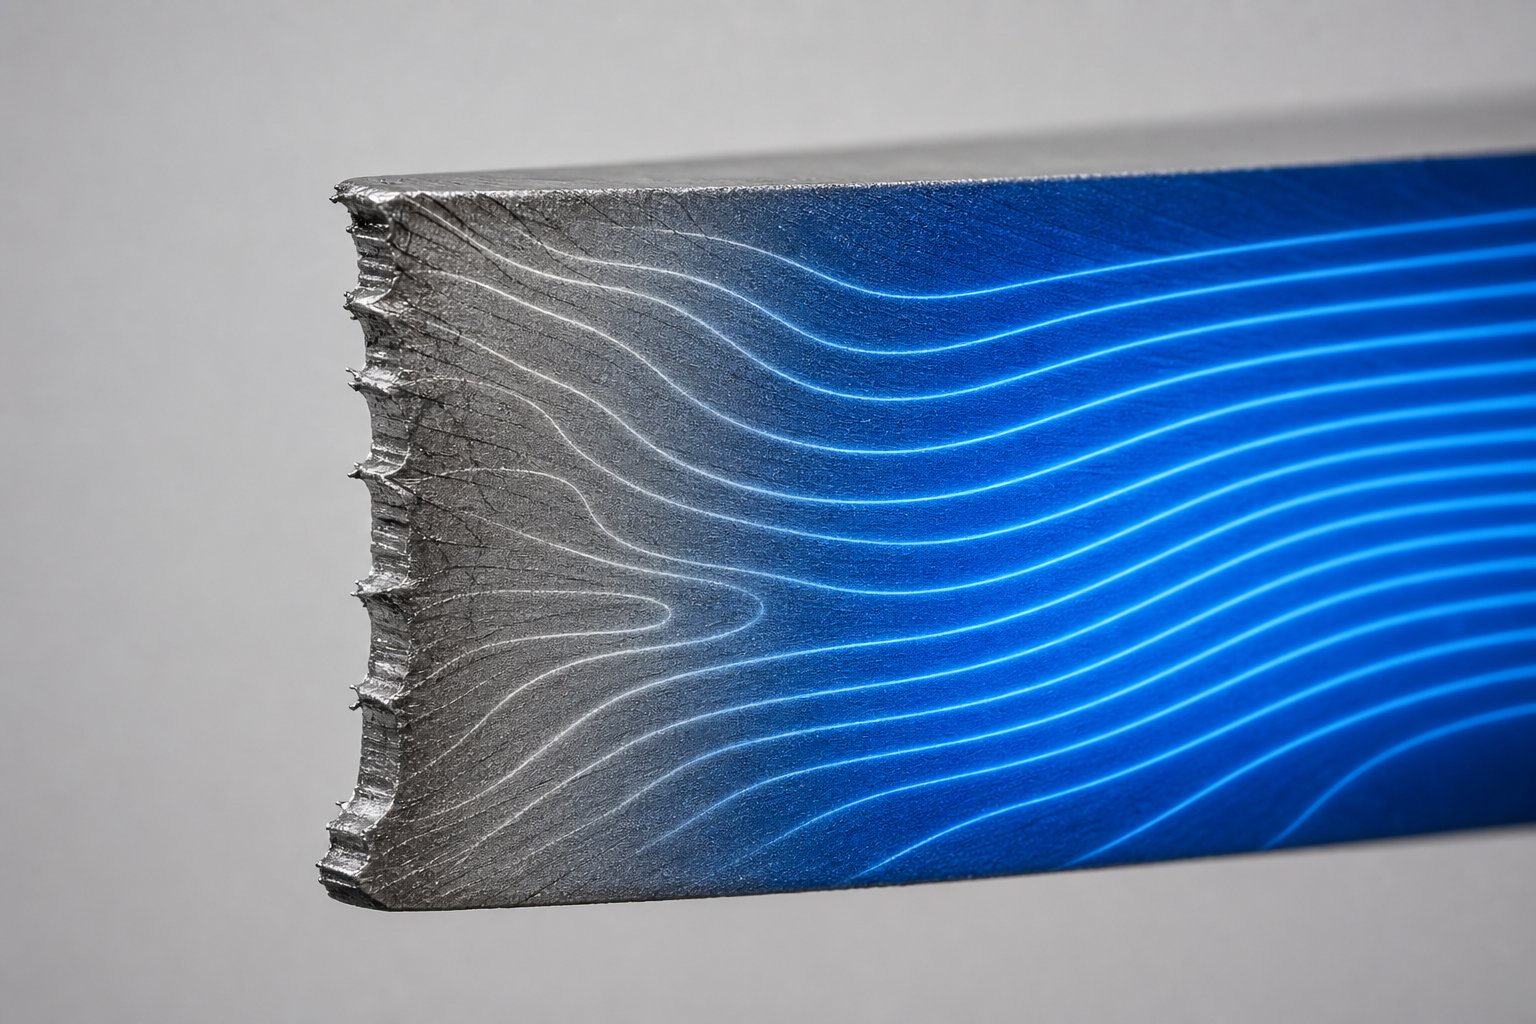
Ovo je pitanje koje odvaja elektrotehničko utiskivanje čelika od svake druge primjene matrice za izrezivanje: što rezni rub čini sposobnosti materijala da nosi magnetski tok? U općem žigosanju, odgovor nije bitan. Nosač, toplinski štit ili komponenta šasije ispunjavaju ili ne zadovoljavaju toleranciju dimenzija. Odrezani rub nema funkcionalne posljedice osim geometrije. Električne čelične laminacije su različite. Rezani rub postaje elektromagnetski aktivna zona u kojoj je glavna funkcija materijala, provođenje i oblikovanje magnetskog toka, trajno ugrožena samim činom rezanja.
Ovo je mjesto gdje razmak od udarca do smrti prestaje biti čisto mehanička odluka i postaje elektromagnetska. Razmak koji odaberete određuje ne samo visinu srha i točnost dimenzija, već i koliko je svaka laminacija magnetski oštećena prije nego što ikada stigne do sklopa motora ili transformatora.
Magnetska mrtva zona na utisnutim rubovima
Kada probijač proreže električni čelik, materijal neposredno uz rezni rub podvrgava se ozbiljnoj plastičnoj deformaciji. Nakon što se probijač povuče i matrica za skidanje oslobodi dio, ta se deformirana zona ne vraća u prvobitno stanje. Mikrostruktura je trajno promijenjena. Gustoća dislokacija se naglo povećava, zaostala tlačna i vlačna naprezanja zatvaraju se u kristalnu rešetku, a struktura magnetske domene koja omogućuje učinkovito provođenje toka je poremećena.
Ovo oštećeno područje često se naziva magnetski mrtva zona. Nije doslovce mrtav za magnetski tok, ali njegova magnetska propusnost tako dramatično pada da se ponaša gotovo kao ne-magnetska inkluzija unutar laminacije. Istraživanja izSveučilište Ghentizmjerio je ovu degradaciju izravno na M270-35A neorijentiranom silikonskom čeliku. Njihova otkrića su zapanjujuća: na razinama naprezanja koje su reprezentativne za stanje materijala u blizini reznih rubova, relativna magnetska permeabilnost smanjila se do 94% u usporedbi s nenapregnutim stanjem. Materijal koji je započeo s propusnošću od približno 6000 pao je na oko 380 nakon plastične deformacije i oslobađanja opterećenja, što blisko simulira ono što se događa na utisnutom rubu.
Mrtva zona ne postoji samo kao tanka linija na rubu. Studije koje koriste povratno{1}}difrakciju raspršenih elektrona (EBSD) i mapiranje nano-tvrdoće pokazuju da deformacije-prouzročene rezanjem mogu prodrijeti 0,3 do 0,5 mm u laminaciju sa svake rezane površine. Za zub statora koji je širok samo 3-5 mm, to znači da oštećene zone sa suprotnih rubova mogu zauzimati 15-30% ukupne površine poprečnog presjeka zuba. Magnetski učinkovita širina zuba je manja od fizičke širine koju vidite na crtežu.
Kompromis zazora između visine srha i napetosti ruba
Ovo je mjesto gdje inženjerska dilema jedinstvena za električni čelik postaje neizbježna. Manji i labaviji razmak rješava jedan problem, a stvara drugi.
Mali zazor, u rasponu od 3-5%, daje čišći rub smicanja s minimalnim neravninama. Niska visina srha izravno pogoduje faktoru slaganja, postotku hrpe laminiranja koji je stvarni čelik u odnosu na zračne raspore zbog srha i debljine premaza. Poboljšanje faktora slaganja s 95% na 97% može zvučati trivijalno, ali u motornoj jezgri duljine 200 mm to znači više aktivnog magnetskog materijala po jedinici duljine, što dovodi do veće gustoće momenta ili smanjene duljine jezgre. Svaki dizajner motora želi maksimalni faktor slaganja.
Ali mali razmak koncentrira silu probijanja u uski pojas deformacije. Materijal uz rez se intenzivnije stiska, stvarajući veća zaostala naprezanja neposredno na površini. Istraživanja potvrđuju da manji razmaci rezanja stvaraju veća zaostala naprezanja blizu površine rezanja, iako je ukupna dubina prodiranja smanjena. Mrtva zona je uža, ali jače oštećena.
Labavija zračnost, u rasponu od 6-8%, omogućuje lom materijala uz manje deformacije pritiska na neposrednom rubu. Zaostalo naprezanje je niže veličine. Međutim, put širenja pukotine postaje manje kontroliran, zona loma se dalje proteže, a visina srha se povećava. Viši srhovi smanjuju faktor slaganja, stvaraju potencijalne kratke spojeve između laminata i mogu zahtijevati sekundarne operacije skidanja srha. Mrtva zona zbog labavijeg razmaka je šira, ali manje intenzivna po jedinici dubine.
Ne možete optimizirati oboje istovremeno. Smanjenje visine srha zahtijeva manji zazor, što povećava intenzitet naprezanja ruba. Smanjenje rubnog naprezanja zahtijeva labaviji zazor, što povećava visinu srha. Svaki set matrica za laminiranje elektrotehničkog čelika utjelovljuje kompromis između ovih konkurentskih zahtjeva, bez obzira je li dizajner matrice izričito prepoznao kompromis ili ne.
Povezivanje zazora s gubitkom jezgre i faktorom slaganja
Magnetska mrtva zona izravno se prevodi u mjerljive pokazatelje performansi. Gubitak jezgre, izražen u W/kg pri danoj gustoći toka i frekvenciji, primarna je specifikacija za elektrotehnički čelik u uporabi. Istraživanje Sveučilišta Ghent pokazalo je da plastično deformirani silikonski čelik, u stanju koje odgovara materijalu u blizini reznih rubova, pokazuje povećanje ukupnih gubitaka u jezgri s 19,1 W/kg na 37,9 W/kg pri 400 Hz i vršnoj gustoći toka od 1 T. To je gotovo udvostručenje gubitaka isključivo zbog oštećenja-povezanih s deformacijom. Analiza razdvajanja gubitaka otkrila je da se gubitak histerezom, komponenta koja je najosjetljivija na mikrostrukturna oštećenja, povećao do 270% pri visokim razinama naprezanja.
Kalkulator sile probijanja ili simulacija utiskivanja može vam reći kolika je sila potrebna preši za smicanje kroz materijal. Ono što vam ne može reći je kako se te sile redistribuiraju kao zaostalo naprezanje unutar laminiranog ruba. Ta elektromagnetska posljedica nevidljiva je samo mehaničkoj analizi.
Veza između zazora i gubitka jezgre djeluje kroz dva paralelna puta. Prvo, izravna degradacija propusnosti u mrtvoj zoni prisiljava preostali neoštećeni materijal da nosi više protoka pri većem zasićenju, povećavajući gubitke histereze kroz laminaciju. Drugo, visina srha zbog prekomjernog razmaka smanjuje faktor slaganja. Studija o ne-orijentiranim elektrotehničkim čelicima otkrila je da približno6% magnetskog gubitka može se nadoknaditi optimizacijom zazora. Kada uzmete u obzir da ovo poboljšanje dolazi s nultim troškovima materijala, bez promjene dizajna i bez dodatnog koraka obrade, ono predstavlja jedno od najdostupnijih povećanja učinkovitosti dostupnih proizvođačima motora.
Praktični utjecaj mjeri se geometrijom. Uski zubi statora i tanki mostovi rotora su najosjetljiviji jer mrtva zona zauzima veći dio njihove ukupne širine. Jaram statora širine 10 mm s mrtvim zonama od 0,4 mm na svakoj strani gubi oko 8% svog efektivnog magnetskog-presjeka. Iste mrtve zone od 0,4 mm na vrhu zuba širine 3 mm eliminiraju više od 25% magnetski aktivnog materijala. To je razlog zašto dizajneri motora koji rade na-primjenama visokih performansi, posebno u električnim pogonima i servo pogonima, intenzivno vode računa o optimizaciji zazora u fazi utiskivanja. Kalkulator sile probijanja može biti uravnotežen, tolerancija dimenzija može biti savršena, a visina srha može biti unutar specifikacije, ali ako mrtva zona zauzima četvrtinu širine vašeg zuba, izvedba motora neće zadovoljiti FEA predviđanje koje pretpostavlja ujednačena svojstva materijala.
Kod električnog utiskivanja čelika, optimalni zazor uravnotežuje kvalitetu mehaničkog ruba u odnosu na elektromagnetsku izvedbu. Manji razmak poboljšava faktor slaganja, ali produbljuje napetost ruba. Labaviji zazor smanjuje intenzitet naprezanja, ali povećava visinu srha. Ovaj kompromis ne postoji kod općeg žigosanja i razlog je zašto električni čelik zahtijeva vlastitu tehnologiju za čišćenje.
Postizanje prave ravnoteže znači razumijevanje ne samo koje vrijednosti zazora treba ciljati, već i kako ta vrijednost različito utječe na različite geometrije laminata. Lamele rotora i statora suočavaju se s različitim ograničenjima, a strategija zazora koja funkcionira za široki zub rotora može potpuno zakazati kada se primijeni na usku geometriju utora statora.
Strategije razmaka od laminacije rotora i statora
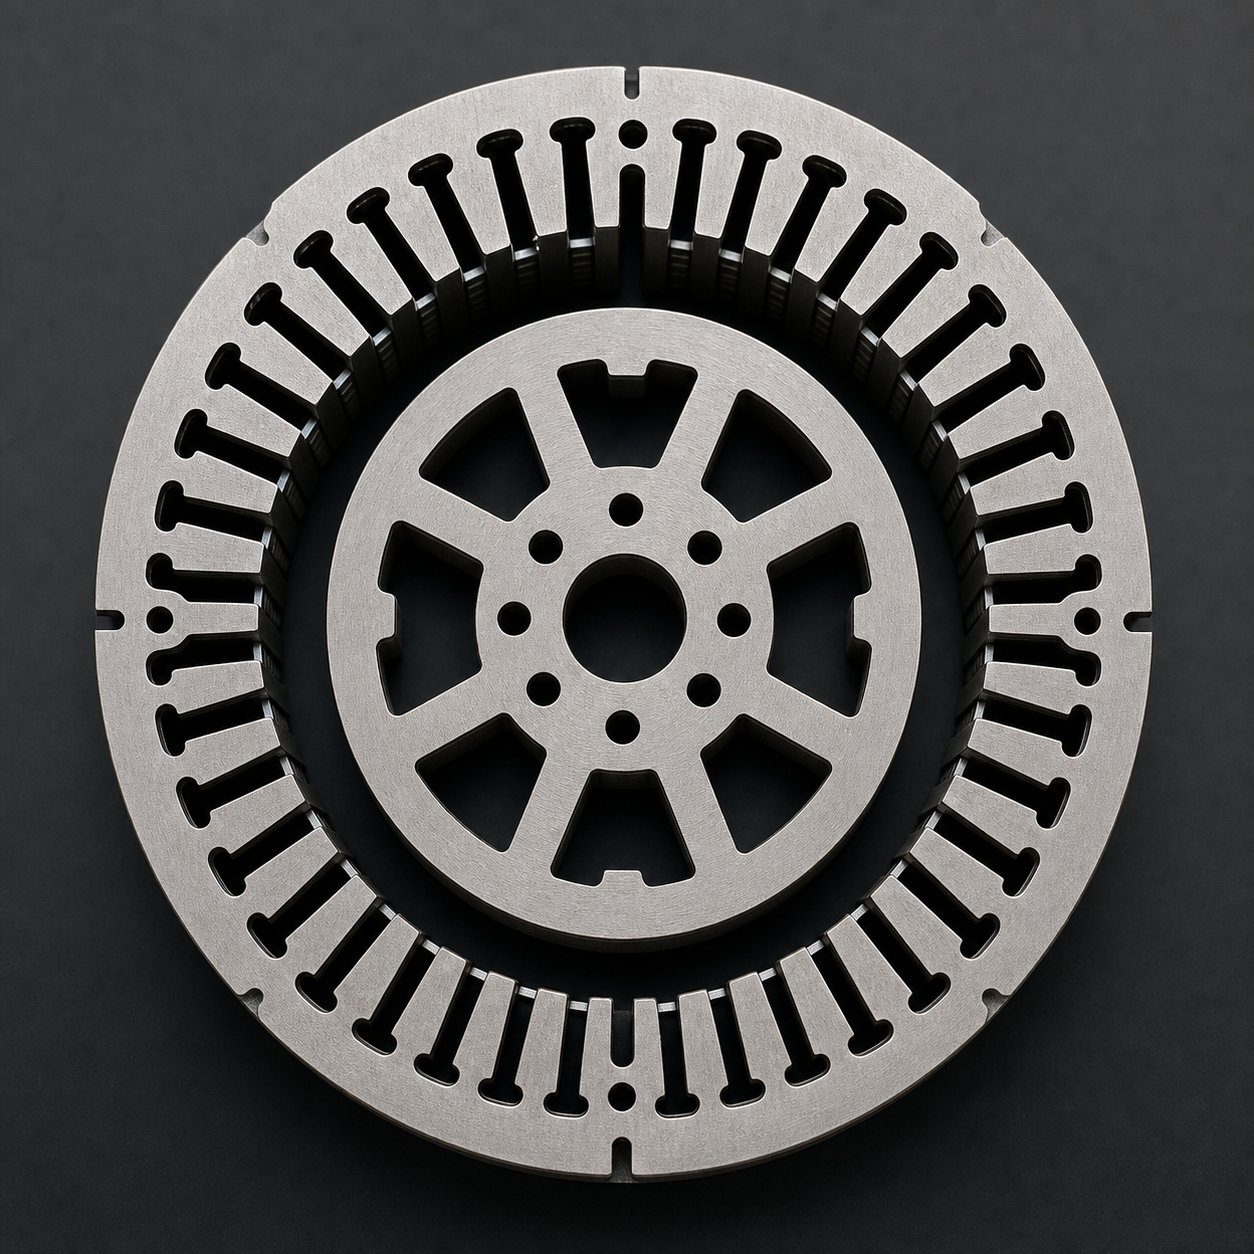
Jedna jezgra motora sadrži dva bitno različita žigosanja proizvedena u istoj progresivnoj matrici, često od iste trake elektrotehničkog čelika. Ipak, lamele statora i rotora suočene su s potpuno različitim prioritetima razmaka. Tretirati ih na identičan način uobičajen je prečac koji žrtvuje performanse na oba dijela. Graditelji preciznih kalupa poputYICHENinženjerske stanice-određeni razmaci unutar njihovih progresivnih matrica upravo zato što geometrije rotora i statora zahtijevaju različite ciljeve optimizacije u cijelom kompletu matrica.
Geometrija utora statora i zahtjevi niske tolerancije
Statorske lamele su mjesto gdje tolerancija zazora postaje oštra. Zamislite stator s 48 utora, od kojih je svaki odvojen zubom širokim samo 3-4 mm na najužem mjestu. Ti zupci definiraju granicu zračnog raspora. Svako dimenzionalno odstupanje u širini zuba ili položaju utora izravno se pretvara u neujednačenost zračnog raspora u sastavljenom motoru. Kao što potvrđuju istraživanja o tolerancijama indukcijskog motora, tipična tolerancija provrta statora pada unutar +/-0,02 do 0,1 mm ovisno o veličini motora, a neusklađenost utora stvara asimetrični magnetski tok koji povećava gubitke i zagrijavanje jezgre.
Ova dimenzionalna osjetljivost gura probijanje utora statora prema manjem razmaku, obično 3-5% po strani za utor i geometriju zuba. Kazna rubnog naprezanja o kojoj smo ranije raspravljali je prihvaćena jer alternativni, dimenzionalni pomak koji otvara varijaciju zračnog raspora, košta više u performansama motora nego lokalizirani gubitak propusnosti na reznom rubu. Vrhovi zubaca statora koji rade pri velikim gustoćama toka jednostavno ne mogu priuštiti geometrijsku netočnost koju proizvodi labaviji zazor zbog povećane nepravilnosti zone loma.
Fleksibilnost i ograničenja razmaka od slojeva rotora
Lamele rotora nude više prostora za manevriranje. U indukcijskim-motorima s kaveznim kavezom, prorezi rotora bit će ispunjeni-lijevanim aluminijem nakon utiskivanja. Nešto viši rub na rubu utora ovdje je manje bitan jer se postupak lijevanja prilagođava oko manjih rubnih nesavršenosti. Ono što je važno je vanjski promjer rotora, koji definira zračni raspor motora sa strane rotora. Ta tolerancija OD mora biti velika, obično unutar +/-0,01 do 0,05 mm prema istim industrijskim standardima tolerancije.
To znači da zatvaranje rotora, konačni OD rez, još uvijek zahtijeva preciznu zračnost. Ali značajke unutarnjeg utora mogu raditi s malo labavijim razmakom (5-8%) kako bi se smanjio stres na rubu i produžio vijek trajanja bušilice bez žrtvovanja funkcionalne izvedbe. Učinkovito mijenjate malo povećanje brušenja utora za dulji životni vijek alata i smanjeno magnetsko oštećenje zuba rotora, što je važno za motore koji rade velikom brzinom gdje gubici jezgre rotora postaju značajni.
| Prioritet carinjenja | Laminacija statora | Laminacija rotora |
|---|---|---|
| Tolerancija dimenzija | Kritično (kontrola zračnog raspora) | Kritično na OD, umjereno na utorima |
| Tolerancija visine srha | Nepropusno (faktor slaganja, cjelovitost izolacije) | Umjereno (-lijevana ispuna ima malo neravnina) |
| Rubna osjetljivost na stres | Visoka (uski zubi, velika gustoća protoka) | Umjereno do visoko (gubici-ovisni o brzini) |
| Tipični raspon klirensa | 3% - 5% po strani | 5% - 8% po strani (utori), 4% - 6% (OD prazno) |
| Način primarne greške | Ne-jednolikost zračnog raspora, pomak dimenzija utora | Gubitak OD koncentričnosti, preveliki gubici rotora pri brzini |
Progressive Die Station-po-Station Clearance Strategy
U progresivnoj matrici s više stanica za laminiranje motora, koncept jednog "razmaka matrice" dovodi u zabludu. Svaka stanica izvodi različitu operaciju s različitim geometrijskim ograničenjima, a razmak na svakoj stanici trebao bi odražavati njezinu specifičnu funkciju. Kalkulator tonaže udarca mogao bi vam dati zahtjeve za agregatnom snagom, ali inženjering čišćenja odvija se stanicu po stanicu.
Razmotrite tipični slijed stanica. Pilot rupe se prvo buše s umjerenim razmakom (6-8%) jer je njihova funkcija pozicioniranje trake, a ne konačna geometrija dijela. Sljedeće su stanice s utorima za rotore, koje često koriste 5-7% zazora kako bi uravnotežile kvalitetu rubova u odnosu na stvarnost da te značajke imaju ispunu od tlačnog lijeva. Statorske utorne stanice zahtijevaju manji razmak (3-5%) jer je svaki mikron geometrije zuba važan za performanse zračnog raspora. Posljednje stanice za zatvaranje i za OD rotora i za stator OD rade s preciznim razmakom (4-6%) budući da te površine definiraju kritične dimenzije magnetskog kruga motora.
Dizajn progresivne matrice za laminiranje motora također uključuje negativne i pozitivne premosne ureze u matricama za utiskivanje lima za upravljanje napredovanjem trake i protokom materijala između stanica. Ove značajke zahtijevaju vlastita razmatranja zazora, odvojena od funkcionalne geometrije laminiranja, budući da utječu na točnost uvlačenja trake i dosljednost registracije tijekom cijelog ciklusa ubijanja i izvlačenja svakog poteza preše.
Pristup --stanice znači da jedna progresivna matrica može sadržavati četiri ili pet različitih specifikacija razmaka po svojoj duljini. Proizvodnja ove vrste preciznosti zahtijeva izrađivače kalupa s dokazanom sposobnošću u primjenama elektrotehničkog čelika, gdjeYICHEN-ovi precizni kalupi za utiskivanje statora i rotora motorapredstavljaju potrebnu inženjersku disciplinu: svaka stanica je uzemljena i postavljena na svoj specifični ciljni razmak, s kumulativnim snopom tolerancije-kojim se upravlja preko cijelog kompleta kalupa za održavanje dosljedne kvalitete laminacije kroz milijune ciklusa prešanja.
Ova -arhitektura klirensa funkcionira u proizvodnji samo dok svaka stanica održava svoje ciljne vrijednosti tijekom vremena. Onog trenutka kada abrazivna priroda silikonskog čelika počne habati oštrice, pažljivo projektirana mapa zazora počinje pomicati, a znanje o tome kako to pomicanje napreduje ključno je za održavanje performansi koje ste projektirali u matrici.
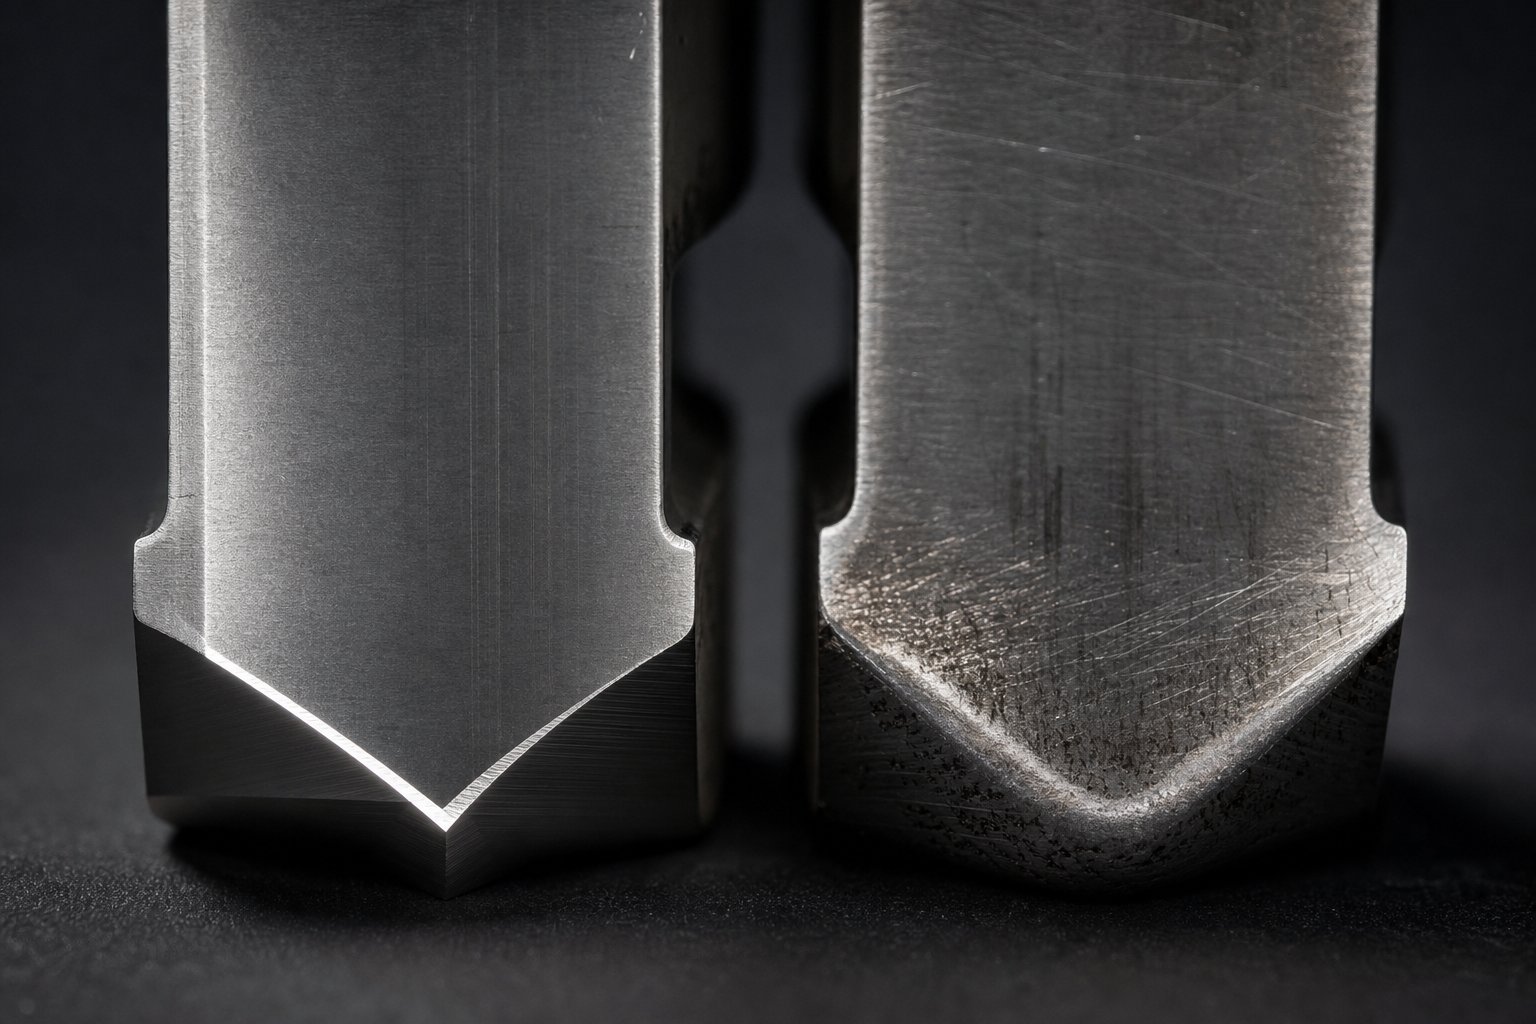
Obrasci istrošenosti alata i životni vijek matrice u štancanju od silicijskog čelika
Silikonski čelik ne lomi se samo drugačije pod udarcem. Također brže uništava udarac. Isti silicij koji električni čelik čini lomljivim i magnetski učinkovitim također ga čini abrazivnim. Silicij stvara čvrste oksidne inkluzije i jača željeznu matricu, stvarajući materijal koji svakim potezom brusi oštrice. Probijači za utiskivanje koji rade u elektrotehničkom čeliku troše se dva do pet puta brže nego identični alati koji rade u nisko-ugljičnom čeliku, ovisno o sadržaju silicija i brzini proizvodnje. To ubrzano trošenje ima izravan i kontinuiran učinak na vaše pažljivo određene vrijednosti zazora.
Zašto silikonski čelik ubrzava trošenje proboja i kalupa
Zamislite to na ovaj način. Svaki put kada bušilica uđe u traku, oštrice stružu po materijalu koji je u osnovi protkan mikroscitnim abrazivnim česticama. Sadržaj silicija iznad 2% povećava Vickersovu tvrdoću čelične matrice i potiče stvaranje tvrdih silikatnih inkluzija raspoređenih po strukturi zrna. Ove inkluzije djeluju poput umetnutog brusnog papira na bočnu stranu bušilice i oštricu matrice tijekom svakog ciklusa hoda.
Mehanizam trošenja je pretežno abrazivan, a ne ljepljiv. KaoMetalForming Magazine analiza alataobjašnjava, do abrazivnog trošenja dolazi kada se materijal alata istroši trenjem, a materijali veće-čvrstoće s tvrdim česticama dramatično ubrzavaju taj proces. Elektrotehnički čelik s 3% ili više silicija izravno spada u ovu kategoriju. Sile skidanja su također povećane jer ponašanje krhkog loma stvara fragmente oštrih rubova koji se vuku po površini bušilice tijekom uvlačenja.
Viši sadržaji silicija pogoršavaju problem. Kvaliteta M19 s otprilike 3% silicija troši alat znatno brže nego M47 s 1,8% silicija. Prijeđite na 6,5% silikonskog čelika koji se koristi za specijalizirane visoko-frekventne jezgre i imate posla s toliko abrazivnim materijalom da konvencionalni alatni čelici otkazuju unutar djelića svog normalnog servisnog intervala. Kalkulator snage probijanja mogao bi vam reći da preša ima odgovarajuću tonažu, ali sama tonaža ne predviđa koliko brzo će se oštrice zaokružiti i pomaknuti vaš efektivni zazor izvan specifikacije.
Kako trošenje mijenja efektivni zazor tijekom vremena
Ovdje je ključna veza koju većina programa za održavanje matrica propušta. Trošenje ne samo otupljuje rub. Mijenja geometriju sučelja rezanja, a promjena geometrije znači promjenu zazora. Kako se rub bušilice zaokružuje od kontakta s abrazivom, učinkovita točka smicanja pomiče se prema unutra od originalnog oštrog kuta. Istovremeno, rub gumba matrice povlači se prema van. Konačni rezultat je progresivno povećanje funkcionalnog razmaka koji se nakuplja sa svakih tisuću udaraca.
Zamislite da svoju matricu postavite na 5% razmaka po strani na 0,35 mm M19 materijalu. To je 0,0175 mm po strani. Nakon 500.000 udaraca, abrazivno trošenje zaoblilo je svaki rezni rub za možda 0,005 do 0,010 mm. Vaš efektivni klirens je pao s 5% na 6,5-8% bez da je itko dirao kockicu. Dio još uvijek izgleda prihvatljivo na prvi pogled, ali visina srha je porasla s 0,02 mm na 0,04 mm, točnost dimenzija se pomaknula, a magnetska mrtva zona na svakom reznom rubu se proširila jer se mehanika loma pri 8% zazora bitno razlikuje od one pri 5%.
Ova degradacija je postupna i kontinuirana. Ne postoji niti jedan događaj kvara koji bi aktivirao alarm. Umjesto toga, kvaliteta laminacije postupno opada sve dok mjerenje neravnina ne označi pomicanje ili dok motorni test korisnika ne otkrije povećane gubitke u jezgri. Do tada bi tisuće laminata s neoptimalnom kvalitetom rubova već mogle biti složene u gotove jezgre.
Materijali za izradu alata i premazi za produženi vijek trajanja kalupa
Upravljanje ovim uzorkom trošenja zahtijeva strategiju alata usklađenu sa zahtjevima abraziva silikonskog čelika. Standardni D2 alatni čelik, zadani izbor za opće utiskivanje, prebrzo se troši u proizvodnji elektrotehničkog čelika da bi se održala stabilnost zazora između razumnih intervala oštrenja. Kao što potvrđuje analiza industrije, D2 može pokazati preuranjeno lomljenje i trošenje kada se koristi s čvršćim-materijalima veće čvrstoće, zbog čega je ravnoteža tvrdoće alata i žilavosti glavna briga.
Nekoliko eskalirajućih strategija produljuje životni vijek matrice i stabilnost zazora u primjenama elektrotehničkog čelika:
Površinski premazinanesena preko konvencionalnih alatnih čelika pruža prvu liniju obrane. TiN (titanijev nitrid) dodaje čvrst površinski sloj s niskim -trenjem koji smanjuje stope abrazivnog trošenja za 30-50% u usporedbi s alatom bez premaza. TiCN (titanijev karbonitrid) nudi veću tvrdoću i bolju izvedbu u primjenama s povećanim stvaranjem topline iz štancanja velikom brzinom. AlCrN (aluminijev krom nitrid) pruža vrhunsku otpornost na oksidaciju i toplinsku stabilnost za najviše stope proizvodnje, zadržavajući svoja zaštitna svojstva na temperaturama na kojima se TiN počinje razgrađivati.
Alatni čelici za metalurgiju praha (PM).nude poboljšanu podlogu. Njihova mikrostruktura sadrži male, jednoliko raspršene čestice karbida koje se dosljednije odupiru abrazivnom trošenju od konvencionalnih alatnih čelika s većim, nepravilno raspoređenim karbidima. PM čelici također služe kao bolji supstrati za površinske premaze, stvarajući složeni sustav habanja gdje premaz podnosi početnu abraziju, a supstrat je otporan na degradaciju ako se premaz lokalno pokvari.
Probojci i umetci za matrice od punog karbidapredstavljaju vrhunsko rješenje za-veliku proizvodnju elektročelika. Alat od volfram karbida nudi tvrdoću iznad 90 HRA, dramatično nadmašujući čak i obložene alatne čelike u otpornosti na abraziju. Kompromis je krtost. Probijači od tvrdog metala zahtijevaju precizno poravnanje i ne mogu tolerirati bočno opterećenje koje apsorbira čelični alat bez pucanja. Za -progresivne matrice velike brzine koji rade milijune ciklusa na silikonskom čeliku, ulaganje u karbid obično se isplati kroz produžene intervale između oštrenja i smanjenog otpada od pomicanja zazora.
Odabir slijedi redoslijed prioriteta vezan uz obujam proizvodnje i stupanj ozbiljnosti:
- Optimizirajte početni razmak- započnite s točnim dopuštenjem za vašu specifičnu ocjenu. Udarac u kalkulator može modelirati zahtjeve sile, ali točnost razmaka pri postavljanju određuje koliko pomaka matrica može tolerirati prije nego što kvaliteta padne izvan granica.
- Odaberite odgovarajući premaz- prilagodite tvrdoću premaza i toplinsku stabilnost svojoj brzini proizvodnje i sadržaju silicija. TiN za umjerenu{2}}produkciju M47. TiCN ili AlCrN za -veliki volumen M19 ili CRGO štancanje pri povišenim brzinama.
- Uspostavite raspored oštrenja na temelju praćenja srha- izmjerite visinu čira u određenim intervalima (svakih 50.000-100.000 poteza za stupnjeve s visokim udjelom silicija). Kada srh prijeđe vaš prag, odmah ga izoštrite umjesto da čekate vidljivu degradaciju ili odbijanje dimenzija.
- Ocijenite kriterije nadogradnje karbida- ako intervali oštrenja padnu ispod 200 000 udaraca ili životni vijek premaza ne premosti praktične prozore održavanja, prijeđite na alat od karbida na mjestima gdje je trošenje najkritičnije za kvalitetu laminacije.
Mjerenje srha ovdje ima dvostruku funkciju. Provjerava kvalitetu dijelova za trenutno prihvaćanje u proizvodnju i pruža neizravnu mjeru stanja alata i efektivnog zazora. Grafikon trenda visine srha, iscrtan u odnosu na broj udaraca, otkriva krivulju istrošenosti vaše specifične kombinacije materijala za probijač-. Kada nagib postane strmiji, što ukazuje na ubrzanje rasta srha, znate da se oštrica istrošila nakon točke u kojoj je premaz netaknut, a osnovni materijal se troši izravno na silikonski čelik. Ta točka infleksije govori vam kada treba izoštriti za maksimalni životni vijek matrice umjesto čekanja da se rub toliko degradira da se ponovnim brušenjem ukloni višak materijala.
Međudjelovanje između trošenja alata, efektivnog pomaka zazora i kvalitete laminacije stvara dinamički sustav kojim se ne može upravljati samo statičkim specifikacijama. Potrebna vam je vrijednost zazora koja radi na početku servisnog intervala matrice i sustav nadzora koji vam govori kada je istrošenost gurnula efektivni zazor preko prihvatljivih granica. Definiranje tih ograničenja, njihovo dokumentiranje na inženjerskim nacrtima i njihova provjera u proizvodnji povezuje tehničko znanje o inženjerstvu čišćenja s praktičnom stvarnošću kupnje i rada preciznih kalupa za laminiranje.
Određivanje odobrenja za proizvodnju i odabir pravog partnera za kalupe
Poznavanje ispravnog razmaka od probijanja do matrice za električno utiskivanje čelika jedna je stvar. Ugraditi taj razmak u matricu, provjeriti ga tijekom testiranja i održati ga kroz proizvodnju nešto je sasvim drugo. Jaz između inženjerskog znanja i proizvodne stvarnosti često se nalazi u načinu na koji se zahtjevi za odobrenjem komuniciraju, mjere i provode kroz lanac opskrbe između proizvođača laminacije, dizajnera kalupa i graditelja kalupa.
Mnogi problemi s čišćenjem kod električnog štancanja čelika ne nastaju u preši, već u narudžbi. Crtež koji specificira "čistoću po standardu" ili upućuje na generički izlaz kalkulatora tonaže probijanja ne daje izrađivaču kalupa nikakve korisne smjernice za materijal koji zahtijeva inženjerstvo klirensa-specifično za stupanj, -stanicu. Praktični izazov je prevođenje svega o čemu se raspravljalo u prethodnim odjeljcima u dokumentaciju koju radionica za precizno brizganje može dosljedno izvoditi.
Priopćavanje odobrenja za inženjerske crteže i narudžbe kalupa
Kada izdate narudžbenicu za matricu za laminiranje motora, vaša specifikacija dopuštenja mora biti dovoljno eksplicitna da bi dva različita proizvođača matrice proizvela isti funkcionalni rezultat. To znači ići dalje od jednog ukupnog postotka i definirati razmak na razini pojedinačnih postaja i vrsta značajki.
Učinkovita dokumentacija o odobrenju uključuje nekoliko elemenata koje većina generičkih narudžbi kalupa zanemaruje:
Vrsta i stanje materijala.Navedite točnu marku elektrotehničkog čelika (M19, M6 itd.), dobavljača, debljinu s tolerancijom i vrstu premaza. Različiti premazi dodaju mikrone efektivnoj debljini trake što utječe na izračune zazora. Kalkulator zazora i puzne staze dizajniran za električne primjene bavi se razmacima u drugačijem kontekstu, ali princip je sličan: svaka dimenzionalna varijabla treba eksplicitnu definiciju, a ne pretpostavku.
Stanica-po-ciljevi čišćenja.Umjesto jedne vrijednosti zazora za cijelu matricu, odredite ciljni postotak i apsolutnu vrijednost za svaku kategoriju stanica: rupe za pilotiranje, utore rotora, utore statora, OD zatvaranje i sve sekundarne značajke. Uključite prihvatljivi raspon tolerancije za svaki. Specifikacija koja glasi "razmak utora statora: 4% po strani +/-0,003 mm" daje proizvođaču matrice mjerljivi cilj, a ne dvosmislenu smjernicu.
Referentni rubovi i referentna struktura.Definirajte koje su površine referenca zazora. Za stanicu za izradu šablona, razmak se mjeri od otvora matrice do probojca. Ali koja se dimenzija drži nominalnom: bušilica ili matrica? Za dizajn dijela-na-probijanju u odnosu na dizajn dijela-na-matrici, odgovor se razlikuje. Odredite koja komponenta nosi dimenziju dijela, a koja nosi pomak zazora.
Kriteriji prihvaćanja.Definirajte što znače standardne tolerancije rezanja za vašu specifičnu primjenu. Navedite maksimalnu dopuštenu visinu srha (obično 0,02-0,04 mm za laminacije od električnog čelika), minimalni postotak izgorenosti i sve zahtjeve za kvalitetom rubova vezane uz vaše specifikacije o gubicima jezgre nizvodno. Ovi mjerljivi rezultati objema stranama daju zajedničku definiciju uspjeha.
Metode provjere carinjenja i kontrole kvalitete
Navođenje razmaka na papiru besmisleno je bez metoda provjere koje potvrđuju da matrica stvarno isporučuje te vrijednosti u praksi. Tri primarna pristupa provjeri služe različitim fazama životnog ciklusa matrice.
Optičko mjerenje komponenti matrice.Prije nego što matrica uopće krene u proizvodnju, fizički razmak između izbijača i umetaka matrice može se izmjeriti pomoću optičkih komparatora, strojeva za koordinatno mjerenje (CMM) ili sustava za viziju. Ova provjera dimenzija potvrđuje da je izrađivač matrice pogodio ciljanu geometriju. KaoLamistacksova dokumentacija o motornom laminiranom štancanjubilješke, CMM inspekcija standardna je praksa za provjeru dimenzija, ravnosti i okomitosti otisnutih komponenti, a ista se tehnologija primjenjuje na provjeru samih komponenti matrice prije sklapanja.
Testirajte rezove s mjerenjem oštrica.Najpouzdanija provjera odobrenja je funkcionalna: žigosanje dijelova uzorka i mjerenje rezultata. Visina udubljenja izmjerena optičkim profilometrom ili čak kalibriranim indikatorom s brojčanikom govori vam daje li efektivni zazor proizvodi prihvatljivu kvalitetu rubova. KaoKEYENCE tehnička referenca za mjerenje neravninaobjašnjava, 3D optički profileri mogu uhvatiti topografiju pune površine utisnutog ruba u samo jednoj sekundi, identificirajući najviše točke neravnina i njihove lokacije bez pogrešaka u pozicioniranju koje muče konvencionalno ocrtavanje profila. To čini mjerenje srha praktičnim kao alat za provjeru proizvodnje, a ne samo kao laboratorijsku vježbu.
Metalografska-analiza presjeka.Za kritične primjene, rezanje utisnute laminacije kroz rub i poliranje poprečnog-presjeka otkriva puni profil smicanja: dubinu prevrtanja, duljinu brušenja, kut loma i formiranje neravnina. Ova vam metoda pokazuje stvarnu mehaniku loma na djelu i potvrđuje da li vaš zazor proizvodi očekivanu ravnotežu zona brušenja i loma. Spor je i destruktivan, što ga čini alatom za testiranje i provjeru valjanosti, a ne metodom inspekcije proizvodnje. Ali pruža najcjelovitiju sliku izvedbe klirensa i izravno otkriva dubinu plastične deformacije koja pokreće magnetsku mrtvu zonu.
Slijed praktične provjere za novu elektrotehničku čeličnu matricu slijedi logičan slijed: optičko mjerenje pri izradi za potvrdu geometrije, probni rezovi tijekom isprobavanja za provjeru funkcionalne izvedbe i periodično mjerenje srha tijekom proizvodnje za praćenje pomaka-zazora uzrokovanog trošenjem. Svaka metoda hvata različite načine kvara u različitim fazama životnog ciklusa.
Partnerstvo s proizvođačima preciznih kalupa za elektrotehničke primjene čelika
Balansiranje dugog životnog vijeka matrice, niske oštrine, minimalnog rubnog naprezanja i visoke dimenzionalne točnosti u jednoj specifikaciji zazora je inženjerska optimizacija. Ali pouzdano izvršavanje te specifikacije kroz milijune proizvodnih poteza zahtijeva sposobnost graditelja matrice koja nadilazi opću kompetenciju štancanja.
Električne matrice za laminiranje čelika zahtijevaju mogućnosti koje nedostaju mnogim radionicama za matrice opće-namjene: sub-točnost brušenja za zazor-kritične umetke, razumijevanje kako sadržaj silicija utječe na obrasce trošenja i intervale održavanja, iskustvo s arhitekturom progresivnih matrica s više-zazorom koju zahtijeva proizvodnja laminacije motora i sustavi kvalitete koji provjeravaju zazor na razini komponente prije montaže.
Odabir partnera za matricu za električne radove na čeliku svodi se na demonstrirane sposobnosti u specifičnoj domeni primjene. Evo što treba ocijeniti:
- Iskustvo u kalupima za precizno utiskivanje za proizvodnju statora i rotora motora - YICHENpredstavlja primjer ovog kriterija, služeći proizvođačima motora, električnog-čelika i novih-energetskih komponenti s preciznim kalupima za utiskivanje posebno projektiranim za uske tolerancije zazora koje zahtijeva silikonski čelik. Njihov fokus na progresivne matrice statora i rotora znači da je arhitektura specifična za -stanice s više-razmaka- ugrađena u njihovu temeljnu proizvodnu disciplinu, a ne da se tretira kao poseban zahtjev.
- Provjerljiva sposobnost tolerancije- tražite dokumentirane dokaze da trgovina može držati vrijednosti zazora unutar +/-0,003 mm na svim stanicama u progresivnom kalupu. Zatražite uzorke izvješća o inspekciji iz usporedivih projekata električnih čeličnih kalupa.
- Materijalno-poznavanje alata- izrađivač matrica trebao bi preporučiti materijale za bušenje, premaze i intervale ponovnog brušenja na temelju vaše specifične klase elektrotehničkog čelika umjesto primjene općih smjernica. Radionica s iskustvom u radu sa silikonskim čelikom zna da se M19 s 3% silicija troši drugačije od M47 s 1,8%.
- Integrirana mogućnost isprobavanja i provjere valjanosti- graditelji matrica koji pokreću probne rezove na istom stupnju i debljini koju ćete koristiti u proizvodnji, zatim mjere visinu čira i točnost dimenzija prema vašim specifikacijama, isporučuju matrice koje rade pri prvoj ugradnji umjesto da su potrebni tjedni podešavanja na-presi.
- Dokumentacija o održavanju i podrška- partner za precizne matrice pruža specifikacije za oštrenje, postupke oporavka zazora i preporučene intervale pregleda prilagođene vašem obujmu proizvodnje i abrazivnosti materijala.
Razlika u cijeni između opće matrice za utiskivanje i one konstruirane posebno za zahtjeve za razmakom od električnog čelika je značajna pri kupnji. Ali izračun ukupnog troška uključuje otpad od neodgovarajuće kvalitete ruba, kazne za gubitak jezgre zbog prekomjernih mrtvih zona, skraćeni životni vijek matrice zbog netočnog odabira materijala alata i vrijeme inženjera utrošeno na rješavanje problema koje bi ispravno određena matrica spriječila. Kad uzmete u obzir elektromagnetsku izvedbu koja je u pitanju, osobito kod-vrijednih EV pogonskih motora i vrhunskih transformatorskih jezgri, ulaganje u preciznu matricu isplati se kroz laminate koji zapravo isporučuju magnetsku izvedbu koju pretpostavlja vaš dizajn motora ili transformatora.
Dobivanje pravog razmaka od bušilice za električni čelik nije jedna odluka donesena pomoću kalkulatora. To je lanac međusobno povezanih inženjerskih izbora: poznavanje materijala pokreće odabir zazora, vrijednosti zazora prevedene u izvršne specifikacije, specifikacije provjerene funkcionalnim mjerenjem i kvaliteta proizvodnje koja se održava praćenjem trošenja i pravovremenim održavanjem. Svaka karika u tom lancu ovisi o prethodnoj, a cijeli sustav u konačnici ovisi o partnerstvu s proizvođačem kalupa koji razumije da je štancanje elektročelika bitno drugačija disciplina od štancanja konstrukcijskih metala.
Često postavljana pitanja o razmaku od proboja za elektrotehnički čelik
1. Koji je preporučeni razmak između probijača i matrice za električni čelik M19?
M19 elektrotehnički čelik, jedan od najčešće korištenih CRNGO razreda za laminiranje motora, obično ima najbolje rezultate s 5% do 7% zazora po strani debljine materijala. Ovaj raspon objašnjava njegov sadržaj silicija od približno 3%, što ga čini lomljivijim od mekog čelika, ali manje lomljivim od viših-silicijskih CRGO razreda. Točna vrijednost unutar ovog raspona ovisi o debljini laminata, geometriji značajki i tome da li dajete prednost minimalnoj visini srha ili smanjenom naprezanju ruba. Za značajke utora statora gdje je točnost dimenzija kritična, ciljajte prema donjem kraju. Za značajke utora rotora koje će dobiti-liveni aluminij, gornji kraj osigurava dulji vijek trajanja alata s prihvatljivom kvalitetom rubova.
2. Kako razmak od probijanja do matrice utječe na gubitak jezgre motora u električnim čeličnim laminatima?
Zazor izravno utječe na gubitak jezgre kroz dva mehanizma. Prvo, plastična deformacija na svakom reznom rubu stvara magnetski oštećenu zonu gdje propusnost može pasti do 94%, prisiljavajući okolni materijal da nosi više toka pri većem zasićenju i povećava gubitke histereze. Istraživanja pokazuju da ovaj učinak može gotovo udvostručiti gubitke u jezgri u zahvaćenoj zoni. Drugo, prekomjerni zazor povećava visinu srha, što degradira faktor slaganja i smanjuje količinu aktivnog magnetskog materijala po jedinici duljine jezgre. Istraživanja pokazuju da samo optimiziranje zazora može povratiti približno 6% magnetskog gubitka, što ga čini jednim od najisplativijih-poboljšanja učinkovitosti dostupnih bez mijenjanja materijala ili dizajna motora.
3. Zašto tanki-električni čelik zahtijeva drugačija razmatranja zazora od standardne debljine?
Kada debljina slojeva padne ispod 0,3 mm, standardna formula-zazora temeljena na postotku daje apsolutne vrijednosti u jedno-znamenkastom području mikrona. Na primjer, razmak od 5% na materijalu od 0,15 mm iznosi samo 7,5 mikrona po strani. Na ovoj razini, normalne proizvodne varijable kao što su deformacija alata, toplinska ekspanzija, poravnanje preše i konzistencija ponovnog brušenja svaka doprinosi 1-2 mikrona nesigurnosti, zajedno trošeći većinu proračuna tolerancije. Pogreška od 3 mikrona na materijalu od 0,15 mm pomiče efektivni zazor s 5% na 7%, što potencijalno u potpunosti premašuje prihvatljivi prozor. To zahtijeva iznimnu preciznost proizvodnje kalupa i čini sposobnost proizvođača kalupa jednako važnom kao i sama specifikacija zazora.
4. Koja je razlika između CRGO i CRNGO zahtjeva za odobrenje?
CRGO (z{0}}orijentirani) čelici koji se koriste u transformatorskim jezgrama zahtijevaju manji zazor, obično 3% do 5% po strani, jer je njihova poravnata kristalna struktura izuzetno osjetljiva na napetost ruba koja remeti pažljivo projektirane uzorke magnetske domene. Pukotine u CRGO imaju tendenciju da slijede preferencijalne ravnine duž granica zrna, čineći ponašanje loma manje predvidljivim pri većim razmacima. CRNGO (ne-zrna-orijentirani) čelici koji se koriste u motornim laminatima toleriraju širi raspon od 5% do 8% po strani jer se njihova nasumična raspodjela zrna lomi ravnomjernije u svim smjerovima. Izotropna struktura znači da smjer rezanja u odnosu na poravnanje zrna nije zabrinjavajući, dajući dizajnerima matrice veću fleksibilnost u odabiru zazora.
5. Kako nadzirete pomicanje zazora od probojca do matrice tijekom proizvodnje elektrotehničkog čelika?
Mjerenje visine srha je najpraktičnija neizravna metoda za praćenje pomaka zazora uzrokovanog trošenjem alata. Kako se rubovi bušilice i matrice troše zbog abrazivne prirode silikonskog čelika, učinkoviti zazor postupno se povećava, uzrokujući proporcionalno povećanje visine srha. Uspostava grafikona trenda neravnina u odnosu na broj udaraca otkriva vašu specifičnu krivulju trošenja. Kada se nagib poveća, to signalizira da su se zaštitni premazi istrošili i da se osnovni materijal izravno razgrađuje. Za visoke-silicijeve kvalitete kao što je M19, mjerenje svakih 50 000 do 100 000 poteza hvata pomak prije nego što ugrozi kvalitetu laminacije. Metalografska-analiza presjeka tijekom probe utvrđuje osnovni profil loma, dok optički profileri omogućuju brzu proizvodnu{12}}provjeru poda.


