


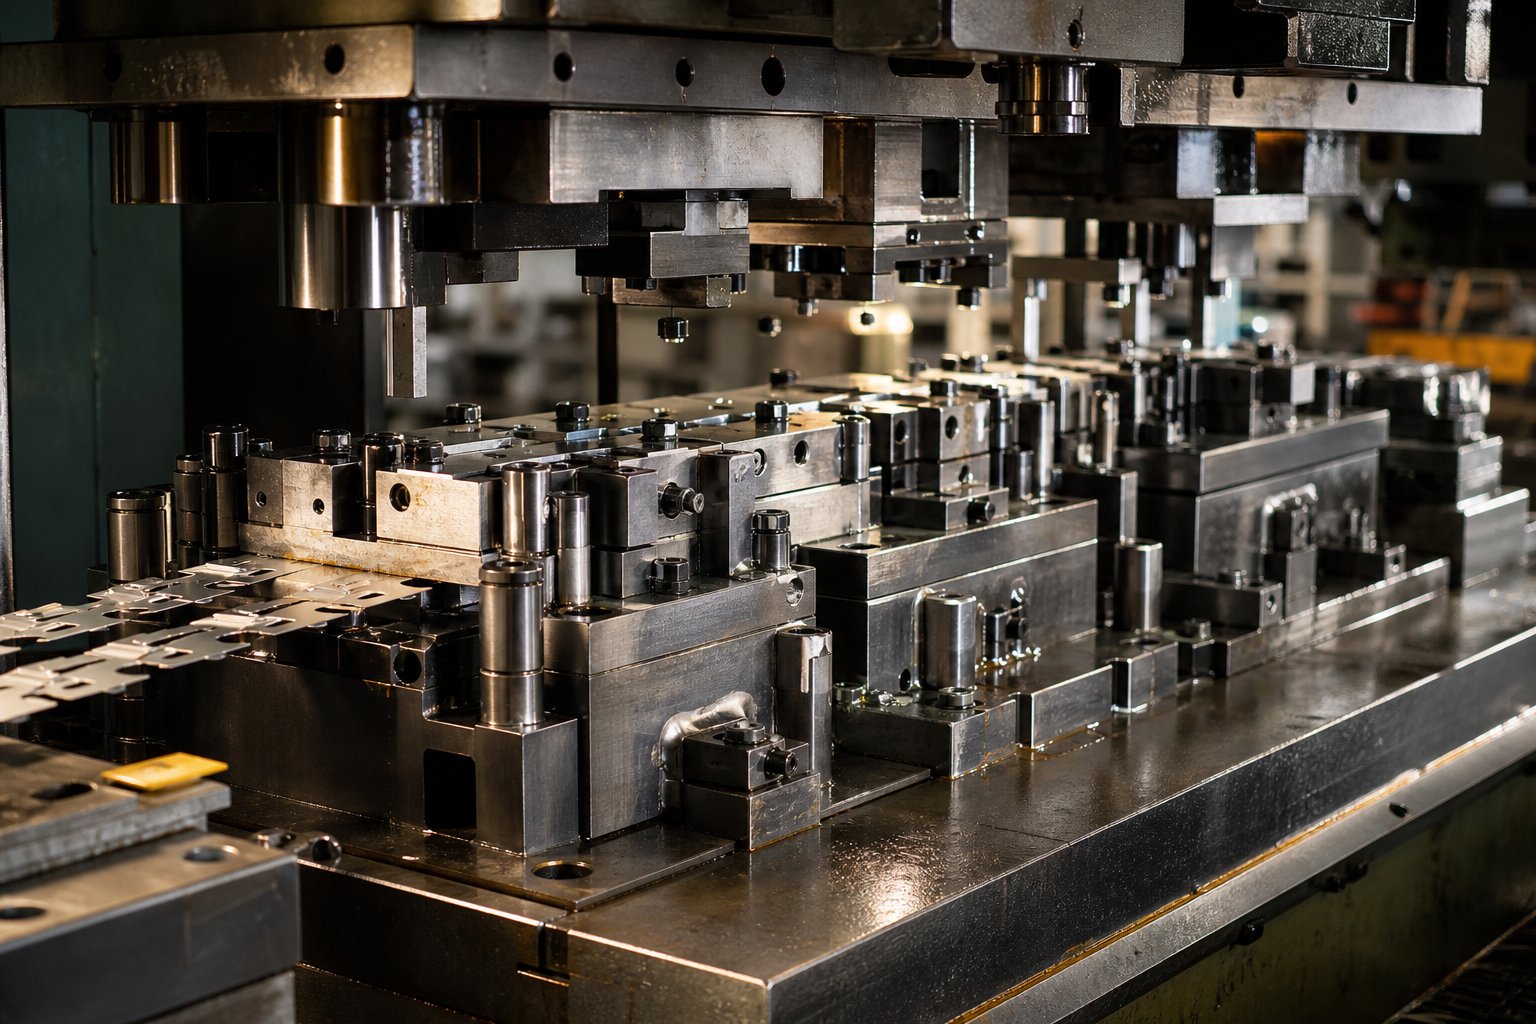
Što je dizajn kalupa za progresivno utiskivanje?
Takošto je progresivna matrica, točno? Progresivna matrica jedan je alat koji sadrži više stanica poredanih u slijedu, od kojih svaka izvodi određenu operaciju oblikovanja-probijanje, izrezivanje, savijanje, kovanje ili obrezivanje-na metalnoj traci dok napreduje za jednu duljinu koraka po hodu preše. Traka se dovodi iz zavojnice, kreće se kroz stanice, a gotovi dio izlazi na krajnjoj stanici. Dizajn matrice za progresivno utiskivanje je inženjerska disciplina usmjerena na planiranje ovog slijeda stanica, rasporeda trake i geometrije alata tako da se svaka operacija nadograđuje na posljednju bez uklanjanja obratka s trake do rezanja.
Zamislite dio koji treba probušiti šest rupa, oblikovati dva zavoja i obrezati vanjski profil. Umjesto rukovanja tim dijelom na različitim strojevima, progresivna matrica obrađuje sve to u jednom kontinuiranom ciklusu prešanja. Traka djeluje i kao sirovina i kao nosač dijelova, što eliminira ručne prijenose i održava vrijeme ciklusa kratkim.
Definiranje dizajna kalupa za progresivno utiskivanje
U svojoj srži, progresivni dizajn matrice rješava problem sekvenciranja: kako razdvojiti gotov dio na diskretne korake oblikovanja, rasporediti te korake po stanicama i održati traku stabilnom tijekom cijelog? Svaka stanica radi jedan posao-ili malu grupu povezanih poslova-dok traka indeksira prema naprijed. Radni komad ostaje povezan s nosačem sve dok ga zadnja stanica ne odvoji. Ovaj pristup omogućuje progresivno utiskivanje za proizvodnju složenih geometrija pri brzinama koje alati za jednu-operaciju jednostavno ne mogu usporediti.
Kako se progresivne matrice razlikuju od složenih i prijenosnih matrica
Inženjeri često važu tri vrste matrica kada planiraju program žigosanja. Razlike se svode na to kako se izradak kreće kroz proces i koju razinu složenosti svaka metoda podržava.
| Kriteriji | Progresivni Die | Složena matrica | Prijenosna matrica |
|---|---|---|---|
| Operacije po udaru | Jedna operacija po stanici, više stanica po udaru | Više operacija u jednom taktu na jednoj stanici | Jedna operacija po stanici, dio se prenosi mehanički |
| Složenost dijela | Umjereno do visoko (probijanje, savijanje, oblikovanje, crtanje) | Niska do umjerena (ravni dijelovi, jedno-ravni rezovi) | Visoko (duboko crtanje, veliki oblici, složeni 3D oblici) |
| Brzina proizvodnje | Visok-kontinuirani dovod zavojnice, minimalno rukovanje | Umjeren-jedan potez, ali sporije izbacivanje na većim dijelovima | Umjeren-mehanički prijenos dodaje vrijeme ciklusa |
| Tipična prikladnost volumena | Srednja do vrlo velika glasnoća | Slaba do srednja glasnoća | Srednja do velika glasnoća |
Složeno utiskivanje izvodi sve operacije rezanja istovremeno u jednom potezu pritiska, što ga čini učinkovitim za jednostavnije ravne dijelove kao što su podloške ili električne laminacije. S druge strane, matrice za prijenos odvajaju proizvod od trake rano i premještaju ga između neovisnih stanica pomoću mehaničkih prstiju-što bolje pristaje kada duboko izvlačenje ili velika veličina dijela čine nošenje trake nepraktičnim.
Zašto je progresivni dizajn kalupa važan za-veliku proizvodnju
Ekonomski argument za alate s progresivnim kalupom je jasan: mijenjate više početne troškove alata za dramatično niže-cijene dijela u velikom obimu. Budući da se više operacija odvija unutar jednog seta kalupa, eliminirate rukovanje dijelovima između strojeva, smanjujete rad i minimizirate rad-u-inventaru procesa. Ponovljivost ostaje čvrsta budući da svaki dio slijedi identičan slijed stanica pod kontroliranim uvjetima tiska.
Za proizvodne inženjere koji ciljaju godišnje količine u stotinama tisuća ili milijunima, progresivno žigosanje često predstavlja put s najnižim ukupnim troškovima-posebno kada je dizajn dijela stabilan i sekundarne operacije mogu se u potpunosti odvojiti od procesa.
Ta se troškovna prednost, međutim, materijalizira samo kada geometrija dijela stvarno odgovara procesu. Ne može svaki oblik voziti stazom kroz deset postaja bez gubitka stabilnosti-i ta je procjena mjesto gdje većina dizajnerskih projekata ili dobiva na zamahu ili odustaje.
Analiza geometrije dijela i izvedivost DFM-a
Svakiprojekt dizajna kalupa za žigosanjepočinje ispisom dijela-a geometrija na tom ispisu govori vam hoće li progresivni pristup uspjeti ili neće uspjeti. Inženjeri ne gledaju samo oblik i pogađaju. Primjenjuju sustavni skup kriterija dizajna za proizvodnost kako bi odredili može li dio ostati na traci, pravilno se oblikovati preko stanica i zadržati tolerancije bez potrebe za skupim sekundarnim radom.
Procjena geometrije dijela za prikladnost progresivnog kalupa
Kada prvi put procjenjujete prikladnost ispisa za progresivni kalup, postavljate pregršt kritičnih pitanja. Može li dio ostati pričvršćen na noseću traku kroz sve faze oblikovanja bez gubitka stabilnosti? Ima li dovoljno materijala između elemenata za održavanje strukturalnog integriteta u dijelovima kalupa? Zahtijevaju li tolerancije nešto više od onoga što se in-operacijama može postići?
Posebni DFM kriteriji vode tu procjenu. Promjer rupa trebao bi biti barem jedan puta veći od debljine materijala, a rupe bi trebale biti najmanje dva puta veće od debljine materijala od bilo kojeg ruba ili oblikovanog elementa kako bi se spriječilo izobličenje. Unutarnji radijusi savijanja moraju biti jednaki ili veći od debljine materijala kako bi se izbjeglo pucanje. Simetrija je važna jer uravnoteženi dijelovi predvidljivije prolaze kroz traku. Omjeri dubine crtanja-i-promjera određuju može li se forma pojaviti u jednoj stanici ili je treba inscenirati. A orijentacija smjera zrna u odnosu na osi savijanja izravno utječe na rizik od loma-savijanja okomita na smjer kotrljanja imaju najbolji učinak.
Kako složenost značajki potiče broj postaja
Ovdje dizajn matrice za metalno utiskivanje postaje zanimljiv. Svaka posebna značajka s vaše strane-svaka rupa, zavoj, oblik, zarez ili rez-potencijalno zahtijeva vlastitu stanicu. Ali to nije jednostavan odnos-na-jedan.
Rupe za-blizinu, na primjer, ne mogu se uvijek probušiti na istoj stanici. Ako dvije rupe stoje preblizu jedna drugoj, istovremeno bušenje obje slabi dio matrice između njih i riskira izvlačenje ili skretanje bušilice. Njihovo razdvajanje na dvije stanice rješava strukturni problem. Slično tome, savijanje u blizini probušene rupe zahtijeva redoslijed: prvo probušite, a zatim savijte kasnije, jer savijanje u blizini svježe probušene rupe iskrivljuje geometriju rupe.
Za složene dijelove iskusni inženjeri često dizajniraju u jednom ili dvaslijepe stanice-prazna mjesta rezervirana za buduće preinake ako dio ne označi ispravne dimenzije tijekom isprobavanja. Ovo je praktična zaštita koja izbjegava skupu preradu dovršene matrice za utiskivanje.
Crvene zastavice izvedivosti i modifikacije dizajna
Ne pripada svaki dio u matricu za progresivno utiskivanje. Određene geometrijske karakteristike rano signaliziraju probleme, a njihovo otkrivanje prije nego što se posveti dizajnu značajno štedi vrijeme i troškove. Pazite na ove uobičajene crvene zastavice:
- Duboko izvlačenje koje premašuje granice mogućnosti oblikovanja materijala-kada omjeri dubine izvlačenja-na-promjer premašuju ono što mogu postići pojedinačne ili stupnjevite stanice, matrica za prijenos često postaje stabilniji izbor
- Izuzetno uske tolerancije koje premašuju -mogućnost matrice, prisiljavajući sekundarno brušenje, strojnu obradu ili inspekcijske operacije koje poništavaju prednost brzine
- Asimetrične značajke stvaraju neuravnotežene bočne sile na traci, što dovodi do lutanja trake i progresivnog pogrešnog registriranja na postajama
- Debeli materijali ograničavaju gustoću stanica-veći zalihi zahtijevaju veće razmake-do-matrice, veće dijelove kalupa i veću tonažu, što fizički razdvaja stanice i povećava duljinu kalupa
- Velika veličina dijela u odnosu na širinu trake, što zadržavanje nosača čini nestabilnim kroz višestruke faze oblikovanja
Kada uočite ove probleme, pravi potez nije uvijek napuštanje progresivnog koncepta. Često se preporučuju modifikacije dizajna dijela-dodavanje reljefnog zareza, ublažavanje ne-kritične tolerancije, prilagođavanje lokacije značajke za pola milimetra-transformira rubni dio u onaj koji je potpuno progresivan-die friendly. Najbolji programi za žigosanje tretiraju DFM kao kolaboracijsku petlju između dizajnera dijelova i inženjera kalupa, a ne jednosmjernu-primopredaju.
Naravno, potvrda izvedivosti samo je prva prekretnica. Pravi inženjerski izazov počinje kada tu geometriju prevedete u raspored trake-odlučujući točno kako materijal teče, gdje svaka operacija slijeće i kako se stanice slažu zajedno da tvore potpuni dio bez iskrivljavanja onoga što je bilo prije.
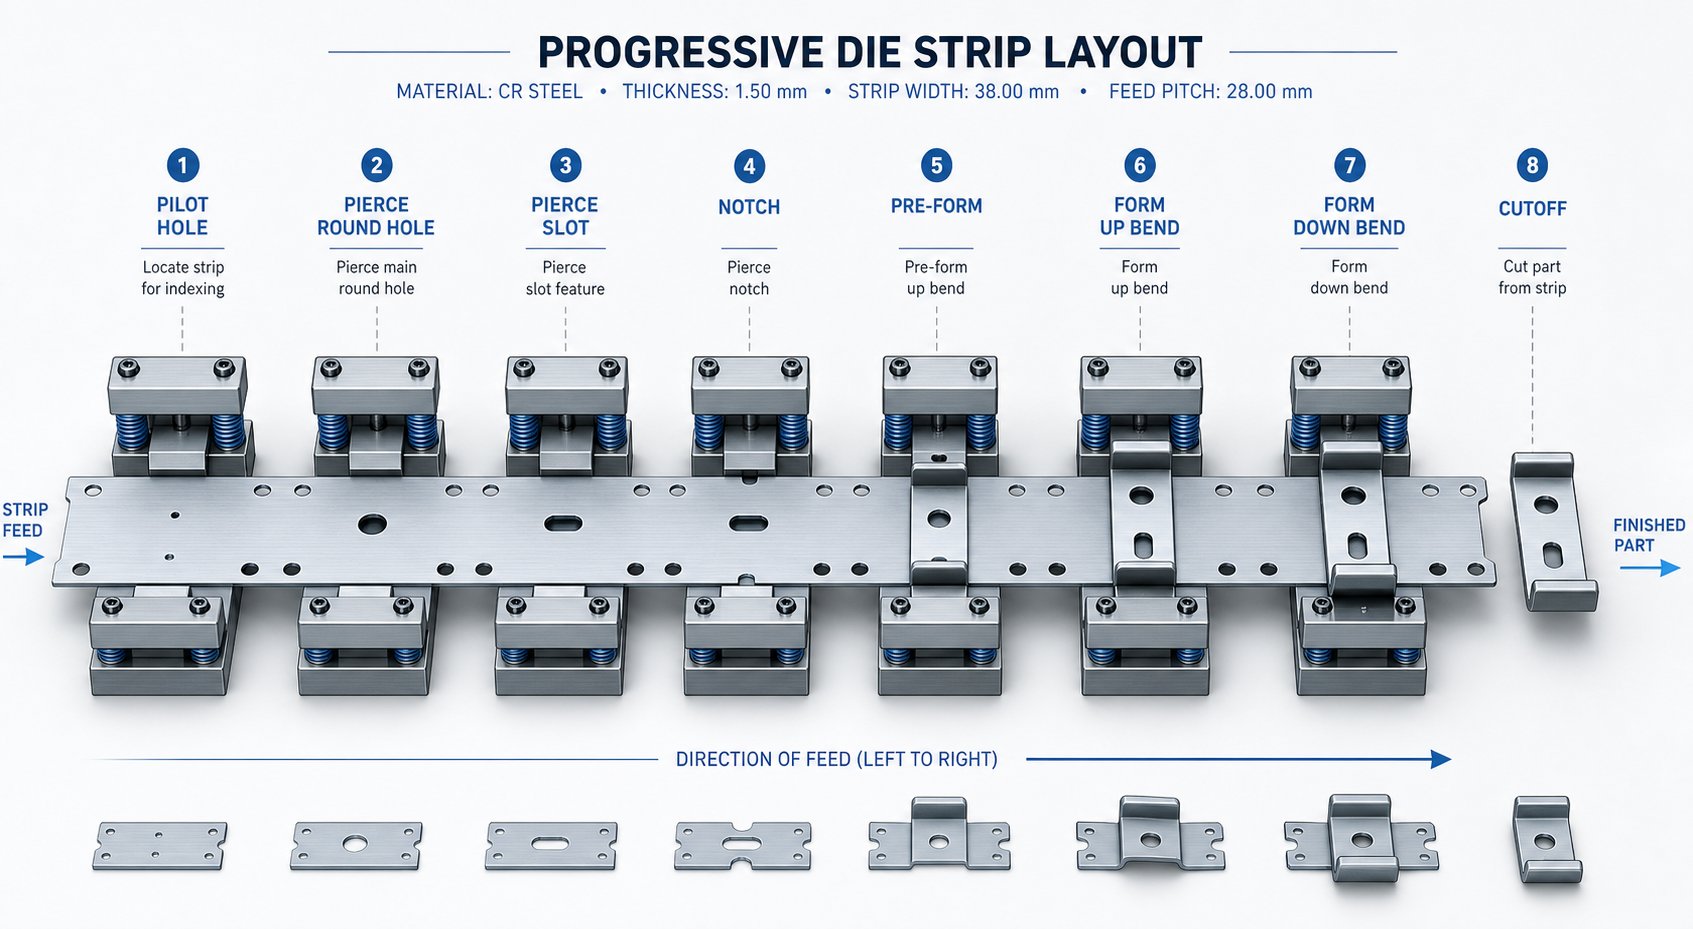
Razvoj izgleda trake i sekvenciranje stanica
Raspored trake je mjesto gdje se proces progresivnog utiskivanja spaja ili raspada. To je glavni plan koji definira kako se sirove zavojnice pretvaraju u gotove dijelove-stanicu po stanicu, korak po korak. Svaka odluka o veličini kalupa, odabiru tiska, troškovima materijala i točnosti dimenzija proizlazi izravno iz ovog jedinstvenog dokumenta. Ispravite to i imat ćete stabilan proizvodni-sustav velike brzine. Pogriješite i lovit ćete probleme kroz svaku nizvodnu fazu izgradnje.
Osnove rasporeda trake i korištenje materijala
Tri broja definiraju raspored trake na najosnovnijoj razini: širina trake, korak (udaljenost koju traka napreduje po udarcu) i postotak iskorištenja materijala. Inženjeri određuju širinu trake dodavanjem maksimalne dimenzije dijela poprečno u smjeru dodavanja, plus nosivi materijal na jednoj ili obje strane, plus minimalne širine mosta između ruba dijela i ruba trake. Azajedničko pravilopostavlja minimalnu debljinu mosta na 1,25 do 1,5 puta debljinu materijala-dovoljno tanak za očuvanje materijala, dovoljno debeo da spriječi uvijanje otpadaka i zaglavljivanje matrice.
Nagib se izračunava na sličan način: duljina dijela u smjeru dodavanja plus most između uzastopnih dijelova. Cilj za dobro-projektirane progresivne alate za matrice je iskorištenje materijala iznad 75%, što znači da manje od četvrtine svitka postaje otpad. Postizanje tog cilja često znači procjenu kutnog ugniježđivanja, rasporeda s više-redova ili okretanje orijentacije dijela na traci kako bi se zatvorili razmaci između praznih profila.
Smjer zrna dodaje još jedno ograničenje. Metalna traka ima smjer kotrljanja, a zavoji usmjereni paralelno s vlaknima su skloniji pucanju. Gdje god je to moguće, raspored usmjerava kritične osi savijanja okomito na smjer zrna. Kada dio ima zavoje u više smjerova, dajete prioritet najstrožem zavoju ili najmanjem radijusu za povoljno poravnanje zrna.
Logika sekvenciranja stanica i redoslijed rada
Zašto je redoslijed operacija toliko važan? Jer oblikovanje metala pogrešnim redoslijedom iskrivljuje značajke dovršene u ranijim fazama. Zamislite da bušite preciznu rupu, a zatim savijate prirubnicu tik uz nju-savijanje rasteže materijal i izvlači tu rupu iz kruga. Pravilnim redoslijedom operacija (prvo probušite, zatim savijte nizvodno) i u potpunosti ćete izbjeći izobličenje.
Tipični slijed stanica za više-dio u progresivnim kalupima slijedi ovu logiku:
- Pilot rupe i urezi nosača{0}}uspostavljaju registraciju i praćenje trake od prvog poteza
- Unutarnje bušenje-probušite sve rupe i proreze dok je traka još ravna, prije nego bilo kakvo oblikovanje izobliči okolni materijal
- Operacije koplja i oblika-djelomični rezovi koji stvaraju jezičke ili otvore, nakon čega slijede početna savijanja
- Operacije crtanja-dublje forme koje povlače materijal, raspoređene na više stanica ako dubina to zahtijeva
- Završno podrezivanje i odsijecanje-odvajaju gotovi dio od nosača kao zadnja operacija
Odsijecanje je uvijek posljednje jer traka nosača mora fizički držati dio kroz svaku prethodnu stanicu. Pilot rupe su prve jer se svaka sljedeća stanica oslanja na pilote da točno registriraju traku. Ovo nije proizvoljno-to je inženjerska logika koja održava stroge tolerancije položaja na, možda, osam, deset ili čak dvadeset stanica alata za pozornicu.
Uravnoteženje sila diljem pojasa
Evo faktora koji mnogi inženjeri zanemaruju tijekom razvoja izgleda: ravnoteža sila. Svaki proboj, svaka stanica za oblikovanje i svaka operacija zatvaranje generira silu na određenom mjestu po širini trake. Ako se te sile koncentriraju na jednoj strani, klizač za prešu se okreće bočno-uzrokujući neravnomjerno trošenje, neusklađenost udarca i ubrzanu degradaciju matrice.
Časopis MetalFormingopisuje ovo kao problem "momenta preokreta": izračunate silu svake stanice i pomnožite je s njezinom udaljenošću od središnje linije tiska. Zbroj tih trenutaka trebao bi se približiti nuli. Kada se to ne dogodi, dizajner matrice može pomaknuti raspored trake izvan-središta u odnosu na klizač za prešu ili primijeniti kutove smicanja za odabir probijanja kako bi pomaknuo vrhove sile i smanjio neravnotežu.
Asimetrični dijelovi čine ovo posebno izazovnim. Dio sa značajkama grupiranim na jednoj strani prirodno stvara neuravnotežene sile rezanja. Rješenja uključuju pokretanje dvaju dijelova koji se zrcalno prikazuju preko središnje crte trake (dva-reda obrnuti raspored), dodavanje lažnih stanica s izjednačavajućim udarcima na svijetloj strani ili strateški slijed teških-operacija rezanja jedne nasuprot drugima. Cilj je uvijek isti: održavati bočne sile uravnoteženima tako da traka ide ravno i da matrica radi bez preranog trošenja.
Sa zaključanim rasporedom trake-stanice su poredane, iskorištenje materijala optimizirano, sile uravnotežene-sljedeća kritična varijabla je način na koji matrica stupa u interakciju sa samim materijalom. Različite legure zahtijevaju bitno različite zazore, pritiske i strategije kompenzacije koje preoblikuju alat iznutra prema van.
Zazor matrice i-specifične prilagodbe dizajna materijala
Savršeno raspoređen raspored trake ne znači ništa ako je razmak-do-matrice pogrešan za materijal koji režete. Zazor-razmak između reznog ruba probijača i reznog ruba gumba matrice, izražen kao postotak debljine materijala po strani-kontrolira kvalitetu ruba, vijek trajanja alata, pa čak i hoće li čepovi ostati u matrici ili vakuumu-prianjati natrag na izbijač koji se uvlači. Ipak, odobrenje nije jedan univerzalni broj. Značajno se pomiče na temelju legure koja se nalazi na površini matrice.
Odabir zazora matrice i njegov utjecaj na kvalitetu rubova
Kad udarac uđe u materijal, ne reže ga čisto kao nož. Pokreće lom i s ruba bušilice i s ruba matrice. Točan razmak osigurava da se te linije loma susreću u sredini, stvarajući rub dijela s čistom reznom trakom i minimalnim neravninama. Preusko, i dobivate sekundarno smicanje-dvostruki-izgled-zajedno s dramatično većim silama probijanja i ubrzanim trošenjem alata. Previše je labav, a na rubu dijela stvaraju se pretjerano prevrtanje i neravnine, a metak se može nagnuti i povući natrag s udarcem.
Opće industrijsko pravilo počinje s otprilike 10% debljine materijala po strani, ali istraživanja pokazuju da povećanje na 11-20% za određene materijale značajno produljuje vijek trajanja alata bez značajne degradacije kvalitete rubova. Pravi odgovor ovisi o vrsti materijala i tvrdoći. Evo što iskusni inženjeri kalupa za metalno utiskivanje obično navode:
| Materijal obratka | Zazor po strani (meko/žareno) | Razmak po strani (tvrdo/obrađeno-očvrsnuto) |
|---|---|---|
| Aluminij | 10% | 20% |
| Mjed / bakar | 6% | 15% |
| Blagi čelik (nisko-ugljik) | 10% | 12% |
| Nehrđajući čelik | 15% | 20% |
| Čelik-visoke čvrstoće (HSLA/AHSS) | 18% | 20%+ |
Obratite pažnju na raspon. Primjene progresivnog utiskivanja aluminija mogu se izvući s manjim razmacima u mekom stanju jer se aluminij čisto lomi pod manjim smičnim naprezanjem. Mjedeni progresivni utiskivani i bakreni dijelovi s progresivnim utiskivanjem koriste najmanje zazore od svih uobičajenih materijala-samo 6% po strani u žarenim uvjetima-jer se bakrene legure režu s minimalnim širenjem loma i daju izvrsnu završnu obradu rubova. Progresivno utiskivanje ugljičnog čelika nalazi se u sredini, dok se nehrđajući čelik i visoko-čvrstoće guraju prema širokom kraju spektra kako bi upravljali svojom većom otpornošću na rezanje.
Jedna zanemarena posljedica odabira zazora: zadržavanje puževa. Veći razmak stvara žljeb koji tijesno pristaje u gumb matrice, što zapravo pomaže da se drži na mjestu. Otvorite zazor i puževi će labavije sjediti u džepu, povećavajući rizik da će se vratiti na lice udarca. Dizajneri se tome suprotstavljaju značajkama za zadržavanje puževa-kutnim reljefom u stijenkama gumba matrice ili vakuumskim kanalima ispod površine rezanja.
Projektiranje za nehrđajući čelik i-legure visoke čvrstoće
Progresivno žigosanje od nehrđajućeg čelika predstavlja poseban skup inženjerskih izazova koji se provlače kroz svaki aspekt matrice. Materijal se -brzo stvrdnjava tijekom oblikovanja, što znači da svaki sljedeći udarac malo povećava čvrstoću zone oko deformiranog područja. Sile probijanja su 40-60% veće od ekvivalentne{6}}debljine mekog čelika. Trošenje alata se ubrzava-posebice kod probijanja koja opetovano dolaze u kontakt s očvrslom rubnom zonom.
Dizajnirane protumjere za progresivno utiskivanje metala u nehrđajućem i AHSS stupnju uključuju:
- Povećani razmak matrice (15-20%+ po strani) za smanjenje sile rezanja i odgodu nagrizanja
- Jači pritisak opruge skidača kako bi se osigurala pozitivna kontrola skidanja u odnosu na povećanu silu skidanja od rada-očvrslog materijala koji zahvaća probijač
- Umetci od tvrdog metala ili PM alatnog čelika za izbijače i gumbe za matrice u-postajama s visokim{0}}trošenjem, zamjenjujući konvencionalni D2 gdje količina proizvodnje opravdava troškove
- Površinski premazi (TiN, TiCN ili AlCrN) na izbojcima za smanjenje trošenja ljepila i nagrizanja u primjenama od nehrđajućeg čelika
- Smanjena gustoća stanica-Razmak između stanica kako bi se prilagodile većim dijelovima kalupa i težim pomoćnim pločama potrebnim za otpornost na veće sile rezanja
Neto učinak? Progresivna matrica dizajnirana za nehrđajući čelik 304 bit će fizički veća, zahtijevat će veću tonažu i zahtijevat će češće održavanje od one izrađene za istu geometriju dijela od mekog čelika. Ovo nisu male prilagodbe-one iz temelja preoblikuju matricu.
Strategije kompenzacije povratnog povrata prema materijalu
Svaki se metal savija malo dalje od mjesta gdje ostaje. Kada se izbijač povuče, obradak se vraća u prvobitno ravno stanje za iznos koji je određen omjerom granice razvlačenja i modula elastičnosti. Materijali visoke -čvrstoće više se vraćaju jer imaju veću granicu tečenja u odnosu na svoju krutost. Aluminij se manje opružuje u apsolutnom smislu, ali je zahtjevniji jer njegov niži modul znači da postotak elastičnog oporavka može biti nepredvidiv u različitim stanjima legure.
Inženjeri kompenziraju koristeći tri primarne strategije:
- Prekomjerno savijanje-dizajniranje geometrije proboja da se savije iznad ciljanog kuta tako da se dio opusti natrag na nominalni. Dio koji zahtijeva savijanje od 90-stupnjeva u čeliku visoke čvrstoće možda će trebati bušiti brušenje na 87 ili 85 stupnjeva, ovisno o izmjerenom opružnom povratu legure.
- Donja površina (kovanje zone savijanja)-primjena dovoljne tonaže za plastičnu deformaciju materijala kroz njegovu punu debljinu na vrhu savijanja, što eliminira elastični sloj za oporavak. Ovo dobro funkcionira za progresivno utiskivanje ugljičnog čelika, ali zahtijeva znatno veću silu prešanja.
- Koračno savijanje preko više stanica-uzimajući zavoj od 90-stupnjeva u dva ili tri koraka, pri čemu je svaki stupanj blago savijen. Ovo raspodjeljuje naprezanje oblikovanja i daje predvidljivije rezultate u materijalima s visokim stupnjem otvrdnjavanja.
Za meki čelik i mesing, empirijska pravila kompenzacije prikupljena tijekom desetljeća iskustva u -radionici općenito daju točne rezultate. Pregnete se za 1-3 stupnja i blizu ste. Ali za nehrđajući čelik, AHSS kvalitete i-aluminijske legure visoke čvrstoće ta pravila nisu u skladu. Opruga postaje nelinearna i osjetljiva na varijacije serije materijala. Ovo je mjesto gdje softver za simulaciju oblikovanja zaslužuje svoje modele-FEA-temeljene koji predviđaju opružni povrat na temelju stvarnih krivulja naprezanja i deformacija, a ne aproksimacija iz priručnika.
Praktičan zaključak: izbor materijala ne mijenja samo leguru koju naručujete u servisnom centru. Preoblikuje zazore, tonažu preše, materijale alata, kompenzaciju savijanja i intervale održavanja kroz cijelu matricu. A taj utjecaj materijala proteže se izvan umetaka za rezanje i oblikovanje-on izravno utječe na to kako se traka prenosi, vodi i registrira od stanice do stanice.
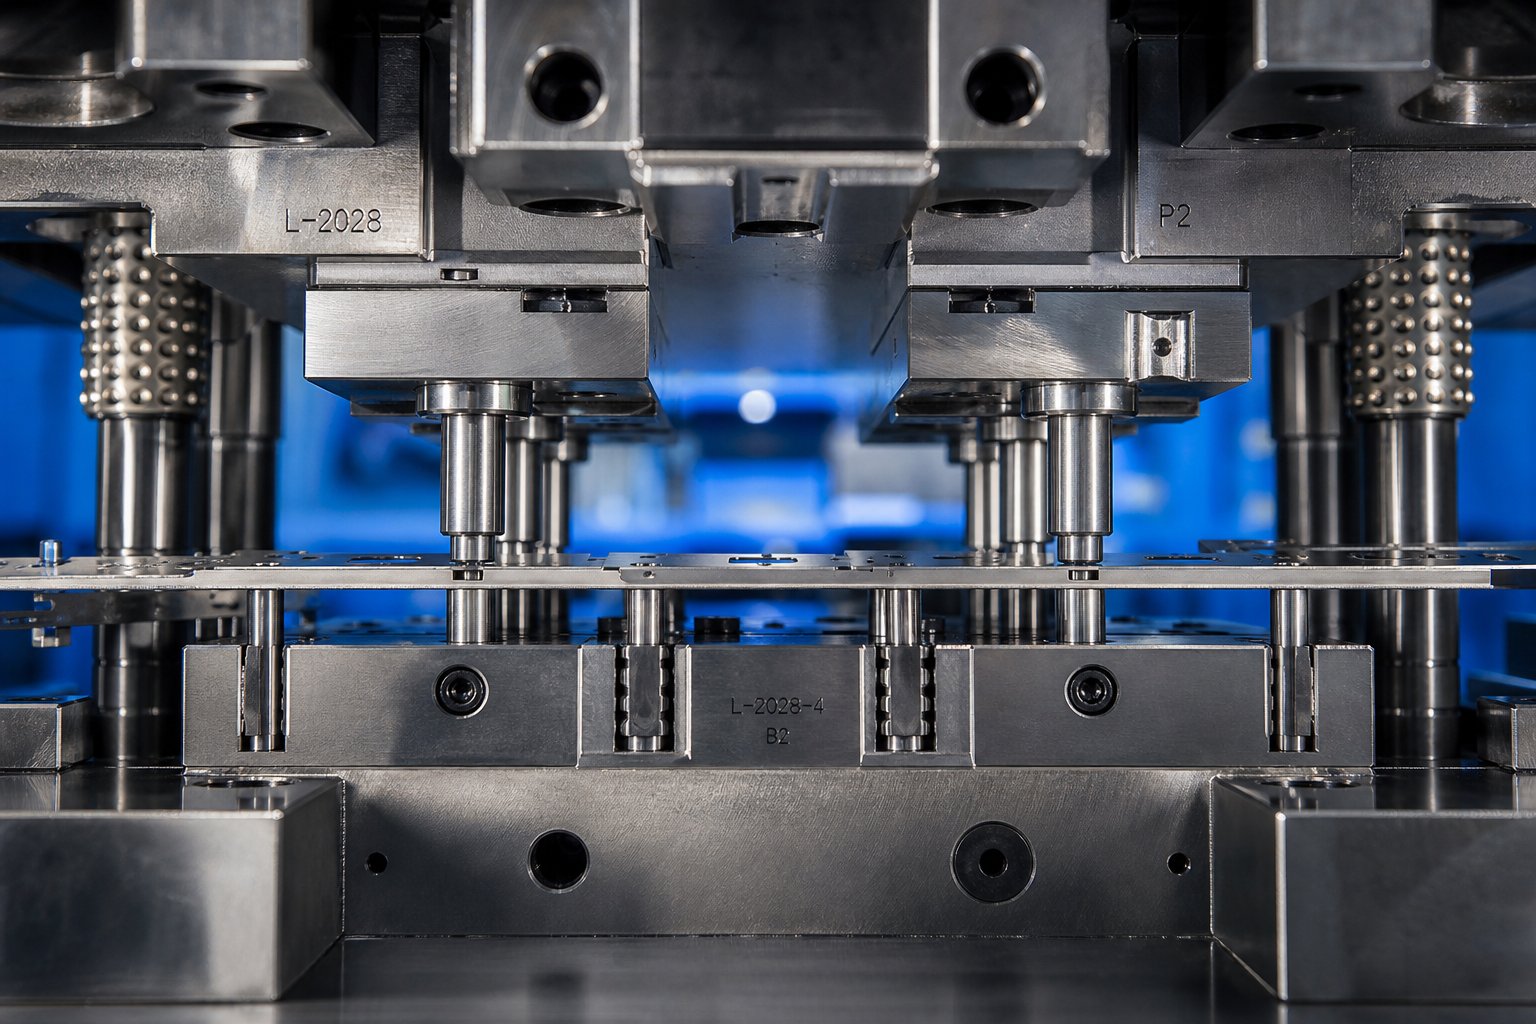
Dizajn prijevoznika i strategija postavljanja pilota
Nosači trake i pilotske igle rijetko dobivaju pozornost koju zaslužuju u raspravama o progresivnim matricama-ipak ova dva elementa određuju hoće li set matrica za utiskivanje proizvoditi dijelove unutar tolerancije ili generirati otpad pune kutije. Nosač drži dio kroz svaku fazu oblikovanja. Piloti ga pozicioniraju s mikronskom-točnošću na svakoj stanici. Zajedno, oni tvore nevidljivu infrastrukturu koja čini progresivne matrice za žigosanje funkcioniraju kao precizni instrumenti, a ne alati za tupu silu.
Vrste nosača trake i kriteriji za odabir
Nosač je dio materijala trake koji povezuje svaki dio za razvijanje sa zavojnicom dok se kreće kroz matricu. Žrtvovan je-odbačen kao otpad nakon rezanja-ali njegov dizajn upravlja stabilnošću trake, iskorištenjem materijala i slobodom oblikovanja na svakoj stanici. Tri primarne konfiguracije pokrivaju većinu aplikacija alata za progresivno žigosanje:
A središnji nosačvodi mrežu materijala niz sredinu trake, s dijelovima oblikovanim na obje strane. Ajednostrani-nosačpričvršćuje dio na materijal na jednom rubu trake, ostavljajući ostale tri strane dostupnima za rezanje i oblikovanje. Advostruki (dvostrani-strani) nosačzadržava materijal na oba ruba trake, vješajući dio između njih.
Svaki tip odgovara različitim geometrijama dijelova i zahtjevima procesa. Izbor ovisi o tome kako dio izgleda, koliko je potrebno oblikovanje i kako se sile raspoređuju po širini trake.
| Kriteriji | Središnji nosač | Jedno-bočni nosač | Dvostruki (dvostrani-strani) nosač |
|---|---|---|---|
| Iskorištenje materijala | Umjerena-središnja mreža dodaje širinu | Visok-minimalni otpad na otvorenoj strani | Donji-materijal rezerviran na oba ruba |
| Stabilnost trake | Dobar za simetrične dijelove | Donji-neuravnoteženi priključak stvara bočno povlačenje | Izvrsna-uravnotežena potpora otporna je na uvijanje i nagib |
| Prikladnost za asimetrične dijelove | Ograničeno-najbolje funkcionira sa zrcalnom ili simetričnom geometrijom | Dobar-dio slobodno visi s jedne strane | Izvrsno-uravnoteženo držanje kompenzira asimetrične sile |
| Tipične primjene | Simetrični ravni dijelovi, električni kontakti, jednostavni nosači | Mali konektori, terminali, dijelovi s oblikovanjem na tri strane | Veliki dijelovi, duboko-vučene ljuske, teško oblikovanje, široke praznine |
Kako birate? Počnite s geometrijom dijela i zahtjevima za odsijecanje. Simetrični dijelovi s umjerenim oblikovanjem često se prirodno spajaju sa središnjim nosačima-mreža pruža uravnoteženu podršku i pojednostavljuje praćenje trake. Ali kada dio zahtijeva duboko oblikovanje ili izvlačenje, astretch web nosačkonfiguracija postaje neophodna kako bi se omogućilo slobodno strujanje metala bez narušavanja udaljenosti koraka između uzastopnih dijelova. Dvostruki nosači ovdje su izvrsni jer učvršćuju obje strane trake, sprječavajući ozbiljno nagnutost i uvijanje do kojih bi inače došlo te-jednostranim oblikovanjem.
Jednostrani-nosači povećavaju pristup materijalu, ali dolaze s kompromisom: asimetrično pričvršćivanje stvara nejednake sile skidanja koje mogu povući traku ustranu. U matrici za utiskivanje lima koja radi pri 200+ udaraca u minuti, čak i mali bočni pomak se brzo javlja. Inženjeri koji koriste jedno-strane nosače obično dodaju sekundarne vodilice ili značajke stabilizacije kako bi se suprotstavili ovoj tendenciji.
Snaga nosača također je važna. Mreža mora izdržati silu uvlačenja na svim stanicama bez savijanja ili kidanja-otprilike 10% ukupne težine trake pomnoženo s brojem napredovanja, prema autoritetima za dizajn matrice za utiskivanje. Ne postoji univerzalna formula za dimenzioniranje nosača, pa se iskusni dizajneri oslanjaju na vrstu materijala, debljinu i ozbiljnost operacija oblikovanja kako bi postavili širinu i geometriju mreže.
Strategija postavljanja pilot igle za točnost stanice
Piloti su brušeni čelični klinovi montirani u gornju matricu koji se spuštaju u prethodno-probušene rupe u traci prije nego bilo koji drugi alat zahvati materijal. Njihov je posao jednostavan, ali kritičan: silom postavite traku u točan položaj X-Y prije nego što započne probijanje ili oblikovanje. Bez njih,-netočnost valjaka bi se nakupljala od stanice do stanice sve dok pozicione pogreške ne bi premašile tolerancije dijelova.
Zamislite to na ovaj način-dodavač pruža grubo pozicioniranje, pomičući traku na približnu lokaciju. Piloti zatim izvode finu korekciju, fizički gurajući traku u njen pravi teoretski položaj sa svakim pritiskom pritiska. Ovaj ciklus "grubo-a zatim-fino" resetira pogrešku položaja na svakoj stanici, što je način na koji matrice za progresivno utiskivanje održavaju tolerancije od +/-0,05 mm ili više kroz deset ili više uzastopnih operacija.
Učinkovito postavljanje pilota slijedi nekoliko inženjerskih pravila:
- Frekvencija:Postavite pilote u svaku stanicu za maksimalnu točnost. Na duljim matricama gdje je trošak problem, svaka druga stanica je prihvatljiva za ne-kritične međuoperacije-ali sve stanice za oblikovanje i konačno dotjerivanje trebaju namjenske pilote.
- Razmak:Postavite pilotske klinove što dalje po širini trake koliko to geometrija dopušta. Veći razmak pruža veću kontrolu kuta, sprječavajući rotaciju trake (skretanje) koju piloti s bliskim-razmakom ne mogu otkriti ili ispraviti.
- Uzvodno od formiranja:Piloti moraju uključiti traku prije nego bilo koji alat za oblikovanje dođe u dodir s materijalom. Postupci oblikovanja mogu iskriviti rupe za usmjeravanje ako se dogode preblizu, stoga locirajte kritične usmjerivače uzvodno (u smjeru dodavanja) od teških zavoja, izvlačenja ili utiskivanja koji bi mogli deformirati rupe za registraciju.
- Redoslijed zaruka:Vrh pilota prvi ulazi u traku, a zatim promjer za lociranje.Valjci za uvlačenje moraju otpustiti traku prije nego što se zahvati promjer za lociranje pilota-inače se hranilica bori s pilotom, savijajući klin, izdužujući rupu i smanjujući točnost tijekom vremena.
Određivanje veličine pilota jednako je važno. Razmak između pilot promjera i pilot rupe obično se kreće od 0,0005 do 0,001 inča, ovisno o debljini materijala i krutosti trake. Veći razmak poboljšava točnost položaja, ali povećava rizik od zapinjanja ako traka nije savršeno ravna. Deblji materijali toleriraju čvršća prianjanja jer je traka otporna na deformacije; tanje folije trebaju malo veći razmak kako bi se izbjeglo stvaranje udubina oko pilot rupe tijekom zahvaćanja.
Upravljanje hrpom tolerancija-po stanicama
Ovdje je temeljni izazov bilo koje matrice za utiskivanje s višestrukim stanicama: svaka operacija uvodi potencijal za mala poziciona odstupanja. Probušena rupa u stanici 3 mogla bi se nalaziti 0,02 mm od nominalnog. Zavoj na stanici 7 dodaje još pomak od 0,01 mm. Do stanice 12 te bi se pogreške mogle gomilati-osim ako sustav registracije kockice aktivno prekine lanac.
Piloti to postižu ponovnim postavljanjem trake u apsolutni položaj na svakoj točki zahvata. Kumulativna pogreška zbog mehaničke zračnosti valjaka za uvlačenje, toplinske ekspanzije trake i elastičnog povratnog povrata nakon oblikovanja poništava se na nulu svaki put kada pilotski klin sjedne. To je razlog zašto progresivni matrice mogu držati tolerancije od-do-značajki od +/-0,05 do +/-0,10 mm čak i preko dijelova koji zahtijevaju petnaest ili više stanica - pogreška nikada ne dobiva priliku za povećanje od jednog koraka.
Nekoliko čimbenika određuje koliko su te ostvarive tolerancije zapravo niske:
- Udaljenost od-pilota do-rupe:Svaka tisućinka inča razmaka između pilota i rupe predstavlja potencijalni pomak trake. Razmak od 0,001 inča znači da traka može biti smještena bilo gdje unutar zone promjera 0,001 inča na toj stanici. Značajke formirane u toj stanici nasljeđuju tu neizvjesnost.
- Udaljenost od pilota do značajke:Što je formirana značajka dalje od najbližeg pilota, veća kutna pogreška pojačava položajno odstupanje. Značajka 50 mm od pilota s pogreškom rotacije trake od 0,01-stupnjeva pomiče otprilike 0,009 mm - malo, ali značajno kada su tolerancije male.
- Debljina i krutost trake:Deblje trake otporne su na otklon između pilot točaka, održavajući ravnost po širini matrice. Tanka folija može se savijati ili mreškati između nosača, dopuštajući elementima srednjeg-raspona pomicanje u odnosu na pilotirane rubove.
- Toplinski učinci pri brzini:Brzo-progresivno utiskivanje generira toplinu trenja koja postupno širi traku između stanica. Na dugim matricama koje rade pri 400+ udaraca u minuti, toplinski rast od čak nekoliko mikrona po koraku dodaje mjerljiv pomak položaja-nešto što korekcija pilota obrađuje automatski, ali dizajneri moraju uzeti u obzir pri dimenzioniranju pilot rupa.
Praktične smjernice za projektiranje: ako dvije značajke na istom dijelu moraju imati tijesan položajni odnos, formirajte ih u istoj stanici ili u susjednim stanicama koje dijele isti par pilota. Širenje strogo toleriranih značajki po udaljenim stanicama umnožava varijable koje mogu dovesti do pogreške-čak i kad piloti ispravljaju na svakom koraku.
Dizajn nosača i strategija pilotiranja zajedno čine okosnicu upravljanja trakom. Ali kada se definiraju te komponente matrice za utiskivanje, postavlja se drugo pitanje: ima li preša dovoljno kapaciteta za pogon svih ovih stanica istovremeno? Izračunavanje ukupne potrebne sile za potpuno napunjenu progresivnu matricu-i njezino usklađivanje s pravom prešom-sljedeća je inženjerska prepreka koja razdvaja koncept koji se može graditi od alata-spremnog za proizvodnju.
Izračun tonaže i odabir tiska
Možete imati besprijekoran raspored traka, savršene razmake i idealan položaj pilota-ali ako preša za progresivno utiskivanje ne može isporučiti dovoljno snage da pokreće sve te stanice istovremeno, ništa od toga nije važno. Izračun tonaže je mjesto gdje se dizajn matrice susreće s fizičkom stvarnošću, a njegovo podcjenjivanje jedan je od najbržih puteva do zastoja preše, slomljenih izbijača i zastoja u proizvodnji.
Izračunavanje sila rezanja i oblikovanja po stanici
Svaka stanica u progresivnoj matrici neovisno zahtijeva snagu. Stanica za bušenje treba dovoljno tonaže da probije svoje rupe. Stanici za savijanje potrebna je sila za plastičnu deformaciju materijala. Stanici za crtanje potrebna je sila da rastegne stijenke školjke. Svaku izračunavate zasebno pomoću formula koje odgovaraju vrsti operacije.
Za brušenje i bušenje-bilo koje operacije koja siječe materijal-temeljna formula je jednostavna:
Sila rezanja (tona)=Perimetar rezanja (in.) x Debljina materijala (in.) x Smična čvrstoća (tona/in²)
Za rupu promjera 2 inča u mekom čeliku od 0,060 inča (posmična čvrstoća ~25 tona/in²), to je: (2 x 3,1416) x 0,060 x 25=9.4 tona. Pomnožite tu logiku preko svake probušene značajke u stanici i dobit ćete opterećenje rezanja stanice.
Operacije oblikovanja koriste različita svojstva. Povlačenje i savijanje stavlja materijal pod napetost, a ne na smicanje, tako daizračun zamjenjuje krajnju vlačnu čvrstoću (UTS)za čvrstoću na smicanje. Sila stanice za savijanje ovisi o duljini savijanja, debljini materijala, širini otvora matrice i vlačnim svojstvima materijala. Svaka postaja dobiva vlastiti izračun-bez prečaca, bez prosjeka.
Ukupna tonaža tiska i faktori sigurnosti
Evo pojedinosti koju mnogi inženjeri propuštaju: ukupna potrebna tonaža za progresivnu prešu je zbroj svih sila na stanici koje se javljaju u jednom hodu preše-a ne samo na najtežoj stanici. Svaki udarac, svaki oblik, svaka opruga i svaki jastučić istodobno djeluje silom u donjoj mrtvoj točki. Morate uzeti u obzir sve njih:
- Probijanje sile-sve rupe, proreze i zareze probušene u tom potezu
- Blanking sile-zareze nosača, operacije podrezivanja i konačno odsijecanje
- Sile savijanja-sve stanice za oblikovanje uključene su tijekom udarca
- Sile izvlačenja-oblikovanje čaše ili ljuske plus pritisak jastučića praznog držača
- Snage za kovanje-lokalizirane-stanice visokog tlaka za utiskivanje ili dimenzioniranje
- Tlak opruge skidača-kumulativna sila svih opruga skidača i cilindara dušika koji se komprimiraju tijekom takta
- Pritisak podizača igle-opruga-opterećene igle koje podižu traku između poteza
- Pogonski brijeg forsira-bilo koji bočni-mehanizam koji se uključuje tijekom ciklusa hoda
Zbrojite sve, a zatim dodajte faktor sigurnosti od 20-30% iznad izračunatog ukupnog iznosa. Ova margina pokriva varijaciju svojstava materijala između serija zavojnica, progresivno otupljivanje proboja između ciklusa oštrenja i dinamičku silu -prolaska koja se javlja tijekom zatamnjivanja. Snap-kroz-iznenadno oslobađanje energije kada proboj pukne kroz materijal-stvara impulsno opterećenje koje trenutno premašuje statičku silu rezanja. Preša čija je veličina preblizu teoretskom minimumu osjetit će to kao trzajući udar na dnu svakog hoda, ubrzavajući trošenje ležaja i smanjujući vijek trajanja matrice.
Press Kriteriji odabira izvan tonaže
Sam kapacitet tonaže ne kvalificira progresivni stroj za žigosanje za taj posao. Nekoliko mehaničkih parametara također mora biti usklađeno s fizičkim zahtjevima matrice:
- Veličina kreveta:Postolje preše mora prihvatiti otisak matrice s prostorom za stezanje. Preša za utiskivanje primjerene tonaže, ali s premalim ležajem, koncentrira opterećenje na manjem području, uzrokujući lokalizirano otklon koji degradira kvalitetu dijela.
- Visina zatvaranja:Udaljenost između površine klizača i površine ležišta u donjoj mrtvoj točki mora biti veća od zatvorene visine matrice. Postavite visinu zatvaranja pretijesno tijekom postavljanja i riskirate zgnječenje matrice; previše labav i stanice za oblikovanje neće dosegnuti cijelo dno.
- Duljina hoda:Mora biti dovoljan za najdublje izvlačenje ili najviši oblik u kalupu, plus razmak za podizače trake za podizanje materijala za uvlačenje.
- Ocjena brzine:-Progresivne matrice velikog volumena izvode se brzinom od 200 do 600+ udaraca u minuti. Progresivna preša mora biti ocijenjena za kontinuirani rad pri tim brzinama bez nakupljanja topline u ležajevima, kvačilu ili kočnici. Preša dizajnirana za povremeni rad će se pregrijati i izgubiti dimenzionalnu stabilnost pod dugotrajnom velikom-brzinom proizvodnje.
Energija je često{0}}zanemaren pratilac tonaže. Preša može imati dovoljnu vršnu silu, ali nedovoljnu energiju zamašnjaka da održi tu silu kroz radni dio poteza-posebno za operacije crtanja koje zahvaćaju materijal visoko u ciklusu poteza. Nedovoljna energija čest je uzrok zastoja preše u donjoj mrtvoj točki, gdje zamašnjak usporava ispod brzine potrebne za dovršetak posla. Uvijek provjerite i tonažu i dostupnu energiju na ciljanim udarcima u minuti.
Odabir tiska zaključava proizvodnu{0}}brzinu, snagu i fizički radni prostor. Ali unutar te omotnice, same komponente matrice određuju koliko dugo alat radi između zaustavljanja održavanja. Materijali odabrani za bušilice, gumbe za matrice i habajuće ploče određuju hoćete li oštriti svakih 50.000 udaraca ili prelazite milijun.
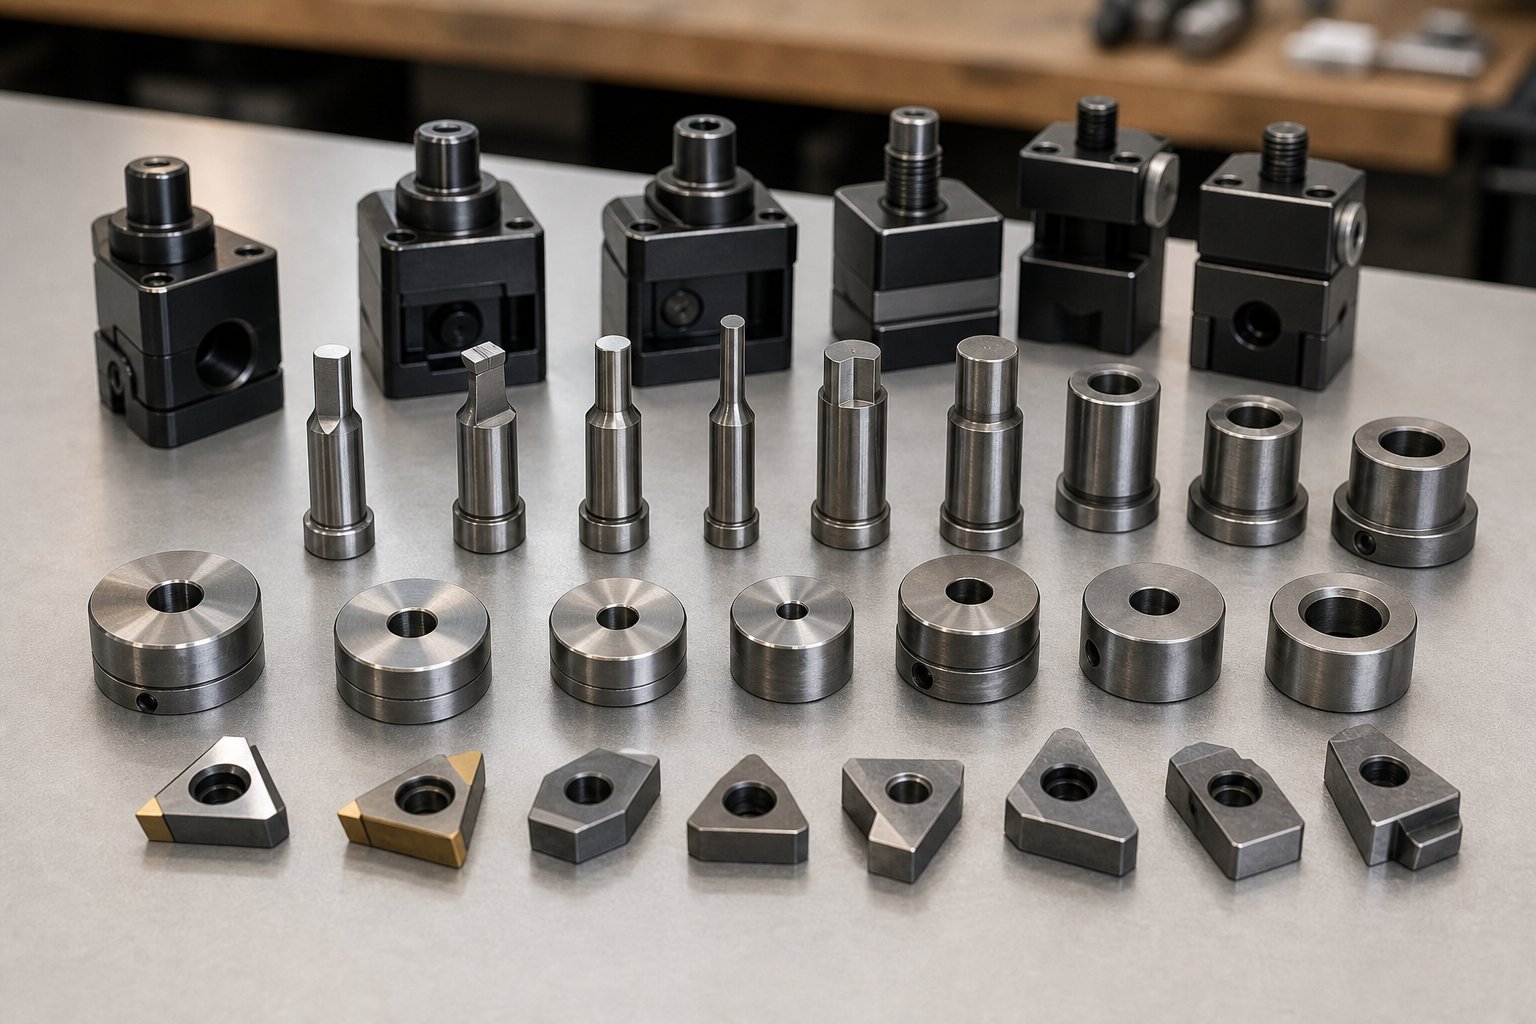
Odabir materijala za kalupe i planiranje održavanja
Progresivni alat i matrica trajni su onoliko koliko su izdržljivi materijali u njima. Možete optimizirati svaki slijed stanica i izračunati svaki zazor, ali ako su izbojci i gumbi matrice izrađeni od pogrešne vrste čelika, prečesto ćete povlačiti matricu za oštrenje-ili još gore, mijenjati napuknute umetke u-hodu. Odabir čelika za štancanje je odluka koja vašu namjeru dizajna pretvara u stvarnu dugovječnost proizvodnje, mjerenu u pogocima između servisnih intervala.
Vrste alatnog čelika za komponente progresivnih matrica
Dizajn alata za kalupe uključuje usklađivanje materijala svake komponente s njezinim dominantnim načinom kvara. Hoće li se bušilica postupno istrošiti od abrazije? Hoće li se slomiti pod ponovnim udarcem? Hoće li se deformirati pod stalnim tlačnim opterećenjem? Odgovor određuje koji razred pripada toj postaji.
Evo praktične hijerarhije, od opće-namjene do ekstremne-dužnosti:
| Vrsta alatnog čelika | Radna tvrdoća | Primarna snaga | Najbolja aplikacija |
|---|---|---|---|
| A2 (1,2363 / SKD12) | 58-62 HRC | Uravnotežena žilavost i otpornost na habanje | Općeniti-posao umjerenog opsega gdje ne dominira niti jedan način kvara |
| D2 (1,2379 / 11 SKD) | 58-60 HRC | Visoka otpornost na habanje | Veliki{0}}proboj i bušenje gdje je zadržavanje rubova kritično |
| M2 (1,3343 / SKH51) | 60-65 HRC | Otpornost na habanje s vrhunskom tlačnom čvrstoćom | Probija pod velikim opterećenjem pri povećanim brzinama proizvodnje |
| M4 brzo-čelik | 62-66 HRC | Maksimalna otpornost na habanje kod kovanog čelika | Brzo-probijanje abrazivnih ili presvučenih materijala |
| karbid (volfram karbid) | 88-92 HRA | Ekstremna tvrdoća i vijek trajanja | Ultra{0}}velika-proizvodnja ili abrazivni materijali poput silikonskog čelika |
Zamislite to kao kompromis-nas-života.A2 pruža uravnoteženo rješenjekada trošenje, deformacija i udar doprinose degradaciji alata bez jasnog dominiranja jednog mehanizma. To je solidna zadana vrijednost za kalupe s umjerenim količinama proizvodnje gdje više stanica ima različite uvjete opterećenja.
D2 dolazi na scenu kada obujam proizvodnje raste i trošenje rubova postaje ograničavajući faktor. Njegov visok sadržaj krom karbida održava rezne rubove oštrima tijekom dugih vožnji-ali kada se pojave krhotine ili pukotine, niža žilavost D2 znači da je vrijeme da se prebacite na nešto otpornije na udarce-kao što je S7, ili prijeđite na M2 gdje i trošenje i tlačno opterećenje doprinose kvaru.
Brzorezni čelici M2 i M4- zauzimaju gornju razinu za primjenu čelika za kovano utiskivanje. Održavaju geometriju ruba pod opetovanim tlačnim opterećenjem koje bi deformiralo D2, što ih čini idealnim za probijanje u -progresivnim kalupima velike brzine koji rade pri 300+ udaraca u minuti. Kompromis je obradivost-ove vrste je teže mljeti i zahtijevaju pažljiviju toplinsku obradu kako bi se postigli dosljedni rezultati.
Kada pločice od karbida opravdavaju svoju cijenu
Matrice za utiskivanje od progresivnog karbida predstavljaju vrh ljestvice izdržljivosti-i vrh cjenika. Probijač od tvrdog metala ili matrica mogu koštati 5 do 10 puta više od svog ekvivalenta D2. Pa kada ta investicija ima smisla?
Ekonomski crossover ovisi o tri čimbenika:
- Obim proizvodnje:Kada godišnje količine prijeđu 5-10 milijuna pogodaka, produženi vijek trajanja tvrdog metala između oštrenja (često 10 puta duži od alatnog čelika) smanjuje ukupne troškove zastoja dovoljno da nadoknadi veća početna ulaganja
- Materijal obratka:Abrazivni materijali kao što su slojevi od silikonskog čelika, nehrđajući čelik i obložene trake dramatično ubrzavaju trošenje alatnog čelika. Karbid se daleko učinkovitije odupire ovoj abraziji, održavajući stanje ruba gdje bi D2 trebao ponovno oštriti svakih 50 000-100 000 udaraca
- Tolerancija osjetljivosti:Dijelovi sa strogim dimenzionalnim zahtjevima imaju koristi od dimenzionalne stabilnosti tvrdog metala-manje trošenje znači manje odstupanja između ciklusa održavanja, što znači manje--dijelova izvan-tolerancije tijekom produženih vožnji
Jedno kritično upozorenje: karbid je krt. Izvrsno je otporan na habanje, ali puca pod udarom ili bočnim opterećenjem. Kao što primjećuju stručnjaci za dizajn progresivnih matrica, "karbid je poput betona i raspast će se prije no što se istroši." To znači da karbid najbolje funkcionira u stanicama za bušenje i bušenje s dobro-vođenim probojima i minimalnom bočnom silom-a ne u stanicama za oblikovanje gdje su opterećenja izvan-osi uobičajena. Projektanti moraju osigurati ispravnu duljinu vođenja bušilice i eliminirati bilo kakvo neusklađenost koja bi mogla bočno-opteretiti karbidni umetak.
Intervali održavanja i dizajn za lakoću servisiranja
Održavanje matrice za utiskivanje nije samo oštrenje prema rasporedu-već o tome kako je matrica dizajnirana za servisiranje. Matrica koja zahtijeva potpuno rastavljanje radi zamjene jednog istrošenog probijača košta mnogo više u zastoju od one projektirane za modularni pristup.
Ključni dizajn-za-načela upotrebljivosti uključuju:
- Umetci s dijelovima:Lomljenje gumba matrice i rezanje čelika u pojedinačne segmente umjesto monolitnih ploča. Kada se jedan rezni rub istroši, mijenjate samo taj umetak-a ne cijeli dio matrice.
- Brzo-promjenjivi držači bušilica:Sustavi zadržavanja koji omogućuju uklanjanje i zamjenu pojedinačnih proboja bez ometanja susjednog alata. Kuglasta-brava ili klinasti-držači brave čine ovu operaciju pet-minutnom umjesto sat-trajne obnove.
- Dizajn bloka pete:Precizni petni blokovi i ključevi za vođenje koji prisiljavaju gornju i donju polovicu matrice na točno poravnanje tijekom ponovnog sastavljanja, eliminirajući rizik od ljudske pogreške koja uzrokuje neporavnanje -to-matrice nakon održavanja.
- Dokumentirani podložni slojevi:Maksimalna ograničenja podmetanja navedena su na crtežima sklopa matrice, sprječavajući prekomjerno-podmetanje koje bi moglo uzrokovati smetnje s alatima za skidanje ili drugim komponentama.
Iskusni dobavljači progresivnih matrica poputYICHENprojektirati ovu dostupnost održavanja izravno u svoje dizajne kalupa od faze koncepta-podržavajući dugotrajnu-proizvodnju s predvidljivim servisnim intervalima i skalabilnim planiranjem održavanja za-velike količine metalnih dijelova. Kada je matrica dizajnirana tako da operater preše ili tehničar alatnice mogu zamijeniti istrošene komponente bez posebnih vještina, štitite vrijeme neprekidnog rada bez obzira na varijabilnost radne snage.
Praktična stvarnost održavanja matrice za žigosanje je sljedeća: matrica koja radi milijun udaraca godišnje s D2 umetcima možda će trebati oštriti svakih 150.000-250.000 pogodaka. Nadogradite kritične stanice na karbid i taj se interval proteže na 1000000+ pogodaka. Ali učestalost oštrenja je samo jedna varijabla. Dizajn također mora uzeti u obzir koliko brzo matricu možete vratiti u prešu nakon što je izvučete - a ta brzina dolazi od promišljene modularne konstrukcije, a ne samo od boljeg čelika.
Odabir materijala i planiranje servisiranja određuju koliko dugo matrica radi i koliko brzo se oporavlja. Ali čak ni najbolji materijali ne mogu nadoknaditi nedostatke u fazi dizajna-koje stvaraju kronične uzorke kvarova-pogrešno uvlačenje, povlačenje čepova, lomljenje bušilice i probleme s neusklađenošću stanice koji se ponavljaju koliko god puta oštrili ili mijenjali komponente.
Uobičajeni kvarovi u dizajnu i prevencija temeljnog uzroka
Većina vodiča za rješavanje problema usredotočuje se na to što učiniti nakon što progresivna matrica počne kvariti u proizvodnji. To je unatrag. Većina problema s kroničnim progresivnim utiskivanjem matrice-pogrešnog uvlačenja, izvlačenja lima, lomljenja bušotine, pomaka dimenzija-može se pratiti do odluka donesenih tijekom faze projektiranja, mnogo prije nego što matrica uopće stigne u prešu. Njihovo popravljanje nakon što je alat napravljen znači skupe prerade, kašnjenja u proizvodnji i ugrožen vijek trajanja matrice. Njihovo sprječavanje tijekom projektiranja ne košta gotovo ništa.
Ako se vaša matrica stalno zaostaje pri istom načinu rada kvara, glavni uzrok vjerojatno nije istrošenost ili pogreška operatera. To je nedostatak u dizajnu koji nikakvo izoštravanje ili podešavanje neće ukloniti.
Pogrešno uvlačenje i napredovanje trake
Pogrešno uvlačenje-pri kojem se traka ne pomakne na točnu udaljenost prije ciklusa preše-jedan je od najčešćih prekida proizvodnje u alatu i štancanju. Kada se to dogodi, udarci pogađaju pogrešnu lokaciju, piloti se zaključuju van-centra, a rezultirajući dijelovi su otpad. Što je još gore, ozbiljno pogrešno uvlačenje može zabiti probijanje u gumbe matrice, uzrokujući tisuće dolara oštećenja alata u jednom potezu.
Što uzrokuje pogrešno uvlačenje? Obično jedna od četiri -previda faze dizajna:
- Nedovoljna duljina angažmana pilota:Ako se pilotske igle ne spuste dovoljno duboko u traku prije nego što alati za rezanje ili oblikovanje dođu u dodir s materijalom, traka nije u potpunosti registrirana kada operacija započne. Popravak je projektiranje duljeg zahvaćanja vrha pilota-obično 1,5x najmanje debljine materijala-i provjera da vrijeme otpuštanja dopušta pilotima da potpuno sjednu prije nego što se drugi alati zahvate.
- Pretjerano nagnutost trake od asimetričnih operacija:Kada se velike količine materijala uklone s jedne strane trake,unutarnja naprezanja zavojnice oslobađaju se neravnomjerno, uzrokujući bočno savijanje nosača. Tijekom tisuća ciklusa, ovaj progresivni nagib povlači traku protiv vodilica i pilota, stvarajući otpor uvlačenju i eventualno pogrešno uvlačenje. Projektirane protumjere uključuju dodavanje operacija balansiranja na suprotnoj strani ili prebacivanje na konfiguraciju dvostrukog nosača koja simetrično raspoređuje naprezanje.
- Neadekvatna visina dizača:Između poteza prešanja, klinovi s oprugom-podižu traku iznad površine matrice kako bi se mogla slobodno kretati. Ako je visina podizača preniska, oblikovane značajke ili prema dolje-savijeni jezičci vuku se preko površine matrice tijekom dodavanja. Traka oklijeva, dodavač prekoračuje svoj vremenski okvir, a sljedeći udarac hvata traku izvan pozicije. Dizajneri moraju izračunati visinu podizača na temelju najdubljeg oblika prema dolje u kalupu plus margine zazora-a ne samo debljine materijala.
- Duljina uvlačenja koja premašuje točnost uvlačenja preše:Veće udaljenosti povećavaju mehaničku nepreciznost servo ili zračnih dodavača. Ulagač ocijenjen na +/-0,05 mm točnosti proizvodi dvostruko veću apsolutnu pogrešku na koraku od 50 mm u odnosu na korak od 25 mm. Kada dizajn zahtijeva velike udaljenosti napredovanja, kraći dodaci s većim brojem stanica često daju stabilnije rezultate nego manji broj stanica s agresivnim duljinama koraka.
Svaki od ovih problema može se spriječiti uz odgovarajuću pozornost dizajna. Zajednička nit? Svi oni proizlaze iz podcjenjivanja načina na koji se traka ponaša dinamički pri brzini proizvodnje-nečega što izgleda dobro u CAD-u ili tijekom testiranja spore-brzine, ali se brzo degradira pri 200+ poteza u minuti.
Izvlačenje puža i sprječavanje loma udarcem
Povlačenje puža varljivo je destruktivno. Jedan izvučeni komad-izbušeni-disk od otpadaka koji se zalijepi za uvlačnu bušilicu i ponovno-uđe u traku-može oštetiti svaku nizvodnu stanicu u jednom potezu pritiska. Udubljuje površine dijelova, stvara pukotine i zaglavljuje između reznih rubova. Kod progresivnog utiskivanja velike brzine koje se izvodi na 300+ SPM, nema vremena za reakciju operatera prije nego što se oštećenje proširi kroz cijeli kalup.
Zašto puževi vuku? Primarni uzrok je vakuum. Kada probijač probija materijal, čep se lagano savija, zadržavajući zrak između konkavnog čela čepa i ravnog čela bušotine. Tijekom izvlačenja, ovaj zapečaćeni džep stvara usisavanje koje podiže metak iz gumba matrice. Jaka maziva povećavaju učinak brtvljenja, a veći zazori rezanja stvaraju čepove nešto manje od otvora matrice-eliminirajući interferenciju koja bi ih inače zadržala.
Osmislite-fazu protumjera koje sprječavaju izvlačenje puža prije nego što počne:
- Geometrija zadržavanja puževa u gumbima matrice:Obrada malih kutnih utora ili ivica u stijenke gumba matrice stvara neravnine na obodu metka koji ga zaglavljuje na mjestu. Obrnuti{1}}gumb za konusnu matricu-gdje se provrt malo sužava prema izlazu-drži puževe u kompresiji. Potrebno je samo 0,0005 do 0,001 inča suženja; pretjerano sužavanje može razdvojiti gumb.
- Odzračni kanali u bušotinama:Mala prolazna{0}}rupa izbušena u središtu bušilice omogućuje izlazak zarobljenog zraka tijekom izvlačenja, razbijajući vakuumsko brtvljenje. Ova jednostavna izmjena u potpunosti eliminira usisni mehanizam na većim probijačima.
- Pravilni omjeri klirensa:Veći razmak proizvodi puževe koji pritiskom-ustaju u gumb matrice, fizički ih zaključavajući na mjestu. Kada dizajn matrice zahtijeva veće zazore zbog kvalitete rubova ili vijeka trajanja alata, značajke zadržavanja čepova postaju obvezne, a ne izborne.
- Modifikacije lica udarca:Brušenje blage kupole, križnog -utora ili koraka na plohu bušilice narušava ravno brtvljenje koje stvara vakuum. Igle za izbacivanje s oprugom- unutar većih udaraca fizički guraju puževe s lica tijekom uvlačenja.
Lom udarca ima vlastiti skup temeljnih uzroka-faze dizajna. Najčešći: premali poprečni-presjeci. Otpor probijača na silu skidanja ovisi o površini-presjeka i duljini. Dugi, tanki izbojci-oni s omjerom duljine-prema-promjeru većim od 8:1-izuzetno su osjetljivi na izvijanje pod opterećenjem skidanja do kojeg dolazi kada materijal zahvati izbojac tijekom izvlačenja. Projektiranje odgovarajuće duljine navođenja proboja (poduprta unutar ploče za skidanje) i održavanje omjera duljine-i promjera ispod kritičnih pragova u potpunosti sprječava ovaj način kvara.
Bočno opterećenje zbog neusklađenosti još je jedan ubojica udaraca. Ako bušilica ne ulazi u gumb matrice savršeno koncentrično, razvijaju se bočne sile koje kidaju bušilice malog-promjera ili pločice od tvrdog metala. Popravak dizajna osigurava odgovarajuće uključivanje klina za vođenje i preciznost provrta za vođenje ploče za skidanje-probleme koje je jeftino spriječiti, ali skupo naknadno dijagnosticirati.
Neusklađenost stanice i kumulativna pogreška
Kada progresivno utiskivanje matrice pokazuje postupno dimenzionalno pomicanje ili nedosljedne položaje značajki, osnovni uzrok je često neusklađenost stanice{0}}stanje u kojem gornja i donja polovica matrice ne održavaju savršenu registraciju pod opterećenjem. To može biti statično (matrica je napravljena malo pomaknuto) ili dinamička (matrica se skreće tijekom svakog udarca i odskače natrag, pri čemu se uzorak otklona mijenja kako se komponente troše).
Preventivne mjere-faze projektiranja koje kontroliraju neusklađenost:
- Odgovarajuća veličina i položaj vodilice:Vodilice bi trebale biti dimenzionirane za ukupnu bočnu silu kojoj će se oduprijeti, a ne samo postaviti na standardne kataloške veličine. Postavite ih što dalje što geometrija matrice dopušta-širi razmak učinkovitije se odupire kutnoj neusklađenosti nego veće igle postavljene blizu jedna drugoj.
- Odgovarajuća krutost matrice:Debljina cipele mora odgovarati tonaži i rasponu. Tanke cipele savijaju se pod opterećenjem, uzrokujući pomicanje vanjskih stanica u odnosu na središnje stanice. Praktično pravilo: minimalna debljina papuče jednaka je 1,5 puta najvećem nepodržanom rasponu podijeljenom sa 6, ali FEA validacija je pouzdanija od pravila za složene matrice.
- Dopuštena toplinska ekspanzija za-operacije velike brzine:Pri 400+ udaraca u minuti, zagrijavanje trenjem različito širi komponente matrice. Čelik se širi otprilike 12 mikrona po metru po stupnju Celzija. Matrica duga 600 mm koja se zagrijava može narasti 30-50 mikrona po svojoj duljini-dovoljno da pomakne vanjsko poravnanje stanice izvan tolerancije. Dizajneri to prilagođavaju s malim razmakom u nekritičnim značajkama lociranja, dok zadržavaju krutu registraciju na kritičnim referentnim točkama.
- Pozicioniranje rezervnog ključa za ponovljivo poravnanje matrice:Precizno brušeni ključevi između dijelova matrice i papuča guraju komponente u točan položaj tijekom sastavljanja. Kada se matrica izvuče radi održavanja i ponovno sastavi, ovi ključevi eliminiraju mogućnost ljudske pogreške pri ponovnom postavljanju-svaka ponovna izgradnja proizvodi istu registraciju kao i izvorni sklop.
Suvremeni progresivni softver za projektiranje matrice omogućuje FEA simulaciju otklona matrice pod punim proizvodnim opterećenjem, predviđajući točno gdje i koliko će se struktura matrice saviti prije nego što se izreže jedan blok čelika. Ova mogućnost pretvara neusklađenost iz probnog otkrića u izračun-faze dizajna. Inženjeri mogu dodati rebra za ukrućenje, povećati debljinu papuče u kritičnim zonama ili premjestiti klinove za navođenje kako bi se suprotstavili predviđenom otklonu-sve u CAD modelu, bez troškova materijala.
Tijek rada CAD/CAE validacije rano otkriva te probleme simuliranjem cijelog hoda preše: sile probijanja, zahvaćanje skidača, opterećenja oblikovanja i njihov kombinirani učinak na strukturu matrice. Softver za progresivni dizajn matrice označava stanice gdje otklon premašuje korisnički-definirane pragove, dopuštajući dizajnerima ponavljanje prije nego što se obvežu na izradu alata. Ovaj-pristup vođen simulacijom predstavlja temeljni pomak od tradicionalnog ciklusa "napravi, isprobaj, popravi" koji košta tjedne vremena za isprobavanje i tisuće prerada.
Sprječavanje kvarova u fazi projektiranja najisplativija je{0}}strategija kvalitete dostupna. Ali čak i savršeno dizajniranu matricu mora izraditi dobavljač sa sposobnošću da izvrši taj dizajn s punom preciznošću-i održavati tim koji razumije inženjersku namjeru iza svake značajke. Ta veza između kvalitete dizajna i sposobnosti dobavljača je ono što u konačnici određuje hoće li progresivni program matrica isporučiti konzistentne dijelove tijekom milijuna ciklusa ili će se pretvoriti u kronični problem održavanja.
Odabir partnera za progresivne matrice za masovnu proizvodnju
Progresivna matrica je dobra onoliko koliko je dobra i radionica koja je napravi. Možete odrediti svaki zazor, savršeno rasporediti svaku stanicu i odabrati idealne alatne čelike-ali ako dobavljaču nedostaje precizna oprema, znanje o materijalima ili procesna disciplina za izvođenje tog dizajna u punoj vjernosti, provest ćete mjesece u isprobavanju tražeći probleme koji nikada nisu trebali postojati. Za proizvodne inženjere i timove za nabavu koji nabavljaju kalupe za progresivno utiskivanje, odabir dobavljača nije odluka o kupnji. To je inženjerska odluka s izravnim posljedicama na kvalitetu dijelova, vrijeme neprekidnog rada i ukupne troškove programa.
Što procijeniti kod dobavljača progresivnih matrica
Ne rade svi proizvođači progresivnih matrica na istoj razini sposobnosti, a uglađena web stranica ne jamči preciznost u radnji. Kada procjenjujete potencijalne partnere za usluge progresivnog štancanja metala, usredotočite se na kriterije koji otkrivaju stvarnu tehničku dubinu, a ne vjerodajnice-na površinskoj razini:
- -Interna sposobnost dizajna i simulacije:Pokreće li dobavljač simulaciju oblikovanja-temeljenu na FEA-u i optimizaciju izgleda traka interno ili povjerava dizajn vanjskim suradnicima i jednostavno obrađuje nečiji drugi model? Trgovine koje posjeduju potpuni dizajn-za-izgradnju ciklusa brže hvataju probleme i učinkovitije ponavljaju tijekom isprobavanja.
- Izvor alatnog čelika i kontrola toplinske obrade:Raspitajte se gdje nabavljaju D2, M2 i karbidne pločice te obavlja li se toplinska obrada u -kući ili pod ugovorom. Nedosljedna toplinska obrada vodeći je uzrok preranog kvara probijača-dobavljači koji izravno kontroliraju ovaj proces proizvode pouzdaniji alat.
- Dostupnost tiska za isprobavanje:Namjenska preša za isprobavanje omogućuje dobavljaču provjeru performansi matrice u realnim uvjetima prije otpreme. Bez njega, prihvaćate neprovjereni alat i apsorbirate sav rizik testiranja u svom objektu.
- Iskustvo s vrstama ciljnih materijala:Dobavljač stručnjaka za utiskivanje od mekog čelika može imati problema s nehrđajućim čelikom ili legurama-visoke čvrstoće koje zahtijevaju različite zazore, premaze i izračune sile. Zatražite primjere kalupa koje su izradili za vaš specifični materijal i raspon debljina.
- Status ISO certifikata:ISO 9001 certifikat označava dokumentirane sustave kvalitete. Za automobilske programe, IATF 16949 usklađenost signalizira sposobnost za dokumentaciju razine PPAP-i kontrolu procesa.
- Komunikacijski odziv tijekom iteracija dizajna:Programi progresivnih kalupa uključuju višestruke preglede dizajna i inženjerske promjene prije početka rezanja čelika. Dobavljač kojem treba tjedan dana da odgovori na pitanje DFM-a koštat će vas mjeseci tijekom cijelog vremenskog okvira programa.
Ovi kriteriji odvajaju stručnjake za precizne matrice i štancanje od radionica za opće poslove. Dobavljač jak u svih šest dimenzija može preuzeti vlasništvo nad izvedbom matrice umjesto da jednostavno isporučuje strojno obrađene komponente i nada se da rade.
Usklađivanje složenosti dizajna kalupa s mogućnostima dobavljača
Progresivni matrice obuhvaćaju ogroman raspon složenosti. Jednostavna matrica za izradu s 4-stanice s dvije operacije probijanja i rezom bitno je drugačiji inženjerski izazov od složene progresivne matrice s 20 stanica s izvlačenjem, oblicima, urezivanjem u kalupu i selektivnim kaljenjem. Usklađivanje prave razine složenosti s pravim dobavljačem sprječava preplaćivanje i slabe rezultate.
Jednostavne progresivne matrice-koje rade s ravnim bušenjem, osnovnim bušenjem i izravnim savijanjem-mogu se kompetentno izraditi od strane širokog raspona dobavljača matrica i žigosanja. Potrebna vještina izrade alata je dostupna, a ciklusi isprobavanja obično su kratki. Ali kako broj stanica raste, operacije formiranja se umnožavaju, a zahtjevi za tolerancijom sve stroži, polje se sužava. Složene matrice zahtijevaju dobavljače s iskustvom u simulaciji dubokog oblikovanja, sposobnošću računalnog predviđanja i kompenzacije povratnog povrata te metalurškim znanjem za odabir premaza i umetnutih razreda koji odgovaraju specifičnom profilu trošenja svake stanice.
Vertikalno iskustvo u industriji važno je jednako kao i opća sposobnost. Dobavljač s desetljećima iskustva u automobilskom progresivnom štancanju metala razumije zahtjeve PPAP-a, GD&T oblačiće i ritam validacije proizvodnje koji zahtijevaju Tier 1 programi. Dobavljač usredotočen na elektroničke konektore donosi stručnost u mikro-štancanju, materijalima od tanke-folije i ultra-uskoj kontroli nagiba. Alati za medicinske uređaje zahtijevaju dokumentaciju o sljedivosti i standarde završne obrade površine koje opći industrijski dobavljači možda neće održavati. Kada ocjenjujete usluge progresivnog štancanja, posebno se raspitajte o programima koje su isporučili u vašoj industriji-ne samo o sličnim geometrijama dijelova, već o sličnim zahtjevima sustava kvalitete i dokumentacije.
Spremnost-za dugoročnu proizvodnju i skalabilnost
Ovdje mnoge odluke o izvoru pogriješe: kupac procjenjuje može li dobavljač izraditi matricu, ali ne i je li sama matrica dizajnirana za dugoročnu-održivost proizvodnje. Progresivna matrica za utiskivanje namijenjena više-godišnjoj, više-milijunskoj-usluzi treba više od dobrog čelika i malih zazora. Treba ga projektirati za skalabilnost od prvog dana.
Kako skalabilnost izgleda u dizajnu kalupa? Kompleti rezervnih komponenti-dvostruki su probojci, gumbi za matrice i habajuće ploče proizvedene zajedno s originalnom izradom tako da su zamjene dimenzijski identične bez ponovne-strojne obrade. Dokumentirani postupci održavanja koje može slijediti svaka kvalificirana alatnica, a ne samo izvorni proizvođač. Validirani procesni parametri zabilježeni tijekom isprobavanja-optimalna brzina prešanja, postavke uvlačenja, vrsta podmazivanja i tlakovi dušične opruge-tako da se matrica može premjestiti ili duplicirati bez ponavljanja razvojnog ciklusa.
Za proizvodne inženjere i timove za nabavu koji nabavljaju velike{0}}programe progresivnog žigosanja, ove značajke skalabilnosti odvajaju matricu koja pouzdano radi pet godina od one koja postaje kronični teret održavanja nakon dvanaest mjeseci.
YICHENje snažna opcija za timove koji nabavljaju progresivne matrice za utiskivanje za-metalne dijelove velikog volumena koji zahtijevaju učinkovito-oblikovanje s više-stanica, tijesnu ponovljivost i skalabilnu masovnu proizvodnju-isporuku matrica projektiranih za dugotrajne-izvedbe s ugrađenom-uslugom i dokumentiranim procesnim parametrima koji podržavaju predvidljivo planiranje održavanja kroz produžene proizvodne cikluse.
Šire načelo vrijedi bez obzira kojeg dobavljača odaberete: tretirajte progresivno nabavu kalupa kao odluku sustava. Najbolji rezultati dolaze od partnera koji razumiju da je izgradnja kalupa tek početak-podržavanje kroz milijune proizvodnih ciklusa je ono što zapravo određuje uspjeh programa. Pitajte kako dizajniraju pristup održavanju, koju strategiju rezervnih dijelova preporučuju i kako dokumentiraju procesni okvir. Ova pitanja otkrivaju razmišlja li dobavljač u smislu isporučenog alata ili isporučene proizvodne sposobnosti.
Progresivno žigosanje isporučuje svoju punu ekonomsku vrijednost samo kada su kvaliteta dizajna, stručnost materijala i izvedba dobavljača usklađeni kroz cijeli životni ciklus programa. Inženjerima koji zapnu obično ne nedostaje znanja-nema im nedostaje sustavni okvir koji povezuje odluke o geometriji dijelova kako bi se uklonila logika izgleda s odabirom materijala i sposobnošću dobavljača. Primijenite taj okvir stanicu po stanicu i ono što izgleda kao nevjerojatno složen inženjerski izazov postaje niz dobro-definiranih, rješivih problema.
Često postavljana pitanja o dizajnu kalupa za progresivno utiskivanje
1. Koja je razlika između progresivne matrice i složene matrice?
Progresivna matrica sadrži više stanica raspoređenih u nizu, obavljajući jednu operaciju po stanici dok metalna traka napreduje kroz prešu sa svakim udarcem. Složena matrica izvodi sve operacije rezanja istovremeno u jednom potezu na jednoj stanici. Progresivne matrice obrađuju složene dijelove s bušenjem, savijanjem i oblikovanjem pri velikim brzinama, dok složene matrice najbolje funkcioniraju za jednostavnije ravne dijelove poput podložaka ili laminata gdje se sve značajke mogu rezati u jednoj ravnini. Progresivne matrice odgovaraju srednjim do vrlo velikim količinama proizvodnje, dok su složene matrice obično ekonomičnije za manje količine s manje složenom geometrijom.
2. Kako se određuje broj stanica potrebnih u progresivnom kalupu?
Broj stanica ovisi o složenosti značajki dijela, zahtjevima tolerancije i ograničenjima slijeda oblikovanja. Svaka posebna operacija-rupa, savijanja, oblika, zareza i rezova-potencijalno zahtijeva vlastitu stanicu. Rupe blizu-blizine koje bi oslabile dijelove matrice moraju biti odvojene između stanica. Zavoji uz probušene rupe zahtijevaju sekvencijalno odvajanje kako bi se spriječilo izobličenje. Iskusni inženjeri također dodaju jednu ili dvije slijepe stanice kao prazne rezerve za buduće preinake tijekom testiranja. Opće pravilo je da složenija geometrija s strožim tolerancijama zahtijeva više stanica za raspodjelu naprezanja oblikovanja i održavanje točnosti dimenzija.
3. Koji zazor matrice trebam koristiti za progresivno utiskivanje nehrđajućeg čelika?
Za progresivno utiskivanje od nehrđajućeg čelika, preporučeni razmak matrice kreće se od 15% debljine materijala po strani za meke ili žarene uvjete do 20% ili više za -očvrsli materijal. To je znatno šire od mekog čelika (10-12%) jer veća otpornost na smicanje i ponašanje pri otvrdnjavanju nehrđajućeg čelika zahtijevaju veći zazor za upravljanje silama rezanja i odgodu nagrizanja. Manji zazori kod nehrđajućeg čelika ubrzavaju trošenje alata i povećavaju rizik od nakupljanja ljepila na površinama bušilica. Uparivanje šireg zazora s pločicama od tvrdog metala ili obloženim izbojcima (TiN, AlCrN) dodatno produljuje vijek trajanja alata u primjenama od nehrđajućeg čelika.
4. Kako se izračunava ukupna tonaža preše za progresivni kalup?
Ukupna tonaža preše jednaka je zbroju svih sila koje se istovremeno javljaju u jednom hodu preše, plus faktor sigurnosti od 20-30%. Izračunajte svaku stanicu zasebno: sila rezanja koristi se formulom perimetar x debljina x čvrstoća na smicanje, dok sile oblikovanja koriste izračune-na temelju vlačne čvrstoće. Zbrojite sve sile probijanja, izrezivanja, savijanja, izvlačenja, kovanja, pritiska opruge za skidanje i sile podizača. Sigurnosna margina uzima u obzir varijacije materijala između serija zavojnica, progresivno otupljivanje proboja i dinamičke sile probijanja tijekom skidanja. Uvijek provjerite i kapacitet tonaže i dostupnu energiju zamašnjaka pri ciljanim hodovima u minuti.
5. Što trebam tražiti pri odabiru dobavljača progresivnog kalupa za masovnu proizvodnju?
Procijenite dobavljače prema šest kritičnih kriterija:-interni dizajn i mogućnost FEA simulacije, nabava alatnog čelika s kontroliranom toplinskom obradom, namjenska dostupnost preše za isprobavanje, dokazano iskustvo s vašim specifičnim vrstama materijala i debljinama, ISO ili IATF certifikat za dokumentirane sustave kvalitete i odgovorna komunikacija tijekom iteracija dizajna. Dobavljači poput YICHEN-a koji u svoje progresivne matrice ugrađuju pristup održavanju i skalabilnost od faze koncepta daju bolje dugoročne -rezultate proizvodnje. Također procijenite pružaju li rezervne setove komponenti, dokumentirane postupke održavanja i potvrđene procesne parametre koji podržavaju više-godišnju proizvodnju bez ponavljanja razvojnih ciklusa.


