


Što je progresivno utiskivanje čelika
Zamislite jedan alat koji buši, savija, oblikuje i reže čeličnu traku u gotov dio - bez prestanka. To je temeljna ideja koja stoji iza progresivnog utiskivanja čelika i jedna je od najučinkovitijih metoda ikada osmišljenih za proizvodnju visoko{2}}komponenti od čelika s malim tolerancijama i minimalnim radom.
Bilo da ste proizvodni inženjer koji optimizira vrijeme ciklusa ili stručnjak za nabavu koji procjenjuje ekonomičnost po-komadu, razumijevanje kako ovaj proces funkcionira - i kako se razlikuje od alternativa - ključno je za pravo ulaganje u alat. Ovaj vodič rastavlja mehaniku, razmatranja materijala, strukturu troškova i strategije održavanja koje određuju odgovara li progresivno žigosanje metala za vaše čelične dijelove.
Definiranje progresivnog štancanja čelika
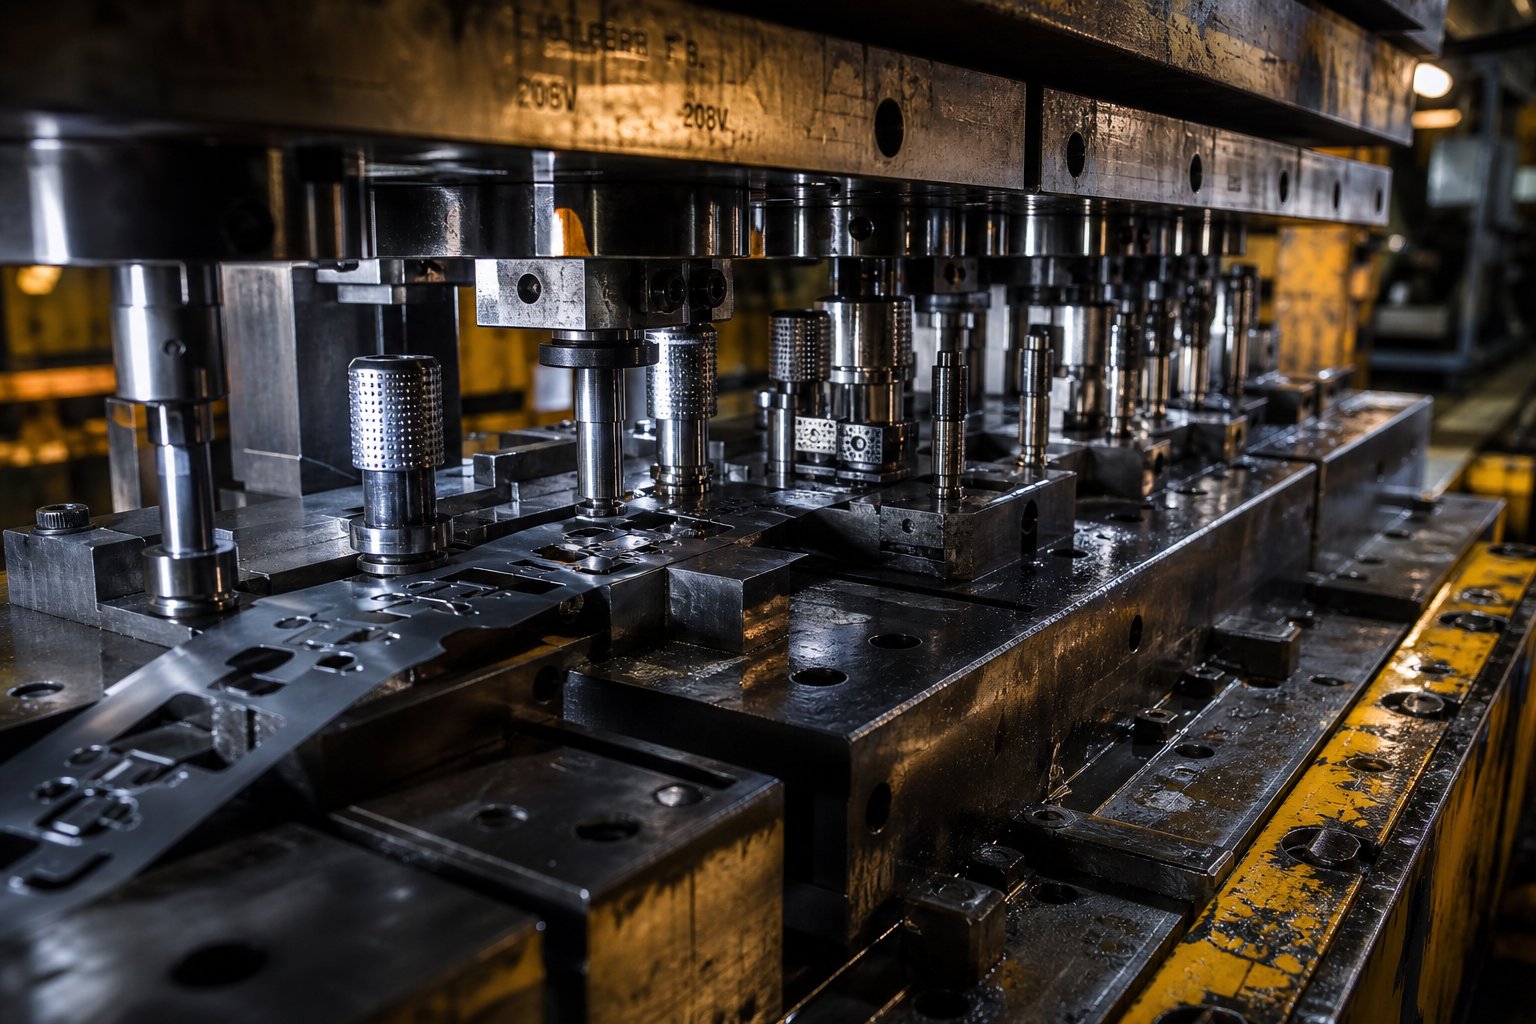
Takošto je progresivna matrica, točno? Najjednostavnije, to je jedan alat koji sadrži više stanica poredanih u nizu, montiranih unutar preše za štancanje. Čelična traka -namotana u zavojnice napreduje kroz matricu za jedan točan korak (koji se naziva korak) sa svakim pritiskom prešanja. Svaka stanica izvodi različitu operaciju - probijanje, savijanje, oblikovanje ili rezanje - istovremeno na različitim dijelovima trake. Gotovi dio ispada na krajnjoj stanici svakim pritiskom preše.
Progresivno utiskivanje čelika proces je-oblikovanja metala velikog volumena u kojem kontinuirana čelična traka napreduje kroz-matricu s više stanica, pri čemu svaka stanica izvodi sekvencijalnu operaciju - bušenja, oblikovanja, savijanja ili rezanja - dok se završeni dio ne odvoji od trake sa svakim pritiskom pritiska.
Riječ "progresivno" točno opisuje što se događa: čelik napreduje kroz matricu, stanicu po stanicu, svaki korak nadovezujući se na posljednji. Traka ostaje povezana nosećom mrežom (otpadni kostur) tijekom cijele sekvence, što održava kontrolu položaja i eliminira potrebu za odvojenim rukovanjem dijelovima između operacija. Ova kontinuirana priroda ono je što progresivnom štancanju daje prednost u brzini - preše mogu raditi od 25 do više od 300 udaraca u minuti, proizvodeći tisuće identičnih čeličnih dijelova na sat.
Kako se razlikuje od metode prijenosa i složene matrice
Progresivno utiskivanje nije jedini pristup utiskivanju i utiskivanju čeličnih dijelova. Utiskivanje prijenosnom matricom i složeno utiskivanje matricom služe različitim proizvodnim scenarijima, a odabir pogrešne metode može značiti prekomjerno trošenje alata ili žrtvovanje propusnosti.
Kod prijenosnog štancanja izradak se odvaja od trake rano u procesu. Mehanički prsti ili hvataljke tada pomiču pojedini proizvod između neovisnih stanica. Zbog toga su matrice za prijenos-prikladne za veće dijelove koji fizički ne mogu ostati pričvršćeni na traku dok putuju kroz više faza oblikovanja. Kompromis-je sporija brzina ciklusa i složeniji-mehanizmi za rukovanje dijelovima.
Složeno utiskivanje ima suprotan pristup: ono izvodi više operacija rezanja - kao što su bušenje i bušenje - u jednom potezu pritiska na jednoj stanici. Učinkovit je za ravne dijelove kojima je potrebna visoka preciznost u jednoj ravnini, ali ne može podnijeti više{3}}slijedove oblikovanja kao što su savijanja, izvlačenja ili utiskivanja.
Progresivni matrice postaju preferirani izbor kada trebate složenu geometriju, veliki volumen i brza vremena ciklusa u istom paketu. Oni kombiniraju više-operativnu sposobnost prijenosnih matrica s brzinom metoda jedne-stanice - sve bez zasebnog rukovanja dijelovima između stanica.
| Kriteriji | Progresivni Die | Prijenosna matrica | Compound Die |
|---|---|---|---|
| Prikladnost volumena | Velika količina (obično 5,000+ dijelova godišnje) | Srednja do velika glasnoća | Mali do srednji volumen |
| Brzina ciklusa | Brzo (do 300+ udaraca/min) | Umjereno (sporije zbog prijenosa dijela) | Umjereno |
| Složenost dijela | Visoko (više zavoja, oblika, uboda) | Visoko (veliki ili duboko-crtani dijelovi) | Niska (ravna, jedno-operacije u ravnini) |
| Veličina dijela | Mali do srednji | Srednje do velike | Mali do srednji |
| Trošak alata | Visoko unaprijed, malo po-komadu u količini | Visoko unaprijed | Niži naprijed |
| Iskorištenje materijala | Dobro (optimiziran raspored trake) | Bolje (bez otpada od nosive trake) | Dobro |
| Vrijeme postavljanja | Niska | viši | Niska |
Za proizvodne inženjere koji rade na čeličnim dijelovima u velikom obimu, progresivno utiskivanje dosljedno daje najnižu cijenu po-komadu kada geometrija dijela uključuje više operacija, a godišnje količine opravdavaju ulaganje u alate. Pravo pitanje nije funkcionira li proces - već kako odabir materijala, dizajn kalupa i strategija održavanja oblikuju njegovu dugoročnu-ekonomiju.
Kako funkcionira proces progresivnog žigosanja
Brzinska prednost matrice za progresivno utiskivanje proizlazi iz jednog elegantnog principa: svaki hod preše obavlja koristan rad na svakoj stanici istovremeno. Dok se jedan dio trake buši, drugi se savija, a treći dobiva svoj konačni rez -, sve u istom trenutku. Razumijevanje ovog procesa kalupljenja od početka do kraja otkriva zašto propusnost ostaje tako visoka i zašto je mehaničko ponašanje čelika važno u svakoj fazi.
Hranjenje trake i napredovanje materijala
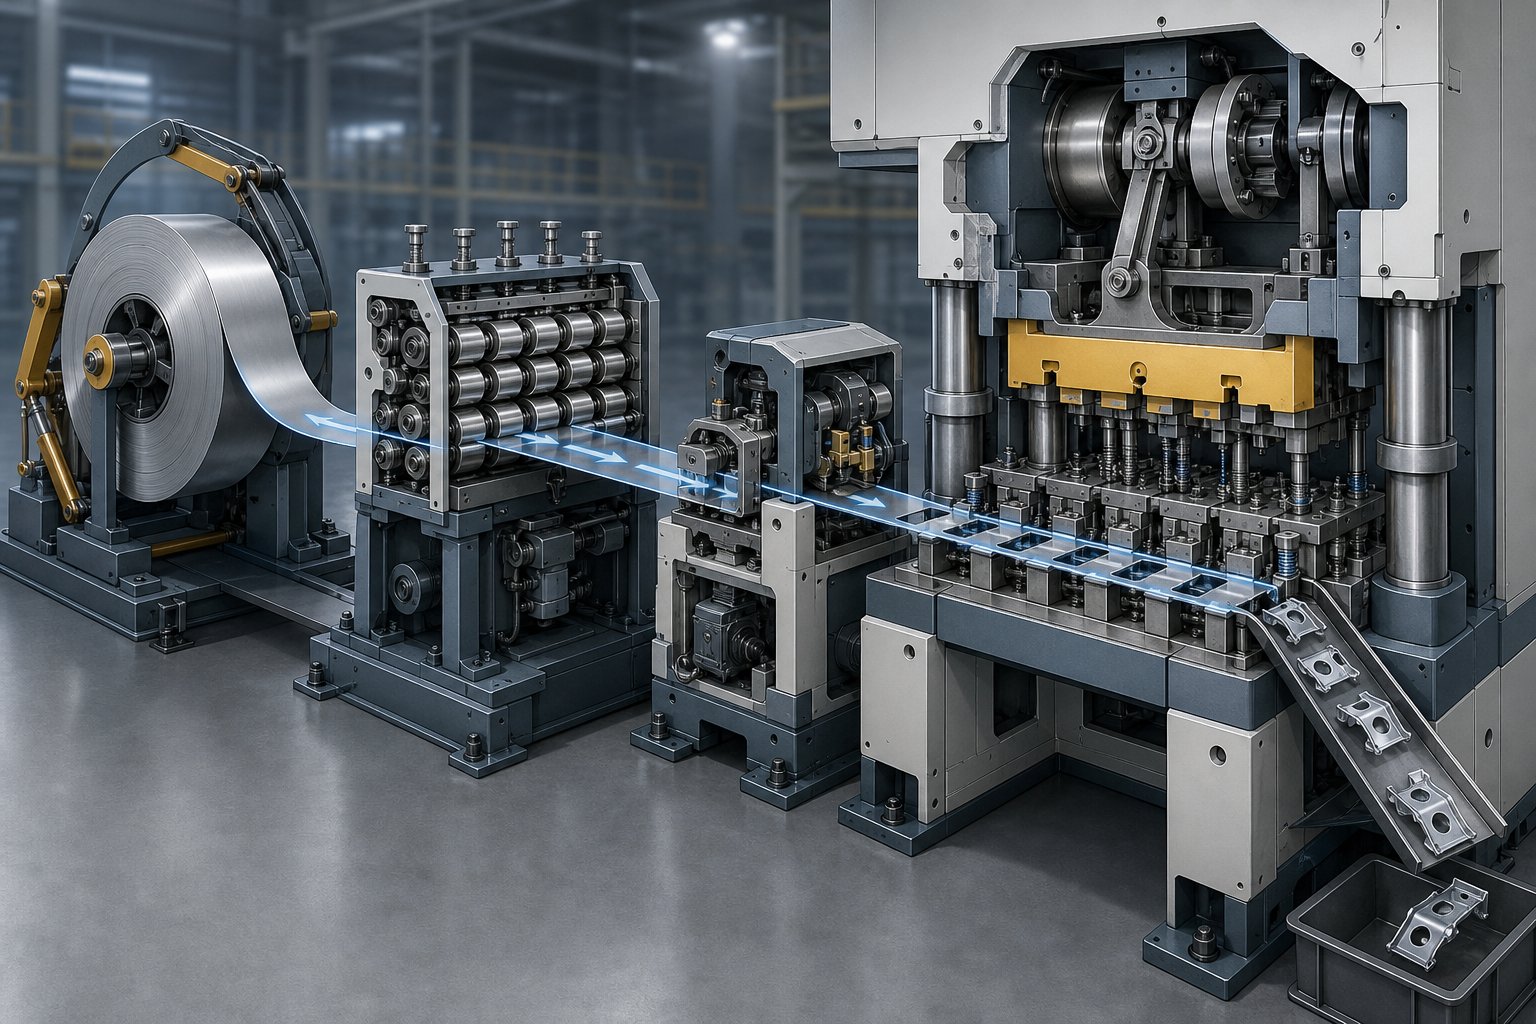
Theprogresivni proces žigosanjapočinje kod odmotavača, gdje se čelični kotur - koji obično teži stotine ili tisuće funti - postavlja i odmotava. Traka prolazi kroz uređaj za ravnanje koji uklanja zavojnicu (zakrivljenost koja je zadržana od namotavanja na kalem). Za čelik je ovaj korak kritičan jer zaostala zakrivljenost uzrokuje neravnomjerno uvlačenje i nedosljedan kontakt s površinama matrice.
Iz uređaja za ravnanje, servo dodavač pomiče traku za točnu udaljenost - korak uvlačenja - sa svakim pritiskom pritiska. Ovaj korak odgovara razmaku stanica unutar matrice, tako da svaka stanica prima točan dio trake u točno vrijeme. Točnost dodavanja na modernim sustavima obično je unutar nekoliko tisućinki inča.
Nakon što traka uđe u matricu, upravljačke igle preuzimaju kontrolu položaja. Ove otvrdnute igle padaju u prethodno-probušene rupe na traci neposredno prije nego što se preša zatvori, ispravljajući svaku manju pogrešku dodavača i zaključavajući traku u točnom položaju. Bez pouzdanog pilotiranja, dimenzionalne pogreške se gomilaju stanicu po stanicu. Za čelične trake, razmaci pilot rupa obično se održavaju na 0,0005 do 0,001 inča kako bi se održala čvrsta registracija po cijeloj duljini matrice.
Sekvencijalne operacije stanice u jednom pritisku
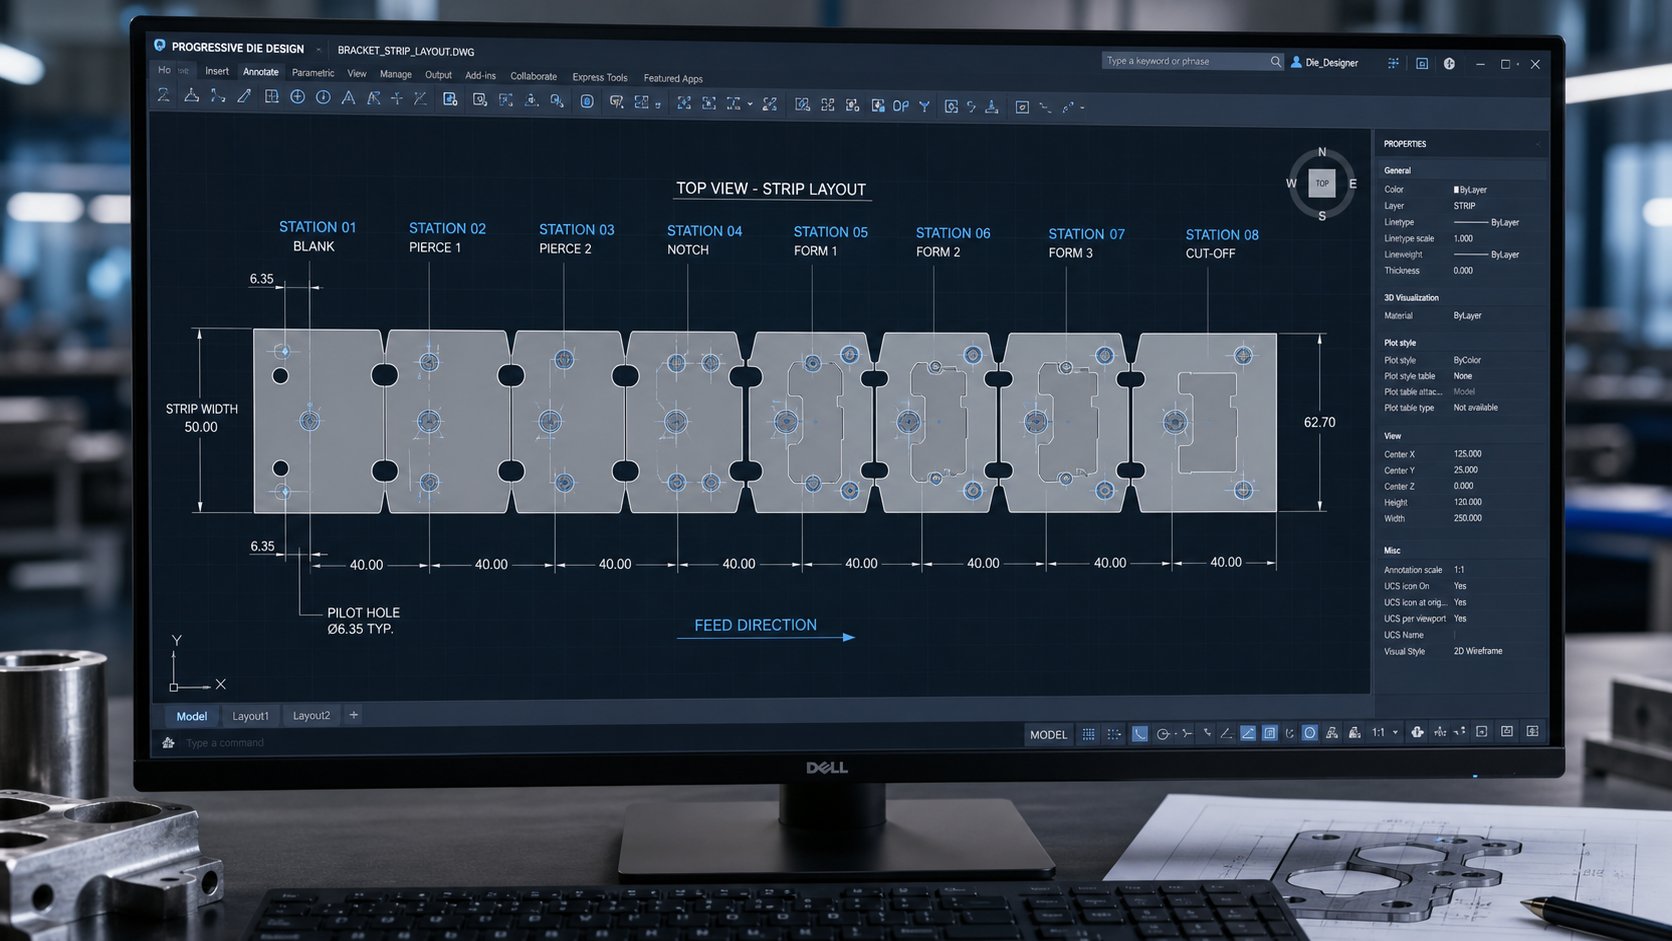
Ovdje progresivni proces žigosanja donosi svoju prednost produktivnosti. Kada se cilindar preše spusti, svaka stanica u matrici izvodi svoju dodijeljenu operaciju u isto vrijeme - na različitim dijelovima iste trake. Stanica jedan može probušiti pilot rupe, stanica dva stvara funkcionalne utore, stanica tri savija jezičak, stanica četiri oblikuje rebro, a stanica pet izvodi konačno odsijecanje.
Dio nije uistinu "dovršen" dok ne prođe kroz sve stanice. Usput ostaje povezan s trakom nosača (kostur otpada), koji djeluje i kao transportni mehanizam i kao referenca za registraciju. Tek na posljednjoj stanici gotova se komponenta odvaja od trake i izbacuje ili skuplja ispod matrice.
Ova istovremena radnja s više-stanica znači da progresivna preša proizvodi jedan gotov dio po hodu - bez obzira na to koliko je operacija potrebno za njegovu izradu. Matrica s 12 stanica koja radi na 150 udaraca u minuti i dalje proizvodi 150 dijelova u minuti, a ne 150 podijeljeno s 12.
Mehanika preše i integracija ciklusa
Dakle, kako preša za žigosanje radi u koordinaciji s progresivnom matricom? Preša isporučuje kontroliranu tonažu kroz mehanički ili servo-pokretani klip, kružeći gornju polovicu matrice prema dolje prema donjoj polovici preciznom duljinom hoda i brzinom. Tonaža mora premašiti kombinirane sile rezanja i oblikovanja na svim stanicama istovremeno - što je ključno pitanje veličine kod štancanja čelika.
Opružne karakteristike čelika dodaju još jedan sloj složenosti. Nakon svake operacije oblikovanja, materijal želi djelomično povratiti svoj izvorni oblik zbog elastičnog naprezanja. Čelici veće-čvrstoće povratno se vraćaju agresivnije, zahtijevajući prešu za progresivno utiskivanje za dosljedno pozicioniranje donjeg-mrtvog-centra i, u nekim slučajevima, vrijeme zadržavanja na dnu udarca kako bi se stanicama za kovanje ili kalibraciju omogućilo potpuno postavljanje oblikovane geometrije.
Brzina hoda, visina zatvaranja i vrijeme dodavanja moraju biti savršeno usklađeni. Ulagač otpušta traku samo kada je matrica otvorena, piloti se uključuju prije početka bilo kakvog rezanja ili oblikovanja, a preša se okreće prije nego što dizači podignu traku za sljedeće napredovanje. Bilo kakva neusklađenost vremena rezultira pogrešno uvučenim trakama, oštećenim pilotima ili otpadnim dijelovima.
Evo cjelovitog procesa progresivnog žigosanja u nizu:
- Punjenje zavojnice - čelična zavojnica montirana na odmotavač
- Traka za ravnanje - spljoštena kako bi se uklonio set zavojnica
- Podmazivanje - primijenjeno za smanjenje trenja i trošenja alata
- Servo hranjenje - trake naprijed za jedan korak po zamahu
- Traka za uključivanje pilot klina - zaključana u preciznom položaju
- Operacije stanice - rezanje, bušenje, oblikovanje, savijanje izvode se istovremeno na svim stanicama
- Podizanje trake - dizači podižu traku kako bi očistili donje detalje matrice
- Traka napredovanja - pomiče se naprijed za jedan korak za sljedeći ciklus
- Konačni rez - završeni dio odvojen od noseće trake
- Izbacivanje i sakupljanje dijela - dovršene komponente izlaze iz kalupa
Svaki ciklus se ponavlja u djelićima sekunde. Kontinuirana, neprekinuta priroda ovog procesa - bez rukovanja dijelovima, bez premještanja, bez intervencije operatera između operacija - upravo je ono što progresivno utiskivanje čelika čini zadanim izborom za-veliku proizvodnju gdje čelični dijelovi zahtijevaju višestruke korake oblikovanja i strogu kontrolu dimenzija.
Naravno, ne ponaša se svaka vrsta čelika na isti način unutar progresivnog kalupa. Pouzdanost dodavanja trake, ograničenja oblikovanja na svakoj stanici i zahtjevi za tonažom preše dramatično se mijenjaju ovisno o tome radite li s mekim ugljičnim čelikom ili visoko-nehrđajućim čelikom -, a te razlike u materijalima pokreću temeljne odluke o dizajnu matrice.
Vrste čelika i odabir materijala za progresivne matrice
Vrsta čelika koju unosite u progresivnu matricu ne utječe samo na izvedbu završnog dijela - ona diktira gotovo svaki parametar procesa, od tonaže preše i razmaka probijanja do broja stanica i pouzdanosti dodavanja. Dva dijela s identičnom geometrijom, ali različitim vrstama čelika mogu zahtijevati bitno različite dizajne matrice. Zato je progresivni odabir materijala za utiskivanje jedna od najranijih i najdosljednijih inženjerskih odluka u bilo kojem projektu.
Uobičajene vrste čelika za progresivno utiskivanje
Koji čelici zapravo dobro funkcioniraju u multi{0}}postupnom kalupu? Odgovor ovisi o funkciji dijela, potrebnoj sposobnosti oblikovanja i obujmu proizvodnje. Ovdje su najčešće navedene kategorije za progresivno utiskivanje čelika:
- Nisko{0}}ugljični čelik (1008, 1010, 1018)- Radni konj progresivnog žigosanja ugljičnog čelika. Ove vrste nude izvrsnu duktilnost, nisku granicu razvlačenja i predvidljivo ponašanje pri oblikovanju. Idealni su za nosače, spojnice, komponente šasije i općenite strukturne dijelove gdje su potrebna složena savijanja i izvlačenja bez opasnosti od pucanja.
- Nehrđajući čelik serije 300 (304, 316)- Odabrano za otpornost na koroziju u medicini, posluživanju hrane i pomorskoj primjeni. Progresivno utiskivanje od nehrđajućeg čelika ima veću stopu-otvrdnjavanja, što znači da svaka stanica za oblikovanje dodaje više zaostalog naprezanja traci. To zahtijeva pažljivo određivanje redoslijeda postaja i često veći razmak stanica.
- Visoko{0}}nisko{1}}legirani (HSLA) čelik- Vrste kao što su HSLA 340, 420 i 550 daju visoku granicu tečenja uz umjerenu mogućnost oblikovanja. Uobičajeni su u automobilskim konstrukcijskim primjenama gdje je smanjenje težine važno. HSLA čelici zahtijevaju znatno veću tonažu preše i čvršću kompenzaciju povratnog povrata od mekog čelika.
- Opružni čelik (1074, 1095, 301 nehrđajući)- Koristi se za dijelove koji se moraju više puta savijati bez trajne deformacije. Ovi visoko-ugljični ili kaljeni tipovi imaju ograničenu duktilnost, ograničavajući ozbiljnost operacija oblikovanja na svakoj stanici. Dizajneri matrice često dodaju više stanica s plićim koracima oblikovanja kako bi se izbjeglo lomljenje.
Određivanje materijala jednostavno kao "čelik 1008" još uvijek ostavlja prostora za značajne varijacije svojstava. KaoČasopis MetalFormingbilješke, vakuumski-otplinjeni nisko{1}}ugljični čelik, čelik-kvalitete za crtanje i čelik komercijalne-kvalitete svi mogu spadati u iste specifikacije, ali imaju različite performanse u kalupu. Zahtjevi matrice - a ne preferencija odjela nabave za najjeftiniju opciju - trebaju odrediti konačni poziv za materijal.
Kako svojstva čelika utječu na dizajn kalupa i zahtjeve za prešu
Svaka vrsta čelika nosi jedinstveni otisak mehaničkih svojstava, a ta se svojstva izravno prevode u odluke o dizajnu matrice za metalno utiskivanje. Primijetit ćete učinke u četiri ključna područja:
Vlačna čvrstoća i prešana tonaža.Veća vlačna čvrstoća znači više sile potrebne za svaku operaciju rezanja i oblikovanja. Traka od nehrđajućeg čelika 304 s vlačnom čvrstoćom od 75 ksi zahtijeva otprilike 50% veću silu zatvaranje od mekog čelika 1010 pri 50 ksi, uz pretpostavku iste debljine i opsega. Pomnožite to na sve aktivne stanice i zahtjevi za tonažom tiska brzo eskaliraju. Premala preša ne zaustavlja samo proizvodnju - već oštećuje alat i dovodi do pomaka dimenzija.
Duktilnost i minimalni radijus savijanja.Postotak istezanja materijala određuje koliko se čvrsto može saviti bez pucanja na mjestima oblikovanja. Nisko-ugljični čelici s istezanjem od 35-45% toleriraju unutarnje polumjere savijanja kao 0,5 puta debljinu materijala. HSLA čelici s istezanjem od 15-20% mogu trebati 2x debljine ili više. To izravno utječe na to koliko se formiranja može dogoditi na jednoj stanici i koliko stanica sveukupno treba kalupu.
Brzina-otvrdnjavanja radom i učinci-na više stanica.Svaka operacija oblikovanja hladno-obrađuje čelik, povećavajući njegovu tvrdoću i smanjujući preostalu rastezljivost. Materijali s visokim -stopama otvrdnjavanja - poput austenitnog nehrđajućeg čelika - brže gube mogućnost oblikovanja dok prolaze kroz stanice. Dizajneri kalupa to kompenziraju dodavanjem slobodnih stanica za preraspodjelu naprezanja ili ograničavanjem ozbiljnosti svakog koraka oblikovanja. Ignoriranje ponašanja -otvrdnjavanja pri radu dovodi do rizika od loma na kasnijim stanicama gdje je traka već iscrpila svoju sposobnost oblikovanja.
Granica razvlačenja i opružni povrat.Nakon svakog savijanja ili oblika, čelik se djelomično vraća u svoj izvorni oblik. Veća granica razvlačenja proizvodi agresivniji opružni povrat, što znači da se stanice za oblikovanje moraju savijati preko ciljanog kuta. U progresivnoj matrici, kompenzacija povratnog povrata mora se kalibrirati stanicu po stanicu, jer se granica razvlačenja trake povećava zbog otvrdnjavanja pri radu dok ona napreduje kroz alat.
Rasponi debljina i njihov utjecaj na proces
Progresivne matrice rade s debljinama čelika od približno 0,1 mm (0,004") do oko 6 mm (0,250"), iako je najčešći raspon za precizne komponente između 0,2 mm i 3 mm. Izvan ovog prozora, postupak postaje sve nepraktičniji - vrlo debeli materijali odolijevaju spljoštavanju i mehanizmima dodavanja naprezanja, dok se ultra-tanke folije savijaju pod napetosti trake i teško ih je pouzdano upravljati.
Debljina utječe na progresivni dizajn matrice na nekoliko međusobno povezanih načina:
- Gustoća rasporeda stanica- Za deblje materijale potrebni su veći razmaci-do-matrice, što znači veće dijelove kalupa na svakoj stanici. Ovo rasteže ukupnu duljinu matrice i smanjuje broj stanica koje mogu stati unutar određene veličine preše.
- Dimenzioniranje pilot igle- Upravljačke rupe moraju održavati odgovarajući rubni razmak u odnosu na debljinu trake. Za deblje trake potrebni su veći klinovi za usmjeravanje i stoga veće rupe za usmjeravanje, što zahtijeva veću širinu trake i smanjuje iskorištenost materijala.
- Razmak rezanja- Standardna početna točka za meki čelik je otprilike 10% debljine materijala po strani, ali to se mijenja s kvalitetom. Čelici veće{3}}čvrstoće mogu zahtijevati zazore veće od 20% po strani kako bi se postiglo čisto smicanje i minimalizirala visina srha.
- Pouzdanost hrane- Teže trake zahtijevaju robusnije servo dodavače i veću napetost trake kako bi se spriječilo pogrešno uvlačenje. Za vrlo tanke trake, nasuprot tome, možda će biti potreban vakuum ili pomoć-puhanjem zraka kako bi ostale ravne na površini matrice između poteza.
Međudjelovanje između vrste čelika i debljine stvara matricu ograničenja oko koje mora biti dizajnirana svaka matrica za metalno utiskivanje. HSLA traka od 2 mm na 80 ksi rasteznosti ne ponaša se nimalo kao nisko{4}}karbonska traka od 2 mm na 45 ksi - iako je debljina identična, tonaža preše, razmaci i broj stanica će se značajno razlikovati.
Ova materijalna-ograničenja ne postoje zasebno. Oni izravno ulaze u odluke o dizajnu matrice: koliko stanica uključiti, gdje postaviti pilote, kako slijed operacija oblikovanja i koliko širine trake dodijeliti za noseće mostove. Svako svojstvo materijala postaje input dizajna koji oblikuje arhitekturu cijelog alata.
Razmatranja dizajna progresivnih kalupa za čelične dijelove
Svaka progresivna matrica počinje kao problem dizajna: kako organizirati slijed operacija duž čelične trake tako da svojstva materijala, geometrija dijela i ekonomija proizvodnje budu usklađeni? Odgovor oblikuje cijeli alat - njegovu duljinu, broj stanica, širinu trake i na kraju njegovu cijenu. Loš dizajn progresivne matrice dovodi do napuknutih dijelova, preranog kvara alata i rasipanja materijala. Strateški dizajn pretvara ta ista ograničenja u tanak, izdržljiv progresivni alat za žigosanje koji pouzdano radi tijekom milijuna ciklusa.
Optimizacija broja postaja i rasporeda trake
Koliko stanica zapravo treba progresivna matrica? Ne postoji univerzalna formula. Broj stanica je vođen geometrijom dijela, potrebnim operacijama i - kritično - ograničenjima oblikovanja klase čelika po stanici. Jednostavan ravni nosač od čelika 1010 s tri probušene rupe i jednim zavojem može zahtijevati samo 4-5 stanica. Složeni HSLA automobilski strukturni dio s višestrukim zavojima, reljefima i malim tolerancijama može zahtijevati 15 ili više.
Logika funkcionira ovako: svaka operacija oblikovanja može samo ograničeno napregnuti materijal prije nego što dođe do pucanja. Kada jedno savijanje prijeđe prag sigurne deformacije čelika, dizajneri ga dijele na dvije stanice s djelomičnim oblikovanjem na svakoj. Veća-čvrstoća ili -kaljeni čelici toleriraju manje deformacija po stanici, što izravno povećava broj stanica.
Neaktivne stanice - pozicije na kojima se ne odvijaju nikakve operacije - služe namjernoj inženjerskoj svrsi. Oni pružaju zone za smanjenje naprezanja gdje traka može redistribuirati zaostalo naprezanje između zahtjevnih faza oblikovanja. Oni također poboljšavaju stabilnost trake održavanjem dosljedne krutosti nosača duž cijele duljine matrice. Istraživanje uoptimizacija izgleda trakepotvrđuje da je smanjivanje broja stanica uz poštivanje ograničenja prvenstva (koje se operacije moraju dogoditi prije drugih) i ograničenja susjedstva (koje operacije ne mogu dijeliti stanicu zbog blizine) središnji izazov u dizajnu matrice za progresivno žigosanje.
Optimizacija širine trake odvija se paralelno s planiranjem postaja. Šire trake primaju veće dijelove ili više redaka (dvostruki-pogodak rasporeda), ali troše više materijala po potezu. Projektanti izračunavaju iskoristivost materijala kao omjer neto površine i bruto potrošnje trake. Dobro-optimiziran raspored za progresivne matrice obično postiže 70-85% iskorištenja. Nosač premošćuje - uske mreže koje povezuju dijelove s kosturom otpada - mora biti dovoljno širok da preživi sile oblikovanja bez kidanja, posebno kod čelika niske duktilnosti.
Dizajn-za-proizvodljivost u alatu s progresivnim kalupom
Odluke o dizajnu matrice za metalno utiskivanje donesene tijekom DFM faze sprječavaju probleme koji bi se inače pojavili tisućama sati u proizvodnji. Za čelične dijelove u progresivnim matricama, nekoliko DFM načela ima veliku važnost:
- Minimalni razmak značajki- Rupe i izrezi postavljeni preblizu stvaraju slabe dijelove kalupa između probijanja. Opće pravilo: održavajte najmanje dvostruku debljinu materijala između susjednih elemenata. Kod čelika visoke -čvrstoće taj se minimum povećava jer veća sila rezanja koncentrira više naprezanja na uske dijelove matrice.
- Usklađivanje smjera zrna- Čelična traka ima smjer kotrljanja koji utječe na duktilnost. Zavoji usmjereni okomito na zrno toleriraju uže radijuse bez pucanja. Dizajn progresivne matrice za utiskivanje mora poravnati kritične zavoje u odnosu na smjer valjanja trake, što znači da orijentacija dijela unutar rasporeda trake postaje strukturalna odluka, a ne samo pogodnost ugniježđivanja.
- Širina mosta u nosivoj traci- Mostovi drže dio u traci do konačnog rezanja. Preuski i trgaju se tijekom oblikovanja, oslobađajući dio prerano. Preširoko i troše materijal. Širina mosta ovisi o debljini trake, vlačnoj čvrstoći i težini sila oblikovanja na susjednim stanicama.
- Unutarnji radijusi savijanja- Široko prihvaćena smjernica postavlja minimalni radijus savijanja jednak ili veći od debljine materijala (R veći od ili jednak T). Izoštravanje povećava koncentraciju naprezanja, što dovodi do pucanja u dijelu i prijevremenog kvara matrice za utiskivanje lima.
Postavljanje pilot igle još je jedna ključna odluka za DFM-. Piloti bi trebali biti postavljeni u dosljednim intervalima duž trake, po mogućnosti u području nosača, a ne u geometriji funkcionalnog dijela. Njihov položaj u odnosu na stanice za formiranje određuje koliko se položajne pogreške akumulira između operacija. Postavljanje pilota neposredno ispred visoko{4}}preciznih stanica - umjesto oslanjanja na registraciju stanica ranije u nizu - zadržava dimenzionalnu točnost tamo gdje je najvažnija.
CAD/CAM i simulacija u dizajnu kalupa
Zamislite da napravite matricu s 12 stanica, pokrenete svoju prvu proizvodnu probu i otkrijete da stanica 8 puca na dijelu jer je otvrdnjavanje iz ranijih stanica premašilo predviđanja. Taj je scenarij znao koštati tjedne i desetke tisuća dolara. Moderni progresivni softver za projektiranje matrice eliminira velik dio tog rizika prije nego što se alatni čelik strojno obradi.
Analiza konačnih elemenata (FEA) simulira protok materijala kroz svaku stanicu uzastopno, predviđajući stanjivanje, distribuciju naprezanja i rizik od loma. Za čelik, predviđanje povratnog povrata je posebno vrijedno - simulacija izračunava koliko se svaki formirani element odbija nakon otvaranja preše, omogućujući inženjerima da kompenziraju geometriju matrice tijekom projektiranja, a ne putem skupih pokušaja-i-pogreški u preši. Kako izvješćuje Manor Tool, FEA može identificirati rizike od pucanja prije izgradnje alata, čime se štedi više od 20.000 dolara u troškovima prerade i eliminiraju tjedna kašnjenja pokretanja na jednom projektu.
Platforme kao što su Cimatron, AutoForm i Dynaform omogućuju dizajnerima da digitalno izgrade kompletan izgled trake, a zatim pokreću simulacije oblikovanja na svim stanicama redom.AutoFormovi alati za izgled trakedopustite korisnicima da definiraju jednodijelne ili dvo-izglede dijelova, usporede mogućnosti ugniježđivanja i minimiziraju upotrebu materijala -, a sve to uz provjeru valjanosti oblikovanja. U međuvremenu, Logopress3 i slični sustavi temeljeni na SolidWorksu-nude umetanje parametarskih komponenti za standardne elemente matrice kao što su podizači, piloti i držači, ubrzavajući detaljan dizajn.
Praktična korist je manje ponavljanja dizajna. Bez simulacije, složen dizajn matrice za utiskivanje može zahtijevati tri ili četiri fizička testiranja prije nego što se geometrija spremna za proizvodnju-zaključa. S potvrđenim FEA, većina programa postiže stabilnu proizvodnju u jednom ili dva pokušaja - izravno smanjenje troškova alata i vremenskog rasporeda lansiranja. Inženjerske odluke donesene tijekom ove faze digitalne validacije pokreću do 80% ukupnih troškova proizvodnje, čineći ulaganje u simulaciju jednom od aktivnosti s najvećim-povratom u bilo kojem progresivnom programu kalupa.
Dizajnerske odluke postavljaju granice onoga što progresivna matrica može proizvesti. Ali unutar tih granica, pojedinačne operacije stanice - rezanje, oblikovanje, savijanje - pretvaraju ravnu čeličnu traku u funkcionalnu geometriju. Način na koji se te operacije odvijaju i zašto je taj redoslijed važan posebno za čelik, određuje hoće li dijelovi izaći ispravni ili će izaći kao otpad.
Ključne operacije žigosanja na svakoj stanici matrice
Svaka stanica u progresivnom kocki ima jedan posao -, ali redoslijed kojim se ti poslovi odvijaju nije proizvoljan. Slijed slijedi logiku koja je ukorijenjena u tome kako se čelik deformira, kako se dimenzije pomiču pod stresom i kako se registracija mora održavati od prvog udarca do konačnog prekida. Pogrešite poredak i borit ćete se s neravninama, pukotinama i pomicanjem dimenzija tijekom cijelog vijeka trajanja alata. Ispravite to i matrica za utiskivanje proizvodi dosljedne dijelove brzinom uz minimalnu intervenciju.
Rezanje i bušenje
Operacije rezanja obično dominiraju ranim fazama progresivnog kalupa. Zašto? Budući da je uklanjanje materijala prije oblikovanja daleko lakše kontrolirati nego pokušaj probijanja ili bušenja nakon što je traka već savijena ili uvučena u tro-dimenzionalnu geometriju. Ravna traka predstavlja ujednačenu, predvidljivu površinu za bušilice alata, što znači čišće rezove, konzistentnije visine srha i duži život bušilice.
Najčešći postupci rezanja čeličnih dijelova uključuju:
- Piercing- stvaranje unutarnjih rupa, utora ili značajki pomoću probijanja lima koji guraju materijal kroz odgovarajuće otvore matrice. Pilot rupe se gotovo uvijek buše na prvoj postaji kako bi se uspostavila registracija za svaku sljedeću operaciju.
- Blanking- rezanje vanjskog profila dijela (ili njegovog dijela) iz trake. Kod progresivnih matrica tipično je djelomično brisanje na ranim stanicama i konačno brisanje na posljednjoj stanici.
- Lancing- rezanje i savijanje jezičca ili otvora u jednom potezu bez potpunog odvajanja materijala od trake. Često se koristi za izradu dodataka ili ventilacijskih otvora.
- Zarezivanje- uklanjanje materijala s ruba trake kako bi se stvorio prostor za operacije oblikovanja na kasnijim stanicama ili kako bi se postupno definirali obrisi dijelova.
- Podrezivanje- uklanjanje viška materijala nakon oblikovanja, obično na kasnijim stanicama gdje oblikovane značajke trebaju konačno rubno profiliranje.
Tvrdoća čelika izravno utječe na izvedbu ovih operacija rezanja. Za većinu ugljičnih čelika optimalni razmak od -od-matrice kreće se od 5-10% debljine materijala po strani. Tvrđi čelici - HSLA razreda ili -očvrsnuti nehrđajući čelik - zahtijevaju manje zazore kako bi se spriječilo prekomjerno prevrtanje i stvaranje neravnina, ponekad padajući na 3-5% po strani. Preusko zatezanje ubrzava trošenje probijača i povećava sile skidanja. Previše labavo proizvodi neravne rubove i prevelike neravnine koje zahtijevaju sekundarno uklanjanje ivica.
Debljina je također važna. Traka od nisko{2}}ugljičnog čelika debljine 2 mm zahtijeva otprilike 0,10-0,20 mm razmaka po strani. Ta ista debljina kod nehrđajućeg čelika 304 može trebati samo 0,08-0,12 mm jer veća čvrstoća na smicanje proizvodi čišću zonu loma pri manjim razmacima. Ovi brojevi pomiču geometriju svake metalne karakteristike alata, utječući na profile brušenja proboja, dimenzije provrta gumba matrice i učestalost intervala oštrenja.
Operacije oblikovanja i savijanja
Nakon što su rupe probušene i profili djelomično uspostavljeni, traka se pomiče u područje formiranja. Postaje za savijanje, crtanje, kovanje, utiskivanje i ekstrudiranje preoblikuju ravni čelik u tro-dimenzionalnu geometriju - i svaka nosi specifične izazove pri radu s elastičnim ponašanjem čelika pri obnavljanju.
Savijanjeje najčešća operacija oblikovanja u kalupima za progresivno utiskivanje. Čelične trake su savijene preko polumjera probijanja prema bloku matrice kako bi se proizvele prirubnice, jezičci, kanali i nosači. Kritična komplikacija? Springback. Svaki čelični zavoj se djelomično rasterećuje kada se preša otvori, a dio kuta se opušta prema ravnom. Čelici s većom čvrstoćom tečenja više se vraćaju natrag - meki čelik može se vratiti natrag 1-2 stupnja pri savijanju od 90 stupnjeva, dok se HSLA čelici mogu vratiti 5-8 stupnjeva ili više.
Strategije kompenzacije unutar matrice uključuju:
- Pretjerano savijanje- koji se formira iza ciljanog kuta tako da opružni povrat vraća dio na specifikaciju. Ovo jenajraširenija metoda kompenzacijezbog svoje jednostavnosti i primjenjivosti u većini rutinskih operacija savijanja.
- Kovanje novca- primjenom lokalnog visokog pritiska na vrhu savijanja za plastičnu deformaciju materijala kroz njegovu punu debljinu, učinkovito eliminirajući elastični oporavak. Kovanje zahtijeva znatno veću tonažu, ali proizvodi uže kutne tolerancije.
- Koračno savijanje- rastavljanje savijanja pod velikim-kutom na više malih{2}}inkremenata kuta kroz uzastopne stanice, povećavajući omjer plastične deformacije i smanjujući neto elastični oporavak.
Izvlačenjestanice povlače traku u šupljinu kako bi oblikovale čaše, udubljenja ili školjke. Duktilnost čelika ograničava koliko duboko izvlačenje može ići po stanici - prekoračenje omjera izvlačenja od otprilike 40-50% u jednom udarcu riskira stanjivanje ili lom. Duboka izvlačenja su podijeljena na više stanica s progresivnim povećanjem dubine.
Utiskivanjestvara plitke uzdignute ili udubljene elemente - rebra, logotipe, perle za ukrućenje - pomicanjem materijala lokalno bez rezanja.Ekstrudiranjegura materijal kroz manji otvor kako bi se formirale izbočine ili ogrlice, koje se često koriste za izradu navojnih montažnih značajki u jednom potezu matrice.
Logika sekvenciranja stanica za čelične dijelove
Zašto je redoslijed operacija toliko bitan? Tri principa upravljaju progresivnim sekvenciranjem stanica:
Piercing prethodi oblikovanjujer ravna traka daje točnije lokacije rupa. Nakon što je traka savijena, deformirana geometrija čini gotovo nemogućim bušenje rupa u ispravnom konačnom položaju. Rupe koje se moraju pojaviti u oblikovanim područjima probijaju se dok je traka još ravna, a zatim se postavljaju na mjesto naknadnom operacijom oblikovanja.
Kritične dimenzije se utvrđuju nakon završetka oblikovanja.Ako se dimenzija značajke odnosi na oblikovanu površinu, prvo se mora dogoditi oblikovanje - inače će opruga i protok materijala pomaknuti značajku izvan tolerancije. Čini se da je ovo u suprotnosti s prvim načelom, a ta je napetost upravo razlog zašto progresivni dizajn matrice zahtijeva pažljivu analizu sekvenciranja. Rješenje je često probušiti probne i nekritične rupe rano, formirati dio, zatim izvršiti konačno precizno bušenje ili kalibraciju na kasnijim stanicama.
Pilot holes održavaju registraciju tijekom cijele godine.Od mjesta jedan naprijed, pilotske igle zahvaćaju traku pri svakom udarcu. Sve naredne operacije odnose se na ove pilot rupe, što znači da točnost njihovog postavljanja određuje kumulativnu preciznost cijelog dijela. Piloti se uvijek probijaju na najranijoj mogućoj stanici - često na prvoj - i ostaju poziciono sidro za sve komponente matrice za utiskivanje koje slijede.
Evo tipičnog slijeda stanica za čelični montažni nosač s dvije rupe, savijenom prirubnicom i rebrom za ukrućenje:
- Probušite pilotske rupe u traci nosača
- Probušite funkcionalne rupe (utori za montažu, reljefni zarezi)
- Zarežite rubove trake kako biste definirali obrise dijela
- Utisnite rebro za ukrućenje dok je traka još ravna
- Stanica za mirovanje (ublažavanje stresa, stabilizacija trake)
- Savijte prirubnicu do ciljanog kuta plus kompenzacija prekomjernog savijanja
- Kovana ili restrike prirubnica do konačne kutne tolerancije
- Završni rez - odvaja gotovi dio od noseće trake
Ovaj slijed odražava opće pravilo: alati za probijanje metala i operacije rezanja grupiraju se na prednjem dijelu matrice, operacije oblikovanja ispunjavaju srednju i stražnju stanicu, a konačno odvajanje uvijek dolazi posljednje. Stanice mirovanja pojavljuju se gdje god traci treba odušak između faza teškog oblikovanja - osobito važno za čelike s visokim-stopama otvrdnjavanja gdje nakupljanje zaostalog naprezanja prijeti daljnjoj mogućnosti oblikovanja.
Alat svake stanice troši se različitom brzinom, ovisno o tome što radi i koliko jako čelik gura natrag. Stanice za rezanje propadaju zbog abrazivnog trošenja. Stanice za formiranje pate od žuljanja i umora. Taj obrazac trošenja - i način na koji njime upravljate - je ono što u konačnici određuje hoće li kocka biti 100.000 pogodaka ili 10 milijuna.
Održavanje matrice i vijek trajanja alata kod štancanja čelika
Progresivni kockica ne pada odjednom. Postupno se degradira - rubovi probijanja postaju tupi, formirajući radijuse hrapavi, zazori se otvaraju - i kvaliteta dijelova se smanjuje zajedno s tim. Čelik ubrzava ovu degradaciju više od mekših materijala zbog svoje veće čvrstoće na smicanje, ponašanja pri-otvrdnjavanju i površinskih oksida. Razlika između kompleta matrica za utiskivanje koji pouzdano radi milijune ciklusa i onog koji zahtijeva stalnu intervenciju svodi se na tri čimbenika: razumijevanje kako se razvija trošenje, održavanje alata prema rasporedu, a ne nakon kvara, i odabir pravih materijala za alate za specifične zahtjeve svake stanice.
Obrasci istrošenosti i načini kvarova u čeličnim kalupima za utiskivanje
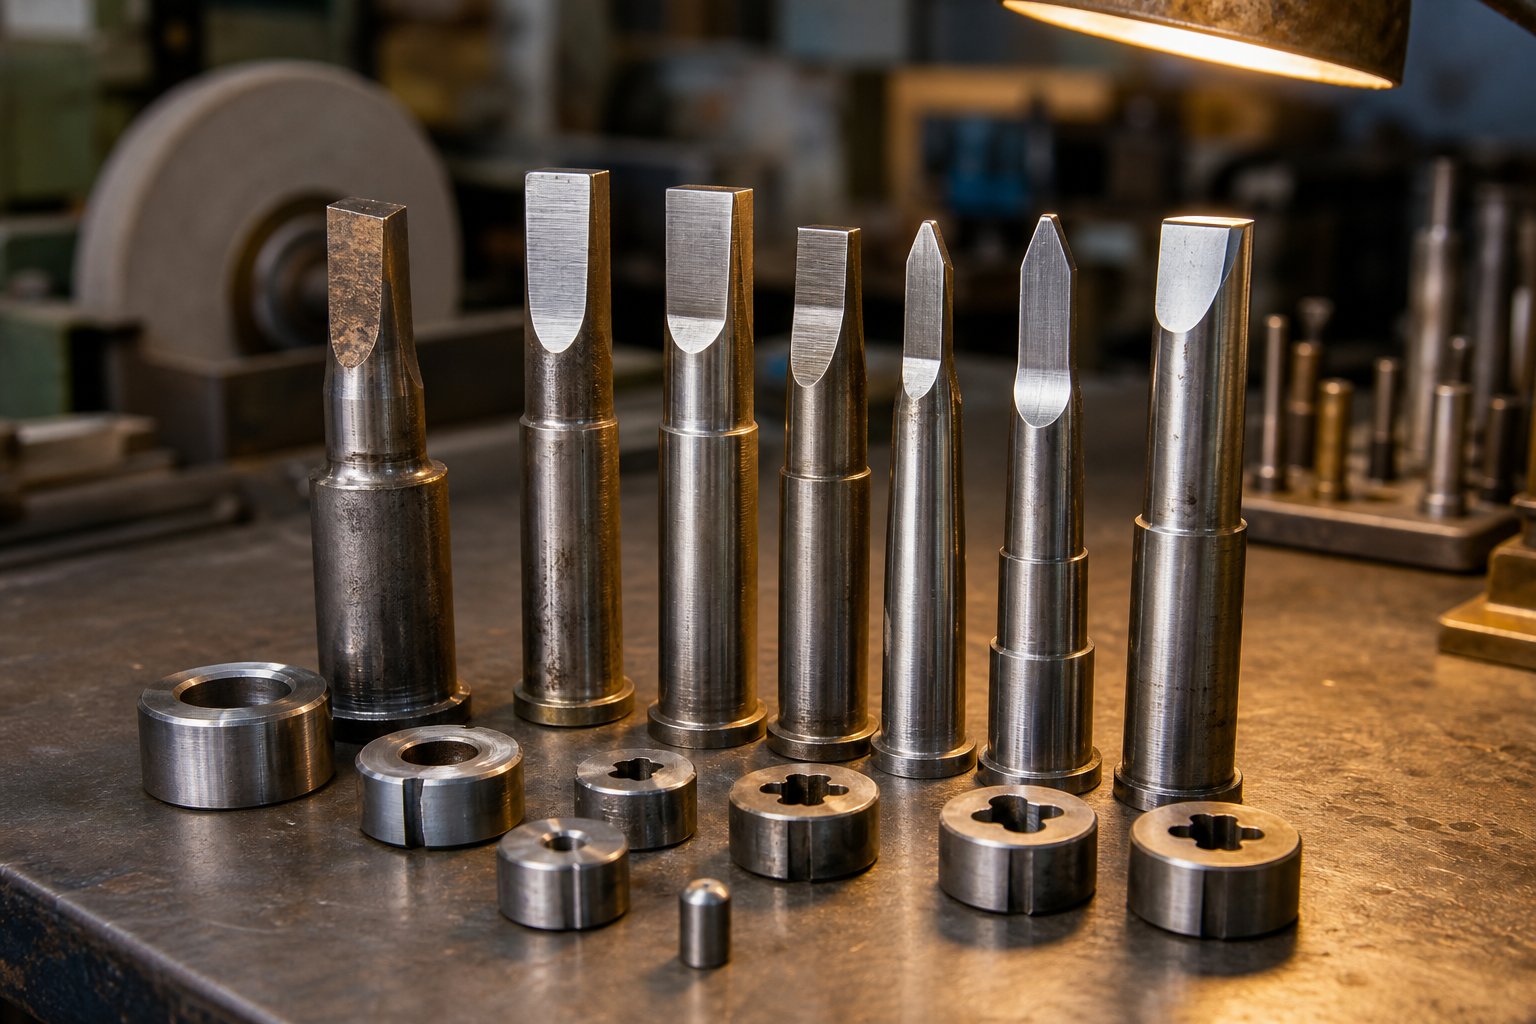
Kada čelik provlačite kroz progresivnu matricu pri proizvodnoj brzini, pet različitih mehanizama kvarova natječu se da unište vaš alat. Svaki se razvija drugačije ovisno o vrsti čelika koji se utiskuje i svaki zahtijeva različite protumjere. Istraživanja izAHSS Insightsidentificira ove glavne načine kao što su trošenje (abrazivno i ljepljivo), plastična deformacija, lomljenje, pucanje i trganje.
Abrazivno trošenjeje najčešći način degradacije u čeličnim kalupima za utiskivanje. Tvrde čestice - kameni kamenac na vruće-valjanom čeliku, karbidi u-razredima čvrstoće ili-otvrdnuli ostaci od prethodnih rezova - ponašaju se poput mikroskopskih brusnih ploča na površinama izbijača i kalupa. Svakim hodom uklanja se mala količina materijala alata, postupno povećavajući zazore i povećavajući visinu srha. Što je čelik obratka tvrđi, to brže napreduje abrazivno trošenje. HSLA i dvofazni-fazni čelici s vlačnom čvrstoćom iznad 590 MPa mogu habati proboje četiri do pet puta brže od mekog čelika.
Adhezivno trošenje i nagrizanjepredstavljaju drugačiji izazov, osobito kod progresivnog žigosanja od nehrđajućeg čelika. Trenje i toplina koji nastaju dok austenitni nehrđajući materijal klizi preko površina alata stvaraju mikro-zavare između lima i matrice. Kada te veze puknu, materijal prelazi s jedne površine na drugu - obično s mekše površine na tvrđu. Ovo nakupljanje (jedanje) grebe sljedeće dijelove i ubrzava daljnje prianjanje u ciklusu samo-ojačanja. KaoFabrikatorbilješke, poliranje površina alata prije i nakon nanošenja premaza pomaže u smanjenju žuljanja, dok maziva za ekstremni{0}}tlak postaju bitna za upravljanje visokim kontaktnim pritiscima koji su uključeni.
Čipiranjerezultat je cikličkih naprezanja koja premašuju čvrstoću materijala alata na zamor, obično na oštrim reznim rubovima. Mikropukotine nukleiraju, šire se ponovljenim opterećenjem i na kraju uzrokuju odvajanje malih komadića od rubova bušilice ili matrice. Veća otpornost čelika na smicanje pojačava udarni udar pri proboju tijekom probijanja, čineći lomljenje češćim u reznim stanicama koje obrađuju deblje ili jače stupove.
Pucanjenastaje kada naprezanja premaše lomnu žilavost alatnog čelika. Koncentratori naprezanja - tragovi brušenja, oštri unutarnji kutovi ili značajke dizajna s nedovoljnim radijusima - pokreću pukotine koje se katastrofalno šire. Jedna studija slučaja dokumentirala je lomljenje alatnog čelika D2 nakon samo 5.000-7.000 ciklusa opterećenja pri oblikovanju feritno-bainitnog čelika od 580 MPa, u usporedbi s tipičnim životnim vijekom od 50.000 ciklusa koji isti alat postiže s konvencionalnim vrstama.
Plastična deformacijadogađa se kada kontaktni tlak premaši čvrstoću tečenja materijala alata. Čelici veće-čvrstoće koncentriraju više opterećenja na manjim kontaktnim površinama - posebno na radijusima izvlačenja i mjestima kovanja - uzrokujući pojavu gljiva ili udubljenja površine matrice. Jednom kada deformacija započne, promijenjena geometrija stvara još veći lokalni stres, ubrzavajući daljnje oštećenje.
Ovi se načini kvarova rijetko pojavljuju zasebno. Istrošenost ljepilom stvara grube mrlje koje postaju podizači naprezanja, pokrećući lomljenje. Okrnjeni rubovi stvaraju nejednaka opterećenja rezanja koja ubrzavaju pucanje. Prepoznavanje načina koji dominira na svakoj stanici - i priopćavanje toga vašem dobavljaču alatnog čelika - temelj je svake učinkovite strategije održavanja matrice za utiskivanje.
Planiranje preventivnog održavanja i intervali oštrenja
Čekanje dok dijelovi ne izgledaju loše za servisiranje matrice je najskuplja dostupna strategija održavanja. U trenutku kada su neravnine vidljive golim okom, trošenje bušilice već je napredovalo daleko iznad optimalne točke oštrenja - što znači da se više materijala mora ukloniti tijekom ponovnog brušenja, što skraćuje ukupni vijek trajanja alata i povećava učestalost zamjene.
Učinkovito preventivno održavanje počinje objektivnim mjerenjem, a ne vizualnom procjenom. Visina srha primarni je pokazatelj: većina preciznih operacija utiskivanja pokreće ponovno oštrenje kada srhovi prijeđu 10% debljine materijala. Za čeličnu traku od 1 mm, taj prag je samo 0,1 mm - jedva primjetan bez povećanja, ali jasno mjerljiv mjernim instrumentom ili optičkim komparatorom.
Praćenje broja posjeta pruža okvir za zakazivanje. Svaki set matrica za utiskivanje trebao bi imati dokumentiranu osnovnu vrijednost: broj poteza koje određena stanica obično izvodi prije nego što visina srha dosegne prag održavanja. Ovi intervali dramatično variraju ovisno o vrsti stanice i vrsti čelika:
- Piercing stanice od mekog čelika (1008-1010)- često 150.000 do 250.000 pogodaka između izoštravanja
- Piercing stanice od nehrđajućeg čelika (304, 316)- često 50.000 do 100.000 pogodaka zbog trošenja ljepila i žuljanja
- Stanice za bušenje u HSLA čeliku (590+ MPa)- ponekad samo 30.000 do 80.000 pogodaka, ovisno o debljini i premazu
- Formiranje stanica- pregledano u sličnim intervalima, ali servisirano na temelju stanja površine, a ne oštrine rubova
Kompromis troškova-između planiranog održavanja i neplaniranog kvara je očigledan. Planirano oštrenje isključuje matricu satima i uklanja kontroliranu količinu materijala alata (obično 0,05-0,15 mm po brušenju). Neplanirani kvar - slomljeni probijač, slomljeni dio kalupa ili oštećena stanica za oblikovanje - može zaustaviti proizvodnju danima dok se zamjenske komponente proizvode, očvršćuju i postavljaju. Osim izravnih troškova zastoja, katastrofalni kvarovi često oštećuju susjedne stanice, pretvarajući popravak jedne-komponente u ponovnu izgradnju više stanica.
Dizači matrice za utiskivanje - oprugom-opterećene komponente koje podižu traku između poteza kako bi se mogla slobodno kretati - također zahtijevaju planiranu inspekciju. Istrošeni ili slomljeni podizači dopuštaju traci da se vuče preko donjih površina matrice tijekom dodavanja, stvarajući ogrebotine, događaje pogrešnog uvlačenja i ubrzano trošenje na stanicama nizvodno. Zamor opruge podizača posebno je čest u -operacijama velike brzine gdje se milijuni ciklusa brzo akumuliraju. Uključivanje pregleda podizača u svaki planirani period održavanja sprječava kaskadno širenje ovih sekundarnih kvarova kroz matricu.
Progresivne radionice koje rade s velikim-obujmom štancanja čelika sve više digitalno prate podatke o održavanju - bilježe broj pogodaka, datume oštrenja, uklanjanje materijala po brušenju i mjerenja oštrica nakon-održavanja. Tijekom vremena, ovi podaci otkrivaju trendove stope trošenja koji omogućuju prediktivno planiranje: servisiranje matrice neposredno prije nego što se kvaliteta promijeni, a ne nakon što je već došlo.
Odabir materijala alata za produženi vijek trajanja matrice
Alatni čelik unutar vaše matrice određuje njegovu gornju granicu - niti jedan program održavanja ne može prevladati temeljnu neusklađenost materijala između alata i obratka. Odabir pravog materijala alata za specifičan način kvara svake stanice je pojedinačna najutjecajnija odluka za produljenje životnog vijeka progresivnih karbidnih matrica za utiskivanje i komponenti konvencionalnog alatnog čelika.
Tri kategorije materijala alata dominiraju progresivnom konstrukcijom matrica za čelično utiskivanje:
Konvencionalni alatni čelici- D2, A2, M2 i S7 - čine osnovnu liniju. D2 (čelik s visokim-kromom, visokim{8}}ugljikom za-hladnu obradu) bio je industrijski standard desetljećima zbog svoje visoke otpornosti na trošenje i jednostavne toplinske obrade. A2 nudi bolju žilavost uz nešto manju otpornost na habanje, što ga čini prikladnim za stanice izložene udarnom opterećenju. M2 (brzo{14}}brzi čelik) pruža izvrsnu vruću tvrdoću za radnje gdje je-generirana toplina trenjem problem. S7 pruža najveću otpornost na udarce za teško bušenje kroz debeli čelik.
Alatni čelici za metalurgiju praha (PM).predstavljaju sljedeću razinu. Njihov proizvodni proces - raspršuje rastopljeni metal u brzo skrutnuti prah, a potom konsolidira vrućim izostatičkim prešanjem -, stvara jednoliku mikrostrukturu s malim, ravnomjerno raspoređenim karbidima. Rezultat je znatno veća žilavost pri jednakoj tvrdoći u usporedbi s uobičajenim ingo-lijevanim čelicima. U jednom dokumentiranom slučaju, prelazak s D2 na PM alatni čelik vratio je životni vijek matrice sa 5000-7000 ciklusa natrag na očekivanih 40,000-50,000 ciklusa pri formiranju AHSS razreda od 580 MPa - gotovo 10x poboljšanje bez drugih promjena procesa.
Karbidni umetci- Tipične vrste volfram karbida - pružaju vrhunsku otpornost na habanje za visoko-stanice za rezanje. Karbid održava dimenzijsku stabilnost tijekom produljenih proizvodnih ciklusa i odupire se abrazivnom trošenju daleko bolje od bilo kojeg alatnog čelika. Kompromis-je krhkost: karbidni umetci moraju biti dobro-poduprti i zaštićeni od bočnih opterećenja. Obično se postavljaju kao zamjenjivi moduli u stanicama za bušenje, mjestima za-rezanje uskih utora i bilo kojoj postaji koja obrađuje nehrđajući ili HSLA čelik u velikoj količini.
Površinski premazi produžuju životni vijek bilo kojeg osnovnog materijala dodavanjem čvrste barijere-trenja između alata i obratka. Najčešće opcije za utiskivanje čelika:
| Materijal alata / premaz | Otpornost na trošenje | Žilavost | Otpor na draženje | Relativni trošak | Najbolja aplikacija |
|---|---|---|---|---|---|
| D2 (bez premaza) | Dobro | Umjereno | Fer | Niska | Opće rezanje, meki čelik |
| A2 (bez premaza) | Umjereno | Dobro | Fer | Niska | Stanice-sklone udarima, deblji čelik |
| M2 (bez premaza) | Vrlo dobro | Umjereno | Fer | srednje | Velika-brzina rezanja, otpornost na toplinu |
| PM alatni čelik | Izvrsno | Izvrsno | Dobro | visoko | AHSS oblikovanje, visoko{0}}utjecajne primjene |
| Karbidni umetak | Izvrsno | Niska | Dobro | visoko | Visok{0}}proboj, nehrđajući čelik |
| TiN premaz (PVD) | Dobar napredak | Bez promjene | Dobro | srednje | Opće smanjenje trošenja |
| TiCN premaz (PVD) | Vrlo dobro poboljšanje | Bez promjene | Vrlo dobro | srednje | Veća tvrdoća, nehrđajuće oblikovanje |
| TiAlN premaz (PVD) | Izvrsno poboljšanje | Bez promjene | Izvrsno | Srednje-Visoko | Visok{0}}temperaturne stanice, AHSS žig |
| CrN premaz (PVD) | Dobar napredak | Bez promjene | Vrlo dobro | srednje | Galvanizirani čelik, protiv-kockanja |
Izbor premaza ovisi o materijalu izratka. PVD-primijenjeni TiAlN ima dobre rezultate protiv neobloženih dvofaznih-faznih i AHSS vrsta, stvarajući čišće rubove tijekom stotina tisuća udaraca. Međutim, PVD premazi mogu akumulirati naslage cinka prilikom štancanja pocinčanog čelika - u tim slučajevima ionsko nitriranje ili CrN premazi su prikladniji. Jedna je usporedba pokazala da kromirani-alat ne radi nakon 50 000 dijelova, dok je ionski-nitrirana, CrN-obložena verzija istog alatnog čelika proizvela više od 1,2 milijuna dijelova.
Praktičan pristup za velike progresivne matrice: izradite cjelokupnu papučicu matrice i komponente koje se-ne troše od jeftinog lijevanog željeza ili nisko-legiranog čelika, a zatim ugradite alatni čelik visoke-vrijednosti ili karbidne umetke na mjestima koncentriranog trošenja. Ovo uravnotežuje troškove i performanse, dopuštajući ciljane nadogradnje materijala samo tamo gdje ih obradak stvarno zahtijeva. Mjesta koja su podložna najvećem kontaktnom pritisku - uske-stanice za oblikovanje radijusa, bušilice malog-promjera i perle za izvlačenje - dobivaju vrhunske materijale, dok područja s nižim-naprezanjem ostaju u standardnim klasama.
Prava kombinacija osnovnog materijala, obrade površine i rasporeda održavanja stvara učinak spoja. Pravilno odabran čelik za alate s premazom, naoštren po discipliniranom rasporedu-brojenja pogodaka, može pružiti vijek trajanja matrice mjeren milijunima dijelova, a ne tisućama. Ta se dugovječnost izravno pretvara u nižu cijenu po-komadu - što dovodi ekonomiju progresivnog alata za matricu u fokus.
Čimbenici troškova u progresivnoj alatnoj matrici za čelik
Životni vijek izmjeren u milijunima udaraca zvuči impresivno -, ali važno je samo ako ekonomija uopće opravdava izradu tog alata. Progresivni alati za kalupe predstavljaju jedno od najvećih početnih ulaganja u bilo koji -program štancanja čelika velike količine, a razumijevanje što pokreće taj trošak (i kako se amortizira) odvaja informirane odluke o izvoru od skupih iznenađenja. Bez obzira jeste li proizvodni inženjer koji dimenzionira program ili stručnjak za nabavu koji uspoređuje ponude, matematika koja stoji iza progresivnog alata određuje stvara li proces vrijednost ili samo pred-opterećuje troškove.
Ulaganje u alate i ono što uzrokuje troškove kalupa
Zašto progresivna matrica košta mnogo više od alata s jednom-stanicom? Zato što plaćate za svaku stanicu, svaku precizno-brušenu komponentu, svaki karbidni umetak i svaki sat projektiranja upakiran u jedan integrirani sustav. Razlika u cijeni između trgovina koje nude isti dio možeprelazi 50 posto- varijacija nije uzrokovana proizvoljnim cijenama, već legitimnim razlikama u tome kako svaka trgovina obrađuje dio.
Devet primarnih faktora utječe na to koliko ćete platiti za izradu programske matrice:
- Broj postaja- Više stanica znači dužu matricu, više preciznih komponenti i više radnih sati. Matrica za nosače s 5 stanica i konstrukcijska matrica za automobile s 15 stanica čak nisu u istom svemiru troškova.
- Geometrija i složenost dijelova- Duboko izvlačenje, uske konture,-smjerna savijanja i značajke koje zahtijevaju simulaciju ili izradu prototipa povećavaju troškove alata. Uske tolerancije zahtijevaju strožu kontrolu procesa, što znači skuplju konstrukciju alata.
- Vrsta materijala alata- Matrica izrađena od D2 alatnog čelika u cijelosti košta znatno manje od one koja zahtijeva PM alatne čelike i karbidne umetke na visoko-stanicama trošenja. Materijal izratka diktira ovaj izbor - utiskivanje HSLA ili nehrđajućeg čelika zahtijeva vrhunske materijale alata za postizanje prihvatljivog vijeka trajanja matrice.
- Sekundarne in-značajke matrice- U-narezima matrice, umetanju hardvera, u-montaži matrice ili više-dijelnim-po-izgledima dodaju se stanice i složenost, povećavajući troškove.
- Potrebna odstupanja- Dijelovi s kritičnim zahtjevima za ravnost, GD&T oblačićima ili sub-tisućitim pozicionim zahtjevima trebaju precizniju izradu alata, bolje pristajanje komponenti i često više stanica za kalibraciju i kovanje.
- Lokacija dobavljača, kapacitet i niša- Stope rada razlikuju se geografski, a trgovina puna kapaciteta daje drugačije ponude od one koja traži posao. Dobavljač čija niša odgovara vašoj vrsti dijela obično će dati konkurentniju procjenu.
U-stvarnom svijetu matrice za progresivno žigosanje kreću se od otprilike 10.000 USD za jednostavnije alate do 350.000 USD za složene matrice s više-stanica. Taj raspon odražava ogromnu varijabilnost u složenosti dijelova, zahtjevima za materijalima i zahtjevima proizvodnje. Jednostavna matrica za pranje i matrica za automobilske priključke od 20-stanica kvalificiraju se kao "progresivni" - ali ne dijele gotovo ništa u strukturi troškova.
Evo osnovnog razloga zašto progresivni alati koštaju više od jednostavnijih alternativa: unaprijed-ulažete u brzinu. Jedna -stanica ručno-uhranjene matrice može koštati djelić cijene, ali proizvodi djelić izlaza. Pristup progresivnog alata i matrice konsolidira ono što bi inače bilo pet ili deset odvojenih operacija - od kojih svaka treba vlastiti alat, podešavanje, operatera i korak rukovanja - u jedan integrirani sustav koji proizvodi gotov dio svakim potezom. Ta konsolidacija ima svoju cijenu, ali to je cijena koja plaća dividende u količini.
Ekonomija po-komadu i ravnomjernost količine-
Definirajuća ekonomska karakteristika progresivnog kalupa i žigosanja je radikalno smanjenje troškova u razmjeru. Ta skupa početna investicija u alate dijeli se na svaki dio koji matrica proizvede -, a budući da dobro-održavani progresivni matrice traju milijune ciklusa, doprinos alata po-komadu približava se nuli tijekom vremena.
Razmotrite jednostavan primjer. Progresivna matrica od 25 000 USD dodaje 1,00 USD po komadu na 25 000 dijelova. Uz 250 000 dijelova, dodaje samo 0,10 USD. Na 2,5 milijuna dijelova - unutar životnog vijeka pravilno održavane matrice - doprinos alata pada na jedan peni po komadu. Materijal, vrijeme prešanja i troškovi rada ostaju otprilike konstantni po dijelu, ali krivulja amortizacije alata oštro se savija prema dolje kako se volumen akumulira.
Kada progresivna matrica postaje ekonomičnija od jednostavnijih metoda? Prag ovisi o složenosti dijela i alternativi s kojom uspoređujete:
- u odnosu na izradu limova (lasersko + kočno oblikovanje)- Progresivni matrice obično se pokvari pri 5 000 do 25 000 dijelova godišnje. Troškovi proizvodnje po komadu ostaju relativno isti bez obzira na količinu jer rad ostaje fiksni trošak po-dijelu. Troškovi štancanja naglo padaju kako se obujam povećava jer se rad po dijelu mjeri u djelićima centa.
- naspram žigosanja jedne-stanice s višestrukim postavkama- Ako vaš dio zahtijeva nekoliko operacija u zasebnim matricama s rukovanjem između svake, progresivna matrica se često kvari čak i pri manjim količinama jer eliminira među-rukovanje operacijama, smanjuje WIP inventar i smanjuje rad. Prijelom-može pasti na čak 10 000-50 000 dijelova, ovisno o tome koliko postavki zamjenjuje progresivna matrica.
- u odnosu na prijenosno žigosanje- Matrice za prijenos odgovaraju dijelovima odijela koji ne mogu ostati na traci, a njihova je cijena po komadu bliža progresivnoj. Izbor je ovdje obično vođen geometrijom dijelova, a ne čistom ekonomijom.
Pogreška koju mnogi kupci čine je usporedba samo stavke alata bez razmatranja što se događa nakon što se taj alat isplati. Progresivna matrica koja radi svoju drugu, treću ili četvrtu godinu proizvodnje isporučuje dijelove u suštini bez materijala-plus-presa-trošak vremena. Svake godine dizajn ostaje stabilan i potražnja se nastavlja, efektivna cijena alata po komadu se smanjuje.
Ukupni trošak vlasništva uključujući održavanje i sekundarne operacije
Nabavna cijena alata samo je prvo poglavlje troškovne priče. Ukupni trošak vlasništva (TCO) za progresivni program kalupa uključuje svaki trošak od dizajna kalupa do kraja--životnog vijeka -, a zanemarivanje daljnjih troškova dovodi do netočnih odluka o izvoru. Inženjeri i kupci koji ocjenjuju usluge progresivnog žigosanja trebali bi uzeti u obzir potpunu sliku:
- Početni dizajn i izrada matrice- Unaprijed ulaganja uključujući CAD/CAM inženjering, FEA simulaciju, nabavu alatnog čelika, CNC strojnu obradu, toplinsku obradu, brušenje, sastavljanje i isprobavanje.
- Proba i kvalifikacija- Prva-provjera artikla, validacija dimenzija, studije sposobnosti procesa (Cpk) i sve potrebne inženjerske promjene prije odobrenja proizvodnje.
- Planirano održavanje i oštrenje- Periodično ponovno oštrenje reznih stanica, poliranje površina za oblikovanje, zamjena istrošenih opruga i podizača. Učestalost ovisi o vrsti i količini čelika, ali predvidite 2-4 zakazana servisa na 100 000 dijelova za HSLA čelike.
- Zamjenske komponente- Pojedinačni izbojci, gumbi matrice, piloti i umetci za oblikovanje istroše se i zahtijevaju zamjenu tijekom životnog vijeka matrice. Zamjena karbidnih pločica je skuplja, ali je potrebna zamjena daleko rjeđe.
- Pritisnite vrijeme i energiju- Stope tiska po satu ovise o tonaži, brzini i pogonu. Preše veće-tonaže potrebne za jače čelike imaju veće satnice.
- Trošak materijala i otpad- Cijena sirovog čeličnog svitka plus vrijednost starog kostura. Bolja iskorištenost rasporeda trake izravno smanjuje materijalni otpad. Čelični otpad ima vrijednost oporabe, djelomično nadoknađujući ovaj trošak.
- Sekundarne operacije- Skidanje srha, okretanje, toplinska obrada, oplata, bojanje, urezivanje ili umetanje hardvera koje se izvodi nakon žigosanja. Svaki dodaje cijenu po-komadu i rukovanje. Neke operacije (kao -narezivanje matrice) mogu se ugraditi u progresivnu matricu kako bi se eliminirao zasebni korak - uz veće početne troškove alata, ali niže stalne troškove komada.
- Provjera kvalitete i SPC- Rad na mjerenju, ulaganje u mjerenje, vrijeme CMM-a i sva potrebna ispitivanja razaranjem.
- Pakiranje i logistika- Prilagođeno pakiranje, broj dijelova i konfiguracija dostave povezani sa zahtjevima vašeg krajnjeg kupca.
- Inženjerske promjene- Svaka revizija dizajna nakon izrade alata zahtijeva modifikaciju ili ponovnu izgradnju zahvaćenih stanica. Promjene koje kasne u životnom ciklusu programa znatno su skuplje od promjena učinjenih tijekom početnog dizajna.
Praktičan pristup TCO analizi: zatražite da vaš dobavljač progresivnog alata i matrice ponudi ne samo početnu izradu, već i procijenjeni godišnji proračun održavanja na temelju predviđenih količina i kvalitete materijala. Dobavljači s iskustvom u vašoj specifičnoj vrsti čelika mogu pružiti realne intervale održavanja i predviđanja zamjene komponenti. Za timove koji nabavljaju kalupe za progresivno utiskivanje za velike-čelične dijelove,YICHENjedan je dobavljač koji podržava proizvodne inženjere i timove za nabavu kroz cijeli životni ciklus - od početnog dizajna kalupa do skalabilne masovne proizvodnje - pomažući kvantificirati ukupne troškove programa prije obveze alata.
Ukupna slika troškova također otkriva gdje se kriju prilike za smanjenje troškova. Veće ulaganje u početnu kvalitetu alata - bolji alatni čelici, PVD premazi, robusniji dizajn - često smanjuje TCO produljenjem intervala održavanja i uklanjanjem neplaniranih zastoja. Matrica koja košta 20% više unaprijed, ali radi 3x dulje između oštrenja daje dramatično niže ukupne troškove programa tijekom svog vijeka trajanja.
Razumijevanje cjelokupne strukture troškova omogućuje bolje-donošenje odluka. Ali analiza troškova događa se u vakuumu osim ako ne znate kako procijeniti dobavljače koji navode te brojeve - i kako provjeriti odgovaraju li njihove mogućnosti stvarno zahtjevima vašeg projekta za materijal, toleranciju i količinu.
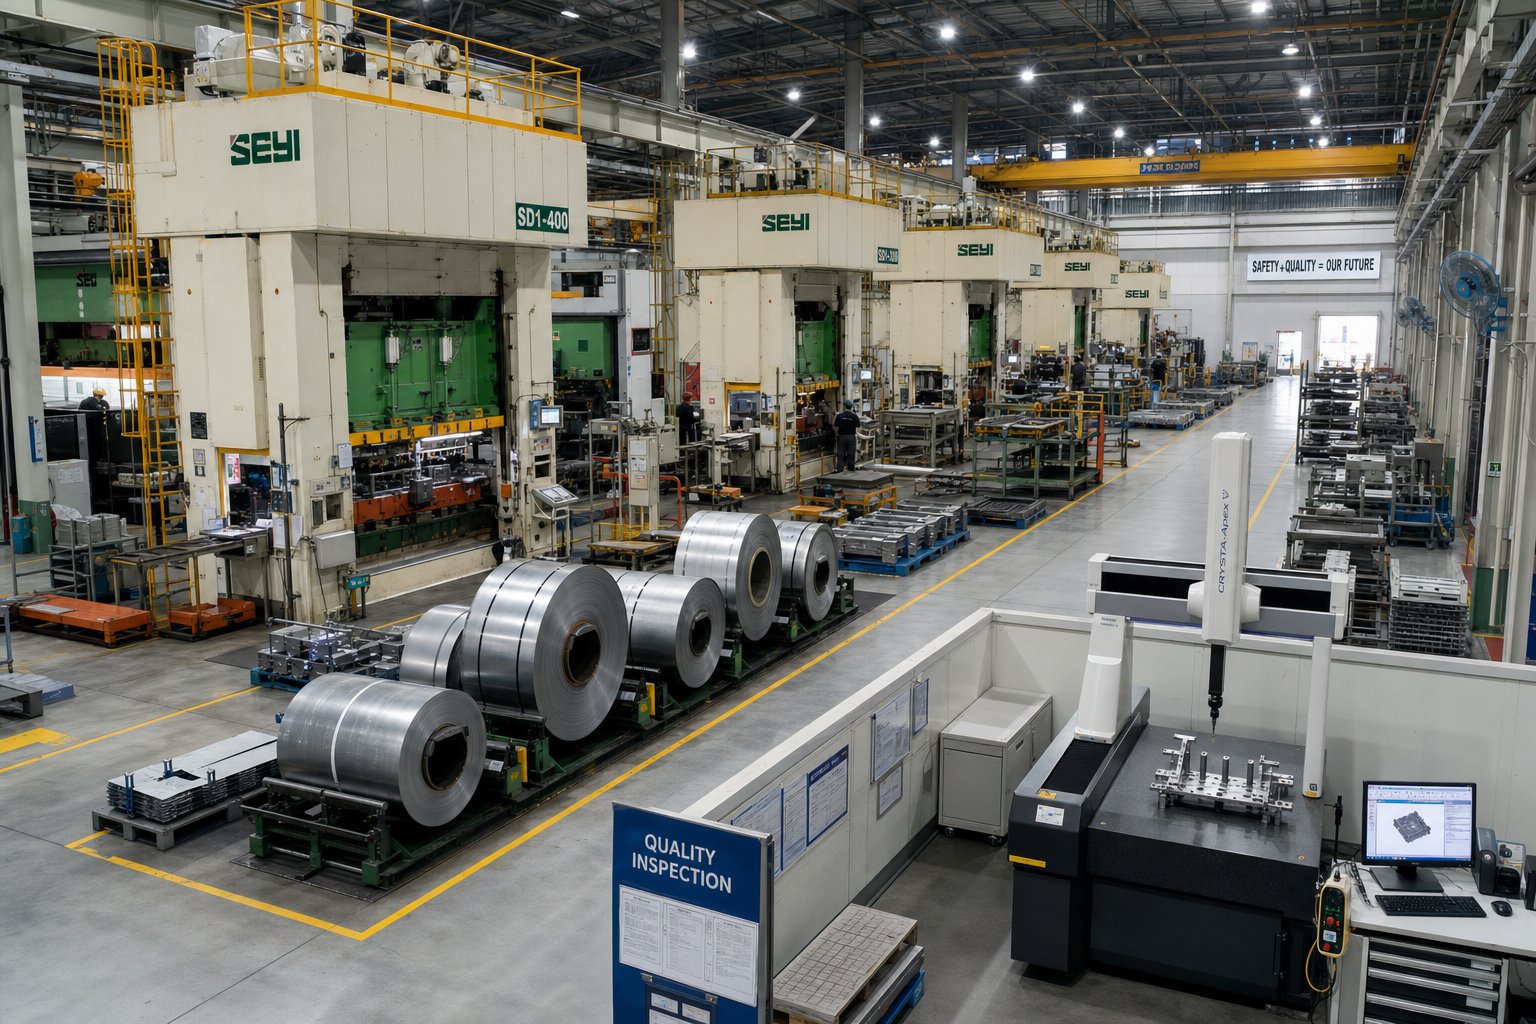
Pronađite partnera za progresivne matrice za štancanje čelika
Projekcije troškova pouzdane su onoliko koliko je pouzdan dobavljač koji stoji iza njih. Dobro-dizajnirana progresivna matrica na papiru postaje proizvodna odgovornost ako radionica koja ga gradi nema stručnost o čeličnim materijalima, kvalitetnu infrastrukturu ili sposobnost održavanja za pružanje dosljednih rezultata tijekom milijuna ciklusa. Za proizvodne inženjere i timove za nabavu koji ocjenjuju progresivne proizvođače kalupa, strukturirani okvir procjene pretvara subjektivne dojmove u objektivne usporedbe - i sprječava skupe promjene dobavljača srednje-programa.
Kriteriji ocjenjivanja dobavljača za projekte progresivnih kalupa
Kada provjeravate naprednu tvrtku za žigosanje za program čelika, certifikati i popisi za medije govore samo dio priče. Stvarne razlike pojavljuju se u načinu na koji dobavljač postupa s detaljima koji odvajaju usluge progresivnog žigosanja metala od osnovnih-ponuda za posao. Evo praktičnog kontrolnog popisa za usmjeravanje vaše procjene:
- -Unutarnji dizajn kalupa i mogućnost izrade- Dobavljači koji interno dizajniraju, obrađuju i sastavljaju matrice održavaju strožu kontrolu nad kvalitetom i vremenom isporuke od onih koji povjeravaju rad alatnice vanjskim izvođačima.
- Stručnost za čelične materijale- Može li dobavljač pokazati iskustvo s vašom specifičnom ocjenom? Izvođenje HSLA od nehrđajućeg čelika od 304 ili 590 MPa zahtijeva bitno drugačije strategije alata od onih za meki ugljični čelik.
- Flota tiska i raspon tonaže- Potvrdite da raspoloživi kapacitet preše pokriva vaše trenutne zahtjeve za dijelovima i potencijalno skaliranje volumena bez izmjena alata.
- Certifikacija upravljanja kvalitetom- ISO 9001 najmanje; IATF 16949 za automobilske programe. Provjerite obuhvaća li djelokrug žigosanje i alate, a ne samo montažu ili sekundarne operacije.
- Dokumentacija preventivnog održavanja- Zatražite uzorke dnevnika održavanja. Dobavljači koji prate brojanje pogodaka, intervale oštrenja i mjerenja neravnina pomoću matrice pokazuju discipliniranu brigu o alatu.
- DFM mogućnost suradnje- Pregledava li dobavljač geometriju dijela i predlaže poboljšanja prije ponude? Rani dizajn-za-unos proizvodnosti od proizvođača kalupasmanjuje troškove alata i sprječava kasnu-fazu prerade.
- Komunikacijski odziv- Namjenski inženjerski kontakt i redovita ažuriranja projekta signaliziraju odnos-na partnerskoj razini, a ne transakcijski.
- Ponovljivost oblikovanja s više-stanica- Zatražite dokumentirane Cpk podatke o dijelovima sličnim vašima. Precizna matrica i sposobnost štancanja ne znače ništa bez statističkog dokaza dosljednosti procesa.
Ponderiranjem ovih kriterija na temelju prioriteta vašeg programa - osjetljivosti tolerancije, skaliranja volumena, težine materijala - stvara se objektivna tablica rezultata koja uklanja nagađanja iz procesa odabira.
Usklađivanje mogućnosti dobavljača sa zahtjevima projekta
Nije svaka radionica za progresivno utiskivanje metala odgovarajuća za svaki projekt. Dobavljač koji se ističe velikom-brzinom utiskivanja konektora u fosfornu broncu može imati problema s debelim HSLA automobilskim nosačima. Usklađivanje je važnije od opće reputacije.
Započnite definiranjem stvari koje se ne mogu pregovarati: stupanj i debljina materijala, godišnji raspon volumena, kritične tolerancije i sve sekundarne operacije (pokrivanje, toplinska obrada, u-matrično urezivanje) koje se moraju integrirati s žigosanjem. Zatim usporedite te zahtjeve s demonstriranim prednostima svakog kandidata - ne marketinškim tvrdnjama, već dokumentiranom poviješću proizvodnje sa sličnim materijalima i geometrijama.
Važnost DFM suradnje ne može se precijeniti. Dobavljači koji se angažiraju tijekom faze projektiranja - označavajući probleme sa smjerom zrna, preporučujući prilagodbe radijusa ili predlažući alternative rasporeda traka - obično isporučuju niže ukupne troškove programa od onih koji jednostavno citiraju bilo koji crtež koji stigne. Ova suradnja razlikuje partnere za progresivno žigosanje i izradu od trgovina koje svaki Zahtjev za ponudu tretiraju kao-jednosmjernu transakciju.
Za timove koji nabavljaju progresivne matrice za utiskivanje velikih-volumenskih čeličnih dijelova koji zahtijevaju učinkovito oblikovanje s više-stanica, čvrstu ponovljivost i skalabilnu masovnu proizvodnju,YICHENpodržava proizvodne inženjere i stručnjake za nabavu kroz cijeli životni ciklus programa - od početnog dizajna kalupa do povećanja količine. Njihov fokus na usluge progresivnog štancanja za metalne dijelove pozicionira ih kao relevantnu opciju u bilo kojoj strukturiranoj procjeni dobavljača, posebno za programe gdje su sposobnost oblikovanja s više-stanica i skalabilnost proizvodnje primarni kriteriji odabira.
Kontrola kvalitete i inspekcija u proizvodnji
Sustav kvalitete dobavljača određuje hoćete li primati dosljedne dijelove ili upravljati tekućim izvješćima o odstupanjima. Pogledajte dalje od certifikacijske ploče i ispitajte stvarnu inspekcijsku infrastrukturu i postojeće mehanizme povratnih informacija.
Prva-inspekcija članka (FAI)potvrđuje svaku kritičnu dimenziju prije proizvodne rampe. Temeljiti FAI pokriva položaj rupe i promjer, kutove savijanja, ravnost, visinu i smjer neravnina, te usklađenost značajki-do-datuma -, sve dokumentirano u službenom izvješću koje se može pratiti do kontrolnog plana. Kvalificirani proizvođači progresivnih matrica ponavljaju ovaj postupak nakon svake izmjene matrice ili održavanja, a ne samo pri prvom lansiranju.
Statistička kontrola procesa (SPC)osigurava kontinuirani puls. X-trakasti i R dijagrami koji prate ključne dimenzije u definiranim intervalima otkrivaju pomak prije nego što dijelovi napuste specifikaciju. Za progresivno utiskivanje metala, SPC je posebno vrijedan jer hvata postupno trošenje probijanja i degradaciju površine - spore načine kvara koje vizualni pregled propušta sve dok dijelovi već nisu izvan tolerancije.
CMM verifikacijski i vizijski sustavinositi se s radnim opterećenjem mjerenja brzinom proizvodnje. Strojevi za mjerenje koordinata pružaju točnost mikronske-nine za složene 3D geometrije, dok automatizirani vizualni sustavi provjeravaju značajke kao što su položaj rupa i prisutnost neravnina pri brzini linije bez ovisnosti o operateru. Kao što naglašava JV Manufacturing, integracija naprednih mjernih tehnologija u tijek proizvodnje povećava i brzinu i pouzdanost inspekcija.
Prava vrijednost sustava kvalitete pojavljuje se kada se podaci inspekcije vraćaju u raspored održavanja matrice. Kada SPC dijagrami pokazuju trend kretanja dimenzije prema svojoj gornjoj kontrolnoj granici, taj signal pokreće preventivno izoštravanje ili prilagodbu - a ne korektivnu radnju nakon otpreme odbijenih dijelova. Ovaj pristup zatvorene-petlje povezuje praćenje kvalitete izravno sa stanjem alata, osiguravajući da se održavanje matrice odvija na temelju izmjerene degradacije, a ne nagađanja kalendara. Dobavljači koji rade na ovaj način isporučuju dosljednije dijelove po nižim ukupnim troškovima programa, pretvarajući kontrolu kvalitete iz nadzorne funkcije u alat za predviđanje održavanja.
Često postavljana pitanja o progresivnom štancanju čelika
1. Što je progresivno utiskivanje čelika i kako funkcionira?
Progresivno utiskivanje čelika koristi jedan-alat s više stanica montiran u preši za transformaciju-čelične trake koja se uvlači u zavojnice u gotove dijelove. Sa svakim pritiskom, traka napreduje za jedan korak i svaka stanica izvodi različite operacije istovremeno - bušenja, savijanja, oblikovanja ili rezanja. Dovršeni dio izlazi iz završne stanice sa svakim hodom, omogućujući stope proizvodnje od 25 do preko 300 dijelova u minuti bez ručnog rukovanja dijelovima između operacija.
2. Koje su vrste čelika najprikladnije za progresivno utiskivanje?
Nisko{0}}ugljični čelici kao što su 1008, 1010 i 1018 najčešći su izbor zbog svoje izvrsne rastezljivosti i predvidljivog ponašanja oblikovanja. 300-nehrđajući čelici serije (304, 316) dobro funkcioniraju za-otporne primjene na koroziju, ali zahtijevaju veći razmak između stanica zbog veće-stope stvrdnjavanja. HSLA čelici služe strukturnim potrebama automobila, ali zahtijevaju veću tonažu preše i kompenzaciju povratnog povrata. Čelici za opruge (1074, 1095) trebaju više stanica s plićim koracima oblikovanja kako bi se izbjegao lom.
3. Koliko košta alat za progresivne matrice i kada dolazi do rentabilnosti?
Alati za progresivne matrice obično se kreću od 10 000 USD za jednostavne alate do 350 000 USD za složene matrice s više-stanica. Točka rentabilnosti u usporedbi s proizvodnjom lima obično pada između 5.000 i 25.000 dijelova godišnje. U usporedbi s-štancanjem s jednom stanicom s višestrukim postavkama, progresivni matrice mogu se slomiti čak i na 10.000 do 50.000 dijelova. Doprinos alata po-komadu dramatično pada pri količini - matrica od 25 000 USD dodaje samo 0,10 USD po komadu pri 250 000 dijelova i jedan cent pri 2,5 milijuna dijelova.
4. Koliko često je potrebno održavanje progresivnih matrica prilikom utiskivanja čelika?
Intervali održavanja uvelike ovise o vrsti čelika koji se obrađuje. Stanice za bušenje s mekim čelikom (1008-1010) obično traju 150.000 do 250.000 udaraca između oštrenja. Nehrđajući čelik smanjuje to na 50.000-100.000 udaraca zbog habanja, dok HSLA čelici iznad 590 MPa mogu zahtijevati servis svakih 30.000-80.000 udaraca. Ponovno oštrenje se pokreće kada visina srha prijeđe 10% debljine materijala. Dobavljači kao što je YICHEN prate brojanje pogodaka i izoštravanje podataka kako bi omogućili prediktivno zakazivanje umjesto reaktivnih popravaka.
5. Koja je razlika između progresivne matrice i prijenosne matrice?
Kod progresivnog utiskivanja, obradak ostaje pričvršćen za noseću traku kroz sve stanice i automatski se pomiče sa svakim pritiskom preše, omogućujući kontinuiranu-brzu proizvodnju za male-do-srednje dijelove. Utiskivanje u kalupu za prijenos rano odvaja izravan od trake, a zatim koristi mehaničke prste za pomicanje pojedinačnih dijelova između neovisnih stanica. Prijenosne matrice odgovaraju većim dijelovima koji ne mogu ostati na traci tijekom oblikovanja, ali rade pri manjim brzinama ciklusa zbog-mehanizama za rukovanje dijelovima koji su potrebni između stanica.


