


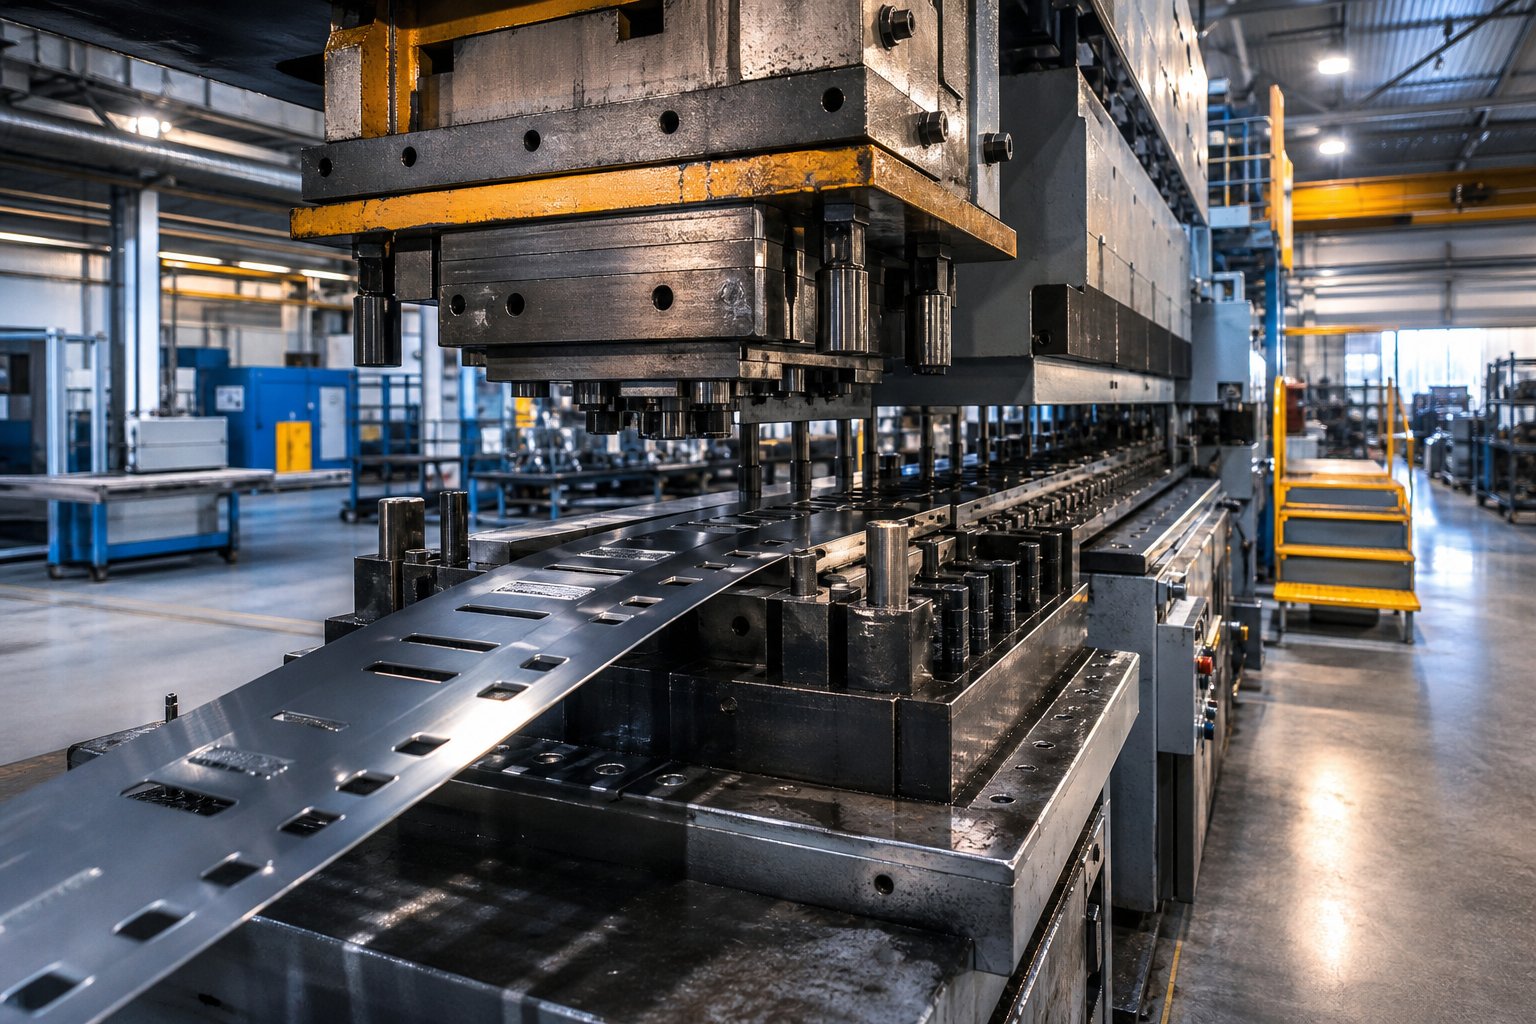
Razumijevanje progresivnog štancanja u veleprodajnoj proizvodnji
Kada nabavljate tisuće ili milijune identičnih metalnih komponenti, način proizvodnje koji odaberete određuje vaš trošak po-dijelu, vrijeme isporuke i minimalnu kvalitetu.Progresivna matrica i štancanje na velikoje proizvodni pristup koji dominira -velikom proizvodnjom metalnih dijelova, ali mnogi timovi za nabavu pregovaraju o ugovorima bez potpunog razumijevanja kako proces funkcionira ili zašto košta onoliko koliko košta.
Progresivno utiskivanje je proces oblikovanja metala gdje kontinuirana traka materijala napreduje kroz niz stanica unutar jedne matrice, pri čemu svaka stanica izvodi različite operacije kao što je rezanje, savijanje ili oblikovanje, sve dok se gotovi dio ne odvoji u završnoj fazi.
Što progresivno žigosanje znači u veleprodaji
Ono što odvaja progresivno metalno žigosanje od ostalih metoda je njegova sposobnost kombiniranja višestrukih operacija oblikovanja u jedan neprekinuti, automatizirani ciklus. Jedan potez preše proizvodi dovršeni dio, a preše obično rade od 25 do više od 200 udaraca u minuti. U veleprodajnim količinama, to se prevodi u milijune dijelova godišnje iz jednog postavljanja programske matrice uz minimalnu radnu intervenciju.
Usporedite to s pojedinačnim -štancanjem, gdje svaka operacija zahtijeva poseban alat i poseban korak rukovanja. Ili utiskivanje matrice za prijenos, gdje se dijelovi fizički pomiču između stanica. Progresivni matrice održavaju traku netaknutom tijekom cijelog procesa, eliminirajući rukovanje dijelovima između operacija i dramatično smanjujući vrijeme ciklusa. Ta mehanička učinkovitost je ono što progresivne matrice čini zadanim izborom za kupce koji naručuju na veliko.
Zašto veleprodajni kupci trebaju procesnu pismenost
Zamislite da pregovarate o ponudi alata, a da ne znate je li matrica s 8 stanica pretjerana za vašu geometriju dijela ili će vaš izbor materijala prepoloviti radni vijek matrice. To su skupe mrtve točke. Kupci koji razumiju osnove progresivnog dizajna kalupa, ponašanje materijala i ekonomiju proizvodnje dosljedno donose oštrije odluke o nabavi i izbjegavaju plaćanje složenosti koja im nije potrebna.
Ovaj vodič pokriva cijeli{0}}put donošenja odluka, od načina na koji progresivni kalupi funkcioniraju mehanički, preko ekonomičnosti rasporeda trake i odabira materijala, do okvira ocjenjivanja dobavljača i zahtjeva za certifikaciju kvalitete. Cilj je jednostavan: dati vam procesnu pismenost za procjenu izvedivosti, inteligentno osporiti ponude i upravljati proizvodnim odnosima s povjerenjem.
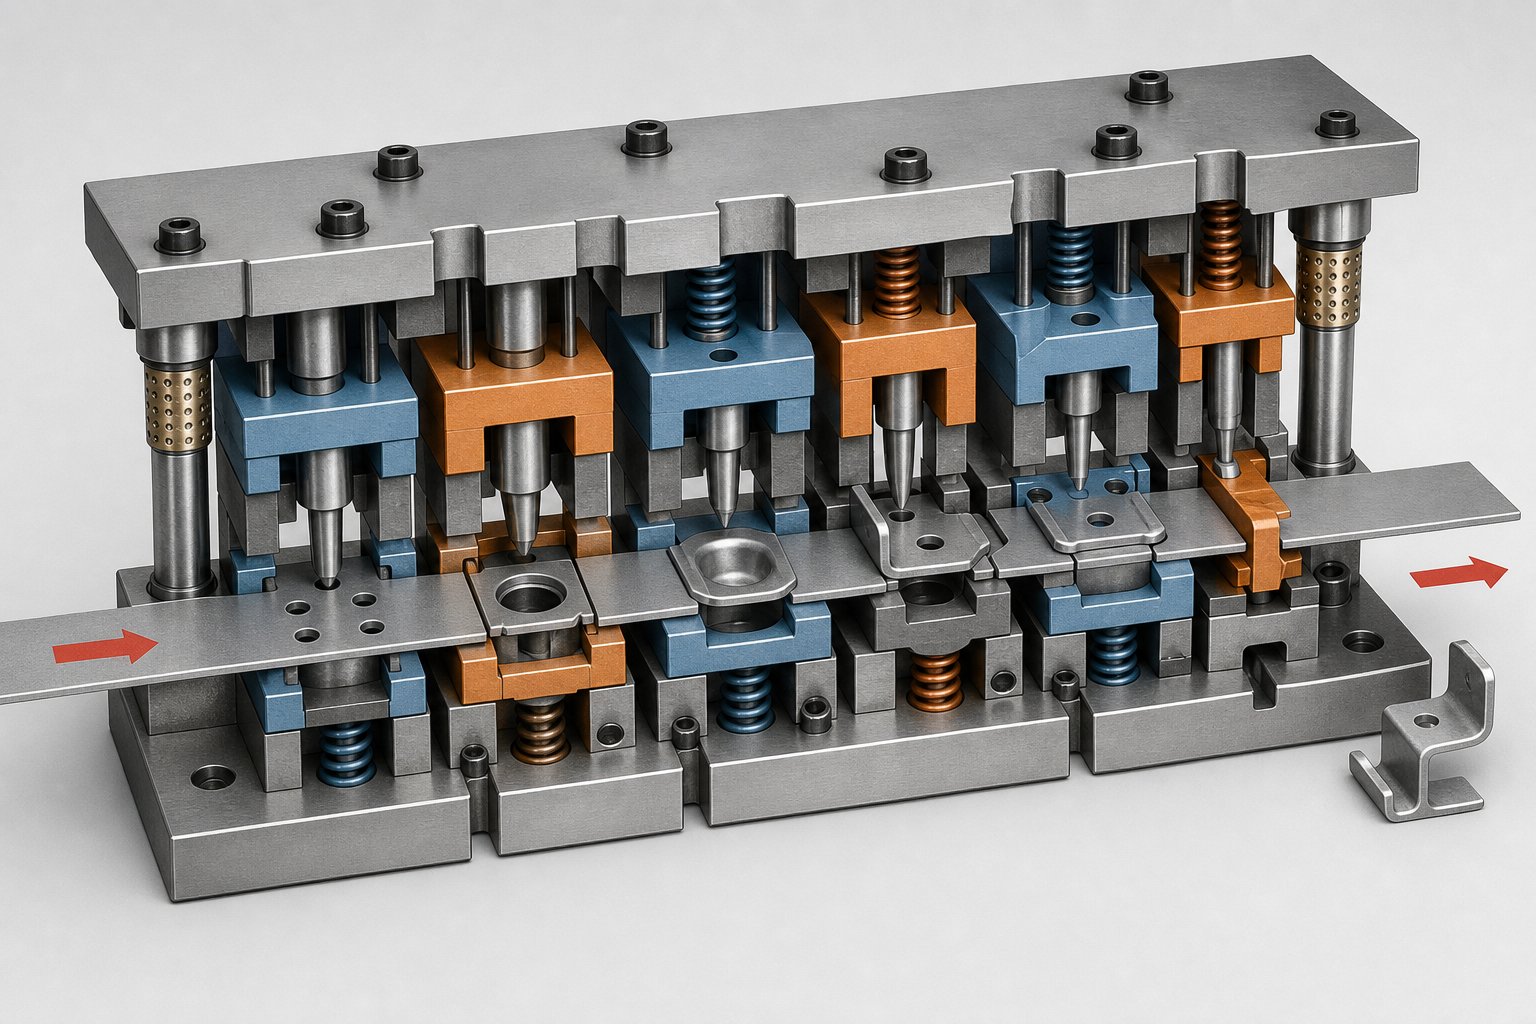
Kako proces progresivnog žigosanja radi korak po korak
Poznavanje da progresivni matrice kombiniraju više operacija u jedan ciklus je korisno na konceptualnoj razini, ali stvarna prednost pri pronalaženju izvora dolazi od razumijevanja kako se točno metal kreće kroz alat. Kada možete mehanički vizualizirati proces progresivnog štancanja, spremni ste propitivati broj stanica, osporiti tvrdnje o vremenu ciklusa i uočiti neučinkovitosti u rasporedu trake koji je predložio dobavljač.
Kako se traka kreće kroz više postaja
Proces započinje zavojnicom ravne metalne trake postavljenom na odmotavač. Uređaj za ravnanje uklanja sve zakrivljenosti materijala, a servo ili pneumatski dodavač pomiče traku umatrica za progresivno utiskivanjena preciznoj, ponavljajućoj udaljenosti koja se naziva visina. Svakim ciklusom prešanja, traka se pomiče prema naprijed za točno jednu duljinu, pozicionirajući svježi materijal na svim stanicama istovremeno.
Evo ključnog koncepta: traka nikada ne napušta matricu dok se posljednji dio ne izreže. Noseća traka, kostur materijala koji povezuje svaki djelomično oblikovani dio, drži sve poravnato dok se kreće kroz stroj za progresivno utiskivanje. Pilot klinovi padaju u unaprijed-probušene rupe na svakoj stanici kako bi registrirali traku s sub-tisućitinskom točnošću prije nego što se klip zatvori. Ovaj sustav registracije je ono što omogućuje brzo progresivno žigosanje kako bi se zadržale niske tolerancije čak i pri 200 do 600 udaraca u minuti.
Osnovne operacije koje se izvode u progresivnom kalupu
Svaka stanica unutar matrice izvodi jednu ili više specifičnih operacija na traci. Dok točan slijed ovisi o geometriji dijela, tipični progresivni ciklus utiskivanja metala slijedi ovaj redoslijed:
- Probijanje probnih rupa- Prva postaja probija male rupe koje se koriste isključivo za registraciju trake na nizvodnim stanicama.
- Blanking i piercing- Unutrašnje značajke poput rupa, utora i izreza su izbušene. Ovdje uklonjeni materijal postaje otpadni puž koji se izbacuje ispod matrice.
- Oblikovanje i savijanje- Stanice s bušilicama stvaraju kutove, rebra, otvore ili reljefne elemente plastičnim deformiranjem trake bez rezanja.
- Kovanje novca- Tamo gdje je potrebna stroža kontrola dimenzija ili posebna završna obrada površine, stanice za kovanje primjenjuju veliku silu pritiska na precizna područja.
- Odsječak ili odvajanje- Konačna stanica odvaja gotov dio od noseće trake, a dovršena komponenta se izbacuje iz progresivnog strojnog kalupa u spremnik ili pokretnu traku.
Sve ove operacije odvijaju se istovremeno na različitim dijelovima trake tijekom jednog pritiska. Dakle, dok postaja jedan buši probne rupe u svježem materijalu, stanica pet možda odvaja gotov dio koji je ušao u matricu četiri poteza ranije.
Za veleprodajne kupce ovo razumijevanje ima izravnu praktičnu vrijednost. Kada dobavljač ponudi matricu s 12 stanica za dio koji se čini geometrijski jednostavnim, možete se zapitati koje operacije zauzimaju te stanice i mogu li se neke kombinirati. Nasuprot tome, ako ponuda predlaže premalo stanica za složenu geometriju, prepoznat ćete rizik od kvara alata ili problema s kvalitetom prije nego što uložite kapital u alate.
Odnos između onoga što se događa na svakoj stanici i troškova alata za izgradnju vodi izravno u ekonomiju dizajna rasporeda traka, gdje udaljenost koraka, omjeri otpada i broj stanica konvergiraju kako bi odredili vašu cijenu po-dijela u količini.
Raspored trake i principi dizajna kalupa koji utječu na veleprodajne cijene
Svaka stanica u progresivnoj matrici košta novac za projektiranje, obradu i otvrdnjavanje. Svaki milimetar razmaka troši sirovi materijal. Ove dvije varijable, broj stanica i geometrija rasporeda trake, međusobno djeluju kako bi definirale ukupnu ekonomičnost vašeg programa veleprodajnog žigosanja. Razumijevanje načina na koji oni rade zajedno daje vam prednost pri procjeni ponuda alata i pregovaranju o cijenama po-dijelu.
Kako broj stanica potiče ulaganje u alate i troškove dijelova
Zamislite broj stanica kao primarni multiplikator troškova u dizajnu kalupa za progresivno utiskivanje. Svaka stanica zahtijeva vlastiti set izbijača, umetaka za matrice i podložnih ploča, sve precizno-brušene od alatnog čelika ili, za abrazivne materijale, matrice za utiskivanje od progresivnog karbida. Matrica sa 6 stanica ne košta dvostruko više od matrice s 3 stanice; odnos je bliži 1,5x do 1,8x zbog zajedničkih komponenti kao što su papuče kalupa, sustavi vođenja i podizači trake. Ali trošak i dalje značajno raste kako broj stanica raste.
Evo kompromisa koji-veleprodajni kupci moraju internalizirati: više stanica povećava ulaganje u alate, ali može smanjiti cijenu po-dijelu u količini omogućavanjem kraćih vremena ciklusa i smanjenjem sekundarnih operacija. Manji broj postaja smanjuje početnu potrošnju, ali može zahtijevati sporiju brzinu tiska ili dodatni rad na post{3}}žigosanju koji smanjuje uštedu jedinica.
Matematika amortizacije dramatično se mijenja ovisno o vašem godišnjem volumenu. Matrica od 150.000 USD amortizirana na 100.000 dijelova dodaje 1,50 USD po komadu. Rasporedite tu istu investiciju na 2.000.000 dijelova i doprinos alata pada na 0,075 USD. Zbog toga su progresivne matrice izrađene od čeličnih matrica za utiskivanje i umetaka od kaljenog alatnog čelika dizajnirane da izdrže milijune ciklusa; što dulje matrica radi, to je manje opterećenje po-dijelu.
| Broj stanica | Relativni trošak alata | Cijena po-dijelu od 50 tisuća jedinica | Cijena po-dijelu od 500 tisuća jedinica | Cijena po-dijelu za 2 milijuna jedinica |
|---|---|---|---|---|
| 4-6 stanica | $25K - $60K | $0.50 - $1,20 doprinos alatima | $0.05 - $0.12 | $0.013 - $0.03 |
| 8-12 stanica | $60K - $150K | $1.20 - $3.00 doprinos alatima | $0.12 - $0.30 | $0.03 - $0.075 |
| 14-20+ postaja | $150K - $350K | $3.00 - $7.00 doprinos alatima | $0.30 - $0.70 | $0.075 - $0.175 |
Obrazac je jasan: složeni alat ima ekonomskog smisla samo kada je obujam dovoljno velik da razrijedi investiciju. Kupci koji naručuju 50.000 dijelova godišnje trebali bi se zapitati je li matrica sa 16 stanica doista potrebna, dok kupci s 2 milijuna dijelova mogu opravdati dodatne stanice koje skraćuju djeliće sekunde vremena ciklusa.
Optimizacija rasporeda trake za veleprodajne količine
Raspored trake je mjesto gdje se odlučuje o troškovima materijala, a materijal obično predstavlja 40% do 60% ukupnih troškova dijela u veleprodajnim količinama. Raspored određuje tri stvari: udaljenost (koliko se traka pomakne po potezu), širinu trake i postotak otpada.
Udaljenost je zbroj duljine dijela u smjeru dodavanja plus most, tanka mreža materijala koja odvaja uzastopne dijelove. Uobičajeno inženjersko pravilo postavlja debljinu mosta na 1,25 do 1,5 puta veću od debljine materijala. Zvuči beznačajno, ali pri 300 udaraca u minuti preko milijun-okretanja, svaki dodatni milimetar koraka pretvara se u stotine kilograma dodatne potrošene sirovine.
Dizajn noseće trake također utječe na otpad. Čvrsti nosač pruža maksimalnu stabilnost za ravne dijelove koji zahtijevaju samo rezanje i jednostavno savijanje. Nosač rastezljive mreže, izrađen s reljefnim rezovima koji omogućuju savijanje, neophodan je za dijelove s operacijama oblikovanja ili crtanja. Nosač mora biti dovoljno jak da transportira dio kroz sve stanice bez savijanja, a ipak dovoljno minimalan da se izbjegne rasipanje materijala na kosturni otpad.
Dobro-optimizirani izgledi ciljaju iskorištenje materijala iznad 75%. Tehnike koje povećavaju iskorištenost uključuju:
- Kutno gniježđenje- naginjanje dijelova na traci tako da se nepravilne geometrije spajaju poput dijelova slagalice, smanjujući mrtvi prostor između dijelova.
- Višestruki-izgledi- utiskivanje dva ili više dijelova po potezu po širini trake, što poboljšava upotrebu materijala i udvostručuje propusnost bez udvostručenja vremena prešanja.
- Reklamacija otpada- dizajniranje oblika puževa od operacija bušenja koji mogu poslužiti kao mali sekundarni dijelovi, pretvarajući otpad u proizvod.
Za veleprodajne kupce, praktični zaključak je sljedeći: kada pregledavate dobavljačev prijedlog rasporeda trake, tražite predviđeni postotak iskorištenja materijala i težinu otpada po tisuću dijelova. Ovi brojevi izravno utječu na cijenu vašeg komada. Izgled koji radi s iskorištenjem od 65% u odnosu na onaj optimiziran na 80% znači da plaćate za 15% više sirovina za svaki pojedini dio, složeno za cijeli volumen narudžbe.
Kupci koji shvaćaju ove odnose između broja stanica, amortizacije alata i učinkovitosti trake ne prihvaćaju ponude samo kao nominalne vrijednosti. Oni postavljaju prava pitanja, prepoznaju kada je alat previše-projektiran za njihove količine i identificiraju gdje bi optimizacija izgleda mogla znatno smanjiti troškove njihovog programa. To znanje postaje posebno vrijedno kada se procjenjuje kako se različiti materijali ponašaju pod tim istim uvjetima oblikovanja i što to znači za dugovječnost i ukupnu cijenu projekta.
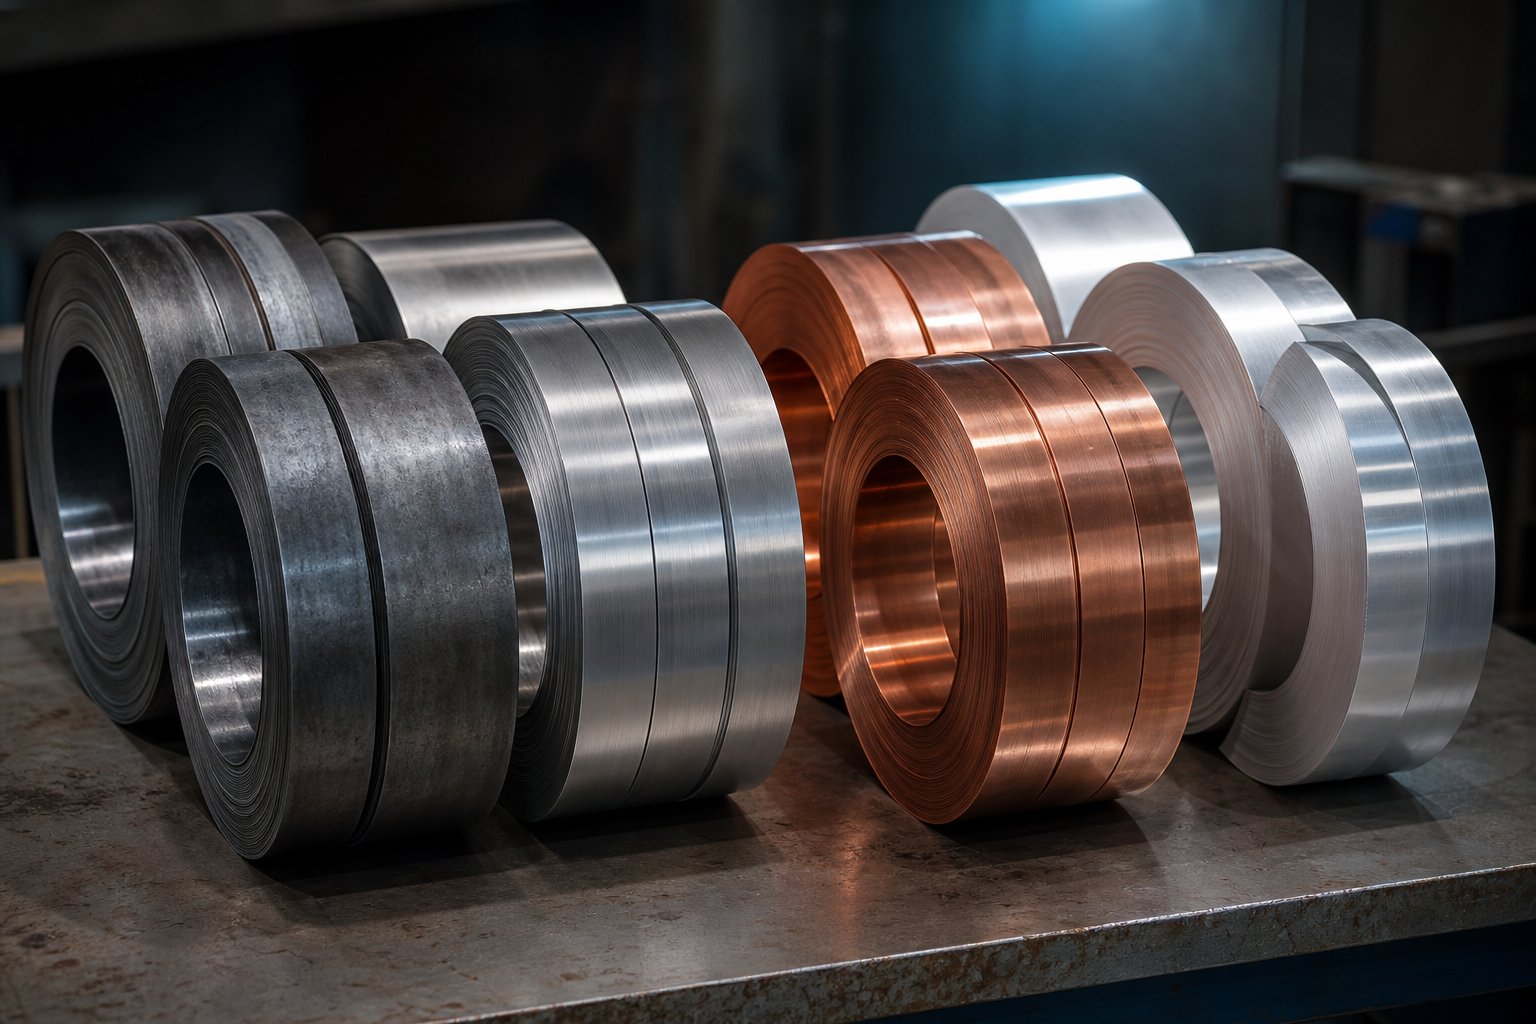
Materijali koji se koriste u progresivnom žigosanju i njihov utjecaj na veleprodajne narudžbe
Izgled trake i broj stanica definiraju koliko učinkovito radi vaša matrica, ali materijal koji prolazi kroz tu matricu određuje koliko dugo alat traje, koliko brzo preša može kružiti i kako izgleda vaš stvarni ukupni trošak tijekom više-godišnjeg proizvodnog programa. Odabir progresivnih materijala za žigosanje nije samo odluka inženjera dizajna; to je komercijalni koji se proteže kroz ponude alata, rasporede održavanja i cijene po-dijelu u količini.
Svojstva materijala koja utječu na odluke o dizajnu kalupa
Svaki materijal drugačije reagira na sile rezanja, savijanja i oblikovanja unutar progresivne matrice. Dva su svojstva najvažnija za veleprodajne kupce: sposobnost oblikovanja i tvrdoća. Mogućnost oblikovanja diktira koliko se agresivno materijal može oblikovati bez pucanja ili kidanja. Tvrdoća određuje koliko brzo se troše čelične površine za precizne alate koje vašim dijelovima daju točnost dimenzija.
Mekani, rastegljivi materijal poput bakra lako se oblikuje i stvara minimalno trošenje alata, što znači duže intervale između održavanja matrice i niže troškove životnog ciklusa. Tvrđi materijal poput nehrđajućeg čelika zahtijeva veću tonažu preše, uzrokuje brže trošenje umetaka za bušenje i matricu i često zahtijeva progresivne matrice za utiskivanje od karbida na kritičnim mjestima kako bi se održala kvaliteta rubova tijekom dugih serija. Ovo nisu apstraktni inženjerski detalji. Oni izravno utječu na navedene intervale održavanja, troškove rezervnih uložaka i naposljetku na vašu cijenu po-dijela u velikom broju.
Debljina također igra ulogu. Najprogresivnije žigosanje učinkovito radi s materijalima debljine između 0,005" (0,127 mm) i 0,250" (6,35 mm). Tanji mjerni dijelovi formiraju se s manje sile, ali su skloni gužvanju i izvijanju trake tijekom hranjenja. Deblji materijal zahtijeva preše veće tonaže i ubrzava trošenje alata. Specifikacija vašeg materijala mora uravnotežiti funkcionalne zahtjeve s onim što proces rješava ekonomično.
Usklađivanje izbora materijala sa zahtjevima primjene
Svaka obitelj materijala donosi poseban profil cijene, izvedbe i mogućnosti izrade. Evo kako se četiri primarne obitelji uspoređuju za programe progresivnog žigosanja na veliko:
| Materijal | Tipične primjene | Ocjena sposobnosti oblikovanja | Utjecaj trošenja alata | Relativna cijena materijala |
|---|---|---|---|---|
| Ugljični čelik (CRS/HRS) | Nosači, strukturne komponente, automobilske kopče, kućišta | Izvrsno | Niska do umjerena | Nisko (osnovno) |
| Nehrđajući čelik (serija 300/400) | Medicinski uređaji, obrada hrane, HVAC komponente,-kritični dijelovi za koroziju | Dobar (visoka opruga) | Visoko; zahtijeva karbidne umetke | 3x - 5x ugljični čelik |
| Bakar i mjed | Električni priključci, stezaljke, sabirnice, toplinski vodiči | Izvrsno | Niska | 4x - 7x ugljični čelik |
| Aluminij (5052, 6061, 1100) | Lagana kućišta, hladnjaci, EV komponente, potrošačka elektronika | Vrlo dobro | Niska do umjerena (rizik od žuljanja) | 2x - 3x ugljični čelik |
Progresivno utiskivanje ugljičnog čelikaostaje najbolji izbor za veleprodajne kupce koji trebaju strukturnu snagu po najnižoj cijeni materijala. Hladno{1}}valjani tipovi nude izvrsnu završnu obradu površine i niske tolerancije debljine odmah nakon namotaja, dok vruće-valjani materijal odgovara za ne-kozmetičke strukturne dijelove gdje je prihvatljiva mala ljuska. Predvidljivo ponašanje oblikovanja ugljičnog čelika znači manje podešavanja kalupa i konzistentnije dijelove tijekom dugih proizvodnih serija.
Progresivno žigosanje od nehrđajućeg čelikauvodi složenost. Materijal se-brzo stvrdnjava tijekom oblikovanja, što znači da svako savijanje ili povlačenje čini okolno područje tvrđim i otpornijim na sljedeću operaciju. Dizajneri matrice to objašnjavaju razmakom između stanica za oblikovanje ili uključivanjem koraka žarenja. Veće sile prešanja također zahtijevaju težu konstrukciju matrice i češće cikluse oštrenja, što povećava vaše troškove održavanja po milijunu dijelova.
Bakreno progresivno žigosanjea legure mesinga su-za električne i toplinske primjene. Njihova izvrsna rastezljivost i niska obrada-stopa otvrdnjavanja čine ih lakšima tijekom složenog više-postaja oblikovanja. Kompromis-je trošak sirovina; volatilnost cijena bakra znači da veleprodajni kupci često pregovaraju o klauzulama o eskalaciji troškova materijala u dugoročne-ugovore kako bi se zaštitili od oscilacija robe.
Aluminijsko progresivno žigosanjezadovoljava sve veću potražnju za laganim komponentama u automobilima, električnim vozilima i aplikacijama potrošačke elektronike. Aluminij se dobro oblikuje pri umjerenim brzinama prešanja, ali je sklon nagrizanju, gdje se materijal prenosi i nakuplja na površinama kalupa. Dobavljači se tome suprotstavljaju posebnim premazima na umetcima za bušenje i matrice, odgovarajućim podmazivanjem, a ponekad i kromiranim ili DLC (dijamant-kao ugljik) površinskim tretmanima. Kupci bi trebali provjeriti ima li njihov dobavljač iskustva u upravljanju trljanjem u dugim serijama aluminija, a ne samo u sposobnosti oblikovanja.
Jedna kritična točka za timove za nabavu: rano priopćite svoje točne specifikacije materijala, uključujući zahtjeve za leguru, temperaturu, toleranciju debljine i završnu obradu. Matrica dizajnirana za 0,032" CRS neće raditi ispravno ako se proizvodnja prebaci na 0,036" nehrđajući čelik na pola ugovora. Promjene materijala nakon izrade alata gotovo uvijek pokreću troškove prerade matrice, ponekad dodajući tjedne vašoj vremenskoj liniji i tisuće trošku vašeg projekta. Zaključavanje specifikacija materijala prije nego što počne dizajn matrice jedan je od najjednostavnijih načina da se izbjegnu skupe revizije nizvodno.
Uz ponašanje materijala koje definira vijek trajanja alata i granice oblikovanja, prirodno pitanje postaje kako se progresivno štancanje slaže s alternativnim metodama kada zahtjevi za geometrijom dijela, volumenom ili tolerancijom prelaze ono što standardna progresivna matrica učinkovito obrađuje.
Progresivno žigosanje u usporedbi s alternativnim metodama veleprodaje
Nije svaki metalni dio mjesto u progresivnom kalupu. Neke geometrije zahtijevaju dublje crtanje nego -povezan proces koji može primiti. Neke količine ne opravdavaju ulaganje u alate. A neki zahtjevi tolerancije zahtijevaju specijaliziranu opremu koju konvencionalno progresivno žigosanje i postavke izrade jednostavno ne mogu isporučiti. Znajući gdje su progresivne matrice izvrsne, a gdje ne, spašava vas od ulaganja kapitala u pogrešan proces.
Progresivna matrica naspram prijenosne matrice za veleprodajnu proizvodnju
Najčešća točka zabune kod veleprodajnih kupaca je granica između progresivnog i prijenosnog žigosanja. Oba koriste multi-alate i oba podnose velike količine, ali se razlikuju u jednoj temeljnoj točki: kako se dio kreće kroz matricu.
Kod progresivnog utiskivanja metala, dio ostaje pričvršćen na noseću traku tijekom cijele sekvence oblikovanja. Ta veza održava iznimno brza vremena ciklusa, često 100 do 600+ poteza u minuti, jer nema mehaničkog prijenosa između stanica. Kompromis-je geometrijsko ograničenje. Dijelovi kojima je potrebno duboko izvlačenje, veliki tro-dimenzionalni oblici ili radnje na svim stranama obratka ne mogu ostati privezani za traku.
Utiskivanje u kalupu za prijenos to rješava ranim odvajanjem obrasca od trake i mehaničkim transportom između stanica. To omogućuje dublje oblikovanje, složenije oblike poput cijevi ili ljuski i radnje koje zahtijevaju pristup objema stranama dijela. Kazna je brzina. Preše za prijenos obično rade s 10 do 40 udaraca u minuti, a sustav mehaničkog prijenosa povećava složenost alata i zahtijeva održavanje. Za velike dijelove koji zahtijevaju duboko izvlačenje, prijenos ostaje praktičniji izbor unatoč sporijem protoku.
Kada spoj umire ili fino čišćenje bolja su alternativa
Složene matrice izvode više operacija rezanja u jednom potezu bez uzastopnih stanica. Oni proizvode ravne dijelove kao što su podloške, podložne pločice i jednostavne zaprege velikom brzinom s jeftinijim alatom od progresivnih postavki. Ako je geometrija vašeg dijela u biti dvo-dimenzionalna bez savijanja ili oblikovanja, složena matrica pruža nižu cijenu alata i usporedivu ekonomiju po-dijelu pri umjerenim količinama. Ograničenje je jasno: u trenutku kada vašem dizajnu treba savijanje, oblik ili više-slijed koraka, složeni matrice ne mogu pomoći.
Fino brisanje zauzima suprotni kraj spektra preciznosti. Koristi specijalizirane preše-s trostrukim djelovanjem za proizvodnju dijelova s potpuno odrezanim, glatkim rubovima i tolerancijama u rasponu od +/-0,02 do 0,05 mm. Zupčanici, lančanici, mehanizmi sigurnosnih pojaseva i komponente kočionog sustava tipične su primjene. Trošak po dijelu znatno je veći od progresivnih preciznih metalnih štancanja zbog specijalizirane opreme i sporijeg vremena ciklusa, ali eliminira operacije sekundarnog brušenja i skidanja ivica koje bi inače bile potrebne za postizanje ekvivalentne kvalitete rubova.
Tablica usporedbe u nastavku prikazuje svaku metodu u odnosu na čimbenike odluke koji su najvažniji u veleprodajnoj razini:
| metoda | Najbolje{0}}složenost dijelova | Volume Sweet Spot | Ostvariva odstupanja | Relativni trošak alata | Cijena po-dijelu u mjerilu |
|---|---|---|---|---|---|
| Progresivni Die | Ravna do umjereno oblikovana; zavoja, piercinga, plitkih izvlačenja | 100K - 10M+ godišnje | +/-0.05 - 0.10 mm | Visoko (25 tisuća USD - 350 tisuća USD) | Najniža pri velikoj glasnoći |
| Prijenosna matrica | Duboko izvlačenje, velike 3D forme, cijevi, školjke | 50K - 1M+ godišnje | +/-0.05 - 0.15 mm | Visoko (40 tisuća USD - 300 tisuća USD) | Umjereno; sporije vrijeme ciklusa |
| Složena matrica | Samo ravni dijelovi; podloške, praznine, jednostavni izrezi | 10K - 500K godišnje | +/-0.05 - 0.10 mm | Niska do umjerena (8 tisuća USD - 40 tisuća USD) | Niska za jednostavne geometrije |
| Fino brisanje | Precizni ravni dijelovi kojima su potrebni glatki rubovi i niske tolerancije | 50K - 500K+ godišnje | +/-0.02 - 0.05 mm | Vrlo visoko (50 tisuća USD - 200 tisuća USD +) | viši; pomaci sekundarnih op |
| Duboko izvlačenje | Cilindrični, kutijasti-oblici ili duboko udubljeni oblici | 25K - 500K godišnje | +/-0.10 - 0.25 mm | Umjereno (15 tisuća USD - 100 tisuća USD) | Umjereno; materijal-ovisan |
Obrazac koji se pojavljuje je jednostavan. Progresivno utiskivanje dominira kada geometrija dijela ostaje relativno ravna ili uključuje umjereno oblikovanje i kada se godišnje količine penju na šest ili sedam znamenki. Matrice za prijenos preuzimaju kada dubina ili-trodimenzionalna složenost premaši ono što dopušta traka-povezan proces. Složeni matrice služe najjednostavnijim geometrijama uz niža ulaganja. Fino brušenje opravdava svoju vrhunsku vrijednost kada bi zahtjevi za kvalitetom rubova ili tolerancijom inače zahtijevali skupu sekundarnu strojnu obradu.
Za veleprodajne kupce okvir praktičnih odluka svodi se na tri pitanja: Može li moj dio ostati pričvršćen na noseću traku tijekom oblikovanja? Trebam li tolerancije veće od +/-0,05 mm na reznim rubovima? I opravdava li moj godišnji volumen razinu alata koju zahtijeva svaka metoda? Iskreno odgovaranje na njih, često u suradnji sa sposobnim dobavljačem štancanja metala, sprječava prekomjerno ulaganje u pogrešan proces i usmjerava vas prema metodi koja daje najbolju ukupnu ekonomičnost za vaš specifični program.
Odabir prave kategorije procesa prva je velika odluka. Drugi, jednako posljedičan, je odabir pravog dobavljača koji će ga izvršiti, što zahtijeva ocjenjivanje sposobnosti, dubine integracije i operativnog kredibiliteta na načine koje većina procesa RFQ-a zanemaruje.
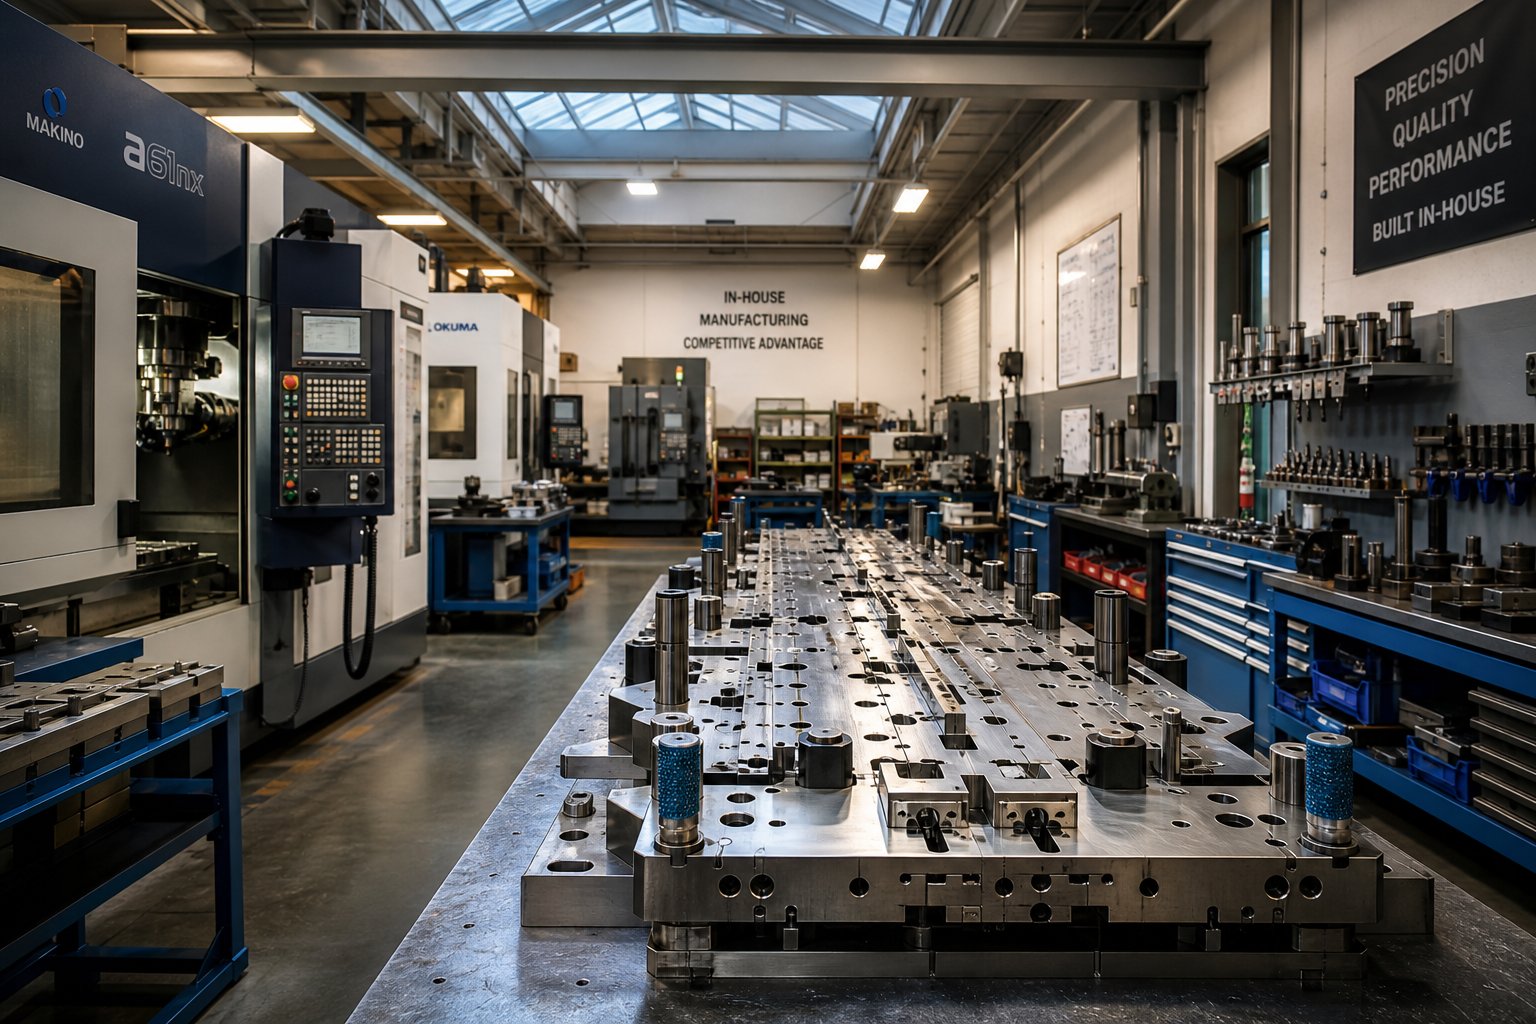
Kako procijeniti i odabrati veleprodajnog dobavljača progresivnog žigosanja
Identificirali ste pravi proces i materijal za svoj program. Ekonomija alata ima smisla na vašoj razini količine. Ali ništa od toga nije važno ako proizvođač progresivnih matrica koji izvodi vaš projekt nema sposobnost, komunikacijsku disciplinu ili infrastrukturu kvalitete za dosljednu isporuku. Odabir dobavljača je mjesto gdje programi veleprodajnog žigosanja ili zaključavaju dugoročnu-vrijednost ili započinju sporo, skupo klizanje u propuštene rokove, pomicanje dimenzija i-upiranje prstom u vlasništvo alata.
Izazov je u tome što se većina procesa zahtjeva za ponudu gotovo u potpunosti usredotočuje na ponuđenu cijenu. Cijena je bitna, ali to je pokazatelj koji zaostaje. Čimbenici koji zapravo predviđaju uspjeh programa, stvari poput odziva DFM-a, dubine flote tiska i-kućne kontrole alata, rijetko se pojavljuju u standardnoj proračunskoj tablici za usporedbu ponuda. Evo strukturiranog okvira za procjenu dobavljača progresivnih štancanja prema kriterijima koji određuju-stvarne rezultate.
Kritična pitanja koja trebate postaviti prije odabira dobavljača
Prije nego što stavite u uži izbor bilo koju naprednu tvrtku za žigosanje, potrebni su vam odgovori na pitanja koja otkrivaju operativnu dubinu, a ne samo uglađenost prodaje. Ovo nisu slučajni upiti; svaki se preslikava na određeni faktor rizika u-uslugama progresivnog žigosanja velike količine:
- -Unutarnji dizajn matrica i mogućnost izrade- Projektira li dobavljač, projektira i izrađuje progresivne matrice interno ili povjerava alate trećim-trgovinama? -Unutarnje alatnice pružaju brže inženjerske promjene, strožu odgovornost i kraće cikluse otklanjanja pogrešaka. Dobavljači koji eksternaliziraju alate povećavaju rizik vremena isporuke i stvaraju praznine u odgovornosti kada se pojave problemi tijekom isprobavanja. Industrijski okviri preporučuju provjeru da dobavljač zapošljava namjenske dizajnere kalupa i alatničare, umjesto da se oslanja isključivo na ugovorni rad.
- Raspon tonaže preše i kapacitet širine trake- Uskladite dobavljačevu flotu tiska sa zahtjevima snage vašeg dijela i dimenzijama trake. Dobavljač koji pokreće preše od 45 tona ne može opsluživati vaš dio od 200 tona, a maksimalna širina trake od 12 inča neće se prilagoditi vašem rasporedu od 16 inča. Zatražite cijeli raspored za novinare, a ne samo najveći stroj u zgradi.
- DFM povratna informacija tijekom citiranja- Proizvođači progresivnih matrica koji daju dizajn{1}}za-input proizvodnosti prije nego što dodijelite program, demonstriraju inženjersku dubinu. Ako dobavljač citira vaš crtež bez ikakvih povratnih informacija o rizicima oblikovanja, gomilanju-tolerancija ili problemima s protokom materijala, ta je šutnja znak upozorenja. To obično signalizira da će te probleme otkriti nakon izrade alata, kada korekcije koštaju 10 puta više.
- Uvjeti vlasništva i skladištenja alata- Tko posjeduje kockicu na kraju programa? Koji su uvjeti skladištenja neaktivnog alata? Hoće li se dobavljač obvezati na održavanje tijekom životnog vijeka programa? Nejasan jezik o "doživotnoj podršci" bez definiranih obveza održavanja stvara sporove kada se količine mijenjaju ili se programi gase. Zatražite vlasništvo, održavanje i uvjete prijenosa u pisanom obliku prije naručivanja.
- Dokumentirani sustav kvalitete sa SPC mogućnošću- Visok-progresivno žigosanje stvara tisuće dijelova na sat. Bez statističke kontrole procesa koja aktivno nadzire kritične dimenzije, pomicanje ostaje neotkriveno sve dok ne primite pošiljku dijelova koji--odgovaraju. Zatražite uzorke SPC dijagrama iz trenutne proizvodnje, a ne samo kvalitetan PDF priručnik.
- Skalabilnost i redundantnost- Može li dobavljač povećati volumen ako se vaša potražnja poveća? Imaju li rezervni kapacitet tiska ili kvar jednog stroja zaustavlja cijelu vašu opskrbu? Proizvođači matrica za metalno utiskivanje koji opslužuju veleprodajne programe trebali bi pokazati planiranje za nepredviđene situacije, a ne samo zahtjeve za vršni kapacitet.
Procjena vertikalne integracije i sekundarnih operacija
Utisnuti dio rijetko je gotov dio. Većina veleprodajnih komponenti zahtijeva skidanje ivica, toplinsku obradu, oplatu ili montažu prije nego što dođu do vaše proizvodne linije. Svaki put kada se dio otprema zasebnom dobavljaču za sekundarne operacije, dodajete vrijeme transporta, rizik od oštećenja pri rukovanju, varijaciju dimenzija od ponovnog-fiksiranja i teret koordinacije za vaš tim za nabavu.
Vertikalno integrirani dobavljači koji obavljaju štancanje, završnu obradu i montažu pod jednim krovom sažimaju te primopredaje u jednu narudžbenicu i jednu točku odgovornosti. Kada ocjenjujete usluge progresivnog štancanja, posebno se raspitajte koje se sekundarne operacije izvode u-kući naspram podugovorenih:
- Skidanje ivica i kondicioniranje rubova- Skidanje oštrih rubova eliminira oštre rubove bez posebnog dobavljača.
- Površinska obrada i oplata- Cink, nikal, kositar ili eloksiranje izvedeno na-licu mjesta skraćuje vrijeme isporuke za dane ili tjedne.
- Toplinska obrada- Stvrdnjavanje, temperiranje ili smanjenje naprezanja izvedeno interno izbjegava rizik kvalitete termičke obrade-treće strane.
- Pod-sklop i pakiranje- Umetanje pričvršćivača, zakivanje pod-komponenti ili pakiranje u-specifične konfiguracije kupca dodaje vrijednost bez dodavanja dobavljača.
Za timove za nabavu koji ocjenjuju dobavljače koji kombiniraju stručnost u dizajnu kalupa s skalabilnom masovnom proizvodnjom,YICHEN progresivna matrica za žigosanjemogućnosti ilustriraju integrirani model:-kućni inženjering kalupa uparen s-oblikom više-stanica za oblikovanje i čvrstim ciljevima ponovljivosti, a sve to upravljano unutar jedne proizvodne operacije. Ovu vrstu vertikalne integracije vrijedi usporediti kada se uspoređuje kako različiti proizvođači progresivnih matrica strukturiraju svoju ponudu usluga.
Utjecaj ukupnog troška integracije u odnosu na fragmentaciju postaje jasan kada izračunate stvarni trošak zemljišta. Dobavljač koji nudi 0,02 USD manje po dijelu, ali zahtijeva tri vanjska dobavljača za oplatu, toplinsku obradu i pakiranje često završi skuplji ako uračunate otpremu, inspekciju pri svakoj primopredaji i sate nabave potrošene na upravljanje više narudžbenica. Uvijek usporedite ukupne troškove programa, a ne samo stavku retka za žigosanje.
Sposobnost dobavljača odgovara na pitanje "tko". Ali čak i najsposobniji partner treba zaštitne ograde, a to je mjesto gdje certifikati kvalitete, standardi tolerancije i inspekcijski protokoli uspostavljaju mjerljive granice koje održavaju vaš veleprodajni program na pravom putu tijekom milijuna ciklusa.
Standardi kvalitete i potvrde za veleprodajne narudžbe za žigosanje
Sposoban dobavljač s pravim prešama i-kućnim alatom i dalje treba mjerljiv okvir kvalitete. Bez jednog, vjerujete da će milijuni dijelova ispasti ispravni samo na temelju reputacije. Certifikati, sporazumi o toleranciji i inspekcijski protokoli zaštitni su elementi koji prevode sposobnost u dosljedne, dokumentirane rezultate u svakoj pošiljci.
Certifikati koji označavaju pouzdanost dobavljača
Nemaju svi certifikati kvalitete jednaku težinu za svakog kupca. Relevantni standard ovisi o vašem krajnjem tržištu, revizijskim zahtjevima vašeg kupca i regulatornom okruženju u koje ulazi vaš gotov proizvod. Evo kako se glavni certifikati preslikavaju na potrebe industrije:
- ISO 9001:2015- Osnovni sustav upravljanja kvalitetom za bilo koju ozbiljnu progresivnu operaciju žigosanja. Potvrđuje da dobavljač ima dokumentirane procese, internu reviziju, sustave korektivnih radnji i cikluse pregleda uprave. Ako dobavljač nema ISO 9001, tretirajte to kao diskvalificirajuću prazninu za veleprodajne količine bez obzira na industriju.
- IATF 16949- Potrebno za progresivno žigosanje automobilskih komponenti. Ovaj se standard temelji na ISO 9001 sa specifičnim-zahtjevima za automobilsku industriju, uključujući APQP (Napredno planiranje kvalitete proizvoda), PPAP, planove kontrole i FMEA (Failure Mode and Effects Analysis). Dobavljači koji izrađuju automobilske matrice i utiskuju sigurnosne-kritične dijelove kao što su nosači, konektori ili mehanizmi za sjedala trebaju ovu certifikaciju da bi uopće mogli licitirati u programima Tier 1.
- ISO 13485- Standard upravljanja kvalitetom za medicinsko progresivno žigosanje. Obrađuje sljedivost, upravljanje rizikom i kontrole dizajna specifične za medicinske uređaje. Ako vaši žigosani dijelovi idu u kirurške instrumente, implantabilne uređaje ili sustave za isporuku lijekova, vaš dobavljač mora dokazati usklađenost s ovom normom.
- ISO 14001- OEM kupci progresivnog žigosanja s mandatima održivosti sve više zahtijevaju certifikat o upravljanju okolišem. Nije izravno-povezano s kvalitetom, ali je često preduvjet za popis preferiranih dobavljača u velikim korporacijama.
- Sukladnost s ITAR/EAR- Relevantno za obrambene i zrakoplovne žigove gdje kontrolirani tehnički podaci moraju biti zaštićeni. Nije potvrda kvalitete sama po sebi, već regulatorni zahtjev koji ograničava vašu grupu dobavljača.
- UL/CSA priznanje- Za električne i elektroničke komponente gdje otisnuti dijelovi služe kao kontakti, terminali ili oklopi. Dobavljači koji proizvode komponente za progresivno utiskivanje HVAC-a ili električna kućišta često trebaju UL popis u svojim proizvodnim procesima.
Osim certifikata, pitajte je li dobavljač dovršio PPAP pakete za druge klijente u vašoj industriji. AProces odobrenja proizvodnih dijelovapaket obično uključuje rezultate dimenzija, certifikate materijala, dijagrame toka procesa, planove kontrole i studije sposobnosti. Dobavljači koji rutinski izdaju PPAP podneske razine 3 pokazuju disciplinu dokumentacije o kojoj veleprodajni kupci ovise za ulazno osiguranje kvalitete.
Tolerancije i standardi inspekcije za veleprodajne dijelove
Progresivno žigosanje postiže opće tolerancije od +/-0,05 do +/-0,10 mm na većini značajki, s strožim pozicionim tolerancijama do +/-0,005 mm koje su moguće postići na kritičnim dimenzijama kada dizajn matrice i nadzor tiska to podržavaju. Te brojke zvuče impresivno, ali kupci često propuštaju nijansu: svako odstupanje koje navedete ima priloženu cijenu.
Strože tolerancije zahtijevaju tvrđe umetke od alatnog čelika ili tvrdog metala, precizniju obradu žicom-EDM tijekom izrade kalupa, pažljiviji nadzor preše i češće uzimanje uzoraka za inspekciju. Dimenzija tolerirana na +/-0,025 mm mogla bi zahtijevati namjensku stanicu za kovanje, što ne bi zahtijevalo izvlačenje +/-0,10 mm. Dodatak jedne stanice može povećati troškove alata za 15.000 do 30.000 USD. Pomnožite to s nekoliko značajki koje se previše toleriraju i povećali ste svoju investiciju za 20% ili više za preciznost koja vašoj aplikaciji zapravo nije potrebna.
Praktično pravilo: navedite uske tolerancije samo na dimenzijama koje su kritične za funkcioniranje, pristajanje sklopa ili zahtjeve procesa koji slijede. Sve ostalo treba imati standardne progresivne tolerancije za žigosanje. Pregled DFM-a vašeg dobavljača trebao bi označiti sve pozive-koji izazivaju neproporcionalne troškove alata u odnosu na njihovu funkcionalnu važnost.
Za-velike količine rada, Statistical Process Control postaje primarni alat za osiguravanje dosljednosti u milijunima ciklusa. SPC prati kritične dimenzije tijekom vremena koristeći kontrolne karte, otkrivajući pomake ili trendove prije nego što dijelovi stvarno izađu iz tolerancije. Učinkoviti SPC programi uključuju definirane intervale uzorkovanja, Cpk ciljne vrijednosti od 1,33 ili više za kritične karakteristike i automatska upozorenja kada se sposobnost procesa smanji. Kupci bi trebali zatražiti Cpk podatke u redovitim izvješćima o kvaliteti, umjesto da se oslanjaju isključivo na rezultate inspekcije prolaze/pade.
Inspekcijska dokumentacija koju biste trebali očekivati od bilo kojeg vjerodostojnog OEM dobavljača progresivnog žigosanja uključuje:
- Prva izvješća o pregledu artikla (FAIR) pri pokretanju programa i nakon bilo koje izmjene matrice
- U-procesu SPC grafikoni na kritičnim-do-dimenzijama kvalitete
- Certifikati materijala sljedivi do svake proizvodne serije
- Završna izvješća o inspekciji s izmjerenim vrijednostima, a ne samo izjave o sukladnosti
- Gauge R&R studije koje potvrđuju adekvatnost mjernog sustava
Hvac progresivne narudžbe za metalno žigosanje, na primjer, možda neće zahtijevati istu rigoroznost inspekcije kao automobilske matrice namijenjene za sigurnosno-kritične sklopove, ali čak i niže{1}}rizične aplikacije imaju koristi od dokumentiranih dokaza da je proces stabilan i ponovljiv. Trošak preko-inspekcije je trivijalan u usporedbi s cijenom kvalitetnog bijega koji stigne do vaše pokretne trake.
Sa sustavima kvalitete koji definiraju kako "dobro" izgleda, preostale varijable su vrijeme i novac: koliko dugo traje cijeli proces izrade alata-do-proizvodnje, kako izgledaju minimalne količine narudžbe i kako se po-ekonomija pomiče kako skalirate količinu ili vagate domaće u odnosu na inozemne opcije nabave.
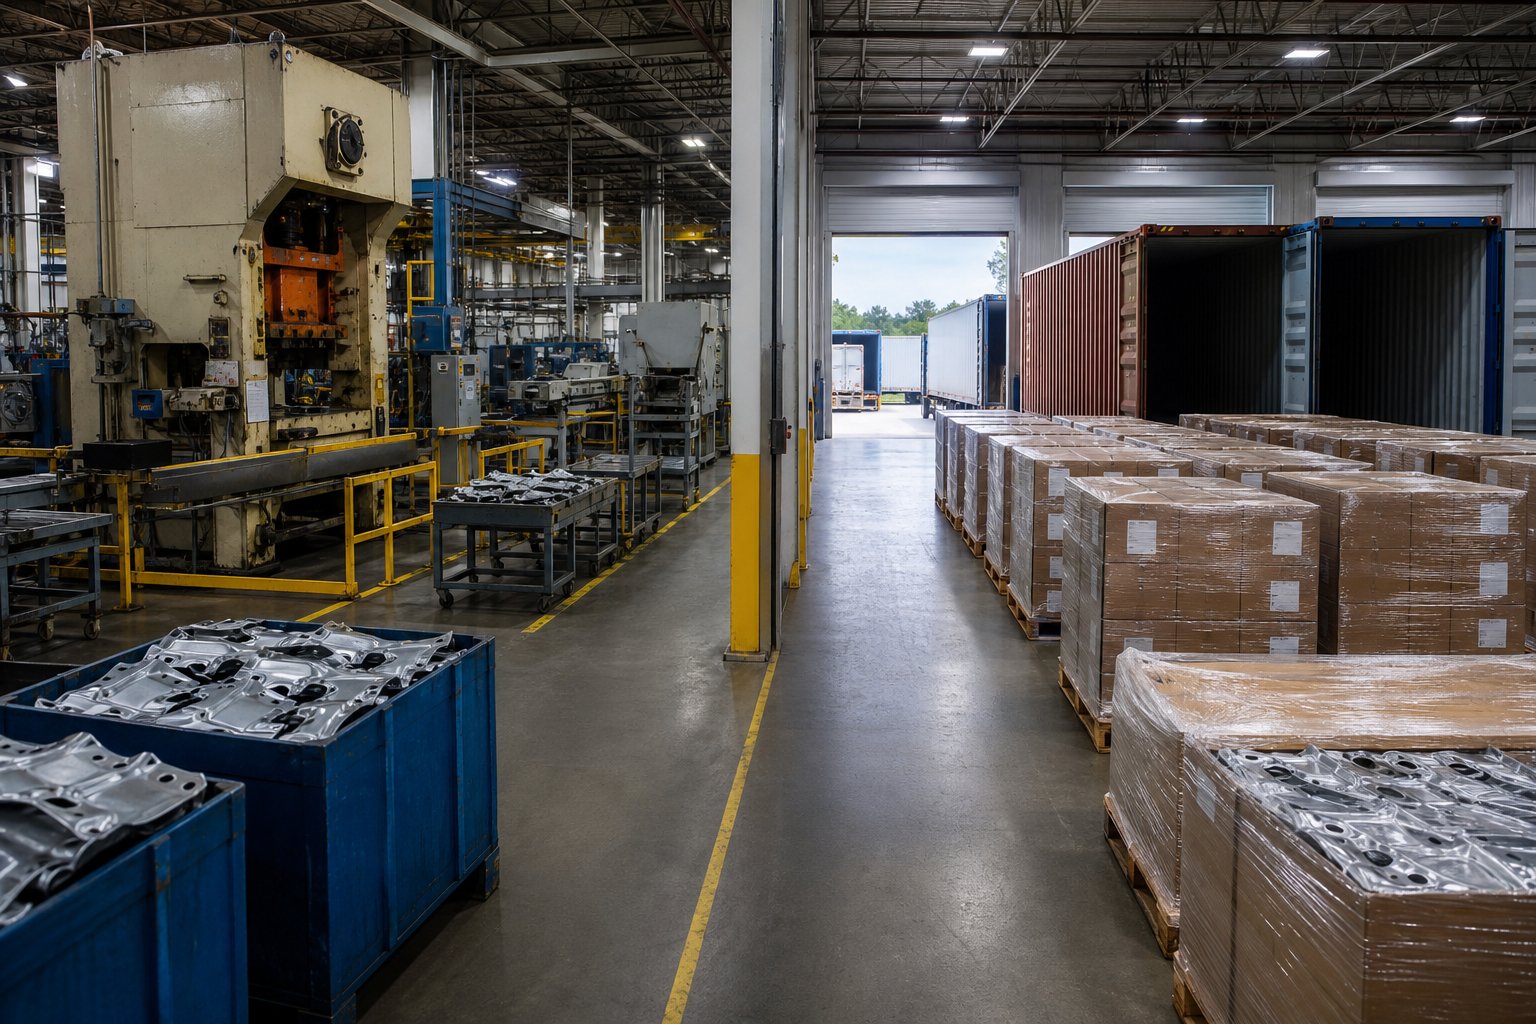
Vrijeme isporuke i ekonomija troškova za veleprodajno progresivno žigosanje
Kvalitetni okviri vam govore kako izgleda prihvatljivo. Ali dva pitanja drže timove za nabavu budnima dugo nakon završetka revizije dobavljača: Koliko brzo možemo dobiti dijelove? I koja je stvarna cijena po komadu nakon što svaka stavka dospije u knjigu? Odgovori ovise o tome gdje se nalazite u proizvodnom procesu-do-proizvodnje, kako se vaše količine slažu s minimalnim pragovima narudžbe i nabavljate li u zemlji ili inozemstvu.
Tipična vremena isporuke od dizajna kalupa do proizvodne isporuke
Program progresivnog žigosanja na veliko ne počinje proizvoditi dijelove onog tjedna kada potpišete narudžbenicu. Vremenski slijed od početnog koncepta kalupa do stabilne, pune-proizvodnje obično traje od 14 do 28 tjedana, ponekad i duže za složene alate s malim tolerancijama. Svaka faza ima svoj raspon trajanja i vlastiti rizik od kašnjenja ako unosi stignu kasno ili se dizajn promijeni na površini usred-toka.
| Faza | Tipično trajanje | Ključne aktivnosti | Uobičajeni okidači kašnjenja |
|---|---|---|---|
| Die Design i inženjering | 3 - 6 tjedana | Izgled trake, 3D modeliranje, DFM pregled, simulacija, odobrenje dizajna | Nepotpuni podaci o dijelovima, kasne odluke o specifikacijama materijala, revizije dizajna nakon pregleda |
| Izrada alata | 8 - 14 tjedana | CNC obrada, EDM žica, toplinska obrada, brušenje, montaža | Vrijeme isporuke specijalnog čelika, složena geometrija koja zahtijeva dodatne stanice |
| Isprobavanje i uzorkovanje | 1 - 3 tjedana | Prvi -uzorci, provjera dimenzija, podešavanje kalupa, priprema PPAP-a | Značajke van--tolerancije koje zahtijevaju preradu kalupa, odstupanja u ponašanju materijala |
| Odobrenje uzorka | 1 - 3 tjedana | Pregled dimenzija korisnika, FAIR odobrenje, PPAP podnošenje i pot-odjava | Uska grla unutarnjeg odobrenja, zahtjevi za dodatnim podacima o sposobnostima |
| Porast proizvodnje- | 1 - 2 tjedana | Validacija stope, uspostavljanje SPC osnovne linije, potvrda pakiranja i logistike | Konflikt rasporeda za tisak, problemi s opskrbom materijalom u količini |
Faza izrade alata dominira vremenskom crtom. Visoko{1}}kvalitetni progresivni kalup obično zahtijeva12 do 20 tjedanaprojektirati, strojno obraditi, toplinski obraditi, brusiti, sastaviti i pustiti u pogon. Požurivanje ove faze kako bi se nadoknadilo vrijeme izgubljeno tijekom odobrenja dizajna gotovo se uvijek obije o glavu. Kutovi izrezani tijekom izrade, bilo u vrijeme toplinske obrade ili preciznost završnog brušenja, pokazuju se kao prerano trošenje, pomicanje dimenzija ili izravni kvar alata nakon što proizvodnja počne raditi punom brzinom.
Najveći rizik koji možete kontrolirati u vašoj vremenskoj crti? Kasne promjene dizajna. Preinaka zatražena nakon što je čelik za kalupe grubo obrađen može koštati 30% do 50% izvorne cijene alata u preradi i dodati 4 do 8 tjedana odgode. Zaključavanje vašeg dizajna dijela, specifikacije materijala i sheme tolerancije prije početka izrade kalupa nije samo dobra praksa; to je najučinkovitija zaštita rasporeda koju imate.
MOQ pragovi i ekonomija-po-dijelu u količini
Minimalne količine narudžbe u uslugama progresivnog žigosanja metala nisu proizvoljni brojevi izvučeni iz proračunske tablice s cijenama. Oni su ukorijenjeni u matematici amortizacije koja cijeli proces čini ekonomski racionalnim. Svaka progresivna matrica predstavlja značajnu kapitalnu investiciju, obično 25.000 do 350.000 dolara, ovisno o broju stanica i složenosti. To ulaganje donosi konkurentnu cijenu po-dijelu samo ako je raspoređeno na dovoljno jedinica.
Većina dobavljača matrica za žigosanje postavljaju pragove MOQ-a na temelju točke u kojoj amortizacija alata padne ispod prihvatljivog postotka ukupne cijene dijela. Za kockicu od 60.000 dolara, evo kako se ekonomija mijenja:
- 10 000 dijelova- Alati dodaju 6,00 USD po dijelu. Pri ovoj količini, dugotrajno progresivno štancanje ne nudi ekonomsku prednost u odnosu na lasersko rezanje ili CNC revolversko probijanje.
- 50 000 dijelova- Doprinos alata pada na 1,20 USD po dijelu. Granica održiva za jednostavne geometrije s niskim troškovima materijala.
- 250 000 dijelova- Alati dodaju samo 0,24 USD po dijelu. Prednost progresivnog žigosanja u brzini počinje generirati značajne uštede.
- 1000,000+ dijelova- Doprinos alata pada na 0,06 USD ili manje. Na ovoj razini, troškovima po-dijelu dominiraju sirovina i vrijeme prešanja, a progresivno žigosanje daje najnižu moguću jediničnu ekonomičnost.
Kupci mogu strateški strukturirati narudžbe kako bi optimizirali ovu ekonomiju. Opće narudžbenice koje pokrivaju potražnju od 12 do 24 mjeseca, s planiranim izdanjima, omogućuju vam amortizaciju alata u cijelom obujmu programa umjesto pojedinačnih narudžbenica. Ovaj pristup također daje vašem proizvođaču matrice za metalno utiskivanje bolju vidljivost planiranja proizvodnje, što se često prevodi u prioritetno planiranje i dosljednija vremena isporuke.
Još jedna poluga: pregovarajte o uvjetima amortizacije alata odvojeno od cijene komada. Neki dobavljači uključuju troškove alata u ponudu po-dijelu, što zamagljuje pravu ekonomiju i otežava usporedbu ponuda. Zahtjev za pojedinačnu ponudu alata i komada-cijene od svakog ponuditelja zahtijeva transparentnost i omogućuje vam procjenu koji dobavljač nudi bolju dugoročnu-vrijednost kako količine rastu.
Za proizvodne inženjere i timove za nabavu koji upravljaju cjelovitim procesom od-do-proizvodnje, rad s etabliranim proizvođačem koji nadzire i inženjering kalupa i veliko{2}}količinsko žigosanje-smanjuje rizik primopredaje u svakoj fazi.YICHEN progresivna matrica za žigosanjeoperacija predstavlja primjer ovog integriranog modela, kombinirajući dizajn kalupa, izradu i skalabilnu masovnu proizvodnju pod jednim krovom kako bi se održala čvrsta ponovljivost i komprimirali vremenski okviri koji se fragmentiraju kada se alati i proizvodnja dijele između različitih dobavljača.
Domaće naspram inozemnih izvora: slika pune cijene
Navedena cijena komada od inozemnog dobavljača matrica za žigosanje može izgledati dramatično niža od domaće ponude. Kineski citati za žigosanje metala, na primjer, često se prikazuju30-50% niže za alate i 60-80% niže za cijene po komaduu usporedbi sa zapadnim ekvivalentima. Ti su brojevi stvarni, ali ne predstavljaju cijenu vašeg zemljišta.
Zamislite da uspoređujete domaćeg dobavljača koji nudi 0,18 USD po dijelu s inozemnim dobavljačem od 0,07 USD. Jaz izgleda ogroman. Zatim počinjete slagati troškove koje inozemna ponuda obično izostavlja:
- Oceanski prijevoz i carine- Međunarodna otprema metalnih dijelova s pečatom dodaje 0,03 do 0,08 USD po komadu, ovisno o težini dijela, gustoći pakiranja i korištenju spremnika. Carine na kineski uvoz metala mogu dodati dodatnih 7,5% do 25% ovisno o HTS klasifikaciji i trenutnoj trgovinskoj politici.
- Produljena vremena isporuke- Međunarodna otprema, carinjenje i kašnjenja u lukama protežu rokove isporuke na 8 do 12 tjedana ili više nakon završetka proizvodnje. To kašnjenje vas prisiljava da nosite veće sigurnosne zalihe, povezujući obrtni kapital i skladišni prostor.
- Rizik kvalitete i troškovi odbijanja- Udaljenost komplicira pregled. Neispravni dijelovi otkriveni po dolasku ne mogu se brzo zamijeniti bez drugog punog ciklusa otpreme. Trošak kvalitetnog bijega, uključujući razvrstavanje, preradu, slučajeve pada linije-i zračni prijevoz za hitne zamjene, može izbrisati mjesece uštede po-dijelu u jednom incidentu.
- Komunikacijsko trenje- Razmaci u vremenskim zonama i jezične barijere usporavaju rješavanje problema. Dimenzionalno pitanje za koje je potrebno 30 minuta da se riješi s domaćim dobavljačem može potrajati 2 do 3 dana putem asinkronih lanaca e-pošte s inozemnim partnerom. Tijekom više-godišnjeg programa, to se trenje spaja u smisleno povlačenje rasporeda.
- IP zaštita- Dizajni alata i vlasničke geometrije dijelova suočavaju se sa slabijom provedbom intelektualnog vlasništva u nekim prekomorskim jurisdikcijama. Ako su vaše žigosane komponente osjetljive na konkurenciju, ovaj rizik zaslužuje eksplicitno ugovorno ublažavanje, uključujući-sporazume o neotkrivanju podataka, klauzule o vlasništvu alata s uvjetima repatrijacije i ograničeni pristup nacrtima matrice.
Realne uštede od nabave u inozemstvu, kada se uključe svi skriveni troškovi, obično se smanjuju na 15-30% ukupne uštede umjesto na 60-80% koliko sugerira usporedba cijena sirovog komada-. Za neke opsežne, troškovno osjetljive programe ta marža još uvijek opravdava inozemni izvor. Za druge, posebno one koji zahtijevaju kratke rokove isporuke, česte inženjerske promjene ili stroge kontrole IP-a, domaće usluge progresivnog žigosanja metala daju bolju ukupnu vrijednost unatoč višim kotiranim cijenama komada.
Najpametniji veleprodajni kupci ne koriste samo jednu strategiju nabave. Oni procjenjuju svaki program pojedinačno, vagajući volumen, kritičnost dijelova, zahtjeve za fleksibilnošću isporuke i ukupne troškove iskrcavanja. Neki dijele proizvodnju, zadržavajući početni alat i prvu-potvrdu proizvoda u zemlji za kontrolu brzine i IP-a, a zatim prijelaz u-stalno stanje-velike količine ide kvalificiranom inozemnom partneru nakon što se proces zaključa. Drugi održavaju strategije dvostrukog-izvora, držeći domaćeg dobavljača kvalificiranog kao rezervu za zaštitu od prekida međunarodnog opskrbnog lanca.
Koji god put odabrali, načela obuhvaćena ovim vodičem jednako se primjenjuju: razumite svoj proces, precizno navedite svoje zahtjeve, provjerite sposobnost dobavljača izvan liste s ponudama i uvijek izračunajte ukupne troškove programa umjesto da se fiksirate samo na stavku žigosanja. Progresivni veleprodajni programi matrica i žigosanja nagrađuju kupce koji unaprijed ulažu u opismenjavanje procesa. To se znanje proteže kroz svaku odluku o alatu, svaki pregovor s dobavljačem i svako proizvodno izdanje tijekom trajanja vašeg programa.
Često postavljana pitanja o veleprodaji progresivnih matrica i štancanja
1. Što je progresivno žigosanje i kako funkcionira za veleprodajne narudžbe?
Progresivno utiskivanje utiskuje kontinuiranu metalnu traku kroz niz stanica unutar jedne matrice, pri čemu svaka stanica izvodi određenu operaciju poput bušenja, savijanja ili oblikovanja. Traka napreduje za jednu duljinu koraka po hodu preše, a sve stanice rade istovremeno, proizvodeći gotov dio sa svakim ciklusom. Na veleprodajnoj razini, preše rade od 100 do 600+ udaraca u minuti, što omogućuje proizvodnju milijuna identičnih dijelova godišnje uz minimalan rad. To ga čini najisplativijom-metodom štancanja za ravne ili umjereno oblikovane dijelove u godišnjim količinama iznad 100.000 jedinica.
2. Koliko košta alat za progresivne matrice i što utječe na cijenu?
Alati za progresivne matrice obično se kreću od 25 000 USD za jednostavne matrice od 4-6 stanica do 350 000 USD ili više za složene konfiguracije stanica 20+. Primarni pokretači troškova su broj stanica, tvrdoća materijala koja zahtijeva karbidne umetke, tolerancija nepropusnosti koja zahtijeva precizan rad sa žicom-EDM i širina trake. Trošak alata postaje ekonomski isplativ kada se amortizira u velikim količinama. Na primjer, matrica od 60.000 dolara dodaje 1,20 dolara po dijelu na 50 000 jedinica, ali samo 0,06 dolara na 1 000 000 jedinica. Dobavljači kao što je YICHEN nude integrirani dizajn kalupa i izradu koji mogu pojednostaviti troškove inženjeringa zadržavanjem cijelog procesa izrade alata unutar tvrtke.
3. Koji se materijali mogu koristiti u progresivnom štancanju?
Četiri primarne obitelji materijala za progresivno utiskivanje su ugljični čelik, nehrđajući čelik, legure bakra i aluminij. Ugljični čelik nudi najnižu cijenu i najbolju sposobnost oblikovanja za strukturne komponente. Nehrđajući čelik odgovara korozijski-kritičnim aplikacijama, ali uzrokuje brže trošenje alata i zahtijeva karbidne umetke. Bakar i mjed izvrsni su u električnim i toplinskim primjenama s izvrsnom duktilnošću. Aluminij služi za lagane primjene, ali zahtijeva posebne premaze za sprječavanje habanja. Najprogresivnije žigosanje obrađuje debljinu materijala od 0,005 inča do 0,250 inča, pri čemu svaki materijal zahtijeva posebna razmatranja dizajna matrice koja utječu na dugovječnost alata i cijenu po-dijelu.
4. Koliko je vremena potrebno da se dijelovi nabave od dobavljača progresivnog žigosanja?
Puni vremenski okvir od dizajna kalupa do isporuke proizvodnje obično traje od 14 do 28 tjedana. Dizajn matrice i inženjering traju 3 do 6 tjedana, izrada alata zahtijeva 8 do 14 tjedana, isprobavanje matrice i uzorkovanje dodaju 1 do 3 tjedna, odobrenje uzoraka od strane kupaca traje još 1 do 3 tjedna, a za povećanje-produkcije potrebno je 1 do 2 tjedna. Najveći rizik rasporeda su kasne promjene dizajna nakon početka izrade, što može dodati 4 do 8 tjedana i 30-50% dodatnih troškova alata. Rad s vertikalno integriranim proizvođačima koji pod jednim krovom kontroliraju i inženjering kalupa i proizvodnju pomaže smanjiti kašnjenja primopredaje između faza.
5. Trebam li nabaviti progresivno žigosanje u zemlji ili inozemstvu?
Inozemni dobavljači mogu navesti 30-50% niže troškove alata i 60-80% niže cijene komada, ali realne uštede sužene su na 15-30% nakon što se uzmu u obzir pomorski prijevoz, carine, produljena vremena isporuke, veći zahtjevi za sigurnosnom zalihom, rizik kvalitete i komunikacijsko trenje. Domaći izvori osiguravaju bržu isporuku, lakše inženjerske promjene, jaču zaštitu IP-a i niži rizik bijega kvalitete. Najbolji pristup ovisi o vašem specifičnom programu: visokoserijski, troškovno osjetljivi dijelovi sa stabilnim dizajnom mogu opravdati inozemnu proizvodnju, dok programi koji zahtijevaju česte promjene, kratke rokove isporuke ili IP osjetljivost često postižu bolju ukupnu vrijednost u zemlji.


