


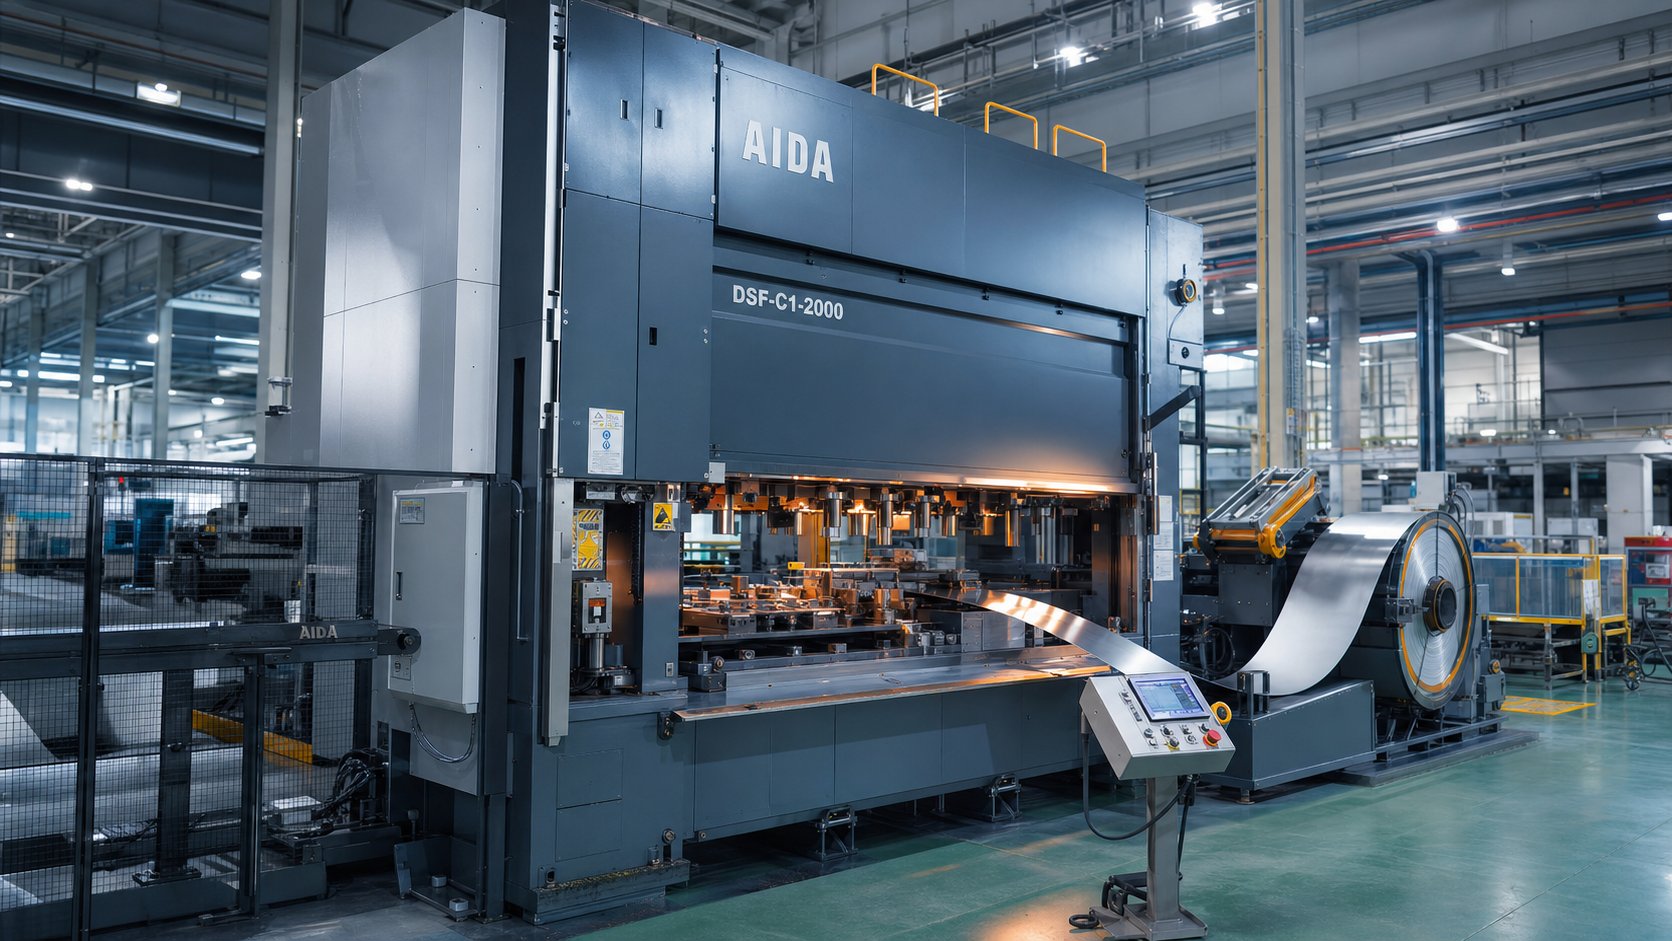
Što progresivni stroj za štancanje zapravo radi
Zamislite ravnu zavojnicu metala koja ulazi u jedan kraj stroja i izlazi na drugom kao potpuno oblikovan, precizan dio-bez ručnih prijenosa, bez sekundarnih postavki. To je progresivno žigosanje na djelu.
Što je progresivni stroj za štancanje
Takošto je progresivna matrica? U svojoj srži, to je više{0}}alat koji izvodi sekvencijalne operacije rezanja i oblikovanja na metalnoj traci dok ona prolazi kroz prešu. Stroj izgrađen oko tog alata je ono što koncept pretvara u kontinuiranu proizvodnju.
Stroj za progresivno utiskivanje integrirani je proizvodni sustav koji kombinira mehaničku ili servo prešu, više{0}}postupni set matrica i automatiziranu liniju-dodavanja namotaja za pretvaranje ravne metalne trake u gotove dijelove kontinuiranim, uzastopnim potezima preše.
Svaki potez preše pomiče traku za fiksnu udaljenost-koja se naziva korak uvlačenja-dok svaka stanica izvodi različite operacije: bušenje, savijanje, oblikovanje ili rezanje. Dio ostaje pričvršćen za noseću traku sve dok ga konačna stanica ne odvoji kao dovršenu komponentu. Ovaj kontinuirani ciklus s napajanjem u zavojnicu je ono što progresivnom stroju za žigosanje daje njegovu brzinu i ponovljivost, često proizvodeći stotine dijelova u minuti uz minimalnu intervenciju operatera.
Zašto je strojno{0}}centrična perspektiva važna
Većina izvora usmjerena je na progresivno žigosanje kao uslugu ili opis procesa. Ovaj članak ima drugačiji kut-tretirajući sam stroj za utiskivanje kao primarnu temu. Zašto? Zato što proizvodni inženjeri koji procjenjuju kapitalnu opremu moraju razumjeti kako krutost okvira, vrsta pogona i preciznost dodavanja utječu na performanse matrice. Timovi za nabavu koji uspoređuju opcije nabave imaju koristi od saznanja koje specifikacije stroja utječu na kvalitetu dijelova i ukupne troškove vlasništva.
Bilo da specificirate novu liniju za prešanje ili kvalificirate sposobnost poda dobavljača, stroj je varijabla koja određuje što je moguće postići u toleranciji, brzini i životnom vijeku kalupa. Odjeljci koji slijede raščlanjuju svaki podsustav-od okvira preše do odvoda za otpad-tako da možete povezati izbor opreme izravno s rezultatima dijelova.
Osnovne komponente unutar stroja
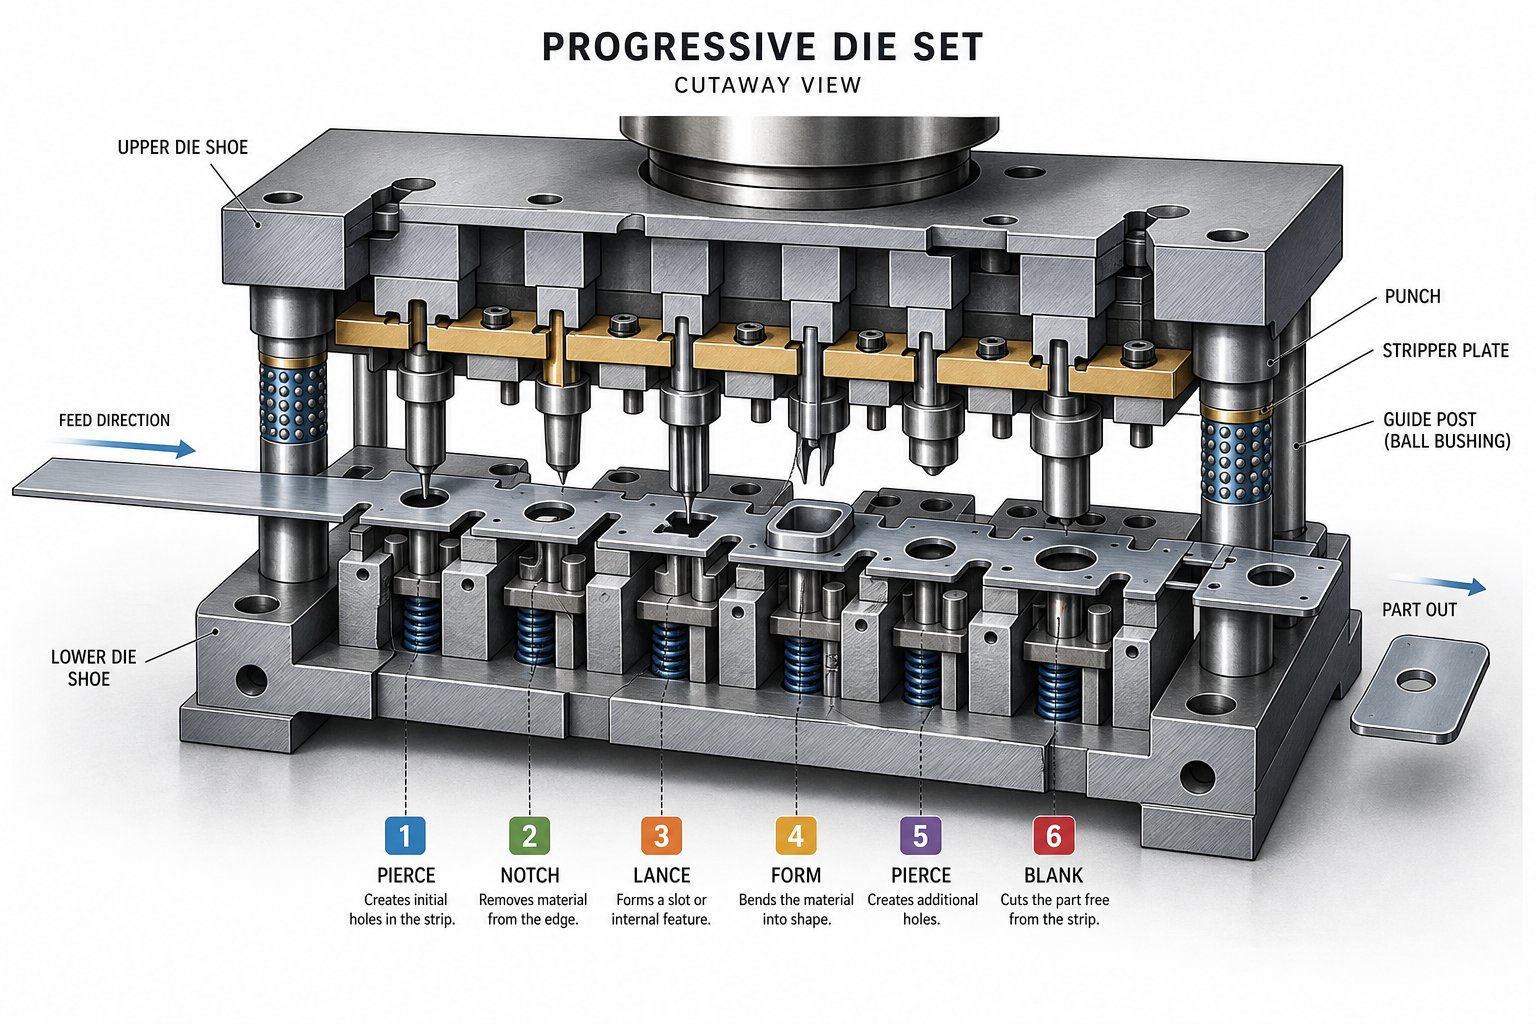
A progresivni stroj za štancanjenije jedan uređaj-to je sustav podsustava, od kojih svaki obavlja određeni posao koji se unosi u sljedeći. Ogolite stroj do njegovih osnovnih stvari i naći ćete okvir preše koji pruža strukturnu okosnicu, set matrica koji izvodi obradu metala i liniju zavojnice koja isporučuje sirovi materijal s metronomskom preciznošću. Razumijevanje načina na koji ovi elementi međusobno djeluju pomaže vam predvidjeti kvalitetu dijela prije nego što dođe do prvog udarca.
Tipovi okvira za prešu i strukturalna krutost
Okvir je kostur koji se odupire svakoj unci sile oblikovanja. Tri uobičajene arhitekture dominiraju progresivnim aplikacijama:
- Razmak-okvir (C-okvir)– Nudi trostrani-pristup i kompaktan otisak, što ga čini isplativim-za radove manje-tonaže. Kompromis je kutni otklon pod opterećenjem; budući da je jedna strana otvorena, okvir se lagano savija pri svakom potezu, što može utjecati na značajke uske-tolerancije.
- Ravna-strana– Vertikalni stupovi s obje strane eliminiraju kutni otklon, pružajući vrhunski životni vijek matrice i dosljednost dimenzija. Ovo je-najbolji izbor za progresivne matrice koje rade u velikim količinama ili zahtijevaju niske tolerancije.
- Spojna-šipka– Koristi pred{0}}napregnute spone za spajanje krune, stupova i kreveta. Rezultat je kruta, vibracija-prigušena struktura prikladna za-teške primjene gdje čak i mikro-skretanje smanjuje točnost dijelova.
Zašto je krutost toliko važna? Svaka tisućinka inča koju okvir otkloni izravno se pretvara u dimenzionalnu varijaciju na vašem utisnutom dijelu. Ravna -bočna preša ili preša-zatezne šipke održava proboje alata poravnate tijekom cijelog hoda, čuvajući zazore koji određuju visinu srha, kvalitetu rupe i-točnost oblikovanih značajki.
Raspored matrice i redoslijed stanica
Unutar preše nalazi se matrica za utiskivanje-precizan-strojno obrađen sklop gornjih i donjih cipela, vodilica, izbijača, gumba za matrice, vodilica, skidača i opruga. Progresivne matrice raspoređuju ove elemente na više stanica, od kojih je svaka namijenjena određenoj operaciji:
- Piercing– Alati za probijanje metala stvaraju rupe, utore ili pilotske značajke u traci.
- Blanking– Uklanja veće dijelove materijala za definiranje geometrije perimetra dijela.
- Oblikovanje i savijanje– Oblikuje ravnu prazninu u-trodimenzionalne značajke.
- Kovanje novca– Primjenjuje veliku tlačnu silu za čvrstu kontrolu dimenzija na kritičnim površinama.
- Cutoff– Odvaja gotovi dio od noseće trake.
Određivanje redoslijeda stanica slijedi promišljenu logiku: značajke datuma probijaju se rano radi točnosti položaja, operacije oblikovanja dolaze nakon probijanja kako bi se izbjeglo izobličenje, a rez je uvijek posljednji. Razmak između stanica-jednak koraku dodavanja-određuje koliko daleko traka napreduje po zamahu. Dobro-dizajniran progresivni alat za matricu uravnotežuje broj stanica u odnosu na stabilnost trake, osiguravajući da svaka operacija ima prostora za izvođenje bez ugrožavanja nosača.
Sustavi za hranjenje, vođenje i otpad
Precizni matrice za utiskivanje točne su onoliko koliko je točan sustav isporuke materijala koji ih hrani. Tipična linija zavojnica uključuje tri integrirane funkcije:
- Odmotavač– Podržava i isplaćuje zavojnicu pri kontroliranoj napetosti.
- Pegla za ravnanje (ravnalo)– Provlači traku kroz podesive valjke koji uklanjaju zakrivljenost-postavljene zavojnice, isporučujući ravnu zalihu u matricu.
- Servo ili rolni dodavač– Pomiče traku za točnu udaljenost svakim ciklusom, a zatim je drži nepomičnom tijekom pritiska.
Nakon što traka uđe u matricu, pilotske igle zahvaćaju unaprijed-probušene rupe kako bi registrirale njen točan bočni i uzdužni položaj na svakoj stanici. Tračnice za vođenje trake drže materijal centriranim dok ga podizači podižu iznad površine matrice između poteza, sprječavajući tragove povlačenja i osiguravajući glatko napredovanje.
Otpad je neizbježan nusproizvod. Puževi od probijanja padaju kroz otvore matrice u žlijebove ispod podupirača, dok skeletna traka izlazi iz stražnjeg dijela preše na transporter za otpad ili sjeckalicu. Pouzdano uklanjanje otpadaka sprječava povlačenje puža-stanje u kojem se metak vraća s udarcem i oštećuje sljedeći dio ili samu matricu.
| komponenta | Primarna funkcija | Utjecaj na kvalitetu dijela |
|---|---|---|
| Pritisnite okvir | Odupire se silama oblikovanja, održava poravnanje | Kontrolira otklon; izravno utječe na točnost dimenzija i vijek trajanja |
| Set matrica (matrice za štancanje) | Obavlja uzastopno rezanje, oblikovanje i odvajanje | Određuje geometriju značajki, tolerancije i završnu obradu površine |
| Ulagač i ispravljač zavojnica | Isporučuje ravnu traku s preciznim korakom dodavanja | Osigurava dosljedno napredovanje; sprječava pogrešno uvlačenje i pogreške u položaju |
| Pilotski sustav | Registrira položaj trake na svakoj stanici | Održava poravnanje-od-stanice unutar mikrona |
| Tračnice za vođenje trake | Središta se skidaju bočno kroz matricu | Sprječava iskošenje koje uzrokuje neravnomjerno izrezivanje ili oblikovanje |
| Uklanjanje otpadaka (žlibovi i sjeckalice) | Izbacuje puževe i traku kostura | Sprječava izvlačenje puževa, padove kalupa i površinske nedostatke |
Kada svaki podsustav radi usklađeno-okvir koji apsorbira opterećenje bez otklona, dodavač isporučuje traku na nagibu, piloti zaključavaju položaj i čisto čiste otpad-rezultat je jedinstveni sustav sposoban proizvesti tisuće identičnih dijelova na sat. Sljedeća varijabla u jednadžbi je samo gibanje: kako preša pretvara pohranjenu energiju u kontrolirano kretanje klizača koje svaku stanicu pokreće kroz ciklus oblikovanja.
Kako funkcionira proces progresivnog žigosanja
Znate što se nalazi unutar stroja. Pravo pitanje je: kako radi preša za žigosanje kada se svaki podsustav pokreće zajedno u kontinuiranom ciklusu? Odgovor se nalazi u samom procesu progresivnog utiskivanja-koreografirane sekvence u kojoj ravna zavojnica postaje gotov dio jednu po jednu stanicu, bez napuštanja trake do konačnog rezanja.
Korak-po-Napredak trake
Zamislite zavojnicu metala napunjenu na odmotavač. Uređaj za ravnanje uklanja zakrivljenost, a servo dodavač pomiče traku u matricu za fiksnu udaljenost-korak napredovanja. Taj korak jednak je razmaku-do-centra stanica i određuje protok dijela kroz cijeli alat. Svakim pritiskom preše ponavlja se ovaj ciklus uvlačenja-i-formiranja.
Evo progresivnog procesa žigosanja podijeljenog u njegove osnovne faze:
- Umetanje zavojnice i uvlačenje trake– Ulagač pomiče ravan materijal u otvor matrice. Početne pilot rupe se buše u ranoj stanici kako bi se uspostavila registracija.
- Uključivanje pilot zatika– Kako se gornja matrica spušta, precizne igle za usmjeravanje ulaze u prethodno-probušene rupe, zaključavajući traku u točan bočni i uzdužni položaj prije nego što se primijeni bilo kakva sila rezanja.
- Piercing i probadanje– Buši izrezani metal za stvaranje rupa, utora i reljefnih elemenata koji pripremaju izravan za naknadno oblikovanje.
- Oblikovanje i crtanje– Stanice savijaju, kovane ili crtaju materijal u tro{0}}dimenzionalne oblike. Traka nosača savija se na konstruiranim točkama pričvršćivanja kako bi se prilagodila okomitom pomicanju bez gubitka točnosti nagiba.
- Podrezivanje– Višak materijala se odstranjuje kako bi se perimetar dijela dotjerao do konačne geometrije.
- Cutoff i izbacivanje– Zadnja stanica odvaja završeni dio od nosača. Gotovi progresivni kalupi padaju u žlijeb ili transporter ispod preše, spremni za pakiranje ili sekundarnu obradu.
Dizajn izgleda trake upravlja cijelim ovim slijedom. Inženjeri određuju kako se dijelovi ugnijezde na traci, gdje mostovi održavaju strukturalni integritet i koji redoslijed operacija slijedi kako bi se izbjeglo izobličenje. Ciljevi dobro-optimiziranog izgledapreko 75% iskorištenja materijaladok je nosač dovoljno robustan za pouzdano hranjenje pri brzini.
Što velika{0}}brzina štancanja zahtijeva od stroja
Standardne progresivne aplikacije matrice rade udobno između 100 i 400 udaraca u minuti. Ubacite se u područje progresivnog žigosanja velike brzine, a preše mogu premašiti 1000 udaraca u minuti. Pri tim brzinama komprimira se svaka milisekunda zadržavanja klizača, pomaka i angažmana pilota.
Što se mijenja brzinom? Tri stvari se zatežu istovremeno:
- Strojna krutost– Otklon okvira koji je zanemariv pri 200 SPM postaje kumulativan pri 1000-+. Ravne-strane preše ili preše sa sponom ključne su za održavanje poravnanja matrice pod brzim cikličkim opterećenjem.
- Preciznost podmazivanja– Veće brzine stvaraju više topline i trenja. Mikro-sustavi raspršivanja ili kapanja moraju dostavljati mazivo točno u kontaktne zone bez skupljanja ili izgladnjivanja susjednih stanica.
- Točnost hranjenja– Servo dodavač mora ubrzati, postaviti i usporiti traku unutar djelića ciklusa prešanja. Čak se i greška u dodavanju od 0,05 mm javlja na svim stanicama, uzrokujući pogrešnu registraciju i otpad.
Mogućnost velike-brzine nije samo brži motor. To je kombinirani rezultat dinamike preše, odziva dodavanja, razmaka kalupa i evakuacije otpada, a sve to radi unutar užih vremenskih okvira. Pogonski sustav koji stoji iza tog kliznog pokreta-mehanički, servo ili hidraulički-oblikuje koje su brzine i profili oblikovanja mogući.
Vrste preša koje pokreću progresivne matrice
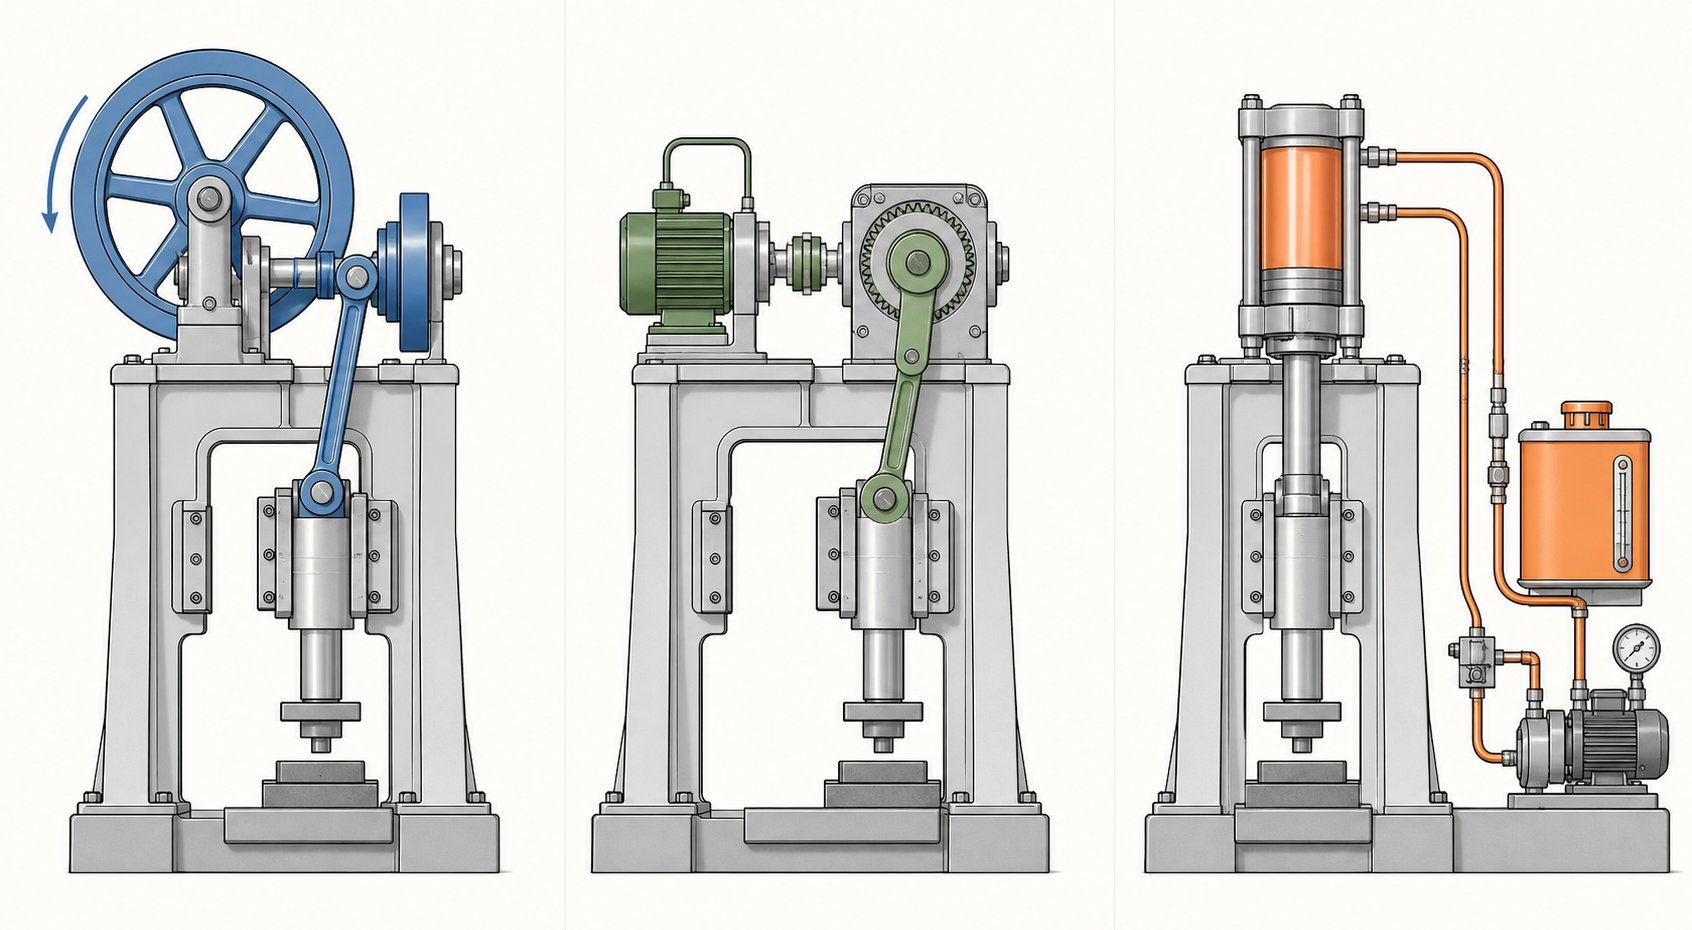
Svaka preša za progresivno žigosanje pretvara pohranjenu energiju u kontrolirano klizno kretanje koje probija metal. Ali način na koji ta energija dolazi do klizača-i kako se ponaša tijekom kritičnog radnog dijela hoda-dramatično varira ovisno o pogonskom sustavu. Izbor između mehaničkih, servo i hidrauličkih izravno utječe na brzinu proizvodnje, kvalitetu dijelova, dugovječnost matrice i složenost oblikovanja koju možete postići.
Mehaničke preše i pogoni karika
Osnova velikog-progresivnog štancanja je mehanička preša. Zamašnjak pohranjuje rotacijsku energiju, a radilica ili ekscentrični zupčanik tu energiju pretvara u recipročno klizno gibanje. Rezultat je fiksna krivulja hoda-brza na vrhu, sporija blizu donje mrtve točke-koja daje dosljedna vremena ciklusa koja odgovaraju proizvodnji koja se ponavlja.
Mehaničke preše ističu se brzinom. Kratka vremena ciklusa i niska potrošnja energije po hodu čine ih idealnima za operacije izrezivanja, plitkog oblikovanja i probijanja gdje je puna tonaža potrebna samo nakratko na dnu hodu. Kompromis? Ograničena fleksibilnost. Profil hoda je određen geometrijom, a ne softverom, tako da dobivate isti pokret u svakom ciklusu bez obzira na zahtjeve dijela.
Ovo je mjesto gdje preša za kretanje karike mijenja jednadžbu. Umjesto jednostavne ručice, karikatni pogoni koriste više-link mehanizam koji preoblikuje krivulju brzine klizanja. Tijekom radnog dijela takta,brzina klizanja smanjuje se do 40%, dok se brzina povećava kroz-neradni dio kako bi se održale visoke stope proizvodnje. Zamislite prešu koja usporava točno kad se metal oblikuje, a zatim trči natrag na vrh za sljedeći udarac.
Praktične prednosti progresivnih operacija kalupa su značajne:
- Smanjeni udar matrice– Niža brzina prilaza znači manje udarce na alate pri zahvatu, produžujući životni vijek proboja i gumba matrice.
- Manje opruge{0}}– Dulje zadržavanje pod pritiskom poboljšava plastičnost metala, stvarajući oblikovane karakteristike bliže neto obliku bez ponovnog -udaranja.
- Veći učinkoviti SPM– Pogoni s progresivnim karičnim pogonom mogu povećati radne brzine za najmanje 25% u usporedbi sa standardnim kretanjem radilice pri jednakoj kvaliteti dijelova.
- Niža buka i vibracije– Smanjene sile-stezanja dovode do tišeg, glatkijeg-preša za utiskivanje.
Dinamičko balansiranje nadopunjuje kretanje karika suprotstavljajući se inercijskim silama koje stvara klipna masa klizača. Pri velikim brzinama, neuravnotežena preša prenosi vibracije na temelj, matricu i konačno dio. Sustavi protuteže-bilo mehanički utezi ili pneumatski cilindri-neutraliziraju ove sile, održavajući prešu stabilnom i smanjujući zamor okvira i alata.
Servo preše za kontrolu promjenjivog hoda
Što ako možete programirati klizač da se kreće drugačije na svakom poslu-ili čak na različitim točkama unutar jednog poteza? To je ono što servo progresivna preša nudi. Servo-servo motor s velikim zakretnim momentom zamjenjuje zamašnjak i kvačilo, dajući potpunu kontrolu nad položajem klizača, brzinom i ubrzanjem tijekom ciklusa.
Servo preše donose nekoliko mogućnosti s kojima se konvencionalni mehanički pogoni ne mogu mjeriti:
- Programabilni profili hoda– Usporite klizač za duboko izvlačenje, ostanite na donjoj mrtvoj točki za kovanje ili pulsirajte kroz sekvencu oblikovanja. Dizajnirate krivulju gibanja kako bi odgovarala dijelu, a ne obrnuto.
- Promjenjiva brzina unutar jednog ciklusa– Priđite brzo, formirajte se polako, vratite se maksimalnom brzinom. Ova fleksibilnost podržava složeno oblikovanje s više-stanica bez ugrožavanja propusnosti.
- Energetska učinkovitost– Motor uzima snagu samo tijekom obavljanja posla, a regenerativno kočenje vraća energiju tijekom usporavanja.
- Smanjeno trošenje matrice– Kontrola brzine približavanja u trenutku zahvaćanja udarca smanjuje udarno opterećenje, prednost usporediva s prednostima gibanja veze, ali beskonačno podesiva putem softvera.
Sve veća uloga servo tehnologije u progresivnom štancanju usredotočena je na poslove koji kombiniraju više vrsta oblikovanja-bušenje plus duboko izvlačenje plus kovanje-u jednoj matrici. Fiksna krivulja hoda nameće kompromise među postajama. Servo preša eliminira te kompromise prilagođavanjem kretanja idealnoj brzini oblikovanja svake operacije.
Odabir tonaže preše i veličine kreveta
Odabir prave tonaže za prešu za progresivno utiskivanje nije tako jednostavan kao usklađivanje ocjene preše s najdebljim materijalom koji planirate koristiti. Potražnja za tonažom je kumulativna za svaku aktivnu stanicu u kalupu. Morate računati za:
- Debljina materijala i vlačna čvrstoća– Deblji ili tvrđi materijali zahtijevaju proporcionalno veću silu rezanja i oblikovanja po stanici.
- Broj aktivnih stanica– Matrica od 20 stanica s istodobnim opterećenjima bušenja, oblikovanja i kovanog novca može biti znatno iznad onoga što bilo koja pojedinačna stanica zahtijeva sama.
- Formiranje sila– Crtanje i kovanje generiraju veću tonažu od bušenja. Složeni zavoji s malim radijusima koncentriraju silu na manje površine kalupa.
Uobičajena smjernica je dimenzioniranje preše na 60-70% nazivnog kapaciteta za izračunato vršno opterećenje. Ova margina štiti okvir, ležajeve i pogon od preopterećenja, dok daje prostor za varijacije materijala i cikluse oštrenja matrice koji postupno povećavaju silu rezanja.
Veličina kreveta jednako je važna. Matrica mora stati unutar područja oslonca s dovoljno slobodnog prostora za žljebove za otpad, nosač trake i stezanje za brzu promjenu matrice. Ako izvodite široku traku za više-izglede, veća dimenzija kreveta slijeva-na-desna postaje obavezna. Usklađivanje tonaže i veličine kreveta zajedno osigurava da preša može fizički primiti i mehanički poduprijeti matricu tijekom njezinog životnog vijeka.
| Kriteriji | Mehanička preša | Servo Press | Hidraulična preša |
|---|---|---|---|
| Brzina (udarci u minuti) | Visoko do vrlo visoko | Podesivo (od niskog do visokog) | Niska do umjerena |
| Forsirajte konzistentnost udarcem | Vršna sila samo blizu BDC | Programabilna krivulja sile | Puna tonaža u bilo kojem trenutku |
| Fleksibilnost profila hoda | Popravljeno (poboljšano kretanjem veze) | Potpuno programabilan | Podesivo, ali sporije |
| Energetska učinkovitost | Visoko (skladištenje zamašnjaka) | Vrlo visoka (regenerativna) | Donji (kontinuirana pumpa) |
| Die život utjecaj | Dobro (izvrsno s pomicanjem veze) | Izvrsno (kontrolirani angažman) | Dobro (-prilaz malom brzinom) |
| Tipične primjene progresivnih matrica | Brzo -biranje, bušenje, plitko oblikovanje | Složene više{0}}formne matrice, mješovite operacije | Duboko izvlačenje, debelo{0}}oblikovanje |
Hidrauličke preše zaslužuju spomenuti zbog cjelovitosti. Isporučuju punu tonažu u bilo kojoj točki hoda-korisno za duboko izvlačenje ili radnje koje zahtijevaju trajnu silu-ali njihova sporija vremena ciklusa ograničavaju propusnost u-progresivnim aplikacijama velike količine. Naći ćete ih češće kako pokreću matrice za prijenos ili samostalne operacije oblikovanja nego pokreću progresivne alate s više-stanica brzinom proizvodnje.
Pogonski sustav definira što može učiniti progresivna preša, ali materijal je ono čemu to čini. Različiti metali i legure postavljaju svoje vlastite zahtjeve u sili oblikovanja, ponašanju pri dodavanju i strategiji podmazivanja-čimbenike koji se vraćaju na izbor preše na načine koje je lako zanemariti.
Odabir materijala za progresivno žigosanje
Preša može pružiti savršenu dinamiku hoda, a matrica može imati besprijekornu geometriju stanice, no pogrešan izbor materijala i dalje će proizvoditi otpad. Progresivno utiskivanje metala postavlja jedinstvene zahtjeve za zavojnicu koja prolazi kroz nju-traka se mora uvlačiti čisto, oblikovati bez pucanja i smicati s predvidljivim karakteristikama brušenja kroz stotine udaraca u minuti. Odabir pravog metala nije samo dizajnerska odluka; izravno utječe na to koje će postavke stroja, razmaci alata i strategije podmazivanja uspjeti.
Kompatibilne obitelji metala i legura
Progresivno metalno žigosanje prilagođeno je širokom rasponu željeznih i neželjeznih materijala. Svaka obitelj legura donosi različitu ravnotežu čvrstoće, mogućnosti oblikovanja i cijene koja oblikuje kako se kalup i preša moraju konfigurirati.
- Nisko{0}}ugljični čelik (C1008–C1026)– Materijal koji se najviše obrađuje u progresivnom štancanju čelika. Visoka duktilnost, niska cijena i predvidljivo ponašanje smicanja čine ga standardnim izborom za nosače, kućišta i strukturne komponente. Prekrivanje cinkom ili niklom može dodati otpornost na koroziju nakon-žigosanja.
- Nehrđajući čelik (serije 300 i 400)– Nudi otpornost na koroziju i čvrstoću na račun većih sila oblikovanja i agresivnijeg trošenja kalupa. Austenitne vrste kao što je 304 work-brzo se stvrdnjavaju, zahtijevajući robusnu tonažu preše i pažljivo kontrolirane razmake od probijanja-do-matrice.
- Bakar i berilijev bakar– Progresivno žigosanje bakra dominira proizvodnjom električnih konektora i terminala zahvaljujući izvrsnoj vodljivosti, otpornosti na koroziju i duktilnosti. Berilij bakar dodaje svojstva opruge i otpornost na zamor za kontaktne primjene koje zahtijevaju dug vijek trajanja.
- mesing (C260–C360)– Kombinira dobru sposobnost oblikovanja s toplinskom i električnom vodljivošću. Njegova relativno mekana priroda smanjuje trošenje matrice, što ga čini prikladnim za ukrasne okove, komponente brava i brze-progresivne radove.
- Aluminij (1100, 3003, 5052, 6061)– Pruža visok omjer čvrstoće-i-težine s izvrsnom sposobnošću oblikovanja u mekšim uvjetima. Aluminijski alati za utiskivanje zahtijevaju veće razmake od -do-matrice u usporedbi s čelikom jer je materijal sklon žuči i nakupljanju na površinama alata bez odgovarajućeg podmazivanja.
Najbolji materijal rijetko je najjači-to je onaj čije je mehaničko ponašanje usklađeno s geometrijom dijela, obujmom proizvodnje i dostupnom sposobnošću tiska.
Rasponi debljina i specifikacije zavojnica
Progresivni materijali za utiskivanje isporučuju se kao zalihe u kolutima u standardiziranim debljinama. Tipični rasponi obrade kreću se od približno 0,004 inča (0,1 mm) za mikro-precizne elektroničke terminale do 0,250 inča (6,35 mm) za teške konstrukcijske nosače. Slatka točka za većinu progresivnih primjena pada između 0,015 inča i 0,125 inča (otprilike 28 do 11 gauge).
Širina zavojnica obično se kreće od ispod 1 inča za pojedinačne-uske-matrice za trake do preko 24 inča za široke -izlazne rasporede. Šire trake zahtijevaju preše s većim dimenzijama kreveta i dodavačima sposobnima za rukovanje većim težinama u kolutima bez uvođenja nagiba trake ili rubnog vala.
Držanje industrijskih-standardnih debljina smanjuje troškove jer se te veličine obično nalaze u servisnim centrima. Prilagođene debljine ili specijalne legure često zahtijevaju-minimalne narudžbe-ponekad velike količine-što može opteretiti proračune za manje-programe.
Kako svojstva materijala utječu na postavke stroja
Tri mehanička svojstva pokreću interakciju između progresivnih materijala za štancanje i preše: vlačna čvrstoća, duktilnost (postotak istezanja) i tvrdoća. Svaki od njih oblikuje način na koji konfigurirate opremu.
Vlačna čvrstoćaodređuje zahtjeve za silom rezanja i oblikovanja. Traka od nehrđajućeg čelika 304 pri krajnjoj vlačnoj čvrstoći od 85 ksi zahtijeva otprilike dvostruko veću tonažu probijanja od nisko-ugljičnog čelika pri 45 ksi za identičnu geometriju otvora. Ta se razlika povećava na svakoj aktivnoj stanici, povećavajući zahtjeve ukupne tonaže i često diktirajući veći tisak.
Duktilnostupravlja koliko agresivno matrica može oblikovati materijal bez loma. Metali visokog-istezanja poput bakra (preko 40% istezanja) toleriraju male radijuse savijanja i duboko izvlačenje. Legure niže-duktilnosti kao što su opružni čelik ili tvrdi-nehrđajući zahtijevaju blaže kutove oblikovanja, više stanica za raspodjelu naprezanja, a ponekad i profile servo preše koji usporavaju klizanje tijekom radnog hoda.
Tvrdoćakorelira sa stopom trošenja matrice. Tvrđi materijali brže habaju površine izbijača i matrice, skraćujući intervale oštrenja. Progresivno utiskivanje ugljičnog čelika na mekšim vrstama (Rockwell B 55–70) proizvodi duge matrice uz minimalno održavanje, dok nehrđajuće legure ili legure visoke-čvrstoće mogu prepoloviti vijek matrice ako se alatni čelici i premazi ne poboljšaju na odgovarajući način.
Strategija podmazivanja također se mijenja s vrstom materijala. Nehrđajući čelici i aluminij zahtijevaju teža-maziva-klorirane ili sintetičke filmove-kako bi se spriječilo habanje i nakupljanje-ivica na udarcima. Standardna ulja-na bazi nafte dobro funkcioniraju za meki čelik i mesing. Pri velikim brzinama, isporuka podmazivanja prebacuje se sa sustava navodnjavanja na precizne mikro-aplikatore raspršivanja koji ciljaju na određena lica probijanja i stanice za oblikovanje bez kontaminacije susjednih operacija.
Postavke brzine tiskanja slijede sličnu logiku. Mekši, rastezljiviji materijali toleriraju veće stope hoda jer čiste smicanje i stvaraju manje topline. Tvrđe legure imaju koristi od smanjene brzine ili karika-pogonskih pokreta koji usporavaju klizanje pri zahvatu, smanjujući udarni udar i produžujući životni vijek alata.
| Vrsta materijala | Tipičan raspon debljine | Ključna razmatranja obrade |
|---|---|---|
| Nisko{0}}ugljični čelik | 0,015 inča – 0,250 inča | Niska sila oblikovanja, visoka duktilnost, standardno podmazivanje. Najširi raspon kompatibilnosti tiska. |
| Nehrđajući čelik (austenit) | 0,010 inča – 0,125 inča | Zahtjeva velika tonaža, brzo stvrdnjavanje-obradom, potrebna su maziva protiv-ganja. Manji razmak-za-mrtvu. |
| Bakar / berilijev bakar | 0,004 inča – 0,080 inča | Izvrsna mogućnost oblikovanja, mekani materijal smanjuje trošenje kalupa. Tanka mjerila uobičajena za električne kontakte. |
| Mjed | 0,008 inča – 0,125 inča | Dobra duktilnost, umjerena čvrstoća. Kompatibilan s-brzinskim žigosanjem; potrebno minimalno mazivo. |
| Aluminij | 0,010 inča – 0,190 inča | Potrebni su širi razmaci kalupa, sklonost nagrizanju. Alati za utiskivanje aluminija imaju koristi od premazanih ili poliranih površina za bušenje. |
Odabir materijala nikada nije izolirana odluka-on se unosi u izračun tonaže, odabir čelika za kalupe, intervale održavanja, pa čak i usporedbu između progresivnih i alternativnih metoda žigosanja. Kada materijal gurne složenost kalupa ili kapacitet preše do njihovih granica, možda je vrijeme da se zapitamo je li progresivni pristup još uvijek najisplativiji-put.
Usporedba progresivnih matrica s alternativnim metodama utiskivanja
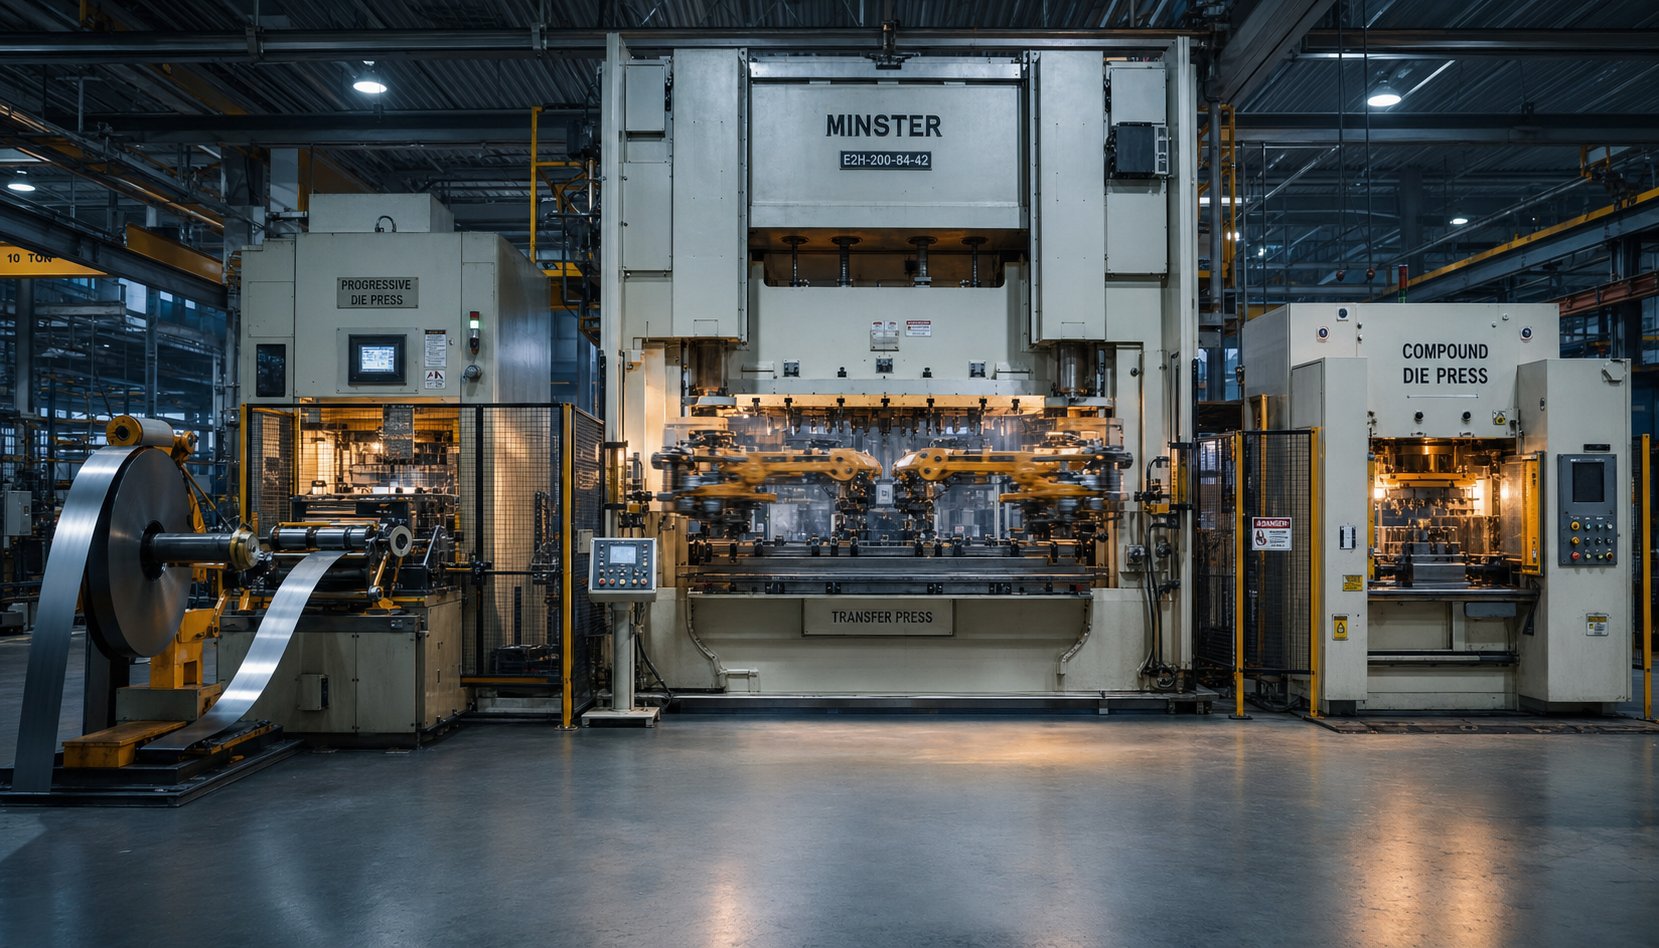
Progresivna matrica je moćan alat, ali nije jedini u kutiji alata za obradu metala. Kada geometrija dijela postane prevelika, volumeni su premali ili dubina oblikovanja premašuje ono što nosiva traka može podnijeti, alternativne metode često daju bolju ekonomičnost ili bolje dijelove. Poznavanje gdje su progresivni kalupi i operacije žigosanja izvrsni-a gdje ne-sprječava skupe neusklađenosti između procesa i proizvoda.
Progresivno nasuprot prijenosu nasuprot složenom žigosanju
Tri metode utiskivanja dominiraju proizvodnjom preciznih metalnih dijelova. Svaki koristi bitno drugačiji pristup za kretanje materijala kroz operacije, a ta razlika određuje koje poslove najbolje obavljaju.
Progresivno žigosanjedrži izradak pričvršćenim za noseću traku tijekom cijele sekvence. Traka napreduje od stanice do stanice unutar jednog kompleta matrica, pri čemu se gotovi dio odvaja samo na konačnom rezu. Ovaj kontinuirani{2}}pristup dopremanju podržava iznimno velike brzine-često od 100 do preko 1000 udaraca u minuti-i donosi najnižu cijenu po-komadu u količini jer je vrijeme postavljanja minimalno, a angažman radne snage gotovo nulti kada preša radi.
Prijenos matrice za utiskivanjerano u procesu odvaja prazninu od trake. Mehanički prsti ili prijenosne ruke zatim pomiču pojedinačni obradak između neovisnih stanica matrice. Budući da je dio samostalan-, matrice za prijenos mogu bušiti onoliko duboko koliko dopušta sirovina, a da ih ne ograničava geometrija noseće trake. Zbog toga je prijenosno žigosanje preferirana metoda za velike dijelove, duboko-vučene ljuske i komponente koje zahtijevaju operacije na više strana.
Složeno štancanjeizvodi više operacija rezanja-probijanje i bušenje, na primjer-u jednom potezu pritiska. Rezultat je ravan, dimenzijski precizan dio s izvrsnom koncentričnošću između značajki. Složeni kalupi su jednostavniji i jeftiniji za izradu od progresivnog alata, ali oni obrađuju samo ravnu geometriju i proizvode jedan dio po potezu bez mogućnosti oblikovanja.
Više{0}}oblikovanje slajdovazaslužuje spomenuti kao četvrta opcija. Više-klizni strojevi koriste ekscentre i klizne alate koji se približavaju traci iz više smjerova istovremeno, što ih čini idealnim za male dijelove sa složenim savijanjima u više ravnina-kopče, opruge, žičane oblike i konektore koji bi zahtijevali previše stanica u konvencionalnom progresivnom kalupu.
| Kriteriji | Progresivno žigosanje | Transfer Die Stamping | Složeno žigosanje |
|---|---|---|---|
| Idealan godišnji volumen | 50.000 do milijuna | 10.000 do 500,000+ | 5.000 do 200.000 |
| Složenost dijela | Umjereno (ograničena dubina izvlačenja) | Visoko (duboko izvlačenje, veliki dijelovi) | Nisko (samo ravni dijelovi) |
| Tipični trošak alata | $15,000 – $60,000+ | $100,000 – $500,000+ | $5,000 – $20,000 |
| Cijena po-komadu u mjerilu | Najniža | Umjereno | Niska do umjerena |
| Brzina proizvodnje | Vrlo visoka (100–1,000+ SPM) | Umjereno (15-60 SPM) | Umjereno do visoko |
| Raspon veličine dijelova | Mali do srednji | Srednje do velike | Mali do srednji (ravni) |
| Postavljanje i promjena | Niska (jedna matrica, automatizirano uvlačenje) | Više (više stanica, prijenos kalibracije) | Niska |
Razumijevanje ovih vrsta matrica za utiskivanje u odnosu na vaše specifične zahtjeve za dijelovima eliminira nagađanje. Nosač koji vam stane u dlan i isporučuje se u količinama od 500.000 godišnje? Progresivno je gotovo sigurno odgovor. Duboko-izvučena automobilska šalica koja premašuje-ograničenja širine trake? Prijenos preuzima.
Kada progresivno žigosanje nije odgovarajuće
Zvuči kao da progresivno žigosanje svaki put pobjeđuje na brzini i cijeni? Ne sasvim. Nekoliko scenarija gura projekte prema alternativnim metodama:
- Veličina dijela premašuje kapacitet trake– Progresivne matrice ograničene su širinom zavojnice i dimenzijama preše. Dijelovi širi od otprilike 24 inča ili koji zahtijevaju veliku ravnu površinu često se ne mogu učinkovito ugniježditi na traku, što matricu za prijenos ili tandem line matricu čini praktičnijom.
- Dubina dubokog izvlačenja premašuje ograničenja nosive trake– Kada omjeri izvlačenja zahtijevaju da se materijal pomiče okomito iznad onoga što nosiva traka može tolerirati bez savijanja ili kidanja, dio treba-stati slobodno. Transfer preše to rješavaju prirodno.
- Zapremina je premala za amortizaciju alata– Progresivna matrica u prosjeku od 15.000 do 60.000 USD ima smisla samo kada proizvodne količine raspodijele to ulaganje dovoljno tanko da se natječe s jednostavnijim metodama. Ispod određenih pragova, lasersko rezanje, oblikovanje preše ili složeno utiskivanje košta manje po dijelu.
- Geometrija dijela zahtijeva više-operacije– Progresivni alat radi u jednoj osi gibanja preše. Ako dio zahtijeva bočno-bušenje, narezivanje navoja, narezivanje ili operacije iz više smjerova istovremeno, metode prijenosa ili više-klizanja nude više geometrijske slobode.
- Čvrsta ravnost na složenim prazninama– Složeni matrice proizvode ravnije dijelove od progresivnih matrica jer se dio oblikuje u jednom potezu bez povlačenja kroz više stanica. Za podloške, podloške ili hrpe laminata gdje je ravnost kritična specifikacija, složeni alati pobjeđuju.
Rano prepoznavanje ovih granica štedi vrijeme inženjeringa i izbjegava forsiranje progresivnog rješenja gdje će se proces boriti s geometrijom.
Struktura troškova i obujam-Ravna logika
Ekonomija dugotrajnog progresivnog žigosanja slijedi jednostavnu, ali snažnu krivulju: visoki fiksni troškovi unaprijed, nestajajuće niske varijabilne cijene po pogodaku. Razumijevanje gdje pada točka rentabilnosti određuje hoće li progresivni alati biti pametna investicija ili skupa pretjerana-obaveza.
Razmotrimo konkretan primjer. Srednje{1}}složeni progresivni kalup mogao bi stajati 30 000 USD za projektiranje i izradu. Nakon što se pokrene, proizvodi dijelove po cijeni od 0,50 USD svaki. Isti dio izrađen laserskim rezanjem i oblikovanjem preše može koštati 5,00 USD po komadu bez ulaganja u alat. Matematika je jednostavna:
- Na 1000 dijelova godišnje, progresivna matrica dodaje 30 USD po dijelu amortiziranih troškova alata-što daleko premašuje alternativu laserskog-reza.
- Na 10 000 dijelova, amortizacija alata pada na 3,00 USD po dijelu, čime ukupni progresivni trošak iznosi 3,50 USD u odnosu na 5,00 USD za alternative. Približava se -položaj rentabilnosti.
- Na 20 000 dijelova, progresivna ruta košta 2,00 USD po ukupnom dijelu (1,50 USD amortiziranog alata plus 0,50 USD troškova rada),uštedi oko 60.000 dolara godišnjeu usporedbi s metodama komada-dijela.
- Izvan 50 000 dijelova, amortizacija postaje zanemariva, a progresivna matrica pruža najnižu prednost-po-komadu-često omjer 10:1 u odnosu na metode bez-alata.
Za većinu progresivnih aplikacija prag-pokrića kreće se između 10.000 i 20.000 dijelova godišnje. Ispod tog raspona, jednostavniji alati ili metode izrade bez-alata smanjuju troškove. Iznad toga, progresivno žigosanje odlučno se povlači na jediničnoj ekonomiji.
Prijenosni kalupi slijede drugačiju krivulju. Njihov viši trošak alata ($100,000+) gura prekid-još dalje, ali oni rade s dijelovima koje progresivni matrice fizički ne mogu proizvesti. Složene matrice zauzimaju proračun-prijateljski kraj-manje ulaganje alata, brže vrijeme izrade, ali ograničeno na ravnu geometriju i umjerene brzine.
Okvir za odlučivanje svodi se na tri pitanja:
- Može li se geometrija dijela fizički izvoditi u progresivnom kalupu bez prekoračenja ograničenja veličine ili dubine?
- Opravdava li godišnji volumen ulaganje u alat po konkurentnoj cijeni po-komadu?
- Podržava li vremenski okvir proizvodnje vrijeme potrebno za projektiranje, izradu i provjeru matrice?
Ako su sva tri odgovora potvrdna, operacije progresivnog matrice i štancanja gotovo će uvijek dati najbolju kombinaciju brzine, ponovljivosti i ukupnog troška. Ako je bilo koji odgovor ne, alternative zaslužuju ozbiljnu procjenu.
Usporedba metoda pojašnjava koji pristup odgovara određenom proizvodnom profilu-ali unutar samog progresivnog žigosanja, raspon primjena je izuzetno širok. Isti temeljni proces koji utiskuje bakreni mikro-terminal za konektor pametnog telefona također proizvodi čelični strukturni nosač za šasiju automobila, pri čemu se specifikacije stroja i standardi preciznosti dramatično mijenjaju između sektora.
Primjene u industriji i standardi preciznosti
Bakreni terminal tanji od kreditne kartice i čelični strukturni nosač na koji biste mogli stajati dolaze s progresivnih matrica. Razlika nije samo u materijalu-nego je cijela specifikacija stroja iza svakog dijela. Tonaža, vrsta preše, brzina hoda i praćenje kvalitete mijenjaju se ovisno o tome kojoj industriji služi gotova komponenta.
Primjene u automobilima i elektronici
Progresivno žigosanje automobilskih komponenti čini ogroman udio na globalnom tržištu progresivnih matrica. Razmislite o nosačima koji učvršćuju kabelske snopove, strukturalna pojačanja unutar sklopova vrata, konektore koji povezuju ECU module i komponente sustava goriva koje zahtijevaju dosljedne brtvene površine. Ovi dijelovi zahtijevaju preše velike tonaže-često 200 do 600 tona-jer su mjere materijala obično teže (0,040 in. do 0,125 in. meki čelik ili visoko{10}}niske{11}}legure), a stanice za kalupe su brojne.
Životna očekivanja u automobilskoj industriji jednako su agresivna. Proizvodni ciklusi koji dosežu milijune pogodaka godišnje znači da preša mora držati hod za hodom poravnanja bez kumulativnog zamora okvira koji degradira dimenzije dijela. Ovdje dominiraju-preše s ravnom stranom s pogonima za kretanje karika jer kombiniraju krutost potrebnu za teška izrezivanja sa smanjenim udarnim opterećenjem koje produljuje vijek trajanja alata tijekom dugih kampanja.
Elektroničke aplikacije mijenjaju jednadžbu. Umjesto velike tonaže, prioritet se pomiče na mikro-preciznost i brzinu. Terminali, zaštitne ploče, kontakti baterija i kućišta konektora izrađeni su od tankog-bakra, fosforne bronce ili nehrđajuće trake-često ispod 0,020 in.-pri brzinama većim od 800 udaraca u minuti. Krutost stroja i dalje je važna, ali kritična varijabla postaje točnost dodavanja. Pogreška pozicioniranja od 0,05 mm na terminalu s razmakom od 0,3 mm stvara otpad. Servo dodavači s koderima zatvorene-petlje i prešama s minimalnim razmakom od klizača-do podupirača održavaju progresivne precizne metalne utiske unutar tolerancija od ±0,001 inča (±0,025 mm) koje zahtijevaju ovi dijelovi.
Zahtjevi za medicinsku i zrakoplovnu preciznost
Medicinsko progresivno žigosanje dodatno podiže ljestvicu. Komponente kirurških instrumenata, kućišta implantabilnih uređaja i dijelovi dijagnostičke opreme moraju zadovoljavati tolerancije od ±0,0002 inča dok su izrađeni od biokompatibilnih legura kao što su nehrđajući čelik 316L, titan ili kobalt-krom. Implikacije stroja su značajne: servo preše s programabilnim zadržavanjem u donjoj mrtvoj točki dopuštaju kontrolirano kovanje i oblikovanje koje minimizira povratnu oprugu na-te-medicinskim legurama. Zahtjevi završne obrade površine-često Ra 16 mikro-inča ili bolji-zahtijevaju polirane komponente matrice i precizno održavane razmake-od-matrice.
Aerospace dijeli ovu opsesiju dimenzionalnom dosljednošću. Strukturalne kopče, zaštitne ploče i komponente konektora za avioniku imaju tolerancije od ±0,0005 inča uz strogu sljedivost materijala. Praćenje tonaže preše mora bilježiti podatke o sili po hodu tako da se bilo koja anomalija koja izaziva --neuspješno stanje može pratiti do određenog dijela.
HVAC i građevinske aplikacije, nasuprot tome, daju prednost volumenu i trajnosti u odnosu na ekstremnu preciznost. Rebra izmjenjivača topline, montažni nosači i priključci za kanale obično imaju tolerancije od ±0,005 inča-opuštenije, ali još uvijek ovise o dosljednom radu preše tijekom više-milijunskih-brojeva.
- Automobilizam– Nosači, spojnice, strukturna pojačanja, dijelovi sustava goriva. Tipična tolerancija: ±0,001 in. do ±0,002 in. Visoka tonaža, dug životni vijek matrice, poželjni su pogoni karika.
- Elektronika– Stezaljke, zaštitne kutije, kontakti baterija, kućišta konektora. Tipična tolerancija: ±0,001 in. Tanak profil, velika brzina (800+ SPM), kritična preciznost servo dodavanja.
- Medicinski uređaji– Dijelovi kirurških instrumenata, implantabilna kućišta, dijagnostičke komponente. Tipična tolerancija: ±0,0002 in. do ±0,0005 in. Biokompatibilne legure, zadržavanje servo preše, polirani alati.
- Aerospace– Strukturalne kopče, konektori avionike, zaštitne ploče. Tipična tolerancija: ±0,0005 in. Puna sljedivost tonaže, potrebna je certifikacija materijala.
- HVAC / Izgradnja– Rebra izmjenjivača topline, hardver za montažu, nosači kanala. Tipična tolerancija: ±0,005 in. Veliki volumen, umjerena tonaža, standardne mehaničke preše.
Kontrola kvalitete i In-Die Sensing
Precizno žigosanje na ovim razinama tolerancije funkcionira samo ako stroj može otkriti probleme prije nego što postanu neispravne pošiljke. Moderno progresivno žigosanje integrira sustave kvalitete izravno u prešu i kalup, stvarajući zatvorenu povratnu petlju.
Senzori u -matrici kontinuirano prate silu, pomak i prisutnost materijala na kritičnim stanicama. Ako bušilica naiđe na otpor izvan očekivanog raspona-što ukazuje na tupu oštricu ili pogrešno uvlačenje-senzor signalizira kontroli preše da se odmah zaustavi umjesto da proizvede stotine loših dijelova prije nego što to operater primijeti.
Automatizirani optički pregled dodaje još jedan sloj. Brzi-sustavi CCD vida koji rade nado 1000 sličica u sekundimjeri kritične dimenzije na svakom dijelu dok izlazi iz matrice, s rezolucijom mjerenja do 0,01 mm. Dijelovi koji su izvan tolerancije automatski se preusmjeravaju prije nego što dođu do linije za pakiranje.
Monitori tonaže na samoj preši prate vršnu silu po hodu i prate je tijekom vremena. Postupno uzlazno pomicanje signalizira istrošenost kalupa ili varijaciju materijala mnogo prije nego što su tolerancije probijene, dajući timovima za održavanje rano upozorenje da planiraju oštrenje. Zajedno, ovi sustavi pretvaraju progresivni stroj za štancanje iz proizvodnog alata u samo-proizvodnu ćeliju-koja odbija isporučiti ono što ne može provjeriti.
Održavanje tog sustava provjere zdravim i rad matrice unutar specifikacija tijekom milijuna ciklusa ovisi o discipliniranoj strategiji održavanja koju većina operacija podcjenjuje.
Prakse održavanja koje produljuju vijek trajanja
Alat za progresivno žigosanje koji radi brzinom od 400 udaraca u minuti skuplja više od milijun pogodaka u jednom tjednu proizvodnje. Svaki od tih udaraca stvara silu rezanja, trenje i toplinu koji postupno degradiraju rubove proboja, površine za oblikovanje i komponente vodilja. Bez programa sustavnog održavanja, životni vijek matrice se nepredvidivo skraćuje, kvaliteta dijelova se smanjuje, a neplanirani zastoji gutaju proizvodne rasporede.
Planovi preventivnog održavanja i oštrenje kalupa
Učinkovito progresivno održavanje alata nije reaktivno-ono slijedi ritam vezan za broj udaraca, a ne kalendarske datume. Cilj, kaonaglašavaju stručnjaci za žigosanje, je dosljednost: identificirajte svako područje alata koje s vremenom propada, dokumentirajte kako ga servisirati i izvršite identično svaki ciklus.
Intervali oštrenja kalupa ovise o tri primarna čimbenika:
- Abrazivnost materijala– Nehrđajući čelik i visoko{0}}čvrstoće niske-legure troše rubove proboja mnogo brže od mekog bakra ili mekog čelika. Matrica koja radi od nehrđajućeg čelika 304 može zahtijevati oštrenje svakih 50.000 do 100.000 udaraca, dok ista geometrija u C1010 čeliku može pogurati 250.000 ili više između servisa.
- Akumulacija broja udaraca– Većina trgovina prati pogotke po servisnom intervalu i prati stvarne potrebe za oštrenjem prema ciljevima. Konzistentni intervali-nereaktivni odgovori na kvalitetne bijegove-proizvode predvidljiv vijek trajanja.
- Kvaliteta podmazivanja– Neadekvatna ili nedosljedna isporuka maziva ubrzava habanje rubova, povećava nakupljanje topline i potiče nagrizanje na površinama za oblikovanje. Mikro-sustavi raspršivanja koji primjenjuju ispravnu težinu filma na svakoj stanici mogu produljiti intervale oštrenja za 30% ili više u usporedbi s podmazivanjem poplavom koje promašuje kritične kontaktne zone.
Strukturirani popis za provjeru održavanja održava svaku uslugu dosljednom bez obzira na to koji tehničar obavlja posao:
- Pregledajte sve oštrice pod povećanjem; naoštriti kada visina srha prijeđe prihvatljivi prag za primjenu (obično 10% debljine materijala).
- Provjerite promjer i duljinu klina pilota-istrošeni piloti uzrokuju pogrešnu registraciju trake koja se javlja na svim stanicama.
- Pregledajte proboje i umetke matrice na mjerljivo trošenje; zamijeniti ili polirati prema dokumentiranom postupku.
- Provjerite opružne sile na skidačima, podizačima alata za pozornicu i tlačnim jastučićima; zamijenite oslabljene opruge prije nego utječu na kontrolu trake.
- Potvrdite mjerenje vremena na svim umetcima i provjerite visinu zatvaranja matrice u odnosu na osnovno mjerenje.
- Očistite žljebove za otpad i provjerite ima li nakupina puževa koji bi mogli uzrokovati povlačenje puževa pri sljedećim vožnjama.
- Uklonjen materijal za oštrenje dokumenata, ukupna promjena visine matrice i zamjena komponenti za dnevnik servisne povijesti.
Disciplina iza ovog kontrolnog popisa važnija je od samog kontrolnog popisa. Kao što kaže jedan iskusni voditelj održavanja matrice: kvaliteta izrade definira se kao dosljednost. Ako servisni tehničar svaki put izbriše različitu količinu reznog dijela, pogoci po usluzi mijenjat će se nepredvidivo-onemogućavajući stalno poboljšanje.
Quick Die Change i SMED principi
Svaka minuta koja preša miruje tijekom izmjene matrice je minuta kada proizvodi nula dijelova. U -mješovitim okruženjima progresivnog štancanja gdje više brojeva dijelova dijeli isti tisak, vrijeme izmjene izravno utječe na propusnost i performanse isporuke. Ovo je mjesto gdje SMED-Single-Minute Exchange of Dies-transformira jednadžbu.
Razvio ju je industrijski inženjer Shigeo Shingo, SMED metodologija ciljasmanjujući bilo koju promjenu na manje od 10 minutaodvajanjem zadataka postavljanja u dvije kategorije:
- Unutarnji elementi– Koraci koji se mogu dogoditi samo dok je preša zaustavljena (pričvršćivanje matrice u podupirač, povezivanje senzora, provjera visine zatvaranja).
- Vanjski elementi– Koraci koji se mogu dovršiti dok preša još uvijek radi prethodni posao (postavljanje sljedećeg kalupa na kotrljajuća kolica, prethodno-spajanje zračnih i električnih vodova, utovar zavojnice na odmotavač).
Načelo je jednostavno: pretvorite što je više moguće internih koraka u eksterne, a zatim pojednostavite sve interne zadatke koji su preostali. U praksi, operacije progresivnog utiskivanja implementiraju SMED kroz sustave za brzu promjenu matrice (QDC) koji uključuju hidrauličke ili pneumatske stezaljke matrice, standardizirane potporne ploče s uzorcima T-utora ili kuglastog-zaključavanja, pogonska kolica za prijenos matrice i unaprijed postavljenu memoriju visine zatvaranja-u kontroleru preše.
Dobro-izveden QDC sustav može smanjiti prijelaz sa 45 minuta na manje od 8-oslobađajući prešu da ekonomično radi s manjim serijama i brže reagira na pomicanje rasporeda proizvodnje. Kombinacija SMED principa s fazom pripreme alata-gdje se ulazna matrica, zavojnica i postavke dodavača u potpunosti sklapaju izvan mreže-eliminira strku koja obično prati promjene posla.
Produljenje vijeka trajanja matrice kroz optimizaciju stroja
Životni vijek matrice nije samo funkcija kvalitete alatnog čelika i učestalosti održavanja. Podjednaku ulogu ima i sam tisak. Neusklađena preša ili preša koja radi bez odgovarajućeg praćenja tonaže može uništiti dobro-izrađenu matricu u djeliću očekivanog radnog vijeka.
Pritisnite poravnanjebitno na mikronskoj razini. Paralelnost između klizne površine i površine podupirača mora biti unutar 0,001 inča po stopi širine kreveta. Ako se klizač nagne pod opterećenjem, stvara se neravnomjerna raspodjela sile preko matrice-preopterećujući jednu stranu, a nedovoljno opterećujući drugu. Rezultat je ubrzano trošenje izbijača, neravnomjerni uzorci srha i prerano otkazivanje matrice na strani velikog-opterećenja.
Praćenje tonažepruža rano upozorenje prije nego što dođe do štete. Ispravno konfiguriran monitor uči normalnu vršnu silu za svaku matricu i postavlja visoke- i niske-postavljene vrijednosti granice unutar uskog okvira-obično ±15 do 20% očekivane vršne vrijednosti. Ako tonaža raste tijekom uzastopnih vožnji, to signalizira da su oštrice otupljene i da je potrebno oštrenje. Iznenadni skok označava nakupljanje puževa, stanje dvostrukog-dijela ili pogrešno uvlačenje koje bi inače srušilo matricu. Monitor mora biti spojen na krug za zaustavljanje tiska i postavljen na-ograničenja specifična za posao-a ne ostaviti na punom kapacitetu tiskanja gdje ne pruža značajnu zaštitu.
Podizači matrica za utiskivanje i dušične oprugeimaju manje očitu, ali jednako kritičnu ulogu u očuvanju života. Podizači podižu traku iznad površine matrice između poteza, dopuštajući joj da slobodno napreduje bez povlačenja po detaljima obrasca ili reznim rubovima. Bez odgovarajućeg podizanja, traka struže po oštrim rubovima i taloži materijal na poliranim površinama-degradirajući kvalitetu trake i završnu obradu alata.
Plinske opruge s dušikom preferiraju se u odnosu na mehaničke zavojne opruge u mnogim progresivnim primjenama alata jer daju postojanu silu tijekom cijelog hoda bez gubitka sile-povezanog s zamorom tijekom vremena. Oni također pružaju veliku početnu silu potrebnu za pozitivno skidanje materijala s proboja, sprječavajući povlačenje puževa. Dok progresivni alat za utiskivanje skuplja milijune udaraca, dušične opruge održavaju svoj nazivni tlak dok zavojne opruge postupno slabe-čime dušik postaje pouzdaniji izbor za kritične funkcije skidanja i podizanja u zahtjevnim proizvodnim okruženjima.
Uzeti zajedno-strukturirani rasporedi oštrenja, brze izmjene, precizno poravnanje preše, aktivna kontrola tonaže i ispravno specificirani sustavi podizača-ovi postupci određuju hoće li matrica postići 500.000 pogodaka ili 5 milijuna prije nego što je potrebno veliko obnavljanje. Ulaganje u disciplinu održavanja vraća se predvidljivom kvalitetom, manjim brojem neplaniranih zaustavljanja i cijenom-po-pogotku koji progresivno žigosanje održava konkurentnim u odnosu na alternativne metode pri velikoj količini.
Odabir pravog partnera za stroj i kalup
Održavanje održava matricu u radu. Ali prije nego što dođe do jednog udarca, dvije odluke oblikuju cijeli program: u koju prešu staviti matricu i kojim proizvođačima progresivnih matrica povjeriti alate. Pogriješite ili provest ćete sljedećih pet godina kompenzirajući neusklađenost između sposobnosti i zahtjeva.
Usklađivanje specifikacija stroja sa zahtjevima za dijelove
Odabir progresivnog stroja za utiskivanje počinje od samog dijela-a ne od onoga što je dostupno na podu. Četiri varijable pokreću specifikaciju:
- Kapacitet preše– Zbrojite sve sile rezanja, oblikovanja i skidanja na svakoj aktivnoj stanici, a zatim primijenite sigurnosni faktor od 1,2 do 1,3 iznad izračunatog ukupnog iznosa. Rad preblizu nazivnom kapacitetu ubrzava zamor okvira i skraćuje vijek trajanja ležaja.
- Dimenzije kreveta– Podupirač se mora prilagoditi cijeloj duljini matrice s prostorom za žljebove za otpad, nosač trake i brzo{0}}zamjenjivi stezni hardver. Više{2}}matrice za progresivno utiskivanje mogu biti iznenađujuće dugačke; izmjerite temeljni otisak kalupa prije procjene opcija tiska.
- Mogućnost brzine zaveslaja– Uskladite raspon brzine tiska s vašim godišnjim ciljevima količine. Dio koji zahtijeva 2 milijuna komada godišnje uz 90% radnog vremena treba prešu koja može održati izračunati SPM bez prekoračenja ograničenja dovoda materijala ili podmazivanja.
- Tip pogona i profil hoda– Složeno oblikovanje preko više stanica daje prednost servo pogonima ili pogonima povezivanja. Jednostavno bušenje i bušenje pri velikoj brzini učinkovito radi na standardnoj mehaničkoj ručici. Geometrija dijela vam govori koji pogon zarađuje svoju premiju.
Vrsta materijala dodaje još jedan filtar. Preša za progresivno utiskivanje koja radi od nehrđajućeg čelika treba više prostora za tonažu i teže{1}}sustave podmazivanja od one namijenjene bakrenim terminalima. Slično tome, uska{3}}tolerancija medicinskih dijelova može opravdati ulaganje u servo prešu koju program nosača nikada ne bi nadoknadio.
Što procijeniti kod dobavljača progresivnih matrica
Tisak je pola jednadžbe. Sama matrica za progresivno utiskivanje određuje jesu li ciljevi preciznosti ostvarivi i ponovljivi tijekom milijuna ciklusa. Kada ocjenjujete partnere za progresivne alate i matrice koji nude usluge žigosanja progresivnih matrica, gledajte dalje od cijene po stanici i ispitajte dubinu inženjeringa.
- Mogućnost dizajna s više{0}}stanica s velikom ponovljivošću– Dobavljači poputYICHENpodržati proizvodne inženjere i timove za nabavu u pronalaženju progresivnih matrica za štancanje za velike-obimne metalne dijelove, pružajući učinkovito više-stanicno oblikovanje i skalabilni kapacitet masovne proizvodnje koji se izravno pretvara u dosljednu kvalitetu-za-dijelom.
- Stručnost u dizajnu kalupa za progresivno žigosanje– Dobavljač bi trebao pokazati stručnost CAD/CAE simulacije, uključujući FEA-predviđanje povratnog povrata i optimizaciju izgleda trake. Zatražite da vidite primjere kako su riješili izazove oblikovanja na geometrijama usporedivim s vašima.
- Znanje izbora alatnog čelika– Različite stanice suočavaju se s različitim profilima trošenja. Sposoban dobavljač odabire pravu kombinaciju brzo-čelika, vrsta metalurgije praha ili karbidnih umetaka na temelju materijala koji utiskujete-a ne pristupa{-veličine-koji odgovara-svima.
- -Interni resursi za isprobavanje– Proizvođači s namjenskim prešama za isprobavanje mogu potvrditi matricu pod realnim uvjetima, izmjeriti dijelove uzorka na CMM-u i ponoviti prilagodbe prije nego što se alat otpremi u vašu proizvodnju. Ova-interna mogućnost probnog testiranja i provjere eliminira tjedne rješavanja problema nakon isporuke.
- Tehnička podrška-nakon prodaje– Progresivne matrice zahtijevaju stalni servis. Procijenite nudi li dobavljač smjernice za održavanje, podršku za ponovno brušenje i brzu zamjenu istrošenih komponenti poput izbijača, vodilica i umetaka.
- Skalabilnost– Vaši volumeni mogu rasti. Dobavljač strukturiran za skaliranje od početne proizvodnje do proširenog kapaciteta-bez redizajniranja od nule-štedi značajno vrijeme i troškove kako potražnja raste.
Provjera pružatelja usluga progresivnog žigosanja metala prema ovim kriterijima odvaja partnere koji projektiraju rješenja od onih koji jednostavno citiraju blokove alata.
Skaliranje od prototipa do masovne proizvodnje
Malo se programa pokreće punom glasnoćom prvog dana. Put se obično kreće od provjere prototipa preko probnih izvođenja do održive masovne proizvodnje-i vaš bi partner trebao podržati svaku fazu bez prisiljavanja na potpuno ponovno pokretanje alata pri svakom prijelazu.
Tijekom rane provjere valjanosti, mekani alati ili prototipne matrice s jednom-stanicom potvrđuju geometriju dijela i ponašanje materijala po niskoj cijeni. Nakon što se dizajn stabilizira, progresivne matrice za utiskivanje izrađene od ojačanih alatnih čelika preuzimaju pilot proizvodnju-kontroliranu seriju od 5.000 do 50.000 dijelova koji potvrđuju sposobnost procesa, dimenzionalnu stabilnost i trajnost matrice u realnim uvjetima.
Prijelaz na masovnu proizvodnju dodaje konačni zahtjev: matrica mora izdržati milijune pogodaka bez degradacije koja gura dijelove izvan tolerancije. Ovdje je najvažnija filozofija dizajna kalupa za progresivno žigosanje. Modularna konstrukcija sa zamjenjivim umetcima, robusnim sustavima za vođenje i ispravno ocijenjenim dušičnim oprugama omogućuju ciljano održavanje koje održava rad kalupa bez potpunog rastavljanja.
Odabirom i stroja i izvora matrice kao koordinirane odluke-a ne izolirano-osigurava se da sposobnost preše odgovara zahtjevima matrice za oblikovanje, krevet odgovara otisku matrice, a inženjerska podrška dobavljača pokriva cijeli životni ciklus od prvog uzorka do održivog velikog-količinskog izlaza.
Često postavljana pitanja o strojevima za progresivno utiskivanje
1. Koliko brzo može raditi progresivni stroj za štancanje?
Standardni strojevi za progresivno utiskivanje rade između 100 i 400 udaraca u minuti za tipičan proizvodni rad. Brzi-primjene mogu premašiti 1000 udaraca u minuti, ali postizanje tih brzina zahtijeva kombinaciju krutih ravnih-bočnih ili-prešnih okvira-štapova, preciznih servo dodavača s pozicioniranjem zatvorene-petlje, pažljivo dizajniranih razmaka matrica za čisto smicanje i mikro-sustava podmazivanja u spreju koji ciljaju na specifične kontaktne zone. Najveća moguća brzina ovisi o vrsti materijala, širini trake, broju aktivnih stanica i odabranom pogonskom sustavu preše.
2. Koja je razlika između progresivnog utiskivanja i prijenosnog utiskivanja?
Progresivno utiskivanje matrica drži obradak pričvršćenim za noseću traku tijekom cijele sekvence oblikovanja, pomičući ga od jedne stanice do druge unutar jednog seta matrica brzinama do 1,000+ SPM. Utiskivanje u kalupu za prijenos rano odvaja neobrađeni komad od trake, a zatim pomiče pojedinačne obratke između neovisnih stanica pomoću mehaničkih prstiju ili prijenosnih ruku pri nižim brzinama od 15 do 60 SPM. Progresivne matrice su izvrsne u dijelovima malog-do-srednje velikog-volumena, dok matrice za prijenos rade s većim dijelovima, duboko-vučenim školjkama i komponentama koje zahtijevaju operacije iz više smjerova koje noseće trake ne mogu primiti.
3. Koji se materijali mogu obraditi na progresivnom stroju za štancanje?
Progresivni strojevi za utiskivanje obrađuju širok raspon metala uključujući nisko-ugljični čelik, nehrđajući čelik (serije 300 i 400), bakar i berilij bakar, mjed i legure aluminija. Debljina svitka obično se kreće od 0,004 inča za mikro-precizne elektroničke terminale do 0,250 inča za teške konstrukcijske nosače. Svaki materijal zahtijeva specifične postavke stroja-nehrđajući čelik zahtijeva veću tonažu preše i maziva protiv-nagrizanja, dok aluminij treba veće razmake-do-matrice i obložene površine alata kako bi se spriječilo nakupljanje materijala.
4. Kako odrediti pravu tonažu preše za progresivni kalup?
Odabir tonaže preše zahtijeva zbrajanje svih sila rezanja, oblikovanja i skidanja na svakoj aktivnoj stanici u kalupu, zatim primjenu sigurnosnog faktora od 1,2 do 1,3 iznad izračunatog ukupnog iznosa. Ključne varijable uključuju debljinu materijala i vlačnu čvrstoću, broj istodobnih operacija i složenost oblikovanja kao što je duboko izvlačenje ili kovanje. Uobičajena smjernica je dimenzioniranje preše na 60 do 70 posto njezinog nazivnog kapaciteta za izračunato vršno opterećenje, čime se osigurava prostor za varijacije materijala i postupno povećanje sile rezanja kako se rubovi bušilica otupljuju između ciklusa oštrenja.
5. Koliko često progresivni kalup treba održavati ili oštriti?
Intervali oštrenja razlikuju se ovisno o materijalu koji se utiskuje. Matrice za obradu mekših metala poput C1010 mekog čelika ili bakra mogu izdržati 250 000 ili više udaraca između servisa, dok matrice za obradu nehrđajućeg čelika 304 obično zahtijevaju oštrenje svakih 50 000 do 100 000 udaraca zbog veće abrazivnosti materijala. Učinkoviti programi održavanja prate broj udaraca, a ne kalendarske datume, pregledavaju rezne rubove pod povećanjem kada visina srha premašuje 10 posto debljine materijala i provjeravaju dimenzije pilotskog klina, sile opruge i visinu zatvaranja matrice u svakom servisnom intervalu. Dobavljači kao što je YICHEN mogu pružiti smjernice o rasporedima održavanja prilagođenim specifičnim konfiguracijama kalupa i proizvodnim materijalima.


