


Što matrica za tiskanje radi i zašto je to važno
Što je točno žigosanje i zašto je jedan specijalizirani alat u središtu svega? Zamislite da stavite ravni čelični lim u stroj i izvučete gotovu konzolu, konektor ili automobilsku ploču nekoliko sekundi kasnije. Alat odgovoran za tu transformaciju je matrica za prešanje - i razumijevanje kako to radi otključava logiku iza moderne -velikoserijske proizvodnje.
Definiranje matrice za prešanje
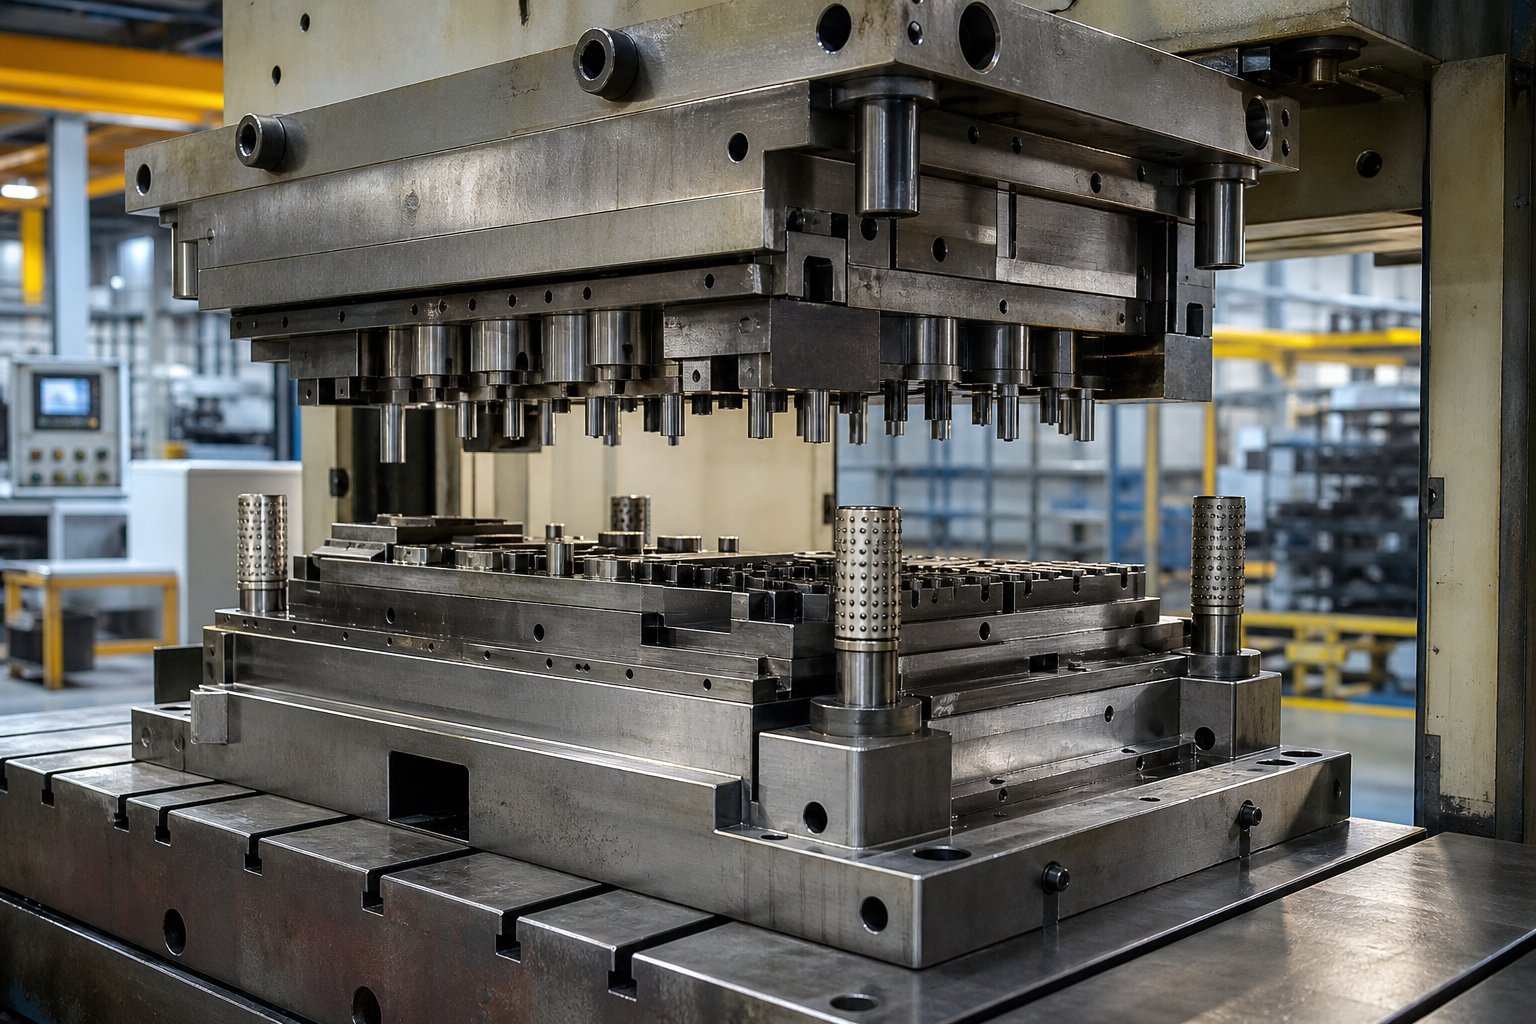
Matrica za utiskivanje je precizan-strojni alatni sklop montiran unutar preše za utiskivanje koji transformira ravni lim u gotove dijelove kroz kontrolirane operacije rezanja, savijanja, izvlačenja i oblikovanja.
U praktičnom smislu, matrica za utiskivanje prilagođena je oprema koja se sastoji od gornje i donje polovice - od kojih svaka sadrži komponente od kaljenog čelika projektirane za rezanje, savijanje ili oblikovanje sirovog materijala u određenu geometriju. Dvije polovice se poravnaju unutar preše, a kada ih klizač stroja spoji zajedno pod ogromnom silom, dolazi do operacije utiskivanja lima. Tolerancije su uske kao0,0002 inčaostvarivi su uz kvalitetan alat i pravilno postavljanje.
Zašto je matrica srce metalnog žigosanja
Dakle, što je metalno žigosanje bez matrice? U biti, samo tisak bez ičega korisnog za raditi. Preša daje silu i kretanje, ali matrica određuje geometriju dijela, točnost dimenzija i učinkovitost proizvodnje. Svaka značajka na utisnutoj komponenti - rupe, zavoji, utisnuti oblici, nacrtani oblici - potječu iz dizajna matrice. Složenost matrice kreće se od jednostavnih alata s jednom-stanicom koji izvode jednu operaciju bušenja ili probijanja po hodu, pa sve do progresivnih sustava s više-stanica koji izvršavaju desetke operacija u nizu kako metalna traka napreduje kroz alat.
Kako se kalupi razlikuju od kalupa i drugog alata
Česta točka zabune:što su kalupi u usporedbi s kalupima? Definicija žigosanja usredotočena je na mehaničku deformaciju - metal ostaje čvrst i reže se ili oblikuje silom između probijača i šupljine matrice. Nasuprot tome, kalupi za injekcijsko ubrizgavanje zahtijevaju da rastaljeni materijal teče u zatvorenu šupljinu i skrutne se. Matrice za utiskivanje ne mijenjaju stanje metalnog materijala, što ih čini bitno drugačijima u strukturi, zahtjevima za hlađenje i mehanici ciklusa. U široj proizvodnoj terminologiji, "alat" je krovni pojam koji pokriva matrice, probijače, učvršćenja i srodnu opremu - sama matrica za prešu je jedna kritična komponenta unutar tog sustava.
Razumijevanje što su matrice u proizvodnji na ovoj osnovnoj razini postavlja pozornicu za dublji pogled na to kako različite konfiguracije matrica služe različitim proizvodnim ciljevima - i zašto vas odabir pogrešne vrste može koštati vremena, novca i kvalitete dijelova.
Vrste matrica za utiskivanje i njihova idealna primjena
Odabir pogrešne konfiguracije matrice ne samo da smanjuje učinkovitost - već može učiniti projekt ekonomski neodrživim. Dostupne vrste matrica za utiskivanje rješavaju određeni inženjerski problem, a pravi izbor ovisi o kombinaciji ciljnih volumena, složenosti dijelova i ponašanju materijala. Evo kako se glavne kategorije rastavljaju i kada svaka od njih zarađuje svoje mjesto u tisku.
Jedna-stanica za jednostavne operacije
Pojedinačni-matrice izvode jednu operaciju po prešanju. Oni su najjednostavnija konfiguracija za projektiranje, izradu i održavanje, što ih čini praktičnim za mali{2}}rad, izradu prototipova ili dijelova koji zahtijevaju samo jednu radnju. Matrica za izradu izrezuje plosnati oblik iz papira. Matrica za probijanje - koja se ponekad naziva i matrica za bušenje - stvara unutarnje rupe ili utore. Matrice za savijanje, oblikovanje i izvlačenje svaki materijal preoblikuju bez njegovog uklanjanja.
Uobičajene operacije kojima se rukuje alatom s jednom-stanicom uključuju:
- Blanking - rezanje obrisa ravnog dijela s trake ili lista
- Bušenje - bušenje rupa, utora ili zareza u izratku
- Savijanje - stvara kutne značajke duž ravne linije
- Formiranje - stvaranje konturnih oblika poput rebara, otvora ili reljefa
- Crtež - izvlačenje ravnog temeljca u oblik šalice ili školjke
Budući da svaki hod proizvodi samo jednu značajku, složeni dijelovi zahtijevaju više matrica i zasebne postavke preše - što povećava troškove rada i rukovanja pri većim količinama.
Progresivni matrice za-složene dijelove velikog volumena
Kada se godišnja potražnja popne na stotine tisuća ili milijune, progresivni matrice postaju radni konj. Metalna zavojnica prolazi kroz matricu u kontinuiranoj traci, pomičući se za fiksnu udaljenost (uspon) sa svakim pritiskom pritiska. Na svakoj stanici duž trake odvija se drugačija operacija - rezanje, probijanje značajki utiskivanja, savijanje jezičaca ili dodavanje geometrije kalupa za oblikovanje - dok se gotovi dio ne odvoji od noseće trake na završnoj stanici.
Zašto ova konfiguracija dominira-velikom serijom proizvodnje? Radni komad nikada ne napušta alat. To eliminira rukovanje dijelovima između operacija, zadržava vremena ciklusa ispod jedne sekunde za male komponente i pruža uske tolerancije s velikom ponovljivošću na milijunima dijelova. Kompromis je trošak alata i vrijeme isporuke - progresivne matrice su složene za inženjering i skupe za izradu, tako da im je potrebna količina da opravdaju investiciju.
Prijenosni i složeni kalupi za specijalizirane primjene
Ne odgovara svaki dio progresivnom modelu. Prijenosno utiskivanje odvaja svaki komad od trake na prvoj stanici, zatim mehanički prsti ili roboti pomiču pojedinačne komade kroz uzastopne matrice. Ovaj pristup odgovara velikim dijelovima, duboko-vučenim ljuskama i cijevima gdje obradak ne može ostati pričvršćen za noseću traku. Prijenosne matrice nude fleksibilnost dizajna za zamršene geometrije kao što su izbočine, rebra i navoji, iako se mijenjaju sporije od progresivnih postavki.
Složene matrice idu potpuno drugačijim putem. Izvode višestruke operacije rezanja - izrezivanja i bušenja, na primjer - u jednom potezu na jednoj stanici. Rezultat je ravan, dimenzionalno točan dio proizveden brže od pokretanja zasebnih alata s jednom-stanicom. Složeni alat je jeftiniji i brži za izradu od progresivnog alata, što ga čini praktičnom sredinom za srednje- do-velike ravne dijelove koji ne zahtijevaju oblikovanje ili savijanje.
Odabir prave vrste matrice na temelju proizvodnih potreba
Odabir između ovih konfiguracija svodi se na četiri varijable: godišnji volumen, složenost dijelova, karakteristike materijala i zahtjeve tolerancije. Usporedba u nastavku daje okvir odluke na prvi pogled:
| Vrsta matrice | Tipični raspon glasnoće | Relativni trošak alata | Složenost dijela | Brzina ciklusa | Idealni slučajevi upotrebe |
|---|---|---|---|---|---|
| Jedna-postaja | Prototip do 50.000 godišnje | Niska | Jednostavno (jedna značajka) | Umjereno | Prototipovi, kratke serije, jednostavni prazni dijelovi ili zavoji |
| Spoj | 50.000 do 500,000+/god | Niska do srednja | Umjereno (ravni dijelovi, višestruki rezovi) | visoko | Podloške, ravni dijelovi s više-značajki, čvrste-tolerancije |
| Progresivno | 100 000 do milijuna godišnje | visoko | Visoko (više-značajki, 3D geometrija) | Vrlo visoko | Automobilske kopče, konektori, nosači elektronike |
| Prijenos | 50.000 do 500,000+/god | visoko | Visoko (veliko ili duboko-crtano) | Umjereno | Školjke, šalice, velike strukturalne ploče, oblici cijevi |
Kalup za oblikovanje koji rukuje plitkim reljefom na jednostavnom nosaču može trebati postavljanje samo jedne-stanice. Konektor s više-značajki namijenjen automobilskom pojasu gotovo sigurno zahtijeva napredan alat. A duboko-kućište od nehrđajućeg čelika? Prijenosni pečat vjerojatno je jedini praktičan put.
Vrsta matrice postavlja pozornicu, ali unutarnje komponente - udarci, ploče matrice, skidači, piloti - zapravo izvršavaju posao. Način na koji ti dijelovi međusobno djeluju tijekom svakog prešanja određuje hoće li vaš alat pružiti točnost i dugovječnost koju dizajn obećava.
Ključne komponente unutar sklopa matrice za prešu
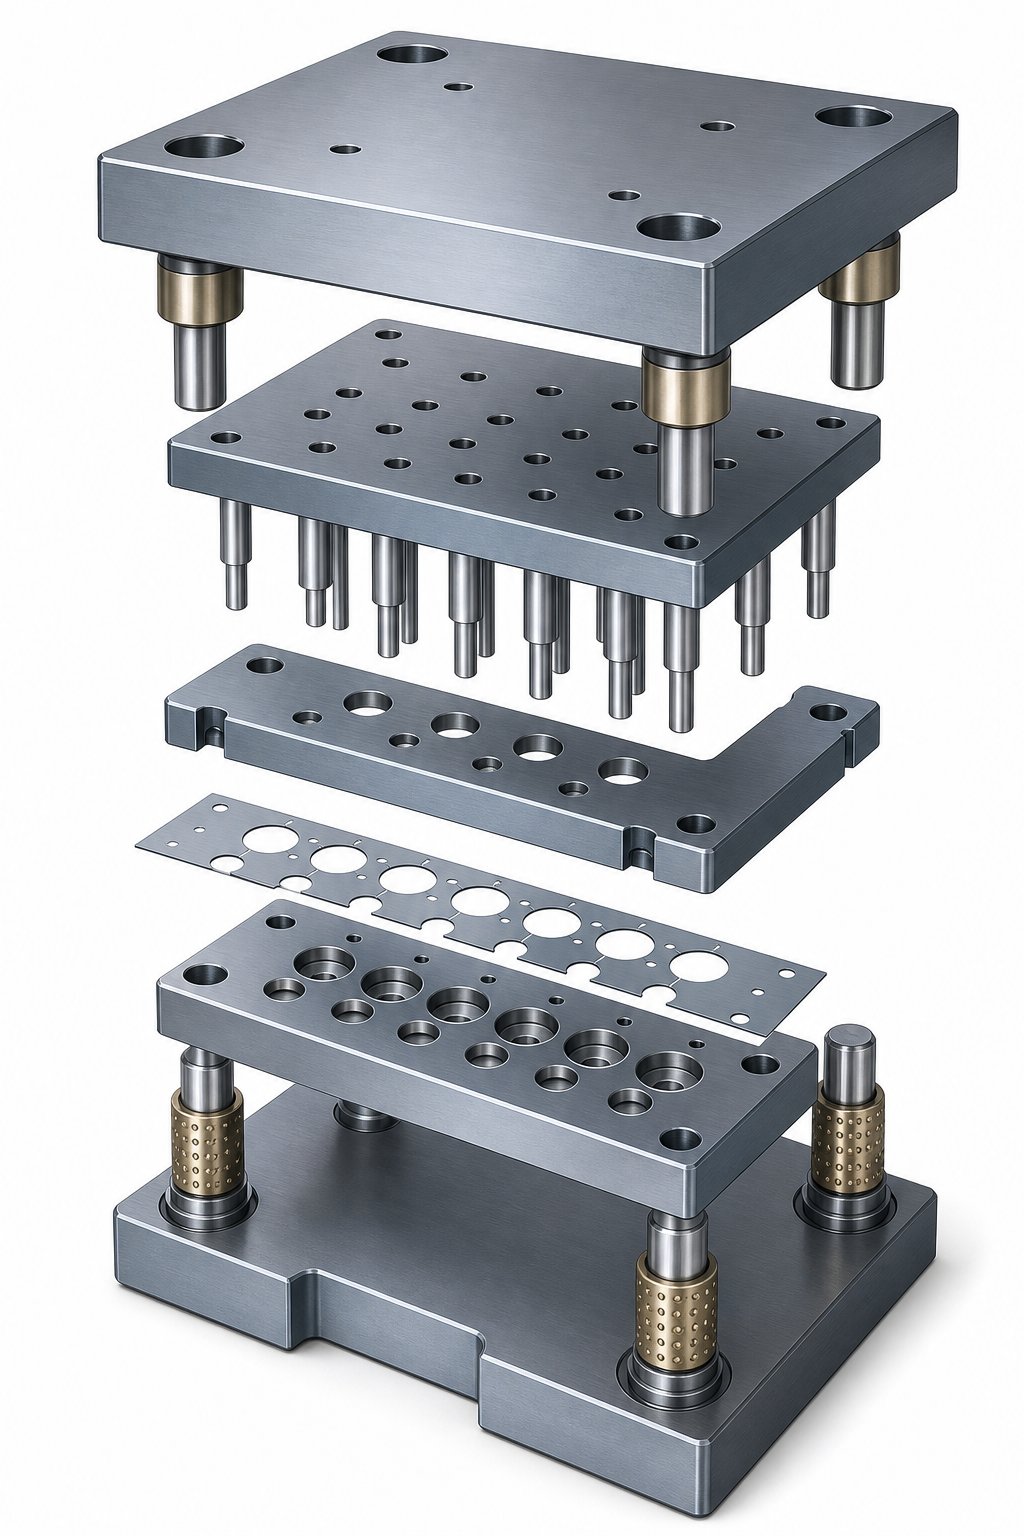
Svaka matrica za prešanje - bez obzira na vrstu - dijeli zajedničku anatomiju. Specifične operacije razlikuju se od alata do alata, ali strukturalna logika ostaje dosljedna: kruti okvir drži precizne-komponente za brušenje u točnom poravnanju, a te komponente međusobno djeluju s metalnim limom u strogo kontroliranom slijedu. Razumijevanje svake komponente matrice za utiskivanje i njezine uloge daje vam jasnu sliku o tome kako ravna traka postaje gotov dio.
Gornje i donje papuče kalupa i sustav vodilica
Cipele matrice čine strukturnu okosnicu cijelog sklopa. Zamislite ih kao šasiju - sve ostalo je pričvršćeno vijcima na ili u ove teške čelične ploče. Gornja papuča se montira na klin za prešu, a donja papuča vijcima za oslonac za prešu. Zajedno s klinovima za navođenje i čahurama, oni čine ono što se obično naziva set matrica.
Vodilice i čahure održavaju gornju i donju polovicu poravnatom unutar dopuštenih odstupanja od čak 0,0001 inča. Postoje dva glavna stila: tarne (ravne) igle i igle s-kugličnim ležajevima. Klinovi za vođenje kugličnih-ležajeva voze se na kaveznim ležajevima, što olakšava odvajanje i ponovno sastavljanje polovica matrice tijekom održavanja. Bez obzira na stil, ove komponente sprječavaju bočno pomicanje pod tonažnim opterećenjima koja mogu doseći stotine tona - čak i neporavnanje na mikro-razini uzrokuje neravnomjerno trošenje, neravnine ili izravno oštećenje alata.
Ne može se pregovarati-o odgovarajućoj krutosti matrice. Ako se papuče savijaju ili sustav vodilica razvije zračnost, svaka radna komponenta nizvodno trpi. Zato setovi matrica za aplikacije s velikom-tonažom koriste deblje cipele i stupove vodilice većeg-promjera kako bi se oduprli deformaciji.
Ploča za bušenje, matrica i razmaci za rezanje
Ploča za bušenje i ploča za kalupljenje su mjesta gdje se odvija stvarni rad. Probijači i matrice rade kao usklađeni parovi - izbijač matrice ulazi u odgovarajući otvor matrice da reže, savija ili oblikuje materijal između njih. Ploča za bušenje (gornja) drži i pozicionira bušilice, dok ploča za bušenje (donja) sadrži spojne šupljine ili gumbe.
Kritičan za ovaj odnos je zazor rezanja - razmak između vrha bušilice i otvora matrice. Odgovarajući zazor ovisi o vrsti i debljini materijala, obično iznosi 5-10% debljine materijala po strani za većinu čelika. Evo što se događa kada carinjenje pođe po zlu:
- Preuzak- prekomjerna sila rezanja, ubrzano trošenje probijanja i kalupa, sekundarno smicanje koje proizvodi grube rubove
- Previše labavo- velike neravnine nastaju na dijelu, prevrtanje se povećava, a kvaliteta rupe se smanjuje
- Neravnomjeran- jedno-stvaranje čičaka,-povlačenje spužve izvan središta i prerano lomljenje na čvrstoj strani
Dobivanje zazora od samog početka produljuje životni vijek matrice i održava dijelove unutar specifikacija za ispis bez stalne prerade.
Skidači, piloti i komponente za kontrolu trake
Nakon što probijač prodre u materijal, nešto mora osloboditi traku u povratnom hodu. To je posao stripera. Drži lim ravno na površini matrice tijekom rezanja, zatim gura materijal s izbijača matrice dok se gornja polovica uvlači. Skidači s-oprugom također primjenjuju pritisak prema dolje koji smanjuje izobličenje materijala oko reznih dijelova.
U progresivnim setovima kalupa, dvije dodatne komponente drže sve u registru:
- piloti- precizne igle koje ulaze u prethodno-probušene rupe u traci, povlačeći je u točan položaj prije svakog poteza. Bez pilota, kumulativna pogreška dodavanja bi se gomilala od stanice do stanice, uništavajući točnost dijela.
- Dizači zaliha- opružne-tračnice koje podižu traku iznad površine matrice između poteza, omogućujući joj da slobodno napreduje do sljedećeg položaja bez povlačenja preko reznih rubova.
Kako komponente međusobno djeluju kroz svaki pritisak
Zamislite ciklus tiska u četiri faze:
- Pristup- gornja cipela se spušta, vodilice zahvaćaju čahure, a piloti ulaze u traku kako bi zaključali registraciju.
- Kontakt- ploča za skidanje dodiruje materijal i pričvršćuje ga ravno uz ploču matrice.
- Raditi- bušilice i matrice režu, savijaju ili oblikuju metal. Ovdje se javlja maksimalna tonaža.
- Povratak- gornja polovica se uvlači, skidač gura traku s udaraca, a dizači kukova podižu traku kako bi se mogla pomaknuti prema naprijed na sljedeću poziciju.
Ova se sekvenca ponavlja stotine ili čak tisuće puta na sat. Svaka komponenta mora zadržati svoju toleranciju tijekom cijelog životnog ciklusa - i ta trajnost uvelike ovisi o materijalima od kojih su te komponente izrađene.
Odabir materijala za kalup i mogućnosti površinske obrade
Matrica može biti savršeno dizajnirana i svejedno rano otkazati ako je izrađena od pogrešnog čelika. Geometrija, zazori i raspored trake su važni -, ali čelik za štancanje koji odaberete određuje koliko će dijelova taj alat proizvesti prije nego što bude potrebno ponovno brušenje, obnovu ili zamjenu. Odabir materijala je mjesto gdje se inženjerstvo susreće s ekonomijom, a krivo postupanje pokazuje se kao prerano pucanje rubova, nagrizanje ili katastrofalno pucanje tijekom-radnje.
Vrste alatnog čelika za primjenu kalupa za štancanje
Većina čeličnih matrica za utiskivanje izrađena je od legura - alatnih čelika za hladni rad posebno formuliranih za otpornost na habanje, održavanje tvrdoće na radnim temperaturama i zadržavanje strogih tolerancija nakon toplinske obrade. Četiri stupnja pokrivaju veliku većinu primjena:
D2 alatni čelikje izbor-za veliko-probijanje i bušenje gdje je otpornost na habanje najvažnija. Njegov visok sadržaj ugljika (1,40-1,60%) i kroma (11,00-13,00%) osigurava iznimno zadržavanje rubova natemperirani raspon tvrdoće od 54-61 HRC. D2 se nosi s operacijama rezanja koje se ponavljaju bez čestog ponovnog brušenja, što ga čini idealnim za progresivne proboje i gumbe za matrice koji izvode aplikacije za utiskivanje ugljičnog čelika velikom brzinom. Kompromis? Manje je žilav od drugih opcija i teži za strojnu obradu i brušenje.
A2 alatni čeliknudi uravnoteženu sredinu. S umjerenim udjelom ugljika (0,95-1,05%) i kromom (4,75-5,50%), A2 otvrdnjava-na zraku, vrlo je otporan na deformacije tijekom toplinske obrade i umjereno se može obraditi. Dostiže tvrdoću između 57-62 HRC i dobro funkcionira u kovanju, podrezivanju, velikim kalupima za izradu i dugim probijanjima gdje je potrebna mješavina otpornosti na habanje i žilavosti. Za proizvodnju srednje količine ispod milijun dijelova, A2 često pruža najbolji omjer cijene i učinka.
S7 alatni čelikispunjava nišu gdje otpornost na udarce nadmašuje zadržavanje rubova. Njegov niži sadržaj ugljika (0,45-0,55%) i kroma (3,00-3,50%) čine ga najčvršćim od tri, s radnom tvrdoćom od 48-58 HRC i izvrsnom otpornošću na udarce. S7 je poželjan za kalupe za savijanje, kalupe za oblikovanje, operacije hladnog oblikovanja i bilo koju primjenu u kojoj metalni kalup apsorbira iznenadna ili ponovljena udarna opterećenja koja bi oštetila tvrđe čelike.
M2 brzo-čelikulazi u sliku za-scenarije ekstremnog trošenja. Prvobitno razvijen za alate za rezanje, M2 zadržava tvrdoću na povišenim temperaturama i otporniji je na abrazivno trošenje bolje od hladnih razreda. Koristi se u komponentama matrice za utiskivanje koje obrađuju abrazivne listove ili rade pri brzinama gdje zagrijavanje trenjem postaje čimbenik - iako ga njegova viša cijena i niža žilavost ograničavaju na specifične umetke, a ne na pune ploče matrice.
| Vrsta čelika | Tvrdoća (HRC) | Otpornost na trošenje | Žilavost | Obradivost | Tipične primjene |
|---|---|---|---|---|---|
| D2 | 54-61 | Vrlo visoko | Niska do umjerena | teško | Matrice za sređivanje, probijanje, matrice za rezanje, rezači |
| A2 | 57-62 | visoko | Umjereno | Umjereno | Kalupi za kovanje, veliki kalupi za izrezivanje, duga probijanja, obrezivanje |
| S7 | 48-58 | Umjereno | Vrlo visoko | Umjereno do dobro | Kalupi za savijanje, kalupi za oblikovanje, alati za zakivanje, hladno oblikovanje |
| M2 (HSS) | 60-65 | Izuzetno visoka | Niska | teško | Visoko{0}}habajući umeci, utiskivanje abrazivnog materijala, velike-brzine |
Karbidne pločice i kada opravdavaju cijenu
Kada čak ni D2 ili M2 ne mogu pružiti prihvatljiv vijek između ponovnih brušenja, matrice za utiskivanje od tvrdog metala - ili točnije, matrice s umetcima od karbida na kritičnim točkama trošenja - postaju odgovor. Volfram karbid nudi otpornost na trošenje 500-1000% veću od tradicionalnih alatnih čelika u određenim primjenama. Pronaći ćete karbidne umetke u matricama koje rade od abrazivnog nehrđajućeg čelika, visoko-naprednih čelika visoke čvrstoće ili u ultra-velikoj proizvodnji koja premašuje milijun pogodaka gdje svako smanjenje zastoja u održavanju izravno utječe na profitabilnost.
Kvaka je u krtosti. Karbid ima najbolje rezultate u operacijama s-udarnim - finim izrezom, plitkim izvlačenjem i preciznim bušenjem - gdje su opterećenja predvidljiva, a udari minimalni. Koristite ga u teškoj primjeni oblikovanja s iznenadnim udarcem i riskirate da umetak potpuno pukne. Trošak je drugo razmatranje; karbidni umeci mogu raditi 5-10 puta skuplje od ekvivalenta alatnog čelika, tako da im je potreban volumen ili materijalni izazov kako bi opravdali ulaganje.
Površinski premazi koji produljuju vijek trajanja kalupa
Površinski premazi dodaju tanak, čvrst sloj gotovim komponentama matrice - smanjujući trenje, otpornost na habanje i produžujući intervale između održavanja bez promjene svojstava mase osnovnog čelika. Najčešće opcije uključuju:
- TiN (titanijev nitrid)--PVD premaz opće namjene koji povećava tvrdoću površine i pruža blago podmazivanje. Ipak, djelotvorno za rezanje udaracarano iskustvo pokazalo je ograničenu zaštitu alata za oblikovanjepod ekstremnim pritiskom.
- TiCN (titanijev karbonitrid)- tvrđi i otporniji-na habanje od TiN-a, s boljim djelovanjem na abrazivne materijale. Korak naprijed za operacije utiskivanja čeličnog lima koje uključuju izratke veće-čvrstoće.
- CrN (kromov nitrid)- izvrsno prianjanje i manji unutarnji stres od TiN-a, što ga čini-prikladnim za oblikovanje aplikacija. Primijenjen putem PVD-a na niskim-temperaturama, izbjegava se savijanje tankih ili prorezanih dijelova matrice - stvarna prednost za koju je jedan proizvođač izvijestio da daje 3x do 10x poboljšanje životnog vijeka, ovisno o primjeni.
- DLC (Diamond-Like Carbon)- izuzetno nizak koeficijent trenja, idealan za oblikovanje aluminija i drugih materijala-sklonih habanju. DLC premazi mogu produljiti životni vijek matrice za 30-50% u nehrđajućem i aluminijskom štancanju, dok također poboljšavaju završnu obradu površine dijela.
Kada premazivanje ima smisla? Praktičan pristup je da se prvo isproba matrica bez premaza, optimizira geometrija, a zatim se premazuje provjereni dizajn. Kao što je jedan iskusni nadzornik alata objasnio, nema smisla trošiti novac na premaze samo da biste otkrili da trebate izbrusiti materijal za prilagodbe dimenzija tijekom isprobavanja.
Toplinska obrada i njezin učinak na performanse kalupa
Sirovi alatni čelik nije spreman za proizvodnju - potrebna mu je toplinska obrada kako bi se razvila radna svojstva. Proces uključuje tri temeljne faze:
- Stvrdnjavanje (austenitizacija + kaljenje)- čelik se zagrijava do svoje kritične temperature transformacije, a zatim se brzo hladi (kaljenje na zraku za A2 i D2, kaljenje u ulju za neke stupnjeve). Ovo proizvodi tvrdu, ali krtu martenzitnu strukturu.
- Kaljenje- jedan ili više ciklusa kaljenja na kontroliranim temperaturama smanjuju lomljivost dok zadržavaju najveći dio tvrdoće. Specifična temperatura temperamenta određuje konačnu ravnotežu: viši temperament znači čvršći, ali mekši; slabiji temperament znači tvrđi, ali više -sklon pucanju.
- Kriogeni tretman- izborni korak koji hladi čelik na temperature ispod-nule (često -120C ili niže) kako bi se zadržani austenit pretvorio u martenzit, poboljšavajući dimenzijsku stabilnost i otpornost na trošenje tijekom cijelog životnog vijeka alata.
Ove ocjene su tipičnekroz-kaljenje u vakuumskim pećimaza očuvanje čistih, glatkih površinskih profila - kritičnih za komponente matrice gdje površinski defekti postaju porasti naprezanja. Slijed toplinske obrade obično se događa prije završne strojne obrade žičanom erozijom, koja reže očvrsli čelik bez unošenja toplinske deformacije.
Sam materijal izratka pokreće veći dio logike odabira. Dijelovi od žigosanog čelika izrađeni od blagog materijala s niskim-ugljikom opraštaju alate - standard A2 ili D2 pri umjerenoj tvrdoći dobro ih nosi. Ali povećajte debljinu lima, prijeđite na visoke-čvrstoće ili nehrđajuće razrede ili dodajte abrazivne premaze poput pocinčanih slojeva cinka, a metalna matrica mora reagirati tvrđim čelikom, karbidnim umetcima ili zaštitnim premazima kako bi preživjela. Usklađivanje materijala matrice s ponašanjem izratka nije izborno - to je temelj predvidljivog vijeka trajanja alata i dosljedne kvalitete dijelova.
Odabir materijala određuje gornju granicu koliko dugo vaš alat može trajati. Ali čak ni najbolji čelični kalup za utiskivanje ne može raditi ako kalup nije usklađen s prešom -, a mehanički odnos između kalupa i preše nameće ograničenja koja oblikuju cijeli dizajn.
Usklađivanje pravog tiska s vašim zahtjevima matrice
Preša za utiskivanje ne daje samo snagu - već definira kakvu vrstu matrice možete pokrenuti, koliko brzo možete kružiti i koliko kontrole imate nad ponašanjem materijala tijekom oblikovanja. Odnos između preše i matrice ide u oba smjera: preša ograničava ono što matrica može učiniti, a matrica diktira što preša mora isporučiti. Pogrešno uparivanje znači ili premalu opremu koja se zaustavlja u-hodu ili preveliku investiciju koja ne radi većinu svog kapaciteta.
Mehaničke, hidrauličke i servo mogućnosti preše
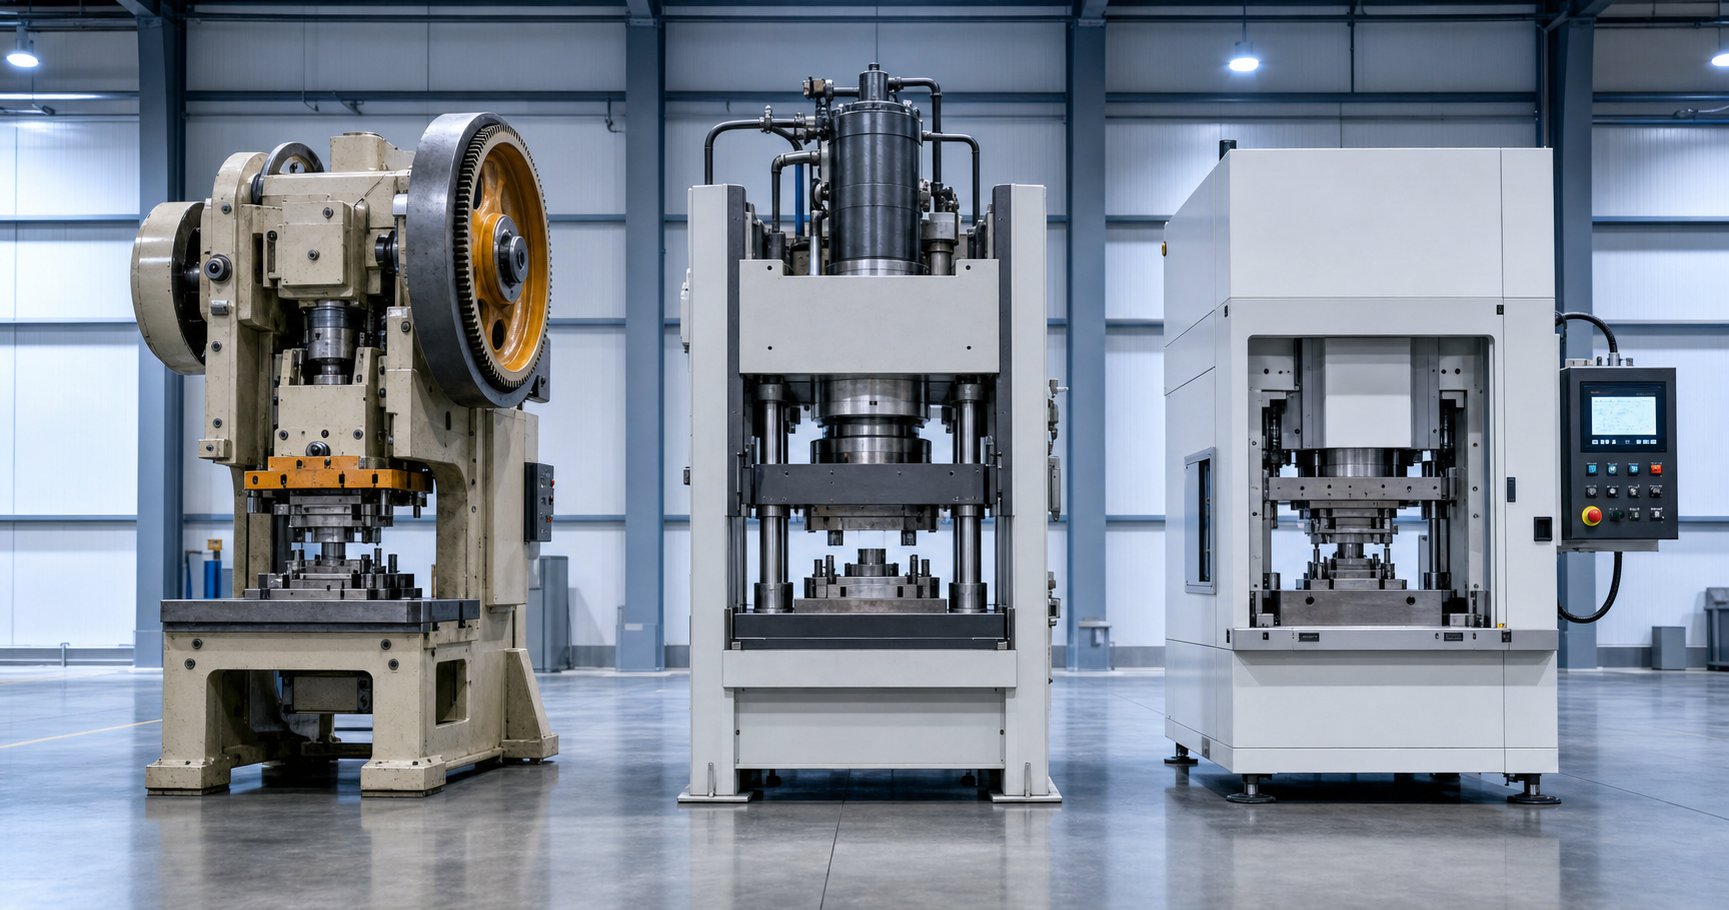
Tri arhitekture preše dominiraju metalnim štancanjem, a svaka daje snagu na bitno drugačiji način. Razumijevanje tih razlika početna je točka za usklađivanje matrica za bušenje s pravim strojem.
Mehaničke prešepohraniti energiju u zamašnjak i otpustiti je preko koljenastog vratila ili ekscentričnog zupčanika. Isporučuju silu u fiksnoj putanji hoda - klizač slijedi istu krivulju gibanja svaki ciklus, s vršnom tonažom dostupnom samo blizu donje mrtve točke (BDC). To ih čini idealnima za-brzo oblikovanje i plitko oblikovanje gdje je radni dio hoda kratak. Brzine ciklusa mogu premašiti 1000 udaraca u minuti na strojevima s-malim okvirom, zbog čega progresivni matrice gotovo uvijek rade na mehaničkim prešama.
Hidrauličke prešekoristiti tekućinu pod pritiskom koja djeluje na klipove za stvaranje sile. Ključna prednost? Puna tonaža dostupna je u bilo kojoj točki zaveslaja, ne samo blizu BDC-a. Također možete podesiti brzinu cilindra neovisno o položaju, čineći hidrauličke matrice prirodnom za duboko izvlačenje, gdje materijal treba postupno teći pod stalnim pritiskom. Kompromis je brzina - hidraulički sustavi cirkuliraju sporije od mehaničkih, a varijabilna brzina koja ih čini fleksibilnima također ih čini manje učinkovitima za jednostavno bušenje velikog-volumena ili bušenje.
Servo prešezamijenite zamašnjak i spojku servomotorima s-velikim okretnim momentom koji izravno pokreću radilicu. To operateru daje punu programabilnu kontrolu nad brzinom klizanja i zadržavanjem bilo gdje u radnom hodu. Možete usporiti ram tijekom oblikovanja kako biste smanjili trenje i nakupljanje topline, pauzirati na BDC kako biste postavili reljef, zatim ubrzati tijekom ne-radnog dijela za visoku propusnost. Servo tehnologija u biti spaja brzinski potencijal mehaničke preše s upravljivošću hidrauličke preše - iako uz veće kapitalne troškove.
| Značajka | Mehanička preša | Hidraulička preša | Servo Press |
|---|---|---|---|
| Prisilna dostava | Na temelju energije-, vrhunci blizu BDC-a | Konstantan u bilo kojem položaju hoda | Programabilan, potpuna kontrola |
| Ubrzati | Najbrži (fiksni ciklus) | Najsporije (varijabilno) | Podesivo (dostupan je način klatna) |
| Kontrola moždanog udara | Fiksni put i brzina | Podesiva brzina, fiksni smjer | Potpuno programabilna brzina, zadržavanje i preokret |
| Kontrola sile | ograničeno | Izvrsno | Izvrsno |
| Energetska učinkovitost | visoko | Donji | Visoko (regenerativno) |
| Idealni parovi matrica | Progresivni matrice, izrada, bušenje | Duboko izvlačenje, oblikovanje, velike ploče | AHSS formiranje, multi-mode progresivno, složeno izvlačenje |
Zahtjevi za tonažu i kako ih izračunati
Prije nego odaberete bilo koju prešu, morate znati koliku snagu matrica zapravo zahtijeva. Podcijenite tonažu i preša će stati ili oštetiti alat. Precijenite i plaćate za kapacitet koji nikada ne koristite.
Standardna formula za izračunavanje sile rezanja koristi tri varijable:
P=L xtx S (gdje je P=sila rezanja, L=perimetar reza u inčima, t=debljina materijala u inčima, S=posmična čvrstoća materijala u PSI)
Ovaj odnos,široko se koristi u industriji žigosanja, odnosi se na ravne -matrice za bušenje za operacije prešanja protiv odgovarajućih umetaka matrice. Za progresivnu matricu s više stanica, izračunavate silu za svaki udarac zasebno i zbrajate ih kako biste dobili ukupno trenutno opterećenje - osim ako udarci nisu raspoređeni po duljini kako bi se sila rasporedila tijekom vremena.
Zateturajući proboji s povećanjem debljine materijala znači da manje probijanja dolazi u dodir s trakom istovremeno. Ukupna potrebna sila tijekom punog hoda ostaje ista, ali vršno trenutno opterećenje značajno opada. Ovo smanjuje skok tonaže, smanjuje vibracije i produljuje vijek trajanja okvira kalupa i preše. Kada se koriste kutovi smicanja na čeonim površinama izbijača, može se primijeniti faktor korekcije između 0,5 i 0,95 kako bi se uzela u obzir smanjena trenutna kontaktna površina.
Osim sile rezanja, operacije oblikovanja i izvlačenja dodaju vlastite zahtjeve u tonaži. Matrica koja izrađuje, buši i oblikuje u progresivnom nizu treba zbroj svih uzetih sila - plus sigurnosnu granicu, obično 10-20% iznad izračunatih vrijednosti. Uvijek provjerite da snaga preše premašuje ovaj ukupni iznos na stvarnoj radnoj visini u hodu gdje sila dostiže vrhunac.
Fizička ograničenja koja oblikuju dizajn matrice
Tonaža nije jedini kriterij podudaranja. Nekoliko fizičkih dimenzija preše izravno ograničava koje metalne matrice za prešu možete instalirati i koristiti:
- Visina zatvaranja- udaljenost između klizne površine i površine oslonca kada je klin u BDC. Zatvorena visina vaše matrice mora biti unutar raspona podešavanja visine zatvorene preše. Previsok i matrica se neće potpuno zatvoriti; prekratak i ne možete dosegnuti obradak.
- Duljina hoda- određuje koliko daleko klizač putuje. Matrice za-duboko izvlačenje trebaju duge poteze kako bi se probojac u potpunosti spustio u materijal i povukao izvan izvučene ljuske. Progresivne matrice za plitak rad često mogu koristiti kraće hodove pri većoj brzini.
- Dimenzije kreveta i podupirača- fizički otisak dostupan za montiranje donje papuče matrice. Velika matrica za prijenos može zahtijevati prešu sa širim ležajem od kompaktnog progresivnog alata koji proizvodi istu tonažu dijelova.
- Prozor za hranjenje- u progresivnim operacijama, traka se mora pomicati tijekom povratnog hoda. Dostupni otvor preše između klizne površine i površine matrice u gornjoj mrtvoj točki mora čistiti traku i podizače materijala.
Ova ograničenja nisu naknadna misao - ona oblikuju kockicu od početnog koncepta. Dizajner matrice koji radi na hidrauličnoj preši s hodom od 24-inča ima sasvim drugačiju slobodu od onoga koji cilja na mehaničku prešu s hodom od 6 inča koja radi na 400 SPM.
Brzina je također važna. Progresivne matrice koje pokreću matrice za probijanje stotinama udaraca u minuti zahtijevaju dosljedno, visoko-frekventno cikliranje koje samo mehaničke ili servo preše pouzdano isporučuju. Nasuprot tome, kod operacija dubokog izvlačenja možda će biti potrebno usporavanje klipa dok ulazi u materijal kako bi se spriječilo kidanje - nešto što konvencionalna mehanička preša jednostavno ne može učiniti u-hodu. Servo preše to rješavaju dopuštajućiprogramabilna smanjena brzina u radnom dijelu taktauz održavanje velike brzine tijekom-neradnog putovanja, često povećavajući efektivnu propusnost za 30% ili više kroz rad u načinu njihanja.
Ova mogućnost programiranja posebno je relevantna za napredne čelike visoke-čvrstoće, gdje preša i matrica moraju raditi zajedno kako bi upravljali većim opterećenjima oblikovanja, povećanim opružnim povratom i užim procesnim prozorima. Servo tehnologija omogućuje dizajn matrica - na temelju zadržavanja-kovanja, više-korak oblikovanja u jednom potezu i prilagodljive profile brzine - koji su fizički nemogući na opremi s fiksnim-kretanjem.
Pravo podudaranje press{0}}to-die osigurava da će vaš alat raditi onako kako je projektirano tijekom svog punog proizvodnog vijeka. Ali doći do te točke - od početnog koncepta dijela do provjerene,-matrike spremne za proizvodnju - uključuje više-fazni tijek inženjerskog rada koji određuje hoće li alat pasti na pod u trku ili će provesti tjedne u preradi.
Tijek rada dizajna kalupa od izvedivosti do prvog članka
Matrica za prešanje ne skače od ideje do proizvodnje u jednom koraku. Između "trebamo ovaj dio" i "alat radi dobre dijelove" nalazi se strukturirani tijek inženjerskog rada - onaj koji odvaja pouzdane,-trajne alate od matrica koje provode mjesece u preradi. Svaka faza se nadovezuje na posljednju, a preskakanje koraka gotovo uvijek košta više vremena nego što štedi. Evo kako izgleda potpuni proces dizajniranja matrice za žigosanje kada se dobro izvede.
- Dio analize izvedivosti
- CAE/FEA simulacija oblikovanja
- Dizajn i optimizacija izgleda trake
- 3D CAD modeliranje komponenti kalupa
- CAM programiranje i obrada kalupa
- Žičani EDM, brušenje i završne operacije
- Montaža, montaža i uočavanje
- Probni radovi s iterativnim prilagodbama
- Prva-provjera i odobrenje artikla
Svaka faza ima specifičnu svrhu, a zajedno predstavljaju disciplinu dizajna matrice za utiskivanje metala koja pretvara crtež dijela u-alate spremne za proizvodnju.
Analiza izvodljivosti i CAE simulacija
Prije nego što se naruči bilo koji čelik ili započne bilo koji CAD model, prvo pitanje je jednostavno: može li se ovaj dio zapravo otisnuti? Analiza izvedivosti procjenjuje geometriju dijela u odnosu na ponašanje materijala - gledajući omjere dubine izvlačenja, polumjere savijanja u odnosu na debljinu, razmak između značajki i jesu li tolerancije navedene na otisku uopće moguće postići žigosanjem.
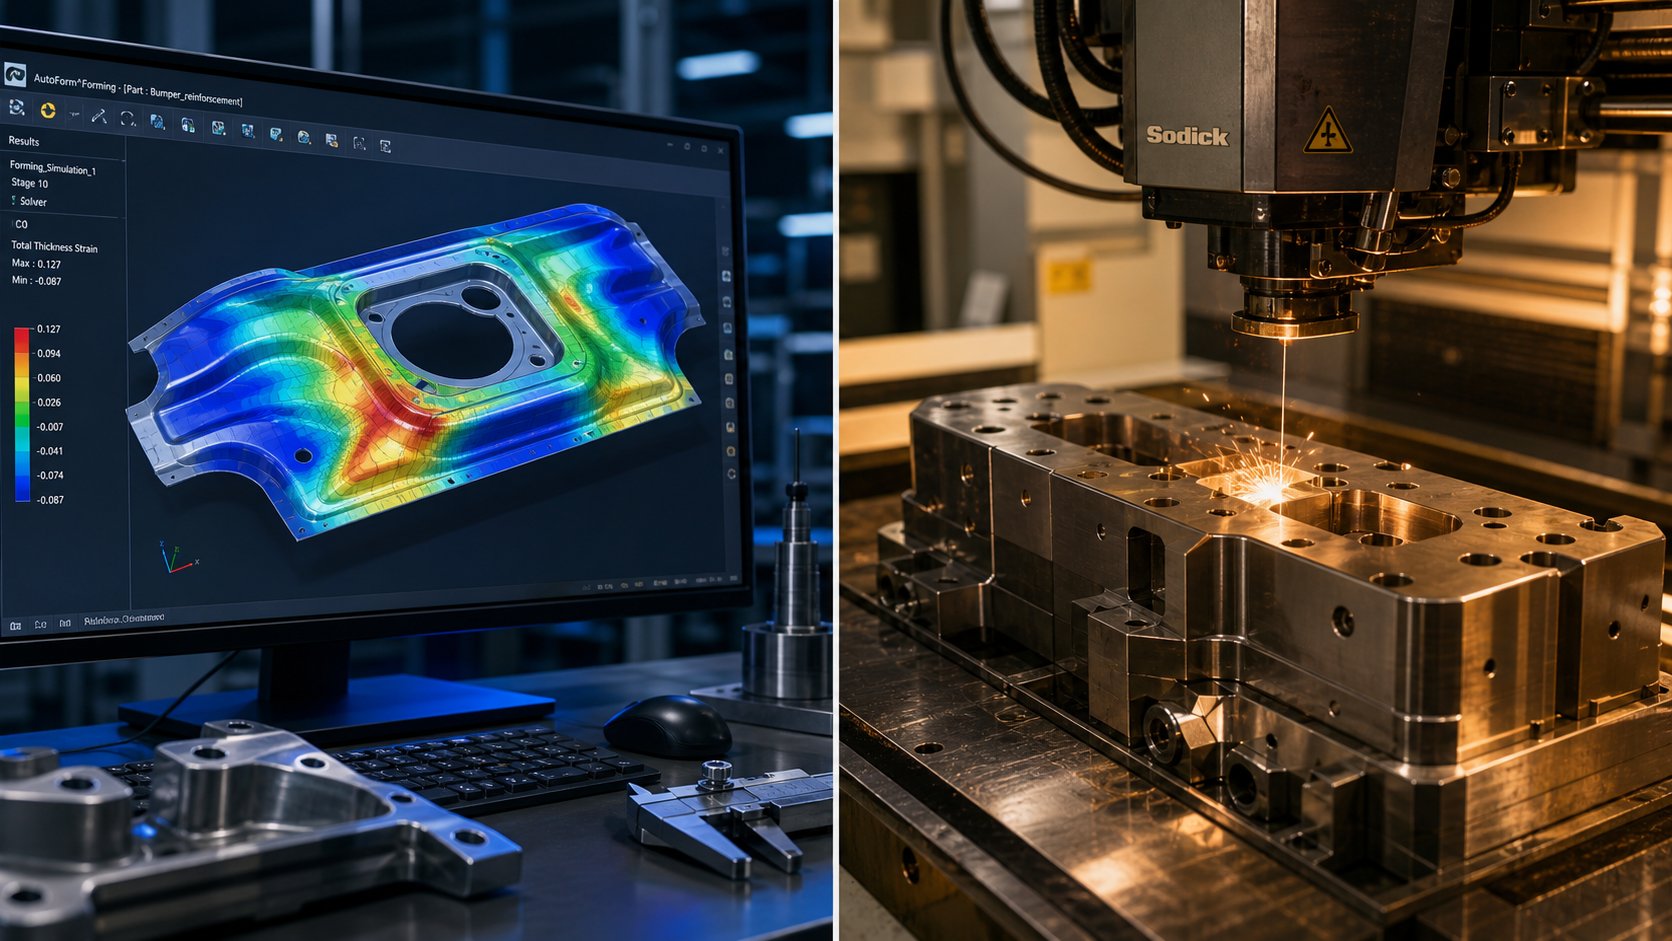
Ovo nije nagađanje. Moderni dizajn štancanja uvelike se oslanja na CAE (Computer-Aided Engineering) simulaciju za predviđanje kako će se lim ponašati unutar matrice. Analiza konačnih elemenata modelira sirovinu dok dolazi u kontakt s probojcem, proteže se preko polumjera matrice i teče u šupljine. Softver identificira potencijalne probleme prije nego što postoji bilo kakav fizički alat:
- Prorjeđivanje- područja gdje se materijal proteže preko sigurnih granica, riskirajući pucanje ili puknuće tijekom proizvodnje
- boranje- zona viška materijala koji se sabijaju i savijaju, obično u duboko-uvučenim kutovima ili nepodržanim rubovima
- Springback- elastični oporavak koji uzrokuje "otvaranje" oblikovanih dijelova nakon što se probijač povuče, što utječe na konačne dimenzije dijela
- Obrasci protoka materijala- kako se izradak pomiče tijekom oblikovanja, otkrivajući gdje su potrebna podešavanja pritiska izvlačenja perli ili držača izreznice
Rano pokretanje ovih simulacija eliminira skupa iznenađenja. Iteracija dizajna u softveru traje satima. Za isto otkriće tijekom fizičke probe potrebni su tjedni i tisuće dolara u preradi. Istraživanje uprogresivna optimizacija kalupapotvrđuje da sustavno planiranje vođeno-simulacijom dramatično smanjuje broj potrebnih stanica i ukupni trošak - posebno za složene dijelove s više-značajki.
Dizajn trake i korištenje materijala
Za progresivne i složene matrice, izgled trake je nedvojbeno najdosljednija dizajnerska odluka. Definira kako se dio nalazi unutar širine svitka, koje se operacije odvijaju na svakoj stanici i koliko sirovog materijala završi kao otpad u odnosu na gotov proizvod.
Dizajn izgleda trake uključuje nekoliko međusobno povezanih odluka:
- Orijentacija gniježđenja- postavljanje praznog dijela unutar širine trake kako bi se smanjio gubitak. Rotiranje dijela, zrcaljenje izmjeničnih redova ili pokretanje više dijelova po širini trake može poboljšati iskoristivost za 10-20%.
- Širina mosta- materijal koji je ostao između susjednih značajki ili između dijela i ruba trake. Mostovi moraju biti dovoljno široki da nose traku kroz matricu bez kidanja, ali dovoljno uski da se izbjegne gubitak materijala. Tipične minimalne vrijednosti su 1,0-1,5 puta debljine materijala.
- Sekvenciranje stanica- određivanje koje će se operacije dogoditi prve, a koje slijede. Pilot rupe se gotovo uvijek buše na postaji jedan kako bi se uspostavila registracija za sve nizvodne operacije. Rezanje i bušenje općenito prethode savijanju i oblikovanju kako bi se održala ravnost tijekom rezanja.
- Upravljanje otpadom- projektiranje puteva puževa i položaja rezača otpada tako da otpad izlazi čisto bez zaglavljivanja ili nakupljanja unutar matrice.
Cilj je optimiziran izgled koji uravnotežuje troškove materijala, složenost kalupa i brzinu proizvodnje. Raspored s manje stanica košta manje za izgradnju, ali može žrtvovati učinkovitost ugniježđivanja ili zahtijevati veću tonažu tiska po potezu. Više stanica širi posao, ali povećava duljinu matrice i vrijeme obrade. Ovaj kompromis je ključan za ekonomiju proizvodnje kalupa.
Od CAD modela do strojno obrađenih komponenti kalupa
Sa zaključanim izgledom trake, počinje detaljno 3D CAD modeliranje. Svaki proboj, blok matrice, umetak za skidanje, pilot i komponenta vodilice modeliraju se prema točnim dimenzijama - uključujući zazore, utisne spojeve, lokacije tipli i uzorke pričvršćivača. CAD model služi kao jedini izvor istine za sve nizvodne procese.
Strojna obrada kalupa slijedi slijed više-procesa prilagođenih geometriji i tvrdoći svake komponente:
- CNC glodanje- gruba i polu{1}}završna obrada papuča za kalupe, ploča za bušenje i ploča za kalupe od prethodno-otvrdnutih ili mekih čeličnih sirovina. Brzi-centri za glodanje obrađuju konturne površine i džepne značajke.
- Žičana erozija- precizni radni konj za kaljeni alatni čelik. Žičani EDM reže zamršene profile probijanja i matrica do tolerancija od +/-0,0001 inča bez zona utjecaja topline, što ga čini bitnim za prilagođene metalne matrice za utiskivanje gdje točnost profila definira kvalitetu dijela.
- Površinsko brušenje- uspostavlja paralelnost i ravnost na spojenim površinama. Cipele matrice, ploče za bušenje i potporne ploče su brušene kako bi se osigurao ravnomjeran kontakt i raspodjela opterećenja.
- Ubodno brušenje i koordinatno brušenje- locira precizne rupe i provrte u odnosu na utvrđene referentne točke, osiguravajući da su provrti za vodeće igle, rupe za tiple i džepovi za gumbe savršeno poravnati između gornje i donje polovice.
CAM programiranje prevodi 3D model u strojno{1}}čitljive putanje alata. Programer odabire rezače, definira korake udaljenosti i programira pristupne kutove - odluke koje utječu na završnu obradu površine, vrijeme ciklusa i vijek trajanja alata na obradnom centru. Za složene progresivne matrice i sklopove alata, jedan projekt može generirati stotine pojedinačnih CAM programa na više platformi strojeva.
Probni radovi, prilagodbe i-odobrenje prvog članka
Montaža spaja sve strojno obrađene komponente u set kalupa po prvi put. Montaža uključuje plave-uočavanje spojnih površina, provjeru poravnanja proboja-na-matricu, provjeru vremena skidanja i potvrdu da se sve pokretne komponente kreću slobodno bez smetnji. Zamislite to kao generalnu probu prije nego što alat vidi pravi materijal.
Probne vožnje - koje se nazivaju i proba ili uzorkovanje - stavite sastavljenu matricu u prešu sa stvarnim proizvodnim materijalom. Prvi udarci rijetko daju savršene dijelove. Inženjeri procjenjuju uzorke za:
- Dimenzijska točnost u odnosu na GD&T specifikacije
- Visina srha i stanje ruba na reznim značajkama
- Opruga na formiranim značajkama
- Kvaliteta površine, tragovi nagrizanja ili tragovi svjedočenja
- Konzistentnost uvlačenja trake i angažman pilota
Prilagodbe slijede nakon - podmetanja kako bi se ispravili zazori, ponovno-profiliranje površina za oblikovanje radi kompenzacije povratnog povrata, podešavanje vremena na-komponentama s oprugom. Ovaj iterativni ciklus može potrajati dva ili tri kruga za jednostavne alate ili desetak iteracija za složene prilagođene metalne matrice za utiskivanje s hrpama uskih tolerancija i višestrukim stanicama za oblikovanje.
Prva-provjera članka zatvara petlju. Dijelovi iz odobrenog probnog rada mjere se na CMM-u (stroj za koordinatno mjerenje) prema punom GD&T crtežu. Svaka dimenzija, pozicija i tolerancija profila se provjeravaju i dokumentiraju. Tek kada izvješće o inspekciji potvrdi sukladnost, matrica zaslužuje puštanje u proizvodnju.
Ovaj -to- tijek rada - od izvedivosti do prvog članka - ono je što razlikuje profesionalnu proizvodnju kalupa od radionica koje jednostavno režu čelik i nadaju se najboljem. Dobavljači poputYICHENstrukturirajte svoj proces oko ovog cjelovitog životnog ciklusa: CAE simulacija za provjeru dizajna žigosanja prije nego što se posvetite tvrdom alatu, potpuna-kućna CNC i žičano EDM mogućnost za obradu kalupa i dokumentirana probna izvođenja s pregledom dimenzija prije otpreme. Takva vrsta integriranog tijeka rada je ono što bi proizvođači trebali očekivati kada nabavljaju prilagođene matrice za metalno žigosanje - to nije luksuz, to je osnovna kvalifikacija za partnera matrice koji rukuje proizvodnim-ključnim alatima.
Dobro-izveden tijek rada dizajna daje alat koji radi od prvog dana. Ali "prvi dan" samo je početak radnog vijeka matrice - i način na koji održavate taj alat tijekom sljedećih mjeseci i godina određuje hoće li vaši troškovi po-dijelu ostati predvidljivi ili će izmaknuti kontroli.
Strategije održavanja i uobičajeni načini kvara matrice
Metalni kalupi za utiskivanje ne kvare bez upozorenja. Degradiraju - u početku sporo, a zatim katastrofalno ako ih nitko ne gleda. Razlika između alata za matrice koji isporučuje milijune dosljednih dijelova i onog koji se sruši u-izvođenju obično se svodi na to prepoznaje li vaš tim rane signale i djeluje li prema strukturiranom planu održavanja. Reaktivno razmišljanje tipa "popravi kad se pokvari" je primamljivo, ali istraživanja dosljedno pokazuju da potpuno reaktivan pristup košta 25-30% više od proaktivne preventivne strategije ako uzmete u obzir hitne radove, žurno naručene dijelove i gubitak proizvodnje.
Trošak održavanja uvijek je manji od troška neplaniranog zastoja. Svaki dolar odgođenog preventivnog održavanja može izazvati četiri dolara buduće zamjene kapitala.
Uobičajeni načini kvara matrice i glavni uzroci
Pet načina kvara odgovorno je za veliku većinu problema alatne matrice u proizvodnom štancanju. Prepoznavanje svakog po vizualnom potpisu - i razumijevanje temeljnog uzroka iza toga - prvi je korak prema eliminaciji, a ne ponavljanju.
- Rezanje rubova- mali lomljivi komadići odvajaju se od rubova gumba za bušenje ili matricu, ostavljajući nazubljeni profil. Temeljni uzroci uključuju pretijesne zazore za materijal, tvrde uključke u limu ili alatni čelik za kalupe koji je očvrsnut iznad svoje granice žilavosti za primjenu. Znakovi upozorenja: nedosljedna visina srha, sitne metalne čestice u žlijebu za otpad i lokalizirane grube točke na reznim rubovima.
- Galling (trošenje ljepila)- materijal iz obratka zavaruje se mikroskopski na površinu matrice pod pritiskom, zatim se otkida, ostavljajući grube razmazane mrlje i nakupljene-naslage. To se događa kada podmazivanje ne uspije, premazi se istroše ili postoji kemijski afinitet između materijala alata i obratka. Znakovi upozorenja: ogrebotine na oblikovanim dijelovima, povećanje sile oblikovanja i vidljivo nakupljanje materijala na radijusima proboja ili matrice.
- Neusklađenost zbog istrošenih vodilica- dok klinovi za vođenje i čahure razvijaju zračnost tijekom milijuna ciklusa, gornja i donja polovica se pomiču bočno. Čak i 0,001 inča zanošenja proizvodi nejednak zazor, jedno-strane neravnine i ubrzano trošenje na uskoj strani. Znakovi upozorenja: neravnine koje se pojavljuju samo na jednoj strani, neujednačen oblik čepa i sve teže tijekom postavljanja matrice.
- Pukotine od zamora- ponovljeni ciklusi naprezanja na oštrim kutovima, uskim radijusima ili površinskim pukotinama na kraju stvaraju jezgre pukotina koje se šire kroz alate za matrice pod stalnim opterećenjem. Znakovi upozorenja: pukotine vidljive pod povećanjem ili pregledom penetrantom, dimenzionalni pomak u oblikovanim elementima i neuobičajena buka tijekom rada preše.
- Lom udarca- potpuni kvar probijača, obično zbog prekomjerne tonaže,-opterećenja izvan središta ili izvlačenja čepa pri čemu se izrezani čep nosi prema gore i udvostručuje debljinu materijala pri sljedećem udarcu. Znakovi upozorenja: rastuća struja opterećenja preše, čepovi koji ne padaju čisto i udarci koji pokazuju tragove savijanja ili zamora površine tijekom pregleda.
Svaki od ovih načina ima zajedničku nit: počinju malim i eskaliraju. Okrnjeni rub proizvodi prevelike neravnine, koje zaglavljuju skidač, što pogrešno uvlači traku, što preopterećuje sljedeću stanicu. Kaskadni kvarovi poput ovih ono su što manji zadatak održavanja pretvara u potpunu ponovnu izgradnju kalupa - i neplanirano zaustavljanje proizvodnje.
Planovi preventivnog održavanja i točke pregleda
Strukturirani intervali održavanja, prilagođeni obujmu proizvodnje i težini materijala, drže matrice za alate u sigurnom radnom razdoblju. Praktični ritam održavanja dijeli se na razine:
- Svaka smjena- očistite strugotine i čestice, provjerite mjesta podmazivanja, provjerite jesu li staze otpada slobodne i vizualno pregledajte ima li očitih pukotina ili dijelova koji nedostaju.
- Tjedni- izmjerite zazor vodilice i istrošenost klina lokatora, pregledajte ploče za skidanje i opruge i zabilježite bilo kakvo pomicanje dimenzija kako bi trendovi postali vidljivi prije nego što se izgube tolerancije.
- Mjesečni ili fiksni broj udaraca (100k-300k pogodaka)- brusite ili dotjerujte rezne rubove na temelju mjerenja visine srha, provjerite poravnanje matrice i ravnost ploče, dopunite ili zamijenite podmazivanje i kalibrirajte senzore za zaštitu matrice (detektori pogrešnog uvlačenja, senzori-ispadanja dijela, monitori preopterećenja).
- Veliki remont (na 70-80% očekivanog životnog vijeka)- potpuno rastavljanje, dimenzionalna revizija svih habajućih komponenti, zamjena vodilice i čahure ako je potrebno i ponovna-kvalifikacija prema izvornim specifikacijama.
Okidač za neplanirano održavanje ne bi trebao biti pokvaren alat - to bi trebali biti mjerljivi pokazatelji. Pratite visinu brusa, širinu-smične trake, kritične promjere otvora i krivulje snage pritiska. Kada SPC podaci pokažu da Cp/Cpk prelazi kontrolne pragove, zaustavite se i pregledajte radije nego nastavite s proizvodnjom dok se nešto ne pokvari. Stalni porast pritiska ili energije po hodu signalizira otupljenje oštrice ili povećano trenje - oba signaliziraju da je strojna obrada zastarjela.
Ponovno brušenje, popravak i planiranje zamjene
Svako ponovno brušenje uklanja materijal s radnih površina vaših alata za matrice, a svaka komponenta alatnog čelika ima konačnu količinu materijala na raspolaganju prije nego što dosegne svoju funkcionalnu granicu. Planiranje u skladu s ovom realnošću pretvara održavanje iz troška na koji reagirate u trošak koji kontrolirate.
Ukupni trošak vlasništva alata za matricu čini faktore u nekoliko varijabli izvan početne nabavne cijene:
- Početno ulaganje u alat- unaprijed trošak dizajna, obrade i kvalifikacije matrice
- Učestalost ponovnog brušenja- koliko često rezne rubove treba ponovno oštriti, zbog abrazivnosti materijala i količine proizvodnje
- Snimci između velikih obnova- očekivani broj pogodaka prije nego što komponente vodilice, opruge i habajuće ploče trebaju potpunu zamjenu
- Vrijeme zamjene- kada su kumulativna ponovna brušenja potrošila dovoljno materijala da matrica više ne može držati specifikacije, zahtijevajući nove umetke ili potpunu ponovnu izradu
Visoka-preciznost,dobro-dizajniran alat može imati veće početne troškove, ali često smanjuje dugoročan-TCOpovećanjem propusnosti, smanjenjem otpada i smanjenjem učestalosti održavanja. Matrica izrađena od vrhunskog alatnog čelika s odgovarajućim premazima može u početku koštati 30% više, ali trajati tri puta duže između ponovnog brušenja - čineći po-cijenu alata znatno nižom tijekom vijeka trajanja programa.
Praktičan pristup? Zakažite preventivne remonte na 70-80% očekivanog životnog vijeka umjesto da gurate do kvara. Pratite kumulativno ponovno mljevenje prema ukupnom dostupnom materijalu komponente. A kada matrica alata dosegne točku u kojoj svaki servisni interval daje manje dobrih dijelova od prethodnog, matematika daje prednost zamjeni umjesto kontinuiranom popravku. Predvidljivi troškovi održavanja svaki put nadmašuju hitne kapitalne zahtjeve.
Održavanje alata za matrice zdravim produljuje njihov produktivan život, ali dostupni alati i tehnike za izradu i praćenje matrica nastavljaju se razvijati -, a najnovija dostignuća mijenjaju ono što je moguće u pogledu dugovječnosti matrice i preciznosti dijelova koji izlaze iz preše.
Suvremeni napredak u tehnologiji štancanja
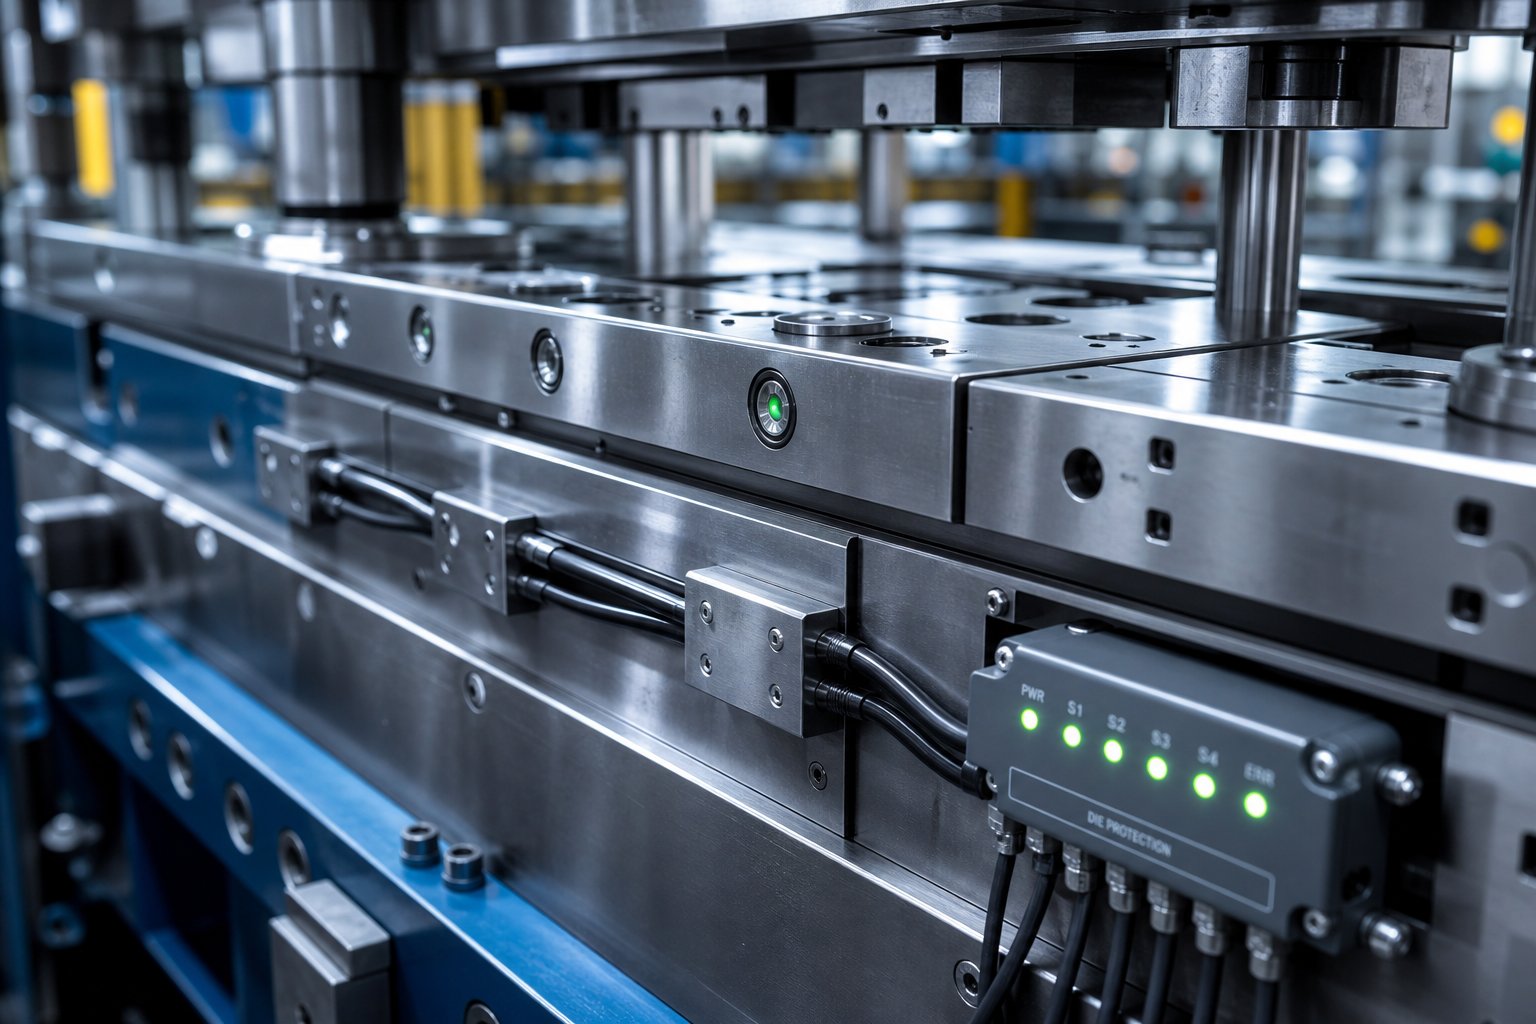
Tehnologija štancanja razvila se daleko od boljih čelika i strožih tolerancija strojne obrade. Najnovija generacija preciznih matrica integrira ugrađenu elektroniku, koristi metode proizvodnje posuđene iz zrakoplovstva i oslanja se na digitalnu simulaciju za predviđanje performansi prije nego što se izradi bilo koji fizički alat. Ovo nisu futuristički koncepti koji leže u istraživačkim laboratorijima - oni upravo sada preoblikuju proizvodni proces žigosanja kod-dobavljača automobilskih-prvih razina i velikih-proizvođača elektronike.
U-Die Sensing i-nadzoru procesa u stvarnom vremenu
Zamislite da pokrećete progresivnu matricu brzinom od 600 udaraca u minuti, a da ne znate je li svaki dio uredno izbačen ili je li traka stvarno napredovala u ispravnom koraku. To je stvarnost bez in-die sensinga - i to je recept za katastrofalnu štetu. Suvremeni alati stupnja integriraju senzore izravno u sklop matrice za otkrivanje problema unutar jednog ciklusa hoda, isključujući prešu prije nego što se pogrešno uvlačenje pretvori u račun za popravak od 50.000 USD.
Kategorije senzora koje su najvažnije u proizvodnom žigosanju:
- Induktivni senzori blizine za nadzor hrane- otkriti položaj bloka-opterećenog oprugom gurnutog na svoju konačnu lokaciju trakom na kraju-do-dovoda. Ako se traka ne pomakne do kraja, izlaz senzora se mijenja i preša se zaustavlja prije sljedećeg poteza.Eagle Bend Proizvodnja, odjel Magna Cosme koji obrađuje 104.000 tona čelika godišnje, koristi ovaj pristup u 500+ kalupima kao ne-osnovu o kojoj se ne može pregovarati za zaštitu od pogrešaka.
- Reflektivni fotoelektrični senzori za izbacivanje dijelova- potvrdite da je gotova figura izbacila kockicu prije zatvaranja sljedećeg udarca. Lažni signali iz uljne magle za utiskivanje poznati su način kvara, stoga kvalificirani senzorski programi testiraju pouzdanost detekcije u uljnim okruženjima prije instalacije.
- Praćenje-položaja kamere- induktivni senzori provjeravaju jesu li ekscentri za oblikovanje potpuno ispruženi i potpuno vraćeni. Zaglavljeni brijeg koji se ne uvuče stvara stanje smetnje koje uništava brijeg i dio matrice u sljedećem ciklusu.
- Praćenje sile (mjerne ćelije i mjerači naprezanja)- mjeri-tonažu u stvarnom vremenu tijekom cijelog zaveslaja. Iznenadni šiljak signalizira povlačenje metka, dupli materijal ili slomljeni udarac. Postupni porast tijekom tjedana ukazuje na progresivno otupljivanje rubova - vrijedne podatke o prediktivnom održavanju.
- Senzori akustične emisije- otkriti visoko{1}}zvučne potpise povezane s nastankom pukotina u komponentama matrice. Ovi senzori hvataju kvarove uslijed zamora u njihovim najranijim fazama, mnogo prije nego što se pukotina proširi dovoljno daleko da uzrokuje lom.
Zaštita senzora jednako je važna kao i odabir senzora. Kabeli provučeni kroz strojno obrađene kanale i prekriveni zaštitnim pločama izdržavaju vibracije i udarce utiskivanja velikom-brzinom. Centraliziranje svih ožičenja senzora u jedan robusni konektor - vojni-okrugli ili pravokutni - osigurava ponovljivo spajanje tijekom izmjene matrice i eliminira kvarove-labave žice. Princip je jednostavan: senzor koji je uništen ili odspojen daje nultu vrijednost, tako da se o disciplini instalacije ne- može raspravljati.
Brzo-štancanje i njegov utjecaj na dizajn matrice
Pokretanje kocke pri 1200 udaraca u minuti uvodi fiziku koja jednostavno nije bitna pri 200 SPM. Proces proizvodnje metalnog žigosanja pri povišenim brzinama zahtijeva dizajn matrice koji uzima u obzir:
- Povećane dinamičke sile- inercija klizača za prešu, mase trake i komponenti alata dodaju silu izvan statičkog opterećenja rezanja ili oblikovanja. Cipele matrice i sustavi vodilica moraju biti čvršći kako bi se oduprli otklonu pri udarnim stopama mjerenim u milisekundama.
- Toplinska ekspanzija- trenje između površina trake i kalupa stvara toplinu koja se akumulira tijekom kontinuirane proizvodnje. Pri velikoj brzini, komponente matrice mogu narasti za nekoliko tisućinki inča u kritičnim dimenzijama, mijenjajući zazore i degradirajući kvalitetu dijelova. Precizni kalupi za-brzi rad često uključuju kanale za rashladno sredstvo ili su dizajnirani s izračunatim dopuštenjima za toplinski rast.
- Osjetljivost obrada-na brzine deformacije- mnogi se metali ponašaju drugačije pri visokim brzinama deformacije. Granica razvlačenja se učinkovito povećava, duktilnost se može smanjiti, a karakteristike opružnog povrata se pomiču. Kompenzacija kalupa za ove učinke mora biti ugrađena u geometriju oblikovanja od samog početka.
- Zadržavanje i izbacivanje puža- pri velikoj brzini, efekti vakuuma i površinska napetost ulja postaju značajne sile koje djeluju na slijepe čepove. Ako se čepovi ne izbace čisto, gomilaju se u šupljini matrice ili ih nosi udarac - oba scenarija koja oštećuju alat unutar jednog ili dva poteza.
Automobilski postupak metalnog žigosanja stalno pomiče te granice. Konektori, nosači i strukturalna pojačanja za platforme vozila rade u milijunima, a svaki djelić sekunde je izdvojen iz spojeva vremena ciklusa u godišnjim količinama. Dizajneri matrica koji opslužuju ovo tržište ugrađuju rješenja - vakuumsko izbacivanje metka, pozitivne igle, poboljšanu isporuku podmazivanja i značajke upravljanja toplinom - koje ne bi bile potrebne pri umjerenim brzinama.
Napredne metode proizvodnje za izradu kalupa
Tehnike utiskivanja metala koje se koriste za izradu dijelova jednako su dobre kao i tehnike koje se koriste za izradu samih matrica. Nekoliko naprednih proizvodnih metoda redefinira ono što je moguće u konstrukciji kalupa:
- Tvrdo glodanje- CNC obrada potpuno očvrslog alatnog čelika (55-65 HRC) korištenjem keramičkih ili CBN obloženih čeonih glodala. Ovo smanjuje ili eliminira potrebu za odvojenim operacijama brušenja nakon toplinske obrade, sažimajući vrijeme isporuke uz postizanje završne obrade površine ispod 16 Ra. Tvrdo glodanje također omogućuje složene 3D konture na površinama za oblikovanje koje bi bilo nepraktično brusiti.
- Mikro-EDM- obrada električnim pražnjenjem smanjena za proizvodnju značajki od samo 0,001 inča. Korisno za ultra-probijanje bušilica, minijaturne gumbe za utiskivanje elektronike i značajke zamršenih detalja koje konvencionalni žičani EDM ne može dosegnuti.
- 5-osna CNC obrada- omogućuje rezaču pristup izratku iz gotovo bilo kojeg kuta, proizvodeći složene udubljenja, složene-kutne površine i oblikovane geometrije oblikovanja u jednoj postavci. Ovo eliminira promjene učvršćenja i kumulativnu pogrešku pozicioniranja koja dolazi s njima.
- Aditivna proizvodnja za konformno hlađenje- možda najznačajnija nova sposobnost za oblikovanje kalupa. Tradicionalni izbušeni rashladni kanali slijede ravne linije koje se rijetko podudaraju s konturom površine matrice. Metode aditiva poput selektivnog laserskog taljenja (SLM) ili laserskog taloženja metala (LMD) grade rashladne kanale koji slijede točnu geometriju radne površine.Istraživanje aditivno proizvedenih matrica za vruće žigosanjepokazuje da konformni rashladni kanali s optimiziranom rešetkastom strukturom mogu smanjiti vrijeme zadržavanja do 45% dok isporučuju homogeniju raspodjelu temperature - izravno prevodeći u veću propusnost i bolja svojstva dijelova.
Aditivna proizvodnja također uvodi mogućnost integracije rešetkastih struktura u tijela kalupa. Ove porozne unutarnje geometrije smanjuju toplinsku masu, omogućujući matrici da se brže hladi između ciklusa i održava niže radne temperature tijekom kontinuirane proizvodnje. Kompromisom između strukturalnog integriteta i učinkovitosti hlađenja upravlja se pomoću-optimizacije vođene simulacijom - prilagođavanjem gustoće rešetke, promjera kanala i udaljenosti od radne površine kako bi se pronašao dizajn koji maksimizira performanse kaljenja bez prekoračenja ograničenja naprezanja.
U pozadini svih ovih hardverskih napredaka je koncept digitalnog blizanca: virtualni model matrice koji odražava fizičku geometriju alata, svojstva materijala i radne uvjete. Inženjeri digitalno simuliraju milijune ciklusa prešanja, identificiraju uzorke trošenja, predviđaju toplinsko ponašanje i optimiziraju intervale održavanja prije nego što se posvete skupim fizičkim ispitivanjima. U kombinaciji s-podacima senzora u stvarnom vremenu koji se vraćaju u model, proizvodni proces žigosanja sve više postaje sustav zatvorene-petlje u kojem digitalni pandan matrice kontinuirano poboljšava predviđanja na temelju stvarne izvedbe proizvodnje.
Ove tehnologije nisu jednako dostupne svakoj trgovini. Znatna su kapitalna ulaganja u dodatnu opremu, platforme s 5-osima i softver za simulaciju. Ta stvarnost čini odabir dobavljača još kritičnijim - sposobnosti koje vaš partner u matrici donosi na stol izravno određuju koja od ovih poboljšanja vaš alat može iskoristiti.
Kako procijeniti i odabrati prilagođenog partnera za štancanje
Napredna tehnologija kalupa donosi vrijednost samo ako dobavljač iza nje ima inženjersku dubinu, opremu i procesnu disciplinu za dosljedno izvođenje. Nabavka prilagođenih matrica za utiskivanje sistemska je odluka - a ne jednostavna narudžbenica za strojno obrađen čelik. Proizvođači matrica za žigosanje koje ocjenjujete dramatično će se razlikovati u onome što zapravo kontroliraju-kuće u odnosu na ono što povjeravaju vanjskim suradnicima, a ta razlika oblikuje sve, od vremena isporuke do kvalitete prvog-artikala.
Ključne sposobnosti za procjenu kod dobavljača kalupa
Što odvaja kvalificirane proizvođače kalupa od trgovina koje jednostavno režu metal? Potražite ove sposobnosti kao ne-osnovne zahtjeve o kojima se ne može pregovarati kada ocjenjujete bilo kojeg proizvođača matrica za metalno žigosanje:
- YICHEN- proizvođač matrica za utiskivanje s punim-životnim ciklusom koji nudi analizu izvedivosti, CAE simulaciju,-kućnu CNC obradu i žičanu EDM, dokumentirana probna izvođenja i CMM inspekciju pod jednim krovom. Njihov tijek rada pokriva cijeli put od početnog koncepta do proizvodnje-gotove prilagođene isporuke kalupa, što ih čini jakim konkurentom proizvođačima koji traže integriranog partnera, a ne dobavljača po komadu.
- Mogućnost vlastite- CAE simulacije- dobavljači koji pokreću simulacije oblikovanja prije rezanja čelika smanjuju broj ponavljanja testiranja za 30-50%, digitalno hvatajući probleme sa stanjivanjem, boranjem i povratnim povratom. Pitajte je li simulacija standardna praksa ili dodatna usluga.
- Potpuni kapacitet CNC strojne obrade i EDM žice- Alati za izradu matrica poput 5-osnih obradnih centara, žičane elektroerozije za ojačane profile i precizne površinske brusilice trebali bi postojati na licu mjesta. Vanjska strojna obrada povećava vrijeme isporuke, komunikacijske nedostatke i rizik slaganja tolerancije.
- Klimatski-kontrolirana inspekcija s CMM opremom- provjera dimenzija na koordinatnom mjernom stroju u -okruženju stabilnog temperature jedini je način da se pouzdano potvrdi usklađenost s GD&T. Tražite da vidite najnovija izvješća o prvim-člancima.
- Spremnost na ponavljanje tijekom probnih vožnji- kvalificirani dobavljač ne predaje kockicu nakon jednog pogotka. Oni pokreću materijal, mjere rezultate, prilagođavaju i ponavljaju sve dok alat ne zadovolji specifikaciju. Ova iterativna predanost je ono što odvaja prilagođene metalne žigove za žigove partnera od robnih trgovina.
- Iskustvo-specifično za industriju- žigosanje automobila, elektronike i uređaja nameće različite materijalne izazove, granice tolerancije i standarde kvalifikacije (certifikati poput ISO 9001 i IATF 16949 signaliziraju spremnost za regulirana tržišta). Potvrdite da je dobavljač proizveo alate za vaš specifični sektor.
- Inženjerska transparentnost- trebali biste dobiti recenzije izgleda trake, izvješća o simulaciji i dizajn-za-povratne informacije o proizvodnosti tijekom cijelog procesa, a ne samo gotov alat bez popratne dokumentacije.
Pitanja koja trebate postaviti prije podnošenja Zahtjeva za ponudu
Prije nego što pošaljete nacrte bilo kojem proizvođaču matrica za žigosanje, dobijte jasne odgovore o ovim točkama:
- Koje CAD/CAM i simulacijske platforme koristite i hoću li primati izvješća o simulaciji tijekom projektiranja?
- Koje su vrste alatnog čelika i premazi standardni i što pokreće preporuku za karbid?
- Koliko je probnih ponavljanja uključeno prije nego što se naplate dodatne naknade?
- Koliki je vaš dokumentirani očekivani životni vijek matrice za slične primjene - hodova između ponovnog brušenja i ukupni očekivani životni vijek?
- Pružate li stalnu podršku proizvodnji, usluge ponovnog brušenja ili pakete rezervnih komponenti nakon isporuke?
- Koja se marka tiska i specifikacije koriste za isprobavanje i odgovaraju li mojoj proizvodnoj opremi?
Ova pitanja otkrivaju obuhvaća li dobavljač doista cijeli životni ciklus - od izvedivosti do proizvodne podrške - ili je prvenstveno radionica za strojnu obradu koja izrađuje alate za izradu kalupa bez dubljeg inženjerskog angažmana. Usklađivanje dugoročnog-partnerstva jednako je važno kao i početna cijena ponude, jer prilagođena matrica-niže cijene koja zahtijeva mjesece prerade briše sve uštede unaprijed.
Prelazak s istraživanja na RFQ-Razgovor spreman
Sada ste pokrili kako funkcionira matrica za prešanje, što se nalazi unutar nje, kako materijali i usklađenost preše utječu na izvedbu i kakvo održavanje održava rad. To vas znanje stavlja u snažniju poziciju da ocjenjujete dobavljače na temelju sadržaja, a ne prodajnih prijedloga.
Sljedeći korak je jednostavan: odnesite svoje crteže dijelova, projekcije volumena i specifikacije materijala kvalificiranom partneru i započnite razgovor o izvedivosti.YICHEN tim za štancanjeje strukturiran oko točno ovog tijeka rada - premještajući proizvođače iz rane-faze istraživanja u RFQ-gotova prilagođena rješenja za štancanje koja pokrivaju simulaciju, strojnu obradu, probne radove i inspekciju dimenzija. Ako vaš projekt treba alat-spreman za proizvodnju uz punu inženjersku podršku, javite se sa svojim zahtjevima i započnite raspravu o izvedivosti.
Često postavljana pitanja o matricama za tiskanje
1. Što je matrica za tiskanje i kako radi?
Matrica za utiskivanje precizni je-strojni sklop alata koji se sastoji od gornje i donje polovice koje se postavljaju unutar preše za utiskivanje. Kada klin za prešu spoji dvije polovice pod velikom silom, komponente od kaljenog čelika - probijaju, kalupne ploče i površine za oblikovanje - režu, savijaju, izvlače ili oblikuju ravni lim u gotove dijelove. Matrica određuje geometriju dijela i točnost dimenzija, dok preša jednostavno osigurava silu i gibanje. Tolerancije od čak 0,0002 inča moguće su postići kvalitetnim alatom. Za proizvođače kojima su potrebna prilagođena rješenja za štancanje, dobavljači kao što je YICHEN (https://www.yichen-group.com/stamping-die/) nude cjelovite tijekove rada od analize izvedivosti i CAE simulacije do strojne obrade, probnih vožnji i inspekcije dimenzija.
2. Koje su glavne vrste matrica za žigosanje i kada se svaka od njih treba koristiti?
Pet glavnih tipova su kalupi s jednom-stanicom, složeni kalupi, kombinirani kalupi, progresivni kalupi i prijenosni kalupi. Matrice s jednom-stanicom obavljaju jednu operaciju po potezu i odgovaraju prototipovima ili malim-serijama ispod 50 000 dijelova godišnje. Složeni kalupi izvode više operacija rezanja u jednom potezu za ravne dijelove s više-značajki pri srednjem do velikom volumenu. Progresivne matrice obrađuju složene dijelove s više-značajki vrlo velikom brzinom pomicanjem trake kroz više stanica - idealno za količine veće od 100 000 dijelova godišnje. Matrice za prijenos služe za velike ili duboko-izvučene dijelove koji ne mogu ostati pričvršćeni za noseću traku. Odabir ovisi o godišnjem volumenu, složenosti dijelova, vrsti materijala i zahtjevima tolerancije.
3. Kako izračunavate tonažu potrebnu za matricu za žigosanje?
Standardna formula za silu rezanja je P=L xtx S, gdje je P sila rezanja, L je ukupni opseg rezanja u inčima, t je debljina materijala u inčima, a S je čvrstoća na smicanje materijala u PSI. Za progresivne matrice s više stanica, izračunajte silu za svaki proboj zasebno i zbrojite ih za ukupno trenutno opterećenje. Zapanjujuća duljina probijanja smanjuje vršno opterećenje raspodjelom kontakta tijekom vremena. Operacije oblikovanja i crtanja dodaju vlastite zahtjeve za tonažom povrh sila rezanja. Uvijek dodajte 10-20% sigurnosne margine iznad izračunate ukupne vrijednosti i provjerite da snaga preše premašuje ovu vrijednost na stvarnoj radnoj visini gdje je sila najveća.
4. Koji je alatni čelik najbolji za kalupe za štancanje?
Najbolji alatni čelik ovisi o primjeni. D2 (54-61 HRC) nudi iznimnu otpornost na trošenje za veliko-probijanje i bušenje ugljičnog čelika. A2 (57-62 HRC) uravnotežuje otpornost na habanje i žilavost, što ga čini svestranim za srednje-kovanje kovanja, obrezivanje i velike matrice za izrez. S7 (48-58 HRC) pruža maksimalnu žilavost za savijanje i oblikovanje kalupa koji apsorbiraju udarna opterećenja. M2 brzo-čelik (60-65 HRC) podnosi scenarije ekstremnog trošenja s abrazivnim materijalima. Karbidni umetci pružaju 500-1000% veću otpornost na habanje od alatnih čelika, ali su krti i skupi, najbolje rezervirani za aplikacije s ultra velikim volumenom ili abrazivnih materijala gdje smanjenje vremena zastoja opravdava ulaganje.
5. Koliko često treba održavati matrice za žigosanje kako bi se spriječio kvar?
Strukturirani raspored preventivnog održavanja radi na više razina: svaka smjena (čišćenje, provjere podmazivanja, vizualni pregled), tjedni (mjerenje zazora vodilice, pregled skidača i opruge, bilježenje pomaka dimenzija), mjesečno ili po 100k-300k poteza (ponovno brušenje oštrice na temelju visine srha, provjera poravnanja, kalibracija senzora) i veliki remont na 70-80% očekivane matrice životni vijek (potpuno rastavljanje, revizija dimenzija, zamjena komponenti vodilice). Praćenje visine srha, krivulja snage tiska i SPC podataka daje objektivne okidače za neplanirano održavanje. Potpuno reaktivan pristup obično košta 25-30% više od proaktivnog preventivnog održavanja kada se uzme u obzir hitan rad, žurba dijelova i izgubljeno vrijeme proizvodnje.


