


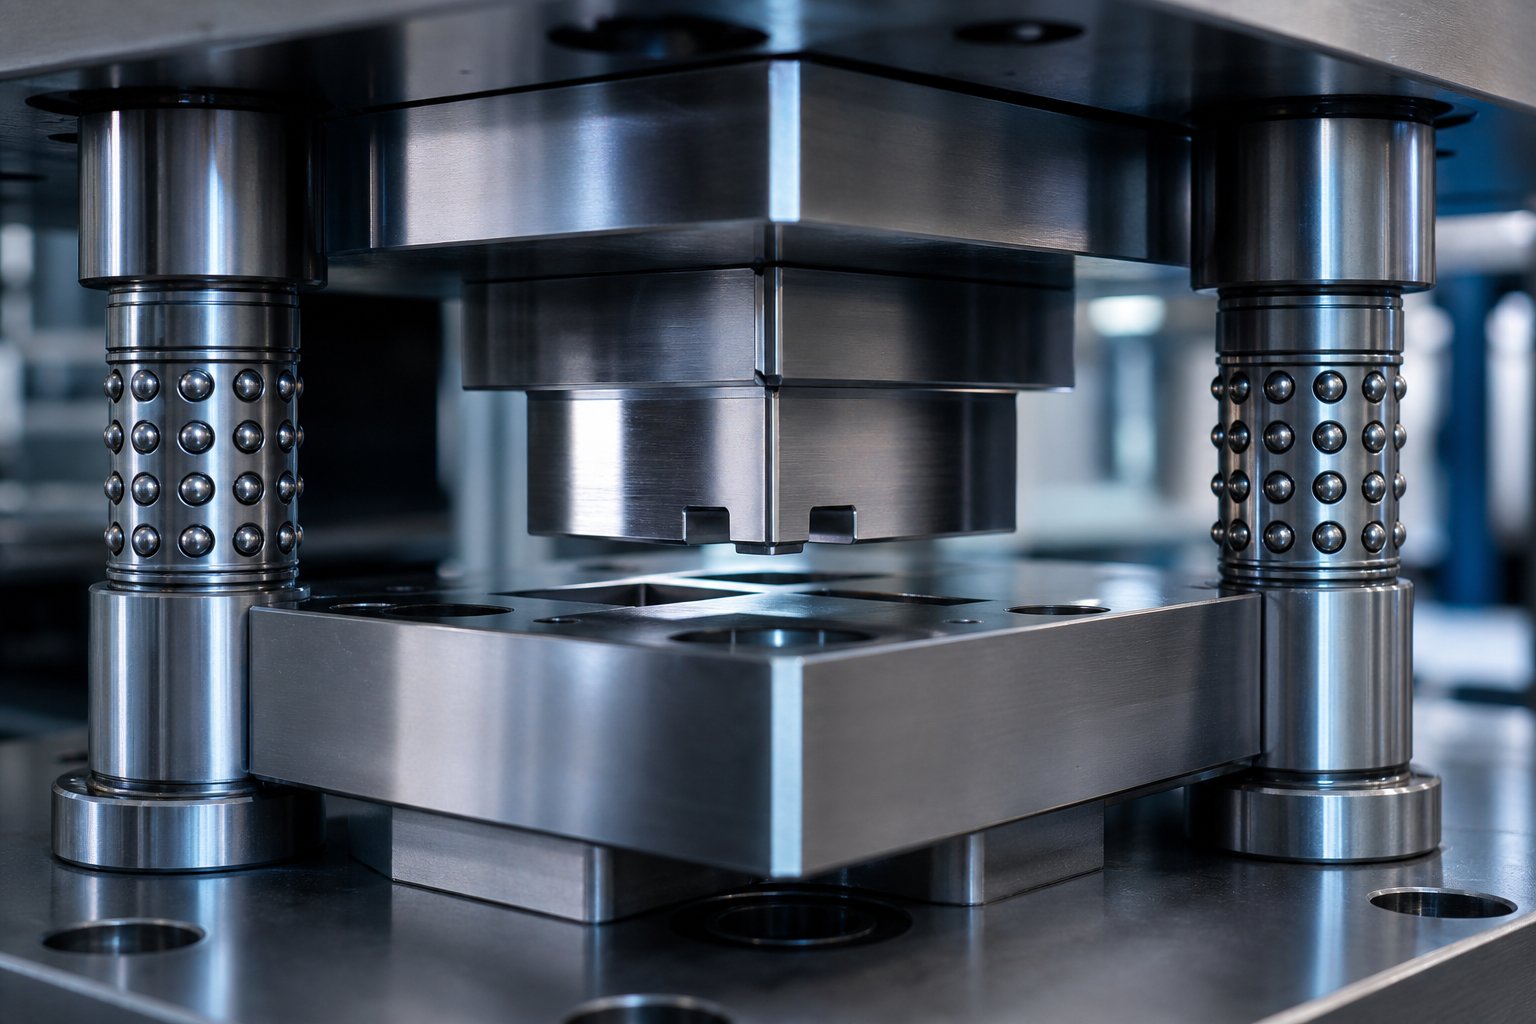
Što su matrice za precizno utiskivanje i zašto su važne
A matrica za precizno žigosanjeje prilagođen-projektiran alat koji se koristi u preši za rezanje, oblikovanje ili oblikovanje limova u visoko{1}}precizne dijelove uz održavanje tolerancija užih od ±0,05 mm kroz milijune proizvodnih ciklusa. Za razliku od općeg alata za štancanje dizajniranog za labavije dimenzionalne zahtjeve, ovi matrice zahtijevaju manje razmake od -do-matrice, superiorne alatne čelike i napredne sustave vođenja za pružanje ponovljive točnosti pri brzini proizvodnje.
Definiranje matrica za precizno utiskivanje
Zamislite alat koji mora reproducirati istu geometriju dijela, unutar mikrona odstupanja, bilo da se radi o štancanju dijela broj jedan ili dijela broj jedan milijun. To je glavni izazov koji rješavaju matrice za precizno utiskivanje. Matrica se sastoji od dvije spojene polovice: udarca koji se pomiče i bloka matrice koji ostaje nepomičan. Kada se lim uvlači između njih, probijač primjenjuje silu da oblikuje ili izreže materijal u određeni oblik. Ono što ovaj alat podiže od standardnog do preciznog je inženjering iza svake značajke površine, zazora i poravnanja.
Zahtjevi za toleranciju precizne matrice obično se kreću od ±0,01 mm do ±0,05 mm, ovisno o primjeni. Postizanje ove razine točnosti nije problem jedne-varijable. To je ishod-inženjeringa sustava u kojem su dizajn matrice, izbor preše, izbor materijala i strategija održavanja međusobno povezani. Greška u bilo kojem elementu degradira performanse cijelog sustava, bez obzira na to koliko su drugi elementi dobro izvedeni.
Zašto je preciznost važna kod -štancanja velikog volumena
Kada proizvodite stotine tisuća dijelova, čak i mali dimenzionalni pomak stvara probleme sa slaganjem. Neravnina koja naraste za 0,02 mm tijekom proizvodne serije može se činiti bezopasnom u izolaciji, ali nizvodno uzrokuje smetnje pri sklapanju, kvarove konektora ili--odbacivanje specifikacija pri dolaznoj inspekciji. Cijene otpada rastu. Zastoji na linijama se umnožavaju. Troškovi eskaliraju na načine koji daleko premašuju izvorno ulaganje u alate.
Preciznost na razini matrice nije luksuzna specifikacija. To je temelj koji se ulijeva u pouzdanost proizvoda, dosljednost sklapanja i ukupne troškove proizvodnje za svaki dio koji matrica proizvodi.
To je razlog zašto se alati za žigosanje visoke točnosti ne mogu ocijeniti samo po cijeni matrice. Pravo pitanje je može li matrica održati ciljne tolerancije tijekom predviđenog vijeka proizvodnje, a to ovisi o tome koliko dobro svaki element sustava radi zajedno. Vrsta kalupa, stupanj materijala, sposobnost preše i protokol održavanja igraju ulogu u tom odgovoru.
Precizni u odnosu na standardne matrice za utiskivanje
Dakle, što točno čini matricu "preciznom" umjesto "standardnom"? Odgovor nije jedna specifikacija ili marketinška oznaka. To je niz namjernih inženjerskih odluka koje se protežu kroz cijeli alat, od odabira materijala do završne obrade površine do sustava navođenja koji drže sve u ravnini. Razumijevanje ovih razlika pomaže vam da izbjegnete dvije skupe pogreške: pretjerano-određivanje alata za dijelove koji ga ne trebaju ili nedovoljno-određivanje za dijelove koji trebaju.
Rasponi tolerancija i standardi ponovljivosti
Najvidljivija razlika je sposobnost tolerancije. Standardni kalupi za utiskivanje obično rade unutar raspona tolerancije od ±0,1 mm do ±0,5 mm, što pokriva širok raspon-primjena opće namjene kao što su nosači, kućišta i konstrukcijski hardver. Nasuprot tome, matrice za precizno žigosanje imaju ciljane tolerancije±0,01 mm do ±0,05 mm, s nekim ultra-preciznim aplikacijama koje guraju ispod ±0,01 mm za mikro-konektore i medicinske komponente.
Ali ovdje postoji nijansa koju propušta sama usporedba tolerancije matrice za štancanje: prava razlika nije tolerancija na prvom dijelu nakon tiska. To je ponovljivost preko volumena proizvodnje. Standardna matrica mogla bi pogoditi tijesnu dimenziju u svojih prvih sto udaraca, samo da bi se povukla kako se trošenje nakuplja. Precizni alati projektirani su tako da zadrže svoje ciljne specifikacije kroz stotine tisuća ili milijune ciklusa jer je svaki element matrice, od vrste čelika do površinskog premaza, odabran da se odupre specifičnim mehanizmima trošenja koji uzrokuju pomicanje dimenzija.
Razlike u složenosti projektiranja i izrade
Strože tolerancije zahtijevaju stroži inženjering na svakoj razini matrice. Primijetit ćete nekoliko ključnih razlika kada uspoređujete zahtjeve za preciznim razmakom i konstrukcijom sa standardnim alatima:
- Punch{0}}to-razmaci:Precizni matrice koriste zazore od samo 3-5% debljine materijala, nasuprot 8-12% ili više za standardne matrice. Ovaj uži razmak proizvodi čistije rezne rubove i dosljednije dimenzije dijelova, ali također zahtijeva komponente više kvalitete koje mogu održati taj razmak pod opterećenjem.
- Vrste alatnog čelika:Standardne matrice često koriste uobičajene alatne čelike poput Cr12MoV ili osnovne D2 varijante. Precizni matrice napreduju do visokih-ocjena performansi kao što suDC53, SKD11 ili čelici za metalurgiju prahakoji nude vrhunsku žilavost, otpornost na trošenje i dimenzionalnu stabilnost pod toplinskim ciklusima.
- Površinske obrade:Kritične površine na preciznim matricama su brušene i polirane do zrcalnih završetaka, čime se smanjuje-trošenje izazvano trenjem i sprječava prianjanje materijala (nagrizanje) koje bi inače s vremenom pogoršalo kvalitetu dijela.
- Sustavi za navođenje:Standardne matrice mogu se oslanjati na osnovne stupove vodilice i čahure. Precizni alati uključuju sustave vodilica s kugličnim-ležajevima, precizne mehanizme za poravnanje i pilotske igle koje održavaju točnost položaja unutar mikrona, potez za udarom.
- Proizvodni procesi:Precizni matrice zahtijevaju žičanu EDM za zamršene profile probijanja i matrica, precizno brušenje za osnovne površine i strože protokole inspekcije. Probijači i matrice često se režu na ±0,001 mm tijekom proizvodnje.
Ove razlike nisu neovisne nadogradnje. Oni funkcioniraju kao sustav: uži zazor ima prednost samo ako sustav za navođenje održava poravnanje, a sustav za navođenje održava točnost samo ako je alatni čelik otporan na trošenje. Uklonite jednu kariku i precizni lanac će puknuti.
Kada su standardne matrice dovoljne
Precizni alat nije uvijek pravi odgovor. Pošten inženjering znači prepoznati kada standardne matrice savršeno dobro služe aplikaciji i kada bi trošenje više bilo gubitak, a ne ulaganje. Standardni alati obično su dovoljni u ovim scenarijima:
- Veliki strukturni dijelovi s velikim tolerancijama:Nosači, kućišta i ploče gdje je prihvatljivo ±0,1 mm ili manje rijetko opravdavaju trošak precizne matrice.
- Mala{0}}izrada prototipova:Kada je godišnja proizvodnja ispod 20 000 dijelova, a dizajn se još uvijek može mijenjati, jednostavniji alati ili čak žičani EDM blankovi imaju više ekonomskog smisla.
- Ne{0}}kritične kozmetičke primjene:Dijelovi čija prilagodba i funkcija nisu uvjetovani-tolerancijom, poput ukrasnih poklopaca ili-komponenti koje se ne slažu.
Odluka se svodi na usklađivanje ulaganja u alat sa zahtjevima dijelova. Pre-tolerancija dijelova koji to ne trebaju dovodi do nepotrebnih troškova u svakoj fazi proizvodnje i održavanja matrice.
| Dimenzija | Standardne matrice za utiskivanje | Matrice za precizno utiskivanje |
|---|---|---|
| Tipične tolerancije | ±0,1 mm do ±0,5 mm | ±0,01 mm do ±0,05 mm |
| Die Materijali | Uobičajeni alatni čelici (Cr12MoV, osnovni D2) | Čelici-visokih performansi (DC53, SKD11, metalurgija praha, karbidni umetci) |
| Sustavi navođenja | Standardni vodilice i čahure | Vodilice-kugličnih ležajeva, precizni mehanizmi za poravnanje, pilotske igle |
| Površinska obrada | Standardno obrađeno | Precizno brušeno i polirano |
| Prikladnost obujma proizvodnje | Niska do umjerena glasnoća; jednostavne geometrije | Radovi velikog- volumena (100,000+ ciklusa); složeni, tolerancija-kritični dijelovi |
| Punch{0}}to-Razmak matrice | 8-12% debljine materijala | 3-5% debljine materijala |
| Relativni trošak | Niže početno ulaganje | Veći početni trošak; niža cijena po-dijelu u količini zbog smanjenog otpada i duljeg vijeka trajanja matrice |
Razgovor o troškovima standardnog naspram preciznog alata često se fokusira na početno ulaganje, ali trebao bi se usredotočiti na ukupnu cijenu po prihvatljivom dijelu tijekom životnog vijeka matrice. Precizna matrica koja košta dvostruko više, ali radi tri puta dulje s upola manjom stopom otpada pruža daleko bolju ekonomičnost za veliku-količinu, toleranciju-kritičnu proizvodnju. Pravo pitanje nije "koja matrica košta manje", već "koja matrica odgovara mojim zahtjevima za dijelove, volumenu i očekivanjima kvalitete." A dobar odgovor na to pitanje zahtijeva razumijevanje vrsta dostupnih preciznih matrica i kako među njima odabrati.
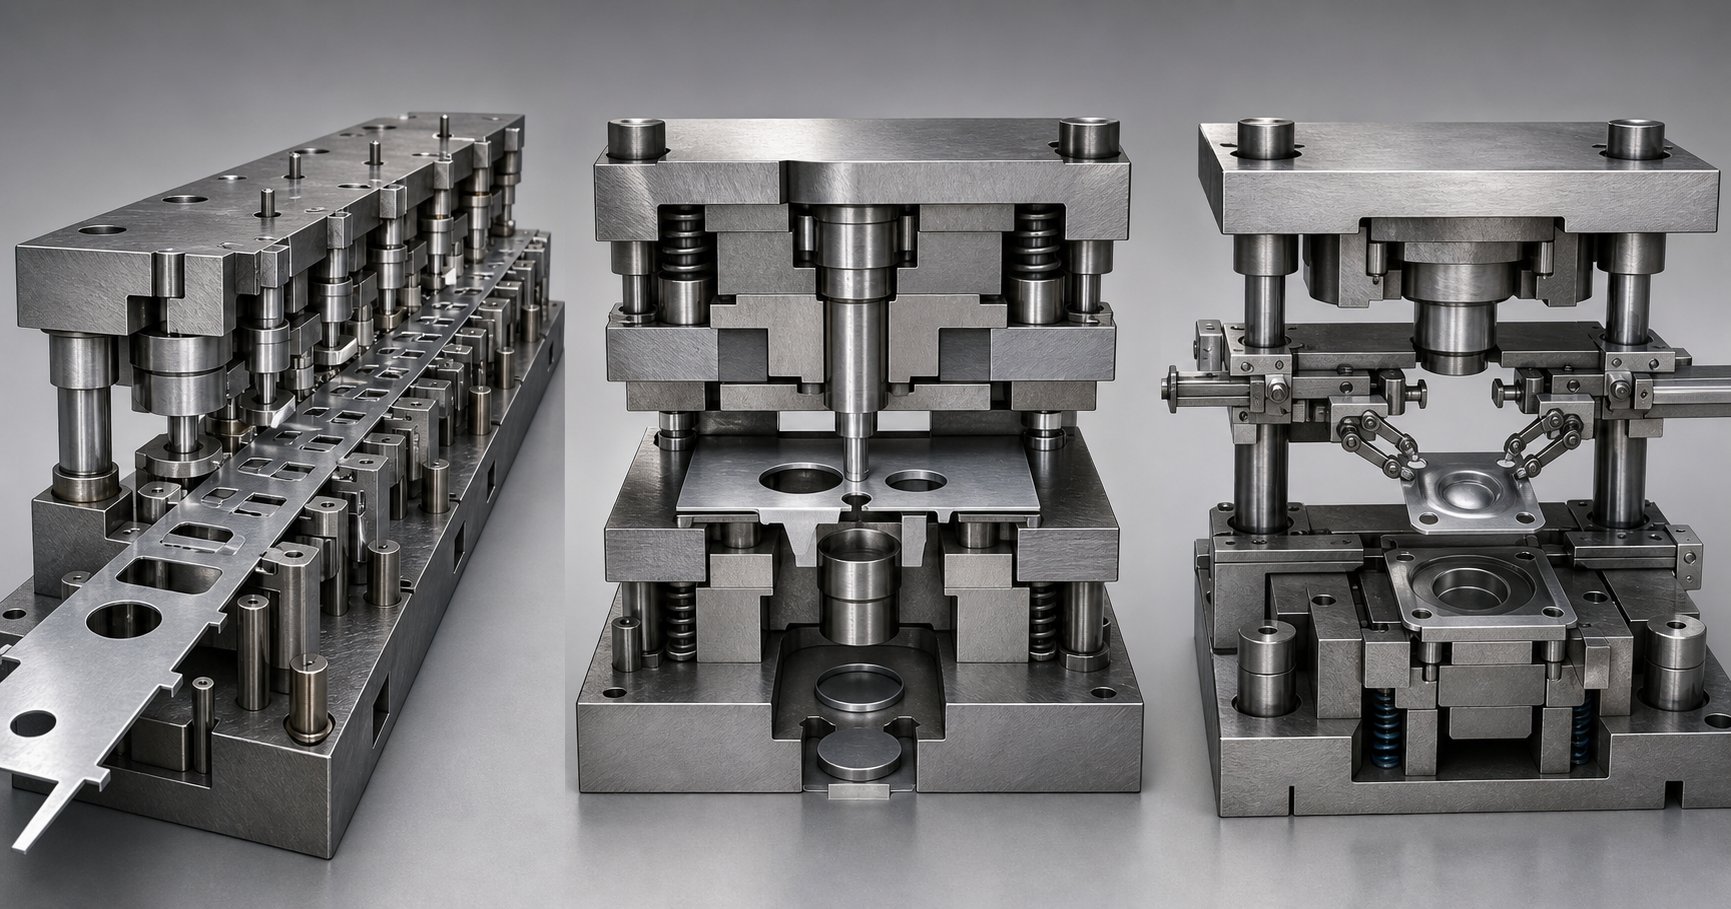
Vrste matrica za precizno utiskivanje i kako ih odabrati
Odabir pravog tipa matrice jednako je važan kao i odabir pravog opsega tolerancije. Dvije matrice izgrađene prema identičnim standardima preciznosti mogu dati znatno različite rezultate ako je jedna pogrešna arhitektura za geometriju dijela, obujam proizvodnje ili materijal. Izazov je u tome što većina smjernica o ovoj temi tretira vrste kockica kao izolirane kategorije, a ne opcije unutar okvira odlučivanja. Evo kako toj odluci pristupiti s inženjerskom disciplinom.
Progresivni matrice za-složene dijelove velikog volumena
Progresivna matrica je-alat s-postajama s trakom, gdje materijal u zavojnici napreduje kroz slijed operacija, a svaka stanica dodaje značajku: rez, savijanje, oblik, probijanje. Dok traka stigne do završne stanice, gotovi dio se odvaja od noseće trake. Ovakva arhitektura čini ga dominantnim izborom kao progresivne matrice za veliki volumen štancanja umjereno složenih dijelova.
Zašto se ističe u preciznim primjenama? Svaka stanica obrađuje jednu operaciju, što znači da se razmaci od probijanja-do-matrice i poravnanje mogu optimizirati neovisno za svaki rez ili oblik. Redoslijed stanica također omogućuje inženjerima upravljanje opružnim povratkom raspoređivanjem operacija oblikovanja u više koraka umjesto da se sve deformacije forsiraju u jednom potezu. Rezultat je stroža kontrola dimenzija na gotovom dijelu, čak i za geometrije koje bi bilo teško držati u jednoj operaciji.
Progresivne matrice mogu proizvoditi bilo gdjesedam ili osam dijelova u minuti do 1500 dijelova u minuti, i često rade bez nadzora nakon što su ispravno postavljeni. HVAC komponente kao što su mali nosači, rebra izmjenjivača topline i terminali konektora uobičajeni su primjeri primjene gdje progresivno žigosanje kombinira veliki volumen s ponovljivošću koju zahtijeva preciznost.
Kompromis: početni trošak alata veći je od jednostavnijih tipova matrica, a oštećenje jedne stanice zahtijeva uklanjanje cijelog kompleta matrica radi popravka. Progresivne matrice također zahtijevaju sustav dodavanja zavojnica i otvorenu{1}}prešu kako bi se omogućilo uvlačenje trake.
Složeni i kombinirani kalupi za ravnost-Kritični dijelovi
Kada trebate složenu matricu za-kritične dijelove za ravnost, arhitektura se temeljito mijenja. Složena matrica izvodi više operacija rezanja u jednom potezu pritiska, proizvodeći gotov proizvod u jednom udarcu. Budući da se sve značajke režu istovremeno u odnosu na isti podatak, dio izlazi iz matrice s iznimnom točnošću položaja između značajki i minimalnim izobličenjem.
To čini složene matrice idealnim za podloške, brtve, podloške i sve komponente kod kojih su ravnost i koncentričnost važniji od geometrijske složenosti. Thepristup s jednim-hodom smanjuje rizik od neusklađenostiizmeđu operacija i stvara manje otpadnog materijala u usporedbi s metodama s više-stanica.
Kombinirani kalupi proširuju ovaj koncept dodavanjem operacije oblikovanja (kao što je plitko izvlačenje ili utiskivanje) operacijama rezanja unutar istog poteza. Zauzimaju sredinu između složenih matrica i progresivnih matrica: sposobniji su od čistih složenih matrica, ali bez složenosti i cijene punog progresivnog alata.
Ograničenje je brzina proizvodnje. Složene i kombinirane matrice općenito su sporije od progresivnih matrica i bolje su prilagođene za umjerene količine gdje preciznost dijela nadmašuje zabrinutost oko protoka.
Prijenosni kalupi za velike ili duboko-izvučene dijelove
Neki su dijelovi jednostavno preveliki, preduboki ili previše geometrijski složeni za uvlačenje trake. Matrice za prijenos rješavaju ovaj problem mehaničkim pomicanjem pojedinačnih proizvoda od stanice do stanice pomoću pokretnih tračnica s prstima za hvatanje, umjesto da se oslanjaju na povezani nosač trake.
U odabiru progresivne matrice u odnosu na prijenosnu matricu, odlučujući faktor često je veličina dijela i dubina izvlačenja. Prijenosni sustavi upravljaju kretanjem po tri-osi: pomicanje prema unutra za hvatanje dijela, njegovo okomito podizanje, pomicanje do sljedeće stanice i spuštanje na mjesto. Ova fleksibilnost omogućuje okretanje ili rotiranje dijelova tijekom procesa prijenosa, omogućujući oblikovanje nizova koji bi bili nemogući s alatima koji se -dovode trakom.
Za vrlo velike dijelove, postavke tandemske linije za prešanje postavljaju pojedinačne matrice u odvojene preše raspoređene u nizu. Servo{1}}sustavi prijenosa mogu se programirati za prilagođavanje različitih dijelova, brzina preše i duljina hoda, dodajući fleksibilnost za mješovita-proizvodna okruženja.
Prijenosne matrice ne povezuju dijelove zajedno u traku, što često donosi uštedu materijala na većim obrascima. Međutim, zahtijevaju složeniju automatizaciju, dodatne senzore za zaštitu matrice i sustav skidanja praznih komada za ubacivanje pojedinačnih komada u prvu stanicu.
Kako odabrati pravu vrstu matrice za utiskivanje
Odabir između ovih opcija nije jedno-varijabilna odluka. Koristite ovaj niz kako biste sustavno suzili polje:
- Složenost dijela:Jednostavni ravni dijelovi s višestrukim rupama usmjereni su prema složenim kalupima. Umjerena složenost sa sekvencijalnim značajkama favorizira progresivne matrice. Duboko izvlačenje ili velike 3D geometrije zahtijevaju matrice za prijenos.
- Godišnji volumen:Velike-naklade (100000+ dijelova) opravdavaju progresivno ulaganje u kalup. Umjerene količine mogu pogodovati složenim ili kombiniranim kalupima. Matrice za prijenos odgovaraju i kratkim i dugim serijama, ovisno o veličini dijela.
- Zahtjevi tolerancije:Dijelovi-kritični za ravnost imaju koristi od složenih matrica. Uske pozicione tolerancije za više značajki moguće je postići progresivnim sekvenciranjem stanica. Matrice za prijenos održavaju preciznost kroz kontrolirano rukovanje dijelovima s tri-osi.
- Debljina materijala:Tanki materijali dobro prolaze kroz progresivne matrice. Deblji materijal ili sirovine koje zahtijevaju duboko izvlačenje bolji su kandidati za prijenosne sustave.
- Ograničenja troškova:Progresivni matrice imaju najveću početnu cijenu, ali najnižu cijenu po-dijelu u količini. Složeni kalupi nude niže troškove alata za jednostavnije geometrije. Matrice za prijenos nose veće operativne troškove, ali štede materijal na velikim dijelovima.
Niti jedna vrsta matrice nije univerzalno superiorna. Pravi odgovor proizlazi iz usklađivanja zahtjeva dijelova s arhitekturom kalupa, zatim projektiranja te arhitekture do razine preciznosti koju aplikacija zahtijeva. I to inženjerstvo, bez obzira na vrstu matrice, počinje s istim pitanjem: kako će ovaj alat biti dizajniran i napravljen da zadrži točnost na mikro-razini tijekom svog vijeka proizvodnje?
Kako su projektirane i izrađene matrice za precizno utiskivanje
Svaka matrica za precizno utiskivanje počinje kao skup inženjerskih ograničenja: geometrija dijela, svojstva materijala, obujam proizvodnje i raspon tolerancije koji se ne može prekršiti tijekom cijelog životnog vijeka alata. Proces projektiranja matrice za precizno utiskivanje transformira ta ograničenja u fizički alat kroz slijed faza, od kojih svaka donosi odluke koje ili ugrađuju točnost u sustav ili unose pogrešku koja se kasnije ne može ispraviti. Evo kako se taj proces odvija, od prve CAD skice do konačnog validiranog proizvodnog alata.
CAD dizajn i optimizacija izgleda trake
Raspored trake mjesto je gdje se učinkovitost materijala i preciznost dijelova usklađuju ili natječu. U progresivnom kalupu, raspored trake definira kako materijal zavojnice napreduje kroz svaku stanicu, gdje se pojavljuju rezovi i oblici, i koliko nosećeg materijala povezuje dio s trakom između operacija. Optimizacija izgleda trake za utiskivanje u osnovi je čin ravnoteže: čvršće ugniježđivanje smanjuje postotak otpada, ali može skupiti stanice zajedno, ograničavajući prostor dostupan za operacije oblikovanja i pozicioniranje pilot pina.
Inženjeri procjenjuju višestruke orijentacije ugniježđenja i udaljenosti koraka pomoću CAD softvera, tražeći raspored koji maksimizira iskoristivost materijala bez ugrožavanja razmaka između stanica potrebnih za točno oblikovanje. Raspored koji štedi 3% na materijalu, ali prisiljava formiranje stanica preblizu jedna drugoj, može dovesti do izobličenja trake koje smanjuje točnost dimenzija na svakom dijelu.
Izračuni zazora kalupa odvijaju se paralelno s radom na rasporedu trake. Razmak između probijača i matrice izravno utječe na kvalitetu rubova, stvaranje neravnina i dugovječnost matrice. Previše čvrsto i bušilica se prerano istroši zbog pretjeranog bočnog pritiska. Previše labav i rezni rub degradira s prevrtanjem i povećanom visinom srha. Za precizne primjene, zazor se obično izračunava kao postotak debljine materijala, prilagođen za tvrdoću obratka i vlačnu čvrstoću. Dobijanje ovog pravog broja u fazi projektiranja sprječava probleme koje nikakva prilagodba nizvodno ne može riješiti.
CNC strojna obrada, erozija žicom i precizno brušenje
Nakon što je dizajn zaključan, proizvodnja slijedi promišljeni slijed gdje svaki proces doprinosi određenoj razini točnosti gotovog alata. Razumijevanje načina na koji se proizvode matrice za žigosanje znači razumijevanje zašto je ovaj slijed važan.
CNC obrada obrađuje početno grubo oblikovanje blokova matrice, držača izbijača i strukturnih komponenti. Utvrđuje ukupnu geometriju s tolerancijama u rasponu od ±0,01 mm do ±0,02 mm, što je dovoljno za ne-kritične površine, ali ne i za radne rubove koji dolaze u dodir s limom.
Wire EDM za proizvodnju kalupa za štancanje preuzima tamo gdje CNC doseže svoje granice. Tanka električki nabijena žica reže očvrsli alatni čelik bez mehaničkog kontakta, stvarajući zamršene profile probijanja i matrice s tolerancijama do ±0,005 mm. Ovaj proces je bitan za složene konture, uske unutarnje radijuse i bilo koju geometriju gdje bi konvencionalna strojna obrada dovela do deformacije alata ili toplinske distorzije. Wire EDM također reže potpuno očvrsle materijale, što znači da se komponente mogu toplinski -obraditi do konačne tvrdoće prije profiliranja, eliminirajući promjene dimenzija koje bi inače izazvala toplinska obrada.
Precizno površinsko brušenje završava niz. Kritične referentne površine, zatvorene visine i spojne površine bruše se do ravnosti i paralelnosti unutar mikrona. Ove površine služe kao referentne ravnine prema kojima se sve ostale komponente matrice usklađuju tijekom sastavljanja. Ako nisu ravni i paralelni, nikakva količina podmetanja neće dati dosljedne rezultate.
Montaža, poravnanje i isprobavanje
Pojedinačne komponente, svaka proizvedena prema strogim specifikacijama, moraju se spojiti kao integrirani sustav. Montaža počinje sa setom matrica: montiraju se stupovi za vođenje, blokovi matrice se nalaze na izbrušenim referentnim površinama, a izbojci se postavljaju s kontroliranim razmacima koji se provjeravaju mjeračima ili optičkim mjerenjem.
Shimming ovdje igra ključnu ulogu. Inženjeri prilagođavaju razmak između probijača i matrice dodavanjem ili uklanjanjem preciznih podložaka, fino-podešavajući razmak koji je dizajn odredio. Vodilice s-kugličnim ležajevima održavaju okomito poravnanje između gornje i donje polovice matrice unutar mikrona hoda, osiguravajući da probijač uđe u otvor matrice u potpuno istom položaju pri svakom hodu.
Isprobavanje kalupa i postupak validacije zatim započinje postupnim izvođenjem uzoraka na proizvodnoj preši ili namjenskoj probnoj preši. Početni potezi izvode se smanjenom brzinom, s dijelovima koji se mjere prema dimenzionalnom otisku na svakoj stanici. Inženjeri provjeravaju visinu srha, stanje ruba, točnost dimenzija i kvalitetu oblikovanja, prilagođavajući vrijeme, visinu zatvaranja i pritiske opruge prema potrebi.
Alati za CAE simulaciju znatno su smanjili broj potrebnih fizičkih proba. Softver za simulaciju oblikovanja predviđa protok materijala, stanjivanje i naboranje prije nego što se matrica ikada izradi. Predviđanje proljetnog povratka, korištenjem naprednih modela materijala kao što jeYoshida-Uemori kinematički model otvrdnjavanja, omogućuje inženjerima da kompenziraju elastični oporavak u samoj geometriji matrice. Bez točnih podataka o opruzi, oblikovani dijelovi mogu značajno odstupati od nominalnih dimenzija, što je problem koji je povijesno zahtijevao više krugova fizičke prerade matrice da bi se riješio.
Ove mogućnosti simulacije ne eliminiraju isprobavanje, ali ga sažimaju s tjedana na dane. Prvi fizički uzorci izlaze bliže tiskanju, a ispravci su manji i predvidljiviji. Za inženjerske timove koji rade s naprednim čelicima visoke -čvrstoće, gdje je povratno ponašanje složeno i nelinearno, simulacija nije izborna. To je razlika između kontroliranog procesa razvoja i skupe igre pogađanja.
Do trenutka kada precizna matrica prođe provjeru valjanosti, svaka površina, zazor i značajka poravnanja su provjereni prema specifikaciji. Alat je-spreman za proizvodnju. Ali "spremno-za proizvodnju" nije trajno stanje. Materijali i premazi koji čine radne površine matrice određuju koliko dugo ta spremnost traje pod teškim ponavljanjem velikog-volumenskog štancanja.
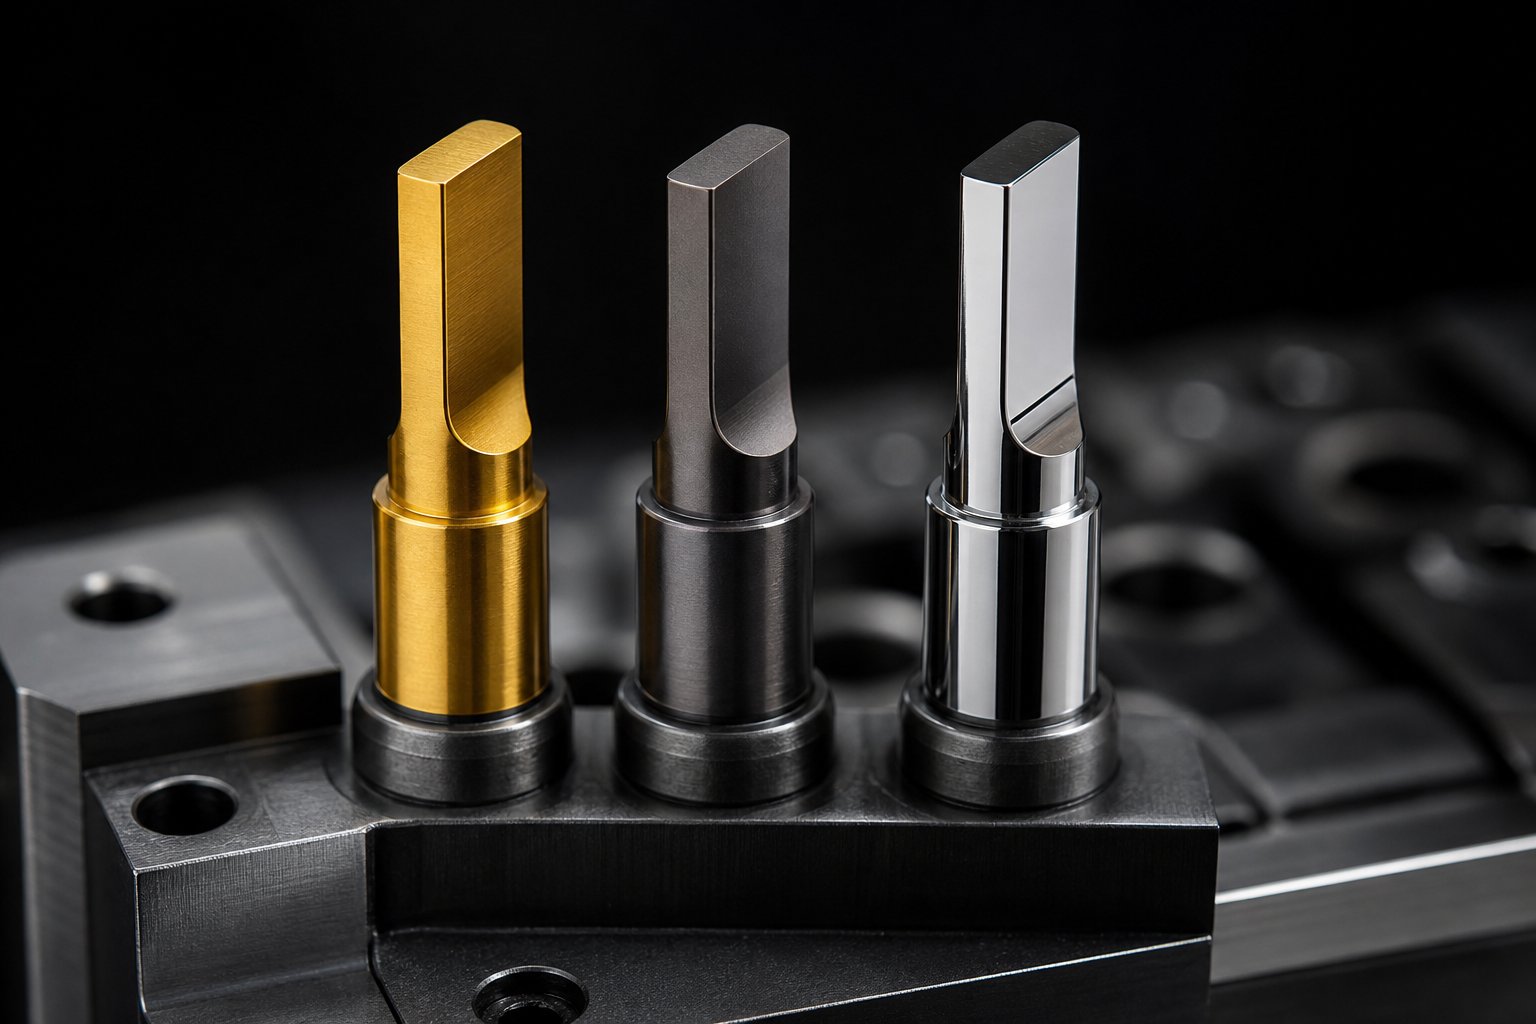
Materijali za kalupe i premazi koji pospješuju dugovječnost
Matrica koja prođe validaciju prvog dana daje vrijednost samo ako drži te iste tolerancije tijekom svog punog vijeka proizvodnje. Radne površine matrice za precizno utiskivanje podnose milijune udaraca, a svaki od njih stvara trenje, toplinu i tlačno naprezanje. Koliko dugo te površine zadržavaju svoju geometriju gotovo u potpunosti ovisi o dvjema odlukama: od čega je matrica napravljena i kakav ga premaz štiti. Odabir materijala matrice za utiskivanje velikog volumena nije odabir najtvrđeg dostupnog čelika. Radi se o usklađivanju svojstava materijala sa specifičnim mehanizmom kvara koji će najvjerojatnije prekinuti život matrice.
Vrste alatnog čelika i njihova primjena
Koji je najbolji alatni čelik za kalupe za štancanje? Odgovor ovisi o tome kako kocka ne uspije. Rubovi se mogu progresivno istrošiti, deformirati pod opterećenjem ili se odlomiti od ponovljenog udara. Identificiranje dominantnog mehanizma početna je točka za odabir materijala.
Evo kako se najčešće ocjene preslikavaju na uvjete proizvodnje:
- AISI D2 (SKD11):Radni konj za-velike količine bušenja i rezanja. Visok sadržaj krom karbida u D2 reznim rubovima daje izuzetne rezne oštriceotpornost na trošenje, omogućujući im da zadrže geometriju tijekom dugih proizvodnih serija. Radna tvrdoća se kreće od 58-60 HRC. Izvrsna je kada je vijek trajanja alata ograničen abrazivnim ili adhezivnim trošenjem, ali kada se pojavi otkrhnuće ruba, potrebna je čvršća kvaliteta.
- AISI A2 (SKD12):Odabrano kada ne dominira niti jedan način kvara. A2 pruža ravnotežu između otpornosti na trošenje i žilavosti na 58-62 HRC, što ga čini prikladnim za progresivne matrice gdje više stanica istovremeno ima različite uvjete opterećenja. U D2 nasuprot A2 alatnom čeliku za donošenje odluke o kalupu, A2 pobjeđuje kada su prisutni mješoviti uvjeti i rizik od lomljenja ruba je umjeren.
- AISI M2 (SKH51):Primjenjuje se tamo gdje i trošenje i tlačno naprezanje doprinose kvaru. M2 radi na 60-65 HRC i pruža bolju otpornost na deformacije od D2 uz zadržavanje veće otpornosti na habanje od klasa otpornih-na udarce. Obično se koristi za bušilice koje moraju zadržati čvrstoću ruba pod ponovljenim utiskivanjem pod visokim opterećenjem.
- AISI S7:Odabir -kod lomljenja, pucanja ili zamora od ponovljenog udara ograničava vijek trajanja alata. Na 56-58 HRC, S7 apsorbira ciklička udarna naprezanja koja bi slomila čelike s višim-karbidom. Postaje za-štancanje velikog promjera i probijanje s visokim opterećenjem imaju najviše koristi od ove kvalitete.
Za ultra{0}}velike-aplikacije koje prelaze nekoliko milijuna ciklusa, konvencionalni alatni čelici možda neće pružiti odgovarajući vijek trajanja. Čelici za metalurgiju praha (PM) kao što su CPM 10V i Vanadis 4 Extra nude finije, ravnomjernije raspoređene karbide koji poboljšavaju i žilavost i otpornost na habanje više od onoga što postižu konvencionalni rastaljeni čelici. Umetci od volfram karbida idu dalje, pružajući ekstremnu tvrdoću za oštrice u primjenama gdje se čak i PM čelici prebrzo troše, iako njihova krtost zahtijeva pažljiv dizajn matrice kako bi se spriječio lom pod udarnim opterećenjem.
Površinski premazi koji produljuju vijek trajanja kalupa
Čak i najbolji alatni čelik ima koristi od površinskih tretmana koji se bave specifičnim mehanizmom trošenja koji napada matricu. Mogućnosti presvlačenja matrice za otpornost na habanje značajno su proširene, a svaka cilja na drugačiji način kvara:
- TiN (titanijev nitrid):PVD premaz-opće namjene koji povećava tvrdoću površine i smanjuje trenje. Pruža umjereno poboljšanje protiv abrazivnog trošenja i isplativ je-za standardne primjene, iako ga noviji premazi u zahtjevnim okruženjima nadmašuju.
- TiCN (titan karbonitrid):Tvrđi od TiN s boljom otpornošću na habanje. TiCN se dobro ponaša protiv materijala koji stvaraju veliko trenje klizanja, što ga čini prikladnim za operacije oblikovanja na tvrđim limovima.
- TiAlN (titan-aluminijev nitrid):Odlično u primjenama gdje su trošenje ljepila i nagrizanje primarni načini kvara. Astudija objavljena u časopisu Micromachinesdemonstrirao je da su AISI D2 matrice za utiskivanje s TiAlN- premazom postigle procijenjeni životni vijek veći od 500% u usporedbi s alatima bez premaza, produžujući intervale popravljanja s 80.000 ciklusa na predviđenih 500.000 ciklusa. Premaz je također smanjio koeficijent trenja na 0,18, znatno niže od 0,74 zabilježenog za neobloženi čelik-na-kontakt limenog lima.
- DLC (Diamond-Like Carbon):Izuzetno nizak koeficijent trenja (često ispod 0,15) i izvrsna otpornost na habanje ljepila. DLC premazi posebno su učinkoviti za utiskivanje aluminija, bakra i drugih mekih metala sklonih habanju na nepremazanim površinama alata.
- Nitriranje:Obrada difuzijom, a ne taloženim premazom, nitriranje stvara očvrsli površinski sloj koji prodire u čeličnu podlogu. Poboljšava otpornost na umor i pruža umjerenu zaštitu od trošenja bez dodavanja posebnog filma koji bi se mogao raslojiti pod ekstremnim udarom.
Razumijevanje kako produljiti vijek trajanja matrice za utiskivanje s premazima počinje dijagnosticiranjem načina kvara. Abrazivno trošenje zahtjeva TiCN ili TiAlN. Istrošenost ljepila i trganje reagiraju na DLC ili TiAlN. Površinske pukotine-povezane sa zamorom imaju koristi od nitriranja. Nanošenje pogrešnog premaza na pogrešan problem baca novac bez produljenja životnog vijeka matrice.
Usklađivanje materijala kalupa sa svojstvima obratka
Sam obradak ograničava vaše mogućnosti materijala. Mekana bakrena folija za utiskivanje u kalupe suočava se s potpuno drugačijim zahtjevima od onih za rezanje nehrđajućeg-čelika visoke čvrstoće. Vlačna čvrstoća, površinska tvrdoća, duktilnost i debljina materijala utječu na to koja će klasa alatnog čelika i kombinacija premaza pružiti prihvatljiv vijek trajanja.
Tvrđi materijali obradaka uzrokuju više abrazivnog trošenja na reznim rubovima, zahtijevajući čelike s većim-karbidom. Mekši, duktilniji materijali imaju tendenciju uzrokovati trošenje ljepilom i prijenos materijala (nagrizanje), gdje se materijal obratka veže za površinu matrice. Deblji materijal povećava tlačno opterećenje na probojcima, favorizirajući vrste s većom otpornošću na deformaciju.
| Vrsta alatnog čelika | Radna tvrdoća | Preporučeni materijali obradaka | Očekivani životni raspon kocke | Tipične primjene |
|---|---|---|---|---|
| AISI D2 | 58-60 HRC | Ugljični čelik, nehrđajući čelik, opružni čelik | 500 000-2 000,000+ udaraca | Veliki{0}}obujam pražnjenja, dugotrajne-operacije rezanja |
| AISI A2 | 58-62 HRC | Mješoviti materijali, srednje{0}}legure tvrdoće | 300 000-1 000 000 udaraca | Progresivni matrice s više vrsta operacija |
| AISI M2 | 60-65 HRC | Čelik-visoke čvrstoće, abrazivne legure | 500 000-1 500 000 udaraca | Visoko{0}}probijanja, velika-brzina brisanja |
| AISI S7 | 56-58 HRC | Teški-čelik, debeli kundak | 200 000-800 000 udaraca | Postaje-sklone udarima, te-žigosanje kolosijeka |
| Metalurgija praha (CPM 10V) | 60-63 HRC | Abrazivni materijali, čelici s visokim-silicijem | 2 000 000-5 000,000+ udaraca | Ultra{0}}velika-proizvodnja, abrazivni obradaci |
| volfram karbid | 85-92 HRA | Svi limovi, posebno abrazivne legure | 5 000 000-10 000,000+ udaraca | Rezni umetci za-ekstremne primjene |
Odnos između materijala matrice, premaza i obratka nije tablica pretraživanja koju primjenjujete slijepo. To je skup inženjerskih kompromisa. Tvrđi čelik s tvrdim premazom ponekad može nadmašiti tvrđi čelik bez njega, jer premaz podnosi trošenje, dok podloga apsorbira udar. Ispravna kombinacija je ono što odvaja matrice koje rade godinama od matrica koje pokvare u mjesecima, a to je također ono što podsustave za tisak i navođenje čini tako kritičnima. Čak i najbolje uparivanje materijala ima slabije rezultate ako preša daje nedosljednu silu ili sustav za navođenje dopušta pomicanje položaja.
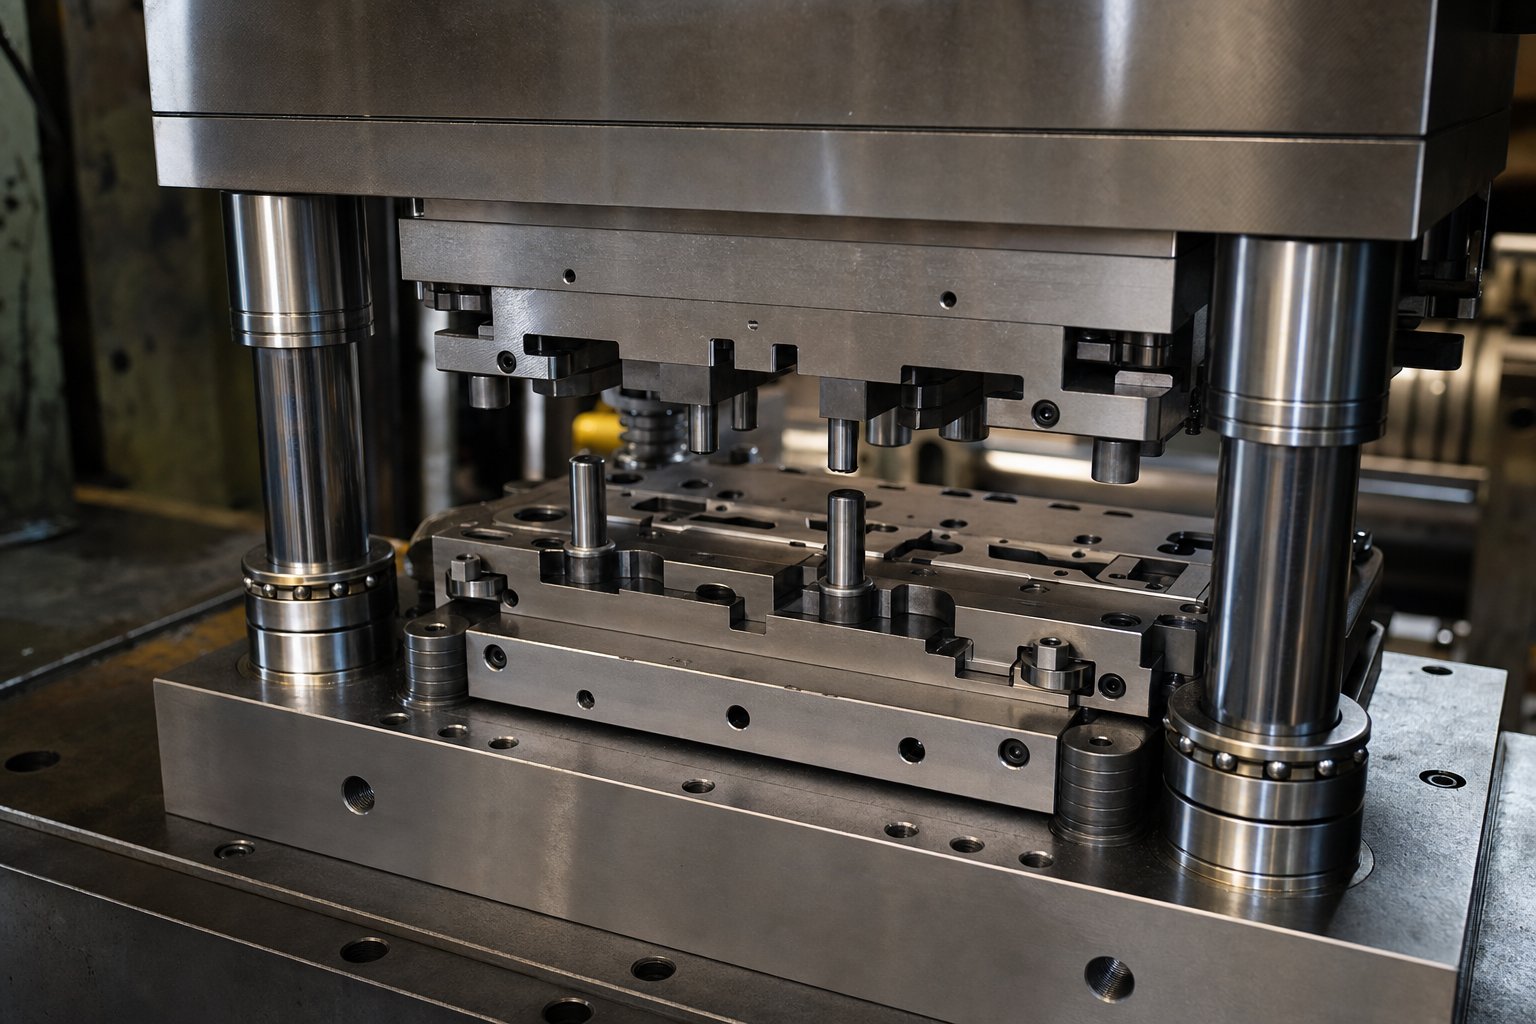
Odabir preše i podsustavi kalupa za postizanje uskih tolerancija
Precizna matrica može isporučiti samo ono što omogućuje preša ispod nje. Zamislite ugradnju kirurškog instrumenta u udarni čekić: inženjering alata postaje nevažan ako stroj koji isporučuje silu ne može kontrolirati brzinu, položaj i opterećenje s odgovarajućom profinjenošću. Odabir vrste preše za žigosanje s malim tolerancijama nije naknadna misao. To je ograničenje koje definira gornju granicu dostižne točnosti, bez obzira na to koliko je dobro sama matrica napravljena.
Mehaničke, hidrauličke i servo mogućnosti preše
Svaka arhitektura preše nameće različita ograničenja na to koliko precizno sila dopire do obradaka. Razumijevanje tih ograničenja pomaže vam da uskladite zahtjeve sposobnosti tiska i kalupa umjesto otkrivanja neusklađenosti tijekom proizvodnje.
Mehaničke prešepogonite klizač kroz radilicu ili ekscentrični mehanizam zupčanika, proizvodeći fiksni profil hoda određen rotacijskom energijom zamašnjaka. Ističu se brzinom i dosljednošću: jednom postavljeni, isporučuju isti ciklus pokreta zamaha uz minimalne varijacije. Za-progresivne matrice velike brzine gdje dominiraju bušenje i bušenje, mehaničke preše nude izvrsnu ponovljivost. Njihovo ograničenje je krutost u profilu kretanja. Brzina klizanja u donjoj mrtvoj točki (BDC) određena je geometrijom, a ne programiranjem. U operacijama oblikovanja gdje je materijalu potrebno vrijeme da teče, ta fiksna brzina može stvoriti udar-kroz udar, obrnute skokove tonaže koji opterećuju i matricu i okvir preše, te bočno otklon proboja koji smanjuje točnost položaja.
Hidrauličke prešekoristite pritisak tekućine za pomicanje klizača, osiguravajući punu tonažu u bilo kojoj točki zamaha. To ih čini idealnima za duboko izvlačenje, gdje je neophodna dosljedna kontrola sile kroz cijelu dubinu oblikovanja. Također dopuštaju zadržavanje na BDC-u, dajući materijalu vremena da postavi formirani oblik. Kompromis je brzina. Hidraulički sustavi rade sporije od mehaničkih preša i mogu dovesti do malih varijacija položaja zbog promjena temperature ulja i kašnjenja odziva ventila, što ograničava njihovu prikladnost za ultra-usku-toleranciju, veliku-brzinsku proizvodnju.
Servo prešepredstavljaju najsposobniju arhitekturu za precizno oblikovanje. Servo preša za precizno utiskivanje zamjenjuje zamašnjak i kvačilo servomotorom s izravnim-pogonom, dajući operateru programibilnu kontrolu nad brzinom klizanja i zadržavanjem bilo gdje u radnom dijelu hoda. Možete usporiti klizanje do puzanja u trenutku kada probijač dodiruje radni komad, smanjujući -kroz udar i minimizirajući bočno pomicanje probijača koje uzrokuje neusklađenost. Možete programirati trenutno zadržavanje kako biste postavili reljef ili profil. Možete raditi u načinu njihanja, gdje klizač oscilira kroz samo radni dio hoda umjesto dovršavanja pune rotacije od 360 stupnjeva, povećavajući brzinu proizvodnje za 30% ili više pri istom broju okretaja motora.
Za precizne matrice za utiskivanje koji rade s naprednim-čelicima visoke čvrstoće, ovo programabilno kretanje nije izborno. Ovi materijali zahtijevaju više energije za oblikovanje i stvaraju veća povratna opterećenja. Kontrola brzine točno na točki kontakta s materijalom minimizira nakupljanje trenja, smanjuje-prolazne sile i produljuje vijek trajanja matrice ograničavanjem bočnog naprezanja na probojcima. Rezultat je stroža kontrola dimenzija oblikovanih značajki i duži intervali između održavanja.
Podsustavi za navođenje i pozicioniranje
Preša daje snagu. Unutarnji podsustavi matrice kontroliraju gdje ta sila djeluje. Čak i savršeno podešena servo preša ne može nadoknaditi neuredno vođenje matrice. Kao što stručnjak za dizajn matrice Art Hedrick primjećuje, klinovi za vođenje namijenjeni su preciznom lociranju gornje i donje papuče tako da se sve komponente matrice međusobno povezuju s ispravnim razmakom, ali ne mogu popraviti loše održavanu prešu. Oba sustava moraju funkcionirati onako kako je inženjer zamislio.
Vodilice s-kugličnim ležajevimatemelj su točnosti poravnanja pina pilota. Za razliku od tarnih-stilskih vodilica koje se voze na tankom uljnom filmu i stvaraju toplinu pri brzini, kuglični-ležajevi imaju kuglice od kaljenog čelika u preciznom kavezu kako bi se postiglo ono što proizvođači zovu "negativni slip": osovina-i-ležaj je približno 0,0002 in. veći od provrta čahure, što u potpunosti eliminira slobodni hod. Ovo pristajanje bez -razmaka osigurava da se gornja i donja polovica matrice vrate u točno isti relativni položaj pri svakom hodu, čak i pri velikim brzinama proizvodnje gdje bi se tarne igle pregrijale i zaglavile.
Pilot iglesluže drugačijoj funkciji. Dok vodilice poravnavaju polovice matrice jednu s drugom, pilotske igle poravnavaju materijal trake s matricom. Oni ulaze u prethodno-probušene rupe u traci prije nego što dođe do bilo kakvog oblikovanja ili rezanja na toj stanici, povlačeći materijal u preciznu registraciju. U progresivnim matricama koje rade stotinama udaraca u minuti, čak i 0,02 mm pogrešne lokacije trake stvara se preko-dijelova-tolerancije. Pilot klinovi eliminiraju to pomicanje mehaničkim usmjeravanjem trake prema geometriji matrice pri svakom napredovanju.
Dizači zalihapodignite traku između poteza tako da može slobodno napredovati bez povlačenja po površinama matrice. Time se sprječava izobličenje trake, povlačenje puževa i oštećenje površine.Specijalni cilindri za podizanje kundakadizajnirani za progresivne matrice apsorbiraju bočni potisak i montiraju se izravno na tračnice, održavajući dosljednu visinu dizanja čak i pod bočnim opterećenjem.
Ispod ovih vidljivih komponenti,elastični sustavtiho upravlja načinom na koji se sile raspoređuju unutar matrice. Opruge, uretanski jastučići i cilindri s plinom dušika osiguravaju protu-pritisak koji kontrolira skidače, držače praznina i pritiske jastučića. Neodgovarajući odabir opruge jedan je od najčešćih izvora pozicionih pogrešaka kod inače dobro-izgrađenih matrica. Preslaba opruga skidača omogućuje neravnomjerno podizanje trake, što dovodi do naginjanja. Sustav dušične opruge za kalupe za utiskivanje koji je nepravilno nabijen daje nekonzistentnu silu držača slijepog uzorka, uzrokujući varijacije protoka metala koje se pojavljuju kao raspršenost dimenzija u oblikovanim dijelovima. Razdjelnici dušika, koji ujedinjuju više cilindara kroz međusobno povezane plinske kanale, ograničavaju porast tlaka na oko 15% kada su potpuno komprimirani, pružajući ujednačeniju i predvidljiviju silu od pojedinačnih opruga.
Zajedno, ove komponente čine taksonomiju podsustava za-održavanje preciznosti. Svaki se odnosi na određeni izvor pozicione pogreške:
- Sustav navođenja(vodilice-kugličnog ležaja, blokovi pete, habajuće ploče): Održava poravnanje između gornje i donje polovice matrice unutar mikrona hoda, sprječavajući bočno pomicanje koje bi promijenilo razmak od-do-matrice.
- Sustav pozicioniranja(pilot pinovi, značajke registracije, lociranje referentnih točaka): Poravnava materijal izratka prema geometriji matrice na svakoj stanici, osiguravajući da svaka operacija upućuje na isto poziciono ishodište.
- Elastični sustav(opruge, uretan, cilindri s dušikom, razdjelnici): kontrolira sile protu{0}}tlaka koje drže, skidaju i ublažavaju materijal tijekom oblikovanja, sprječavajući neravnomjerno opterećenje koje dovodi do varijacija dimenzija.
- Sustav hranjenja(servo dodavači, vodiči zaliha, kontrole duljine uvlačenja): napreduje materijal u preciznim, ponovljivim koracima usklađenim s korakom trake, osiguravajući da svaka stanica prima materijal na ispravnom položaju.
- Senzorski sustav(in-senzori matrica, detektori pogrešnog uvlačenja, monitori opterećenja): otkriva pogreške u položaju, izvijanje materijala ili nenormalne sile u stvarnom vremenu, zaustavlja prešu prije nego što pogrešna lokacija postane oštećena matrica ili serija otpadnih dijelova.
Ovi podsustavi ne rade izolirano. Pogreška u pomicanju koju senzorski sustav ne uspije uhvatiti postaje pogreška položaja koju sustav za navođenje ne može ispraviti. Istrošeni dušikov cilindar na koji se oslanja elastični sustav dovodi do nedosljednog pritiska jastučića koji se pojavljuje kao dimenzionalna raspršenost u gotovom dijelu. Preciznost je proizvod svih pet podsustava koji istovremeno funkcioniraju unutar svoje namjere dizajna, potez za potezom, kroz cijelu proizvodnu seriju.
Ova međuovisnost također objašnjava zašto se preciznost s vremenom smanjuje. Trošenje, zamor i onečišćenje postupno smanjuju performanse svakog podsustava, a rezultirajući gubitak kvalitete rijetko je iznenadan. Tiho se nakuplja sve dok dijelovi ne počnu izlaziti iz tolerancije. Prepoznavanje tih ranih znakova upozorenja i znanje kako reagirati prije nego što se preciznost izgubi razlika je između matrice koja isporučuje milijune dobrih dijelova i one koja stvara sve veći otpad.
Načini kvara matrice i održavanje koje čuva preciznost
Preciznost ne nestaje preko noći. On erodira, jedan potez po jedan, kroz mehanizme trošenja koji ostavljaju suptilne otiske prstiju na kvaliteti dijela mnogo prije nego što sama matrica pokaže vidljiva oštećenja. Čip koji raste 0,01 mm na deset tisuća poteza. Formirana dimenzija koja se kreće prema donjoj kontrolnoj granici tijekom tjedan dana proizvodnje. Površinska ogrebotina koja se pojavljuje na svakom petom dijelu. Ovi signali vam govore točno što se događa unutar vaše kocke, ako ih znate čitati.
Tretiranje načina i uzroka kvarova matrica za utiskivanje kao predvidljivih inženjerskih fenomena, a ne kao slučajne loše sreće, transformira održavanje iz reaktivnog popravka u proaktivno upravljanje životnim ciklusom. Cilj nije samo održati kocku u pogonu. Očuva mikronsku-točnost u koju ste uložili tijekom dizajna i proizvodnje, tijekom cijelog proizvodnog vijeka matrice.
Uobičajeni načini kvarova i glavni uzroci
Četiri primarna mehanizma kvarova napadaju matrice za precizno utiskivanje tijekom proizvodnje. Svaki slijedi drugačiju fiziku, cilja na različite značajke kalupa i ostavlja poseban potpis na dijelovima koji izlaze iz tiska. Prepoznavanje mehanizma koji je aktivan određuje je li ispravan odgovor izoštravanje, ponovno nanošenje premaza, ponovno poravnavanje ili zamjena.
čipiranje:Mali fragmenti se odvajaju od reznih rubova, obično na oštrim kutovima, uskim radijusima ili zamršenim profilima bušenja. Glavni uzrok je gotovo uvijek neravnoteža između tvrdoće i žilavosti: čelik za matrice koji je previše krt za udarna opterećenja koja doživljava ili rezni rubovi podvrgnuti bočnim silama od neporavnatog materijala. Na dijelovima se krhotine pojavljuju kao nepravilni neravnine koje variraju u visini i položaju od poteza do poteza, za razliku od ravnomjernog rasta neravnina uzrokovanog jednostavnim trošenjem rubova. Dijagnostički okvir za kvarove matrice identificira lomljenje kao jednog od "četiri ubojice" matrica za žigosanje, primjećujući da rezultirajući rub izgleda nazubljen ili pi-nazubljen pod povećanjem.
Gađenje:Kada se materijal izratka mikroskopski zavari na površinu matrice pod pritiskom, a zatim se otrgne pri odvajanju, stvara grube, razmazane mrlje i izgrađene-naslage na površinama za oblikovanje. Galjenje se brzo ubrzava jer preneseni materijal povećava trenje, što stvara više topline, što potiče veći prijenos materijala. Na dijelovima nagrizanje stvara ogrebotine, brazde i hrapavost površine koje se postupno pogoršavaju. Najčešći je kod utiskivanja nehrđajućeg čelika, aluminija ili drugih materijala s kemijskim afinitetom prema alatnom čeliku, osobito kada je podmazivanje neadekvatno ili su razmaci za izvlačenje preuski.
Pukotine uslijed zamora:Ponovljeni ciklusi naprezanja naposljetku prelaze granicu izdržljivosti čelika za matrice, stvarajući mikro-pukotine pri značajkama visokog-naprezanja kao što su radijusi, prijelazi ugla i utori za klinove. Ove se pukotine polako šire kroz materijal dok ne dosegnu kritičnu duljinu i uzrokuju iznenadni lom. Podmukli aspekt zamora je tajming: matrica bi mogla besprijekorno raditi 800 000 udaraca prije nego što pukotina koja je započela na 200 000 udaraca konačno dosegne oštricu. Učinci kvalitete dijelova pojavljuju se kao povremene dimenzionalne varijacije, površinske oznake od pukotina-savijanja susjednog materijala ili iznenadno katastrofalno otkazivanje rubova bez prethodnog upozorenja o postupnom rastu srha.
Trošenje-usljed neusklađenosti:Kada se sustavi vođenja pokvare, gornja i donja polovica matrice više se ne susreću na točno istom relativnom položaju pri svakom udarcu. Čak i 0,01 mm bočnog pomaka znači da izbijač ulazi u otvor matrice van-centra, koncentrirajući trošenje na jednoj strani oštrice. Ovo proizvodi asimetrične neravnine, jedno-strano zaobljenje rubova i progresivno pomicanje dimenzija u jednom smjeru. To je najčešći način kvara u matricama s klinovima-vodilicama u stilu trenja ili u prešama s istrošenim rubovima, a često ostaje neotkriven jer operateri pripisuju postupnu promjenu kvalitete normalnom trošenju rubova.
Strategije preventivnog održavanja
Učinkovito preventivno održavanje kalupa za žigosanje slijedi strukturirani ritam koji kombinira vremenski-provjeru s okidačima-temeljenim na proizvodnji. Oslanjanje samo na kalendarske intervale propušta stvarnost da se matrice troše na temelju poteza, tvrdoće materijala i radnih uvjeta, a ne dana na polici.
Predviđeni intervali oštrenja:Raspored oštrenja matrice za utiskivanje trebao bi biti vođen stvarnim brojem udaraca, a ne proizvoljnim vremenskim razdobljima. Praksa u industriji povezuje pregled oštrenja s dokumentiranim pogocima-po-servisnim intervalima utvrđenim na temelju povijesti trošenja. Aproizvodni-pristup upravljanja projektimapreporučuje korištenje brojača pritiska za pregled oštrenja, inspekciju umetaka i odabrane točke zamjene. Za precizne matrice, okidač se obično postavlja konzervativno: oštrenje se događa kada se visina srha približi 50-70% maksimalno dopuštene specifikacije, a ne kada su dijelovi već izašli iz tolerancije. Sva oštrenja moraju se izvoditi na namjenskoj površinskoj brusilici s odgovarajućom rashladnom tekućinom i pričvršćivačima. Ručno brušenje ili neodgovarajuće brusne ploče vodeći su uzroci preranog propadanja rubova i toplinskog oštećenja očvrslih površina.
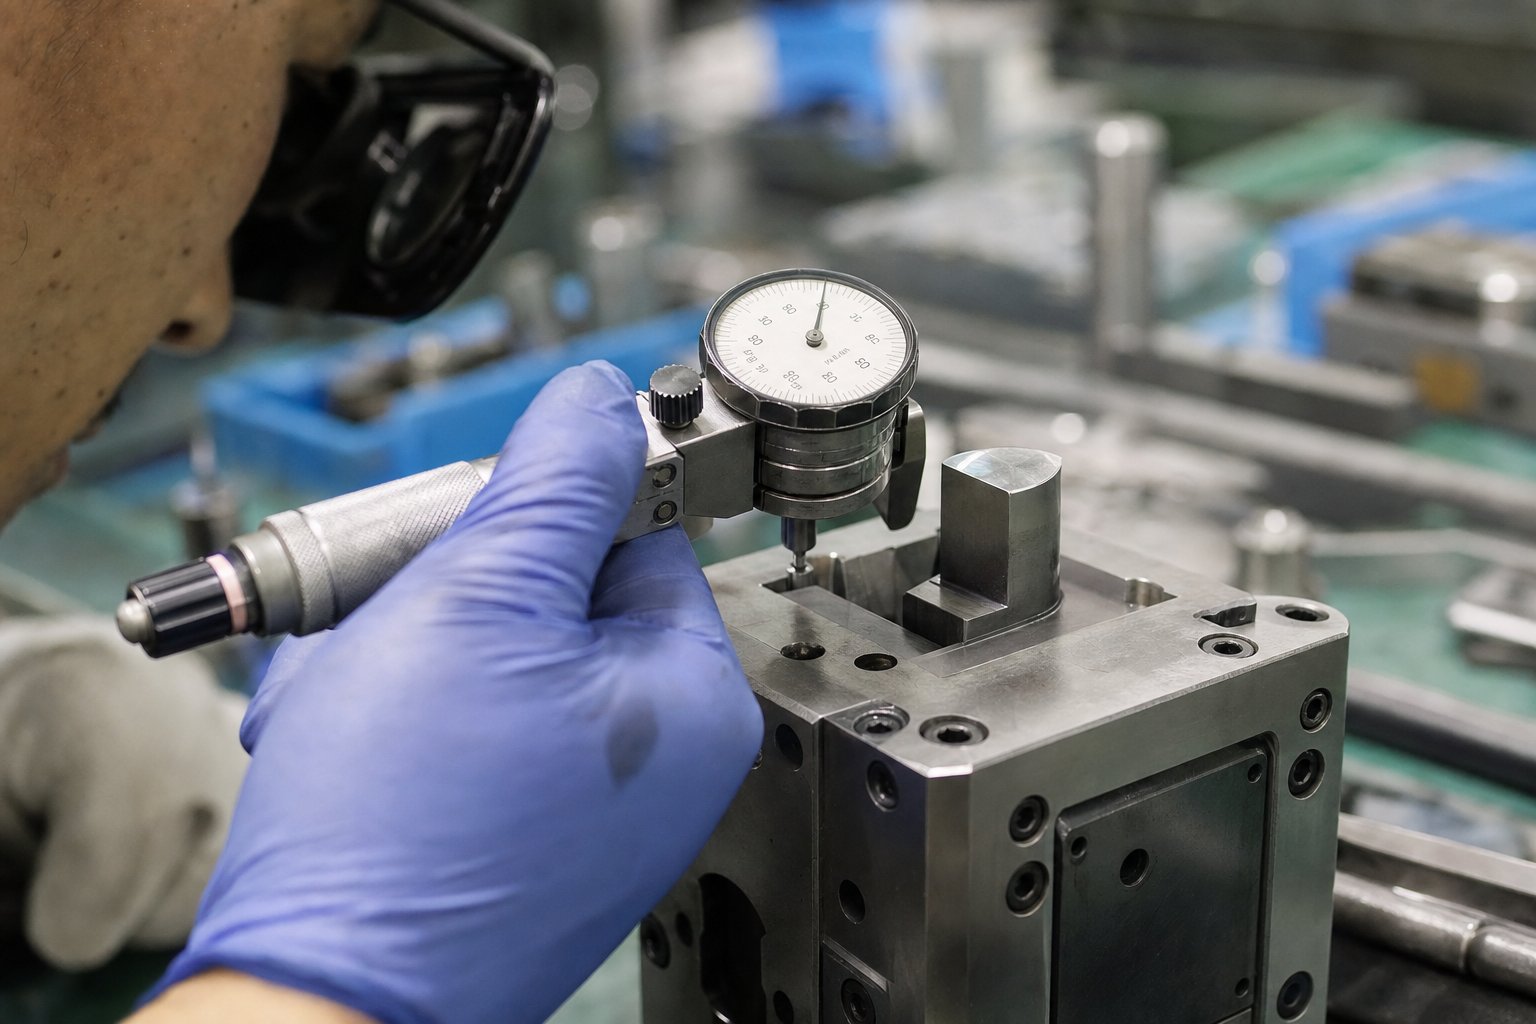
Protokoli inspekcije za mjerenje istrošenosti:Kvantitativna inspekcija odvaja objektivne odluke o održavanju od nagađanja. Koristite mikrometre i optičke komparatore za mjerenje smanjenja promjera proboja, povećanja otvora matrice i promjena zazora u svakom PM intervalu. Provjerama zazora mjerača treba potvrditi da odstupanje između proboja-i-matrice ne prelazi 0,02 mm od specifikacije. Pratite ova mjerenja tijekom vremena. Kada se iscrtaju u odnosu na broj udaraca, trendovi trošenja postaju predvidljivi, što vam omogućuje da planirate održavanje tijekom planiranog zastoja umjesto da reagirate na alarme kvalitete tijekom proizvodnje.
Održavanje-temeljeno na stanju pomoću-senzora u kalupu:Moderni precizni matrice uključuju senzore opterećenja, senzore blizine i detektore pogrešnog uvlačenja koji pružaju-podatke o procesu u stvarnom vremenu. Kada se oznake tonaže pomaknu ili kada senzori za pozicioniranje trake detektiraju povećanje varijacija, matrica poručuje da se nešto promijenilo. Održavanje-temeljeno na stanju reagira na ove signale umjesto da čeka sljedeći planirani interval, hvatajući probleme poput zamora opruge, istrošenosti vodilice i progresivnog neusklađenosti prije nego što proizvedu otpad. Ovaj pristup premošćuje jaz između preventivnog i prediktivnog održavanja, koristeći stvarno ponašanje matrice umjesto procjena za pokretanje servisa.
Istraživanja dosljedno pokazuju da potpuno reaktivni pristup održavanju košta 25-30% više od proaktivne, preventivne strategije. Dodatni trošak proizlazi iz plaćanja dva do tri puta više za hitnu radnu snagu, 25-50% više za žurno naručene rezervne dijelove i apsorbiranja daleko većih gubitaka od prekinute proizvodnje.
Odluke o preuređivanju i--životu
Kako produžiti vijek trajanja precizne matrice u konačnici je pitanje saznanja kada održavanje može vratiti izvornu sposobnost u odnosu na to kada je matrica prestala biti oporavljiva. Ta razlika određuje hoćete li ulagati u obnovu ili započeti nabavu zamjenskog alata.
Prilikom ponovnog brušenja i ponovnog premazivanja vratite preciznost:Ako je trošenje ograničeno na rezne rubove i površine za oblikovanje, a strukturna geometrija matrice, sustavi vodilica i montažne površine ostaju unutar specifikacije, ponovno brušenje i premazivanje mogu vratiti alat u -stanje spremno za proizvodnju. Svako ponovno brušenje uklanja malu količinu materijala s prednje strane bušilice, skraćujući duljinu rezanja. Većina preciznih matrica dizajnirana je s dopuštenjem za ponovno brušenje od 1-3 mm, što omogućuje višestruke cikluse restauracije prije nego što bušilica postane prekratka da bi funkcionirala. Nakon ponovnog brušenja, ponovno nanošenje PVD premaza kao što su TiAlN ili TiCN vraća površinsku tvrdoću i otpornost na habanje.
Kada kocka dosegne dimenzionalne granice:Ponovno brušenje ne može sve popraviti. Ako su se provrti vodilice ovalno istrošili, ako su blokovi matrice razvili pukotine uslijed zamora u strukturnim dijelovima ili ako je kumulativno ponovno brušenje potrošilo raspoloživi dodatak, matrica je dosegla kraj--točke životnog vijeka. Nastavak rada matrice nakon ove točke proizvodi dijelove koji ne mogu pouzdano zadržati specifikaciju, stvarajući otpad koji košta više od zamjenskog alata.
Odluka između obnove i zamjene trebala bi slijediti dokaze iz evidencije o održavanju i podatke o sposobnostima procesa, a ne intuiciju. Kada se Cpk vrijednosti kreću ispod 1,33 unatoč provjerenom održavanju ili kada se interval između potrebnog servisa stalno skraćuje, matrica vam govori da je ušla u fazu kraja--života.
Obratite pažnju na ove znakove upozorenja da kockica gubi preciznost:
- Povećanje visine srha:Neravnine koje ponovno rastu brže nakon svakog ciklusa oštrenja pokazuju da ponovno brušenje više ne vraća u potpunosti geometriju ruba ili da se zazor otvorio iznad točke koju samo oštrenje može kompenzirati.
- Dimenzionalni pomak iznad Cpk pragova:Kada indeksi sposobnosti procesa padnu ispod 1,33 čak i nakon verifikacije održavanja i podešavanja, mehaničko stanje matrice više ne može podržati traženi pojas tolerancije.
- Nedosljedno uvlačenje trake:Progresivno ohrapavljavanje površina matrica, istrošeni pilotski otvori ili degradirani sustavi vodilica stvaraju promjenjivo pozicioniranje trake koje se očituje kao raspršenost dimenzija od-do-stanice.
- Vidljivi uzorci istrošenosti na čeonim stranama:Neravnomjerna istrošenost, asimetrične tragove poliranja ili svjedočeće linije na plohama bušilice ukazuju na neusklađenost ili degradaciju sustava vođenja koje čišćenje i oštrenje neće ispraviti.
Dokumentiranjem ovih zapažanja u svakom intervalu održavanja stvara se trag podataka koji odluke o kraju--života čini objektivnijima, a ne emocionalnim. Matrica koja je pouzdano služila dva milijuna udaraca zaslužuje zamjenu s pravilnim planiranjem, a ne kriznim-natezanjem kada konačno katastrofalno zakaže tijekom proizvodnog ciklusa.
Znati kada je matrica dosegla svoje granice jedna je strana upravljanja životnim ciklusom. Druga strana, jednako važna, je znati gdje pronaći njegovu zamjenu i kako procijeniti može li dobavljač isporučiti preciznost, dosljednost i proizvodnu podršku koju aplikacija zahtijeva.
Kako procijeniti i odabrati dobavljača preciznih matrica
Zamjena istrošene matrice ili lansiranje nove otisnute komponente stavlja vas-u-suočenje s odlukom o izvoru koja nosi dugoročne-posljedice. Dobavljač koji može postići vašu toleranciju na uzorku nije isto što i onaj koji ga može zadržati na milijun-komada godišnje, a istovremeno pruža brzu podršku kada nešto zaluta. Jaz između te dvije sposobnosti odvaja dobavljača transakcija od pravog partnera alata, a premošćivanje tog jaza zahtijeva strukturiranu procjenu koja nadilazi traženje ponude.
Ključni kriteriji ocjenjivanja za dobavljače kalupa
Prilikom sastavljanja kontrolnog popisa izvora kalupa za precizno žigosanje, tri kategorije sposobnosti su najvažnije: tehnička dubina, sustavi kvalitete i infrastruktura za podršku proizvodnji. Slabost u bilo kojem području na kraju se pokaže kao dimenzionalni problemi, kašnjenja u isporuci ili glavobolje održavanja nizvodno.
Tehničke mogućnostidefinirati što dobavljač zapravo može izgraditi. Tražite specifičnosti, a ne općenitosti:
- Ostvariva odstupanja:Tražite dokumentirane dokaze o tolerancijama koje se održavaju u proizvodnji, a ne samo ono što trgovina tvrdi da može postići na jednom uzorku. Dobavljač koji cilja ±0,01 mm do ±0,05 mm trebao bi moći prikazati Cpk podatke iz stvarnih proizvodnih serija, a ne samo mjerenja prvog-artikla.
- -kućni resursi za obradu:EDM žica, precizno površinsko brušenje, CNC šablonsko bušenje i optičko brušenje profila trebali bi živjeti pod istim krovom. Outsourcing kritičnih procesa uvodi varijaciju primopredaje koju precizan rad ne može apsorbirati. Prodavaonice koje održavaju vlastite odjele za EDM i brušenje zadržavaju strožu kontrolu nad iterativnim uklapanjem-i-provjerom ciklusa koje zahtijeva precizno sklapanje matrice.
- Alati za simulaciju:Simulacija oblikovanja, predviđanje povratnog povrata i softver za optimizaciju izgleda trake ukazuju na dobavljača koji probleme rješava digitalno prije rezanja čelika. Ova mogućnost izravno smanjuje broj ponavljanja testiranja i sažima vrijeme isporuke.
Sustavi kvaliteteodvojene radnje koje provjeravaju dijelove od radnji koje kontroliraju procese. Razlika je iznimno važna za precizne alate:
- Prva inspekcija artikla (FAI):Strogi FAI proces provjerava može li proizvodni proces dosljedno proizvoditi dijelove koji ispunjavaju sve zahtjeve dizajna prije nego što počne puna proizvodnja. Potražite dobavljače koji isporučuju cjelovita FAI izvješća s dimenzionalnim podacima preslikanim na svaku kritičnu značajku, certifikate materijala i procesnu dokumentaciju. Ovaj korak provjere hvata greške u dimenzijama, materijalu ili procesu prije nego što stignu do vašeg proizvodnog prostora.
- Statistička kontrola procesa (SPC):Dobavljači koji koriste SPC na kritičnim dimenzijama kalupa tijekom proizvodnje i tijekom proizvodnje otisnutih dijelova pokazuju svijest o procesu, a ne samo sposobnost inspekcije. Zatražite uzorke kontrolnih karata i Cpk dokumentaciju iz usporedivih prošlih projekata.
- Certifikati:Certifikat ISO 9001 uspostavlja osnovnu disciplinu upravljanja kvalitetom. Za automobilske primjene, IATF 16949 je obično obavezan. Ovicertifikati kvalitete proizvođača preciznih kalupapotvrditi da dobavljač održava dokumentirane sustave za kontrolu procesa, a ne samo konačne rezultate inspekcije.
Podrška proizvodnjiodređuje što će se dogoditi nakon što se kockica otpremi. Precizni alati nisu prednost-i-kupiti i zaboraviti:
- Usluge isprobavanja:Može li dobavljač pokrenuti proizvodno-reprezentativno testiranje na prešama koje odgovaraju vašoj tonaži, brzini i profilu hoda? Isprobavanje na premalom ili neusklađenom tisku prikriva probleme koji se pojavljuju samo u vašem proizvodnom okruženju.
- Programi tekućeg održavanja:Nudi li dobavljač planirano održavanje, usluge ponovnog brušenja i podršku za hitne popravke? Dobavljač koji napravi kockicu i ode ostavlja vas da nosite sav rizik životnog ciklusa.
- Inženjerski odziv:Kada je matrica potrebna modifikacija za promjenu materijala ili inženjersku reviziju, vrijeme odziva je važno. Dobavljači s predanim inženjerskim osobljem prilagođavaju se brže od trgovina u kojima alatničari rade i kao dizajneri.
Usklađivanje mogućnosti dobavljača sa zahtjevima projekta
Ne treba svaki projekt isti profil dobavljača. Kriteriji ocjenjivanja dobavljača kalupa za žigosanje kojima dajete prioritet trebali bi se promijeniti na temelju vaših specifičnih parametara primjene. Veliki strukturni nosač utisnut od mekog čelika na ±0,1 mm predstavlja potpuno drugačije zahtjeve za nabavom od minijaturnog terminala električnog priključka koji se drži na ±0,02 mm na pet milijuna komada godišnje.
Četiri projektne varijable trebale bi voditi vaš uži izbor:
- Veličina i geometrija dijela:Dobavljači razvijaju stručnost oko raspona veličina. Trgovina optimizirana za velike automobilske ploče funkcionira drugačije od one koja je usredotočena na male, zamršene komponente. Usklađivanje omotnice vašeg dijela sa željenom točkom dobavljača osigurava prirodno usklađivanje njihove opreme, učvršćenja i mogućnosti pregleda s vašim zahtjevima.
- Opseg tolerancije:Strože tolerancije zahtijevaju dobavljače s dokazanom sposobnošću procesa na toj razini, a ne samo opremu koja je teoretski sposobna za to. Zatražite dokaze iz proizvodnih serija, a ne prototipova.
- Godišnji volumen:Veliki{0}}programi zahtijevaju dobavljače s disciplinom planiranja kapaciteta, rezervnim strategijama alata i proizvodnom infrastrukturom za održavanje protoka bez degradacije kvalitete tijekom produženih serija.
- Vrsta materijala:Egzotične legure, napredni čelici visoke-čvrstoće ili tanke-legure bakra predstavljaju jedinstvene izazove oblikovanja. Dobavljači koji imaju iskustva s vašim specifičnim materijalom obratka izbjegavaju-greške krivulje učenja koje troše vrijeme i alat.
Za inženjerske timove koji nabavljaju alate za male,-tolerantne-kritične dijelove, specijalizirani dobavljači često postižu bolje rezultate od specijaliziranih trgovina. Stručnjaci za ovaj prostor, kao na prYICHEN, usmjeravaju svoju opremu, razvoj procesa i sustave kvalitete posebno na ponovljivu masovnu proizvodnju-komponenti s malom tolerancijom. Ta usredotočena stručnost pretvara se u kraće razvojne cikluse, manje ponavljanja testiranja i predvidljivije rezultate proizvodnje u usporedbi s trgovinama koje svoju pozornost usmjeravaju na širok raspon veličina dijelova i klasa tolerancije.
Slijed ocjenjivanja u nastavku pruža okvir koji se može ponoviti za pomak od definiranja zahtjeva do odabira dobavljača:
- Definirajte zahtjeve tolerancije i volumena:Dokumentirajte specifikacije dimenzija, kritične-za-karakteristike kvalitete, godišnju količinu i očekivani životni vijek matrice prije kontaktiranja bilo kojeg dobavljača. Nejasni zahtjevi proizvode nejasne ponude.
- Dobavljači u užem izboru s dokazanom sposobnošću:Filtrirajte kandidate na temelju dokumentiranih dokaza o postizanju vašeg raspona tolerancije pri usporedivim količinama. Uklonite dobavljače koji nemaju-domaće alate za EDM žicu, brušenje ili relevantne alate za simulaciju.
- Zatražite prve{0}}uzorke članaka:Neka dobavljači koji su ušli u uži izbor proizvedu uzorke dijelova iz-namenskog alata za proizvodnju koristeći vaš navedeni materijal. Ocijenite usklađenost dimenzija, kvalitetu rubova, završnu obradu površine i konzistentnost kroz šaržu uzorka, a ne samo jedan komad.
- Provjerite SPC dokumentaciju:Pregledajte podatke o sposobnosti procesa iz izvođenja uzorka. Vrijednosti Cpk iznad 1,33 na kritičnim dimenzijama ukazuju na proces usredotočen unutar svog raspona tolerancije s marginom za normalnu varijaciju. Vrijednosti ispod 1,0 signaliziraju proces koji ne može pouzdano zadržati specifikaciju.
- Procijenite trenutnu podršku i uvjete održavanja:Potvrdite što se događa nakon isporuke matrice. Procijenite usluge ponovnog brušenja, dostupnost rezervnih komponenti, preokret inženjerskih promjena i uvjete jamstva. Niža cijena matrice od dobavljača bez naknadne podrške često košta više tijekom životnog vijeka alata.
Ovaj strukturirani pristup uklanja subjektivnost iz onoga što je u konačnici inženjerska odluka. Cijena je bitna, ali je jedna od mnogih varijabli. Dobavljač koji isporučuje najnižu ponudu, ali ne može dokazati sposobnost procesa, osigurati potpunu FAI dokumentaciju ili podržati matricu tijekom njenog životnog vijeka rijetko je izbor s najnižom-cijenom kada se mjeri kroz cijeli životni ciklus alata. Kako odabrati dobavljača matrice za precizno žigosanje svodi se na usklađivanje provjerenih sposobnosti s dokumentiranim zahtjevima, zatim potvrđivanje te podudarnosti fizičkim dokazima prije nego što se uključi obujam proizvodnje.
Izrada vaše strategije precizne štancarske matrice
Odabir pravog dobavljača zadnja je karika u lancu koji počinje mnogo ranije. Svaka odluka obuhvaćena ovim člankom, od odabira vrste matrice do specifikacije materijala do usklađivanja tiska, dovodi do jednog ishoda: ispunjavaju li vaši otisnuti dijelovi dosljedno specifikaciju po cijeni koja ima smisla za poslovanje. Inženjerski timovi koji to dobro shvate tretiraju precizno utiskivanje matrica kao problem sustava, a ne kupnju komponente.
Pogreške u specifikaciji koje treba izbjegavati
Najskuplje pogreške događaju se prije nego što se čelik uopće reže. Ove uobičajene pogreške u dizajnu matrice za utiskivanje tiho povećavaju proračune i skraćuju život matrice bez pružanja ikakvih poboljšanja performansi:
- Pre-toleriranje ne-kritičnih značajki:Svaka decimalna točka na crtežu nosi cijenu. Kao što industrijski inženjeri dosljedno primjećuju, određivanje ±0,02 mm na značajci koja savršeno funkcionira na ±0,1 mm nameće manje razmake matrica, tvrđe alatne čelike i češće oštrenje, a sve to bez poboljšanja proizvoda. Pridržavajte se strogih tolerancija za značajke koje ih uistinu zahtijevaju.
- Pod-navođenjem materijala za kalupe za obujam proizvodnje:Matrica izrađena od A2 kada radni vijek zahtijeva D2 ili čelik metalurgije praha će se prerano istrošiti, zahtijevajući ranu obnovu koja smanjuje uštedu troškova od jeftinijeg alata.
- Zanemarivanje kompatibilnosti tiska:Projektiranje matrice bez potvrde tonaže preše, visine zatvaranja, površine ležišta i profila kretanja klizača dovodi do iznenađenja pri isprobavanju koja odgađaju proizvodnju i ponekad zahtijevaju modifikaciju matrice.
- Ne planiranje održavanja od faze projektiranja:Matrice dizajnirane bez dopuštenja za ponovno brušenje, dostupnih habajućih komponenti ili mjera za montažu senzora zahtijevaju reaktivno održavanje koje košta 25-30% više od proaktivnog pristupa.
Znati kako smanjiti troškove matrice za žigosanje bez gubitka preciznosti počinje ovdje: potrošite vrijeme inženjeringa u fazi crtanja identificirajući koje tolerancije zapravo pokreću funkciju, zatim uskladite svaku daljnju odluku s tim stvarnim zahtjevima, a ne proizvoljnim specifikacijama.
Izgradnja strategije preciznog žigosanja
Strategija štancanja za inženjerske timove slijedi logičan slijed koji usklađuje zahtjeve dijelova s odlukama o alatima:
- Počnite s funkcijom dijela. Odredite koje su dimenzije ključne za sastavljanje, izvedbu ili sigurnost, a koje dopuštaju standardne tolerancije.
- Odaberite vrstu matrice koja odgovara vašoj geometriji, volumenu i profilu tolerancije: progresivni za veliku-složenost volumena, složeni za ravno-kritične dijelove, prijenos za velike ili duboko-izvučene geometrije.
- Odredite materijale i premaze za kalupe na temelju očekivanog radnog vijeka i svojstava obratka, a ne samo na početnoj cijeni.
- Uskladite sposobnost preše sa zahtjevima kalupa za oblikovanje, posebno kontrolu kretanja klizača za operacije oblikovanja s-tolerancijom.
- Uspostavite protokole održavanja, intervale oštrenja, kriterije inspekcije i kraj--životnih pragova, prije početka proizvodnje, a ne nakon što se pojave problemi.
Izvedba matrice za precizno žigosanje je rezultat sustava, a ne specifikacija komponente. Niti jedan pojedinačni element, bilo materijal, premaz, preša ili raspored održavanja, ne pruža preciznost u izolaciji. Proizlazi iz integriranih odluka koje se međusobno jačaju kroz cijeli životni ciklus alata.
Slijediti najbolju praksu specifikacije kalupa za precizno žigosanje znači prihvatiti da svaka odluka ograničava sljedeću. Cilj tolerancije diktira ocjenu materijala. Vrsta materijala utječe na odabir premaza. Učinak premaza ovisi o dinamici prešanja. Ponašanje tiska određuje učestalost održavanja. Prekinite bilo koju vezu i sustav neće raditi bez obzira na to koliko su drugi elementi dobro projektirani.
Za inženjerske timove spremne prijeći s istraživanja na aktivno nabavljanje, posebno za male, tolerancije-kritične dijelove izgrađene za ponovljivu masovnu proizvodnju,YICHEN rješenja za precizne matrice za žigosanjeponuditi praktičnu polaznu točku za razgovore s dobavljačima utemeljene na gore navedenom okviru ocjenjivanja.
Često postavljana pitanja o matricama za precizno utiskivanje
1. Koja je razlika između matrice za precizno žigosanje i standardne matrice za žigosanje?
Precizna matrica za utiskivanje cilja tolerancije od ±0,01 mm do ±0,05 mm s ponovljivošću kroz milijune ciklusa, dok standardne matrice rade na ±0,1 mm ili manje. Precizni matrice zahtijevaju manje razmake od -do-matrice (3-5% debljine materijala u odnosu na 8-12%), više{12}}čelike za alate poput DC53 ili SKD11, sustave vođenja s kugličnim ležajevima i površine uglačane u ogledalu. Prava razlika nije tolerancija na prvom dijelu, već sposobnost održavanja točnosti dimenzija tijekom cijelog proizvodnog vijeka alata.
2. Koliko dugo traju matrice za precizno žigosanje?
Životni vijek matrice ovisi o vrsti alatnog čelika, površinskim premazima, materijalu izratka i disciplini održavanja. AISI D2 matrice obično postižu 500.000 do 2.000,000+ udaraca za operacije sređivanja. Čelici za metalurgiju praha kao što je CPM 10V produžuju životni vijek na 2.000.000-5.000,000+ udaraca, dok umetci od volfram karbida mogu doseći 5.000.000-10.000,000+ udaraca. Primjena premaza kao što je TiAlN može produljiti intervale popravka za više od 500%. Pravilno preventivno održavanje, uključujući planirano oštrenje i praćenje stanja, ključno je za dosljedno postizanje ovih brojki.
3. Kako birate između progresivnog kalupa i prijenosnog kalupa?
Odluka ovisi o veličini dijela, geometriji i volumenu. Progresivne matrice izvrsne su za male do srednje dijelove s umjerenom složenošću u velikim količinama (100,000+ godišnje), upotrebom sekvenciranja-traka s više-stanica za učinkovito postizanje uskih tolerancija. Prijenosne matrice potrebne su kada su dijelovi preveliki za uvlačenje trake, zahtijevaju duboko izvlačenje ili ih je potrebno rotirati između stanica. Prijenosni sustavi pomiču pojedinačne izravanke pomoću prstiju hvataljke, nudeći veću fleksibilnost za složene 3D geometrije, ali zahtijevaju veću infrastrukturu za automatizaciju.
4. Koji su premazi najbolji za produljenje vijeka trajanja matrice?
Najbolji premaz ovisi o dominantnom načinu kvara. TiAlN je vrlo učinkovit protiv habanja ljepila i habanja, a studije pokazuju povećanje životnog vijeka veće od 500% na D2 matricama. DLC premazi pružaju iznimno nisko trenje (ispod 0,15) i sprječavaju nagrizanje prilikom utiskivanja aluminija ili bakra. TiCN nudi vrhunsku otpornost na abrazivno trošenje za tvrđe limove. Nitriranje poboljšava otpornost na zamor kroz difuzijski-očvrsnuti sloj koji je otporan na površinsko pucanje. Usklađivanje premaza sa specifičnim mehanizmom habanja je kritično, jer pogrešan premaz daje minimalnu korist bez obzira na cijenu.
5. Na što biste trebali obratiti pozornost pri odabiru dobavljača matrice za precizno žigosanje?
Procijenite dobavljače u tri dimenzije: tehnička sposobnost (dokumentirane tolerancije iz proizvodnih serija,-kućna elektroerozija i brušenje žice, softver za simulaciju), sustavi kvalitete (prva-provjera proizvoda s potpunim mapiranjem dimenzija, SPC podaci s Cpk iznad 1,33, certifikat ISO 9001 ili IATF 16949) i podrška proizvodnji (isproba na predstavniku preše, programi održavanja, odziv inženjerskih promjena). Za male, tolerancije-kritične dijelove, stručnjaci kao što je YICHEN posebno se usredotočuju na ponovljive alate za masovnu proizvodnju, nudeći fokusiranu stručnost koja bi mogla nedostajati trgovinama opće prakse. Uvijek provjerite sposobnost s fizičkim uzorcima prije dodjeljivanja volumena.


