


Što je progresivna matrica i zašto se OEM tvornice oslanjaju na nju
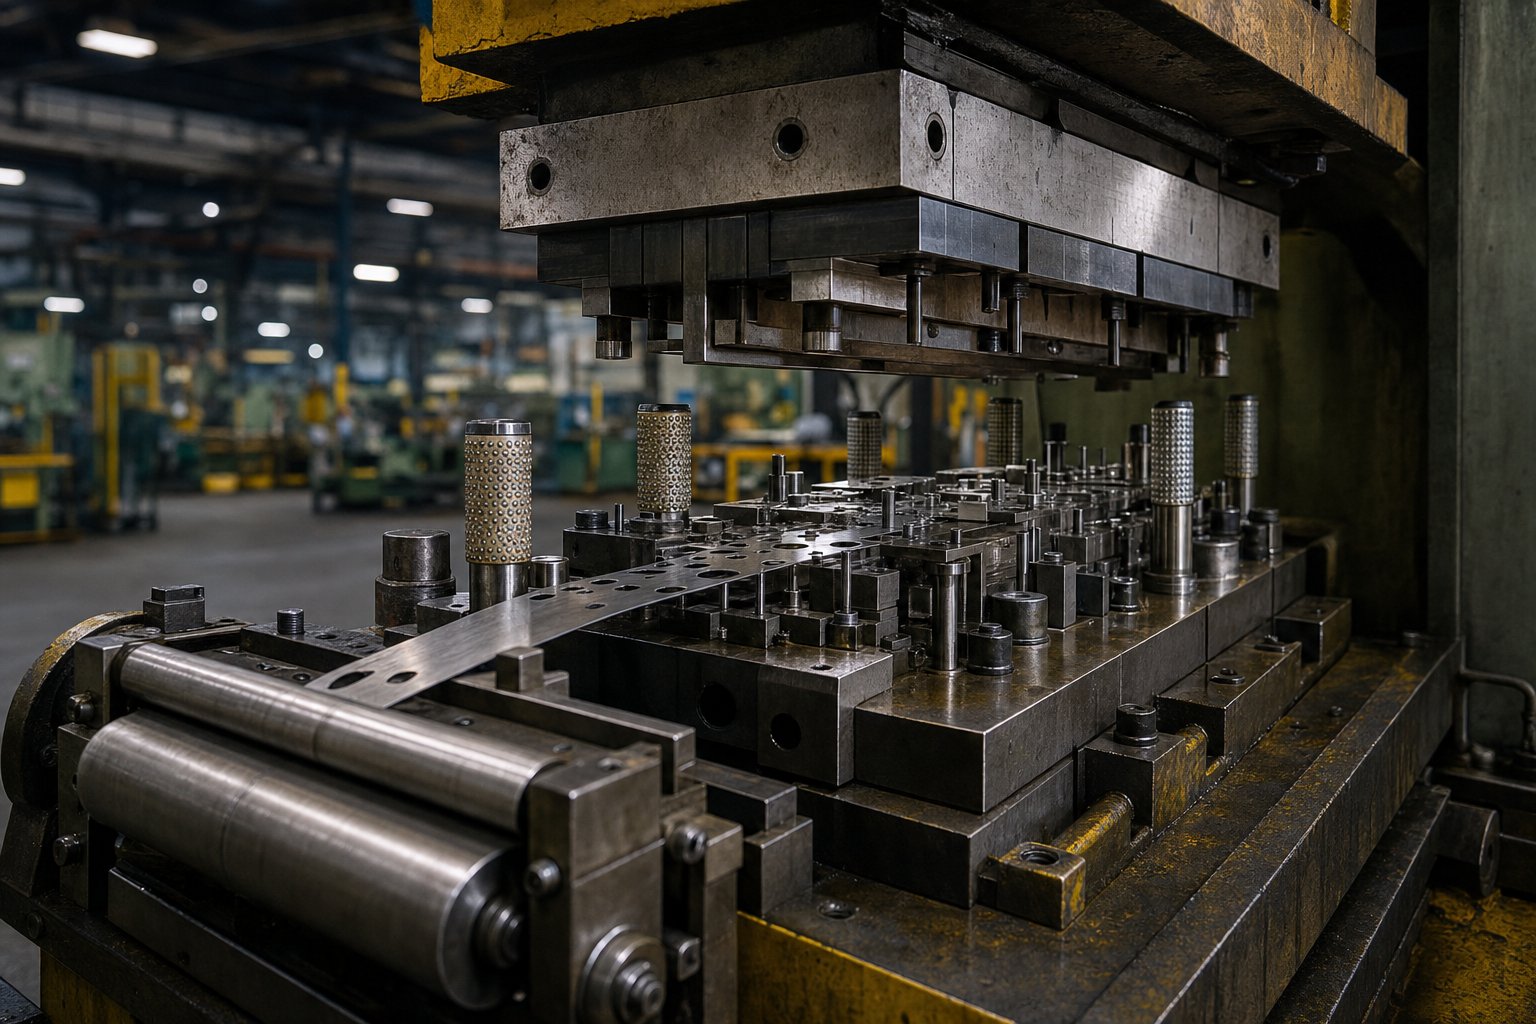
Zamislite jedan alat koji probija, savija, oblikuje i reže metalni dio u brzom nizu, a sve bez dodirivanja ljudskih ruku izratka između koraka. Taj je alat progresivna matrica i nalazi se u središtu svake-velike OEM tvornice progresivnih matrica i štancanja na koju ćete naići pri nabavi preciznih metalnih komponenti.
Što je progresivna matrica
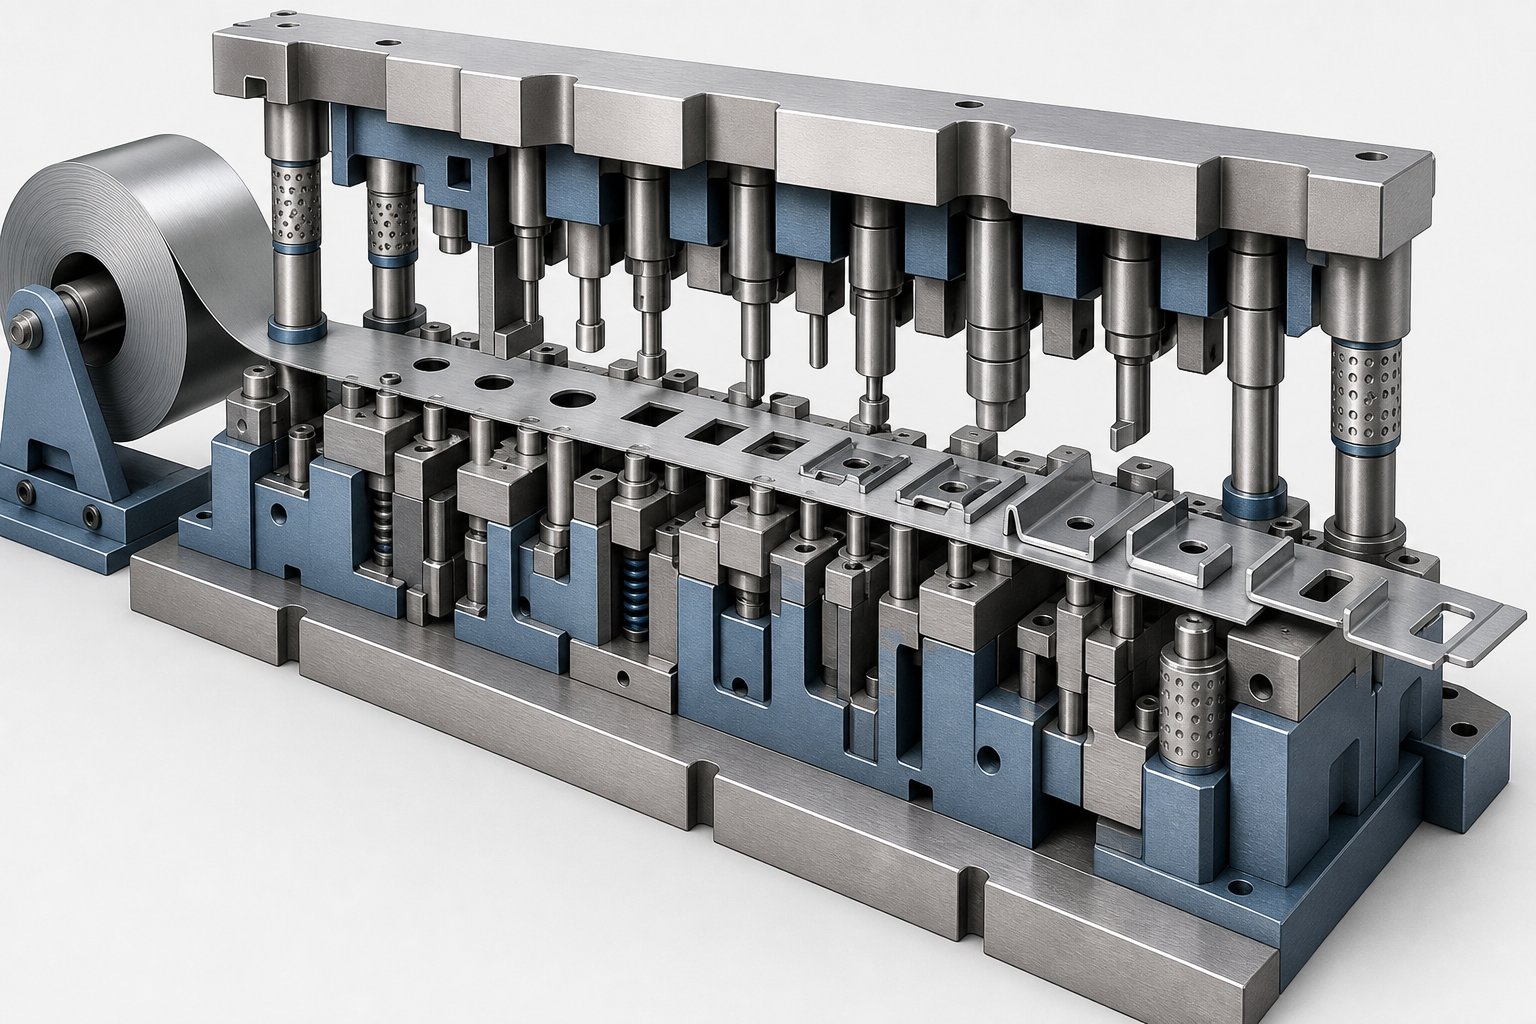
Progresivna matrica je specijalizirani alat za utiskivanje koji sadrži više stanica raspoređenih u nizu unutar jednog kompleta matrica. Metalna traka -namotana u zavojnice napreduje kroz te stanice sa svakim pritiskom preše, a svaka stanica izvodi različite operacije, kao što je bušenje, izrezivanje, savijanje, oblikovanje ili kovanje, sve dok se gotovi dio ne odvoji na završnoj stanici.
Ključni koncept izaprogresivno žigosanjeje simultano, sekvencijalno djelovanje. Dok se jedan dio trake probija na stanici jedan, drugi se dio savija na stanici tri, a još jedan doseže graničnu vrijednost na posljednjoj stanici. Svaki potez preše proizvodi dovršeni dio nakon što traka prođe kroz sve stanice. Ovaj kontinuirani ciklus ono je što čini programsku matricu tako učinkovitom za velike proizvodne serije.
Usporedite ovo s jedno-stupanjskom matricom, koja izvodi samo jednu radnju po hodu preše u jednoj stanici. Dio koji zahtijeva pet značajki, recimo dvije rupe, savijanje, oblik i obrezivanje, treba pet zasebnih matrica, pet postavki preše i ručno rukovanje između svakog koraka. Progresivno utiskivanje konsolidira sve te operacije u jedan alat i jedan ciklus preše, eliminirajući rukovanje dijelovima, smanjujući vrijeme ciklusa i dramatično poboljšavajući dosljednost dimenzija od komada do komada.
Nekoliko pojmova s kojima ćete se često susresti kada radite s tvornicama za žigosanje:
- Stanice- Pojedinačni položaji unutar matrice na kojima se odvija određena operacija rezanja ili oblikovanja.
- Traka- Neprekidna traka metalnog lima, odmotana iz zavojnice, koja prolazi kroz matricu.
- Pilot rupe- Precizne rupe probušene rano u traci koje točno lociraju materijal na svakoj sljedećoj stanici putem pilot klinova.
- Traka nosača- Dio materijala koji povezuje djelomično oblikovane dijelove i prenosi ih kroz matricu do konačnog rezanja.
Kako OEM tvornice koriste progresivne matrice
Kada vlasnik robne marke ili proizvodna tvrtka treba tisuće ili milijune žigosanih metalnih komponenti, oni rijetko sami izrađuju i upravljaju alatom. Umjesto toga, surađuju s OEM tvornicom progresivnih matrica i žigosanja koja se u njihovo ime bavi i inženjeringom matrica i masovnom proizvodnjom.
U tom odnosu, OEM kupac, obično proizvodni inženjer ili tim za nabavu, osigurava nacrte dijelova, zahtjeve za količinom i kontekst primjene. Tvornica za žigosanje zatim dizajnira progresivnu matricu, izrađuje alate, potvrđuje prve artikle i pokreće stalnu proizvodnju. Tvornica posjeduje stručnost procesa; kupac posjeduje dizajn proizvoda i specifikacije izvedbe.
Ova podjela rada postoji jer progresivni dizajn i rad kalupa zahtijevaju duboku specijalizaciju. Optimizacija rasporeda trake, redoslijed stanica, balansiranje sile i registracija pilota zahtijevaju inženjere alata s godinama praktičnog -iskustva. Za kupovnu organizaciju, outsourcing namjenske tvornice za žigosanje znači pristup toj stručnosti bez održavanja-kućne alatnice, flote preša ili tima za održavanje matrice.
Isplata je jednostavna: velika ponovljivost, niska cijena po-komadu u količini i dosljedna kvaliteta u proizvodnim serijama koje mogu obuhvaćati milijune udaraca. Ali hvatanje tih prednosti u potpunosti ovisi o tome što se događa unutar kalupa i unutar tvornice, a to je upravo mjesto gdje većini kupaca nedostaje vidljivost.
Kako funkcionira proces progresivnog žigosanja
Što se zapravo događa u tih nekoliko stotina milisekundi između jednog pritiska i sljedećeg? Theprogresivni proces žigosanjaje varljivo jednostavan u konceptu, ali duboko precizan u izvedbi. Svaki ciklus transformira sirovu zavojnicu u gotovu komponentu kroz strogo koreografirani slijed mehaničkih događaja.
Redoslijed postaja korak{0}}po-korak
Zamislite zavojnicu ravne metalne trake ubačenu na odmotavač, ispravljenu kroz ravnalicu i uvučenu u otvor matrice. Od te točke nadalje, progresivni proces žigosanja odvija se fiksnim redoslijedom sa svakim pritiskom pritiska:
- Uvlačenje i ravnanje zavojnice- Traka se odmotava od zavojnice, prolazi kroz uređaj za ravnanje kako bi se uklonila zakrivljenost, a servo ili mehanički dodavač je pomiče na preciznu udaljenost (uspon dodavanja) u matricu.
- Registracija pilota- Pilot klinovi spuštaju se u prethodno probušene rupe kako bi zaključali traku u točnom položaju prije nego započne bilo kakvo rezanje ili oblikovanje. Time se eliminira kumulativna pogreška dodavanja.
- Piercing i blanking- Probojci izrezuju rupe, proreze ili dijelove profila. Ove rane postaje često uspostavljaju značajke datuma na koje se kasnije operacije pozivaju.
- Oblikovanje i savijanje- Stanice progresivno oblikuju ravnu prazninu u tro-dimenzionalnu geometriju kroz savijanja, crtanja ili utiskivanja.
- Kovanje i restrike- Tamo gdje su potrebne niske tolerancije ili posebna završna obrada površine, stanice za kovanje sabijaju materijal na konačne dimenzije.
- Podrezivanje i odsijecanje- Gotovi dio se odvaja od noseće trake i izbacuje iz matrice, dok se otpadna traka usmjerava u žljebove ispod preše.
Svaka od ovih operacija izvodi se istovremeno na različitim točkama duž trake tijekom jednog pritiska. To preklapanje je glavni razlog zašto progresivno žigosanje matrica postiže stope propusnosti koje pojedinačne-metode rada ne mogu usporediti.
Optimizacija izgleda trake ovdje igra ključnu ulogu. Inženjeri određuju kako se dijelovi ugnijezde na traku, koliko široki moraju biti jezičci nosača i koliko materijala se nalazi između elemenata. Dobro-dizajniran raspored može potaknuti iskorištenje materijala iznad 80%, dok loše isplaniran stvara prekomjeran otpad i povećava cijenu komada, nešto što OEM kupci rijetko vide dok detaljno ne ispitaju dizajn trake.
Mehanika tiska i brzina ciklusa
Progresivna preša koja pokreće ovaj proces dimenzionirana je tako da odgovara zahtjevima matrice. OEM kupci trebali bi razumjeti nekoliko osnovnih specifikacija:
- Tonaža- Ukupna sila dostupna po hodu, obično u rasponu od 30 tona za male konektorske matrice do 600 tona ili više za strukturne automobilske dijelove. Tonaža mora premašiti zbroj svih sila na stanici plus sigurnosnu granicu.
- Potezi u minuti (SPM)- Definira brzinu ciklusa. Standardna proizvodnja često se odvija između 60 i 150 SPM, ali progresivno utiskivanje velikom brzinom na manjim dijelovima može premašiti 300 do 500 udaraca u minuti, posebno za električne terminale i tanke-komponente.
- Veličina kreveta i kapacitet širine trake- Postolje preše mora primiti punu duljinu matrice, koja raste kako se povećava broj stanica.
Ovdje je odnos koji treba imati na umu: složenija geometrija dijelova zahtijeva više stanica, što znači dužu matricu, što zahtijeva veću prešu. Matrica od 6-stanica za jednostavnu konzolu odgovara kompaktnoj preši, dok matrica od 20-stanica za sklop konektora s više savijanja može zahtijevati prešu za utiskivanje sa širokim krevetom i mogućnošću servo dodavanja.
Veći broj stanica također ravnomjernije raspoređuje sile oblikovanja po traci, smanjujući stres na bilo kojoj pojedinačnoj stanici i produžujući život matrice. Ali povećavaju troškove alata i produljuju izradu matrice. Za kupce OEM-a, ovaj kompromis između složenosti dijelova, zahtjeva za prešanjem i ulaganja u alate jedna je od najranijih inženjerskih odluka koje oblikuju ekonomiju projekta, tema koja se izravno povezuje s time kako izbor materijala dalje utječe i na dizajn matrice i na rezultate proizvodnje.
Vodič za odabir materijala za progresivno žigosanje
Metal koji odaberete ne definira samo izvedbu dijela. On oblikuje stope trošenja kalupa, strategije podmazivanja, ograničenja brzine preše i na kraju cijenu po-komadu. Ipak, većina OEM kupaca specificira materijal samo na temelju zahtjeva krajnje-upotrebe, bez razmatranja kako se ta legura ponaša dok teče kroz-postupnu matricu s više stanica. Inženjersko obrazloženje koje stoji iza progresivnih materijala za utiskivanje zaslužuje veću pozornost jer izravno utječe na dugovječnost alata i učinkovitost proizvodnje.
Dominiraju dvije široke kategorije: željezni metali (ugljični čelici i nehrđajući čelici) i obojeni metali (bakar, mjed i legure aluminija). Svaki nosi različite karakteristike oblikovanja koje utječu na to kako tvornica za žigosanje dizajnira i održava matricu.
Željezni materijali za progresivno žigosanje
Ugljični čelik ostaje radni konj progresivnog štancanja čelika. Njegova dostupnost, troškovna učinkovitost i širok raspon mehaničkih svojstava čine ga zadanom početnom točkom za strukturne nosače, spojnice i komponente šasije. Ključna varijabla je sadržaj ugljika:
- Nisko{0}}ugljični čelik (1008, 1010)- Vrlo duktilan i jednostavan za oblikovanje. Idealno za duboko izvlačenje, složena savijanja i dijelove koji zahtijevaju značajan protok materijala. Progresivno utiskivanje ugljičnog čelika s ovim vrstama radi pri većim brzinama prešanja jer mekani materijal stvara manje trošenje proboja.
- Srednje{0}}ugljični čelik (1045, 1050)- Veća vlačna čvrstoća i tvrdoća, prikladno za-nosive nosače i funkcionalni hardver. Smanjena duktilnost znači manji radijus savijanja i više pozornosti na kompenzaciju povratnog povrata u dizajnu matrice.
- Visok{0}}ugljični čelik (1070, 1095)- Koristi se za opruge, stezaljke i rezne rubove. Mogućnost oblikovanja je ograničena, tako da sekvenciranje stanica mora pažljivo rasporediti naprezanje kako bi se spriječilo pucanje.
Progresivno utiskivanje od nehrđajućeg čelika uvodi veće sile oblikovanja i veće trošenje kalupa u usporedbi s ugljičnim čelikom. Serija 300 (304, 316) nudi izvrsnu otpornost na koroziju i nije -magnetna, što je čini- izborom za medicinske uređaje, opremu za preradu hrane i pomorske komponente. Serija 400 (410, 430) pruža magnetska svojstva i umjerenu otpornost na koroziju po nižoj cijeni, uklapa se u ploče uređaja i automobilske opreme. Obje serije rade-brzo se stvrdnjavaju tijekom oblikovanja, što znači da matrice koje rade od nehrđajućeg čelika zahtijevaju tvrđe alatne čelike ili umetke od karbida na stanicama visokog-trošenja i agresivnije podmazivanje kako bi se spriječilo habanje.
Tipični rasponi promjera za progresivno utiskivanje željeza su između 0,15 mm i 6,0 mm, iako se većina -brzinske proizvodnje koncentrira u rasponu od 0,3 mm do 3,0 mm gdje su brzine preše i životni vijek matrice i dalje povoljni.
Ne{0}}neželjezni materijali i njihova primjena
Kada električna vodljivost, toplinska izvedba ili smanjenje težine pokreću dizajn, u scenu ulaze legure obojenih metala. Svaka donosi specifična ponašanja oblikovanja koja utječu na izradu kalupa:
- bakar (C110, C101)- Iznimno visoka električna i toplinska vodljivost. Progresivno utiskivanje bakra proizvodi terminale, sabirnice i konektore za baterije. Mekoća čistog bakra znači nisko trošenje proboja, ali tendenciju da materijal prianja na površine kalupa (pokupljanje), što zahtijeva posebne premaze ili podmazivanje.
- Mjed (C260, C280, C360)- Legura bakra-cinka koja nudi ravnotežu čvrstoće, otpornosti na koroziju i vizualne privlačnosti. Mjedeno progresivno žigosanje služi za električne kontakte, ukrasni hardver i vodovodne armature. Dobra sposobnost oblikovanja i manji povratni povrat od čelika čine ga lakšim za više-savijanje matrica.
- Aluminij (3003, 5052, 6061)- Lagan s dobrom otpornošću na koroziju. Aluminijsko progresivno žigosanje uobičajeno je u automobilskim toplinskim štitovima, HVAC rebrima i kućištima potrošačke elektronike. Mekoća aluminija omogućuje -brzu proizvodnju, ali njegova sklonost nagrizanju alatnog čelika zahtijeva pažljivu obradu površine matrice i dosljedno podmazivanje.
Tablica u nastavku konsolidira inženjerska razmatranja koja bi OEM kupci i proizvodni inženjeri trebali uzeti u obzir pri odabiru progresivnih materijala za utiskivanje:
| Materijal | Tipičan raspon debljine | Uobičajene aplikacije | Ključna razmatranja oblikovanja |
|---|---|---|---|
| Nisko{0}}ugljični čelik (1008-1010) | 0.3 - 4.0 mm | Automobilski nosači, strukturne kopče, kućišta | Izvrsna duktilnost; nisko trošenje matrice; minimalni opružni povrat |
| Srednje{0}}ugljični čelik (1045-1050) | 0.5 - 5.0 mm | Nosivi-nosači, zupčanici, hardver | Više sile oblikovanja; potrebna povratna kompenzacija |
| Nehrđajući čelik serije 300 | 0.15 - 3.0 mm | Medicinski uređaji, prehrambena oprema, brodski dijelovi | Rad-brzo otvrdnjava; zahtijeva alat od karbida i veliko podmazivanje |
| Nehrđajući čelik serije 400 | 0.3 - 3.0 mm | Ploče uređaja, oprema za automobile, magnetske komponente | Umjereno otvrdnjavanje radom-; niža cijena od serije 300 |
| bakar (C110, C101) | 0.1 - 2.0 mm | Električni terminali, sabirnice, konektori za baterije | Soft; sklona skupljanju materijala na alatu; izvrsna vodljivost |
| mesing (C260, C360) | 0.15 - 3.0 mm | Električni kontakti, ukrasni okovi, vodovodne armature | Niska opruga; dobra sposobnost oblikovanja; umjereno trošenje matrice |
| Aluminij (3003, 5052, 6061) | 0.2 - 4.0 mm | Toplinski štitovi, HVAC komponente, kućišta elektronike | Lagan; rizik od nagrizanja zahtijeva obloženi alat; moguće postići velike brzine tiska |
Uočite obrazac: mekši, rastegljiviji materijali omogućuju veće brzine ciklusa i dulje intervale između održavanja matrice, dok tvrđe legure zahtijevaju robusniji alat i strožu kontrolu procesa. Ovaj kompromis je upravo ono što oblikuje fazu projektiranja matrice, gdje redoslijed stanica, odabir materijala za umetanje i izračuni sile prevode izbor materijala u funkcionalni proizvodni alat.
Die Design Engineering i Tooling Economics
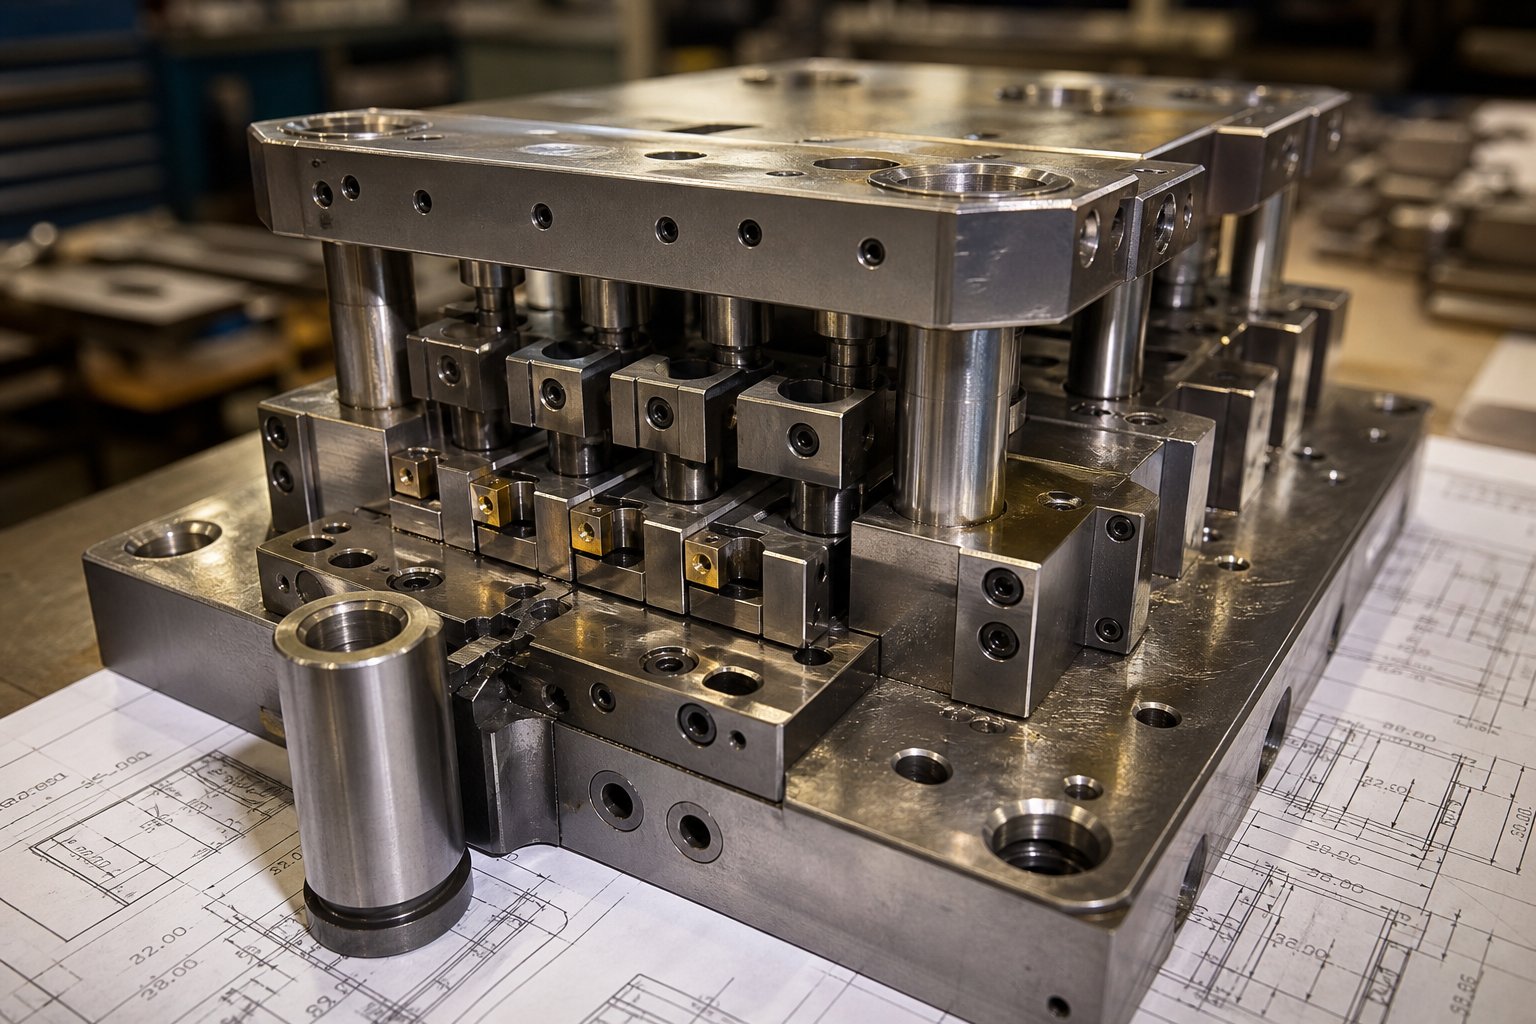
Projekt dizajna kalupa za progresivno utiskivanje ili uspije ili propadne puno prije prvog proizvodnog poteza. Inženjerski radni tijek koji transformira crtež dijela u funkcionalni alat s više-stanica uključuje blisku suradnju između inženjerskog tima kupca OEM-a i dizajnera matrice tvornice za žigosanje, i to je mjesto gdje se zaključava većina strukture troškova projekta.
Ova suradnja obično počinje pregledom dizajna za proizvodnost. Tvornički inženjeri alata ispituju geometriju dijela, identificiraju značajke koje mogu uzrokovati nestabilnost trake, predlažu izmjene koje pojednostavljuju matricu bez ugrožavanja funkcije i označavaju oznake tolerancije koje će potaknuti složenost alata. Promjene DFM-a napravljene u ovoj fazi ne koštaju ništa. Iste promjene koje se zahtijevaju nakon što je alat za progresivne matrice već izgrađen postaju skupe prerade.
Raspored trake i planiranje kolodvora
Izgled trake je mjesto gdje progresivni dizajn matrice za utiskivanje postaje i umjetnost i inženjerska disciplina. Inženjer alata mora odgovoriti na niz međuovisnih pitanja: Kako bi operacije trebale biti raspoređene među stanicama? Gdje nosiva traka treba pojačanje za podupiranje djelomično oblikovanih elemenata? Koliko široki moraju biti jezičci nosača da bi se održala krutost trake bez trošenja materijala?
Nekoliko čimbenika utječe na ove odluke:
- Uravnoteženje sila- Sile rezanja i oblikovanja na svakoj stanici moraju se rasporediti tako da opterećenje preše ostane centrirano. Neuravnotežene sile uzrokuju neravnomjerno trošenje matrice i deformaciju trake.
- Upravljanje protokom materijala- Postaje za oblikovanje moraju uzeti u obzir kako se metal rasteže i stanjuje. Redoslijed stanica utječe na to hoće li zavoj ili crtanje iskriviti značajke stvorene na ranijim stanicama.
- Optimizacija otpada- Širina trake nosača, razmak i orijentacija dijela na traci određuju iskoristivost materijala. Dobro-planirani raspored može smanjiti otpad za nekoliko postotaka u usporedbi s jednostavnim rasporedom.
- Broj postaja- Složenija geometrija dijelova zahtijeva više stanica. Svaka dodatna stanica povećava duljinu matrice, povećava troškove alata i zahtijeva veći ležaj za prešu, ali također postupnije raspoređuje naprezanje i poboljšava kvalitetu dijela.
Dio može izgledati jednostavno na crtežu, ali zahtijeva dvanaest ili više stanica nakon što inženjeri uzmu u obzir pilot rupe, neaktivne stanice za stabilizaciju trake i progresivne sekvence oblikovanja koje sprječavaju pucanje materijala. Izgled trake dosljedno je jedan od najvećih pokretača troškova u bilo kojem progresivnom programu jer diktira gotovo sve nizvodno.
Vrijeme izrade alata i čimbenici troškova
Progresivni alati za kalupe predstavljaju značajno početno ulaganje, ali ekonomija se dramatično mijenja s volumenom. Razmislite o tome ovako: matrica koja košta desetke tisuća dolara dodaje značajnu cijenu po dijelu na 5000 komada, ali na 500 000 komada, ta ista investicija doprinosi djeliću centa svakoj jedinici. Podaci iz industrije pokazuju da se progresivni matrice mogu kretati od otprilike 10.000 USD za jednostavnije alate do 350.000 USD za složene konstrukcije s više-stanica, s{-održavanim alatima koji traju milijune ciklusa prešanja.
Nekoliko čimbenika gura progresivne kalupe za utiskivanje prema višoj granici tog raspona:
- Veći broj stanica za složene geometrije
- Strože tolerancije zahtijevaju precizno brušene komponente i -značajke podešavanja u procesu
- Tvrđi tračni materijali koji ubrzavaju trošenje na površinama za rezanje i oblikovanje
- Zahtjevi za in-sensing, automatsko otkrivanje otpada ili sustave za izbacivanje dijelova
Vlasništvo nad alatima još je jedno razmatranje koje OEM kupci često zanemaruju. Neke tvornice zadržavaju vlasništvo i trošak amortiziraju u cijenu komada, dok druge proizvode alate koje kupac u potpunosti posjeduje. Svaki model ima implikacije na dugoročnu-fleksibilnost, posebno ako predviđate premještanje proizvodnje između dobavljača.
Izbor materijala za umetke na visoko{0}}postajama trošenja izravno oblikuje dugovječnost matrice. Konvencionalni alatni čelik (D2, A2, M2) dobro funkcionira za umjerene količine proizvodnje i mekše trake. Ali za kalupe za utiskivanje od progresivnog karbida, umetci od volfram-karbida na vrhovima izbijača i na površinama za oblikovanje mogu produžiti radni vijek za nekoliko puta u usporedbi s alatnim čelikom, osobito kod utiskivanja abrazivnih nehrđajućih legura ili rada pri velikim brzinama. Kompromis je cijena i krtost: karbidni umeci su skuplji i manje opraštaju bočne sile, pa zahtijevaju čvršće poravnanje preše i čvršću konstrukciju matrice.
Vremena isporuke za alate s progresivnim kalupom uvelike variraju ovisno o složenosti, tvorničkom zaostatku i tome jesu li uključena testiranja prototipa. Jednostavniji matrice mogu se isporučiti za nekoliko tjedana, dok se složeni alati s više-stanica s opsežnim isprobavanjem i provjerom mogu protegnuti na nekoliko mjeseci. OEM kupci koji angažiraju tvornice rano u fazi dizajna i završe DFM suradnju prije nego što se obvežu na konačne specifikacije alata imaju tendenciju sažimanja vremenskih okvira i izbjegavanja skupih revizija-izrade.
Sav ovaj inženjerski napor i ulaganje u alate služe jednoj svrsi: proizvodnji dijelova po najnižim mogućim ukupnim troškovima nakon što se obujam poveća. Ali odluka o ulaganju u progresivne alate ima smisla samo u odnosu na alternativne metode žigosanja, a razumijevanje gdje se nalazi prijelom zahtijeva jasnu-usporedbu procesa.
Progresivno utiskivanje u odnosu na druge metode
Dakle, znate da progresivni matrice donose niske troškove po-komadu u količini. Ali je li pristup progresivnog kalupa i žigosanja zapravo pravi za vas? To ovisi o geometriji, veličini serije, debljini materijala i koliko ste spremni unaprijed uložiti u alat. Četiri primarne metode žigosanja natječu se za dolare OEM projekta: progresivna matrica, matrica za prijenos, složena matrica i fourslide (multislide). Svaki od njih zauzima svoje posebno mjesto, a odabir pogrešnog znači plaćanje previše po komadu ili previše alata koji nikada ne vraća uloženo.
Progresivna matrica vs. Transfer matrica vs. Složena matrica
Razlike između ovih procesa svode se na to kako se izradak pomiče, s kojim geometrijama dijelova svaka metoda dobro obrađuje i gdje ekonomija daje prednost jednoj u odnosu na drugu. Na primjer, matrice za prijenos rano odvajaju izravan od trake i koriste mehaničke prste za prebacivanje između neovisnih stanica. To ih čini idealnima za veće dijelove koji zahtijevaju dublje izvlačenje i zamršenije oblike koji ne mogu ostati spojeni s nosećom trakom. Složeni kalupi imaju potpuno drugačiji pristup: izvode sve operacije rezanja i oblikovanja u jednom potezu preše na jednoj ravnini, što ih čini brzima i jeftinima za jednostavne ravne geometrije, ali neprikladnima za sve što zahtijeva višestruko savijanje ili tro-dimenzionalno oblikovanje.
Fourslide žigosanje dodaje još jednu opciju. Umjesto okomite sile pritiska, koristi četiri horizontalna klizača alata za oblikovanje materijala iz više kutova. Ova metoda ističe se s malim, zamršeno savijenim komponentama kao što su opružne kopče, kontakti konektora i oblici žice gdje bi više-smjerno savijanje bilo teško postići u konvencionalnoj postavci progresivnog metalnog žigosanja.
U tablici u nastavku prikazana je usporedba ovih matrica i metoda žigosanja prema kriterijima koji su najvažniji OEM{0}}donositeljima odluka:
| Kriteriji | Progresivni Die | Prijenosna matrica | Compound Die | Fourslide / Multislide |
|---|---|---|---|---|
| Složenost dijela | Umjereno do visoko (više-značajki, više-zavoja) | Visoko (duboko izvlačenje, veliki 3D oblici) | Niska (ravna, jedno-operacije u ravnini) | Umjereno do visoko (složeni više{0}}kutni zavoji) |
| Idealan raspon volumena | Velika količina (stotine tisuća do milijune) | Srednja do velika glasnoća | Slaba do srednja glasnoća | Slaba do srednja glasnoća |
| Raspon debljine materijala | 0.1 - 6.0 mm uobičajeno | 0.5 - 10+ mm | 0.2 - 6.0 mm | 0.1 - 2.5 mm |
| Sposobnost tolerancije | Čvrsto (dosljedna registracija od-do-stanice) | Čvrsto (neovisno poravnanje stanice) | Dobar za značajke jedne ravnine- | Umjerena (-varijabilnost više osi) |
| Cijena po-komadu u količini | Najniža pri velikim glasnoćama | Umjereno | Niska za jednostavne dijelove | Umjereno |
| Ulaganje u alate | visoko | Visoko (plus mehanizam za prijenos) | Niska do umjerena | Umjereno |
| Idealne aplikacije | Konektori, nosači, stezaljke, lamele motora | Veliki paneli karoserije, duboko-izvučena kućišta, strukturni dijelovi | Podloške, jednostavne praznine, ravne podloške | Opružne kopče, oblici žice, mali savijeni kontakti |
Kada je progresivno žigosanje pravi izbor
Progresivni matrice zarađuju svoju investiciju kada se nekoliko uvjeta uskladi. Trebate ih kada vaš dio zahtijeva višestruke operacije, kao što su bušenje, oblikovanje i obrezivanje, koje se izvode u tijesnom nizu uz tolerancije koje zahtijevaju ponovljivu registraciju od-do-stanice. Trebate ih kada godišnje količine opravdavaju veće troškove alata kroz dramatično niže cijene komada. I trebate ih kada je vrijeme ciklusa važno, jer dugotrajno progresivno utiskivanje na dobro-dizajniranu matricu proizvodi dijelove brže od bilo koje alternative prijenosa ili spoja pri usporedivoj složenosti.
Prag volumena gdje se progresivna obrada alata isplati varira ovisno o složenosti dijela i materijalu. Primjenjuje se opće načelo industrije: što više operacija zahtijeva vaš dio, to je manja količina pokrića u odnosu na izvođenje tih operacija u zasebnim postavkama. Jednostavan bracket koji treba samo dvije značajke možda neće opravdati progresivni kocku sve dok količine ne dosegnu stotine tisuća. Konektor s više-savijanjem s osam značajki mogao bi se znatno prije pokriti jer alternativa, pokretanje osam pojedinačnih-operacijskih postavki s rukovanjem dijelovima između svake, nosi visok rizik rada i kvalitete pri bilo kojoj količini.
Kada biste trebali tražiti negdje drugdje?
- Prijenosne matricepoželjni su kada su dijelovi fizički preveliki da bi ostali na nosivoj traci, zahtijevaju vrlo duboka izvlačenja (dubina premašuje širinu materijala) ili su potrebne operacije na površinama koje nisu dostupne dok je dio spojen na traku.
- Spoj umiredovoljno je kada je dio ravan, geometrija je jednostavna, a tolerancije su moguće postići u jednom potezu. Ovdje spadaju podloške, podloške i prve-radne pločice.
- Četveroklizno žigosanjepobjeđuje kada su dijelovi mali, zahtijevaju više{0}}smjerna savijanja, a volumeni se nalaze u niskom-do-srednjem rasponu gdje alati za progresivne matrice ne mogu nadoknaditi svoje troškove.
Za kupce OEM-a, odluka se često svodi na jednostavno pitanje: nadoknađuje li ušteda po-komadu dugotrajnog progresivnog štancanja početno ulaganje u matricu unutar vašeg projektiranog životnog ciklusa? Ako je odgovor potvrdan, a vaš dio treba više od dvije operacije oblikovanja, progresivne matrice gotovo uvijek daju najbolji ukupni trošak vlasništva.
Međutim, odabir prave metode samo je pola jednadžbe. Čak i najprikladniji izbor procesa gubi svoju vrijednost bez rigorozne kontrole kvalitete kako bi se osiguralo da svaki dio koji napušta matricu zadovoljava specifikaciju, potez za potezom, kroz milijune ciklusa.
Kontrola kvalitete i standardi tolerancije u progresivnom žigosanju
Progresivna matrica za utiskivanje može biti briljantno konstruirana i dalje proizvoditi otpad ako sustavi kontrole kvalitete ne odgovaraju preciznosti ugrađenoj u alat. Za OEM kupce, razumijevanje načina na koji tvornica prati, mjeri i dokumentira kvalitetu dijelova jednako je važno kao i procjena tonaže tiska ili broja stanica. Najbolje usluge progresivnog žigosanja metala odvajaju se ne marketinškim tvrdnjama, već provjerljivim kontrolama procesa koje drže varijaciju dimenzija čvrstom kroz milijune ciklusa.
Mogućnosti tolerancije prema materijalu i složenosti
Koje tolerancije realno možete očekivati? Odgovor ovisi o tri međusobno povezane varijable: vrsti materijala, složenosti dijela i razini ulaganja u alate koju vaš projekt opravdava. Standardno progresivno metalno žigosanje obično ima tolerancije u rasponu od ±0,05 mm do ±0,10 mm za većinu proizvodnih radova. Moguće je postići strože specifikacije, s vodećim tvornicama koje postižu pozicione tolerancije od čak ±0,005 mm na kritičnim značajkama, iako ova razina preciznosti znatno povećava troškove alata, učestalost održavanja i zahtjeve za oštrenjem.
Tablica u nastavku organizira dosegljive raspone tolerancije prema materijalu i složenosti, dajući OEM proizvodnim inženjerima praktičnu referencu pri definiranju specifikacija:
| Kategorija materijala | Simple Flat (samo probijanje/prazno) | Umjereno oblikovanje (1-2 zavoja) | Složeno višestruko-zvijanje (3+ savijanja, izvlačenje) |
|---|---|---|---|
| Nisko{0}}ugljični čelik | ±0.03 - ±0,05 mm | ±0.05 - ±0,08 mm | ±0.08 - ±0,12 mm |
| Nehrđajući čelik (300/400) | ±0.04 - ±0,06 mm | ±0.06 - ±0,10 mm | ±0.10 - ±0,15 mm |
| Bakrene legure | ±0.03 - ±0,05 mm | ±0.05 - ±0,08 mm | ±0.08 - ±0,12 mm |
| Aluminijske legure | ±0.04 - ±0,06 mm | ±0.06 - ±0,10 mm | ±0.10 - ±0,15 mm |
Obratite pažnju na obrazac: materijali s višim -stopama stvrdnjavanja (nehrđajući čelik, aluminij) uvode veću varijabilnost povratnog povrata, proširujući moguće tolerancije za složene geometrije. Mekši materijali kao -nisko{2}}ugljični čelik i bakar imaju uže dimenzije jer je njihovo ponašanje pri oblikovanju predvidljivije i dosljednije od poteza do poteza.
Tolerancije se također pooštravaju ili popuštaju ovisno o vrsti značajke. Položaji probušenih rupa ostaju vrlo ponovljivi jer su uspostavljeni krutim probijanjem-i-razmakom matrice. Oblikovane ili savijene dimenzije nose više varijabilnosti zbog fluktuacija svojstava materijala između zavojnica. Sposobna tvornica za žigosanje raspravljat će o ovoj stvarnosti tijekom DFM pregleda radije nego obećavati opće tolerancije koje se primjenjuju samo u idealnim uvjetima.
U-nadzoru kvalitete procesa
Kako moderni progresivni stroj za žigosanje održava te tolerancije u proizvodnoj seriji od stotina tisuća dijelova? Odgovor leži u slojevitim senzorima i statističkim sustavima koji hvataju odstupanja prije nego što se spoje u otpad.
In-senzoripredstavljaju prvu liniju obrane. Iskusni inženjeri za žigosanje opisujutri standardne metode detekcijekoji bi trebao biti prisutan u svakoj proizvodnoj matrici za progresivno utiskivanje:
- Otkrivanje promašaja pilota- Opruga-upravljač se uvlači ako se traka nije ispravno pomaknula, aktivirajući senzor koji zaustavlja prešu prije nego što se matrica zatvori na neporavnatom materijalu.
- Mikronski (udaljeni) senzori- Izmjerite razmak kada je matrica zatvorena. Ako se metak uvuče u šupljinu matrice ili se traka savije, senzor odmah detektira anomaliju.
- Monitori tonaže- Kontinuirano mjerite potrebnu silu tijekom svakog zaveslaja. Postupno povećanje tonaže otkriva zategnute džepove ili trošenje matrice prije nego što dođe do katastrofalnog kvara.
Osim ovih osnova, napredne tvornice ugrađuju senzore ciklusa dodavanja na više pozicija duž matrice kako bi potvrdile napredovanje trake na 50-70% ciklusa dodavanja, a ne samo pri zatvaranju. To sustavu kontrole preše daje dovoljno vremena da zaustavi klip pri hodu prema gore, mnogo prije nego što alat udari u pogrešno postavljen materijal. Senzori kopče na ulazu u matricu detektiraju zapreke trake prije nego što mehanizam za uvlačenje uopće pokuša pomaknuti materijal.
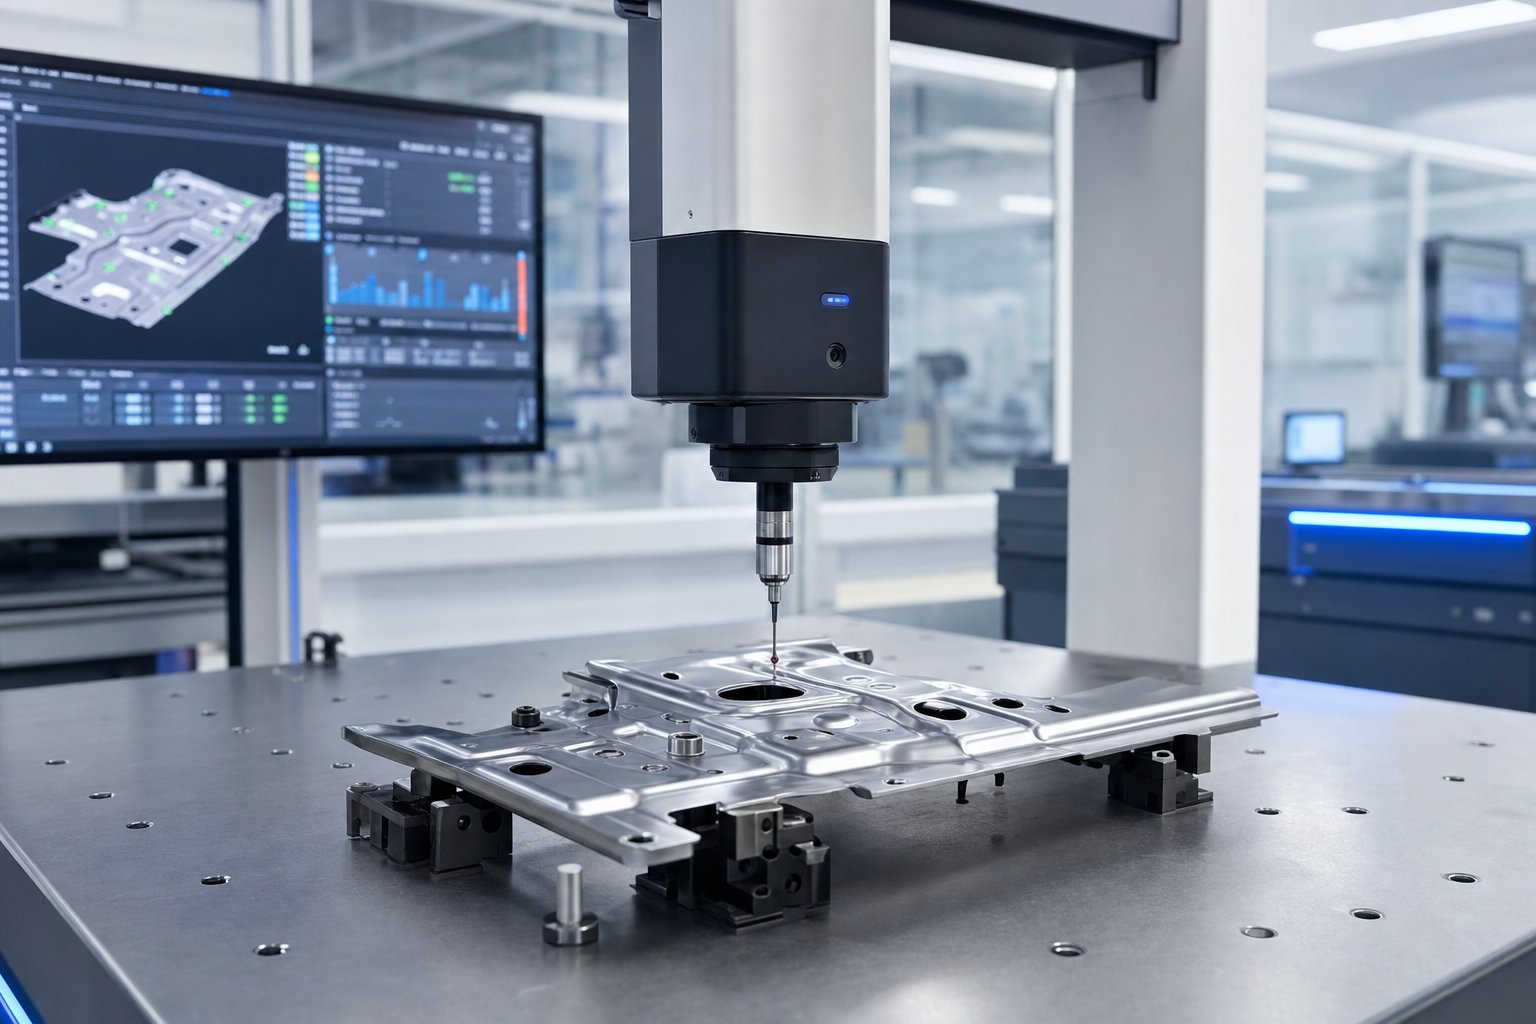
Automatizirani sustavi inspekcijeintegrirati izravno s operacijama tiska za provjeru dimenzionalnog izlaza bez usporavanja proizvodnje. Vision sustavi koriste kamere postavljene na izlazu iz kalupa za provjeru prisutnosti značajki, orijentacije i usklađenosti bruto dimenzija pri punoj brzini tiska. Laserske mjerne stanice uzorkuju kritične dimenzije na izbačenim dijelovima u određenim intervalima, unoseći podatke izravno u SPC softver. CMM (Coordinate Measuring Machine) inspekcija pruža najveću točnost za prvu-verifikaciju artikla i periodična revizijska mjerenja, obično postižući mjernu nesigurnost ispod ±0,002 mm.
Statistička kontrola procesa (SPC)povezuje sve te podatke zajedno. Umjesto pregleda pojedinačnih dijelova i donošenja odluka o prolazu/padu, SPC prati trendove procesa tijekom vremena. Kontrolne karte otkrivaju je li varijacija stabilna, pomjera li se ili ide prema granicama specifikacije. Ova razlika je važna jer stabilan proces s prihvatljivim varijacijama može teći bez nadzora, dok proces koji se kreće zahtijeva intervenciju prije nego što proizvede nedostatke.
Za automobilske i medicinske kupce OEM-a, ove se kontrole formaliziraju u PPAP (Production Part Approval Process) okvir. PPAP zahtijeva od tvornice da demonstrira procesnu sposobnost prije otpreme proizvodnih dijelova, dokumentiranu kroz Cpk (Indeks procesne sposobnosti) studije. TheAIAG standard zahtijeva minimalni Cpk od 1,33za kritične karakteristike, što znači da proces ne koristi više od 75% dostupne tolerancije i ostaje dobro-centriran unutar granica specifikacije. Mnogi proizvođači originalne opreme zahtijevaju Cpk od 1,67 ili viši za sigurnosne-kritične komponente, što zapravo zahtijeva da proces koristi manje od 60% raspona tolerancije.
Studija Cpk uključuje mjerenje statistički značajnog uzorka, obično 30 ili više uzastopnih dijelova, izračunavanje srednje vrijednosti procesa i standardne devijacije te demonstriranje da distribucija dobro odgovara i gornjim i donjim granicama specifikacije. Tvornice koje ulažu u-SPC u stvarnom-vremenu mogu kontinuirano nadzirati Cpk, hvatajući degradaciju sposobnosti u roku od nekoliko minuta umjesto da je otkrivaju tijekom revizije na kraju--smjene.
Za OEM kupce koji procjenjuju potencijalnog partnera za žigosanje, postavite izravno pitanje: može li vam tvornica pokazati povijesne Cpk podatke iz sličnih proizvodnih programa? Tvornica koja prati i arhivira podatke o sposobnostima procesa ima bitno drugačiju kulturu kvalitete od one koja se oslanja samo na konačnu inspekciju. Ova infrastruktura kvalitete postaje još kritičnija kada dijelovi služe reguliranim industrijama, gdje-zahtjevi specifični za aplikaciju postavljaju dodatne kontrole povrh standardnih praksi žigosanja.
Primjene u industriji za dijelove s progresivnim kalupom
Regulirane industrije ne zahtijevaju samo strože tolerancije. Oni nameću čitave ekosustave upravljanja kvalitetom koji oblikuju način rada tvornice za žigosanje od primanja sirovina do konačne otpreme. Ti se zahtjevi dramatično razlikuju ovisno o tome gdje gotovi dio završava, a svako vertikalno tržište donosi vlastitu kombinaciju preferencija materijala, dimenzionalnih zahtjeva i očekivanja dokumentacije koje OEM tvornica progresivnih matrica i štancanja mora zadovoljiti.
Automobilske i HVAC aplikacije
Progresivno žigosanje automobilskih komponenti čini veliki udio u proizvodnji progresivnih matrica u cijelom svijetu. Razlog je jednostavan: moderna vozila sadrže stotine utisnutih metalnih dijelova, a količine po platformi lako opravdavaju progresivna ulaganja u alate. Automobilski dijelovi s progresivnim žigom kreću se od malih električnih priključaka do velikih strukturnih ojačanja, a svi se proizvode brzinama i razinama dosljednosti s kojima se nijedan alternativni proces ne može ekonomski mjeriti.
Uobičajeni progresivni žigosani dijelovi u automobilskoj industriji uključuju:
- Progresivni utisnuti nosači za montažu motora, strukturu karoserije i unutarnje sklopove
- Motorne lamele za pogonske motore električnih vozila i elektropokretače
- Električni priključci, terminali i sabirnice u sustavima ožičenja
- Strukturalne kopče i pričvršćivači za tijelo-u-bijelom sklopu
- Komponente okvira sjedala i mehanizmi za podešavanje
Po čemu je automobilska industrija jedinstvena kao tržište? IATF 16949 certifikat. Ovaj standard upravljanja kvalitetom temelji se na ISO 9001, ali dodaje-specifične zahtjeve za automobilsku industriju oko naprednog planiranja kvalitete proizvoda (APQP), planova kontrole i analize načina kvara (FMEA). Tvornica koja utiskuje automobilske matrice mora održavati sljedivost od serije grijanja zavojnice do gotovog dijela, demonstrirati sposobnost procesa kroz kontinuirano praćenje Cpk-a i odgovoriti na upozorenja o kvaliteti unutar nekoliko sati, a ne dana. Trošak zaustavljanja linije kod OEM-a za automobile kreće se u tisućama dolara po minuti, što objašnjava zašto proizvođači automobila od svojih dobavljača žigosanja zahtijevaju najstrože standarde kvalifikacije u proizvodnji.
HVAC progresivno metalno žigosanje zauzima drugačiji inženjerski prostor. Ovdje je ključni zahtjev dosljedna ravnomjernost i ujednačenost dimenzija u velikim dijelovima populacije, a ne jedno-preciznost obilježja. Rebra izmjenjivača topline, na primjer, mogu biti geometrijski jednostavna, ali čak i manja odstupanja u ravnini smanjuju učinkovitost prijenosa topline kada se tisuće rebara skupe zajedno u jezgri kondenzatora ili isparivača.
Tipični HVAC progresivni otisnuti dijelovi uključuju:
- Rebra izmjenjivača topline i uzorci žaluzina
- Montažni nosači i komponente kućišta za klima komore
- Lamele motora ventilatora
- Ventilacijske zaklopke
- Stezaljke vodova rashladnog sredstva i potporni nosači
HVAC dijelovi često rade od aluminija ili presvučenog čelika pri velikim brzinama, pri čemu se obrasci trošenja kalupa moraju pažljivo pratiti kako bi se spriječila postupna degradacija oblika tijekom dugih proizvodnih serija. Rebrasta matrica koja proizvodi nekoliko stotina udaraca u minuti generira milijune dijelova prije održavanja, čineći karbidne umetke i-nadzor sile u matrici ključnim za održivu kvalitetu.
Primjena električnih i medicinskih uređaja
Proizvodnja električnih konektora uvelike se oslanja na progresivne matrice jer su dijelovi mali, zamršeni i potrebni u ogromnim količinama. Jedno kućište konektora može sadržavati desetke pojedinačnih utisnutih kontakata, od kojih svaki zahtijeva preciznu geometriju opruge i dosljednu kontaktnu silu. Legure bakra i mjedi dominiraju ovim prostorom zbog svoje vodljivosti, a dizajni matrica često premašuju 20 stanica kako bi se postigla složena geometrija više-savijanja koju ti kontakti zahtijevaju.
Uobičajene progresivno otisnute električne komponente uključuju:
- Stezaljke i kontaktne igle za automobilske i industrijske konektore
- Sabirnice za distribuciju energije u EV baterijama
- Zaštitne kutije i EMI kućišta za RF elektroniku
- Olovni okviri za pakiranje poluvodiča
- Kontakti baterija za potrošačku elektroniku
Medicinsko progresivno žigosanje uvodi najstrože kontrole procesa u bilo kojoj vertikali. Dijelovi namijenjeni kirurškim instrumentima, implantabilnim uređajima ili dijagnostičkoj opremi moraju ispunjavati zahtjeve biokompatibilnosti i održavati punu sljedivost serije. Samo proizvodno okruženje dolazi pod lupu:Čiste sobe u skladu s ISO 14644kontrolirati kontaminaciju česticama u zraku tijekom žigosanja i rukovanja komponentama koje će doći u kontakt s pacijentima. Propisi FDA prema 21 CFR Part 820 zahtijevaju potvrđene procese, dokumentirane postupke i nadzor okoliša koji daleko nadilaze standardnu praksu industrijskog žigosanja.
Dijelovi medicinskih uređaja s progresivnim žigom uključuju:
- Kirurški komadi oštrica i komponente reznih instrumenata
- Stezaljke i sidra za pričvršćivanje implantata
- Kućišta i oklopi dijagnostičkih uređaja
- Prstenovi za pojačanje katetera
- Opruge i kontakti mehanizma za isporuku lijeka
Tvornice koje opslužuju proizvođače originalne opreme za medicinu moraju održavati certifikate materijala za svaku zavojnicu, bilježiti procesne parametre za svaku proizvodnu seriju i čuvati uzorke dulje vrijeme kako bi podržali sljedivost nakon-tržišta. Dodatni troškovi sustava kvalitete su značajni, ali količine medicinskih uređaja i cijena po-komadu odražavaju tu investiciju.
U-Sklapanje kalupa i integracija sekundarnog procesa
Jedna mogućnost koja odvaja napredne tvornice za žigosanje od osnovnih preša je u-sastavljanju matrice, mogućnost izvođenja operacija izvan oblikovanja i rezanja bez uklanjanja dijela iz progresivne matrice. Zamislite nosač koji treba navojnu rupu, umetak zakovicama ili zavarenu maticu. Tradicionalno, ove značajke zahtijevaju sekundarne operacije: otisnuti dio napušta prešu, premješta se na zasebnu radnu stanicu i podvrgava se dodatnom rukovanju. Svaki prijenos povećava troškove, vrijeme ciklusa i rizik kvalitete.
In-montaža matrice eliminira te prijenose integracijom sekundarnih operacija izravno u sekvencu stanice matrice:
- U -matrici točenje- Glave za-oblikovanje navoja ili-za rezanje navoja postavljene u matricu stvaraju urezane rupe tijekom ciklusa prešanja, isporučujući dio spreman-za-sastavljanje na izlazu iz matrice.
- U -matričnom zavarivanju- Postaje za otporno ili lasersko zavarivanje spajaju sekundarne komponente (matice, igle, kontakte) s utisnutim dijelom dok on ostaje na nosivoj traci.
- U-umetanje matrice- Press-čahure, zakovice ili kontaktne igle dovode se i ugrađuju unutar stanica za matrice, proizvodeći pod-sklop, a ne sirovo utiskivanje.
- U-matrično savijanje i zakivanje- Višestruke-komponente uvučene u trake spajaju se, oblikuju jedna preko druge i mehanički pričvršćuju unutar matrice.
Za OEM kupce,-sklapanje u kalupu izravno se prevodi u niže ukupne troškove. Na primjer, eliminacija sekundarne operacije tapkanja uklanja stroj, operatera, učvršćenje i među-procesni red iz toka vrijednosti. Pomnožite to s nekoliko značajki i nekoliko stotina tisuća dijelova godišnje i ušteda postaje znatna. Također poboljšava kvalitetu jer dio nikada ne napušta kontrolirano okruženje matrice, tako da točnost položaja između utisnutih značajki i dodanih komponenti ostaje vođena preciznošću matrice, a ne ponovljivošću učvršćenja.
Širina opsluživanja industrija i dubina integracije procesa dostupna unutar jedne progresivne matrice naglašavaju zašto je odabir tvornice toliko važan. Dobavljač koji je sposoban pokrenuti automobilske matrice prema IATF 16949, medicinske dijelove prema protokolima čistih soba i-sklop matrica za električne konektore radi na bitno različitoj razini sposobnosti od trgovine koja jednostavno upravlja prešom. Razumijevanje kako procijeniti tu sposobnost i na što obratiti pozornost tijekom kvalifikacije je mjesto gdje većina OEM kupaca treba najjasnije smjernice.
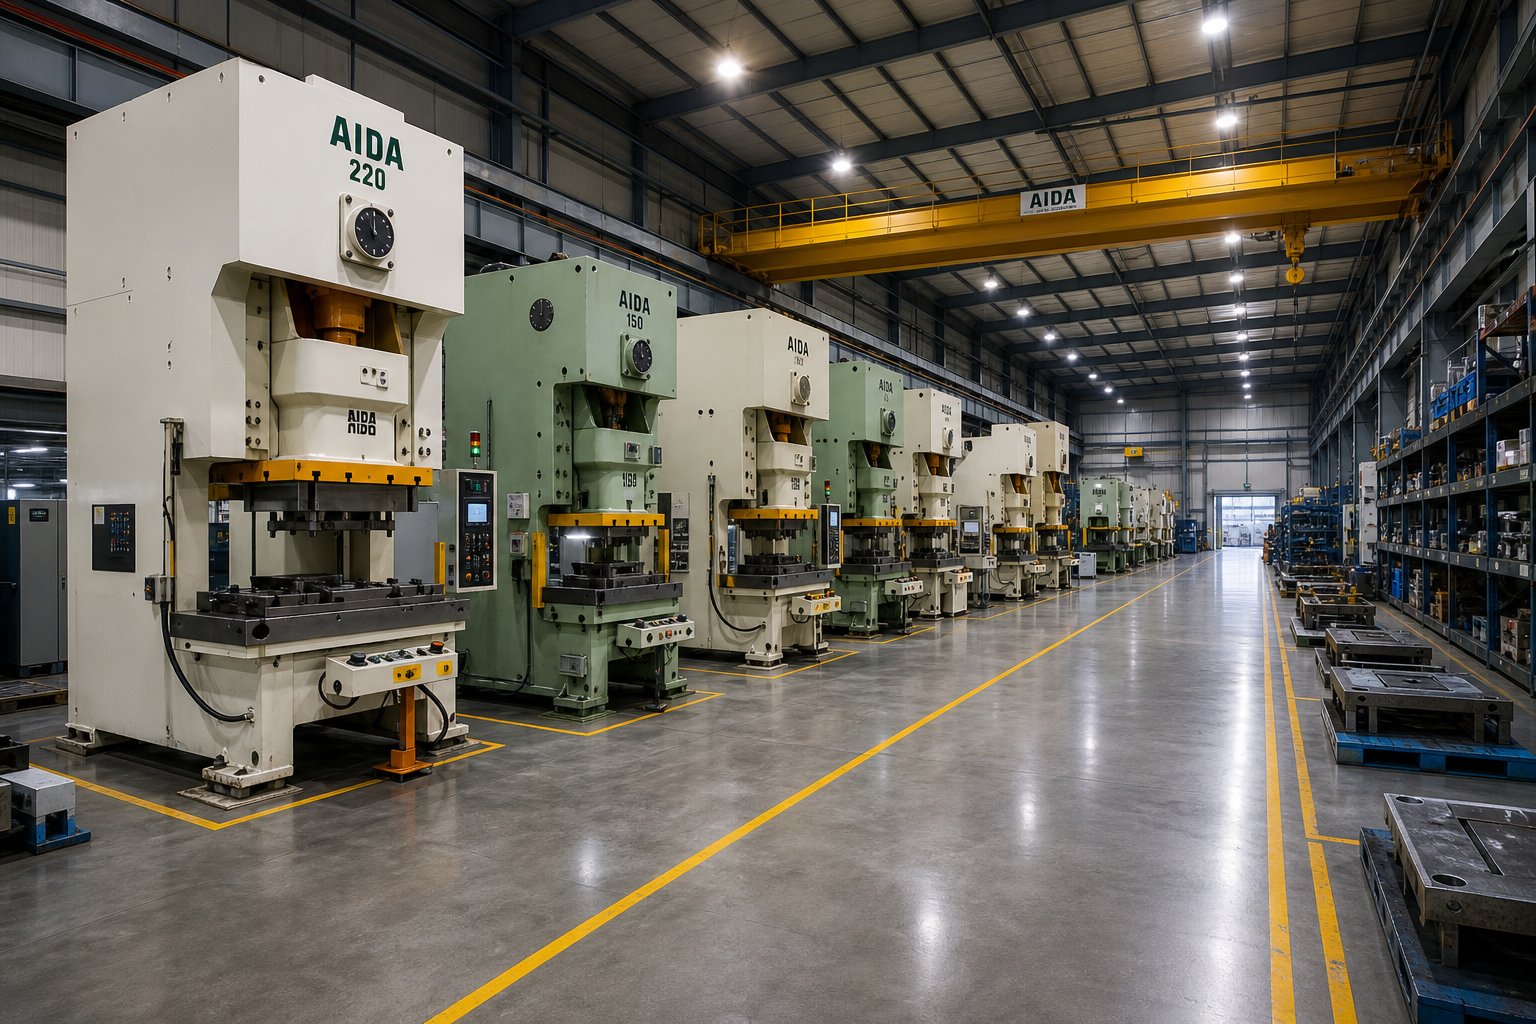
Kako procijeniti i odabrati OEM tvornicu za izradu progresivnih matrica
Znati koja metoda žigosanja odgovara vašem dijelu i koji se standardi kvalitete primjenjuju ne pomaže mnogo ako tvornica koju odaberete ne može dosljedno ispuniti te zahtjeve. Ipak, većina kupaca OEM-a ocjenjuje proizvođače progresivnih matrica samo na temelju cijene komada, preskačući tehničku i relacijsku dubinsku analizu koja određuje hoće li program doista uspjeti tijekom životnog ciklusa proizvodnje. Strukturirani kvalifikacijski okvir eliminira nagađanje i štiti vaše ulaganje u alat od samog početka.
Procjena tehničke sposobnosti
Kada hodate po tvornici ili pregledavate paket mogućnosti dobavljača, tražite dokaze da njihova oprema, stručnost alata i infrastruktura odgovaraju zahtjevima vašeg specifičnog programa. Dobavljač matrica za žigosanje koji agresivno navodi cijenu, ali nema odgovarajući raspon prešanja ili dubinu alata, koštat će vas mnogo više u kašnjenjima, problemima s kvalitetom i sredi-programskim prijenosima nego što bi ikada koštala malo viša cijena komada.
Evo što treba procijeniti tijekom tehničke procjene bilo koje tvrtke za progresivno žigosanje:
- Raspon tonaže tiska- Pokriva li vozni park vaš trenutni program i predvidljivi rast? Tražite širinu, a ne samo jedan pritisak koji vam jedva odgovara. Tvornica koja koristi preše od 30 do 300+ tona može se prilagoditi evoluciji dizajna bez potrebe za novim dobavljačem.
- Maksimalna širina trake i veličina kreveta- Potvrđuje može li tvornica fizički pokrenuti vašu matricu, posebno važno za dijelove s velikim brojem stanica koji proizvode dugačke alate.
- Mogućnost brojanja stanica- Pitajte za najsloženiju matricu koju trenutno proizvode. Tvornica koja je udobna s 20+ staničnim matricama radi na drugačijoj razini inženjeringa od one koja završava na osam.
- Kućna alatnica-- Ovo nije-moguće pregovarati za ozbiljne programe. Tvornice koje interno dizajniraju, izrađuju i održavaju matrice brže reagiraju na inženjerske promjene, strože kontroliraju kvalitetu i smanjuju rizik vremena isporuke u usporedbi s onima koje angažiraju rad alata vanjskim suradnicima.
- Sekundarne operacije i-montaža matrice- Može li tvornica isporučiti gotove pod-sklopove ili će vam trebati dodatni dobavljači za urezivanje, zavarivanje, oblaganje ili umetanje?
- Sustavi rukovanja materijalom- Kapacitet pohrane zavojnice, točnost servo dodavanja i automatizirano rukovanje dijelovima na izlazu iz matrice predstavljaju zrelost proizvodnje signala.
- Inspekcijska infrastruktura- CMM oprema, sustavi vida, SPC softver i-in{1}}sensing potvrđuju kvalitetu tvorničkog nadzora, a ne samo provjeru gotovih dijelova.
Tijekom revizija gradilišta, gledajte dalje od izložbene linije tiska. Provjerite alatnicu za aktivne dnevnike preventivnog održavanja. Pregledajte uvjete skladištenja kalupa za-korisnički alat. Provjerite jesu li kalibracijske naljepnice na mjeračima važeće. Ovi detalji otkrivaju radi li sustav kvalitete svakodnevno ili postoji samo u registratorima dokumentacije. Izvozna{6}}pogona za žigosanje koja rade na preventivnim-sustavima koji obično postižu stope grešaka u rasponu od 50 do 200 PPM, dok trgovine koje se oslanjaju na--razvrstavanje na kraju linije prihvaćaju znatno više razine.
Struktura partnerstva i komunikacija
Sama tehnička sposobnost ne čini pouzdanog OEM partnera za usluge žigosanja metala. Struktura odnosa, što znači kako tvornica surađuje s vašim timom tijekom cijelog životnog ciklusa programa, određuje hoće li se ta sposobnost pretvoriti u dosljednu isporuku. Najbolji dobavljači progresivnih kalupa tretiraju programe kao suradnju, a ne kao transakcije.
Potpuni životni ciklus OEM partnerstva obično slijedi ovaj napredak:
- Početno savjetovanje o dizajnu- Tvornica pregledava vaš koncept dijelova, zahtjeve za primjenu i projekcije volumena prije ponude. Ovdje se otvoreno raspravlja o alternativama progresivnog žigosanja i izrade.
- DFM pregled- Inženjeri alata označavaju zabrinutost u pogledu proizvodnosti, predlažu modifikacije geometrije i preporučuju opcije materijala koje poboljšavaju dugovječnost matrice i smanjuju cijenu komada.
- Pristup izradi prototipova- Mekani alati ili žica-EDM uzorci potvrđuju geometriju dijelova prije nego što se prebace na ojačane proizvodne alate.
- Izrada i isprobavanje alata- Tvornica konstruira progresivnu matricu, izvodi prve uzorke, mjeri rezultate u odnosu na ispis i ponavlja sve dok dimenzije i kvaliteta oblikovanja ne zadovolje specifikaciju.
- PPAP podnošenje- Izvješća o dimenzijama, Cpk studije, kontrolni planovi i dokumentacija o tijeku procesa pokazuju spremnost za proizvodnju.
- Porast proizvodnje-- Početna niska{1}}proizvodnja potvrđuje logistiku opskrbnog lanca, pakiranje i takt isporuke prije punog{2}}puštanja u promet.
- Stalno upravljanje proizvodnjom- Kanban nadopunjavanje, rasporedi isporuke JIT-a, periodična ponovna-provjera valjanosti i kontinuirane aktivnosti poboljšanja održavaju kvalitetu i dostupnost tijekom trajanja programa.
Gdje se prekidaju-odnosi s tvornicom za žigosanje OEM-a? Tri uobičajena načina kvara pojavljuju se opetovano:
- Komunikacijski nedostaci- Tvornica vaš program tretira kao ispunjenje narudžbe, a ne kao partnerstvo. Nema posvećenog inženjerskog kontakta, nema proaktivnih ažuriranja stanja matrice ili promjena materijala. Kao što stručnjaci iz industrije primjećuju, dobavljači koji komuniciraju proaktivno, označavaju potencijalna kašnjenja ili materijalna pitanja prije nego što eskaliraju, grade povjerenje i omogućuju brže rješavanje problema.
- Zanemarivanje alata- Preventivno održavanje se odgađa kako bi preše radile, a progresivno trošenje matrice postupno smanjuje dimenzionalni učinak sve dok dijelovi ne počnu propadati inspekciju u vašem pogonu za sastavljanje.
- Nefleksibilno skaliranje- Povećava se potražnja ili inženjerske promjene udaraju u zid jer tvornici nedostaje kapaciteta preše, propusnosti alatnice ili spremnosti za ulaganje u preinake matrice.
Sprječavanje ovih neuspjeha svodi se na uspostavljanje jasnih očekivanja tijekom kvalifikacije. Definirajte ritam komunikacije, zahtjeve za izvješćivanjem o održavanju i međuspremnike kapaciteta u svom ugovoru o nabavi umjesto da pretpostavljate da će se to dogoditi organski.
Tvornice koje podržavaju puni životni ciklus od DFM konzultacija do skalabilne masovne proizvodnje, kao što suYICHEN, daju proizvodnim inženjerima i timovima za nabavu jednu točku angažmana za progresivne matrice za utiskivanje koje zahtijevaju više-stancijsko oblikovanje, čvrstu ponovljivost i fleksibilnost volumena. Ovaj integrirani model, koji obuhvaća progresivno žigosanje i proizvodnju unutar jednog operativnog okvira, smanjuje rizik primopredaje i pojednostavljuje odgovornost kada dođe do skaliranja programa ili inženjerskih promjena.
U konačnici, odabir prave tvornice ne znači pronalaženje najjeftinije ponude. Radi se o usklađivanju tehničke dubine, komunikacijske discipline i predanosti partnerstvu složenosti i zahtjevima životnog ciklusa vašeg programa, zatim provjeri tih kvaliteta kroz strukturiranu evaluaciju prije nego što uložite novac u alate.
Sljedeći koraci za OEM kupce koji su spremni nabaviti progresivne matrice
Okviri evaluacije i tehničko znanje stvaraju vrijednost samo kada se pretoče u djelo. Za proizvodne inženjere i stručnjake za nabavu koji procjenjuju OEM programe progresivnog žigosanja, put naprijed zahtijeva pretvaranje kriterija odlučivanja obuhvaćenih ovim vodičem u konkretan slijed pokretanja projekta koji štiti i ulaganje u alate i dugoročne -rezultate proizvodnje.
Okvir-za-vrijednost odlučivanja
Svaki projekt progresivnog matrica i štancanja počiva na četiri međusobno povezane varijable: ulaganje u alate, cijena po-komadu, zahtjevi kvalitete i projekcije količine. Oni ne djeluju neovisno. Veća ulaganja u alate u pločice od tvrdog metala i dodatne stanice povećavaju početne troškove, ali snižavaju cijenu po-komadu i produžuju intervale održavanja. Stroži zahtjevi tolerancije povećavaju složenost alata, ali mogu eliminirati nizvodne probleme sklapanja koji nose skrivene troškove. Projekcije količine određuju koliko se brzo alati amortiziraju, ali preoptimistične prognoze zaključavaju kapital u kalupe koji nikada ne dosegnu prag potraživanja.
Pravi proizvođač progresivnih matrica smanjuje ukupne troškove vlasništva izvan same cijene po komadu. Tvornice koje nude DFM suradnju, montažu u -matrici i integrirane sustave kvalitete eliminiraju primopredaje, sekundarne dobavljače i izbjegavanje kvalitete koji napuhuju troškove zemljišta. Kada uspoređujete ponude, procijenite ukupne troškove programa tijekom očekivanog životnog ciklusa proizvodnje umjesto da izdvajate bilo koju pojedinačnu stavku. Dobavljač koji navodi višu cijenu komada, ali isporučuje dijelove spremne za PPAP-s Kanban dopunjavanjem i nultim sortiranjem može koštati manje tijekom tri godine od najnižeg ponuditelja koji zahtijeva stalnu intervenciju u kvaliteti.
Pokretanje vašeg projekta progresivnog štancanja
Jeste li spremni prijeći s istraživanja na angažman? Ovi praktični koraci postavljaju vaš program za glatko pokretanje:
- Pripremite kompletne crteže dijelova s GD&T oblačićima- Navedite kritične dimenzije, osnovne strukture i zahtjeve za završnu obradu površine. Nepotpuni ispisi tjeraju dobavljače na pretpostavke koje generiraju neusklađenosti ponuda i iznenađenja u-izgradnji.
- Definirajte godišnje procjene količine i projekcije životnog ciklusa- Uključi-rasporede povećanja, scenarije najveće potražnje i očekivano trajanje programa. Ove informacije oblikuju odluke o dizajnu alata oko životnog vijeka matrice i planiranja održavanja.
- Odredite zahtjeve za materijal i završnu obradu- Navedite stupanj legure, temperaturu, debljinu i bilo koje naknadne{1}}tretmane utiskivanja (galvaniziranje, premazivanje, toplinska obrada). Izbor materijala utječe na dizajn matrice, pa njegovo rano zaključavanje sprječava skupe revizije alata.
- Rano angažirajte potencijalne tvorničke partnere za DFM unos- Najveće-smanjenje troškova događa se prije početka dizajna alata. Specijalizirani proizvođači progresivnih matrica kao što suYICHENponuditi DFM konzultacije koje pomažu proizvodnim inženjerima optimizirati geometriju dijelova za učinkovito oblikovanje s više-stanica i skalabilnu masovnu proizvodnju.
- Zatražite dokumentirane dokaze sposobnosti- Zatražite Cpk podatke iz sličnih programa, PPM povijest i reference iz usporedivih industrija. Usluge progresivnog žigosanja uvelike se razlikuju u infrastrukturi kvalitete, a dokazi svaki put pobjeđuju tvrdnje.
Najkritičniji kriterij odabira za bilo koji OEM progresivni program žigosanja nije cijena po komadu, već dokazana sposobnost procesa, što znači tvornica koja može dokazati statističku kontrolu na dijelovima sličnim vašima, održavati tu kontrolu tijekom milijuna poteza i transparentno komunicirati kada se uvjeti promijene.
Dobro-strukturirani angažman dobavljača, izgrađen na potpunim specifikacijama, realnim količinama i ranoj DFM suradnji, skraćuje vrijeme isporuke, sprječava iznenađenja-programa i postavlja temelje za partnerstvo koje iz godine u godinu daje dosljednu vrijednost. Tvornice koje zarađuju dugo-OEM odnose su one koje tretiraju vaš program kao inženjersku suradnju od prvog dana, a ne narudžbenicu koju treba ispuniti.
Često postavljana pitanja o OEM tvornicama progresivnih matrica i štancanja
1. Što je progresivna matrica i kako se razlikuje od jedno-fazne matrice?
Progresivna matrica je više{0}}alat za štancanje gdje metalna traka napreduje kroz uzastopne operacije (bušenje, savijanje, oblikovanje, obrezivanje) sa svakim pritiskom preše, proizvodeći gotov dio u svakom ciklusu. Za razliku od jedno-stupanjske matrice koja izvodi jednu operaciju po hodu i zahtijeva ručno rukovanje između koraka, progresivna matrica objedinjuje sve operacije u jedan alat i jedan ciklus prešanja. Ovo eliminira rukovanje dijelovima, smanjuje vrijeme ciklusa i poboljšava konzistentnost dimenzija, što ga čini idealnim za-veliku proizvodnju gdje OEM tvornice moraju učinkovito proizvoditi tisuće ili milijune identičnih metalnih komponenti.
2. Koliko košta alat za progresivne matrice i kada se investicija isplati?
Progresivni alati za kalupe obično se kreću od približno 10.000 USD za jednostavnije alate do 350.000 USD za složene konstrukcije s više-stanica. Ulaganje se isplati kroz dramatično niže troškove po-komadu u količini. Matrica koja košta desetke tisuća dodaje značajnu cijenu po dijelu na 5000 komada, ali na 500 000 komada ta ista investicija doprinosi djeliću centa po jedinici. Prijelomna točka ovisi o složenosti dijela, broju stanica, materijalu i godišnjoj količini. Dijelovi koji zahtijevaju više operacija oblikovanja prije postižu rentabilnost jer alternativa izvođenja zasebnih pojedinačnih-operacijskih postavki nosi visok rizik rada i kvalitete. Tvornice kao što je YICHEN (https://www.yichen-group.com/stamping-die/progressive-stamping-die/) pomažu kupcima OEM-a da optimiziraju dizajn matrica kako bi maksimizirali povrat ulaganja u alate kroz učinkovito više-oblikovanje.
3. Koja se odstupanja mogu postići progresivnim žigosanjem?
Ostvariva odstupanja ovise o vrsti materijala i složenosti dijela. Za jednostavne ravne operacije poput probijanja i bušenja, nisko{1}}ugljični čelik i legure bakra drže ±0,03 do ±0,05 mm. Umjereno oblikovanje s jednim do dva zavoja obično postiže ±0,05 do ±0,10 mm. Složeni više-savijeni dijelovi s tri ili više savijanja kreću se od ±0,08 do ±0,15 mm. Materijali s većim-stopama otvrdnjavanja kao što su nehrđajući čelik i aluminij donose veću varijabilnost povratnog povrata. Vodeće tvornice mogu doseći pozicione tolerancije od čak ±0,005 mm na kritičnim značajkama, iako to zahtijeva veća ulaganja u alate, karbidne umetke i češće cikluse održavanja.
4. Koji su materijali najprikladniji za progresivno utiskivanje?
Najčešći materijali uključuju nisko{0}}ugljični čelik (1008-1010) za automobilske nosače i kućišta, nehrđajući čelik serije 300 i 400 za medicinske dijelove i dijelove uređaja otporne na koroziju, legure bakra (C110, C101) za električne terminale i sabirnice, mesing (C260, C360) za konektore i ukrasni hardver i aluminij (3003, 5052, 6061) za lagane automobilske i HVAC komponente. Odabir materijala utječe na trošenje kalupa, potrebe za podmazivanjem, brzinu preše i moguće tolerancije. Mekši materijali poput bakra omogućuju veće brzine i dulje intervale održavanja, dok tvrđe legure poput nehrđajućeg čelika zahtijevaju alat od karbida i agresivno podmazivanje kako bi se spriječilo habanje.
5. Kako OEM kupci trebaju procijeniti i odabrati tvornicu progresivnog žigosanja?
Ocijenite tvornice kroz tehničke mogućnosti i strukturu partnerstva. Ključni tehnički kriteriji uključuju raspon tonaže preše, maksimalnu širinu trake, sposobnost brojanja stanica (pitajte o njihovoj najsloženijoj proizvodnoj matrici),-kućnu alatnicu za dizajn i održavanje matrice, sekundarne operacije i mogućnost sastavljanja u-matrici te inspekcijsku infrastrukturu uključujući CMM, sustave za viziju i SPC softver. Osim opreme, procijenite komunikacijsku disciplinu, spremnost DFM suradnje, kvalitetu PPAP dokumentacije i međuspremnike kapaciteta za fluktuacije potražnje. Zatražite Cpk podatke iz sličnih programa i PPM povijest. Tvornice-temeljene na prevenciji obično postižu stopu kvarova od 50 do 200 PPM. Najkritičniji čimbenik je dokazana sposobnost procesa, a ne sama cijena po komadu.


