


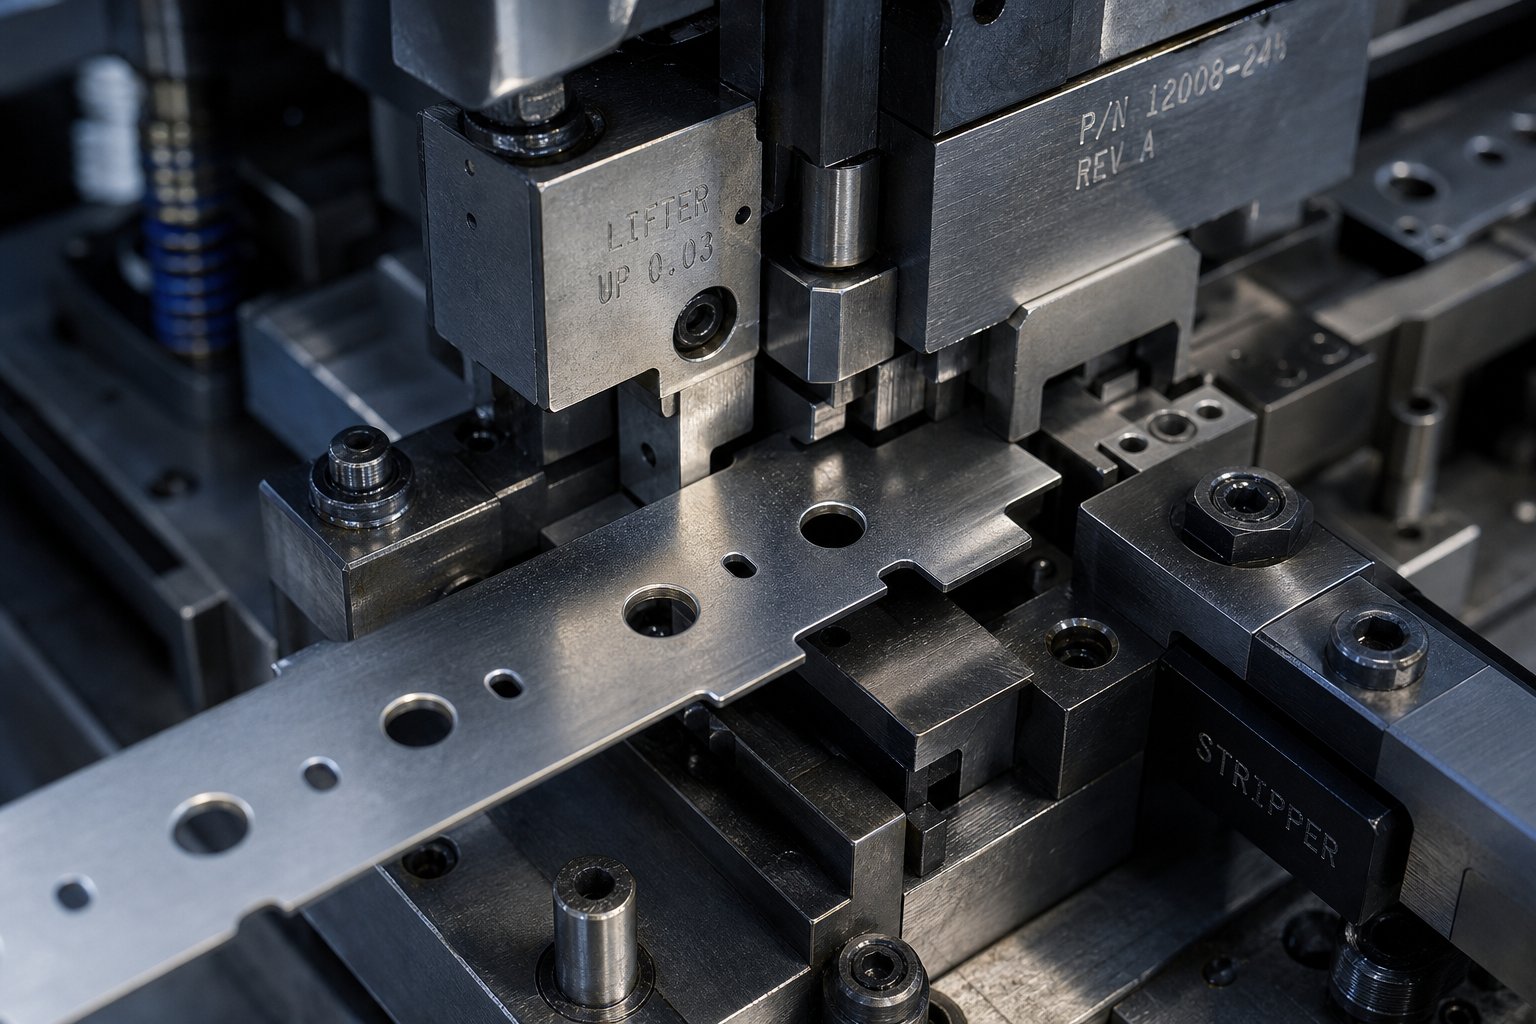
Razumijevanje premosnih ureza i njihove uloge u performansama progresivnog kalupa
Svaki inženjer alata i kalupa koji je trčaoprogresivna operacija žigosanjapoznaje osjećaj: traka se glatko uvlači tisuću udaraca, a zatim odjednom zapne, pogrešno se registrira ili visi na podizaču. Češće nego ne, krivac se nalazi u jednoj maloj, ali kritičnoj značajki u rasporedu trake. Ta značajka je usjek za premosnicu.
Zaobilazni zarezi su namjerne modifikacije materijala napravljene na rubu trake u matrici za progresivno utiskivanje. Njihova je svrha upravljati interakcijom trake s podizačima, pilotima i drugim komponentama matrice dok napreduje od stanice do stanice. U matrici za utiskivanje lima s negativnim i pozitivnim premosnim zarezima, ove reljefne značajke određuju hoće li traka čistiti unutarnje prepreke čisto ili se vuče uz površine koje s vremenom smanjuju točnost nagiba.
Koncept je jednostavan. Izvršenje je mjesto gdje stvari postaju zanimljive.
Što su premosni urezi u progresivnim matricama
Zamislite metalnu traku koja prolazi kroz progresivnu matricu s osam ili deset stanica. Između svakog pritiskanja, traka se mora podići, pomaknuti naprijed za jednu duljinu koraka i vratiti se u položaj za sljedeću radnju. Dizači podižu traku kako bi očistili donje površine kalupa, a piloti povlače traku u konačnu registraciju. Zaobilaznice postoje kako bi traka prošla preko ili oko ovih podizača i pilota bez da visi, povlači se ili sudara.
U praktičnom smislu, premosni urez je lokalni reljef ili značajka izrezivanja dodana rasporedu trake koja sprječava smetnje tijekom dodavanja, oblikovanja, podrezivanja ili prijenosa dijelova. To nije kozmetički detalj ili naknadna misao. To je namjerni mehanizam za kontrolu trake koji dizajner specificira tijekom faze izrade, puno prije rezanja čelika.
Postoje dvije temeljne vrste: pozitivni zaobilazni zarezi, koji zadržavaju materijal na traci u obliku -jezička, i negativni zaobilazni zarezi, koji u potpunosti uklanjaju materijal s ruba trake. Svaki tip stvara drugačiji mehanički odnos između trake i komponenti matrice kojom se mora kretati.
Zašto je odabir vrste ureza bitan za kontrolu trake
Ovdje mnogi inženjeri podcjenjuju odluku. Geometrijska orijentacija zareza izravno upravlja silom uvlačenja trake, preciznošću nagiba i registracijom od-do-stanice. Pozitivni zarez održava materijal netaknutim, čuvajući krutost trake, ali zahtijeva da zadržani jezičak prelazi preko površina podizača. Negativni zarez odrezuje materijal, osiguravajući razmak podizača, ali smanjujući lokaliziranu krutost trake.
Pogrešan odabir ne stvara samo manju neugodnost. Uvodi pogreške u dodavanju koje se povećavaju na svakoj nizvodnoj stanici, pogoršava registraciju koja se pokazuje kao dimenzionalna varijacija na gotovim dijelovima i ubrzava trošenje kalupa na načine koji skraćuju intervale održavanja. U kalupima za utiskivanje lima s negativnim i pozitivnim premosnim zarezima, ova jedinstvena geometrijska odluka prolazi kroz cijeli proizvodni proces.
Izbor između pozitivnih i negativnih premosnih zareza nije kozmetički. Iz temelja mijenja način na koji traka komunicira sa svakom nizvodnom stanicom, utječući na otpor uvlačenja, angažman pilota i kumulativnu točnost položaja u cijeloj matrici.
Ovaj je vodič napisan za inženjere alata koji već razumiju osnove progresivnih matrica, ali im je potrebna jasnoća o odlukama o geometriji zareza. Nećete pronaći uvodna objašnjenja o tome što je progresivna matrica ili kako funkcionira hranjenje trakom. Umjesto toga, fokus je na specifičnim geometrijskim, funkcionalnim i čimbenicima-potaknutim materijalom koji određuju koja vrsta ureza pripada vašem rasporedu trake.
Razlika počinje s geometrijom. Kako svaka vrsta ureza fizički djeluje s trakom i što to znači za vašu mehaniku dodavanja, u potpunosti ovisi o tome ostaje li materijal ili odlazi.
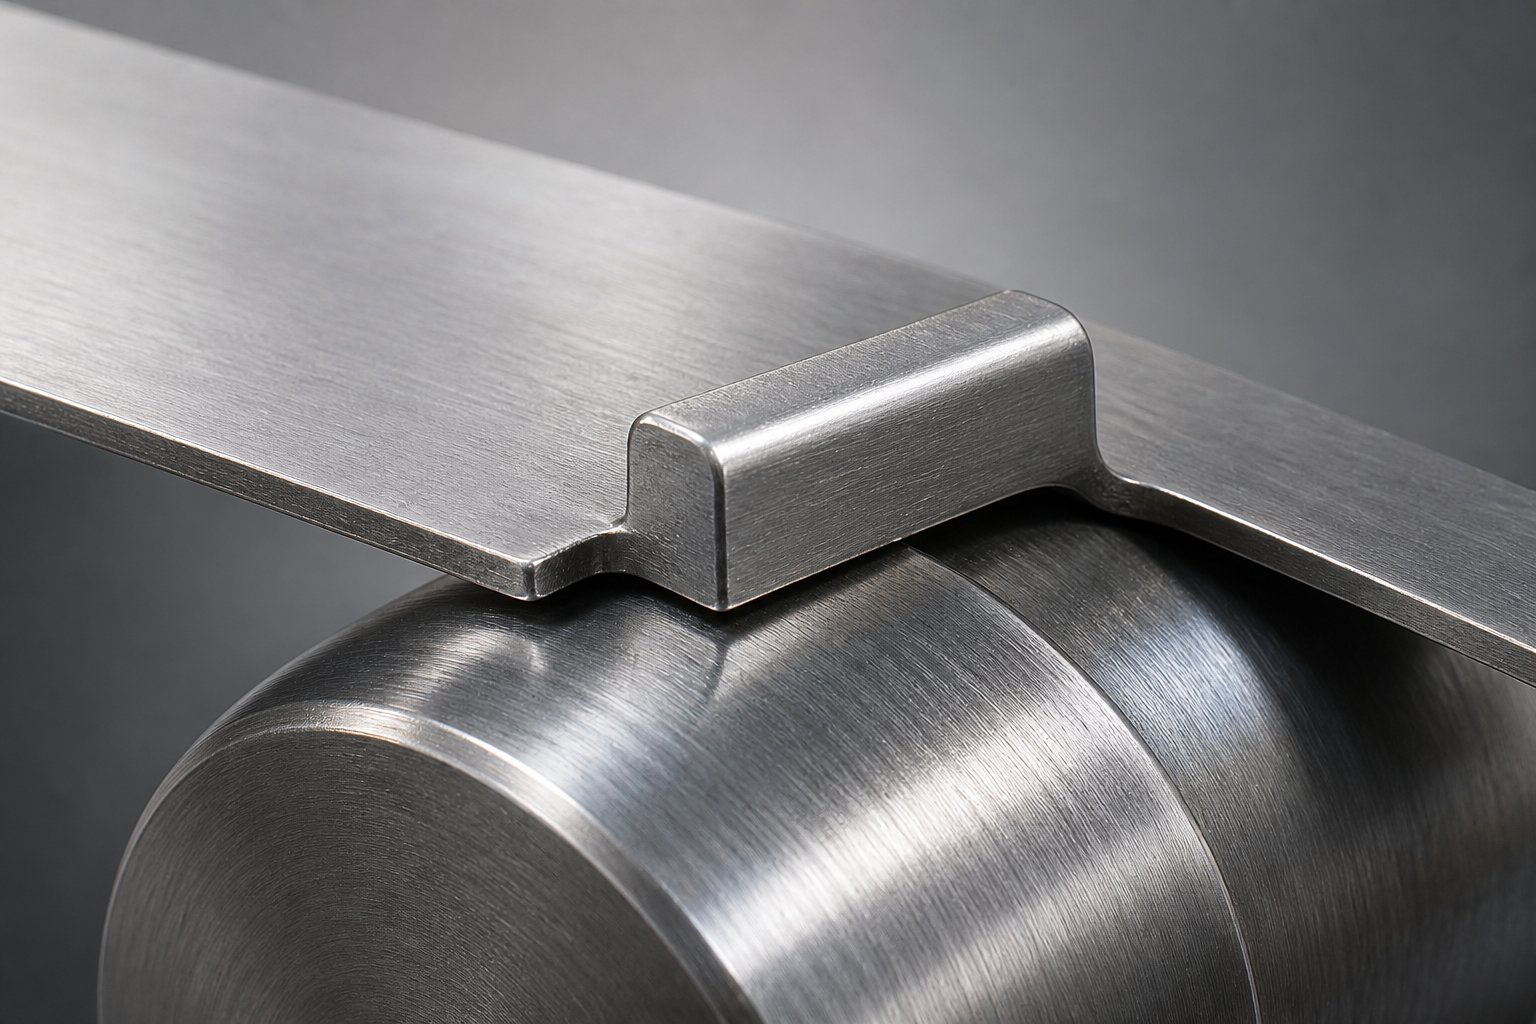
Pozitivna geometrija premosnog zareza i funkcionalna mehanika
Pozitivni premosni zarez ostavlja materijal na traci. Umjesto da odreže dio ruba trake i odbaci ga kao otpad, matrica stvara izbočinu -poput jezičca koja ostaje fizički pričvršćena na traku. Ovaj zadržani jezičak proteže se prema unutra ili prema van od ruba trake, tvoreći malu, ali namjerno oblikovanu značajku koju traka nosi kroz svaku sljedeću stanicu.
Praktičan rezultat: širina trake na mjestu zareza ostaje u biti netaknuta. Materijal se ne gubi. Ne treba upravljati nikakvim pužem. Traka zadržava svoj strukturni kontinuitet, a taj kontinuitet igra izravnu ulogu u tome kako se traka ponaša tijekom hranjenja.
Pozitivna geometrija zareza i zadržavanje materijala
Profil reza za pozitivni zarez obično je djelomično smicanje koje oslobađa jezičak s tri strane dok ga ostavlja pričvršćenim na jednom rubu. Zamislite mali pravokutni ili trapezoidni jezik koji je odrezan na svom prednjem rubu, stražnjem rubu i jednoj bočnoj strani, ali ostaje povezan duž suprotnog bočnog ruba poput šarke. Jezičak se može lagano saviti u odnosu na ravninu trake, ali se ne odvaja.
Mnogi dizajneri dodaju kutni reljef na vodeći rub jezička kako bi smanjili otpor uvlačenja. Ovo olakšanje, obično između 5 i 15 stupnjeva, ovisno o debljini materijala, sprječava da prednji kut jezička zapne za površine podizača dok traka napreduje. Geometrija funkcionira slično kao agraničnik nagiba koplja i prirubnice, gdje je kopljeni dio savijen kako bi stvorio i graničnik i ukrućenje na traci nosača.
Budući da jezičak ostaje pričvršćen, krutost trake na mjestu zareza je očuvana. Ovo je najvažnije kod tankih-materijala kod kojih produljenje pod naponom može uzrokovati lokalizirano izvijanje ili valovitost. Traka s visokim karakteristikama istezanja posebno je osjetljiva na izobličenje u bilo kojoj točki gdje je površina poprečnog-presjeka smanjena. Održavajući materijal na mjestu, pozitivni zarezi u potpunosti izbjegavaju stvaranje te slabe točke.
Kako pozitivni zarezi djeluju na dizače i pilote
Kako traka napreduje za jednu duljinu, zadržani jezičak prelazi preko krune podizača. Jezičak se kreće duž gornje površine podizača, a traka se pomiče naprijed bez smetnji. Kada se preša zatvori, piloti zahvaćaju traku kroz pilot rupe za konačnu registraciju, povlačeći traku u precizno poravnanje prije nego započnu operacije oblikovanja ili rezanja.
Interakcija je glatka jer niti jedan rub trake ne mora pasti u prazninu ili ukloniti prazninu. Jezičak u biti premošćuje podizač, održavajući dosljedan kontakt i predvidljivu silu popuštanja na površini podizača. Ovo proizvodi manji otpor uvlačenja u usporedbi s konfiguracijama gdje se rezni rub mora kretati oko komponenti matrice.
U primjenama premosnog oblikovanja ureza u limu, ovo ponašanje niskog-otpora izravno se prevodi u bolju konzistentnost koraka i smanjenu kumulativnu pogrešku kod više-stacionarnih matrica.
- Materijal se zadržava na traci kao pričvršćena projekcija jezička
- Geometrija jezičaka je obično tro-strano izrezana s jednim pričvršćenim rubom i kutnim reljefom na vodećoj strani
- Otpor uvlačenja je manji jer se rezni rub ne zakači za površine podizača ili matrice
- Čvrstoća trake očuvana je na mjestu zareza, što pogoduje tankom materijalu sklonom savijanju
- Ne stvara se puž, što eliminira brigu o upravljanju pužom na stanici za usjek
Ovaj pristup-temeljen na zadržavanju dobro funkcionira kada je krutost trake prioritet. Ali što se događa kada zazor, a ne krutost, postane kontrolni faktor? To pomiče geometriju u suprotnom smjeru, prema uklanjanju materijala, a ne prema očuvanju materijala.
Geometrija negativnog premosnog zareza i funkcionalna mehanika
Gdje pozitivni zarez zadržava materijal na traci, negativni premosni zarez odvodi materijal. Namjenski bušilac uklanja definirani dio s ruba trake, stvarajući prazninu ili izrez koji traci omogućuje da očisti podizače i druge komponente matrice bez fizičkog kontakta. Uklonjeni metak pada kroz otvor matrice i odbacuje se. Ono što ostaje je rub trake s namjernim razmakom na mjestu gdje je nekoć postojao materijal.
Ovaj pristup rješava drugačiji problem. Umjesto da premosti podizače, traka ih jednostavno u potpunosti izbjegava. Praznina osigurava vertikalni i bočni razmak za kretanje podizača, eliminirajući bilo kakvu mogućnost da se traka uhvati, povuče ili visi na kruni podizača tijekom ciklusa uvlačenja. Za matrice gdje je visina podizača znatna ili gdje debljina trake čini vožnju po površinama nepraktičnim, ta filozofija-prvog zazora vodi dizajn prema uklanjanju materijala.
Negativna geometrija zareza i uklanjanje materijala
Rezani profil je jednostavan. Probijač se spušta kroz rub trake i uklanja definirano područje, obično pravokutnog ili trapezoidnog oblika. Puž se čisto odrezuje od trake i izbacuje prema dolje kroz odgovarajući otvor matrice. Rezultat je usjek s oštrim unutarnjim kutovima i izloženim reznim rubovima po obodu.
Dimenzije zareza ovise o potrebnom razmaku. Širina mora prilagoditi tijelo dizača plus bilo koje bočno pomicanje trake tijekom hranjenja. Dubina mora osigurati dovoljan okomiti razmak tako da rub trake ne dodiruje podizač ni u jednom trenutku tijekom ciklusa prešanja. Dublji zarezi daju veću marginu zazora, ali uklanjaju više materijala iz poprečnog-presjeka trake.
Smjer burra ovdje postaje praktična briga. Budući da škare za bušenje prolaze kroz traku, zaobilazne ureze formiranje srha stvara uzdignuti rub na strani reza na strani reza. Ako je čičak okrenut prema gore tijekom dodavanja, može se uhvatiti za vodilice, površine podizača ili druge komponente matrice. Dizajneri obično usmjeravaju matricu tako da je smjer srha okrenut prema dolje, dalje od kliznih kontaktnih površina. Kada to usmjerenje nije moguće, sekundarna operacija skidanja ivica ili skošeni rubni reljef na površinama matrice ublažavaju smetnje.
Za razliku od alternative koplja-i-prirubnice opisane u literaturi progresivnih matrica, gdje je kopljeni dio savijen prema dolje kako bi se stvorio graničnik i ukrutio nosač, negativni zarez ne proizvodi sekundarnu strukturnu korist. Njegov jedini doprinos je čišćenje. Puž izlazi iz sustava, a traka se na tom mjestu pomiče lakša, ali manje kruta.
Kako negativni zarezi utječu na uvlačenje i registraciju trake
Uklanjanje materijala s ruba trake ima izravnu posljedicu: lokalizirani pad krutosti. Modul materijala se ne mijenja, ali se smanjuje-površina presjeka koja se odupire silama savijanja na mjestu zareza. Za vrlo tanke ili uske trake, ovo smanjenje može stvoriti točku zgloba gdje se traka savija pod naponom uvlačenja, uzrokujući nedosljedno napredovanje visine i registracijski pomak između stanica.
Međutim, za deblji ili širi materijal, preostali poprečni-presjek pruža više nego dovoljnu strukturnu potporu. U ovim primjenama, smanjeno ometanje podizača omogućuje čišće djelovanje hranjenja. Traka ne prelazi ništa. Jednostavno se pomiče naprijed kroz otvoreni prostor, s podizačima koji se podižu i spuštaju unutar praznine bez dodirivanja ruba trake. Zbog toga su negativni zarezi posebno učinkoviti u matricama s velikim visinama podizača gdje bi se zadržani jezičak morao pretjerano savijati kako bi očistio krunu podizača.
Jedan kompromis-s kojim su se susreli inženjeri: negativni zarezi mogu generirati malo veći otpor uvlačenja nego njihovi pozitivni dvojnici. Razlog je mehanički. Odrezani rubovi na obodu zareza, osobito ako se brazde razviju tijekom proizvodnog vijeka, mogu zapeti za površine matrice, vodilice ili prijelaze tračnica. Ako ti rubovi nisu pravilno oslobođeni skošenjima ili polumjerima, traka oklijeva pri svakom koraku uvlačenja. Granica tečenja na reznom rubu veća je od osnovnog materijala zbog otvrdnjavanja uslijed operacije smicanja, što rub čini krućim i manje popustljivim kada dođe u kontakt s drugim površinama.
Ponašanje registracije također se razlikuje od pozitivnih zareza. Budući da je rub trake prekinut prazninom, piloti moraju zahvatiti traku na mjestima s punim materijalom. Sama praznina ne može pridonijeti bočnom pozicioniranju. U umire gdjePitch stops rade zajedno s pilotima za registraciju trake, položaj zareza mora biti pažljivo koordiniran tako da se praznina ne poklapa s bilo kojom značajkom registracije ili senzora.
- Materijal se uklanja s ruba trake, stvarajući prazninu ili izrez
- Geometrija šupljina je obično pravokutna ili trapezoidna, veličine za čišćenje tijela dizača i kretanja
- Lokalizirana krutost trake smanjena je na mjestu zareza zbog smanjene površine-presjeka
- Razmak podizača je čišći i pouzdaniji, posebno u primjenama debelog materijala ili visokog-dizanja
- Rezani rubovi su osjetljivi na nakupljanje srha, što može povećati otpornost na uvlačenje tijekom životnog vijeka matrice
- Potrebno je upravljanje puževima, s izbacivanjem uklonjenog materijala kroz otvor matrice ispod
Obje vrste ureza rješavaju isti temeljni problem, ali njihovi geometrijski pristupi stvaraju izrazito različite profile performansi. Pravo pitanje za bilo koji raspored trake nije koja je vrsta bolja zasebno, nego koji skup kompromisa-je usklađen sa specifičnim materijalom, brzinom preše i konfiguracijom matrice.
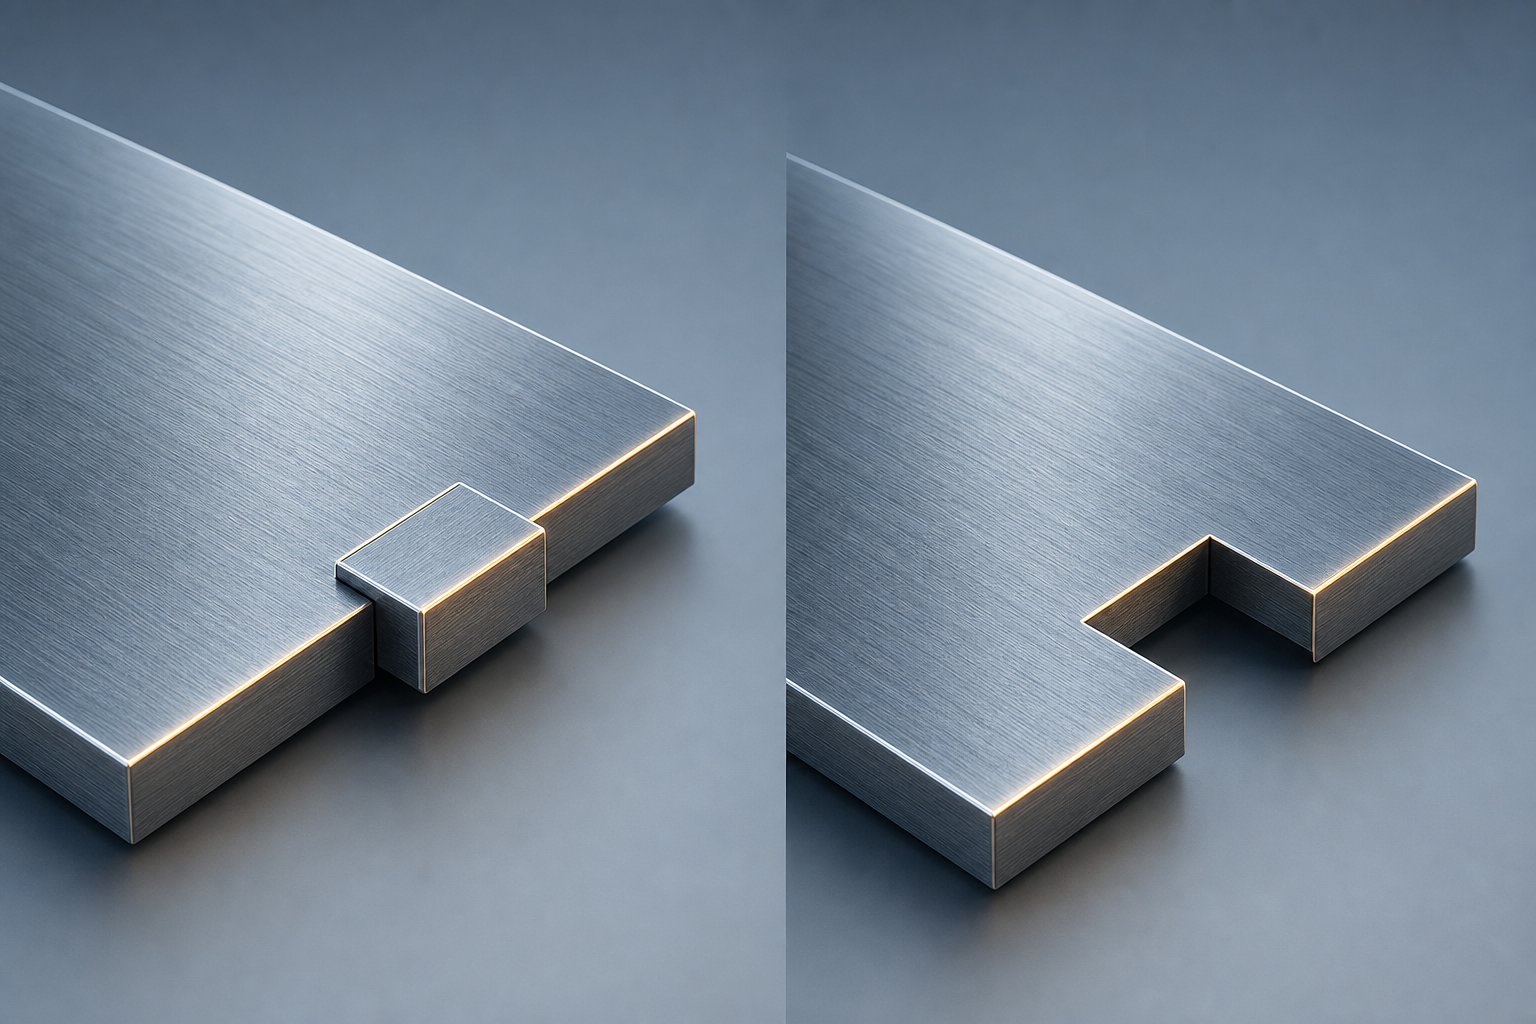
Usporedna-usporedna-usporedba pozitivnih i negativnih premosnih ureza
Svaki tip zareza opisan je zasebno, ali odluke o rasporedu trake rijetko se događaju izolirano. Vagate kompromise-za više atributa istovremeno: otpor uvlačenju u odnosu na krutost trake, razmak podizača u odnosu na složenost upravljanja čepovima, smjer oštrice u odnosu na ponašanje registracije. Ono što inženjeri alata trebaju je jedna referenca koja stavlja svaki relevantni atribut pored njegovog parnjaka tako da odluka postaje vidljiva na prvi pogled.
Nijedan široko dostupan izvor trenutno ne predstavlja ovu usporedbu u strukturiranom obliku. Svrha oblikovanja lima za zaobilazne zareze dobro je shvaćena općenito, no raščlamba-razine atributa koja pokreće odabir geometrije tijekom postavljanja trake ostaje raspršena među plemenskim znanjem i internim standardima dizajna. Tablica u nastavku konsolidira te čimbenike u format na koji se možete izravno pozvati kada procjenjujete vrstu zareza za novi program matrice.
Atribut-po-Usporedba atributa vrsta usjeka
| Atribut | Positive Bypass Notch | Negativni premosni usjek |
|---|---|---|
| Metoda zahvaćanja trake | Zadržavanje materijala: jezičak ostaje pričvršćen na rubu trake, premošćujući komponente matrice | Uklanjanje materijala: iz ruba trake se izbija komadić, stvarajući prazninu koja čisti komponente matrice |
| Profil otpora hranjenja | Niži ukupni otpor; jezičak se glatko vozi preko površina podizača s kutnim reljefom koji smanjuje otpor | Nešto veći potencijal otpora; odrezani rubovi mogu zapeti za površine matrice ako se razviju neravnine ili je reljef nedovoljan |
| Ponašanje točnosti registracije | Dosljedna širina trake koja se održava na mjestu zareza podržava stabilan angažman pilota i bočno pozicioniranje | Prekinuti rub trake na mjestu zareza; piloti se moraju uključiti u-potpune materijalne dijelove daleko od praznine |
| Utjecaj krutosti trake | Minimalno smanjenje; zadržani jezičak čuva površinu poprečnog-presjeka i otporan je na savijanje pod napetosti uvlačenja | Lokalizirano smanjenje proporcionalno dubini i širini zareza; tanke ili uske trake mogu se skrenuti na mjestu zareza |
| Mehanika interakcije dizača | Jezičak prelazi preko krune podizača; kontaktom se upravlja kroz reljefnu geometriju na prednjem rubu jezička | Nema kontakta s podizačem; praznina osigurava potpuni prostor za kretanje podizača bez obzira na visinu podizača |
| Zahtjevi za upravljanje puževima | Nijedan; materijal se ne odvaja od trake, čime se eliminiraju brige o izbacivanju puževa i odlaganju | Potreban; puž mora čisto izbaciti kroz otvor matrice, a nakupljanje ili zaglavljivanje može zaustaviti proizvodnju |
| Razmatranje smjera burra | Na odrezanim rubovima pločice stvaraju se neravnine; obično usmjerena dalje od kliznih površina s minimalnim utjecajem na hranjenje | Burr se formira duž cijelog perimetra zareza; orijentacija je kritična jer se ivice-okrenute prema gore zakače za vodilice i podizače |
| Idealni slučajevi upotrebe | Tanki materijali, uske trake, duge napredne matrice koje zahtijevaju kumulativnu točnost, aplikacije osjetljive na izvijanje trake | Debeli materijal, široke trake s dovoljnom preostalom krutošću, velike visine podizača, aplikacije velike-brzine koje ne zahtijevaju smetnje podizača |
Kada svaka vrsta nadmašuje drugu
Tablica otkriva jasan obrazac. Pozitivni zarezi štite ono što traka već ima: krutost, konzistenciju širine i glatki kontakt s površinom. Negativni zarezi stvaraju ono što traci treba: otvoreni prostor, okomiti razmak i sloboda od kontakta dizača. Prednost izvedbe mijenja se ovisno o tome koji faktor ograničava vašu specifičnu primjenu.
Za tanke -materijale, gdje je granica razvlačenja niska u odnosu na sile dodavanja i traka je sklona izvijanju, pozitivni zarezi su bolji jer izbjegavaju uklanjanje površine poprečnog-presjeka s ionako krhke trake. Kada je traka debela samo 0,5 mm i široka 30 mm, rezanje zareza dubokog nekoliko milimetara može stvoriti zglobnu točku koja luta tijekom uvlačenja. Zadržani jezičak to sprječava održavanjem cjelovitosti trake po cijeloj širini.
Za deblji dio, računica se obrće. Traka od 2,0 mm i širine od 100 mm ima znatnu otpornost na savijanje čak i kada je materijal uklonjen. Praznina zareza je mali postotak ukupnog poprečnog-presjeka, a smanjenje krutosti je zanemarivo. Ovdje se prioritet pomiče na razmak podizača. Debeli materijal koji prelazi preko krune podizača stvara velike kontaktne sile i ubrzano trošenje na jezičku i površini podizača. Uklanjanje materijala u potpunosti eliminira taj mehanizam trošenja. Razumijevanje odnosa između granice razvlačenja i vlačne čvrstoće za dati materijal pomaže vam predvidjeti hoće li se zadržani jezičak plastično deformirati pod kontaktnim opterećenjem dizača ili će ostati elastičan i voziti se čisto.
Uske trake slijede logiku tankog-materijala bez obzira na debljinu. Uska traka ima ograničen rubni materijal, tako da svako uklanjanje nerazmjerno utječe na njezino strukturno ponašanje. Pozitivni zarezi čuvaju ono malo-poprečnog presjeka. Široke trake slijede logiku debelog-materijala, gdje dovoljna preostala širina kompenzira svaki lokalni gubitak krutosti.
-Aplikacije velike brzine uvode dinamički element. Pri većim brzinama prešanja, inercija trake tijekom uvlačenja povećava svaki izvor otpora. Jezičak koji trenutno hvata dizača pri 60 zaveslaja u minuti je smetnja. Isti ulov pri 400 zamaha u minuti postaje događaj pogrešne registracije koji se širi preko svake nizvodne stanice. Za -matrice velike brzine gdje je razmak podizača malen, negativni zarezi u potpunosti uklanjaju varijablu uklanjanjem izvora smetnji.
Odaberite vrstu zareza koja najbolje čuva karakteristike trake koje su najvažnije za vašu specifičnu primjenu. Ako je krutost ograničavajući faktor, zadržite materijal. Ako je zazor ograničavajući faktor, uklonite ga.
Ovo načelo odlučivanja zvuči jednostavno, ali njegova učinkovita primjena zahtijeva točno znanje koliko duboko, koliko široko i pod kojim kutom rezati geometriju zareza. Ti dimenzionalni parametri su mjesto gdje se teorija susreće s praksom i gdje proporcionalni odnosi s debljinom materijala i širinom trake određuju hoće li vaš odabrani tip zareza stvarno isporučiti željenu prednost izvedbe.
Parametri dizajna za dubinu zareza, širinu i kutni reljef
Odabir vrste zareza samo je pola odluke. Druga polovica ga pravilno dimenzionira. Pozitivan zarez s pogrešnom dubinom jezička kopča se ispod kontakta podizača. Preplitak negativni zarez ne osigurava razmak kada podizač dosegne puni hod. Oba kvara vuku se iz istog temeljnog uzroka: geometrija nije bila proporcionalna materijalu i karakteristikama trake koje određuju performanse-u stvarnom svijetu.
Izazov je u tome što niti jedna univerzalna formula ne pokriva svaku primjenu. Dimenzije ureza vođene su hijerarhijom međusobno povezanih čimbenika, a razumijevanje koji faktor ima prioritet za vašu specifičnu matricu sprječava cikluse pokušaja-i-pogrešaka koji troše vrijeme i proračun za isprobavanje.
Dubina i širina zareza u odnosu na debljinu materijala
Dubina zareza je dimenzija koja kontrolira razmak za negativne zareze i duljinu projekcije jezička za pozitivne zareze. U oba slučaja, debljina materijala određuje početni udio. Primjenjuje se opće načelo: dubina zareza trebala bi osigurati funkcionalni razmak ili zahvaćanje jezičca bez ugrožavanja sposobnosti trake da se dosljedno uvlači pod napetošću.
Za negativne zareze, dubina mora premašiti visinu hoda podizača plus bilo koje okomito pomicanje trake tijekom ciklusa uvlačenja. Ako se podizač podigne 4 mm, a traka oscilira 0,5 mm tijekom pomicanja, minimalna dubina zareza od 5 mm osigurava pouzdan razmak. Idući znatno dublje uklanja se materijal koji nije trebao biti uklonjen, čime se nepotrebno smanjuje krutost trake. Pretjerano plitki negativni zarezi, s druge strane, ostavljaju rub trake opasno blizu krune podizača na vrhu--hoda, gdje čak i manje savijanje trake uzrokuje kontakt i visi.
Za pozitivne zareze, dubina jezička određuje koliko daleko zadržani materijal strši iz tijela trake. Jezici koji su preduboki u odnosu na debljinu materijala postaju konzolne grede sklone plastičnim deformacijama pod kontaktnim opterećenjem dizača. Kad se jezičak trajno savije, više ne oslobađa podizač pri sljedećim potezima. Modul elastičnosti materijala trake ovdje postavlja granicu. Jezičak koji se skrene unutar svog elastičnog raspona vraća se u položaj nakon svakog kontakta. Onaj koji premašuje granicu tečenja za čelik ili bilo koji drugi materijal koji se koristi trajno se učvrsti i postaje ponavljajuća prepreka za hranjenje.
Širina zareza slijedi sličnu logiku. Za negativne zareze, širina mora odgovarati tijelu dizača plus bočno kretanje trake tijekom hranjenja. Za pozitivne zareze, širina definira bočnu dimenziju jezička i izravno utječe na njegovu krutost na savijanje. Širi jezičak raspoređuje kontaktne sile dizača na veće područje, smanjujući lokalnu koncentraciju naprezanja. Uži jezičak koncentrira snagu i osjetljiviji je na zamor tijekom dugih proizvodnih ciklusa.
Sljedeći redoslijed prioriteta vodi odluke o dimenzioniranju kada se natječe više faktora:
- Debljina materijala:Uspostavlja osnovne proporcije dubine i širine. Deblji materijal tolerira dublje negativne ureze bez gubitka krutosti; tanji materijal zahtijeva pliću geometriju kako bi se očuvao kontinuitet strukture.
- Širina trake:Određuje koliko površine poprečnog-presjeka ostaje nakon što se zarez izreže. Uske trake ograničavaju najveću dopuštenu dubinu zareza bez obzira na debljinu materijala.
- Broj stanica:Dulje matrice akumuliraju pogrešku položaja. Svako mjesto zareza mora održavati cjelovitost trake dovoljnu da provede traku kroz sve preostale stanice bez progresivnog otklona.
- Korak hranjenja:Veće duljine koraka povećavaju krak momenta između točaka oslonca. Mjesta zareza na sredini-raspona između podizača imaju najveće spuštanje, što zahtijeva pliće zareze ili čvršću geometriju jezičaka.
- Visina podizača:Izravno postavlja zahtjeve za minimalnim razmakom za negativne zareze i minimalnu mogućnost vožnje-preko za jezičke s pozitivnim zarezima.
Kutni reljef i obrada rubova za učinkovitost hranjenja
Dubina i širina dovode geometriju u točan raspon. Kutno olakšanje je ono što ga čini bez otpora.
Za pozitivne zareze, vodeći rub jezička je površina koja prva dolazi u dodir s podizačima tijekom pomicanja trake. Bez reljefa, taj rub predstavlja četvrtasti rub koji se hvata za krunu podizača, stvarajući trenutno oklijevanje u kretanju trake. Dodavanje skošenja ili kutnog reljefa od 5 do 15 stupnjeva na vodećoj plohi jezička omogućuje glatko kretanje preko površine podizača. Jezičak zapravo postaje klin koji se sam podiže preko prepreke umjesto da se sudara s njom.
Za negativne zareze, opseg reza je kritična površina. Neravnine i oštri rubovi duž stijenki zareza mogu se zakačiti za vodilice, površine kalupa ili prijelaze tračnica dok traka prolazi. Rubovi lomljenja, tipično skošenja od 0,1 do 0,3 mm primijenjena tijekom konstrukcije matrice ili kroz sekundarne odredbe za skidanje srha u dizajnu matrice, smanjuju ovu smetnju. Tamo gdje je modul elastičnosti čelika na reznom rubu povećan smicanjem-induciranim otvrdnjavanjem, rub je krući i manje popustljiv prema kontaktnim površinama. Iskošenje omekšava geometrijski prijelaz bez potrebe za promjenama svojstava materijala.
Ovi kutni parametri skaliraju se s debljinom materijala. Tanji materijal, sa svojim manjim otporom na savijanje, treba manje agresivne kutove jer su kontaktne sile same po sebi manje. Deblji materijal stvara veće sile tijekom interakcije podizača, zahtijevajući strmije kutove kako bi se spriječilo eskaliranje otpora do točke u kojoj napredovanje trake oklijeva ili se smanjuje točnost nagiba.
Kada inženjerski priručnici ili uspostavljeni standardi tvrtke daju specifične omjere dimenzija za danu familiju materijala, te vrijednosti predstavljaju validirane početne točke. Modul elastičnosti čelika, granica razvlačenja čelika za vašu specifičnu vrstu i podaci o modulu elastičnosti metala iz certifikata materijala daju vam mehanička svojstva potrebna za izračun ostaje li određena geometrija jezička elastična pod očekivanim opterećenjima dizača. Dizajneri koji počinju s ovim izračunatim proporcijama i usavršavaju ih tijekom isprobavanja, dosljedno postižu stabilnu proizvodnju brže od onih koji dimenzioniraju samo vizualnom procjenom.
Međutim, sama geometrija ne govori cijelu priču. Iste dimenzije zareza drugačije se ponašaju u aluminiju nego u nehrđajućem čeliku. Ponašanje-specifično za materijal, uključujući otvrdnjavanje radom, granice istezanja i očvršćavanje naprezanjem na reznim rubovima, uvodi još jedan sloj prilagodbe dizajna koji pomiče parametre koje ste upravo uspostavili.
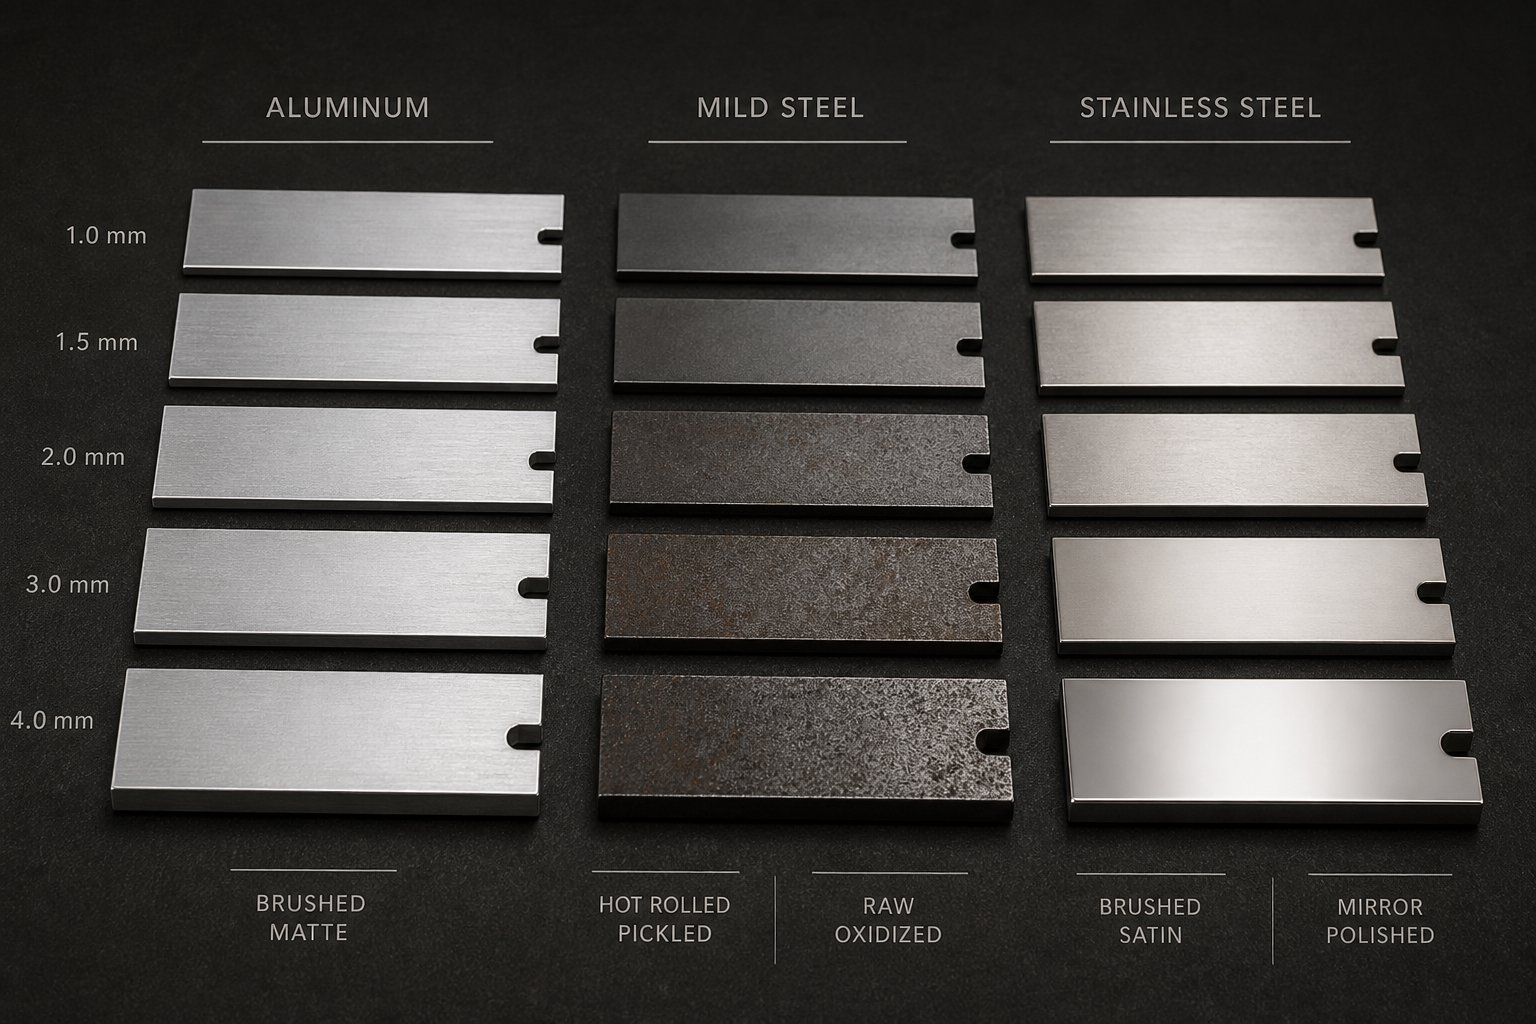
Materijal-Posebna razmatranja za odabir vrste ureza
Zarez koji je savršeno dimenzioniran za meki čelik može potrgati aluminij ili uzrokovati zastoj-za umetanje nehrđajućeg čelika. Geometrijski parametri utvrđeni u prethodnom odjeljku pretpostavljaju generički odgovor materijala, ali stvarna traka se ne ponaša generički. Svaka obitelj materijala donosi vlastitu kombinaciju granice razvlačenja, kapaciteta istezanja i ponašanja pri otvrdnjavanju naprezanjem koja mijenja način na koji geometrija zareza funkcionira u uvjetima proizvodnje.
Ovo je praznina koju većina referenci o dizajnu ostavlja otvorenom. Oni priznaju da je materijalno važno, a zatim nastavljaju dalje bez objašnjenja zašto je to važno. Stvarnost je da se preferencija tipa zareza, geometrija jezička, kutovi rasterećenja, pa čak i intervali održavanja značajno mijenjaju kada promijenite zavojnicu na odmotavaču. Razumijevanje ovih promjena prije isprobavanja sprječava skupi ciklus ponavljanja pokretanja dijelova, promatranja kvarova, prilagođavanja geometrije i ponovnog pokretanja.
Ponašanje zareza u aluminiju i mekom čeliku
Aluminij predstavlja poseban izazov za projektiranje premosnog ureza: njegov niži napon tečenja od čeličnih ekvivalenata znači da se materijal plastično deformira pri nižim silama dodavanja, a njegovo veće rastezanje omogućuje značajno rastezanje prije loma. Za tanki-aluminij općenito su poželjniji pozitivni zarezi. Zadržani jezičak otporan je na trganje tijekom dodavanja jer rastezljivost materijala omogućuje savijanje jezička preko površina podizača bez lomljenja na mjestu pričvršćenja. Pločica apsorbira kontaktna opterećenja elastičnom i blagom plastičnom deformacijom, a ne pucanjem.
Međutim, ta ista duktilnost stvara rizik. Ako geometrija jezička dopušta pretjerano otklon, aluminijski jezičci mogu se trajno postaviti nakon samo nekoliko stotina poteza. Naprezanje niskog razvlačenja kojem bi čelik bio otporan lako se premašuje u aluminiju, što znači da jezičci savijeni preko svoje granice elastičnosti ostaju savijeni. Dizajneri to kompenziraju tako što pozitivne zareze čine širim i plićim u aluminiju, raspoređujući kontaktne sile podizača na veće područje kako bi lokalna naprezanja bila ispod proporcionalne granice materijala.
Negativni zarezi u tankom aluminiju su problematični. Uklanjanje materijala s već mekane, fleksibilne trake stvara zglobnu točku koja luta tijekom dodavanja. Traka se skreće na mjestu praznine, uzrokujući nedosljednost visine koja se nakuplja na postajama. Za deblju aluminijsku traku, obično iznad 1,5 mm, preostali poprečni-presjek pruža odgovarajuću potporu i negativni zarezi postaju održivi.
Nasuprot tome, meki čelik nudi okruženje koje najviše oprašta za dizajn zareza. Njegova uravnotežena kombinacija umjerene granice razvlačenja čelika (obično 200 do 350 MPa), razumnog istezanja (20 do 30 posto) i predvidljivog ponašanja pri otvrdnjavanju čini ga tolerantnim na obje vrste zareza. Pločice s pozitivnim urezima od mekog čelika održavaju svoju geometriju pod kontaktom s dizačem jer je materijal dovoljno krut da se odupre trajnom ugibu, a opet dovoljno duktilan da apsorbira povremena preopterećenja bez pucanja. Negativni zarezi režu se čisto s minimalnim oštricama, a rezni rubovi ne otvrdnu pretjerano tijekom operacije šišanja.
Ova tolerancija daje dizajneru slobodu da optimizira druge čimbenike. Prilikom utiskivanja mekog čelika, možete odabrati vrstu zareza isključivo na temelju ograničenja rasporeda matrice, konfiguracije podizača ili zahtjeva za brzinom preše, umjesto da budete prisiljeni na jednu vrstu zbog ograničenja materijala.
Prilagodbe dizajna zareza za nehrđajući i -čelik visoke čvrstoće
Nehrđajući čelik, posebice austenitni razredi serije 300, uvodi komplikaciju koju meki čelik i aluminij nemaju: agresivno otvrdnjavanje. KaoČasopis MetalFormingobjašnjava, otvrdnjavanje naprezanjem i otvrdnjavanje radom ojačavaju materijal kako se deformacija nastavlja, a novije vrste čelika otvrdnjavaju -u većoj mjeri od konvencionalnih razreda visoke-čvrstoće. Austenitni nehrđajući čelici serije 3XX- pokazuju posebno visoku radnu očvrsljivost.
Za negativne zareze u nehrđajućem metalu, operacija smicanja koja stvara zarez sama je operacija oblikovanja. Odrezani rubovi podliježu značajnoj plastičnoj deformaciji tijekom probijanja, a kod austenitnog nehrđajućeg čelika ta deformacija stvrdnjava rubni materijal daleko iznad granice tečenja osnovne trake. Tijekom proizvodne serije od tisuća poteza, kumulativni učinak je mjerljiv: rezni rubovi na obodu zareza postaju postupno tvrđi i tvrđi. Dok konvencionalni HSLA čelik može vidjeti povećanje čvrstoće od 20 posto od otvrdnjavanja, nehrđajući čelik može se približiti 50 posto ili više u jako obrađenim zonama. Ovaj očvrsnuti rub povećava otpor uvlačenja tijekom životnog vijeka matrice jer čvršći rub agresivnije hvata površine vodilica i komponente matrice.
Vlačni modul čelika koji se pokazuje ne mijenja se s otvrdnjavanjem, ali se napon tečenja čelika na reznom rubu značajno povećava. Ono što počinje kao savitljivi rub koji se lagano savija pod kontaktom postaje kruti rub koji se opire savijanju i prenosi opterećenje uvlačenja izravno u tijelo trake. Za duge proizvodne cikluse nehrđajućeg čelika, ovo progresivno otvrdnjavanje znači da se izvedba dodavanja negativnog zareza predvidljivo smanjuje tijekom životnog vijeka matrice, zahtijevajući češće intervale održavanja ili agresivniju početnu geometriju reljefa kako bi se kompenziralo predviđeno otvrdnjavanje.
Pozitivni zarezi u nehrđajućem metalu izbjegavaju-problem stvrdnjavanja reznog ruba na rubu trake, ali unose vlastitu zabrinutost. Točka pričvršćenja jezička, gdje se tri odrezane strane susreću s jednim povezanim rubom, je zona koncentracije naprezanja. U nehrđajućem čeliku, ponovljena kontaktna opterećenja dizača u ovoj točki mogu izazvati pucanje uslijed zamora jer rad-očvrsli materijal na spoju jezičaca postaje krt u odnosu na okolni osnovni materijal. Veliki radijusi na unutarnjim kutovima pločice i malo veće širine pričvršćivanja umanjuju ovaj rizik raspoređivanjem opterećenja na veće područje.
Čelici visoke-čvrstoće, uključujući dvofazne-faze (DP), kompleksne faze (CP) i pre-kaljene vrste, predstavljaju suprotan problem od aluminija. Ovi materijali imaju visoku granicu razvlačenja, ali smanjeno istezanje. Vrsta DP1000, na primjer, nudi izvrsnu čvrstoću, ali ograničenu sposobnost plastične deformacije bez loma. Pločice s pozitivnim zarezima u-čeliku visoke čvrstoće mogu puknuti na mjestu pričvršćivanja ako geometrija jezička stvara koncentracije naprezanja. Modul elastičnosti čelika ostaje otprilike konstantan u svim klasama (približno 200 GPa), ali uzak jaz između popuštanja i krajnje čvrstoće u ovim klasama ostavlja vrlo malo prostora za plastičnu deformaciju prije nego što dođe do kvara.
Istraživanja reznih rubova od -čeličnog čelika visoke čvrstoće potvrđuju da defekti nastali tijekom smicanja djeluju kao podizači naprezanja i točke nastanka pukotina. Astudija objavljena u časopisu Metalsotkrili da-čelici visoke čvrstoće mogu doživjeti smanjenje performansi zamora do 40 posto zbog grešaka u proizvodnji uzrokovanih operacijama probijanja i rezanja. Za primjene zaobilaznih zareza, to znači da obje vrste zareza zahtijevaju pažljivo upravljanje kvalitetom rubova u-čeliku visoke čvrstoće. Rubovi s negativnim zarezima moraju biti čisti s minimalnom dubinom zone loma kako bi se izbjeglo stvaranje mjesta početka pukotina. Veze s jezičcima s pozitivnim urezima moraju izbjegavati oštre unutarnje kutove koji koncentriraju stres izvan ograničene rastezljivosti materijala.
| Materijalna obitelj | Preporučena vrsta zareza | Ključna briga | Smjernice za prilagodbu parametara |
|---|---|---|---|
| Aluminij (tanak promjer) | Poželjno pozitivno | Tab trajna deformacija zbog niske granice razvlačenja; izvijanje trake na praznim mjestima | Širi, plići jezičci; smanjena kontaktna opterećenja dizača; izbjegavajte negativne zareze u trakama ispod 1,5 mm |
| Blagi čelik | Obje vrste održive | Minimalna materijalna-ograničenja; umjesto toga optimizirajte za raspored kalupa i faktore brzine | Primjenjuju se standardni omjeri; materijal je tolerantan na obje geometrije u uobičajenim rasponima debljina |
| Austenitni nehrđajući čelik | Pozitivan poželjan za duge vožnje | Progresivno otvrdnjavanje na rubovima s negativnim zarezima povećava otpornost na uvlačenje tijekom životnog vijeka matrice | Agresivni početni reljefni kutovi na negativnim zarezima; izdašni radijusi na pozitivnim spojevima jezičaca; kraći intervali održavanja |
| Čelik-visoke čvrstoće (DP, CP, AHSS) | Negativno se preferira za debljinu | Smanjeno istezanje uzrokuje lom pločice na točkama koncentracije naprezanja u pozitivnoj geometriji zareza | Veliki unutarnji radijusi na svim kutovima zareza; čisti rezni rubovi s minimalnom zonom prijeloma; izbjegavajte oštre spojeve jezičaka |
| Pre-kaljeni čelik (22MnB5) | Preferirano negativno | Naknadno-kaljenje vrlo niske duktilnosti; lom jezičaka pod opetovanim cikličkim opterećenjem od kontakta dizača | Povećajte kvalitetu rubova; razmislite o dvo{0}}smicanju za negativne rubove zareza; izbjegavajte bilo kakvu pozitivnu geometriju jezičaka |
Uzorak u ovoj tablici otkriva princip vrijedan internalizacije: materijali s velikim istezanjem i malom granicom tečenja favoriziraju pozitivne zareze jer zadržani jezičak može apsorbirati kontaktna opterećenja bez trajne deformacije. Materijali s malim istezanjem i visokom granicom tečenja favoriziraju negativne zareze jer se zadržani jezičci u tim materijalima prije lome nego savijaju. Karakteristike otvrdnjavanja naprezanjem i otvrdnjavanja pri obradi određene legure zatim određuju kako geometrija zareza stari tijekom vijeka proizvodnje.
Međutim, sam odabir materijala ne zatvara krug dizajna usjeka. Isti materijal koji prolazi kroz matricu sa šest-stanica pri 100 udaraca u minuti ponaša se drugačije nego u matrici od dvadeset-stanica pri 500 udaraca u minuti. Složenost rasporeda trake i brzina tiska uvode dinamičke faktore koji pojačavaju ili prigušuju upravo opisana-specifična ponašanja materijala.
Izgled trake i čimbenici brzine tiska u odabiru zareza
Geometrija ureza koja se besprijekorno unosi u matricu sa šest-stanica koja radi na 80 udaraca u minuti može postati izvor ponovne pogrešne registracije u matrici s dvadeset-stanica koja radi na 400. Razlika nije u samom urezu. To je kontekst sustava koji ga okružuje: koliko stanica traka mora prijeći, koliko daleko putuje po hodu i koliko brzo preša kruži između događaja punjenja. Ove varijable pojačavaju ili potiskuju prednosti i slabosti svake vrste zareza na načine koje svojstva materijala sama po sebi ne mogu predvidjeti.
Smjer kretanja trake i utjecaj broja stanica
Dulji progresivni kalupi akumuliraju položajnu pogrešku. Svaka postaja kroz koju traka prolazi uvodi malu varijaciju registracije, a te se varijance gomilaju. Do trenutka kada traka dosegne stanicu petnaest ili dvadeset, kumulativno odstupanje od izvorne registracije pilota može premašiti prihvatljive tolerancije ako se bočno pozicioniranje trake ne održava dosljedno na svakoj međutočki.
Pozitivni premosni zarezi ovdje nude prednost. Budući da zadržani jezičak čuva širinu trake na mjestu zareza, traka predstavlja dosljedan rub za uključivanje pilota i kontakt vodilice tijekom cijelog napredovanja. Nema šupljina koje remete bočnu referentnu površinu. Vodiči i senzori, uključujući sveinduktivni senzor blizinekoristi se za praćenje položaja trake, vidite ujednačen rub trake bez obzira na mjesto zareza. Ova dosljednost pomaže u održavanju kumulativne točnosti kroz duge progresije matrice gdje čak i 0,02 mm pomaka po stanici predstavlja značajnu pogrešku na graničnoj stanici.
Kraće matrice s manje stanica suočavaju se s manje akumulirane pogreške. U kalupu s četiri- ili šest-stanica, traka prolazi kroz ograničene događaje dodavanja prije nego što se dio odvoji. Ovdje negativni zarezi osiguravaju odgovarajuću točnost registracije s jednostavnijim alatom jer jednostavno postoji manje mogućnosti za pojavu pogreške položaja. Prednost od uklanjanja materijala nadmašuje manji gubitak krutosti kada traka treba samo održavati točnost na nekoliko stanica. Iskusni dizajneri matrica često koriste prednosti modernihsoftver za ugniježđivanje materijala za duljinu materijalaoptimizacija tijekom rasporeda trake, ali odluka o vrsti zareza i dalje ovisi o tome koliko stanica zahtijeva taj optimizirani raspored i koliko kumulativne pogreške mogu apsorbirati tolerancije dijela.
Razmatranja brzine tiska i volumena proizvodnje
Brzina mijenja fiziku dodavanja trake. Pri malim brzinama prešanja, traka napreduje u kontroliranom, kvazi-statičkom kretanju gdje su inercijski učinci zanemarivi. Pri velikim brzinama dinamika trake postaje dominantna. Traka se agresivno ubrzava i usporava tijekom svakog ciklusa dodavanja, stvarajući oscilacije, odskakanje i trenutni gubitak kontakta s vodilicama. Svaki izvor otpora uvlačenju, bez obzira koliko mali bio pri maloj brzini, postaje pojačan u mjerljivu nedosljednost visine pri velikoj brzini.
U -operacijama oblikovanja metala velikim brzinama koje se izvode iznad 250 udaraca u minuti, prednost ima vrsta zareza koja minimizira otpor uvlačenja. Ako geometrija matrice dopušta bilo koju vrstu, a svojstva materijala ne prisiljavaju odluku, brzina preše često postaje odlučujuća. Pozitivni zarezi s dobro-olakšanim jezičcima stvaraju manji otpor pri brzini jer nema reznog ruba za zakačiti. Negativni zarezi ne ometaju podizač, što je važno kada agresivno podešavanje vremena podizača pri velikoj brzini ne ostavlja gotovo nikakav razmak između trake i krune podizača.
Obim proizvodnje dodaje još jednu dimenziju. Veliki-izvodi razotkrivaju bilo kakav mehanizam trošenja koji kraći izvođi nikada ne bi otkrili. Konfiguracija zareza koja se savršeno uvlači za 50.000 poteza može razviti progresivni otpor pri 500.000 poteza kako se rubovi troše, neravnine rastu i geometrija jezička se pogoršava. Za duge proizvodne kampanje, odabir vrste usjeka s boljom otpornošću na trošenje u vašem specifičnom materijalu smanjuje neplanirane zastoje i produžuje intervale održavanja.
Redoslijed prioriteta mijenja se ovisno o tome zahtijeva li vaša aplikacija brzinu ili preciznost:
- Prioriteti-aplikacija velike brzine (iznad 250 SPM):Prvo smanjite otpor hranjenja; osigurati da granica zazora podizača premašuje dinamičke oscilacije trake; odaberite vrstu zareza s najnižim koeficijentom otpora; dati prednost otpornosti na trošenje za određeni materijal; optimizirati kutno rasterećenje za inercijske sile dodavanja
- Prioriteti pri-preciznosti niske brzine (ispod 150 SPM):Najprije maksimizirajte točnost registracije; odaberite vrstu zareza koja čuva krutost trake za dosljedan angažman pilota; minimizirati kumulativnu pogrešku položaja na svim postajama; dati prednost dimenzionalnoj stabilnosti geometrije ureza nad vijekom trajanja matrice; osigurati koordinate položaja zareza sa svim značajkama za očitavanje i registraciju
Zajednička nit je predvidljivost. Bez obzira na to radi li brzo ili sporo, usjek se mora ponašati na isti način na udaru jedan milijun kao i na udaru jedan. Ta predvidljivost ovisi o tome kako se geometrija zareza degradira tijekom vremena, što vodi raspravu izravno o ponašanju kod trošenja i upravljanju životnim vijekom matrice.
Uzorci habanja i utjecaj na životni vijek matrice po vrsti zareza
Notch koji se savršeno hrani prvi dan neće savršeno hraniti tristoti dan. Svaki proizvodni hod izlaže površine izbijača i matrice kompresijskom udaru, abrazivnom kontaktu s materijalom trake i mikro-cikličnom zamoru. Tijekom tisuća ili milijuna udaraca, te sile preoblikuju geometriju rezanja na suptilne, ali kumulativne načine. Ključni uvid za inženjere alata je da se pozitivni i negativni zarezi ne troše na isti način. Njihovi obrasci degradacije razlikuju se po lokaciji, stopi napredovanja i vidljivim simptomima, što znači da se njihove strategije održavanja također moraju razlikovati.
Ignoriranje ovih razlika dovodi do reaktivnog rješavanja problema: traka se počinje krivo registrirati, netko povlači matricu i tek tada tim otkriva istrošenu geometriju zareza koja je tjednima propadala. Razumijevanje specifičnog potpisa trošenja za svaku vrstu transformira taj reaktivni ciklus u prediktivni.
Progresija trošenja u alatu s pozitivnim urezima
Rubovi bušilica koji tvore pozitivne urezne jezičke troše se duž tri odrezane strane koje oslobađaju jezičak od tijela trake. Ti rubovi su radne površine koje održavaju oštru geometriju jezička i progresivno se degradiraju kroz predvidljivi slijed.
Na početku života matrice, oštri rubovi su oštri i proizvode čisto odvajanje jezičaka s minimalnim oštricama. Obod kartice je dobro-definiran, a njegova kutna reljefna geometrija ostaje netaknuta. Kako se proizvodnja nastavlja, ljepljivi i abrazivni mehanizmi trošenja postupno zaokružuju rubove bušilica. Razumijevanje uzoraka trošenja proboja i matrice otkriva da ponovljeni ciklusi naprezanja uzrokuju mikroskopske pukotine koje se na kraju šire u veće nedostatke kroz trošenje od zamora, mehanizam koji je posebno bitan za tanke presjeke na perimetrima jezičaca.
Degradaciju ćete primijetiti kroz određeni lanac simptoma:
- Rubovi jezičaka razvijaju radijuse na mjestima gdje su nekoć postojali oštri kutovi, smanjujući definiciju profila jezičaka
- Na odrezanim rubovima jezička počinju se stvarati neravnine, stvarajući izdignuti materijal koji se hvata za površine podizača tijekom pomicanja trake
- Kutni reljef pločice učinkovito se izravnava kako se vodeći rub zaokružuje, povećavajući kontaktnu površinu s podizačima i povećavajući otpor
- Otpor hranjenja postupno se penje, mjerljivo kao sve veća pogrešna registracija trake na nizvodnim pilot stanicama
- Dijelovi počinju pokazivati dimenzionalni pomak u skladu s progresivnim nakupljanjem pogreške u usponu
Ključna riječ ovdje je postupno. Pozitivno trošenje zareza ne uzrokuje iznenadne kvarove. Uvodi polagano, linearno povećanje otpora hranjenja koje često prolazi nezapaženo sve dok se ne prekorači tolerancija registracije. Inženjeri koji nadziru podatke o registraciji trake tijekom vremena mogu identificirati uzlazni trend i planirati održavanje prije nego što degradacija dosegne prag kvara.
Budući da su pločice očvrsnute na svojim odrezanim rubovima tijekom početne operacije oblikovanja, otvrdnjavanje deformacijom na tim reznim površinama u početku pruža određenu otpornost na abrazivno trošenje. Međutim, nakon što se očvrsli sloj istroši, mekši materijal ispod erodira brže, ponekad stvarajući točku infleksije gdje se trošenje ubrzava nakon početnog stabilnog razdoblja.
Progresija trošenja u alatu s negativnim urezima
Probojci s negativnim zarezima troše se na perimetru rezanja, pravokutnom ili trapezoidnom rubu koji odvaja materijal od trake. Kako se ovaj perimetar zaokružuje, funkcionalna posljedica razlikuje se od pozitivnog trošenja zareza: uklonjeno područje učinkovito se skuplja.
Evo zašto je to važno. Kada se rub bušilice zaokruži, više ne reže čistu prazninu pune-širine. Urez postaje nešto uži i plići od izvorne geometrije dizajna. Svaka tisućinka milimetra izgubljena zbog zaobljenja ruba smanjuje marginu zazora između ruba trake i tijela podizača. Tijekom desetaka tisuća udaraca, razmak se sužava sve dok traka ponovno ne počne dodirivati dizač, stvarajući iste-probleme s obješenjem za koje je urez dizajniran da ih spriječi.
Istovremeno, nakupljanje neravnina pogoršava problem. Kako se bušilica otupljuje, neravnine rastu sve više na odrezanim rubovima trake.Mate Precision Technologies preporučujealate za oštrenje kada su rubovi istrošeni do polumjera od 0,01 inča (0,25 mm), uz napomenu da česti-dodirivanja djeluju bolje nego čekati da bušilica postane jako tupa. Za alate s negativnim zarezima, ovo je načelo posebno kritično jer neravnine nisu samo problem kvalitete. Oni izravno ometaju uvlačenje hvatajući se za vodilice, površine kalupa i krune podizača dok traka napreduje. Istraživanje naformiranje bočnih neravnina u operacijama zarezivanjapotvrđuje da se ozbiljnost neravnina povećava kada se odnosi zazora proboja i matrice pomaknu sa svojih izvornih projektiranih vrijednosti, upravo ono što se događa kada se rubovi troše i efektivni zazor sužava.
Način kvara za negativne zareze ima tendenciju biti nagliji nego za pozitivne zareze. Otpor uvlačenja ostaje relativno stabilan dok postoji odgovarajući razmak, a zatim naglo raste kada smanjena geometrija zareza konačno omogući kontakt trake-na-podizaču. Zbog toga je negativno trošenje zareza teže otkriti postupnim praćenjem trenda i vjerojatnije je da će se predstaviti kao iznenadni prekid proizvodnje.
Strategije održavanja prema vrsti usjeka
Protokoli ponovnog brušenja razlikuju se jer se razlikuju mjesta trošenja i funkcionalni ciljevi.
Za alate s pozitivnim zarezima, ponovno brušenje usmjereno je na obnavljanje oštrih rubova odvajanja jezičaca. Cilj je ponovno -uspostaviti oštre linije smicanja na tri oslobođene strane jezička tako da se geometrija jezička vrati na svoj-profil koji je dizajniran. To obično uključuje površinsko brušenje prednje strane bušilice kako bi se uklonio istrošeni sloj, vraćajući geometriju oštrice. Ako je vaš alat izvorno dovršen korištenjem EDM strojne obrade žice za zamršene profile jezičaka, ponovno brušenje mora sačuvati te konture, a ne jednostavno izravnati površinu bušilice.
Za alate s negativnim zarezima, ponovno brušenje vraća potpunu geometriju zazora. Cilj je vratiti opseg bušilice na svoje izvorne dimenzije tako da šupljina izrezana u traku odgovara projektiranoj širini i dubini. Budući da je funkcionalna posljedica trošenja smanjeni zazor, čak i male količine ponovnog brušenja vraćaju smislene performanse. Skidanje srha s otvora matrice jednako je važno budući da se prolaz i izbacivanje može pogoršati s nakupljanjem trošenja unutar šupljine matrice.
U oba slučaja, ukupni proračun za ponovno mljevenje je konačan. Svako oštrenje uklanja materijal s prednje strane bušilice, postupno ga skraćujući. Kada se kumulativno ponovno brušenje približi toleranciji duljine bušilice, zamjena postaje nužna umjesto daljnjeg oštrenja.
Razumijevanje različitog obrasca istrošenosti za svaku vrstu zareza omogućuje prediktivno planiranje održavanja umjesto reaktivnog rješavanja problema. Pozitivni zarezi postupno se degradiraju kroz povećanje otpora hranjenja. Negativni zarezi degradiraju se smanjenjem zazora što na kraju izaziva naglo prekidanje traka-. Pratite u skladu s tim.
Ponašanje u vezi s trošenjem upotpunjuje sliku o tome kako se svaka vrsta ureza ponaša tijekom cijelog životnog ciklusa. Od početnog odabira geometrije preko-specifičnog dimenzioniranja materijala, integracije rasporeda trake i konačnog planiranja održavanja, okvir za odlučivanje o dizajnu zaobilaznog ureza obuhvaća cijeli program kalupa. Objedinjavanje ovih niti u djelotvoran slijed implementacije daje inženjerima alata jasan put od namjere dizajna do validirane proizvodnje.
Implementacijski tijek rada i resursi prilagođenog inženjeringa kalupa
Svaki koncept o kojem smo do sada raspravljali, od odabira geometrije do ponašanja materijala do upravljanja trošenjem, spaja se u jednoj točki: u trenutku kada dizajn ureza povjerite čeliku. Ta predanost događa se unutar tijeka rada, a inženjeri koji provode taj tijek rada sustavno proizvode bolje rezultate od onih koji skaču od koncepta do rezanja bez strukturiranog puta između njih.
Stvarnost matrica za utiskivanje negativnih i pozitivnih premosnih zareza za oblikovanje lima je da niti jedan pojedinačni čimbenik ne donosi odluku sam za sebe. Vrsta materijala određuje preferenciju zareza. Širina trake ograničava dubinu. Brzina tiska pomiče prioritet između krutosti i zazora. Broj stanica određuje koliko kumulativne pogreške možete tolerirati. Ovi čimbenici su međusobno povezani, a tijek rada implementacije mora ih sve uzeti u obzir u ispravnom redoslijedu.
Okvir za odlučivanje za inženjere alata
Kada sjednete s novim rasporedom trake, odluka o vrsti zareza slijedi logičan slijed. Preskakanje koraka ili njihovo mijenjanje redoslijeda stvara praznine koje se pojavljuju tijekom isprobavanja, često kao misteriozni problemi s hranjenjem koji se ne mogu brzo riješiti. Sljedeći slijed odražava kako iskusni stručnjaci za izradu alata i matrica pristupaju dizajnu premosnog zareza od prvih načela:
- Procijenite vrstu i debljinu materijala.Odredite obitelj legura, debljinu, granicu razvlačenja, istezanje i karakteristike otvrdnuća. Ovo određuje hoće li vas materijalna -ograničenja tjerati prema pozitivnim ili negativnim zarezima prije nego što se uzme u obzir bilo koji drugi čimbenik.
- Procijenite širinu trake i broj stanica.Izračunajte preostalu površinu-presjeka nakon primjene geometrije zareza. Odredite koliko stanica traka mora prijeći i procijenite kumulativnu toleranciju pozicione pogreške na konačnoj stanici.
- Odredite zahtjeve za dizalice.Odredite vrstu podizača (okruglo, šipka ili traka), visinu podizača i mjesto podizača u odnosu na rub trake. Podizač karte kreće se prema položaju trake u svakoj točki ciklusa prešanja kako bi se identificirale potencijalne zone smetnji.
- Odaberite vrstu usjeka na temelju faktora prioriteta.Ako je očuvanje krutosti ograničavajuće ograničenje (tanak materijal, uska traka, duga matrica, tolerancija preciznosti), odaberite pozitivno. Ako je zazor ograničavajuće ograničenje (debeli materijal, visoki podizači, rad velikom-brzinom, široka traka s dovoljnom marginom krutosti), odaberite negativno.
- Geometrija zareza dimenzija proporcionalna parametrima zaliha.Postavite dubinu, širinu i kutni reljef koristeći proporcionalne odnose utvrđene debljinom materijala, hodom podizača i zahtjevima za krutost trake. Primijenite prilagodbe-specifične za materijal za ponašanje pri otvrdnjavanju, ograničenja istezanja i očekivanu kvalitetu rubova.
- Potvrdite probom i prilagodite.Pokrenite kocku progresivnim povećanjem brzine. Registracija trake monitora na pilot stanicama. Izmjerite točnost nagiba preko cijele duljine matrice. Provjerite ostaje li otpor hranjenja stabilan i ne dolazi li do kontakta trake-i-podizača tijekom ciklusa podizača. Precizirajte reljefne kutove, dubinu zareza ili obradu rubova na temelju opažene izvedbe.
Ovaj niz nije krut. Neki projekti predstavljaju ograničenja koja sažimaju više koraka u jedan očiti zaključak. Aluminijska traka od 0,3 mm u matrici s dvadeset-stanica praktički zahtijeva pozitivne zareze prije nego uopće procijenite visinu podizača. Čelik visoke -čvrstoće od 3,0 mm u matrici za izradu s četiri-stanice ukazuje na negativne ureze prije nego što širina trake uđe u izračun. Ali za mnoge aplikacije koje se nalaze između ovih krajnosti, rad kroz svaki korak sprječava uobičajenu pogrešku optimizacije za jedan čimbenik uz ignoriranje drugog koji u konačnici kontrolira performanse.
I ovdje je važna dokumentacija. Proizvođač kalupa koji bilježi obrazloženje iza svake geometrijske odluke, a ne samo konačne dimenzije, stvara referencu koja ubrzava buduće programe u sličnim materijalima i izgledima. Kada slična aplikacija dođe u radnju šest mjeseci kasnije, dokumentirano obrazloženje eliminira potrebu za ponovnim -izvođenjem svakog parametra iz prvih načela.
Povezivanje namjere dizajna s prilagođenim rješenjima kalupa
Dizajn premosnog zareza ne postoji u vakuumu. To je jedan element unutar složene strukture kalupa koji uključuje izbijače, podizače, pilote, vodilice, nosače i sveukupne sustave upravljanja trakom. Geometrija zareza mora se integrirati sa svakom od ovih komponenti. Savršeno dimenzioniran zarez koji je u suprotnosti s postavljanjem pilota, ometa geometriju tračnice podizača ili stvara probleme s izbacivanjem čepa u papuči matrice daje nultu vrijednost bez obzira na to koliko dobro njegove proporcije odgovaraju inženjerskim izračunima.
Ovaj izazov integracije je ono gdje mnogi alatni programi zastaju. Pojedinačni parametri dizajna imaju smisla zasebno, ali njihovo kombiniranje u funkcionalni sklop kalupa zahtijeva iskustvo u upravljanju prostornim i vremenskim odnosima između komponenti. Hod podizača mora biti usklađen s razmakom zareza. Vrijeme ulaska pilota mora biti usklađeno s položajem trake nakon-kontroliranog dodavanja. Smjer srha od operacija rezanja ne smije ometati nizvodne stanice za oblikovanje. Putovi izbacivanja zrna iz negativnih zareza moraju čistiti paralele i otvore papuče bez prepreka.
Rad s iskusnim inženjerskim timovima osigurava da ovi detalji integracije dobiju pozornost koju zahtijevaju.YICHEN prilagođena rješenja matrice za žigosanjeodgovoriti točno na ovu klasu dizajna-teški izazov, gdje se optimizacija zareza mora uskladiti sa strukturom matrice, integracijom podizača, upravljanjem zazorom i kontrolom protoka materijala kroz cijeli sklop matrice. Za inženjere alata koji su radili na teoriji dizajna i spremni su prevesti geometrijske odluke u proizvodne alate, partnerstvo s timom koji obrađuje potpuni opseg integracije sprječava iterativnu preradu koja troši proračune za isprobavanje.
Tijek rada zatvara petlju. Raspored trake pokreće odabir vrste zareza. Geometrija zareza pokreće dimenzioniranje. Dimenzioniranje pokreće validaciju. Validacija ili potvrđuje dizajn ili vraća ispravke natrag u geometriju. A tijekom cijele proizvodnje, praćenje istrošenosti osigurava da potvrđena geometrija ostane unutar okvira performansi sve dok je sljedeće planirano održavanje ne vrati na specifikaciju.
Svaka matrica za žigosanje priča priču kroz svoju traku. Zarezi, bili oni pozitivni ili negativni, poglavlja su te priče. Oni definiraju kako se materijal kreće, gdje se zaustavlja i kako se registrira. Ako ih pravilno postavite, traka se glatko uvlači od prvog do zadnjeg udarca. Ako ih pogrešno shvatite, traka se bori na svakoj stanici. Razlika između tih ishoda nije sreća. To je inženjering, koji se sustavno primjenjuje od namjere dizajna do proizvodne validacije.
Često postavljana pitanja o obilaznim urezima u kalupima za utiskivanje
1. Koja je razlika između pozitivnih i negativnih premosnih zareza u matrici za progresivno utiskivanje?
Pozitivni zaobilazni urez zadržava materijal na traci kao jezičak -kao izbočina koja prelazi preko podizača tijekom uvlačenja, čuvajući krutost trake. Negativni premosni zarez uklanja materijal s ruba trake, stvarajući prazninu koja osigurava prostor za dizače bez fizičkog kontakta. Izbor između njih ovisi o tome daje li vaša aplikacija prednost krutosti trake (pozitivno) ili razmaku podizača (negativno). Tanki materijali i uske trake općenito imaju koristi od pozitivnih zareza, dok debela zaliha i rad-brzine često imaju bolje rezultate s negativnim zarezima.
2. Kako mogu odrediti ispravnu dubinu i širinu zareza za svoj izgled trake?
Dubina i širina zareza prvenstveno su proporcionalne debljini materijala, visini hoda podizača i širini trake. Za negativne zareze, dubina mora premašiti hod podizača plus sve okomite oscilacije trake tijekom dodavanja. Za pozitivne zareze, dubina jezička mora ostati unutar raspona elastičnog otklona materijala pod kontaktnim opterećenjem dizača. Širina pokriva tijelo dizača plus bočnu traku. Redoslijed prioriteta dimenzioniranja počinje s debljinom materijala, zatim uzima u obzir širinu trake, broj stanica, korak dodavanja i visinu podizača tim redoslijedom.
3. Koja vrsta premosnog zareza najbolje funkcionira za utiskivanje nehrđajućeg čelika?
Pozitivni zarezi općenito su poželjni za duge proizvodne cikluse u austenitnom nehrđajućem čeliku. Razlog je otvrdnjavanje na reznim rubovima. Kada se negativni zarezi izbuše u nehrđajućem metalu, odrezani rubovi se progresivno stvrdnjavaju tijekom proizvodnje, povećavajući otpor uvlačenja tijekom životnog vijeka matrice. Vrste nehrđajućeg čelika mogu vidjeti povećanje čvrstoće do 50 posto u jako obrađenim zonama. Pozitivnim zarezima izbjegava se ovaj problem na rubu trake, iako dizajneri moraju dodati izdašne radijuse na spojevima jezičaca kako bi spriječili pucanje uslijed zamora uslijed opetovanih opterećenja kontakta podizača.
4. Kako obrasci istrošenosti ureza premosnice utječu na planiranje održavanja matrice?
Pozitivni i negativni zarezi troše se različito i zahtijevaju različite pristupe praćenju. Alat s pozitivnim zarezima postupno se degradira kako se rubovi bušilice zaokružuju, uzrokujući da jezičci razviju neravnine koje polako povećavaju otpor uvlačenju. To omogućuje-prediktivno održavanje temeljeno na trendu. Alati s negativnim zarezima degradiraju se smanjenjem veličine praznina kako se rubovi zaokružuju, što naposljetku uzrokuje naglo zakačenje-trake kada razmak postane nedovoljan. Negativno trošenje zareza teže je otkriti rano, zbog čega su intervali -zaoštrenja prikladniji od samog praćenja stanja.
5. Mogu li koristiti i pozitivne i negativne premosne ureze u istoj progresivnoj matrici?
Da, iskusni inženjeri kalupa ponekad kombiniraju obje vrste unutar jednog rasporeda trake kada različite stanice predstavljaju različita ograničenja. Na primjer, stanice s visokim dizalicama mogu koristiti negativne zareze za razmak, dok nizvodne stanice u uskom dijelu nosača koriste pozitivne zareze za očuvanje krutosti. Ključ je osigurati dosljedno ponašanje hranjenja tijekom punog napredovanja. Rad s prilagođenim inženjerskim timovima za matrice kao što je YICHEN (yichen-group.com/stamping-die/) pomaže koordinirati rasporede tipa s više-zareza-gdje integracija između podizača, pilota i geometrije zareza mora funkcionirati kao jedinstveni sustav.


