


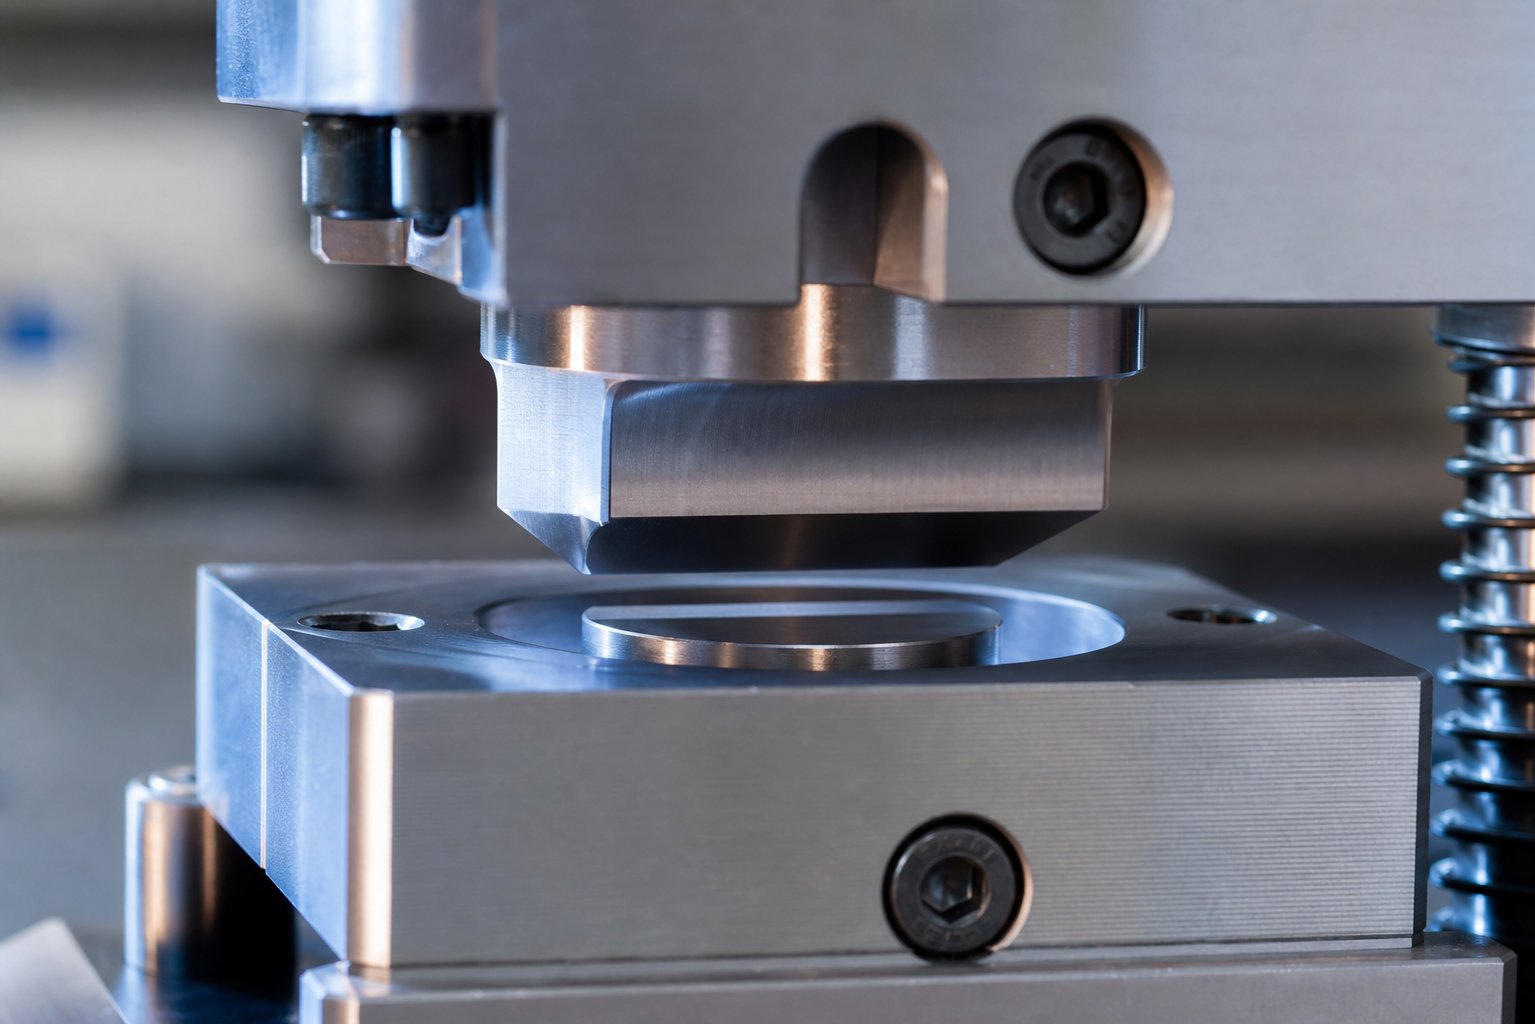
Definiranje individualne geometrije matrice za utiskivanje
Svaki žigosani dio počinje kao geometrijski argument između bušilice, gumba za matricu, skidača i obratka. Ishod tog argumenta - hoćete li dobiti čisti dio ili kantu za otpatke punu otpadaka - u potpunosti ovisi o mjerljivim prostornim odnosima projektiranim u jednoj-matrici stanice. Ta zbirka dimenzionalnih odnosa je ono što podrazumijevamo pod pojedinačnom geometrijom matrice za utiskivanje.
Individualna geometrija matrice za utiskivanje kompletan je skup mjerljivih prostornih odnosa - zazora, polumjera, kutova i dimenzija površine - između probijača, gumba matrice, skidača i obratka unutar jedne-stanice matrice optimizirane za izvođenje jedne diskretne operacije utiskivanja.
Što pojedinačna geometrija matrice za štancanje znači u praksi
U praksi to znači da svaka geometrijska značajka služi određenoj mehaničkoj funkciji. Punch{1}}to-razmak upravlja načinom loma materijala. Duljina matrice kontrolira ponašanje puža. Ulazni radijusi diktiraju protok materijala. Ovo nisu apstraktne CAD dimenzije - to su fizičke granice koje određuju hoće li se metal rezati čisto ili kidati nepredvidivo. Ajedno{0}}fazna matricaizvodi jednu operaciju po hodu preše, a svaki geometrijski parametar unutar njega postoji kako bi tu pojedinačnu operaciju učinio ponovljivom kroz tisuće ili milijune ciklusa.
Zašto je geometrija važnija od klasifikacije tipa matrice
Inženjeri često klasificiraju matrice prema funkciji - izrezivanja, bušenja, savijanja, izvlačenja. Ta vam klasifikacija govori što kocka radi, a ne koliko dobro to radi. Geometrija je "kako dobro". Dvije matrice s identičnim rasporedom, ali različitim kutovima zazora proizvest će mjerljivo različite uvjete rubova, visine srha i stope trošenja alata. Odluke o dizajnu matrice na geometrijskoj razini mjesto su gdje se performanse odvajaju od prosječnosti.
Pojedinačne matrice u odnosu na progresivne matrice kao geometrijske sustave
Progresivni dizajn matricepovezuje više stanica u jedan-sustav s trakom - svaka stanica upravlja različitom operacijom, a geometrijski kompromisi nastaju jer stanice dijele zajednički nagib trake i ravninu napajanja. Pojedinačna matrica u proizvodnji ne nosi takva ograničenja. To je samostalan-geometrijski sustav u kojem se svaki parametar može optimizirati isključivo za jednu operaciju bez prilagođavanja susjednih stanica. Ta je neovisnost i njegova snaga i odgovornost za dizajn: nema susjedne stanice koja bi nadoknadila geometrijski nedostatak.
Kvaliteta dijelova, životni vijek kalupa, tonaža preše, kontrola trake - svaki od ovih nizvodnih ishoda vodi izravno natrag do odluka o geometriji donesenih u fazi projektiranja. Parametri koji pokreću te ishode zaslužuju više od usputnog spomena. Zaslužuju potpuni slom.
Osnovni geometrijski parametri koje svaki dizajner matrice mora kontrolirati
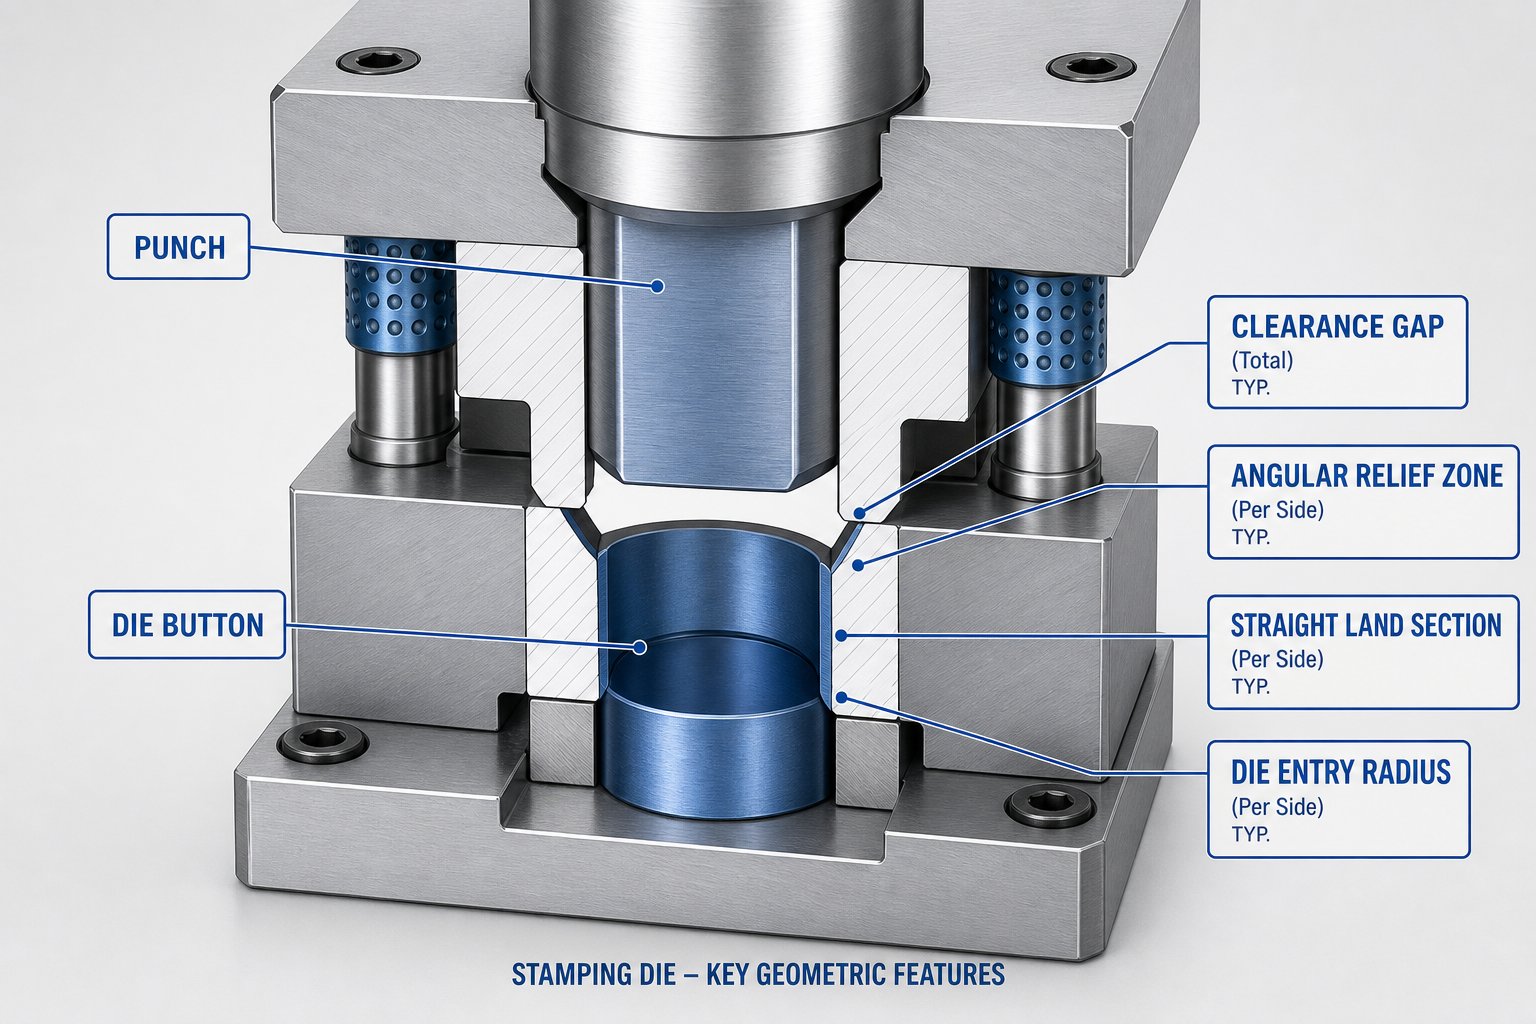
Šest mjerljivih parametara definirakako se ponaša pojedinačna matrica za štancanjepod opterećenjem. Svaki od njih ima posebnu mehaničku ulogu i svaki je u interakciji s drugima na načine koji mogu ili pojačati izvedbu ili je tiho potkopati. Tretirati ih kao izolirane brojeve na crtežu uobičajena je pogreška - oni funkcioniraju kao sustav. Evo što svaki parametar zapravo radi i zašto je važan za vaš dizajn matrice za žigosanje.
Razmak-do-matrice kao postotak debljine materijala
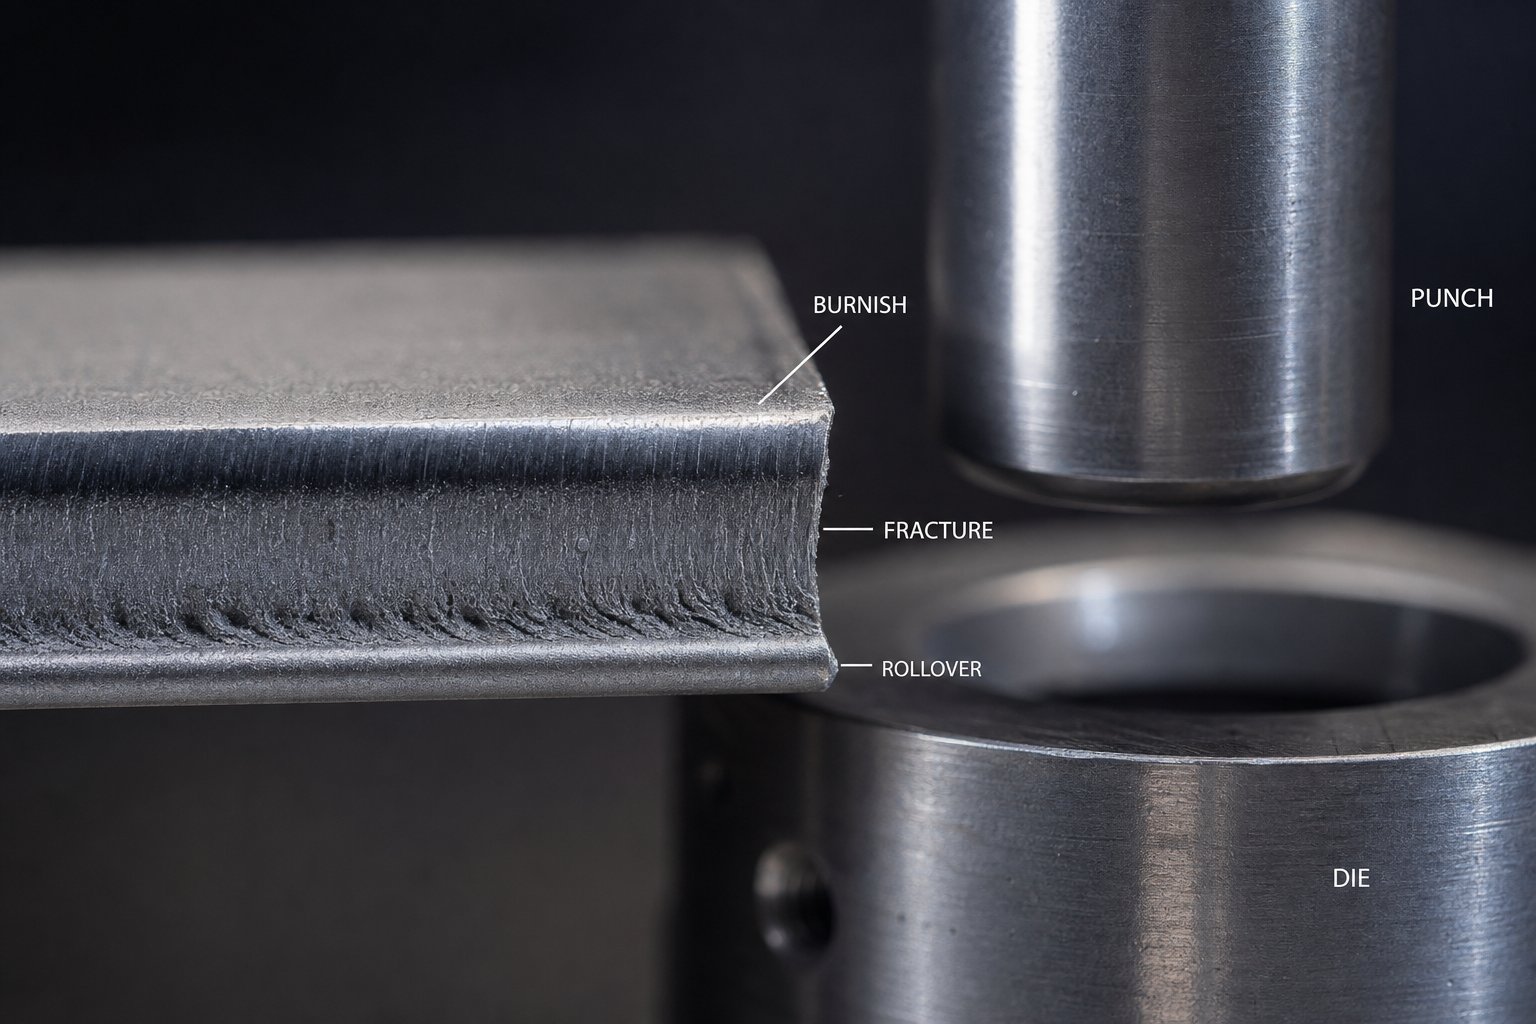
Zazor je razmak između reznog ruba proboja i reznog ruba gumba matrice, mjeren po strani. Također ćete čuti da se zove pomak ili razmak - ista geometrijska značajka, različite konvencije mjerenja. Ova jedina vrijednost kontrolira kako se linije loma šire kroz izradak. Kada je zazor ispravan, ravnine loma započete na rubu bušilice i rubu matrice susreću se čisto u sredini debljine materijala, stvarajući glatku zonu smicanja s minimalnim neravninama.
Standardni pristup izražava klirens kao apostotak debljine materijala po strani. Opća početna točka je oko 10% po strani za meki čelik, iako moderna praksa često ide prema 11-20% kako bi se smanjilo naprezanje alata i produljio radni vijek. Tvrđi,-veći materijali zahtijevaju veći zazor jer su otporni na plastičnu deformaciju prije loma. Mekši materijali kao što su bakar i aluminij dobro funkcioniraju pri nižim postocima. Ključna točka: razmak nije fiksni broj - on se mjeri s onim što režete.
Odnosi kutnog zazora i dužine utora
Kutni zazor je reljefni kut strojno obrađen ispod površine matrice - suženog otvora koji omogućuje da puževi ili praznine slobodno padaju nakon odvajanja. Bez njega, izrezani puževi zabijaju se unutar otvora matrice, bivaju povučeni natrag s udarcem u povratnom hodu i uzrokuju povlačenje puževa. To dovodi do oštećenja kalupa, kvarova dijelova i neplaniranih zastoja.
Duljina matrice je ravni, paralelni dio na vrhu otvora matrice prije početka kutnog reljefa. Služi u dvije svrhe: podupire materijal tijekom rezanja kako bi se održala kvaliteta otvora i osigurava zalihu za ponovno mljevenje. Dulji teren poboljšava kvalitetu rezanja, ali povećava rizik od zadržavanja puževa. Kraća površina olakšava izbacivanje, ali se brže troši u zonu rasterećenja, skraćujući život matrice između ponovnog brušenja. Ova dva parametra - duljina kopna i reljefni kut - moraju biti uravnoteženi zajedno. Ne možete optimizirati jedno bez razmatranja drugog.
Primjena kuta smicanja na površinama probijanja i kalupa
Kut smicanja je namjerno nagnuto brušenje na prednjoj strani izbijača ili bloka matrice tako da se rezanje ne dogodi odjednom po cijelom opsegu. Umjesto toga, materijal se postupno zahvaća - poput škara naspram giljotine. Ovo značajno smanjuje vršnu silu rezanja, što znači niže zahtjeve za tonažom preše i manje udarno opterećenje komponenti matrice za utiskivanje.
Kompromis-je bočni potisak. Smicanje pod kutom stvara bočnu komponentu sile koja pokušava gurnuti udarac iz-centra. Također povećava snap{4}}energiju - iznenadno otpuštanje kada udarac probije - što može uzrokovati podizanje trake ako sustav za skidanje nije dizajniran za to. Radijus vrha bušilice također igra ulogu u tome: geometrija na vrhu bušilice utječe na to koliko čisto bušilica ulazi u materijal i koliko se sila podizanja trake razvija tijekom uvlačenja. Udarac s ravnom-licem grabi traku agresivnije od onog s blagim polumjerom ili-sužavanjem.
Ulazni radijus matrice - mali radijus na gornjem rubu otvora matrice - kontrolira kako materijal teče u šupljine za oblikovanje i smanjuje koncentraciju naprezanja na oštrici u operacijama izvlačenja. U kalupima za rezanje, oštar ulazni rub je bitan za čisto smicanje; kod kalupa za oblikovanje, veliki radijus ulaza sprječava kidanje materijala.
| Parametar | Definicija | Tipični raspon | Primarna funkcija |
|---|---|---|---|
| Punch{0}}to-Razmak matrice | Razmak između reznih rubova probijača i matrice, po strani | 5-20% debljine materijala | Kontrolira poravnanje ravnine prijeloma i kvalitetu rubova |
| Kutni razmak (reljef) | Kut suženja ispod površine matrice | 0,5 do 2 stupnja po strani | Omogućuje izbacivanje puža/praznine, sprječava povlačenje metka |
| Die Land Length | Ravni paralelni dio na vrhu otvora matrice | 2-5 mm ovisno o primjeni | Podržava materijal tijekom smicanja, osigurava dodatke za ponovno brušenje |
| Kut smicanja | Nagib tla na probijaču ili plohi matrice | 1-3 stupnja ili 1x debljina materijala | Smanjuje vršnu silu rezanja postupnim uključivanjem |
| Radijus nosa udarca | Geometrija na vrhu rezanja proboja | Oštar do mali radijus po primjeni | Utječe na ponašanje dizanja trake i ulaska materijala |
| Radijus ulaska u kalup | Radijus na gornjem rubu otvora matrice | Oštri (rezanje) na 4-10x debljine (crtanje) | Kontrolira protok materijala i koncentraciju naprezanja |
Kratka terminološka napomena: zazor, razmak i pomak opisuju istu geometrijsku značajku. Zazor je najuniverzalniji izraz u dokumentaciji dijelova kalupa za žigosanje, praznina se pojavljuje u -jeziku pogona, a pomak se pojavljuje u kontekstu CAD modeliranja. Oni mjere isti prostor - samo budite dosljedni u svojoj dokumentaciji.
Ovih šest parametara ne djeluju zasebno. Promjena zazora mijenja silu potrebnu za rezanje, što mijenja koliko koristi imate od kuta smicanja. Podešavanje duljine brušenja pomiče interval ponovnog brušenja, što utječe na to koliko dugo vaš kutni zazor ostaje učinkovit. Svaka geometrijska odluka prolazi kroz sustav. Razlike između tipova operacija - brisanje u odnosu na savijanje u odnosu na crtanje - samo pojačavaju ove interakcije.
Operacija-Specifična geometrija u različitim vrstama matrica
Vrijednost zazora koja daje savršene prazne rubove uništit će matricu za crtanje. Radijus savijanja optimiziran za kompenzaciju povratnog povrata nema važnosti u operaciji probijanja. Svaka vrsta operacije nosi vlastitu geometrijsku DNK - različit skup prostornih odnosa podešenih na određeni način deformacije. Kada sve vrste matrica za utiskivanje tretirate kao geometrijske varijacije jednog predloška, pripremate se za kvarove koje nikakvo rješavanje problema neće riješiti u preši.
Geometrija kalupa za rezanje za operacije sređivanja i probijanja
Obrada i probijanje su operacije rezanja, ali njihovi geometrijski prioriteti razlikuju se na jedan kritičan način: kod izrade, otvor matrice definira gotov dio, tako da je matrica dimenzionirana prema dimenziji dijela, a proboj je manji od veličine zazora. Kod bušenja, bušilica definira rupu, tako da bušilica odgovara željenoj dimenziji, a otvor matrice je prevelik zbog zazora.
Osim te razlike u veličini, obje operacije zahtijevaju iste geometrijske kontrole - precizno probijanje-do-razmaka od matrice, kut smicanja, kutni reljef i duljinu matrice. Zazor određuje koliko se čisto ravnine loma šire. Istraživanje naprednih čelika visoke-čvrstoće to pokazujezazori u rasponu od 6% za meki čelik do 16% ili višeza ultra{0}}visoke-grade čvrstoće stvaraju optimalne rubne uvjete. Prečvrsto, i dobit ćete sekundarno smicanje i mikropukotine. Previše labavo i pojavljuju se pretjerano prevrtanje i neravnine.
Kut smicanja na plohi bušilice dodatno odvaja geometriju rezanja od ostalih vrsta operacija. Ukošeni ili krovni profil za bušenje može smanjiti vršnu silu probijanja za više od 50% dok istovremeno poboljšava rastezljivost ruba -, ali ta ista kutna geometrija bila bi besmislena u matrici za savijanje. Geometrijska optimizacija ovdje se u potpunosti odnosi na kontrolu mehanike loma i upravljanje snap{4}}kroz tonažu.
Profili radijusa matrice za savijanje i kompenzacija povratne opruge
Matrice za savijanje u potpunosti napuštaju-geometriju reznih matrica usmjerenu na lom. Ne postoji zazor u smislu rezanja - umjesto toga, definirajući geometrijski parametar je radijus vrha proboja i V-profil otvora matrice. Ove dvije značajke određuju prirodni unutarnji polumjer savijanja oblikovanog dijela.
Zamislite da utisnete bušilicu s polumjerom vrha od 2 mm u otvor V-matrice od 16 mm. Lim ne pristaje čvrsto uz proboj -, on tvori prirodnu paraboličnu krivulju kojom prvenstveno upravlja širina otvora matrice. Za meki čelik, rezultirajući unutarnji radijus je približno 16% širine V-otvora. Tvrđi materijali poput nehrđajućeg čelika povećavaju to do 18-20%.
Kompenzacija opruge dodaje još jedan geometrijski sloj kojeg u potpunosti nema u kalupima za rezanje. Kada se bušilica povuče, savijeni materijal se djelomično odbija zbog elastičnog oporavka. Materijali veće-čvrstoće odskaču agresivnije - nehrđajući čelik odbijaju se za 2 do 3 stupnja, dok se čelici visoke-čvrstoće mogu vraćati od 5 do 15 stupnjeva. Dizajn utiskivanja mora to uzeti u obzir prekomjernim savijanjem, podešavanjem kutova matrice ili modificiranjem profila radijusa tako da konačna geometrija dijela bude unutar tolerancije nakon elastičnog oporavka.
Crtanje geometrije ulaza matrice i površina protoka materijala
Operacije crtanja uvode geometrijske probleme koje ne dijele ni kalupi za rezanje ni savijanje: kontrola protoka materijala preko velikih površina. Kritična geometrija ovdje uključuje radijus ulaza matrice, radijus vrha bušilice, profile za izvlačenje i prazne površine držača -, a sve zajedno radi na upravljanju načinom na koji lim teče u šupljinu bez kidanja ili gužvanja.
Ulazni radijus matrice vjerojatno je najosjetljiviji parametar. Ako je premalen, materijal ne može slobodno teći i stijenka čašice se lomi zbog pretjeranog istezanja. Ako je prevelik, materijal se nabora nakon što napusti točku stezanja između izvlačnog prstena i veziva. Smjernice za izvlačenje-kvalitetnog čelika predlažu ulazne radijuse skalirane na obadebljina materijala i promjer slijepog dijela, s visoko{0}}habajućim alatnim čelikom koji se koristi za ove radijuse zbog stalnog kliznog kontakta materijala.
Nacrtajte geometriju zrna - uzdignuti profili strojno urezani u površinu veziva - kontroliraju otpor protoka tjerajući materijal da se savija i savija dok ulazi u matricu. Njihova visina, oblik i položaj geometrijski su alati za balansiranje protoka metala između uskih kutova i ravnih zidova. Ova vrsta geometrije-upravljanja protokom jednostavno ne postoji u kalupima za rezanje ili savijanje.
- Probijanje/bušenje:Geometrijski prioriteti usredotočeni su na postotak zazora, kut smicanja, duljinu matrice i kutni reljef -, a sve je optimizirano za čisto širenje loma, izbacivanje čepa i smanjenje sile rezanja.
- Savijanje:Geometrija se vrti oko radijusa proboja, V-profila otvaranja matrice i kompenzacije prekomjernog savijanja - optimizirane za kontrolu prirodnog radijusa savijanja i suprotstavljanje elastičnom oprugom.
- Izvlačenje:Kritična geometrija uključuje radijus ulaza matrice, radijus vrha bušilice, visinu i profil izvlačenja i prazninu držača -, sve optimizirano za ravnomjeran protok materijala bez kidanja ili naboranja.
Zazor od 10% koji vam daje čisti prazan rub bio bi potpuno nevažan u kontekstu savijanja. Veliki ulazni radijus od 8 mm bitan za duboko izvlačenje eliminirao bi oštar rub potreban za bušenje. To je upravo razlog zašto se pojedinačna geometrija matrice mora tretirati operaciju po operaciju - geometrijski profil svake vrste operacije odražava fundamentalno različitu mehaniku deformacije materijala. A te se mehanike ponovno mijenjaju kada promijenite sam materijal.
Svojstva materijala koja oblikuju geometrijske odluke
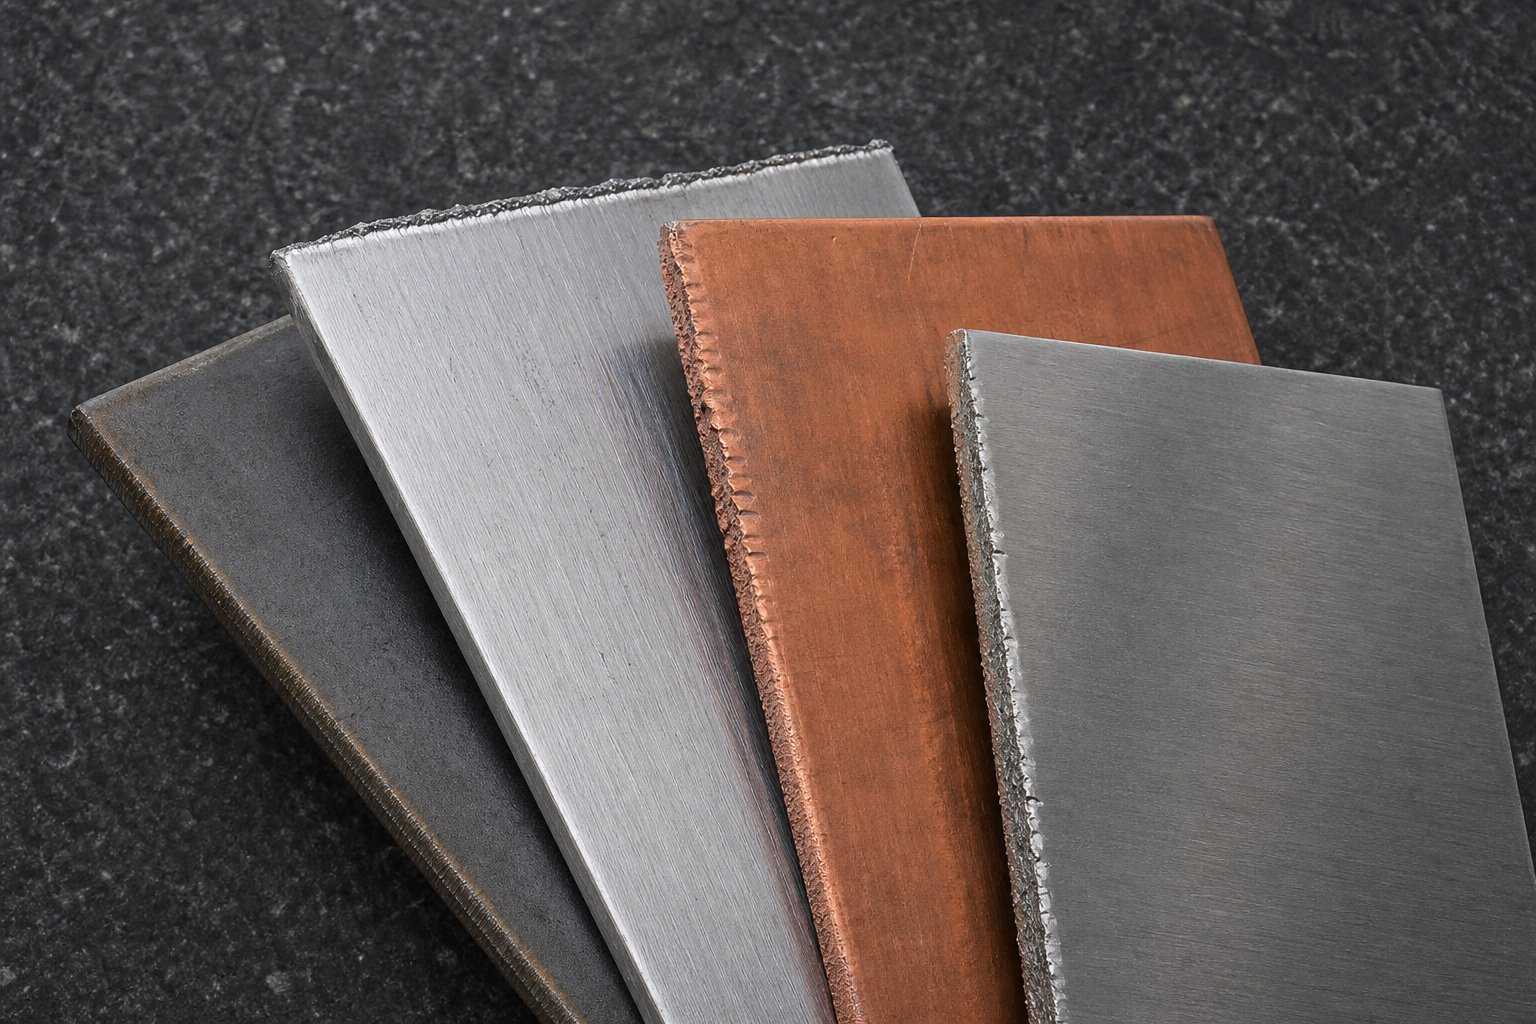
Ista geometrija matrice koja radi besprijekorno u mekom čeliku može proizvesti napukle rubove u nehrđajućem metalu ili pretjerane neravnine u aluminiju. Materijal nije sekundarni input u dizajn matrice za metalno utiskivanje - to je primarni pokretač koji postavlja svaku geometrijsku početnu točku. Duktilnost, vlačna čvrstoća, rad-brzina stvrdnjavanja i debljina određuju koliko agresivno možete smicati, koliko čvrsto možete savijati i koliki vam je razmak potreban za postizanje čistog loma.
Kako duktilnost materijala utječe na odabir zazora
Duktilni materijali kao što su bakar i nisko{0}}ugljični čelik omogućuju čisto širenje ravnina loma na relativno malim razmacima. Tvrđi,-vežeći materijali otporni su na širenje loma i potrebno im je više mehaničke poluge - širi razmak - kako bi se pukotina odvojila bez stvaranja pretjeranog neravnina ili oštećenja rubova. Opće pravilo: kako se omjer tečenja-i-zatezne čvrstoće smanjuje, zazor se mora povećati.
Razmotrite praktično širenje. Blagi čelik obično dobro funkcionira s otprilike 10% zazora po strani. Nehrđajući čelik, sa svojom višom radnom-stopom otvrdnjavanja i vlačnom čvrstoćom, zapravo ima loše rezultate na tih istih 10% -istraživanja pokazujuproizvodi najgoru visinu srha pri toj vrijednosti. Prelazak na 12-15% često daje čistije rubove. Napredni čelici visoke -čvrstoće to guraju dalje, a studije pokazuju da je zazor do 21% po strani za optimalnu sposobnost rastezanja rubova. Aluminij, unatoč tome što je mekši, ima koristi od umjerenih zazora jer njegova sklonost habanju i trošenju zbog lijepljenja mijenja način loma u ravnini smicanja.
Zazor matrice za različite materijale nije stvar preferencije - to je stvar mehanike loma koju diktira deformacijsko ponašanje svake legure.
Zahtjevi radijusa za uobičajene legure za utiskivanje
Radijus savijanja za utiskivanje lima slijedi istu logiku-ovisnu o materijalu. Tvrđi, manje duktilni materijali pucaju na manjim radijusima jer vanjska vlakna savijanja prelaze granicu istezanja. Auobičajeno pravilopovezuje minimalni radijus savijanja izravno s debljinom materijala pomnoženom s faktorom koji odražava duktilnost legure:
- Blagi čelik:0,8 do 1,2 puta debljine materijala za tanke debljine, povećanje na 1,5-2,5x za deblji dio.
- Nehrđajući čelik:2x minimalna debljina za tanke debljine, skaliranje do 3-4x za težu ploču - odražavajući njenu veću elastičnost i manju rastezljivost na vrhu savijanja.
- Aluminij:1x debljina za lagane gabarite, 2-3x za deblje dijelove. Radijusi proboja za duboko izvlačenje trebaju biti 8 do 10 puta deblji materijala, s radijusima ulaza matrice na 5 do 10 puta debljini.
Bakar i mjed, budući da su vrlo duktilni, dopuštaju manje radijuse od čelika pri ekvivalentnoj debljini -, ali njihova sposobnost oblikovanja uvelike ovisi o sastavu legure i stanju temperature.
Odnosi-to-geometrije za željezne i ne{2}}neželjezne metale
Odabir materijala za štancanje samo je pola jednadžbe. Debljina unutar bilo koje legure značajno mijenja geometrijske zahtjeve. Deblji limovi zahtijevaju veće razmake u apsolutnom smislu (iako postotak može ostati stabilan), šire otvore V-matrice za savijanje i veće radijuse izvlačenja. Tablica u nastavku pruža referencu-do-geometrije za najčešće legure za štancanje.
| Kategorija materijala | Opći raspon udaljenosti (po strani) | Načelo minimalnog radijusa savijanja | Geometrijske bilješke |
|---|---|---|---|
| Blagi čelik (nisko-ugljik) | 8-12% debljine materijala | 0,8-1,2x debljina (tanak promjer) | Osnovna referenca za većinu geometrijskih smjernica |
| Nehrđajući čelik (austenit) | 12-16% debljine materijala | 2-4x debljine ovisno o debljini | Zahtijeva 2-3x veću silu pritiska u odnosu na meki čelik; za razmak treba debljina + 35-40% dodatno |
| Nehrđajući čelik (feritni) | 10-14% debljine materijala | 1,5-2,5x debljine | Manje agresivan od austenita; razmak za crtanje treba debljine + 10-15% dodatno |
| Aluminij (stupnjevi crtanja) | 8-12% debljine materijala | 1-3x debljina ovisno o debljini | Radijus bušenja 8-10x T za izvlačenje; rizik od nagrizanja zahtijeva polirane površine kalupa |
| Bakar i mjed | 6-10% debljine materijala | 0,5-1,5x debljina (ovisno o leguri) | Visoka duktilnost omogućuje male radijuse; sposobnost oblikovanja značajno varira ovisno o stanju i leguri |
| Napredni čelik-visoke čvrstoće | 14-21% debljine materijala | 2-4x debljine | Nizak omjer-i-tezanja zahtijeva veći razmak za kvalitetu rubova |
Ove su vrijednosti polazne točke, a ne apsolutne. Stvarna proizvodna geometrija ovisi o zahtjevima tolerancije dijelova, ciljnom životnom vijeku matrice, očekivanoj završnoj obradi površine i određenom stupnju legure u pitanju. Inženjeri bi trebali konzultirati tablice s podacima o materijalima i provjerene reference alata za precizne projektne vrijednosti - aluminij serije 5000 ponaša se vrlo drugačije od serije 6000 pod istom geometrijom proboja.
Ono što ova tablica jasno pokazuje jest da niti jedan geometrijski recept ne funkcionira na više materijala. Svaki postotak zazora, svaki multiplikator radijusa, svaka pretpostavka o geometriji izvlačenja mijenja se u trenutku kada promijenite leguru na preši. A ti pomaci ne utječu samo na jedan ishod - oni stvaraju kompromise- gdje optimizacija za jedan rezultat neizbježno ugrožava drugi.
Geometrijske izmjene-koje definiraju izvedbu matrice
Svaka geometrijska odluka u pojedinačnoj kockici je pregovaranje. Ne možete maksimizirati kvalitetu ruba, životni vijek i učinkovitost istovremeno - poboljšanje jednog parametra u izolaciji uvijek vas košta nešto drugo. Ovi kompromisi-nisu nedostaci dizajna. Oni su fizika štancanja, a njihovo razumijevanje ono je što razdvaja namjernu optimizaciju zazora matrice od nagađanja koje stvara probleme koji se ponavljaju kod tiska.
Kritično pitanje nije "koja je najbolja vrijednost" za bilo koji pojedinačni parametar. To je "što sam spreman žrtvovati za ovaj određeni dio, na ovu glasnoću, za ovu toleranciju?"
Razmjene-odstupanja između Edge kvalitete i Die Lifea
Manji razmak proizvodi veću zonu glačanja i čistije odrezani rub - što je dobro poznato. Ali cijena je stvarna. Manji razmaci znače da rezni rubovi probijača i matrice podnose veća kontaktna naprezanja sa svakim potezom. Ta ubrzana abrazija skraćuje intervale ponovnog brušenja i povećava rizik od krhotina, posebno kod -materijala veće čvrstoće.
S druge strane, širi zazor produljuje vijek trajanja alata smanjenjem trošenja proboja - upotrebom vrijednosti zazora od 11-20% može znatno smanjiti naprezanje alata tijekom bušenja. Ali tu dugovječnost plaćate povećanim prevrtanjem, grubljom zonom loma i potencijalno većim neravninama na konvencionalnim čelicima. Istraživanja o naprednim čelicima visoke čvrstoće dodaju jednu nijansu: vrste AHSS imaju tendenciju da održe konstantnu visinu srha bez obzira na istrošenost alata, što znači da širi zazori možda neće nositi isto oštećenje srha kao kod mekog čelika. Kontekst je bitan.
Geometrija polumjera balansira sposobnost oblikovanja protiv kontrole dimenzija
U operacijama savijanja i izvlačenja, veći radijusi smanjuju koncentraciju naprezanja na vrhu savijanja ili ulazu u izvlačenje. To znači manji rizik od pucanja, manju silu oblikovanja i manje trošenje alata. Zvuči kao laka pobjeda - dok ne razmislite što se događa nizvodno.
Veliki radijus savijanja omogućuje elastičniji opružni povrat, zbog čega je krajnju kontrolu kuta teže predvidjeti i kompenzirati. U crtanju, prevelik ulazni radijus dopušta materijalu da teče previše slobodno, izazivajući bore u nepodržanim područjima. Na kraju mijenjate pouzdanu sposobnost oblikovanja za dimenzijsku nestabilnost koja se pojavljuje kao-od-varijacije u proizvodnji.
Prednosti kuta smicanja u odnosu na kazne bočne sile
Kut smicanja jedan je od najučinkovitijih savjeta za dizajn žigosanja za smanjenje najveće tonaže. Ukošeni proboj koji zahvata materijal progresivno, a ne odjednom, može smanjiti vršnu silu probijanja za više od 50%, a studije na DP čelicima potvrđuju smanjenja koja prelaze 50% s kutovima skošenja između 3 i 6 stupnjeva. To je značajno smanjenje stresa u tisku i sna{6}}pretrpljenog šoka.
Kazna: kut smicanja uvodi bočni vektor sile koji pokušava skrenuti udarac u stranu. Veći kutovi generiraju veći bočni potisak, zahtijevajući čvršće sustave vodilica i čvršće prianjanje-na-striper. Snap{4}}energija - također se povećava iznenadni preokret sile kada probijač probije -, što može uzrokovati podizanje trake i oštećenje od zamora komponenti preše tijekom milijuna ciklusa.
- Manji razmak:Dobijte čistije odrezane rubove i veće zone brušenja. Žrtvujte ubrzano trošenje probijača i matrice, veće sile rezanja i povećanu osjetljivost poravnanja.
- Širi razmak:Ostvarite produljeni vijek trajanja matrice i manju silu probijanja. Žrtvujte povećano prevrtanje, grublje zone loma i potencijalni rast srha u duktilnim materijalima.
- Veći radijus savijanja/povlačenja:Smanjite rizik od pucanja i smanjite naprezanje kod oblikovanja. Žrtvujte kontrolu dimenzija zbog povećanog povratnog povrata i potencijala bora.
- Veći kut smicanja:Ostvarite smanjenu vršnu silu rezanja i smanjite zahtjeve za tonažom preše. Žrtvujte povećani bočni potisak pri udarcu, veću snap{1}}energiju i veći rizik podizanja trake.
- Duža zemlja:Ostvarite bolju kvalitetu rupa i više materijala za ponovno brušenje. Žrtvujte povećani rizik zadržavanja puževa i veći otpor trenja na rezanom materijalu.
Način na koji ćete riješiti te kompromise-ovisi o razini tolerancije žigosanog dijela. Rad u-toleranciji - medicinskih komponenti, električnih konektora, preciznih držača - zahtijeva geometriju koja daje prednost kvaliteti dijelova čak i po cijenu kraćeg vijeka trajanja matrice i češćeg održavanja. Čimbenici izvedbe matrice za utiskivanje koji su ovdje važni su stanje ruba, ponovljivost dimenzija i završna obrada površine.
Veliki{0}}komercijalni rad izokreće prioritet. Kada koristite milijune jednostavnih zagrada ili robnih kopči, dugovječnost i vrijeme neprekidnog rada dominiraju. Širi razmaci, izdašniji radijusi i umjereni kutovi smicanja omogućuju da preša radi dulje između servisnih intervala -, a opuštene tolerancije mogu apsorbirati geometrijske kompromise bez odbacivanja dijelova.
Ova leća razine-tolerancije daje vam okvir odluke umjesto jedne "točne" vrijednosti za bilo koji parametar. Sama geometrija se ne mijenja - samo se prioritet koji dodjeljujete svakom ishodu mijenja na temelju onoga što dio zahtijeva. A unutar svake od tih geometrijskih odluka, sekundarne značajke kao što su reljefni kutovi i profili zaobilaznih ureza dodaju još jedan sloj kontrole dizajna koji produljuje performanse matrice tijekom njenog punog životnog vijeka.
Geometrija reljefa i načela dizajna obilaznog ureza
Reljefni kutovi i zaobilazni zarezi rijetko privlače pažnju dizajna zazora ili geometrije smicanja -, no ipak su to značajke koje sprječavaju padanje čepova, uvlačenje traka i rad matrica između ponovnog brušenja. Pogrešite geometriju kuta rasterećenja matrice i potrošit ćete više vremena na čišćenje zaglavljenih komada nego na proizvodnju dijelova.
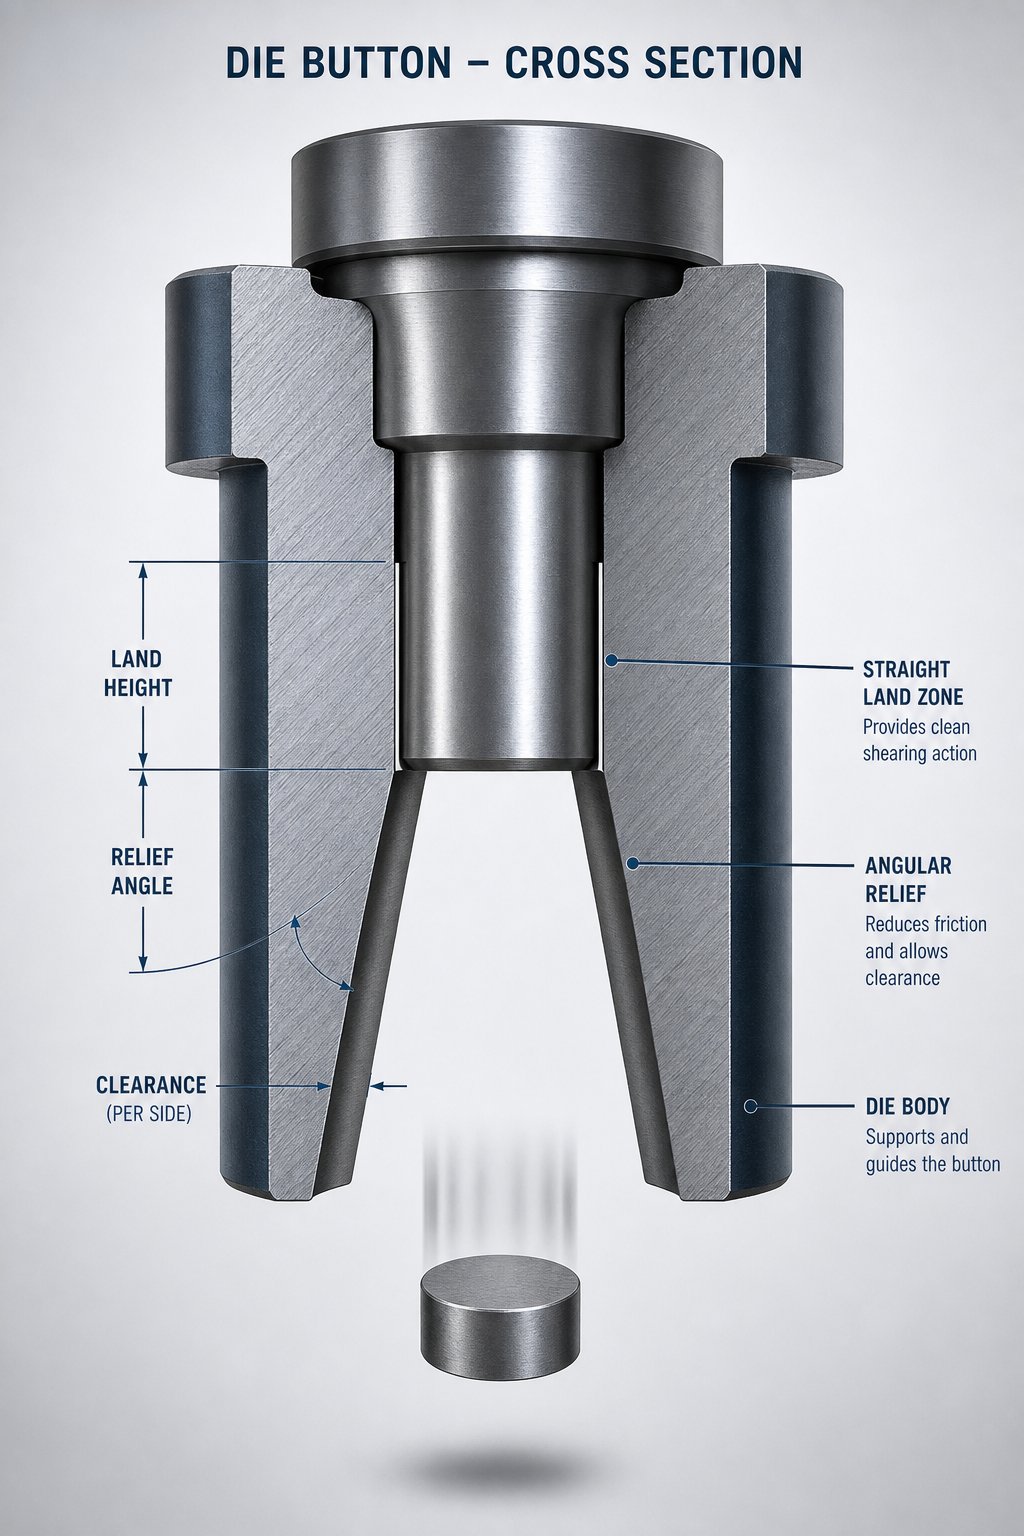
Kutni reljef i ravna geometrija terena za izbacivanje puža
Zamislite što se događa na dnu reznog udarca. Probijač reže kroz materijal, a metak se nalazi unutar otvora matrice. Pri povratnom udarcu taj metak mora pasti jasno - a ne se vraćati s udarcem u traku. Ovo je mjesto gdje kutni reljef zaslužuje svoje zadržavanje.
Kutno olakšanje je konus strojno obrađen ispod površine matrice koji stvara širi slobodni put za metak. Jednom kada metak pređe ravnu kopnenu zonu, ulazi u šupljinu koja se širi s nultim otporom, slobodno padajući kroz papučicu matrice. Bez ovog rasterećenja, puževi se zabijaju o stijenke matrice, gomilaju se i na kraju bivaju odvučeni natrag kroz traku - klasični neuspjeh izvlačenja puževa koji zaustavlja hladnu proizvodnju.
Sama ravna površina - taj paralelni dio na samom vrhu otvora matrice - služi kao zona preciznosti. Podržava materijal tijekom smicanja i održava kvalitetu rupa održavajući dosljednom geometriju rezanja. Uobičajene duljine spojnice kreću se od 0,060 do 0,125 inča za standardne primjene, s reljefnim konusom ispod obično postavljenim na0,15 do 0,5 stupnjeva po strani. Tanji materijali i manji promjeri otvora naginju prema kraćim duljinama; teži gabariti i veći otvori toleriraju duže zemlje.
Kombinacija je važnija od svake vrijednosti pojedinačno. Kratko kopno upareno s agresivnim reljefom olakšava izbacivanje, ali žrtvuje život ponovnog grindanja. Dugo područje s plitkim reljefom maksimizira cikluse oštrenja, ali povećava rizik od zadržavanja čepa - posebno pri velikim brzinama hoda gdje vakuum i viskoznost ulja djeluju protiv gravitacije. Za sprječavanje izvlačenja čepova u kalupima za utiskivanje, cilj je zadržati klin dovoljno dugo da se bušilica uvuče, a zatim ga pustiti bez otpora u zonu rasterećenja.
Objašnjenje pozitivnih i negativnih profila usjeka premosnice
Zaobilazni zarezi imaju sasvim drugačiju geometrijsku funkciju. Dok reljefna geometrija upravlja onim što se događa nakon rezanja, zaobilazni urezi upravljaju onim što se događa prije njega - konkretno, kako se traka postavlja u odnosu na stanice matrice.
Pozitivni premosni zarez je uzdignuta značajka na površini matrice koja skreće ili podiže traku dok se povlači prema naprijed, sprječavajući da se traka uhvati za rubove matrice ili prethodno oblikovane elemente. Negativni premosni urez je udubljeni kanal koji omogućuje da oblikovane značajke prolaze kroz njega bez smetnji. I negativni i pozitivni zaobilazni zarezi u kalupima za utiskivanje lima rješavaju isti temeljni problem: održavanje dosljednog hoda trake tako da se materijal točno registrira na stanici za rezanje ili oblikovanje.
Svrha premosnih ureza u kalupima za utiskivanje proteže se dalje od jednostavnog uklanjanja smetnji. Oni kontroliraju otklon trake, sprječavaju izvijanje materijala između stanica i osiguravaju da piloti mogu zahvatiti svoje rupe bez borbe s neporavnatom trakom. U pojedinačnim matricama koje se koriste s ručnim -uvlačenjem ili kratkim-uvlačenjem, zaobilazni urezi su rjeđi -, ali kada postoji više značajki na jednoj površini matrice ili kada podizači trake stupaju u interakciju s oblikovanom geometrijom, oni postaju ključni alati za pozicioniranje.
Dodatak za ponovno brušenje ugrađen u početnu geometriju matrice
Svaki ciklus oštrenja uklanja materijal s površine matrice, a to uklanjanje izravno skraćuje ravno polje. Nakon dovoljnog broja ponovnog brušenja, površina u potpunosti nestaje u reljefnoj zoni -, a vaša precizna geometrija rezanja postaje suženi lijevak koji proizvodi prevelike rupe i prekomjerne neravnine.
Iskusni dizajneri matrica ugrađuju dodatke za ponovno brušenje u početnu geometriju određivanjem dužine površine koja je dovoljno duga da preživi planirani broj ciklusa oštrenja. Ako svako ponovno brušenje ukloni 0,003 do 0,005 inča i želite 20 ciklusa ponovnog brušenja prije nego što se dio matrice treba zamijeniti, vaša početna površina mora uzeti u obzir to kumulativno uklanjanje zaliha dok još uvijek održava minimalnu funkcionalnu duljinu površine tijekom radnog vijeka matrice.
Zbog toga početna geometrija nikada nije samo izvedba-prvog članka. Radi se o performansama tijekom cijelog životnog ciklusa alata.
- Dimenzionirajte ravnu zemlju prema životnom ciklusu, a ne samo-kvaliteti prvog pokretanja.Uzmite u obzir kumulativno uklanjanje zaliha ponovnog mljevenja kada specificirate početnu duljinu zemlje.
- Uskladite kut rasterećenja sa zahtjevima za izbacivanje metka.Veće brzine hoda i tanji materijali zahtijevaju agresivnije olakšanje za suzbijanje učinaka vakuuma i prianjanja ulja.
- Nikad ne dopustite da duljina zemlje dosegne nulu.Uspostavite minimalni funkcionalni prag površine i rasporedite zamjenu dijela matrice prije nego što ponovno brušenje prijeđe tu granicu.
- Upotrijebite pozitivne premosne ureze za podizanje traka preko preprekai negativne zareze za razmak udubljenja za oblikovane elemente koji prolaze kroz matricu.
- Provjerite reljefnu geometriju nakon svakog ponovnog brušenja.Svježi rub s izmijenjenim proporcijama zemlje-na-reljefu ponaša se drugačije od izvorne geometrije - potvrdite ponašanje puža prije vraćanja matrice u proizvodnju.
- Razmotrite-zvončarenje za kronične izvlakače puževa.Blagi negativni propuh na samom vrhu otvora matrice može zarobiti čepove ispod ravnine trake bez utjecaja na kvalitetu rupe.
Geometrija rasterećenja i premosnice značajke su-suočene s održavanjem koliko i značajke performansi. Oni određuju ne samo kako matrica radi danas, već i koliko proizvodnih ciklusa isporučuje prije nego što geometrija postane nepopravljiva. Ta perspektiva životnog ciklusa izravno je povezana s načinom na koji inženjeri potvrđuju geometrijske odluke prije nego što ih povjere kaljenom alatnom čeliku - procesu u kojem simulacija sada igra ključnu ulogu.
Provjera valjanosti geometrije kalupa kroz simulaciju i analizu
Geometrijske odluke na papiru su hipoteze. Oni ostaju nedokazani sve dok se metal ne deformira pod opterećenjem -, a povijesno gledano, taj je dokaz došao iz skupih fizičkih proba, iterativnih prerada matrice i puno otpadnog materijala. Analiza simulacije kalupa za štancanje iz temelja je promijenila taj slijed. Analiza konačnih elemenata (FEA) omogućuje inženjerima da digitalno testiraju geometrijske varijacije, konvergirajući na validiranoj geometriji prije nego što se alatni čelik strojno obradi.
Analiza konačnih elemenata za provjeru valjanosti geometrije
FEA modelira cijeli proces oblikovanja kao kontrolirani numerički eksperiment. Vi mu dajete svoje geometrijske ulaze - vrijednosti zazora, radijuse matrice, profile probijanja, dubinu izvlačenja, praznine praznog držača - zajedno sa svojstvima materijala i uvjetima trenja. Rješivač zatim točno predviđa kako će se lim ponašati: gdje se stanjuje, gdje se gužva, gdje puca i koliko se vraća nakon uklanjanja alata.
Istraživanje nažigosanje automobilskih pločato izravno pokazuje. Koristeći dizajn ortogonalnog eksperimenta u kombinaciji sa softverom FEA, inženjeri su procijenili utjecaj sile držača matrice, radijusa kuta matrice, zazora matrice i koeficijenta trenja na rezultate oblikovanja - identificirajući da je radijus kuta matrice najjači čimbenik koji utječe na maksimalnu stopu stanjivanja, dok je sila držača matrice najviše utjecala na boranje. Za izolaciju te razine osjetljivosti parametra bili bi potrebni deseci fizičkih proba. Simulacija je to isporučila za nekoliko sati.
Za tijekove rada dizajna matrice za analizu konačnih elemenata, ključni rezultati uključuju formiranje graničnih dijagrama koji mapiraju stanja deformacije u odnosu na granice sloma materijala, mape raspodjele debljine koje prikazuju zone rizika stanjivanja i predviđanja veličine povrata koja informiraju geometriju kompenzacije. Svaki izlaz prati izravno natrag do geometrijskih ulaza koje kontrolirate.
Digitalna simulacija varijacija zazora i radijusa
Prava snaga simulacije u alatu i štancanju je brzina ponavljanja. Zamislite da trebate procijeniti kako tri različita ulazna radijusa matrice djeluju na dvije razine sile držača praznog držača kroz dvije postavke razmaka. To je dvanaest geometrijskih konfiguracija. Fizička izgradnja i testiranje dvanaest varijacija matrice bilo bi pretjerano skupo. Digitalno, paralelno pokrećete tih dvanaest slučajeva i uspoređujete rezultate unutar jednog ciklusa dizajna.
A Studija o istovremenoj optimizaciji sirove i geometrije alatapokazala je da je iterativna FEM simulacija konvergirala na optimalnu geometriju alata unutar sedam iteracija - smanjujući površinska odstupanja od 3 mm do ispod 0,5 mm bez nestabilnih oscilacija. Proces je istovremeno kompenzirao povratnu oprugu, stanjivanje i geometriju ruba, nešto što niti jedan fizički slijed isprobavanja nije mogao to učinkovito postići s naprednim čelikom visoke -čvrstoće sklonim značajnom elastičnom oporavku.
Ovaj iterativni pristup funkcionira u svim vrstama operacija. Za rezne matrice, simulacija predviđa koncentraciju naprezanja na rubovima smicanja i potvrđuje odabire zazora u odnosu na ponašanje širenja loma. Za matrice za izvlačenje, mapira staze protoka materijala, identificira zone naboranja pod pritiskom i optimizira geometriju zrna za izvlačenje kako bi uravnotežio protok metala. Za matrice za savijanje, algoritmi za predviđanje opruge izračunavaju točnu kompenzaciju prekomjernog savijanja potrebnu za svaku kombinaciju materijala i polumjera.
Od rezultata simulacije do proizvodne-gotove geometrije kalupa
Simulacija ne zamjenjuje stručnost alata - ona ubrzava put od konceptualne geometrije do provjerene geometrije. Softver vam govori gdje materijal neće uspjeti. Ne govori vam zašto vaša radionica za kalupe ne može izdržati toleranciju od 0,003 mm na složenoj 3D površini ili kako će toplinska ekspanzija tijekom proizvodnog ciklusa pomaknuti vaše potvrđene zazore. Ta stvarnost zahtijeva-praktično-znanje o izgradnji kocke koju nijedan rješavač ne može uhvatiti.
CAE-razvoj matrice obično smanjuje probne iteracije za 30-50% i značajno smanjuje troškove modifikacije alata. Tradicionalni slijed dizajna, proizvodnje, isprobavanja, popravka, ponavljanja pretvara se u dizajn, simulacija, optimiziranje, proizvodnja, minimalna proba. U tom komprimiranom ciklusu simulacija daje najjasniji ROI - manje zavarivanja-i-petlji ponovnog brušenja, manje otpada materijala i brže vrijeme do alata spremnog za proizvodnju.
Najjači rezultati geometrije matrice pojavljuju se kada digitalna provjera valjanosti i fizička -izgradnja matrice rade kao zatvorena petlja - simulacija identificira optimalni geometrijski prozor, a iskusni alatničari prevode taj prozor u alate koji se mogu proizvoditi i održavati.
Za inženjere koji rade na izazovima složene individualne geometrije matrice - duboka izvlačenja s malim radijusima, više-matrice za rezanje s više-značajki ili materijali visoke-čvrstoće s uskim prozorima za oblikovanje - suradnja s iskusnim pružateljima rješenja za matrice premošćuje jaz između rezultata simulacije i proizvodne stvarnosti.YICHEN-ove usluge štancanjaponuditi prilagođenu podršku dizajna matrice koja pokriva strukturu, komponente, optimizaciju zazora i kontrolu protoka materijala, povezujući simulaciju-provjerenu geometriju s alatima koji rade na preši.
Simulacija vam daje povjerenje u vaše geometrijske odluke. Ali te odluke i dalje proizvode mjerljive posljedice u proizvodnji - visini srha, veličini opruge, distribuciji stanjivanja i stopama trošenja kalupa koje potvrđuju ili proturječe vašoj analizi. Izravno povezivanje geometrije s tim rezultatima kvalitete je mjesto gdje inženjersko znanje postaje kontrola procesa.
Kako geometrija kalupa potiče kvalitetu dijelova i dugovječnost alata
Svaku grešku u kvaliteti inženjer za žigosanje otklanja - neravnine, opruge, stanjivanje, pucanje rubova - vodi do geometrijskog uzroka. Nije materijalni problem serije. Nije kvar tiska. Geometrija. Prostorni odnosi ugrađeni u matricu u fazi dizajna unaprijed određuju kako će otisnuti dio izgledati tisućama poteza kasnije. Razumijevanje geometrije kalupa i kvalitete dijelova kao sustava uzroka-i-posljedice je ono što pretvara reaktivno-rješavanje problema u proaktivnu kontrolu procesa.
Kako geometrija zazora kontrolira stvaranje srha
Visina srha je pojedinačna najčešća pritužba na kvalitetu u operacijama rezanja, a gotovo je u potpunosti određena razmakom od -od-matrice. Kada je zazor preuzak, probijač brusi stijenku matrice pri svakom potezu, stvarajući abrazivno trošenje koje progresivno povećava visinu srha kako se rub kvari.Istraživanje čelika MART1400pokazuje da povećanje zazora sa 6% na 14% po strani zapravo smanjuje visinu neravnina - što je u suprotnosti sa starom pretpostavkom da širi razmaci uvijek znače veće neravnine.
Mehanizam je jednostavan. Odgovarajući zazor omogućuje da se ravnine loma čisto šire od ruba proboja i ruba matrice, susrećući se u sredini debljine lima. Kada se te ravnine poravnaju, metak se odvaja uz minimalno povlačenje materijala na izlaznoj površini -, a povlačenje je ono što stvara neravnine. Pre-mali razmak izaziva sekundarno smicanje, koje kida materijal umjesto da ga čisto lomi. Kontrola neravnina u kalupima za utiskivanje počinje odabirom zazora koji odgovara i vlačnoj čvrstoći materijala i njegovoj debljini, a ne jednom pravilu--postotka koji se primjenjuje na sve na preši.
Tu je i povratna petlja trošenja. Ako se probušena rupa počne smanjivati u odnosu na promjer bušilice, abrazivno trošenje nagriza površinu bušilice. Ako rupa počne rasti, trošenje ljepila zahvaća materijal na probojniku. Oba načina kvara povezuju se s početnom geometrijom zazora i načinom na koji se tijekom vremena raspoređuje stres preko oštrica.
Geometrija polumjera i njezin učinak na oprugu i stanjivanje
Opruga je problem elastičnog oporavka, a njegova veličina izravna je funkcija geometrije radijusa savijanja ugrađene u matricu.Studije o AHSS ocjenamapotvrđuju gotovo linearni odnos između vlačne čvrstoće i kutnog povratnog povrata - što znači da materijali veće-čvrstoće zahtijevaju agresivniju geometrijsku kompenzaciju. Polumjer matrice postavlja razinu deformacije na vrhu savijanja, a ta razina deformacije određuje koliko elastične energije ostaje u dijelu nakon oblikovanja.
Bočno uvijanje dodaje još jednu dimenziju. Kada se metalni lim savija preko polumjera matrice, a zatim se savija ulazeći u bočnu stijenku, svaka površina lima doživljava različitu povijest deformacije - napetost na jednoj strani, kompresiju na drugoj. Taj gradijent naprezanja kroz debljinu uzrokuje savijanje stijenke nakon rasterećenja. Manji radijusi matrice i veća napetost bočne stijenke smanjuju uvijanje minimiziranjem razlike naprezanja, ali po cijenu povećane sile oblikovanja i većeg rizika od stanjivanja.
U operacijama crtanja, ulazna geometrija polumjera izravno upravlja stanjivanjem materijala. Premali radijus ograničava protok, prisiljavajući stijenku čaše da se rasteže izvan sigurnih granica. Rezultirajuće stanjivanje koncentrira se na radijusu vrha bušilice - geometrijsko obilježje s najoštrijim prijelazom zakrivljenosti. Balansiranje ovih radijusa izazov je kontrole kvalitete kalupa za utiskivanje koji određuje hoće li se vaši nacrtani dijelovi stanjiti ravnomjerno ili katastrofalno otkazati na točkama koncentracije naprezanja.
Povezivanje Die Lifea s početnim geometrijskim odlukama
Die život nije slučajan. To je predvidljiva funkcija stanja naprezanja nametnutog površinama alatnog čelika pomoću geometrije koju ste projektirali. Zazor postavlja veličinu smičnih naprezanja na reznim rubovima. Kut smicanja raspoređuje to naprezanje tijekom vremena umjesto da ga isporučuje kao jedan udar. Duljina površine određuje koliko materijala dolazi u kontakt sa stijenkom kalupa tijekom svakog hoda - više kontakta znači više trenja, više topline i brže trošenje.
Veza funkcionira u oba smjera. Studije o zazoru i vibracijama otkrivaju da veći zazori uvode mjerljive vibracije tijekom probijanja, posebno kod čelika veće-čvrstoće. Ta vibracija potiče lomljenje preko postupnog trošenja - katastrofalni način kvara koji naglo prekida rad matrice umjesto postupnog degradiranja kvalitete. Inženjeri koji koriste sustave za zadržavanje udarca umjesto kugli-sustava za zaključavanje mogu to ublažiti, ali glavni uzrok ostaje geometrijski: vrijednost zazora odabrana u fazi projektiranja unaprijed je odredila profil vibracija koji bi sklop alata doživio u proizvodnji.
| Geometrijski parametar | Kontrolirana kvaliteta dijela | Die Life Factor Utjecao |
|---|---|---|
| Punch{0}}to-Razmak matrice | Visina srha, stanje ruba, točnost veličine rupe | Stopa abrazije proboja, rizik od krhotina, veličina vibracija |
| Radijus savijanja (bušiti nos) | Opružni kut, kutna točnost, zakrivljenost bočne stijenke | Trošenje vrha bušilice, stvaranje sile na površini alata |
| Radijus ulaska matrice (izvlačenje) | Distribucija stanjivanja materijala, naboranost, kvaliteta površine | Trošenje polumjera od kliznog kontakta, početak trganja |
| Kut smicanja | Duktilnost ruba, ravnost ruba reza, tragovi prolaska- | Bočni potisak na vodilice, kumulativni zamor na tijelu udarca |
| Die Land Length | Cilindričnost otvora, prisutnost tragova smicanja, kvaliteta zone smicanja | Intervali ponovnog mljevenja, učestalost zadržavanja čestica |
| Kutni reljef | Tragovi izvlačenja na površini dijela, sekundarni srh od ponovnog ulaska | Učestalost zamjene dijela matrice, pouzdanost izbacivanja |
Ova tablica nije akademska - to je dijagnostička karta. Kada se pitanje kvalitete pojavi u tisku, prvo pitanje bi uvijek trebalo biti: koji geometrijski parametar kontrolira ovaj ishod? Burr raste? Provjerite razmak i stanje zemljišta. Springback driftanje? Ispitajte istrošenost radijusa bušilice. Prorijediti u izvlačenjima? Izmjerite radijus ulaska u odnosu na izvornu specifikaciju. Svaki simptom ima geometrijsko podrijetlo.
Ovladavanje individualnom geometrijom matrice je ono što razdvaja inženjere koji reagiraju na nedostatke od onih koji ih sprječavaju. Proaktivna kontrola kvalitete matrice za utiskivanje znači projektiranje geometrije koja uzima u obzir progresiju trošenja, održava kritične dimenzije kroz cikluse ponovnog brušenja i pruža predvidljivu kvalitetu dijelova tijekom cijelog životnog vijeka matrice - ne samo na prvom artiklu.
Za inženjere alata koji traže prilagođena rješenja za kalupe koja rješavaju -teške geometrijske izazove - od profila bušilica i geometrije podizača do kontrole brušenja i optimizacije zazora -YICHEN-ove usluge štancanjapružiti inženjersku suradnju od koncepta do proizvodnje, povezujući geometrijsku namjeru s alatom koji održava toleranciju na podovima za prešu.
- Zazor kontrolira kvalitetu rubova:Visina srha, dubina prevrtanja i čistoća zone loma izravni su rezultati postotka zazora odabranog za materijal i debljinu.
- Radijus kontrolira točnost dimenzija:Veličina opruge, zakrivljenost bočne stijenke i distribucija stanjivanja postavljeni su radijusima savijanja i izvlačenja ugrađenim u matricu.
- Geometrija smicanja kontrolira profil sile:Najveća tonaža, snap{0}}energija i bočni potisak reagiraju na odluke o kutu smicanja donesene u fazi projektiranja.
- Dugovječnost kontrole tla i reljefa:Životni vijek ponovnog brušenja, pouzdanost izbacivanja čepova i dosljednost rezanja tijekom milijuna udaraca ovise o početnoj duljini površine i veličini reljefnog kuta.
- Svaki simptom kvalitete ima geometrijski uzrok:Rješavanje problema počinje utvrđivanjem koji je parametar odstupio od svoje namjere dizajna -, zatim ispravljanjem geometrije, a ne traženjem sekundarnih simptoma.
Često postavljana pitanja o pojedinačnoj geometriji matrice za utiskivanje
1. Koji je točan razmak od probijanja-do-matrice za operacije žigosanja?
Točan razmak ovisi o vrsti materijala i debljini. Blagi čelik obično koristi 8-12% debljine materijala po strani, nehrđajući čelik zahtijeva 12-16%, aluminij radi na 8-12%, a napredni čelici visoke čvrstoće trebaju 14-21%. Ove vrijednosti osiguravaju da se ravnine loma od rubova probijača i matrice čisto susreću u sredini lima, stvarajući minimalno neravnine. Manji zazor poboljšava kvalitetu rubova, ali ubrzava trošenje alata, dok širi zazor produljuje vijek trajanja matrice po cijenu grubljih zona loma. Za složene izazove optimizacije zazora, pružatelji usluga kao što je YICHEN (https://www.yichen-group.com/stamping-die/) nude prilagođenu podršku za dizajn matrice koja uravnotežuje kvalitetu rubova i dugotrajnost alata za specifične zahtjeve proizvodnje.
2. Kako se geometrija matrice razlikuje između operacija izrezivanja, savijanja i crtanja?
Svaki tip operacije ima bitno drugačiji geometrijski profil. Matrice za zatvaranje i bušenje daju prioritet postotku zazora, kutu smicanja, duljini površine matrice i kutnom olakšanju za kontrolu širenja loma i izbacivanja čaure. Matrice za savijanje usmjerene su na radijus vrha bušilice, širinu otvora V-matrice i geometriju kompenzacije prekomjernog savijanja za upravljanje oprugom. Matrice za izvlačenje zahtijevaju optimizirane radijuse ulaza, radijuse vrha za bušenje, profile perli za izvlačenje i praznine držača za kontrolu protoka materijala bez kidanja ili gužvanja. Geometrijska vrijednost optimizirana za jednu operaciju uzrokovala bi kvar u drugoj jer svaka odražava različitu mehaniku deformacije materijala.
3. Što uzrokuje stvaranje neravnina kod štancanja i kako to geometrija sprječava?
Burr se formira kada se materijal vuče na izlaznoj površini tijekom smicanja umjesto da se čisto lomi. Primarni geometrijski uzrok je netočan razmak od proboja-do-matrice. Pre-mali zazor izaziva sekundarno smicanje koje kida materijal, dok pretjerano labav zazor omogućuje prevrtanje i grube zone loma. Istraživanje čelika visoke -čvrstoće pokazuje da povećanje zazora sa 6% na 14% po strani zapravo može smanjiti visinu srha. Odgovarajući zazor omogućuje da se ravnine loma od ruba proboja i ruba matrice poravnaju i sastanu na sredini-debljine lima, odvajajući čep uz minimalno povlačenje materijala. Stanje tla matrice i kutni reljef također utječu na neravnine utječući na to koliko čisto čepovi izbacuju bez ponovnog -kontakta s površinom dijela.
4. Koja je svrha reljefnog kuta matrice i dužine površine u kalupima za štancanje?
Dužina matrice ravni je paralelni dio na vrhu otvora matrice koji podržava materijal tijekom rezanja i održava kvalitetu rupe. Kutno olakšanje je sužavanje strojno obrađeno ispod zemlje koje stvara širi slobodni put za puževe da slobodno padaju nakon odvajanja. Zajedno sprječavaju izvlačenje puževa, pri čemu se izrezani puževi vraćaju s udarcem i oštećuju traku. Tipične duljine kopna kreću se od 0,060 do 0,125 inča, s reljefnim kutovima od 0,15 do 0,5 stupnjeva po strani. Početna duljina brušenja također mora uzeti u obzir dopuštenje za ponovno brušenje, budući da svaki ciklus oštrenja uklanja materijal i postupno skraćuje funkcionalni rez.
5. Kako simulacija poboljšava dizajn geometrije matrice za utiskivanje?
Analiza konačnih elemenata omogućuje inženjerima da digitalno testiraju geometrijske varijacije prije obrade alatnog čelika. Simulacija predviđa stanjivanje materijala, veličinu opruge, rizik od naboranja i zahtjeve za silom oblikovanja na temelju zazora, radijusa, dubine izvlačenja i ulaznih podataka o geometriji slijepog držača. Studije pokazuju da CAE-razvoj matrice smanjuje fizičke iteracije testiranja za 30-50% i znatno smanjuje troškove modifikacije alata. Inženjeri mogu paralelno procijeniti desetke geometrijskih konfiguracija, približavajući se optimiziranim parametrima unutar jednog ciklusa projektiranja. Međutim, simulacija ubrzava, a ne zamjenjuje stručnost alata. Prevođenje potvrđene digitalne geometrije u proizvodne alate i dalje zahtijeva-znanje-izgradnje matrice, gdje suradnja s iskusnim pružateljima usluga kao što je YICHEN (https://www.yichen-group.com/stamping-die/) povezuje rezultate simulacije s alatima spremnim za proizvodnju.


