


Što ulazi u izradu matrice za žigosanje
Izrada matrice za utiskivanje koja izdrži milijune ciklusa prešanja nije jedan zadatak. To je slijed međuovisnih odluka: analiza vašeg dijela, odabir materijala, inženjerski razmak, strojna obrada komponenti, toplinska obrada, sastavljanje i probno testiranje. Preskočite ili požurite s bilo kojim korakom i kocka će pasti rano. Ovaj vodič prolazi kroz cijeli tijek rada kako biste s povjerenjem mogli pristupiti svakoj fazi, bilo da vodite radnju s jednom-osobom ili upravljate cijelim odjelom alata.
Što je matrica za žigosanje i kako radi
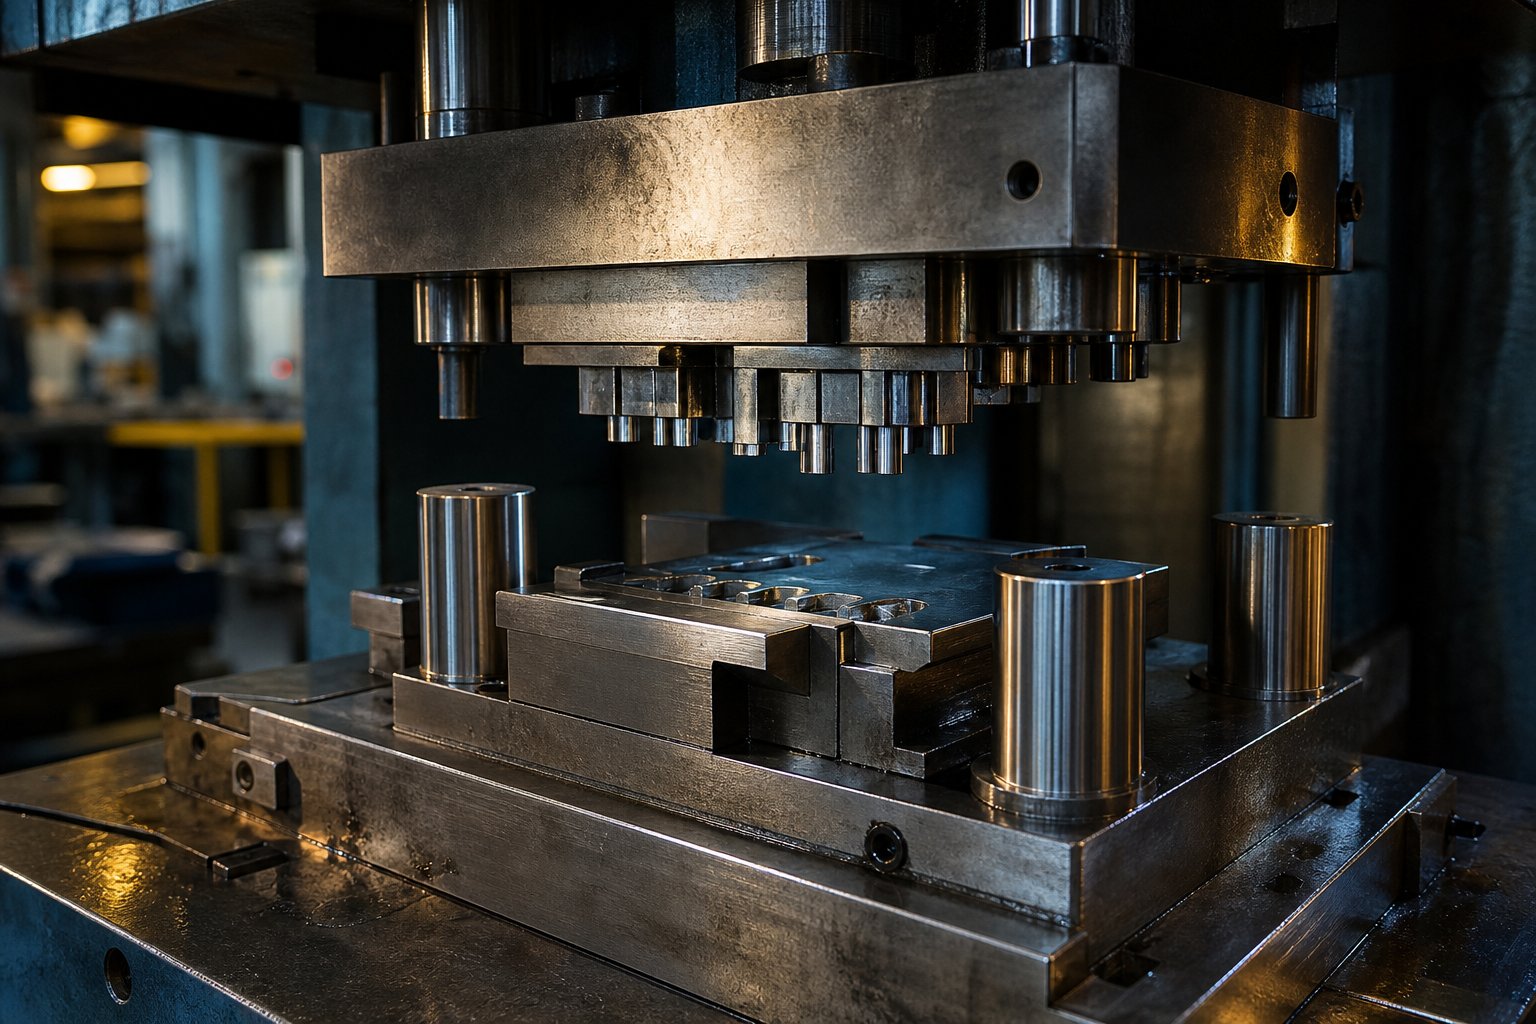
Dakle, što je žigosanje u praktičnom smislu? Najjednostavnije, kalup za utiskivanje je specijalizirani alat montiran unutar preše koji koristi silu za rezanje, savijanje ilioblikovati lim u gotov oblik. Gornja polovica (probijač) spušta se u donju polovicu (blok matrice), a materijal zarobljen između njih poprima željeni oblik. To je osnovna definicija žigosanja. Ako ste se ikada pitali što je metalno žigosanje, zamislite kalup za kekse pokretan desecima tona hidrauličke ili mehaničke sile, proizvodeći identične dijelove velikom brzinom.
Razumijevanje što su matrice u širem kontekstu proizvodnje pomaže pri oblikovanju projekta. Matrice su precizni-strojni setovi alata koji oblikuju sirovi materijal pomoću kontrolirane sile. Konkretno kod utiskivanja metala, matrica i izbijač rade zajedno poput gornjih i donjih zuba: jedan vrši pritisak, drugi stvara odgovarajuću šupljinu.
Ključne komponente koje svaki konstruktor mora razumjeti
Prije nego počnete rezati bilo koji čelik, morate znati što svaki dio matrice radi i zašto je to važno. Evo ključnih komponenti:
- Die cipela (donja cipela)- osnovna ploča koja učvršćuje blok matrice i održava strukturnu krutost pod opterećenjem.
- Držač bušilice (gornja cipela)- postavlja bušilicu i ravnomjerno raspoređuje silu pritiska po površinama za rezanje ili oblikovanje.
- Ploča za skidanje- skida listni materijal s bušilice nakon svakog poteza, sprječavajući zaglavljivanje i deformaciju dijelova.
- Vodilice i čahure- održavaju precizno poravnanje između gornje i donje polovice, obično očvrsne na 58 HRC ili više.
- Opružni sustav- osigurava kontrolirani pritisak skidanja i, pri oblikovanju matrica, primjenjuje silu držača praznog-a.
- Podložna ploča- nalazi se iza bušilice kako bi se spriječilo deformiranje držača bušilice pri ponovljenom udarcu.
Svaka komponenta utječe na vijek trajanja i kvalitetu dijela. Slabe vodilice uzrokuju neusklađenost i prijevremeno trošenje rubova. Premala podložna ploča dopušta udarcima da se uguraju u držač, uništavajući s vremenom koncentričnost.
Ovaj vodič pokriva pristupe ručne strojne obrade (površinsko brušenje, bušenje, ručno glodanje) i CNC-metode (žičana EDM, CNC glodanje, precizno brušenje) tako da trgovine s različitim razinama opreme mogu pratiti.
Odlučivanje koja vrsta matrice odgovara vašem projektu
Ne treba svaki dio progresivne matrice. Odabir između vrsta matrica za utiskivanje svodi se na tri čimbenika: geometriju dijela, obujam proizvodnje i raspoloživu opremu.
A jednostavna matrica s jednom-stanicomobrađuje jednu operaciju po potezu - brisanje ili bušenje, na primjer. Odgovara malim-serijama ispod 10 000 dijelova, radu na prototipovima i trgovinama bez-kapaciteta preše s više stanica. Troškovi alata su 50-70% niži od progresivnog alata.
A složena matricaizvodi više operacija rezanja u jednom potezu, kao što je simultano bušenje i bušenje. Dobro radi za ravne dijelove kao što su podloške ili brtve gdje je preciznost važna, ali geometrija ostaje u jednoj ravnini.
A progresivna umrijetiuvlači tračni materijal kroz uzastopne stanice, pri čemu svaka dodaje značajku. To je radni konj za-obimno štancanje metala - mislim na automobilske nosače ili električne konektore koje proizvode milijuni. Veći početni trošak, ali dramatično niži po-trošak dijela u velikom broju.
Ako je vaš dio ravan s jednostavnim uzorcima rupa i trebate manje od 10 000 komada, počnite s jednom-stanicom ili složenom matricom. Ako imate proizvodne količine iznad 100.000 s višestrukim značajkama, ulaganje u matricu za progresivno utiskivanje brzo se vraća kroz smanjen rad i kraće vrijeme ciklusa.
Pravi tip matrice postavlja putanju za svaku daljnju odluku - stupanj materijala, složenost strojne obrade i zahtjevi za održavanjem slijede iz ovog izbora.
Korak 1 Analizirajte svoj dio i odaberite pravu vrstu matrice
Svaka kocka počinje kao gotov dio na papiru. Prije nego što skiciratejedna komponenta matrice, trebate secirati taj crtež dijela i pustiti da njegova geometrija, materijal i proizvodni zahtjevi diktiraju pristup alatu. Pogriješite u ovoj analizi i ili ćete previše izgraditi matricu (gubeći vrijeme i novac) ili je nedovoljno izgraditi (uzrokujući preuranjeni kvar). Proces utiskivanja metala nagrađuje pažljivo razmišljanje unaprijed više od bilo koje druge faze.
Čitanje geometrije dijela za prepoznavanje potrebnih operacija
Uzmite otisak dijela i postavite jednostavno pitanje: što ova matrica treba učiniti limu? Ravni profili s vanjskim konturama zahtijevaju zatvaranje. Unutarnje rupe i utori zahtijevaju operacije bušenja ili bušenja. Prirubnice i jezičci zahtijevaju savijanje. Duboke čaše ili kućišta trebaju crtež. Većina dijelova-stvarnog svijeta kombinira nekoliko od toga, upravo je to razlog zašto je razumijevanje geometrije prvo važno.
Potražite ove geometrijske znakove:
- Samo ravni vanjski profilDovoljna je - matrica za brisanje.
- Rupe, utori ili unutarnji izreziPotrebne su - stanice za bušenje.
- Zavoji s definiranim polumjerima- formiranje stanica s kontroliranom povratnom kompenzacijom.
- Omjeri dubine-i-promjera iznad 0,5- operacija crtanja, moguće više-faza.
Tablica u nastavku prikazuje zajedničke značajke dijelova za proces matrice koje svaki zahtijeva, zajedno s geometrijskim razmatranjima koja pokreću dizajn alata:
| Operacija | Dio Značajka | Zahtjevi za geometriju matrice |
|---|---|---|
| Blanking | Vanjska kontura / ravni oblik | Usklađeni profili probijanja i matrice s jednakim razmakom po cijelom obodu |
| Piercing | Rupe, utori, otvori | Probijač veličine prema dimenziji rupe; veličina otvora matrice je veća za veličinu zazora po strani |
| Savijanje | Prirubnice, jezičci, kutovi | V-matrica ili matrica za brisanje s radijusom koji odgovara minimalnom radijusu savijanja (obično 1,0-1,5x debljina materijala) |
| Izvlačenje | Čaše, kućišta, duboke forme | Probijač za izvlačenje s radijusom, slijepi držač za kontrolu protoka materijala, više stupnjeva redukcije za duboke dijelove |
Kada dio sadrži značajke iz više redaka u toj tablici, gledate ili složenu matricu ili progresivnu matricu -, a obujam proizvodnje pomoći će vam da odlučite koji.
Kako svojstva materijala pokreću odluke o dizajnu kalupa
Geometrija vam govori koje operacije treba izvesti. Materijal vam govori koliko će te operacije biti teške. Tri svojstva dominiraju postupkom štancanja lima iz perspektive alata: posmična čvrstoća, rastegljivost i debljina.
Smična čvrstoćaodređuje silu rezanja. Nehrđajući čelik (čvrstoća na smicanje oko 50-55 ksi) zahtijeva znatno veću tonažu preše nego meki čelik (oko 35 ksi) ili aluminij (oko 15-20 ksi). Veća čvrstoća na smicanje također ubrzava trošenje matrice, gurajući vas prema tvrđim alatnim čelicima ili karbidnim pločicama.
Duktilnostodređuje koliko daleko možete saviti ili povući materijal prije nego što pukne. Materijali niske-duktilnosti ograničavaju radijuse savijanja i dubinu izvlačenja, što zauzvrat utječe na broj stanica u progresivnom kalupu.
Debljina limaizravno postavlja vaše vrijednosti klirensa. Thestandardna preporukaiznosi 5-10% debljine materijala po strani za većinu čelika. Mekši materijali kao što je aluminij koriste manje razmake (oko 5% po strani), dok tvrđi materijali ili deblji materijali guraju prema 10-12% po strani. Premali zazor povećava silu rezanja i ubrzava trošenje bušilice. Previše zazora stvara prekomjerne neravnine i lošu kvalitetu rubova.
Ovdje je praktična referenca o tome kako rasponi debljina utječu na razmak u procesu matrice:
- Tanak materijal (0,5 mm ili manje)- tolerancija razmaka postaje kritična; čak i varijacije od 0,01 mm pokazuju se kao rubni defekti.
- Srednji dio (0,5-3,0 mm)- standardni postotak-klirens radi pouzdano; većina štancanja lima pada ovdje.
- Debeli dio (3,0-6,0 mm)- povećani postoci zazora (10-15% po strani) smanjuju opterećenje proboja i produljuju vijek trajanja alata.
Operacije prešanja metala na čvršćim materijalima - nehrđajući, visoko-nisko{2}}legirani čelik - također zahtijevaju jači pritisak opruge u alatima za skidanje i držačima za slijepe. Premale opruge dopuštaju da se materijal podigne tijekom dodavanja, uzrokujući pogrešno uvlačenje i povlačenje nizvodno.
Usklađivanje obujma proizvodnje sa složenošću kalupa
Izrada prototipa od 500-komada i godišnji ugovor o proizvodnji od 2-milijuna-komada zahtijevaju bitno različite strategije alata. Pretjerano ulaganje u progresivnu matricu za kratke serije gubi kapital. Nedovoljno ulaganje u matricu s jednom stanicom za rad velikog volumena gubi rad i vrijeme.
Koristite ove pragove glasnoće kao praktični vodič:
- Ispod 5000 dijelova- pojedinačne-matrice za stanicu ili čak meki alat. Niska početna cijena, prihvatljiva cijena po-dijelu u ovoj mjeri.
- 5.000-50.000 dijelova- složenih matrica ili jednostavnih progresivnih matrica s manje stanica. Umjereno ulaganje u alat u ravnoteži s uštedom rada.
- Preko 50.000 dijelova- potpuno progresivne matrice s kaljenim alatnim čelikom. Proces štancanja pri ovoj količini opravdava trošak alata jer cijena po-dijelu dramatično pada, a vrijeme ciklusa skraćuje se na sekunde ili djeliće sekunde.
Razmislite i o opremi svoje trgovine. Progresivna matrica je beskorisna bez preše koja podržava uvlačenje zavojnice, indeksiranje temeljeno-na pilotu i dovoljnu duljinu ležaja. Ako kapacitet vaše preše ograničava broj stanica, postavka matrice za prijenos može dati slične rezultate s rukovanjem pojedinačnim dijelovima između stanica.
Trokut geometrije-materijala-volumena vaš je okvir za odlučivanje. Složeni dio od čvrstog materijala u točkama velikog volumena ravno na više-postupnoj matrici izrađenoj od vrhunskih alatnih čelika. Jednostavan ravni dio od mekog čelika pri malom volumenu opravdava osnovnu matricu za izradu od A2 ili čak prethodno-kaljene ploče. Postizanje ovog pravog poravnanja na početku štedi preradu, redizajn i prekoračenje proračuna nakon što strojna obrada započne.
Korak 2 Odaberite alatne čelike i materijale za komponente kalupa
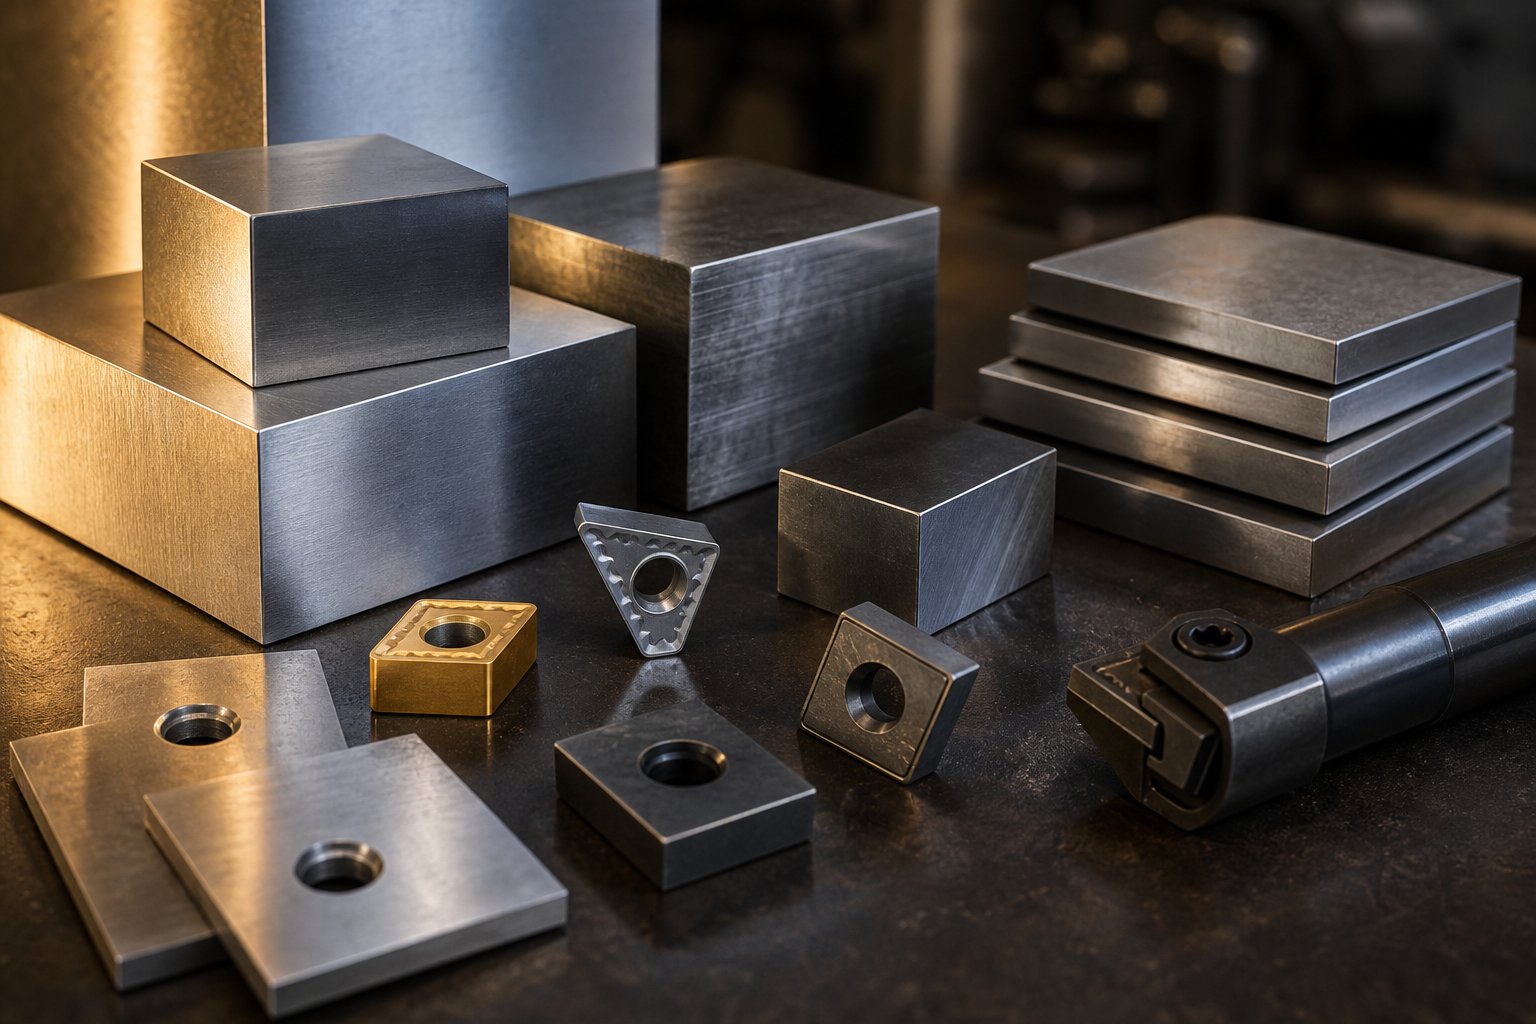
Poravnanje volumena geometrije-materijala-iz 1. koraka govori vam što kockica treba učiniti. Odabir materijala određuje koliko dugo to može raditi. Različite komponente matrice suočavaju se s različitim naprezanjima - rezni rubovi podnose abrazivno trošenje, površine za oblikovanje otporne su na habanje, a strukturne ploče apsorbiraju udar - tako da niti jedna vrsta čelika ne služi svakoj ulozi. Odabir pravog metalnog materijala za utiskivanje svake komponente je ono gdje se dobiva ili gubi dugovječnost matrice.
Odabir između alatnih čelika D2, A2 i S7
Tri vrste alatnog čelika dominiraju radom matrica za utiskivanje, a svaka je optimizirana za različit način kvara:
D2je izbor za-za dugotrajne-matrice za slijepe i bušilice. Njegov visok sadržaj ugljika (1,40-1,60%) i kroma (11,00-13,00%) stvara obilje tvrdih karbida koji se iznimno dobro odupiru abrazivnom trošenju. D2 doseže 54-61 HRC i obrađuje proizvodnju žigosanog čelika u milijunima. Kompromis? Manje je žilav od drugih opcija i teži za strojnu obradu i brušenje, tako da nije najbolji odabir za matrice podvrgnute velikim udarnim opterećenjima.
Kada vam je potrebna uravnotežena izvedba - dobra otpornost na habanje plus umjerena žilavost -A2odgovara praznini. S manje kroma (4,75-5,50%) i nešto manje ugljika od D2, A2 postiže57-62 HRCdok ostaje pogodniji za strojnu obradu. Odgovara matricama za kovanje, matricama za obrezivanje, dugim probijačima i velikim matricama za izrezivanje gdje je važna otpornost na udarce uz zadržavanje rubova. Za srednje{2}}proizvodnju ispod 1.000.000 dijelova, A2 često daje najbolji omjer-i-učinkovitosti.
S7donosi otpornost na udarce koju ni D2 ni A2 ne mogu mjeriti. Niži udio ugljika (0,45-0,55%) i smanjeni sadržaj kroma (3,00-3,50%) daju izvrsnu udarnu žilavost pri radnoj tvrdoći od 48-58 HRC. Koristite S7 za teško oblikovanje, hladno oblikovanje, kalupe za savijanje i sve operacije u kojima se probijač susreće s iznenadnim, visokoenergetskim opterećenjima. Troši se brže od D2, ali se neće lomiti ili pucati pod uvjetima koji bi razbili tvrđi čelik.
| Vlasništvo | D2 | A2 | S7 |
|---|---|---|---|
| Raspon tvrdoće (HRC) | 54 – 61 | 57 – 62 | 48 – 58 |
| Žilavost | Niska do umjerena | Umjereno | visoko |
| Otpornost na trošenje | Izvrsno | visoko | Umjereno |
| Obradivost | teško | Umjereno | Dobro |
| Tipične primjene matrice | Dugotrajni -matrice za izradu, bušenje, obrezivanje, matrice za žigosanje | Kovanje, podrezivanje, veliko izrezivanje, duga probijanja | Teško oblikovanje, hladno oblikovanje, matrice za savijanje, zakivanje |
I ovdje je bitan materijal radnog komada. Utiskivanje od nehrđajućeg čelika i visoki-stupnjevi čvrstoće stvaraju opterećenja koja se mogu približiti tvrdoći same matrice, gurajući vas prema D2 ili čelicima za metalurgiju praha. Utiskivanje aluminija, nasuprot tome, stvara manje trošenja, ali veći rizik od habanja, čineći površinsku obradu važnijom od sirove tvrdoće.
Kada se karbidni umeci i premazi isplate
Čvrsti alatni čelik podnosi većinu proizvodnih količina, ali karbidni umeci produžuju životni vijek matrice za 500-1000% u specifičnim situacijama - posebno fino izrezivanje, plitko izvlačenje i-probijanje velikog-volumena abrazivnih materijala. Njihova ekstremna tvrdoća čini ih idealnim za metalno utiskivanje od nehrđajućeg čelika gdje dominira abrazivno trošenje. Kvaka je u krtosti: karbid puca pod jakim udarom, stoga ga rezervirajte za niske-potrese, stanice s visokim trošenjem umjesto za operacije oblikovanja.
Premazi nude srednji put. Umjesto da zamijenite cijeli materijal za umetak, dodajete tvrdi površinski sloj s niskim -trenjem koji se bori protiv trganja i produljuje intervale oštrenja. Uobičajene opcije uključuju:
- TiN (titanijev nitrid)- premaz-opće namjene koji smanjuje trenje i povećava tvrdoću površine; dobar za umjereno{2}}utiskivanje volumena na većini materijala.
- TiCN (titan karbonitrid)- tvrđi od TiN s boljom otpornošću na trošenje; prikladan za aplikacije većeg-volumena ili abrazivnih-materijala.
- TiAlN (titan-aluminijev nitrid)- izvrsna otpornost na toplinu i habanje; učinkovit za utiskivanje aluminijskih metala i rad-brzina gdje je nagrizanje primarni način kvara.
- CrN (kromov nitrid)- dobra otpornost na prianjanje; dobro funkcionira pri oblikovanju pocinčanih čelika gdje je nakupljanje cinka problem.
PVD (Physical Vapor Deposition) primjena općenito je poželjna jer radi na nižim temperaturama, izbjegavajući izobličenje i potrebu za ponovnim -očvršćavanjem podloge. Jedanusporedba industrijepokazao je alat s-PVD presvlakom, ion-nitriran koji proizvodi više od 1,2 milijuna dijelova u odnosu na samo 50.000 za kromirani-alat od istog osnovnog čelika. To je vrsta ROI-ja koja opravdava troškove premazivanja na-velike količine žigosanih aluminijskih ili nehrđajućih dijelova.
Odabir materijala za set kalupa i držač
Ne treba svaka komponenta vrhunski alatni čelik. Cipele za matrice, držači izbijača i ploče za držanje imaju strukturnu ulogu - održavaju poravnanje i raspoređuju opterećenje, a ne režu ili oblikuju materijal. Pretjerano specificiranje ovih dijelova povećava troškove bez poboljšanja životnog vijeka matrice.
Uobičajeni izbori za komponente matrice:
- Lijevano željezo (duktilne kvalitete poput D4512 ili D6510)- izvrsno prigušivanje vibracija,-isplativ za velike papuče kalupa, dobra obradivost. Prikladno za kalupe koji rade umjerene količine sa standardnim opterećenjem preše.
- Prethodno{0}}kaljeni čelik (AISI 4140 ili ekvivalent na 28-34 HRC)- veća krutost i nosivost od lijevanog željeza. Upotrijebite za progresivne matrice i teške-prijave gdje je važna kontrola otklona.
- Srednje{0}}ugljični čelik (AISI 1045, toplinski obrađen na 30-35 HRC)- standardni izbor za pričvrsne ploče koje učvršćuju bušilice i umetke matrice.
Vodeće načelo: potrošite svoj vrhunski budžet za materijale na komponente koje dolaze u kontakt s radnim komadom - probojci, blokovi kalupa i umetci za oblikovanje. Sve ostalo poduprite odgovarajućim konstrukcijskim čelikom ili željezom koji osiguravaju krutost bez nepotrebnih troškova.
S materijalima odabranim za svaku komponentu, sljedeći izazov je prevođenje vašeg dizajna matrice u precizne inženjerske izračune - zazora, sila rezanja i rasporeda trake - koji osiguravaju da matrica radi točno onako kako je predviđeno pod stvarnim opterećenjima preše.
Korak 3 Projektirajte dizajn matrice i izračunajte sile
Materijali daju matrici njenu fizičku okosnicu, ali inženjering joj daje preciznost. Ova faza pretvara vašu analizu dijelova i izbore materijala u čvrste brojke - razmake mjerene u stotinkama milimetra, zahtjeve za tonažom izračunate na tonu i rasporede traka poredane stanicu po stanicu. Dobijte matematiku dizajna matrice za štancanje upravo ovdje i strojna obrada postaje jednostavna izvedba. Pogriješite i otkrit ćete pogreške tijekom isprobavanja, nakon što ste potrošili skupi alatni čelik i vrijeme stroja.
Izračun zazora kalupa za vaš materijal i debljinu
Zazor matrice je razmak između oštrice proboja i ruba otvora matrice. Kontrolira kako se materijal lomi tijekom rezanja: pravilan zazor poravnava ravnine loma od gornjeg i donjeg ruba ploče tako da se čisto susreću, stvarajući glatki rezni rub s minimalnim neravninama. Prečvrsto, a bušilica radi jače, troši se brže i može se slomiti. Previše labav i dobivate prekomjerne neravnine, prevrtanje i lošu kvalitetu rubova.
Zazor matrice po strani=Debljina materijala × Postotak zazora. Za većinu mekih čelika koristite 5-10% po strani. Mekši materijali poput aluminija koriste 5-7%, dok tvrđi materijali poput nehrđajućeg čelika zahtijevaju 10-12% ili više.
Zamislite da brusite dio od mekog čelika debljine 1,5 mm. Uz 8% po strani, vaš razmak iznosi 1,5 mm × 0.08=0.12 mm sa svake strane bušilice. To znači da je otvor matrice 0,24 mm veći od ukupnog promjera bušilice. Za dio od nehrđajućeg čelika iste debljine, možete povećati na 10-12% po strani - dajući 0,15 do 0,18 mm po strani - jer tvrđi materijal stvara veće bočne sile tijekom smicanja.
Nekoliko praktičnih stvari utječe na ove izračune u vašem dizajnu utiskivanja lima. Tanji materijal (ispod 0,5 mm) zahtijeva strože apsolutne tolerancije na zazor, budući da se čak i odstupanja od 0,01 mm pojavljuju kao rubni nedostaci. Deblji materijal (iznad 3,0 mm) ima koristi od zazora pomaknutih prema višem kraju raspona kako bi se smanjilo opterećenje proboja. I kao što MISUMI-jevi inženjerski smjernici navode, moderna praksa sugerira da vrijednosti zazora od 11-20% mogu značajno smanjiti naprezanje alata i produžiti radni vijek za određene primjene, osobito kada su zahtjevi završne obrade rubova manje kritični od dugovječnosti matrice.
Određivanje tonaže preše pomoću proračuna sile
Svaki projekt žigosanja treba prešu s dovoljnom snagom da čisto reže materijal bez naprezanja stroja. Premalen kapacitet preše uzrokuje zastoj, oštećenje alata i nedosljedne dijelove. Preveliki kapacitet troši kapital. Izračun sile prešanja u operacijama izrezivanja i bušenja je jednostavan:
Sila rezanja (tona)=Perimetar rezanja (in) × Debljina materijala (in) × Smična čvrstoća (tona/in²)
Na primjer, izrada pravokutnog dijela dimenzija 3 inča x 2 inča od mekog čelika od 0,060 inča (posmična čvrstoća približno 25 tona/in²) izgleda ovako: Perimetar=2(3 + 2)=10 inča. Sila=10 × 0,060 × 25=15 tona. Dovoljno jednostavno za jednu stanicu.
-Operacije žigosanja u stvarnom svijetu povećavaju složenost. Progresivna matrica izvodi višestruke rezove po potezu - svaki probodni udarac, svaka stanica za zatvaranje, svaki zarez istovremeno pridonosi sili. Morate zbrojiti tonažu svih aktivnih postaja u jednom potezu. Zatim dodajte silu iz opruga skidača, dušikovih cilindara i svih operacija oblikovanja ili savijanja. Industrijska standardna praksa primjenjuje faktor sigurnosti od 15-20% povrh izračunatog ukupnog iznosa kako bi se uzele u obzir varijacije materijala, trošenje alata i trenje.
Vrijednosti čvrstoće na smicanje koje pokreću ove izračune značajno se razlikuju ovisno o materijalu:
| Materijal | Približna čvrstoća na smicanje (tona/in²) | Zahtjev za relativnu silu |
|---|---|---|
| Aluminij (mekani) | ~11 | Niska |
| Mjed (pol-tvrda) | ~20 | Umjereno |
| Meki čelik (CR/HR) | 25 – 27 | Umjereno-Visoko |
| Nehrđajući čelik (žaren) | ~37 | visoko |
| Nehrđajući čelik (pol-tvrd) | ~50 | Vrlo visoko |
Primijetite kako polu{0}}tvrdi nehrđajući metal zahtijeva gotovo pet puta veću snagu od mekog aluminija za identičnu geometriju. To je upravo razlog zašto odabir materijala u Koraku 1 kaskadno pada izravno u kapacitet preše i odluke o dizajnu matrice za metalno utiskivanje.
Izgled progresivne matrice i sekvenciranje stanica
Za veliki{0}}dizajn štancanja, raspored trake mjesto je gdje se inženjerska kreativnost susreće s ekonomikom proizvodnje. Progresivni raspored trake matrice definira kako se dio razvija stanicu po stanicu dok zavojnica prolazi kroz matricu. Dobri rasporedi maksimiziraju iskorištenje materijala (ciljanje iznad 75%), održavaju krutost trake tijekom dodavanja i redoslijed operacija kako bi se izbjegle smetnje između stanica.
Raspored trake također određuje hoće li vaš dizajn funkcionirati kao kompaktni progresivni sustav ili zahtijeva prijenosno žigosanje - gdje se pojedinačni prazni dijelovi mehanički pomiču između zasebnih stanica za matrice. Postavke prijenosa odgovaraju većim dijelovima koji prelaze praktična ograničenja širine-trake, ali dodaju mehaničku složenost.
Evo sekvencijalnog postupka za stvaranje učinkovitog izgleda trake:
- Orijentirajte dio na traci- testirajte više kutova i rasporede gniježđenja kako biste pronašli orijentaciju koja smanjuje širinu trake i otpad. Kutno ugniježđivanje može značajno poboljšati iskoristivost materijala za nepravilne oblike.
- Odredite napredak uvlačenja (nagib)- izračunajte udaljenost koju traka napreduje po zamahu. To je jednako duljini dijela u smjeru dodavanja plus širina mosta (obično 1,25 do 1,5 puta debljina materijala) potrebna između dijelova za cjelovitost trake.
- Slijed operacija po stanici- postavite bušenje i urezivanje u ranim stanicama, oblikovanje i savijanje u središnjim stanicama, a završno brisanje ili rezanje na posljednjoj stanici. Svaka postaja treba obavljati posao koji ne iskrivljuje značajke stvorene uzvodno.
- Postavite pilot rupe u prvu ili drugu stanicu- ove rupe zahvaćaju pilotske klinove na svakoj sljedećoj stanici, ispravljajući manje netočnosti dodavanja i osiguravajući--preciznost značajki u svim operacijama.
- Dizajnirajte nosivu traku- materijal koji povezuje svaki dio-u-tijeku mora biti dovoljno čvrst da prođe kroz sve stanice bez savijanja, a ipak postavljen tako da ne ometa operacije oblikovanja. Stretch web nosači omogućuju okomito pomicanje dijelova tijekom crtanja.
- Provjerite neaktivne stanice gdje je to potrebno- umetnite prazne stanice između teških operacija kako biste smanjili vršnu tonažu po hodu i osigurali fizički prostor za složene alate.
- Izračunajte ukupnu širinu trake i potvrdite dostupnost zavojnice- širina trake jednaka je djelomičnoj širini plus dvije rubne margine. Provjerite je li standardna zavojnica dostupna u potrebnoj širini i debljini.
Softver za simulaciju CAE može potvrditi cijeli dizajn utiskivanja prije nego što se čelik reže. Suvremeni FEA alati simuliraju protok materijala, predviđaju stanjivanje i oprugu te označavaju probleme smetnje stanicu po stanicu. Ova virtualna provjera valjanosti zamjenjuje velik dio skupih fizičkih pokušaja-i-pogreški koje su povijesno mučile progresivni razvoj matrice - značajna prednost kada se vaš proračun matrice kreće od pet ili šest znamenki.
S izračunatim razmakom, potvrđenom tonažom i dovršenim izgledom trake na zaslonu, faza inženjeringa je završena. Brojke sada trebaju postati fizički čelik -, a to znači prelazak u fazu strojne obrade gdje tolerancije u tisućinkama postaju stvarnost.
Korak 4 Komponente strojne matrice prema specifikaciji
Tehnički crteži definiraju matricu na papiru. Strojna obrada ga čini stvarnim. Ova faza pretvara očvrsnute alatne čelične dijelove u precizne komponente gdje tolerancije mjerene u mikronima odvajaju matricu koja radi milijune ciklusa od one koja kvari u tisućama. Oslanja li se vaša radionica na ručne površinske brusilice ili potpunu CNC ćeliju, slijed strojne obrade slijedi istu logiku: prvo uklonite rasuti materijal, postupno doradite geometriju i posljednje dovršite radne površine.
Svaki proizvođač alata i matrica prepoznaje ovaj tijek rada kao srce proizvodnje alata za metalno utiskivanje. Evo slijeda od grube obrade do završne obrade:
- Grubi strojni blokovi za matrice i praznine za bušenje- uklonite rasuti materijal, ostavljajući 0,5-1,0 mm zalihe na svim kritičnim površinama za završne operacije.
- Oslobodite se stresa- toplinski opušta unutarnje naprezanje uvedeno tijekom grubog rezanja (opisano u koraku 5) kako bi se spriječilo izobličenje tijekom završne strojne obrade.
- Polu{0}}stroj za obradu- dovedite dimenzije unutar 0,05-0,10 mm konačne veličine korištenjem CNC glodanja ili konvencionalnog glodanja uz pažljivo postavljanje.
- Toplinska obrada do ciljane tvrdoće- očvrsnite i temperirajte komponente prije konačnog brušenja (detaljnije u koraku 5).
- Završno brušenje svih referentnih površina- površinsko brušenje površina matrice i bušenje ravnina za uspostavljanje paralelizma i referentnih ravnina.
- Žičani EDM ili profili za mljevenje šablonom- izrežite konačne konture bušilice i matrice na veličinu s mikronskom-točnošću.
- Završno poliranje i uklanjanje ivica- dovedite radne površine na tražene Ra vrijednosti i slomite sve oštre rubove koji nisu-za rezanje.
Gruba obrada i CNC blokovi za glodanje
Gruba strojna obrada postavlja temelj. Za trgovine s CNC kapacitetom, centri za glodanje s tri-osi učinkovito obrađuju masovno uklanjanje - izrezivanja džepova, postupno-bušenje reljefnih područja i profiliranje vanjskih kontura s 0,5 mm ili više preostalih za završnu obradu. Brzine dodavanja ovdje ostaju agresivne jer preciznost dimenzija još nije kritična, ali morate paziti na toplinsku distorziju u velikim blokovima kalupa. Prelivanje rashladne tekućine i uravnotežene dubine reza sprječavaju nakupljanje naprezanja koje kasnije savija dio.
Trgovine koje koriste ručnu opremu mogu obaviti isti posao konvencionalnim glodanjem, bušenjem i bušenjem. Ručni pristupi traju dulje, ali ostaju održivi za jednu-stanicu i složene matrice gdje je geometrija jednostavna. Konkretno, ubodno bušenje daje točnost položaja unutar 0,01-0,02 mm za rupe za klinove za vođenje i lokacije klinova - prikladno za standardne matrice i izradu kada CNC bušenje nije dostupno.
Bez obzira na metodu, točnost grube strojne obrade za glodanje obično spada uRaspon tolerancije IT11-IT13, s površinskom hrapavošću oko 5-20 mikrometara Ra. To nije ni blizu konačne specifikacije, ali uspostavlja gotovo neto oblik koji naknadne operacije usavršavaju.
Wire EDM za precizne matrice
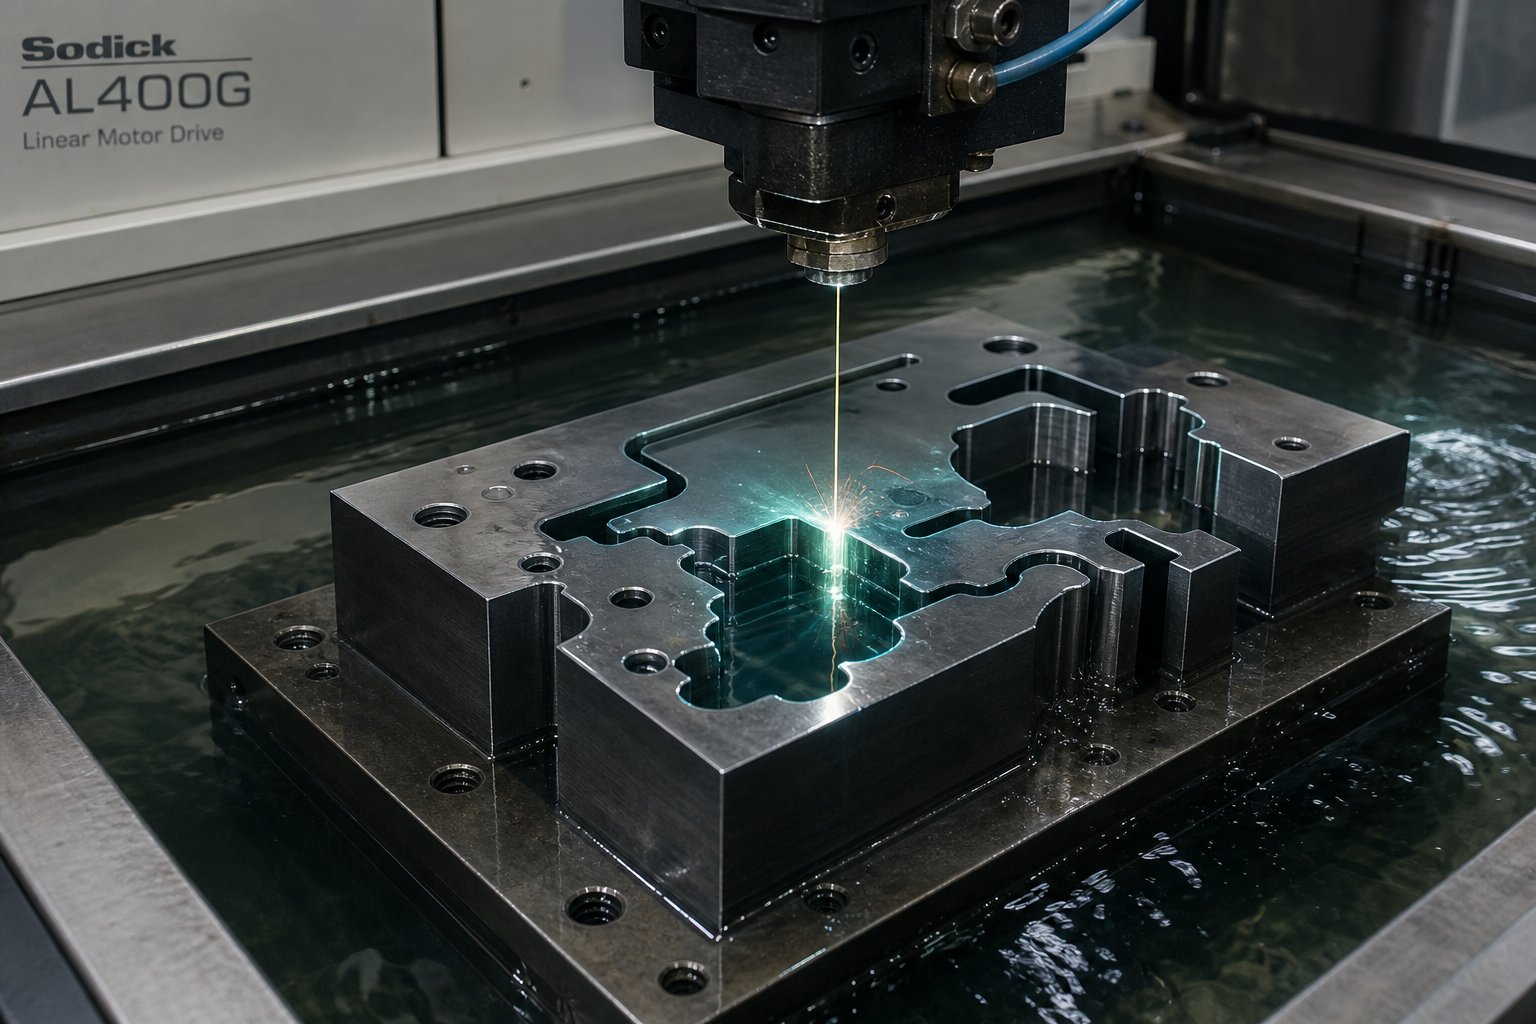
Složene konture probijanja i matrice - mali radijusi, zamršeni oblici izreza, oštri unutarnji kutovi - često nadilaze ono što se može postići konvencionalnim glodanjem ili brušenjem. Wire EDM to rješava korištenjem električnih pražnjenja između tanke mjedene žice i obratka za erodiranje materijala bez mehaničkog kontakta. Žica nikad ne dodiruje čelik, što znači nultu silu rezanja, nema deformacije alata i mogućnost strojne obrade potpuno očvrsnutog alatnog čelika (60+ HRC) s istom lakoćom kao i žarenog materijala.
Za aplikacije utiskivanja alata, žičano erozija pruža nekoliko ključnih prednosti. Drži sedopuštena odstupanja od ±0,002-0,01 mmovisno o mogućnostima stroja i postavkama. Radijusi unutarnjih kutova ograničeni su samo promjerom žice (obično 0,1-0,3 mm), a ne geometrijom rezača. A budući da proces ne stvara mehanički stres, tanki probojci i delikatni dijelovi matrice održavaju stabilnost dimenzija tijekom rezanja.
Tipični tijek rada sa žičanom elektroerozerijom za profile matrica uključuje grubi prolaz nakon kojeg slijedi jedan ili više brzih prolaza. Svaki prolaz poboljšava i točnost dimenzija i završnu obradu površine, pri čemu završni prolazi postižu Ra vrijednosti ispod 0,8 mikrometara. Za prototip metalnog žigosanja gdje provjeravate ispravnost probijanja-do-umiranja prije nego što se posvetite potpunom proizvodnom alatu, žičani EDM omogućuje brzu iteraciju - reprogramiranje putanje, ponovno rezanje profila i ponovno testiranje bez odbacivanja cijelog bloka.
Timovi koji nemaju vlastiti-kapacitet za EDM ili precizno brušenje često surađuju sa specijaliziranim proizvođačima. Tvrtke kao što je YICHEN nude usluge izrade -do-kraja{4}}mašine koje pokrivaju cijeli tijek rada - od CAE simulacije do CNC obrade i završne obrade. Njihovoprilagođena rješenja za štancanjeupravljajte analizom izvedivosti, preciznom strojnom obradom, probnim radnjama i inspekcijom pod jednim krovom, što pojednostavljuje proces za menadžere i inženjere alata kojima je potreban-gotov alat za proizvodnju bez interne izgradnje čitavog metalnog alata i matrice.
Standardi završne obrade površine i njihov utjecaj na kvalitetu dijelova
Završna obrada na radnim površinama matrice izravno se prevodi u kvalitetu žigosanog dijela. Gruba površina kalupa zarezuje lim pri svakom potezu, stvarajući kozmetičke nedostatke i ubrzavajući trganje materijala. Ispravno obrađena površina smanjuje trenje, produljuje intervale oštrenja i proizvodi dijelove koji dosljedno zadovoljavaju standarde kvalitete.
Ciljane vrijednosti hrapavosti površine za komponente alata za štancanje metala:
| Die Component | Završna obrada ciljane površine (Ra) | Zašto je važno |
|---|---|---|
| Lice za rezanje proboja | 0.2 - 0.4 mikrometara | Sprječava prianjanje puževa i smanjuje silu skidanja |
| Otvor matrice (zemlja za rezanje) | 0.2 - 0.8 mikrometara | Kontrolira stvaranje srha i kvalitetu izbacivanja metka |
| Oblikovanje površina (savijanje, izvlačenje) | 0.1 - 0.4 mikrometara | Minimizira trganje materijala i grebanje na gotovim dijelovima |
| Vodilica i provrti za čahuru | 0.4 - 0.8 mikrometara | Osigurava glatko kretanje matrice i sprječava{0}}klizno trošenje |
| Lice ploče za skidanje | 0.8 - 1.6 mikrometara | Prikladno za kontakt s materijalom bez pretjeranih troškova poliranja |
Postizanje ovih vrijednosti zahtijeva brušenje kao završnu operaciju na ravnim površinama i poliranje ili lapiranje na konturnim područjima. Precizno površinsko brušenje doseže IT5-IT8 točnost s Ra vrijednostima od 0,16-1,25 mikrometara - sasvim unutar zahtjeva matrice za utiskivanje za paralelnost i ravnost na površinama matrice.
Osim brojeva hrapavosti, dvije geometrijske tolerancije određuju funkcionira li matrica ispravno pod opterećenjem preše. Paralelnost između gornje i donje strane matrice mora biti unutar 0,01 mm po cijeloj širini matrice kako bi se spriječio neravnomjeran razmak i konusni rezovi. Okomitost provrta klina za vođenje u odnosu na lice papuče matrice održava ravnomjerno praćenje gornje i donje polovice - bilo koja kutna pogreška nastaje kroz cijelu duljinu hoda, povećavajući neusklađenost na zatvorenoj visini.
Provjera ovih tolerancija zahtijeva prelazak indikatora brojčanika po površinama tla i mjerenje -probne šipke u provrtima vodilice. Trgovine bez pristupa CMM-u mogu postići pouzdane rezultate koristeći precizne mjerne blokove, indikatore brojčanika na magnetskim bazama i pažljivu tehniku. Ključ je mjerenje nakon toplinske obrade i završnog brušenja - nikad ne pretpostavljajući da su dimenzije prije-kaljenja preživjele toplinski ciklus nepromijenjene.
Sa svim komponentama koje su strojno obrađene, izmjerene i provjerene u odnosu na ispis, spremne su za termičku obradu koja transformira sirovi alatni čelik u očvrsnute,-otporne na habanje površine matrice koje mogu preživjeti količine proizvodnje.
Korak 5 Toplinski obradite čelične kalupe za maksimalni vijek trajanja
Precizna obrada daje matrici njegovu geometriju. Termička obrada daje trajnost. Dva probijača mogu dijeliti identične dimenzije i istu kvalitetu alatnog čelika, ali se ponašati potpuno drugačije pod opterećenjem preše - jedan izdrži milijune udaraca, drugi se otkrhne unutar nekoliko tjedana. Razlika je u mikrostrukturi, a mikrostruktura je u potpunosti oblikovana toplinskim ciklusom primijenjenim na čelik. Za čelične matrice za utiskivanje za koje se očekuje da će preživjeti veliku-veliku proizvodnju, toplinska obrada nije korak u polju za potvrdu. To je jedan proces koji određuje hoće li se vaše ulaganje u alat za žigosanje i matricu isplatiti ili će prerano propasti.
Kvaliteta toplinske obrade izravno određuje vijek trajanja matrice. Odstupanje od 50 stupnjeva F u temperaturi austenitizacije ili propušteni ciklus kaljenja može dramatično skratiti vijek trajanja alata, bez obzira na to koliko je precizno matrica obrađena.
Potpuni slijed toplinske obrade kalupa za utiskivanje lima slijedi određeni redoslijed, a preskakanje ili žurba bilo koje faze dovodi do kvara:
- Oslobodite se stresanakon grube strojne obrade za otpuštanje zaostalih naprezanja prije otvrdnjavanja.
- Prethodno zagrijtepostupno kako biste smanjili rizik od toplinskog udara.
- Austeniziratina odgovarajućoj temperaturi za otapanje karbida i ravnomjerno stvaranje austenita.
- Ugasitikoristeći odgovarajući medij (zrak, plin, ulje ili solna kupelj) na temelju vrste čelika i veličine presjeka.
- Kriogena poslastica(po izboru) za pretvorbu zadržanog austenita za dimenzijsku stabilnost.
- Temperament- dvostruko ili trostruko - za smanjenje naprezanja prigušenja i razvoj optimalne tvrdoće-ravnoteže žilavosti.
- Završno mljevenjenakon završetka toplinskog ciklusa.
Ispravno kaljenje i kaljenje čelika za kalupe
Otvrdnjavanje transformira kristalnu strukturu čelika iz relativno mekih faza u martenzit - tvrdu strukturu-otpornu na habanje koja dopušta dijelovima matrice za rezanje i oblikovanje lima milijune puta. Proces počinje predgrijavanjem, prolazi kroz austenitizaciju i završava kaljenjem.
Predgrijavanjesmanjuje temperaturni gradijent između površine matrice i jezgre. Alatni čelici imaju nisku toplinsku vodljivost, pa prebrzo zagrijavanje stvara unutarnje naprezanje koje uzrokuje pucanje ili izobličenje. Za D2, standardni raspon predgrijanja je1200–1250 stupnjeva F (649–677 stupnjeva ), drže dok poprečni-presjek ne postigne jednoliku temperaturu. Teški blokovi kalupa zahtijevaju dulje vrijeme izjednačavanja nego tanki udarci.
Austeniziranjeotapa legirane karbide u čeličnoj matrici i pretvara strukturu u austenit. Svaki stupanj ima svoj prozor kritične temperature:
- D2- 1795–1875 stupnjeva F (980–1025 stupnjeva), pri čemu se 1850 stupnjeva F često koristi kao praktična meta.
- A2- 1750–1800 stupnjeva F (954–982 stupnja ), nešto niže od D2 zbog različite ravnoteže legure.
- S7- 1700–1750 stupnjeva F (927–954 stupnjeva ), držati niže radi očuvanja žilavosti.
Vrijeme namakanja počinje tek nakon što cijeli dio dosegne ciljnu temperaturu - uobičajena referenca je 45-60 minuta po inču debljine. Preniska temperatura ili prekratko namakanje ostavlja karbide neotopljenima, smanjujući tvrdoću i otpornost na trošenje. Previsok ili predug uzrokuje grubljenje zrna, prekomjerno zadržani austenit i povećani rizik od pucanja.
Gašenjezaključava tvrdu martenzitnu strukturu hlađenjem dovoljno brzim da suzbije stvaranje meke faze. D2 je čelik koji se-kali zrakom, što znači da se kontroliranim hlađenjem zrakom ili kaljenjem pod pritiskom plina postiže puna tvrdoća s minimalnim izobličenjem - što je velika prednost za utiskivanje čeličnih komponenti složene geometrije. A2 također učinkovito -otvrdnjava zrakom. S7 može koristiti kaljenje u ulju za teže dijelove gdje samo hlađenje zrakom ne postiže dovoljnu tvrdoću u cijeloj jezgri.
Nakon kaljenja, komponenta matrice bi se trebala ohladiti na približno 120-150 stupnjeva F (50-66 stupnjeva ) prije nego što počne kaljenje. U ovoj fazi čelik je izuzetno tvrd, ali opasno krt - svježi martenzit pod visokim unutarnjim naprezanjem. Odgađanje kaljenja preko noći riskira spontano pucanje, posebno u složenim geometrijama kalupa.
Ciklusi kaljenja za optimalnu žilavost i tvrdoću
Kaljenjem se kaljeni čelik ponovno zagrijava na kontroliranu temperaturu ispod kritičnog raspona, smanjujući unutarnja naprezanja i pretvarajući krti kao-kaljeni martenzit u čvršću, stabilniju strukturu. Bez kaljenja, proizvodnja žigosanog lima uništila bi matricu u roku od nekoliko dana - rubovi bi se okrhnuli, popucali ili popucali pod cikličkim prešanjem.
Dvostruko kaljenje standardna je praksa za hladno{0}}obrađene čelike za kalupe. Prvi ciklus oslobađa glavninu naprezanja gašenja i počinje stabilizirati mikrostrukturu. Hlađenje natrag na sobnu temperaturu između ciklusa omogućuje da se sav zadržani austenit transformira u svježi martenzit, koji se zatim stabilizira drugim temperiranjem. Za kritične matrice za utiskivanje čeličnog lima ili mjerila koja zahtijevaju dimenzijsku stabilnost, trostruko kaljenje pruža dodatno osiguranje.
Temperatura kaljenja određuje konačnu ravnotežu tvrdoće i žilavosti:
| Strategija kaljenja | Tipična temperatura | Očekivana tvrdoća | Najprikladnije za |
|---|---|---|---|
| Niska{0}}temperatura | ~400 stupnjeva F (205 stupnjeva ) | 60–62 HRC | Maksimalna otpornost na habanje; niske{0}}utjecajne aplikacije |
| Dvostruka-temperatura visoke temperature | 900–960 stupnjeva F (480–515 stupnjeva ) | 58–60 HRC | Dimenzijska stabilnost, smanjenje stresa,-dugotrajna proizvodnja matrice |
Za većinu komponenti matrice za utiskivanje koje se proizvode u velikim količinama, dvostruko kaljenje na visokoj-temperaturi na 900–960 stupnjeva F daje sigurniju ravnotežu. Žrtvujete 1-2 HRC u odnosu na nisku-temperaturu, ali dobivate značajno bolju stabilnost dimenzija i otpornost na pucanje - svojstva koja su mnogo važnija kada se matrica suoči s milijunima udaraca tijekom svog životnog vijeka.
Evo praktičnog zaključka: nedovoljno{0}}kaljen kalup (kaljen preagresivno ili prenisko austenitiziran) prerano se troši jer oštrice nemaju dovoljnu tvrdoću da se odupru abraziji od obratka. Pre-kaljena matrica (nedovoljno tampirana ili prehladno kaljena) se lomi i puca jer ne može apsorbirati udarnu energiju svakog prešanja. Cilj je uzak prozor između - dovoljno čvrst da se odupre habanju, dovoljno čvrst da apsorbira udar - i pravilno kaljenje je način na koji tu dosljedno sletite.
Ublažavanje stresa za sprječavanje dimenzionalne distorzije
Oslobađanje od stresa često je-zanemaren korak koji sprječava skupe prerade. Gruba strojna obrada unosi zaostala naprezanja u blok matrice od sila rezanja, stvaranja topline i neravnomjernog uklanjanja materijala. Ako očvrsnete blok bez prethodnog ublažavanja ovih naprezanja, ona se nekontrolirano oslobađaju tijekom austenitizirajućeg-ciklusa kaljenja, iskrivljujući matricu izvan tolerancije. Rezultat je komponenta koja više ne odgovara, zahtijeva ponovnu -strojnu obradu ili odlaganje - nakon što ste već uložili u puni ciklus toplinske obrade.
Proces ublažavanja naprezanja zagrijava grubo-obrađenu komponentu na subkritičnu temperaturu (obično 1050–1200 stupnjeva F / 565–650 stupnjeva za većinu alatnih čelika), drži je dovoljno dugo da se naprezanje ravnomjerno opusti, a zatim se polako hladi u peći. Nema gašenja, nema fazne transformacije - samo kontrolirana toplinska relaksacija. Dio izlazi dimenzijski stabilan i spreman za otvrdnjavanje s predvidljivim, minimalnim izobličenjem.
Kada se osloboditi stresa:
- Nakon teške grube obrade (osobito asimetričnog uklanjanja materijala s velikih blokova).
- Popravci nakon zavarivanja na komponentama matrice.
- Prije završne toplinske obrade velikih ili geometrijski složenih dijelova matrice za utiskivanje.
- Nakon agresivnog brušenja na očvrslim površinama - nisko-olakšanje naprezanja na 25-50 stupnjeva F ispod konačne temperature kaljenja sprječava širenje pukotina brušenja.
Kriogeni tretman predstavlja suprotni kraj temperaturnog spektra. Hlađenjem kaljenog čelika na približno -196 stupnjeva (-321 stupanj F), zadržani austenit - mekana, nestabilna faza zarobljena tijekom kaljenja - pretvara se u martenzit. To poboljšava stabilnost dimenzija tijekom vremena (nema spore transformacije koja uzrokuje promjene veličine tijekom rada) i može povećati otpornost na trošenje.Kriogeni tretmanje najrelevantniji za precizne matrice, probijače, mjerače i alate za rezanje gdje je pomak dimenzija neprihvatljiv. Za -matrice za utiskivanje limova opće namjene, pravilno dvostruko kaljenje često daje dovoljnu stabilnost bez dodatnih troškova i složenosti kriogene obrade.
Toplinski ciklus je dovršen kada komponenta matrice izađe kaljena, stabilna i na ciljnoj tvrdoći - spremna za završni prolaz brušenja koji sve površine dovodi prema specifikacijama. Svako mljevenje nakon toplinske obrade mora koristiti lagane prolaze, odgovarajuću rashladnu tekućinu i kontrolirano uklanjanje zaliha kako bi se izbjegla oštećenja od ponovnog zagrijavanja koja poništavaju pažljivu metalurgiju u koju ste upravo uložili.
Korak 6 Sastavite i poravnajte sve komponente matrice
Vaše komponente matrice sada su kaljene, temperirane i brušene do konačnih dimenzija. Svaki je precizan dio u izolaciji. Montaža je mjesto gdje ti pojedinačni dijelovi postaju funkcionalni sustav - i gdje nemaran rad može poništiti svaki sat strojne i toplinske obrade koji mu je prethodio. Neporavnata vodilica, netočna visina zatvaranja ili nedovoljno napeta opruga ne proizvode samo loše dijelove. Oštećuje samu matricu, ponekad nepopravljivu. Ispravno sklapanje metalnih matrica za utiskivanje slijedi promišljeni slijed koji provjerava prilagodbu i poravnanje u svakoj fazi prije nego što preša uopće počne raditi.
Montaža vodilica i provjera paralelizma
Vodilice okosnica su poravnanja svakog pečata. Održavaju gornju i donju polovicu u savršenom usklađivanju kroz svaki potez, apsorbirajući bočne sile koje bi inače gurnule izbijač-od središta u odnosu na otvor matrice. Ne može se pregovarati-o njihovom pravilnom pristajanju.
Standardna konfiguracija koristi apress fit (interferentni fit)u jednoj cipeli - obično donja - i aslip fit kroz otvrdnute čahureu protivničkoj cipeli. Press fit zaključava klin trajno u položaju bez pomicanja. Čahure omogućuju vođeni hod s taman dovoljnim zazorom (obično 0,005-0,012 mm) za glatko kretanje bez bočne zračnosti. Lagano podmažite čahure uljem specifičnim za kalupe tijekom ugradnje kako biste spriječili nagrizanje pri prvim hodovima.
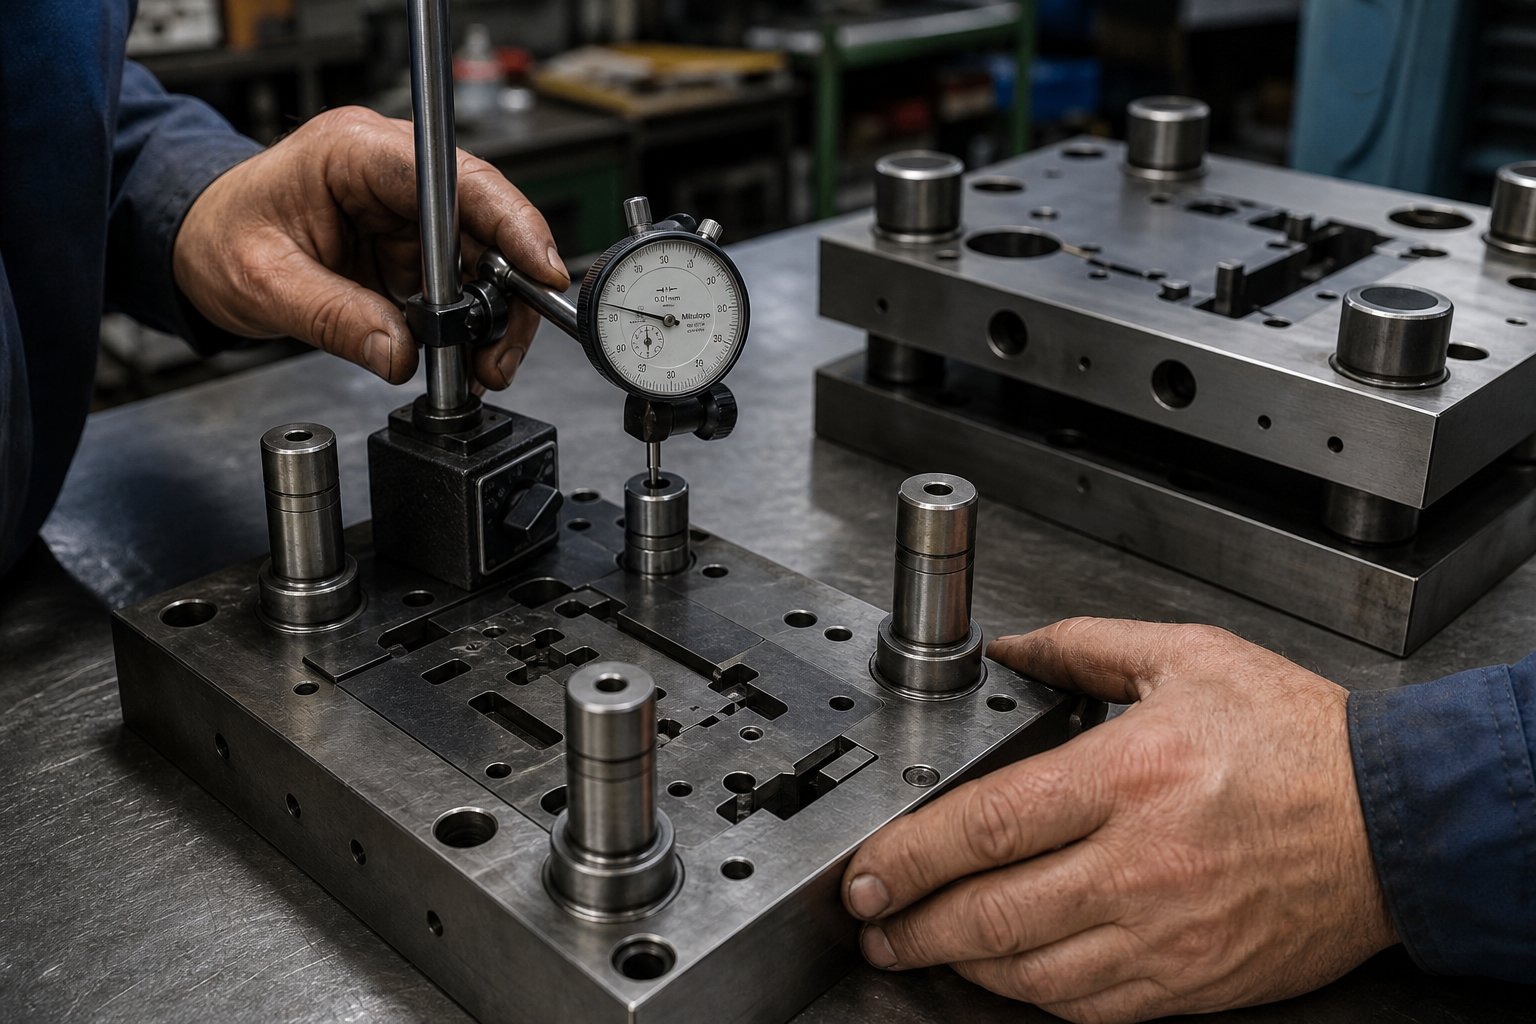
Prije montiranja bilo koje druge metalne komponente za utiskivanje, provjerite okomitost vodilice. Postavite indikator brojčanika na magnetsku podlogu uz osovinu igle i povucite ga cijelom dužinom. Prihvatljivo odstupanje je 0,01 mm ili manje po radnoj duljini. Svaka kutna pogreška ovdje se umnožava kroz hod - igla koja se naginje 0,02 mm na površinu cipele pretvara se u 0,04-0,06 mm neusklađenosti pri punom produžetku hoda, dovoljno da ošteti rezne rubove ili proizvede neravnomjerno smicanje.
S postavljenim i provjerenim klinovima gurnite gornju papučicu na vodilice. Trebao bi se kretati glatko bez vidljivog bočnog zazora. Ako dođe do zaglavljivanja, provjerite ima li neravnina na provrtu čahure ili blagog odstupanja između središta vodilica koje potiskuju papuče iz paralelnosti. Nikada ne silite gornju cipelu prema dolje - vez znači da nešto nije u redu, a pritiskom kroz nju oštećujete i čahuru i iglu.
Paralelnost između gornjih i donjih lica cipele dovršava provjeru poravnanja. Postavite precizno izbrušenu paralelnu šipku preko donje cipele i prijeđite indikatorom na kotačić preko prednje strane gornje cipele u zatvorenom položaju. Odstupanje treba biti unutar 0,0005 inča po inču širine matrice. Ispravite svako odstupanje laganim trljanjem prednje strane papuče ili podešavanjem položaja podmetača prije nastavka.
Postavljanje visine zatvorene matrice i prednaprezanja opruge
Visina zatvorene matrice je ukupna visina sastavljene matrice u potpuno zatvorenom položaju. Ova dimenzija mora biti unutar dostupnog prostora -visine preše - udaljenost od prednje strane do gornjeg dijela oslonca u donjoj mrtvoj točki, minus debljina oslonca. Zvuči jednostavno, ali zabuna izmeđuvisina pritiska i zatvaranjeuzrokuje stvarnu štetu. Ako je matrica previsoka za raspon podešavanja preše, okvir se rasteže i spojevi se stisnu pod prekomjernom silom. Ako je prekratka, matrica se nikad ne zatvori do kraja i dijelovi izlaze nepotpuni.
Izmjerite visinu zatvaranja s potpuno zatvorenom matricom koristeći mekani odstojnik (podloška na debljini materijala) između probijača i lica matrice. Ukupna visina hrpe - uključujući sve uspone ili paralele postavljene ispod papuče - vaša je visina zatvaranja matrice. Potvrdite da je ova vrijednost između minimalne i maksimalne specifikacije visine kalupa-prije nego što bilo što pričvrstite vijcima.
Slijedi prednaprezanje opruge. Bez obzira koristite li spiralne opruge, uretanske jastučiće ili cilindre s dušikom, pravilo je isto: opruge bi trebale komprimirati samo 15-25% svoje slobodne duljine pri punom hodu. Prekoračenje ovog raspona uzrokuje kvar zbog zamora - opruge pucaju, plinske boce gube pritisak, a uretanski jastučići trajno se stvrdnu. Izmjerite slobodnu duljinu svake opruge, izračunajte komprimiranu duljinu na zatvorenoj visini i provjerite je li omjer kompresije unutar sigurnih granica. Ako se opruga pri zatvaranju stisne više od 25%, ili je opruga prekratka ili treba prilagoditi visinu zatvarača.
Za matrice koje rade progresivno, neravnomjerno prednaprezanje opruge preko ploče za skidanje uzrokuje naginjanje tijekom uvlačenja trake, što dovodi do pogrešnog uvlačenja i oštećenja pilota. Provjerite jesu li svi džepovi opruga na istoj dubini i jesu li opruge iste specifikacije - miješanje opruga od različitih dobavljača uobičajena je pogreška, ali se može izbjeći.
Redoslijed sastavljanja od papuče do ploče za skidanje
Sastavljanje kalupa slijedi logiku odozdo-prema gore, izvan-. Prvo uspostavljate poravnanje (sustav za vođenje), zatim montirate radne komponente (blok matrice, probojci) i na kraju instalirate sekundarne sustave (striper, opruge, piloti). Žurba kroz ove korake ili preskakanje niza uvodi pogreške koje se povećavaju tijekom radnog vijeka matrice.
Ovdje je kompletan redoslijed sastavljanja kalupa za utiskivanje:
- Očistite sve komponente- odmastite površine, uklonite ulja za pakiranje i pregledajte svaki dio pod dobrim osvjetljenjem na pukotine, neravnine ili oštećenja prilikom transporta.
- Montirajte vodilice u donju cipelu- utisnite u provrte, provjerite okomitost s indikatorom.
- Pričvrstite blok matrice na donju papučicu- zategnite ramene vijke u križnom uzorku kako biste spriječili krivljenje. Provjerite je li lice matrice paralelno s papučicom unutar specifikacije.
- Ugradite čahure za vođenje u gornju papuču- potvrdite glatko klizno pristajanje na klinovima za vođenje.
- Montirajte držač i bušilice na gornju papučicu- provjerite je li svaki proboj koncentrično poravnat s odgovarajućim otvorom matrice polaganim zatvaranjem matrice i provjerom ujednačenosti zazora.
- Ugradite potpornu ploču- položaj između glava za bušenje i gornjeg dijela cipele za raspodjelu sile udarca i sprječavanje otiskivanja proboja u mekšem materijalu cipele.
- Postavite ploču za skidanje s oprugama- postavite prednaprezanje opruge unutar raspona kompresije od 15-25%; potvrdite ravnomjerni pritisak trake preko površine ploče.
- Instalirajte pilote, lokatore i komponente napajanja- za progresivne matrice, osigurajte da piloti točno zahvate tračni materijal na projektiranom koraku napredovanja.
- Provjerite sve zazore pomoću podmetača- materijal klizača-debljina podloška između svakog proboja i otvora matrice kako bi se potvrdilo blago ravnomjerno povlačenje bez vezivanja.
- Izvršite spori ručni ciklus (suhi rad)- inča matrica je zatvorena bez materijala, osluškujući kontakt, struganje ili vezivanje u bilo kojoj točki hoda.
Za progresivne matrice za utiskivanje metala, ovdje također instaliratezaobići zareze- mali reljefni zarezi u matrici koji omogućuju pomicanje trake prema naprijed čak i kada je pilot klin još uvijek djelomično uključen. Negativni i pozitivni premosni zarezi u kalupima za utiskivanje lima služe istoj osnovnoj funkciji, ali se razlikuju po geometriji. Negativna premosnica ima olakšani ulazni kut koji gura traku bočno dok napreduje, dok pozitivna premosnica pruža podignutu površinu za vođenje. Obje vrste sprječavaju izvijanje trake i lomljenje pilota tijekom napredovanja uvlačenja, posebno pri većim brzinama prešanja gdje vrijeme uvlačenja postaje kritično.
Čak i uz pažljivo određivanje redoslijeda, i dalje postoje određene pogreške u montaži u trgovinama koje se oslanjaju na iskustvo umjesto na mjerenje. Evo najčešćih kvarova i uzroka:
- Neusklađene vodilice- uzrokuje nagrizanje između čahura i klinova, povećavajući trenje dok se matrica ne zalijepi u sredini-hoda. Progresivno oštećenje uništava i čahuru i površinu trna.
- Netočna visina zatvaranja (matrica previsoka za tisak)- stvara prekomjernu tonažu koja preopterećuje okvir preše, lomi udarce i može slomiti cipelu matrice.
- Nedovoljan pritisak opruge skidača- dopušta metalnom limu da se zalijepi za proboj u povratnom hodu, povlačeći komade natrag kroz matricu i blokirajući sljedeće udarce.
- Neravnomjeran zakretni moment vijaka na montaži bloka matrice- uvodi nagib na plohi matrice koji stvara ne-jednoliki zazor, stvarajući suženo smicanje s jedne strane i pretjerano neravnine s druge strane.
- Potporna ploča nedostaje ili je pogrešno postavljena- omogućuje glavama bušotina da se ubace u mekši čelik za obuću, postupno gubeći koncentričnost i povećavajući razmak iznad tolerancije.
Svaka od ovih pogrešaka može se otkriti prije prvog proizvodnog pogotka - ako mjerite. 30 minuta utrošenih na čišćenje indikatora i provjeru otpora pločica štedi dane rješavanja problema i tjedne čekanja na zamjenske komponente.
Potpuno sastavljena matrica koja stoji na stolu još nije proizvodni alat. Postaje jedno tek nakon što se kroz njega provuče stvarni materijal, izmjeri rezultat i ispravi neizbježna neslaganja između namjere dizajna i fizičke stvarnosti. Taj proces provjere valjanosti - die tryout - je mjesto gdje se sklop ili dokazuje ili otkriva što treba prilagoditi.
Korak 7 Pokrenite isprobavanje kalupa i prilagodite kvalitetu proizvodnje
Potpuno sastavljena matrica koja stoji u preši još uvijek nije dokazana. Dok stvarni materijal ne prođe kroz njega i izlaz ne prođe inspekciju, alat je hipoteza - a ne proizvodni alat. Die testout je proces metodičnog testiranja te hipoteze, počevši od -niskorizičnih pogodaka i eskalirajući prema punim proizvodnim uvjetima uz dijagnosticiranje i ispravljanje svakog nedostatka usput. Žurba u ovoj fazi kako bi se ispunio rok je način na koji trgovine na kraju isporučuju loše otisnute metalne dijelove ili uništavaju alate u trećoj proizvodnoj seriji.
Proba je po prirodi iterativna. Planirajte višestruke cikluse pogodaka, mjerenja, prilagođavanja i ponovnog -pogađanja. Trgovine koje isprobavanje tretiraju kao jedan prolaz stalno se suočavaju s kvarovima u proizvodnji, hitnim popravcima matrice i gubicima kvalitete koji koštaju mnogo više od dodatnog dana pažljive provjere valjanosti.
Prebacivanje prvih pogodaka od papira do materijala za proizvodnju
Progresivni pristup prvim pogocima smanjuje rizik za kocku dok rano otkriva probleme. Zamislite to kao kontroliranu eskalaciju:
- Papirnati hitovi- zatvorite matricu na listu papira ili kartona smanjenom brzinom tiska. Otisak otkriva dodiruju li svi udarci ravnomjerno, je li visina zatvaranja ispravna i ometa li neka komponenta prije nego što bi trebala. Nema metala, nema opasnosti od oštećenja alata.
- Udarci mekog materijala (aluminij ili bakar)- povucite nekoliko poteza na mekom, tankom papiru. Aluminij se lako deformira, tako da izlaže probleme s poravnanjem, nepotpunim oblikovanjem i problemima s razmakom bez podvrgavanja očvrslih probijača punim opterećenjima rezanja. Provjerite ima li dijelova od mekog-materijala smicanja i simetrije.
- Proizvodni materijal sporom brzinom- ubacite stvarni proizvodni{1}}list u prešu za štancanje smanjenom brzinom (jedno-način rada). Odmah pregledajte svaki metalni utisnuti dio na neravnine, točnost dimenzija, stanje ruba i površinske nedostatke.
- Brzina proizvodnje s učitanom trakom- jednom sporo-brzinski dijelovi prolaze pregled, povećajte do ciljanih udaraca u minuti. Neki problemi - s nepravilnim uvlačenjem, izvlačenjem, nakupljanjem topline - pojavljuju se samo pri ritmu proizvodnje.
KaoBilješke časopisa MetalForming, prvi dovršeni dio iz progresivnog kalupa s punim navojem možda neće odmah odgovarati dimenzionalnim zahtjevima. Stamperi često moraju izvoditi nekoliko dijelova s potpuno opterećenom trakom prije nego što se matrica smjesti i proizvede dobar učinak, jer početni udarci mogu ostaviti cilindar preše neopterećenim u područjima koja zahtijevaju punu napetost trake da bi se ispravno oblikovala.
Prepoznavanje i ispravljanje uobičajenih problema s matricama
Svako isprobavanje otkriva nešto - pitanje je možete li pročitati što vam dijelovi govore. Svaki nedostatak na metalnom otisnutom dijelu vodi do određenog osnovnog uzroka u matrici, a svaki glavni uzrok ima ciljani popravak. Ovo su najčešći nedostaci pri isprobavanju koji su povezani s njihovim podrijetlom i ispravcima:
| kvar | Ono što vidite | Glavni uzrok | Korektivna radnja |
|---|---|---|---|
| Pretjerana oštrica | Izdignut oštri rub iznad 10% debljine materijala | Nedovoljan razmak od proboja-za-matricu ili istrošeni/otupljeni rezni rubovi | Ponovno -obrusiti rezne rubove; provjeriti i prilagoditi razmak po strani; provjeriti poravnanje |
| Povlačenje puža | Puževi zalijepljeni za lice udarca, povučeni natrag kroz matricu | Neodgovarajuća duljina matrice, nedovoljan vakuumski prekid ili učinak usisavanja ulja | Povećajte površinu kalupa na 1,0-1,5x debljine materijala; dodajte značajke zadržavanja puževa; smanjiti podmazivanje na licu bušilice |
| Neravni tragovi smicanja | Širina trake za glačanje varira po obodu reza | Punch{0}}to-neusklađenost; ne-paralelne površine matrice | Ponovno -provjerite poravnanje vodilice; ponovno-brusiti površine kalupa za paralelnost; provjerite uzorak zakretnog momenta montažnih vijaka |
| Springback | Kut savijanja otvara se izvan cilja nakon oblikovanja | Elastično obnavljanje materijala; nedovoljna kompenzacija prekomjernog savijanja u geometriji matrice | Povećajte kut pregiba (obično 2-5 stupnjeva za meki čelik, više za čelik visoke čvrstoće); dodajte kovanje ili dno na vrhu savijanja |
| Pucanje na zavojima | Prijelomi na vanjskom radijusu savijanja | Radijus savijanja pretijesan za duktilnost materijala; smjer zrna paralelan s linijom savijanja | Povećajte radijus savijanja; rotirati praznu orijentaciju; koristite kvalitetniji materijal koji se može oblikovati |
| Pogrešno uvučene/pogrešno postavljene značajke | Rupe ili značajke pomiču položaj dijela-na-dio | Oštećenje pilota, pogreška -vremena otpuštanja ili proklizavanje trake | Provjerite istrošenost pilota; prilagodite vrijeme povlačenja-otpuštanja tako da se valjci otkače nakon ulaska pilota, ali prije potpunog uključivanja; provjerite udaljenost napredovanja |
Posebnu pozornost zaslužuju neravnine jer su najčešći nalaz pri probi. Prema industrijskoj analizi nedostataka, neravnine nastaju kada se zone loma probojca i matrice ne susreću točno - bilo zbog netočnog zazora, istrošenih reznih rubova, lošeg poravnanja ili varijacija u debljini materijala. Ako visina srha premašuje 10% debljine materijala, potrebna je intervencija na matrici prije početka proizvodnje. Održavanje odgovarajućeg zazora i oštrih rubova primarna je kontrola, a praćenje visine srha tijekom proizvodnje daje rano upozorenje prije nego što dijelovi odstupe od specifikacije.
Korekcija povratnog povrata često zahtijeva najviše ponavljanja. Visoko{1}}čvrsti materijali i nehrđajući čelici agresivno se odbijaju, a kompenzacijski kut nije uvijek predvidljiv samo iz izračuna. Očekujte dva do tri ciklusa prilagodbe - malo se savijte, izmjerite, prilagodite, ponovno -pogodite - prije nego što oblikovane značajke dosljedno zadrže ciljni kut.
Postizanje dosljedne kvalitete dijelova kroz ponavljanje
Jedan dobar dio ne potvrđuje kockicu. Dosljedna kvaliteta u nizu uzoraka od 30-50 uzastopnih metalnih dijelova za utiskivanje potvrđuje da je alat stabilan. Izmjerite kritične dimenzije na prvim-dijelovima proizvoda pomoću čeljusti, mjerača ili CMM opreme u odnosu na tolerancije tiska dijela. Varijacija gusjenice u nizu - ako se položaj rupe pomakne za 0,05 mm tijekom 30 pogodaka, nešto se troši ili pomiče, čak i ako pojedinačni dijelovi još prolaze pregled.
Ključna mjerenja tijekom probne provjere valjanosti:
- Visina čička- provjerite ispod maksimalnog oblačića (često 0,05-0,10 mm za precizno utisnute metalne dijelove).
- Dimenzije-za-značajke- potvrdite da su razmak između rupa, udaljenosti rubova i mjesta savijanja unutar tolerancije ispisa.
- Kutovi savijanja- izmjerite kutomjerom ili optičkim komparatorom nakon potpunog oporavka elastičnosti.
- Ravnost- provjerite prazne dijelove na površinskoj ploči s mjeračima; set zavojnice ili zaostalo naprezanje može savijati ravne dijelove.
- Stanje površine- pregledajte ima li ogrebotina, tragova nagrizanja ili otisaka koji ukazuju na probleme s kontaktom alata.
Kada se sve dimenzije održe u nizu uzoraka, dokumentirajte postavke preše - tonažu, visinu zatvaranja, duljinu dodavanja, brzinu i postavku podmazivanja. Oni postaju vaša osnova za pokretanje proizvodnje i buduće postavke kalupa na istom stroju za utiskivanje metala. Svako odstupanje od ovih postavki tijekom proizvodnje početna je točka za rješavanje problema kada kvaliteta oslabi.
Proba je također trenutak za potvrdu tonaže preše pod stvarnim opterećenjem. Mnoge trgovine izvode zaustavljanje-blokiranje očitavanja elektroda s matricom koja je u potpunosti uvijena - provjeravajući da li preša prazni ili se skreće pod stvarnim silama koje generiraju sve aktivne stanice istovremeno. Ako se preša skrene, klip se mora lagano spustiti kako bi se održala ispravna dubina oblikovanja i kvaliteta rezanja, posebno na debljim ili -čvrstim utisnutim metalnim dijelovima.
Otisnuti dijelovi koji prolaze inspekciju dosljedno označavaju prijelaz od razvoja alata do spremnosti za proizvodnju. Ali spremnost za proizvodnju nije cilj - to je početna točka tekuće odgovornosti za održavanje koja određuje hoće li ova matrica zaista preživjeti milijune pogodaka za koje ste je dizajnirali.
Korak 8. Održavajte svoju kockicu i znajte kada prepustiti vanjskim suradnicima
Konzistentni dijelovi koji se kotrljaju s preše tijekom isprobavanja osjećaju se kao ciljna linija. U stvarnosti, oni označavaju početak mnogo duže utrke. Metalna matrica za utiskivanje napravljena od vrhunskog alatnog čelika i precizno-obrađena do mikronskih tolerancija i dalje će pogoršavati hod po hod - rezne rubove tupe, istrošenost vodilica, zamor opruga i pomake pri poravnanju. Razlika između matrice koja preživi milijune pogodaka i one koja zakaže nakon 200.000 svodi se na disciplinirano održavanje prema-planu koje se izvodi prije nego što se pojave nedostaci u proizvodnim dijelovima.
Određivanje rasporeda oštrenja i intervala pregleda
Učinkovito održavanje povezano je izravno s brojem pogodaka, a ne samo s kalendarskim datumima. Matrica koja radi 50 000 udaraca tjedno troši se brže od jednog ciklusa 5, 000 - očito, ali mnoge trgovine još uvijek zadano obavljaju tjedne inspekcije bez obzira na stvarni intenzitet proizvodnje. Proizvodni proces žigosanja nagrađuje zakazivanje-temeljeno na dokazima: pratite svoj brojač pogodaka, zabilježite trendove neravnina i dopustite da vam podaci kažu kada servis treba.
Praktična polazna točka za prilagođenu matricu za metalno utiskivanje u srednje{0}}obimnoj proizvodnji je pregled oštrenja svakih 50.000-150.000 pogodaka, ovisno o tvrdoći materijala i stupnju alatnog čelika. Nehrđajući čelik i materijali visoke čvrstoće ubrzavaju habanje rubova, skraćujući intervale. Proširuju ih mekši materijali poput aluminija i mesinga. Prilagodite odatle na temelju onoga što uočite tijekom pregleda.
Evo što treba pregledati u svakom intervalu održavanja:
- Vrhunsko stanje- provjerite ima li zaobljenja, lomljenja, mikro-pukotina i visine srha na uzorcima izvučenim neposredno prije gašenja.
- Istrošenost vodilice i čahure- osjetite labavost, osluškujte neuobičajenu buku tijekom vožnje i potražite zareze ili tragove nagrizanja na površinama igle.
- Proljetni umor- izmjeri slobodnu duljinu prema izvornoj specifikaciji; zamijenite sve opruge koje su izgubile više od 10% svoje slobodne duljine ili pokazuju vidljivo pucanje.
- Pomak poravnanja- povucite indikator brojčanika preko gornje i donje površine matrice u zatvorenom položaju; odstupanje veće od 0,01 mm ukazuje na pomak ugradnje ili istrošenost vodilice.
- Sigurnost pričvršćivača- provjerite jesu li svi pričvrsni vijci, klinovi i držači labavi uzrokovani cikličkim vibracijama.
- Staze za evakuaciju otpada- čisti naslage puževa, komadiće i krhotine koje se nakupljaju u šupljinama kalupa i žljebovima između ciklusa.
- Isporuka podmazivanja- potvrditi da mazivo dolazi do svih planiranih točaka primjene bez začepljenja ili suhih mrlja.
Ispravna tehnika oštrenja važna je jednako kao i vrijeme. Površinsko brušenje površine izbijača i matrice ravnomjerno za održavanje izvorne geometrije i odnosa zazora. Uklonite samo dovoljno materijala da obnovite čistu oštricu - obično 0,05-0,10 mm po ciklusu oštrenja. Nakon brušenja, podesite visinu zatvarača za istu količinu uklonjenu kako biste održali pravilno zatvaranje matrice. Preskakanje te prilagodbe postupno otvara zazor sa svakim oštrenjem, na kraju stvarajući iste probleme sa srhovima koje ste pokušavali eliminirati.
KaoČasopis MetalFormingnaglašava, trgovine bi trebale pratiti troškove održavanja odvojeno od troškova popravka. Preventivno održavanje čuva trenutno stanje matrice. Popravak obnavlja nešto što je već pokvareno. Kada se njih dvoje pomešaju, uprava vidi napuhane troškove "održavanja" i vrši pritisak na tim da smanji planirani servis - upravo pogrešan odgovor. Povećanje aktivnosti planiranog održavanja trebalo bi odgovarati smanjenju hitnih popravaka i skrivenih troškova zastoja.
Prepoznavanje kada je matrica potrebna prerada ili zamjena
Oštrenje i izmjena komponenti podnose normalno trošenje. Ali kada ista stanica nastavi s kvarom ubrzo nakon servisiranja, ili se dimenzionalni pomak vrati unutar nekoliko tisuća pogodaka od provjerene postavke, rutinsko održavanje je doseglo svoju granicu. Ovi obrasci signaliziraju dublje probleme - akumulirane promjene zazora u cijeloj matrici, strukturni zamor cipele ili temeljni nedostatak dizajna koji se ne može popraviti nikakvom količinom brušenja.
Pripazite na ove okidače eskalacije u procesu proizvodnje metalnog žigosanja:
- Ponavljajuće brušenje ili pomak dimenzija čak i nakon provjerenog oštrenja i korekcije poravnanja.
- Lomljenje ili pucanje reznih rubova umjesto postupnog zaobljenja - ovo ukazuje na preopterećenje ili zamor materijala izvan onoga što se oštrenjem rješava.
- Zamjena vodilice ili čahure potrebna je više od dva puta godišnje na proizvodnoj matrici.
- Kumulativnim oštrenjem uklonjeno je dovoljno materijala (obično ukupno 3-5 mm) da je raspon podešavanja visine zatvaranja iscrpljen.
- Tolerancije dijelova su se pooštrile zbog inženjerskih promjena i postojeća geometrija matrice više ne može držati nove specifikacije.
Kada se ovi znakovi pojave, odluka je između popravljanja (ponovna izgradnja istrošenih dijelova i vraćanje poravnanja) i potpune zamjene. Odijela za popravak umiru tamo gdje su papuča, vodilice i cjelokupna struktura ostali zdravi, ali su radne komponente premašile svoj vijek trajanja. Zamjena je pravi poziv kada je strukturalni integritet ugrožen, kada se kumulativni troškovi prerade približavaju trošku nove-izrade ili kada obujam proizvodnje zahtijeva alate sposobne za precizno utiskivanje u -automobilskoj klasi.
Kada se udružiti s profesionalnim proizvođačem matrica
Mnoge trgovine učinkovito obavljaju oštrenje, zamjenu opruga i zamjenu osnovnih komponenti-u kući. To funkcionira za jednostavne matrice za skidanje i umjerene količine proizvodnje. Ali postoji jasna granica gdje-kućne mogućnosti ponestaju i profesionalni metalni štancari s punim inženjerskim resursima postaju bolji put.
| Scenarij | U-kućno održavanje to rješava | Potreban je profesionalni izrađivač kalupa |
|---|---|---|
| Oštrenje rubova na standardnom alatnom čeliku | Da - površinska brusilica i osnovno učvršćenje dovoljni | Nema - osim ako je geometrija složena ili je potrebno preoblikovanje žičane elektroerozije |
| Zamjena opruga i komponenti | Da - rezervni zamjenski dijelovi i standardni sklop | Nema - osim ako prilagođene komponente ne zahtijevaju re-inženjering |
| Progresivna rekonstrukcija stanice | Moguće ako trgovina ima EDM žicu i CNC brušenje | Da - kada više stanica treba redizajn ili CAE provjeru valjanosti |
| Matrice za žigosanje automobila s PPAP zahtjevima | Rijetko - dokumentacija i zahtjevi za provjeru valjanosti premašuju većinu internih trgovina | Da - potreban potpuni sustav kvalitete, simulacija i sposobnost inspekcije |
| Nova matrica za promijenjenu geometriju dijela ili veći volumen | Ne - osim ako trgovina nije alatnica s punom{1}}uslugom | Da - potrebna je analiza izvedivosti, dizajn, strojna obrada i isprobavanje |
| Analiza korijenskog-uzroka kvara koja zahtijeva CAE simulaciju | Ne - većini trgovina nedostaje FEA softver i stručnost u simulaciji | Da - simulacija identificira probleme s oblikovanjem nevidljive fizičkom pregledu |
Korisno pitanje o pregledu tvrtke za metalne matrice za štancanje koje možete postaviti bilo kojem potencijalnom partneru: pokrivaju li cijeli tijek rada od izvedivosti do validacije proizvodnje ili samo diskretne korake strojne obrade? Razlika je važna jer matrica koja opetovano kvari često treba ponovno pregledati cijeli proces - a ne samo jednu komponentu ponovno-obraditi.
Za timove koji su prerasli svoje-kućne-kapacitete izrade kalupa ili im je potreban proizvodni-alati za velike-količinske ugovore, partnerstvo s punim-pružateljem usluga eliminira troškove koordinacije upravljanja odvojenim dobavljačima za dizajn, strojnu obradu, toplinsku obradu i isprobavanje. YICHEN, na primjer, nudiRFQ-gotova prilagođena rješenja za štancanjekoji obuhvaćaju analizu izvedivosti, CAE simulaciju, preciznu strojnu obradu, probne radove i konačnu inspekciju - isti tijek rada koji je pokriven u ovom vodiču, a koji se izvodi pod jednim sustavom kvalitete. Taj je integrirani pristup posebno vrijedan za matrice za žigosanje u automobilima i druge precizne primjene gdje sljedivost i stope odobrenja prvog-prolaska izravno utječu na rokove proizvodnje.
Bez obzira na to održavate li svoju matricu za metalno utiskivanje-kući ili ste u suradnji sa stručnjakom, princip ostaje isti: održavanje čuva ulaganje koje ste napravili u svakom prethodnom koraku. Pratite brojanje pogodaka, sustavno pregledavajte, oštrite prije nego što rubovi pokažu i pošteno eskalirajte kada rutinska njega prestane funkcionirati. Kocka napravljena da preživi milijune udaraca može to učiniti samo ako je program održavanja koji stoji iza nje jednako discipliniran.
Često postavljana pitanja o izradi matrice za žigosanje
1. Koliko je vremena potrebno da se matrica za žigosanje napravi od nule?
Jednostavna-matrica za pražnjenje s jednom stanicom obično traje 4-8 tjedana od dizajna do isprobavanja, dok složena progresivna matrica može zahtijevati 12-20 tjedana ili više. Vremenski okvir ovisi o složenosti dijela, odabiru materijala, metodi strojne obrade (ručna u odnosu na CNC/žičani EDM), ciklusima toplinske obrade i broju probnih iteracija potrebnih za postizanje dosljedne kvalitete dijela. Prodavaonice s vlastitim kapacitetima za EDM i CNC mogu znatno skratiti vremenske rokove u usporedbi s onima koje korake strojne obrade povjeravaju vanjskim suradnicima.
2. Koji je najbolji alatni čelik za kalupe za štancanje?
Ne postoji najbolji alatni čelik - pravi izbor ovisi o radu i obujmu proizvodnje. D2 alatni čelik (54-61 HRC) ističe se u dugotrajnom -probijanju i bušenju zbog izuzetne otpornosti na trošenje. A2 nudi uravnoteženu kombinaciju tvrdoće i žilavosti za matrice srednjeg{11}}volumena i duža probijanja. S7 pruža vrhunsku otpornost na udarce za teške operacije prerezivanja i savijanja. Za iznimno velike{12}}volumenske primjene ili primjene abrazivnog materijala, karbidni umetci mogu produžiti životni vijek matrice za 500-1000% u odnosu na čvrsti alatni čelik u određenim stanicama.
3. Kako se izračunava razmak proboja i matrice za utiskivanje lima?
Zazor matrice po strani jednak je debljini materijala pomnoženoj s postotkom zazora. Za meki čelik, koristite 5-10% po strani; mekši materijali poput aluminija zahtijevaju 5-7%, dok tvrđi materijali poput nehrđajućeg čelika trebaju 10-12% ili više. Na primjer, brušenje mekog čelika debljine 1,5 mm s 8% po strani daje 0,12 mm razmaka sa svake strane, čineći otvor matrice 0,24 mm većim od ukupnog probojca. Odgovarajući zazor osigurava čisto poravnanje loma, minimalno brušenje i produženi vijek trajanja alata.
4. Što uzrokuje prekomjerne neravnine na utisnutim dijelovima i kako to popraviti?
Prekomjerne neravnine - uzdignuti oštri rubovi koji prelaze 10% debljine materijala - rezultat su nedovoljnog razmaka od-do-matrice, tupih ili istrošenih reznih rubova ili neusklađenosti između bušilice i matrice. Popravak uključuje ponovno -brušenje reznih rubova kako bi se vratila oštrina, provjeru i podešavanje zazora po stranama kako bi odgovarao specifikacijama materijala i provjeru poravnanja vodeće igle i paralelnosti površine matrice. Praćenje visine srha tijekom proizvodnje služi kao sustav ranog upozorenja koji pokreće održavanje prije nego dijelovi odstupe od specifikacija.
5. Kada biste trebali eksternalizirati izradu kalupa za žigosanje umjesto gradnje u-kući?
Outsourcajte kada vaš-projekt premašuje mogućnosti unutarnje opreme -, osobito kada vam nedostaje žičano EDM za složene profile, potrebna je CAE simulacija za provjeru valjanosti dizajna, potrebna je PPAP dokumentacija-za automobile ili kada je potrebno redizajnirati progresivne matrice. Proizvođači matrica s punom-uslugom kao što je YICHEN bave se analizom izvedivosti, simulacijom, preciznom strojnom obradom, probnim radnjama i inspekcijom pod jednim sustavom kvalitete, eliminirajući koordinaciju više-dobavljača. Ovaj integrirani pristup posebno je vrijedan za velike-ugovore gdje-stope odobrenja prvog prolaza izravno utječu na rokove proizvodnje.


