


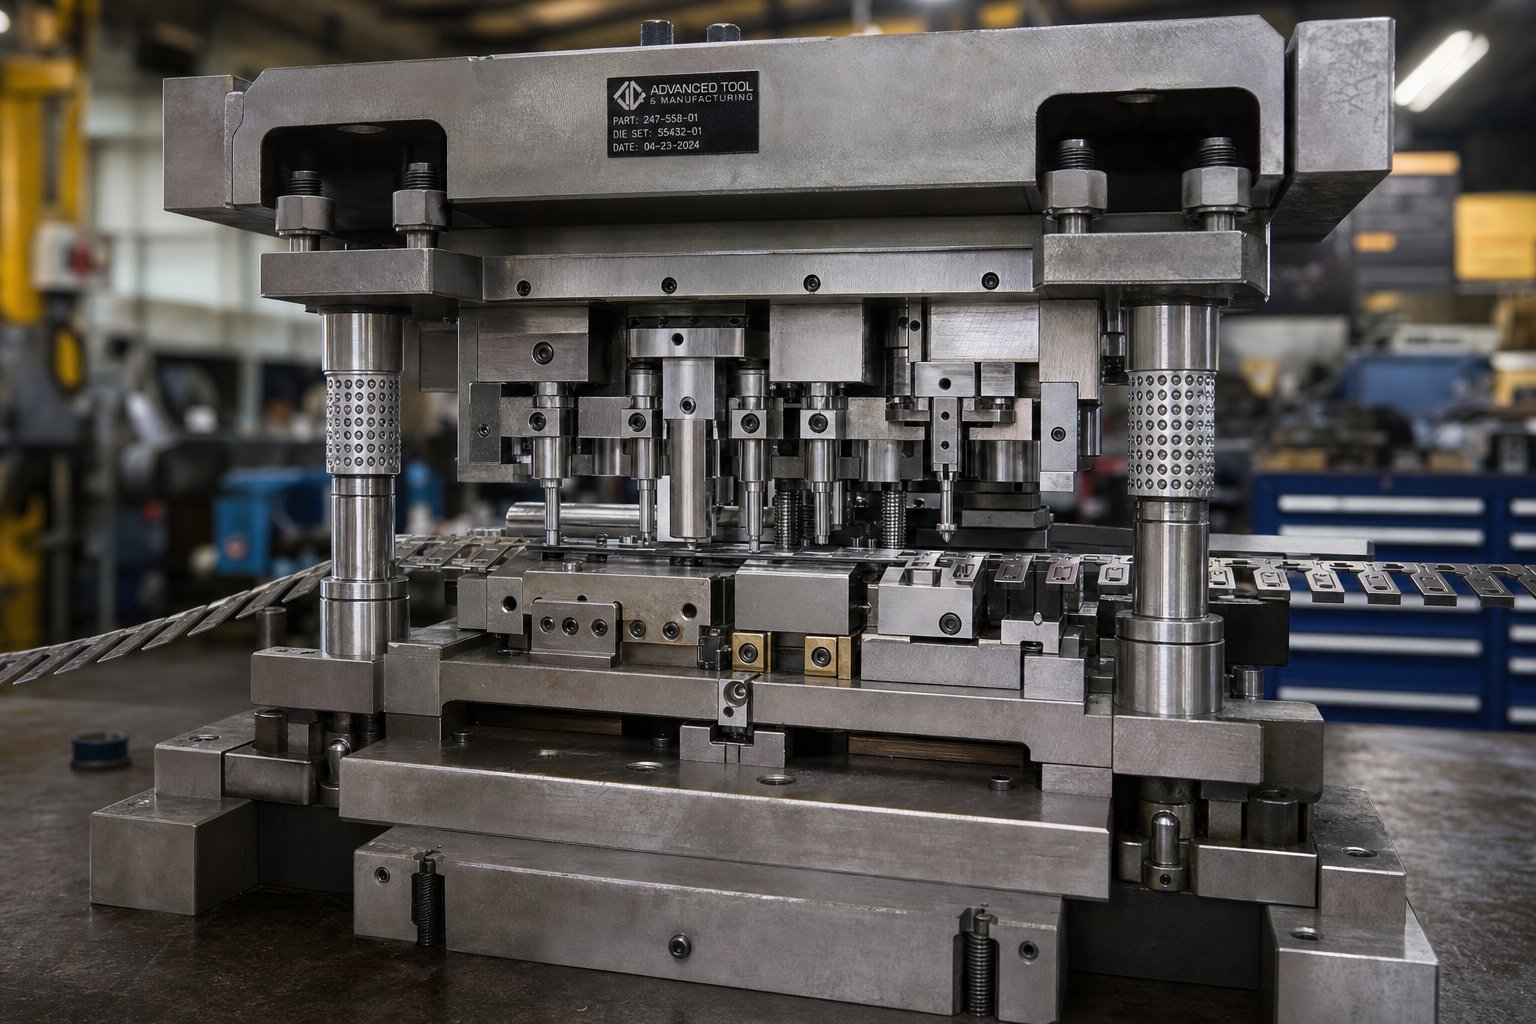
Što je Die Stamping Design i zašto je važan
Dizajn štancanjaje inženjerska disciplina stvaranja preciznih setova alata koji oblikuju lim u gotove dijelove pomoću kontrolirane sile i protoka materijala. Nalazi se uzvodno od svega što se događa na press parketu. Dok se utiskivanje metala odnosi na samu proizvodnu operaciju, dizajn utiskivanja usredotočuje se na odluke, izračune i geometrijske definicije koje tu operaciju uopće čine mogućom.
Ako ste ikada pitali što je žigosanje u proizvodnji, kratki odgovor je: primjena sile na metalni lim pomoću odgovarajućeg alata za rezanje, savijanje ili oblikovanje dijela. Dulji odgovor uključuje stotine inženjerskih varijabli koje određuju hoće li taj proces teći glatko ili se raspada nakon prvih tisuću pogodaka.
Što dizajn štancanja zapravo uključuje
Zamislite to kao most između koncepta dijela i alata-spremnog za proizvodnju. Unosi su jednostavni: geometrija dijela iz 3D modela, specifikacije materijala (legura, debljina, stanje) i zahtjevi za volumenom koji određuju koliko robustan alat treba biti. Rezultati su potpuni nacrti sklopa kalupa, detaljne specifikacije za svaku komponentu i raspored trake koji definira kako sirova zavojnica postaje gotovi dijelovi stanicu po stanicu.
Paket dizajna za utiskivanje lima obično uključuje dimenzije blokova proboja i matrice, vrijednosti zazora po vrsti materijala, izbore opruga, konfiguracije sustava vođenja i izračune tonaže. Svaka dimenzija u tom paketu ili omogućuje dosljednu proizvodnju ili uvodi način kvara koji čeka da ispliva na površinu.
Zašto dizajnerske odluke pokreću rezultate proizvodnje
Evo neugodne istine koju većina operacija žigosanja uči na teži način: problemi koji se pojave tijekom proizvodnje gotovo uvijek potječu iz faze dizajna. Nepravilni razmaci uzrokuju neravnine. Loš raspored trake otpadni materijal. Premale komponente se prerano troše. Svako od ovih pitanja potječe iz odluke koja je donesena mjesecima prije nego što je matrica ikada ugledala tisak.
Iskustvo u industriji dosljedno pokazuje da otprilike 80% nedostataka utiskivanja dolazi do-odluka u fazi dizajna, a ne do-pogreški u izvedbi poda.
To čini dizajn žigosanja najvišom-točkom utjecaja u životnom ciklusu bilo kojeg programa. Robustan dizajn matrice osigurava kvalitetu dijelova, smanjuje stope otpada, produljuje život matrice i održava troškove po-dijelu predvidljivim kroz milijune ciklusa. Nedostatak dizajna, s druge strane, stvara niz nizvodnih problema koje nikakva količina podmetanja ili podešavanja tiska ne može u potpunosti riješiti.
Prava cijena lošeg dizajna nije samo prerada samog alata. To je izgubljeno vrijeme proizvodnje, otpadni materijal i odgođena lansiranja koji se kombiniraju s cijelim proračunom programa. Dobivanje inženjeringa na izvoru je najučinkovitije ulaganje koje operacija žigosanja može napraviti.
Vrste matrica za utiskivanje i kako ih odabrati
Odabir pogrešne arhitekture matrice jedna je od najskupljih pogrešaka u dizajnu matrice za štancanje. Zaključava vas u pristup alatima koji nedovoljno-isporučuje mogućnosti ili previše-troši na složenost koja vašem dijelu nije potrebna. Odluka se ne odnosi samo na to što je tehnički moguće. Radi se o usklađivanju tipa matrice s geometrijom dijela, obujmom proizvodnje i realnim proračunom prije nego što se čeliku posveti šest znamenki.
Četiri primarne arhitekture pokrivaju veliku većinuaplikacije dizajna kalupa za metalno utiskivanje: progresivni, prijenosni, složeni i kombinirani matrice. Svaki nosi različite ustupke-koje inženjeri moraju procijeniti u odnosu na svoje specifične zahtjeve programa.
Razmatranja progresivnog dizajna matrice
Progresivni matrice su radni konj-velikog volumena štancanja. Metalna traka prolazi kroz uzastopne stanice, od kojih svaka izvodi određenu operaciju, rezanje, savijanje, oblikovanje, sve dok se gotovi dio ne odvoji na konačnoj stanici. Radni komad ostaje pričvršćen za noseću traku tijekom cijelog procesa, što održava poravnanje i eliminira rukovanje dijelom između operacija.
Sa stajališta dizajna, progresivni matrice zahtijevaju posebnu pozornost na projektiranje nosača trake, postavljanje pilot rupa za točnost dodavanja i slijed stanica koji uravnotežuje sile preko hoda preše. Oni su izvrsni kada su vam potrebne niske tolerancije na manjim dijelovima u količinama većim od 50 000 jedinica. Kompromis-? Veći početni trošak alata i ograničena fleksibilnost za promjene dizajna nakon što je alat izgrađen.
Ključne prednosti dizajna uključuju minimalan gubitak materijala, visoku sposobnost-po-minuti i mogućnost proizvodnje složenih geometrija u jednoj preši uz smanjen rad.
Transfer i Compound Die Trade-Offs
Prijenosne matrice rano u procesu odvajaju radni komad od trake, a zatim koriste mehaničke hvataljke za pomicanje pojedinačnih sirovina između neovisnih stanica. Ova je arhitektura idealna za velike dijelove ili duboko-izvučene komponente koje ne mogu ostati povezane s nosećom trakom. Nezavisne stanice također omogućuju zamršenije sekvence oblikovanja, uključujući narezivanje navoja, rebra i narezivanje. Budući da nema povezivanja između dijelova, matrice za prijenos zapravo mogu smanjiti potrošnju materijala u usporedbi s progresivnim alatima na određenim geometrijama.
Složene matrice imaju suprotan pristup: izvode više operacija rezanja istovremeno u jednom potezu pritiska. Zamislite da se blanking i piercing događaju u istom trenutku. Ovo proizvodi iznimno ravne dijelove jer su sile uravnotežene preko obratka. Složene matrice su-najbolji izbor za-kritične primjene za ravnost kao što su podloške, podloške i električne laminacije. Trošak alata je ispod progresivnih matrica, ali proces je ograničen na relativno jednostavne, planarne geometrije.
Odabir prave arhitekture matrice
Odabir između ovih vrsta matrica za utiskivanje svodi se na četiri varijable: veličinu dijela, godišnji volumen, zahtjeve tolerancije i proračunska ograničenja. Mali konektorski terminal s dva milijuna jedinica godišnje jasan je progresivni kandidat. Veliki strukturni okvir od 10 000 jedinica godišnje može opravdati postavku prijenosa. Jednostavna ravna podloška pri srednjim volumenima usmjerena je prema složenom alatu.
Okvir za odlučivanje u nastavku mapira svaki alat i arhitekturu štancanja u odnosu na njegov optimalni prostor primjene:
| Vrsta matrice | Najbolja aplikacija | Raspon glasnoće | Relativni trošak alata | Tipično vrijeme isporuke | Složenost dizajna |
|---|---|---|---|---|---|
| Progresivno | Dijelovi male do srednje-veličine s više značajki | 50K+ jedinica godišnje | visoko | 12-20 tjedana | visoko |
| Prijenos | Veliki dijelovi, duboko izvlačenje, složeni 3D oblici | 10K-500K jedinica godišnje | visoko | 14-24 tjedna | visoko |
| Spoj | Ravni dijelovi koji zahtijevaju bušenje i bušenje | 5K-500K jedinica godišnje | srednje | 8-14 tjedana | Niska do srednja |
| Kombinacija | Dijelovi koji trebaju i rezanje i oblikovanje u jednom potezu | 10K-200K jedinica godišnje | Srednje-Visoko | 10-18 tjedana | srednje |
Kombinirani matrice, koje vrijedi posebno spomenuti, spajaju operacije rezanja i oblikovanja u jedan potez. Zauzimaju sredinu između složenog i progresivnog pristupa, korisni kada dio treba i rezanje i savijanje, ali ne opravdavaju složenost potpuno progresivnog alata.
Ključni zaključak za inženjere: odabir arhitekture matrice nije preferencija. To je inženjerska odluka vođena zahtjevima dijelova. Učiniti ovo pogrešno znači ili platiti za složenost koja vam nije potrebna ili se boriti protiv ograničenja koja su se mogla izbjeći drugačijim pristupom alatima od samog početka.
Naravno, odabir prave arhitekture samo je prvi korak. Svaki od ovih tipova matrica oslanja se na iste temeljne komponente, izbijače, blokove matrica, skidače i sustave za poravnanje, čija individualna kvaliteta dizajna određuje hoće li alat stvarno isporučiti predviđenu izvedbu.
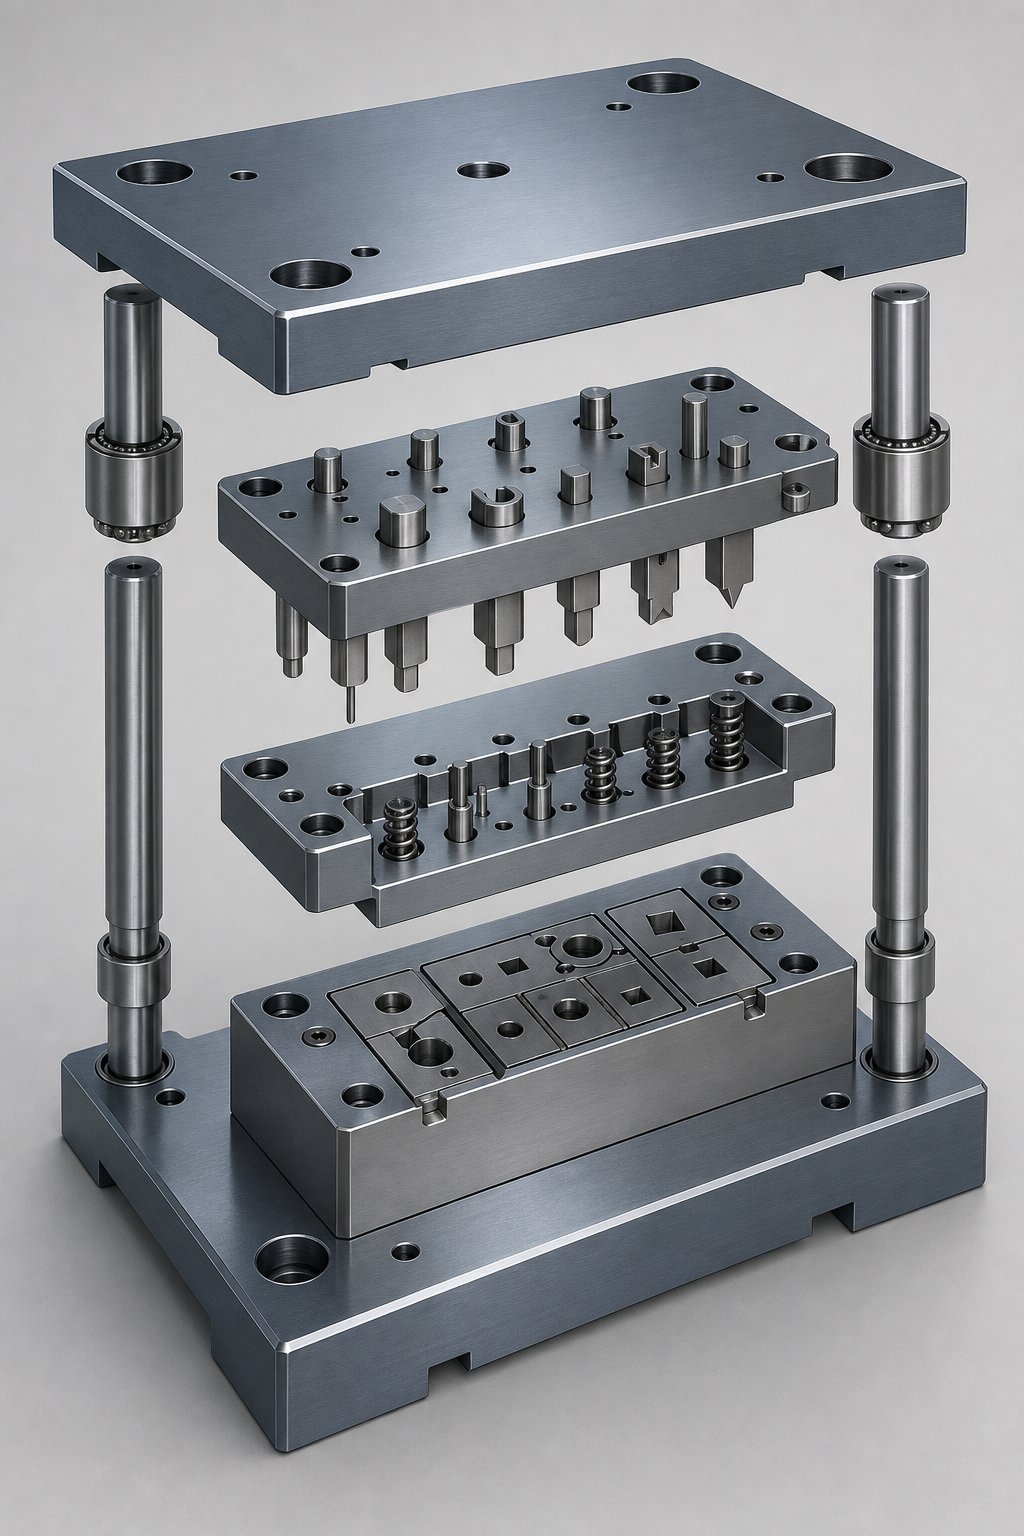
Bitne komponente matrice i njihove funkcije dizajna
Svaki kalup za štancanje, bez obzira na arhitekturu, izgrađen je od iste osnovne obitelji komponenti. Udarci režu i oblikuju. Blokovi matrice primaju te udarce s preciznim razmakom. Skidači upravljaju ponašanjem materijala tijekom i nakon svakog udarca. Sustavi za vođenje drže sve poravnato pod silom od tisuća funti. Zvuči jednostavno, ali inženjersko obrazloženje iza toga kako je svaki element dimenzioniran i koji se materijal alata za utiskivanje odabire je mjesto u kojem dizajn alata za utiskivanje odvaja pouzdane proizvodne alate od kroničnih glavobolja održavanja.
Primijetit ćete da mnogi neuspjesi u žigosanju nisu uzrokovani jednom jedinom katastrofalnom greškom. Oni su rezultat marginalnih odluka koje se slažu u više komponenti. Udarac koji je malo predugačak, skidač s neadekvatnom snagom opruge, cipela matrice koja se skreće tek toliko da pomakne zazore. Razumijevanje "zašto" iza specifikacija svake komponente sprječava da ove kumulativne pogreške dođu do novinarske pozornice.
Načela dizajna blokova bušilice i kalupa
Probijač je aktivni element za rezanje ili oblikovanje, a njegova geometrija izravno kontrolira kvalitetu rubova, stvaranje srha i zahtjeve za silom rezanja. Dobro-dizajniran probijač ima tri različite zone: oštricu (gdje dolazi u kontakt s izratkom), dršku (gdje se zadržava u ploči izbijača) i prijelaz između njih. Svaka zona ima svoje zahtjeve u pogledu dimenzija i površine.
Vrhunski profil važniji je nego što većina inženjera shvaća. Probijač s ravnim -čelom reže čisto, ali zahtijeva maksimalnu tonažu jer cijeli perimetar rezanja zahvata materijal istovremeno. Dodavanje kuta smicanja prednjoj strani izbijača, obično 1 do 1,5 puta debljine materijala, raspoređuje radnju rezanja po cijelom potezu. Ovo može smanjiti vršnu silu rezanja za 30-50%, što produljuje vijek trajanja bušilice i smanjuje udarno opterećenje preše. Kompromis-je u tome što kutovi smicanja uvode bočne sile koje mogu odbiti tanke udarce, pa ih je najbolje primijeniti na veće poprečne presjeke.
Za blok kalupa, inženjeri se suočavaju s temeljnim izborom konstrukcije: čvrsti ili umetnuti stil. Čvrsti blokovi kalupa izrađeni su od jednog komada alatnog čelika, nudeći maksimalnu krutost i jednostavnost. Insert-style blokovi za matrice koriste otvrdnute umetke utisnute ili pričvršćene vijcima u mekšu ploču držača. Pločice je lakše zamijeniti kada se oštrice pohabaju, što značajno smanjuje vrijeme zastoja u održavanju. Za-alate za štancanje velikog volumena metala, konstrukcija umetka standardni je pristup jer omogućuje lokaliziranu zamjenu bez ponovne izrade cijelog dijela matrice.
Kontrola srha izravno se vraća na odnos između geometrije bušilice i zazora bloka matrice. Kada je zazor ispravan i oštri rubovi oštri, linije loma sa strane proboja i strane matrice se čisto susreću. Preveliki razmak uzrokuje prevrtanje i stvaranje neravnina na strani matrice. Nedovoljan razmak stvara uvjete sekundarnog smicanja i grubih rubova. Tvrdoća rezne oštrice probijača, obično 58-62 HRC za alatne čelike poput D2 ili M2, određuje koliko dugo će taj čisti odnos loma trajati prije nego što je potrebno ponovno oštrenje.
- Duljina oštrice treba biti projektirana tako da spriječi bočno savijanje tijekom obrade
- Odabir kuta smicanja mora uravnotežiti smanjenje tonaže i stvaranje bočne sile
- Pristajanje -za-držača (obično H7/h6) mora spriječiti rotaciju i aksijalno pomicanje
- Kut izlaska bloka matrice ispod površine rezanja omogućuje uklanjanje puževa bez zapinjanja
- Metoda zadržavanja umetka (-pritezanje, rame ili vijak) mora se oduprijeti silama izbacivanja
- Površinska obrada reznih rubova trebala bi doseći Ra 0,4 um ili bolje kako bi se smanjilo trenje
Skidači, podizači i sustavi za vođenje materijala
Zamislite udarac šakom koji probija lim. Dok se povlači, materijal se prirodno skuplja oko tijela udarca i pokušava ga pratiti prema gore. Bez mehanizma za skidanje, taj se materijal veže za probijač, uzrokuje zaglavljivanje sljedećeg materijala ili oštećuje susjedne stanice. Skidači rješavaju ovaj problem, ali vrsta koju odaberete ima ozbiljne implikacije na performanse matrice.
Skidači opruga(također zvani tlačni jastučići) su opružne-ploče montirane na gornju papučicu matrice koje okružuju rezne bušilice. Oni dolaze u kontakt s trakastim materijalom prije probijanja, izravnavajući bilo kakvu zakrivljenost uzrokovanu namotajem namotaja i držeći obradak čvrsto uz blok matrice tijekom rezanja i izvlačenja. To sprječava vezivanje materijala između probijanja, eliminira učinak udaranja tijekom skidanja i sprječava bočno pomicanje trake tijekom rezanja.
Čvrsti skidači (skidači mostova ili skidači ploča) su fiksne ploče pričvršćene vijcima za donji kalup. Jednostavniji su i jeftiniji za proizvodnju, ne zahtijevaju opruge ili vođene kaleme. Međutim, oni ne drže materijal ravnim tijekom rezanja, što znači da probojci moraju sami gurnuti materijal prema dolje prema bloku matrice. Ako traka ima bilo kakvu zakrivljenost, materijal se može zalijepiti između proboja na različitim visinama, uzrokujući otklon, lomljenje ili izravno lomljenje proboja. Za precizne progresivne matrice, skidači s oprugom su jasan izbor usprkos višoj cijeni.
Tračnice podizača služe drugačijoj, ali jednako kritičnoj funkciji. Kod progresivnih matrica, traka mora biti podignuta iznad površine matrice između poteza kako bi se mogla slobodno pomicati naprijed bez povlačenja preko stanica za oblikovanje ili umetaka matrice. Klinovi za podizanje, obično oprugom-napunjeni odozdo, podižu traku na stalnu visinu uvlačenja. Parametar dizajna koji je ovdje najvažniji je visina dizanja: premala i traka zahvaća oblikovane elemente; previše i to unosi nestabilnost tijekom hranjenja.
- Sila skidača opruge mora premašiti silu skidanja (obično 5-10% sile rezanja) plus sve zahtjeve za držanje slijepe ploče
- Razmak-od-probijača trebao bi biti manji od polovice razmaka matrice kako bi se održalo vođenje
- Visina klina za podizanje mora prelaziti najviši oblikovani element plus sigurnosnu granicu za lepršanje trake
- Tolerancija širine vodilice kontrolira bočni položaj trake i utječe na točnost uključivanja pilota
- Duljina tunela za vođenje materijala trebala bi osigurati dovoljno zahvata da spriječi rotaciju trake tijekom dodavanja
Sustavi matrice i poravnanja
Matrica je strukturna okosnica cijelog sklopa. Gornje i donje papuče nose sve komponente matrice za utiskivanje, apsorbiraju reakcijske sile iz svake operacije rezanja i oblikovanja i održavaju prostorni odnos između dijelova izbijača i matrice tijekom milijuna ciklusa. Ako se cipele savijaju, svaki zazor u alatu se pomiče i gubi se preciznost koju ste projektirali u pojedinačne komponente.
Ljestvica zahtjeva za krutost s veličinom matrice i ukupnom silom rezanja. Cipele su obično izrađene od lijevanog željeza ili čelične ploče, a debljina je određena rasponom između točaka oslonca na potpornom podupiraču. Opća smjernica: debljina papuče trebala bi spriječiti više od 0,001 inča otklona po stopi nepodržanog raspona pod punim opterećenjem. Premale cipele stvaraju nejednake zazore na rubovima površine matrice, što se vidi kao neravnine na jednoj strani dijela i čisto smicanje na drugoj strani.
Vodilice povezuju gornje i donje cipele i održavaju njihovu poravnatost tijekom cijelog hoda tiska. Postoje dva osnovna stila:tarne (klizne) klinove i klinove kugličnih ležajeva. Frikcijske igle prolaze izravno unutar otvrdnutih čahura s približno 0,0005 inča zazora. Dobro podnose velika bočna potisna opterećenja i koštaju manje, ali stvaraju trenje koje ograničava rad velikom-brzinom. Čahure su često obložene čepovima od aluminijske bronce koji sadrže grafit kako bi se smanjilo trošenje.
Klinovi za vođenje kugličnih ležajeva kreću se na preciznim kugličnim ležajevima unutar kaveza, postižući negativan-nagib gdje je klin-plus-promjer ležaja zapravo 0,0002 inča veći od provrta čahure. Ovo proizvodi ultra-precizno poravnanje uz minimalno trenje, što ih čini standardom za-progresivne matrice velike brzine. Kompromis-: klinovi s kugličnim ležajevima podnose manji bočni potisak od tarnih klinova, tako da će matrice sa značajnim neuravnoteženim bočnim silama možda trebati dodatne petne blokove.
Preciznost poravnanja izravno utječe na dosljednost zazora preko površine matrice. Čak i pomak od 0,001 inča između gornjih i donjih cipela znači da se razmak na jednoj strani reza povećava dok se na suprotnoj strani smanjuje za isti iznos. Na alatu dizajniranom s razmakom od 0,004 inča po strani, to je varijacija od 25%, dovoljno da proizvede vidljive razlike u neravninama od jednog do drugog ruba dijela.
- Materijal stopice mora odgovarati granicama otklona: lijevano željezo za opću upotrebu, čelična ploča za visoko-precizne ili-teške primjene
- Promjer klina vodilice trebao bi biti dimenzioniran za očekivani bočni potisak, a ne samo težinu matrice
- Klinovi kugličnih ležajeva zahtijevaju opružno opterećenje na donje-postavljene stupove kako bi se osiguralo da kavez uđe u čahuru prije klina
- Minimalno dva stupa za vođenje po kalupu; četiri stupa za duge progresivne matrice za sprječavanje prevrtanja papuče
- Petni blokovi s različitim habajućim pločama (čelik naspram aluminijske bronce) trebali bi nadopuniti zatik za vođenje kada bočne sile premaše kapacitet zatika
- Duljina zahvaćanja klina vodilice mora osigurati da su klinovi potpuno namješteni prije nego što bilo koji proboj dođe u kontakt s izratkom
Ove komponente matrice za utiskivanje ne rade zasebno. Savršeno dizajnirani probijač u kombinaciji s neadekvatno vođenom papučicom proizvest će iste nedostatke kao i istrošeni alat. Međudjelovanje između preciznosti komponenti i strukturne krutosti je ono što odvaja matricu koja radi dosljedno od one koja zahtijeva stalnu prilagodbu. A to međudjelovanje postaje još složenije kada u obzir uzmete-specifična ponašanja materijala, gdje iste dimenzije komponenti koje odgovaraju mekom čeliku mogu uzrokovati trenutne probleme s nehrđajućim čelikom ili aluminijem.
Odabir materijala i inženjering čišćenja
Matrica dizajnirana sa savršenom geometrijom komponenti još uvijek ne radi ako zazori ne odgovaraju materijalu koji prolazi kroz nju. Isti odnos -na-matricu koji proizvodi čiste rubove u mekom čeliku može stvoriti prekomjerne oštrice kod nehrđajućeg čelika ili uzrokovati prerano pucanje rubova u aluminiju. Metalni materijali za utiskivanje drugačije se ponašaju pod smicanjem, različito se savijaju tijekom oblikovanja i drugačije se oporavljaju nakon prešanja. Svako od tih ponašanja zahtijeva odgovor dizajna.
Ovdje su se mnogi inženjeri opekli. Oni primjenjuju jedinstveno pravilo zazora na sve materijale, kopiraju-povratne pretpostavke s jedne legure na drugu ili tretiraju značajke kontrole trake kao naknadnu misao. Rezultat je alat koji radi na jednom materijalu, ali stvara nedostatke u trenutku promjene specifikacije.
Vrijednosti zazora prema vrsti materijala i debljini
Zazor matrice izražava se kao postotak debljine materijala po strani. Definira razmak između reznog ruba proboja i otvora matrice i kontrolira kako se materijal lomi tijekom rezanja ili probijanja. Učinite to kako treba i linije loma sa strane proboja i strane matrice čisto se susreću s minimalnim oštricama. Pogriješite i težit ćete problemima s kvalitetom rubova tijekom cijelog vijeka trajanja alata.
Općenito je načelo jednostavno: tvrđi materijali s nižim omjerom istezanja-i-zatezanjem zahtijevaju veće zazore kako bi osigurali mehaničku polugu potrebnu za čist prekid. No, specifičnosti se znatno razlikuju među materijalnim obiteljima. Za utiskivanje čeličnog lima,istraživanja pokazujuda dok je 10% po strani standard za meki čelik, taj isti zazor proizvodi najgoru moguću visinu srha na nehrđajućem čeliku. Napredni čelici visoke-čvrstoće mogu trebati zazore visoke do 21% po strani za optimalnu sposobnost istezanja rubova-.
| Materijalna obitelj | Tipičan raspon debljine | Preporučeni razmak (% po strani) | Bilješke o ponašanju Burra |
|---|---|---|---|
| Meki čelik (CRS/HRS) | 0.5 - 3.0 mm | 8 - 12% | Čisto smicanje s umjerenim prevrtanjem; srh se postupno povećava s razmakom iznad optimalnog |
| Nehrđajući čelik (austenit 304/316) | 0.3 - 2.5 mm | 12 - 16% | Visoko o-otvrdnjavanje uzrokuje brzi rast srha pri malim razmacima; izbjegavajte 10% po strani |
| Nehrđajući čelik (feritni 430) | 0.3 - 2.0 mm | 10 - 14% | Manje osjetljivi od austenitnih razreda; umjereno brušenje na standardnim razmacima |
| Aluminij (serija 5000/6000) | 0.5 - 3.0 mm | 6 - 10% | Meki materijal se radije kida nego lomi pri prevelikom razmaku; uski razmak smanjuje prevrtanje |
| Napredni čelik visoke{0}}čvrstoće (AHSS) | 0.8 - 3.0 mm | 14 - 21% | Nizak omjer-i-tezanja zahtijeva veliki razmak za izvedbu istezanja rubova |
Za utiskivanje metala od nehrđajućeg čelika, ponašanje-otvrdnjavanja značajno mijenja mehaniku loma. Austenitni stupnjevi zahtijevaju otprilike dvostruko veću snagu prešanja od mekog čelika i stvaraju znatno više topline uslijed trenja. Ove sile ubrzavaju trošenje proboja, što znači da degradacija rubova povećava problem zazora tijekom vremena. Određivanjem ispravnog početnog zazora kupuje se više ciklusa prije nego ponovno oštrenje postane potrebno.
Utiskivanje aluminija predstavlja drugačiji izazov. Aluminijska niža smična čvrstoća znači da su sile rezanja manje, ali njegova sklonost nagrizanju površina alata stvara adhezivno trošenje na bokovima izbojnika. Mnogi inženjeri prema zadanim postavkama postavljaju vrijednosti zazora od mekog čelika za aluminij i pitaju se zašto dobivaju pretjerano prevrtanje i žilavo brušenje. Manji zazori, u kombinaciji s poliranim površinama bušilica i odgovarajućim premazima, daju značajno bolju kvalitetu rubova na aluminijskim legurama.
Opružna-kompenzacija leđa u dizajnu kalupa
Svako savijanje lima uključuje i elastičnu i plastičnu deformaciju. Kada sila oblikovanja popusti, elastični dio se oporavi, a dio se otvori oprugom. Količina povrata ovisi o granici tečenja materijala, radijusu savijanja u odnosu na debljinu i smjeru zrna. Materijali-jače čvrstoće više se vraćaju. Veći radijusi savijanja više se vraćaju. A ako vaša kockica to ne računa, vaši dijelovi nisu u skladu sa specifikacijama.
Dizajneri matrice koriste nekoliko kompenzacijskih strategija.Pretjerano savijanjeje najčešći: matrica savija materijal iznad ciljnog kuta za izračunati iznos tako da ga opruga-vrati u željenu geometriju. Na primjer, ako trebate 90 stupnjeva, a materijal se vraća za 3 stupnja, matrica je dizajnirana da se formira pri 87 stupnjeva. CNC preše to automatiziraju s bazama podataka o materijalima, ali matrice za utiskivanje zahtijevaju da se kompenzacija trajno ugradi u geometriju alata.
Bottoming, ili coin, ima drugačiji pristup. Umjesto savijanja pored cilja, matrica primjenjuje koncentrirani pritisak na vrhu savijanja, tjerajući dodatnu plastičnu deformaciju koja smanjuje pohranjenu elastičnu energiju. Ova metoda nudi vrhunsku kutnu kontrolu s manjom osjetljivošću na varijacije debljine materijala. Kompromis-su veći zahtjevi za tonažom i moguće površinske oznake na unutrašnjosti obratka.
Za složene utiske s višestrukim zavojima, opružni-povratni spojevi preko značajki. Dio s tri uzastopna zavoja, od kojih se svaki neovisno vraća unazad, može znatno odlutati izvan tolerancije ako se svaki zavoj pojedinačno ne kompenzira. Dizajneri matrica često koriste predviđanje-temeljeno na simulaciji za mapiranje distribucije-povratka po cijelom dijelu, a zatim strojno kompenziraju geometriju u svakoj stanici za oblikovanje umjesto da se oslanjaju na jedan faktor korekcije.
Dizajn premosnog ureza za kontrolu trake
U rasporedu progresivne trake kalupa, oblikovane značajke i geometrija nosača moraju koegzistirati dok traka napreduje od stanice do stanice. Zaobilaznice su male reljefne značajke izrezane u traku koje sprječavaju interferenciju između oblikovanih područja, komponenti alata i susjednih stanica. Zvuče neznatno, ali loše postavljeni zarezi mogu oslabiti nosač, uzrokovati izobličenje trake ili stvoriti nestabilnost dodavanja pri brzinama proizvodnje.
Razumijevanje negativnih i pozitivnih premosnih zareza u kalupima za utiskivanje lima počinje s njihovom funkcionalnom svrhom. Pozitivni zarez za premosnicu zadržava ili vodi materijal oko značajke dok održava dovoljnu potporu nosača za stabilno uvlačenje. Negativni zaobilazni zarez uklanja materijal kako bi se stvorio prostor oko alata, oblikovane geometrije ili putanja otpada. Oba služe istom temeljnom cilju: dopustiti da traka sigurno prođe kroz sve stanice bez sudara ili deformacija.
Pravila projektiranja za geometriju obilaznog ureza izravno su povezana s debljinom materijala i širinom nosača. Urez mora ukloniti dovoljno materijala da se očiste formirane značajke plus sigurnosna margina za lepršanje trake i varijaciju položaja, ali ne toliko da preostali poprečni-presjek nosača postane preslab za prijenos sila pomicanja bez savijanja ili uvijanja. Oštri unutarnji kutovi na zarezima stvaraju koncentraciju naprezanja koja može izazvati kidanje, posebno u tvrđim materijalima. Zaobljeni prijelazi najmanje jedne debljine materijala pomažu u raspodjeli naprezanja i sprječavaju prijevremeni kvar nosača.
Kritična lekcija: problemi s zarezom premosnice obično se pojavljuju tijekom isprobavanja matrice, ali njihov glavni uzrok nalazi se u fazi postavljanja trake. Ako raspored trake ne uzima u obzir način na koji oblikovane značajke, pilot rupe i otpadna područja djeluju u interakciji s čvrstoćom nosača, nikakva prilagodba probe ne popravlja temeljni sukob geometrije.
Parametri-specifični za materijal ne postoje zasebno. Vrijednosti zazora, kompenzacija opruge-nazad i značajke upravljanja trakom međusobno djeluju unutar istog alata i sve sežu do rasporeda trake, jedinstvenog dizajnerskog artefakta koji orkestrira protok materijala kroz svaku stanicu.
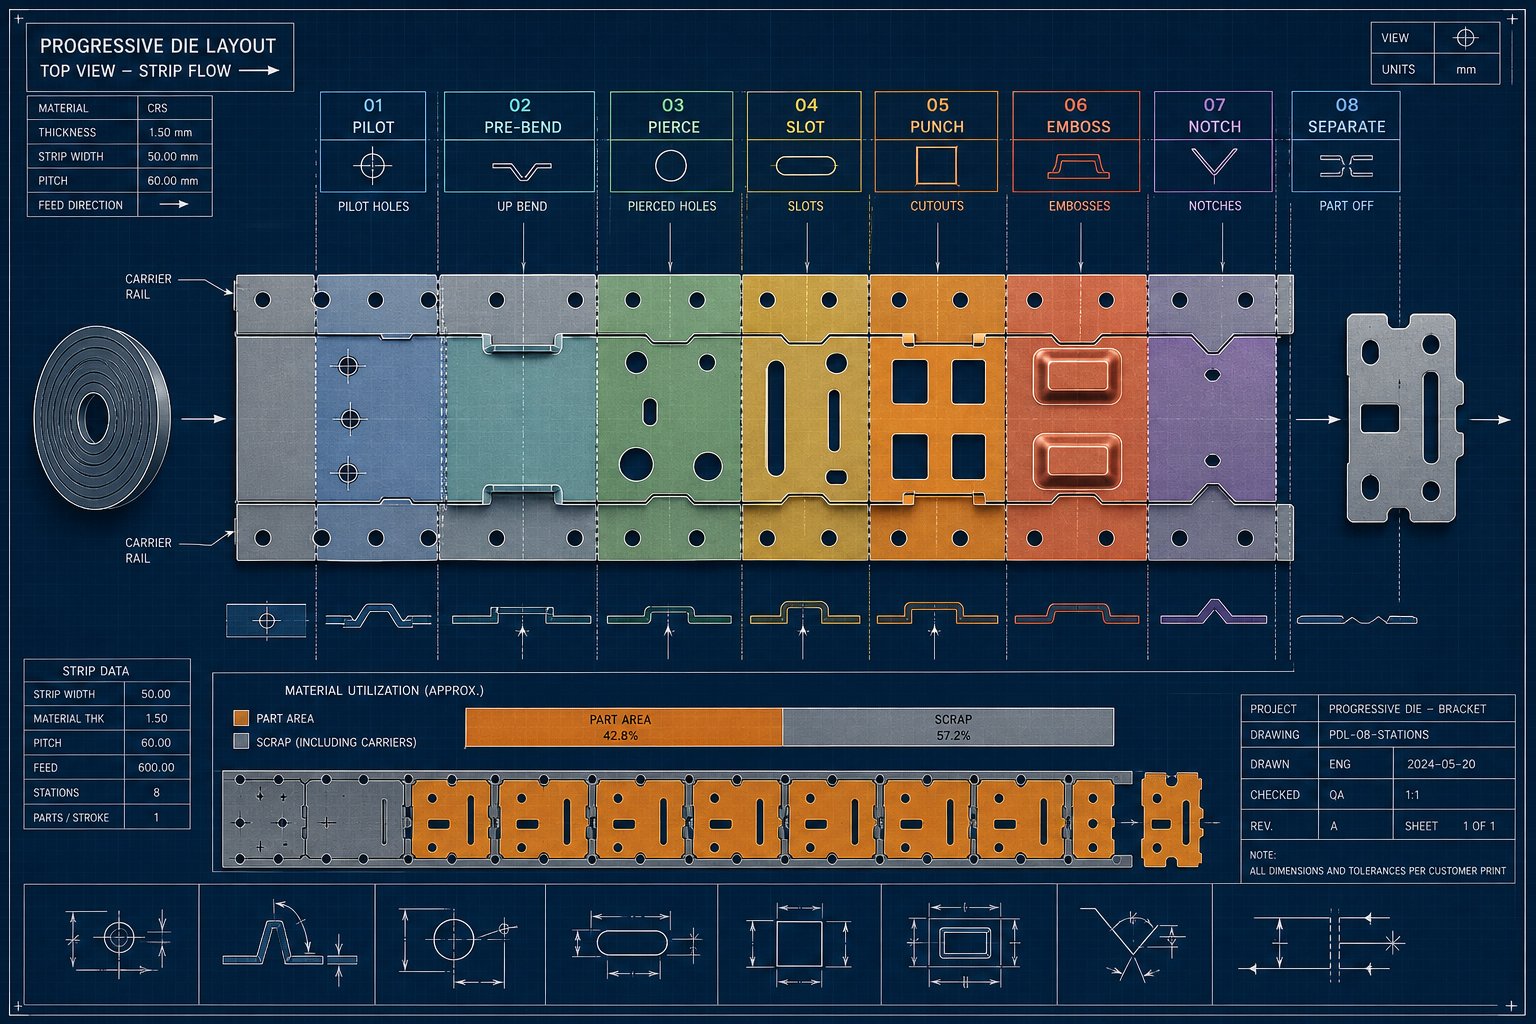
Optimizacija izgleda trake za progresivne matrice
Raspored trake jedini je artefakt dizajna koji određuje koliko će vaše kupljene zavojnice postati dijelovi za utiskivanje, a koliko će završiti u kanti za otpad. Definira orijentaciju dijela, korak posmaka, geometriju nosača, redoslijed stanica i uzorak otpada s kojim matrica mora živjeti cijeli svoj radni vijek. Nekoliko milimetara potrošene širine mosta ili neučinkoviti kut ugniježđenja mogu koštati tisuće dolara po proizvodnom ciklusu kada se pomnože s milijunima poteza.
Za progresivne matrice koje proizvode dijelove od utisnutog lima, raspored nije samo vježba crtanja. To je ekonomska odluka koja zaključava prinos materijala prije nego što jedan udarac dotakne čelik.
Osnove rasporeda trake i korištenje materijala
Tri varijable pokreću prinos materijala u bilo kojem rasporedu trake: širina trake, korak dodavanja i orijentacija dijela na traci. Širina trake jednaka je maksimalnoj dimenziji dijela okomito na smjer dodavanja plus mostovi s obje strane plus bilo koja širina nosača potrebna za transport. Uspon povlačenja, udaljenost kojom traka napreduje po hodu preše, jednaka je maksimalnoj dimenziji dijela u smjeru povlačenja plus jedan most.
Debljina mosta, mala mreža materijala koja razdvaja susjedne dijelove i između dijelova i ruba trake, slijedi praktično pravilo: približno 1,25 do 1,5 puta veća od debljine materijala. Pretanak i most se kida tijekom dodavanja, zaglavljujući matricu. Predebeo i svakim potezom odbacujete iskoristivi materijal.
Orijentacija dijelova otvara značajan potencijal optimizacije. Naginjanje dijela pod kutom na traci, poznato kao kutni prolaz ili ugniježđenje, omogućuje približavanje geometrija nepravilnog oblika. Zamislite dvije zagrade u obliku slova L- koje se okreću da se spajaju poput dijelova slagalice. Ovaj pristup može povećati iskoristivost materijala znatno iznad referentne vrijednosti od 75% koju cilja većina operacija štancanja lima. Kompromis-je povećana složenost matrice i potencijalno neuravnotežene sile rezanja koje zahtijevaju pažljiv dizajn stanice.
Dostupnost širine zavojnice također ograničava mogućnosti rasporeda. Standardne širine svitaka iz servisnih centara dolaze u fiksnim koracima. Ako je vaša optimalna širina trake između standardnih veličina, ili plaćate obradu -na-širinu ili prihvaćate malo manje učinkovit izgled koji koristi dimenziju zaliha. Iskusni dizajneri procjenjuju višestruke orijentacije rasporeda u odnosu na dostupne širine zavojnica prije nego što se posvete konačnom pristupu.
Sekvenciranje stanica i postavljanje pilota
Redoslijed stanica određuje redoslijed kojim se operacije probijanja, oblikovanja i izrezivanja odvijaju dok traka prolazi kroz matricu. Pogrešna pogreška stvara probleme u rasponu od nestabilnosti trake do kumulativnog dimenzionalnog pomaka između stanica.
Vodeće načelo: prvo stvorite referentne značajke, ravnomjerno rasporedite teška opterećenja rezanja, izvedite glavno oblikovanje tek nakon što traka dobije odgovarajuću potporu i ostavite konačno odsijecanje do posljednjeg koraka kalibracije. Rano probijanje pilot rupa, obično na prvoj ili drugoj stanici, uspostavlja referentnu poziciju na koju se oslanjaju sve sljedeće stanice. Ovi piloti ispravljaju manje netočnosti dodavanja i drže traku u preciznoj registraciji prije svakog pritiska.
Razmak od -do-rupe za precizno hladno utiskivanje lima je mali, obično oko 0,0005 do 0,001 inča, što znači da se same pilot rupe moraju izbušiti uz minimalno izobličenje. Postavljanje pilota u traku nosača umjesto unutar geometrije dijela štiti gotove značajke od potencijalnog označavanja i održava čiste referentne površine.
Upravljanje snagama između stanica također je važno. Ako se sve teške operacije bušenja grupiraju na susjednim stanicama, rezultirajući skok opterećenja može skrenuti papučicu matrice i okvir preše neravnomjerno. Raspodjela sila rezanja izmjenom teških i lakih operacija preko trake pomaže u održavanju dosljednih odnosa zazora tijekom cijelog hoda. Korisna procjena za silu rezanja je perimetar pomnožen s debljinom pomnoženom smičnom čvrstoćom materijala, pri čemu sila skidanja dodaje još 5-10% na vrh.
Smanjenje otpada kroz optimizaciju dizajna
Svaki postotni bod poboljšanja iskoristivosti materijala izravno se prevodi u uštedu troškova na metalnim otisnutim dijelovima. Tri strategije daju najveći učinak: smanjenje širine nosača, zajedničko-rezanje linija i suradnja geometrije dijelova.
Širina nosača trebala bi biti strukturalno što je moguće uža, a istovremeno osigurati stabilan transport trake. Praktične smjernice za-podove trgovine zahtijevaju širinu nosača od najmanje dva puta debljine materijala kako bi se spriječilo savijanje ili prevrtanje tijekom dodavanja. Ali geometrija je važna koliko i sirova širina. Nosač sa strateškim rebrima za ukrućenje može biti uži od ravnog nosača uz zadržavanje jednake krutosti.
Rezanje-uobičajenom linijom, gdje susjedni dijelovi dijele jedan rezni rub umjesto da su potrebni zasebni mostovi između njih, eliminira jednu širinu mosta po granici dijela. Ova tehnika funkcionira kada dijelovi imaju ravne ili kompatibilne geometrije rubova i kada rezultirajući kostur otpada još uvijek može čisto izaći iz matrice.
Ponekad najučinkovitije smanjenje otpada dolazi od suradnje s dizajnerima proizvoda na modificiranju same geometrije dijela. Male promjene radijusa uglova, širine jezičaka ili ukupnih omotnica mogu pomaknuti izgled sa 68% iskorištenosti na 78% bez utjecaja na funkciju dijela. Ovaj-razgovor o-proizvodljivosti idealno bi se dogodio prije nego što se geometrija dijela zamrzne, a ne nakon što se ponude alata vrate iznad proračuna.
Strukturirani pristup disciplinira odluke o rasporedu traka i sprječava kasnu-preradu:
- Analizirajte geometriju dijela i identificirajte razvijene dimenzije praznine, uključujući sve oblikovane značajke ravne ravne
- Procijenite višestruke orijentacije dijelova i strategije ugniježđenja u odnosu na standardne širine zavojnica
- Izračunajte iskorištenost materijala za svaki izgled kandidata i rangirajte prema postotku prinosa
- Dizajnirajte vrstu nosive trake (puna, rastezljiva mreža ili jezičak) na temelju zahtjeva za oblikovanje i stabilnosti transporta
- Redoslijed stanica za prvo postavljanje pilota, ravnomjernu raspodjelu snaga i odvajanje oblikovanja od rezanja gdje je to moguće
- Odredite dimenzije mosta koristeći višekratnike debljine materijala i provjerite čvrstoću nosača u odnosu na ukupnu silu dodavanja
- Potvrdite konačni izgled putem simulacije ili ručnog modeliranja trake kako biste potvrdili da nema smetnji između stanica
Raspored trake zaključava strukturu troškova svakog dijela koji proizvodi matrica. Ali čak i savršeno optimiziran izgled funkcionira samo na papiru dok se ne provjeri u odnosu na stvarno ponašanje materijala. Taj korak provjere, korištenje alata za simulaciju za predviđanje stanjivanja, naboranja i-opruge prije rezanja bilo kakvog alatnog čelika, ono je što odvaja pouzdano pokretanje proizvodnje od skupih iznenađenja isprobavanja kalupa.
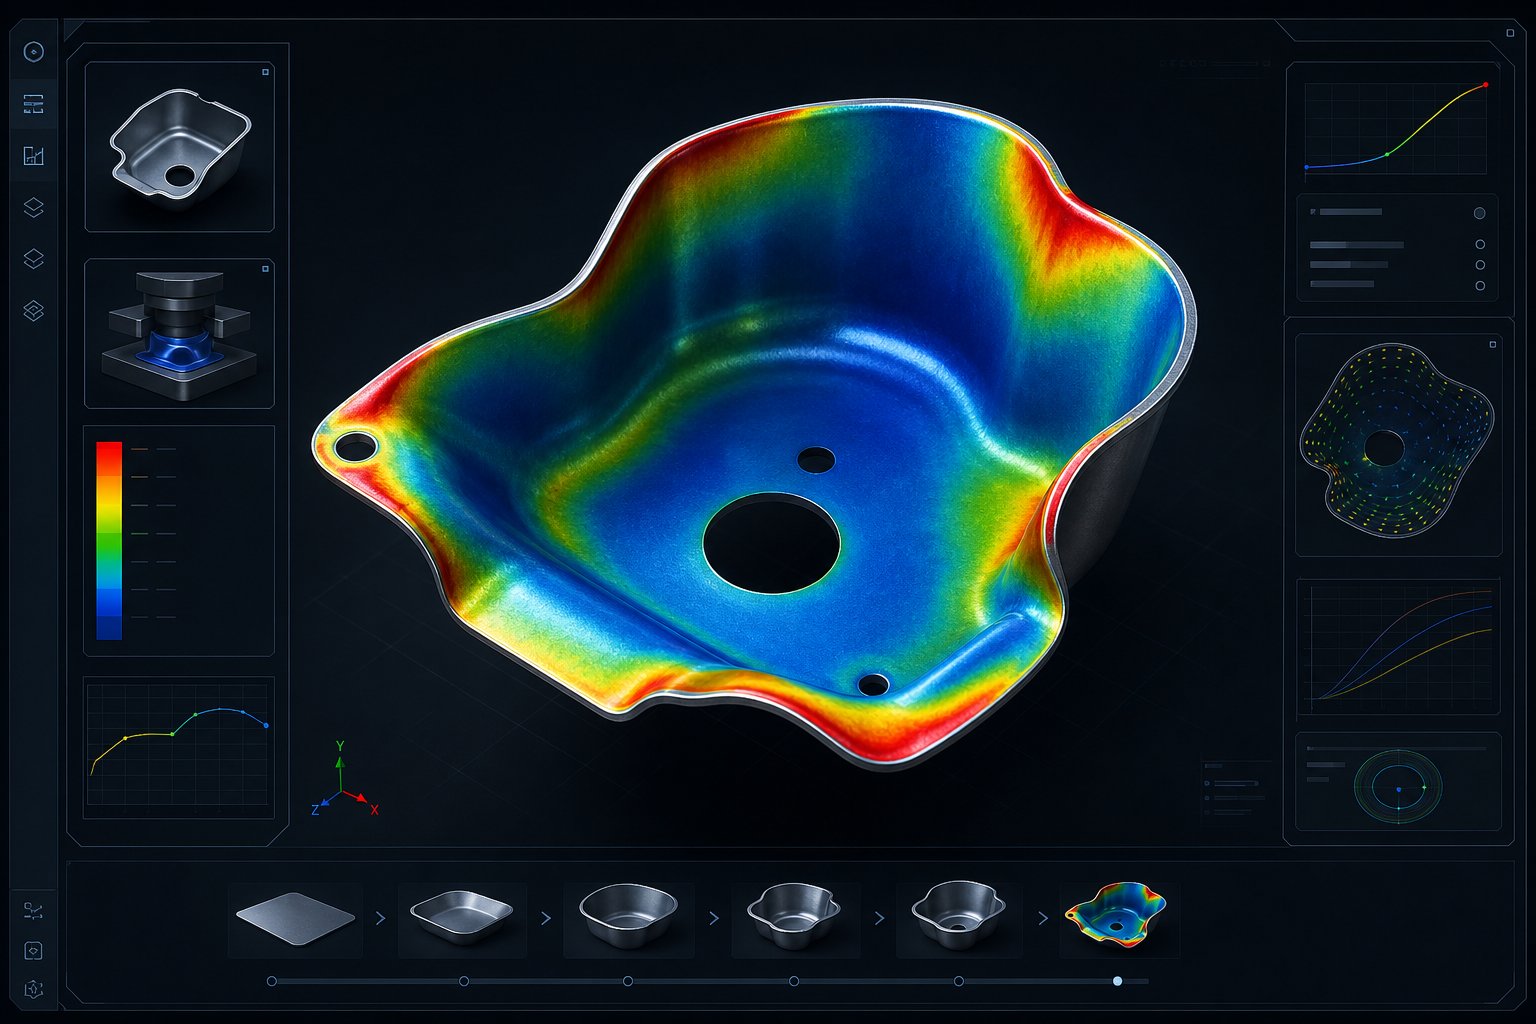
Simulacija-Provjera valjanosti dizajna
Raspored trake može izgledati besprijekorno u CAD-u i još uvijek stvarati pukotine, nabore ili greške u dimenzijama kada metal stvarno teče kroz alat. Jaz između geometrijskog dizajna i fizičke stvarnosti mjesto je gdje simulacija popunjava. Suvremeni alati za analizu konačnih elemenata (FEA) omogućuju inženjerima virtualno pokretanje cijelog procesa metalnog utiskivanja, predviđajući točno gdje će se materijal stanjiti, gdje će se naborati i koliko će se vratiti, a sve prije nego što se jedan blok alatnog čelika strojno obradi.
Ovo nije-lijep-korak. To je razlika između tro-tjednog testiranja kocke i tro-dnevnog. Svaka iteracija koju eliminirate na preši, sa svojim troškovima rada, vremenom stroja i otpadnim materijalom, potiče od povjerenja izgrađenog tijekom simulacije. Ipak, mnogi inženjerski timovi još uvijek tretiraju analizu oblikovanja kao opciju, ili još gore, kao nešto što treba učiniti nakon što je alat već izgrađen i pojave se problemi.
Formiranje simulacija i analiza izvodljivosti
Analiza konačnih elemenata funkcionira tako da se neobrađeni lim podijeli na tisuće malih elemenata, a zatim se matematički rješava kako se svaki element deformira dok dolazi u dodir s površinama proboja i kalupa pod opterećenjem. Solver prati naprezanje, deformaciju, promjenu debljine i pomak u svakom čvoru tijekom slijeda oblikovanja. Ono što izlazi je detaljna karta ponašanja materijala koja naglašava problematična područja mnogo prije nego što postanu otpad na podiju za tiskanje.
Kritični rezultati koje bi inženjeri trebali procijeniti uključuju:
- Distribucija stanjivanja: područja gdje se materijal proteže preko sigurnih granica, što ukazuje na moguće pukotine ili neuspjehe grla
- Sklonost boranju: zone u kojima tlačna naprezanja uzrokuju savijanje lima, obično u prirubnicama ili nepodržanim izvlačnim stijenkama
- Opruga-nazad magnituda i smjer: koliko dio odstupa od geometrije matrice nakon uklanjanja sile, mapirano preko svakog zavoja i konture
- Dijagrami ograničenja oblikovanja (FLD): dijagrami koji uspoređuju lokalna stanja deformacije s krivuljom ograničenja oblikovanja materijala, pokazujući točno koliko sigurnosne granice postoji u svakoj točki
Thedijagram granice oblikovanostiposebno je moćan jer prevodi složene podatke o naprezanju u jednostavnu vizualizaciju prolaza/pauza. Točke ispod granične krivulje formiranja su sigurne. Točke blizu krivulje označavaju granične uvjete. Točke iznad krivulje predviđaju neuspjeh. Inženjeri mogu odmah vidjeti koja su područja dijela u opasnosti i koliko je promjena dizajna potrebno da se vrate u sigurnu zonu.
Osim predviđanja kvarova, analiza izvedivosti utvrđuje granične uvjete za cijeli proizvodni proces štancanja. Inženjeri bi trebali procijeniti nekoliko kriterija prije nego što se posvete izradi alata:
- Omjeri dubine izvlačenja: usporedba dubine čašice ili ljuske s promjerom slijepog uzorka, s tipičnim ograničenjima oko 0,5 za prva izvlačenja mekog čelika
- Minimalni polumjeri savijanja: općenito 1-2 puta debljina materijala za duktilne legure, povećanje za kvalitete visoke čvrstoće
- Postoci istezanja: lokalne vrijednosti istezanja u usporedbi s-specifičnim ograničenjima materijala iz ispitivanja rastezanja
- Procjena tonaže: ukupna sila potrebna za sve operacije oblikovanja, izrezivanja i podmetanja zajedno
Ovi kriteriji su u međusobnoj interakciji. Dio koji prolazi pojedinačne provjere dubine izvlačenja i radijusa savijanja ipak može biti neuspješan jer kombinirano naprezanje od uzastopnih operacija premašuje kapacitet materijala u određenom području. Simulacija hvata ove interakcije holistički, nešto što ručni izračuni jednostavno ne mogu učiniti za složene geometrije.
Iteracija dizajna i validacija prototipa
Simulacija rijetko daje zeleno svjetlo pri prvom prolazu. Prava vrijednost se prikazuje u iteracijskoj petlji: pokrenite simulaciju, identificirajte probleme, modificirajte geometriju matrice ili parametre procesa i pokrenite ponovno. Za svaki ciklus potrebni su sati na računalu, a ne tjedni na podiju za novinare. Tipična simulacija procesa proizvodnje metalnog žigosanja može kružiti kroz pet do deset iteracija dizajna prije postizanja prihvatljivih rezultata prema svim kriterijima ocjenjivanja.
Što se mijenja između ponavljanja? Podešavanje sile držača praznine za kontrolu gužvanja. Nacrtajte modifikacije geometrije zrna kako biste regulirali protok materijala. Radijus bušenja se povećava kako bi se smanjilo stanjivanje na kritičnim kutovima. Promjena površine dodatka radi ravnomjernije preraspodjele naprezanja. Svaka izmjena cilja na određeni problem-utvrđen simulacijom, a sljedeće pokretanje potvrđuje radi li popravak bez stvaranja novih problema negdje drugdje.
Pitanje s kojim se inženjeri suočavaju je: kada je pouzdanost simulacije dovoljno visoka da se posvete proizvodnom alatu? Odgovor ovisi o složenosti dijela i toleranciji rizika. Za jednostavne operacije izrezivanja i savijanja, čista simulacija s odgovarajućim sigurnosnim granicama često opravdava izravan odlazak na ojačani proizvodni alat. Za duboko izvlačenje, složene 3D forme ili materijale s uskim prozorima za oblikovanje, prototip alata za utiskivanje metala pruža fizičku potvrdu koja nadopunjuje predviđanja simulacije.
Postoje dvije prototipe strategije, svaka s različitim kompromisima:{0}}
- Prototipovi mekog alata koriste nekaljeni alatni čelik ili čak legure lijevanog cinka (Kirksit) za proizvodnju uzoraka dijelova po niskoj cijeni. Oni potvrđuju protok materijala, potvrđuju-predviđanja povratka i identificiraju nepredviđene probleme s oblikovanjem. Ali mekani alati se brzo troše, ponekad traju samo 500-2000 udaraca, a njihovo dimenzionalno ponašanje ne odgovara savršeno otvrdnutim uvjetima proizvodnje.
- Prototipovi tvrdog alata koriste proizvodne-materijale i toplinsku obradu, u biti izrađuju kratkotrajnu-verziju konačnog alata. Oni pružaju najtočniju potvrdu kvalitete dijelova i stabilnosti procesa. Trošak je znatno veći, ali za programe visokog-rizika, osiguranje od neuspješnog proizvodnog alata opravdava ulaganje.
Prototip za utiskivanje metala napravljen od mekog alata košta otprilike 30-50% pune proizvodne matrice, dok tvrdi prototip radi 60-80%. Matrica odluke je jednostavna: ako obujam programa i djelomična kritičnost opravdavaju veću potrošnju unaprijed da bi se smanjio-rizik pokretanja proizvodnje, čvrsti prototipovi imaju smisla. Za aplikacije s nižim-ulozima gdje simulacija pokazuje ugodne marže, meki alati ili čak izravne-na-proizvodne obveze skraćuju vrijeme izlaska na tržište.
Hibridni pristupi također djeluju. Inženjeri mogu potvrditi operacije izvlačenja s mekim alatom dok izravno izgrađuju ojačane dijelove za trim i probušivanje, budući da je operacije rezanja lakše predvidjeti analitički i nose manji rizik od kvara temeljne geometrije.
Izračun tonaže i odabir tiska
Svaka operacija oblikovanja, rezanja i držanja u kalupu troši kapacitet preše. Podcjenjivanje potrebne tonaže uzrokuje zastoj preše u donjoj mrtvoj točki. Precjenjivanje rasipa kapital na nepotrebno veliku opremu. Precizan izračun tonaže povezuje dizajn kalupa izravno s dostupnom proizvodnom infrastrukturom.
Za bušenje i bušenje,standardna formulaje jednostavan: opseg rezanja pomnožen s debljinom materijala pomnožen s čvrstoćom na smicanje jednak je potrebnoj tonaži. Perimetar od 6 inča reže meki čelik od 0,060 inča pri 25 tona/m2. in. posmična čvrstoća zahtijeva otprilike 9 tona sile rezanja. Ali progresivna matrica s 15 stanica koje izvode simultane rezove, forme i izvlačenja može se brzo zbrojiti.
Operacije crtanja koriste sličnu proračunsku strukturu, ali zamjenjuju krajnju vlačnu čvrstoću smičnom čvrstoćom, jer su stijenke čaše ili ljuske u napetosti, a ne na smicanju. Pritisak slijepog držača, obično 30-40% sile izvlačenja mekog čelika, dodaje se ukupnom iznosu. Skidači opruga, klinovi podizača, jastučići za pritisak dušika i pogonske bregaste osovine doprinose dodatnim opterećenjima koja mnogi inženjeri zaboravljaju uključiti.
Potpuni izračun tonaže za progresivnu matricu zahtijeva računanje svake stanice istovremeno:
- Sve sile probijanja i bušenja (perimetar x debljina x čvrstoća na smicanje)
- Sile izvlačenja na svakoj stanici za izvlačenje (perimetar x debljina x UTS)
- Držač praznine i pritisci jastučića
- Sile opružnog skidača (5-10% ukupne sile rezanja)
- Zatik za podizanje i dušična opružna opterećenja
- Bilo -pokretanje bregastim pogonom i njihove komponente kutne sile
- Konačno odsijecanje nosača i sile odvajanja otpadaka
Dodavanje kutova smicanja probojcima može smanjiti vršnu silu rezanja za 30-50%, što je važno kada se ukupna tonaža približi ograničenjima kapaciteta preše. Međutim, smicanje raspoređuje opterećenje na dulju udaljenost hoda, što utječe na izračun energije. Možete imati dovoljnu tonažu, ali nedovoljnu energiju, što je čest uzrok zastoja tiska u donjoj mrtvoj točki gdje brzina zamašnjaka padne ispod praga potrebnog za dovršetak hoda.
Odabir preše također mora uzeti u obzir gdje se u hodu pojavljuje opterećenje. Matrica koja primjenjuje većinu svoje tonaže vrlo blizu donje mrtve točke zahtijeva više energije od zamašnjaka preše od one s opterećenjem raspoređenim na duži hod. Ovaj odnos između tonaže, položaja hoda i raspoloživosti energije određuje može li određena preša zapravo pokrenuti matricu pri proizvodnoj brzini bez zastoja.
Validacija dizajna-pokrenuta simulacijom obično smanjuje iteracije testiranja za 50-70%, što izravno dovodi do kraćeg vremena isporuke, nižih troškova razvoja i bržeg pokretanja proizvodnje.
Izračun tonaže također utječe na ravnotežu kalupa unutar preše. Opterećenje treba rasporediti što je moguće ravnomjernije po površini preše. Opterećenje izvan-centra uzrokuje neravnomjeran otklon klizača, što pomiče zazore i ubrzava trošenje na jednoj strani alata. Kada simulacija otkrije neuravnotežene sile, inženjeri mogu promijeniti redoslijed stanica ili premjestiti matricu u odnosu na središnju liniju preše kako bi poboljšali raspodjelu opterećenja.
Simulacija, analiza izvodljivosti i izračuni tonaže čine analitičku okosnicu koja potvrđuje svaku odluku o dizajnu uzvodnog toka. Ali sva ova analiza pretpostavlja specifičan proizvodni kontekst: određeni volumen, definirani tisak, ciljni životni vijek. Promijenite te pretpostavke i promijenit će se cijeli pristup dizajnu. Ono što radi za program od milijun-jedinica zahtijeva bitno drugačiju inženjersku filozofiju od serije prototipa od 5000 komada.
Uobičajeni kvarovi u dizajnu i rješavanje-uzroka problema
Kada metalni utisnuti dio izađe iz preše s neravninama, pogreškama u dimenzijama ili površinskim defektima, instinkt u tvornici okrivljuje matricu. Podesite postavke. Provucite stanicu. Ponovno izbrusiti udarac. Ovi popravci liječe simptome, ali temeljni problem obično leži u odlukama donesenim mjesecima ranije tijekom dizajna. Kao što stručnjak za žigosanje Art Hedrick primjećuje uFabrikator, dizajn matrice je kritičan, ali to je samo jedan element u mreži međusobno povezanih varijabli. Ključ je u razumijevanju koji nedostaci doista potječu iz-faznih odluka u dizajnu naspram onih uzrokovanih varijacijama procesa na podiju za tisak.
Ono što slijedi je -perspektivna analiza temeljnog uzroka-konstrukcije triju najštetnijih kategorija kvarova: formiranje srha, dimenzionalni pomak i defekti protoka materijala. Svaki od njih vodi do specifičnih savjeta za dizajn žigosanja koji, ako se slijede tijekom razvoja alata, sprječavaju da problem uopće dođe do proizvodnje.
Formiranje neravnina i greške u kvaliteti rubova
Burr je pojedinačna najčešća pritužba na kvalitetu praznih i probušenih dijelova. Pokreće sekundarne operacije kao što su skidanje ivica i prevrtanje, usporava montažu i u nekim slučajevima stvara sigurnosnu opasnost na izloženim rubovima. Ipak, neravnine su gotovo uvijek predvidljiv ishod dizajnerskih izbora, a ne nasumični proizvodni problem.
Tri konstrukcijske-fazne varijable kontroliraju ponašanje bruha:
Specifikacija klirensa.Kao što je objašnjeno u poglavlju o odabiru materijala, svaka obitelj legura ima optimalni prozor zazora. Trčanje izvan tog prozora, posebno na visokoj strani, povećava dubinu prevrtanja i stvara izraženu neravninu na strani reza na strani reza. Za primjere utiskivanja gdje su inženjeri primijenili zazore od mekog čelika (8-10% po strani) na austenitni nehrđajući čelik, rezultat je dosljedno prevelika visina srha jer ponašanje nehrđajućeg čelika kod otvrdnjavanja zahtijeva 12-16% po strani za čisto širenje loma. Popravak dizajna je jednostavan: navedite vrijednosti zazora po materijalu, a ne kao opći postotak na cijeloj matrici.
Izvedba kuta smicanja.Ravni -probijači istodobno zahvaćaju cijeli opseg reza, generirajući maksimalnu vršnu silu i udarno opterećenje. Taj udar ubrzava degradaciju rubova, a istrošeni rubovi stvaraju neravnine čak i kada je zazor ispravan. Primjena kuta smicanja od 1 do 1,5 puta debljine materijala na prednju stranu bušilice smanjuje vršnu tonažu za 30-50% i ravnomjernije raspoređuje trošenje po reznom rubu. Kompromisom, bočnom silom na probijač, može se upravljati uz odgovarajuću potporu probijača kroz ploču za skidanje.
Izbor tvrdoće alatnog čelika.Rezna oštrica kaljena na 58-62 HRC (tipično za D2 ili M2 alatne čelike) održava svoju geometriju daleko dulje od one na 54-56 HRC. Razlika nije suptilna. U obujmu proizvodnje iznad 100.000 pogodaka, svake dvije točke Rockwellove tvrdoće mogu značiti tisuće dodatnih udaraca između intervala ponovnog oštrenja. Odluka o dizajnu nije samo odabir čelika, već i sadržaj karbida, karakteristike otpornosti na habanje i obrada površine (TiN, TiCN ili DLC premazi) koji produljuju vijek trajanja rubova u primjenama abrazivnih materijala.
Poravnanje udarca-na-matricu povezuje sve tri varijable. Čak i uz točne vrijednosti zazora i odgovarajuću tvrdoću, ako se gornja i donja polovica matrice pomaknu jedna u odnosu na drugu tijekom hoda, zazor postaje neujednačen. Jedna strana reza postaje čvršća, dok se suprotna strana otvara, stvarajući karakterističan uzorak neravnina koji se pojavljuje samo na jednom rubu. To potječe iz dizajna sustava za vođenje: stupovi za vođenje s kugličnim ležajevima s odgovarajućim prednaprezanjem, petni blokovi za upravljanje bočnim potiskom i krutost papuče matrice dovoljna da spriječi deformaciju pod punim opterećenjem rezanja.
Dimenzionalni pomak i tolerancija -Ukupan
Zamislite progresivnu matricu s dvanaest stanica. Svaka postaja uvodi vlastitu varijaciju položaja, možda samo 0,001 do 0,002 inča po postaji. Ali ako su te pogreške aditivne, od -stanice do-stanice, konačni dio može biti 0,012 do 0,024 inča od nominalnog do trenutka kada stigne do zadnje operacije. To je dovoljno da se tolerancije utiskivanja lima pomaknu iznad tipičnih +/-0,005 inča zahtjeva za kritične značajke.
Ovo je mjesto gdje GD&T razmatranja postaju ključna u dizajnu štancanja. Tradicionalno koordinatno dimenzioniranje locira značajke u odnosu na druge značajke, stvarajući lance ovisnosti gdje se svaka tolerancija nadovezuje na prethodnu. Kaoosnove GD&Tilustrirajte, korištenje stvarnih kontrola položaja s referentnim okvirima datuma eliminira ove lance lociranjem svake značajke u odnosu na zajednički skup datuma, a ne međusobno.
Primijenjeno na progresivni dizajn matrice, ovo se načelo prevodi u specifičnu strategiju: uspostavite značajke datuma (pilot rupe) na prvoj stanici, zatim referencirajte sve sljedeće operacije natrag na te datume, a ne na značajke stvorene na međustanicama. Kada svaka operacija oblikovanja i probijanja locira iz iste pilot reference, pogreške se ne spajaju. Oni ostaju neovisni.
Strategije dizajna koje minimiziraju kumulativne varijacije uključuju:
- Postavljanje pilot rupa u nosivu traku na stanici jedan i njihovo korištenje kao glavnog pozicionog podatka za sve nizvodne operacije
- Lociranje kritičnih značajki iz pilota, a ne iz prethodno oblikovane geometrije
- Projektiranje postaja tako da se značajke-osjetljive na najveću toleranciju stvore što bliže točkama angažmana pilota
- Korištenje in-senzora za otkrivanje pogrešaka nagiba prije nego što se prošire kroz više stanica
- Određivanje tolerancija utiskivanja metala na konstrukciji matrice koje su manje od tolerancije dijela za najmanje 30% kako bi se osigurala margina za varijacije procesa
Točnost hranjenja također igra važnu ulogu. Ako mehanizam za uvlačenje trake oslobodi materijal prije nego što se zahvate piloti, traka trenutno pluta bez kontrole položaja. Tijekom tog prozora, bilo kakvo preostalo naprezanje u nosaču ili neuravnotežene sile oblikovanja iz prethodnog hoda mogu pomaknuti traku. Odgovor dizajna osigurava da ulazak pilota započne prije nego završi puštanje hrane, stvarajući preklapanje koje održava kontinuiranu registraciju trake.
Defekti protoka materijala i njihovi projektirani uzroci
Nabori, cijepanje i površinske oznake tri su greške u protoku materijala koje najčešće prekidaju proizvodne cikluse. Svaki od njih ima različit temeljni uzrok-faze dizajna i svaki se može spriječiti posebnim odlukama o alatima koje se donose mnogo prije nego što matrica dođe do testiranja.
Naboranje zbog nedovoljnog pritiska držača slijepe ploče.Kada lim teče u šupljinu za izvlačenje pod tlačnim naprezanjem s neadekvatnim ograničenjem, on se savija. Nabori koji se stvaraju u području praznog držača ne ostaju samo tamo. Kao -analiza uzroka potvrđuje, naborani materijal koji se gura preko zrna za izvlačenje ili u šupljinu matrice stvara restriktivne sile koje uzrokuju pretjerano stanjivanje i eventualno cijepanje nizvodno. Popravak dizajna uključuje određivanje pritiska držača slijepog uzorka koji je prikladan za održavanje napetosti lima (obično 30-40% sile izvlačenja za meki čelik), uključivanje perli za izvlačenje tamo gdje je potrebna lokalizirana kontrola protoka i osiguravanje odstupanja ili ekvilizatora koji održavaju jednolik pritisak po cijeloj površini držanja.
Cijepanje zbog prevelike dubine izvlačenja.Svaki materijal ima ograničeni omjer izvlačenja, maksimalni omjer promjera slijepe ploče i promjera proboja koji može izdržati u jednoj operaciji. Prekoračite li ga, stjenka čaše će popustiti zbog napetosti. Uobičajeni kvarovi dubokog izvlačenja također ukazuju na razmak između proboja i matrice kao glavni faktor: ako je ovaj razmak premalen, prevelik ili neravnomjeran, materijal se lomi tijekom izvlačenja. Prevencija-faze projektiranja uključuje izračunavanje omjera izvlačenja tijekom analize izvedivosti, dijeljenje dubokih izvlačenja na više stanica kako bi se smanjilo naprezanje po udarcu i provjeru ujednačenosti razmaka od-do-matrice prije izrade alata.
Površinski nedostaci zbog neodgovarajućeg podmazivanja.Dizajn matrice mora uzeti u obzir kako mazivo dopire i ostaje na kritičnim površinama za oblikovanje. Bez dizajniranih-kanala za podmazivanje, rezervoara ili teksturiranih površina koje zadržavaju uljni film, kontakt-na-metal pod visokim pritiskom stvara trganje, brazde i skupljanje površine. Ovo nisu pogreške operatera. To su propusti u dizajnu. Značajke poput žljebova za ulje u izvlačnim prstenovima, mikro-teksturiranih površina za bušenje i otvora za nanošenje maziva postavljenih uzvodno od stanica za oblikovanje osiguravaju dosljednu pokrivenost filmom tijekom ciklusa hoda.
Strukturirani kontrolni popis za rješavanje problema povezuje vidljive simptome s glavnim uzrocima njihove-faze dizajna:
- Udubljenje samo na jednoj strani dijela:neravnomjeran razmak od neusklađenosti sustava vodilica ili deformacije papuče pod opterećenjem
- Visina srha se povećava tijekom proizvodnje:habanje ruba proboja zbog nedovoljne tvrdoće ili nedostatka površinskog premaza
- Rupe izvan položaja:pilot-za-odstranjivanje netočnog vremena angažmana ili tolerancije gomila-po stanicama
- Progresivni dimenzionalni pomak:kumulativne pogreške stanica iz značajki koje se odnose na druge značajke, a ne na glavne datume
- Nabori u područjima prirubnice:pritisak praznog držača je prenizak ili su nejednake visine odstupanja preko-površine držanja
- Razdvajanje na izvlačnim zidovima:omjer izvlačenja premašuje ograničenje materijala ili radijus probijanja je prevelik za debljinu materijala
- Nagrizanje ili brazde na oblikovanim površinama:nedostaju odredbe za podmazivanje u dizajnu matrice ili je površina matrice pregruba (iznad Ra 0,8 um)
- Dio nije ravan nakon brisanja:neuravnotežene sile rezanja ili zaostali napon u ulaznom materijalu koji se ne rješava pritiskom skidača
- Nedosljedna opruga-natrag:ulazna varijacija svojstava materijala u kombinaciji s neadekvatnom strategijom kompenzacije u geometriji oblikovanja
Zajednička nit svih ovih grešaka: prevencija košta manje od korekcije. Svaki nedostatak na ovom popisu može se predvidjeti tijekom faze projektiranja putem pravilne analize, ispravne specifikacije parametara i strukturiranog pregleda dizajna. Isprobavanje treba potvrditi kvalitetan dizajn, a ne poslužiti kao prva prilika da se otkrije da su temeljne inženjerske odluke bile pogrešne.
Ovi obrasci neuspjeha također otkrivaju nešto o tome kako bi se ulaganje u alat trebalo mjeriti s proizvodnim zahtjevima. Alat s 5 000 dijelova godišnje može tolerirati kompromise u dizajnu koji bi bili katastrofalni s 500 000 jedinica. Razumijevanje kako bi očekivana količina trebala preoblikovati inženjerske odluke, od odabira materijala do broja stanica do strategije održavanja, ono je što razdvaja isplative-alate od alata koji ili previše-ulažu ili nedovoljno-isporučuju.
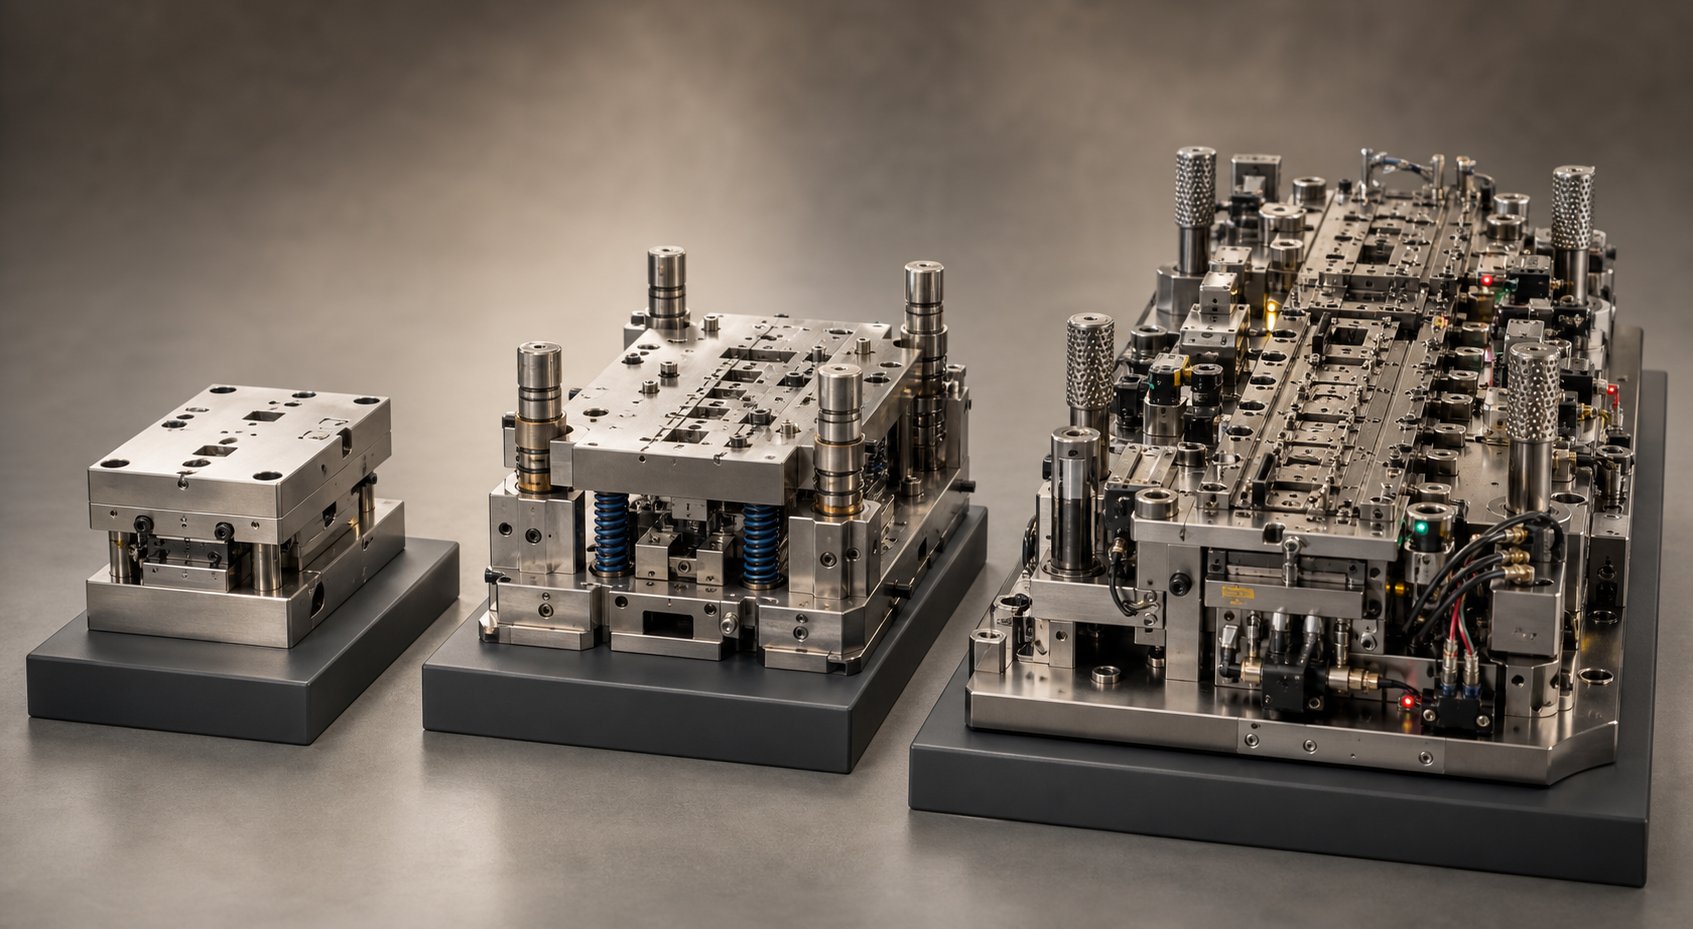
Projektiranje za različite razine proizvodnje
Matrica koja je savršena za dva milijuna godišnjih jedinica iznimno je-projektirana za 2000-komada za provjeru valjanosti. A alat izrađen prema prototipskim standardima za žigosanje samouništit će se u roku od mjesec dana pri proizvodnim brzinama. Količina nije samo broj na narudžbenici. Iz temelja preoblikuje svaku inženjersku odluku: kvalitetu alatnog čelika, broj stanica, stil konstrukcije komponenti, dostupnost održavanja i ekonomsku matematiku koja opravdava svaki izbor.
Greška koju inženjeri najčešće čine? Primjena jedinstvene filozofije dizajna na svim razinama volumena. Rezultat je ili alat koji košta tri puta više nego što program može podržati ili alat koji se istroši prije nego što se isporuči prva ponovna narudžba.
Strategije dizajna prototipa i kratko{0}}run die
Kada trebate 500 do 5000 dijelova, prioritet dizajna prelazi s dugotrajnosti na brzinu i smanjenje troškova. Svaki dolar potrošen na alate amortizira se u malom broju jedinica, tako da početno ulaganje dominira ekonomijom po-dijela. Prilagođena progresivna matrica koja košta 12 000 USD dodaje 2,40 USD po dijelu na 5 000 jedinica, ali samo 0,12 USD po dijelu na 100 000 jedinica. Ta matematika pokreće svaku dizajnersku odluku na razini prototipa.
Kratko{0}}strategije dizajna kalupa uključuju:
- Korištenje nekaljenih ili polu{0}}kaljenih alatnih čelika (A2 na 54-56 HRC umjesto D2 na 60-62 HRC) koji brže obrađuju i koštaju manje, prihvaćajući kraći životni vijek kalupa u zamjenu
- Smanjenje broja stanica kombiniranjem operacija gdje je to moguće, čak i po cijenu malo većeg opterećenja materijala po-stanici
- Korištenje konstrukcije čvrstih blokova umjesto umetanja-stila, budući da učestalost zamjene nije problem pri malim količinama
- Pojednostavljivanje sustava vođenja za klinove-tipa tarnog tipa umjesto za stupove s kugličnim ležajevima, primjereno za manje brzine prešanja i manje ukupnih ciklusa
- Preskakanje suvišnih značajki kao što su rezervni piloti, sekundarni senzori ili džepovi za rezervne umetke koji dodaju vrijeme izgradnje bez povrata pri malim količinama
Prototipovi mekog alata, ponekad lijevani od legura cinka poput Kirksita, zauzimaju krajnju nisku razinu. Oni potvrđuju protok materijala i potvrđuju predviđanja-povratka za 500-2000 udaraca prije nego što se istroše izvan tolerancije. Za aplikacije za žigosanje prototipa gdje se dizajn još uvijek može mijenjati, ovaj jednokratni pristup sprječava skupe prerade na ojačanim alatima koji se ne mogu lako modificirati.
Kompromisi-su stvarni: kraći životni vijek matrice (obično 10.000-50.000 pogodaka naspram stotina tisuća), veće tolerancije zbog manje krute konstrukcije i viši trošak po dijelu. Ali za dokazivanje koncepata, potvrđivanje uklapanja u sklopove ili ispunjavanje narudžbe za premošćivanje dok se proizvodi proizvodni alati, ovi kompromisi nisu samo prihvatljivi, već su i ekonomski potrebni.
Zahtjevi za-konstrukciju matrice velike količine proizvodnje
U količinama većim od 100.000 godišnjih jedinica, ekonomska se jednadžba potpuno preokreće. Trošak alata postaje pogreška zaokruživanja u izračunu po-dijelu. Ono što je važno je vrijeme neprekidnog rada, dosljednost i vijek trajanja mjeren u milijunima ciklusa. Proizvodno žigosanje metala u ovoj mjeri zahtijeva inženjerske odluke koje bi izgledale apsurdno pretjerano-određene za kratko vrijeme, ali bi se višestruko isplatile tijekom životnog vijeka programa.
Za industrijske programe štancanja metala,Progresivni alat klase Aje standard. Ove matrice imaju zamjenjive potrošne komponente, vođene skidače s preciznim vodećim stupovima s kugličnim ležajevima i rezne umetke od kaljenog čelika ili karbida. Konvencionalne matrice mogu trajati do milijun dijelova. Alati klase A uz pravilno održavanje mogu to značajno premašiti.
Karbidni umetci ključna su značajka -dizajna matrice velikog volumena. Rezni rubovi od volfram karbida traju 5-10 puta dulje od konvencionalnog alatnog čelika, što znači manje zaustavljanja preše radi ponovnog oštrenja i dosljedniju kvalitetu rubova u produženim proizvodnim ciklusima. Razmatranja dizajna se mijenjaju: karbid je krt i mora biti poduprt materijalima za podlogu koji apsorbiraju udarce, pažljivo obrađen kako bi se izbjegla degradacija veziva tijekom brušenja, a ponekad i presvučen (TiN, TiCN) za dodatnu otpornost na trošenje.
Dodatne stanice za oblikovanje također karakteriziraju-alate velike količine. Tamo gdje kratka -matrica može oblikovati značajku na dvije stanice uz veće naprezanje po udarcu, proizvodna matrica širi istu operaciju na tri ili četiri stanice. Manje naprezanja po stanici znači manje otvrdnjavanja između udaraca, bolju završnu obradu površine, predvidljiviju oprugu-nazad i dramatično dulji vijek trajanja matrice. Metalno utiskivanje velikih dijelova posebno ima koristi od ovog pristupa jer uključene veće sile oblikovanja povećavaju stope trošenja na površinama alata.
Suvišne značajke koje se čine pretjeranima pri malim količinama postaju bitne na razini:
- Rezervne pilot stanice koje održavaju registraciju ako primarni pilot klin pukne
- U -matričnom senzoru (otkrivanje neuspjelog uvlačenja, monitori zadržavanja puževa, dijelovi-senzori) koji zaustavlja prešu prije nego što kvar preraste u oštećenje matrice
- Brzo{0}}izmjenjivi džepovi za umetke koji omogućuju zamjenu istrošenih reznih rubova tijekom planirane pauze umjesto da je potrebno potpuno izvlačenje matrice
- Standardizirane metalne komponente za spajanje (vijci, klinovi, opruge) dobivene iz uobičajenih kataloga za brzo održavanje bez kašnjenja u nabavi
Odluke-o dizajnu vođene troškovima
Pravi inženjerski izazov nije projektiranje za jednu razinu volumena. To je odlučivanje gdje pada vaš program i donošenje investicijskih odluka koje odgovaraju stvarnosti, a ne optimizmu. Svaka nadogradnja, bilo da se radi o tvrdom metalu nasuprot alatnom čeliku, četiri stanice nasuprot tri, ili stupovima s kugličnim ležajevima nasuprot tarnim klinovima, nosi troškovno povećanje koje je opravdano samo iznad određenog praga volumena.
Račun -rentabilnosti specifičan je za svaku odluku. Set karbidnih pločica može dodati 3000 USD na cijenu alata, ali uštedjeti 0,002 USD po dijelu u smanjenom vremenu zastoja. Ta se investicija pokvari na 1,5 milijuna dijelova. Ispod tog volumena, alatni čelik pruža ekvivalentnu ekonomičnost. Iznad njega, karbid se opetovano plaća. Inženjeri bi trebali pokrenuti ovaj izračun za svaku glavnu odluku o dizajnu, a ne odabrati najjeftiniju ili najtrajniju opciju.
In-die sensing slijedi sličnu logiku. Paket senzora za pogrešno uvlačenje može koštati 2.000-5.000 USD, ali sprječava padove matrice čiji popravak košta 15.000-50.000 USD. Ako je vjerojatnost pada jedan na milijun udaraca, senzor se isplaćuje u programima koji prelaze nekoliko stotina tisuća pogodaka. Za kraće vožnje, statistička vjerojatnost pada možda neće opravdati ulaganje.
| Parametar dizajna | Prototip/kratka-izvedba | Srednji-glasnoća (10K-100K) | Visok-volumen (100K+) |
|---|---|---|---|
| Raspon troškova alata | $3,000 - $15,000 | $15,000 - $50,000 | $50,000 - $200,000+ |
| Utjecaj na-cijenu dijela | Visoka ($1.00 - $5.00+ amortizacija alata) | Umjereno (0.15 - $1,00) | Nisko (0.01 - $0,10) |
| Očekivani Die Life | 10,000 - 50,000 pogodaka | 250,000 - 1,000,000 pogodaka | 1000,000 - 10,000,000+ pogodaka |
| Vrsta alatnog čelika | A2, S7 (polu-kaljeno) | D2, M2 (potpuno otvrdnuto) | Karbidni umetci, PM čelici |
| Sustav vodiča | Frikcijske igle, dva-stupa | Kuglični ležaj, četiri -stupa | Kuglični ležaj s predopterećenjem, petni blokovi |
| Strategija postaje | Manje postaja, veće opterećenje po udarcu | Uravnoteženi broj postaja | Dodatne stanice za smanjeno naprezanje |
| Značajke održavanja | Minimalno (čvrsta konstrukcija) | Zamjenjivi umeci na mjestima trošenja | Brzo-izmjenjivi umetci,-osetljivost matrice, rezervni džepovi |
| Tipične primjene | Validacija projekta, izrada mostova, nišni dijelovi | Potrošački proizvodi, sklopovi-srednje razine | Automobili, aparati,-pričvršćivači visoke potražnje |
Primijetite kako granice između razina nisu krute. Dio s iznimno malim tolerancijama mogao bi opravdati -prakse gradnje velikog-količina pri srednjim{2}}količinama jer cijena otpada od manje preciznih alata premašuje premiju za bolje komponente. Nasuprot tome, ne-kritični kozmetički dio u velikim količinama mogao bi tolerirati konstrukciju srednjeg-sloja ako su zahtjevi za završnu obradu površine popustljivi.
Inženjeri koji rade na ovim razinama volumena imaju koristi od partnerstva s dobavljačima rješenja za kalupe koji mogu prilagoditi strategije alata kako bi odgovarale skali programa.YICHENnudi prilagođena rješenja matrica za utiskivanje koja se protežu od prototipa do alata za proizvodnju, uz stručnost u strukturi matrica, odabiru komponenti i optimizaciji protoka materijala koji se prilagođava realnom volumenu svakog projekta. Imati jednog partnera koji razumije cijeli spektar sprječava prekid veze koji se događa kada prototipove alata dizajnira jedan tim, a proizvodne alate drugi bez kontinuiteta u inženjerskoj filozofiji.
Odluka o razini volumena također utječe na vaš pristup validaciji dizajna. Veliki{1}}programi opravdavaju opsežnu simulaciju i čvrstu izradu prototipova jer se cijena krivog umnožava na milijune dijelova. Kratkoročni-programi mogu prihvatiti više ponavljanja probe jer je financijska izloženost ograničena. Ali bez obzira na volumen, temeljna inženjerska načela ostaju nepromijenjena. Ono što se mijenja je koliko ulažete u njihovo izvršenje.
Primjena načela dizajna štancanja u praksi
Jedna je stvar poznavati inženjerske principe. Njihova dosljedna primjena u svakom novom programu, pod pritiskom rokova, s promjenjivim zahtjevima dijelova i proračunskim ograničenjima, ono je gdje većina timova ne uspijeva. Neuspjesi obrađeni u ovom vodiču za metalno žigosanje dijele zajedničku nit: nisu bili uzrokovani nedostatkom znanja. Uzrokovane su preskočenim koracima, neprovjerenim pretpostavkama i dizajnerskim odlukama donesenim u izolaciji od nizvodne stvarnosti.
Ono što razdvaja timove koji čisto lansiraju alate od onih koji su zapeli u beskrajnim ciklusima isprobavanja nije talent. To je procesna disciplina. Strukturirani tijek rada koji rano postavlja kritična pitanja, potvrđuje pretpostavke putem simulacije i hvata pogreške prije nego što se obrade u kaljeni čelik.
Kontrolni popis dizajna za nove programe kalupa
Svaki novi projekt dizajna metalnog žigosanja ima koristi od prioritetnog niza odluka. Preskočite ili promijenite redoslijed ovih koraka i naći ćete se kako rješavate probleme koji nisu morali postojati. Upotrijebite ovaj kontrolni popis kao okvir za pregled vrata, gdje se svaka stavka provjerava prije nego što započne sljedeća faza:
- Potvrdite da je geometrija dijela zamrznuta i da su svi zahtjevi GD&T dokumentirani, uključujući referentnu strukturu, kritične-do-značajke kvalitete i dopuštene površinske uvjete
- U potpunosti provjerite specifikaciju materijala: slitinu, stanje, opseg tolerancije debljine, zahtjeve za smjer zrna i sva dolazna ograničenja kvalitete
- Odredite projekcije godišnje količine i životni vijek programa za odabir odgovarajuće razine alata (prototip, srednji-volumen ili proizvodna klasa)
- Izvršite procjenu izvedivosti: omjeri dubine izvlačenja, minimalni radijusi savijanja, postoci istezanja i preliminarne procjene tonaže u odnosu na raspoloživi kapacitet preše
- Odaberite arhitekturu kalupa (progresivna, prijenosna, složena ili kombinacija) na temelju veličine dijela, volumena, zahtjeva tolerancije i proračuna
- Odredite-vrijednosti zazora specifične za materijal po stanici za rezanje umjesto primjene jednog postotka pokrivača na alat
- Potpuna optimizacija rasporeda trake s izračunatim iskorištenjem materijala, potvrđenom čvrstoćom nosača i potvrđenom geometrijom premosnog zareza
- Stanice sekvence s pilot postavljanjem, raspodjelom sile i formiranjem-prije-logike podrezivanja potvrđene
- Pokrenite simulaciju oblikovanja i potvrdite da sva područja zadovoljavaju kriterije ograničenja oblikovanja s odgovarajućom sigurnosnom marginom
- Izračunajte vrijednosti kompenzacije opruge za svaku stanicu savijanja i uključite u geometriju oblikovanja
- Provjerite ukupnu tonažu uključujući sve sile rezanja, oblikovanja, jastučića, skidača i ekscentra u odnosu na snagu tiska na planiranom položaju hoda
- Pregledajte krutost papuče matrice, odabir sustava vodilica i strategiju poravnanja za očekivano opterećenje i uvjete brzine
- Specificirajte vrste alatnog čelika, zahtjeve tvrdoće i površinske obrade za svaku habajuću komponentu na temelju ciljane abrazivnosti materijala i volumena
- Uključite značajke-zaštite od pogrešaka: pomaknuti klinovi, asimetrične vodilice i komponente koje se fizički ne mogu neispravno ugraditi
- Dokumentirajte intervale održavanja, dodatke za ponovno oštrenje i kritične rezervne komponente prije nego što se alat otpremi u proizvodnju
Ovaj slijed nije proizvoljan. Svaki korak ovisi o informacijama potvrđenim u prethodnom. Prelazak na raspored trake prije nego što se potvrdi izvedivost ili odabir alatnog čelika prije nego što se uspostavi razina volumena, stvara petlje za preradu koje troše inženjerske sate bez pomicanja programa naprijed.
Izgradnja jače prakse dizajna kalupa
Popis za provjeru obrađuje pojedinačne programe. Izgradnja dosljedno snažne proizvodne prakse metalnog žigosanja zahtijeva nešto šire: strukturne promjene u načinu na koji dizajnerski timovi komuniciraju s inženjerima proizvoda, kako se provode tijekovi rada validacije i kako se institucionalno znanje s vremenom spaja.
DFM suradnja najveće je-poboljšanje učinka koje većina organizacija može ostvariti. Kada inženjeri matrica stupe u kontakt s dizajnerima proizvoda prije nego što se geometrija dijela zamrzne, mogu identificirati probleme proizvodnosti čije popravljanje u CAD-u ne košta ništa, ali deseci tisuća da se prilagode alatima. Promjena radijusa, opuštanje tolerancije na ne-kritičnoj značajci, blagi pomak geometrije koji poboljšava ugniježđivanje, ti se razgovori lako odvijaju u fazi koncepta i postaju bolne naredbe za promjenu nakon što se navede alat.
Proces žigosanja u proizvodnji ne počinje kada metal udari u matricu. Počinje kada dizajner proizvoda donese geometrijske odluke kojima se matrica mora prilagoditi. Premošćivanje tog jaza, kroz strukturirane DFM preglede na definiranim prekretnicama dizajna, sprječava scenarij u kojem inženjer matrice dobije otisak zamrznutog dijela koji je sam po sebi težak za pečat i nema prostora za pregovore.
Prvi tijek rada-simulacije predstavlja drugo strukturno poboljšanje. Timovi koji analizu oblikovanja tretiraju kao obvezna vrata dizajna, a ne izborni dodatak, hvataju probleme kada su slobodni za popravak. Timovi koji preskaču simulaciju i oslanjaju se na isprobavanje kocke kako bi otkrili probleme plaćaju za taj prečac u strojnom vremenu, rasipanju materijala i kašnjenjima u rasporedu. Ekonomija je nedvosmislena: sat vremena simulacije košta djelić sata vremena isprobavanja tiska, a brže daje odgovore.
Pregledi strukturiranog dizajna dodaju treći sloj zaštite. Čak i iskusni inženjeri razviju mrtve točke na projektima na kojima su radili tjednima. Svježi skup očiju pregledavajući specifikacije slobodnog prostora, pretpostavke o rasporedu traka i izračune tonaže otkriva pogreške koje je izvorni projektant pregledao desetak puta. Ove recenzije ne moraju biti detaljne. 30-minutni stručni pregled prema gore navedenom popisu otkriva većinu pogrešaka u fazi dizajna prije nego što dođu do konstrukcije alata.
Osim unutarnjeg procesa, proces žigosanja u proizvodnji ima koristi od vanjske stručnosti, posebno za izazove-intenzivnog dizajna koji nadilaze rutinsko iskustvo tima. Složene strukture kalupa, neuobičajene kombinacije materijala, inženjering s malim zazorom ili kritične primjene-za oštrice često imaju koristi od perspektive posvećenog partnera za izradu alata koji je riješio slične probleme u različitim industrijama.YICHENsluži ovoj ulozi za inženjere koji traže stručnost u dizajnu kalupa za suradnju, posebno na projektima koji uključuju optimizaciju strukture kalupa, dizajn proboja i podizača, inženjering zazora i kontrolu protoka materijala. Razlika je bitna: partner u izradi alata koji sudjeluje u procesu dizajna, pridonoseći inženjerskoj prosudbi o odabiru komponenti i strategiji oblikovanja, daje fundamentalno različite rezultate od dobavljača koji jednostavno gradi prema isporučenom otisku.
Dizajn štancanja je u konačnici disciplina u kojoj kvaliteta uzlaznog razmišljanja određuje daljnje rezultate. Svako načelo u ovom vodiču za utiskivanje metala, od inženjeringa čišćenja preko validacije simulacije do volumen-odgovarajućeg ulaganja alata, upućuje na isti zaključak: pod za prešu nagrađuje pripremu i kažnjava prečace. Inženjeri koji u svoj radni tijek dizajna ugrađuju sustavnu strogost ne proizvode samo bolje alate. Proizvode ih brže, s manje ponavljanja i s predvidljivim ishodima koji vrijede tijekom trajanja programa.
Često postavljana pitanja o dizajnu štancanja
1. Koja je razlika između dizajna štancanja i metalnog štancanja?
Dizajn štancanja je uzvodna inženjerska disciplina usmjerena na stvaranje preciznih setova alata, uključujući definiranje zazora, rasporeda trake, sekvence stanica i specifikacije komponenti. Štancanje metala je proizvodna operacija koja koristi te alate za oblikovanje lima. Odluke o dizajnu donesene mjesecima prije proizvodnje određuju hoće li proces žigosanja biti učinkovit ili stvara kronične nedostatke. Otprilike 80% problema s kvalitetom žigosanja dolazi do izbora tijekom faze projektiranja, a ne do-izvođenja poda.
2. Kako se određuje ispravan razmak kalupa za različite materijale?
Zazor matrice izražava se kao postotak debljine materijala po strani i razlikuje se ovisno o leguri. Blagi čelik obično zahtijeva 8-12% po strani, austenitni nehrđajući čelik treba 12-16%, aluminij najbolje funkcionira sa 6-10%, a napredni-čelici visoke čvrstoće mogu trebati 14-21%. Načelo je da tvrđi materijali s nižim omjerom tečenja-i rastezanja trebaju veće razmake za čisto širenje loma. Primjena jedne vrijednosti zazora na sve materijale uobičajena je pogreška koja dovodi do stvaranja neravnina i loše kvalitete rubova. Partneri kao što je YICHEN (yichen-group.com/stamping-die/) mogu pomoći inženjerima da specificiraju vrijednosti zazora specifične za materijal za prilagođena rješenja matrica.
3. Što uzrokuje neravnine u utisnutim dijelovima i kako to dizajn matrice može spriječiti?
Formiranje neravnina proizlazi iz tri primarne varijable faze-konstrukcije: netočne specifikacije zazora za materijal koji se utiskuje, nedostajući kutovi smicanja na čeonim stranama proboja koji uzrokuju udarno opterećenje i ubrzano trošenje rubova i nedovoljna tvrdoća alatnog čelika koja omogućuje prerano propadanje reznih rubova. Poravnanje proboja-na-matrici također igra ključnu ulogu jer čak i ispravni razmaci postaju neujednačeni ako sustav vođenja dopušta pomicanje gornje i donje polovice matrice tijekom hoda. Sprječavanje neravnina zahtijeva određivanje zazora po vrsti materijala, primjenu kutova smicanja debljine 1-1,5x materijala, odabir 58-62 HRC alatnog čelika i projektiranje krutih sustava vođenja s stupovima s kugličnim ležajevima.
4. Kada biste trebali koristiti progresivnu matricu naspram matrice za prijenos?
Progresivne matrice optimalne su za male do srednje-dijelove u količinama većim od 50 000 jedinica godišnje gdje su potrebne niske tolerancije i visoki hodovi-po-minuti. Radni komad ostaje na nosećoj traci kroz uzastopne stanice. Matrice za prijenos odgovaraju velikim dijelovima ili duboko-izvučenim komponentama koje ne mogu ostati povezane s trakom, obično na 10 000-500 000 jedinica godišnje. Odluka ovisi o četiri varijable: veličini dijela, godišnjoj količini, zahtjevima tolerancije i proračunu. Veliki strukturni nosači ili složeni 3D oblici općenito upućuju na prijenos alata, dok terminali konektora i mali nosači favoriziraju progresivnu arhitekturu.
5. Kako obujam proizvodnje utječe na odluke o dizajnu štancanja?
Volumen iz temelja preoblikuje svaki inženjerski izbor. Prototipovi (500-5000 dijelova) koriste polu-očvrsnute čelike, manje stanica i pojednostavljene sustave vođenja kako bi se smanjili početni troškovi. Programi velikog-programa (100,000+ godišnjih jedinica) opravdavaju umetke od karbida, dodatne stanice za oblikovanje za smanjeno naprezanje po udarcu, vodeće stupove s kugličnim ležajevima s prednaprezanjem i-in{10}}indesensing za sprječavanje sudara. Matematika pokrića specifična je za svaku odluku. Na primjer, pločice od tvrdog metala koje dodaju 3000 USD na troškove alata, ali štede 0,002 USD po dijelu, isplate se samo za više od 1,5 milijuna pogodaka. Inženjeri bi trebali izračunati te pragove, a ne zadati jedan pristup u svim programima.


