


Što su matrice za utiskivanje od karbida i zašto su važne
Kada se matrica za žigosanje istroši mnogo prije očekivanog radnog vijeka, problem obično potiče od odluka donesenih prije nego što je matrica uopće dotakla prešu. Razumijevanje onoga s čime radite prvi je korak prema popravljanju toga.
Definicija i sastav jezgre karbidnih matrica za utiskivanje
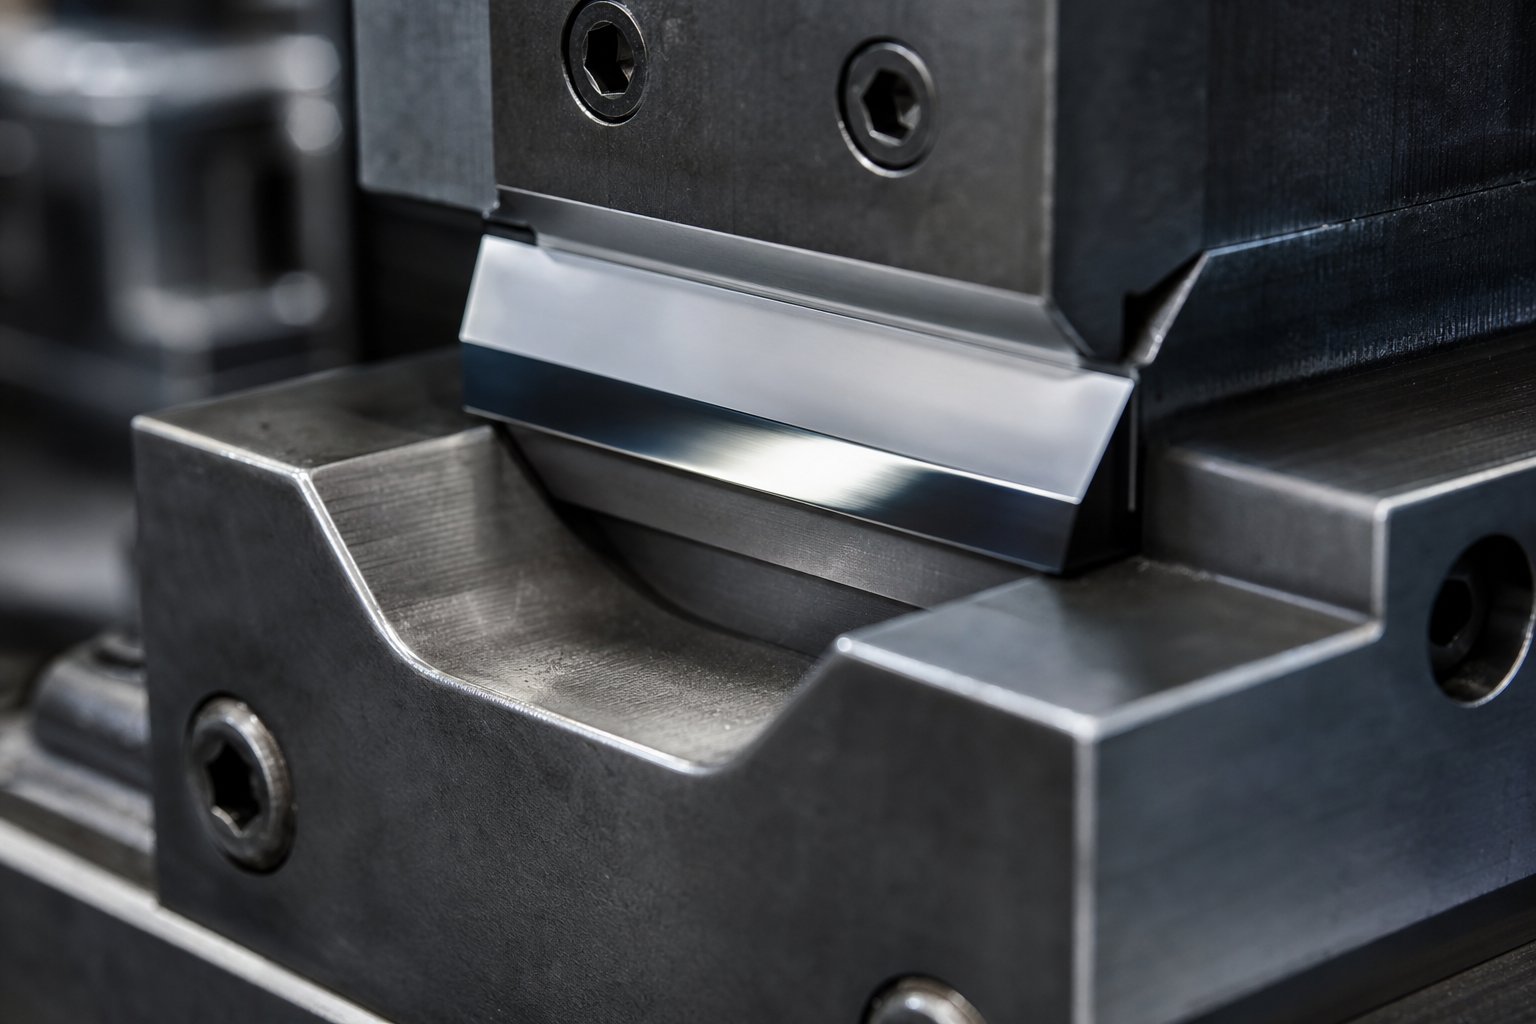
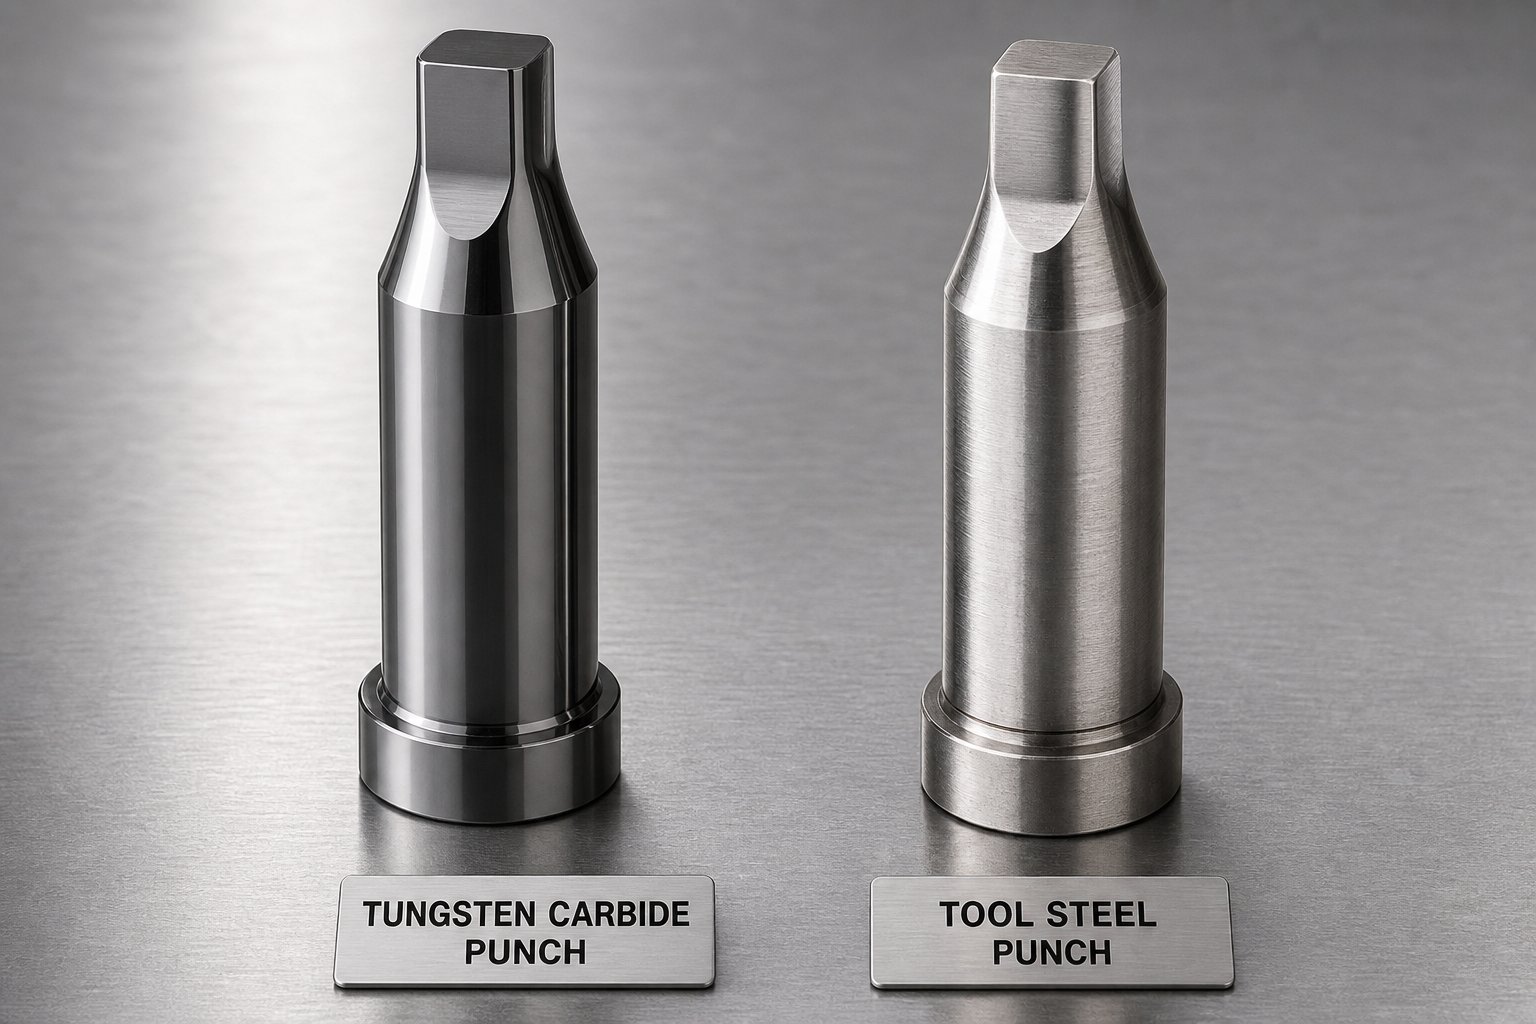
Matrice za utiskivanje od tvrdog metala su precizne komponente alata izrađene od čestica volfram karbida (WC) povezanih s kobaltnim (Co) vezivom kroz metalurgiju praha, projektirane za izrezivanje, bušenje i oblikovanje lima na razinama tvrdoće koje daleko premašuju konvencionalni alatni čelik.
Taj je sastav ono što karbidni kalup razlikuje od standardnih čelika za kalupe poput D2 ili M2. Volfram karbid pruža ekstremnu tvrdoću, obično dostižući HRA 85-92, dok kobaltno vezivo djeluje kao metalno ljepilo koje drži ta tvrda WC zrnca zajedno. Rezultat je materijal koji se odupire abrazivnom trošenju puno dulje nego što to može izdržati bilo koji toplinski obrađeni alatni čelik.
Uobičajeni stupnjevi koji se koriste u aplikacijama za žigosanje uključuju oznake poput K10, K20, K30 i K40, od kojih svaki varira u sadržaju kobalta i strukturi zrna kako bi odgovarao različitim radnim zahtjevima.
Zašto karbid nadmašuje konvencionalne materijale za matrice u štancanju
Zamislite pokretanje progresivne matrice pri 600 udaraca u minuti na električnim čeličnim laminatima.Matrice od alatnog čelikau tom scenariju zahtijevaju često ponovno brušenje, ponekad nakon samo desetaka tisuća pogodaka. Matrice od tvrdog metala u istoj primjeni mogu raditi mnogo dulje između servisnih intervala jer se materijal jednostavno odupire habanju na bitno različitoj razini.
No ta prednost dolazi s-ustupcima. Karbid je krt. To košta više unaprijed. Zahtijeva strože tolerancije dizajna i posebne prakse održavanja. Kada se ti čimbenici zanemare ili se njima loše upravlja, čak će i najtvrđa matrica od karbida prerano otkazati.
Ovaj članak prolazi kroz cijeli lanac donošenja odluka, od odabira prave kvalitete karbida i dizajniranja kalupa koji uzimaju u obzir krtost materijala, do njihovog pravilnog održavanja i prepoznavanja kada je karbid jednostavno pogrešan izbor za posao.
Matrice od tvrdog metala u odnosu na alatni čelik i ukupni trošak vlasništva
Jedno je znati da karbid nadmašuje alatni čelik u sirovoj tvrdoći. Potpuno je drugo pitanje odlučiti ima li to financijski smisla za vašu proizvodnju. Početna cijena na karbidnoj matrici može biti tri do deset puta viša od usporedive matrice od alatnog čelika, a ta šok naljepnica sprječava mnoge inženjere da traže dalje. Ali cijena-po-matrici i cijena-po-dijelu dva su vrlo različita broja.
Alternative alatnog čelika i njihova ograničenja u-velikim serijama
Većina operacija žigosanja zadano se koristi za alatne čelike jer su poznati, pristupačni i svestrani. D2, sa svojim visokim sadržajem krom karbida, pruža izvrsnu otpornost na abrazivno trošenje na 58-62 HRC. M2 brzorezni čelik bolje podnosi toplinu i dobro drži rubove pod trenjem. A2 nudi dimenzionalnu stabilnost tijekom toplinske obrade, a S7 apsorbira udar koji bi popucao kod čvršćih razreda.
To su čvrsti materijali. Za male-radove, izradu prototipova ili primjene s mekim metalima obradaka, oni rade dobro uz djelić cijene karbida. Ograničenje se pojavljuje kada skalirate glasnoću. U matrici za progresivno utiskivanje koja radi stotine tisuća ciklusa, probojci D2 i M2 se troše, neravnine rastu, a intervali ponovnog brušenja se smanjuju. Svako ponovno brušenje znači zastoj, rad na postavljanju i nešto kraću matricu. Pomnožite to s više-postupnim kalupom i akumulirani trošak brzo raste.
Pragovi obujma proizvodnje koji opravdavaju ulaganje u karbid
Ne postoji niti jedan magični broj gdje karbid postaje očiti izbor. Križanje ovisi o materijalu obratka, složenosti matrice i koliko zastoja košta vaš rad po satu. Unatoč tome, analiza industrije dosljedno ukazuje na srednje{2}}do-veliku proizvodnju kao na prijelomnu-zonu. Ako vaše matrice od alatnog čelika treba više puta zamijeniti ili opsežno popraviti tijekom proizvodnog ciklusa, duži životni vijek tvrdog metala počinje apsorbirati tu prethodnu premiju.
Za progresivne matrice koje rade s abrazivnim materijalima kao što su električni čelik ili nehrđajući čelik, prag pada još niže. Što obradak agresivnije haba matricu, karbid se brže isplati. Nasuprot tome, štancanje mekog bakra ili aluminija u umjerenim količinama možda nikada neće dosegnuti točku križanja.
Raščlamba ukupnog troška vlasništva
Prava usporedba nije cijena. To je ukupni trošak vlasništva: početno ulaganje plus troškovi ponovnog brušenja, gubici u zastoju, otpad od istrošenog alata i učestalost zamjene tijekom punog vijeka proizvodnje. Matrica od karbida koja radi deset do dvadeset puta dulje od D2 prije nego što joj je potreban servis dramatično smanjuje trošak karbidne matrice po dijelu, iako košta pet do deset puta više prvog dana.
Evo kako se tri najčešće opcije uspoređuju s čimbenicima koji zapravo povećavaju troškove:
| Atribut | volfram karbid | D2 alatni čelik | M2 brzo-čelik |
|---|---|---|---|
| Raspon relativne tvrdoće | HRA 88-92 (približno . 70+ HRC ekvivalent) | 58-62 HRC | 60-65 HRC |
| Tipičan Die Life | Dugo (10-20x alatni čelik u usporedivim uvjetima) | srednje | srednje |
| Učestalost ponovnog brušenja | Niska | Umjereno do visoko | Umjereno |
| Op-najprikladniji proizvodni opseg | Veliki{0}}volumen i abrazivni-materijal teče | Slaba-do-srednja glasnoća; opće žigosanje | Srednji volumen; rad-podložan toplini |
| Relativni početni trošak | Visoko (3-10x alatni čelik) | Niska | Umjereno |
| Čvrstoća/otpornost na udarce | Niži (krhak pod udarom) | Dobro | Dobro |
Uzorak je jasan: kalupi od tvrdog metala u odnosu na alatni čelik nisu pitanje koji je materijal univerzalno bolji. Pitanje je gdje se vaša proizvodnja nalazi u spektru volumena i trošenja.Visoko{0}}ciklusno progresivno žigosanjeabrazivni materijali predstavljaju prednost karbida. Kratke serije na mekim metalima pripadaju D2 ili S7.
Ono što se često zanemaruje u ovoj analizi je odabir kvalitete unutar samog karbida. Nemaju svi volfram karbidi iste performanse, a odabir pogrešne veličine zrna ili postotka veziva za vašu specifičnu operaciju žigosanja može izbrisati prednost dugovječnosti za koju ste platili premiju.
Odabir pravog stupnja karbida za primjenu utiskivanja
Matrica od karbida koja se okrhne nakon 50 000 udaraca nije nužno neispravna. Možda je samo kriva ocjena za posao. Odabir kvalitete karbida za utiskivanje je ono gdje je dugovječnost matrice ili ugrađena ili tiho potkopana, a to je varijabla koja se najviše zanemaruje kada inženjeri određuju alate za progresivne operacije matrice i utiskivanja.
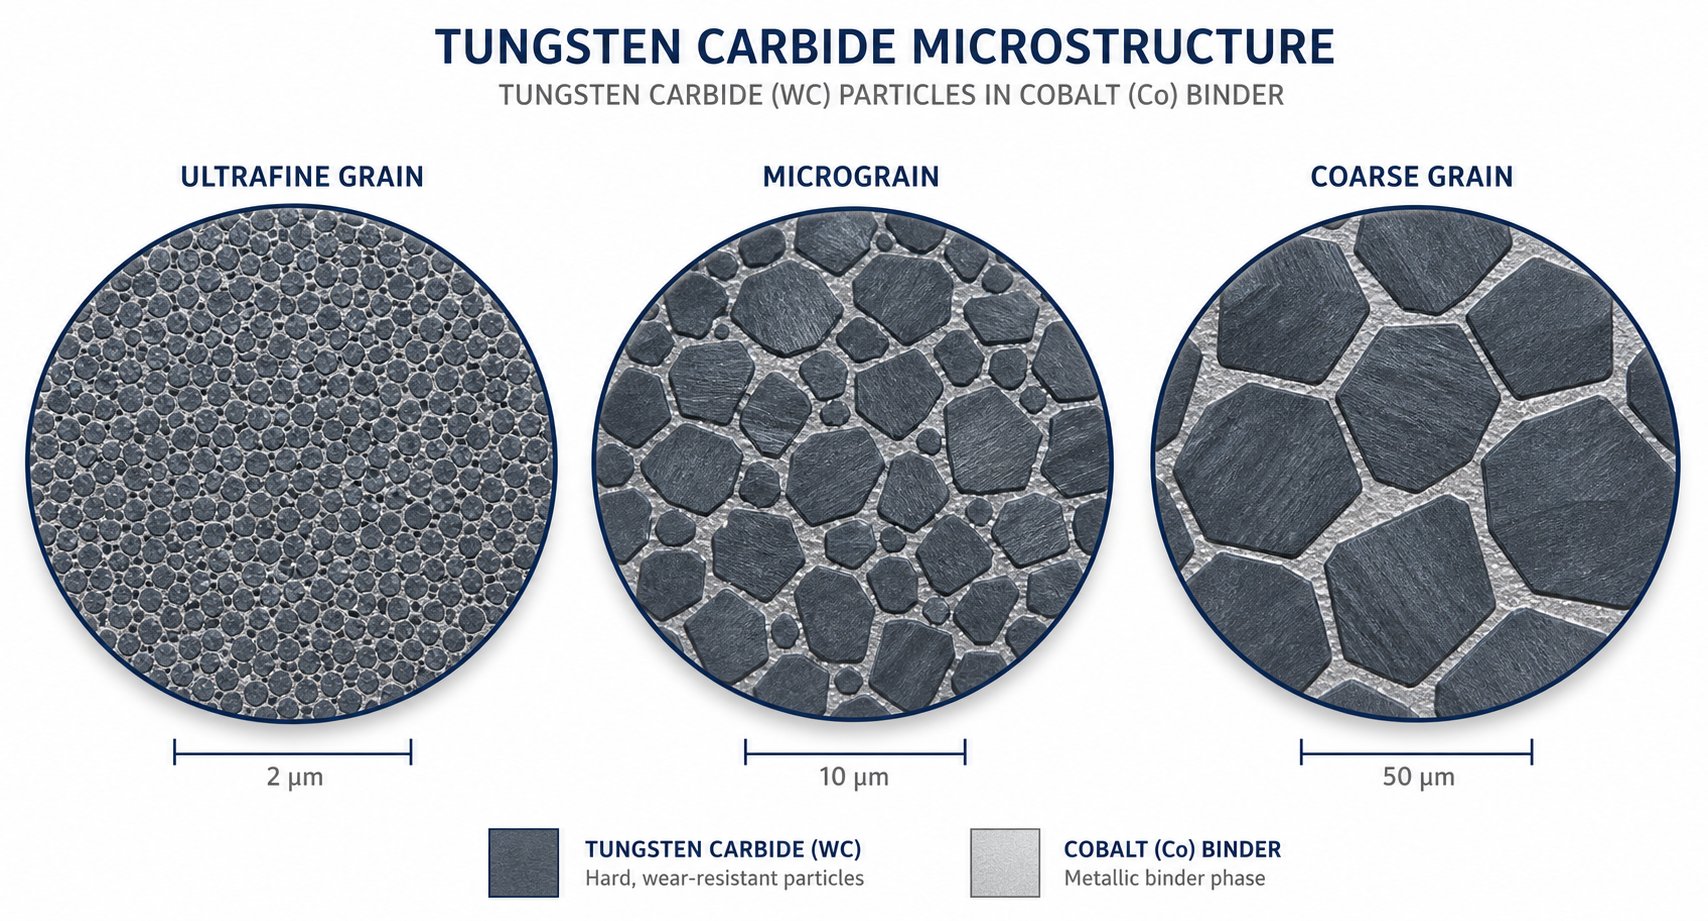
Svaka vrsta kalupa od volframovog karbida definirana je s dvije ključne varijable: veličinom zrna i sadržajem veziva. Ostvarite pravu ravnotežu i matrica će održati geometriju kroz milijune ciklusa. Pogriješite i vidjet ćete ili preuranjeno pucanje rubova ili ubrzano abrazivno trošenje, a oba oponašaju simptome matrice koja je jednostavno "istrošena" kada je pravi problem bio neslaganje materijala od samog početka.
Objašnjenje zamjene veličine zrna-a i sadržaja veziva
Zamislite veličinu zrna karbida kao dimenziju građevnog bloka. Manja zrna se pakiraju čvršće, stvarajući gušću mikrostrukturu s većom tvrdoćom i oštrijim mogućim rubovima. Veća zrna ostavljaju više prostora za ispunjavanje kobaltnim vezivom, koje apsorbira energiju udarca i otporno je na pucanje.
Evo kako se obične klasifikacije žitarica raščlanjuju u praksi:
- Nano i ultrafino zrno (ispod 0,5 mikrona):Maksimalna tvrdoća i oštrina rubova. Ovi tipovi imaju izuzetno niske tolerancije i agresivno se odupiru abrazivnom trošenju, ali oni su najkrhkija opcija. Najprikladnije za tanke-materijale gdje su opterećenja primarno kompresijska.
- Submikronska zrna (0,5 do 0,7 mikrona):Jaka ravnoteža otpornosti na trošenje i čvrstoće.Industrijska ispitivanja pokazujusubmikronske kvalitete podržavaju finije rezne rubove i poboljšanu završnu obradu površine dok zadržavaju razumnu žilavost. Oni dobro funkcioniraju u preciznom izrezivanju i laganom oblikovanju.
- Mikrozrno (0,7 do 1,3 mikrona):Bolja apsorpcija udaraca i otpornost na lomljenje pod povremenim opterećenjem. Kada operacija štancanja uključuje vibracije, prekinuti kontakt ili blago neusklađene postavke, karbid s mikrozrnom preživljava uvjete koji bi doveli do pucanja finijih kvaliteta.
- Srednje i grubo zrno (iznad 1,3 mikrona):Najveća žilavost i otpornost na udarce, ali niža tvrdoća. Ovi tipovi podnose teško oblikovanje, duboko izvlačenje i hladno dizanje gdje matrica apsorbira značajne bočne i tlačne sile.
Sadržaj kobaltnog veziva slijedi paralelnu logiku. Niži postoci veziva (obično 6-10% Co) povećavaju tvrdoću jer ima manje mekog metala između tvrdih čestica karbida. Viši postoci veziva (12-25% Co) dramatično povećavaju žilavost, dopuštajući matrici da se mikroskopski savija pod udarcem bez lomljenja.Vodiči za odabir ocjenaovo dosljedno definirajte kao prvo identificiranje načina kvara: ako se vaši matrice postupno troše, vjerojatno su vam potrebne tvrđe vrste s finijim zrnom i manje veziva. Ako se okrhnu ili popucaju, potrebni su vam tvrđi tipovi s krupnijim zrnom i više kobalta.
Preslikavanje svojstava karbida na operacije štancanja
Različite operacije utiskivanja nameću fundamentalno različite profile naprezanja na matrici. Sjepki udarac doživljava snažan kompresijski udar pri svakom udarcu. Kalup za oblikovanje apsorbira bočne sile dok materijal teče preko njegove površine. Usklađivanje stupnja matrice od volfram-karbida i stvarne vrste opterećenja je ono što razlikuje matricu koja traje od one koja rano pokvari.
Evo kako se karakteristike ocjene preslikavaju na uobičajene operacije:
- Blankovanje i bušenje:Submikronsko do ultrafino zrno, 6-10% kobalta. Ovi postupci zahtijevaju oštre rezne rubove otporne na zaobljavanje. Opterećenje je kompresijsko i ponavljajuće, što odgovara tvrđim stupnjevima slabijeg veziva.Federal Carbideov vodič za primjenunavodi kvalitete poput FC10M (submikron) kao prikladne za kalupe za oblikovanje metala gdje su potrebni i otpornost na trošenje i umjerena čvrstoća.
- Bušenje malih rupa (visoki omjer širine i visine):Submikronsko zrno, 8-12% kobalta. Mali proboji suočeni su s rizikom bočnog otklona, tako da mala izbočina u sadržaju veziva pruža otpornost na lom koja sprječava pucanje bez žrtvovanja dugog vijeka ruba.
- Oblikovanje i savijanje:Mikrozrno do srednje zrno, 12-15% kobalta. Materijal klizi preko površine matrice pod kombiniranim opterećenjem na pritisak i smicanje. Tvrđi tipovi otporni su na mikro-krhotine koje trpe tvrđi tipovi kada protok materijala stvara nepredvidive koncentracije naprezanja.
- Duboko izvlačenje:Srednje do grubo zrno, 15-25% kobalta. Matrice za izvlačenje doživljavaju stalni kontaktni pritisak, toplinu trenja i prianjanje materijala. Vrste kao što su FC11 i FC13, koje karakterizira visoka udarna čvrstoća i žilavost, podnose zahtjevnu kombinaciju sila koje proizvode operacije crtanja.
Odabir stupnja za progresivne u odnosu na složene matrice
Matrice za utiskivanje od progresivnog karbida dodaju još jedan sloj složenosti jer se više operacija odvija unutar jednog alata. Stanica za izradu kalupa, stanica za oblikovanje i stanica za bušenje žive u istom setu matrica, ali svaka zahtijeva različita svojstva karbida.
Ovo je mjesto gdje mnoge trgovine čine kritičnu pogrešku: određivanje jedne klase karbida na svim stanicama radi jednostavnosti. Postaje za sređivanje dobivaju ocjenu koja je prečvrsta (i troše se brže nego što je potrebno), dok stanice za oblikovanje dobivaju ocjenu koja je pretvrda (i pucaju pod bočnim opterećenjem). Oba problema skraćuju ukupni životni vijek matrice.
Bolji pristup je usklađivanje stupnja s dominantnim profilom naprezanja svake postaje. Stanice za izradu i bušenje imaju koristi od submikronskih, niskih-razreda vezivanja optimiziranih za zadržavanje rubova. Postaje za oblikovanje i izvlačenje rade bolje s mikrozrnatim ili srednjim-zrnima s višim sadržajem kobalta za otpornost na udarce. Ova više-razredna strategija košta malo više u početnom radu na specifikacijama, ali eliminira problem slabe-veze gdje prerani kvar jedne stanice prisiljava cijeli alat da bude isključen s mreže.
Složeni matrice, koje izvode više operacija istovremeno u jednom hodu, općenito favoriziraju kompromisnu kvalitetu, obično submikronski karbid s umjerenim vezivom (10-12% Co) koji uravnotežuje oštrinu ruba s dovoljnom žilavošću da podnese kombinirano opterećenje. Kompromis je prihvatljiv jer se složeni kalupi obično koriste za jednostavnije geometrije gdje se niti jedna stanica ne suočava s ekstremnim opterećenjima oblikovanja.
Odabirom ocjene određujete koliko dugo vaša kocka može trajati. Ali čak i savršeno usklađena vrsta karbida imat će slabije rezultate ako dizajn matrice ne uzme u obzir mehanička ograničenja karbida, osobito njegovu netoleranciju na vlačna naprezanja i bočno opterećenje.
Progresivni dizajn matrice s karbidnim umecima
Netolerancija karbida na bočno opterećenje i vlačno naprezanje nije razlog da ga se izbjegava u dizajnu kalupa za progresivno utiskivanje. To je razlog za drugačiji dizajn. Prog matrica izgrađena oko alatnog čelika može apsorbirati malo neurednosti u zazoru, poravnanju i geometriji. Matrica izrađena od karbidnih komponenti kažnjava svaki prečac. Inženjerske odluke donesene u fazi projektiranja ili koriste ekstremnu otpornost karbida na habanje ili otkrivaju njegovu krtost u prvoj proizvodnoj seriji.
Punch{0}}to-Razmak i tolerancija dostižnosti
Karbidno probijanje i razmak matrice je mjesto gdje dizajneri najviše dobivaju i istovremeno najviše riskiraju. Budući da se karbid može brusiti do tolerancija od plus ili minus 0,0001 inča na promjeru, uži zazori postaju fizički mogući u usporedbi s alatnim čelikom. Ta se preciznost prevodi u čistije odrezane rubove, smanjenu visinu oštrica i bolju kvalitetu dijelova izravno s trake.
Ali manji razmak znači veće bočno opterećenje na bušilici tijekom izvlačenja. Alatni čelik se savija pod tim opterećenjem. Prijelomi karbida. Nedovoljan zazor koncentrira napon savijanja u dršci izbijača, što je upravo način kvara koji uništava karbidne alate brže nego što bi to ikada učinilo abrazivno trošenje. Ni preveliki razmak nije bezopasan. Proizvodi izvučeni rub umjesto odsječenog ruba i uzrokuje da bušilica traži središte pri svakom udarcu, uvodeći cikličko opterećenje od zamora.
Točan zazor ovisi o debljini materijala izratka i vlačnoj čvrstoći i treba ga eksplicitno specificirati na nacrtu kalupa, a ne prepustiti zadanoj praksi u radionici. Kao opće načelo, zazori od karbida za brušenje su manji od ekvivalenata alatnog čelika, ali je prozor uži. Manje je mjesta za griješenje.
Ograničenja tonaže i debljine materijala za karbid
Svaka operacija žigosanja stvara šok. Karbid dobro apsorbira tlačni udar, ali ne podnosi gotovo nikakvo naprezanje na vlak ili savijanje prije loma. Ova stvarnost postavlja čvrsta ograničenja na ono što karbidne komponente mogu podnijeti unutar progresivnog kalupa.
Debljina materijala je najizravnije ograničenje. Deblji materijal zahtijeva više sile za smicanje, što povećava bočne i vlačne komponente opterećenja na oštrici. Visoko{2}}čvrsti materijali obradaka pogoršavaju problem. Probijač koji probija meki bakar od 0,020 inča suočava se s bitno drugačijim profilom naprezanja od iste geometrije koja reže nehrđajući čelik od 0,060 inča, čak i pri identičnom postotku zazora.
Zahtjevi za tonažu također su u interakciji s dinamikom tiska. Minimiziranje hoda matrice smanjuje brzinu klipa, što znači manje udara i vibracija koje se prenose na karbidne komponente u svakom ciklusu. Načelo dizajna je jednostavno: ako ne možete smanjiti potrebnu tonažu, smanjite hod i rasporedite rezne udarce tako da se svi ne aktiviraju istovremeno. To raspoređuje šok kroz ciklus tiska umjesto da ga koncentrira u jednom trenutku.
Radijusi kutova na probijačima od tvrdog metala ovdje zaslužuju posebnu pozornost. Unutarnji kutovi bez navedenog radijusa djeluju kao mjesta nastanka pukotina pod opterećenjem. Stručnjaci za geometriju primjećuju da unutarnji kut nula-promjera na probojcu od tvrdog metala gotovo nikada nije pravi odgovor, bez obzira na to što bi inače zahtijevala geometrija utisnutog dijela. Čak i mali pomiješani radijusi na prijelazima drške značajno poboljšavaju vijek trajanja bušilice tamo gdje postoji bilo kakva bočna sila.
Hibridna konstrukcija matrice s karbidnim umecima
Ne suočava se svaka stanica u progresivnom kalupu s istim zahtjevima za trošenje. Stanice za bušenje i bušenje koje dolaze u dodir s abrazivnim materijalom pri svakom potezu najbrže se degradiraju. Stanice za mirovanje, pilot stanice i neke stanice za formiranje imaju mnogo manje trošenja. Projektiranje cijele matrice od karbida obično je i ekonomski neopravdano i mehanički kontraproduktivno, budući da stanice za oblikovanje često imaju koristi od superiorne žilavosti alatnog čelika.
Hibridni pristup, poznat kao dizajn matrice s karbidnim umetcima, postavlja komponente od tvrdog metala samo tamo gdje zarađuju: visoko{0}}stanice za rezanje koje bi inače zahtijevale često ponovno brušenje. Alatni čelik radi na mjestima gdje dominiraju udarna opterećenja ili gdje se očekuju promjene geometrije tijekom razvoja. Ovo uravnotežuje vijek trajanja, cijenu i mogućnost servisiranja.
Kada specificiraju karbidne umetke unutar progresivne matrice, inženjeri bi trebali slijediti namjerni slijed koji uzima u obzir mehanička ograničenja karbida u svakom koraku:
- Utvrdite koje stanice imaju najveću stopu trošenja na temelju povijesnih podataka ili abrazivnosti materijala obratka.
- Potvrdite da geometrija na svakoj stanici kandidata može zadovoljiti zahtjeve minimalnog polumjera kuta karbida i presjeka -bez stvaranja točaka koncentracije naprezanja.
- Odaberite odgovarajući stupanj karbida za svaku stanicu na temelju dominantnog profila naprezanja: tvrđi, finiji-zrnat stupanj za brušenje; tvrđi, grublji stupnjevi za bilo koju stanicu s bočnim opterećenjem.
- Navedite razmak od -do-matrice po stanici na temelju debljine obratka i materijala, dokumentirajući to izričito na crtežu matrice.
- Dizajnirajte nosač umetka tako da su površine za sjedenje ravne i stabilne, sprječavajući ljuljanje koje koncentrira opterećenje na visokim točkama tijekom udara.
- Provjerite jesu li tonaža preše, hod matrice i podizanje trake svedeni na minimum kako bi se ograničile vibracije i udarci koji se prenose na karbidne komponente.
- Uključite značajke poka-jarama tako da se umetci ne mogu postaviti unatrag ili naopako tijekom održavanja, eliminirajući pogreške pri ponovnoj ugradnji koje uzrokuju trenutni lom.
Ovaj slijed daje prednost prevenciji kvarova nad optimizacijom performansi. Karbidni umetak koji pouzdano preživi uvijek je bolji od onog koji isporučuje savršene dijelove tjedan dana prije pucanja.
Međutim, čak i uz idealan dizajn, karbidni kalupi u proizvodnji na kraju se razgrađuju. Pitanje je kako se one razgrađuju, jer mehanizam trošenja određuje hoće li prilagodba procesa, promjena premaza ili drugačija kvaliteta značajno produžiti životni vijek matrice.
Mehanizmi habanja koji skraćuju vijek trajanja karbidne matrice
Matrica od karbida koja rano pokvari uvijek vam govori zašto, ako znate što tražiti. Uzorak degradacije na radnim površinama otkriva koji mehanizam čini štetu, a svaki mehanizam ukazuje na različit temeljni uzrok u vašem procesu. Tretiranje svih načina kvara karbidne matrice na isti način, recimo, jednostavnim ponovnim brušenjem i vraćanjem matrice u rad, jamči ponavljanje problema. Identificiranje specifičnih mehanizama trošenja karbidne matrice u igri omogućuje vam ciljanje na stvarni uzrok, a ne samo na njegove simptome.
Četiri primarna mehanizma odgovorna su za veliku većinu prijevremenog trošenja u primjenama štancanja karbidom: abrazivno trošenje, adhezivno trošenje, pucanje uslijed zamora i toplinski šok. Često se preklapaju, ali jedan najčešće dominira. Prepoznavanje koji od njih pokreće degradaciju vaše kockice razlika je između ciljanog popravka i skupe igre pogađanja.
Abrazivno i adhezivno trošenje u karbidnim matricama
Abrazivno trošenje je najjednostavniji mehanizam. Tvrdi uključci, kamenac ili čestice u utisnutom materijalu djeluju poput brusnog papira koji se povlači po površini matrice pri svakom potezu. Postupci progresivnog utiskivanja ugljičnog čelika posebno su osjetljivi kada traka nosi kamenac ili oksidne slojeve. Električne čelične laminacije, sa svojim sadržajem silicija i tvrdim površinskim premazima, također ubrzavaju abrazivno propadanje.
Ono što se događa na mikrostrukturnoj razini je progresivni gubitak materijala. Tvrde čestice u izratku izdubljuju ili izbacuju pojedinačna zrna karbida iz vezivne matrice. Federal Carbide napominje da abrazivno trošenje predstavlja progresivni gubitak materijala na površini karbida zbog klizanja ili trljanja spojne komponente ili radnog materijala po njoj. Brzina ovisi o kontaktnom tlaku i tvrdoći abraziva u odnosu na površinu karbida. Vizualno ćete primijetiti ovaj način rada kao glatko, ravnomjerno trošenje površine duž reznih rubova, postupno zaokruživanje prethodno oštrih karakteristika i uglađen ili preklopljen izgled na kontaktnim područjima.
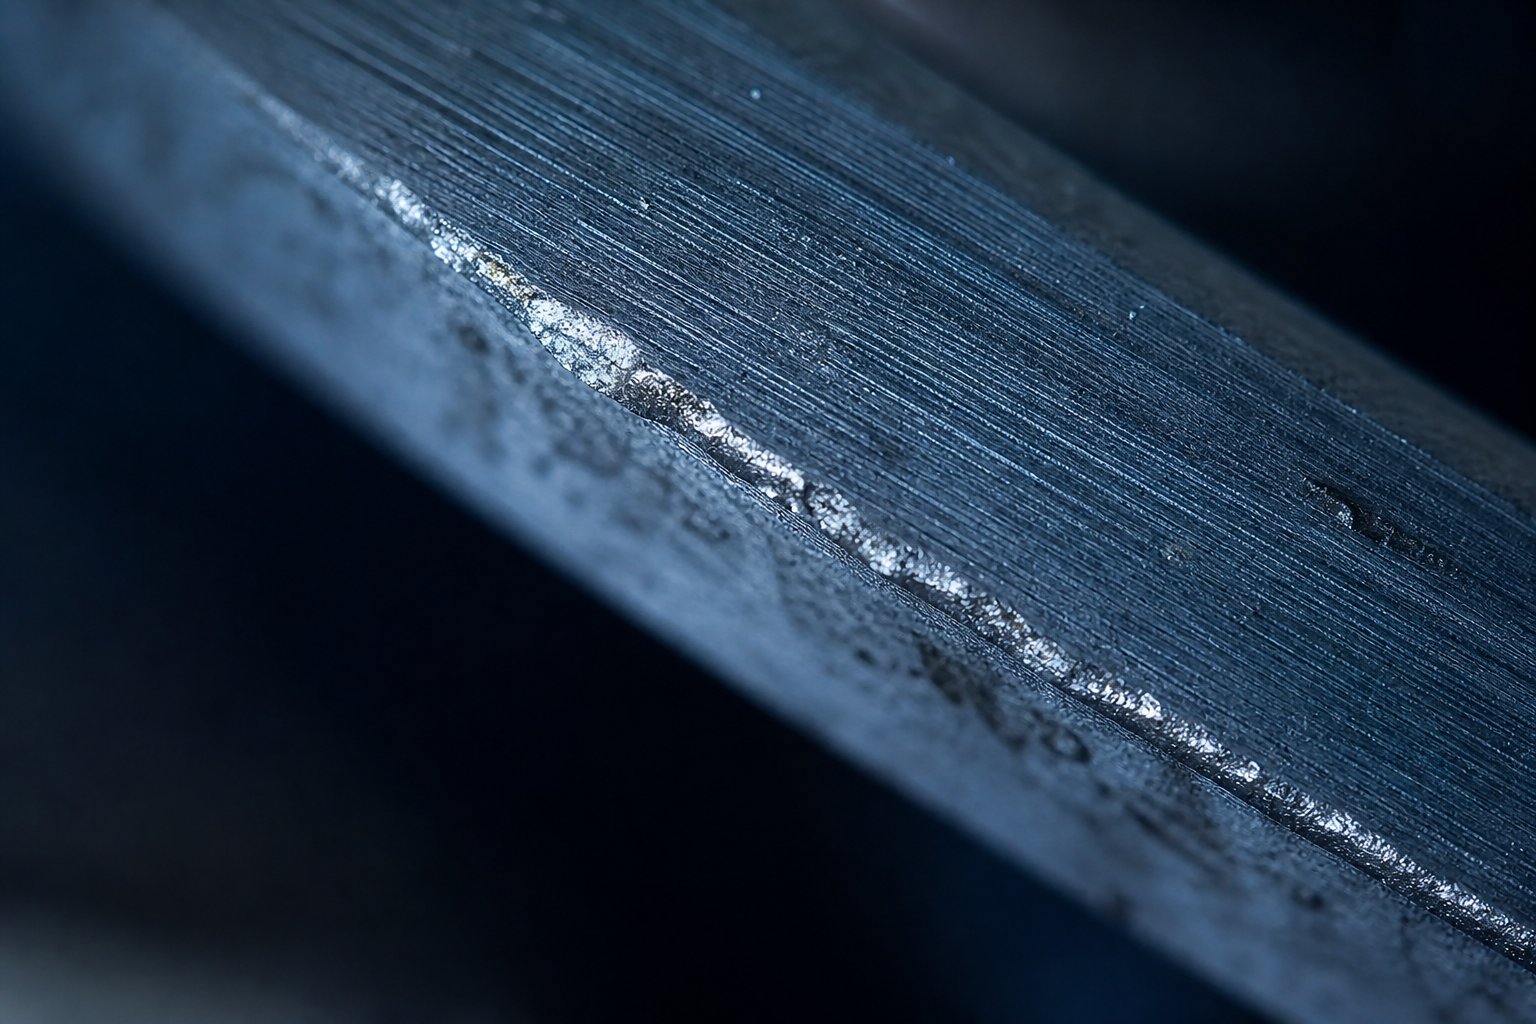
Adhezivno trošenje, koje se obično naziva žuljanje, druga je životinja. To se događa kada se materijal obratka veže za površinu matrice pod utjecajem topline i pritiska utiskivanja. Nehrđajući čelik i aluminij poznati su po ovakvom ponašanju. Visoko trenje na kontaktnim točkama stvara dovoljno lokalne temperature i tlaka da izazove mikro-zavarivanje između izratka i površine matrice. Materijal se prenosi, nakuplja i na kraju otkida, povlačeći za sobom dijelove karbidne površine.
Vizualni potpis nagrizanja je nepogrešiv: nepravilno nakupljanje materijala na plohi matrice, hrapava ili rupičasta površinska područja na kojima se preneseni materijal otkinuo i zarezi koji slijede smjer protoka materijala. Za razliku od glatkog napredovanja abrazivnog trošenja, oštećenje ljepila izgleda nasilno i neravnomjerno.
Pukotine uslijed zamora i načini sloma uslijed toplinskog udara
Pukotine nastale zamorom razvijaju se polagano i iznenada prestaju. Svaki pritisak pritiska opterećuje i rasterećuje karbidnu komponentu. Tijekom stotina tisuća ciklusa, mikroskopske pukotine nukleiraju na točkama koncentracije naprezanja, kutovima, oštrim prijelazima ili površinskim defektima. Ove se pukotine postupno šire sa svakim ciklusom opterećenja sve dok se ne dosegne kritična duljina, u kojoj točki pukotina prolazi kroz komponentu i stvara katastrofalan lom.
Što ubrzava zamor u karbidu? Sve što povećava komponentu naprezanja na rastezanje ili savijanje: prekomjerna tonaža, nedovoljan razmak od probijanja-do-matrice, neusklađene postavke preše ili događaji pogrešnog uvlačenja trake koji se primjenjuju izvan-osnog opterećenja. Progresivne operacije matrice koje se odvijaju pri visokim brzinama hoda pogoršavaju problem jer matrica brže akumulira cikluse opterećenja. Vizualno, zamor se očituje kao fine, često paralelne pukotine koje se šire iz rubova ili kutova. U ranim fazama možete primijetiti male komadiće ili pukotine na prijelazima rubova prije nego što dođe do potpunog loma.
Toplinski šok je brzo{0}}rođak umora. Karbid ima relativno slabu otpornost na toplinske udare, a nagle promjene temperature često uzrokuju kvar toplinskim pucanjem. Kod -utiskivanja velikom brzinom, površina matrice zagrijava se tijekom svakog hoda zbog trenja i kontakta s obratkom, a zatim se brzo hladi između poteza ili kada rashladno sredstvo/mazivo dođe u kontakt s vrućom površinom. To toplinsko cikliranje stvara naprezanja ekspanzije-kontrakcije koja kruta karbidna struktura ne može plastično podnijeti.
Toplinske pukotine pojavljuju se kao mreža finih,-razmaknutih pukotina, koje ponekad nalikuju uzorku ludila na keramičkoj površini. Oni obično zrače iz rubova matrice i produbljuju se tijekom vremena, na kraju uzrokujući da se materijal rasprši između njih. Visoke brzine hoda, neadekvatno podmazivanje i isprekidano hlađenje ubrzavaju ovaj mehanizam.
Indikatori vizualnog pregleda za svaku vrstu trošenja
Osoblje -matračke radionice nema uvijek pristup mikroskopima ili laboratorijskim analizama tijekom planiranih perioda održavanja. Srećom, svaki nosivi mehanizam ostavlja jasan vizualni otisak prsta koji se može identificirati lupom ili čak golim okom, pod uvjetom da znate koje uzorke tražiti.
Tablica u nastavku prikazuje svaki mehanizam prema njegovim operativnim okidačima, kako izgleda tijekom pregleda i što možete učiniti u vezi s tim:
| Mehanizam trošenja | Primarni uzroci | Vizualni znakovi | Preporučene protumjere |
|---|---|---|---|
| Abrazivno trošenje | Tvrdi uključci u obratku; mlinska ljestvica; abrazivni premazi na traci; visoki kontaktni pritisak | Glatko, ravnomjerno trošenje zemljišta; postupno zaokruživanje rubova; polirane ili preklopljene kontaktne površine | Prijeđite na finiji-zrnatost, niži-vezni stupanj karbida; poboljšati čišćenje trake; provjerite dolazne specifikacije materijala |
| Istrošenost ljepila (nagrizanje) | Utiskivanje nehrđajućeg čelika, aluminija ili drugih materijala-sklonih prianjanju; neadekvatno podmazivanje; visoka temperatura-površine matrice | Nepravilno nakupljanje materijala na površini matrice; udubljenja na mjestima gdje je preneseni materijal otrgnut; bodovanje u smjeru protoka materijala | Nanesite TiN ili CrN premaz; poliranje površina kalupa za smanjenje hrapavosti; povećati podmazivanje; smanjite brzinu tiska |
| Pukotine od zamora | Cikličko opterećenje pri velikom broju udaraca; koncentracija naprezanja na oštrim kutovima; prekomjerna tonaža; neusklađenost | Fine paralelne pukotine koje se šire iz rubova ili kutova; mali čipovi ili pukotine na prijelazima; eventualni katastrofalni lom | Dodajte polumjere uglova na rastezljive cijevi; smanjiti tonažu ili pomaknuti udarac; prijeđite na viši-razred veziva za poboljšanu žilavost |
| Toplinski šok | Velika brzina udarca; brzi ciklusi zagrijavanja/hlađenja; nedosljedno podmazivanje; prekinuta primjena rashladne tekućine | Mreža finih pukotina-uzoraka; blisko-razmaknute radijalne pukotine od rubova; pucanje između linija pukotina | Smanjite broj moždanih udara; nanesite dosljedno podmazivanje; koristite grublje-klase zrna s većom otpornošću na toplinski udar; izbjegavajte nagli kontakt rashladne tekućine s vrućim površinama |
Ključni zaključak ovdje je da svaki mehanizam zahtijeva različite korektivne radnje. Ponovno brušenje privremeno popravlja simptom abrazivnog trošenja, ali ne čini ništa za matricu koja se pokvari uslijed toplinskog udara. Nanošenjem premaza rješava se habanje, ali se neće spriječiti pucanje uzrokovano pretjeranim zazorom. Usklađivanje protumjere sa stvarnim načinom kvara je ono što odvaja radionice koje dobiju puni životni vijek matrice od onih koje zamjenjuju alat po ponovljenom postupku.
Naravno, premazi se stalno pojavljuju kao protumjera u ovom okviru, i to s dobrim razlogom. Površinske obrade predstavljaju jednu od najučinkovitijih i najnedovoljno iskorištenih strategija za produljenje performansi karbidne matrice u specifičnim uvjetima u kojima dominira adhezivno i abrazivno trošenje.
Površinski tretmani i premazi za produženu izvedbu kalupa
Karbid je već jedan od najtvrđih dostupnih materijala za matrice. Pa zašto dodati premaz na vrh? Jer tvrdoća sama po sebi ne rješava svaki problem trošenja. Kada su nakupljanje ljepila, toplina trenja ili površinska oksidacija dominantni pokretači kvara, tanki PVD premaz mijenja površinsku interakciju između matrice i obratka bez promjene čvrstoće jezgre karbidne podloge. Zamislite to kao dodavanje specijalizirane kože koja se nosi s kontaktnom kemijom dok karbid ispod nosi strukturno opterećenje.
Za OEM operacije progresivnog utiskivanja s nehrđajućim čelikom, aluminijem ili obloženim trakastim materijalima, premazi matrice od karbida mogu dramatično produljiti servisne intervale napadajući specifični mehanizam, nagrizanje, koji ubrzava degradaciju matrice u tim primjenama. Premaz ne čini matricu tvrđom u masi. Čini površinu skliskom, kemijski inertnijom i manje podložnom mikro-zavarivanju s obratkom.
Uspoređeni TiN, TiCN i CrN premazi
Tri PVD premaza dominiraju u primjenama kalupa za utiskivanje, svaki optimiziran za različite uvjete:
TiN (titanijev nitrid)je najrašireniji i najprepoznatljiviji premaz, prepoznatljiv po svojoj zlatnoj boji. Isporučujevisoka tvrdoća, visoka otpornost na trošenje i otpornost na oksidaciju, što ga čini prikladnim za-zaštitu matrica opće namjene. Kalupi za utiskivanje obloženi TiN-om dobro se ponašaju s mekim čelikom i srednje -ugljičnim čelikom, pri čemu umjereno smanjenje trenja i poboljšana površinska tvrdoća produljuju vijek trajanja rubova bez potrebe za posebnom kemijom. Njegova gornja granica radne temperature, oko 500-600 stupnjeva Celzijusa, ograničava njegovu učinkovitost u operacijama velike brzine gdje trenje stvara značajnu toplinu.
TiCN (titan karbonitrid)temelji se na temeljima TiN-a dodavanjem ugljika u strukturu premaza. Rezultat je manje unutarnje naprezanje, veća žilavost i poboljšana mazivost u usporedbi s ravnim TiN-om. Taj niži koeficijent trenja čini TiCN osobito učinkovitim pri utiskivanju materijala sklonih lijepljenju, poput nehrđajućeg čelika i aluminijskih legura. HVAC progresivne operacije utiskivanja metala, koje često obrađuju pocinčane i nehrđajuće trake, imaju koristi od TiCN-ove kombinacije otpornosti na prianjanje i mehaničke izdržljivosti.
CrN (kromov nitrid)ima potpuno drugačiji pristup. Umjesto maksimiziranja tvrdoće, CrN pruža jaku mazivost i otpornost na visoke temperature s izvrsnom otpornošću na koroziju. To je-najbolji izbor za primjene progresivnog utiskivanja bakra, gdje sklonost bakra da prianja i nakuplja se na površinama matrice uzrokuje brzu degradaciju nepremazanog alata. CrN-ova kemijska inertnost prema obojenim metalima čini ga preferiranim zaštitnim premazom za matrice za obradu bakrene, mesingane i brončane trake.
Evo kako se ova tri premaza uspoređuju u dimenzijama koje su najvažnije za odabir matrice za žigosanje:
| Svojstvo premaza | TiN (titanijev nitrid) | TiCN (titan karbonitrid) | CrN (kromov nitrid) |
|---|---|---|---|
| Otpornost na prianjanje | Umjereno | visoko | Vrlo visok (posebno ne{0}}željezni) |
| Raspon radne temperature | Do ~500-600 stupnjeva | Do ~400-500 stupnjeva | Do ~700 stupnjeva |
| Najbolje-otisnuti materijali | Blagi čelik, srednje{0}}ugljični čelik,-opća namjena za brisanje | Nehrđajući čelik, aluminij, pocinčani čelik | Bakar, mjed, bronca, okolina-sklona koroziji |
| Smanjenje trenja | Umjereno | visoko | visoko |
| Relativni trošak | Nizak (osnovni PVD trošak) | Umjereno | Umjereno do visoko |
| Tipična debljina | 1-5 mikrona | 1-4 mikrona | 1-5 mikrona |
Kada premazi opravdavaju dodatno ulaganje
Premazi nisu uvijek potrebni. Ako vaši matrice od karbida utiskuju meki čelik u umjerenim količinama i trošenje postupno napreduje kroz normalnu abraziju, karbid bez premaza s točnim odabirom stupnja isporučit će svoj puni očekivani radni vijek. Premaz povećava troškove bez rješavanja dominantnog mehanizma kvara.
Premazi zarađuju svoje ulaganje kada postoje posebni uvjeti:
- Materijali-podložni prianjanju obradaka:Nehrđajući čelik, aluminij i legure bakra stvaraju nagrizanje koje nikakva tvrdoća karbida ne može spriječiti. Premazi stvaraju kemijsku i fizičku barijeru koja zaustavlja mikro{1}}zavarivanje prije nego što započne.
- Proizvodnja-velike količine:Cijena premaza je fiksna po nanošenju, ali se korist umnožava sa svakim dodatnim potezom. Na progresivnom kalupu koji radi milijune ciklusa, čak i skroman postotak poboljšanja životnog vijeka kalupa dovodi do značajnih ušteda u ponovnom brušenju i zastoju.
- Neadekvatan pristup podmazivanju:Neke geometrije matrice ili uvjeti trake otežavaju dosljednu isporuku maziva. Premaz s-niskim trenjem djelomično nadoknađuje nedosljedno podmazivanje na sučelju-izratka.
- Strogi zahtjevi za završnu obradu utisnutih dijelova:Obložene matrice duže održavaju glatke kontaktne površine, što se izravno prenosi na bolju konzistenciju završne obrade tijekom proizvodne serije.
Ekonomska logika je jednostavna: ako vaše karbidne matrice kvare prvenstveno zbog trošenja ljepila ili degradacije-povezane trenjem, premaz koji košta djelić vrijednosti matrice može udvostručiti ili utrostručiti interval između servisnih događaja. Ako pokvare zbog pucanja uslijed zamora ili toplinskog udara, premaz neće pomoći, a novac je bolje potrošiti na promjene kvalitete ili modifikacije dizajna.
Premazi također djeluju na vašu strategiju održavanja. Obložena matrica koja se ponovno brusi gubi svoj premaz na ponovno brušenoj površini, što znači da je ponovno premazivanje potrebno nakon svakog ciklusa brušenja kako bi se održala učinkovitost. Taj tekući trošak treba uzeti u obzir u vašem ukupnom proračunu za održavanje i okviru odluka o ponovnom brušenju.
Najbolje prakse održavanja i ponovnog brušenja karbidnih matrica
Matrica od presvučenog karbida koja radi u dobro-programiranom progresivnom alatu još uvijek ima ograničen servisni interval između događaja oštrenja. Razlika između radionica koje izvlače puni vijek matrice i onih koje prerano mijenjaju alate često se svodi na jednu stvar: disciplinirani raspored održavanja matrice od tvrdog metala koji rano hvata degradaciju i ispravno je rješava. Čekanje dok pregled dijelova ne zakaže znači da ste već pokrenuli tisuće loših komada. Uhvatiti prve znakove istrošenosti prije nego što dođu do dijela znači da kontrolirate zastoj, a ne da reagirate na njega.
Okidači ponovnog brušenja i okviri za raspored
Kako znate kada karbidna matrica zaista treba servis? Tri mjerljiva pokazatelja daju vam pouzdano unaprijed upozorenje prije nego se kvaliteta dijela osjetno pogorša:
- Visina čička:Kako se oštrice otupljuju, zona smicanja se pomiče i neravnine rastu. Mjerenje visine srha na utisnutim dijelovima u pravilnim intervalima daje vam izravan, mjerljiv pokazatelj stanja ruba. Kada se visina srha približi vašoj granici tolerancije ispisa dijela, matrica treba ponovno brusiti, a ne nakon što prijeđe granicu.
- Dimenzionalni pomak dijela:Istrošena geometrija kalupa proizvodi dijelove koji se postupno pomiču prema granicama tolerancije. Praćenje kritičnih dimenzija tijekom vremena otkriva liniju trenda koja predviđa kada će matrica izaći iz specifikacija, što vam omogućuje proaktivno planiranje servisa.
- Broj udaraca:Povijesni podaci iz prethodnih ciklusa ponovnog brušenja govore vam otprilike koliko hodova svaka matrica napravi prije nego što vam je potreban servis. Proizvođači progresivnih matrica koji prate omjere hoda-do-ponovnog brušenja mogu unaprijed zakazati periode održavanja umjesto da reagiraju na izostanak kvalitete.
Neke trgovine također prate tonažu tiska kao sekundarni pokazatelj. Kako se oštrice tupe, povećava se sila potrebna za rezanje materijala. Vodič za progresivno održavanje kalupa tvrtke Wisconsin Metal Parts napominje da su povećana tonaža i neuobičajeni zvukovi preše znakovi da alatu treba posvetiti pozornost. Kombinacija podataka o tonaži s brojanjem udaraca i mjerenjem neravnina stvara sustav potvrde s tri-točke koji praktički eliminira nagađanje.
Cilj je prediktivni raspored održavanja karbidne matrice, a ne reaktivni. Sačuvajte posljednji dio iz svake proizvodne serije zajedno sa završnom trakom. Ovo vašem alatničaru daje osnovnu liniju za usporedbu kada procjenjuje stanje matrice tijekom sljedećeg servisnog perioda.
Ispravna tehnika ponovnog brušenja za karbidne komponente
Ponovno brušenje karbidne matrice nije isti postupak kao oštrenje alatnog čelika. Ekstremna tvrdoća materijala znači da ga konvencionalni kotači od aluminijskog oksida neće rezati, doslovno. Korištenje pogrešnog kotača uzrokuje glazuru, prekomjernu toplinu, površinske mikro-pukotine i oštećenje ispod površine koje slabi matricu bez vidljivih dokaza.
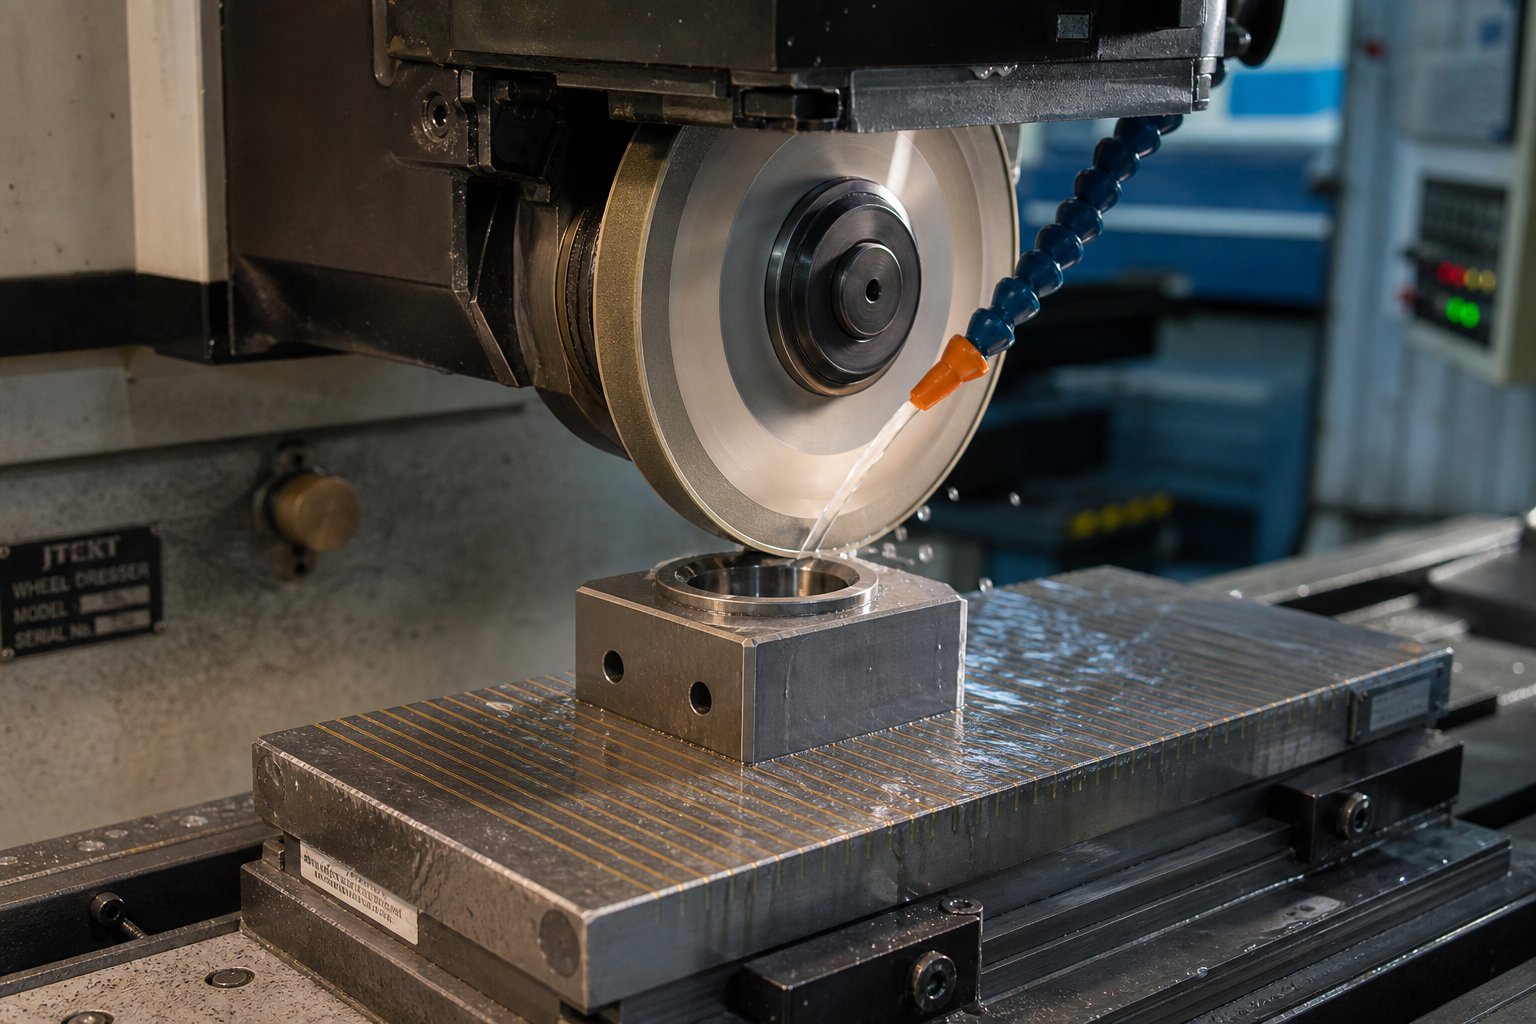
Dijamantne brusne ploče su potrebni abraziv za ponovno brušenje karbida. Sintetski dijamant, s tvrdoćom od približno 10.000 HV, jedini je abraziv koji učinkovito reže volfram karbid bez stvaranja destruktivnog toplinskog oštećenja. Zeleni kotači od silicij-karbida mogu poslužiti za lakše operacije, ali ne odgovaraju učinkovitosti dijamanta ili kvaliteti površine na komponentama matrice od kaljenog karbida.
Kritični parametri za ponovno brušenje karbidne matrice uključuju:
- Specifikacija kotača:Dijamantni kotači -vezani smolom s veličinom zrna u rasponu od F150 do F240 i koncentracijom od 100-150%. Finija granulacija daje bolju završnu obradu na rubu ponovnog brušenja.
- Brzina kotača:15-25 m/s. Brže trčanje riskira termičko oštećenje; sporiji rad smanjuje učinkovitost rezanja i može uzrokovati opterećenje kotača.
- Dubina rezanja:0,005-0,025 mm po prolazu. Agresivno uklanjanje materijala stvara toplinu koja stvara mikro-pukotine ispod površine, nevidljive, ali strukturalno oštećujuće. Svjetlosni prolazi čuvaju cjelovitost ruba.
- Rashladno sredstvo:Tekućine za mljevenje na bazi kerozina ili lakog{0}}ulja sprječavaju pregrijavanje. Poplavna rashladna tekućina je bolja od magle. Nikada ne brusite karbid na suho.
- Ograničenje uklanjanja zaliha:Svako ponovno mljevenje uklanja materijal s radne visine matrice. Pratite kumulativno uklanjanje zaliha u odnosu na izvornu dimenziju kalupa. Većina dizajna karbidnih matrica omogućuje ukupnu dubinu ponovnog brušenja prije nego što komponenta dosegne svoju minimalnu funkcionalnu visinu.
Jedan detalj koji dobavljači progresivnih matrica često zanemaruju: ako je matrica premazana prije ponovnog brušenja, premaz se uklanja s ponovno brušene površine. Ponovno nanošenje premaza nakon svakog ciklusa brušenja potrebno je kako bi se održala učinkovitost protiv-prianjanja koja je opravdala nanošenje premaza na prvom mjestu.
Kriteriji odluke o zamjeni u odnosu na remont
Svako ponovno mljevenje skraćuje matricu. U nekom trenutku kontinuirano obnavljanje donosi sve manje povrate, a zamjena postaje pametnije ulaganje. Ali kako odlučiti kada je taj prag prijeđen?
Okvir za odlučivanje odražava štopreporučuju stručnjaci za popravak industrijskih kalupa: procijenite na temelju trenutnog stanja, opsega popravka, očekivanog vijeka trajanja nakon-popravka i nadolazećih proizvodnih zahtjeva. Posebno za komponente za utiskivanje karbida, uzmite u obzir ove čimbenike:
- Kumulativna dubina ponovnog brušenja:Ako je matrica ponovno brušena unutar 20-25% svoje minimalne funkcionalne visine, preostali životni vijek ponovnog brušenja je prekratak da bi opravdao troškove rada i ponovnog premazivanja drugog servisnog ciklusa.
- Prisutnost zamornih pukotina:Površinske pukotine koje prelaze dubinu uklanjanja brušenog materijala ne mogu se izbrusiti. Oni će se dalje razmnožavati bez obzira na oštrenje. Napukle karbidne komponente treba zamijeniti, a ne ponovno brusiti.
- Pad performansi nakon-ponovnog brušenja:Ako se životni vijek matrice između ponovnih brušenja progresivno skraćuje sa svakim ciklusom, oštećenje podpovršine ili mikrostrukturna degradacija se gomilaju brže nego što se površinskom restauracijom može riješiti.
- Promjene dimenzija koje se ne mogu popraviti:Karbidne komponente koje su se istrošile na načine koje ponovno brušenje ne može obnoviti, kao što je bočno trošenje na površinama za oblikovanje ili porast promjera na otvorima matrice, dosegle su kraj životnog vijeka za obnovu.
Evo-po-kontrolnog popisa za pregled-korak koji treba slijediti osoblje u prodavaonici tijekom zakazanih perioda održavanja:
- Zabilježite trenutni broj udaraca od zadnjeg ponovnog brušenja i usporedite s povijesnim prosjekom za tu stanicu.
- Izmjerite visinu srha na zadržanim dijelovima uzorka od kraja proizvodne serije. Dokumentirajte mjerenje i usporedite s tolerancijom ispisa dijela.
- Pregledajte sve rezne rubove od karbida pod povećanjem (10x najmanje) na krhotine, mikro-pukotine ili naslage nagriza.
- Izmjerite preostali materijal za ponovno mljevenje pomoću visinomjera ili mikrometra prema dokumentiranoj minimalnoj funkcionalnoj dimenziji matrice.
- Provjerite indikatore pukotina uslijed zamora: fine linije koje se šire iz uglova, male pukotine na prijelazima rubova ili bilo kakvo vidljivo širenje loma.
- Procijenite stanje bilo kojeg PVD premaza: ako je proboj do golog karbida vidljiv na više od 30% radne površine, planirajte ponovno nanošenje sloja nakon ponovnog brušenja.
- Dokumentirajte sve nalaze i ažurirajte dnevnik održavanja matrice s brojem udaraca, mjerenjima, uočenom vrstom trošenja i poduzetim radnjama (ponovno brušenje, ponovno premazivanje, zamjena ili vraćanje u servis).
Ta dokumentacija nije naporan posao. Gradi skup povijesnih podataka koji vašu sljedeću odluku o vremenu ponovnog mljevenja čini predvidljivom, a ne reaktivnom. Tijekom vremena vidjet ćete da se pojavljuju obrasci: određene stanice koje se brže troše na određenim materijalima, sezonske varijacije u životnom vijeku kalupa povezane s promjenama kvalitete trake ili vrste premaza koje dosljedno nadmašuju druge u vašoj specifičnoj primjeni.
Održavanje održava vaše matrice u radu. Ali gornja granica performansi matrice, koliko dugo ona može trajati između servisnih događaja, uglavnom je postavljena prije pada prvog udarca. Ta gornja granica uvelike ovisi o tome što utiskujete, jer svojstva materijala obratka pokreću stopu trošenja više nego bilo koja druga varijabla u sustavu.
Usklađivanje kvalitete tvrdog metala s materijalom vašeg izratka
Radni komad koji se nalazi na vašoj traci nije pasivni sudionik u trošenju matrice. To je primarni agresor. Dvije matrice izrađene od istog stupnja karbida, koje rade s istom brzinom hoda, u istoj preši, pružit će izrazito različite vijekove trajanja ako jedna izrezuje lamele električnog čelika, a druga oblikuje bakrene sabirnice. Materijal koji se utiskuje diktira dominantni mehanizam trošenja, koji zauzvrat diktira ispravan stupanj karbida, završnu obradu površine, zazor i strategiju premaza. Zanemarite taj odnos i zamijenit ćete matrice prema rasporedu koji vaš proizvodni plan nikada nije uračunao.
Kako svojstva žigosanog materijala pokreću odabir karbida
Svaki materijal obratka različito napada karbidni alat. Abrazivni materijali poput elektrotehničkog čelika sadrže tvrde uključke silicija i izolacijske premaze koji bruse površinu matrice zrno po zrno. Oni zahtijevaju najfinije-zrno, najtvrđe dostupne vrste karbida jer je način kvara čisti gubitak materijala od kliznog kontakta. Finija zrna se pakiraju čvršće, ostavljajući manje izloženih džepova veziva za iskopavanje abrazivnih čestica.
Materijali-skloni nakupljanju kao što su nehrđajući čelik i aluminij predstavljaju suprotan problem. Nisu posebno tvrdi, ali se vežu za površinu matrice pod utjecajem topline i pritiska. Ta nakupina ljepila kida zrnca karbida iz matrice kada se na kraju odvoji, stvarajući nepravilna površinska oštećenja koja se ubrzavaju sa svakim potezom. Za ove materijale, tvrdoća karbida manje je važna od završne obrade površine i kemije premaza. Polirana površina matrice s CrN ili TiCN premazom otporna je na mikro-zavarivanje mnogo učinkovitije od tvrđe, ali hrapavije površine bez premaza.
Progresivno žigosanje bakra je ono gdje karbid zaista zarađuje svoju premiju u odnosu na alatni čelik. Bakar je mekan, ali njegova duktilnost i toplinska vodljivost stvaraju agresivno nakupljanje ljepila na površinama alatnog čelika.Iskustvo u produkciji Penn Unitedapotvrđuje da karbidni alat uparen s odgovarajućim PVD premazima dramatično nadmašuje alatni čelik u progresivnom štancanju bakra i trake od bakrene legure, gdje bi adhezija inače zahtijevala stalno čišćenje matrice i često ponovno brušenje.
Progresivno žigosanje automobilskih komponenti dodaje još jednu varijablu: raznolikost materijala unutar jednog proizvodnog pogona. Radionica koja radi s dvofaznim-čelikom, aluminijskim pločama tijela i mesinganim konektorima na različitim linijama za prešanje treba specifikacije karbida prilagođene svakom materijalu, a ne pristup koji-je{3}}odgovara-svima.
Preporuke za stupanj prema materijalu obratka
Tablica u nastavku prikazuje uobičajene žigosane materijale sa svojstvima karbida i površinskim tretmanima koji se bave specifičnim ponašanjem trošenja svakog materijala:
| Materijal obratka | Preporučena svojstva karbida | Primarni problem trošenja | Preporučeni premaz |
|---|---|---|---|
| Elektrotehnički čelik (silikonski čelik) | Ultrafino do submikronsko zrno; 6-10% Co; maksimalna tvrdoća | Abrazivno trošenje od tvrdih silikonskih inkluzija i izolacijskih premaza | TiN ili bez premaza (abrazija dominira nad adhezijom) |
| Nehrđajući čelik (301, 304, 17-4) | Submikronsko zrno; 10-12% Co; polirane površine kalupa (Ra ispod 0,2 mikrona) | Adhezivno trošenje i nagrizanje; otvrdnjavanje povećava kontaktni stres | TiCN ili CrN (od-kemijski kritičan) |
| Bakar i bakrene legure | Submikron do mikrozrna; 10-12% Co; zrcalno polirane kontaktne površine | Nakupljanje ljepila; prijenos materijala na površinu kalupa | CrN (kemijski inertan na ne{0}}neželjezne metale) |
| Aluminij (1xxx-6xxx serija) | Micrograin; 10-14% Co; bitne polirane površine | Jako peckanje; abrazija aluminijevog oksida na tvrđim legurama | TiCN ili CrN (smanjenje trenja sprječava mikro{0}}zavarivanje) |
| Mesing (legure CuZn) | Submikron do mikrozrna; 10-12% Co | Umjereno prianjanje; nakupljanje cinka na povišenim temperaturama | CrN poželjan; TiN prikladan za -radove niske brzine |
Obratite pažnju na uzorak: abrazivni materijali guraju vas prema tvrđim, finijim-zrnatim razredima gdje je sirova otpornost na habanje prioritet. Adheziji-skloni materijali guraju vas prema umjerenoj tvrdoći s poliranim površinama i posebnim premazima koji sprječavaju lijepljenje materijala na sučelju. Pokušaj rješavanja problema prianjanja tvrđim stupnjem česta je i skupa pogreška.
Zazor matrice također se pomiče s materijalom obratka. Čelici-jače čvrstoće zahtijevaju veće zazore kako bi se spriječilo prekomjerno bočno opterećenje karbidnih probijača, dok mekši materijali poput bakra i aluminija dopuštaju manje zazore koji proizvode čistije odrezane rubove.Istraživanje naprednih-čelika visoke čvrstoćepotvrđuje da veće sile potrebne za probijanje čvršćih materijala zahtijevaju veće razmake od proboja-do-matrice u usporedbi s mekim čelikom, što je načelo koje se izravno primjenjuje pri specifikaciji alata od tvrdog metala za automobilske primjene.
Započinjanje istraživanja-odabira materijala
Pravilan odabir kvalitete karbida zahtijeva razumijevanje obje strane jednadžbe: materijala matrice i materijala izratka. Inženjeri i timovi za nabavu često specificiraju jedno bez potpunog razmatranja drugog, što dovodi do neusklađenog alata koji od prvog dana ima slabije rezultate.
Praktična početna točka je mapiranje mehaničkih svojstava materijala izratka, karakteristika površine i poznatih tendencija trošenja u odnosu na gornju tablicu kvalitete karbida. Ako procjenjujete materijale za više dijelova u različitim linijama proizvoda, resursi poputYICHEN-ova stranica s materijalimapružiti konsolidirane referentne podatke koji pokrivaju materijale za proizvodnju aluminija, čelika, nehrđajućeg čelika, mesinga, magnezija-i karbida na jednom mjestu. Ta vrsta vidljivosti --pored-pomaže kada trebate odrediti i materijal dijela i materijal matrice istovremeno, osiguravajući da vaš odabir tvrdog metala uzima u obzir određeni radni komad koji će rezati ili oblikovati.
Odluka o uparivanju materijala također ulazi izravno u vašu strategiju premazivanja, specifikaciju slobodnog prostora i očekivani interval održavanja. To nije samostalan izbor, već temelj na koji bi se trebala pozvati svaka daljnja odluka o alatima.
Sve ove smjernice pretpostavljaju da je karbid pravi odgovor za vašu primjenu. Ali ta pretpostavka ne vrijedi uvijek. Postoje scenariji u kojima ga lomljivost, cijena i veličina karbida čine pogrešnim alatom za posao, a rano prepoznavanje tih situacija štedi novac i frustracije.
Kada karbidne matrice nisu pravi izbor
Karbid rješava mnoge probleme kod -štancanja velikog volumena. Ne rješava ih sve. Svaka prednost koju nudi ovaj materijal, ekstremna tvrdoća, visoka tolerancija, dugi servisni intervali, dolazi s odgovarajućim ograničenjima koja ga čine stvarno pogrešnim za određene primjene. Prepoznavanje tih situacija prije nego što se obvežete na naručivanje vrijedi više od bilo koje tablice odabira razreda ili preporuke za premaz.
Ograničenja karbidnih matrica o kojima se ovdje raspravlja nisu rubni slučajevi niti teorijska pitanja. To su scenariji u kojima iskusni proizvođači progresivnih matrica umjesto toga rutinski navode alatni čelik, ne zato što ne razumiju prednosti karbida, već zato što razumiju njegove granice.
Scenariji male-količine i izrade prototipova
Zamislite da pokrećete narudžbu od 5000-komada za aplikaciju za automobilske matrice koja možda neće vidjeti ponovnu narudžbu. Unaprijed cijena alata od tvrdog metala, potencijalno tri do deset puta veća od D2 ili A2, nikada se ne amortizira kroz dovoljno dijelova da bi se postigla rentabilnost. Vaša cijena-po dijelu ostaje visoka tijekom cijele serije, a vama ostaje skupi alat koji se možda više nikada neće tiskati.
Izrada prototipa dodatno usložnjava ovaj problem. Tijekom razvoja proizvoda, geometrija dijela se mijenja između iteracija. Svaka revizija dizajna može zahtijevati nove komponente matrice. Ulaganje u karbid za alate koji bi mogli biti zastarjeli nakon sljedeće obavijesti o inženjerskoj promjeni je ogroman novac. Alatni čelik može se brže obraditi, lakše modificirati i rashodovati bez financijskih poteškoća koje prate odbacivanje karbidne komponente.
Industrijske smjernice za-alate male količinepojačava ovu logiku: progresivno utiskivanje oslanja se na-prese velike brzine i-fazni alat koji postaje neekonomičan za male količine. Proizvodnja matrica je skupa i vremenski-je potrebna, a njihova vrijednost leži u proizvodnji tisuća identičnih dijelova na sat. Korištenje takvog alata za kratke serije rezultira visokim -jediničnim troškovima i nedovoljno iskorištenom opremom. Za proizvode s niskim-izlazom, jednostavniji pristupi alatima učinkovitiji su čak i ako se brže troše.
Izračun -rentabilnosti je jednostavan. Ako vaša matrica od alatnog čelika može preživjeti cijeli proizvodni ciklus s jednim ili dva ponovnog brušenja, ukupni trošak, uključujući rad i vrijeme zastoja, i dalje će biti znatno ispod alternative karbida koja isporučuje iste dijelove bez ponovnog brušenja. Carbideova ekonomska prednost se materijalizira samo kada je obujam proizvodnje dovoljno velik da višestruke zamjene alatnog čelika premašuju ulaganje u pojedinačni karbid.
Geometrijska i mehanička ograničenja karbida
Krtost karbida nije samo pitanje dizajna. To je teška diskvalifikacija za određene geometrije kalupa i uvjete opterećenja. Kaostručnjak za žigosanje Thomas Vacca primjećuje, idealan pristup je koristiti najtvrđi mogući alat za rezanje, karbid, osim ako je geometrija toliko fina da ne može izdržati. Kada se to ne dogodi, odustajete od tvrdoće i povećavate žilavost.
Nekoliko geometrijskih i mehaničkih uvjeta tjera vas od karbida:
- Vrlo fina, nepodržana geometrija:Proboji-tankog presjeka, uski prorezi i proboji-visokog-omjera širine koncentriraju stres na načine koje karbid ne može tolerirati. Alatni čelik savija se pod asimetričnim opterećenjem; karbidne kopče.
- Nesimetrično opterećenje:Formiranje trnova ili dijelova kalupa koji djeluju van{0}}centralnih sila zahtijevaju materijale koji apsorbiraju energiju plastičnom deformacijom, a ne lomom. Vacca opisuje slučaj u kojem materijali usmjereni na-višestruku tvrdoću nisu uspjeli u primjeni nesimetričnog oblikovanja, a rješenje je zahtijevalo žrtvovanje tvrdoće zarad žilavosti korištenjem-udarnog alatnog čelika kao što je CPM 3V.
- Velike veličine kalupa:Karbidni sirovci proizvode se metalurgijom praha i sinteriranjem, što ograničava praktične dimenzije sirovih dijelova. Vrlo veliki dijelovi matrice, recimo automobilske matrice za panele ili matrice za duboko{1}}izvlačenje koje premašuju nekoliko inča u bilo kojoj dimenziji, postaju pretjerano skupi ili jednostavno nedostupni kao komponente od čvrstog karbida. Trošak materijala raste s volumenom, a sinteriranje velikih proizvoda bez unutarnjih nedostataka postaje sve teže.
- Postavke tiska-sklone neusklađenosti:Starije preše s istrošenim izbočinama, više{0}}matrice za prijenos s kumulativnom pogreškom pozicioniranja ili bilo koja postavka gdje je vjerojatno bočno otklon nameće opterećenja savijanja koja karbid ne može podnijeti. Čak i mala neusklađenost koju bi alatni čelik apsorbirao bez vidljivog oštećenja može napuknuti karbidni proboj ili dio matrice.
- Operacije visokog-utjecaja:Postupci kovanja, dubokog utiskivanja i teškog oblikovanja stvaraju udarna opterećenja koja premašuju žilavost karbida na lom čak i kod viših-razreda veziva. Ciklički udar uništava karbid kroz pucanje uslijed zamora mnogo brže nego što bi degradirao alatni čelik otporan na udar-kao što je S7.
Vrijedno je naglasiti jedan uvid iskusnih konstruktora matrica: otprilike 20 posto problema progresivnih matrica odnosi se na materijale, a 80 posto na dizajn i izradu. Uklanjanje vibracija s robusnim dizajnom alata, zapanjujućim udarcima i minimiziranjem hoda može učiniti više za vijek trajanja matrice nego što bilo koji materijal za bušenje može postići sam. Karbid se ne troši kao uobičajeni čelik; rubovi se lome i raspadaju. Ako vaša postavka preše stvara vibracije ili bočno pomicanje, nijedan karbid neće prevladati taj temeljni problem.
Kontrolni popis praktičnih odluka
Prije nego odredite karbid za svoj sljedeći projekt matrice, prođite kroz ove kontraindikacije. Ako postoji, alatni čelik je vjerojatno bolja investicija:
- Ukupni obujam proizvodnje ispod je točke u kojoj bi alatni čelik zahtijevao višestruku zamjenu kalupa ili velike cikluse popravljanja.
- Geometrija dijelova još je u razvoju i očekuju se promjene dizajna prije zatvaranja proizvodnje.
- Komponente matrice uključuju poprečne-presjeke tanje od 3-4 puta debljine materijala koji se štanca, što stvara rizik od loma pod bočnim opterećenjem.
- Postavka preše ima poznate probleme s poravnanjem, istrošene ivice ili ne može održati paralelizam unutar uskih tolerancija preko cijelog hoda.
- Operacija uključuje teško oblikovanje, duboko izvlačenje ili kovanje gdje udarne i bočne sile dominiraju nad tlačnim trošenjem.
- Potrebne dimenzije komponenti matrice premašuju dostupne veličine karbida, što nameće više-dijelnu konstrukciju koja dovodi do slabosti spojeva.
- Matrica mora tolerirati povremene slučajeve pogrešnog uvlačenja trake ili udarce dvo-debljine bez katastrofalnog kvara.
- Proračunska ograničenja sprječavaju pravilno ponovno brušenje dijamantnih-ploča i ponovno nanošenje PVD premaza, što znači da će kvaliteta održavanja biti ugrožena tijekom vijeka trajanja matrice.
Odabir alatnog čelika u ovim scenarijima nije pristajanje na manje. To je odabir materijala čija mehanička svojstva zapravo odgovaraju zahtjevima primjene. D2 matrica koja preživi milijun udaraca u-operaciji s velikim udarom daje veću vrijednost od karbidne matrice koja pukne nakon 50.000.
Iskreni odgovor kada ne koristiti karbidne matrice je jednostavan: kada primjena zahtijeva rastezljivost, kada ekonomija ne podržava ulaganje ili kada radno okruženje ne može zaštititi materijal od njegove vlastite krtosti. U svakom drugom scenariju, onom s velikim volumenom, abrazivnim materijalima, uskim tolerancijama i discipliniranim održavanjem preše, karbid pruža performanse koje opravdavaju njegovu vrhunsku vrijednost.
Često postavljana pitanja o kalupima za utiskivanje od karbida
1. Koliko dugo traju kalupi za utiskivanje od karbida u usporedbi s kalupima od alatnog čelika?
Kalupi za utiskivanje od tvrdog metala obično traju 10 do 20 puta dulje od usporedivih kalupa od alatnog čelika kao što su D2 ili M2 pod sličnim proizvodnim uvjetima. Stvarni radni vijek ovisi o materijalu izratka koji se utiskuje, brzini preše, kvaliteti podmazivanja i o tome je li za primjenu odabran ispravan stupanj karbida. Abrazivni materijali poput elektrotehničkog čelika skraćuju vijek trajanja više od mekih metala poput bakra, ali karbid još uvijek značajno nadmašuje alatni čelik u tim zahtjevnim okruženjima.
2. Koju vrstu karbida trebam koristiti za progresivne kalupe za utiskivanje?
Progresivni kockice imaju koristi od više-strategije stupnjeva umjesto jedne ocjene na svim stanicama. Stanice za bušenje i bušenje najbolje rade s karbidom submikronskog zrna na 6-10% kobaltnog veziva za maksimalno zadržavanje rubova. Stanice za oblikovanje trebaju mikrozrnatost ili srednje-zrnatost s 12-15% kobalta za otpornost na bočna opterećenja. Ovaj pristup specifičan za stanicu eliminira problem slabe veze gdje jedna stanica prerano otkaže i prisiljava cijelu matricu da bude izvan mreže.
3. Kada trebam odabrati alatni čelik umjesto tvrdog metala za kalupe za utiskivanje?
Alatni čelik je bolji izbor kada su količine proizvodnje premale da bi se amortizirao veći početni trošak karbida, kada se geometrija dijela još uvijek mijenja tijekom izrade prototipova, kada dijelovi matrice zahtijevaju visoku udarnu žilavost koja premašuje granice krtosti karbida ili kada postavke preše imaju problema s poravnanjem koji stvaraju bočno opterećenje. Operacije koje uključuju teško kovanje, duboko utiskivanje ili vrlo fine nepodržane geometrije bušilica također daju prednost alatnim čelicima otpornim na udarce-kao što su S7 ili CPM 3V u odnosu na karbid.
4. Koji premazi najbolje funkcioniraju na kalupima za utiskivanje karbida?
Najbolji premaz ovisi o tome što žigosate. TiCN je dobar za nehrđajući čelik i aluminij jer smanjuje trenje i sprječava nagrizanje. CrN je poželjan za bakar, mjed i broncu zbog svoje kemijske inertnosti na obojene metale. TiN služi kao isplativa-opcija-opće namjene za izradu mekih čelika. Premazi opravdavaju svoj trošak prvenstveno kada je habanje zbog ljepila ili nagrizanje dominantan način kvara, a ne jednostavno abrazivno trošenje.
5. Kako mogu znati kada je matrica od karbida potrebno ponovno brušenje ili zamjena?
Tri mjerljiva pokazatelja signaliziraju da je potrebno ponovno brušenje: povećanje visine srha približavajući se granicama tolerancije, pomicanje dimenzija dijela prema granicama specifikacije i postizanje povijesnog broja hodova između servisnih intervala. Zamijenite umjesto ponovnog brušenja kada se kumulativno uklanjanje zaliha približi 75-80% ukupne dopuštene dubine ponovnog brušenja matrice, kada se pukotine nastale zamorom protežu ispod površine ponovnog brušenja ili kada se vijek trajanja matrice između uzastopnih ponovnih brušenja progresivno skraćuje, što ukazuje na oštećenje ispod površine koje se oštrenjem ne može popraviti.


