


Što su premosni zarezi i zašto su važni u kalupima za utiskivanje
Kad tipokrenite matricu za progresivno utiskivanje brzinom proizvodnje, glatko hranjenje trakom je sve. Jedno pogrešno uvlačenje može uzrokovati oštećenje kalupa, otpadne dijelove i skupe zastoje. Premosni zarezi jedno su od najučinkovitijih, ali često zanemarenih rješenja ugrađenih u matrice za utiskivanje kako bi se ta traka čisto pomicala od stanice do stanice.
Što su premosni zarezi u matricama za progresivno utiskivanje
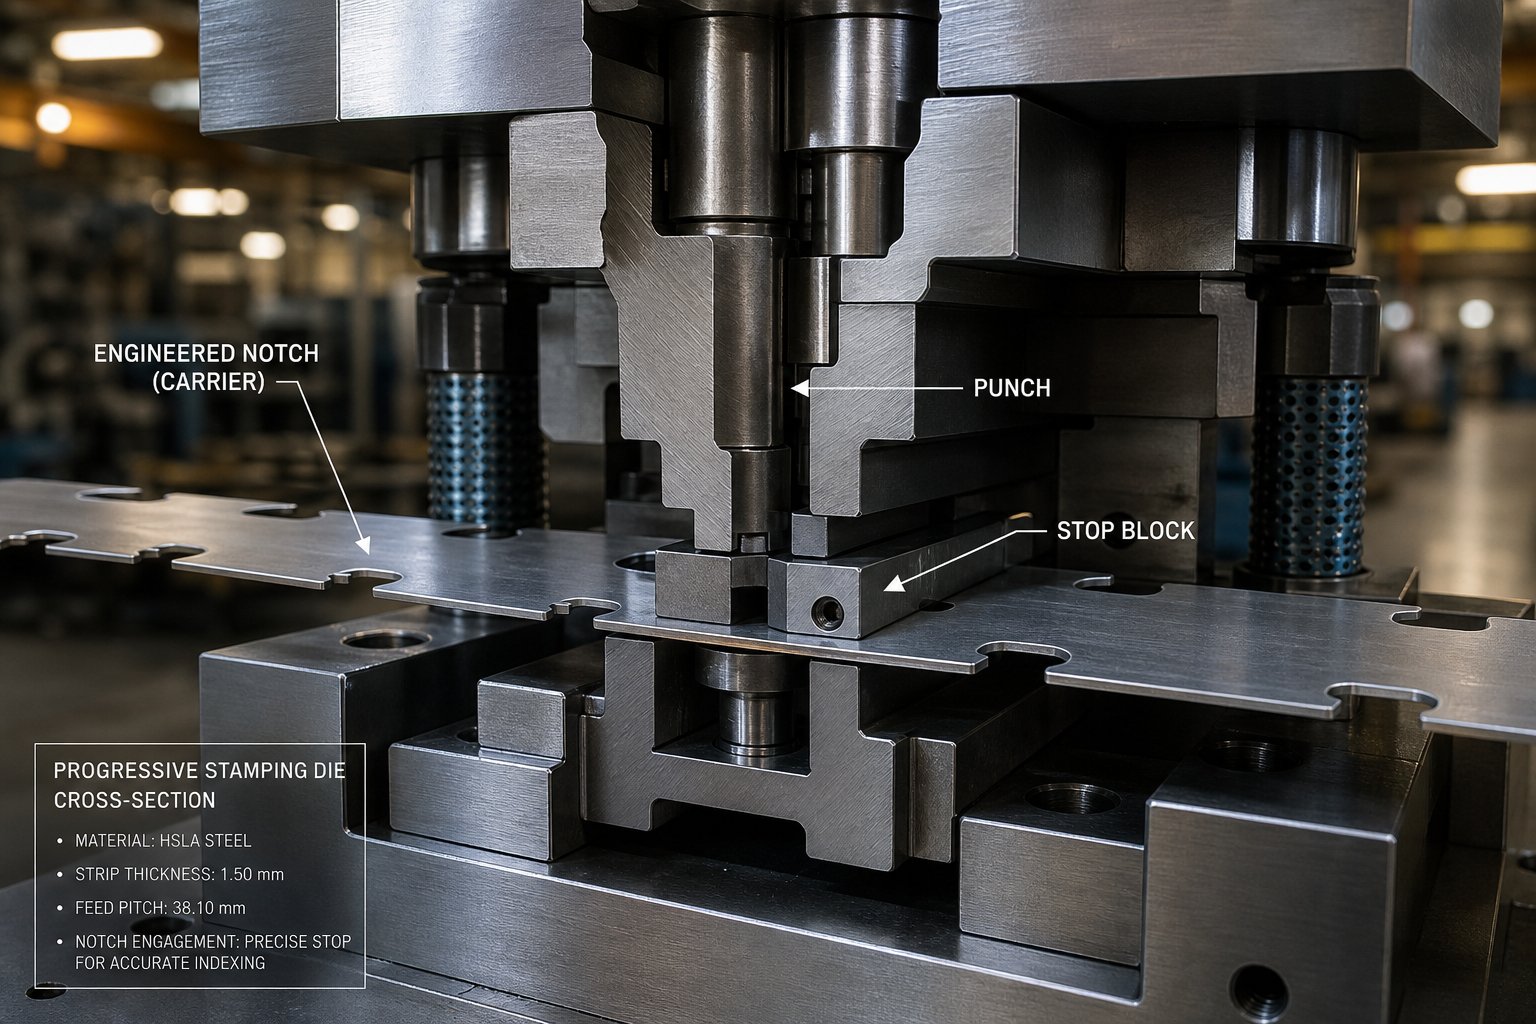
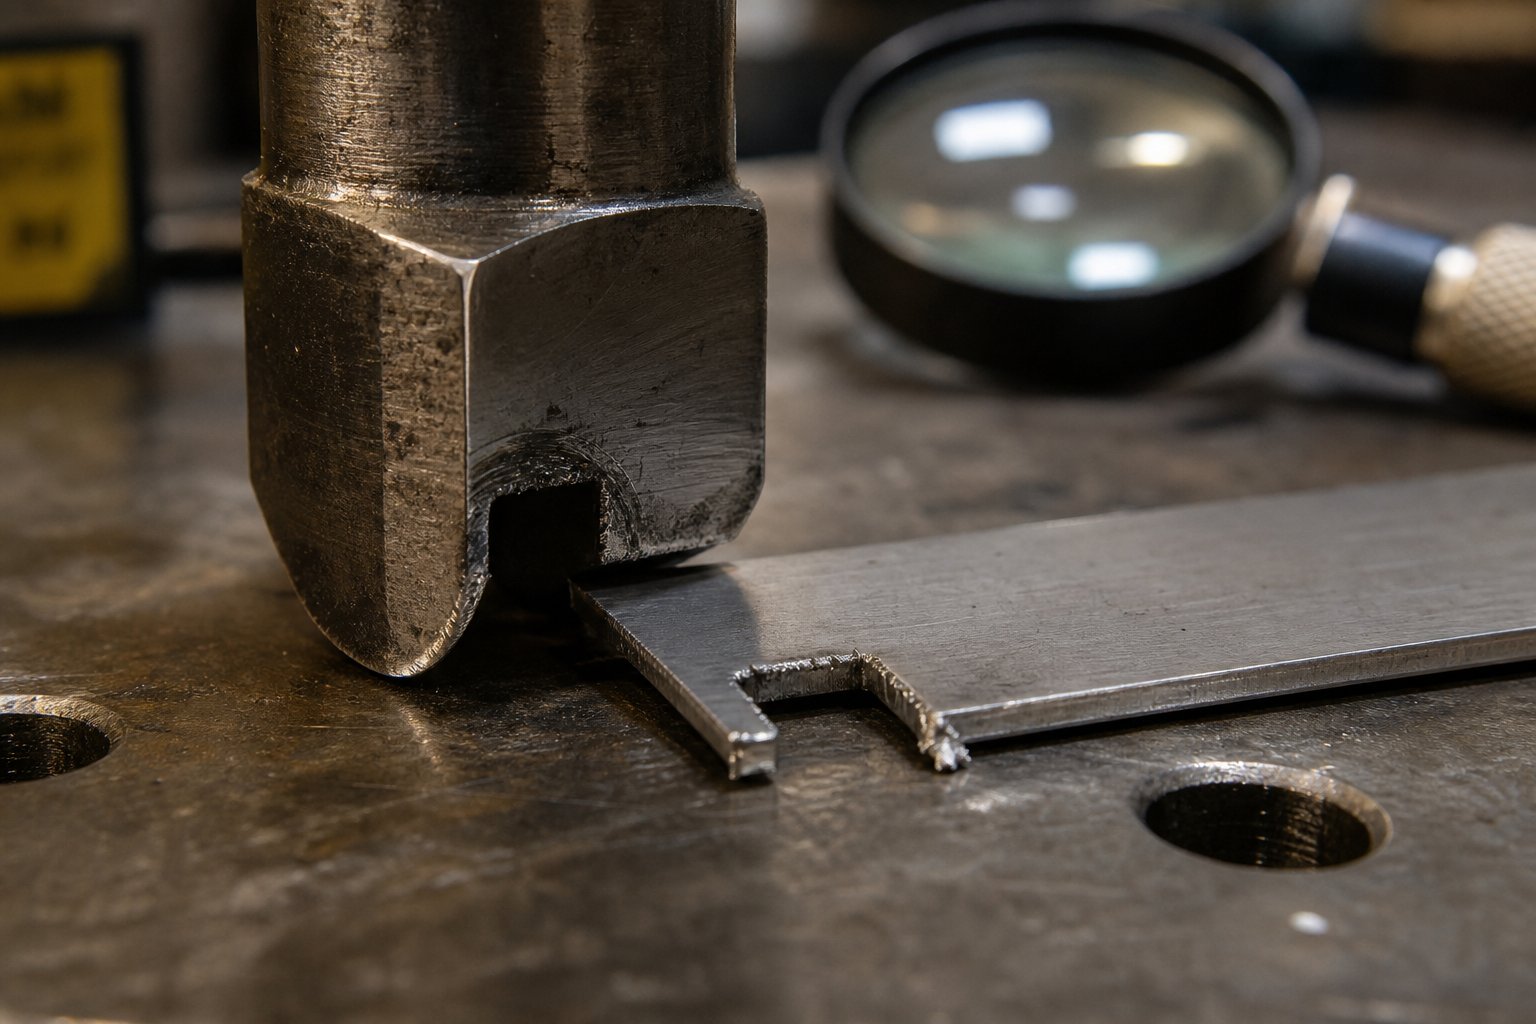
Zaobilazni zarezi su projektirani reljefni rezovi napravljeni u nosećoj traci progresivnih matrica za utiskivanje. Njihova je svrha spriječiti prekomjerno hranjenje, kontrolirati registraciju trake i osigurati razmak tako da oblikovane značajke mogu proći kroz sljedeće stanice kalupa bez smetnji.
Ako ste novi u tom području i pitate se što je metalno utiskivanje, to je proizvodni proces koji koristi matrice montirane u prešama za oblikovanje ravnog metalnog lima u gotove dijelove. Progresivni kalupi za utiskivanje idu korak dalje izvodeći više operacija u slijedu kako traka napreduje kroz alat. Noseća traka povezuje prazne dijelove zajedno i pomiče ih korak po korak naprijed.
Urezi za zaobilaženje izrezani su s jednog ili oba ruba ove noseće trake, obično na prvim mjestima matrice. Oni stvaraju referencu-ravnog ruba koja je u interakciji s čvrstim graničnicima unutar alata, dajući traci preciznu mehaničku granicu za svaki pomak. Profesionalci u industriji ih ponekad zovupitch notches ili francuski zarezi, iako postoje kontekstualne razlike koje vrijedi razumjeti.
Rješavanje problema s uvlačenjem trake zaobići ureze
Zamislite uvlačenje kontinuirane trake u zavojnicu kroz progresivnu matricu bez mehaničkog zaustavljanja. Što se događa? Uvlakač zavojnice pomiče materijal, ali čak ni dodavači s preciznošću od 0,0005 inča ne mogu uzeti u obzir nagnutost ruba koja se pojavljuje tijekom procesa rezanja. Zbog tog nagiba traka luta, savija se ili se previše uvlači. Rezultat je pogrešna registracija između stanica, polu-udarci na udarce, i u najgorem slučaju, potpuni pad kockice.
Svrha premosnih zareza u kalupima za utiskivanje je upravo to riješiti. Uklanjanjem malog dijela materijala s ruba trake, zarez stvara čvrstu graničnu površinu i eliminira oštro nagnutost ruba u jednoj operaciji. Svrha ovog premosnog oblikovanja ureza u lim nadilazi jednostavnu zaštitu od pretjeranog dodavanja. Ravni-izrez također pomaže glatkom uvlačenju trake kroz vodilice, a kada je uparen s pilotskim klinovima, osigurava pouzdanu registraciju dijela-za-dijelom na svakoj stanici.
Razumijevanje što je žigosanje na ovoj razini znači prepoznavanje da točnost hranjenja nije samo problem hranilice. To je problem dizajna matrice. A premosni zarezi predstavljaju promišljeni, projektirani odgovor na izazove upravljanja trakama koje nijedna elektronička zaštita matrica ne može sama u potpunosti zamijeniti.
Terminologija oko ovih značajki usjeka razlikuje se u trgovinama i regijama, što često stvara zabunu kod inženjera koji pregledavaju dizajne matrica od različitih dobavljača.
Zaobilazni usjeci protiv uspona i industrijska terminologija
Pitajte pet dizajnera matrice kako zovu reljefne rezove u progresivnoj nosivoj traci matrice i mogli biste dobiti pet različitih odgovora. "Bypass notch", "pitch notch", "francuski notch," "feed notch" - terminologija se mijenja ovisno o tome tko vas je obučavao, gdje radite i u kojoj regiji zemlje (ili svijeta) vaša trgovina posluje. Ova nedosljednost nije samo sitnica. Stvara pravu zbrku kada nabavljate matrice od različitih dobavljača ili pregledavate rasporede traka iz nepoznatih trgovina.
Objašnjenje terminologije obilaznih usjeka u odnosu na usporene usjeke
Na najširoj razini, oba pojma opisuju sličnu geometriju - dio materijala koji je uklonjen ili oblikovan u rub trake radi kontrole dodavanja. Funkcionalno preklapanje je značajno, a mnogi stručnjaci u kalupima i štancanju bez problema koriste te izraze naizmjenično. Ipak, postoje kontekstualne razlike vrijedne pažnje.
Izraz "zarez" obično je rezerviran za geometriju zareza koja je posebno povezana s napredovanjem koraka i kontrolom prvog-pogotka. Njegova je primarna uloga, prema definiciji utiskivanja koju koristi većina inženjera alata, osigurati čvrst graničnik koji sprječava prekomjerno punjenje i daje osoblju za postavljanje preciznu početnu lokaciju za vodeći rub trake.Art Hedrick iz Dieology LLCopisuje uspon kao mali dio materijala izrezan s jednog ili oba ruba trake na početnim stanicama progresivnog kalupa, koji funkcionira i kao mehaničko zaustavljanje i kao značajka-ispravljanja nagiba.
"Bypass notch", s druge strane, često ima šire značenje. Neki profesionalci koriste ga za opisivanje bilo koje reljefne geometrije koja omogućuje materijalu trake - posebno oblikovane značajke - da prođu kroz ili zaobiđu sljedeće stanice bez smetnji. U tom kontekstu, što matrice rade drugačije? Razlika je suptilna: zarez kontrolira gdje se traka zaustavlja, dok zaobilazni zarez kontrolira što traka čisti dok se pomiče prema naprijed.
U praksi, mnogi žigovi uključuju geometriju koja služi objema funkcijama istovremeno. Isti zarez koji osigurava čvrsti graničnik nagiba može također stvoriti prostor za nizvodno zavoj ili povlačenje. Ta dvostruka funkcija djelomično je razlog zašto su se pojmovi spojili u svakodnevnom trgovačkom jeziku.
Kako regionalne konvencije i konvencije tvrtki oblikuju imenovanje
Geografija i kultura tvrtke igraju veću ulogu u terminologiji nego što većina inženjera shvaća. Trgovine na gornjem srednjem zapadu Sjedinjenih Država, gdje progresivno žigosanje ima duboke korijene, preferiraju "pitch notch" ili "francuski notch". Europski i azijski proizvođači kalupa češće koriste "bypass notch" ili ekvivalentne prijevode. Veći proizvođači originalne opreme s globalnim opskrbnim lancima ponekad standardiziraju jedan pojam u svojim specifikacijama dizajna matrice, ali taj se standard razlikuje od tvrtke do tvrtke.
Razumijevanje onoga što je umrijet u proizvodnji znači prihvaćanje da nomenklatura nije univerzalna. Kada pregledavate paket dizajna matrice od nepoznatog dobavljača, najsigurniji pristup je pogledati geometriju i njen položaj u rasporedu trake, a ne oslanjati se samo na oznaku.
Tablica u nastavku sažima način na koji se ovi pojmovi obično preslikavaju na specifične kontekste upotrebe:
| Termin | Tipični kontekst uporabe | Funkcionalni opis |
|---|---|---|
| Pitch Notch | Sjevernoameričke trgovine progresivnih matrica; rasprave o postavljanju kalupa i kontroli dodavanja | Materijal uklonjen s ruba trake kako bi se stvorio čvrsti graničnik za napredovanje nagiba, spriječilo prekomjerno uvlačenje i uklonilo nagnutost ruba |
| francuski usjek | Naslijeđeni izraz uobičajen u starijoj literaturi o alatima i iskusnim proizvođačima matrica | Sinonim za pitch notch; odnosi se na isti puž-koji stvara reljefni rez na rubovima trake |
| Zaobilazni usjek | Šira globalna uporaba; oblikovanje-teških progresivnih matrica; strip clearance rasprave | Geometrija reljefa koja omogućuje formiranim značajkama da očiste sljedeće stanice; također može poslužiti kao zaustavljač nagiba |
| Koplje-i-urez na prirubnici | Prijave koje zahtijevaju-bez zastoja ili ukrućenje nosača | Ispucani i savijeni materijal koji djeluje kao čvrsti graničnik bez stvaranja zasebnog metka |
Bez obzira na to kako ih vaša trgovina zove, temeljna mehanička funkcija ostaje dosljedna. Ove značajke postoje kako bi osigurale pouzdano uvlačenje trake izaštitite skupe komponente matriceod oštećenja u sudaru. Prave razlike pojavljuju se kada pogledate kako oni fizički komuniciraju s napredovanjem trake, pilot iglama i oblikovanom geometrijom na svakoj stanici.
Kako funkcionišu premosni zarezi u progresivnom ulaganju matrice
Jedno je znati kako se zovu premosni zarezi. Razumijevanje onoga što oni zapravo rade unutar matrice za žigosanje tijekom svakog poteza preše je ono gdje živi prava inženjerska vrijednost. Mehanička funkcija ovih reljefnih rezova daleko nadilazi jednostavnu prevenciju prekomjernog hranjenja. Aktivno sudjeluju u kontroli trake, zazoru oblikovanja i točnosti registracije tijekom cijelog procesa matrice.
Kako zaobilazni urezi kontroliraju kretanje trake
Zamislite matricu za progresivno štancanje koja radi brzinom od 200 udaraca u minuti. Traka se pomiče za jednu duljinu između svakog udarca, a cijeli proces utiskivanja ovisi o tome da se to kretanje događa s ponovljivom preciznošću. Zaobilazni zarezi služe kao mehanička okosnica te preciznosti.
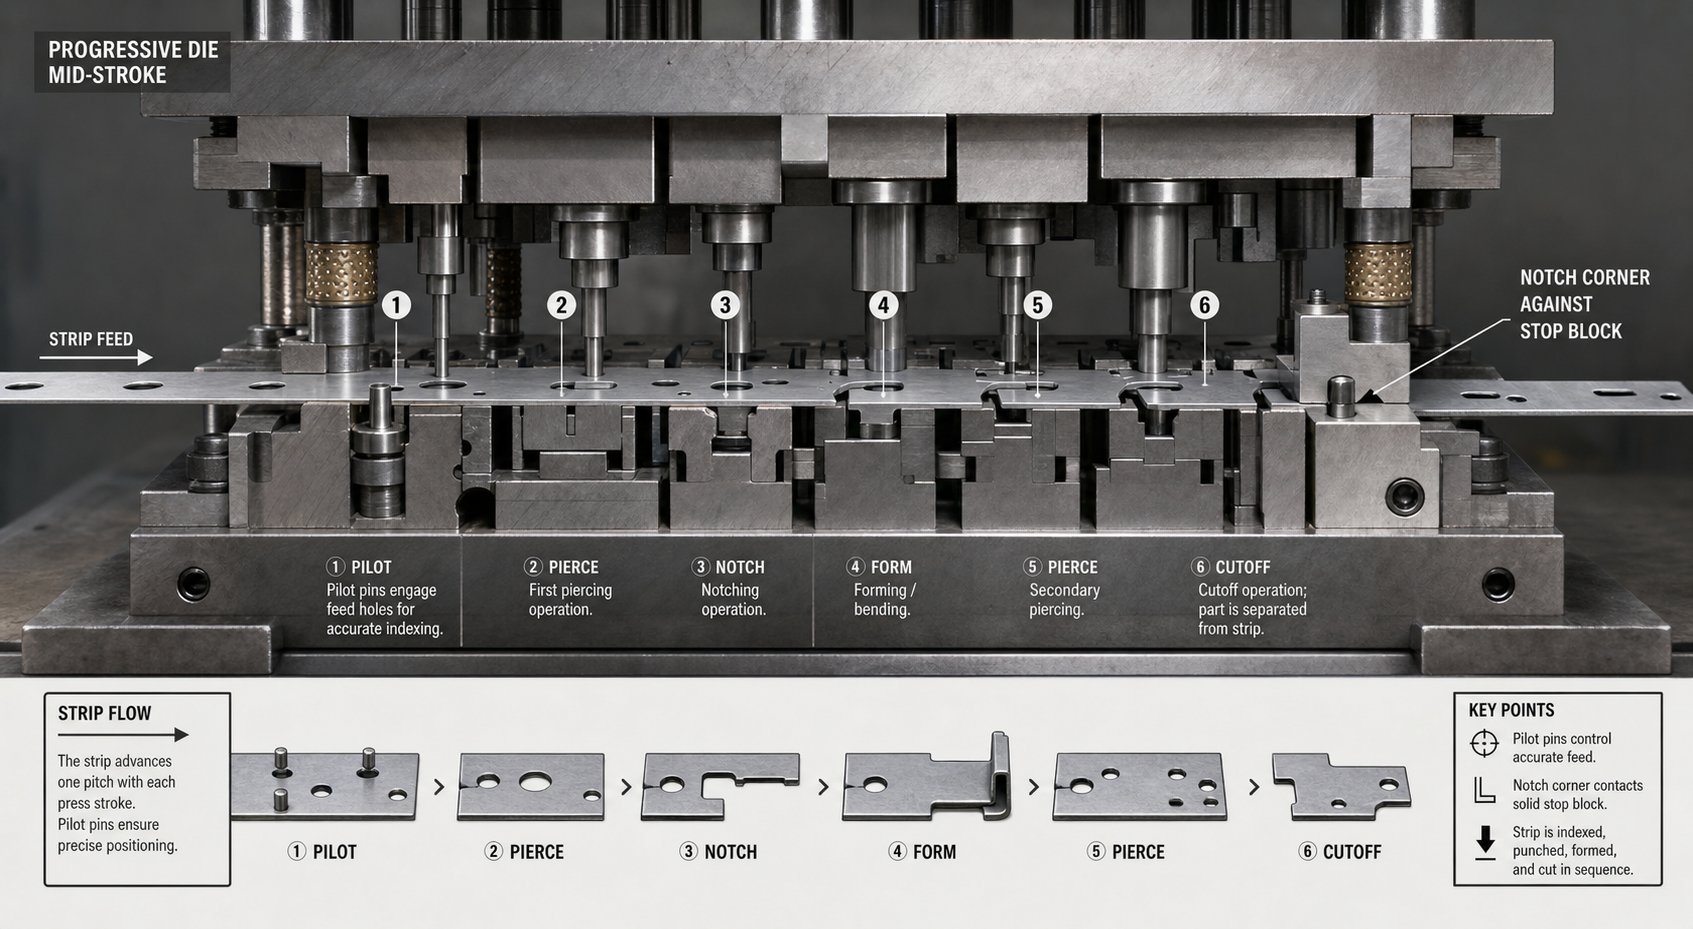
Kada dodavač otpusti traku, ona se pomiče naprijed sve dok kut zareza ne dođe u dodir s čvrstim graničnim blokom montiranim u matricu. Ovo teško zaustavljanje eliminira bilo kakvu kumulativnu pogrešku u hranjenju koja bi se mogla nakupiti tijekom stotina progresija. Za razliku od elektroničkih senzora koji detektiraju pogrešno uvlačenje nakon što se dogodi, fizičko zaustavljanje koje stvara geometrija ureza sprječava da se problem uopće pojavi.
Urez također uklanja rubni materijal koji bi inače mogao ometati glatko uvlačenje kroz vodilice. Zaliha zavojnica često dolazi s blagim rubovima ili nagnutim rubovima od procesa rezanja. Rezanjem čiste reference s ravnim-rubovima u traku, zaobilazni urez daje matrici pouzdanu površinu za indeksiranje bez obzira na stanje ulaznog materijala.
Za matrice koje izvode operacije probijanja u ranim fazama, probijač zaobilaznim urezima obično se aktivira istovremeno s bušenjem pilot rupe. To znači da traka dobiva i svoje rupe za registraciju i svoju geometriju kontrole ruba u jednom udarcu, uspostavljajući sve reference lokacije prije nego što materijal stigne do bilo koje stanice za oblikovanje nizvodno.
Interakcija između zareza zaobilaznice i registracije pilot pina
Zaobilazni zarezi i pilotske igle rade kao tim, ali upravljaju različitim aspektima kontrole trake. Pilot klinovi pružaju preciznu X-Y lokaciju zahvaćanjem prethodno-probušenih rupa i povlačenjem trake u točan položaj dok se matrica zatvara. Zaobiđite ureze, u međuvremenu, postavljaju granicu grubog posmaka i osiguravaju razmak Z-osi za oblikovane elemente.
Evo kako se slijed odvija tijekom jednog ciklusa pritiska:
- Ulagač pomiče traku naprijed za jednu duljinu koraka. Traka se slobodno kreće kroz otvorenu matricu sve dok kut zareza za premosnicu ne dodirne čvrsti graničnik, sprječavajući prekomjerno uvlačenje.
- Preša počinje s udarcem prema dolje. Kako se gornja matrica spušta, pilotske igle ulaze u prethodno-probušene rupe u traci, povlačeći materijal u točan konačni položaj i ispravljajući svako manje bočno neusklađenost.
- Ploča za skidanje dodiruje površinu trake, pričvršćujući je ravno uz donju površinu matrice. Na stanicama za oblikovanje, dizači mogu držati traku na povišenom položaju kako bi očistili prethodno oblikovane elemente ispod.
- Operacije probijanja, žigosanja i oblikovanja izvode se istovremeno na svim stanicama. Na prvoj stanici, novi zaobilazni zarezi i pilot rupe urezani su u dolaznu traku. Na nizvodnim stanicama, zavoji, crteži i reljefi poprimaju oblik.
- Ovan mijenja smjer. Striptizete drže traku dok se udarci povlače. Podizači podižu traku natrag na visinu uvlačenja, a geometrija zaobilaznog ureza osigurava razmak potreban za oblikovane elemente za uklanjanje donjih komponenti matrice dok se traka podiže.
- Ulagač se ponovno uključuje, pomičući traku do sljedećeg položaja i ciklus se ponavlja.
Bez premosnih zareza koji osiguravaju to početno grubo zaustavljanje, samo bi pilotske igle snosile puni teret ispravljanja bilo kakve greške u dodavanju. Piloti su komponente matrice za precizno utiskivanje dizajnirane za fino lociranje, a ne za apsorbiranje sile prekomjerne trake. Oslanjanje na njih kao primarne graničnike ubrzava trošenje igle i na kraju dovodi do pogrešne registracije na svim stanicama.
Sprječavanje podizanja trake i pogrešnog uvlačenja tijekom napredovanja
Strip lifting je jedna od najupornijih glavobolja u radu progresivne matrice. Kada stanica za oblikovanje savija materijal prema dolje, okolna noseća traka želi se pomaknuti prema gore kao odgovor. Ako se taj podignuti materijal uhvati za komponentu matrice dok se traka pomiče prema naprijed, dolazi do pogrešnog uvlačenja ili izvijanja koje može pokvariti alat.
Urezi za zaobilaženje rješavaju to na dva načina. Prvo, uklanjanjem materijala s ruba nosača u blizini stanica za oblikovanje, oni smanjuju krutost nosača u toj zoni. Manje kruti nosač je kompatibilniji, što znači da se može malo saviti bez prijenosa sile podizanja preko cijele širine trake. Ovo je u skladu snačela projektiranja nosive trakekoji uravnotežuju fleksibilnost sa strukturalnim integritetom.
Drugo, sama geometrija zareza stvara fizički zazor. Kada oblikovana značajka kao što je savijeni jezičak ili izvučena čašica treba proći kroz sljedeću stanicu, zaobilazni urez osigurava da postoji slobodan prostor na rubu trake za kretanje te značajke bez dodira sa čeličnim kalupom. Ovo je posebno kritično u dizajnu matrica za utiskivanje gdje su stanice usko razmaknute, a oblikovane značajke protežu se ispod ili iznad ravnine trake.
Odnos između postavljanja zareza i stabilnosti trake je čin ravnoteže. Odrežite previše materijala s nosača i izgubit ćete strukturnu čvrstoću potrebnu za pouzdano guranje trake kroz matricu. Premalo izrezane i oblikovane značajke sudaraju se s nizvodnim alatom. Postizanje te ravnoteže zahtijeva razumijevanje specifičnih dostupnih opcija geometrije zareza i kada svaka konfiguracija najbolje odgovara primjeni.
Vrste premosnih ureza i kada koristiti svaku konfiguraciju
To balansiranje između razmaka i čvrstoće nosača nema jedinstveno rješenje-za-odgovara-svima. Različite geometrije dijelova, mjere materijala i dubine oblikovanja zahtijevaju različite oblike zareza. Među raznim vrstama matrica za utiskivanje u proizvodnji, progresivni alati imaju najširi izbor konfiguracija zaobilaznih ureza jer svaka stanica uvodi jedinstvene zahtjeve za razmakom. Odabir prave geometrije nije kozmetička odluka. Izravno utječe na stabilnost trake, ponašanje otpada i vijek trajanja bušilice.
V-Konfiguracija ureza i tipične primjene
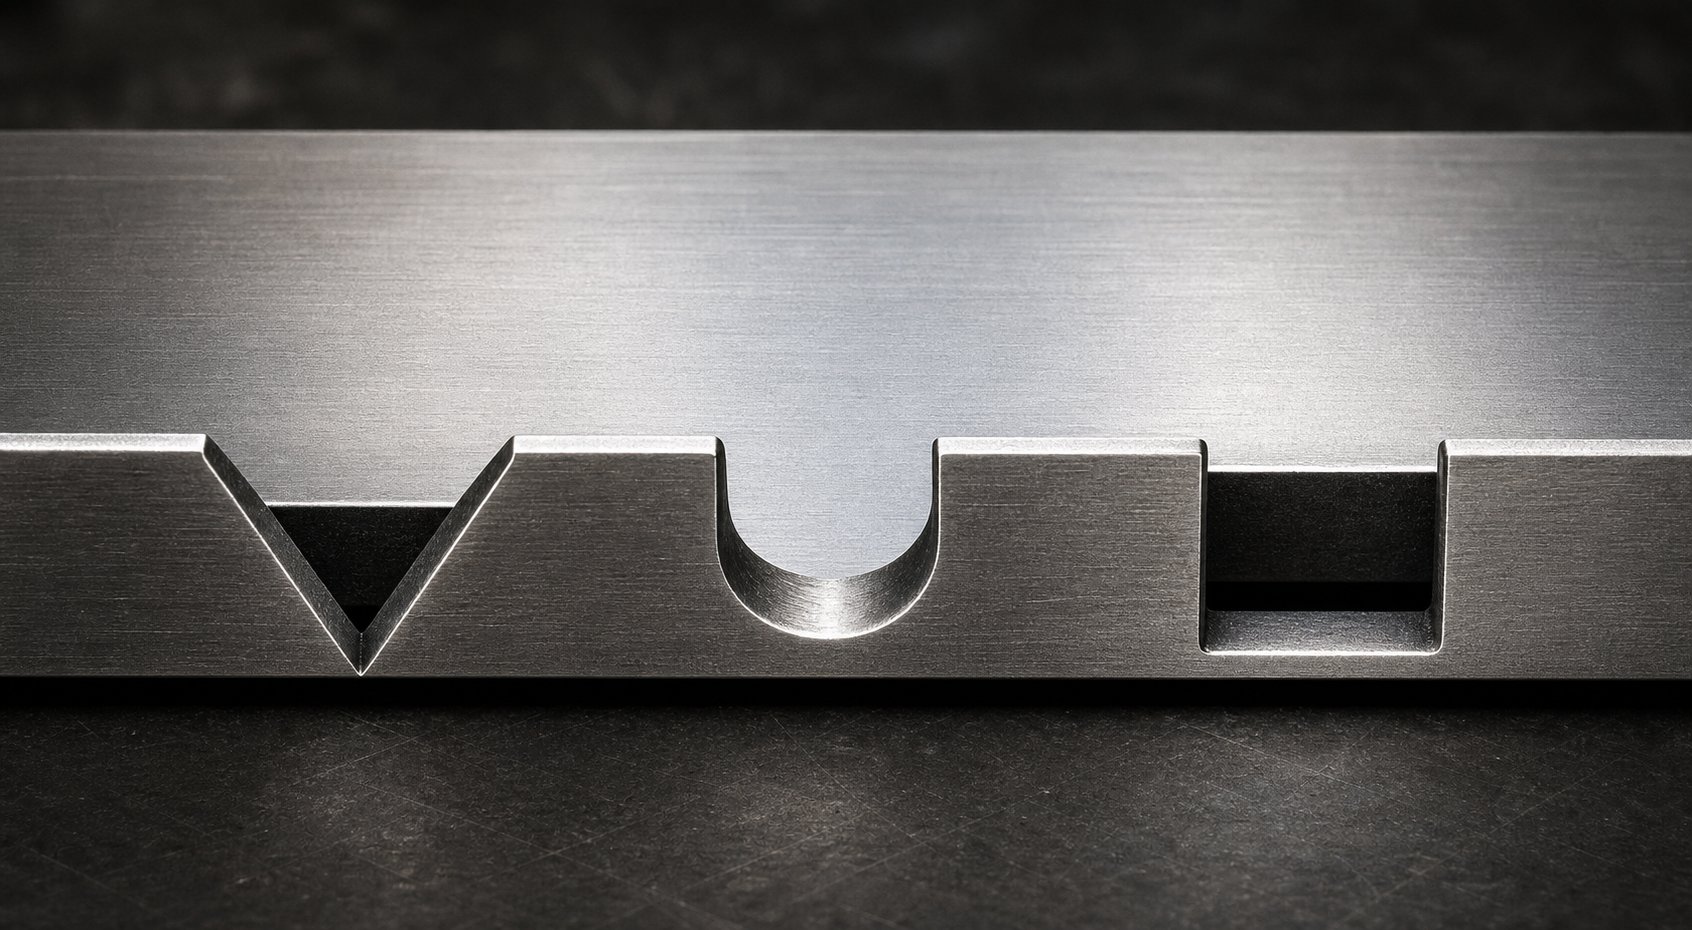
V-urez je najčešća geometrija premosnog ureza u operacijama utiskivanja. Ima dva kutna reza koja se susreću u jednoj točki, stvarajući trokutasti reljef na rubu trake. Kut slova V obično se kreće od 60 do 90 stupnjeva, iako neke primjene koriste uže ili šire profile, ovisno o potrebama slobodnog prostora.
Zašto je V-notch tako popularan? Njegov suženi oblik prirodno vodi traku prema čvrstom graničniku dok se materijal kreće prema naprijed. Zakošeni rubovi djeluju kao uvod-unutra, centrirajući traku bočno i smanjujući mogućnost da urezani kut visi na graničnom bloku. Ovak-ponašanje samocentriranja čini V-ureze posebno učinkovitima u-progresivnim matricama velike brzine gdje se traka mora indeksirati brzo i čisto.
V-urezi najbolje funkcioniraju u primjenama s umjerenim zahtjevima za razmakom i tanjim trakama, obično ispod 2,0 mm. Oni proizvode kompaktni metak koji se pouzdano izbacuje, a šiljasta geometrija koncentrira manje naprezanja na rubu nosača u usporedbi s oštrim pravokutnim kutovima. Međutim, V-urezi nude ograničenu širinu zazora na rubu trake, što može biti ograničenje kada je oblikovanim elementima potreban širi prozor za prolaz.
U-Dizajni ureza i pravokutnih obilaznih ureza
Kada V-urez ne može osigurati dovoljnu širinu slobodnog prostora, U-urez i pravokutne konfiguracije stupaju na scenu. Ove geometrije uklanjaju širi dio materijala s ruba nosača, stvarajući širi reljefni prozor za oblikovane značajke koje prolaze nizvodno.
U-urez ima polukružno ili polukružno dno, koje ravnomjernije raspoređuje naprezanje nego džep s oštrim{1}}kutovima. To ga čini snažnim izborom za obilazne ureze u primjenama oblikovanja lima gdje noseća traka doživljava ponovljena opterećenja savijanja tijekom rada podizača. Radijus u korijenu zareza smanjuje mogućnost pucanja uslijed zamora, posebno kod materijala sklonih otvrdnjavanju radom.
Nasuprot tome, pravokutni zarezi maksimiziraju površinu slobodnog prostora za određenu dubinu zareza. Oni se jednostavno strojno ugrađuju u matricu i proizvode jednostavan oblik puža. Kompromis-je taj što oštri unutarnji kutovi stvaraju točke koncentracije naprezanja. U tvrđim ili tanjim materijalima ti kutovi mogu izazvati pukotine nakon tisuća ciklusa prešanja. Dodavanje malih kutnih radijusa (čak i 0,5 do 1,0 mm) značajno smanjuje ovaj rizik bez žrtvovanja smislenog razmaka.
U-urezni i pravokutni dizajni uobičajeni su u progresivnim kalupima sa stanicama dubokog oblikovanja, velikim reljefima ili višestrukim zavojima koji se protežu znatno ispod ravnine trake. Ako oblikovana značajka treba značajan prostor za putovanje, ove šire geometrije to pružaju.
Pozitivna naspram negativne premosne geometrije ureza
Osim oblika samog reza, dizajn premosnog ureza dijeli se u dvije temeljne kategorije na temelju načina na koji se rukuje materijalom: pozitivni i negativni. Razumijevanje negativnih i pozitivnih premosnih zareza u kalupima za utiskivanje lima je ključno jer izbor različito utječe na čvrstoću nosača, upravljanje puževima i cjelokupno ponašanje trake.
A negativni premosni usjekje ono što većina inženjera prvo zamisli. Materijal se fizički uklanja s ruba trake, stvarajući izrez koji osigurava razmak. Uklonjenim komadom mora se upravljati kroz odgovarajuće otvore za ventilaciju matrice i odvode za otpad. Negativni zarezi standardni su pristup u većini aplikacija za utiskivanje jer nude predvidljivu, dosljednu geometriju zazora od prvog udarca nadalje.
A pozitivni premosni usjekima drugačiji pristup. Umjesto uklanjanja materijala, zadržava ili preusmjerava materijal trake za stvaranje reljefa. Razmislite o operaciji koplja-i-oblika gdje je jezičak savijen izvan ravnine nosača umjesto da se u potpunosti odsječe. Materijal ostaje pričvršćen za traku, ali se pomiče iz zone smetnji. Ova metoda održava veći presjek-nosača, što poboljšava krutost trake i stabilnost uvlačenja. Također u potpunosti eliminira puž, rješavajući probleme s upravljanjem otpadom u tijesnim rasporedima kalupa.
Praktično značenje ovih izraza može varirati od tvrtke do dizajnera matrice, tako da definicije uvijek treba potvrditi u odnosu na određeni standard za crtanje matrice i raspored trake koji se koristi. Tablica u nastavku prikazuje osnovne razlike:
| Vrsta geometrije | Tipični slučaj upotrebe | Prednosti | Ograničenja |
|---|---|---|---|
| V-Usjek (negativno) | Progresivni-matrice velike brzine s umjerenim potrebama za razmakom; tanka traka ispod 2,0 mm | Samo{0}}centrirajuća radnja uvlačenja; kompaktni puž; manja koncentracija naprezanja na rubu nosača | Ograničena širina slobodnog prostora; nije idealno za duboko{0}}oblikovane značajke koje zahtijevaju široke reljefne prozore |
| U-zarez (negativno) | Primjene s opetovanim opterećenjima savijanja; materijali skloni otvrdnjavanju ili pucanju uslijed zamora | Radijusirani korijen ravnomjerno raspoređuje stres; dobra otpornost na umor; umjerena širina slobodnog prostora | Nešto složenija geometrija bušilice; oblik puža može zahtijevati poseban dizajn žlijeba |
| Pravokutni (negativ) | Stanice za duboko oblikovanje; veliki reljefi ili zavoji koji se protežu znatno ispod ravnine trake | Maksimalno slobodno područje za određenu dubinu; jednostavan za strojnu obradu; predvidljiva geometrija puža | Oštri kutovi stvaraju naprezanje; zahtijeva dodatne radijuse u tvrđim ili tanjim materijalima |
| Pozitivno (Lance-i-Forma) | Uski rasporedi kalupa gdje je upravljanje puževima problematično; primjene koje zahtijevaju maksimalnu krutost nosača | Nije proizveden puž; održava presjek nosača-; poboljšava stabilnost hranjenja | Ograničena dubina čišćenja; kopljasti jezičak može ometati ako nije u potpunosti kontroliran; dodaje složenost oblikovanja |
Odabir prave konfiguracije za negativne i pozitivne obilazne ureze u kalupima za utiskivanje lima svodi se na četiri varijable: debljina trake, svojstva materijala, razmak koji zahtijevaju vaše oblikovane značajke i dubina oblikovanja na susjednim stanicama. Plitki novčić ili reljef može trebati samo uski V-urez za razmak. Duboko-izvučena šalica koja napreduje kroz više stanica vjerojatno zahtijeva pravokutni-izrez pune-širine ili U-urez da bi prošla bez kontakta.
Geometrija koju odaberete također utječe na to kako se urez s vremenom troši i kako se matrica ponaša pri brzini proizvodnje. Oštriji profili zareza režu čisto, ali koncentriraju trošenje na manja područja bušenja. Širi profili raspoređuju opterećenje, ali uklanjaju više nosivog materijala. Ovi kompromisi -su izravno povezani s parametrima dizajna i pravilima postavljanja koja upravljaju mjestom gdje se nalazi svaki zarez u odnosu na pilote, geometriju dijela i razmak između stanica.
Parametri dizajna ureza za zaobilaženje i smjernice za postavljanje
Svaka gore spomenuta konfiguracija usjeka živi ili umire ovisno o brojevima iza nje. Sam oblik ne jamči učinkovitost. Preplitak AV-zarez još uvijek dopušta da se oblikovane značajke sudare s nizvodnim alatom. Pravokutni zarez preduboko lomi noseću traku pod opterećenjem uvlačenja. Učinkovit dizajn matrice za utiskivanje zahtijeva preciznu kontrolu nad četiri kritična geometrijska parametra i disciplinirano postavljanje u odnosu na ostatak rasporeda trake.
Kritični parametri geometrije za dizajn zaobilaznog ureza
Kada sjednete dimenzionirati premosni urez u matrici za metalno utiskivanje, ovo su varijable koje određuju hoće li se vaša traka uvlačiti čisto pri proizvodnoj brzini ili vam zadaje glavobolje od prvog dana:
- Dubina zareza- Udaljenost do koje se zarez proteže prema unutra od ruba trake. To mora premašiti maksimalnu visinu (ili dubinu) bilo koje oblikovane značajke koja treba proći kroz sljedeće stanice. Uobičajena početna smjernica je postaviti dubinu zareza na 1,5 do 2,0 puta veću od visine formiranog elementa, osiguravajući radnu marginu zazora koja uzima u obzir povratni povrat materijala i blago neusklađenost trake tijekom dodavanja.
- Širina zareza- Dimenzija izmjerena duž ruba trake u smjeru dodavanja. Širina zareza mora se prilagoditi punoj dužini formiranog elementa dok putuje pored zaustavnog bloka, plus dovoljno margine da se spriječi kontakt u najgorim-uvjetima uvlačenja. Širina se obično odnosi na korak stanice - usjek uži od 40 do 60 posto udaljenosti koraka možda neće pružiti odgovarajući razmak za značajke koje se protežu kroz prijelaznu zonu između stanica.
- Kut zareza (specifičan za V-zarez)- Uključeni kut između dviju izrezanih površina V-ureza. Kutovi između 60 i 90 stupnjeva nude najbolju ravnotežu samo-centriranja i volumena zazora. Oštriji kutovi ispod 60 stupnjeva stvaraju lomljivije vrhove zareza sklonije lomljenju pod zatezanjem trake, dok kutovi veći od 90 stupnjeva smanjuju prednost centriranja i bočno troše materijal nosača.
- Razmak i ponavljanje- Zaobilaznice se ponavljaju na svakom koraku duž trake. Njihov razmak točno je jednak koraku matrice, osiguravajući da svaki napredak stvara identičnu referencu zaustavljanja. U nekim izgledima dizajna matrice za metalno utiskivanje, urezi se pojavljuju na oba ruba trake (dvo-strana) za poboljšanu bočnu registraciju, posebno u primjenama sa širokim svitkom gdje jednostrani zarezi dopuštaju da se traka lagano okreće tijekom uvlačenja.
Ovi parametri međusobno djeluju. Povećanje dubine zareza bez širenja otvora zareza stvara uzak utor koji hvata puževe i sprječava izbacivanje. Proširivanje zareza bez podešavanja dubine može osigurati bočni razmak bez rješavanja problema okomitog ometanja. Učinkoviti dizajn žigosanja tretira ih kao sustav, a ne kao neovisne dimenzije.
Smjernice za postavljanje u odnosu na pilot rupe i razmak stanica
Gdje ćete postaviti urez u rasporedu trake važno je koliko i sam oblik ureza. Postavljanje slijedi nekoliko temeljnih načela u kalupima za utiskivanje lima:
Zaobilazne usjeke treba izrezati na najranijoj mogućoj stanici, idealno na stanici jedan ili dva. To osigurava da traka dobije referencu kontrole ruba prije nego što naiđe na bilo kakve operacije oblikovanja nizvodno. Rano rezanje usjeka također znači da je ravnilo dostupno za maksimalan broj sljedećih stanica za indeksiranje.
Kad god je to moguće, bušilica s urezima trebala bi pucati na istoj poziciji kao i probušena pilot rupa. Ovo uspostavlja i grubo zaustavljanje dodavanja i finu-referencu lokacije u jednom pogotku, eliminirajući bilo kakvu pogrešku položaja koja bi se mogla akumulirati ako su te značajke rezane na različitim stanicama. U praksi, većina progresivnih proizvođača matrica postavlja proboj s urezima uz pilot izbojac u isti blok matrice.
Bočno, zarezi bi trebali biti postavljeni dovoljno daleko od geometrije dijela da nosač zadrži strukturni kontinuitet između zareza i najbližeg praznog ruba dijela. Opće pravilo u dizajnu utiskivanja metala je održavanje minimalne širine mosta između zareza i susjednih izreza jednake najmanje 1,5 puta debljine trake. Ako padnete ispod toga, nosač postaje slaba karika sklona pucanju pod naponom posmaka.
Usklađivanje dubine zazora s integritetom nosive trake
Ovo je napetost s kojom se suočava svaki dizajner matrica: dublji zarezi daju više prostora za oblikovane elemente, ali također uklanjaju više materijala s ruba nosača. Uklonite previše i nosač će izgubiti snagu-presjeka potrebnu za pouzdano guranje trake kroz vodilice i preko podizača.
Zamislite čeličnu traku debljine 1,0 mm s nosačem širine 12 mm sa svake strane. Ako se vaš premosni urez produži 8 mm prema unutra, samo 4 mm materijala nosača ostaje netaknuto na tom-presjeku. Taj preostali most mora podnijeti sve sile dodavanja, opterećenja dizača i dinamička naprezanja rada preše velikom-brzinom. Kod tanjih ili mekših materijala taj preostali dio možda neće biti dovoljan.
Inženjerski princip koji upravlja ovom ravnotežom je jednostavan: dubina zareza nikada ne smije zauzimati više od 60 do 70 posto širine nosača. Održavanje unutar ovog raspona čuva dovoljno strukturnog materijala za održavanje pouzdanosti dovoda dok još uvijek pruža značajan razmak za oblikovane elemente. Ako vaša oblikovana geometrija zahtijeva dublji reljef nego što ovaj omjer dopušta, ispravan odgovor je proširiti nosivu traku u početnom rasporedu trake umjesto da gurate urez dublje u premali nosač.
Ovdje se presijecaju dizajn matrice za štancanje i optimizacija izgleda trake. Metalna matrica za utiskivanje koja izgleda učinkovito u pogledu upotrebe materijala, ali ostavlja nedovoljnu širinu nosača za ispravnu dubinu zareza za zaobilaženje, u konačnici košta više zbog pogrešnog uvlačenja, pada matrice i otpada. Raspored trake mora biti dizajniran imajući na umu geometriju zareza od samog početka, a ne naknadno opremljen nakon izrade matrice.
Svojstva materijala dodaju još jedan sloj ovom izračunu. Čelici visoke-čvrstoće toleriraju dublje omjere zareza jer njihova veća granica razvlačenja održava krutost nosača s manjim-presjekom. Meke aluminijske ili bakrene legure trebaju konzervativnija ograničenja dubine jer se preostali nosač lakše deformira pod opterećenjem. Ove-prilagodbe specifične za materijal zaslužuju vlastitu detaljnu obradu kako bi se izbjeglo pretjerano pojednostavljivanje procesa dizajna.
Zaobilazni urezi u odnosu na alternativne metode kontrole trake
Premosni zarezi nisu jedini način kontrole kretanja trake u progresivnom kalupu. Pilot klinovi, bočni rezači, obične nosače i sustavi-bazirani na podizačima igraju ulogu u alatima za utiskivanje metala. Pa zašto izabrati jedno umjesto drugog? Odgovor ovisi o zahtjevima za registraciju, ciljevima za otpad i koliko složenosti proračun za alate za žigosanje može podnijeti. Svaka metoda ima svoju prednost, a razumijevanje kompromisa-pomaže vam da odaberete pravu kombinaciju za određenu primjenu.
Zaobiđite ureze u usporedbi sa samim pilot klinovima
Pilot igle su precizni radni konji registracije trake. Oni ulaze u prethodno-probušene rupe i povlače traku u točan X{2}}Y položaj svakim potezom. KaoPeter Ulintz iz PMA bilješke, piloti moraju imati samo 0,0005 do 0,001 inča slobodnog prostora do svojih rupa i moraju se uključiti prije nego bilo koji drugi udarci dodirnu materijal. Oni pružaju izvanrednu točnost položaja, često unutar nekoliko tisućinki inča.
Ali oslanjanje samo na pilotske klinove za kontrolu dodavanja ima značajnu lošu stranu. Piloti su dizajnirani za precizno lociranje, a ne za apsorbiranje sile prenapunjene trake. Ako dodavač prekorači čak i za djelić milimetra, pilot zatik preuzima tu stranu udarnog opterećenja-. Tijekom tisuća ciklusa na preši za utiskivanje koja radi proizvodnom brzinom, to ponovljeno bočno učitavanje savija pilote, izdužuje pilot rupe i pogoršava registraciju na svakoj stanici.
Urezi za premosnicu eliminiraju ovaj problem pružanjem grubog mehaničkog zaustavljanja prije uključivanja pilota. Kut zareza prvi dodiruje graničnik, apsorbirajući silu pretjeranog dodavanja robusnim rubom, a ne preciznim klinom. Piloti tada obrađuju samo finu korekciju, radeći unutar okvira svog dizajna. Ova podjela rada produljuje životni vijek pilota i održava točnost registracije daleko dulje od pilota koji rade samostalno.
Znači li to da svaka progresivna matrica osim pilota treba i premosnice? Nije nužno. Jednostavni kalupi za izradu ili perforiranje bez operacija oblikovanja, minimalnog podizanja trake i kratkih napredovanja mogu dobro funkcionirati samo s pilotima. Rizik se izračunava drugačije za-veliku proizvodnju na stroju za štancanje gdje tisuće udaraca po satu pojačavaju svaku malu grešku.
Alternativne metode kontrole traka i njihove prednosti-
Osim kombinacije premosnog ureza i pilot igle, postoji nekoliko drugih tehnika utiskivanja metala za kontrolu napredovanja trake:
Obične nosive trake bez urezau potpunosti se oslanjaju na uvlakač i pilotske igle za kontrolu položaja. Nosač jednostavno spaja prazne dijelove i pruža površinu za držanje vodilica. Ovaj pristup funkcionira za jednostavne dijelove bez oblikovanja koji mijenjaju visinu trake, ali nudi nultu mehaničku zaštitu od prekomjernog dodavanja. Svako proklizavanje dodavača ili pogreška u mjerenju vremena ostaje neispravljena sve dok je pilotska igla (ili pad matrice) ne uhvati.
Bočni rezačiodrežite malu količinu materijala s jednog ili oba ruba trake na prvoj stanici. Svježe odrezani rub se usmjerava prema graničniku za postavljanje progresije. Bočni rezači imaju sličnu funkciju grubog-zaustavljanja kao zaobilazni zarezi, ali stvaraju kontinuiranu vrpcu rubnih ostataka, a ne diskretne komade. Ovaj pristup je uobičajen u primjenama alata za utiskivanje i matrice gdje je stanje ruba dolaznog svitka nepouzdano ili gdje se širina trake treba podesiti prije ulaska u vodilice.
Sustavi temeljeni-na dizačupodignite traku iznad površine matrice između poteza, dopuštajući oblikovanim elementima da očiste donje komponente matrice tijekom dodavanja. Podizači rješavaju problem okomitog zazora koji zaobilaze ureze bočno. U praksi, većina složenih progresivnih matrica koristi oboje: podizače za vertikalni razmak i obilazne ureze za kontrolu ruba i ograničenje posmaka. Sami dizači ne mogu spriječiti prekomjerno hranjenje ili ispraviti bočnu registraciju.
Konfiguracije alata pozornicerazdvojite progresivnu operaciju u zasebne stanice na pojedinačnim setovima matrica. Svaka stanica prima diskretnu praznu traku, a ne kontinuiranu traku, što u potpunosti eliminira izazove dodavanja trake. Kompromis-je dramatično manji protok, viši troškovi rukovanja i složeniji mehanizmi prijenosa dijelova između stupnjeva.
Utjecaj na optimizaciju izgleda trake i smanjenje otpada
Svaka metoda kontrole trake utječe na to koliko materijala završi kao upotrebljivi dijelovi u odnosu na otpad. Zaobilazni zarezi uklanjaju male diskretne komade s ruba nosača, dodajući predvidljivu komponentu otpada svakom potezu. Taj je otpad minimalan, obično nekoliko četvornih milimetara po usjeku, i vrijedan je pouzdanosti uvlačenja koju pruža.
Bočni rezači stvaraju više otpada po potezu jer kontinuirano podrezuju cijeli rub trake. Ako je vaš trošak materijala visok ili geometrija vašeg dijela već pomiče granice iskorištenja materijala, taj dodatni rubni rub može nepovoljno promijeniti ekonomiju. Nasuprot tome, ako vaša ulazna zavojnica ima lošu kvalitetu ruba, otpad od bočnog rezača može biti neizbježan bez obzira na to.
Obični nosači bez ureza ne stvaraju nikakav dodatni otpad od same metode kontrole, ali događaji pogrešnog uvlačenja koje izazivaju stvaraju mnogo više otpada u odbačenim dijelovima i zastoje u popravcima matrice. "Ušteda" od eliminiranja otpada s urezima je iluzorna ako se stopa odbijanja čak i malo poveća.
Tablica u nastavku stavlja ove kompromise-jedan pored drugog za brzu referencu:
| Metoda kontrole | Točnost registracije | Utjecaj otpada | Složenost alata | Najbolja-prikladna aplikacija |
|---|---|---|---|---|
| Zaobilazni urezi + pilot zatiči | visoko. Grubo zaustavljanje sprječava prekomjerno hranjenje; piloti pružaju finu X-Y lokaciju unutar 0,001 inča. | Niska. Mali diskretni udarci po udaru; predvidljiv i upravljiv. | Umjereno. Zahtijeva probijanje urezima, blok za zaustavljanje i stazu za izbacivanje metka uz pilote. | Multi{0}}progresivne matrice s operacijama oblikovanja, velikom-brzinom proizvodnje, malim tolerancijama. |
| Pilot Pins Alone | Visoka za preciznu lokaciju, ali osjetljiva na kumulativnu pogrešku dodavanja i preopterećenje pilota. | Ništa od same metode kontrole; veći rizik od otpada-povezanog s nepravilnim uvlačenjem. | Niska. Samo standardni hardver za pilotiranje. | Jednostavni kalupi za izradu ili perforiranje bez oblikovanja; kratkotrajne-ili niske-brze aplikacije. |
| Bočni rezači + pilot klinovi | visoko. Svježe-odrezani rub daje čistu referencu zaustavljanja; piloti upravljaju finim pozicioniranjem. | Umjereno. Traka s neprekinutim obrubom dodaje stalan volumen otpada. | Umjereno do visoko. Alat za bočno rezanje plus upravljanje i odlaganje otpadne vrpce. | Zavojnica za pokretanje matrice s nepouzdanom kvalitetom ruba; aplikacije koje zahtijevaju ispravnu širinu trake. |
| Obični nosač (bez ureza) | U potpunosti ovisi o točnosti hranilice i mogućnosti korekcije pilota. | Ništa od same metode; povećani rizik od pogrešnog uvlačenja povećava broj odbačenih dijelova. | Niska. Nema dodatnog alata osim vodilica i pilota. | Vrlo jednostavna ravna izrada bez oblikovanja; dijelovi niskog-rizika gdje je povremeno pogrešno uvlačenje prihvatljivo. |
| Sustavi podizača (vertikalna kontrola) | Rukuje samo razmakom osi Z-; nema bočne kontrole ili kontrole-smjera kretanja. | Nema od dizača; mora biti uparen s drugom metodom za kontrolu hrane. | Umjereno. Opružni ili pneumatski podizači, vremenska koordinacija s otpuštanjem hrane. | Matrice s oblikovanim značajkama koje se protežu ispod ravnine trake; uvijek se koristi uz pilote i zareze. |
| Alati pozornice (odvojene stanice) | Visoko po postaji, ali točnost prijenosa između stanica uvodi nove varijable. | Varijabilna. Nema škarta nositelja, ali rukovanje praznim i prijenos može dovesti do odbijanja. | visoko. Više setova kalupa, mehanizmi prijenosa, odvojeni hodovi preše po operaciji. | Vrlo složeni dijelovi koji se ne mogu proizvesti u jednoj progresivnoj traci; niska-do-srednja glasnoća. |
U većini proizvodnih okruženja kombinacija premosnog ureza i pilotskog klina daje najbolju ravnotežu točnosti, kontrole otpada i lakoće održavanja. Bočni rezači su logična alternativa kada stanje rubova predstavlja problem. Podizači nadopunjuju, a ne zamjenjuju-kontrolu temeljenu na urezima. A pozornica je potpuno drugačija paradigma, rezervirana za dijelove čija geometrija jednostavno ne može napredovati kroz jednu traku.
Optimizacija rasporeda traka u konačnici znači odabir metode upravljanja koja smanjuje ukupne troškove, a ne samo troškove materijala. Nekoliko dodatnih kvadratnih milimetara otpadaka s urezima po udarcu zanemarivo je u usporedbi s vremenom zastoja, popravkom matrice i odbačenom kvalitetom koja dolazi zbog neadekvatne kontrole trake. Prave uštede dolaze od ugradnje prave kombinacije kontrolnih značajki u alat za štancanje i kalup od samog početka, umjesto naknadne opreme nakon što se u proizvodnji pojave problemi s ubacivanjem.
Ipak, ne reagira svaki materijal na isti način na ove metode kontrole. Debljina trake, tvrdoća i duktilnost iz temelja mijenjaju način na koji se nosač ponaša pod opterećenjima uvlačenja i način na koji rubovi zareza komuniciraju s materijalom tijekom rezanja i napredovanja.
Materijal-Razmatranja dizajna ureza za premosnicu
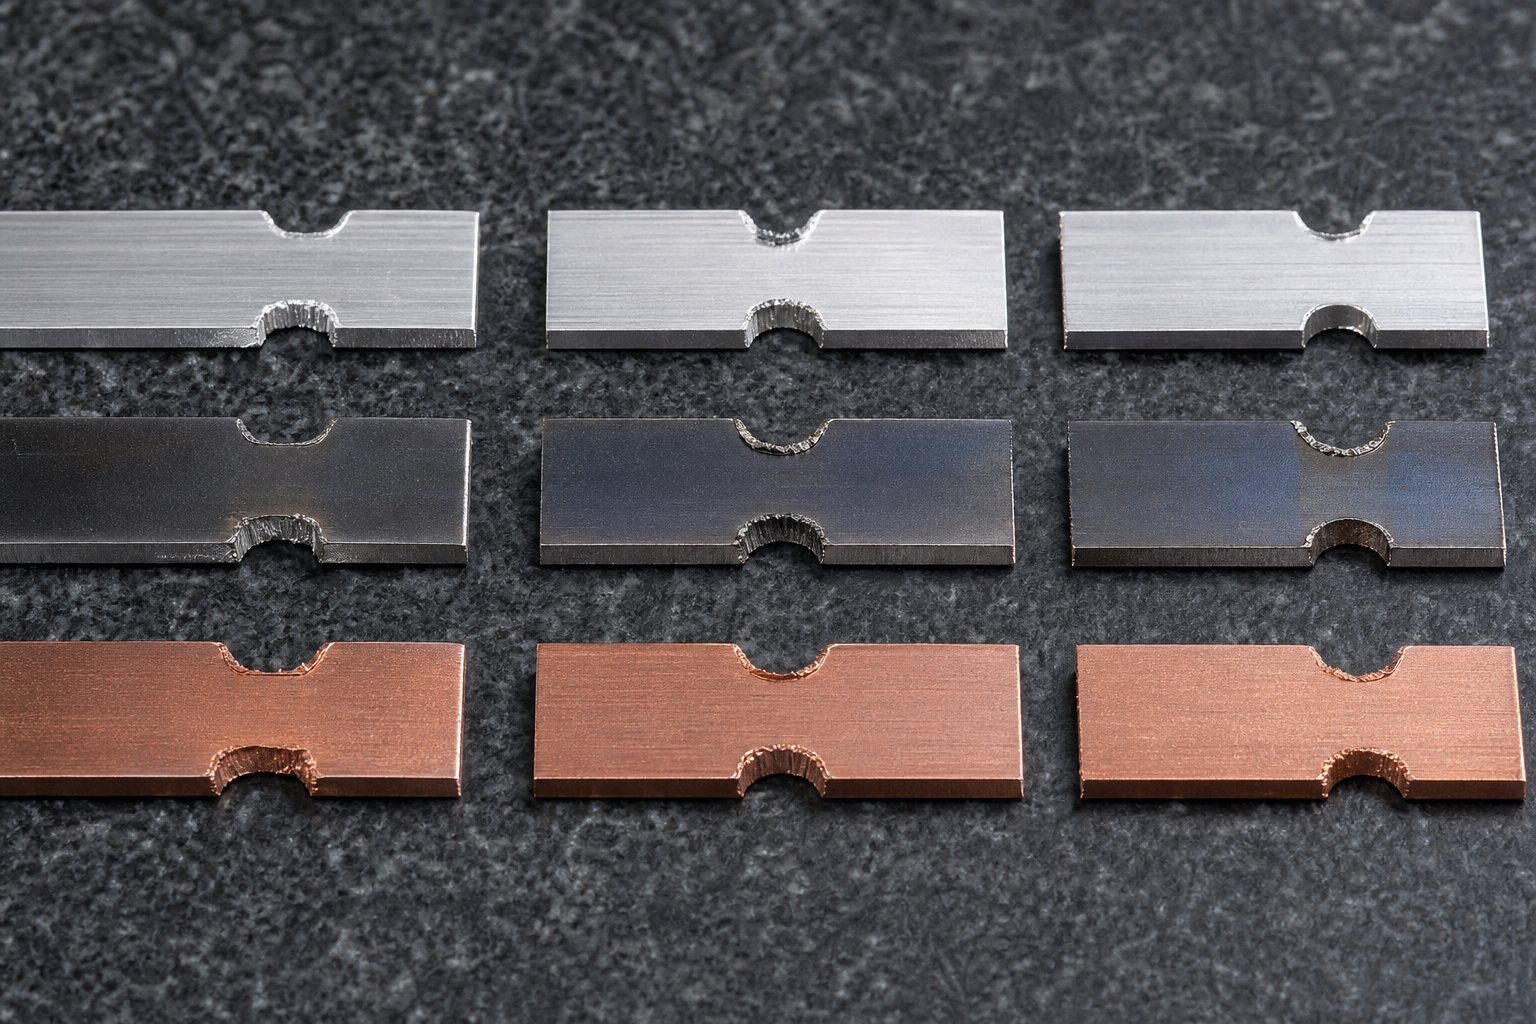
Zaobilazni urez koji savršeno funkcionira u hladno valjanom čeliku debljine 1,0 mm može napuknuti nosač, probiti bušilicu ili oštetiti površinsku obradu kada se prebacite na aluminij ili-legure visoke čvrstoće. Svojstva materijala ne utječu samo na formiranje stanica. Oni određuju kako se sam zarez ponaša tijekom rezanja, kako preostali nosač podnosi opterećenja uvlačenja i kako se rubovi zareza drže tijekom tisuća ciklusa prešanja. Tretiranje dizajna zareza kao-neovisnog o materijalu jedan je od najbržih puteva do problema u proizvodnji kod utiskivanja lima.
Kako debljina trake utječe na dubinu i širinu zareza
Debljina trake je pojedinačna najizravnija varijabla koja utječe na geometriju premosnog zareza. Deblji materijal zahtijeva dublje ureze kako bi se očistile oblikovane značajke koje prirodno strše dalje ispod ili iznad ravnine trake. Savijanje od 0,5 mm na materijalu od 0,4 mm daje skromnu visinu značajke. Taj isti kut savijanja u materijalu od 2,0 mm stvara oblikovanu projekciju četiri do pet puta veću, zahtijevajući proporcionalno dublji reljef.
Debljina također određuje koliko čvrstoće nosača ostaje nakon rezanja zareza. Urez dubine 10 mm u nosaču širine 15 mm ostavlja 5 mm materijala za most. U tankom materijalu (ispod 0,8 mm), taj most ima vrlo malu površinu poprečnog-presjeka i može se savijati ili pokidati pod naponom dovoda. U debljim utisnutim čeličnim trakama iznad 2,0 mm, isti most od 5 mm zadržava dovoljno modula presjeka da udobno podnese proizvodna opterećenja.
Slično se ponaša i širina. Deblje trake trebaju šire otvore za ureze jer oblikovane značajke zauzimaju više linearnog prostora duž smjera dodavanja. Puž proizveden iz šireg, dubljeg zareza u debelom materijalu također je teži i teže ga je izbaciti. Projektanti matrica koji rade s čeličnim matricama za utiskivanje teških-zaliha često dodaju vakuum ili pozitivan zračni udar kako bi osigurali da puževi čiste matricu umjesto da se gomilaju u otvoru za utiskivanje.
Učinci tvrdoće materijala i duktilnosti na geometriju zareza
Tvrdoća i duktilnost kontroliraju ono što se događa na rubovima zareza i uglovima nakon rezanja. Meki, duktilni materijali poput bakra i žarenog aluminija plastično se deformiraju oko zareza bez pucanja. Tvrdi materijali niske-duktilnosti koncentriraju naprezanje na oštrim kutovima i mogu inicirati mikro-pukotine koje se šire pod cikličkim opterećenjima dovoda.
Evo kako različite kategorije materijala reagiraju na geometriju premosnog ureza:
- Nisko{0}}ugljični čelik (CRS, 1008/1010)- Dobro podnosi oštre V-zareze i pravokutne geometrije. Dobra duktilnost omogućuje preraspodjelu naprezanja u kutovima. Umjeren povratni povrat znači da oblikovane značajke zadržavaju svoj oblik predvidljivo, tako da su izračuni zazora jednostavni. Ovo je osnovni materijal za većinu dizajna matrica za utiskivanje čeličnog lima.
- Čelik-visoke čvrstoće (HSLA, DP, AHSS)- Veća tvrdoća znači da se probojac brže troši i sile rezanja se povećavaju. Smanjena rastezljivost čini oštre unutarnje kutove opasnima. Pravokutni zarezi u ovim materijalima trebaju polumjere kutova od najmanje 1,0 do 1,5 puta debljine trake kako bi se spriječilo pucanje uslijed zamora na rubu nosača. Opruga je znatno veća, tako da oblikovane značajke mogu stršiti dalje od nominalne, zahtijevajući dodatnu dubinu zazora u usjeku.
- Aluminijske legure (3003, 5052, 6061)- Lako se formiraju i režu, ali imaju tendenciju žuči na udarce alatnog čelika. Proces utiskivanja aluminija zahtijeva polirane površine za bušenje ili presvučene alate (TiN, DLC) kako bi se spriječilo nakupljanje materijala na rubovima zareza. Aluminij također stvrdnjava-na reznim rubovima, što može učiniti nosač lomljivim u zoni zareza nakon ponovljenih ciklusa opterećenja. U-profili s urezima s izdašnim radijusima smanjuju ovaj rizik. Legure poput 6061-T6 tvrđe su, ali manje rastezljive, ponašaju se više poput čelika visoke čvrstoće u smislu osjetljivosti na pukotine u kutovima zareza.
- Legure bakra i mjedi- Izvrsna duktilnost, ali sklona otvrdnjavanju u visoko-ciklusnim aplikacijama. Zaobilazni zarezi u bakrenoj traci obično dobro funkcioniraju s bilo kojom geometrijom, iako mekoća materijala znači da je formiranje srha na rubu zareza izraženije. Manji razmaci između probijača-do-matrice (oko 5 do 7 posto debljine po strani) pomažu u kontroli visine srha.
- Nehrđajući čelik (serije 300 i 400)- Austenitni stupnjevi (304, 316) rade-agresivno otvrdnjavaju tijekom rezanja. Rub zareza postaje znatno tvrđi od osnovnog materijala, što može dovesti do pucanja ako se nosač opetovano savija preko podizača. Feritni i martenzitni tipovi manje su skloni otvrdnjavanju radom, ali imaju nižu duktilnost, što ih čini osjetljivima na koncentraciju naprezanja u oštrim kutovima zareza.
Opruga za materijal zaslužuje posebnu pozornost. U postupku utiskivanja aluminija i visoko{1}}čeličnih aplikacija, opruga znači da oblikovane značajke ne ostaju točno tamo gdje ih je proboj postavio. Zavoj namijenjen stršenju 3 mm ispod ravnine trake može se vratiti na 2,5 mm ili gurnuti prema van na 3,3 mm, ovisno o granici tečenja materijala. Dubina zareza mora uzeti u obzir ovu projekciju-najgoreg slučaja, a ne samo nominalnu formiranu dimenziju.
Stvrdnjavanje na rubovima zareza je suptilniji problem koji se pojavljuje tijekom vremena, a ne odmah. Svakim lagano hladnim pritiskom-obrađuje se rezni rub zareza. U materijalima poput nehrđajućeg čelika i određenih aluminijskih legura, ovo kumulativno otvrdnjavanje na kraju čini rub krhkim. Kada se traka nosača savija preko tračnice podizača u toj očvrsloj zoni, stvaraju se mikro-pukotine i rastu sve dok nosač ne pukne usred-hoda. Odabir U-zareza ili pravokutnih profila s velikim radijusom raspodjeljuje napon savijanja na šire područje i odgađa ovaj način kvara.
Posebna razmatranja za premazane i -materijale visoke čvrstoće
Štancani lim sve više dolazi s prethodno-nanesenim premazima: pocinčanim slojevima cinka, prethodno-obojanim površinama ili organskim filmovima nanesenim prije štancanja. Ovi premazi dodaju ograničenje koje goli metal nema. Akcija rezanja zareza prolazi kroz premaz na rubu reza, izlažući osnovni metal. Što je još važnije, dok traka prolazi kroz matricu, neobrađeni rubovi zareza mogu strugati po vodilicama i graničnim blokovima, stvarajući ostatke premaza koji zagađuju matricu.
Za pocinčane i pocinčano žarene čelike koji su uobičajeni u automobilskoj industriji, ljuštenje cinka na rubovima zareza je poznat problem. Sloj cinka je krhak u usporedbi s podlogom i sklon je pucanju i ljuštenju od odrezanog ruba. Te čestice cinka migriraju u stanice za oblikovanje i uzrokuju površinske nedostatke na gotovim dijelovima. Strategije za upravljanje ovime uključuju:
- Korištenje malo većeg razmaka od proboja-do-matrice (8 do 12 posto po strani) za postizanje čišćeg smicanja s manjim lomom premaza.
- Dodavanje stanica za{0}}ispuhivanje zraka nizvodno od probijača za urez kako bi se uklonile labave čestice premaza prije nego što dospiju u područja formiranja.
- Odabir geometrije zareza koja minimizira ukupni opseg posmicanja. Jedan široki urez stvara manje reznog ruba od dva uska ureza koji daju isti volumen.
Pre-obojane ili laminirane trake predstavljaju drugačiji problem. Sam rub zareza nije problem. Naprotiv, bilo kakva oštrica ili uzdignuti materijal na rubu reza može izgrebati obojenu površinu susjednih omotača trake na zavojnici ili oštetiti premaz tijekom kontakta dizača. Rezanje bez ureza u ovim materijalima zahtijeva vrhunsku kontrolu zazora-do-matrice i često održavanje probijača kako bi oštrice ostale oštre.
Visoko{0}}čvrsti materijali iznad 980 MPa vlačne čvrstoće guraju alat za probijanje do krajnjih granica. Sila rezanja po jedinici duljine perimetra zareza povećava se otprilike proporcionalno s vlačnom čvrstoćom materijala. Probijač s urezima koji traje 500 000 udaraca u mekom čeliku možda će trebati ponovno brusiti nakon 150 000 udaraca u dvo-faznom čeliku 980. Dizajneri matrica to kompenziraju upotrebom vrhunskih alatnih čelika (kvaliteta metalurgije praha poput CPM-10V ili karbidnih pločica) za proboje u ovim primjenama i pojednostavljivanjem geometrije zareza kako bi se smanjio ukupni opseg rezanja i koncentrirane točke naprezanja.
Ovi čimbenici -specifični za materijal ne postoje izolirani. Oni su u interakciji s brzinom proizvodnje, izborom podmazivanja i rasporedima održavanja kako bi odredili-stvarne performanse. Kada zarez za premosnicu počne stvarati probleme na podovima za prešu, glavni uzrok često leži u jednoj od ovih interakcija materijala, a ne u temeljnoj grešci dizajna.
Rješavanje problema s premosnim urezom u proizvodnji
Kada se premosni urez počne loše ponašati na podiji za prešu, operateri često primijete simptom mnogo prije nego što identificiraju uzrok. Na gotovim dijelovima pojavljuju se neravnine. Puževi se vraćaju u matricu. Traka se pogrešno registrira iako geometrija zareza izgleda dobro na papiru. Ovi se kvarovi rijetko događaju izolirani. Kao što potvrđuju istraživanja rješavanja problema s progresivnim matricama, rast neravnina, izvlačenje čepova i nestabilnost dodavanja često su simptomi istog temeljnog napredovanja trošenja, a ne zasebnih nedostataka. Razumijevanje temeljnog uzroka iza svakog simptoma je ono što odvaja brzo rješenje od ponavljajuće glavobolje u bilo kojoj operaciji preciznog štancanja.
Uobičajeni načini neispravnosti usjeka premosnice i glavni uzroci
Zamislite da vaš set matrice radi punom brzinom i iznenada proizvodi pogrešno postavljene rupe na stanici pet. Vaš prvi instinkt bi mogao biti da provjerite pilotske igle ili vrijeme dodavanja. Ali ako se probijač zaobilaznog zareza neravnomjerno istrošio, granična referenca koju stvara je pomaknuta. Traka i dalje dodiruje blok za zaustavljanje, ali kontaktna točka više nije četvrtasta, dopuštajući traci da se malo nakosi prije nego što se piloti uključe. Ta se mala kutna pogreška umnožava na svakoj stanici nizvodno.
Ovo je jedan od manje očitih načina kvara. Drugi su vidljiviji, ali jednako štetni. Ovo su primarni simptomi s kojima se operateri susreću i uzroci koji stoje iza svakog od njih:
Pogrešna registracija trake unatoč prisutnosti zareza.Urez postoji i dodiruje graničnik, ali dijelovi i dalje pokazuju pomicanje položaja. Temeljni uzroci uključuju istrošene ili okrhnute rubove zareza koji stvaraju nedosljednu geometriju zareza, graničnik s istrošenom kontaktnom površinom ili nakupljanje krhotina od puževa na graničnoj površini. U svakom slučaju, referentna geometrija je degradirana iako se sustav čini funkcionalnim. Korektivna radnja je pregledati rub zareza pod povećanjem, izmjeriti istrošenost kontaktne površine graničnog bloka i očistiti sve nakupljene nečistoće iz graničnog džepa.
Prerano trošenje zareza.Probijač se otupljuje ili se okrhne brže od očekivanog za materijal i volumen. To često dolazi do nedovoljnog razmaka od -do-matrice, što povećava silu smicanja i stvara toplinu na oštrici. Rad s -materijalima visoke čvrstoće bez nadogradnje na vrhunski čelik za štancanje (vrste metalurgije praha poput CPM-10V ili M4) ubrzava ovaj problem. Korektivne radnje uključuju provjeru zazora po strani prema debljini materijala, nadogradnju materijala za bušenje za zahtjevne primjene i primjenu TiN ili TiAlN premaza za smanjenje trenja.
Prijelom trake nosača na mjestima zareza.Traka se lomi u zoni zareza tijekom hranjenja, zaustavljajući proizvodnju. Ovaj kvar ukazuje ili na pretjeranu dubinu zareza koja troši previše širine nosača, otvrdnuće na rubu zareza uslijed opetovanog savijanja preko podizača ili oštre unutarnje kutove koji djeluju kao dizači naprezanja u materijalima niske -duktilnosti. Popravak uključuje pregled dubine zareza u odnosu na širinu nosača (ostajanje ispod 60 do 70 posto), dodavanje polumjera kutova ili prebacivanje na U-profil zareza koji ravnomjernije raspoređuje naprezanje.
Povlačenje puža i stvaranje neravnina na rubovima zareza
Izvlačenje čepa i zaobilaženje zareza, formiranje neravnina pri utiskivanju dva su najčešća problema s kojima se operateri svakodnevno-- suočavaju s alatom za urezivanje. Usko su povezani jer oba proizlaze iz interakcije proboja s materijalom tijekom rezanja i izvlačenja.
Povlačenje čepa se događa kada se izrezani čep zalijepi za lice bušilice tijekom hoda prema gore i vraća se natrag u šupljinu matrice. Pri sljedećem udarcu taj se metak može zaglaviti između udarca i skidanja, uzrokujući dvostruki-pogodak ili oštećenje. Temeljna mehanika uključuje vakuumski pritisak između bušilice i zrna, u kombinaciji s hrapavošću površine ili uljnim filmom na bušilici koji povećava prianjanje. Istrošeni probojci s blago konkavnim stranama pogoršavaju učinak vakuuma. Korektivne strategije uključuju dodavanje vakuumskog rasteretnog utora na prednju stranu bušilice, ugradnju opružnih-izbacivača čepova, provjeru da otvor matrice omogućuje slobodno padanje čepova i osiguravanje da sustavi za puhanje zraka funkcioniraju i pravilno su podešeni.
Stvaranje neravnina na rubovima zareza nastaje kako se bušilica otupljuje. Oštrim udarcem postiže se čisto smicanje uz minimalno prevrtanje. Kako se rub troši, materijal se kida umjesto da se čisto smiče, ostavljajući uzdignutu brazdu na rubu trake. Taj srh se zatim povlači uz vodilice i granične blokove, povećavajući otpor uvlačenju i ubrzavajući trošenje na drugim dijelovima alata za utiskivanje metala i matrica nizvodno. Theodnos između zazora i vijeka trajanja alataovdje je ključno: namjerno projektirani razmaci između izbijača i matrice smanjuju sile skidanja dok produžuju vijek trajanja alata i poboljšavaju kvalitetu rubova.
Ključne korektivne radnje za kontrolu neravnina su održavanje oštrine probijača kroz planirano ponovno brušenje, provjera da se razmak između probijača-i-matrice nije promijenio zbog istrošenosti ili neusklađenosti i potvrda da je vrsta čelika za utiskivanje primjerena za obujam proizvodnje i tvrdoću materijala.
Uzorci istrošenosti ureza i intervali održavanja
Probijači zaobilaznim urezima troše se u predvidljivim uzorcima koji vam, nakon što ih prepoznate, točno govore što nije u redu unutar matrice. Zaobljenje ruba najčešći je uzorak: oštra oštrica postupno razvija radijus koji povećava visinu srha i silu rezanja. Okrhtanje uglova pojavljuje se kod tvrđih materijala gdje udarna opterećenja premašuju žilavost materijala za bušenje. Trošenje lica (konkavno udubljenje na vrhu bušilice) nastaje zbog ponovljenog kontakta s metkom i izravno pridonosi izvlačenju metka.
Koliko često trebate oštriti? Ne postoji univerzalni odgovor. Kao što primjećuje Wilson Tool International, održavanje alata jedinstveno je kao i sama primjena, a starost, vrsta materijala, brzina i podmazivanje utječu na raspored. Čekanje dok se ne pojave vidljive neravnine znači da je trošenje već predaleko. Najpouzdaniji pristup za operacije preciznog štancanja je uspostavljanje intervala oštrenja na temelju broja udaraca, a ne samo vizualnog pregleda.
Praktični početni okvir:
- Blagi čelik ispod 1,0 mm: ponovno izbrusiti bušilice svakih 200.000 do 300.000 poteza
- Nehrđajući čelik ili HSLA: ponovno brušenje svakih 80.000 do 150.000 poteza
- Aluminij (sklon nakupljanju-): pregledajte svakih 100.000 poteza radi nakupljanja materijala; po potrebi dodatno samljeti
- Obloženi materijali (pocinčani, prethodno-lakirani): pregledajte svakih 150 000 poteza radi nakupljanja ostataka premaza na stranama bušilica
Ovi intervali su početne točke. Vaši stvarni brojevi ovise o brzini preše, učinkovitosti podmazivanja i specifičnom čeliku za utiskivanje koji se koristi za probijanje. Praćenje visine brusa jednostavnim džepnim mjeračem u redovitim intervalima omogućuje vam odabir optimalnog ciklusa brušenja za vašu specifičnu primjenu.
U tablici u nastavku organizirani su najčešći problemi s urezima premosnice u kratku-referentnu matricu za operatere preše i osoblje za održavanje kalupa:
| Simptom | Vjerojatni temeljni uzrok | Korektivna radnja |
|---|---|---|
| Pretjerano neravnine na rubovima zareza | Tupi rub bušenja; nedovoljan proboj-za-razmak od utiska; punch disalignment | Regrind punch; provjeriti i ispraviti odobrenje; provjerite poravnanje bušilice u držaču |
| Povlačenje puža (puž se uzdiže s udarcem) | Vakuum između bušilice i metka; istrošeno konkavno lice punča; neadekvatno izbacivanje puža | Dodajte utor za vakuumsko rasterećenje; rebrusiti ravno lice bušilice; ugraditi opružne izbacivače ili puhanje zraka |
| Pogrešna registracija trake na nizvodnim postajama | Istrošeni urezi koji stvaraju nedosljednu geometriju; stop block face habanje; krhotine na površini zaustavljanja | Pregledajte i ponovno izbrusite bušilicu; obnoviti površinu ili zamijeniti zaustavni blok; čisti džep za zaustavljanje |
| Prijevremeni lom bušilice | Nedovoljan razmak; materijal za bušenje previše krt za primjenu; prekomjerna varijacija debljine trake | Povećajte klirens; nadogradite na čvršći čelik za bušenje ili karbid; provjerite specifikacije dolazne zavojnice |
| Lom noseće trake u zoni zareza | Dubina zareza premašuje siguran omjer širine nosača; oštri kutovi u materijalu niske-duktilnosti; otvrdnjavanje od opetovanog savijanja dizača | Smanjite dubinu zareza ili proširite nosač; dodajte polumjere kutova; prijeđi na profil U-notch |
| Slaganje zareza u otvoru matrice | Rupa za puž premala ili pogrešno poravnata; smetnje smetnji iz geometrije susjedne stanice; nema pozitivnog mehanizma za izbacivanje | Povećajte i poravnajte otvor za puž; provjeriti da put puža nije zaprečen; dodajte puhanje zraka ili gravitacijski padobran |
| Nedosljedna dubina zareza (razlikuje se od udarca do udarca) | Otpuštanje držača udarca; die blok naselje; press shut visinski pomak | Re-držač zakretnog momenta; provjeriti postavljanje bloka matrice; provjerite i resetirajte visinu pritisnutog zatvaranja |
Za trgovine s-velikom serijom proizvodnje,YICHEN prilagođena rješenja matrice za žigosanjerješavanje mnogih od ovih načina kvarova u fazi projektiranja određivanjem optimiziranih materijala za bušenje, vrijednosti zazora i putanja izbacivanja metka prilagođenih primjeni. Proaktivne dizajnerske odluke eliminiraju probleme s održavanjem koji se ponavljaju i koji oduzimaju vrijeme operatera tijekom proizvodnje.
Rano prepoznavanje ovih obrazaca neuspjeha i djelovanje u skladu s njima održava vaš set matrica produktivnim. Ali ostaje veće pitanje: trebaju li svaki progresivni kalupi zareze za premošćivanje ili postoje situacije u kojima se mogu sigurno izostaviti? Ta odluka ovisi o složenosti dijela, tehnologiji prešanja i specifičnim zahtjevima kontrole trake za vašu primjenu.
Kada koristiti premosne ureze i partnerstvo sa stručnjacima za dizajn matrica
Ne zahtijeva svaka progresivna matrica premosne ureze. Ravna matrica za utiskivanje koja izvodi jednostavne rubne rezove pri skromnoj brzini suočava se s potpuno drugačijim izazovima kontrole trake od matrice za automobilsko utiskivanje s 20 stanica s dubokim izvlačenjem, višestrukim savijanjima i malim tolerancijama na utisnutim metalnim dijelovima. Odluka o uključivanju ili izostavljanju usjeka za zaobilaženje trebala bi slijediti jasno inženjersko obrazloženje, a ne naviku ili pretpostavku.
Okvir za odlučivanje kada su potrebni zarezi za zaobilaženje
Zamislite potrebu za usjekom premosnice kao spektar koji pokreću četiri čimbenika: složenost dijela, dubina oblikovanja, brzina proizvodnje i stanje ulaznog materijala. Kada se više čimbenika usmjeri prema visokom kraju tog spektra, zaobilaznice postaju bitne. Kada su svi čimbenici na donjoj granici, možete ih sigurno izostaviti.
Scenariji u kojima su obično potrebni zaobilazni zarezi:
- Multi{0}}progresivne matrice s operacijama oblikovanja- Bilo koja matrica koja savija, izvlači ili utiskuje materijal na međustanicama stvara značajke koje moraju očistiti nizvodni alat tijekom dodavanja. Urezi za zaobilaženje pružaju bočno olakšanje koje ove značajke trebaju proći bez smetnji.
- Velika-brzina proizvodnje iznad 150 udaraca u minuti- Pri brzini se čak i male nedosljednosti u hranjenju brzo povećavaju. Mehanički graničnik koji osigurava zarez za zaobilaženje sprječava kumulativnu pogrešku dodavanja koju piloti sami ne mogu apsorbirati bez ubrzanog trošenja.
- Široka zavojnica ili teški materijal- Šire i deblje trake nose više zamaha tijekom hranjenja i teže ih je precizno zaustaviti. Inercija teške trake čini prekomjerno punjenje vjerojatnijim, a jednokratno prekomjerno punjenje u debelom materijalu udara dovoljnom snagom da ošteti komponente matrice.
- Zavojnica s poznatim problemima nagnutosti ruba- Materijal iz određenih izvora rezanja dolazi s izraženom valovitošću ruba. Kao što Art Hedrick primjećuje, zaobilazni zarezi režu ravni referentni rub koji uklanja ozbiljno nagnutost i omogućuje glatko uvlačenje bez obzira na stanje nadolazeće zavojnice.
- Matrice gdje razina vještine operatera varira- U trgovinama s čestim promjenama osoblja za postavljanje, mehanička zaštita od prekomjernog punjenja premosnog ureza pruža sigurnosnu mrežu koju nikakva elektronička zaštita ne može zamijeniti ako su senzori zaobiđeni ili neispravno konfigurirani tijekom postavljanja.
Scenariji u kojima se zaobilaznice mogu sigurno izostaviti:
- Jednostavni plosnati kalupi za izradu ili bušenje bez oblikovanja- Ako svaka stanica obavlja samo -operacije rezanja po debljini i nema značajki koje se protežu iznad ili ispod ravnine trake, nema ničega za čišćenje i minimalan je rizik od podizanja trake.
- Kratkotrajni-prototip ili-alati male količine- Kada ukupni obujam proizvodnje ostane ispod 50 000 dijelova, a brzina nije kritična, izloženost riziku od povremenog pogrešnog uvlačenja dovoljno je niska da se može kontrolirati pilotskim klinovima i pažljivim postavljanjem.
- Uska, tanka traka s pouzdanom kvalitetom rubova- Tanke, uske trake imaju malu inerciju dodavanja i minimalan nagib. Hranilica ih može precizno kontrolirati, a piloti mogu ispraviti svaku malu grešku bez preopterećenja.
Uključite premosne zareze kada vaša matrica ima operacije oblikovanja, radi iznad 150 SPM, koristi široku ili tešku traku ili ovisi o operaterima s različitim razinama iskustva. Izostavite ih samo kada su dijelovi ravni-prazni, volumeni su mali, a kvaliteta ulaznog materijala dosljedno kontrolirana.
Kako tehnologija servo{0}}prese utječe na zahtjeve za zareze za premosnicu
Moderne servo{0}}prese preoblikovale su razgovor oko kontrole trake. Za razliku od konvencionalnih mehaničkih preša zaključanih u fiksni ciklus radilice, servo preše nude programibilne profile gibanja cilindra. Oni mogu usporiti ram tijekom prozora za hranjenje, dajući hranilicu više vremena za precizno napredovanje trake. Ovo postavlja pošteno pitanje: eliminira li servo tehnologija potrebu za premosnim zarezima?
Kratak odgovor je ne, ali mijenja računicu.
Servo preše smanjuju rizik od pogrešnog uvlačenja na određene načine. Njihovi varijabilni-profili brzine dopuštaju šire prozore dodavanja na kritičnim točkama u ciklusu hoda, dajući CNC dodavačima više vremena za precizno ubrzavanje i usporavanje trake. KaoMetalForming Magazine izvještava, servo preše zahtijevaju dinamičko uvlačenje s visokim stopama ubrzanja i usporavanja, a sustav uvlačenja mora razmjenjivati precizne vremenske signale s prešom kako bi se osigurao ispravan slijed-otpuštanja. Ova razina koordinacije poboljšava točnost dodavanja više od onoga što postižu konvencionalne mehaničke preše.
Međutim, servo tehnologija ne rješava nekoliko problema koji se mehanički rješavaju zaobilaznim zarezima:
- Ivica rubai dalje postoji u dolaznoj zavojnici bez obzira na vrstu preše. Nikakva servo kontrola ne ispravlja valoviti rub trake.
- Registracija prvog-pogotkatijekom postavljanja i dalje zahtijeva čvrstu referencu zaustavljanja. Elektronička sinkronizacija ne pomaže operateru da ispravno locira vodeći rub trake prilikom uvlačenja novog svitka.
- Razmak formiranih značajkiostaje problem fizičke geometrije. Servo preša ne smanjuje savijeni jezičak niti ne pomiče čelik za matrice s putanje trake.
- Zaštita matrice tijekom postavljanja- Većina progresivnih oštećenja matrice događa se u prvih 10 pogodaka tijekom postavljanja matrice, često zato što zaštita matrice još nije spojena ili je nadjačana. Mehaničko zaustavljanje radi bez obzira na to je li elektronika aktivna.
Praktični utjecaj servo tehnologije na odluke o usjeku premosnice je skroman. Možete neznatno smanjiti dubinu zareza jer poboljšana točnost dodavanja smanjuje vjerojatnost ekstremnog prekomjernog hranjenja. Možete odabrati pozitivno koplje-i-formirati zarez preko zrna-stvarajući negativan zarez jer niže brzine približavanja smanjuju udarne sile na zaustavne blokove. Ali potpuno uklanjanje zareza na složenoj industrijskoj metalnoj matrici ostaje rizično čak i sa servo kontrolom. Mehanička sigurnosna kopija koju pružaju ne košta gotovo ništa u odnosu na zaštitu koju pružaju.
Rad sa stručnjacima za dizajn kalupa za optimalnu kontrolu trake
Dizajn premosnog ureza nalazi se na sjecištu optimizacije rasporeda trake, ponašanja materijala, planiranja slijeda oblikovanja i zahtjeva za brzinom proizvodnje. Istodobno ispravljanje svih ovih čimbenika nije nešto-čime se obično bavi CAD operater opće namjene. Zahtijeva iskustvo u dizajnu kalupa, posebno u progresivnom alatu za komponente za utiskivanje metala.
Kada angažirate stručnjaka za automobilske matrice za utiskivanje ili druge visoko-složene progresivne alate, razgovor o zaobilaznim urezima trebao bi se dogoditi rano u procesu dizajna, a ne nakon što je raspored trake zaključan. Geometrija zareza utječe na širinu nosača, što utječe na iskoristivost materijala, što utječe na cijenu dijela. Čekanje da se obrade zarezi dok se slijed oblikovanja ne finalizira često dovodi do kompromisa: ili je nosač preuzak za odgovarajuću dubinu zareza ili je položaj zareza u sukobu s obližnjim pilot rupama.
Iskusni dizajneri matrice procjenjuju zahtjeve za zarezima premosnice kao dio početne studije izgleda trake. Oni uzimaju u obzir visine oblikovanih elemenata na svakoj stanici, karakteristike povratnog povrata materijala, ciljnu brzinu proizvodnje i specifične mogućnosti preše i dodavača u objektu kupca. Ovaj holistički pristup proizvodi matrice za utiskivanje metala gdje svaka kontrolna značajka radi zajedno umjesto da se bori za prostor.
Za inženjere alata koji traže prilagođena rješenja matrica za utiskivanje koja uključuju ispravan dizajn zaobilaznih zareza, optimizaciju rasporeda trake i razmatranja protoka materijala,YICHEN-ova rješenja za štancanjepružiti praktičan resurs. Njihov pristup se bavi strukturom kalupa, specifikacijom komponenti, dizajnom proboja i optimizacijom zazora kao integriranim sustavom, a ne izoliranim odlukama. Kada pregledavate pregled tvrtke bilo koje matrice za metalno utiskivanje, potražite ovu vrstu integrirane metodologije dizajna. Označava dobavljača koji razumije da izvedba premosnog zareza ovisi o svemu oko njega u matrici, a ne samo o geometriji zareza u izolaciji.
Bez obzira gradite li novu progresivnu matricu od nule ili rješavate probleme s uvlačenjem u postojećem alatu, principi ostaju isti. Definirajte svoje zahtjeve za kontrolom trake na temelju stvarnih proizvodnih uvjeta. Odaberite geometriju zareza i položaj koji ispunjava te zahtjeve bez ugrožavanja integriteta nosača. I provjerite funkcionira li cijeli kontrolni sustav, od graničnika s urezima do pilotskih klinova do podizača, kao koordinirana jedinica pri vašoj ciljanoj brzini i volumenu. Taj disciplinirani pristup ono je što razlikuje pouzdane matrice za metalno utiskivanje od alata koji se bore s vama u svakoj proizvodnoj seriji.
Često postavljana pitanja o obilaznim urezima u kalupima za utiskivanje
1. Koja je svrha premosnih zareza u kalupima za progresivno utiskivanje?
Zaobilazni zarezi su projektirani reljefni rezovi u nosećoj traci progresivnih matrica za utiskivanje. Služe tri primarne funkcije: sprječavanje prekomjernog uvlačenja trake stvaranjem mehaničke referentne stope, osiguravanje slobodnog prostora tako da oblikovane značajke mogu proći kroz sljedeće stanice matrice bez smetnji i uklanjanje nagnutosti ruba iz zavojnice kako bi se osiguralo glatko uvlačenje kroz vodilice. Bez njih, trake se mogu podići, zakopčati ili pogrešno uvući, što dovodi do sudara kalupa i otpadnih dijelova. Rade zajedno s upravljačkim klinovima, s usjekom koji upravljaju grubom kontrolom dodavanja, dok piloti pružaju fino X-Y pozicioniranje.
2. Koja je razlika između usjeka za zaobilaženje i zareza?
Pojmovi se često koriste kao sinonimi, ali postoje kontekstualne razlike. Urez u usponu obično se odnosi na geometriju ureza koja je posebno povezana s napredovanjem u nagibu i kontrolom prvog-pogotka, funkcionirajući kao čvrsti graničnik koji sprječava prekomjerno uvlačenje. Premosni urez ima šire značenje, opisujući bilo koju reljefnu geometriju koja omogućuje da materijal trake ili oblikovane značajke prođu kroz ili zaobiđu sljedeće stanice bez smetnji. U mnogim progresivnim matricama, jedan urez služi objema funkcijama istovremeno. Terminologija se razlikuje ovisno o regiji i konvenciji tvrtke, pri čemu trgovine u Sjevernoj Americi preferiraju pitch notch, a globalni dobavljači češće koriste bypass notch.
3. Koje su različite vrste geometrija premosnog ureza?
Postoje četiri glavne konfiguracije. V-urezi koriste kutne rezove koji se susreću u jednoj točki, nudeći samo-centrirajuću akciju uvlačenja i najbolje funkcioniraju u tankim materijalima ispod 2,0 mm. U-urezi imaju zaobljeno dno koje ravnomjerno raspoređuje naprezanje, idealno za materijale sklone stvrdnjavanju. Pravokutni zarezi maksimiziraju slobodni prostor za stanice za duboko oblikovanje, ali su potrebni radijusi kutova kako bi se spriječilo pucanje. Pozitivni zarezi-i-oblika zadržavaju materijal tako što ga savijaju iz zone smetnji, umjesto da ga uklanjaju, eliminirajući mrlje i održavajući krutost nosača. Odabir ovisi o debljini trake, svojstvima materijala, zahtjevima za razmakom i dubini oblikovanja na susjednim stanicama.
4. Koliko bi trebao biti dubok zarez u odnosu na širinu nosive trake?
Dubina zareza nikada ne smije zauzimati više od 60 do 70 posto širine nosača. Uobičajena početna smjernica postavlja dubinu zareza na 1,5 do 2,0 puta veću od visine formiranog elementa kako bi se osigurao radni razmak koji uzima u obzir povrat materijala i neusklađenost trake. Ako oblikovana geometrija zahtijeva dublji reljef nego što to dopušta omjer od 60-70 posto, ispravan pristup je proširiti noseću traku u početnom rasporedu umjesto guranje zareza dublje. Čelici visoke čvrstoće toleriraju dublje omjere zbog veće granice razvlačenja, dok meke aluminijske ili bakrene legure trebaju konzervativnija ograničenja jer se preostali nosač lakše deformira pod opterećenjem.
5. Može li tehnologija servo{1}}prese eliminirati potrebu za premosnim zarezima?
Ne. Servo preše smanjuju rizik od pogrešnog uvlačenja nudeći programabilno kretanje klipa i šire prozore za ulaganje, poboljšavajući točnost ulagača izvan uobičajenih mehaničkih preša. Međutim, ne bave se nagibom ruba u dolaznoj zavojnici, registracijom prvog-pogotka tijekom postavljanja, fizičkim razmakom za oblikovane značajke ili zaštitom matrice tijekom kritičnih prvih udaraca kada elektronika možda nije aktivna. Servo tehnologija može dopustiti blago smanjenu dubinu zareza ili favorizirati pozitivne dizajne zareza zbog nižih sila udara, ali potpuno uklanjanje zareza na složenim progresivnim matricama ostaje riskantno. Mehanička podrška koju pružaju ne košta gotovo ništa u odnosu na isporučenu zaštitu.


