


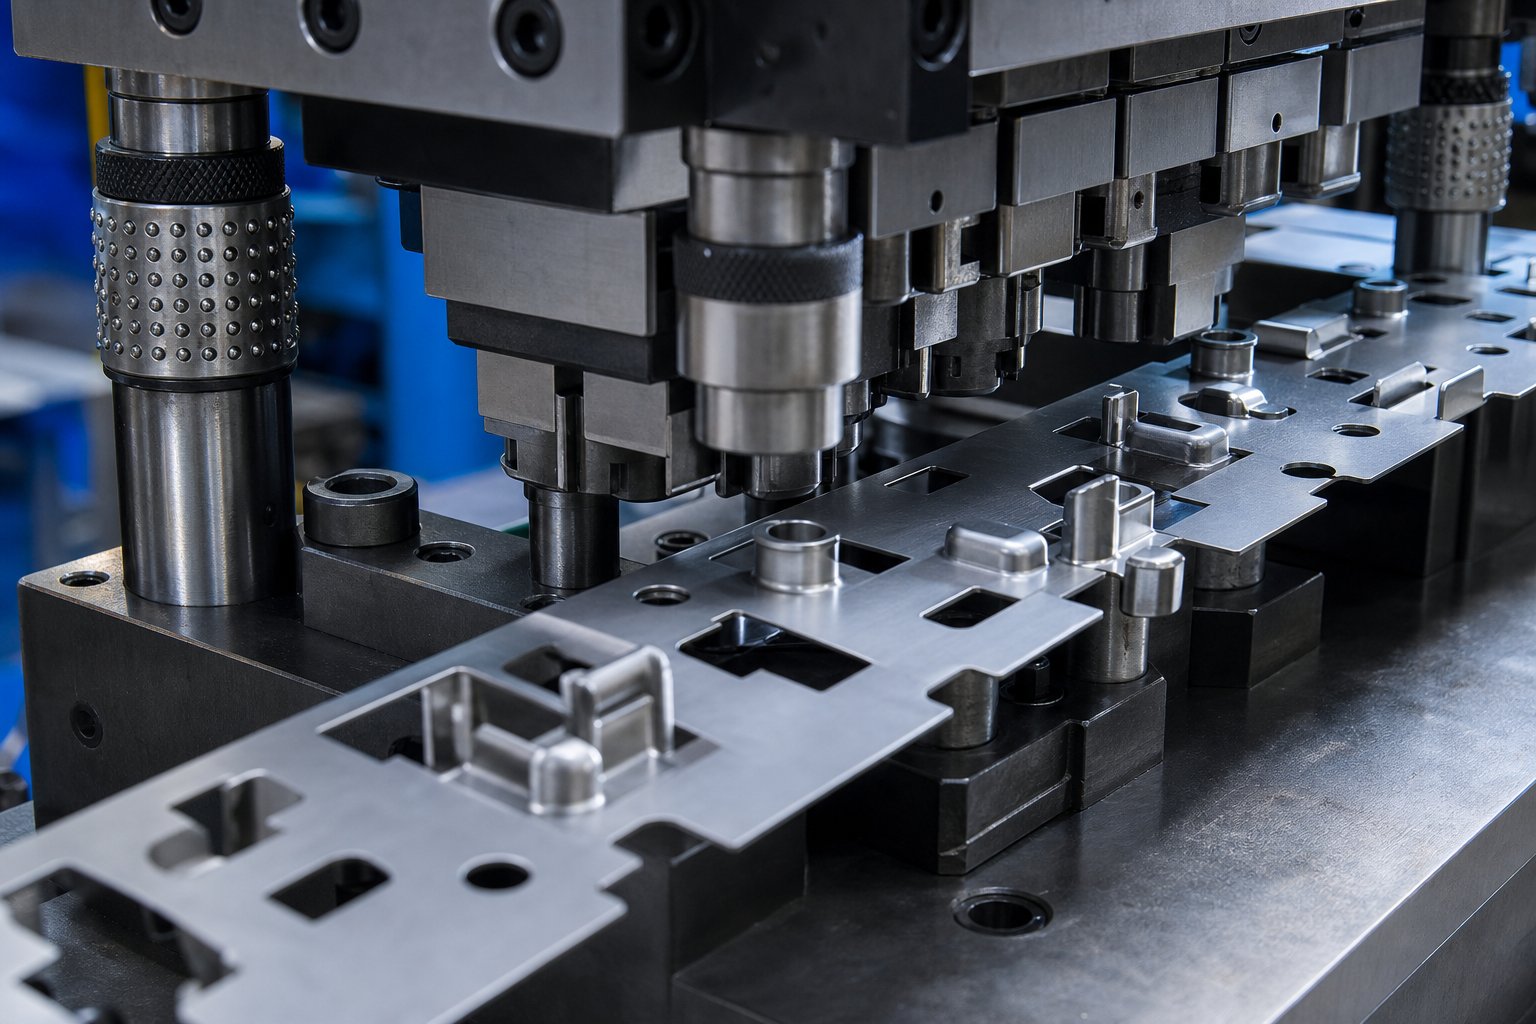
Što su premosni zarezi i zašto su važni u kalupima za utiskivanje
Kad tipokrenite matricu za progresivno utiskivanje brzinom proizvodnje, svaka oblikovana značajka na traci mora proći kroz nizvodne stanice bez sudara s alatom. Taj jedini zahtjev pokreće jednu od najpraktičnijih dizajnerskih odluka s kojom se susreće proizvođač alata i matrica: gdje i kako napraviti premosne ureze.
Definicija premosnih ureza u progresivnim matricama
Premosni zarez je namjerno uklanjanje materijala u nosećoj traci progresivnog kalupa koji stvara prostor za prethodno oblikovane elemente da prođu kroz sljedeće stanice bez sudara s probojcima, blokovima kalupa, skidačima ili podizačima.
Svrha premosnih ureza u kalupima za utiskivanje je jednostavna. Kako se traka pomiče prema naprijed, značajke poput koplja, reljefa, iscrtanih čašica i savijenih jezičaca strše iznad ili ispod ravnine trake. Bez slobodnog puta, te značajke udaraju u nizvodne komponente alata i preša se zaglavljuje. Zaobilazni zarezi u oblikovanju lima daju svakom izbočenom elementu siguran hodnik za putovanje, održavajući traku u pokretu i prešu.
Zašto je sprječavanje smetnji izazov dizajna jezgre
Interferencija između oblikovanih elemenata i komponenti matrice nije mala smetnja. Uzrokuje zaglavljivanje traka, otpadne dijelove, slomljene udarce i neplanirane zastoje koji nagrizaju proizvodne ciljeve. Svaki stručnjak za alate i matrice uključen u projektiranje, postavljanje ili održavanje treba jasno razumjeti kako premosni urezi sprječavaju smetnje u matrici za utiskivanje, jer alternativa je reaktivno rješavanje problema na zaustavljenoj preši.
Ovaj članak raščlanjuje mehaniku, tipove, proces projektiranja, materijalna razmatranja i načine kvara premosnih ureza u oblikovanju lima. Cilj je dati vam potpunu, praktičnu referencu za postizanje prevencije smetnji u fazi dizajna, umjesto da se bavite problemima u proizvodnji.
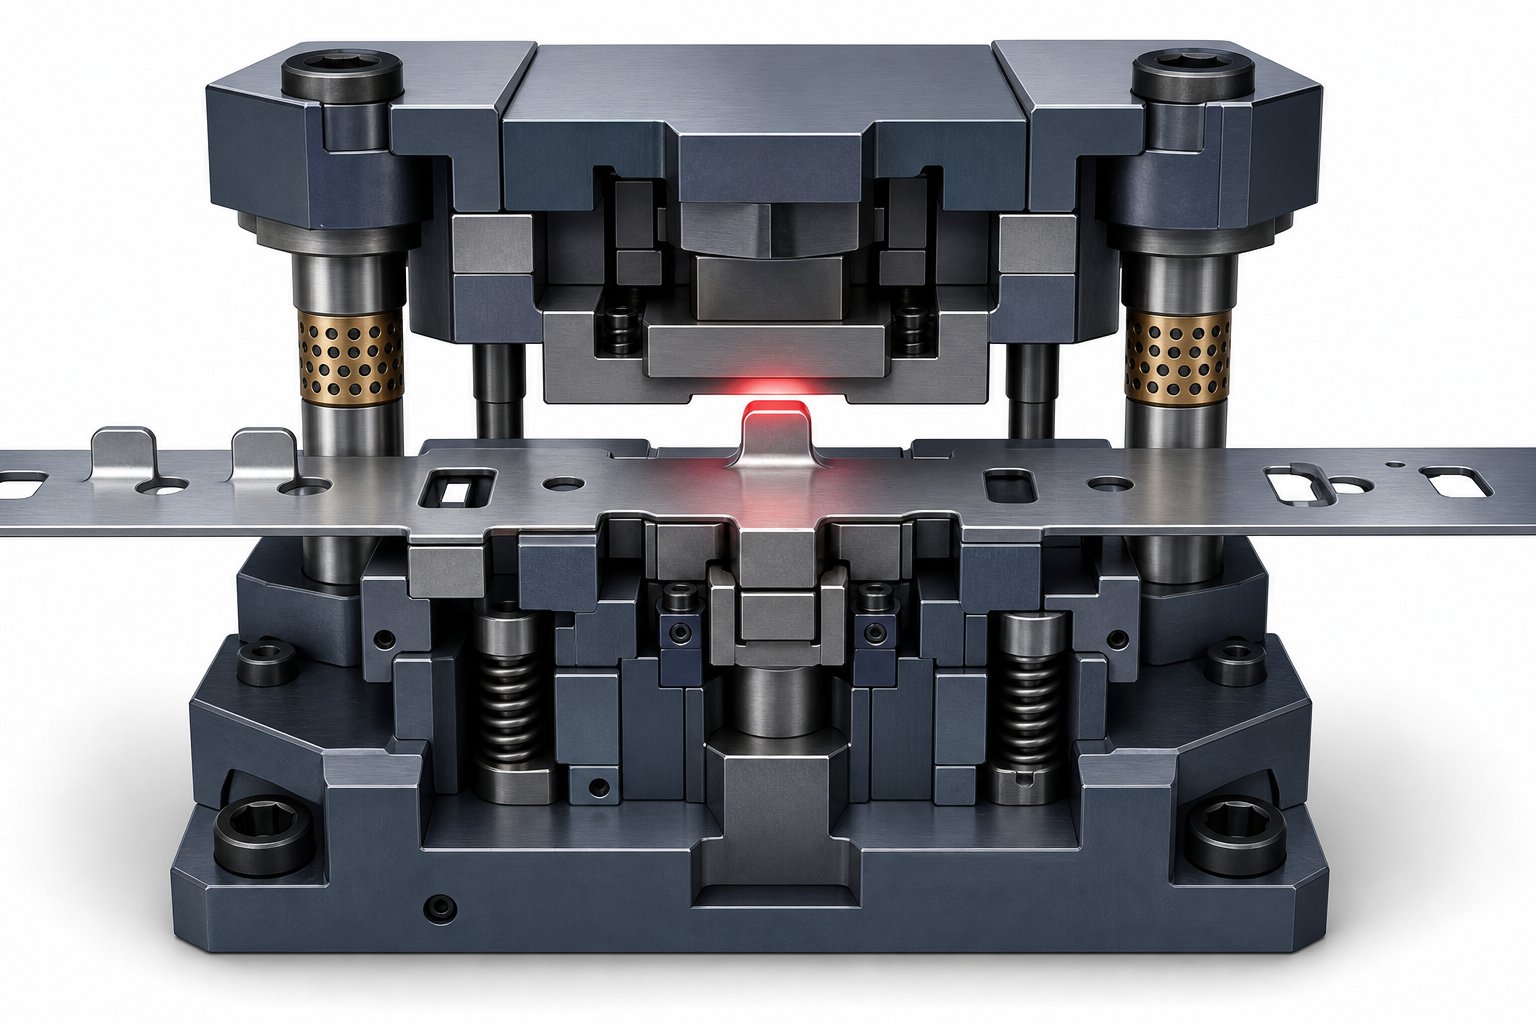
Razumijevanje kako se smetnje trake razvijaju na stanicama za oblikovanje
Zamislite traku metalnog lima kako napreduje kroz progresivni kalup, stanicu po stanicu, stotinama udaraca u minuti. Svaka stanica izvodi određenu operaciju oblikovanja metala: jedna buši koplje, druga izvlači šalicu, treća savija jezičak. Svaka od ovih operacija trajno pomiče materijal iznad ili ispod ravnine trake. Traka se nastavlja pomicati naprijed, noseći sa sobom te izbočene dijelove, i upravo tu počinje opasnost od sudara.
Kako oblikovane značajke stvaraju rizik od sudara tijekom napredovanja trake
U progresivnom kalupu, traka se indeksira prema naprijed za jednu duljinu koraka svakim ciklusom prešanja. Značajke formirane uzvodno sada zauzimaju prostor koji je potreban i nizvodnim komponentama alata. Nacrtana šalica koja se nalazi ispod ravnine trake pomiče se izravno prema plohi bloka sljedeće stanice. Savijeni jezičak koji stoji iznad trake ide ravno u ploču za skidanje. Sila popuštanja primijenjena tijekom oblikovanja trajno je preoblikovala materijal, a ta se nova geometrija ne skuplja kako bi uredno pristajala kroz sljedeću stanicu.
Problem se javlja u kalupima s mnogo stanica. Svaka dodatna operacija oblikovanja dodaje još jedno izbočeno obilježje koje mora očistiti svaku sljedeću stanicu kroz koju prolazi.Proizvođač kockicaprojektiranje progresivnog alata s dvanaest{0}}stanica možda će trebati pratiti staze smetnji za značajke stvorene već od druge stanice pa sve do jedanaeste.
Ovo su najčešći scenariji smetnji koji se razvijaju tijekom napredovanja trake:
- Oblici-okrenuti prema gore (koplja, reljefi, savijeni jezičci) koji se sudaraju s pločama za skidanje ili gornjim izbojcima dok se matrica zatvara
- Prema dolje-okrenutim crtama ili ekstrudiranim elementima koji dodiruju površine blokova matrice ili niže alate tijekom napredovanja trake
- Bočna zavoja ili kovane prirubnice hvataju se za vodilice, sprječavajući glatko kretanje trake između stanica
- Oblikovane značajke dojmljivih-podizača s oprugom koje podižu traku za uvlačenje
Posljedice neriješenih smetnji u proizvodnim ciklusima
Kada formirana značajka pogodi nizvodnu komponentu, rezultati su trenutni i skupi. Traka se zaglavi, zaustavljajući presa-ciklusa. Dijelovi u procesu se zgnječe ili deformiraju izvan tolerancije. Probijači pucaju, matrica blokira strugotine, a skidači se savijaju. PremaČasopis Metalforming, čak i naizgled manji problemi s vremenom ili zazorom kod progresivnih matrica mogu generirati nepotrebnu tonažu koja oštećuje i matricu i samu prešu.
Neplanirani zastoji zbog zastoja-povezanih smetnjama ne koštaju samo sate popravka. Ometa proizvodne rasporede, odbacuje materijal i prisiljava na reaktivno rješavanje problema pod pritiskom. Pametniji put je prevencija dizajnom, rješavanje svakog potencijalnog sudara u rasporedu trake prije nego što matrica stigne do tiska. To-razmišljanje u fazi dizajna upravo je ono što pokreće odluke o geometriji zareza, postavljanju i veličini premosnice.
Kako zaobilazni urezi mehanički sprječavaju smetnje
Interferencija trake je geometrijski problem, a zaobilazni urezi ga rješavaju pomoću geometrije. Princip je varljivo jednostavan: uklonite dio trakastog materijala na točno određenom mjestu tako da, kada traka napreduje, izbočena oblikovana značajka zauzima prostor gdje je prije bio materijal. Nema materijala na putu znači da nema sudara s nizvodnim alatom. Izazov leži u izračunavanju točno koliko materijala ukloniti, gdje ga ukloniti i kako to uklanjanje utječe na strukturno ponašanje trake dok prolazi kroz matricu.
Stvaranje omotnice slobodnog prostora putem uklanjanja materijala
Zamislite slobodnu omotnicu kao tro{0}}dimenzionalni hodnik kroz koji formirana značajka treba proći bez dodirivanja bilo čega. Zaobilazni usjek definira pod, zidove i strop tog hodnika eliminirajući tračni materijal koji bi ga inače zauzeo.
Geometrija zareza mora uzeti u obzir tri dimenzije oblikovane značajke:
- Visina ili dubina- koliko daleko značajka strši iznad ili ispod ravnine trake
- Otisak stopala- tlocrtno-područje prikaza koje značajka zauzima duž i poprijeko trake
- Margina zazora- dodatni prostor izvan omotnice značajki za prilagođavanje varijacijama u točnosti dodavanja, opružnom povratu materijala i otklonu tiska
Urez ne mora biti dramatično veći od značajke koju briše, ali mora uzeti u obzir stvarne-uvjete svijeta. Ponašanje materijala pod naprezanjem slijedi s-s krivulju (krivulja naprezanja-deformacije) koja otkriva kako se traka elastično deformira prije nego što postigne trajno rastezanje. Ovo je važno jer modul elastičnosti materijala trake određuje koliko se nosač savija pod silama dodavanja, što može lagano pomaknuti formiranu značajku u odnosu na njen nominalni položaj. Zarez veličine samo teorijske značajke, bez granice zazora za elastični otklon, rizikuje povremeni kontakt u proizvodnim uvjetima.
Margina zazora obično se kreće od 0,5 mm do 2,0 mm izvan granice značajke, ovisno o krutosti materijala, brzini prešanja i preciznosti sustava za ulaganje. Deblje, čvršće trake s većom granicom tečenja i vrijednostima granice tečenja imaju tendenciju dosljednijeg držanja položaja, dopuštajući uže granice razmaka. Tanji, fleksibilniji materijali zahtijevaju veće margine jer traka može visjeti ili vijoriti između podizača tijekom -brzinskog dodavanja.
Kako razmak trake i geometrija značajki diktiraju postavljanje zareza
Postavljanje ureza neodvojivo je od koraka trake - fiksne udaljenosti koju traka pomiče sa svakim pritiskom. Kada se traka indeksira naprijed za jedan korak, formirana značajka stvorena na stanici N dolazi na stanicu N+1. Ako alat na stanici N+1 zauzima isti okomiti prostor kao i ta značajka, zaobilazni zarez mora već postojati u traci točno na mjestu gdje će se značajka nalaziti kada dođe do te stanice.
Evo logike u praktičnom smislu. Zamislite nacrtanu šalicu formiranu na stanici 3 koja strši 8 mm ispod trake. Na stanici 4, donji blok matrice se diže do unutar 2 mm od donje strane trake. Bez intervencije, čašica se sudara s blokom matrice kada se traka pomakne prema naprijed. Rješenje: na stanici 2 ili 3, bušilica s urezima uklanja materijal s trake na poziciji jednu duljinu koraka ispred mjesta gdje će se formirati čašica. Nakon što je šalica izvučena na stanici 3, traka napreduje i šalica se pomiče u urezani otvor - prolazeći slobodno preko bloka matrice stanice 4.
Odnos između koraka trake, veličine elementa i dimenzija zareza slijedi jasnu hijerarhiju. Korak trake postavlja prostorni okvir. Omotnica oblikovane značajke, uključujući bilo koji opružni povrat predviđen iz ponašanja s- krivulje materijala, definira minimalni potreban otvor. Softver za ugniježđivanje materijala za duljinu materijala i raspored trake pomaže inženjerima da vizualiziraju kako postavljanje ureza u interakciji je sa susjednim elementima, rupama za klinove, nosivim šipkama i veznim točkama duž cijele duljine matrice. Ovo softversko-planiranje izgleda sprječava sukobe između usjeka zaobilaznice i druge kritične geometrije trake.
Dimenzije zareza također moraju poštivati smjer napredovanja. Zarez koji je preuzak u smjeru uvlačenja neće pružiti dovoljno prostora nakon što se značajka ugradi u njega. Preširok zarez slabi nosivu traku izvan prihvatljivih granica. Ravnoteža ovih ograničenja ono je što odvaja funkcionalni zaobilazni usjek od onog koji ili ne uspijeva spriječiti smetnje ili stvara nove probleme s napajanjem nizvodno.
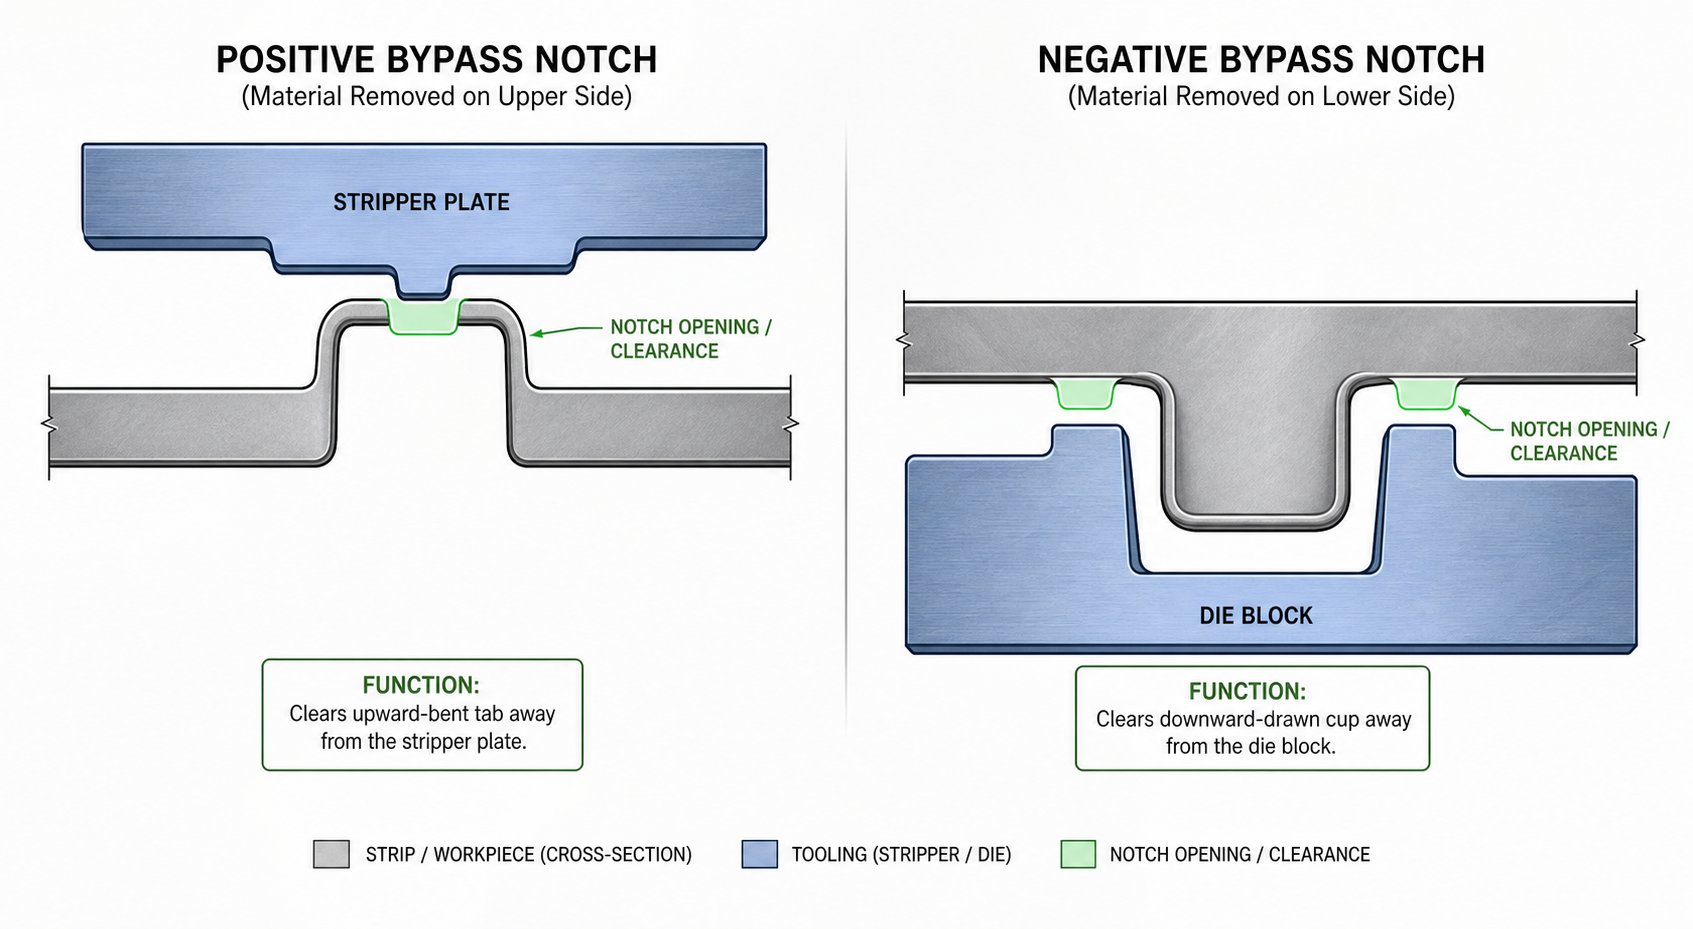
Objašnjenje pozitivnih i negativnih premosnih usjeka
Balansiranje dimenzija zareza u odnosu na cjelovitost trake postavlja očito sljedeće-pitanje: u kojem smjeru bi se zarez trebao otvoriti u odnosu na formiranu značajku? Odgovor dijeli usjeke obilaznice u dvije temeljne kategorije - pozitivne i negativne -, a razlika određuje nalazi li se čistinski hodnik iznad ili ispod ravnine trake. Razumijevanje negativnih i pozitivnih premosnih zareza u kalupima za utiskivanje lima bitno je za odabir pravog rješenja za smetnje na svakoj stanici.
Pozitivni zaobilazni zarezi za elemente-okrenute prema gore
Pozitivni premosni zarez uklanja materijal s trake na istoj strani kao i izbočina formiranog elementa. Kada koplje, reljef ili savijeni jezičak strše prema gore iznad trake, zarez se otvara prema gore kako bi stvorio prostor za gornje komponente matrice kao što su ploče za skidanje, ekscentrični pokretači ili prazni probojci na sljedećoj stanici.
Zamislite jezičak savijen za 90 stupnjeva prema gore na stanici 4. Na stanici 5, ploča za skidanje se spušta kako bi držala traku ravnom tijekom operacije skidanja. Bez zazora, vrh jezička zabije se u donju stranu tog skidača. Pozitivni premosni urez - urezan u traku na indeksiranom položaju jezička u odnosu na stanicu 5 - uklanja materijal koji bi inače izazvao sudar na gornjoj strani. Jezičak prolazi kroz otvoreni prostor, skidač dodiruje samo ravnu traku, a preša nastavlja raditi.
Negativni zaobilazni zarezi za elemente-okrenute prema dolje
Negativni premosni usjek radi u suprotnom smjeru. Uklanja materijal na strani suprotnoj od izbočine elementa, stvarajući prostor ispod ravnine trake. Ova vrsta se bavi značajkama-okrenutim prema dolje kao što su izvučene čašice, ekstrudirane izbočine ili udubljenja-oblikovana novčićima koja bi inače bila u kontaktu s donjim blokovima matrice, površinama podizača ili klinovima za izbacivanje na nizvodnim stanicama.
Terminologija se isprva može činiti kontraintuitivnom. "Negativno" ne znači da je zarez manje važan - odnosi se striktno na orijentaciju u odnosu na smjer oblikovanja. U praksi se negativni i pozitivni premosni zarezi u kalupima za utiskivanje lima pojavljuju približno jednako često, jer većina progresivnih traka za matrice ima elemente koji strše u oba smjera.
Kombinacija obje vrste u složenim rasporedima trake
Složeni dijelovi s-smjernim oblikovanjem često zahtijevaju obje vrste ureza unutar istog rasporeda trake. Razmotrimo dio koji ima utisnut prema gore na jednom mjestu i izvučen prema dolje na drugom. Svaka značajka stvara vlastiti rizik od smetnji na različitim nizvodnim stanicama, tako da će traka možda trebati pozitivan usjek za jednu i negativan usjek za drugu - ponekad na istoj poziciji uzduž nosača.
Kada se obje vrste pojavljuju zajedno, krutost trake postaje kritično ograničenje. Svaki zarez uklanja materijal, a kombinirano uklanjanje s obje strane trake na obližnjim mjestima može stanjiti nosač do točke gdje se savija ili pogrešno uvlači. Inženjeri koji rade s negativnim i pozitivnim premosnim zarezima u matrici za utiskivanje lima moraju potvrditi da ukupno uklanjanje materijala na bilo kojem poprečnom-presjeku i dalje ostavlja dovoljno čvrstoće nosača da pouzdano provuče traku kroz matricu.
Tablica u nastavku sažima ključne razlike između pozitivnih i negativnih premosnih ureza:
| Karakteristično | Positive Bypass Notch | Negativni premosni usjek |
|---|---|---|
| Smjer formiranog obilježja | Gore (iznad ravnine trake) | Prema dolje (ispod ravnine trake) |
| Tipična interferencijska točka | Ploče za skidanje, gornji izbojci, klizači ekscentra | Matrični blokovi, klinovi za podizanje, mehanizmi za izbacivanje |
| Položaj zareza u odnosu na traku | Otvara se na vrhu (ista strana kao izbočina) | Otvara se na dnu (suprotna strana od izbočine) |
| Uobičajene aplikacije | Koplja, zavoji prema gore, reljefi, uzdignuti jezičci | Iscrtane šalice, ekstrudirane izbočine, oblici kovanica okrenuti prema dolje |
Odabir ispravne vrste zareza je jednostavna odluka kada jedna značajka strši u jednom smjeru. Složenost se umnožava s dijelovima u više-smjerova, gdje obje vrste koegzistiraju i nosivost trake mora se ponovno izračunati na svakom dijelu. Taj izračun-nosivosti uvelike ovisi o svojstvima materijala - debljini, ponašanju popuštanja i tome kako traka reagira na progresivno otvrdnjavanje radom oko svake zone zareza.
Čimbenici materijala i debljine koji oblikuju dizajn zareza
Izračuni-snage nisu apstraktne matematičke vježbe. Oni izravno ovise o tome od čega je traka napravljena, koliko je debela i kako se njezina mehanička svojstva mijenjaju tijekom progresivnog oblikovanja. Zaobilazni urez koji savršeno funkcionira u hladno valjanom čeliku od 1,0 mm može uzrokovati izvijanje trake u HSLA od 0,5 mm ili ostaviti nedovoljan razmak u aluminiju od 1,5 mm. Svaka varijabla materijala vraća se u veličinu zareza, postavljanje i razliku između matrice koja radi čisto i one koja se zaglavljuje pod brzinom proizvodnje.
Učinci debljine i granice tečenja na dimenzioniranje zareza
Debljina materijala pokreće dizajn zaobilaznog zareza na dva povezana načina. Prvo, deblji materijal daje više oblikovane elemente. Izvlačenje koje pomiče materijal prema dolje stršit će dalje ispod trake kod materijala od 1,2 mm nego kod materijala od 0,6 mm, jednostavno zato što ima više materijala za pomicanje. Ta viša značajka zahtijeva veću omotnicu prostora, što zahtijeva širi ili dublji zarez. Drugo, deblje trake bolje se odupiru savijanju i progibu tijekom dodavanja, što znači da oblikovana značajka dosljednije drži svoj nominalni položaj. Često se možete izvući s manjom marginom zazora na debelom materijalu jer traka ne leprša i ne skreće toliko između podizača.
Granica razvlačenja uvodi varijablu povratnog povrata. Kada oblikujete značajku od -materijala visoke čvrstoće -, recimo, dvostruke-faze 590 ili HSLA 420 -, metal se agresivnije vraća natrag nakon što se bušilica povuče. Zavoj koji treba doseći 90 stupnjeva može se opustiti na 87 ili 85 stupnjeva. Navučena šalica može se malo otvoriti. Taj elastični oporavak mijenja efektivnu ovojnicu značajki koju urez mora očistiti. Ako ste dimenzionirali zarez na temelju željene geometrije, a ne na-okruženoj geometriji, mogli biste završiti s viškom zazora (traćenje materijala za traku) ili, što je još opasnije, nedovoljnim zazorom na rubovima određenih značajki gdje je opruga gurnula profil prema van.
Odnos između granice razvlačenja i opruge dobro je dokumentiran u znanosti o žigosanju. KaoArt Hedrick bilješke u The Fabricator, ako nemate odgovarajuću deformaciju u metalu da dostigne svoju granicu tečenja - točku u kojoj se trajno plastično deformira - doći će do elastičnog oporavka. Za dizajn premosnog ureza, to znači da omotnica značajki koja se koristi za dimenzioniranje ureza uvijek treba odražavati post-povratnu geometriju, a ne teoretsku geometriju uboda. Granica razvlačenja čelika uvelike se razlikuje među klasama, a svaka klasa proizvodi drugačiji povratni profil koji izravno utječe na razmak koji je potreban vašem zarezu.
Razmotrite praktičan primjer. Formirate uspravno koplje od 0,8 mm DP780 čelika. Kut probijanja je 45 stupnjeva, ali napon tečenja u ovom stupnju uzrokuje da se koplje vrati na približno 42 stupnja. Vrh koplja sada se nalazi nešto više iznad ravnine trake nego što bi to predviđala geometrija od 45 stupnjeva. Vaš premosni usjek mora se prilagoditi tom položaju od 42 stupnja, a ne namjeri dizajna od 45 stupnjeva. Ignoriranje ove razlike poziva na povremeni kontakt pri brzini proizvodnje.
Ograničenja širine trake i ograničenja integriteta nosača
Svaki premosni zarez uklanja materijal s noseće trake, a to uklanjanje izravno smanjuje sposobnost trake da se odupre savijanju tijekom dodavanja. Nosač mora ostati dovoljno čvrst da povuče cijelu traku - sa svim njenim oblikovanim elementima - glatko kroz matricu bez savijanja, uvijanja ili pogrešnog uvlačenja. Time se postavlja gornja granica veličine zareza.
Širina trake je primarno ograničenje. Uska traka nudi manje materijala za rad, tako da svaki zarez predstavlja veći postotak dostupnog poprečnog-presjeka. Zamislite traku širine 40 mm s zarezom od 12 mm izrezanim na jednoj strani. Taj jedan zarez smanjuje efektivnu širinu nosača na 28 mm na tom poprečnom-presjeku - što je smanjenje od 30 posto. U široj traci od 80 mm, isti urez predstavlja smanjenje od samo 15 posto, ostavljajući mnogo veću strukturnu marginu.
Dimenzije nosača su jednako važne. Kao što je navedeno usmjernice za dizajn nosača od The Fabricator, potrebno je približno 10 posto težine dijela da se pomakne vodoravno, a ako je uključeno više napredovanja, nosač se mora oduprijeti kumulativnoj sili bez savijanja. Premosni urez koji se preduboko urezuje u noseću šipku može spustiti otpor savijanja trake ispod ovog praga, uzrokujući da traka progiba između stanica i pogrešno uvlači.
Praktično pravilo: širina zareza nikada ne bi smjela prelaziti 60 do 70 posto širine nosača na bilo kojem pojedinačnom poprečnom-presjeku. Kada se više zareza pojavljuje blizu jedno uz drugo duž trake, njihov zajednički učinak na nosivost mora se procijeniti kao sustav, a ne pojedinačno.
Razmatranja otvrdnjavanja radom i elastičnog oporavka
Operacije oblikovanja ne samo da preoblikuju metal - nego mijenjaju njegova svojstva lokalno. Kaljenje povećava granicu tečenja i vlačnu čvrstoću deformirane zone dok smanjuje duktilnost. Ovo je važno za projektiranje premosnog ureza na dva različita načina.
Prvo, sama operacija zarezivanja uvodi otvrdnjavanje na rubovima zareza. Akcija smicanja koja stvara zarez plastično deformira usku traku materijala duž opsega reza. Ova otvrdnuta zona je kruća i lomljivija od okolne trake. Ako kasnija stanica za oblikovanje zahtijeva savijanje trake blizu ruba zareza, očvrsli materijal otporan je na savijanje i može puknuti. Inženjeri moraju postaviti zareze tako da se njihovi očvrsnuti rubovi ne poklapaju s područjima gdje se nosač mora deformirati tijekom uvlačenja - posebno u trakastim rasporedima koji koriste fleksibilne mreže ili rastezljive nosače.
Drugo, otvrdnjavanje oblikovanih elemenata utječe na njihovu konačnu geometriju. Obilježje koje je podvrgnuto značajnom deformacijskom očvršćavanju tijekom oblikovanja može imati malo drugačiji konačni profil od identičnog obilježja formiranog u žarenom materijalu. Modul elastičnosti metala ne mijenja se otvrdnjavanjem, ali se efektivna granica tečenja povećava, što znači da dolazi do manje elastičnog oporavka u jako obrađenim zonama. Ovo zapravo može lokalno smanjiti opružni povrat, čineći značajku bližom željenoj geometriji. Međudjelovanje između modula materijala (koji ostaje konstantan) i povišene granice tečenja (koje se povećava s deformacijom) određuje neto post{4}}formirajući položaj značajke.
Elastični oporavak nakon oblikovanja zaslužuje posebnu pozornost. Čak i nakon što formirana značajka dosegne svoj konačni položaj, traka nastavlja doživljavati mikro-elastična kretanja dok prolazi kroz sljedeće stanice. Vibracije preše, djelovanje podizača i sile ubrzanja tijekom indeksiranja stvaraju prolazna opterećenja. Modul elastičnosti čelika - tipično oko 200 GPa za ugljične čelike i 70 GPa za aluminijske legure - određuje koliko se traka savija pod tim prijelaznim opterećenjima. Traka s nižom vrijednošću modula elastičnosti metala (poput aluminija) više će se savijati pod istom silom dodavanja, potencijalno pomičući oblikovane elemente bliže površinama alata. Ovakvo dinamičko ponašanje pojačava potrebu za odgovarajućim granicama zazora u dizajnu premosnog ureza, posebno za mekše materijale koji rade pri velikim brzinama prešanja.
Ove varijable-koje pokreću materijal - debljina, ponašanje tečenja, zone otvrdnuća i elastična deformacija - čine temelj na kojem počiva svaka dimenzija zareza. Bez njihovog uzimanja u obzir, zarez dizajniran samo na geometriji papira na kraju će proizvesti smetnje na proizvodnom podu. Prevođenje ove materijalne stvarnosti u pouzdani dizajn zahtijeva strukturirani inženjerski slijed, a to je upravo ono gdje dolazi korak{5}}po-proces implementacije.
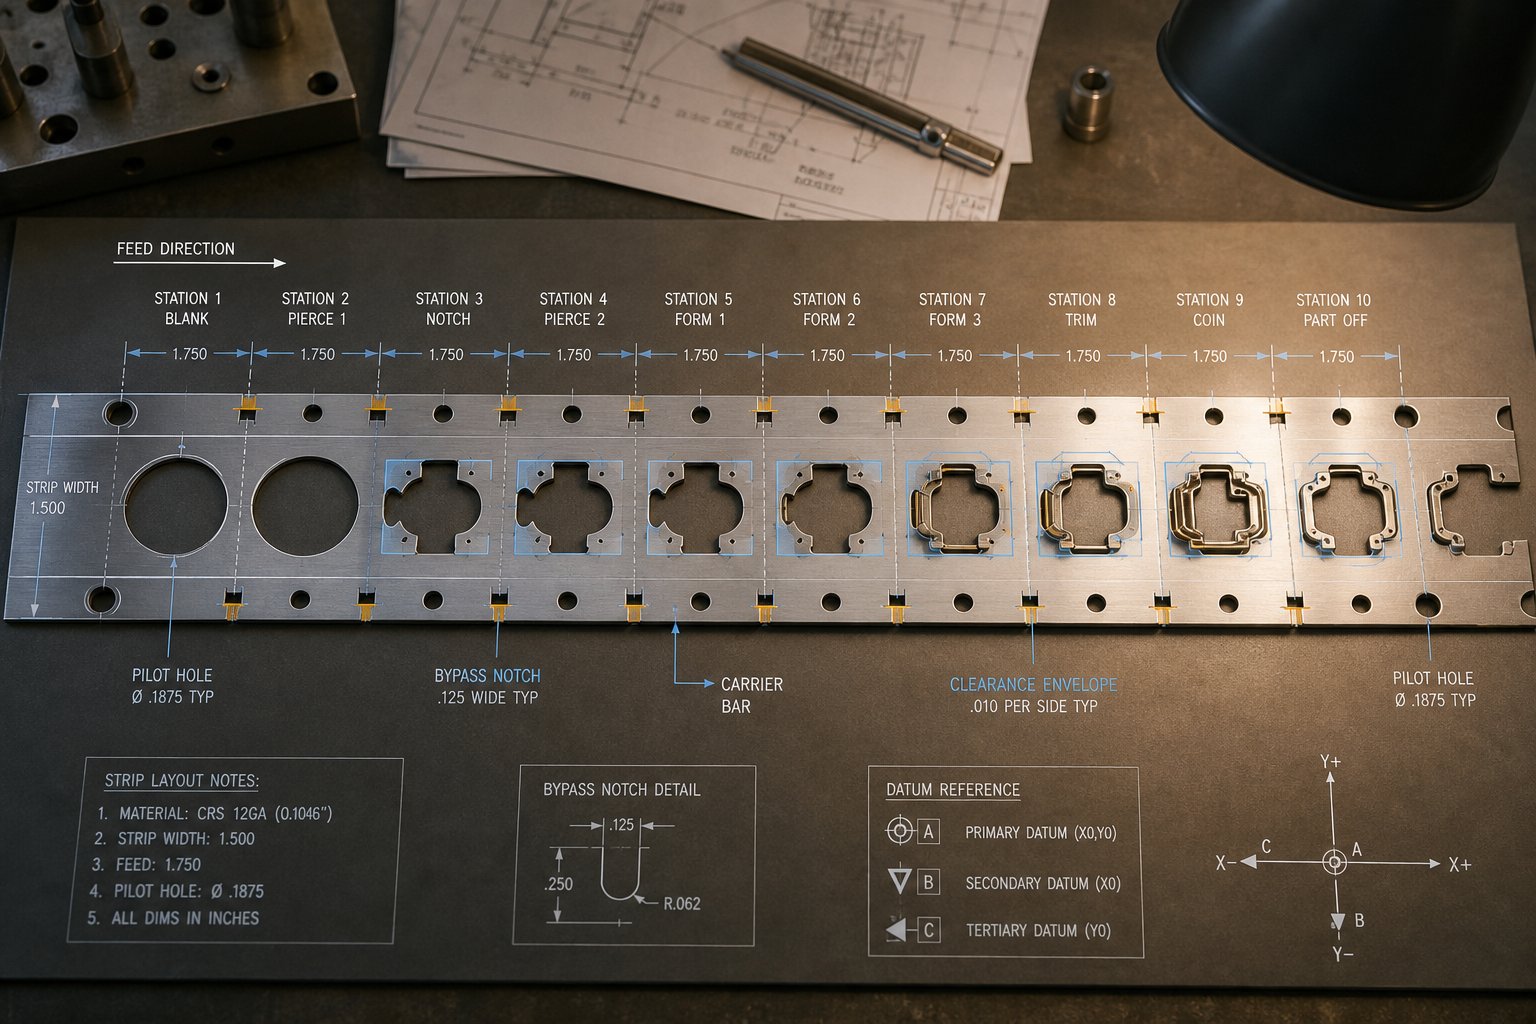
Korak-po-korak proces projektiranja za implementaciju premosnice
Svojstva materijala vam govore što zarez mora primiti. Slijed dizajna govori vam kako prijeći s sirovog rizika smetnji na validiranu geometriju zareza koja pouzdano radi pri brzini proizvodnje. Inženjeri alata ne vode ovaj proces - oni slijede strukturiranu logiku koja se gradi od identifikacije problema kroz provjeru dimenzija, a svaki korak ovisi o onom prije njega.
Mapiranje rizika od smetnji preko trase
Proces počinje revizijom-po-stanice cijelog rasporeda trake. Tražite svaku oblikovanu značajku koja strši iznad ili ispod ravnine trake i prati njen put kroz sve nizvodne stanice. Koplje formirano na stanici 3 ne treba samo razmak na stanici 4 - nego treba razmak na svakoj stanici kroz koju prolazi dok se dio ne odvoji od nosača.
Ovo je logičan slijed dizajna kojeg slijede većina iskusnih inženjera alata:
- Identificirajte postaje-koje proizvode smetnje- Pregledajte svaku stanicu za oblikovanje i katalogizirajte svaku značajku koja istiskuje materijal iz ravnine trake. Zabilježite smjer (gore ili dolje), visinu i tlocrt svake značajke.
- Mapirajte formiranu ovojnicu značajki uključujući opružni povrat- Izračunajte stvarnu-geometriju opruge umjesto da se oslanjate na nominalne dimenzije proboja. Granica razvlačenja čelika za vašu specifičnu vrstu materijala određuje koliko će doći do elastičnog oporavka, a taj oporavak definira pravi zahtjev za zazorom.
- Odredite potreban zazor- Dodajte sigurnosnu marginu (obično 0,5 do 2,0 mm) ovojnici značajke. Ova margina uzima u obzir toleranciju uvlačenja, otklon preše i dinamičko kretanje trake pri brzini.
- Definirajte geometriju zareza- Odredite oblik, širinu, duljinu i točan položaj zareza unutar trake. Pravokutni zarezi odgovaraju većini aplikacija. Za značajke nepravilnog oblika možda će biti potrebni zaobljeni profili zareza, koji se često proizvode obradom EDM žicom za uske-kutove radijusa koje konvencionalni probojci ne mogu postići čisto.
- Provjerite da zarez ne oslabi traku ispod minimalne nosivosti- Izračunajte preostali poprečni-presjek na mjestu s urezima i potvrdite da može izdržati sile dodavanja potrebne za povlačenje trake kroz sve nizvodne stanice bez izvijanja.
- Potvrdite da položaj zareza nije u sukobu s upravljačkim elementima, veznim šipkama ili kontrolnim značajkama trake- Usporedite-usporedite lokaciju zareza s rupama za klinove, točkama pričvršćivanja nosača, kontaktnim zonama podizača i svim drugim značajkama koje ovise o materijalu koji je prisutan na tom položaju.
Preskakanje bilo kojeg koraka u ovom nizu dovodi do problema u proizvodnji. Korak 2 je mjesto gdje potječe većina pogrešaka - inženjeri koji određuju ureze prema CAD geometriji, a ne post{3}}stvarnosti povratka, završavaju s razmacima koji izgledaju dobro na ekranu, ali proizvode povremene pogotke na tisku.
Izračunavanje geometrije zareza iz ovojnice značajki
Definiranje oblika i dimenzija zareza u osnovi je-vježba usklađivanja omotnice. Uzimate trodimenzionalnu -graničnu granicu formirane značajke - visinu, širinu u smjeru uvlačenja i širinu preko trake - i projicirate je na ravninu trake kako biste definirali minimalni otvor.
Dimenzija-smjera uvlačenja posebno je kritična. Zarez mora biti dovoljno dugačak (u smjeru kretanja trake) tako da oblikovana značajka u cijelosti bude unutar otvorenog prostora kada traka indeksira sljedeću stanicu. Ako je korak vaše trake 25 mm, a otisak značajke obuhvaća 10 mm duž osi dodavanja, zarez treba najmanje 10 mm plus margine zazora na vodećim i zadnjim rubovima. U praksi većina inženjera dodaje 1 do 1,5 mm po strani, čineći duljinu usjeka-u smjeru dodavanja približno 12 do 13 mm za taj primjer.
Dubina zareza (mjerena okomito na rub trake) ovisi o tome koliko daleko element strši po širini trake. Opet, izračun koristi stvarnu geometriju post{1}}formiranja. Za materijale visoke -čvrstoće kod kojih je naprezanje tečenja u čeliku postignuto pri relativno malom istezanju, opružni povrat može pomaknuti granicu značajke prema van za mjerljiv iznos. Modul elastičnosti čelika - približno 200 GPa za većinu vrsta ugljika i legura - pokreće ovaj elastični oporavak, tako da ga izračun dubine mora uključiti.
Složeni profili zareza koji slijede ne-pravokutne granice značajki zahtijevaju strože tolerancije obrade u proboju za urezivanje i bloku matrice. EDM rezanje žicom standardna je metoda za proizvodnju ovih preciznih profila u kaljenom alatnom čeliku, pružajući oštre unutarnje kutove i glatke rezne površine koje sprječavaju smetnje u obliku srha tijekom proizvodnih ciklusa.
Provjera integriteta trake i pouzdanosti uvlačenja nakon zarezivanja
Urez savršene veličine koji sprječava smetnje, ali uzrokuje savijanje ili pogrešno uvlačenje trake nije riješio problem - već je jedan način kvara zamijenio drugim. Provjera je mjesto gdje potvrđujete da premosni urez i noseća traka mogu koegzistirati strukturalno.
Provjera je u načelu jednostavna: izračunajte minimalnu površinu poprečnog-presjeka nosača na mjestu ureza i usporedite je sa silom potrebnom za uvlačenje trake. Kao što Talan Products navodi u svom vodiču za dizajn progresivnih kalupa, širina nosača trebala bi biti najmanje dvostruko veća od debljine materijala, a traka mora izdržati kumulativne sile dodavanja bez savijanja. Urez za zaobilaženje koji krši ovaj minimum stvara slabu točku gdje se nosač savija pod napetošću ili ulegne između podizača.
Osim sirove čvrstoće, inženjeri provjeravaju da urez ne padne na rupu za pilot klin ili blizu nje. Piloti održavaju registraciju trake na svakoj stanici, a zarez koji uklanja materijal preblizu pilotskoj poziciji potkopava sposobnost trake da točno locira. Slično tome, zarez se ne smije preklapati s kontaktnim zonama dizača - područja gdje klinovi s oprugom-napregnuti guraju prema gore traku kako bi je podigli radi uvlačenja. Ako podizač gura u otvoreni zarez umjesto u čvrsti materijal, traka pada na tom mjestu i pogrešno se uvlači.
Za složene progresivne rasporede matrica gdje se višestruki zaobilazni urezi, pilot rupe, podizači i spojne šipke natječu za ograničenu traku, inženjeri alata koji rade na ovim izazovima mogu se savjetovatiYICHEN rješenja matrica za žigosanjeza prilagođene dizajne koji se bave optimizacijom usjeka premosnice uz planiranje nosive trake, koordinaciju podizača i izazove protoka materijala.
Kada provjera potvrdi da cjelovitost trake, registracija pilota i funkcija podizača ostaju netaknuti nakon zarezivanja, dizajn je spreman za izradu alata. Ali čak ni dobro{1}}dizajniran zarez ne postoji sam po sebi - on mora djelovati zajedno s drugim-metodama za sprječavanje smetnji koje služe različitim svrhama unutar iste matrice. Razumijevanje usporedbe usjeka zaobilaznice s tim alternativama pomaže inženjerima da odaberu pravi alat za svaki specifičan problem zazora.
Zaobilaznice u usporedbi s alternativnim metodama sprječavanja smetnji
Zaobilaznice su najizravnije rješenje za smetnje - uklonite materijal, stvorite razmak, problem riješen. Ali oni nisu jedini alat u kompletu dizajnera matrice. Ovisno o geometriji dijela, ograničenjima trake i proizvodnim zahtjevima, druge metode mogu postići isti cilj s različitim ustupcima. Odabir između njih nije nagađanje; slijedi okvir odlučivanja ukorijenjen u geometriji značajki, ograničenjima rasporeda trake i realnim troškovima.
Zaobilazni zarezi u odnosu na zareze za progresivne matrice
Uspravni zarezi i obilazni zarezi često se brkaju jer oba uključuju rezanje materijala iz trake. Njihove su svrhe, međutim, bitno različite. Apitch notch(ponekad se naziva francuski zarez) uklanja mali dio s ruba trake prvenstveno kako bi osigurao čvrsti graničnik protiv pretjeranog dodavanja i eliminirao nagnutost ruba koja ometa glatko kretanje trake. Kontrolira registraciju, a ne carinjenje. Zaobilazni zarez, nasuprot tome, postoji isključivo kako bi stvorio omotnicu zazora za formiranu značajku koja prolazi kroz nizvodnu stanicu.
Tamo gdje se dva pristupa presijecaju je njihov utjecaj na čvrstoću trake. Oba uklanjaju materijal i oba smanjuju poprečni-presjek nosača na mjestu reza. U kalupima gdje su prisutni oboje, inženjeri moraju uzeti u obzir kumulativni gubitak materijala. Usponi usjeka imaju tendenciju da budu manji - često samo dva do tri puta od debljine materijala u širini - dok se zaobilazni zarezi skaliraju na ovojnici formiranog elementa i mogu biti znatno veći. Kombinirani učinak na krutost nosača važniji je od bilo kojeg zareza zasebno, posebno u materijalima visoke-čvrstoće gdje otvrdnjavanje naprezanjem i otvrdnjavanje radom oko reznih rubova čine preostalu traku krućom, ali lomljivom.
Jedna od ključnih prednosti koje nude zarezi je njihova sekundarna funkcija mehanizma-zaštite matrice. Kada je uparen sa senzorima blizine, graničnik uspona može signalizirati preši da je traka ispravno indeksirana prije sljedećeg paljenja. Zaobilazni zarezi ne služe ovoj svrsi - oni su samo značajke zazora bez uloge registracije ili zaštite.
Kada su preskakanje stanica ili podizanje trake bolja alternativa
Ne zahtijeva svaki problem smetnji odsijecanje materijala. Dvije uobičajene alternative u potpunosti izbjegavaju uklanjanje materijala.
Preskakanje staniceostavlja jednu ili više praznih (neaktivnih) stanica između operacija oblikovanja. Logika je jednostavna: ako formirana značajka ne naiđe na nikakav alat na sljedećoj stanici jer je ta stanica namjerno prazna, nema se s čim sudariti. Ova metoda dobro funkcionira kada je izbočina značajke skromna i rizik od smetnji postoji samo na jednoj nizvodnoj lokaciji. Kompromis je duljina matrice - svaka neaktivna stanica dodaje fizičkom otisku matrice, povećava duljinu trake koja se troši po dijelu i povećava troškove materijala. Za velike-naklade, ta dodatna potrošnja materijala brzo se povećava.
Preskakanje stanice odgovara situacijama u kojima granica tečenja čelika ili drugi materijalni čimbenici čine formiranu značajku relativno plitkom, a samo jedna nizvodna stanica predstavlja sukob. Postaje nepraktično kada značajka mora proći kroz više stanica ili kada je duljina matrice već ograničena veličinom preše.
Podizanje trakekoristi-podizače ili tračnice s oprugom za podizanje cijele trake iznad površine matrice tijekom indeksiranja. Kada se traka podiže, prema dolje-okrenuti elementi dobivaju prostor iznad nižih blokova matrice i izbacivača bez ikakvog uklanjanja materijala. Traka se spušta samo kada se preša zatvori i podizači stisnu. Ovaj pristup čuva potpunu cjelovitost trake - materijal se ne gubi - i posebno dobro funkcionira za plitka izvlačenja ili oblike novčića.
Ograničenje je visina. Dizači mogu podići traku samo toliko prije nego što komponente gornje matrice postanu problem smetnji. Za duboko uvučene značajke ili visoke prema gore-okrenute oblike, samo podizanje trake ne može osigurati dovoljan razmak. Također dodaje složenost donjoj papuči matrice i zahtijeva održavanje opruga podizača i klinova tijekom dugih proizvodnih serija.
Preorijentacija dijelazauzima sasvim drugi kut. Umjesto da se prilagodi smetnji nakon što se dogodi, dizajner mijenja orijentaciju dijela unutar rasporeda trake tako da problematična značajka više nije u sukobu s nizvodnim alatom. Rotiranje dijela za 90 ili 180 stupnjeva ili njegovo drugačije ugniježđivanje ponekad može u potpunosti eliminirati putanju sudara. Ovaj je pristup najučinkovitiji u ranoj fazi projektiranja, prije izrade alata. Postaje nepraktično za dijelove sa složenom geometrijom - poput onih koji kombiniraju progresivno utiskivanje sa sekundarnim operacijama kao što je hidroformiranje ili centrifugiranje - gdje je orijentacija dijela zaključana zahtjevima slijeda procesa koji se ne mogu preurediti bez temeljnog redizajniranja toka proizvodnje.
Okvir za odlučivanje za odabir prave metode
Prilikom odlučivanja koja metoda-sprečavanja smetnji odgovara određenoj situaciji, razmotrite ova četiri čimbenika redom:
- Geometrija obilježja- Visoke ili duboke izbočine zahtijevaju zaobilaženje zareza ili preskakanje stanica. Plitke značajke često se mogu riješiti samo podizanjem trake.
- Ograničenja izgleda trake- Ako je nosač već uzak ili jako urezan, dodavanje drugog zaobilaznog ureza može gurnuti traku ispod minimalne čvrstoće. Preskakanje ili podizanje stanice može biti sigurnije.
- Obim proizvodnje- Veliki-oglasi povećavaju rasipanje materijala od preskakanja stanica. Zaobilaznice troše manje trake po dijelu nego dodavanje praznih stanica.
- Cijena i složenost- Preusmjeravanje dijela ne košta ništa u pogledu materijala ili alata nakon implementacije, ali zahtijeva redizajniranje izgleda trake. Zaobilazni zarezi dodaju stanice za bušenje. Dizači dodaju mehaničke komponente i intervale održavanja.
Modul čelika i omjer granice razvlačenja i vlačne čvrstoće materijala također utječu na odluku. Materijali s visokim omjerom istezanja-i-zatezanja više se vraćaju, stvarajući više učinkovite omotače značajki koje samo podizanje trake možda neće podnijeti. Materijali s nižim vrijednostima modula deformiraju se više pod opterećenjima dodavanja, čineći uske-obilazne zareze riskantnijim pri velikoj brzini.
Tablica u nastavku pruža strukturiranu usporedbu svih pet metoda:
| metoda | Mehanizam | Najbolji slučaj upotrebe | Snaga trake Utjecaj | Die Complexity | Ograničenja |
|---|---|---|---|---|---|
| Zaobiđite ureze | Uklanjanje materijala stvara omotnicu zazora | Visoke ili duboke karakteristike koje prolaze pored više stanica | Umjeren - smanjuje poprečni-presjek nosača | Dodaje set bušilica/matrice za urezivanje | Ne može premašiti ograničenja snage nosača; dimenzioniranje mora uzeti u obzir opružni povrat |
| Pitch zarezi | Uklanjanje rubnog materijala za kontrolu dodavanja i registraciju | Registriranje trake, sprječavanje pretjeranog uvlačenja, uklanjanje nagnutih rubova | Nisko - malo područje uklanjanja | Minimalno - standardno obrubljivanje rubova | Ne osigurava prostor za oblikovane značajke; različite primarne namjene |
| Preskakanje stanice | Prazne stanice eliminiraju alat s putanje značajke | Plitke značajke s jednom-smetnjom stanice | Ništa - materijal nije uklonjen | Povećava duljinu matrice i broj stanica | Otpadni tračni materijal; nepraktično za-potrebe carinjenja na više postaja |
| Podizanje trake | Opružne igle ili tračnice podižu traku iznad donjeg alata | Plitke karakteristike prema dolje iznad blokova matrice ili izbacivača | Ništa - materijal nije uklonjen | Dodaje komponente podizača i održavanje | Ograničena visina dizanja; ne pomaže kod smetnji-gornje matrice |
| Preorijentacija dijela | Redizajniranje rasporeda traka kako bi se uklonili putevi sudara | Rana-faza dizajna u kojoj se sukobi značajki mogu izbjeći | Ništa - materijal nije uklonjen | Zahtijeva potpuni redizajn izgleda | Zaključano sekvenciranjem procesa u dijelovima s više-operacija (npr. sekundarni koraci hidroformiranja ili centrifugiranja) |
U praksi, mnoge progresivne matrice koriste kombinaciju ovih metoda. Zaobilazni urezi rješavaju kritične značajke velike-izbočine. Dizači upravljaju plitkim. Stanica u stanju mirovanja može se pojaviti tamo gdje duljina matrice dopušta, a troškovi materijala su sekundarni u odnosu na jednostavnost. Najbolji rasporedi traka su oni gdje se svaka metoda primjenjuje tamo gdje joj najbolje odgovara, umjesto da se forsira jedan pristup na svakoj stanici.
Čak i najbolje{0}}odabrana metoda može propasti ako se ne održava i ne nadzire tijekom dugih proizvodnih ciklusa. Osobito su zarezi zaobilaznice podložni progresivnoj degradaciji - obrascima trošenja, nakupljanju srha i dimenzionalnom pomaku koji tiho nagrizaju granice zazora sve dok se smetnje ne vrate. Prepoznavanje ovih načina kvara prije nego što zaustave prešu razlika je između planiranog održavanja i hitnog popravka.
Uobičajeni načini kvara usjeka premosnice i kako ih spriječiti
Urez za zaobilaženje može biti savršeno dizajniran na papiru i još uvijek ne uspije u proizvodnji. Istrošenost se nakuplja, dimenzije se mijenjaju, a neravnine nevidljivo rastu tijekom tisuća poteza prešanjem sve dok se jednog dana traka ne zaglavi i preša ne stane u-ciklusu. Ovi načini kvarova su predvidljivi i spriječiti - ali samo ako znate što tražiti i ugraditi protumjere u dizajn matrice i raspored održavanja.
Ovdje je pet najčešćih kvarova na zarezima premosnice, njihovi glavni uzroci i postupci koji ih sprječavaju da dođu do proizvodnog prostora.
Nedovoljan razmak i povremene smetnje smanjene brzine
Ovo je najvarljiviji način kvara jer se ne javlja odmah. Matrica može raditi čisto pri brzini postavljanja ili tijekom isprobavanja, a zatim početi proizvoditi isprekidane udarce nakon što proizvodnja poraste do punih udaraca u minuti. Zašto? Pri većim brzinama povećavaju se dinamičke sile. Traka lagano poskakuje između podizača tijekom brzog indeksiranja, oblikovane značajke osciliraju unutar svog elastičnog raspona, a otklon preše pod opterećenjem pomiče položaje alata za djeliće milimetra.
Zarez veličine jedva odgovarajućeg razmaka pri maloj brzini gubi tu marginu u dinamici proizvodnje. Formirana značajka okrzne komponentu matrice svakih pedeset ili stotinu poteza - nedovoljno da odmah zaglavi prešu, ali dovoljno da zareze površinu značajke, generiraju krhotine i na kraju eskaliraju do potpunog zaustavljanja.
- Glavni uzrok:Marža zazora izračunata iz statične geometrije bez uzimanja u obzir dinamičkog pomicanja trake, otklona preše pri brzini ili u-gorem slučaju-tolerancije uvlačenja.
- Prevencija:Margine veličine za uvjete brzine proizvodnje, ne uvjete isprobavanja. Dodajte minimalno 0,5 mm izvan okvira statičke značajke za standardne-brzinske aplikacije i 1,0 do 1,5 mm za velike-brzinske preše koje rade iznad 200 udaraca u minuti. Potvrdite udaljenost usporenim-promatranjem tijekom početnog-proizvodnog povećanja, promatrajući tragove svjedoka na oblikovanom elementu koji ukazuju na blizak-kontakt.
Uklonite slabost s prevelikih zareza
Instinkt da se izbjegne nedovoljan razmak ponekad se previše okrene u drugom smjeru. Preveliki urez pruža izdašan prostor, ali uklanja toliko materijala za nošenje da se traka više ne može pouzdano uvlačiti. Simptomi se pojavljuju kao izvijanje između stanica, bočno zanošenje ili nedosljedno uključivanje pilota - što sve stvara pogreške u registraciji i djelomično-do-dimenzionalnu varijaciju.
Ovaj problem se pogoršava u trakastom materijalu koji je očvrsnuo radom. Kada je traka već podvrgnuta otvrdnjavanju naprezanja uslijed operacija oblikovanja uzvodno, postaje kruća, ali lomljivija u zoni deformacije oko zareza. Prevelik zarez u području gdje je deformacijsko otvrdnjavanje smanjilo rastezljivost koncentrira napon savijanja na suženom poprečnom-presjeku tijekom dodavanja. Umjesto da se lagano savija, nosač puca ili se savija na slaboj točki.
- Glavni uzrok:Navedene su dimenzije ureza bez provjere minimalnih zahtjeva za{0}}presjekom nosača ili neuspjeh uračunavanja kumulativnog uklanjanja materijala kada se višestruki urezi pojavljuju na obližnjim mjestima duž trake.
- Prevencija:Provedite pravilo da širina zareza nikada ne smije premašiti 60 do 70 posto širine nosača na bilo kojem pojedinačnom poprečnom-presjeku. Kada se više ureza skupi zajedno, procijenite njihov zajednički učinak na otpornost na savijanje. Ako zahtjevi za razmakom zahtijevaju veći zarez nego što nosač može podnijeti, redizajnirajte raspored trake - povećajte širinu nosača, dodajte drugi nosač ili kombinirajte premosni zarez s podizačem tako da manji zarez i skromno uzdizanje trake zajedno postižu isti zazor.
Progresivno trošenje i nakupljanje neravnina tijekom proizvodnih ciklusa
Probijači za zareze i gumbi matrica troše se kao i svaki drugi alat za rezanje. Razlika je u tome što se trošenje zareza često ne prati jer zarez nije vidljiva značajka dijela - to je značajka procesa koja nestaje s trakom za otpad. Tijekom stotina tisuća poteza, rubovi bušilice se otupljuju, a razmak između bušilice i gumba matrice se otvara. Rezultat: dimenzije zareza malo se smanjuju jer zaobljeni rubovi bušilice ne uspijevaju čisto rezati materijal, a otvor zareza na kraju je manji od predviđenog.
Taj gubitak dimenzija može iznositi samo 0,1 do 0,3 mm po strani, ali kada je izvorna margina zazora bila mala, čak i to malo smanjenje može gurnuti formiranu značajku natrag u povremeni kontakt s nizvodnim alatom. KaoMetalForming Magazine izvještava, lomljenje predstavlja najčešći mehanizam kvara pri rezanju-materijala veće čvrstoće, a rezultirajuća degradacija ruba izravno smanjuje preciznost svakog reza - uključujući zaobilazne rezove.
Nakupljanje neravnina uvodi drugi sloj rizika. Zaobilazni zarezi Formiranje neravnina kod utiskivanja slijedi istu mehaniku kao i bilo koja operacija šišanja: materijal se pomiče duž reznog ruba, a mala uzdignuta usna formira se na jednoj strani trake. Ta ivica strši u slobodni prostor koji je zarez trebao stvoriti. Tijekom dugih vožnji, visina srha raste kako se bušilica dalje tupi, postupno smanjujući učinkoviti razmak od ruba prema unutra.
Smjer oštrice je bitan. U standardnoj konfiguraciji probijanja-kroz-matricu, rub se formira na strani matrice trake. Ako je urez za premosnicu pozitivan urez (brisanje značajke prema gore), srh strši prema dolje i obično ne ometa značajku za koju je dizajniran. Ali ako se smjer srha poravna s izbočinom značajke -, što se može dogoditi s negativnim zarezima ili obrnutim postavkama alata -, sam srh postaje sekundarna interferencijska površina.
- Glavni uzrok:Nepostojanje planirane inspekcije zareza-proboja u programu preventivnog održavanja i neuspjeh da se uzme u obzir smjer neravnina u odnosu na koridor zazora tijekom početnog projektiranja.
- Prevencija:Uključite oštrenje proboja za urez u isti ciklus održavanja kao i oblikovanje proboja. Pratite dimenzije zareza u redovitim intervalima koristeći go/no{1}}go mjerače ili vizualni pregled traka s uzorcima. Tijekom projektiranja, usmjerite bušilicu i matricu tako da smjer srha bude okrenut suprotno od slobodnog hodnika. Kada se smjer srha ne može povoljno orijentirati, povećajte granicu zazora za očekivanu maksimalnu visinu srha - obično 5 do 10 posto debljine materijala za standardne rezne razmake. Neke trgovine koriste induktivni senzor blizine postavljen u blizini stanice za urezivanje kako bi otkrile varijacije visine trake-prouzročene pretjeranim rastom neravnina, aktivirajući upozorenje o održavanju prije nego dođe do smetnji.
Sukobi pilot pinova i pogreške pri registraciji
Zaobilazni zarezi i pilot igle natječu se za iste ograničene trake. Piloti zahtijevaju čvrst, ravan materijal za uključivanje i precizno lociranje trake na svakoj stanici. Premosni urez postavljen preblizu pilotskoj poziciji može potkopati registraciju na dva načina: uklanja materijal na koji se pilot mora osloniti ili slabi zonu oko pilotske rupe tako da pilot deformira rub svoje rupe tijekom zahvata umjesto da pozitivno locira traku.
Kada se registracija mijenja, svaka nizvodna operacija se mijenja s njom. Nevidljivi profili pomiču se-od središta, lokacije rupa migriraju, a formirane značajke više se ne poravnavaju sa svojim predviđenim otvorima za zaobilazne ureze na sljedećim stanicama. Izvorni problem smetnje vraća - ne zato što je urez premalen, već zato što traka više nije postavljena tamo gdje je dizajn pretpostavljao da će biti.
- Glavni uzrok:Geometrija zareza određena je bez-referenciranja lokacija pilot pinova i njihovih zona zahvata u cijelom napredovanju trake.
- Prevencija:Održavajte minimalnu udaljenost od najmanje dvije debljine materijala (ili 2 mm, što god je veće) između bilo kojeg ruba zareza i perimetra najbliže pilot rupe. Tijekom planiranja rasporeda traka, mapirajte zone angažiranja pilota kao područja isključenja u koja nikakva granica usjeka ne može zahvatiti. Ako prostorna ograničenja zahtijevaju usjek blizu pilota, pojačajte pilot zonu s lokalnim nosačem ili premjestite pilot na nekompromitirani dio trake.
Svaki od ovih načina kvara ima zajedničku nit: razvijaju se postupno i tiho tijekom proizvodnje, rijetko se objavljujući sve dok tisak ne prestane. Ugradnja detekcije i prevencije u početni dizajn i tekući program održavanja rano hvata degradaciju - prije nego što dođe do točke zaglavljivanja trake i hitnih popravaka. Taj proaktivni način razmišljanja ne odnosi se samo na izbjegavanje kvarova, već i na uspostavljanje šireg skupa najboljih praksi koje održavaju pouzdane performanse premosnih ureza tijekom cijelog životnog vijeka matrice.
Najbolji primjeri iz prakse za pouzdanu izvedbu premosnice
Sprječavanje neuspjeha nije isto što i postizanje dosljedne,-dugoročne izvedbe. Gore razmotreni načini kvarova govore vam što trebate izbjegavati. Najbolje prakse govore vam što treba aktivno ugraditi u svaki dizajn matrice, svaki pregled izgleda trake i svaki ciklus održavanja kako bi zaobilazni zarezi tiho radili svoj posao tijekom cijelog vijeka trajanja alata. Razlika između kockice koja radi 500.000 pogodaka bez prekida-povezanog s ometanjem i onog kojem je potrebna hitna pažnja nakon 50.000 pogodaka gotovo uvijek prati koliko su se te prakse namjerno slijedile od prvog dana.
Standardiziranje slobodnih granica prema klasi materijala
Jedno od najjednostavnijih poboljšanja koje alatni tim može učiniti jest prestati ponovno izračunavati margine ispočetka za svaki novi posao. Umjesto toga, uspostavite standardne tablice zazora organizirane prema klasi materijala, rasponu debljine i vrsti svojstva. Kada znate što je granica razvlačenja za određeni kvalitet i kako se taj kvalitet ponaša pri oblikovanju, možete dodijeliti zadane margine koje odražavaju stvarne uvjete proizvodnje, a ne teoretski minimum.
Praktična klasifikacija može izgledati ovako:
| Klasa materijala | Tipični raspon granice razvlačenja | Preporučena margina zazora premosnice |
|---|---|---|
| Meki čelik (CRS, 1008/1010) | 170 - 250 MPa | 0.5 - 1.0 mm po strani |
| HSLA / konstrukcijski čelik | 340 - 550 MPa | 1.0 - 1.5 mm po strani |
| Napredni čelik-visoke čvrstoće (DP, TRIP) | 590 - 980 MPa | 1.5 - 2.0 mm po strani |
| Aluminijske legure (5xxx, 6xxx) | 100 - 310 MPa | 1.0 - 1.5 mm po strani |
| Nehrđajući čelik (301, 304) | 250 - 500 MPa | 1.0 - 1.5 mm po strani |
Ove margine računaju modul elastičnosti čelika (približno 200 GPa za vrste ugljika i legure) i niže vlačne alternative čelika kao što je aluminij (oko 70 GPa), koji se više savijaju pod opterećenjem i zahtijevaju veći zazor. Materijali veće čvrstoće-tečenja agresivnije se vraćaju, gurajući oblikovane značajke izvan predviđene ovojnice. Točka popuštanja čelika u naprednim klasama visoke -čvrstoće može pomaknuti granicu efektivnih svojstava za 0,5 mm ili više u usporedbi s geometrijom proboja, što je upravo razlog zašto su tim klasama potrebne veće granice.
Standardizacija ne znači ignoriranje-specifičnih varijabli posla. To znači krenuti od provjerene osnovne linije i prilagoditi se samo kada to specifična geometrija zahtijeva - umjesto da svaki put nagađate iznova. Dokumentirajte tablicu, ažurirajte je kako proizvodni podaci potvrđuju ili pročišćavaju vrijednosti i učinite je dostupnom svakom dizajneru u timu.
Usklađivanje dizajna ureza s planiranjem izgleda trake
Urezi za zaobilaženje ne postoje zasebno na traci. Dijele prostor s rupama za klinove, nosačima, jezičcima za vezivanje, kontaktnim zonama dizača i zarezima. Tretiranje usjeka kao naknadne misli - nešto je dodano nakon što je slijed oblikovanja dovršen - gotovo jamči sukobe. Bolji pristup integrira planiranje usjeka premosnice u raspored trake od prve iteracije.
Ovo su točke koordinacije koje su najvažnije:
- Zone isključenja pilot igle- Prvo mapirajte svaku pilot lokaciju. Niti jedan rub premosnog zareza ne smije zahvatiti unutar dvije debljine materijala perimetra pilot rupe. Piloti su okosnica registracije trake, a slabljenje njihovog okolnog materijala degradira svaku nizvodnu operaciju.
- Cjelovitost nosača- Procijenite poprečni-presjek nosača na svakom mjestu zareza. Ako se više zareza grupira blizu istog položaja koraka, njihovo zajedničko uklanjanje ipak mora ostaviti dovoljno materijala da se odupre silama dodavanja. Noseći nosači koji padaju ispod minimalnog otpora na savijanje trebaju redizajnirati - šire nosače, dvostruki-izgled nosača ili preraspodjelu položaja zareza.
- Kontaktna područja dizača- Podizači guraju traku prema gore kako bi je podigli za indeksiranje. Podizač koji gura u otvoreni zarez ne pruža potporu. Unakr-usporedite lokacije podizača s položajima zareza i osigurajte da čvrsti materijal sjedne ispod svakog zatika podizača.
- Vezne šipke i savitljive mreže- U rasporedima traka koje koriste spojne šipke za spajanje dijela s nosačem, postavljanje ureza ne smije prekidati te veze. Urez koji slučajno presijeca sponu oslobađa dio prerano, uzrokujući zaglavljivanje ili gubitak dijelova u matrici.
Dokumentiranje namjere zareza u zapisima o dizajnu matrice jednako je važno. Kada tehničar za održavanje ponovno naoštri bušilicu s urezima dvije godine kasnije, moraju znati zašto taj urez postoji, koju značajku briše i koje su kritične dimenzije. Bez te dokumentacije, dobro{2}}održavanje može nenamjerno smanjiti zarez ispod potrebnog razmaka - vraćajući upravo one smetnje koje je zarez osmišljen da spriječi. Kaonaglašava Art Hedrick, svaki detalj na otisku mora biti jasno definiran bez prostora za tumačenje, a specifikacije premosnih ureza zaslužuju istu strogost kao i bilo koja dimenzija oblikovanja.
Uključite ove pojedinosti na otisak matrice ili u dodatni dokument o održavanju za svaki zarez premosnice:
- Stanica i značajka se brišu
- Minimalne prihvatljive dimenzije zareza (širina, dubina, duljina u-smjeru uvlačenja)
- Najveća prihvatljiva visina srha prije nego što je potrebno dodatno oštrenje
- Interval oštrenja bušilice (u hodovima ili satima proizvodnje)
- Smjer burra i njegov odnos s koridorom zazora
Partnerstvo s iskusnim dobavljačima rješenja za kalupe
Za jednostavne-probleme razmaka pojedinačnih značajki, iskusni-kućni dizajner rješava planiranje zaobilaznih ureza bez poteškoća. Izazov eskalira kada radite sa složenim progresivnim matricama s više-stanica gdje deseci oblikovanih elemenata putuju kroz brojne nizvodne stanice, gdje je čvrstoća nosača mala i gdje se dizači, piloti i vezne šipke natječu za istu traku. U tim se scenarijima napor koordinacije višestruko povećava, a dizajnerske odluke se protežu kroz cijeli raspored trake.
Inženjeri koji se suočavaju s ovim projektima-teškim projektima imaju koristi od partnerstva s pružateljima koji su specijalizirani za prilagođena rješenja progresivnih matrica - timova koji su riješili izazove optimizacije zaobilaženja ureza u stotinama konstrukcija alata i razumiju kako geometrija ureza uzajamno djeluje sa strukturom matrice, dizajnom komponenti, kontrolom srha, inženjeringom zazora i protokom materijala kao jedinstvenim sustavom.YICHEN rješenja matrica za žigosanjenude ovu vrstu integrirane podrške, posebno za progresivne matrične projekte gdje više značajki kontrole trake moraju raditi zajedno bez kompromisa. Pristup toj dubini iskustva skraćuje ciklus dizajna, smanjuje razvojne iteracije i isporučuje matrice koje rade čisto od prvog udarca do kraja životnog vijeka.
Filozofija prevencije-putem-dizajna provlači se kroz svaku najbolju praksu u ovom članku: standardizirajte svoje margine zazora, uskladite položaj zareza s cijelim rasporedom trake, dokumentirajte svoju namjeru za buduće održavanje i dovedite specijaliziranu stručnost kada složenost premaši rutinski rad. Zaobilazni zarezi sprječavaju smetnje u matrici za utiskivanje samo ako su namjerno dizajnirani, temeljito provjereni i dosljedno održavani. Ispravite ta tri elementa i traka se uvlači čisto, preša nastavlja raditi, a smetnje postaju problem koji ste riješili za crtaćom pločom, a ne problem s kojim se borite u proizvodnom pogonu.
Često postavljana pitanja o obilaznim urezima u kalupima za utiskivanje
1. Koja je svrha premosnih zareza u matrici za progresivno utiskivanje?
Zaobilazni zarezi su namjerno uklanjanje materijala urezano u traku nosača koji stvaraju koridore za prethodno oblikovane elemente - kao što su koplja, izvučene čašice, reljefi i savijeni jezičci - kako bi prošli kroz nizvodne stanice bez sudara s izbijačima, blokovima kalupa, skidačima ili podizačima. Oni eliminiraju zaglavljivanje traka, oštećenje dijelova i lomljenje alata rješavanjem rizika od sudara u fazi projektiranja umjesto da reagiraju na smetnje u proizvodnom pogonu.
2. Koja je razlika između pozitivnih i negativnih zareza?
Pozitivni zaobilazni zarez uklanja tračni materijal na istoj strani kao i smjer izbočenja formiranog elementa, obično čisteći elemente koji su{0}}okrenuti prema gore kao što su koplja ili savijeni jezičci na pločama za skidanje. Negativni zaobilazni urez uklanja materijal na suprotnoj strani, stvarajući prostor ispod ravnine trake za elemente-okrenute prema dolje kao što su izvučene čašice ili ekstrudirane izbočine. Složeni dijelovi s više-smjernim oblikovanjem često zahtijevaju obje vrste unutar istog rasporeda trake, a inženjeri moraju provjeriti da kombinirano uklanjanje materijala ne ugrožava integritet noseće trake.
3. Kako odrediti ispravnu veličinu zaobilaznog zareza?
Određivanje veličine zareza počinje trodimenzionalnom-omotnicom formiranog elementa - uključujući njegovu post-povratnu geometriju, a ne nominalne dimenzije proboja. Dodajte marginu zazora od 0,5 do 2,0 mm po strani ovisno o klasi materijala, brzini prešanja i preciznosti sustava za uvlačenje. Zarez mora biti dovoljno dugačak u smjeru uvlačenja da u potpunosti sadrži otisak značajke plus rubove na početku i na kraju. Najvažnije je da širina zareza nikada ne bi smjela prelaziti 60 do 70 posto širine nosača na bilo kojem poprečnom-presjeku kako bi se održala pouzdanost dodavanja trake.
4. Što uzrokuje neuspjeh usjeka premosnice tijekom proizvodnje?
Najčešći načini kvarova uključuju nedovoljan zazor koji uzrokuje povremeni kontakt pri brzini proizvodnje, prevelike zareze koji slabe nosač i uzrokuju pogrešno uvlačenje, progresivno trošenje proboja koje postupno smanjuje dimenzije zareza tijekom dugih vožnji, nakupljanje neravnina na rubovima zareza koje smanjuje efektivni zazor i položaj zareza koji je u sukobu s lokacijama pilot pinova što dovodi do pogrešaka u registraciji. Svaki kvar nastaje postupno i tiho, zbog čega bi planirani pregled stanja i dimenzija zareza trebao biti dio svakog programa preventivnog održavanja.
5. Kada biste trebali koristiti obilazne ureze umjesto podizanja trake ili preskakanja stanice?
Zaobilazni zarezi su poželjno rješenje za visoke ili duboko oblikovane elemente koji moraju proći kroz višestruke nizvodne stanice, gdje podizanje trake ne može osigurati dovoljnu visinu slobodnog prostora, a preskakanje stanice bi rasipalo prekomjerni materijal trake i povećavalo duljinu matrice. Podizanje trake najbolje funkcionira za plitke elemente prema dolje, dok preskakanje postaje odgovara ometanju jedne-stanice sa skromnim izbočinama. Za dizajn-teških progresivnih matrica sa složenim izazovima smetnji, dobavljači kao što je YICHEN (https://www.yichen-group.com/stamping-die/) nude prilagođena rješenja matrica za utiskivanje koja optimiziraju kombinaciju zaobilaznih ureza, koordinacije podizača i planiranja nosive trake kao integrirani sustav.


